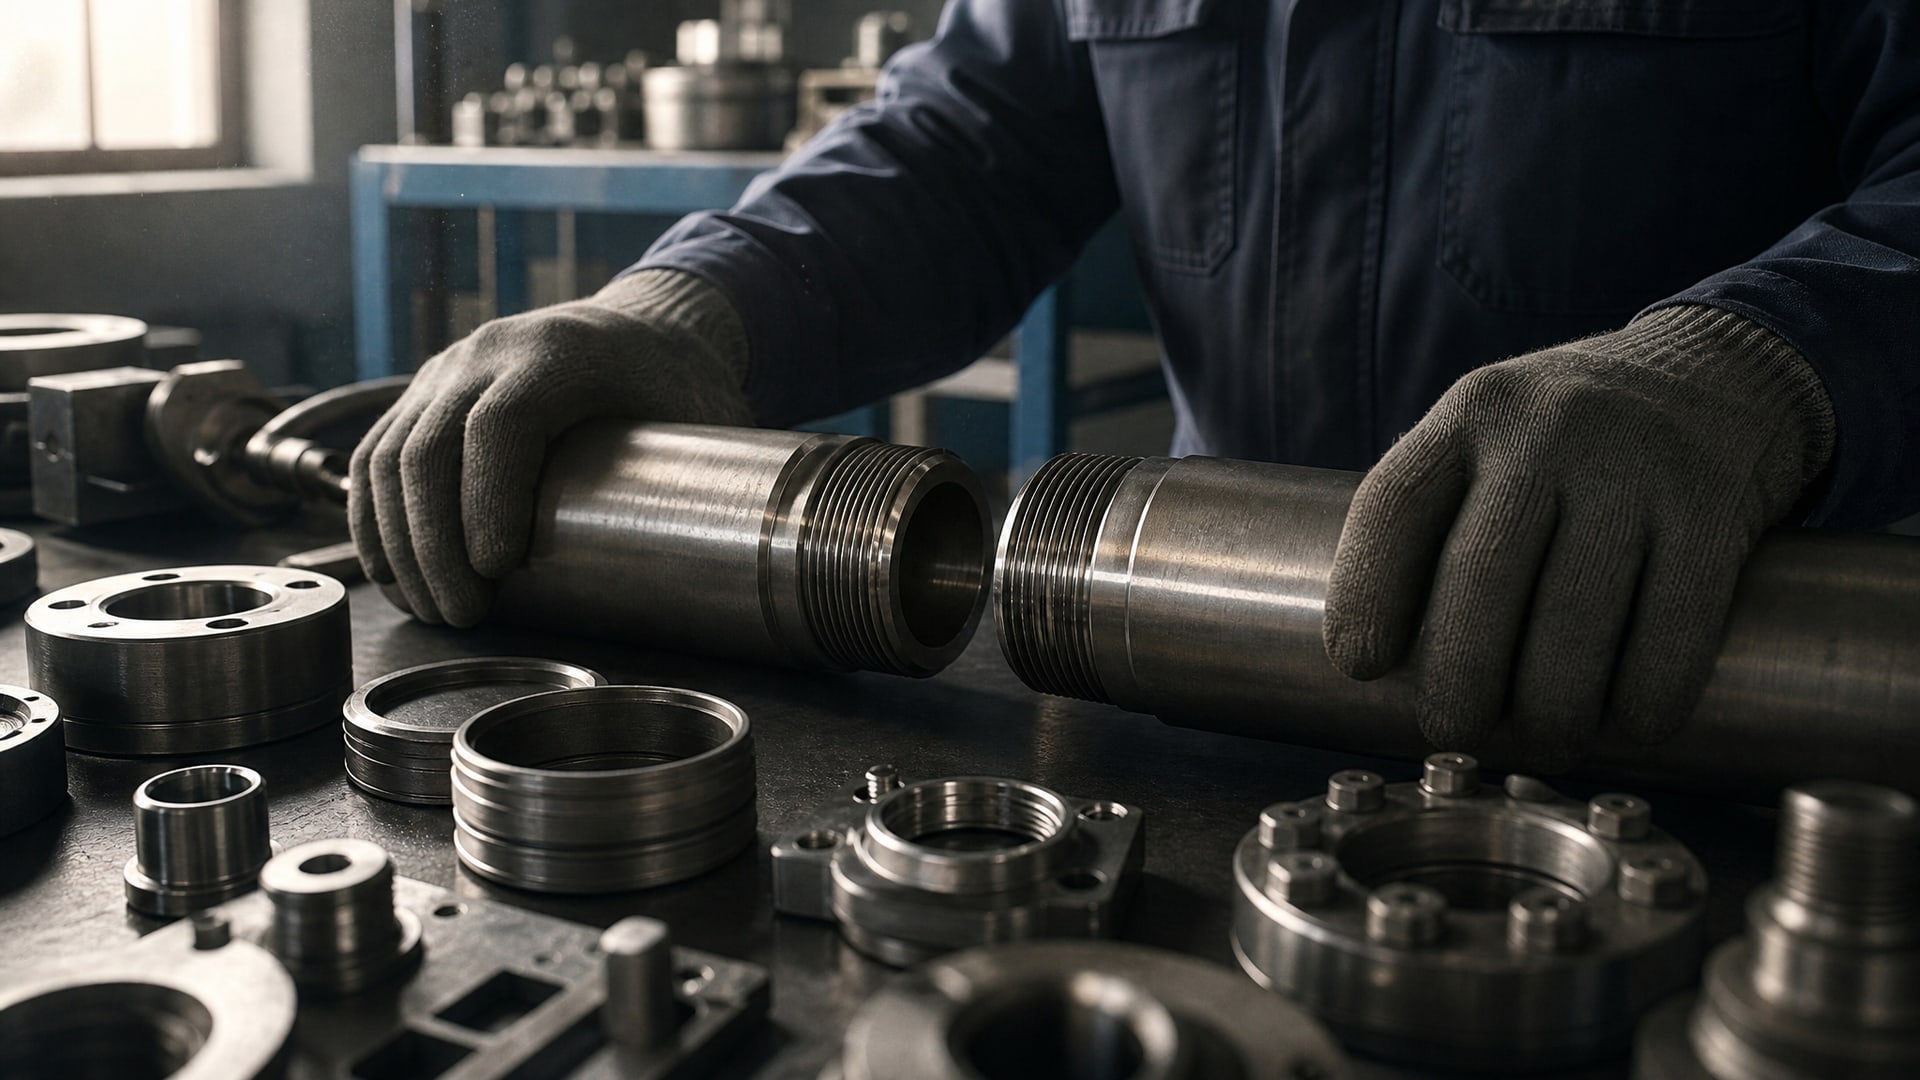
Герметизация резьбовых соединений с большими зазорами - одна из самых распространенных проблем в промышленном монтаже и ремонте. Изношенная резьба, наличие радиальных люфтов, конические муфты с увеличенными допусками - все это требует герметика, способного работать там, где стандартные составы теряют эффективность. Анаэробные герметики давно стали основным инструментом для такой задачи, но выбор правильного материала зависит не только от названия продукта, но и от одного критического параметра: максимального заполняемого зазора.
В этой статье разберемся, какие зазоры реально способны перекрывать анаэробные герметики, на какие стандарты и характеристики смотреть при подборе, и как избежать ошибок, которые замораживают производство. Информация пригодится закупщикам, инженерам и техническим специалистам, которым нужен герметик, гарантированно работающий в конкретных условиях, а не надежда на универсальность.
Почему зазор - главный критерий выбора
Анаэробные герметики работают в очень узком диапазоне условий: они полимеризуются только в отсутствие кислорода, между двумя металлическими поверхностями, которые прижаты друг к другу.
Чем больше между ними воздуха (то есть чем шире зазор), тем медленнее идет химическая реакция и тем менее надежной становится герметизация.
Для ясности: рабочий диапазон зазора не выбирается производителем. Это физическое ограничение анаэробной химии. Эксперты отрасли указывают, что наилучшие результаты анаэробные составы показывают в зазорах от 6 до 14 микрометров (0,006–0,014 мм), приемлемые зазоры лежат в диапазоне 14–22 микрометра, а неблагоприятные - уже в 22–30 микрометра. Это означает, что даже переход с 0,01 мм на 0,03 мм критично влияет на скорость отверждения и конечную прочность.
Большинство стандартных резьбовых герметиков и фиксаторов разработаны именно для диапазона около 0,25 мм. Это не максимум в физическом смысле - это оптимум для большинства резьб размеров M6–M24 в нормальном состоянии. Если же резьба изношена, конична или производитель специально предусмотрел повышенные допуски, зазор может достичь 0,30 мм и выше - и тут стандартный герметик начинает отверждаться слишком долго или вообще не достигает проектной прочности.
Максимальные зазоры анаэробных герметиков: что говорят ТДС
На рынке встречаются три категории по заполняемому зазору:
Стандартные составы (до 0,25 мм)
Подавляющее большинство резьбовых герметиков, фиксаторов резьбы и трубных сealers работают с заявленным максимумом 0,25 мм. Это проверенная, тиражированная категория, они есть у всех производителей. Для типичной резьбы M10, M12, M16 в нормальном износоносном состоянии этого достаточно. Функциональная прочность такие составы набирают за 1–3 часа, полное отверждение - за 24 часа при температуре 23°C.
Специализированные составы для больших зазоров (0,30–0,50 мм)
Это узко направленная категория, которая встречается реже. В них используются особые полимерные системы и наполнители, чтобы замедлить скорость отверждения и дать составу больше времени на заполнение промежутка. В технических данных таких герметиков явно указан диапазон, например: gap fill 0,30 мм или даже 0,5 мм. Время отверждения при этом удлиняется: функциональная прочность может достигаться за 2–6 часов, полное отверждение - за 36–48 часов.
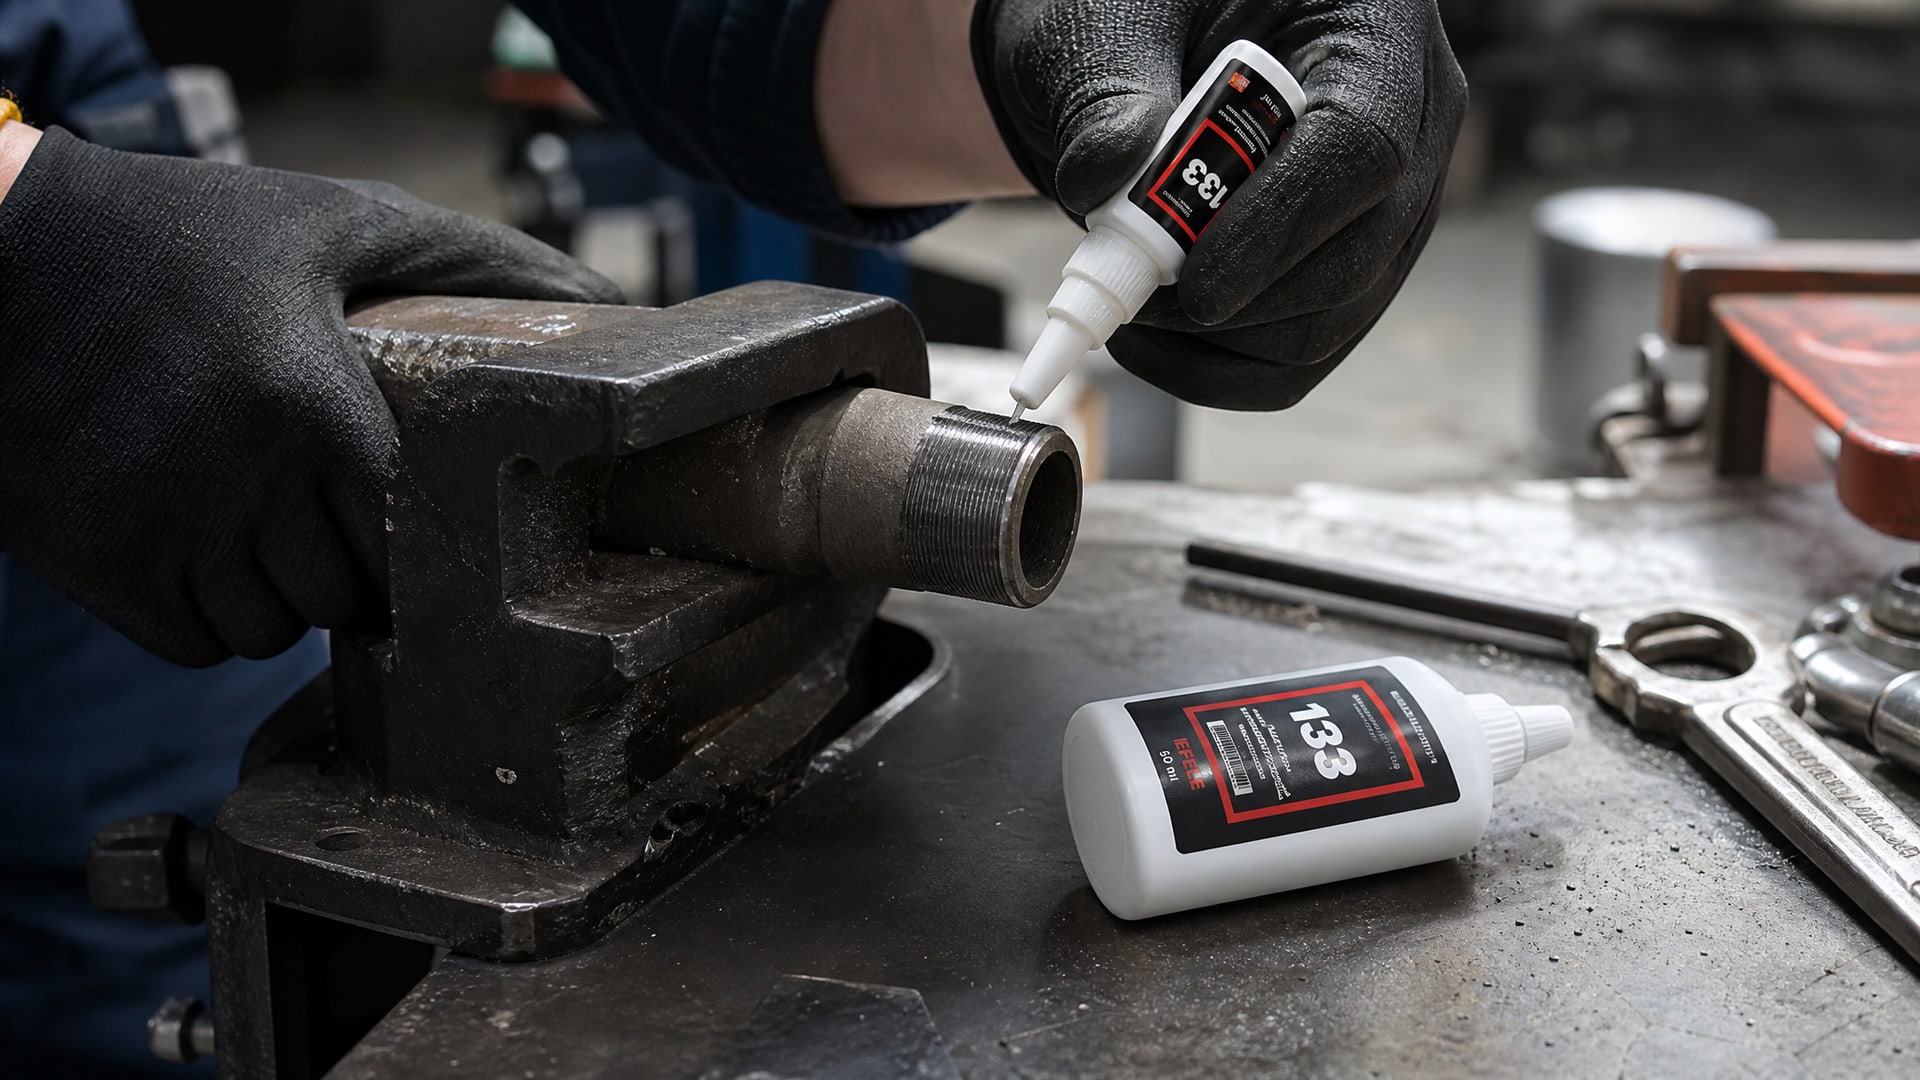
Для герметизации резьбовых соединений с большими зазорами рекомендуется подбирать состав, который уже зарекомендовал себя в аналогичных условиях. EFELE 133 относится именно к герметикам, предназначенным для таких сложных случаев, когда стандартный фиксатор резьбы начинает давать сбои из-за недостаточного заполнения воздушного промежутка.
Композитные герметики и паста-герметики (до 1,25 мм)
В отдельных спецификациях встречаются заявки на заполнение 1,25 мм и выше, но это уже выходит за рамки классических анаэробных герметиков. Обычно это смеси на основе анаэробного олигомера с механическими наполнителями (например, кремнезем, слюда) или фторполимерные пасты. Применяются редко, требуют перепроверки по ТДС и зачастую имеют ограничения по температуре, давлению или материалам.
Стандарты и параметры для проверки при выборе
Чтобы не ошибиться с герметиком, нужно запрашивать не общие характеристики, а конкретные измеримые данные:
ASTM D5363 - стандарт для анаэробных герметиков
Этот стандарт определяет методологию испытаний для анаэробных герметиков и сealers. Он охватывает такие параметры, как температура отверждения, время схватывания на различных материалах, прочность сдвига, прочность на растяжение и разъемность соединения. При выборе герметика для больших зазоров убедитесь, что производитель проводил испытания именно по ASTM D5363 и в техническом листе есть результаты для вашего конкретного зазора.
ISO 10964 - измерение крутящего момента соединений
ISO 10964 - это методика измерения так называемого breakaway torque (момент первого сдвига) и prevailing torque (момент сопротивления) для болтовых соединений с герметиками. Эта характеристика показывает, насколько прочно герметик зафиксирует резьбу и будет ли соединение держать нагрузку. Для резьб с большими зазорами эта величина часто ниже, чем для плотных соединений, и это нужно учитывать при расчете момента затяжки болтов.
Ключевые параметры, которые должны быть в ТДС
Gap fill capacity (мм) - максимальный зазор, при котором герметик гарантирует герметизацию.
Fixture time (минуты) - время, за которое герметик схватывается настолько, что соединение можно трогать без риска смещения.
Functional strength (часы) - время, за которое герметик набирает рабочую прочность (обычно 50% от максимальной).
Full cure time (часы) - время полного отверждения при стандартной температуре (23°C).
Breakaway torque (N·м) - момент первого сдвига по ISO 10964 для стали, через 24 часа.
Applicable thread sizes - диапазон резьб (от M6 до M56 и так далее), для которых герметик протестирован.
Если какой-то из этих параметров отсутствует в ТДС, это красный флаг. Производитель может быть честен и просто не проводил такие испытания, или же состав не гарантирует работоспособность в ваших условиях.
Как правильно наносить анаэробный герметик на неплотную резьбу
Нанесение анаэробного герметика - это не просто капнуть состав на болт и затянуть.
Для больших зазоров требуется повышенная аккуратность.
Подготовка поверхностей
Перед нанесением герметика резьба должна быть очищена от масла, грязи и окислов. Микроскопические остатки загрязнений образуют воздушные карманы, которые нарушают анаэробное отверждение. Используй обезжиривающие спирты или легкие органические растворители. Ржавчину на стали можно оставить в небольших количествах - она даже ускоряет полимеризацию анаэробных герметиков, но если на поверхности видны крупные отслоения окиси, их стоит удалить щеткой.
Для резьб с изношенными витками следует уделить особое внимание именно тем местам, где витки еще держат контакт. Там формируется основная герметизация. Если зазор настолько велик, что витки вообще не соприкасаются на значительных участках, анаэробный герметик уже не поможет - нужна конструктивная переделка.
Нанесение герметика
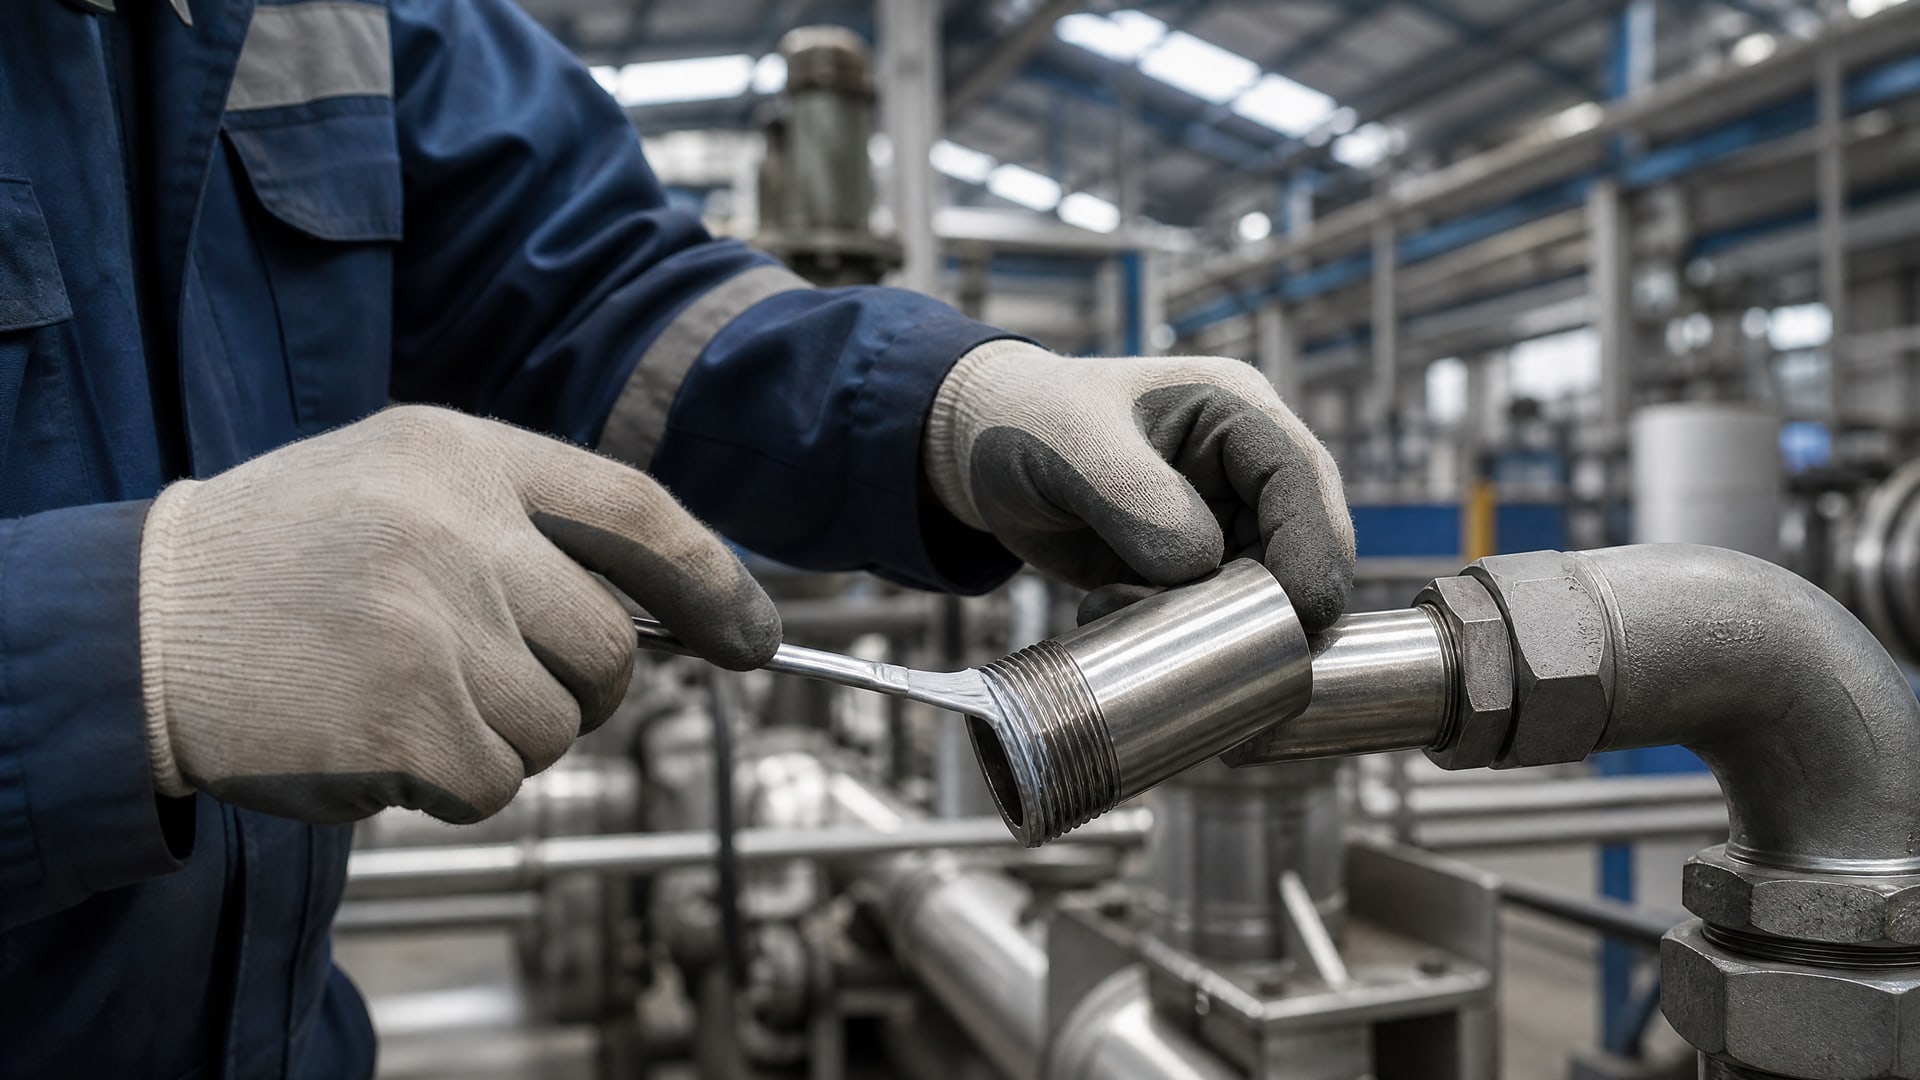
Стандартная практика: нанеси герметик не на первый виток болта и не на верхний край гайки, а на 1–2 витка от той точки, где начинается фактический контакт между поверхностями. Для конических резьб (NPT, BSPT) это особенно важно - герметик должен лежать ровно там, где конус входит в зацепление.
Количество герметика зависит от вязкости и зазора. Для больших зазоров лучше внести достаточно герметика в каждый виток, чем оставить пустые карманы. После сборки соединения излишки герметика выдавятся из зазора - они не помешают и не испортят резьбу.
Время выдержки перед нагрузкой
После затяжки болта или гайки нужно выждать время, необходимое для достижения функциональной прочности. Это время зависит от температуры, материала деталей и величины зазора. При больших зазорах оно может быть в 2–3 раза дольше, чем для плотных соединений. Если ТДС говорит, что functional strength достигается за 6 часов, нельзя нагружать соединение за час раньше.
Для критичных систем (напорные трубы, вращающиеся валы, вибрирующие конструкции) полезно выждать полное отверждение -24–36 часов - перед пуском в боевых условиях.
Анаэробные герметики для шлицевых и конических соединений
Герметик для больших зазоров в шлицах требует немного других подходов, чем резьба.
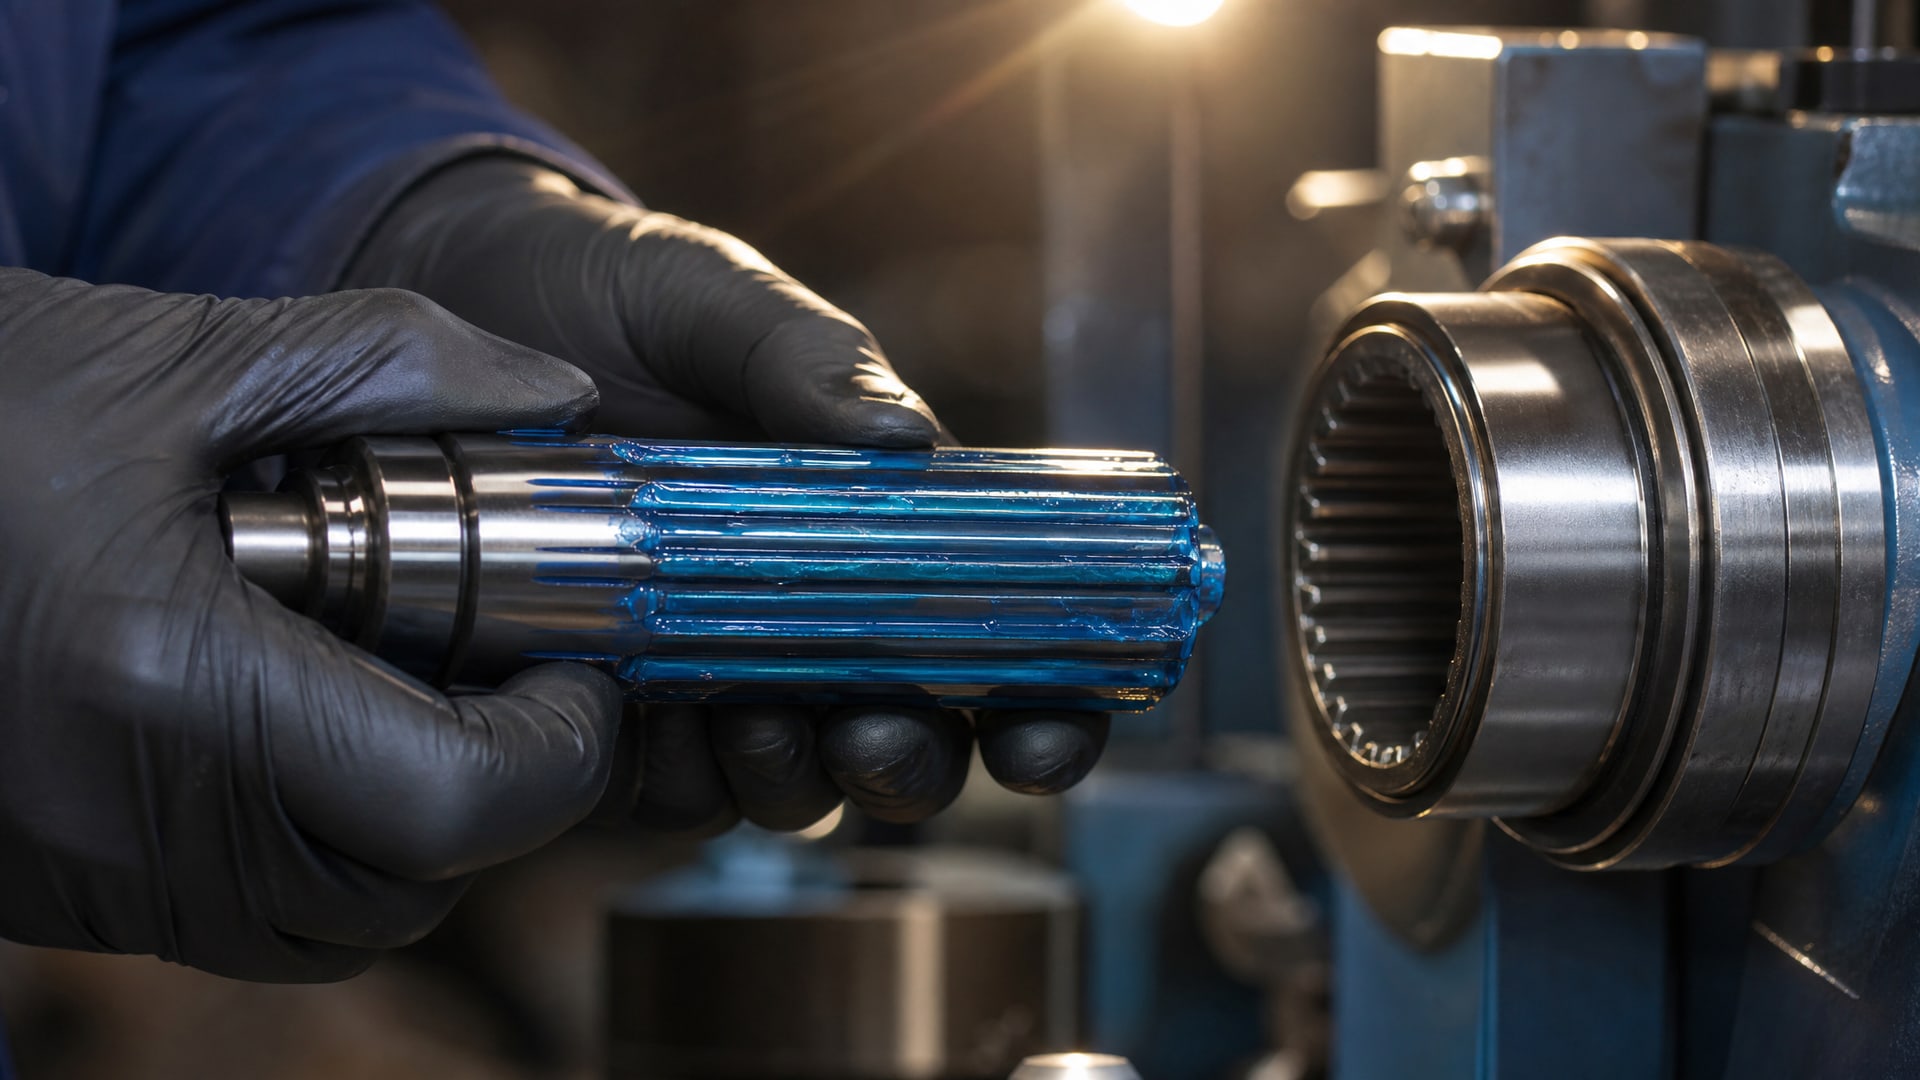
Шлицевые соединения часто имеют изначально увеличенные допуски - это нормально для технологии. Зазоры там могут составлять 0,3–0,5 мм без каких-либо признаков износа. Для таких соединений нужны герметики с заявленным high gap fill, потому что стандартный состав просто не проникнет в глубокие щели между шлицами.
Коническая дюймовая резьба (GOST 6111-52, NPT, BSPT) еще более чувствительна к зазорам. Если конус размещен неправильно или его геометрия отличается от стандарта, между витками может образоваться воздушный карман, где герметик не сможет полимеризоваться. В таких случаях рекомендуется предварительное испытание герметика на макете или прототипе соединения, чтобы убедиться в герметичности под давлением.
Температура и время отверждения: зависимость от условий
Анаэробные герметики - это составы, чувствительные к температуре.
При стандартной комнатной температуре (20–25°C) анаэробные герметики отверждаются со скоростью, заложенной в их рецептуру. Производители обычно указывают все времена именно для 23°C. Если температура окружающей среды ниже, отверждение замедляется. При 5°C время отверждения может увеличиться в 2–3 раза. При 0°C и ниже герметик практически не полимеризуется.
Напротив, при повышенной температуре (40–60°C) отверждение ускоряется. Это полезно в цехах с повышенной температурой, но создает риск: если герметик начнет отверждаться слишком быстро, его вязкость вырастет раньше, чем он заполнит весь зазор, и герметизация будет неполной.
Для работ в холодных условиях (на улице, в неотапливаемых помещениях) есть специальные низкотемпературные составы, но они встречаются редко. Обычный совет: при температуре ниже 10°C используй герметики с функциональной прочностью не более 3–6 часов, чтобы система не зависала на неопределенное время.
Как отличить герметик для больших зазоров от обычного при закупке
Закупщикам часто поступают предложения типа «универсальный герметик» или «герметик для всех типов резьб».
Это обычно означает, что перед вами стандартный состав, рассчитанный на зазоры до 0,25 мм.
Герметик для больших зазоров выделяется несколькими признаками:
В названии или описании явно указано: «high gap fill», «большой зазор», «для неплотных соединений» или какой-то конкретный диапазон в мм (например, «0,5 мм»).
В ТДС есть отдельная строка с максимальным зазором в миллиметрах, обычно 0,30–0,50 мм.
Вязкость заметно выше, чем у стандартных герметиков - это видно как из описания, так и из кинематической вязкости в сСт.
В рекомендациях указано, что состав может быть применен для изношенной, конической или параллельной резьбы с пониженным контактом витков.
Fixture time и full cure time часто немного выше, чем у стандартных составов, что логично при большем зазоре.
Если в ТДС ничего этого нет, значит перед вами обычный герметик, и использовать его для зазоров выше 0,30 мм рискованно.
Часто задаваемые вопросы
Можно ли использовать обычный герметик для больших зазоров, если подольше подождать?
Нет. Хотя анаэробный герметик и полимеризуется со временем, если зазор больше 0,30 мм, молекулы кислорода все еще проникают в промежуток и подавляют реакцию. Увеличение времени ожидания не решит проблему - герметик просто не отвердеет полностью и останется в полужидком состоянии. Нужен состав, специально рецептурированный для большого зазора.
Какой максимальный зазор рекомендуется для анаэробных герметиков?
Верхняя практическая граница для классических анаэробных герметиков - около 0,5 мм. При зазорах выше этого герметик уже не может гарантировать надежную герметизацию. Если ваше соединение требует зазора 1 мм и больше, следует рассмотреть другие решения: паста-герметики, фторопластовые ленты или конструктивную переделку соединения.
Как узнать фактический зазор в готовом соединении?
Простой способ - проверить чертеж детали и сопоставить допуски на резьбу с допусками на гнездо. Если чертежа нет, примерить болт в гайку и визуально оценить люфт. Более точно: разобрать идентичное соединение (если возможно), измерить витки микрометром, вычислить радиальный люфт и перевести его в эквивалентный осевой зазор.
Почему анаэробный герметик не схватился после суток?
Причины бывают разные: слишком низкая температура (ниже 10°C), плохо очищенная поверхность, масло в резьбе, пассивирующее покрытие на стали (хром, никель), которое замораживает реакцию. Если температура в норме и поверхность чистая, значит состав либо просрочен, либо это обычный герметик, неподходящий для вашего зазора.
Совместим ли анаэробный герметик с нержавеющей сталью?
Нержавеющая сталь содержит элементы, которые замораживают анаэробную полимеризацию. Для работы с нержавейкой производители выпускают специальные составы, часто с добавками активаторов (эпоксиды, спирты). Обычный герметик на нержавейке может вообще не отвердеть. При закупке герметика для нержавеющих резьб нужно специально проверять совместимость в ТДС.
Заключение
Выбор анаэробного герметика для больших зазоров начинается с точного измерения фактического зазора в вашем соединении. Если это значение лежит в диапазоне 0,25–0,30 мм и выше, стандартный резьбовой герметик не гарантирует надежность - нужен специализированный состав с явно указанным в ТДС максимальным заполнением.
При закупке запрашивай не общие описания, а конкретные параметры: максимальный зазор в миллиметрах, время функциональной прочности, полное отверждение, breakaway torque по ISO 10964. Проверь, что герметик протестирован по ASTM D5363 именно на той металлургии и размере резьбы, которые ты используешь. Если поставщик не предоставляет такие данные, это сигнал: либо состав универсальный и стандартный (до 0,25 мм), либо производитель не провел полные испытания.
Следующий шаг: подготовь поверхности правильно (обезжирь, удали видимые окислы), нанеси герметик в зону реального контакта витков, выжди функциональную прочность перед нагрузкой. Для критичных систем не торопись и дай составу полное отверждение -24–36 часов. Эти простые меры гарантируют, что герметизация резьбы будет стабильной и долгоживущей, даже если зазоры изначально были большими.