Заказчик звонит и говорит: «Нужно покрыть деталь порошковой краской». Технолог просит чертеж. Заказчик отвечает: «Зачем? Ведь это же обычная деталь, разогреем печь и все готово». На самом деле чертеж или хотя бы эскиз - это не формальность, а основание для корректного расчета режима полимеризации. Температура, время выдержки, равномерность прогрева, выбор типа печи - все зависит от геометрии, массы и толщины стенок изделия. Без этой информации технолог не может гарантировать качество, а вы рискуете получить брак: недополимеризованное покрытие, разнотон, слабую адгезию или потерю специальных свойств материала.
Статья расскажет, почему чертеж критичен для успеха заказа, какие параметры детали влияют на режим печи полимеризации, и как правильно сформулировать техническое задание, чтобы получить нужный результат.
Температура металла детали, а не температура воздуха в печи
Первое и главное заблуждение: многие считают, что если печь разогрета до нужной температуры, то деталь уже полимеризовалась.
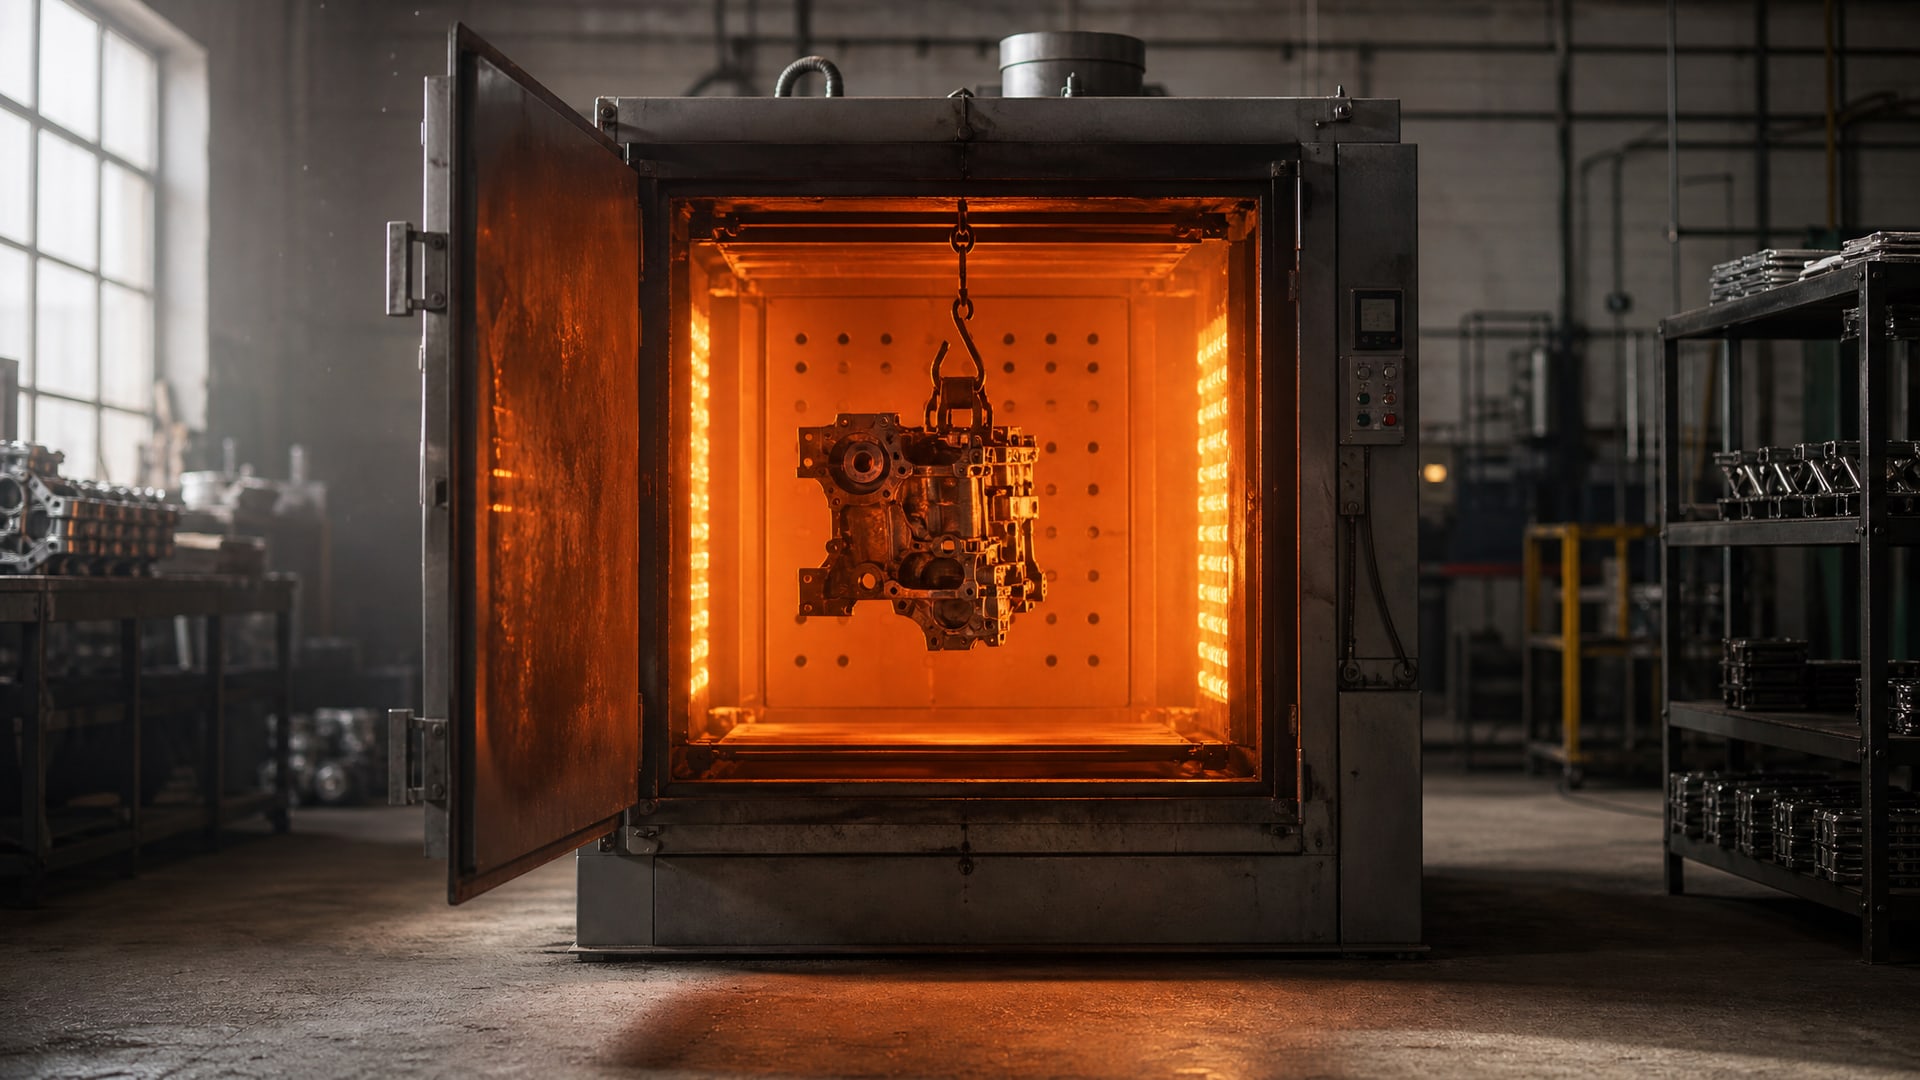
На самом деле полимеризация начинается, только когда сам металл достигает заданную температуру (PMT - Peak Metal Temperature). Между температурой воздуха в печи и температурой изделия есть разница: для достижения PMT 180°C обычно ставят температуру воздуха на 10–30°C выше, в зависимости от толщины стенок и теплопроводности металла.
Время прогрева детали до нужной температуры зависит прямо от ее массы и геометрии. Тонкая пластина нагревается за несколько минут, массивный штампованный корпус может ждать 15–20 минут. Если технолог не знает размеры, он не может предсказать, когда начнется отсчет выдержки, и есть риск, что одна часть партии окажется недополимеризована, а другая перегрета.
Типовой диапазон для полиэфирных порошков -180–200°C, для эпоксидных -190–210°C, для гибридных -180–200°C, для низкотемпературных составов -140–160°C. Выдержка после выхода детали на PMT варьируется от 15–20 минут для тонкостенных изделий до 25–40 минут для массивных. Каждый порошок имеет свою техническую документацию с конкретными окнами режима; использование усредненных параметров приводит к потере свойств материала.
Геометрия и масса определяют режим полимеризации
Чертеж нужен не потому, что это красиво и системно, а потому что геометрия напрямую влияет на тепловую схему печи.
Тонкие стенки, ребра жесткости, полости, выступы и впадины - все это создает «холодные» и «горячие» зоны во время нагрева. Технолог, глядя на чертеж, видит, где велик риск неравномерного прогрева, и может:
расставить изделия в печи так, чтобы избежать экранирования одной части другой;
определить, нужна ли форсировка циркуляции воздуха в отдельных зонах;
выбрать для сложных деталей более щадящий режим с дополнительной выдержкой;
рассчитать, сможет ли текущая печь обработать партию за один проход или нужно разбить на несколько циклов.
Без чертежа эти решения берутся «с потолка», и результат становится непредсказуем.
Влияние толщины стенок на качество покрытия
Тонкостенные детали полимеризуются быстрее, но рискуют получить неравномерное покрытие при неправильной расстановке. Массивные детали требуют более длительной выдержки и более щадящего режима, чтобы во время нагрева не произошло деструкции полимера. Если на чертеже указаны переходы от толстых к тонким участкам (например, металлический штампованный корпус с тонкими стенками в окне или проеме), технолог заранее предусмотрит компенсацию: может увеличить циркуляцию воздуха на тонком участке или поставить экран на толстую часть, чтобы выравнять прогрев.
Кроме того, для антифрикционных и антиадгезионных покрытий толщина имеет критическое значение: слишком тонкий слой теряет свойства, слишком толстый может перегреться и потерять текучесть. Режим полимеризации должен соответствовать не только типу покрытия, но и целевой толщине пленки.
Чек-лист информации, которую нужно передать при заказе покрытия
Когда вы звоните производителю покрытий или сервису по полимеризации, не ограничивайтесь названием детали.
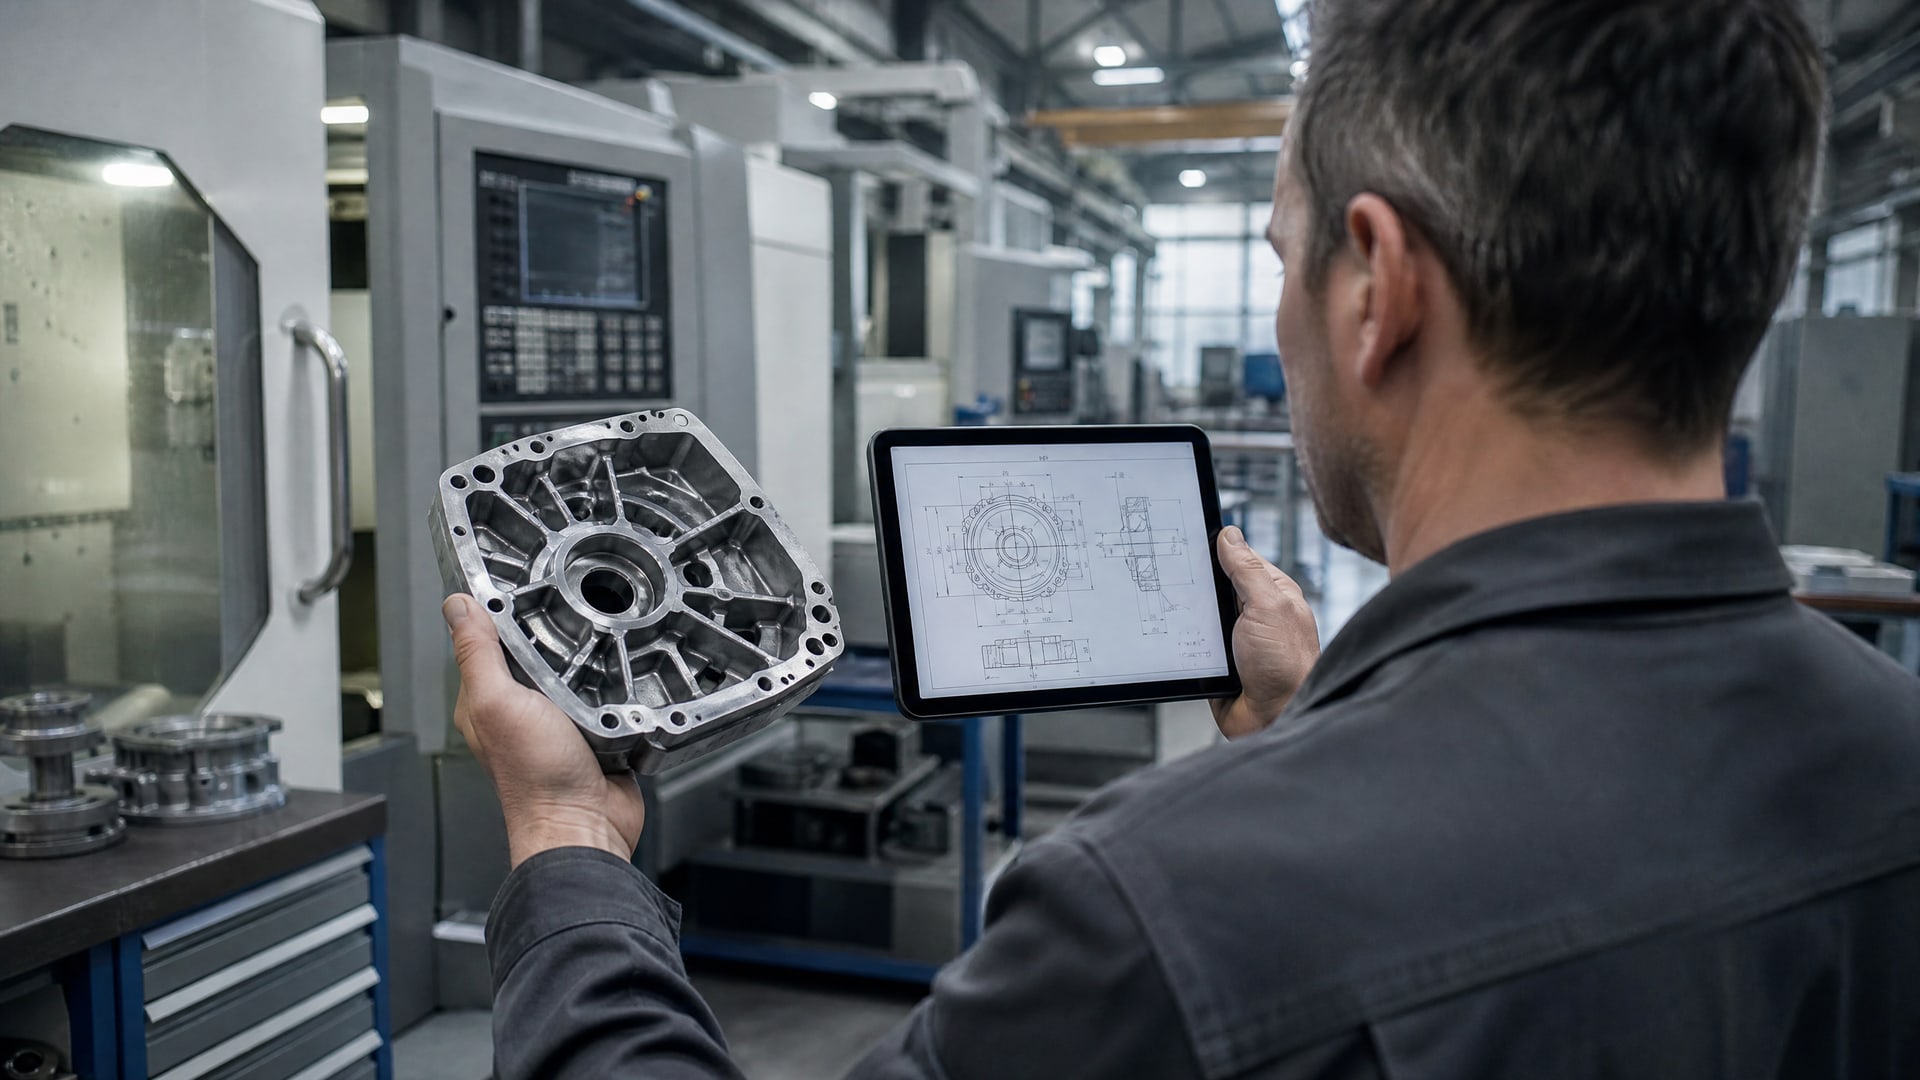
Подготовьте:
Чертеж или эскиз с указанием габаритных размеров (длина, ширина, высота);
Материал основы (сталь, алюминий, медь, пластик);
Толщину стенок (особенно если они сильно варьируются);
Наличие полостей, ребер, резьб, которые могут стать зонами скопления пыли или локального экранирования;
Ориентировочную массу одной детали или партии (для расчета времени прогрева);
Требуемый тип покрытия: полиэфирное, эпоксидное, гибридное, специальное (антифрикционное, антиадгезионное и т.п.);
Желаемые свойства: износостойкость, химическая стойкость, электроизоляция, низкая адгезия (для антифрикционных), и т.д.;
Допуски по цвету и толщине (если они есть в техзадании);
Требования к предварительной подготовке: абразивная обработка, обезжиривание, грунтовка (это влияет на режим полимеризации и качество адгезии).
Чем точнее информация, тем выше вероятность, что первая партия выйдет без переделок.
Почему режим печи полимеризации нельзя унифицировать
Производители печей полимеризации предусматривают диапазон температур и программируемые циклы именно потому, что один размер подходит всем - это миф.
Печь с равномерностью прогрева ±5°C по рабочей зоне - это уже качественное оборудование, но даже в ней разные партии деталей требуют разных режимов.
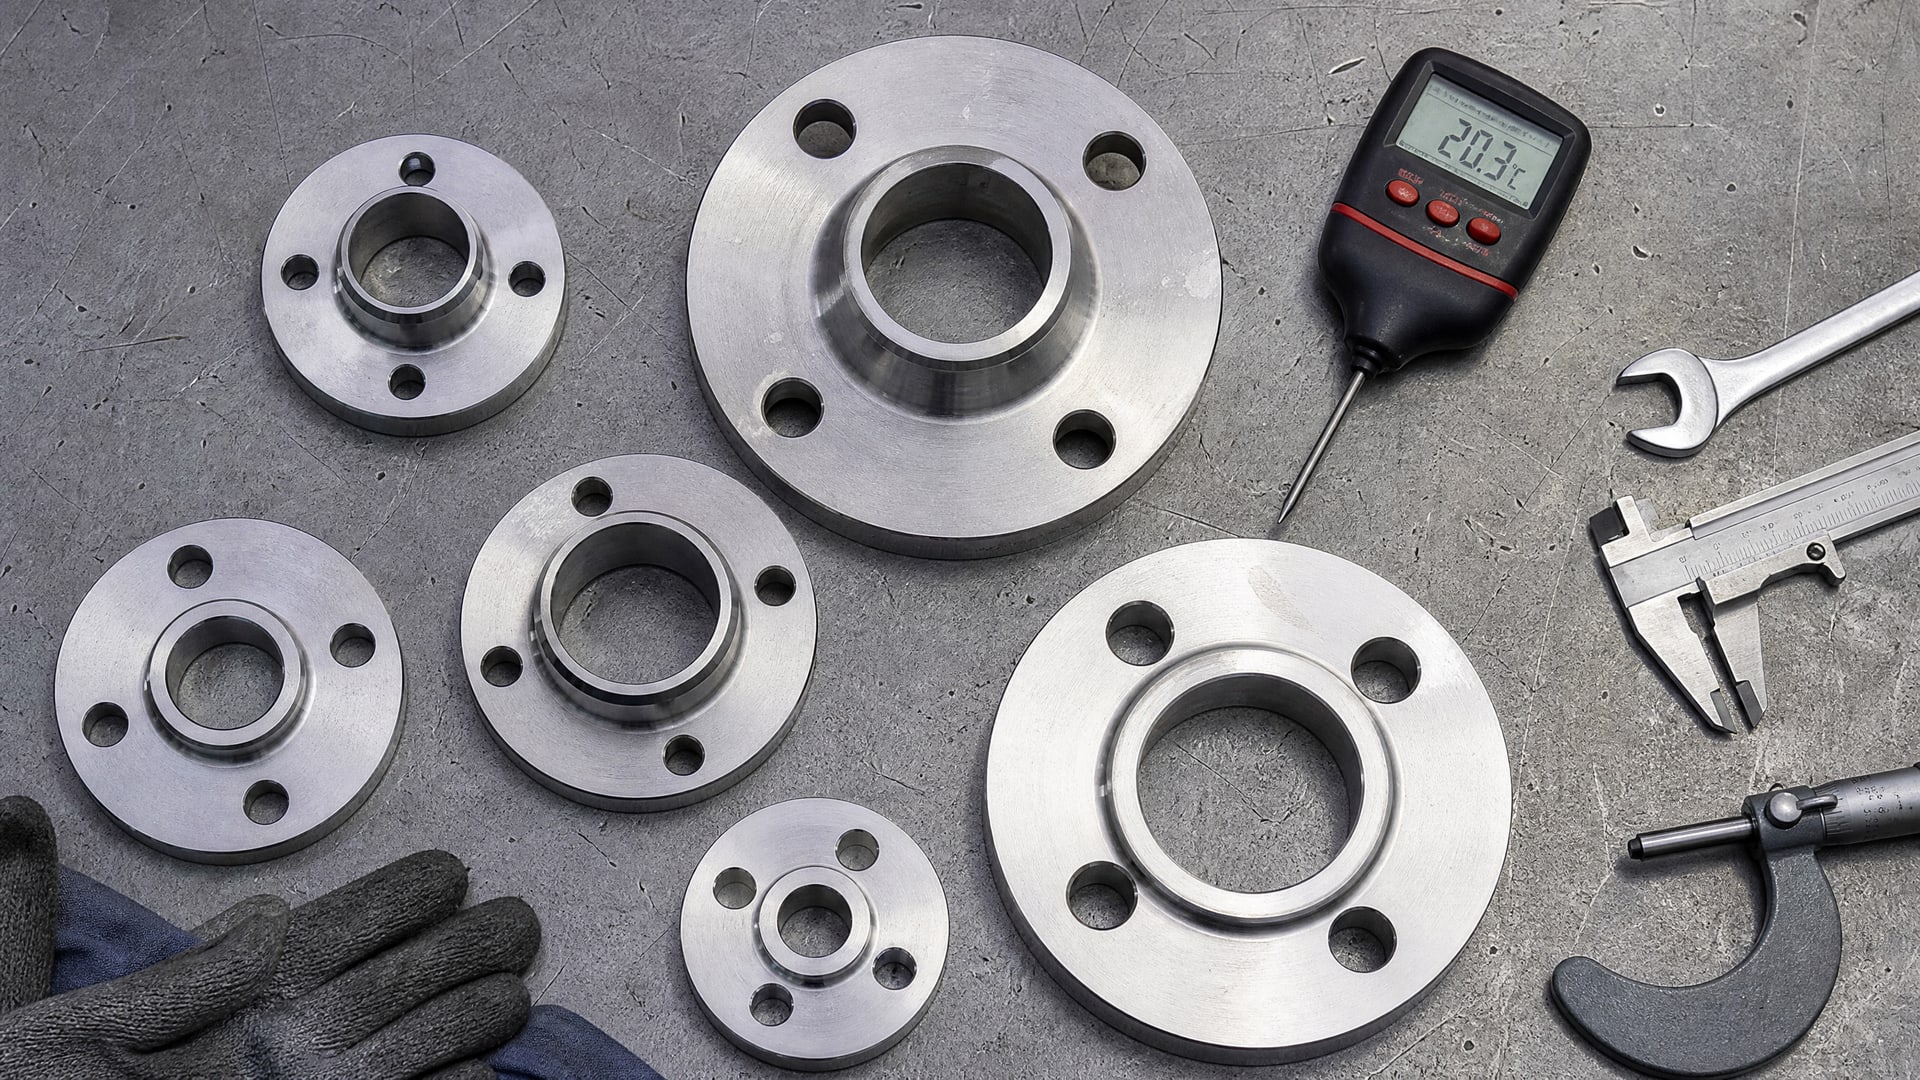
Например, партия стальных фланцев диаметром 100 мм и массой 50 г прогревается иначе, чем партия корпусов массой 2 кг. Первая достигнет PMT 180°C за 8–10 минут, вторая - за 20–25 минут. Если установить один и тот же режим и время для обеих, то фланцы недополимеризуются или перегреются, а корпусы окажутся в непредсказуемом состоянии.
Кроме того, тип печи (газовая или электрическая, конвекционная или с инфракрасным излучением) влияет на скорость прогрева. Электрическая печь с мощными ТЭНами прогревает быстрее, но требует более точного управления, чтобы избежать перепадов температуры. Газовая печь прогревает мягче, но может давать неравномерность по зонам. Технолог выбирает тип печи и режим на основе спецификации детали, а не наоборот.
Управление печью полимеризации: программируемые циклы
Современные печи полимеризации имеют программируемый контроль: можно задать рамп-ап (наклон нагрева), плато (время выдержки на целевой температуре), и рамп-даун (охлаждение). Эта гибкость позволяет адаптировать режим под разные детали без остановки производства. Но чтобы правильно запрограммировать цикл, нужно знать, какую деталь обрабатываем. Отсюда вывод: чертеж - это не просто информация, это основание для настройки оборудования.
Антифрикционные и антиадгезионные покрытия: почему чертеж особенно важен
Для порошковых покрытий общего назначения (декоративные, защитные) режим полимеризации важен, но некритичен в смысле допуска.
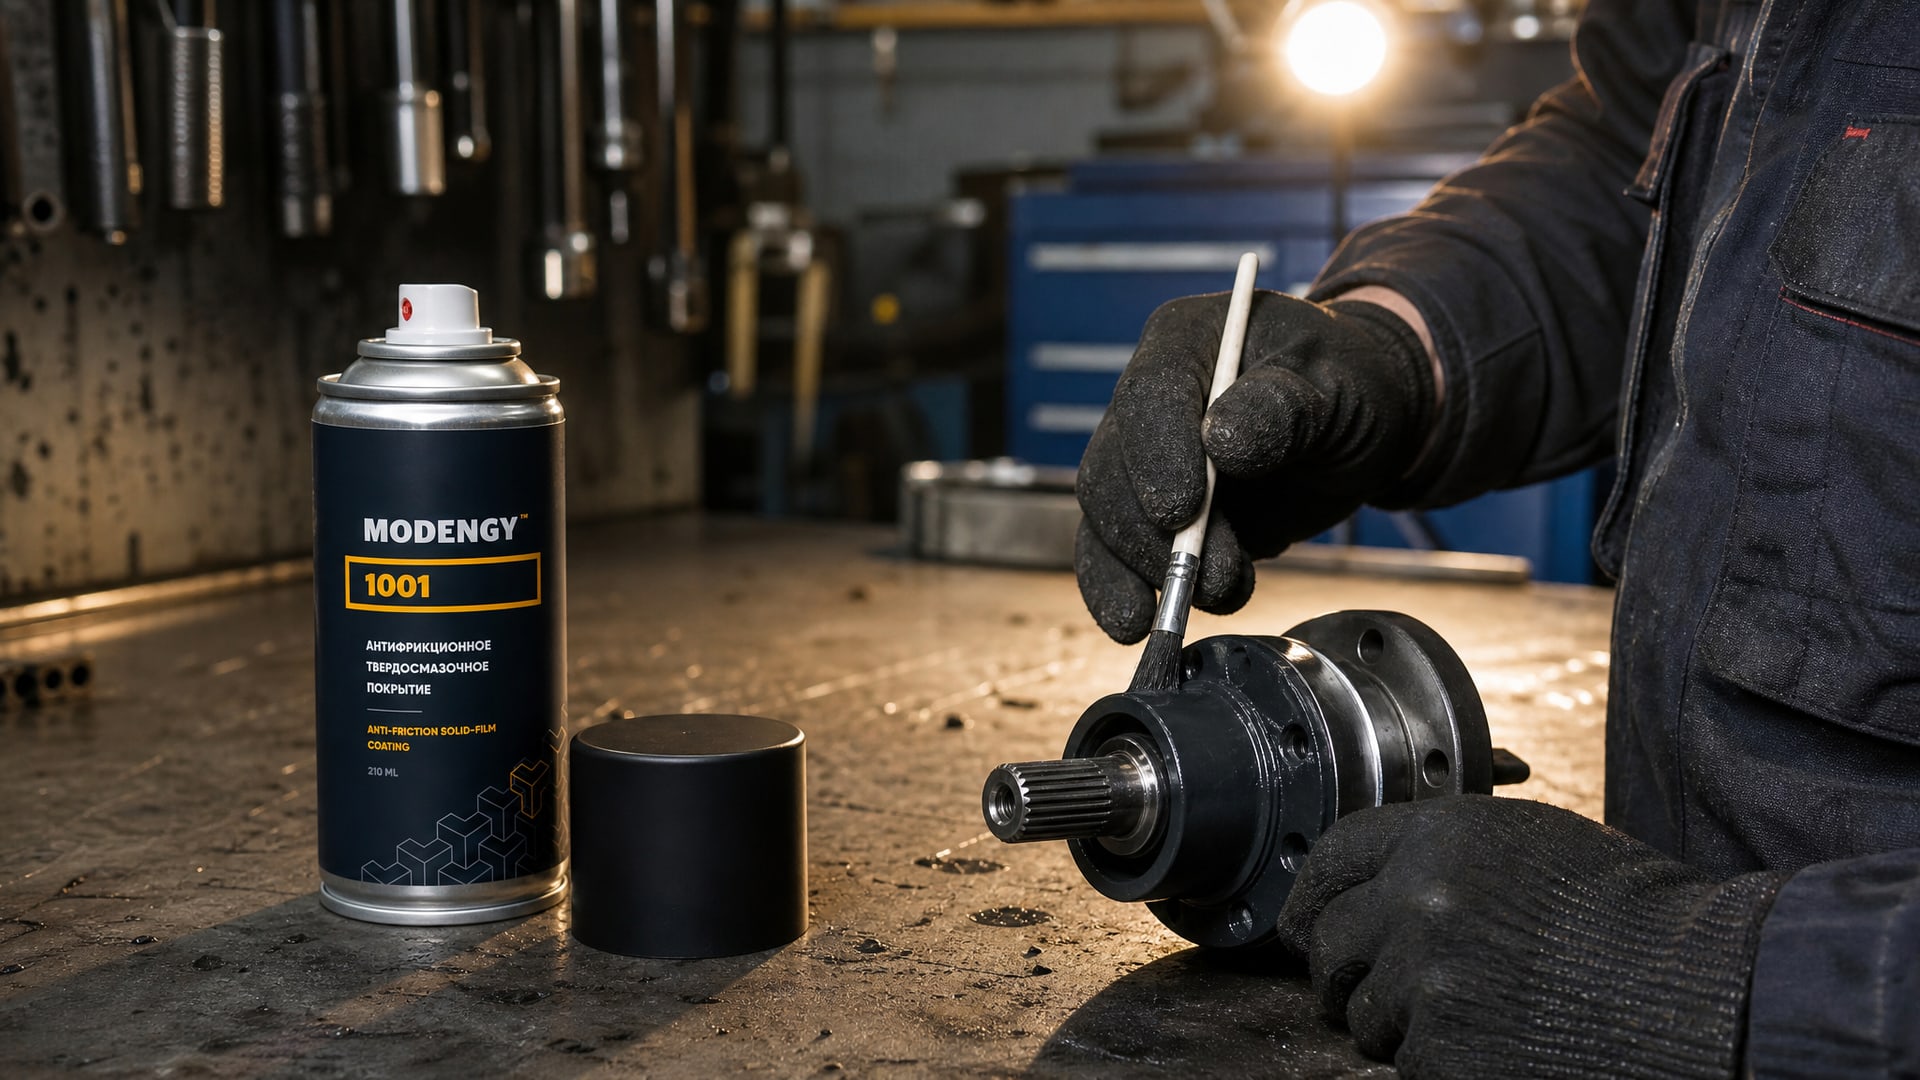
Для специальных покрытий - антифрикционных, антиадгезионных, термопластичных - режим полимеризации определяет свойства материала в конечном использовании.
Антифрикционное покрытие (например, для направляющих станков, скользящих поверхностей) должно иметь определенную толщину и структуру, чтобы обеспечить низкий коэффициент трения. Если деталь перегреется во время полимеризации, полимер может размягчиться, потерять текучесть, и слой получится неравномерным. Если недополимеризуется, адгезия ослабеет, и покрытие начнет отслаиваться при эксплуатации.
Антиадгезионное покрытие (для форм, прессов, пресс-форм) работает в условиях постоянного механического воздействия и нагрева. Режим полимеризации должен быть выбран так, чтобы обеспечить полную сшивку полимера и максимальную адгезию к основе. На этапе разработки техзадания критично указать:
материал детали (чугун, сталь, алюминий);
размеры рабочей поверхности;
наличие острых кромок, которые нужно округлить перед нанесением;
целевую толщину покрытия (обычно 20–50 микрон для антиадгезионных).
Для сравнения: если обрабатываете антифрикционное покрытие типа MODENGY 1001 (полимерное покрытие, отверждаемое при комнатной температуре), то печь полимеризации может быть не нужна вообще - но это осведомленное решение, которое принимается после анализа чертежа и требований.
Типичные ошибки при заказе покрытия без чертежа
Инженеры и снабженцы часто допускают одинаковые ошибки:
«Это же стандартная деталь» - такого не существует. Даже две детали с одинаковым названием могут отличаться по массе и геометрии, если они закупались у разных поставщиков или в разные годы.
«Покройте все одним режимом» - результат: половина партии в норме, половина либо недопеку, либо пережжена.
«Зачем вам размеры, если есть фото» - фото не показывает толщину, плотность и тепловую инерцию детали.
«Главное - по гарнитуре» - даже если знаете марку стали, это не говорит о форме и массе конкретного изделия.
«Расходуется много времени на чертежи» - затраты на переделку брака будут на порядок выше, чем на подготовку технического задания.
Когда заказчик приносит или передает чертеж, технолог может в течение 30–60 минут дать точный расчет режима, оценить пригодность существующей печи, предложить оптимальное количество циклов и гарантировать результат. Без чертежа он может только гадать.
Часто задаваемые вопросы
Какая температура в печи полимеризации нужна для порошковой краски?
Диапазон зависит от типа порошка. Полиэфирные составы полимеризуются при 180–200°C, эпоксидные - при 190–210°C, гибридные - при 180–200°C, низкотемпературные - при 140–160°C. Важно помнить, что это температура воздуха в печи, а не температура самой детали. Реальная PMT (температура металла) будет ниже на 10–30°C в зависимости от толщины стенок и материала.
Зачем нужна выдержка после нагрева, если деталь уже в горячей печи?
Выдержка нужна для завершения химической реакции полимеризации. После того как деталь достигает целевую температуру, полимер начинает сшиваться. Время сшивки варьируется от 15–20 минут для тонких деталей до 40 минут для массивных. Если вынуть деталь раньше, полимеризация неполная, покрытие будет хрупким и быстро разрушится.
Как узнать, достаточна ли мощность печи полимеризации для новой партии деталей?
Нужно передать чертеж и массу одной детали. Технолог рассчитает тепловую нагрузку, оценит, сколько времени потребуется на прогрев всей партии, и скажет, нужна ли печь большей мощности или можно разбить обработку на несколько циклов. Без этих данных ответ будет приблизительным.
Влияет ли геометрия детали на режим печи полимеризации?
Да, критически. Тонкие стенки, ребра, полости и выступы создают локальные перепады температур. Технолог, видя чертеж, может расставить детали в печи оптимально, чтобы избежать экранирования и холодных зон. Без чертежа режим выбирается вслепую, и результат непредсказуем.
Можно ли использовать одинаковый режим для разных размеров одной и той же детали?
Нет, если размеры сильно различаются по массе. Малые детали нагреваются быстро и полимеризуются за 15 минут, крупные могут потребовать 30–40 минут. Если установить общий режим, малые недополимеризуются, крупные могут перегреться. Обычно разные размеры обрабатываются в отдельных циклах с собственным режимом.
Заключение
Чертеж или эскиз детали при заказе покрытия - это не формальность и не избыточная бюрократия. Это основание для расчета режима полимеризации, выбора типа печи, определения времени цикла и гарантии качества. Геометрия, масса, толщина стенок и материал основы напрямую влияют на температуру детали, скорость прогрева, равномерность полимеризации и свойства конечного покрытия.
Если вы готовитесь к заказу покрытия, соберите техническое задание: передайте чертеж, укажите требуемые свойства (износостойкость, химическая стойкость, антифрикционность или антиадгезионность), назовите массу детали и материал основы. На основе этой информации технолог подберет оптимальный режим полимеризации, и вы получите предсказуемый результат без переделок. Это сэкономит вам деньги и время, а поставщику позволит работать профессионально.