Полимеризация покрытий в печи - не просто нагрев до нужной цифры на панели. Качество адгезии (сцепления покрытия с подложкой) напрямую зависит от того, как именно протекает химическая реакция отверждения, а она запускается и контролируется температурой предмета, временем выдержки и профилем нагрева. Инженеры и закупщики часто путают температуру воздуха в печи с реальной температурой поверхности детали - это ключевая ошибка, приводящая к слабому сцеплению и отслоениям покрытия в работе. В этой статье разбираем, как выставить режим полимеризации так, чтобы адгезия была стабильной, какие стандарты применять для проверки, и почему от одного неправильного параметра падают все остальные свойства.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за выбор режимов обработки, настройку оборудования или контроль качества готовых деталей с лакокрасочными покрытиями.
Связь температуры объекта и начала полимеризации
Начало реакции отверждения покрытия можно определить через свободно затухающие колебания полимеризующейся пленки - это описано в ISO 12013-1:2012.
Метод показывает, что при достижении определенной температуры материал переходит из жидкого состояния в вязкопластичное, и именно с этого момента запускается интенсивная химическая реакция сшивки молекул. Контролировать нужно не то, какую температуру показывает термопара воздуха, а какую температуру достигла поверхность детали.
Типовые режимы в технических данных указывают именно температуру объекта: 130 °C на 10–60 минут, 160 °C на 10–20 или 40 минут, 180 °C на 6–14 минут, 200 °C на 2–30 минут. Выбор конкретного окна зависит от химической системы покрытия - некоторые полимеризуются медленнее, другие быстрее. Если выставить воздух в печи на 180 °C, а деталь из толстого металла прогреется только до 140 °C из-за плохой конвекции, полимеризация пройдет неполно, и адгезия упадет.
Часто специалисты ставят пирометр воздуха и считают режим установленным. На самом деле нужно измерить температуру самого покрытия или близко к нему - например, приклеить термопару к пробной детали либо использовать пирометр бесконтактного типа. Это особенно важно при первом запуске оборудования или смене партии деталей.
Время прогрева детали
Время, за которое поверхность долго будет совпадать с температурой воздуха, зависит от:
толщины и материала детали (алюминий прогревается быстрее, чем чугун);
геометрии (массивные части прогреваются медленнее, чем тонкие листы);
интенсивности воздушного потока и расположения конвекционных сопел;
наличия и мощности инфракрасного излучения в печи.
На практике полная выдержка в печи может быть 30 минут по таймеру, но реальное время при полной рабочей температуре - только 15 минут. Техническое руководство рекомендует учитывать фазу прогрева отдельно от фазы выдержки. Для особо массивных узлов или сложной геометрии в некоторых производствах даже размещают теплоемкие «тепловые шпионов» (dummy parts) рядом с основной партией, чтобы отследить реальный профиль нагрева.
Режим полимеризации покрытия и многослойные системы
Когда на деталь нанесены несколько слоев покрытия (например, грунт + финиш), режим отверждения промежуточных слоев напрямую влияет на межслойную адгезию.
Если покрытие позволяет (об этом пишут в техническом описании), применяют так называемый green cure: грунт подвергают неполному отверждению, затем сразу же, пока полимеризация еще идет, наносят верхний слой. При этом молекулы грунта и финиша механически и химически переплетаются на границе раздела, создавая более прочное сцепление.
Если вместо этого дождаться полного отверждения грунта и отдать ему остыть, поверхность становится более гладкой (плотнее упакованы молекулы), и зубчатость для механического перехвата снижается. Финиш сцепляется хуже, даже если его режим настроен правильно.
В техлистах порошковых покрытий встречаются заметки типа: «Нанесите верхний слой до полного остывания грунта» или «Максимальный интервал между слоями -30 минут при комнатной температуре». Это именно для того, чтобы сохранить благоприятные условия межслойной адгезии.
Подготовка поверхности как фундамент адгезии
Какой бы совершенный режим полимеризации ни был установлен, если металл перед окраской загрязнен, покрыт окисью или следами смазки, покрытие будет отслаиваться.
Техническое руководство по дефектам отверженной пленки прямо указывает, что плохая адгезия в подавляющем большинстве случаев - результат недостаточной очистки и обезжиривания поверхности, а не ошибка в режиме печи.
Стандартный процесс: обезжиривание в щелочном растворе, промывка водой (если нужно), сушка. Для стальных деталей может быть дополнительный этап - фосфатирование или пассивирование. Для алюминия - хроматирование или анодирование. Каждый тип основания требует своего подхода.
После очистки нельзя допускать повторного загрязнения: руками, пылью, морозью, солью. Окрасочный цех должен быть отделен от зоны механической обработки. Если деталь лежит сутки после очистки и до окраски - качество сцепления уже под вопросом.
Контроль адгезии на начально подготовленных образцах можно провести по ISO 2409 (решетчатый надрез): если покрытие держится на чистой и правильно подготовленной поверхности, в решетке не будут вздыматься кусочки. Когда же подготовка слабая, даже при правильном режиме печи начинается отслаивание уже при небольших напряжениях.
Антиадгезионное покрытие печи и его влияние на режим
В современных промышленных печах внутренние стенки часто покрыты специальным составом, который предотвращает прилипание расплавленных или перегретых остатков покрытия.
Однако такое антиадгезионное покрытие печи имеет свои температурные ограничения и может влиять на эффективность передачи тепла.
Если антиадгезионное покрытие начинает деградировать или шелушиться (что происходит при перегреве), оно загрязняет внутреннее пространство печи и может косвенно повлиять на равномерность прогрева деталей. Частички могут попасть на детали и ухудшить качество поверхности финального покрытия. Поэтому регулярное техническое обслуживание печи, включая проверку состояния внутреннего антиадгезионного слоя, входит в комплекс мер по обеспечению стабильной адгезии.
Как правило, производители печей указывают максимальную рабочую температуру воздуха в камере (часто 220 °C при конвекционном нагреве); ее нельзя превышать, чтобы не повредить защитный слой и электронику системы управления.
Температурный профиль и выпуск летучих веществ
Растворительные покрытия перед нагревом в печи требуют достаточного времени для испарения летучих компонентов - так называемый flash-off.
Если нанести покрытие и сразу отправить в горячую печь, внутри пленки начнут расширяться пузырьки растворителя, и они не смогут выйти наружу. Результат: вспучивание, поры и трещины, которые резко снижают адгезию и механическую прочность.
В техническом описании материалов обычно указывают: «Выдержка при комнатной температуре перед нагревом в печи: 15–30 минут» или даже больше. Если окончание отверждения назначено на 180 °C, это не означает, что можно сразу окраску отправить при этой температуре. Часто предусматривают постепенный нагрев: например, 50–60 °C на 10 минут для выпуска летучих, потом подъем до 180 °C и выдержка.
Пирометры, встроенные в печь, фиксируют только температуру воздуха. Контролировать процесс выпуска летучих нужно визуально или через запах: если после 10 минут при 50 °C покрытие начало интенсивно дымиться или пахнуть растворителем - пора еще подержать при низкой температуре. Перепрыгнуть этап выпуска значит получить дефектное покрытие, даже если финальная полимеризация пройдет идеально.
Методы измерения и контроля адгезии
После отверждения адгезию проверяют несколькими стандартизованными способами, каждый отражает разные типы нагрузок и условий эксплуатации.
Испытание отрывом (ISO 4624:2023)
Методом отрыва измеряют прочность сцепления в направлении, перпендикулярном поверхности. На покрытие приклеивают специальный адгезиметр (металлический штырь с клеящей основой), дают клею полимеризоваться, затем резко тянут штырь вверх с нормированной скоростью. Фиксируют усилие в МПа, при котором происходит разрушение. Этот метод показывает абсолютную прочность сцепления и применяется для приемки критичных изделий.
Испытание решетчатым надрезом (ISO 2409)
На покрытие наносят решетку тонких надрезов сетки (обычно 6×6 или 11×11 ячеек) специальным инструментом, затем приклеивают скотч и резко отдирают. По тому, как много кусочков покрытия осталось в ячейках, определяют класс адгезии от 0 (полная сцепка) до 5 (полное отслоение). Метод быстрый, не требует дорогого оборудования, поэтому часто применяется в цеховом контроле. Если класс выше 1, это сигнал о проблеме с режимом или подготовкой.
Испытание термоударом (ISO 2819:2017)
Образец нагревают в печи до заданной температуры (в пределах ±10 °C от номинала), затем резко охлаждают, погружая в воду или воздействуя холодным воздухом. Цикл повторяют несколько раз. Таким образом эмулируют полевые условия, когда деталь испытывает циклические температурные напряжения. После серии циклов проверяют адгезию по ISO 2409 или визуально. Если адгезия упала, значит полимеризация не достаточна или есть остаточные напряжения в пленке.
Специалисты предпочитают комбинировать методы: отрыв для абсолютной цифры, решетка для быстрого цехового контроля, термоудар для оценки стабильности при колебаниях температур.
Практическое применение MODENGY 1003
При выборе антифрикционного покрытия для деталей, работающих в условиях скольжения и трения, инженеры часто сталкиваются с требованием обеспечить надежную адгезию.
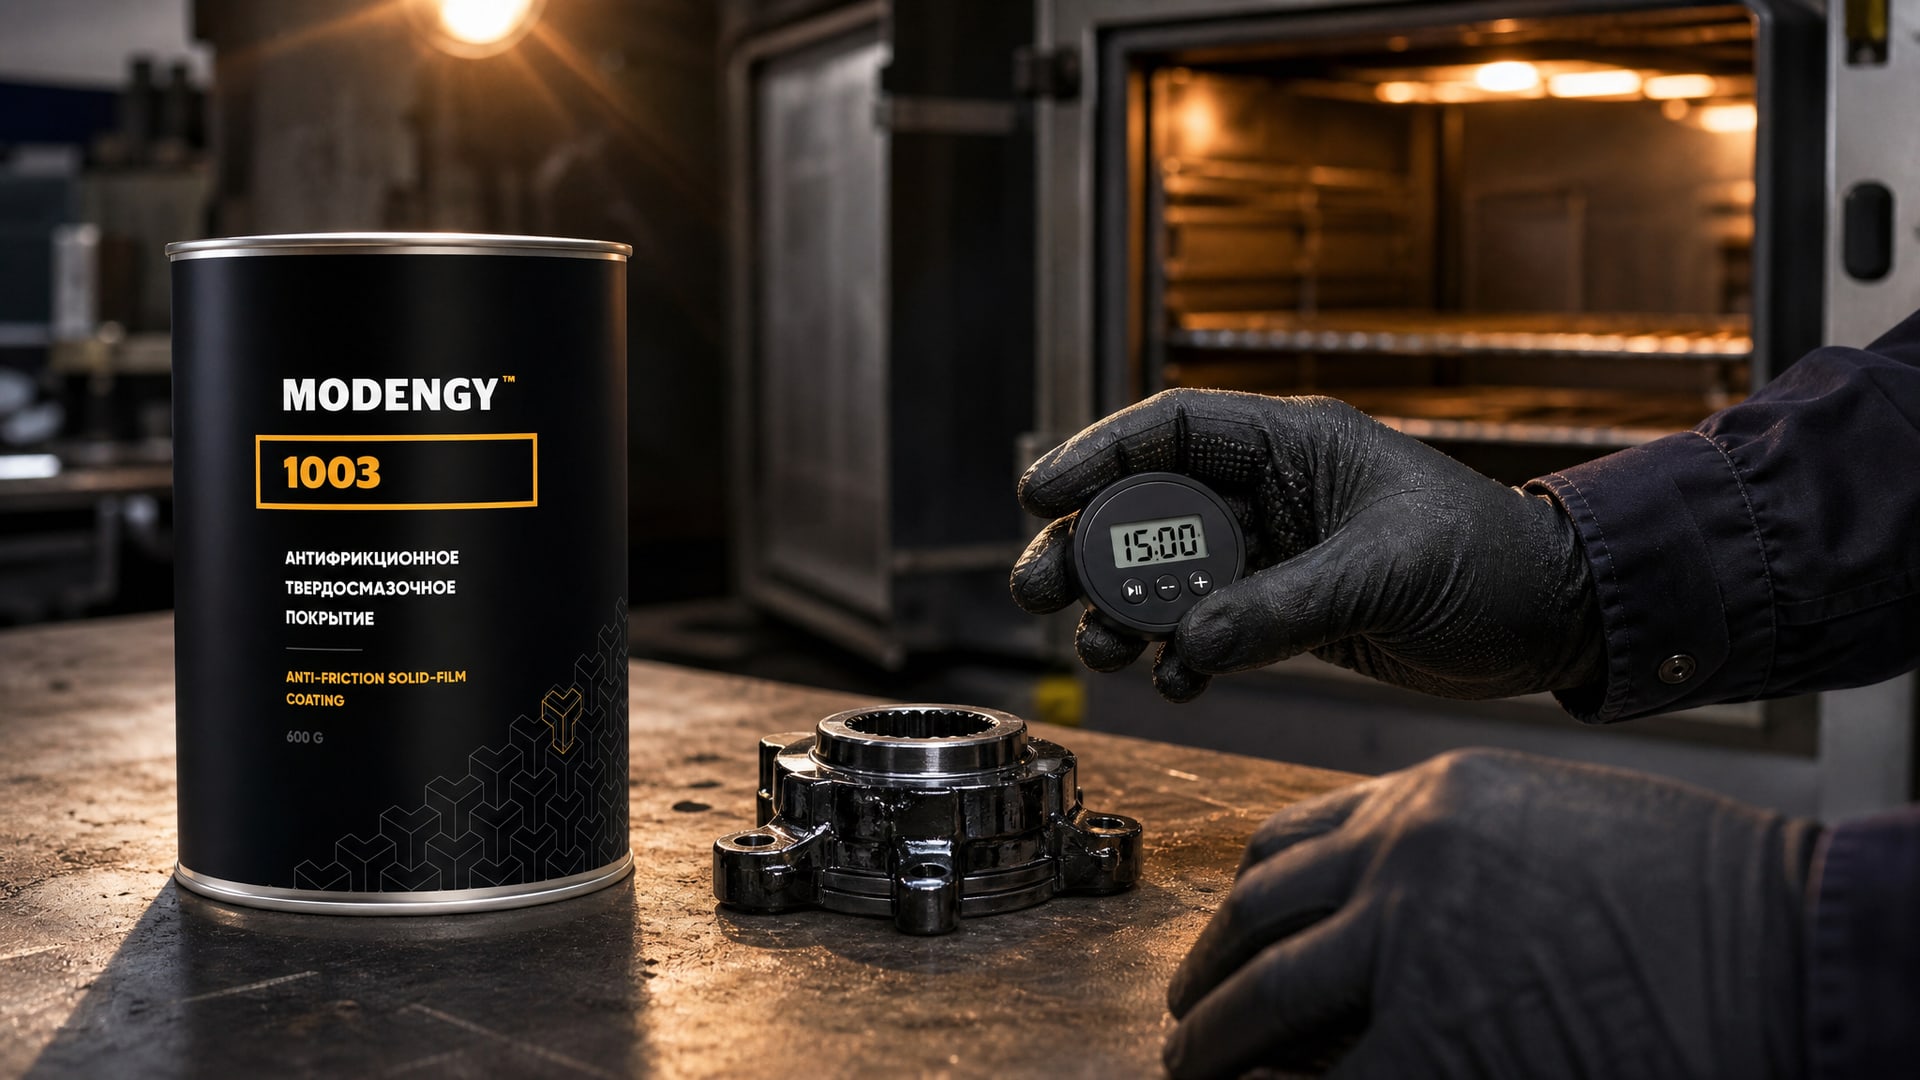
MODENGY 1003 требует полимеризации при +170 °C в течение 40–60 минут (по температуре объекта) для достижения оптимальных триботехнических свойств и максимальной прочности сцепления. На практике это означает, что режим печи должен быть выставлен так, чтобы поверхность детали гарантированно прогрелась до 170 °C и удерживалась там указанный интервал. Закупщики и инженеры, работающие с таким типом покрытий в производстве, часто берут именно его, потому что режим хорошо совместим со стандартными конвекционными печами и обеспечивает стабильный результат на деталях сложной геометрии.
Частые ошибки и как их избежать
Ошибка 1: Ориентироваться только на термопару воздуха.
Решение: установить дополнительные датчики или пирометры, направленные на поверхность типичной детали в самой холодной точке печи (обычно дальше всего от вентилятора).
Ошибка 2: Увеличивать температуру, если адгезия падает, не проверив подготовку. Решение: сначала протестировать качество очистки и обезжиривания на образцах; перегрев может еще больше повредить качество.
Ошибка 3: Не давать flash-off перед нагревом растворительных покрытий. Решение: предусмотреть этап низкотемпературной выдержки (50–60 °C, 10–15 минут) перед подъемом к рабочей температуре.
Ошибка 4: Проверять адгезию тактильно («потер пальцем»). Решение: применять стандартные методы (решетка, отрыв, термоудар) на аттестованном оборудовании.
Ошибка 5: Игнорировать интервалы между нанесением слоев. Решение: соблюдать рекомендации техлиста по green cure или полному отверждению грунта перед нанесением финиша.
Часто задаваемые вопросы
Чем отличается температура объекта от температуры воздуха в печи?
Температура воздуха - это то, что показывает встроенный термостат печи. Температура объекта - реальная температура поверхности детали. Из-за теплопередачи, геометрии и воздушных потоков они могут отличаться на 20–50 °C. Для контроля полимеризации нужна именно температура объекта, потому что химическая реакция зависит от нее, а не от воздуха.
Почему адгезия плохая, если все режимы выставлены правильно?
Чаще всего виновата подготовка поверхности: загрязнение жиром, окислами, пылью или остатками старого покрытия. Второй по частоте повод - недостаточная выдержка при комнатной температуре перед нагревом (для растворительных покрытий). Третий - межслойные интервалы при многослойных системах.
Можно ли повысить температуру, чтобы ускорить полимеризацию?
В широких пределах - да, но это не бесконечно. Каждое покрытие имеет рекомендованный диапазон; выход за верхний предел может привести к деградации полимера, выделению вредных веществ, ухудшению блеска или адгезии. Безопаснее соблюдать техдизайн производителя материала.
Как понять, что печь работает нестабильно?
Периодические вспучивания, пузыри, разная адгезия на разных партиях при одинаковых режимах - признаки неравномерного нагрева. Проверить: замерить температуру в разных точках печи (углы, центр, около вентилятора) и убедиться, что разброс не более 10 °C. Если больше - нужна чистка сопел, проверка вентилятора или калибровка датчика.
Какой метод проверки адгезии самый надежный?
Универсального нет. Отрыв (ISO 4624) дает абсолютную цифру, но требует оборудования. Решетка (ISO 2409) быстрая и цеховая, но субъективна при пороговых значениях. Термоудар (ISO 2819) имитирует реальную эксплуатацию, но долгий. На практике применяют все три: отрыв - для новых материалов и аттестации, решетка - для ежедневного контроля, термоудар - для критичных изделий.
Заключение
Полимеризация покрытия в печи - это не просто выставить цифру на панели. Стабильная адгезия требует контроля температуры самой детали (а не только воздуха), выбора правильного времени выдержки, соблюдения режимов между слоями, тщательной подготовки поверхности и регулярной проверки по стандартизованным методам. Ошибка на одном из этих шагов - и все остальные параметры не спасут результат. Инженеры и закупщики должны ориентироваться на технические описания производителей (ТДС), в которых указаны диапазоны по температуре объекта и времени, а не на собственные представления о том, как «должно быть».
Первый практический шаг: измерить реальную температуру на поверхности типичной детали в вашей печи с помощью пирометра или термопары, сравнить с показанием встроенного датчика воздуха, и если разница больше 10–15 °C, настроить режим или поправку. Второй: проверить процедуру подготовки поверхности и убедиться, что она соответствует стандарту. Третий: внедрить регулярный контроль адгезии по ISO 2409 (решетка) во всех партиях, чтобы раньше заметить проблему.