Когда смазка или защитное покрытие наносят на чистый металл, они сцепляются напрямую с основанием. Но если поверхность уже окрашена, между смазкой и металлом появляется промежуточный слой - лакокрасочное покрытие, которое само должно держаться на основании. Адгезия к лакокрасочному материалу зависит не только от качества самой смазки, но и от того, насколько прочно ЛКМ сцеплено с металлом. Если краска слабо держится, смазка попросту не будет работать эффективно - произойдет отслоение, потеря герметичности или преждевременный износ. В этой статье разберем, почему это происходит и как правильно выбирать смазку и подготавливать поверхность под ее нанесение.
Статья полезна техническим специалистам, инженерам и закупщикам, которые отвечают за выбор материалов для узлов, работающих в условиях вибрации, перепадов температур или контакта с жидкостями.
Что такое адгезия и почему ее понимание важно
Адгезия - это прочность сцепления нанесенного слоя с основанием.
Когда смазка попадает на голый металл, она взаимодействует непосредственно с его поверхностью: молекулы смазки примерно располагаются, заполняют микроскопические неровности, и создается механическое и молекулярное сцепление. Если же поверхность окрашена, смазка сцепляется уже не с металлом, а с ЛКМ - и здесь ситуация усложняется вдвое.
На окрашенной поверхности возникают два адгезионных интерфейса: первый - между смазкой и ЛКМ, второй - между ЛКМ и металлом. Если любой из этих интерфейсов слаб, вся система рассыпается. Краска может быть нанесена неправильно, металл под ней могут плохо подготовить, или сама краска уже начала деградировать. В результате под нагрузкой, при перепадах температуры или во влажной среде ЛКМ отслаивается вместе со смазкой - и защита теряется.
Поэтому перед выбором смазки имеет смысл проверить качество самого ЛКМ. Для этого применяют стандартизованные методы.
Как проверяют адгезию лакокрасочных покрытий к металлу
Основным способом оценки адгезии ЛКМ служит метод решетчатого надреза.
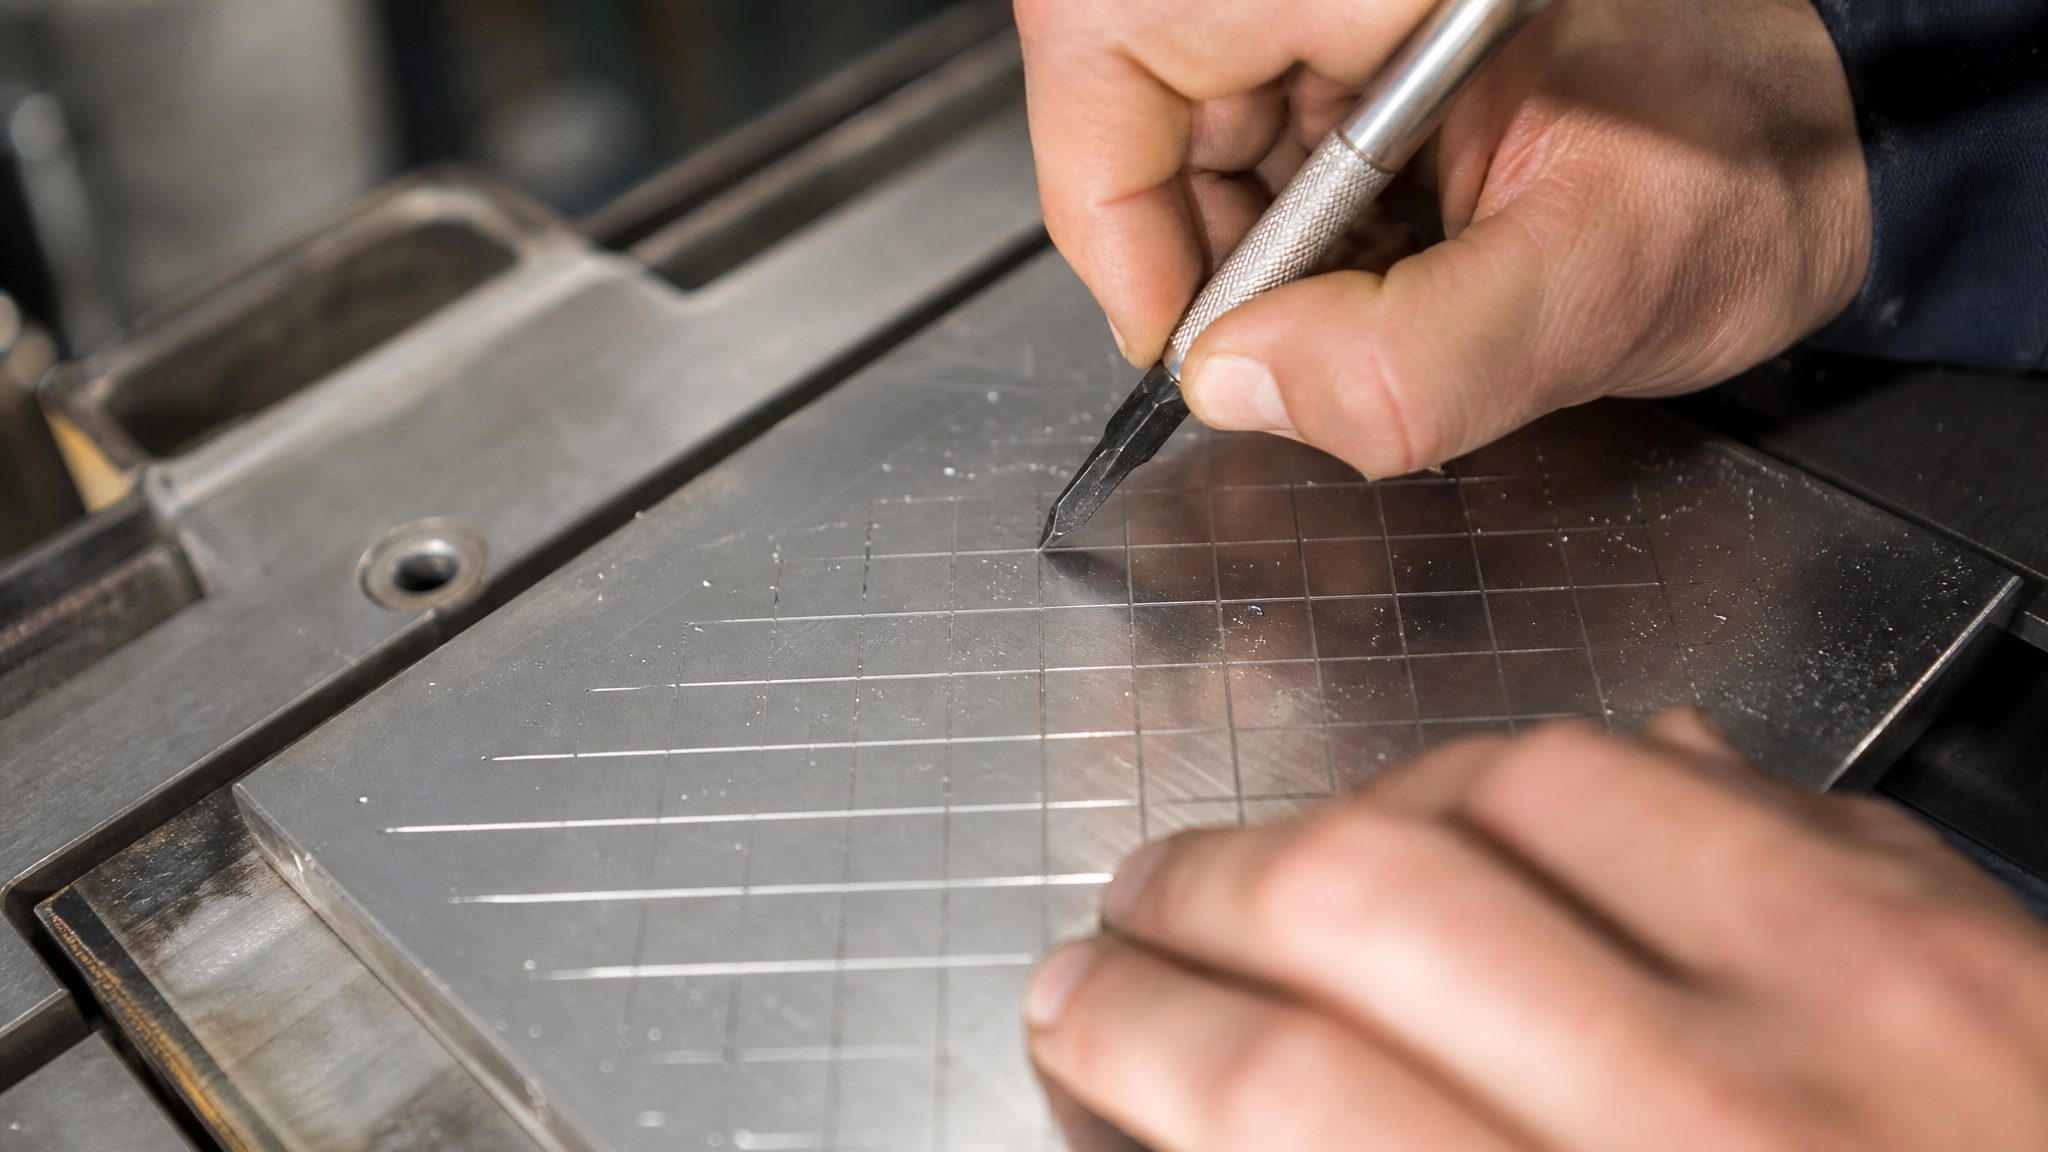
Это не прямое измерение прочности сцепления в паскалях, а сравнительная качественная оценка.
ISO 2409:2020 описывает именно такой метод. Стандарт применяется для покрытий толщиной до 250 мкм на твердых основаниях и использует шкалу 0–5, где 0 - лучший результат (покрытие не отслаивается вообще), а 5 - худший (отслаивается более 40% сетки). Классы связаны с площадью отслоения и характером разрушения слоев.
В России действует аналогичный стандарт - ГОСТ 15140-78. Он предусматривает четыре метода определения адгезии, и метод решетчатого надреза - это его метод 2. Ограничение по толщине покрытия здесь составляет до 200 мкм, что несколько строже, чем в ISO.
Эти методы обязательны, когда нужно убедиться, что краска вообще способна держаться на металле до того, как на нее будут наносить смазку или в эксплуатации она столкнется с вибрацией, влагой или химическими средами.
Почему загрязнения и поверхностно-активные вещества ослабляют адгезию
Когда поверхность грязная или покрыта жировой пленкой, молекулы смазки не могут плотно подойти к основанию - они отталкиваются или скользят по загрязнению, не создавая полноценного сцепления.
То же происходит, если на металл или ЛКМ попадают остатки моющих и дезинфицирующих растворов.
Поверхностно-активные вещества (ПАВ) в составе моющих средств особенно опасны. Исследования показывают, что с ростом концентрации ПАВ в жидкой среде сила адгезии частиц к металлическим поверхностям резко снижается. Происходит это потому, что молекулы ПАВ ориентируются на границе раздела, занимают место, где должно было бы произойти сцепление, и разрывают контакт.
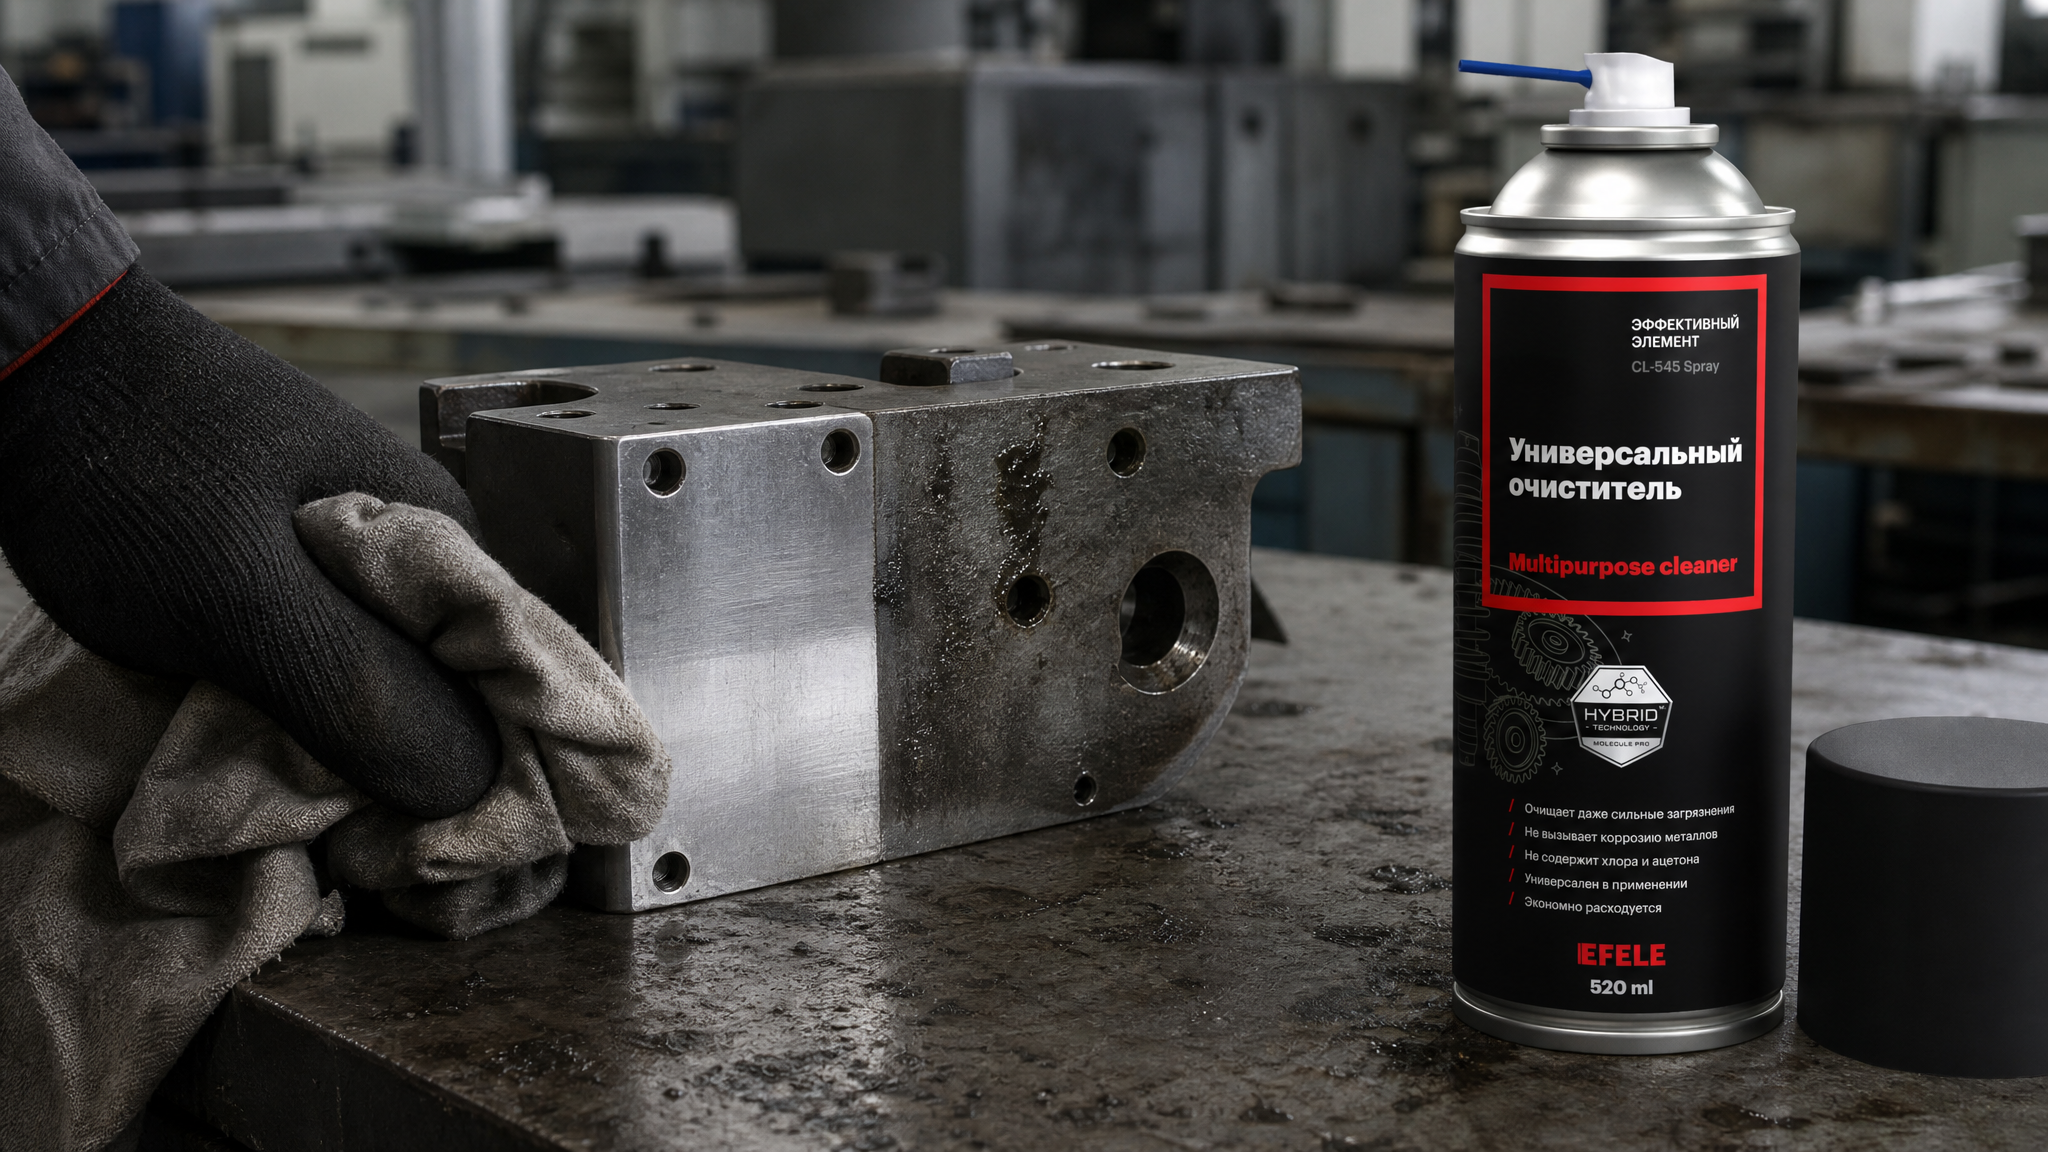
Поэтому перед нанесением смазки или защитного покрытия требуется полная очистка поверхности. Загрязнения нужно удалить механически или с помощью универсального обезжиривателя, который не оставляет своих собственных остатков. Обезжирение перед смазкой - не рекомендация, а необходимость, если стоит задача достичь стабильной работы материала на длительном сроке.
При подготовке поверхности эффективно использовать специальные очистители, которые удаляют все загрязнения без повреждения основания или уже нанесенного ЛКП. Например, универсальный очиститель типа EFELE CL-545 Spray справляется с жиром, пылью и остатками производственных смазок, позволяя получить чистое основание для адгезии.
Как различаются смазки по назначению и как это влияет на их поведение на металле и краске
По ГОСТ 23258-78 смазки подразделяют на три основных типа: антифрикционные, консервационные и уплотнительные.
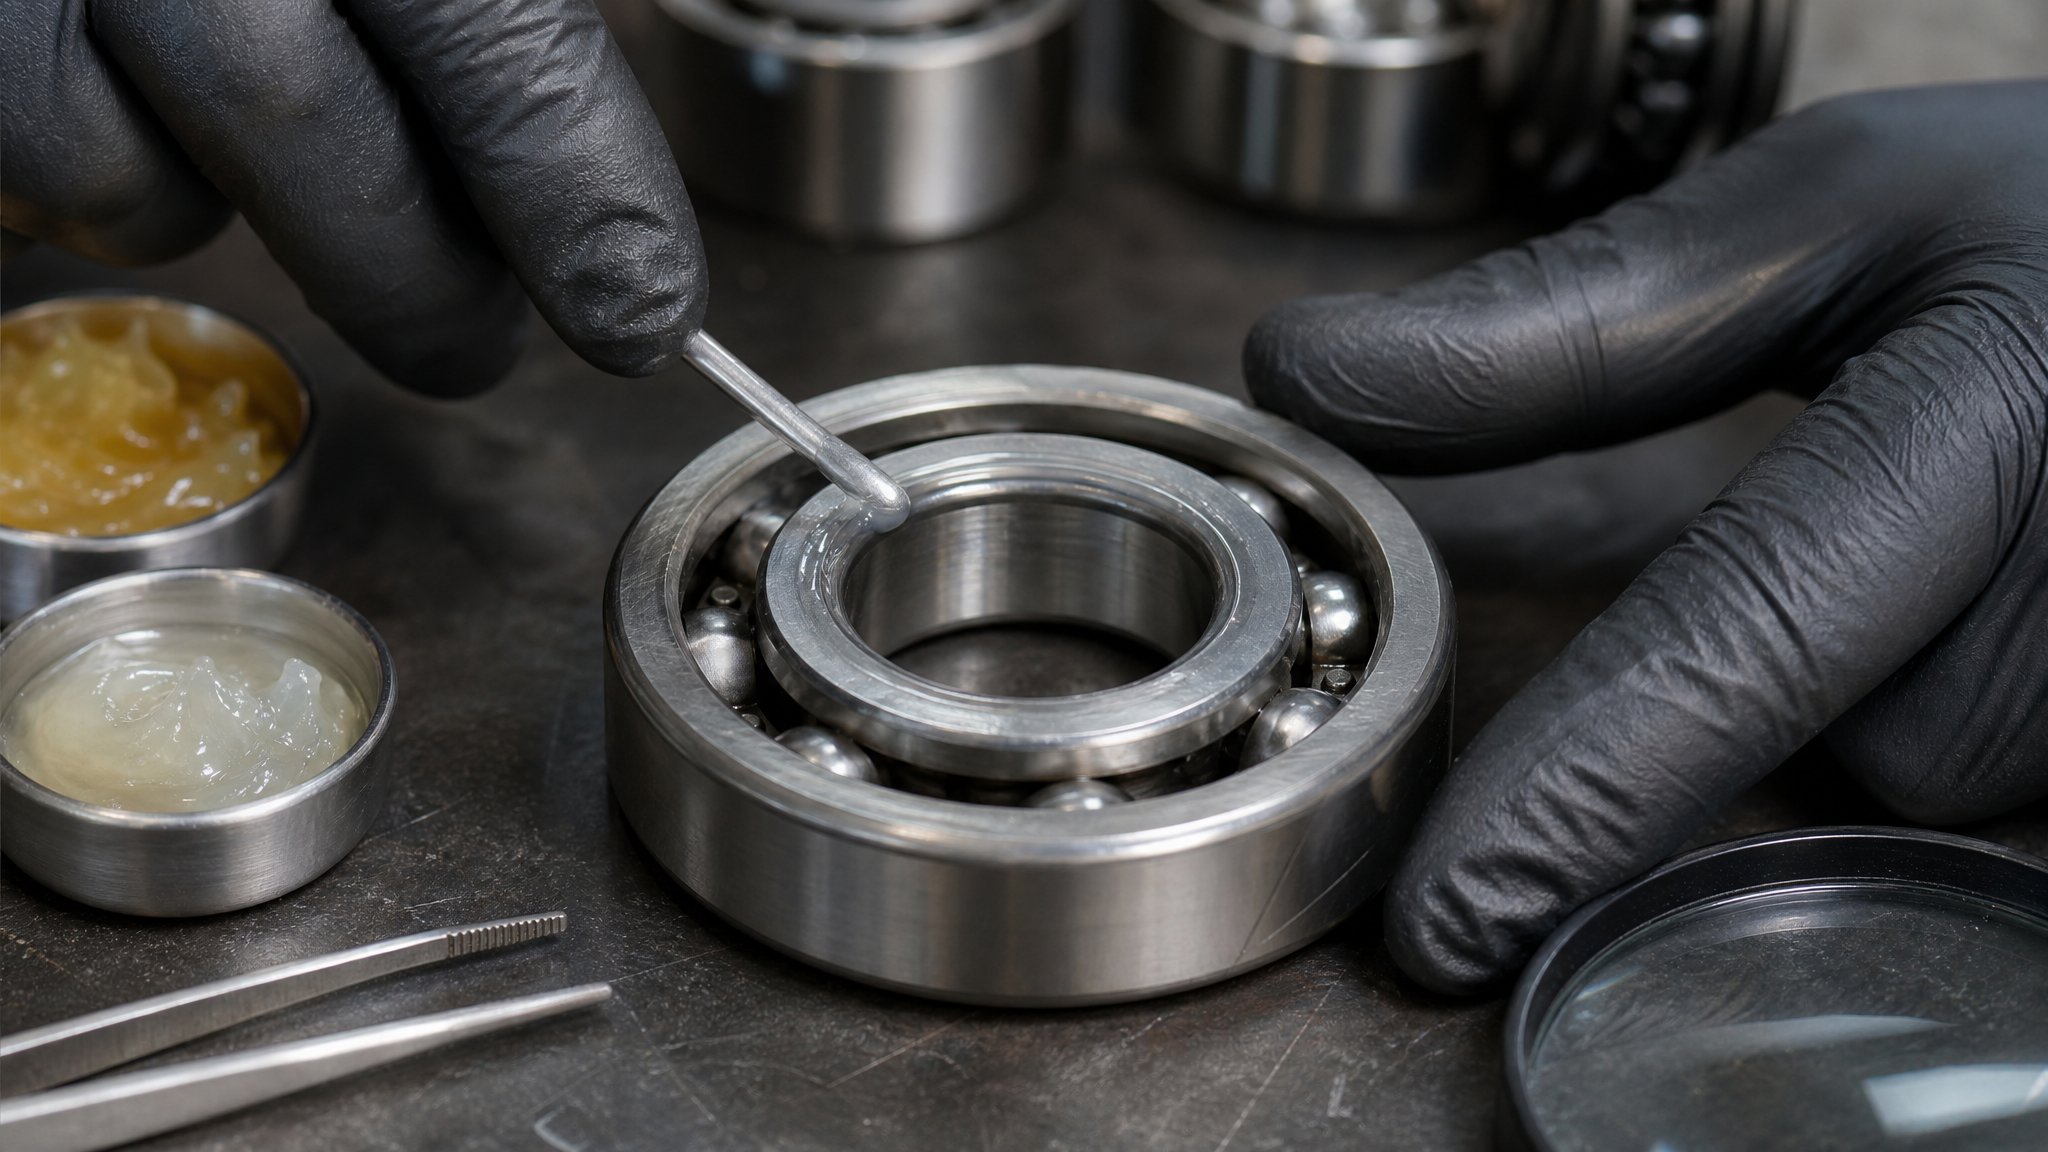
Это разделение не случайно - каждый тип решает свою задачу и имеет свой состав.
Антифрикционные смазки предназначены для работы в узлах со скольжением и качением, где нужно минимизировать трение. Консервационные - для защиты от коррозии на время хранения или простоя, они подвижнее. Уплотнительные работают в зазорах и предотвращают попадание влаги и грязи.
На голом металле все три типа могут давать приличную адгезию, потому что металлическая поверхность изначально активна: она взаимодействует с маслом и загустителем смазки химически и физически. Но на окрашенной поверхности ситуация иная. ЛКМ - это полимер, его поверхность менее активна, и адгезия смазки к краске зависит уже не только от состава самой смазки, но и от того, насколько хорошо ЛКМ держится на основании.
Кроме того, различные смазки по-разному реагируют на окислительный стресс, перепады температур и воздействие влаги. Для резьбовых соединений и тяжелых условий эксплуатации уместно смотреть на параметры из стандартизованных испытаний. Например, ГОСТ Р ИСО 13678-2015 задает требования для резьбовых смазок в нефтегазовой отрасли: температура каплепадения должна быть не ниже 138 °C, а объемная доля выделившегося масла не должна превышать 10%. Эти параметры говорят о термостабильности смазки и ее способности не расслаиваться, что важно и при нанесении на краску.
Продавливание мягкой подложки: почему окрашенная поверхность более уязвима
Когда смазка работает под нагрузкой, она должна создать тонкую пленку между трущимися поверхностями.
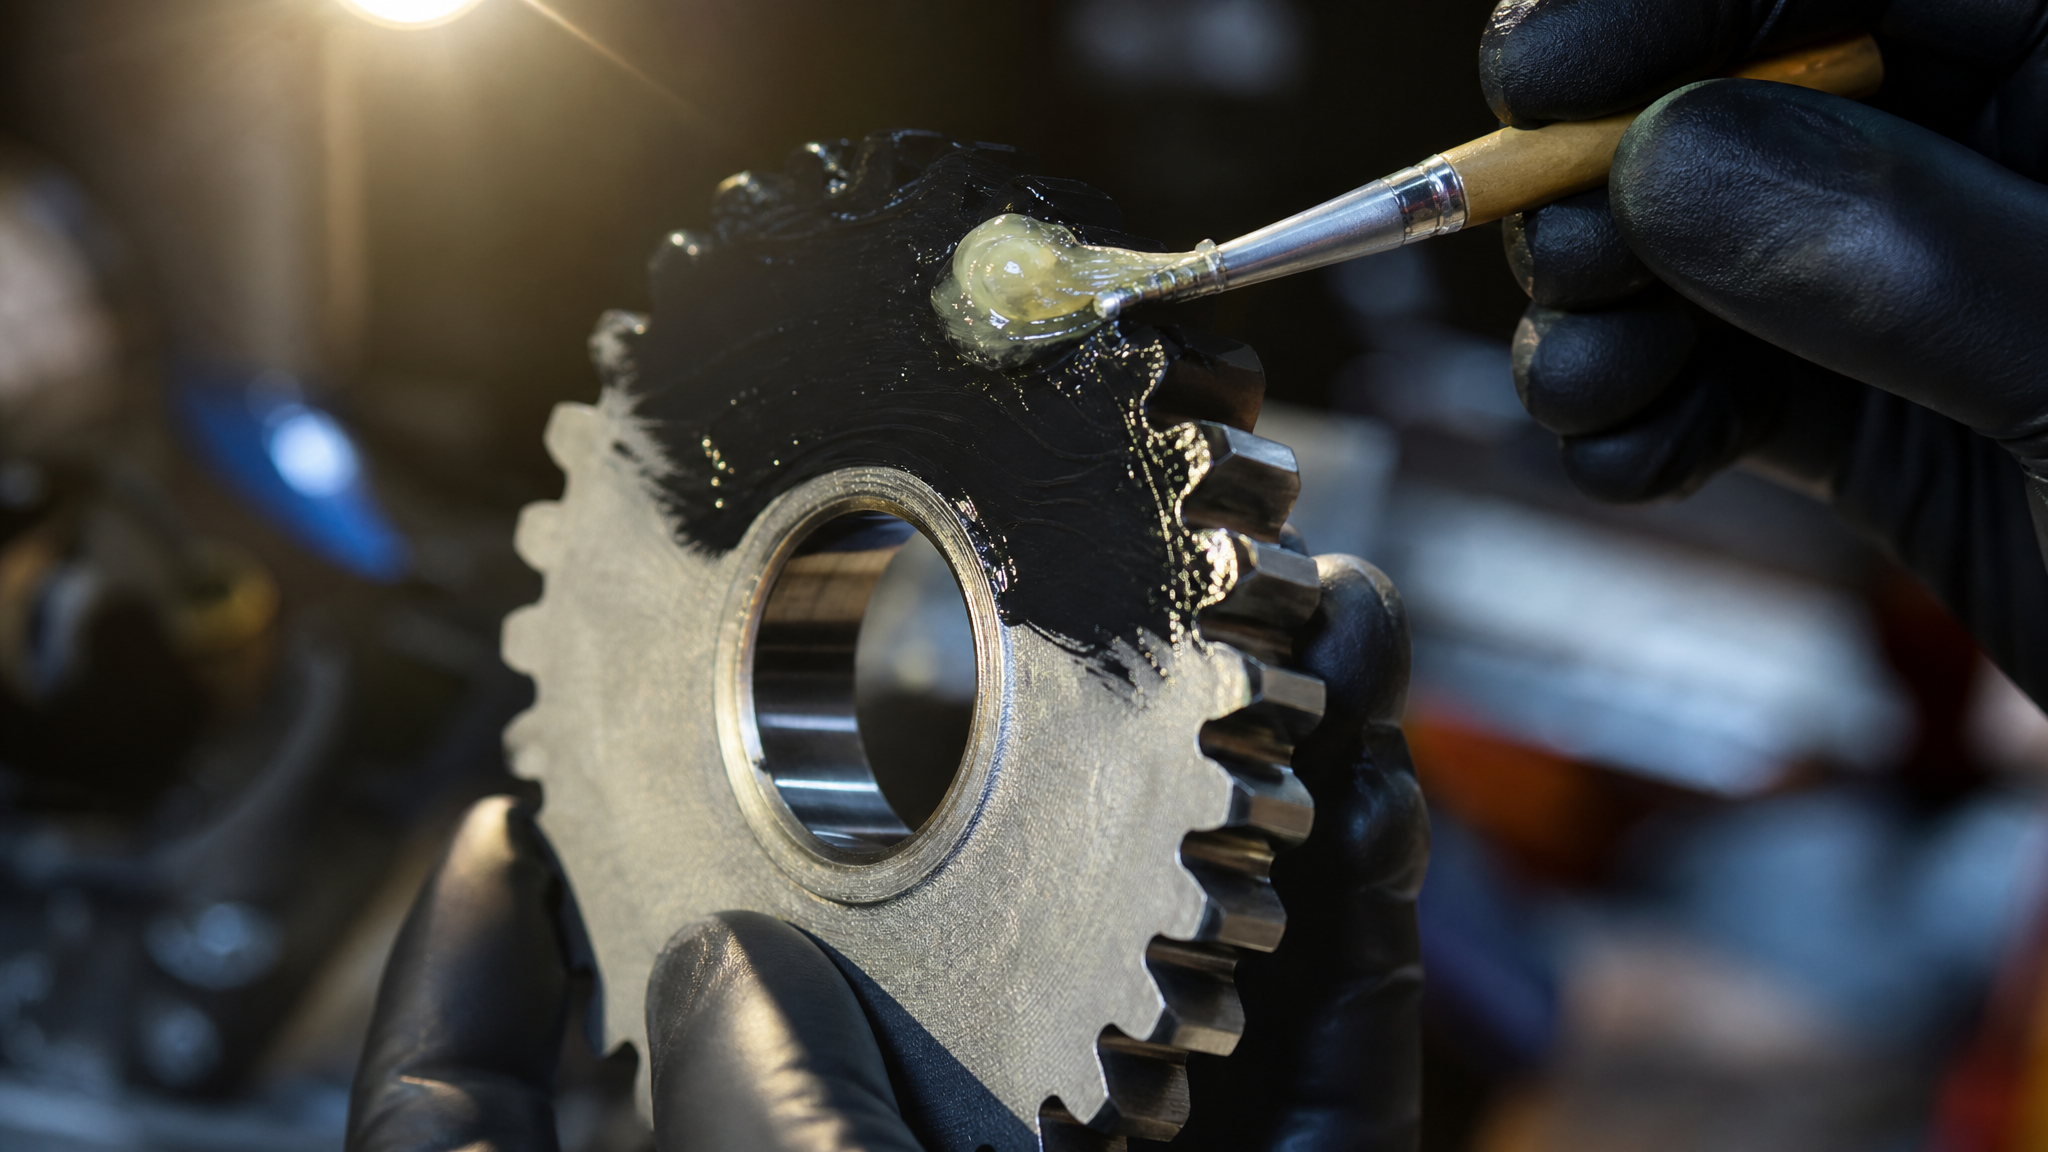
На голом металле эта пленка держится благодаря прямому взаимодействию с основанием. Но если под смазкой находится слой краски, возникает проблема продавливания мягкой подложки.
ЛКМ - это полимерный материал, он обладает некоторой упругостью и пластичностью. При точечном давлении или циклических нагрузках ЛКМ может деформироваться, проминаться, а в худшем случае прорываться. Если краска достаточно тонкая (скажем, 50-100 мкм вместо рекомендуемых 150-200 мкм), то под напряжением она сдавливается, и смазка теряет опору. В результате узел «проваливается», увеличивается зазор, смазка выдавливается из зоны контакта, и начинается металл-к-металлу контакт - это быстро ведет к износу и заеданию.
На чистом металле такого не происходит: металл практически несжимаем, он держит смазку в нужном месте, и защитная пленка остается там, где ей полагается быть. Поэтому для критичных узлов, где ожидаются высокие локальные давления, специалисты часто предпочитают наносить смазку прямо на обработанный металл, без промежуточного слоя краски.
Алгоритм нанесения смазки: почему просто «намазать» недостаточно
Чтобы смазка работала эффективно, недостаточно просто нанести ее на поверхность.
Требуется четкий алгоритм подготовки и применения.
Шаг 1: Очистка поверхности. Удалите механические загрязнения, пыль, старую смазку, остатки производственных масел. Если требуется глубокая очистка, используйте обезжириватель, затем дайте поверхности высохнуть.
Шаг 2: Первичное нанесение. Встряхните емкость со смазкой (если это аэрозоль), поднесите на расстояние 10–15 см от поверхности и нанесите тонкий слой. Не давите на распылитель с силой - работайте спокойно.
Шаг 3: Выдержка. Подождите 20–30 секунд. За это время смазка начнет проникать в микроскопические неровности поверхности, происходит адгезионное взаимодействие.
Шаг 4: Повторное нанесение. Нанесите второй слой по той же схеме - опять на расстояние 10–15 см, тонко, без избытка.
Этот режим - результат опыта применения адгезионных смазок в реальных условиях. Двухэтапное нанесение с выдержкой дает лучшее распределение смазки по поверхности и увеличивает надежность адгезии, чем одноразовое щедрое нанесение.
На окрашенной поверхности этот алгоритм имеет еще большее значение, потому что нужно не только обеспечить адгезию смазки к ЛКМ, но и убедиться, что сама краска не начнет отслаиваться из-за избыточного количества смазки или неправильного способа нанесения.
Различия между методами определения адгезии для разных материалов
Часто возникает путаница: люди думают, что адгезия - это всегда одно и то же, и методы проверки универсальны.
На самом деле это не так.
ISO 2409 и ГОСТ 15140 проверяют адгезию лакокрасочных покрытий к металлу - это касается сцепления краски, грунта, лака с основанием. Здесь результат выражается шкалой 0–5 (качественная оценка).
ISO 814:1986, напротив, описывает двухпластинчатый метод определения прочности связи резины с металлом. Образец разрушают при растяжении со скоростью 50 ± 5 мм/мин, а результат выражают в паскалях - то есть как физическое усилие на единицу площади. Этот метод применяют главным образом для лабораторных образцов стандартных размеров, и образцы кондиционируют не менее 16 часов при температуре 23 ± 3 °C или 27 ± 2 °C согласно ISO 471.
Кроме того, ISO 2409 допускает толщину покрытия до 250 мкм, тогда как ГОСТ 15140 ограничивает ее 200 мкм для методов надреза.
Это важно учитывать, когда читаешь техдокументацию или обсуждаешь с поставщиком качество покрытия. Нельзя смешивать результаты разных методов - каждый имеет свою область применения.
Часто задаваемые вопросы
Можно ли наносить смазку прямо на любую краску?
Нет. Адгезия смазки к окрашенной поверхности зависит от качества самого ЛКМ. Если краска слабо держится на металле, то под нагрузкой или во влажной среде она будет отслаиваться, унося с собой и смазку. Перед нанесением смазки имеет смысл проверить ЛКМ методом решетчатого надреза (ISO 2409 или ГОСТ 15140) и убедиться, что краска соответствует классу 0–2.
Почему обезжиривание так важно перед смазкой?
Загрязнения и поверхностно-активные вещества ослабляют молекулярное сцепление между смазкой и подложкой. Даже следы моющего средства или производственного масла создают невидимый барьер, который препятствует адгезии. Чистая поверхность - условие эффективной работы смазки, особенно при длительной эксплуатации в условиях вибрации или влажности.
Почему смазка работает лучше на голом металле?
Потому что на металле только один адгезионный интерфейс (смазка-металл), а на окрашенной поверхности - два (смазка-ЛКМ и ЛКМ-металл). Если один из них слаб, система выходит из строя. Кроме того, металл несжимаем и не деформируется под давлением, в то время как краска может прогибаться, особенно если она нанесена тонко. На голом металле смазка остается на месте, на краске может выдавливаться из зоны контакта.
Какой метод проверки адгезии выбрать - ISO 2409 или ГОСТ 15140?
Оба метода дают сравнительную качественную оценку адгезии ЛКМ, поэтому выбор зависит от того, какие стандарты приняты на вашем предприятии. ISO 2409 допускает толщину до 250 мкм, ГОСТ 15140 - до 200 мкм. В России обычно ориентируются на ГОСТ, но международные компании часто используют ISO. На результат это не сильно влияет: оба дают шкалу 0–5.
Нужно ли наносить смазку в несколько слоев?
Да, для адгезионных смазок рекомендуется двухэтапное нанесение: первый слой, выдержка 20–30 секунд, затем второй слой. Это обеспечивает лучшее распределение смазки по поверхности и более надежное сцепление. Один толстый слой работает хуже, чем два тонких с выдержкой.
Заключение
Смазка на голом металле работает стабильнее, чем на окрашенной поверхности, потому что сцепление происходит напрямую с активной поверхностью без промежуточного слоя, который может быть слабым звеном. Окрашенная поверхность добавляет второй адгезионный интерфейс и вводит риск продавливания ЛКМ под нагрузкой. Но это не значит, что смазку нельзя наносить на краску - напротив, часто это необходимо. Ключ в том, чтобы правильно подготовить основание, проверить качество ЛКМ стандартизованными методами (ISO 2409, ГОСТ 15140) и соблюдать четкий алгоритм нанесения смазки: очистка, обезжиривание, двухэтапное нанесение с выдержкой.
Первый практический шаг: если вы выбираете смазку для узла, уже покрытого краской, проконсультируйтесь со специалистом о состоянии ЛКМ и, при необходимости, проведите контрольное испытание адгезии решетчатым надрезом. Это предотвратит неожиданный отказ в эксплуатации и обеспечит долгий срок работы.