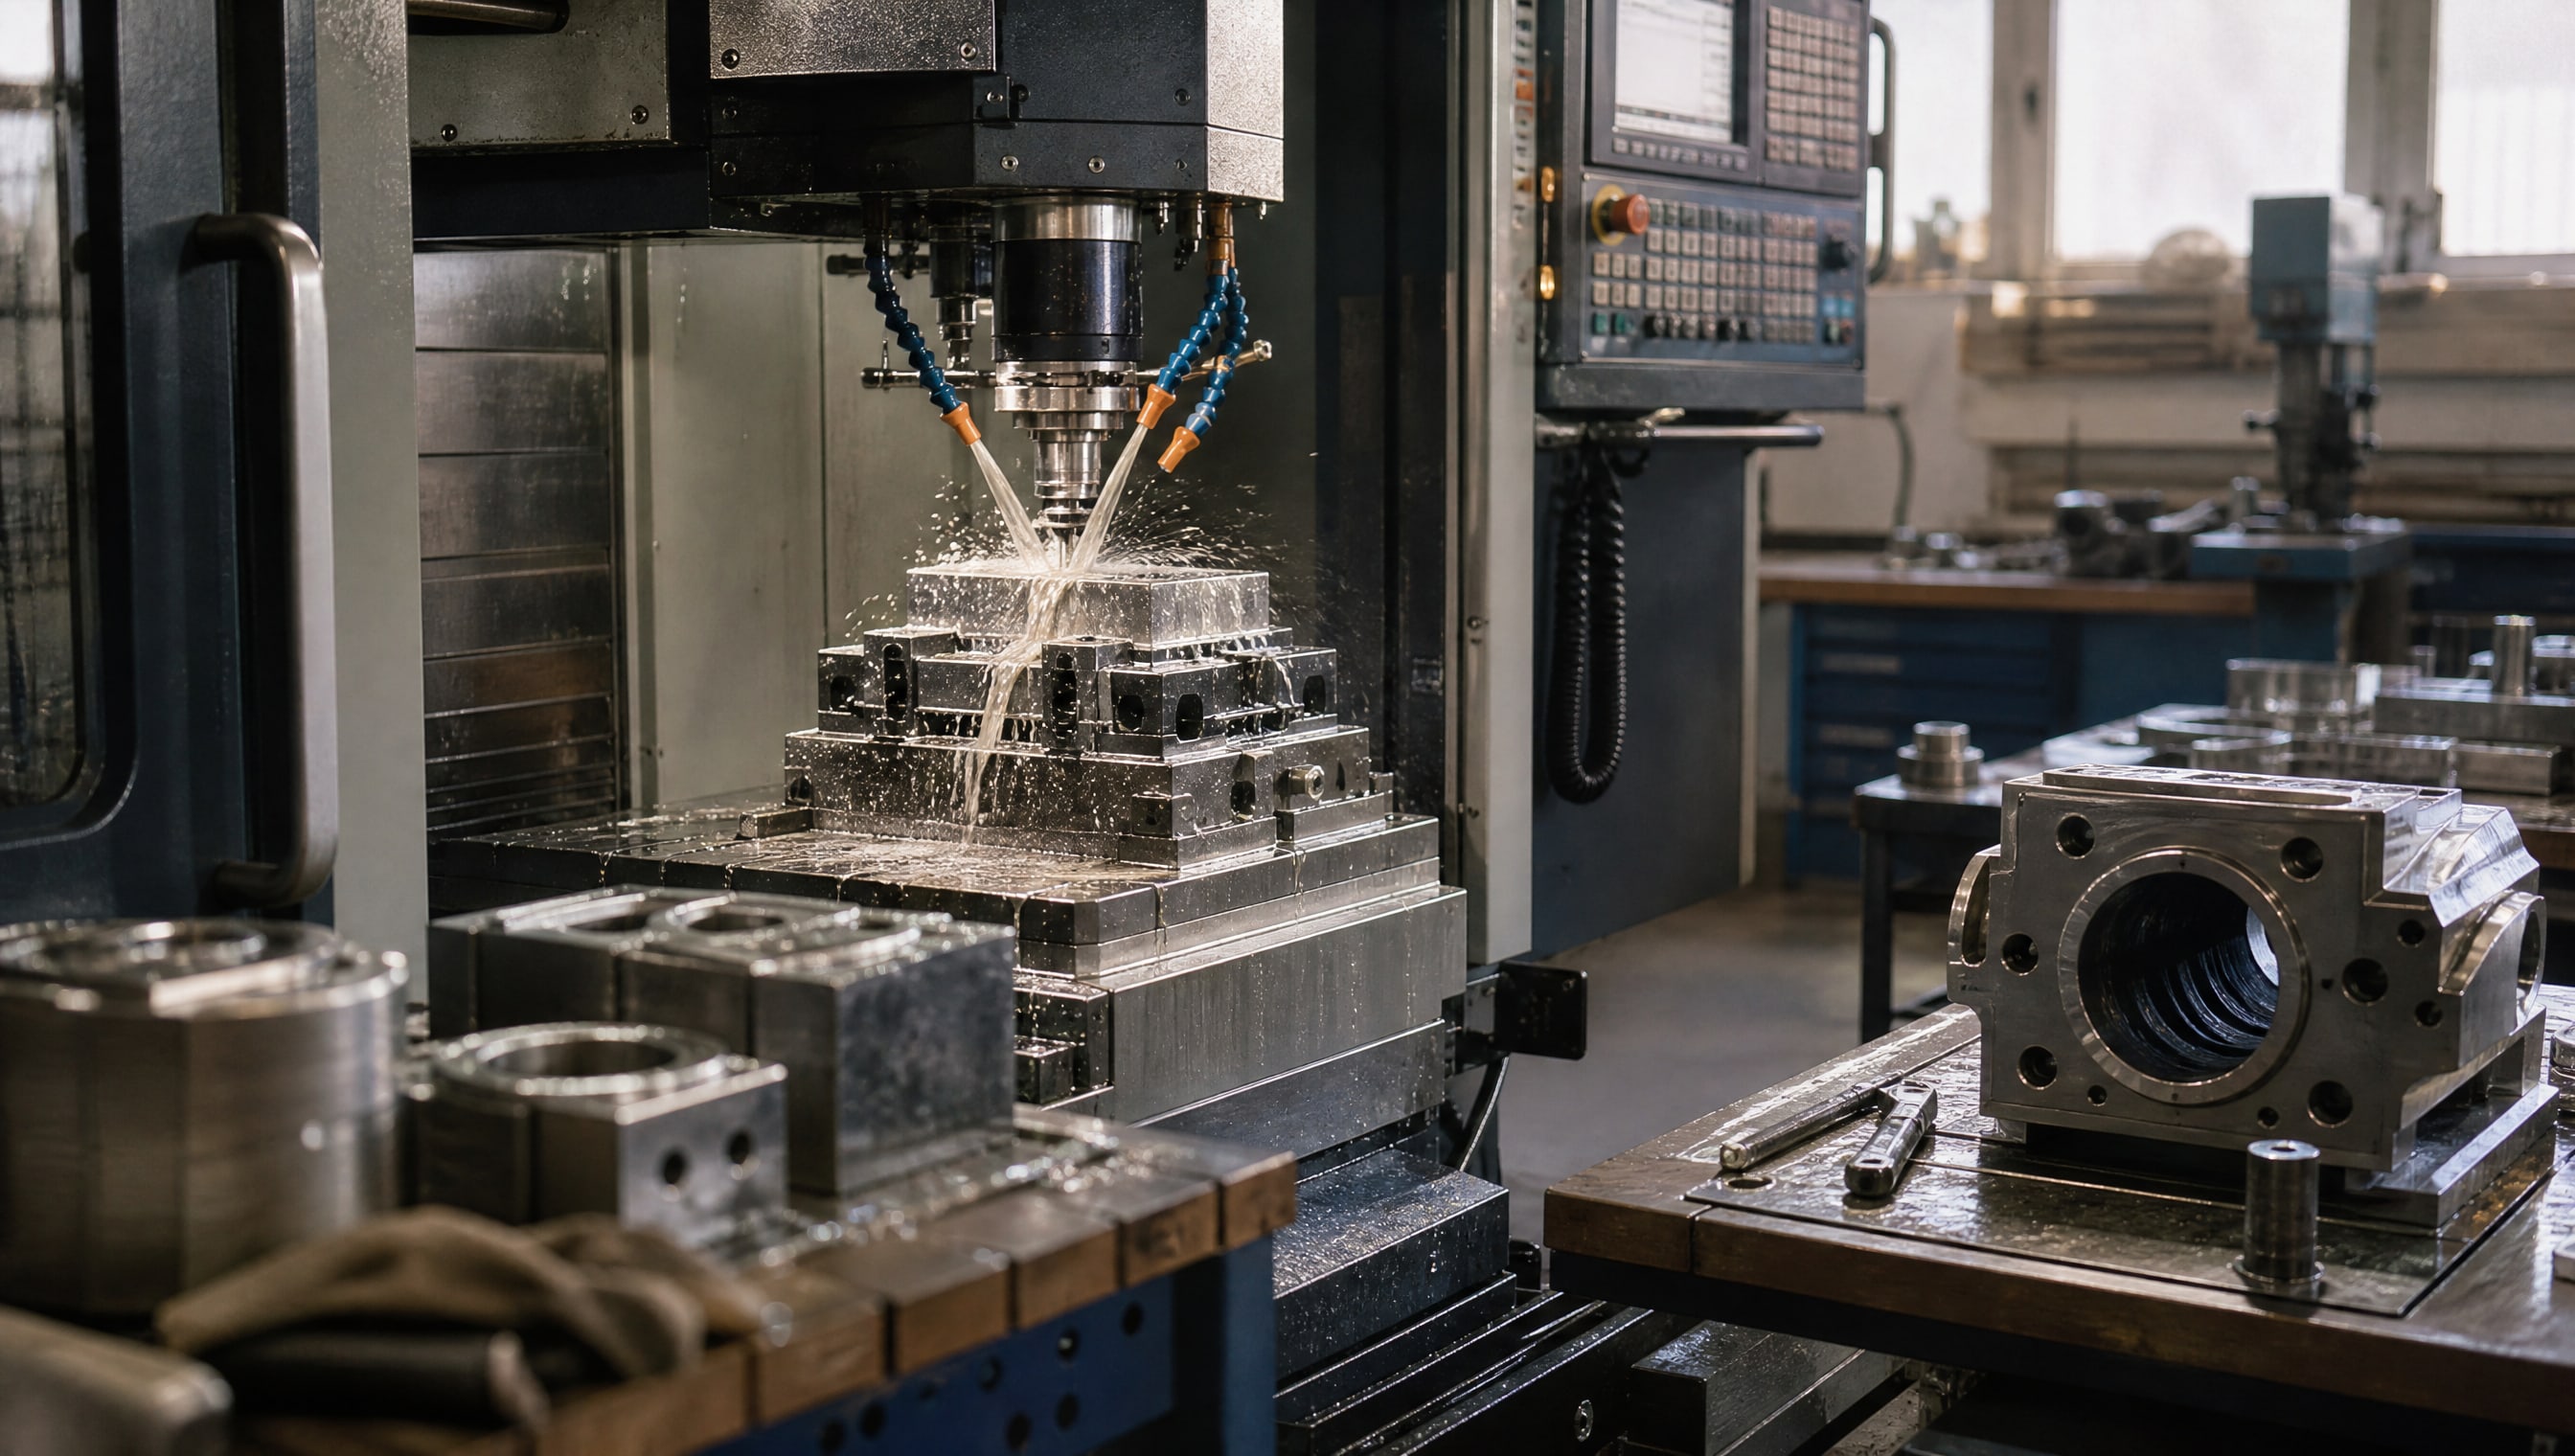
Выбор смазочно-охлаждающей жидкости для металлообработки - задача куда сложнее, чем кажется. Многие закупщики и инженеры верят в миф об универсальной СОЖ, которая одинаково хороша и для стали, и для алюминия, и для чугуна. На практике это иллюзия: каждый материал требует своих рабочих параметров концентрации, своего химического состава и своей схемы контроля. Статья рассказывает о том, как правильно подобрать биостабильную СОЖ под конкретный металл и операцию, какие параметры проверять на производстве и почему стандартные ошибки обходятся дорого - от потерь производительности до преждевременного биопоражения системы циркуляции.
Материал адресован техническим специалистам, инженерам и закупщикам, которые отвечают за подбор и контроль охлаждающих жидкостей на участках лезвийной обработки, шлифования и других операций с использованием водосмешиваемых составов.
Стандартные диапазоны концентрации для разных материалов
Правило первое: концентрация СОЖ - не универсальная величина.
Для углеродистых сталей рекомендуют эмульсионные составы в диапазоне 5–10%, полусинтетические 3–7%, синтетические 2–5%. Но если работаете с легированной сталью, эти цифры меняются: эмульсионные уходят на 8–15%, полусинтетические - на 5–10%, синтетические - на 3–7%. Высокоуглеродистые стали требуют еще более высокой концентрации эмульсионных жидкостей (8–12%) для достаточного охлаждения и снижения термических деформаций.
Нержавеющие стали - отдельный случай. Они имеют более высокое тепловыделение при резании, поэтому для них рекомендуют повышенные концентрации: эмульсионные 10–20%, полусинтетические 7–15%, синтетические 5–10%. Эти материалы чувствительны к коррозии, и несоответствие состава может привести к быстрому окислению и потере антикоррозионных свойств.
Алюминий и его сплавы - третья логика. Жидкость, подходящая для стали, будет неэффективна при работе с алюминием. Алюминиевые сплавы требуют своей набора добавок, меньшей агрессивности состава и обязательной проверки коррозионной совместимости. Подход здесь - мягче, чем для стали, но при этом биостабильность состава становится критичнее, потому что микроорганизмы быстрее размножаются в более благоприятной среде, если нарушается pH.
Выбор СОЖ в зависимости от типа обработки и материала
Перед тем как открыть каталог поставщика, закупщик должен ответить на четыре вопроса: какой материал, какая операция (чистовая, черновая, шлифование), какой тип оборудования (станок с открытой ванной, система циркуляции, шлифовальный круг) и какие есть ограничения (контакт с пищей, экологические требования, наличие персонала).
Для чугуна лезвийная обработка обычно требует концентрации 3–5% эмульсионной СОЖ. Чугун менее требователен к охлаждению, чем сталь, но более требователен к смазочным свойствам. Для конструкционных углеродистых сталей этот диапазон расширяется до 5–10%, потому что повышается температура в зоне резания.
Легированные и высокоуглеродистые стали - это уже другая нагрузка на жидкость. Здесь концентрация часто достигает 8–15%, чтобы обеспечить достаточное охлаждение. Параллельно возрастают требования к стабильности эмульсии и к защите от коррозии готовой детали.
Шлифование стали или алюминия требует более мягких эмульсий с хорошей дренируемостью и отсутствием вспенивания, потому что шлифовальный круг постоянно находится в контакте с жидкостью и любое воздухозабирание снижает эффективность. Для этих операций полусинтетические и синтетические жидкости часто предпочтительнее.
Параметры контроля биостабильной СОЖ на производстве
Биостабильная СОЖ - это не комплект, который можно забыть после внедрения.
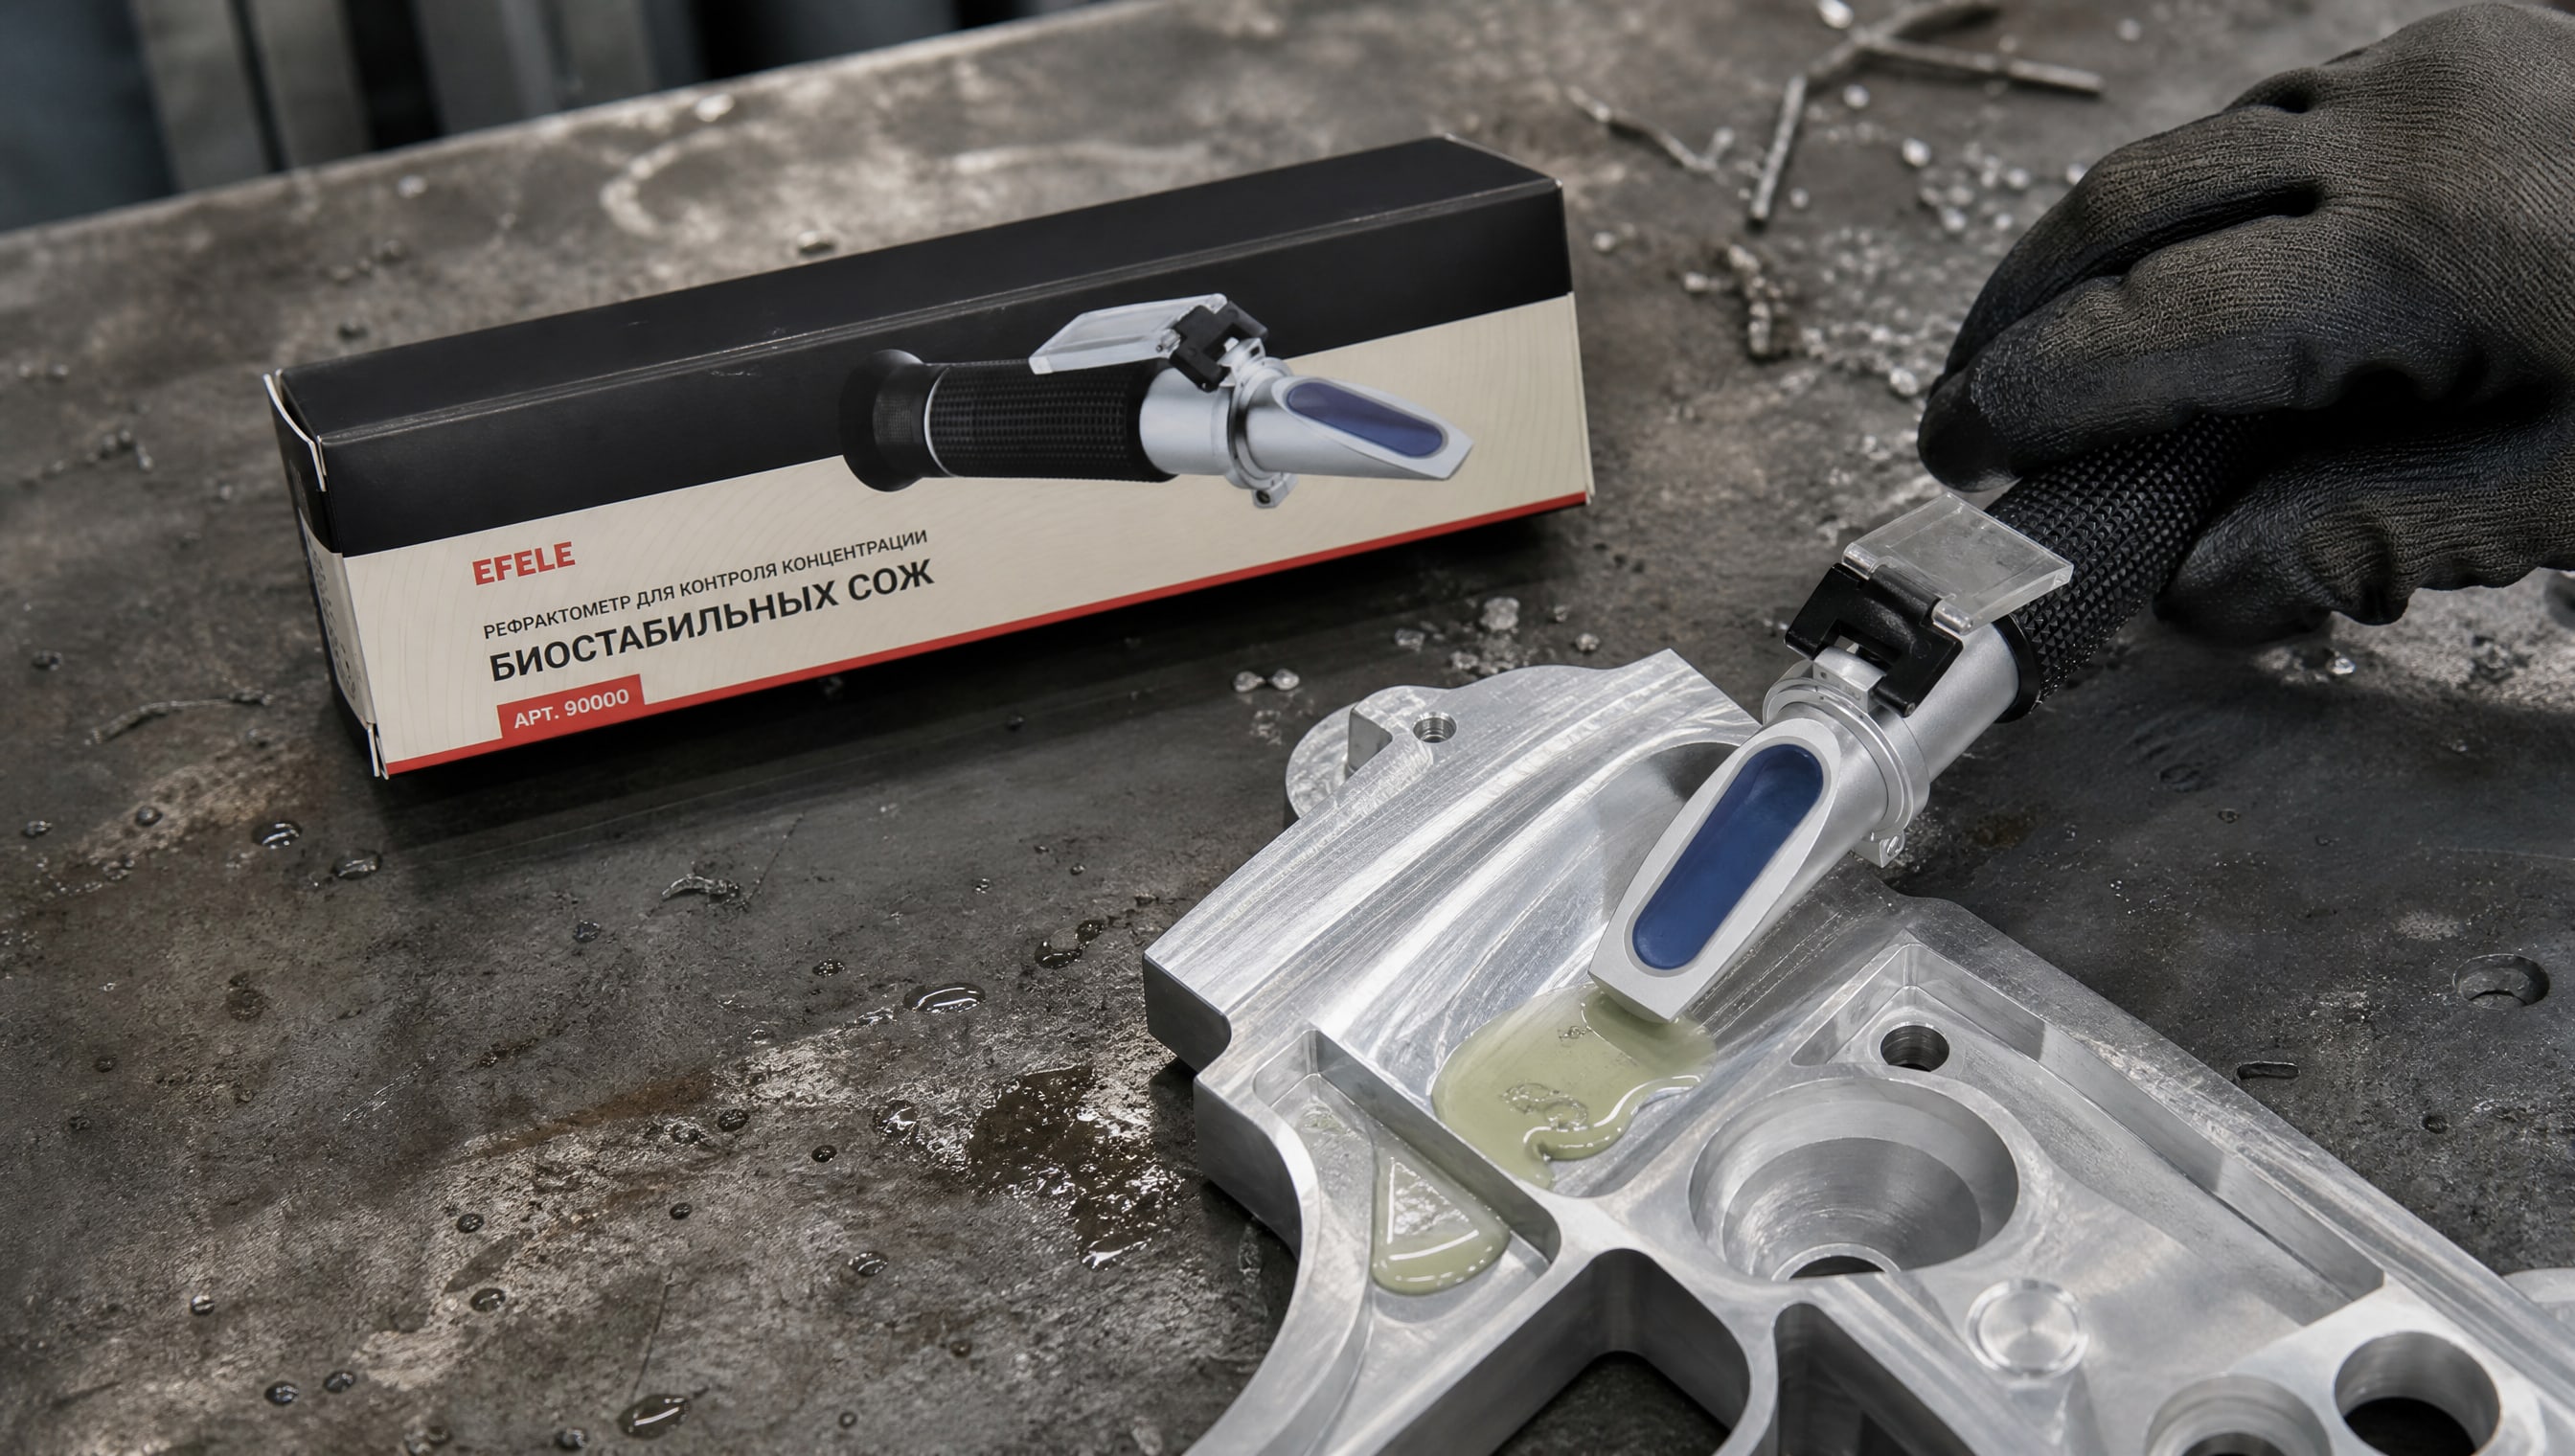
Контроль параметров остается обязательным. Основной набор измерений включает концентрацию, pH, количество нитритов и хлоридов, жесткость воды, наличие биопоражения, температуру жидкости и электропроводимость.
Концентрацию проверяют рефрактометром - это самый быстрый способ. Рефрактометр показывает преломление света в жидкости, а это напрямую коррелирует с содержанием базового масла и добавок. Порог контроля: если концентрация упала ниже минимума (например, для стали было 7%, а стало 5%), охлаждающие и смазочные свойства начнут падать. Если концентрация поднялась выше максимума - возрастает риск вспенивания, ухудшается дренируемость, повышается нагрузка на фильтры системы циркуляции.
pH контролируют тест-полосками или pH-метром. Для эмульсионных водосмешиваемых СОЖ типичный диапазон - pH 8,5–9,5. Если pH упал ниже 7 или выше 10, это признак химического разложения жидкости, окисления компонентов или попадания кислотного загрязнения. В этих условиях биостабильность теряется, потому что микроорганизмы начинают активнее размножаться при pH ниже 7.
Биопоражение оценивают с помощью dip-slides - специальных полосок с питательной средой, которые погружают в жидкость на 48 часов. По количеству колоний бактерий и грибов можно судить, есть ли инфекция. Запах жидкости не является достаточным критерием: биопоражение может развиваться без явного запаха, скрыто, пока не приведет к потере стабильности эмульсии.
Электропроводимость обычно находится в диапазоне 3000–7000 мкСм в зависимости от конкретной жидкости и происхождения воды. Высокая электропроводимость может означать накопление растворенных солей (жесткость), что ухудшает свойства эмульсии. Низкая электропроводимость - признак разбавления свежей водой.
Коррозионная совместимость и лабораторная оценка
Перед внедрением новой СОЖ на производстве рекомендуется провести проверку коррозионной совместимости по стандарту DIN 51360-2.
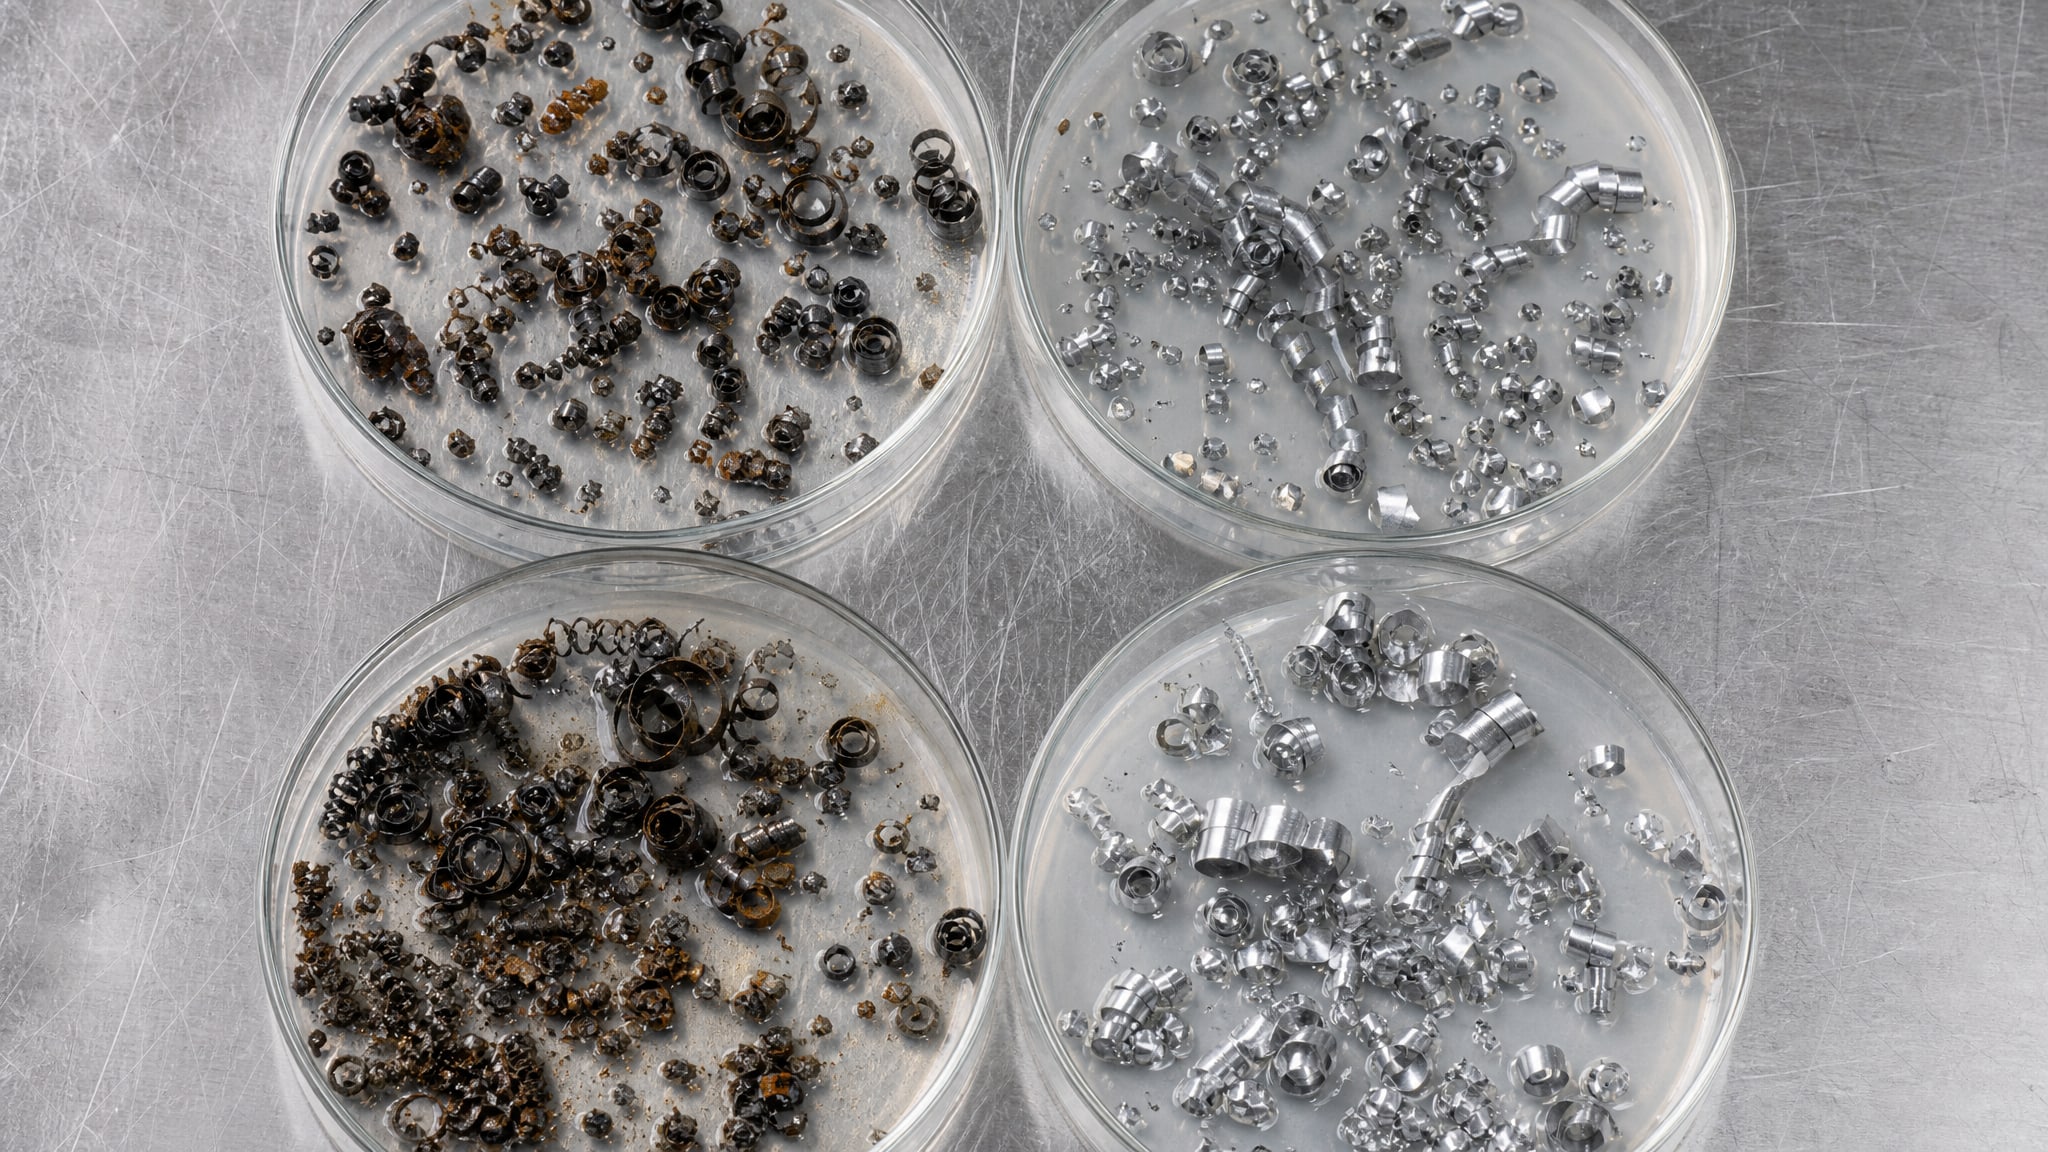
Тест выполняют просто: металлическую стружку (из того же материала, который будут обрабатывать) кладут в разбавленную СОЖ и выдерживают 2 часа при комнатной температуре. По цвету и степени ржавчины на стружке судят, насколько агрессивна жидкость к материалу.
Жидкость, подходящая для углеродистой стали, может быть нейтральной или даже слегка коррозивной к алюминию, если в ее составе высокое содержание хлоридов или активных серных соединений. Наоборот, мягкий состав для алюминия может быть неэффективен при обработке нержавеющей стали, потому что там нужно более агрессивное охлаждение и смазка.
Полусинтетические водорастворимые СОЖ часто выбирают как компромисс: они обеспечивают достаточное охлаждение для сталей среднего диапазона (легированные, конструкционные) и при этом менее агрессивны к алюминию. Например, для решения проблемы нестабильности эмульсии и риска микробного загрязнения берут полусинтетические водорастворимые составы, обладающие естественной стойкостью к биопоражениям. Такие жидкости позволяют снизить частоту добавления биоцидов или вовсе отказаться от них, при этом сохраняя хорошие противокоррозионные свойства и стабильность на протяжении всего межсменного периода.
Для проверки эффективности на собственном оборудовании рекомендуется пробная партия: 50–100 литров нового концентрата разводят в обычной системе циркуляции, работают 2–4 смены, затем смотрят: как ведет себя эмульсия при разбавлении, нет ли отслоения, как стружка отделяется и откладывается в поддоне, не ускорилось ли вспенивание, какой запах. По этим наблюдениям судят, стоит ли переводить всю систему на новый состав.
Типовые ошибки при подборе и применении СОЖ
Первая ошибка - покупка универсальной СОЖ без проверки совместимости.
Закупщик видит в каталоге фразу «для стали и алюминия» и думает, что это панацея. На деле универсальность подтверждается только в пределах проверенных испытаний конкретной жидкости. Если этих испытаний нет в технических данных, риск высок.
Вторая ошибка - повышение концентрации «для верности». Слишком высокая концентрация не улучшает охлаждение: вместо этого она вызывает вспенивание, перегрузку фильтров, скопление остатков в поддоне и образование корки на изделии после обработки. Мало того, высокая концентрация ускоряет окисление компонентов жидкости и способствует, парадоксально, развитию биопоражения.
Третья ошибка - игнорирование контроля pH и электропроводимости. Когда эти параметры не мониторят, СОЖ деградирует незаметно: pH смещается, жесткость растет, биопоражение развивается скрыто. Потом вдруг обрабатываемые детали начинают ржаветь или стружка плохо отделяется - и инженер думает, что виновата сама жидкость, хотя проблема была в ее состояниии.
Четвертая ошибка - несоответствие расхода эмульсии. Эксперты единодушны: расход должен быть не менее 10–15 л/мин независимо от того, какая это концентрация и какой состав. Низкий расход означает, что стружка не выносится достаточно быстро, тепло не рассеивается и жидкость перегревается локально. Перегрев ускоряет окисление и, опять же, биопоражение.
Пятая ошибка - подача СОЖ в неправильное место. Жидкость должна поступать в зону максимальной температуры и образования стружки, а не «куда проще протянуть трубку». Неправильная подача оставляет горячие зоны неохлажденным и приводит к локальному перегреву инструмента.
Совет инженера: контроль концентрации в процессе
На многих производствах контроль концентрации - это либо визуальная оценка (смотрят на прозрачность жидкости в ванне), либо вообще ее отсутствие.
Реальность работает иначе. Концентрация «ползет» вверх-вниз из-за испарения воды, добавления свежей жидкости при текущем ремонте, попадания водопроводной воды и загрязнения. За месяц-два параметры могут дрейфовать на 30–50% от исходного значения, и производительность начинает падать.
Сценарий: цех работает с эмульсионной СОЖ для легированной стали, начальная концентрация 10%. Через две недели закупщик случайно добавил новый концентрат в свежую воду (перепутав порядок), получилась концентрация 15%. Стружка начала скапливаться, вспенивание выросло, система циркуляции перегружена. Инженер измерил pH - нормальный, 8,8. Потом измерил рефрактометром и обнаружил избыток. Вывод: пришлось слить верхний слой, разбавить свежей водой и вернуть к 10%.
Что сделали: завели простой журнал еженедельного контроля - рефрактометр, pH-тестер, визуальная оценка вспенивания. Порядок добавления концентрата и воды вывесили на стену (концентрат в воду, а не наоборот). Назначили одного человека, отвечающего за эту операцию.
Итог: за два месяца концентрация держалась в допуске ±0,5%, вспенивание исчезло, стружка отделяется чисто, работники жалуются на запах реже. Расходование жидкости снизилось на 15%, потому что эмульсия стала стабильнее. Для портативного контроля можно использовать ручной рефрактометр для СОЖ - это позволяет за 30 секунд получить результат на месте, без отправки проб в лабораторию.
Часто задаваемые вопросы
Можно ли использовать одну СОЖ для стали и алюминия?
Теоретически да, если жидкость прошла испытания совместимости с обоими материалами и это подтверждено в технических данных поставщика. На практике рекомендуется либо проверить совместимость самостоятельно по DIN 51360-2, либо держать две отдельные СОЖ. Универсальность часто означает компромисс - жидкость работает приемлемо на обоих материалах, но не оптимально ни на одном.
Как часто нужно контролировать параметры биостабильной СОЖ?
Минимум - еженедельно проверяют концентрацию и pH. Электропроводимость, загрязнение и биопоражение контролируют раз в месяц или по графику, если система циркуляции работает в тяжелых условиях. Если началась проблема (вспенивание, запах, ржавчина на стружке), контроль переводят на ежесменный режим.
Биостабильная СОЖ не требует добавления биоцидов?
Правильно подобранная биостабильная жидкость обладает естественной устойчивостью к микроорганизмам за счет состава и pH. Однако это не исключает контроль и техническое обслуживание системы циркуляции. При нарушении pH, высокой жесткости воды или загрязнении микроорганизмы могут развиться даже в биостабильной жидкости. В этом случае может потребоваться дополнительный биоцид, но обычно этого удается избежать правильным контролем.
Почему при повышении концентрации появляется вспенивание?
Увеличение концентрации снижает содержание воды, что уменьшает теплоемкость жидкости. Параллельно растет содержание масла и активных добавок, которые снижают поверхностное натяжение. Эта комбинация приводит к образованию стойкой пены. Пена нарушает контакт жидкости с инструментом и изделием, ухудшая охлаждение и смазку. Вспенивание также указывает на нарушение стабильности эмульсии и приближение к границе ее разрушения.
Какая минимальная скорость циркуляции СОЖ при обработке?
Рекомендуемый расход составляет минимум 10–15 л/мин для систем с замкнутой циркуляцией, независимо от типа операции и состава жидкости. Этот объем позволяет вывести тепло из зоны резания, удалить стружку и предотвратить локальный перегрев. При более низком расходе жидкость перегревается, что ускоряет ее деградацию и развитие биопоражения.
Заключение
Подбор биостабильной СОЖ для обработки сталей и алюминиевых сплавов начинается не с названия продукта, а с таблицы совместимости, анализа конкретной операции и типа материала. Диапазоны концентрации для углеродистой стали (5–10%), легированной (8–15%) и алюминия существенно отличаются, и попытка протащить одну жидкость через все случаи обойдется дороже, чем правильный выбор. Биостабильность жидкости - это не мандат на отказ от контроля, а скорее лицензия на более редкое добавление биоцидов при условии, что вы ведете еженедельный контроль концентрации, pH, расхода и состояния системы циркуляции.
Следующий шаг: взять актуальную таблицу совместимости СОЖ с материалами, определить точный диапазон концентрации для вашего типа обработки и стали, провести пробный запуск на 50–100 литрах, снять данные DIN 51360-2 для алюминия (если нужно), завести журнал контроля и назначить ответственного. Эта простая схема позволит избежать 80% типовых ошибок и сохранить стабильность системы циркуляции на долгие месяцы работы.