Узлы с парой материалов латунь-сталь встречаются в конструкции подшипников скольжения, направляющих, шарниров и резьбовых механизмов пищевого оборудования. Коэффициент трения для такой пары в граничной смазке составляет 0,08–0,15, что указывает на необходимость правильного выбора смазочного материала. Главная сложность заключается в том, что решение зависит не от одного лишь материала узла, а от совокупности факторов: режима нагрузки, температуры, влажности, риска контакта с пищевым продуктом и классификации допусков NSF. Статья поясняет, как правильно подобрать пищевую смазку для оборудования, которая отвечает одновременно и техническим требованиям пары трения, и санитарным нормам пищевого производства.
Информация в статье актуальна для технических специалистов, инженеров и закупщиков промышленного сектора, которые сталкиваются с выбором смазочного материала для узлов трения нержавеющей стали, латуни и других металлов на предприятиях пищевой промышленности.
Почему для латунь-сталь важна классификация по NSF
Латунь и сталь образуют электрохимическую пару, подверженную коррозии в присутствии электролитов (вода, конденсат, моющие растворы).
В пищевом оборудовании, где возможен случайный контакт смазки с продуктом, выбор материала не ограничивается оптимизацией трения - он вступает в область пищевого законодательства.
Допуск NSF H1 означает допустимость вероятного случайного контакта с пищей при условии, что концентрация смазки в продукте не превышает 10 мг/кг. Смазки категории H2, напротив, не допускаются при любом риске контакта с продуктом и предназначены для узлов, расположенных в зонах, полностью отделенных от линии производства (редукторы, электромоторы, питающие системы). Это различие принципиально: H2 - это вовсе не "более строгая категория", а смазка для других мест установки.
Для пары латунь-сталь в пищевом оборудовании анализ рисков по ХАССП обычно требует применения именно H1, так как многие узлы скольжения расположены рядом с продуктом или внутри камеры обработки.
Режимы эксплуатации узлов латунь-сталь и выбор вязкости
Выбор пищевой смазки для оборудования невозможен без четкого определения условий работы узла.
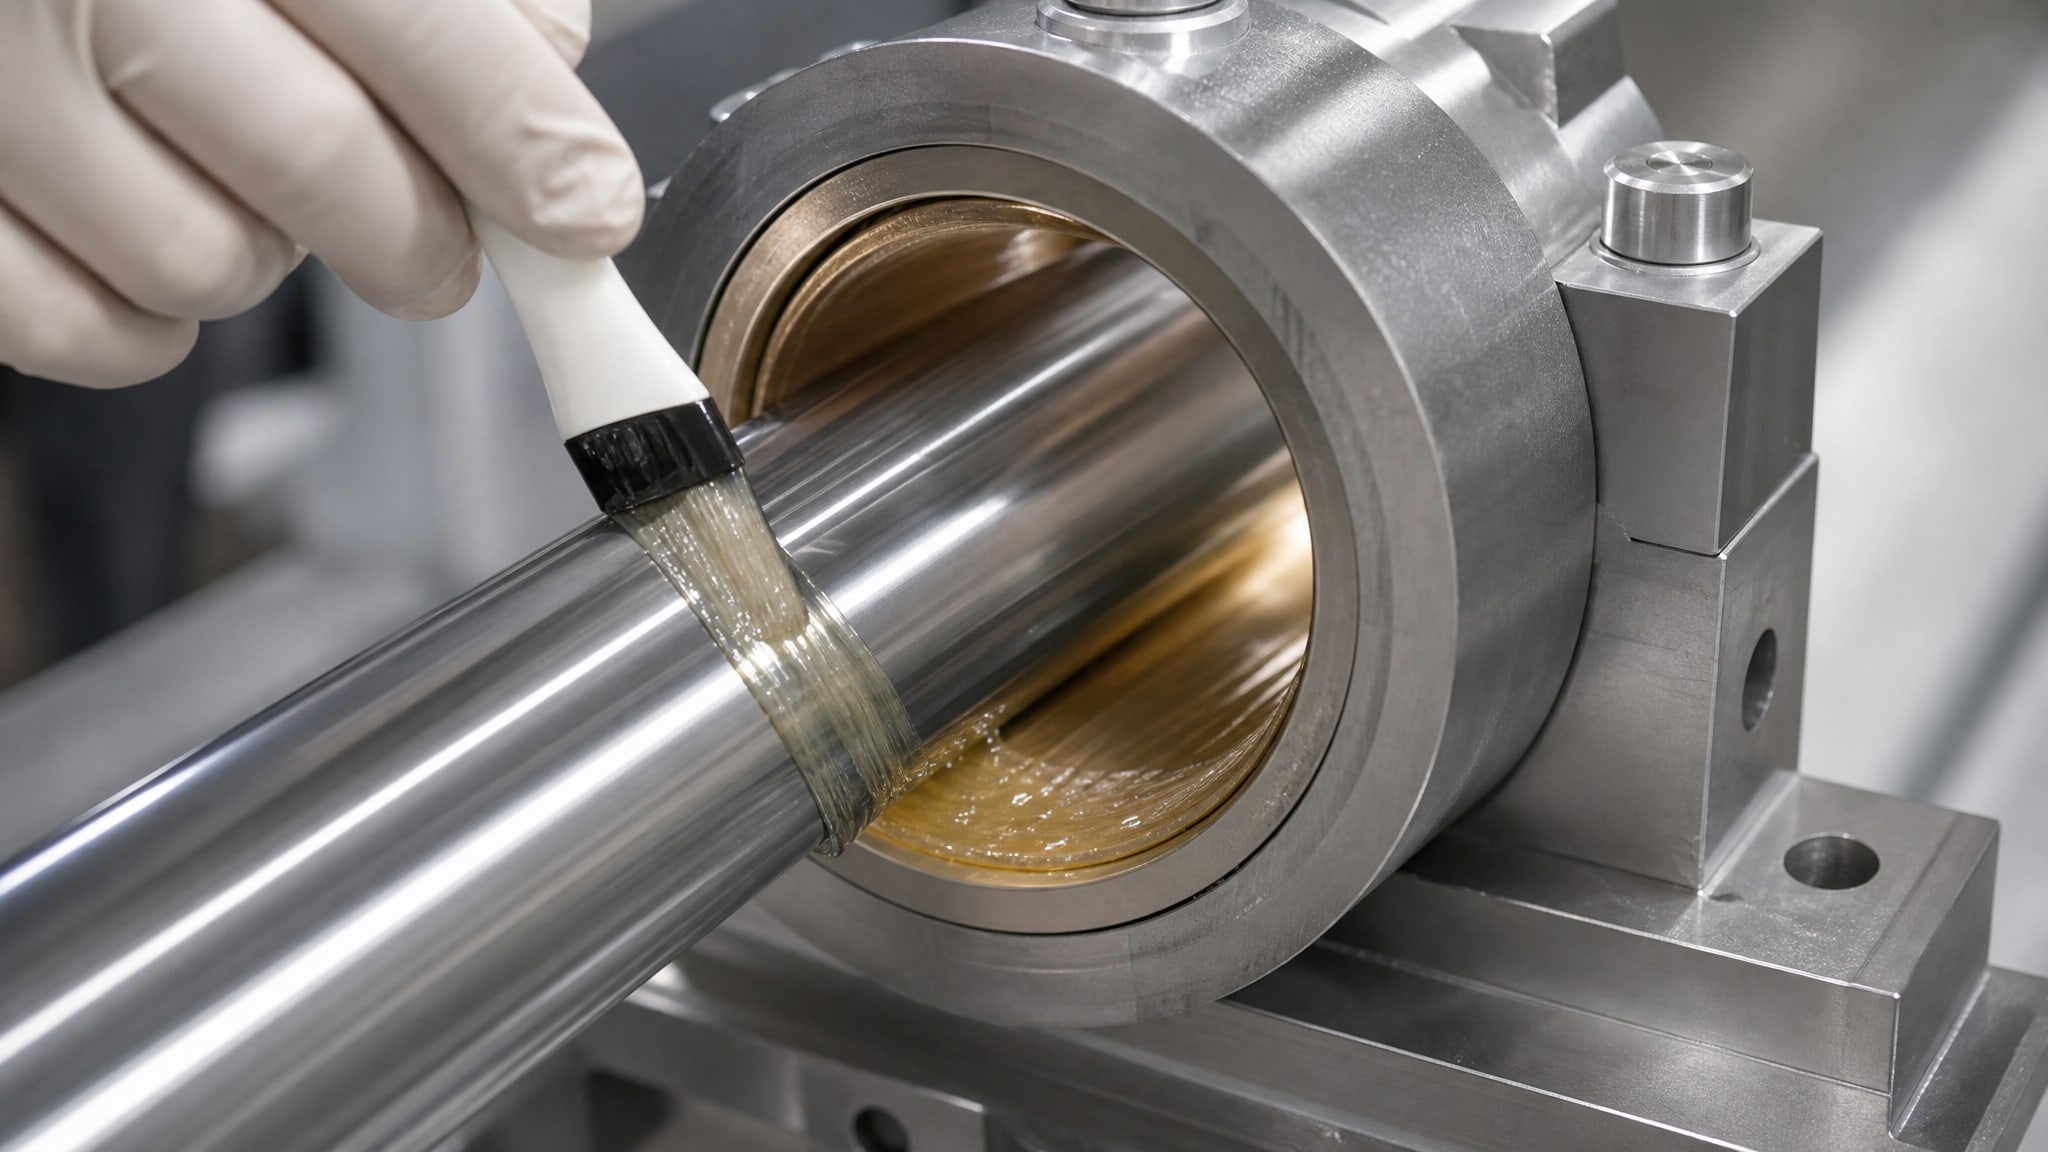
Одна и та же пара материалов в разных режимах требует разных смазочных составов.
Подшипники скольжения и направляющие при нормальных нагрузках
Для подшипников скольжения латунь-сталь с умеренной нагрузкой и температурой в диапазоне −10…+140 °C рекомендуется класс консистенции NLGI 2. Эта консистенция обеспечивает достаточную адгезию (способность оставаться на поверхности без стекания), удерживает масло в контакте и не требует частого переобслуживания. На производственных линиях, особенно при механизированной подаче смазки, используют NLGI 2 - это стандарт для направляющих, кареток и узлов со средней нагрузкой.
Узлы с высокой влажностью и водой
В цехах с моющим оборудованием, камерах охлаждения и зонах с конденсатом узел латунь-сталь подвергается коррозии и вымыванию смазки. Здесь критична водостойкая пластичная смазка с допуском H1. Водостойкость достигается специальной структурой загустителя и гидрофобными добавками, которые отталкивают влагу и предотвращают окисление. Такие смазки работают при нормальных нагрузках и температурах до +140 °C, сохраняя консистенцию даже после краткого контакта с водой.
Для направляющих в пищевом оборудовании, подвергаемых влажной чистке, применяют водостойкую смазку с NSF H1 класса NLGI 1–2, которая обеспечивает надежную защиту от фреттинг-коррозии - коррозии под слоем смазки, вызванной микроцикличными колебаниями узла.
Высоконагруженные узлы и низкие скорости
Для узлов латунь-сталь с высокой нагрузкой и низкой скоростью (прессовые посадки, резьбовые приводы, шлицы) простая пластичная смазка может оказаться недостаточной. В таких случаях используют противозадирную пасту или смазку с твердыми смазочными компонентами. Такие материалы содержат минеральные твердые смазочные вещества, которые работают как абразив и образуют вторичный защитный слой под давлением. Противозадирные пасты с пищевым допуском H1 применяются в редких случаях, когда высоконагруженный узел расположен вблизи продукта.
Низкотемпературные условия
При температурах ниже −20 °C вязкость минерального масла возрастает, и смазка теряет текучесть. Для морозного климата или камер глубокой заморозки рекомендуются смазки на синтетической основе класса NLGI 0–1 с пищевым допуском H1. Синтетическая база (часто полиальфаолефин или сложный эфир) сохраняет текучесть при отрицательных температурах, позволяя смазке проникать в зазоры и обеспечивать гидродинамическую смазку.
Защита от коррозии и фреттинга в условиях пищевого производства
Пара материалов латунь-сталь в пищевом оборудовании находится в постоянном контакте с моющими растворами, щелочами и дезинфицирующими препаратами.
Минеральное масло, применяемое в обычных смазках, не противостоит таким средам - оно не смывается, но его полярность низкая, и оно не препятствует проникновению электролитов под слой смазки.
Высокоэффективная водостойкая смазка H1 содержит присадки, повышающие полярность масла и вытесняющие воду с поверхности металла. Это снижает скорость коррозии и фреттинга. Кроме того, в состав входят ингибиторы окисления, которые защищают само масло от быстрого старения при контакте с водой.
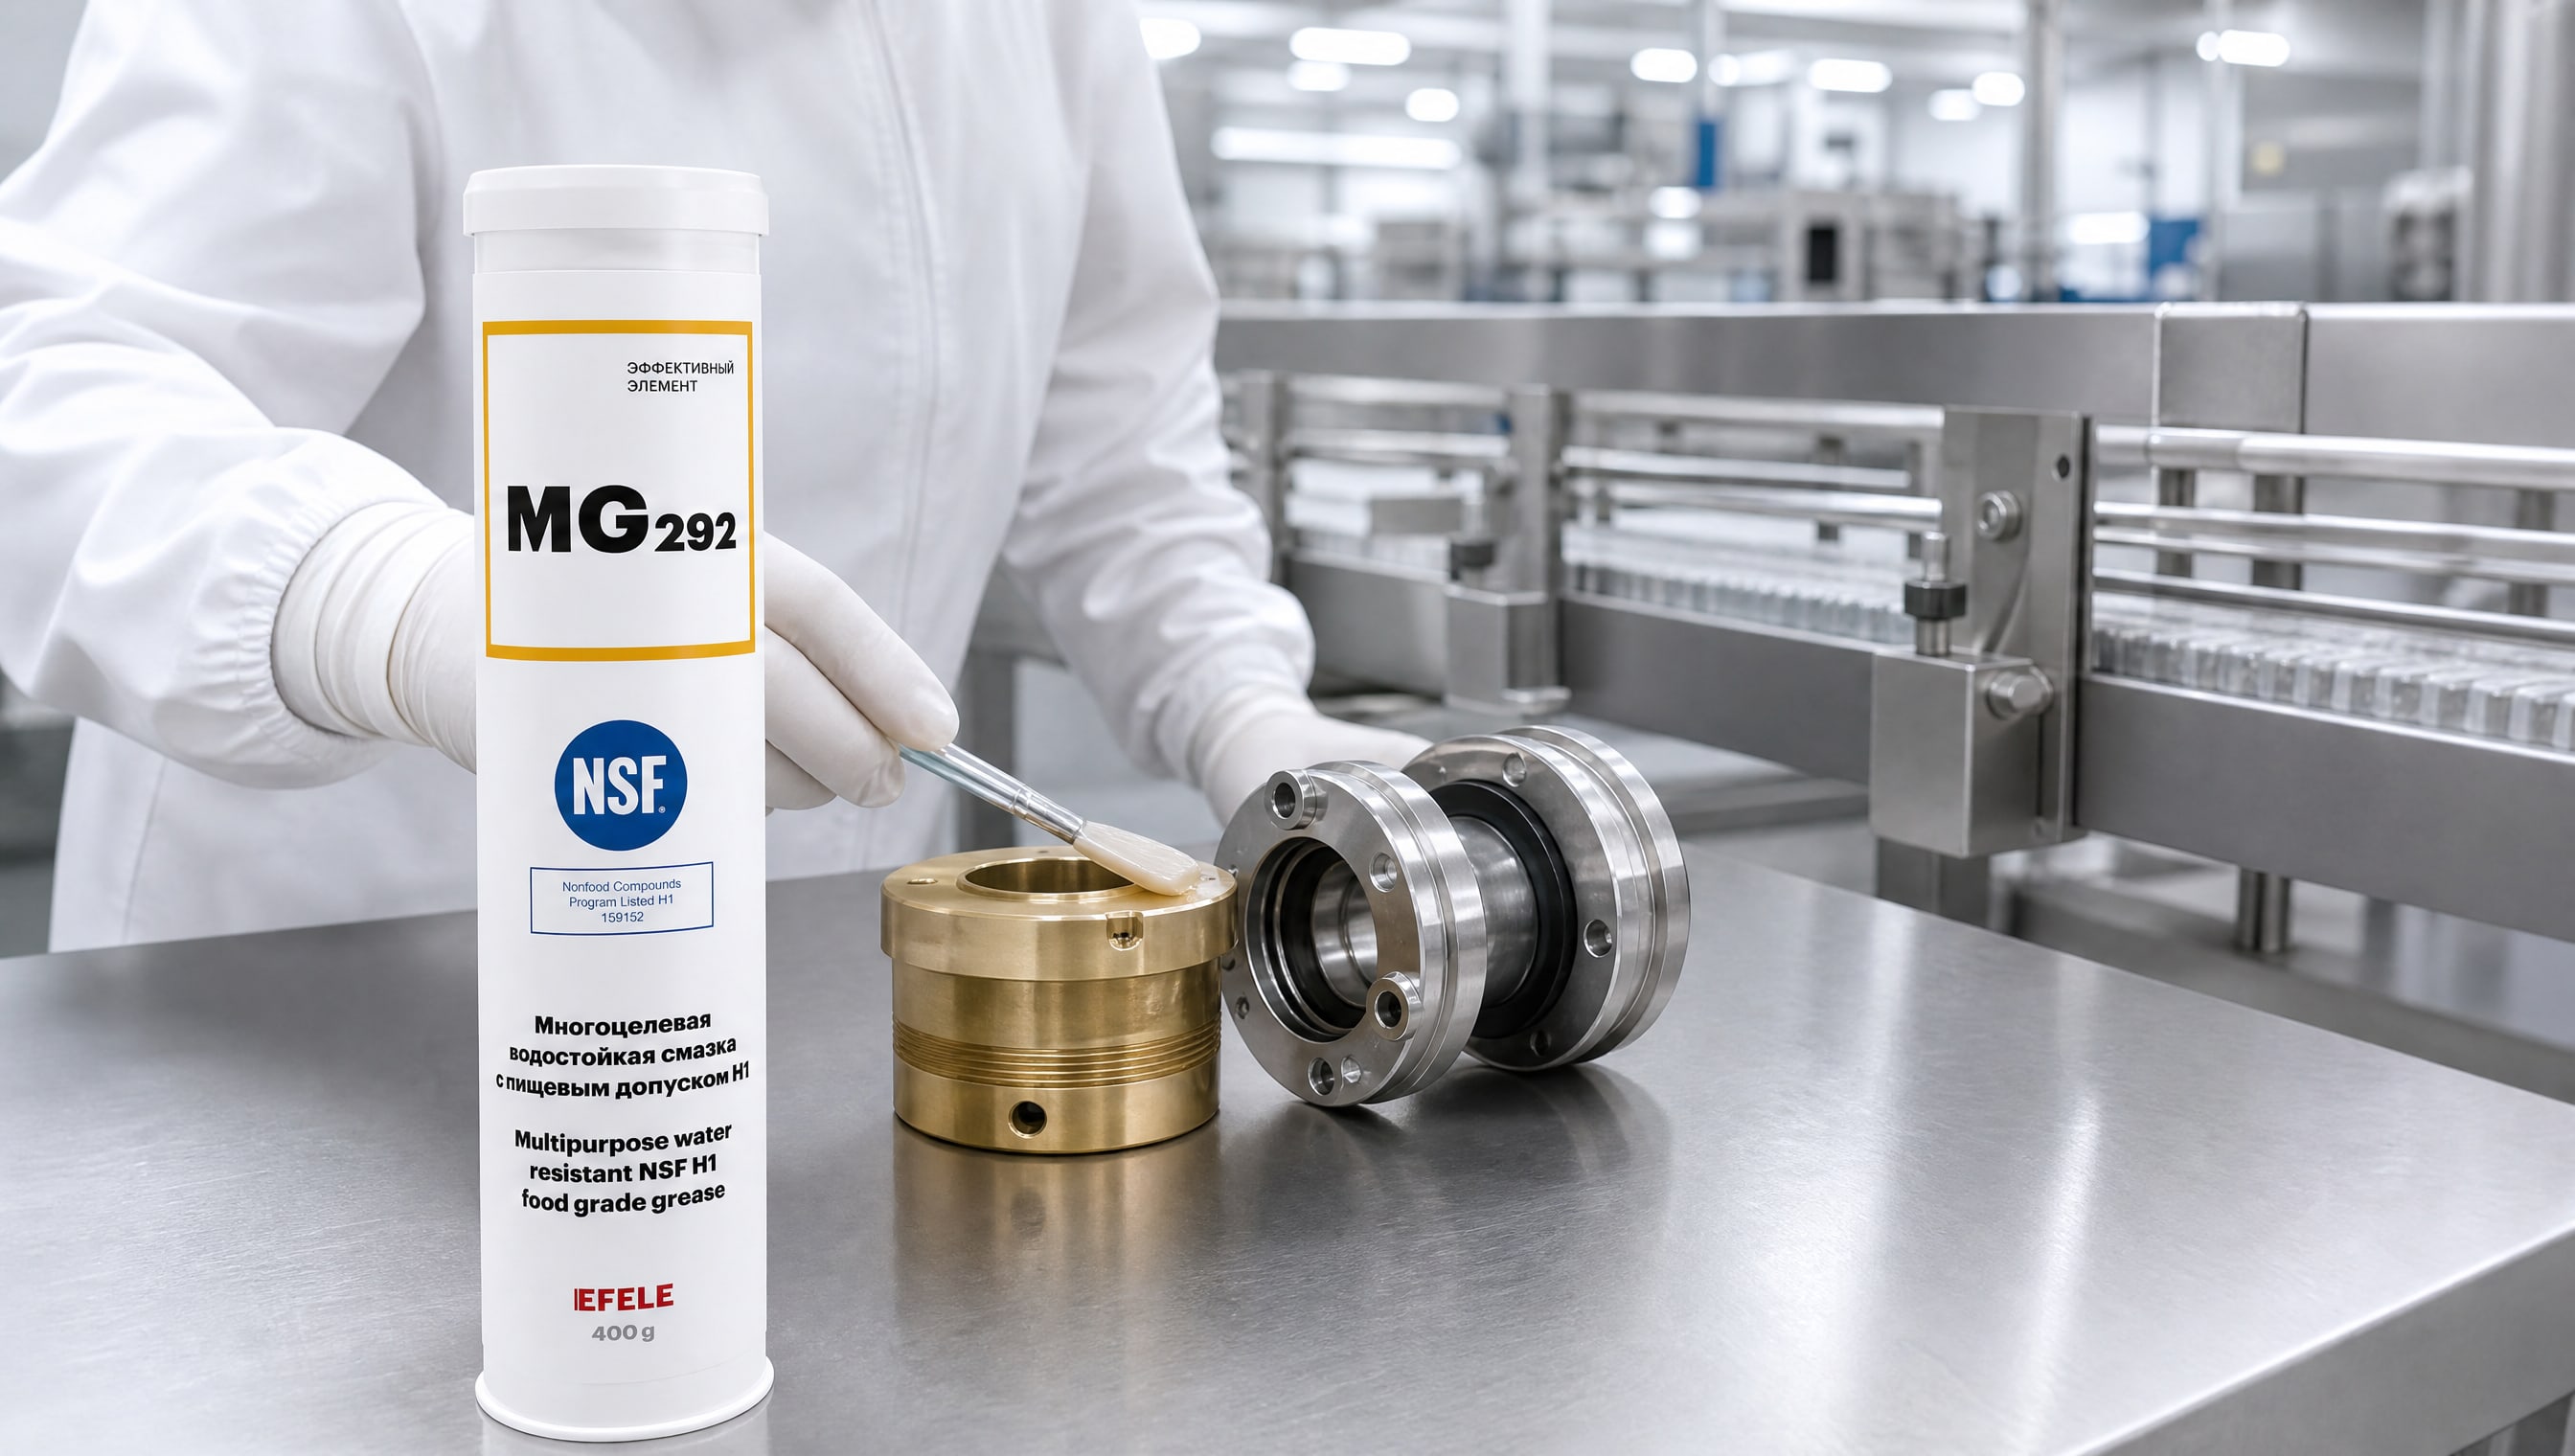
Для направляющих в пищевом оборудовании, таких как каретки мясорубок, фаршемашин или линий фасовки, применяют водостойкую смазку с NSF H1. Такой материал, например EFELE MG-292, обеспечивает длительную работу без необходимости частого переобслуживания, так как смазка держится в узле несмотря на влагу, а защитный слой остается устойчивым к моющим растворам.
Особенность выбора смазки для оборудования пищевой промышленности состоит также в том, что закупщик должен сверяться со спецификацией оборудования и карта смазки пищевого оборудования, предоставляемой производителем. Если производитель рекомендует конкретный тип смазки (например, NLGI 2, водостойкую, H1), отступление от этой рекомендации может привести к отказу в гарантии.
Противозадирные пасты для специальных узлов
Противозадирная смазка с пищевым допуском занимает особое место в подборе материалов для пищевого оборудования.
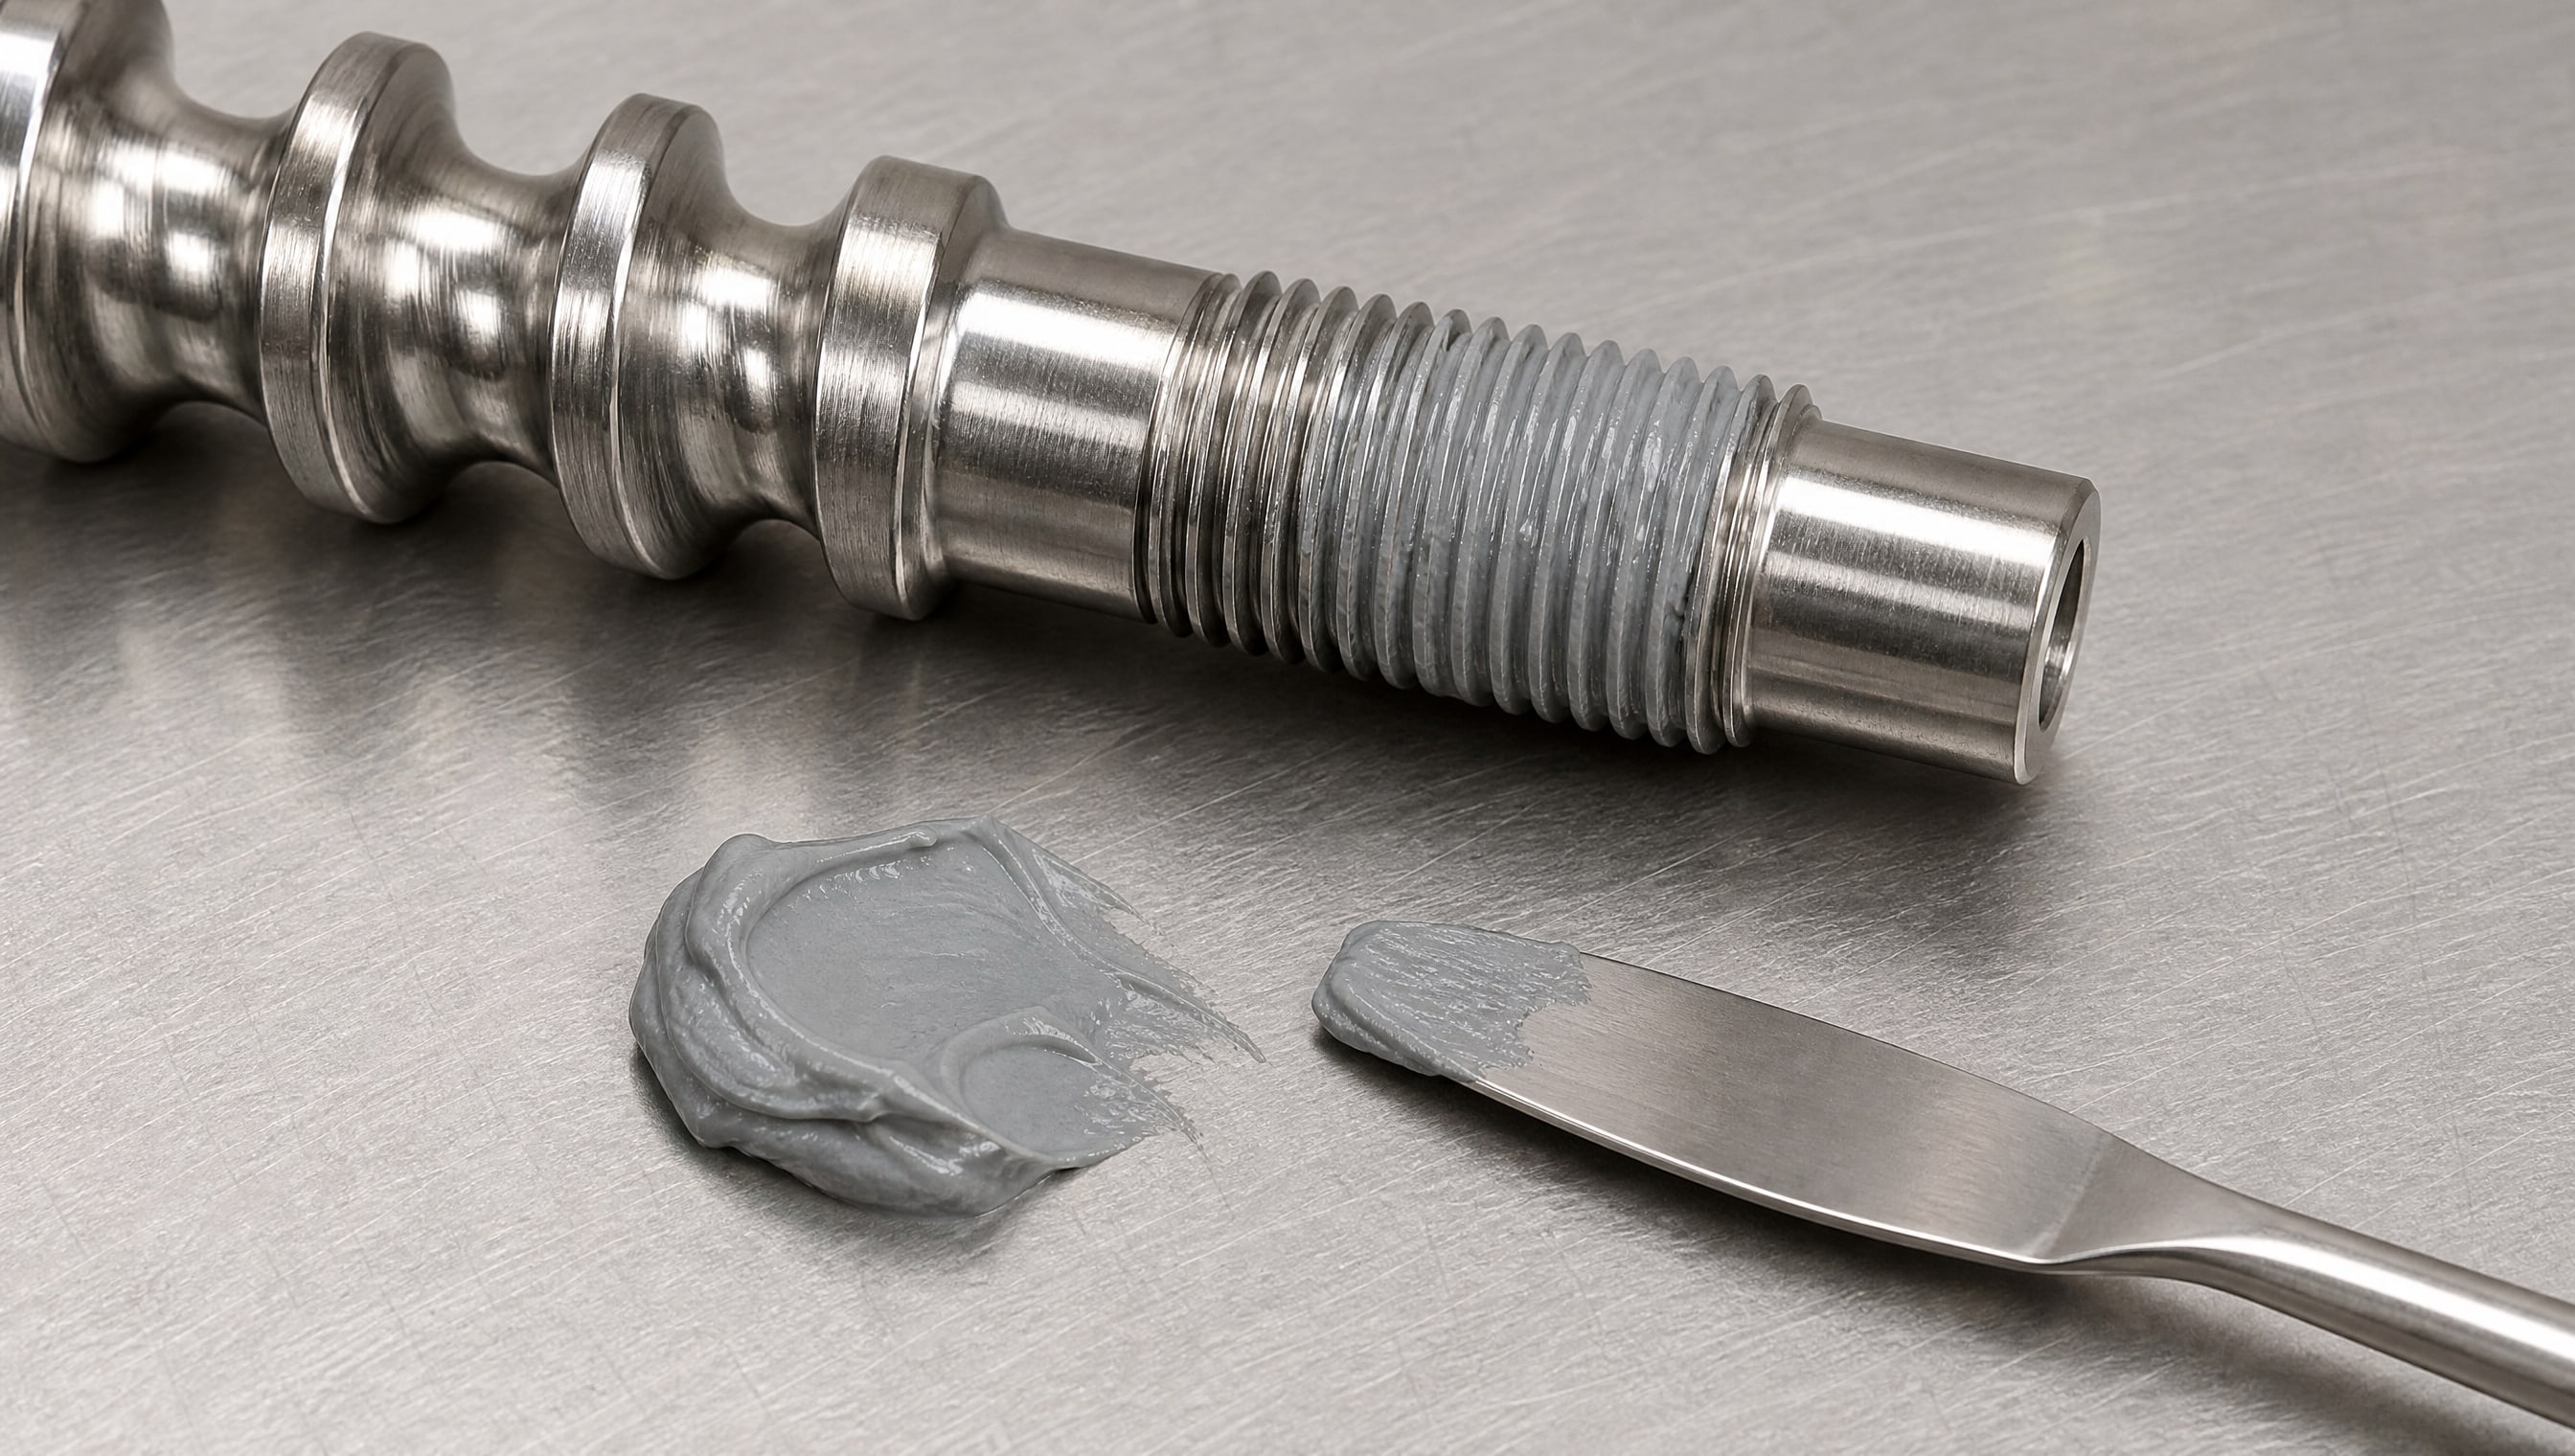
Отличие ее от пластичной смазки в наличии твердых смазочных компонентов (сульфиды молибдена, дисульфид вольфрама, графит) и более высокой несущей способности.
Такие пасты рекомендуются для:
резьб на винтах прессов, мешалок и конвейеров;
прессовых и шпоночных посадок в редукторах, приводах вращения;
направляющих скольжения с очень высокой нагрузкой и низкой скоростью;
шарниров и универсальных соединений с циклическими нагрузками.
Преимущество противозадирной пасты в том, что она не вымывается при перепадах давления и сохраняет смазывающие свойства даже если часть базового масла вытеснена водой или моющим раствором. Однако применять ее нужно точно - узел, не требующий такой высокой несущей способности, получит избыточное сопротивление и нагрев. Для пищевого производства противозадирные пасты с H1 встречаются редко, так как высоконагруженные узлы обычно удалены от контакта с продуктом. Когда все же нужна такая паста, выбор ограничивается специализированными материалами, часто синтетического происхождения, без агрессивных присадок (серы, хлора, свинца).
Таблица выбора пищевой смазки по условиям эксплуатации
| Условие эксплуатации | Нагрузка | Температура, °C | Влажность/вода | Рекомендуемый тип | NLGI | NSF |
|---|---|---|---|---|---|---|
| Подшипник скольжения, нормальные условия | Средняя | −10…+140 | Сухо | Минеральная пластичная смазка | 2 | H1 |
| Направляющая, частая мойка | Средняя | −10…+120 | Постоянно | Водостойкая пластичная смазка | 1–2 | H1 |
| Камера охлаждения | Низкая–средняя | −30…0 | Конденсат | Синтетическая смазка NLGI 1 | 0–1 | H1 |
| Резьба пресса, редкая смена | Высокая | +20…+80 | Редко | Противозадирная паста | - | H1* |
| Картер редуктора (внутри оборудования) | Средняя–высокая | −10…+140 | Сухо | Минеральная или синтетическая | 1–2 | H2 |
| - Противозадирные пасты с H1 встречаются редко и требуют специального заказа. |
Почему просто вазелин не подходит, и как выбрать смазку для оборудования пищевого производства
Часто закупщики, ищущие пищевой вазелин для смазки оборудования, предполагают, что это универсальное решение.
На деле обычный вазелин (петролатум) в источниках не подтверждается как материал с сертифицированным пищевым допуском NSF H1. Вазелин может быть пищевой добавкой, но его применение в качестве смазки узла трения требует проверки соответствия стандартам NSF и наличия необходимых присадок для защиты от коррозии.
Промышленная пищевая смазка для оборудования - это продукт, разработанный с расчетом на конкретные условия. В ее состав входят:
базовое масло (минеральное или синтетическое) с определенной вязкостью;
загуститель (литиевый комплекс, полимочевина или иной) для получения нужного класса NLGI;
присадки: ингибиторы окисления, противокоррозионные вещества, водоотталкивающие эмульгаторы;
при необходимости - твердые смазочные компоненты.
Все эти компоненты подбираются так, чтобы смазка прошла сертификацию NSF H1 и могла работать в конкретном диапазоне температур и нагрузок.
Смазка для оборудования пищевой промышленности должна быть оформлена документом NSF сертификацией или эквивалентным признанием (например, одобрением производителя оборудования). При выборе смазки нужно также убедиться, что ее характеристики соответствуют рекомендациям в карте смазки пищевого оборудования - эта карта обычно входит в техническую документацию.
Часто задаваемые вопросы
Чем отличается смазка для нержавеющей стали от обычной пищевой смазки?
Нержавеющая сталь более устойчива к коррозии, чем углеродистая. Однако в пищевом оборудовании главное - не материал детали отдельно, а пара трения целиком (например, латунь-сталь), режим работы и условия окружающей среды. Смазка подбирается по режиму нагрузки и наличию влаги, а не по самому материалу. Если узел работает во влажной среде, смазка должна быть водостойкой и H1, независимо от того, нержавеющая это сталь или обычная.
Что такое противозадирная паста и нужна ли она для направляющих?
Противозадирная паста - это смазка с твердыми смазочными компонентами, которая предотвращает схватывание поверхностей при высокой нагрузке и низкой скорости. Направляющие с умеренной нагрузкой в обычных условиях в ней не нуждаются; пасту применяют для резьб, посадок и очень высоконагруженных узлов. Если производитель оборудования в карте смазки указал обычную пластичную смазку, пасту использовать не нужно.
Какую смазку выбрать, если оборудование работает на морозе?
Для температур ниже −20 °C выбирают синтетическую смазку класса NLGI 0–1 с пищевым допуском H1. Синтетическое масло (полиальфаолефин, полиэфир) остается текучим при морозе, в отличие от минерального. Кроме того, нужно проверить, что смазка имеет рабочий диапазон, включающий нужную температуру (обычно указано в техническом паспорте).
Почему смазка вымывается из узла во время мойки и как ее удержать?
Смазка вымывается, если ее недостаточно или она неправильно подобрана по консистенции и водостойкости. Водостойкая пластичная смазка с хорошей адгезией держится лучше благодаря гидрофобным присадкам и специальной структуре загустителя. Кроме того, важно убедиться, что количество смазки соответствует рекомендациям производителя оборудования - избыток может вымыться, а недостаток оставит узел без защиты.
Как правильно прочитать карту смазки пищевого оборудования?
Карта смазки обычно содержит список узлов, каждый с рекомендуемым типом смазки (например, «пластичная, NLGI 2, H1»), интервал переобслуживания (например, каждые 500 часов) и количество (в граммах). Нужно заполнить эту карту материалом, который точно соответствует указанным параметрам. Если производитель написал «H1», это значит, что узел расположен вблизи продукта; если «H2» - узел удален от контакта. Отклонение от рекомендаций может привести к отказу гарантии.
Заключение
Подбор смазки для узлов трения латунь-сталь в пищевом оборудовании - это не просто выбор материала по названию пары, а системный анализ режима эксплуатации, рисков контакта с продуктом и требований стандартов безопасности. Ключевые шаги: определить наличие риска контакта с пищей (выбрать NSF H1 или H2), проанализировать нагрузку, температуру и влажность, выбрать класс консистенции (NLGI 1–2 для направляющих, 0–1 при морозе) и убедиться, что рекомендуемая смазка есть в наличии.
Закупщику или техническому специалисту следует начать с карты смазки пищевого оборудования, предоставленной производителем, и затем найти материал, точно соответствующий этой спецификации. При выборе смазки для оборудования пищевой промышленности всегда проверяйте наличие сертификата NSF H1 и технического паспорта с указанием диапазона температур, класса NLGI и состава. Это гарантирует как надежную работу узла, так и соответствие требованиям ХАССП и пищевого законодательства.