Антифрикционные покрытия на пищевом производстве - это не просто способ снизить трение. Это вопрос безопасности продукта, соответствия нормативам и надежности оборудования. Многие закупщики и технические специалисты ошибаются на этапе выбора, путая требования к смазочным материалам и к твердосмазочным покрытиям, либо автоматически берут самый строгий допуск без анализа реального контакта с пищей. В результате либо переплачивают за избыточный уровень защиты, либо выбирают материал, который не соответствует российским требованиям, несмотря на наличие международного сертификата.
В этой статье разберемся, как правильно выбрать антифрикционное покрытие с пищевым допуском: какие категории допусков существуют, какие параметры узла влияют на решение, какие документы запрашивать у поставщика и как избежать типичных ошибок при выборе материала для упаковочного оборудования, фильер и других критичных узлов.
Категории допусков: H1, H2, 3H и когда их выбирать
Пищевой допуск для антифрикционного покрытия определяется стандартом NSF, который разделяет материалы по сценариям контакта с едой.
Однако буквально понимать эти категории часто неправильно: многие полагают, что H1 - это самый лучший или самый строгий допуск, а достаточно выбрать его на «всякий случай». На деле логика совсем иная.
NSF H1 применяется для зон, где возможен случайный контакт с открытым пищевым продуктом: например, на верхней направляющей упаковочной машины, над которой располагается лента с продуктом, или на узле, находящемся в зоне брызг. Допуск H1 означает, что состав покрытия полностью безопасен при непредумышленном попадании и не будет наносить вред здоровью потребителя. Однако это не означает, что покрытие дороже или лучше по параметрам трения - это означает, что его компоненты допущены к кратковременному контакту с пищей.
NSF H2 относится к узлам, расположенным в зонах, куда прямой или случайный контакт с пищей исключен: корпусные детали, кулачки под закрытыми направляющими, элементы передачи, работающие в герметичном объеме. Для H2 нет требования, чтобы компоненты были пищевыми - достаточно, чтобы материал не был токсичен и не мог миграцировать в пищевую зону при нормальной эксплуатации.
Категория 3H предусмотрена для прямого контакта с пищей: это касается не столько антифрикционных покрытий, сколько материалов, соприкасающихся с пищей на всех фазах производства. В контексте твердосмазочных покрытий 3H встречается реже, поскольку полностью исключить контакт сложно, а разработка материалов 3H требует особого состава.
Ключевое правило выбора: начните с анализа расположения узла, геометрии и условий работы. Узел находится снаружи и над продуктом - берите H1. Узел закрыт корпусом, работает в герметичной системе, не является местом стыка с пищей - H2 достаточна. Сомневаетесь - запросите у производителя оборудования письменное ТЗ с указанием категории.
Российские требования: международный сертификат недостаточно
Закупщики часто ограничиваются поиском NSF-сертификата поставщика или производителя покрытия, полагая, что этого достаточно для работы на российском рынке.
Однако это критичная ошибка. NSF - международный стандарт, и сам по себе он не подтверждает допуск к применению в России.
Для легальной работы на российском пищевом производстве материал должен быть включен в перечень допущенных материалов и изделий, ведущийся Роспотребнадзором. Подтверждение может быть в форме декларации соответствия ГОСТ или регистрационного документа. Просто наличие NSF-сертификата или европейского допуска не означает, что материал зарегистрирован в России.
При запросе к поставщику нужно получить не только техническое описание, но и конкретные документы: декларацию соответствия (она должна быть выписана на конкретный материал и конкретного производителя), сертификат NSF, если он есть, выписку из реестра Роспотребнадзора или аналогичное подтверждение российского одобрения. Если поставщик не может предоставить эти документы в письменном виде, это сигнал к тому, что материал может не соответствовать российским требованиям.
В технической документации (TDS, SDS) должны быть прямые ссылки на допуск: например, раздел с названием «Complies with NSF H1» или «Approved for Food Contact», а также номер декларации соответствия или регистрационного свидетельства Роспотребнадзора. Многие компании указывают эту информацию в отдельном разделе TDS, посвященном гигиеническим допускам.
Параметры выбора: температура, трение, совместимость и стойкость
Правильный выбор антифрикционного покрытия требует одновременной оценки нескольких параметров.
Ошибка на этом этапе может привести к преждевременному износу, неполадкам в оборудовании или даже к выходу из строя критичных узлов.
Температурный диапазон
Для типичного упаковочного оборудования рабочий температурный диапазон составляет -10…+80 °C. Однако конкретика зависит от узла: на фильерах пленочного экструдера могут быть существенно выше температуры, а на направляющих холодного конвейера - ниже. Перед выбором уточните максимальную и минимальную температуру работы узла, включая фазы холодного пуска и перепады при санитарной мойке.
Покрытие должно сохранять адгезию (прилипание к поверхности) и не растрескиваться при тепловом расширении. При низких температурах важна гибкость и отсутствие хрупкости. Для узлов с высокой температурой берите материалы, которые в техдокументации указаны как термостойкие и проверьте конкретную верхнюю границу.
Коэффициент трения
Оптимальный коэффициент трения для упаковочного оборудования находится в диапазоне 0,05–0,15. Это достаточно низкое значение, чтобы обеспечить плавное движение и снизить энергопотребление, но не настолько низкое, чтобы возникло неконтролируемое проскальзывание. При выборе покрытия уточните коэффициент трения в техдокументации - он должен быть указан либо как значение для сопряженного материала (например, для стали или алюминия), либо как типичный диапазон.
Не ориентируйтесь только на этот показатель: низкое трение само по себе не гарантирует пищевой допуск и не исключает возможность вымывания компонентов покрытия под воздействием дезинфектантов.
Совместимость с материалами и средами
Антифрикционное покрытие работает не в пустоте, а в контакте с конкретными материалами: сталью, алюминием, нержавеющей сталью, полимерными уплотнениями, иногда с резиной. Перед выбором проверьте техдокументацию на предмет совместимости. В частности, если на узле используется синтетическое резиновое уплотнение, убедитесь, что покрытие не вызывает его разбухания или химического разложения.
Так же важна стойкость к дезинфектантам и моющим средствам. На пищевых производствах узлы регулярно подвергаются мойке щелочными и кислотными растворами, горячей водой, иногда паром. Покрытие не должно размягчаться, не должно отслаиваться и должно сохранять свои смазочные свойства после повторных циклов санитарной обработки.
В техдокументации ищите разделы о химической стойкости, совместимости с дезинфектантами, с горячей водой и с паром. Если такие разделы отсутствуют, запросите их у поставщика или проведите испытание на совместимость перед использованием материала в промышленных масштабах.
Антифрикционные твердосмазочные покрытия для узлов вал-сальник
Узел вал-сальник - один из самых критичных на пищевых производствах.
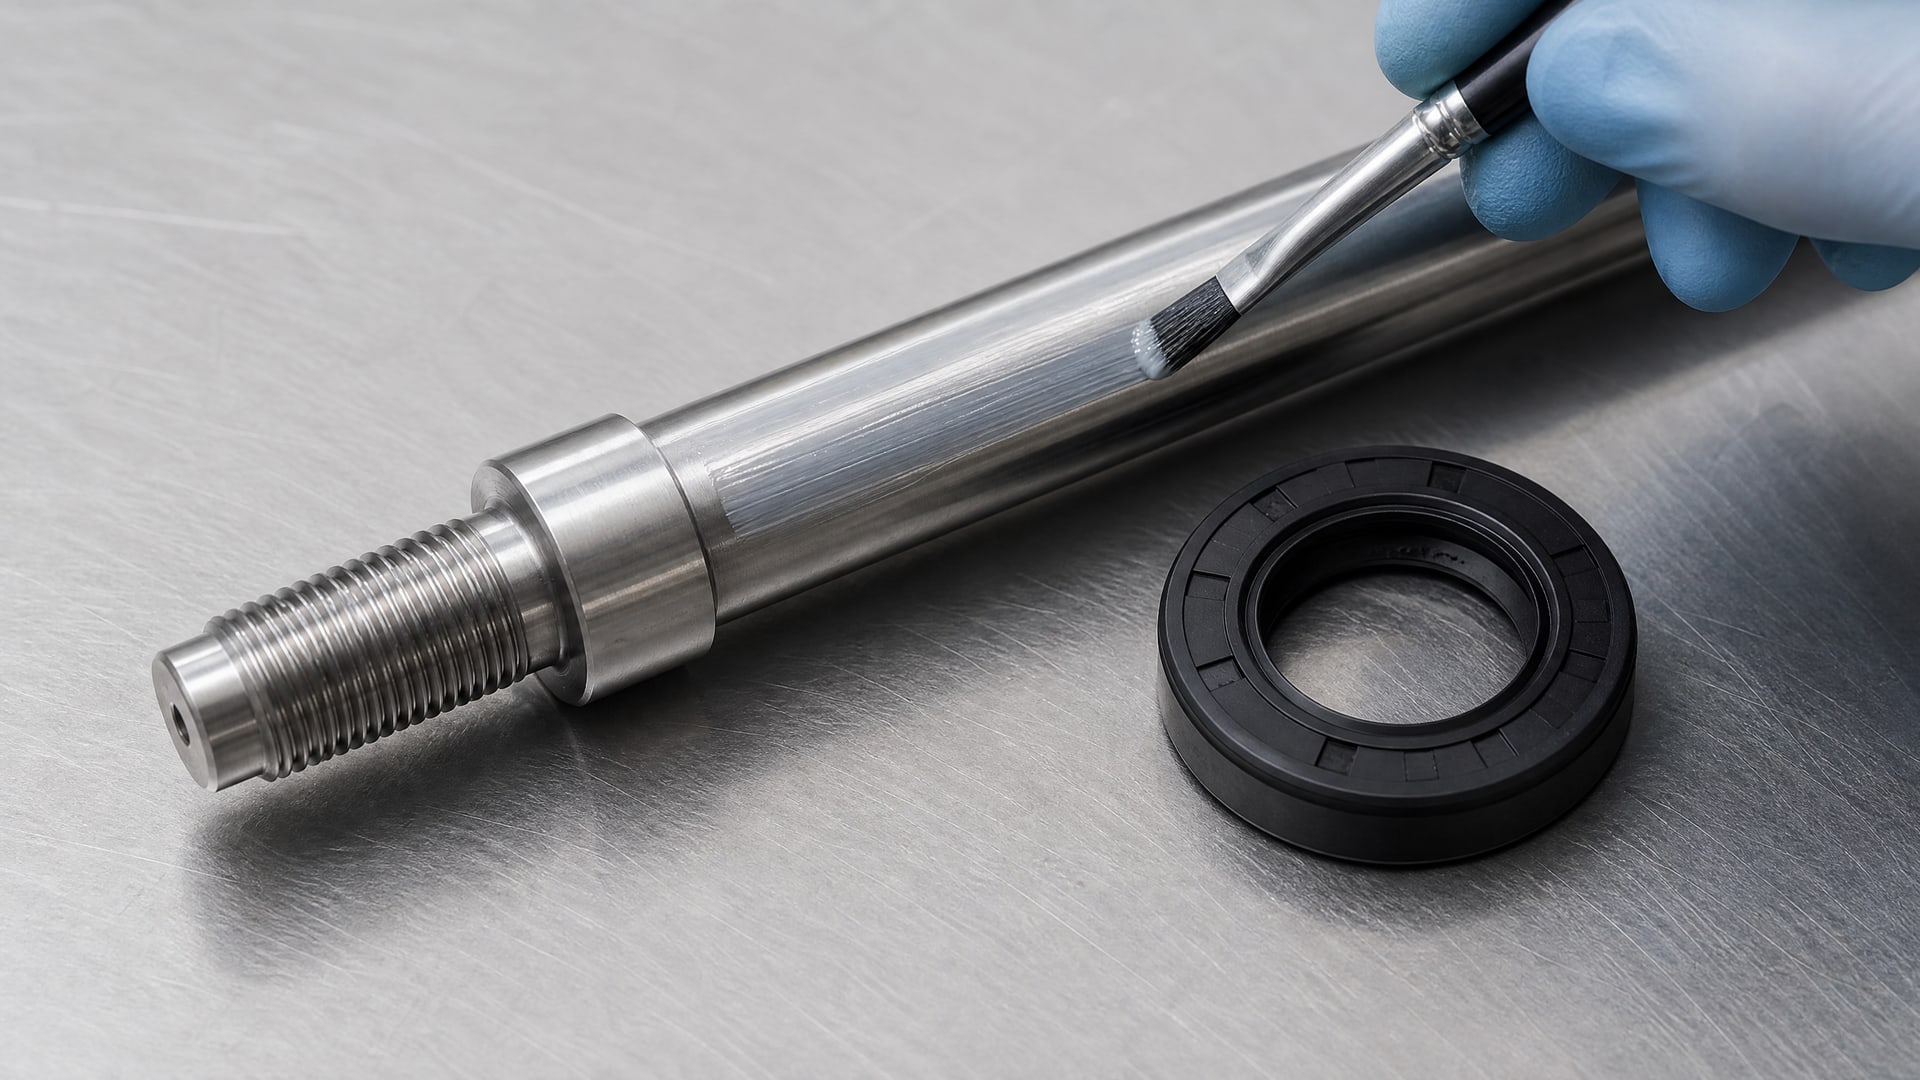
Традиционно он смазывается жидким маслом, которое постоянно расходуется и требует переподсмазки. На пищевых производствах жидкая смазка создает риск загрязнения: капли масла могут попасть в открытый продукт, даже если узел находится в закрытой части машины.
Антифрикционное твердосмазочное покрытие (АТСП) на поверхности вала исключает этот риск. Покрытие формирует сухую смазочную пленку, которая не вытекает, не капает и не требует добавления смазки в процессе работы. Это особенно важно для узлов, расположенных над открытым продуктом или в зоне брызг.
Однако наличие АТСП не гарантирует автоматически пищевой допуск. Твердосмазочное покрытие - это материал, который должен быть отдельно проверен на соответствие требованиям. Его состав (связующее, твердосмазочный компонент, добавки) должен быть одобрен для пищевого применения. Поэтому перед тем как нанести покрытие на критичный вал-сальник, требуется убедиться, что конкретная марка покрытия имеет нужный пищевой допуск (H1 или H2, в зависимости от расположения).
Для увеличения срока службы фильеры и снижения трения при контакте со вспененным полистиролом целесообразно рассмотреть применение антифрикционных твердосмазочных покрытий MODENGY, которые формируют сухую смазочную пленку, устойчивую к высоким температурам и способную выдерживать повторные циклы термической обработки без потери смазочных свойств.
При нанесении АТСП на вал-сальник важно соблюдать режимы, указанные производителем: подготовка поверхности, толщина слоя, способ нанесения, время полимеризации. Недостаточная толщина приведет к быстрому износу и обнажению базового металла; чрезмерно толстый слой может привести к избыточному трению и перегреву. Типичная толщина составляет 20–50 микрометров, но уточняйте конкретные значения в документации покрытия и в ТЗ производителя оборудования.
Подготовка поверхности и нанесение покрытия
Качество готового слоя антифрикционного покрытия на 70% зависит от подготовки поверхности.
Даже лучший материал не сцепится с грязной, маслянистой или окисленной деталью.
Перед нанесением поверхность должна быть: - механически обработана (шлифование, дробеструйная обработка или химическое травление) до удаления окислов и ржавчины; - очищена от пыли и грязи; - обезжирена органическим растворителем; - высушена, желательно при слегка повышенной температуре, чтобы исключить влагу.
После нанесения покрытие требует полной полимеризации. В зависимости от типа материала (органическое, неорганическое, композитное) время полимеризации может варьироваться от нескольких часов до суток. Собирать узел раньше времени - значит рисковать тем, что покрытие не достигнет нужной прочности и будет быстро стираться.
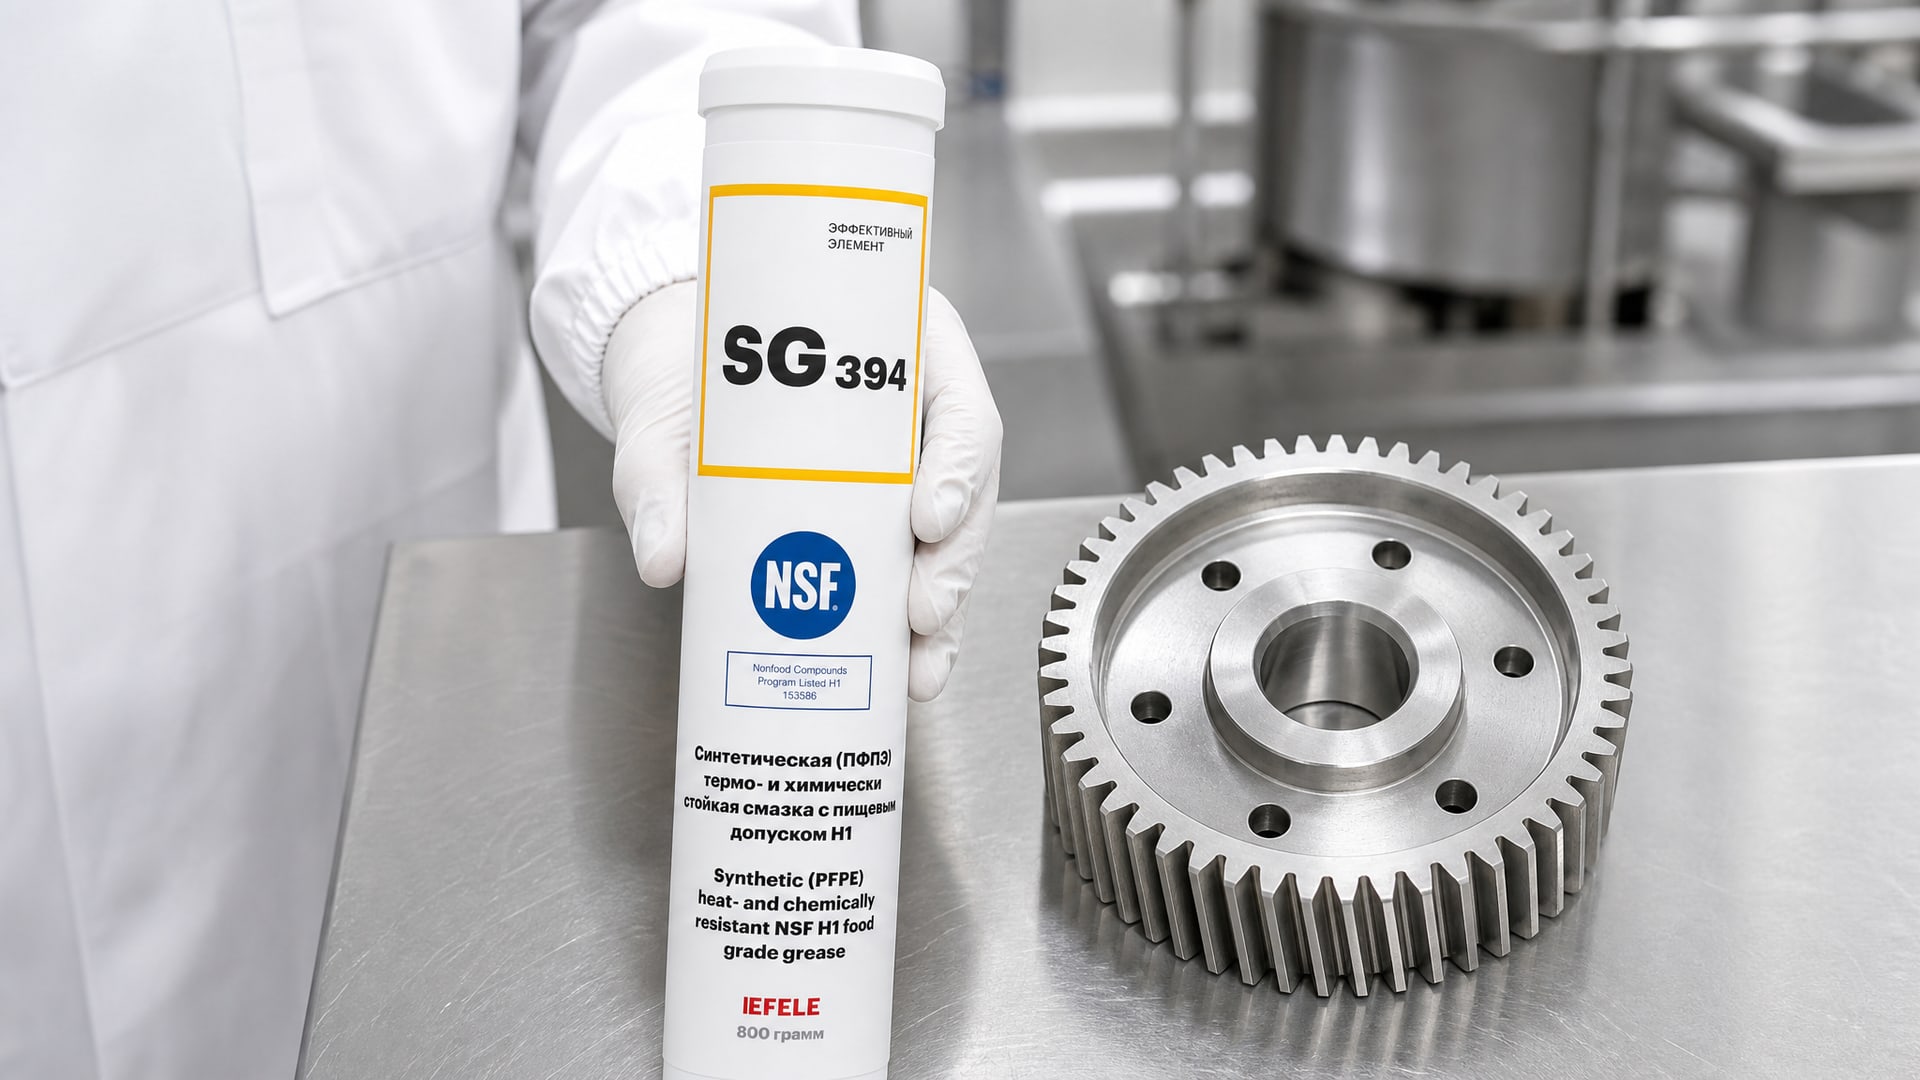
В качестве решения для узлов, работающих в условиях высоких температур и требующих пищевого допуска, можно рассмотреть EFELE SG-394, специально разработанную для подшипников и направляющих печей, запаечного и упаковочного оборудования. Материал обеспечивает стабильное снижение трения на протяжении длительного времени и сохраняет свойства при повторных циклах термической обработки.
Для контроля результата рекомендуется перед окончательной сборкой проверить толщину слоя толщиномером, убедиться в отсутствии трещин, отслоений и прочих видимых дефектов. На уже собранном узле качество можно проверить косвенно, по гладкости хода и отсутствию люфтов при работе на холостом ходу.
Частые ошибки при выборе и применении
Практика показывает, что многие предприятия допускают одни и те же ошибки на этапе выбора или внедрения антифрикционного покрытия.
Ошибка 1: автоматический выбор самого строгого допуска. Закупщик слышит, что есть допуски H1, H2 и 3H, и решает брать всегда H1, полагая, что это «самый безопасный». На деле это ведет к переплате и к ненужным ограничениям на выбор материала. Правильно сначала классифицировать узел по риску контакта, а потом выбирать допуск.
Ошибка 2: ориентация только на коэффициент трения. Низкое трение - необходимо, но недостаточно. Покрытие может иметь отличные показатели трения, но не выдерживать температуру или вымываться под действием дезинфектантов. Всегда проверяйте температурный диапазон, совместимость и стойкость к химическим средам.
Ошибка 3: недостаточная подготовка поверхности. Попытка нанести покрытие на грязную или окисленную деталь - распространенная причина раннего отслоения и потери эффективности. Выделите время и средства на качественную подготовку.
Ошибка 4: сборка узла до полной полимеризации покрытия. Стремление быстрее ввести оборудование в эксплуатацию часто приводит к тому, что покрытие не достигает нужной твердости и быстро истирается. Следуйте рекомендациям производителя по времени полимеризации.
Ошибка 5: путаница между смазочным материалом и антифрикционным покрытием. Материалы разные, документы разные, логика выбора разная. Смазка может быть жидкой, твердосмазочный материал наносится как покрытие. Убедитесь, что вы правильно понимаете, какой материал вам нужен на конкретном узле.
Часто задаваемые вопросы
Какой допуск выбрать: H1 или H2?
Выбор зависит от расположения узла и вероятности контакта с открытым продуктом. Если узел находится над открытым продуктом, в зоне брызг или в местах, где возможен случайный контакт, нужен H1. Если узел закрыт корпусом, работает в герметичной системе и контакт с пищей исключен, достаточна H2. При сомнениях обратитесь к производителю оборудования с просьбой указать требуемую категорию в ТЗ.
Достаточно ли NSF-сертификата для работы в России?
Нет. NSF - международный стандарт, но для работы на российском пищевом производстве необходимо дополнительное подтверждение: декларация соответствия, включение в реестр Роспотребнадзора или аналогичный документ. Запросите у поставщика письменное подтверждение допуска для российского рынка.
Какая толщина слоя антифрикционного покрытия считается оптимальной?
Типичный диапазон составляет 20–50 микрометров, но конкретное значение зависит от типа покрытия и условий работы узла. Уточняйте толщину в техдокументации материала и в ТЗ производителя оборудования. Контролировать толщину лучше всего толщиномером перед окончательной сборкой.
Можно ли наносить антифрикционное покрытие поверх старого слоя?
Нет. Старый слой покрытия нужно полностью удалить (шлифованием, пескоструйной обработкой или травлением), а затем провести подготовку поверхности как для нанесения нового материала. Нанесение новое слоя поверх старого приведет к плохой адгезии и быстрому отслоению.
Как проверить стойкость покрытия к дезинфектантам?
Лучше всего это указано в техдокументации производителя. Если информация отсутствует, можно провести лабораторное испытание: выдержать образец покрытия в растворе дезинфектанта, который используется на вашем производстве, и оценить видимые изменения (размягчение, отслоение, обесцвечивание). Перед внедрением в промышленные масштабы рекомендуется провести пилотное испытание на реальном оборудовании.
Заключение
Выбор антифрикционного покрытия для оборудования с пищевым допуском требует системного подхода: анализа расположения узла и риска контакта с пищей, оценки температуры, трения, химической совместимости и стойкости к дезинфектантам, проверки российского подтверждения допуска (не только международного сертификата), а также соблюдения режимов подготовки и нанесения материала.
Правильный выбор гарантирует надежную работу оборудования, соответствие нормативам, снижение риска загрязнения продукта и продление срока службы критичных узлов. Начните с того, что определите точное расположение узла и требуемую категорию допуска, затем соберите техническую документацию от поставщика и убедитесь в наличии российского подтверждения. Это предотвратит большинство ошибок на этапе закупки и внедрения материала.