Демонтаж сильно зафиксированного болта или винта - одна из самых частых проблем в промышленном обслуживании. Когда резьбовое соединение стягивают анаэробным фиксатором, закисляет от коррозии или просто плотно посаживают, стандартный ключ может не помочь. Разборка без повреждений крепежа и внутренней резьбы требует последовательного подхода: сначала механическое воздействие, затем локальный нагрев, после чего - химическое размягчение остатков. В этой статье разберем проверенные методы, которые используют ремонтные службы и производства для безопасного и эффективного демонтажа.
Почему резьбовые соединения держатся прочно
Резьбовые соединения теряют подвижность по трем основным причинам: анаэробная фиксация, коррозия и холодная свариваемость при фреттинге.
Анаэробный фиксатор - полимер, который отверждается в отсутствие воздуха и без влаги. Когда болт попадает в гайку или гнездо с фиксатором, он активирует процесс полимеризации. Материал заполняет микроскопические зазоры между витками резьбы, создавая монолитную структуру.
При коррозии окислы железа или алюминия механически связывают металлические поверхности. На стальных крепежах в агрессивных средах образуется ржавчина, которая действует как абразив и частично свариваемая масса. Фреттинг - это микроскопические относительные смещения деталей при вибрации. При этом поверхности истираются, окислы вдавливаются в микротрещины, и со временем соединение становится неразборным.
Высокопрочные анаэробные составы разработаны специально для того, чтобы витки резьбы больше не проворачивались при работе под нагрузкой. Они создают связь, которая требует разборки в горячем состоянии.
Стадийный процесс демонтажа: от механики к теплу
Разборка резьбовых соединений производится в четком порядке, который исключает повреждение как самого крепежа, так и гнезда или гайки.
Выбор правильного инструмента и исходная подготовка
Первый шаг - очистить доступную часть головки болта от грязи, краски и окислов. Используют щетку по металлу или наждачную бумагу. Затем подбирают ключ или биту точно по размеру: недоразмерный инструмент слизывает кромки шлица, переразмерный создает боковое давление и может сломать крепеж.
Для винтов с крестообразным шлицом используют биту Phillips или Pozidriv нужного размера, без люфта в отверстии. Для болтов и гаек - накидные или головные ключи того же размера. Никаких переходников и адаптеров, которые увеличивают люфт.
Закрепляют инструмент в руке или на воротке без спешки. Легко нажимают вниз (если это болт в отверстии) или радиально (если гайка на штуцере), затем попытка медленного поворота против часовой стрелки. Если соединение подвижно, берут нужный момент силы и выкручивают. Если нет - переходят на следующий этап.
Применение проникающих составов и выдержка
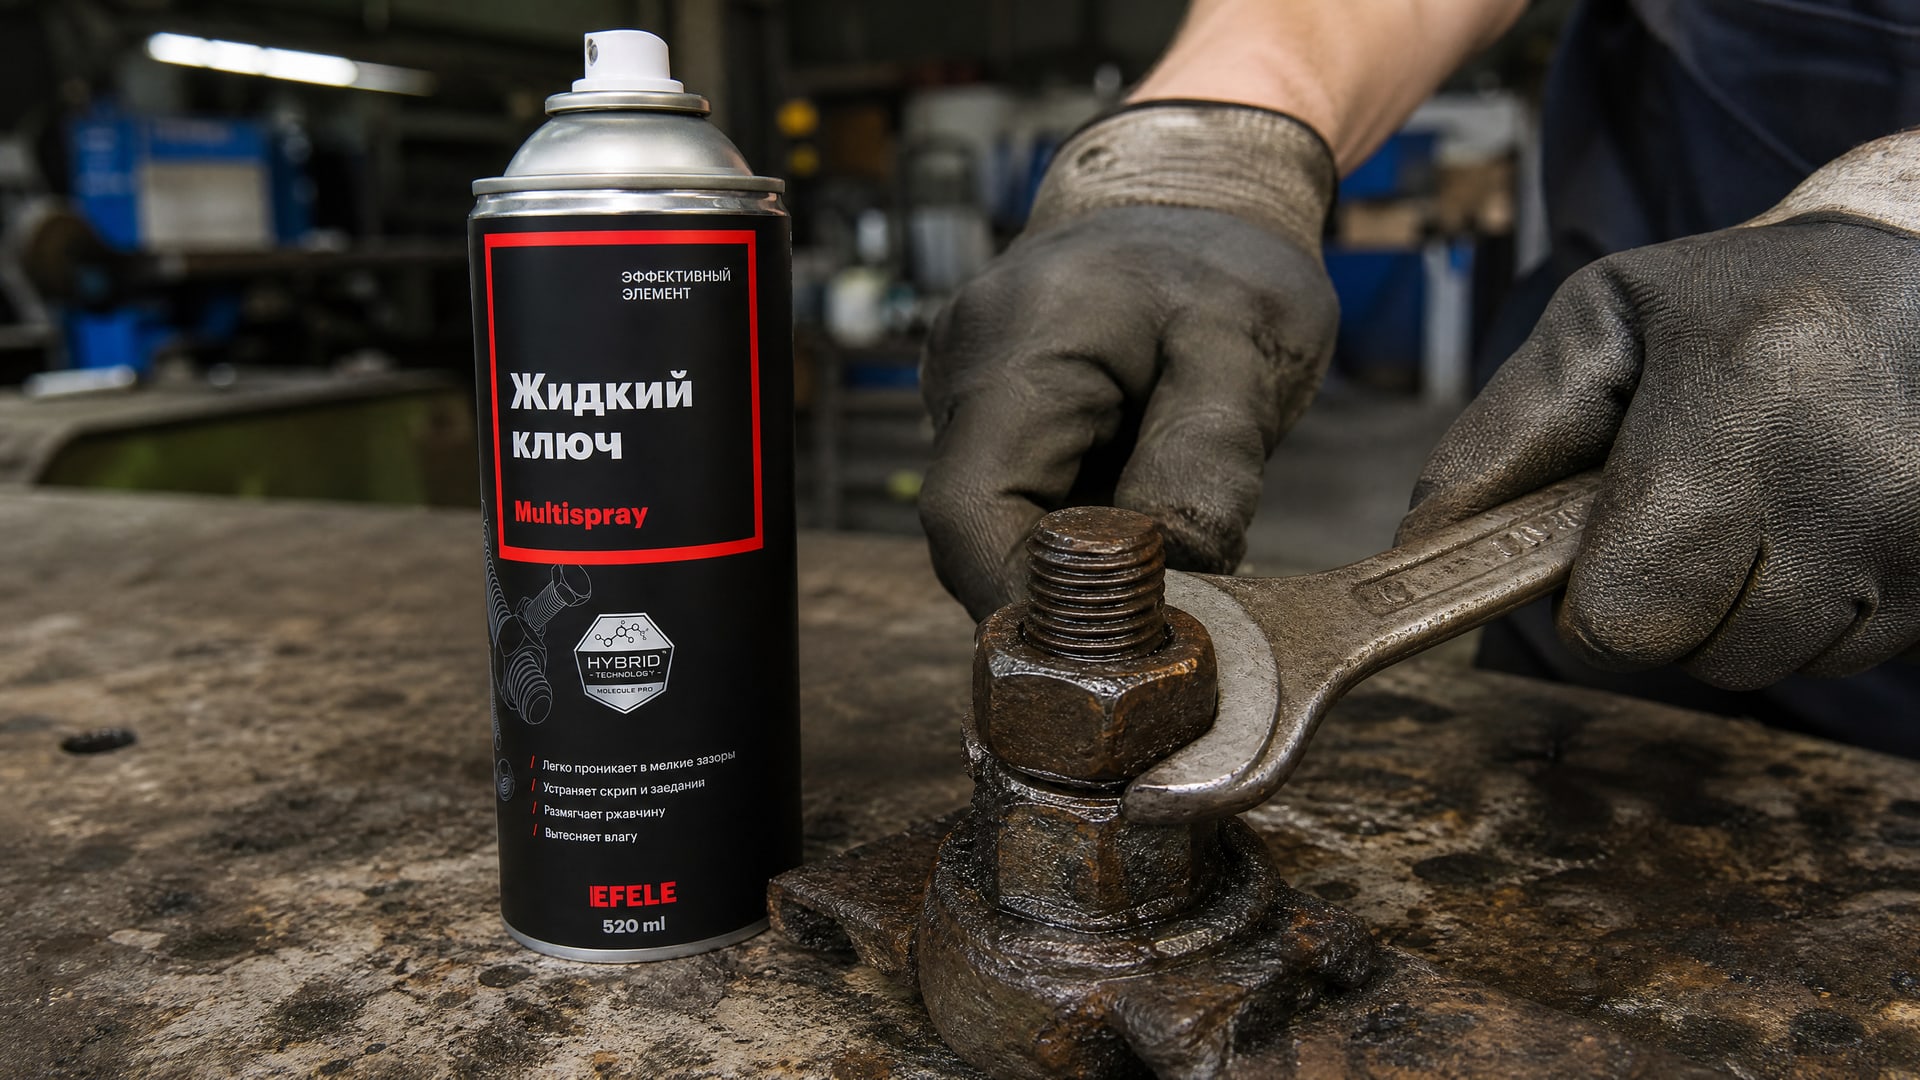
Когда стандартный инструмент не срывает соединение, применяют проникающую смазку. Состав наносят на шайбу, верхнюю часть головки болта и, если доступно, в кромку между гайкой и деталью. Важно не заливать смазку в больших количествах - достаточно тонкого слоя и периодического повторного нанесения.
Выдержка времени - критична. Проникающей смазке нужны минуты, чтобы просочиться в микрозазоры между витками. Типовая рекомендация: 15–30 минут при комнатной температуре, для старых соединений и коррозии - несколько часов или ночь. При нанесении EFELE Жидкий ключ Мультиспрей на сильно закисшие болты состав благодаря низкой вязкости быстро проникает в щели между витками, что облегчает последующий демонтаж.
После выдержки пробуют легкий удар молотком по головке крепежа - не сильный удар, а именно легкий. Вибрация способствует микродвижению частиц окислов и размягчению адгезии. Затем снова берут инструмент и повторяют попытку разворота с растущей, но не чрезмерной силой.
Локальный нагрев как решающий этап
Если смазка и вибрация не помогли, переходят к нагреву. Это единственный надежный способ размягчить высокопрочный анаэробный фиксатор или расширить металл и снять адгезию при коррозии.
Нагрев проводят локально - только зону гайки или головки болта. Используют портативную газовую горелку, паяльник высокой мощности или индукционный нагреватель. Целевая температура: 250–300 °C. Измеряют ее пирометром либо по цвету металла (светло-желтый оттенок примерно соответствует 300 °C).
Важно: нагревают непосредственно крепеж, а не весь узел. Излишний нагрев соседних деталей может повредить прокладки, уплотнения или внутренние компоненты. Газовую горелку держат на расстоянии 5–10 см от объекта, равномерно прогревая верхнюю часть гайки или головки болта в течение 1–2 минут.
Как только металл достигнет нужной температуры, немедленно берут инструмент (возможно, с тканью для защиты руки от тепла) и выкручивают соединение, пока оно горячее. При остывании металл сжимается, фиксатор снова полимеризуется и затвердевает - демонтаж станет невозможным. Все операции выполняют быстро, но без рывков.
Удаление остатков фиксатора и очистка резьбы
После успешного демонтажа на витках резьбы останутся фрагменты отвержденного анаэробного материала.
Их нельзя оставлять, иначе повторная сборка будет неточной, момент затяжки непредсказуем и может произойти течь или ослабление.
Механическая чистка
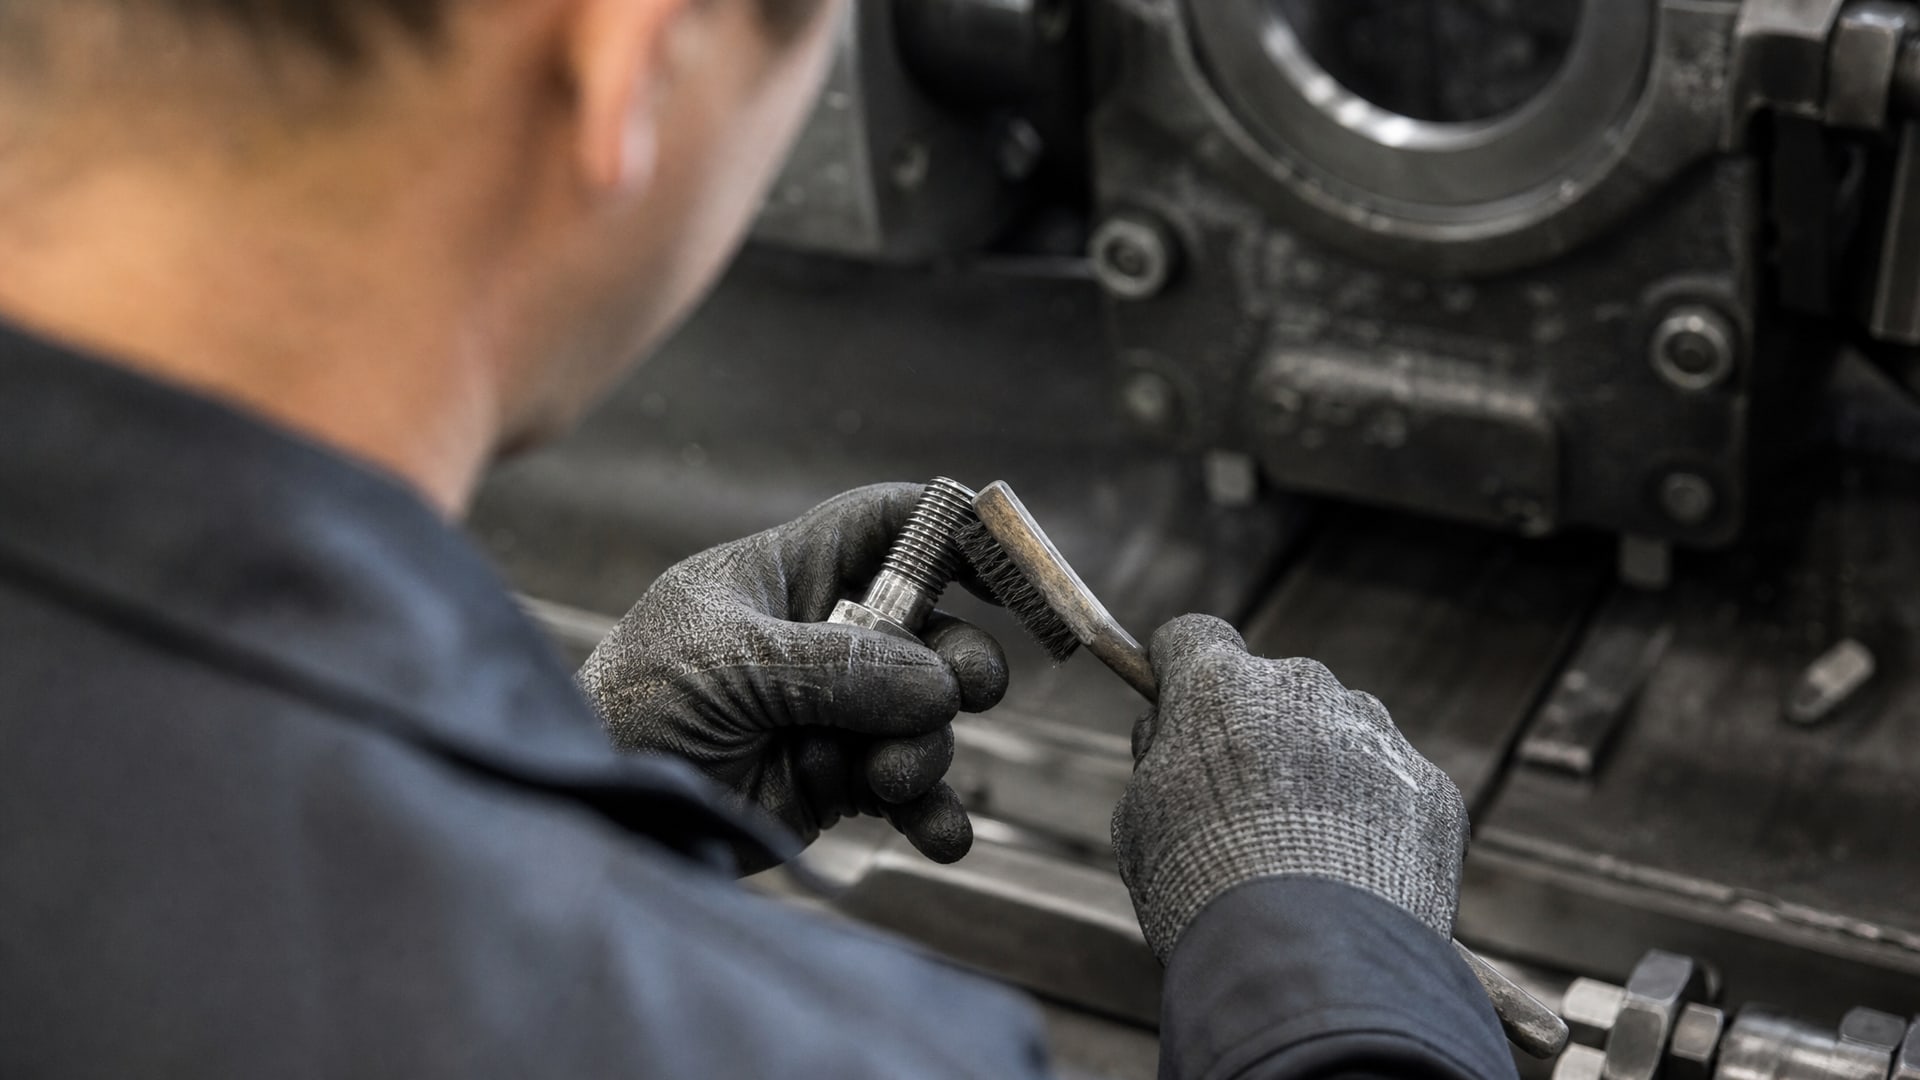
На болтах с наружной резьбой остатки счищают старой зубной щеткой из нержавейки или щеткой по металлу среднего размера. Движения - вдоль оси резьбы, чтобы не срезать витки. Щетка удаляет основную массу затвердевшего материала.
Для гаек и гнезд с внутренней резьбой применяют метчик того же размера. Если соединение была M10, берут метчик М10, смазывают его проникающей смазкой и медленно вворачивают вручную, с периодическим разворотом на пол-оборота назад. Метчик восстановит профиль витков и выдавит остатки материала.
Химическое удаление
Если механическая чистка не полностью избавила резьбу от фиксатора, используют растворители. Для анаэробных составов на основе цианакрилата рекомендуют ацетон. Смачивают ткань или тонкую кисть ацетоном и протирают резьбу, делая несколько проходов. Для более стойких остатков существуют более агрессивные растворители, но ацетон обычно срабатывает за несколько минут.
Детали обязательно просушивают на воздухе или мягкой тканью перед повторной сборкой. Остатки растворителя могут негативно повлиять на адгезию нового фиксатора.
Как устранить течь резьбового соединения без разборки
Не всегда демонтаж необходим.
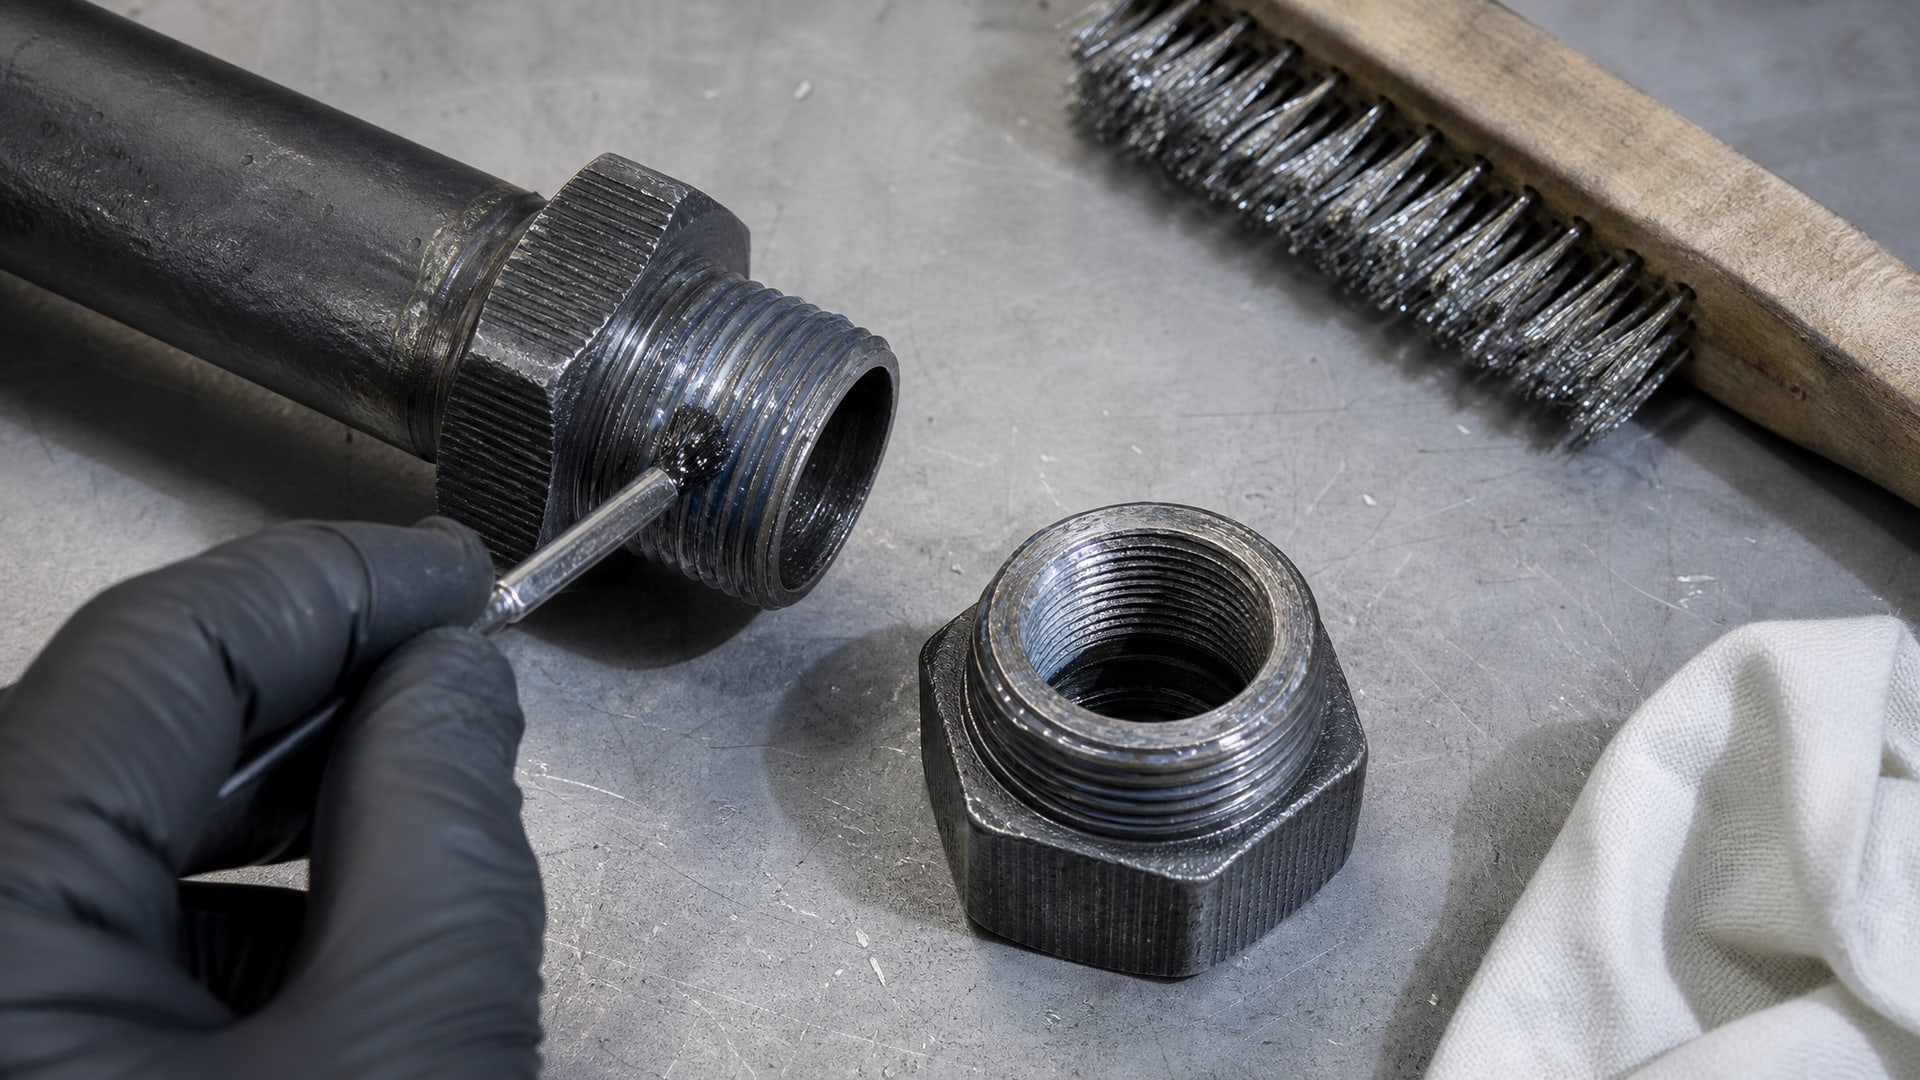
Если соединение течет, но снять его нельзя (например, на энергетическом или нефтегазовом оборудовании), применяют герметизирующие составы поверх существующей резьбы.
Сначала тщательно очищают внешнюю часть соединения щеткой и сухой тканью. Затем наносят анаэробный герметик (не фиксатор) в зону утечки - небольшое количество в щель между гайкой и корпусом. Герметик затечет в микротрещины, где отверждается и перекрывает путь жидкости.
Такой метод работает при условии, что первопричина течи - капиллярное просачивание, а не механическое повреждение резьбы или неправильный момент затяжки. Если течь вызвана деформацией или износом витков, нужна полная разборка и восстановление.
Сборка и регулировка момента затяжки после разборки
После очистки резьбы приступают к повторной сборке.
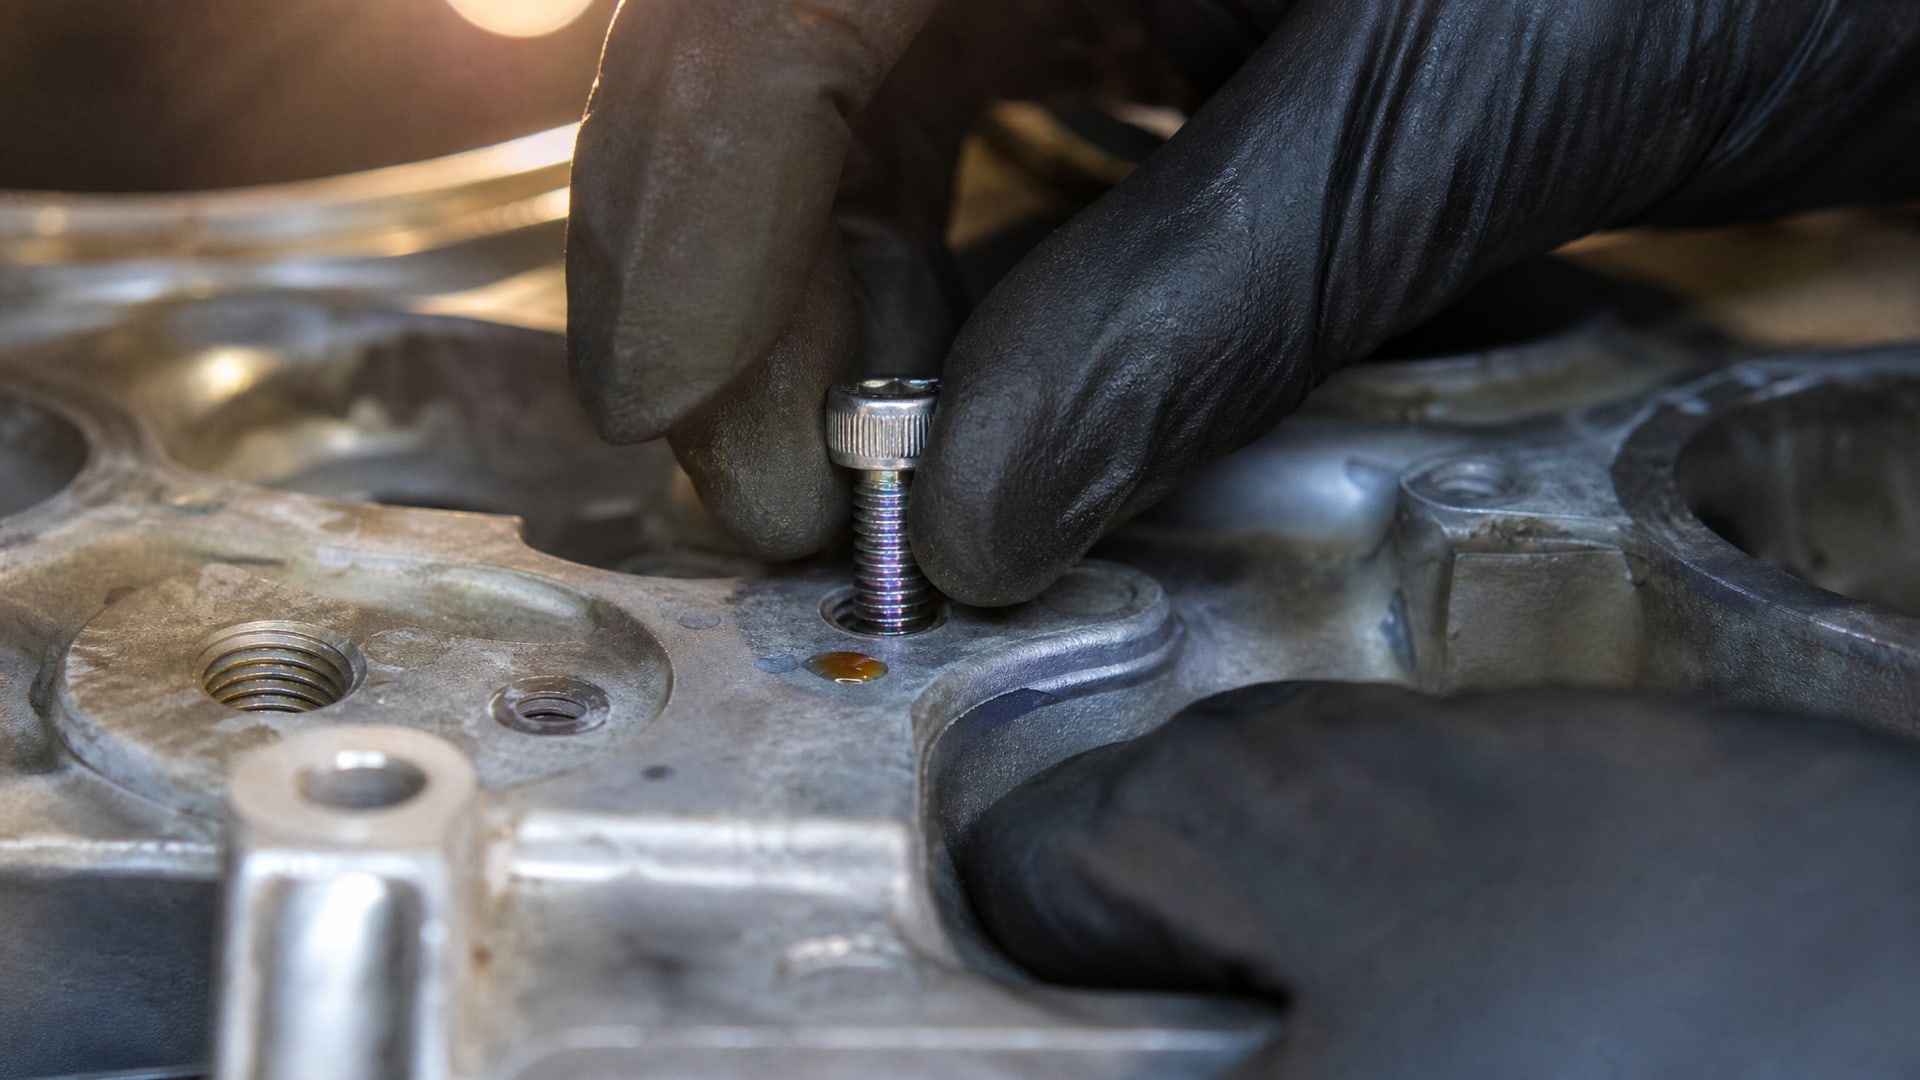
Болт или винт слегка смазывают проникающей смазкой, чтобы облегчить последующий демонтаж при необходимости. Затем наносят тонкий слой анаэробного фиксатора - не избыток, а именно пленка толщиной 0,05–0,1 мм по виткам.
Вручную закручивают крепеж, выравнивают его и затягивают инструментом до номинального момента, указанного в технической документации оборудования. Момент затяжки - критический параметр, который обеспечивает герметичность и надежность соединения. Закручивание «на ощущение» приводит либо к недостаточной фиксации, либо к перегрузке резьбы.
После этого дают фиксатору время на отверждение - от нескольких часов до суток в зависимости от типа состава и температуры окружающей среды. До окончания отверждения соединение не подвергают нагрузкам.
Типичные ошибки, которые повреждают крепеж и резьбу
Главная ошибка - попытка открутить зафиксированный винт максимальным усилием с первой попытки.
Это срывает шлиц крестовой отвертки, раскручивает головку болта или ломает сам крепеж. После этого уже нужен экстрактор или сверление, что повреждает гнездо.
Вторая ошибка - игнорирование этапа проникающей смазки. Многие думают, что нагрев сразу решит проблему. На самом деле для коррозии смазка срабатывает эффективно, и ее применение экономит время на нагрев.
Третья ошибка - общий перегрев узла вместо локального. Это приводит к деградации прокладок, расширению соседних деталей и перекосу конструкции. Локальный нагрев целевой зоны требует больше внимания, но дорого выходит правильно.
Четвертая ошибка - повторная сборка без очистки остатков фиксатора. Фрагменты затвердевшего материала действуют как абразив и ухудшают посадку, что приводит к микродвижениям и фреттингу при следующей эксплуатации.
Часто задаваемые вопросы
Если соединение не сорвалось после нагрева, что дальше?
Дождитесь остывания, снова нанесите проникающую смазку и повторите цикл через 30–60 минут. Второй нагрев часто срабатывает лучше, чем первый, потому что смазка успевает глубже проникнуть. Если после третьей попытки результата нет, возможно, требуется механический экстрактор - это уже рискованный метод, который может повредить гнездо.
Может ли проникающая смазка растворить анаэробный фиксатор?
Нет. Смазка размягчает связь между витками и снимает адгезию к металлу, но не растворяет полимер. Для растворения нужны химические растворители вроде ацетона, и они применяют после механического извлечения крепежа, когда нужно очистить остатки.
Какая температура точно нужна для нагрева?
Примерный диапазон -250–300 °C, но точнее сказать: нагревайте, пока металл не примет светло-желтый цвет при дневном свете. Если у вас есть пирометр, целевая точка -270–280 °C. Переизбыток тепла (выше 350 °C) может повредить структуру металла крепежа.
Почему разборка резьбовых соединений должна быть быстрой после нагрева?
Потому что анаэробный фиксатор начинает твердеть при охлаждении уже через несколько минут. Если остыл до 100 °C, связь восстановит около 50 % прочности. При комнатной температуре вернется полная фиксация, и разборка станет невозможной без повторного нагрева.
Что делать, если сломался винт прямо в гнезде?
Это аварийная ситуация. Обломок откручивают экстрактором (специальный инструмент с обратной резьбой) либо высверливают основное гнездо и нарезают резьбу большего диаметра. Оба метода требуют опыта и специального инструмента. Профилактика - правильный выбор инструмента и избежание чрезмерного усилия с самого начала.
Заключение
Демонтаж сильно зафиксированного резьбового соединения - это не насилие над крепежом, а последовательная работа: сначала проникающая смазка и правильный инструмент, затем локальный нагрев до 250–300 °C и немедленное разворачивание в горячем состоянии, наконец, механическая и химическая очистка остатков фиксатора. Соблюдение этого порядка гарантирует, что сам крепеж и гнездо останутся неповрежденными, а соединение можно будет повторно собрать с нужным моментом затяжки. Если с первой попытки не получилось - выдержите время на проникновение смазки и повторите цикл, не форсируя усилие. После успешного демонтажа очистите резьбу и проверьте ее состояние перед повторной сборкой. Это стоит потраченных часов: переделку испорченного гнезда потом стоит намного дороже.