За последние 10-15 лет отечественные производители смазочных материалов, работая с компонентами от международных поставщиков и опираясь на собственные исследования, достигли технического уровня, позволяющего напрямую заменять импортные аналоги без переделки оборудования и узлов. Эта замена работает не благодаря совпадению названий продуктов, а при условии полного совпадения технических параметров: диапазона вязкости, температурных пределов, типа загустителя и уровня защиты от нагрузок.
Статья адресована техническим специалистам, инженерам и закупщикам, которые ищут экономически обоснованный путь к снижению затрат на смазочные материалы без потери надежности оборудования. Вы узнаете, какие параметры проверять при выборе замены, как избежать несовместимости, где найти российские аналоги для специализированной обработки (каленой стали, нержавейки), и как документировать переход.
Как за 10-15 лет российские смазки достигли уровня импортных
Заблуждение о том, что российские смазочные материалы уступают импортным по качеству, берет корни из 1990-2000-х годов, когда разница действительно была существенной.
Сегодня эта картина кардинально изменилась. Ведущие отечественные производители смазок используют идентичное сырье и присадки, поставляемые международными химическими корпорациями (Lubrizol, Crowe, Infineum). Различие в цене определяется не снижением качества, а логистическими затратами, отсутствием расходов на международный маркетинг и собственной сырьевой базой.
Ключевая цифра: с 2010 по 2025 год российские производители инвестировали в лабораторную базу, повысили точность дозирования присадок и прошли полный пакет испытаний по ГОСТ 32299-2013 и ISO. Результат: пластичные смазки класса NLGI 2 российского производства показывают идентичные характеристики по вязкости (в пределах 32-150 мм²/с), температурному диапазону (обычно -30…+130°C или +150°C) и механической стабильности, что и импортные эквиваленты.
Сырье одно и то же. Присадки (антиокислители, антиржавщики, противозадирные добавки, ингибиторы коррозии) поступают с тех же мировых заводов, что и для продуктов иностранных производителей. Технология производства - смешивание базового масла с загустителем и пакетом присадок - унифицирована и контролируется по ГОСТу. Кроме того, многие отечественные лаборатории имеют аккредитацию по ISO 9001 и проводят испытания на соответствие международным стандартам.
Параметры для выбора аналога: как сравнивать, не оглядываясь на название
При замене смазки нужно следовать четкому алгоритму: не искать товар по названию бренда, а определить, что именно требуется узлу, и затем искать эквивалент по параметрам.
Первый шаг - собрать информацию о текущей смазке (паспорт материала, техническое описание) и требованиях узла (нагрузка, скорость вращения, рабочая температура, наличие влаги или химически активных сред).
Основные параметры для сравнения:
Класс консистенции NLGI. Это индекс, определяющий твердость пластичной смазки по стандартной шкале (от 0 - жидко, до 3 - плотно). NLGI 2 - наиболее универсальный класс для подшипников и направляющих; NLGI 1 - для подшипников высокой скорости; NLGI 3 - для узлов с минимальной очисткой. Совпадение класса необходимо, но недостаточно: это только первый фильтр.
Вязкость базового масла. Измеряется в мм²/с при 40°C. Для универсальных смазок - обычно 32, 46, 68 мм²/с. Совпадение в пределах ±10% считается безопасным; больший разброс может привести к нарушению режима смазывания.
Температурный диапазон. Указывается как минус и плюс (например, -30…+130°C). Если узел работает на морозе до -40°C, а смазка рассчитана на минимум -25°C, возникнут проблемы с текучестью и прилипанием. Нужно совпадение или перекрытие диапазонов.
Тип загустителя. Литиевый, комплексный, полиэфирный, бентонитовый - это структурная основа смазки. Смешивание разных типов (особенно литиевого и комплексного) приводит к расслаиванию и потере эффективности. При замене тип должен совпадать.
Присадки: тип и концентрация. Для тяжелонагруженных узлов нужны противозадирные (EP) и молибденовые присадки. Для узлов с влажностью - антиржавщики и антикоррозийные компоненты. Информация о присадках есть в паспорте (TDS).
Нагрузка. Указывается в МПа, кг/см² или просто как «легкие», «средние», «тяжелые». Узлы со средней и высокой нагрузкой требуют противозадирных присадок и часто молибдена.
Практический пример: вместо импортного аналога NLGI 2 для универсального подшипника (вязкость 46 мм²/с, -30…+130°C, литиевый загуститель, без специальных присадок) можно выбрать российский аналог того же класса, вязкости, диапазона и типа загустителя. Два этих продукта будут работать эквивалентно.
Совместимость загустителей: самая частая ошибка при замене
Когда смешиваются смазки с разными типами загустителей, происходит не просто ухудшение свойств, а качественный распад структуры.
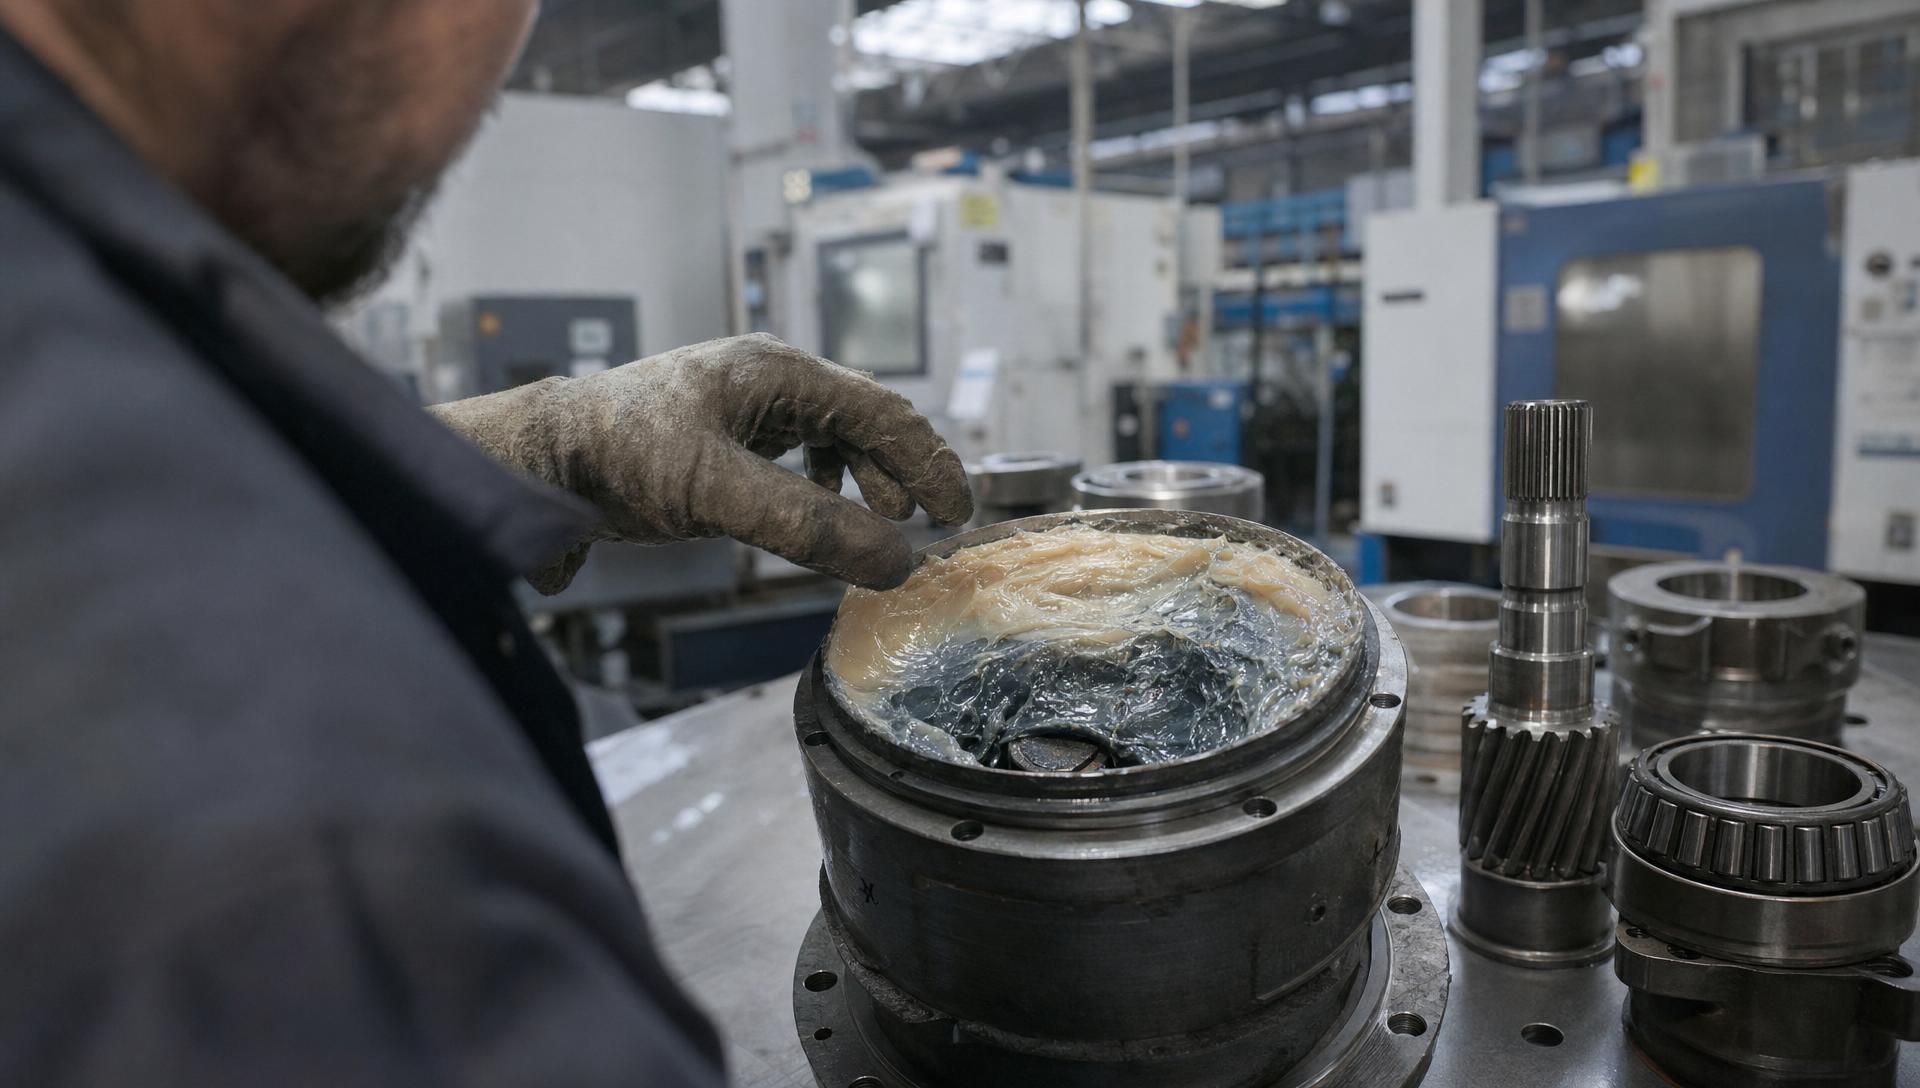
Это особенно критично при переводе узла с одного продукта на другой без полной промывки.
Литиевый загуститель (самый распространенный) состоит из литиевых солей жирных кислот, растворенных в базовом масле. Комплексный загуститель - это литиевые соли со сложными эфирами и другими компонентами, которые улучшают водостойкость и температурный диапазон. Когда эти два типа встречаются в одном узле, молекулы начинают взаимодействовать нежелательно: литиевая фаза отделяется от комплексной, смазка расслаивается, ее текучесть и адгезия (прилипание к металлу) падают. Узел начинает испытывать масляное голодание, повышается трение и износ.
Как избежать: перед заменой всегда проверить, какой тип загустителя в текущей смазке (это указано в паспорте), и выбрать новую смазку ровно того же типа. Если информация недоступна, провести испытание на совместимость: смешать небольшое количество старой и новой смазки в пробирке, дать отстояться - признак несовместимости - расслаивание или помутнение.
Дополнительный момент: при первой замене полезно провести промывку узла мягким растворителем (например, петролейным эфиром) или использовать промежуточный цикл с малым объемом новой смазки перед полной заменой. Это исключит остатки старого загустителя.
Специализированные смазки для металлообработки: нержавейка, каленая сталь, токарные центры
Металлообработка требует специфических смазочно-охлаждающих жидкостей (СОЖ), которые не только смазывают инструмент и обрабатываемый материал, но и отводят тепло, растворяют стружку и защищают от окисления.
Для каленой стали: используются масляные СОЖ, которые обеспечивают надежное смазывание твердых поверхностей и выводят тепло. Российские аналоги масляных жидкостей доступны и соответствуют техническим требованиям (вязкость 22-32 мм²/с, температура вспышки не ниже 180°C, содержание противозадирных присадок). Параметры сравниваются по техническому паспорту (TDS): диапазон вязкости, индекс вязкости, точка вспышки, содержание хлора и серы.
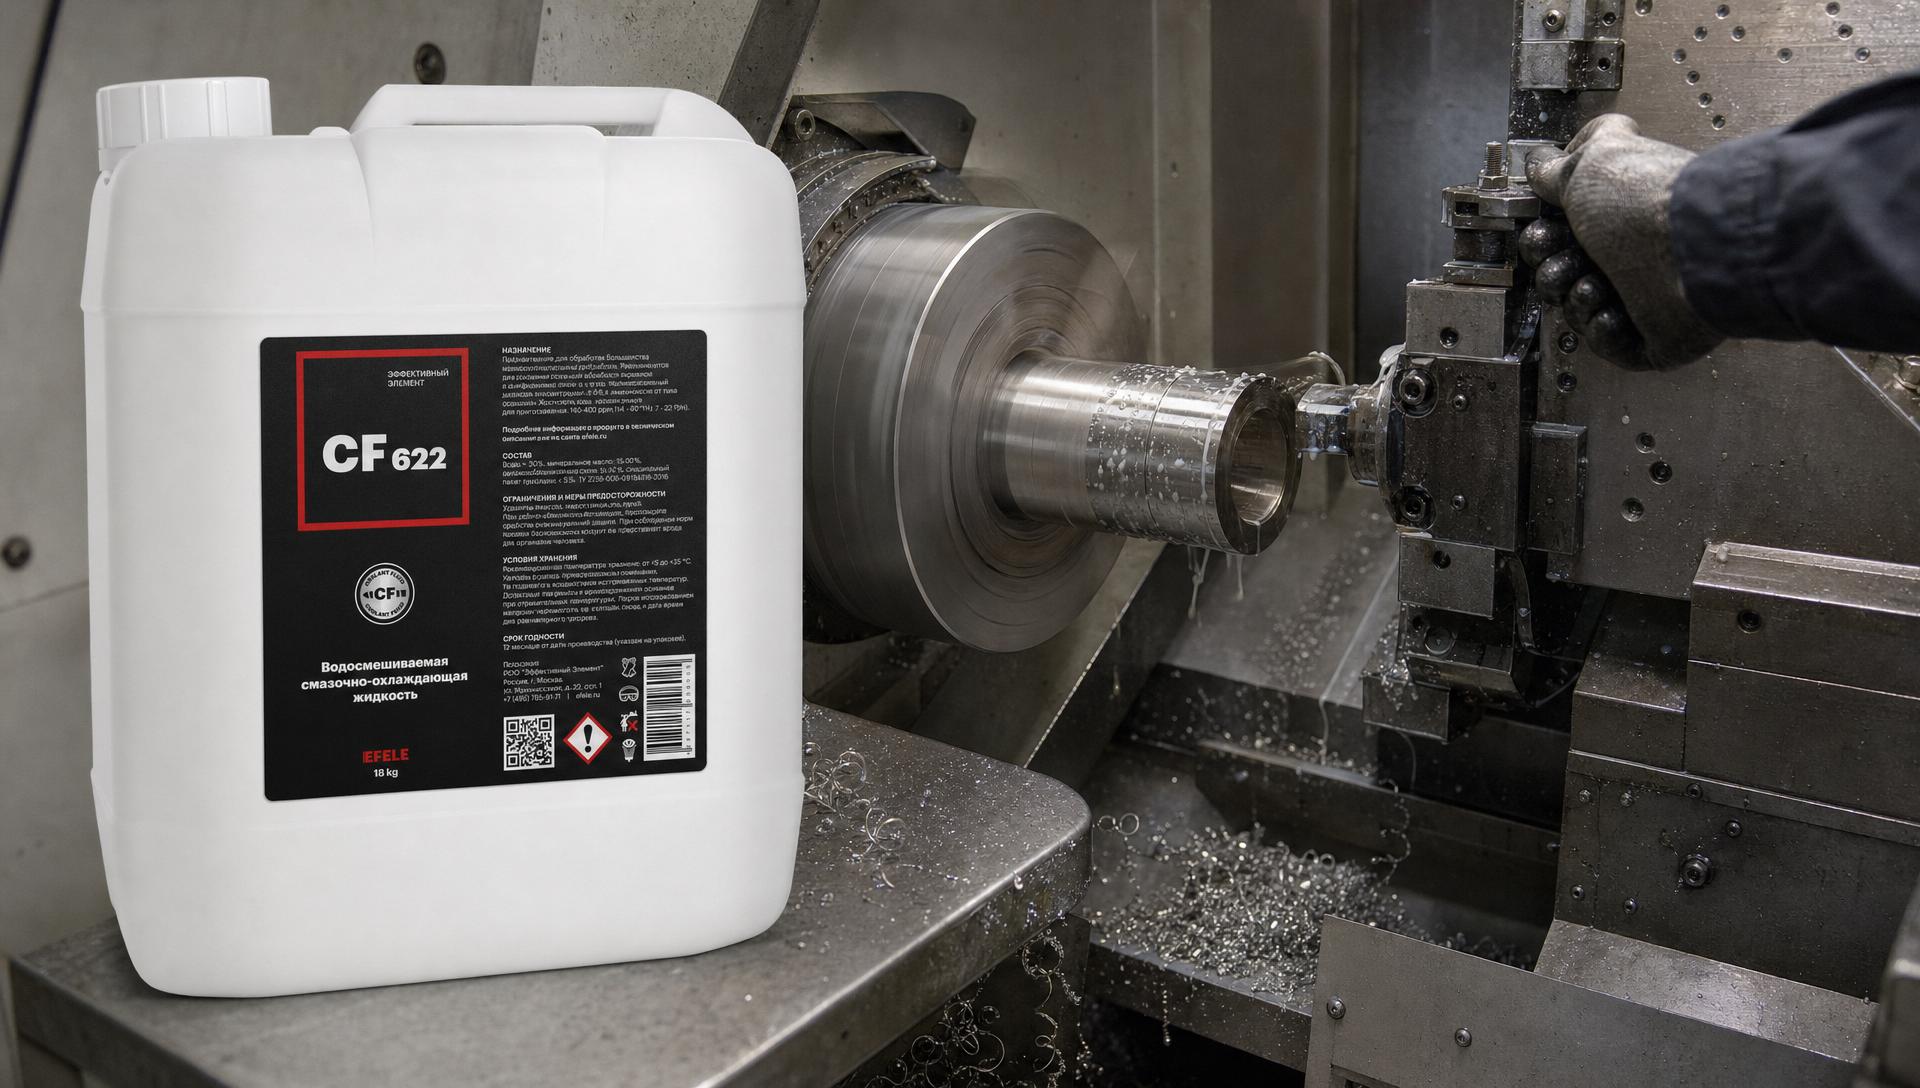
Для нержавеющей стали: главная проблема - окисление и коррозия поверхности металла при контакте с органическими маслами. Поэтому применяются водорастворимые СОЖ, которые на 90-95% состоят из воды и не оставляют масляной пленки на готовой детали. Эмульсионные (микроэмульсионные) СОЖ содержат эмульгаторы, позволяющие смешиваться с водой в пропорции 1:10 или 1:20. Концентрация выбирается по типу обработки и материалу. Российские водорастворимые аналоги выпускаются с концентрацией 5-10% (разбавляются водой), имеют рН 8-9, антикоррозийные пакеты и биоцидные добавки для предотвращения развития микроорганизмов в эмульсии. Эквивалентность проверяется по паспорту: концентрация, рН, кинематическая вязкость рабочего раствора, противозадирная способность. Для обработки высокосложных деталей на токарно-фрезерных центрах с нержавейкой рекомендуется использовать полусинтетические СОЖ, обеспечивающие эффективное смазывание и охлаждение при высоких скоростях шпинделя. Полусинтетические составы содержат в добавок противозадирные и противоокислительные компоненты, которые улучшают стабильность обрабатываемой поверхности - без появления белых налетов и ржавчины после обработки. EFELE CF-622 - полусинтетическая СОЖ, разработанная специально для таких задач, обеспечивает надежное смазывание и охлаждение при работе с высоколегированными материалами.
Для токарных центров (общий подход): выбор СОЖ зависит от типа обработки. Для водорастворимых систем (мокрая обработка) - ищут эмульсионные аналоги с противозадирными присадками и биоцидом. Для минимального количества жидкости (MQL - Minimum Quantity Lubrication) - выбирают быстроиспаряющиеся масла с малым содержанием дыма. Для сухой обработки (dry machining) - смазка не требуется, но может использоваться твердая смазка в виде покрытия.
В целом линейка СОЖ EFELE предлагает решения для различных видов металлообработки, адаптированные к работе с высоколегированными материалами и нержавеющей сталью.
Таблица поиска аналогов для специализированных материалов:
| Материал и тип обработки | Тип СОЖ | Ключевые параметры для проверки | Примеры требований |
|---|---|---|---|
| Каленая сталь (масляная) | Масляная мономолекулярная или смесевая | Вязкость 22-32 мм²/с, точка вспышки ≥180°C, противозадирные присадки | Точка вспышки, содержание хлора/серы, индекс вязкости |
| Нержавейка (водорастворимая) | Эмульсионная / микроэмульсионная | Концентрация 5-10%, рН 8-9, вязкость рабочего раствора 18-30 мм²/с | Стабильность эмульсии, антикоррозийность, биостойкость |
| Токарный центр, высокие скорости | Полусинтетическая или синтетическая | Низкое дымообразование, стойкость к окислению | Температура вспышки, индекс вязкости, концентрация противозадирных присадок |
Экономический эффект: сколько экономят на российских аналогах
Переход с импортных смазок на российские аналоги дает экономию 15-25% от бюджета смазочных материалов.
Эта цифра может показаться скромной, но в крупном производстве (целлюлозно-бумажная промышленность, метзаводы, автозаводы) она превращается в значительные суммы.
Пример цифр: если предприятие тратит на смазочные материалы 50 млн рублей в год, экономия в 15-25% составит 7,5-12,5 млн рублей. Плюс к этому - отсутствие расходов на переделку узлов, если смазка выбрана правильно.
Откуда берется экономия:
Логистика. Импортная смазка проходит несколько этапов доставки: завод-производитель → международный терминал → морской транспорт → таможня → российский дистрибьютор → потребитель. Российская смазка сокращает эту цепь, снижая накопленные расходы на доставку и хранение.
Сырьевая база. Российские производители используют собственные или близко расположенные источники базового масла, минуя экспортные налоги на нефть и нефтепродукты, которые заложены в цену импортного товара.
Маркетинг и бренд. Мировой бренд платит за узнаваемость, рекламу и логотипы. Российский производитель конкурирует на качестве и цене, не вкладывая в глобальный маркетинг.
Таможенные сборы и НДС. На импорт смазочных материалов начисляются пошлины (10-15% в зависимости от типа) и НДС. При покупке российского продукта налоговая нагрузка значительно меньше.
Сроки замены: в большинстве случаев переход с одной смазки на другую занимает 2-4 недели (для узлов, работающих в непрерывном режиме, может потребоваться плановое окно обслуживания). Никаких переделок конструкции не требуется, если параметры совпадают.
Как задокументировать переход: TDS, сертификаты и проверка параметров
Любой переход на новый материал должен быть задокументирован для целей контроля качества, отслеживания изменений и обоснования в случае гарантийных вопросов.
Профессиональный подход включает несколько шагов.
Шаг 1: Сбор информации о текущей смазке. Найти паспорт (технический паспорт, TDS - Technical Data Sheet) текущего материала. В паспорте указаны: класс NLGI, вязкость, температурный диапазон, тип загустителя, присадки, номер партии, дата выпуска, результаты испытаний по ГОСТ 32299-2013.
Шаг 2: Выбор кандидата на замену. По выбранным параметрам (NLGI, вязкость, температура, загуститель, присадки) найти российский аналог. Запросить у производителя или поставщика полный паспорт выбранного продукта.
Шаг 3: Сравнительный анализ. Сопоставить ключевые параметры в таблице:
| Параметр | Текущая смазка | Выбранный аналог | Совпадение |
|---|---|---|---|
| NLGI | 2 | 2 | ✓ |
| Вязкость при 40°C (мм²/с) | 46 | 46 | ✓ |
| Тип загустителя | Литиевый | Литиевый | ✓ |
| Мин. рабочая температура (°C) | -30 | -30 | ✓ |
| Макс. рабочая температура (°C) | +130 | +135 | ✓ |
| Противозадирные присадки | EP (молибден) | EP (молибден) | ✓ |
Если все параметры совпадают или аналог показывает лучшие или равные характеристики, замена безопасна.
Шаг 4: Пилот-тест (опционально). Если узел критичен для производства, можно провести пилотный запуск на одном участке: применить новую смазку на аналогичном оборудовании, отследить работу (температура, вибрация, шумы) в течение 2-4 недель. Это исключит неожиданные эффекты.
Шаг 5: Документирование замены. В журнал обслуживания оборудования внести: - Дату замены. - Наименование и артикул старой смазки. - Наименование и артикул новой смазки. - ФИО ответственного лица. - Результаты осмотра узла при замене (состояние смазки, наличие загрязнений, следы износа).
Шаг 6: Сертификаты и проверки. Убедиться, что поставщик российской смазки предоставил: - Сертификат соответствия ГОСТ 32299-2013. - Сертификат ISO (если требуется по техническому регламенту). - Протокол испытаний (вязкость, температура вспышки, механическая стабильность). - Акт о качестве и отсутствии загрязнений.
Регулярная проверка: после замены контролировать параметры смазки каждые 250-500 часов работы (для критичных узлов чаще). Если смазка остается в норме по внешнему виду (цвет, консистенция) и не показывает признаков окисления (потемнение, запах горелого), замена прошла успешно.
Часто задаваемые вопросы
Что такое ГСМ?
ГСМ - это аббревиатура горючих и смазочных материалов. К ГСМ относятся топливо (дизель, бензин, керосин), масла (моторные, трансмиссионные, компрессорные), пластичные смазки и специальные жидкости (тормозная жидкость, антифриз, гидравлическое масло). В контексте импортозамещения речь идет в первую очередь о смазочных материалах: пластичных смазках и смазочно-охлаждающих жидкостях.
На сколько процентов российские смазки дешевле импортных?
Экономия обычно составляет 15-25% от стоимости импортного аналога, в зависимости от типа смазки, объема закупки и текущих курсов валют. Экономия достигается за счет более короткой логистической цепи, собственной сырьевой базы и более низких расходов на маркетинг, а не за счет снижения качества.
Совпадение класса NLGI достаточно для замены смазки?
Совпадение класса NLGI необходимо, но недостаточно. Нужно дополнительно проверить вязкость базового масла, температурный диапазон, тип загустителя (литиевый, комплексный и т.д.) и пакет присадок. Только при совпадении всех этих параметров замена будет безопасной.
Как выбрать смазочно-охлаждающую жидкость для токарного центра?
Выбор зависит от материала детали (каленая сталь, нержавейка, алюминий) и типа обработки. Для водорастворимых систем ищите эмульсионные СОЖ с концентрацией 5-10%, рН 8-9 и противозадирными присадками. Для минимального количества жидкости (MQL) - быстроиспаряющиеся масла. Сравнивайте по паспорту: вязкость рабочего раствора, точка вспышки, противозадирная способность, содержание серы и хлора.
Что произойдет при смешивании литиевой и комплексной смазок?
Смешивание приводит к расслаиванию: литиевая и комплексная фазы разделяются, смазка теряет однородность и эффективность. Узел начинает испытывать дефицит смазки (масляное голодание), повышается трение и скорость износа поверхностей. Чтобы избежать этого, всегда проверяйте тип загустителя текущей смазки перед заменой и выбирайте продукт того же типа.
Заключение
Российские смазочные материалы прошли путь от сомнительного качества 1990-х годов к полноценной замене импортных аналогов. Эта трансформация стала возможна благодаря инвестициям в исследования, стандартизации по ГОСТ 32299-2013 и ISO, а также использованию того же сырья и присадок, что и мировые производители. Смазка не требует переделки узла или оборудования - она просто работает там же, где работала импортная, при условии совпадения технических параметров.
Практический путь к экономии на 15-25% прост: определите требования узла (нагрузка, температура, скорость), выпишите параметры текущей смазки из паспорта, найдите российский аналог с тем же классом NLGI, вязкостью, типом загустителя и присадками, задокументируйте переход через проверку TDS и сертификатов, и выполняйте замену. Первый шаг - запросить у поставщика технический паспорт предполагаемого аналога и провести параллельное сравнение на основе фактов, а не названий брендов.