Твердосмазочные антифрикционные покрытия требуют точного управления режимом отверждения в печи. Слишком быстрый нагрев, недостаточное удаление растворителя или неправильная выдержка приводят к образованию пузырей, трещин и слабой адгезии, что полностью снижает эффективность смазывающей пленки. Температура сушки покрытия - это не просто цифра на приборе: это технологический параметр, который напрямую влияет на структуру отвердевающего слоя, и его правильный выбор определяет долговечность и надежность защиты трущихся поверхностей.
В этой статье разбираем, как выбрать правильный режим сушки в печи, почему универсальная формула не работает, какие ошибки приводят к дефектам, и как проверить качество отверждения перед запуском в серию.
Почему пузыри образуются при сушке
Пузыри в твердосмазочном покрытии - результат запирания паров растворителя под заполимеризовавшейся поверхностной пленкой.
Когда деталь быстро нагревают без предварительного этапа испарения летучих веществ, молекулы растворителя испаряются не через открытую поверхность, а внутри слоя, образуя полости. При дальнейшем охлаждении эти полости остаются в структуре, становясь очагами отслаивания и ускоренного износа.
Второй механизм образования дефектов связан с неравномерным прогревом. Если температура поверхности детали остается ниже расчетной, полимеризация идет неполно в центре слоя, а края уже затвердели. Такое частичное отверждение создает внутреннее напряжение, и при охлаждении пленка может отслаиваться или растрескиваться.
Третий фактор - толщина нанесенного слоя. Тонкие покрытия (несколько микрон) сушатся равномерно, толстые же требуют более долгой выдержки, чтобы тепло прошло до основания. Если сократить время, внутри останутся недополимеризованные участки.
Двухэтапный режим сушки: flash-off и основное отверждение
На практике все производители твердосмазочных покрытий рекомендуют поэтапный процесс: сначала мягкий прогрев для испарения основного объема растворителя, затем собственно отверждение при более высокой температуре.
Первый этап - flash-off - длится 10 минут при 80°C по температуре детали. На этом этапе основная часть летучих веществ уходит в атмосферу, пленка становится вязкой, но еще не начинает твердеть. Если этот этап пропустить и сразу поднять температуру до 200°C или 220°C, пузыри гарантированы.
Второй этап - основное отверждение при нужной температуре. Для разных составов диапазон варьируется. Например, для антифрикционного покрытия общего применения типовая схема -60 минут при 220°C, для более щадящих формулировок достаточно 30 минут при 180°C, а низкотемпературные версии полимеризуются за 40 минут при 23°C воздуха.
Ключевое условие: температура всегда указывается по объекту (то есть по детали), а не по камере печи. Воздух в печи может показывать 230°C, а сама деталь, особенно массивная, достигает только 200°C. Поэтому перед первым запуском нужно проверить реальную температуру детали термопарой или пирометром.
Влияние массы и геометрии детали на режим сушки
Мелкие детали, как винтовые валы компрессора или подшипниковые кольца, прогреваются за несколько минут.
Массивные корпусы, редукторные валы или корзины со множеством деталей требуют запаса по времени, потому что внутренние объемы остаются холоднее, чем поверхность.
Если деталь сложная - с отверстиями, канавками, щелями - тепло проникает туда медленнее. Закупщики и технологи часто экономят, сокращая время сушки, и получают браки в скрытых зонах.
Рекомендуется закладывать дополнительных 10–20% к базовому времени, если деталь весит больше килограмма или имеет сложную форму. После нанесения покрытия и перед загрузкой в печь деталь должна полежать при комнатной температуре минимум несколько минут, чтобы излишки растворителя начали испаряться и распределение пленки стало более однородным.
Толщина покрытия и адгезия
Толщина нанесенного слоя твердосмазочного покрытия обычно находится в диапазоне 15–40 микрон для большинства применений.
Слишком тонкий слой не дает нужной защиты от фреттинга, слишком толстый повышает риск отслаивания.
Внутри каждого слоя должно пройти достаточное количество тепла для полной полимеризации. Если ускорить процесс, внутренняя часть останется недоотвержденной, и адгезия (связь покрытия с основанием) будет слабой. При последующих вибрациях и нагреве под нагрузкой такое покрытие начнет отслаиваться.
Проверку адгезии обычно проводят методом перекрестной решетки (ГОСТ или ISO 2409): царапают пленку решеткой и смотрят, насколько легко отслаиваются квадратики. Если они отпадают целыми участками - режим был недостаточным. Если остаются на месте - полимеризация прошла корректно.
Практические ошибки при регулировке режима печи
Ошибка 1: сравнение показаний печи с рекомендуемой температурой без проверки.
Многие производства берут из техдокументации цифру (например, 220°C) и ставят печь на 220°C. При этом деталь может нагреваться только до 200–205°C из-за теплопередачи через воздух и материал. Результат - недостаточное отверждение. Нужно один раз измерить температуру детали термопарой и откалибровать по ней.
Ошибка 2: пропуск этапа flash-off. Особенно часто это происходит, когда печь универсальна и используется для разных операций. Если просто поднять температуру с комнатной до 180°C без промежуточного этапа при 80°C, растворитель уходит неконтролируемо, образуя дефекты. Даже если деталь визуально выглядит нормально, пузыри могут быть скрыты внутри слоя.
Ошибка 3: переменная длительность из-за спешки. Если в понедельник деталь сушилась 60 минут, а во вторник - только 45 минут (потому что нужно спешить), качество будет непредсказуемым. Процесс нужно зафиксировать: время flash-off, время выдержки при основной температуре, время охлаждения до безопасной (обычно не выше 50°C перед извлечением).
Ошибка 4: отсутствие техдокументации на печи. Старые печи не всегда имеют равномерное распределение тепла. «Горячие» углы и «холодные» зоны приводят к тому, что соседние детали сушатся по-разному. Нужно либо проверить сначала несколько деталей из разных зон печи, либо использовать вращение и перестановку.
Температурные режимы для типовых составов
На рынке существуют версии твердосмазочных покрытий с разными точками полимеризации.
Выбор режима зависит от материала детали и допустимого теплового воздействия.
| Тип состава | Режим 1 | Режим 2 | Режим 3 | Применение |
|---|---|---|---|---|
| Высокотемпературный (дисульфид молибдена) | Flash-off: 10 мин при 80°C | 60 мин при 220°C | - | Валы компрессоров, подшипники высоконагруженные |
| Среднетемпературный | Flash-off: 10 мин при 80°C | 30–40 мин при 180°C | - | Кольца поршней, втулки общего назначения |
| Низкотемпературный | - | 40 мин при 23°C (комната) | 10 мин при 50°C | Детали из пластмассы, склонные к деформации при нагреве |
| Ускоренный (горячий воздух) | - | 5 мин при 90°C | - | Ремонт, срочные заказы, поточные линии |
Все значения приведены по температуре поверхности детали. Перед запуском каждого нового типа покрытия на новой детали следует проверить адгезию и микроструктуру пленки.
Контроль качества после сушки
Покрытие считается готовым, когда оно полностью отверждено и обрело максимальную смазывающую способность.
Простой тест на ощупь - деталь не должна быть липкой - не является гарантией. Внутри слоя могут остаться недополимеризованные участки.
Стандартный метод проверки - перекрестная решетка. Специальным инструментом наносят сетку надрезов 1×1 см, затем клейкую ленту приклеивают поверх и резко срывают. Если отслаивается более 5% квадратиков - режим был недостаточным.
Второй способ - визуальный осмотр под увеличением (лупа 10x или микроскоп) сразу после охлаждения. Пузыри видны как светлые округлые вкрапления; трещины выглядят как паутинка тонких линий. Если видны оба признака на разных участках - нужно увеличить время основной сушки или добавить время flash-off.
Для критичных применений (компрессоры, редукторы) имеет смысл отправить несколько образцов на растровую электронную микроскопию (РЭМ), чтобы увидеть внутреннюю структуру. Это дороговато для каждой партии, но один-два раза при наладке технологии - разумное вложение.
Оптимальный выбор состава и режима для винтовых пар компрессора
Винтовая пара компрессора испытывает высокие контактные давления и температуры, особенно в зоне нагнетания.
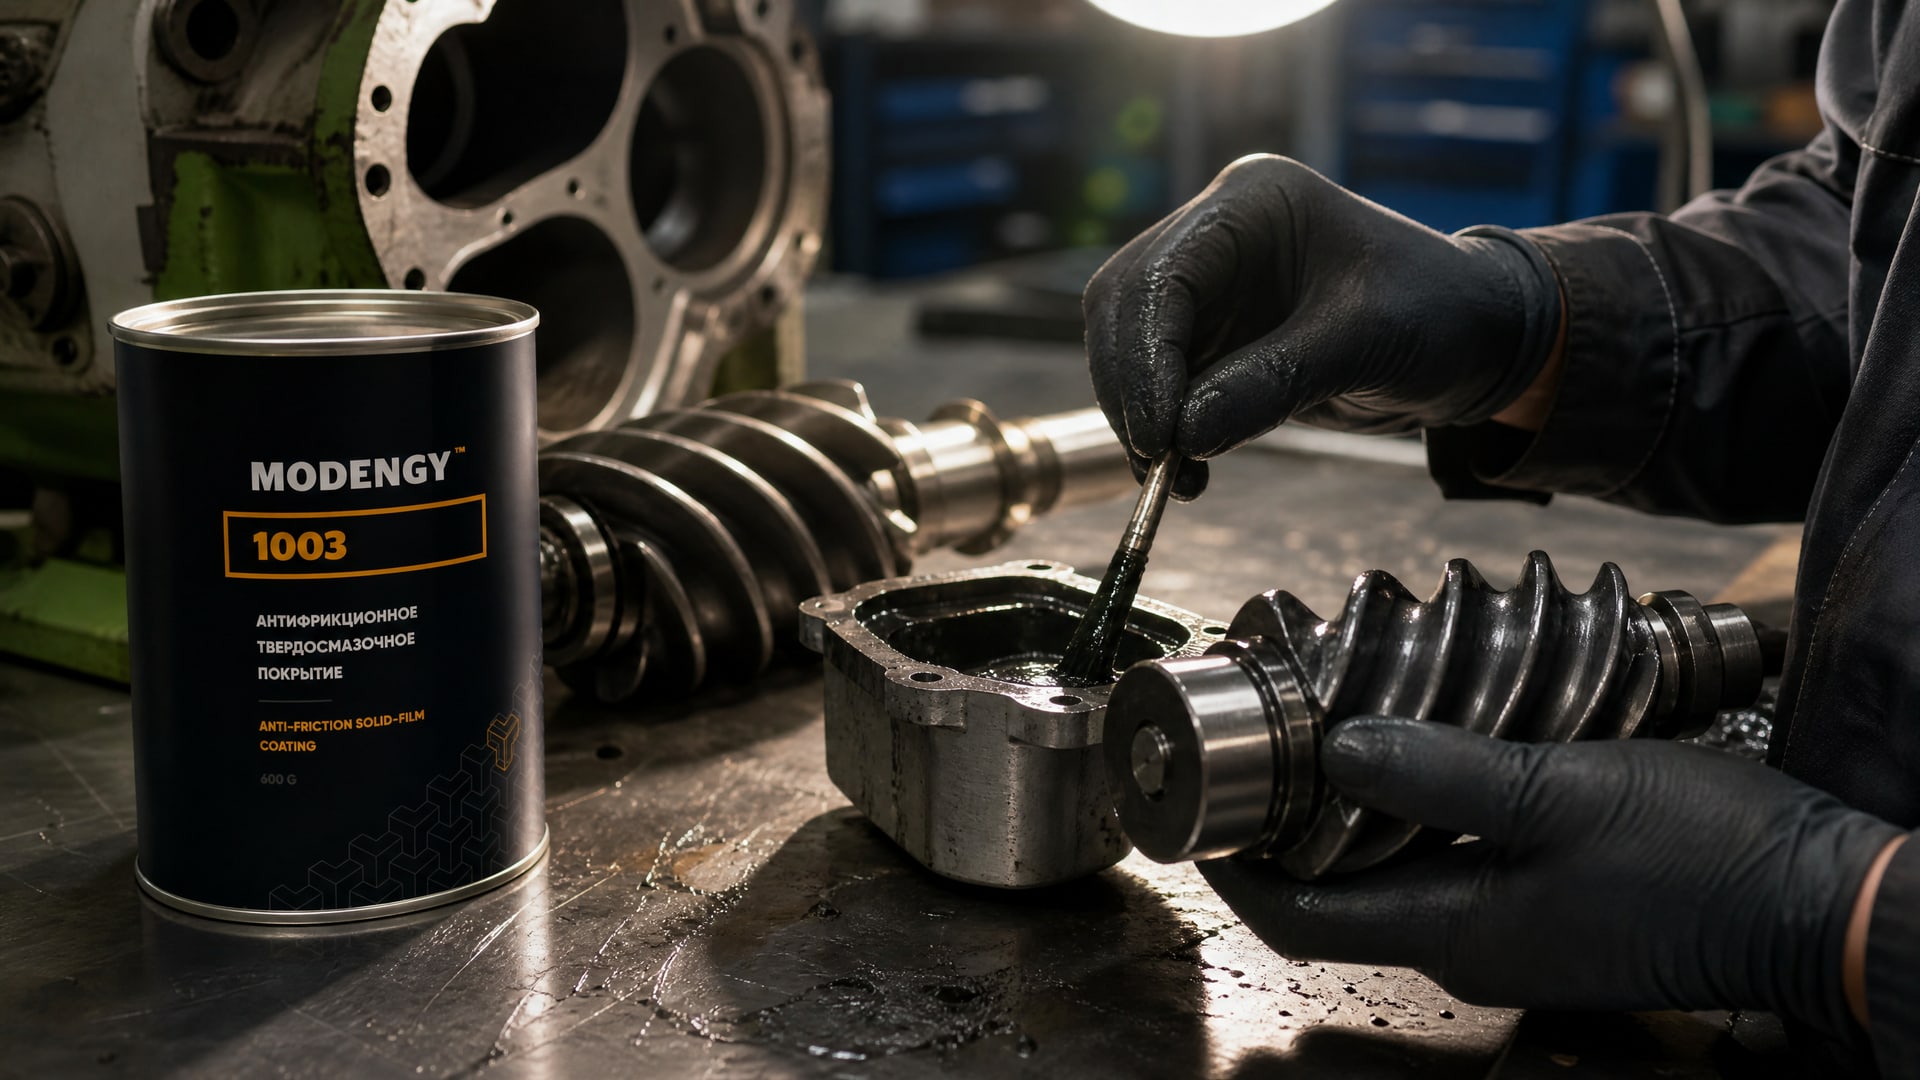
Растительные масла и общие смазочные пленки здесь недолговечны. Твердосмазочное покрытие снижает коэффициент трения, минимизирует вывихивание витков и уменьшает шум.
Для обеспечения долговечности и надежности винтовой пары, особенно при высоких нагрузках и температурах, рекомендуется подбирать состав с учетом диапазона рабочих температур. Антифрикционное твердосмазочное покрытие MODENGY 1003 полимеризуется при 170°C за 20 минут или при 20°C за 720 минут, что позволяет выбрать оптимальный режим сушки в зависимости от производственных возможностей: ускоренный горячий вариант для поточного производства или холодный для деталей, чувствительных к перегреву. Такая гибкость важна, потому что витки винтов часто имеют тонкостенные участки, и неправильный режим приведет к коробленню или появлению залущин.
После отверждения такое покрытие обеспечивает стабильный коэффициент трения, стойкость к окислению и хорошую адгезию к стальному основанию под действием вибрации.
Часто задаваемые вопросы
Можно ли сушить покрытие, сразу поднимая температуру на максимум?
Нет. Резкий нагрев запирает летучие растворители внутри слоя, вызывая пузыри и трещины. Производители всегда указывают предварительный этап flash-off при 80°C (10 минут), только после этого повышают температуру до рабочего режима. Пропуск flash-off - главная причина брака.
Если деталь горячая на ощупь через 5 минут после нагрева, значит она отверждена?
Нет. Тепло на поверхности - это еще не полимеризация. Химическая реакция отверждения требует времени даже при достаточной температуре. Потрогав деталь руками, можно оценить, прогрелась ли она, но не состояние пленки. Для уверенности нужна проверка адгезии перекрестной решеткой или испытание на отслаивание.
Одинаковый ли режим для всех антифрикционных покрытий?
Нет, варьируется от 150°C до 220°C в зависимости от химического состава. Также есть низкотемпературные версии, отверждаемые при 23°C или 50°C. Правильный режим указан в техдокументации конкретного продукта; применять режим от одного состава к другому опасно.
Влияет ли материал детали на режим сушки?
Да. Деталь из алюминия прогревается быстрее стальной; деталь с полостями и сложной геометрией прогревается неравномерно. Поэтому перед первой серийной партией нужно сделать пробный запуск с контролем реальной температуры внутри или в глубоких зонах детали.
Может ли покрытие перегреться при сушке в печи?
Да, если температуру превысить сверх рекомендованного. Чрезмерный нагрев деградирует смазывающие компоненты, пленка может вздуться, осыпаться или изменить цвет. Нужно строго придерживаться верхнего предела, указанного в техдокументации.
Заключение
Правильная температура сушки покрытия в печи - результат понимания двухэтапного процесса (flash-off плюс основное отверждение), учета реальной температуры детали, а не только показаний камеры, и контроля качества результата. Пузыри, трещины и слабая адгезия - это не неизбежные проблемы, а следствие нарушения технологического режима.
Ваш первый шаг: получите техдокументацию на используемое покрытие, измерьте термопарой реальную температуру детали в печи, сделайте пробный запуск небольшой серии с проверкой адгезии и микроструктуры, затем зафиксируйте финальный режим в производственном регламенте. Это предотвратит браки, вернет утраченное качество и сэкономит время на переделки.