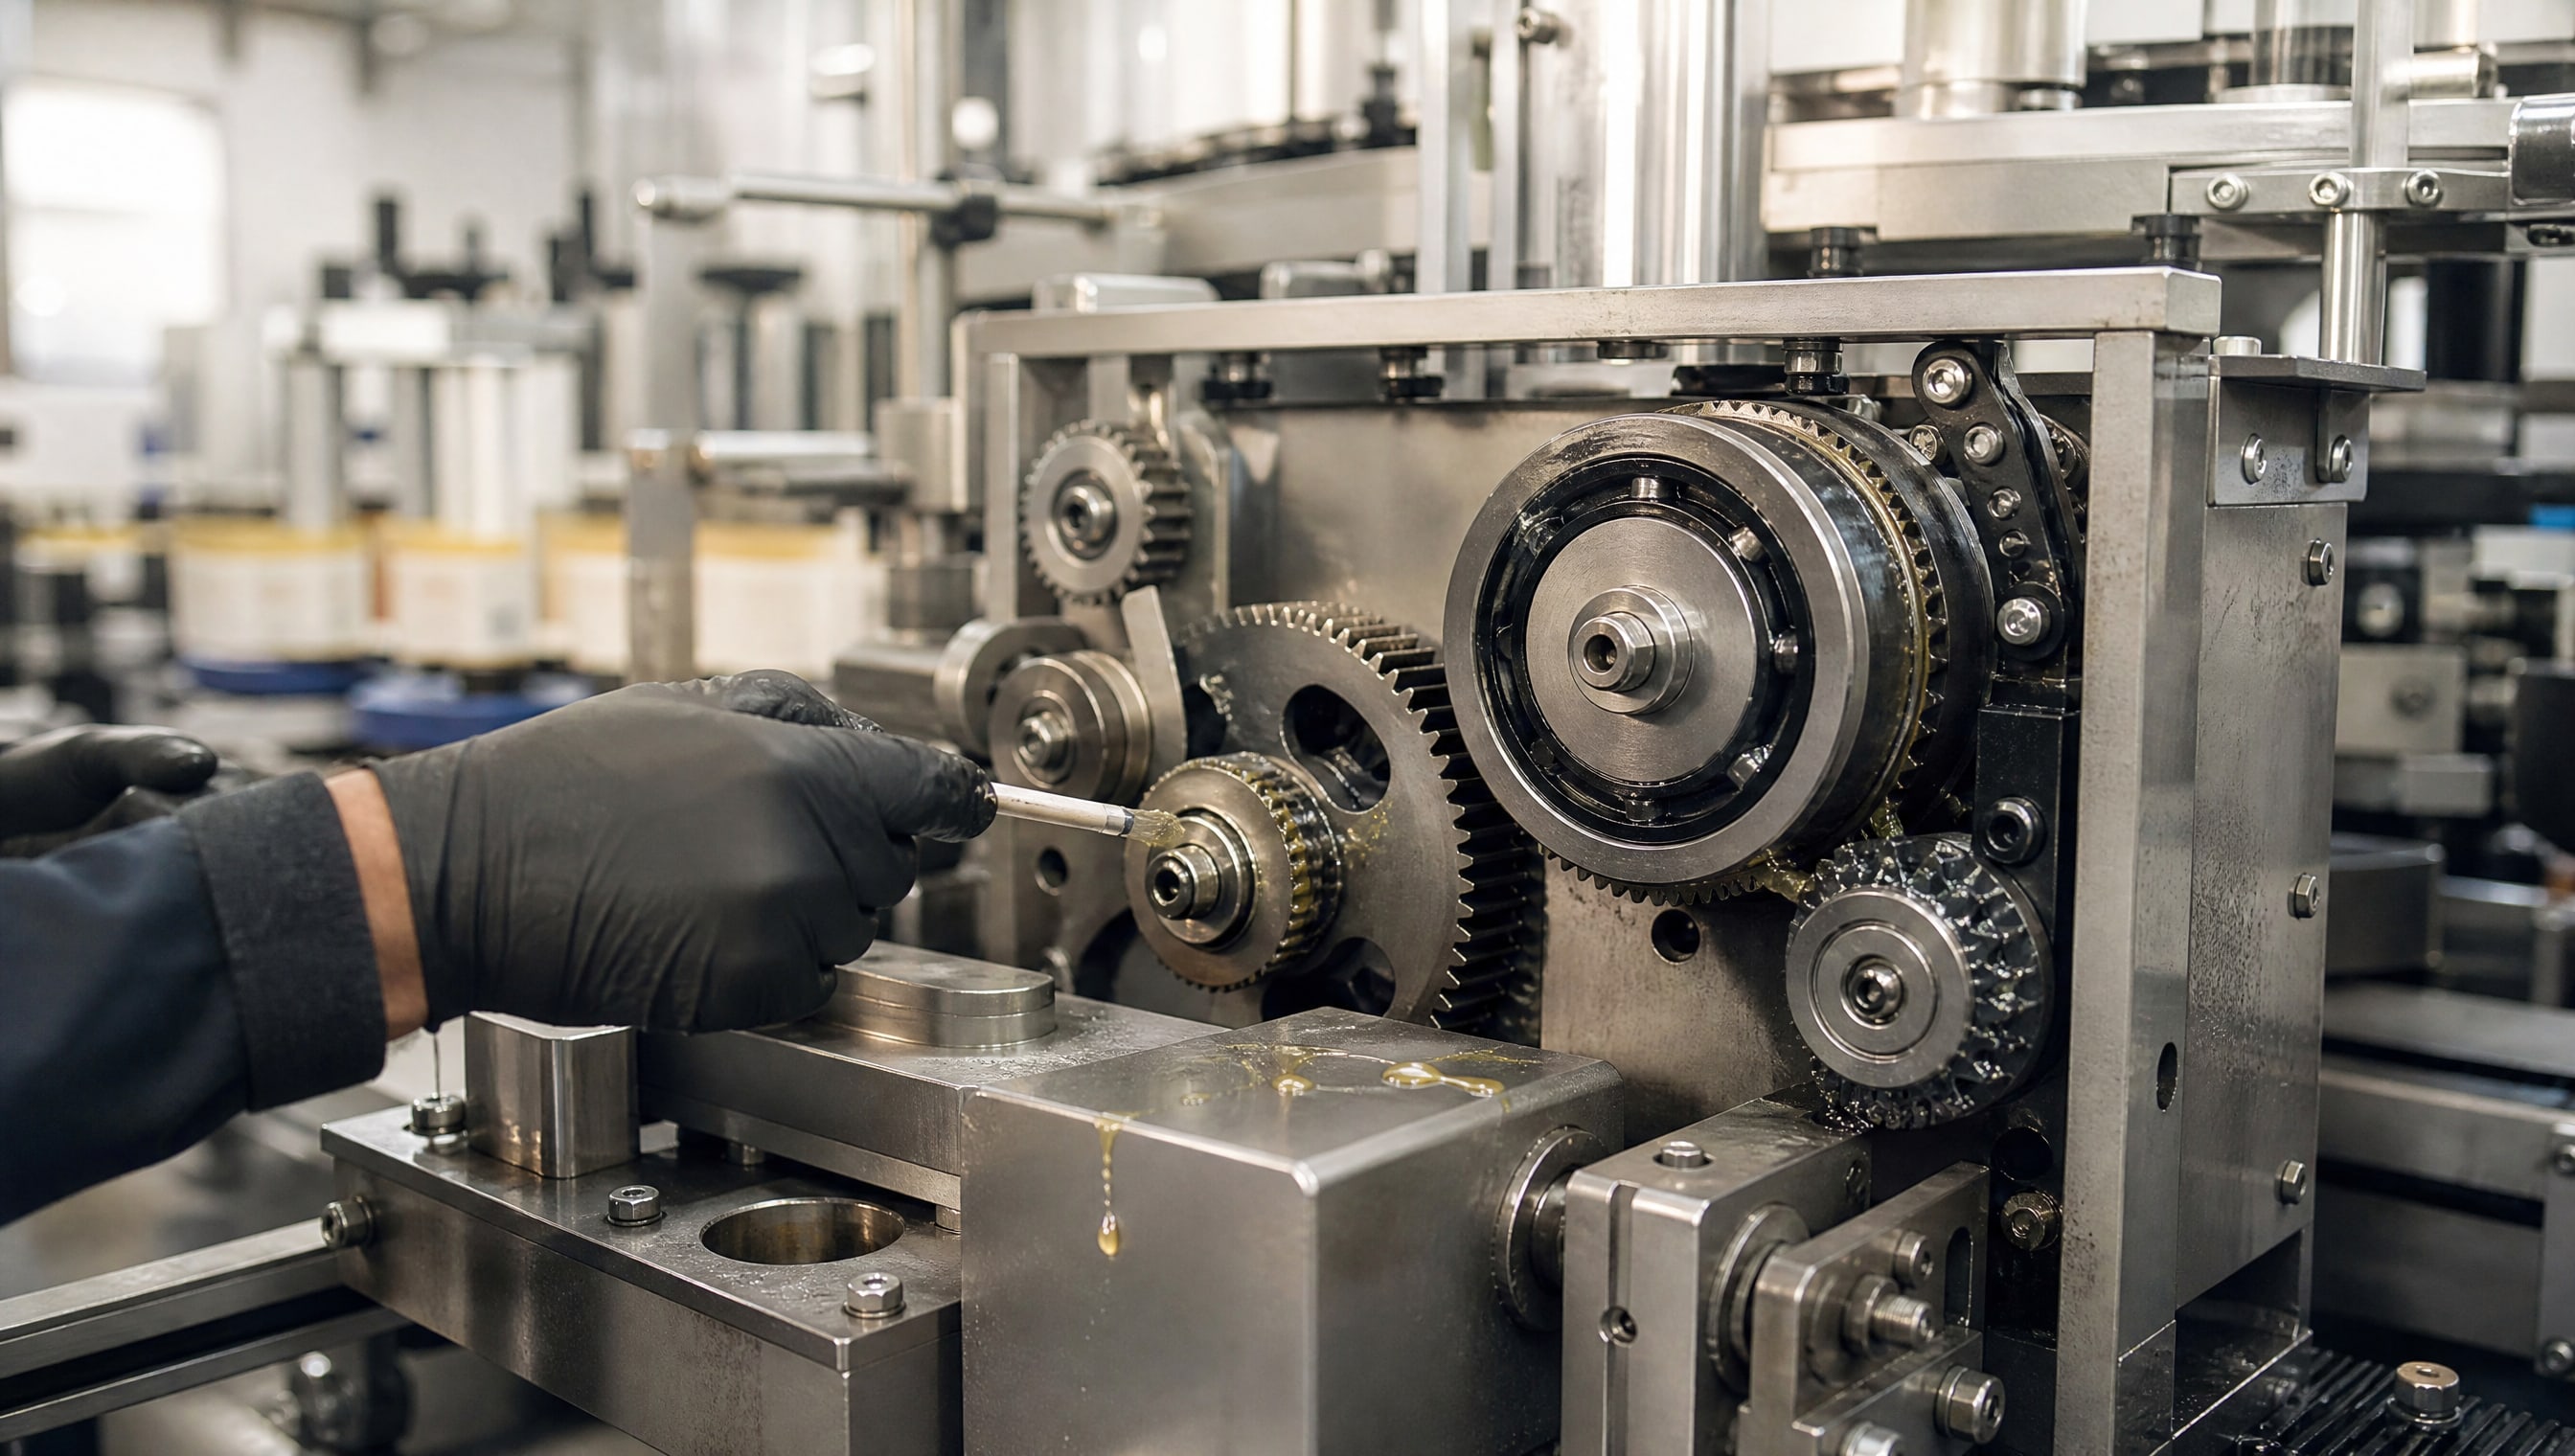
Узлы нанесения клея на этикеровочном оборудовании работают в условиях постоянного контакта с высокими температурами, трением и механическим износом. Температура рабочих поверхностей часто достигает 140–180 °C, а при интенсивной работе может приближаться к 260 °C. Обычная смазка в таких условиях быстро окисляется, теряет вязкость, стекает с трущихся поверхностей и оставляет оборудование без защитной пленки. Это приводит к фреттингу подшипников, залипанию направляющих и выходу клеящей головки из строя.
Высокотемпературная смазка решает эту проблему иначе. Ее состав - базовое масло (70–90%) и специальный загуститель (10–15%) - подобран так, чтобы сохранять адгезию к металлу, противостоять окислению и испарению при температурах вплоть до 260 °C и выше. Эта статья разберет, какие параметры смазки критичны для этикеровочного оборудования, как выбрать состав без ошибок и какие стандарты гарантируют надежность узла.
Состав и свойства высокотемпературной смазки
Высокотемпературная смазка - это не просто «густое масло».
Ее эффективность при 260 °C и выше зависит от того, как сбалансированы базовое масло и загуститель.
Базовое масло (70–90% по объему) - основной компонент, который определяет устойчивость к окислению и испарению. Минеральные масла держат температуру до 180–200 °C, эфирные масла - до 250 °C, синтетические (полиальфаолефины, ПАО) - до 250–300 °C. Для рабочего диапазона вплоть до 260 °C производители обычно выбирают синтетику или масло высокой степени очистки.
Загуститель (10–15% по массе) отвечает за консистенцию и коллоидную стабильность. Литиевый загуститель - универсальный выбор для промышленного оборудования; он удерживает масло в структуре смазки даже при нагреве. Комплексный литиевый загуститель (литиевый комплекс) обеспечивает лучшую стабильность при резких перепадах температуры и механическом воздействии.
Класс NLGI 2 указывает на консистенцию смазки - средняя густота, которая легко распределяется по трущимся поверхностям при нанесении шприцем и не стекает с вертикальных узлов в процессе работы. Для этикеровочного оборудования NLGI 2 - практический стандарт.
Коллоидная стабильность смазки под нагревом означает, что масло не отделяется от загустителя, смазка не теряет консистенцию и не превращается в жидкость. Испаряемость должна быть минимальной; если смазка быстро испаряется, она оставляет металл без защиты.
Высокотемпературные смазки: виды и температурные диапазоны
На рынке представлены несколько типов высокотемпературных смазок, каждый с собственным потолком температуры:
Силиконовые смазки - максимум 180–250 °C. Хороши для узлов с возможным контактом пищевого продукта (пищевой допуск H1), но менее универсальны по адгезии.
Литиевые смазки - максимум 250–350 °C. Стандартный выбор для промышленной техники, в том числе этикеровочного оборудования.
Графитовые смазки - максимум до 400 °C. Применяются в специальных узлах, где нужна высокая теплопроводность и стойкость к абразивным частицам.
Медные смазки - до 1100 °C, но используются только в экстремальных условиях (доменные печи, стыковочные узлы в авиации).
Керамические смазки - до 1500 °C, редкие и дорогостоящие.
Для смазки узла клея этикеровочного оборудования подходят литиевые и комплексные литиевые смазки. Их коллоидная стабильность и совместимость с резиновыми уплотнениями узла гарантируют надежность при 140–180 °C рабочей температуры и кратковременных всплесках до 260 °C.
Критерии выбора смазки для этикеровочного оборудования
Ошибка многих закупщиков - ориентироваться только на максимальную температуру.
На практике важны еще пять параметров.
Базовое масло и вязкость
Вязкость масла обозначают классом ISO (ISO VG 46, ISO VG 100, ISO VG 180). Для узлов со средней скоростью вращения (подшипники этикеровочной головки, редукторы скорости) берут ISO VG 100–180. Вязкость влияет на текучесть смазки: при нагреве вязкость падает, поэтому выбор базового масла должен учитывать, что рабочая вязкость при 60–80 °C остается в пределах допуска.
Температура каплепадения
Это температура, при которой смазка теряет структуру и стекает. Для этикеровочного оборудования нужна смазка с температурой каплепадения не менее 260 °C. Однако не следует путать каплепадение с рабочей температурой: смазка может работать при +140–180 °C непрерывно, а 260 °C - это предел, выше которого она начинает распадаться.
Совместимость с пластиком и резиной
Узлы этикеровочного оборудования содержат пластмассовые направляющие, резиновые сальники и уплотнения. Некоторые высокотемпературные смазки (особенно на основе синтетических эфиров) вызывают разбухание резины или растворяют пластик. Перед выбором смазки нужно проверить ее совместимость со спецификацией оборудования.
Устойчивость к воде и влажности
Если этикеровочная линия находится рядом с участком промывки или работает во влажной среде, смазка должна быть водостойкой. Это означает, что присутствие воды не вымывает смазку из узла и не ускоряет ее окисление. Водостойкость проверяется по стандартам ASTM D 1264 или DIN 51589.
Испаряемость
Летучесть смазки при нагреве ведет к потере защитной пленки. Низкая испаряемость - признак качественной высокотемпературной смазки. Испаряемость контролируют по ASTM D 972 (метод Нойбауэра); для смазок, работающих при 260 °C, испаряемость должна быть менее 3–5% за 22 часа при 100 °C.
Стандарты и сертификация
При сравнении двух смазок на рынке обращай внимание на соответствие стандартам DIN 51502 KP 2 R-30, NLGI Grade 2, а также на результаты испытаний по ASTM D 217 (пенетрация), ASTM D 2265 (температура каплепадения), ASTM D 445 (вязкость) и ASTM D 4378 (коррозионная стойкость). Если производитель приводит результаты всех этих тестов - это признак серьезного подхода.
Высокотемпературная смазка и условия работы на производстве
Этикеровочное оборудование работает в разных режимах.
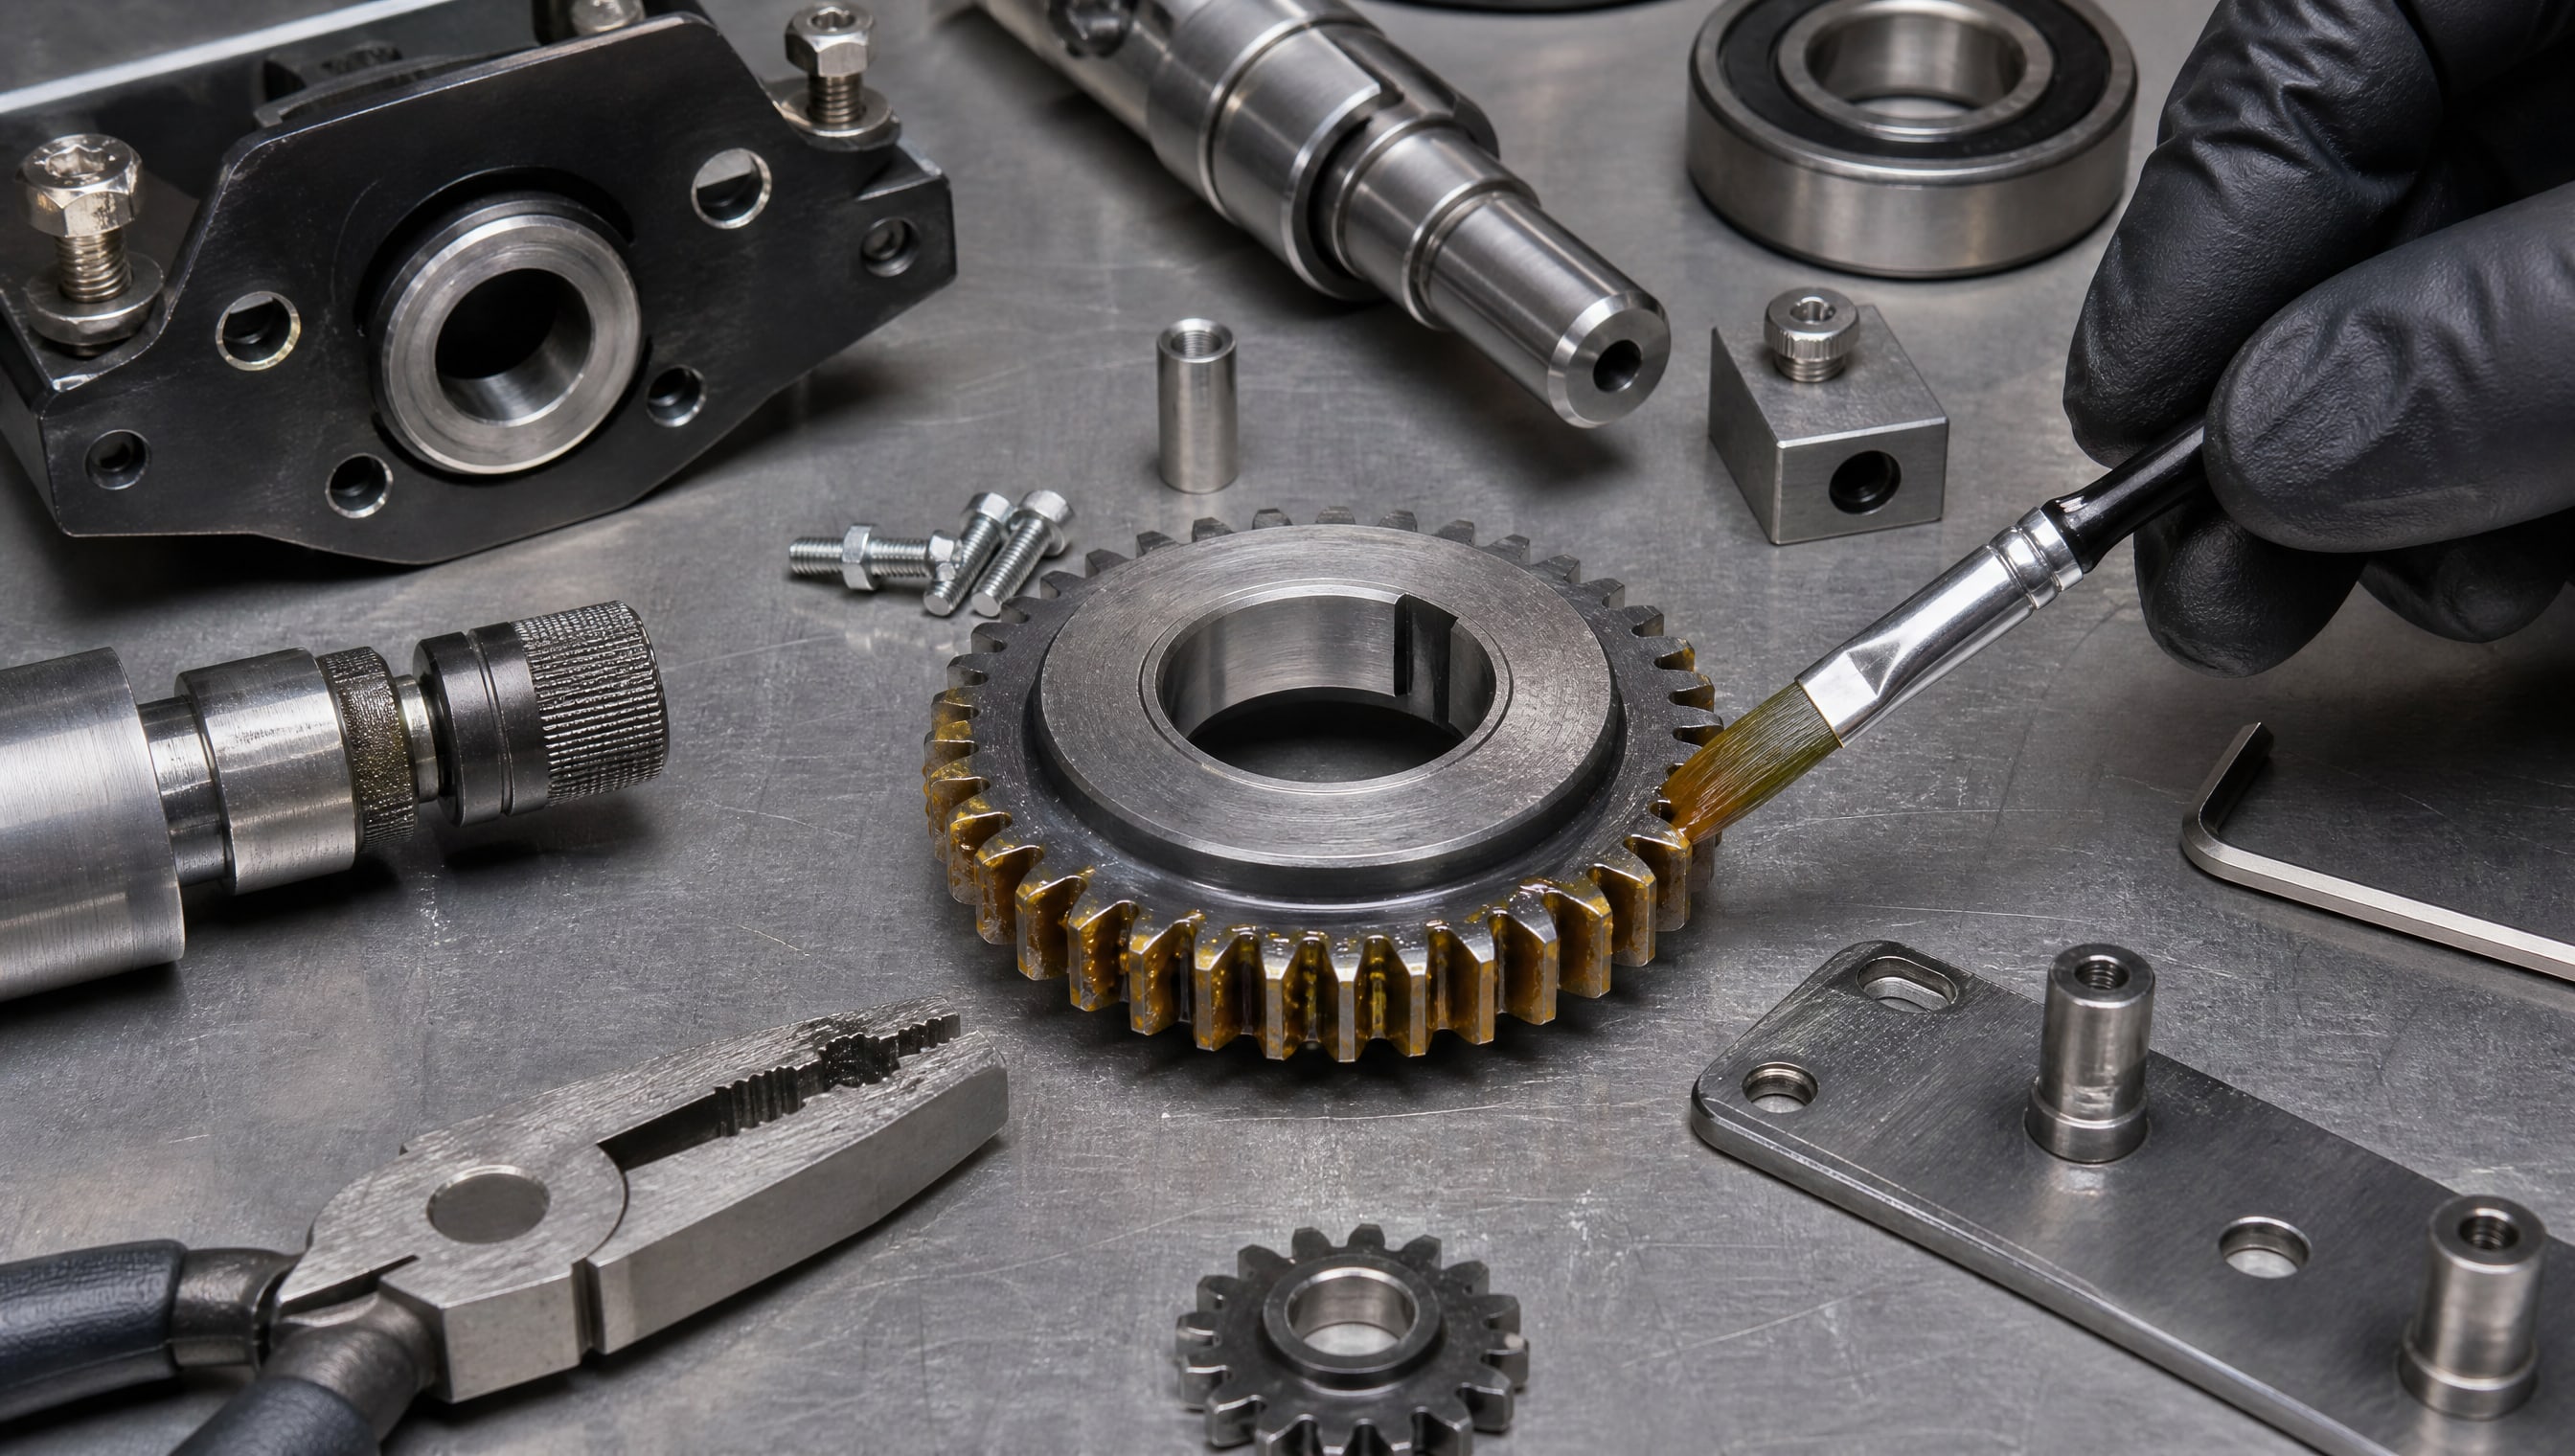
Одна линия упаковки может работать при +40 °C в холодильнике, другая - при +180 °C рядом с запаечным узлом. Смазка должна справиться с обоими случаями.
Для узла клея, работающего при +140–180 °C постоянно, выбирают смазку с рабочим диапазоном минимум -30…+180 °C (или выше). Дополнительный запас по максимальной температуре (до 260 °C) гарантирует, что смазка прослужит даже при кратковременных перегревах или сбоях в охлаждении.
Если линия периодически работает с горячим продуктом (например, печатный полимер или кондитерский глазурь), температура клеящего узла может прыгать от 60 °C к 180 °C за несколько минут. Такие перепады - фреттинг-риск. Здесь важна коллоидная стабильность смазки: она не должна отслаиваться при резком нагреве.
При нанесении смазки на узел соблюдают одно правило: смазывают в холодном состоянии оборудования, до запуска. Прогретый узел имеет расширенные зазоры; если добавить смазку на горячий металл, она быстро испарится и не образует защитную пленку.
Практическое применение и рекомендации по замене
Высокотемпературная смазка для этикеровочного оборудования наносится тонким слоем: 0,5–1 мм на поверхности трущихся пар.
Избыток смазки приводит к повышению температуры из-за трения в самой смазке и может вызвать налипание пыли и остатков клея.
Рекомендуемый интервал переналадки и замены смазки зависит от интенсивности работы. При ежедневной работе более 16 часов смазку проверяют раз в неделю: осматривают на предмет высыхания, комкования или потемнения. Если смазка потемнела или засохла - ее заменяют немедленно. При нормальной работе полную замену смазки проводят раз в 3–6 месяцев.
Процесс замены: сначала удаляют старую смазку лопаткой или мягкой щеткой (не смывают водой, т. к. минеральное масло водостойких смазок долго сохнет). Затем протирают узел чистой тряпкой и наносят новую смазку.
Многие производители на производственных линиях фасовки и упаковки уходят от периодического смазывания в пользу централизованной системы смазки с микропозиционированием. Если оборудование оснащено маслораздаточной системой, то выбор смазки согласуют с техническим паспортом системы: некоторые составы несовместимы с автоматическими раздатчиками.
Часто задаваемые вопросы
Почему температура каплепадения 260 °C недостаточна для надежной работы при 260 °C?
Температура каплепадения - это точка, при которой смазка теряет консистенцию и течет. Это не значит, что она перестает работать; однако при длительной работе на этой границе смазка быстро окисляется и теряет защитные свойства. Эксперты советуют выбирать смазку так, чтобы рабочая температура была на 50–80 °C ниже каплепадения.
Какой класс NLGI выбрать для этикеровочного оборудования?
NLGI 2 - универсальный стандарт для промышленного оборудования с умеренной скоростью вращения (до 3000 об/мин). Если узел вращается быстрее (5000+ об/мин), рассмотри NLGI 1 (мягче). Если узел почти статичный (направляющие, шпиндели), можно NLGI 3, но это редко.
Можно ли смешивать две разные смазки - старую и новую?
Нет. Разные смазки могут иметь несовместимые присадки и загустители; смешивание приводит к расслаиванию, окислению и потере защитных свойств. Всегда старую смазку полностью удаляют, а узел очищают перед заливкой новой.
Какие стандарты гарантируют качество высокотемпературной смазки?
Основные стандарты: DIN 51502 KP 2 R-30 (промышленные смазки), NLGI Grade 2 (консистенция), ASTM D 2265 (каплепадение), ASTM D 445 (вязкость). Если в техпаспорте смазки указаны результаты по этим методам, это признак профессионального производства.
Почему высокотемпературная смазка дороже обычной?
Синтетическое базовое масло, комплексный загуститель и специальные присадки для устойчивости к окислению требуют дорогостоящего сырья и технологии. Высокотемпературная смазка работает дольше и надежнее, что компенсирует более высокую стоимость за счет снижения простоев и переналадок оборудования.
Заключение
Смазка 260 градусов - это не просто обозначение максимальной температуры, а комплекс свойств: синтетическое базовое масло, коллоидная стабильность, минимальная испаряемость и совместимость с материалами узла. Для этикеровочного оборудования подходят литиевые и комплексные литиевые смазки класса NLGI 2 с температурой каплепадения не менее 260 °C и подтвержденными испытаниями по ASTM и DIN.
Практическим шагом является проверка спецификации оборудования, уточнение у производителя рекомендуемый класс вязкости и тип загустителя, а затем выбор смазки с сертификатом качества. Для узлов, работающих при 140–180 °C постоянно, рекомендуется выбирать смазку с запасом по температуре и регулярно проверять состояние смазки при переналадке. Для смазывания подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при высоких температурах до +260 °C, рекомендуется использовать составы, прошедшие полный цикл испытаний по международным стандартам и имеющие подтвержденную совместимость с пластмассовыми и резиновыми элементами узла. Правильный выбор и своевременная замена смазки снизят интервалы переналадки и продлят срок службы оборудования на 20–40%.