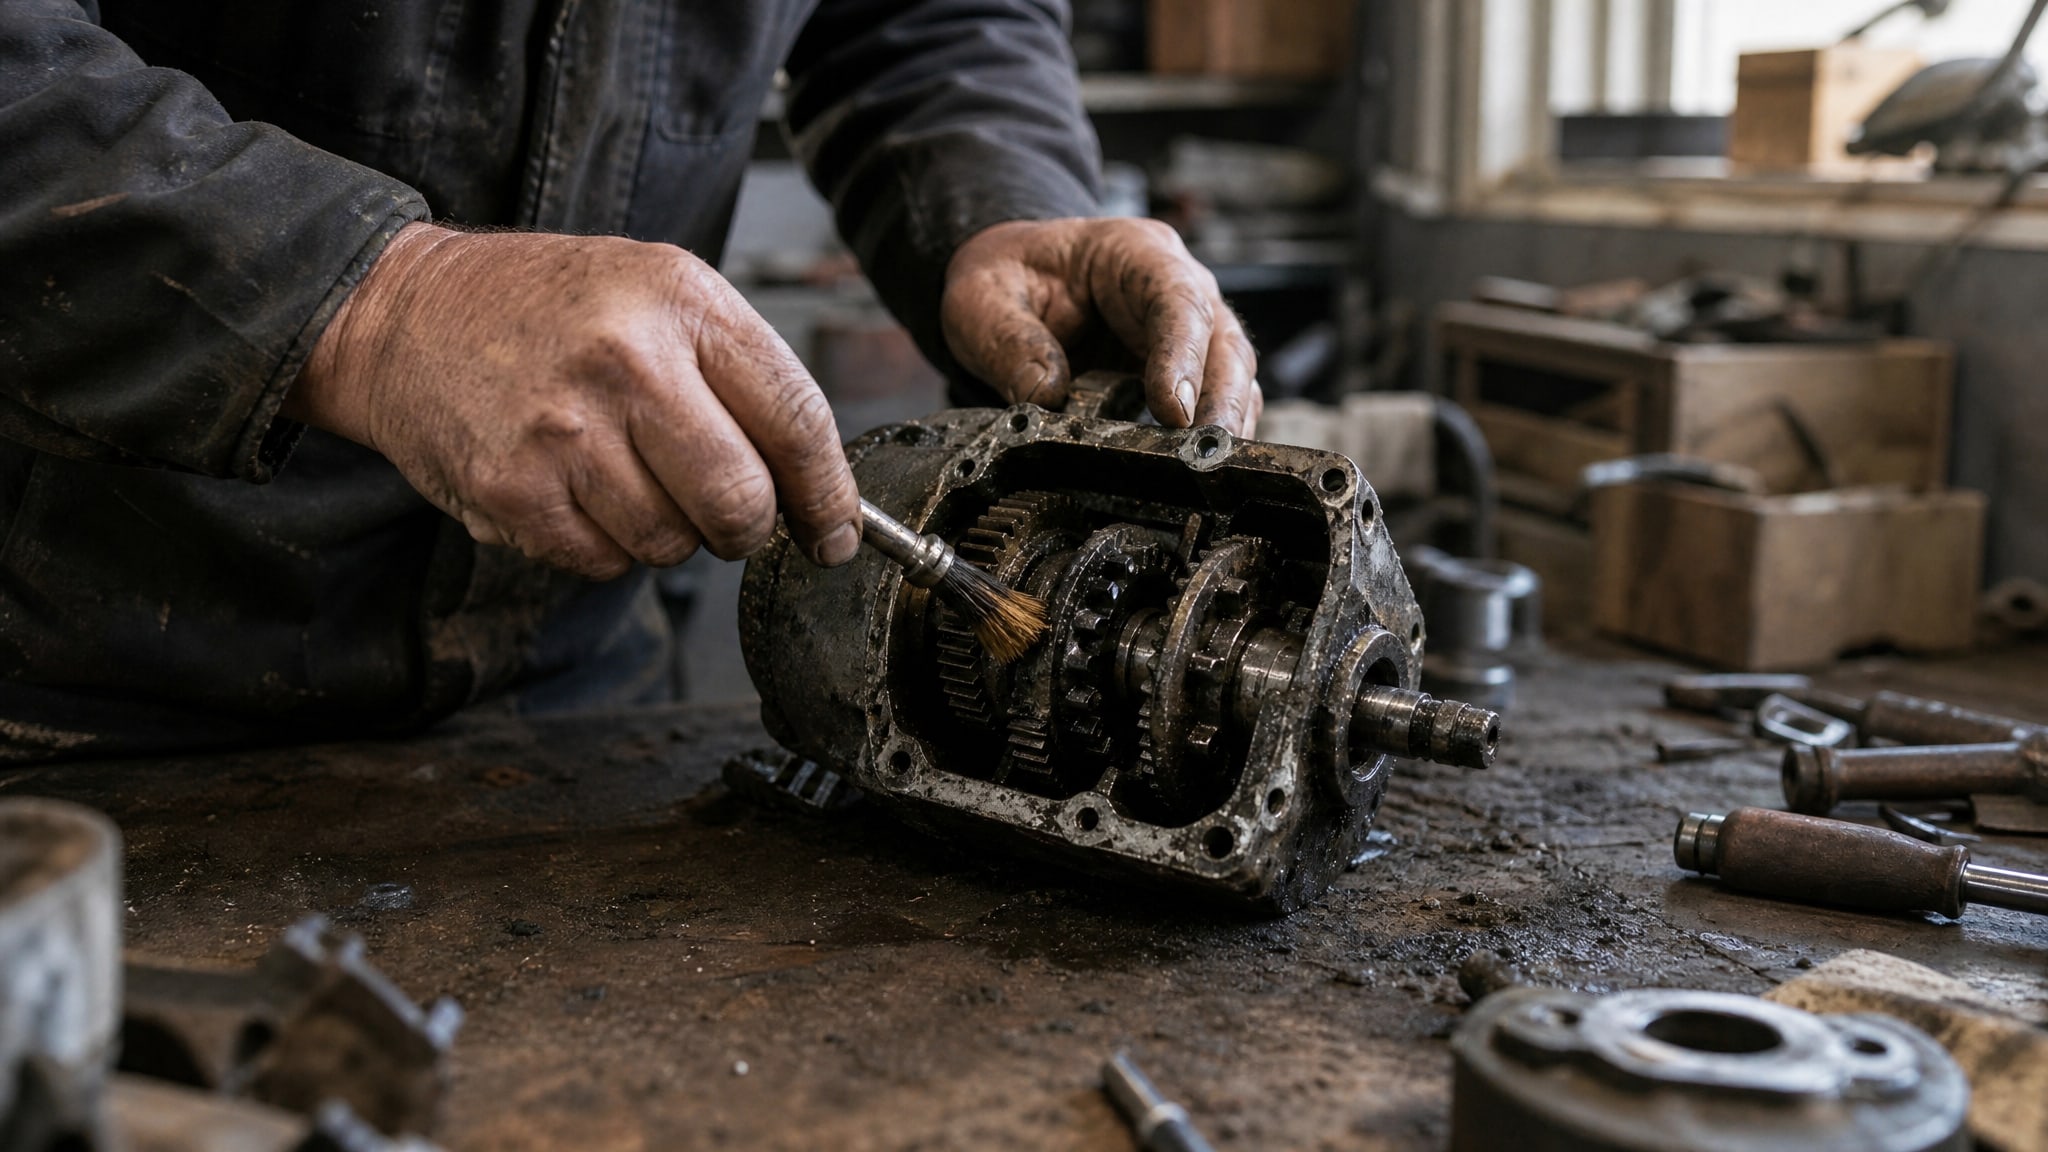
Открытые зубчатые передачи работают в самых агрессивных условиях: под воздействием пыли, влаги, температурных перепадов и постоянных механических нагрузок. Твердосмазочные покрытия часто выбирают именно для таких узлов, рассчитывая на их устойчивость. Однако на практике ресурс этих материалов часто оказывается короче ожиданий. Причина кроется не в самом покрытии, а в несоответствии его характеристик реальным условиям работы передачи: абразивному загрязнению, перегрузкам, несоосности и коррозионным воздействиям. В этой статье разберем, какие факторы ускоряют износ открытых передач и как выбрать материал, который действительно продержится нужное время.
Знание причин износа поможет инженерам и снабженцам правильно подобрать смазочное решение, спланировать график переподготовки передач и предотвратить дорогостоящие отказы оборудования.
Основные причины ускоренного износа открытых зубчатых передач
Повреждения зубчатых передач развиваются по четким сценариям, каждый из которых связан с конкретным нарушением в работе системы смазки или механики узла.
Начнем с самых распространенных ускорителей износа в открытых передачах.
Абразивное загрязнение - главный враг открытых зубчатых передач. На производствах, в карьерах, на строительных объектах пыль и мелкие частицы постоянно попадают в зону зацепления. Когда в месте контакта двух зубьев оказывается жесткая частица, она работает как абразив, оставляя царапины на рабочих поверхностях. Это не равномерный износ - это локальные повреждения, которые затем становятся очагами развития трещин и выкрашивания. Для открытых передач присутствие абразива критично: наличие пыли и продуктов износа напрямую повышает скорость разрушения покрытия.
Нарушение сплошности масляной пленки приводит к прямому металлическому контакту между зубьями, то есть переходу в режим сухого трения. При таком контакте локально вырастает температура вплоть до микросваривания металла - возникает задир. Задиры - это не просто царапины, это канавки, которые нарушают геометрию зуба и перераспределяют нагрузку на соседние участки поверхности.
Перегрузка повышает контактные напряжения в зоне зацепления. Если передача работает выше расчетных параметров, давление между зубьями растет, и даже хорошая смазочная пленка может оказаться недостаточной. При этом возрастает риск выкрашивания - процесса, когда усталостные микротрещины соединяются и выбивают из поверхности чешуйки металла.
Несоосность или неправильная центровка передачи приводит к неравномерному распределению нагрузки по длине зуба. Вместо равномерного давления контакт сосредотачивается на кромках зуба, там же возникают максимальные напряжения и ускоренный износ.
Высокие температуры (выше +60 °C) вызывают потерю вязкости жидкого масла. Пленка становится нестабильной, легче разрушается при вибрации и ударах. В пыльной среде жидкая смазка превращается в суспензию, то есть в смесь масла с абразивными частицами, что только ускоряет износ.
Почему твердосмазочные покрытия теряют ресурс
Твердые смазочные покрытия - с дисульфидом молибдена, графитом или полимерной основой - могут обеспечить хорошую работу открытых передач благодаря тому, что не смываются водой и не выдавливаются из-под зубьев в момент максимального давления.
Однако их долговечность зависит от нескольких критических факторов.
Адгезия к поверхности - первый и наиболее важный фактор. Если покрытие нанесено на грязную, окисленную или покрытую остатками старой смазки поверхность, молекулы нового материала не смогут прочно закрепиться. При первых же нагрузках покрытие будет срваться, оставляя оголенные участки металла. При высоких нагрузках и температуре выше +60 °C ресурс плохо подготовленного покрытия может сократиться всего до 3–5 дней. При нормальных условиях (температура +10…+40 °C, без повышенной пыли и при правильной подготовке) твердое покрытие может удерживаться 7–14 дней.
Устойчивость к абразиву - второй ключевой параметр. Не все твердые покрытия одинаково противостоят песку и пыли. Система должна не просто скользить поверх абразива, но и не удерживать его в зоне контакта. Некоторые покрытия, особенно те, что не прошли должную подготовку поверхности, начинают деградировать под воздействием абразива уже через несколько дней работы в запыленных условиях.
Сохранение разделяющего слоя под нагрузкой - третий фактор. При прохождении зубьев через точку максимального давления контакт переходит из режима эластогидродинамического (гидродинамическое полнотекстовое масло между зубьями) в граничное смазывание (практически сухое трение с разделяющим слоем молекул смазочного материала). Если покрытие не держит разделяющий слой в этот момент, начинается микросваривание и задир. Для молибденсодержащих решений это особенно актуально при температурах выше +60 °C, когда часть дисульфида молибдена может окисляться и терять свойства.
Влага, коррозия и открытые передачи
Для открытых зубчатых передач коррозия - не просто эстетическая проблема, это серьезный ускоритель износа.
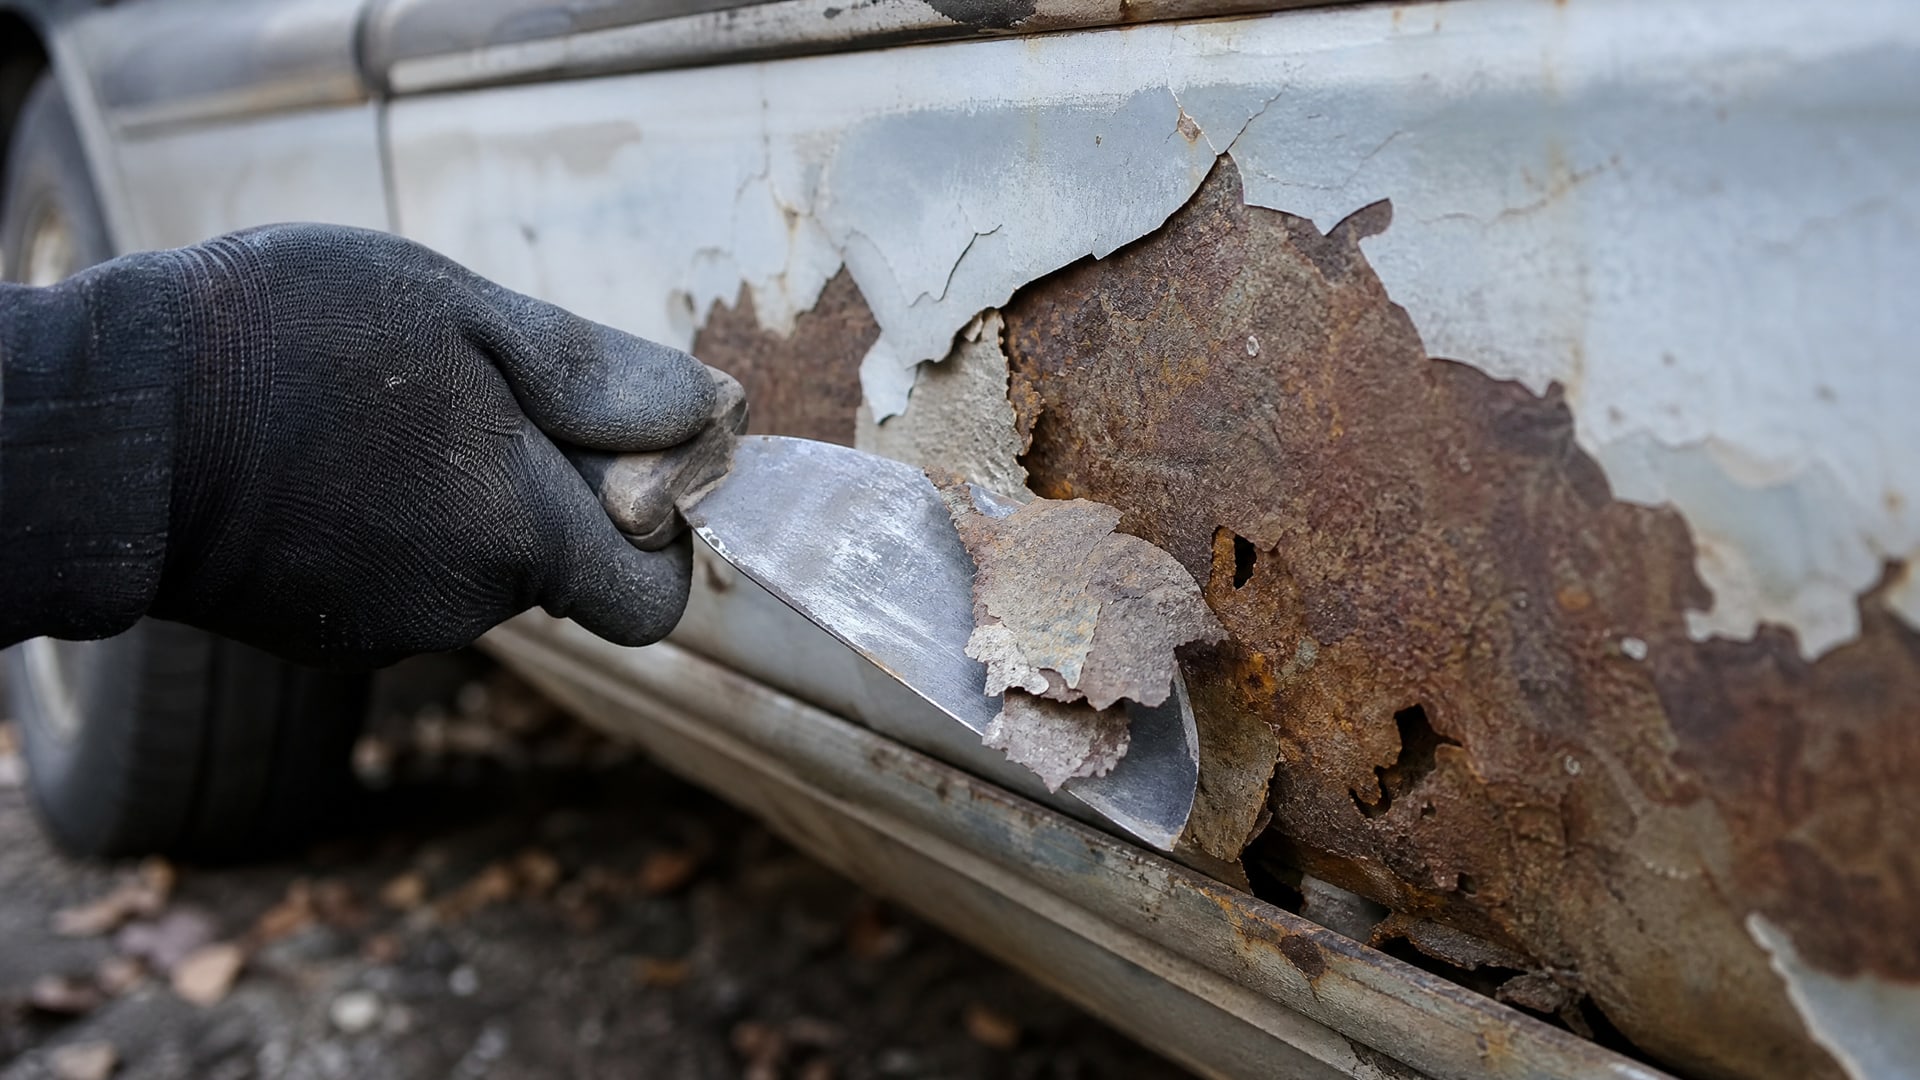
Вода в смазочном материале является основной причиной ржавчины на поверхностях зубьев. При наличии влаги возникает равномерная или очаговая коррозия, которая создает шероховатости на поверхности, нарушает геометрию профиля зуба и становится очагом развития трещин.
При малых относительных перемещениях сопрягаемых поверхностей возникает фреттинг-коррозия - характерное явление с темными пятнами и отслоением материала на посадочных поверхностях. Это происходит в местах неполного скольжения, где микромотание вызывает локальное разрушение защитного слоя смазки и подложки.
Влага попадает в смазку несколькими путями: через неправильно спроектированные или поврежденные уплотнения, при конденсации во время охлаждения передачи ночью или в холодный период, при прямом контакте с дождем и грунтовыми водами. Для открытых передач на улице контроль влажности смазочного материала становится критически важным параметром.
Несоосность и перегрузка как двигатели износа
Несоосность передачи - это несоответствие взаимного расположения осей шестерни и зубчатого колеса.
Даже небольшое отклонение (доли миллиметра) приводит к концентрации нагрузки на кромках зубьев вместо равномерного распределения по длине контакта. Это мгновенно повышает контактные напряжения в местах максимальной концентрации.
Результат несоосности видно невооруженным глазом: неравномерный износ по длине зуба, развитие трещин с одной стороны зуба, волнообразные царапины на рабочих поверхностях. При работе передачи с неправильной центровкой даже самое качественное твердое покрытие быстро истираются в точках максимального контакта.
Перегрузка работает по схожему механизму, но причина - чрезмерные механические нагрузки, которые превосходят расчетные параметры. При перегрузке контактные напряжения растут, давление между зубьями повышается, и тонкая разделяющая пленка не может удержать вес нагрузки. Возникает прямой металлический контакт, микросваривание, задиры и выкрашивание.
На практике перегрузку часто не контролируют: передача работает «как-то держит», в то время как напряжения в материале растут по экспоненте. Крановые передачи, например, часто работают выше номинала из-за особенностей производства или эксплуатации, что сокращает срок службы покрытия в несколько раз.
Выбор защиты в зависимости от условий работы
Правильный выбор твердосмазочного покрытия или консистентной смазки требует честного анализа условий работы передачи.
Нельзя просто взять «известное» решение и надеяться, что оно подойдет. Нужно сверить параметры материала с реальностью.
При работе в запыленных условиях основной критерий - способность материала не удерживать абразив и не превращаться в суспензию с песком. Для открытых передач в карьерах или на стройплощадках выбирают спреевые смазки или твердые покрытия, которые дают тонкую, стабильную пленку и не налипают на пыль. Адгезивные смазки на основе дисульфида молибдена работают хорошо, если подготовка поверхности и технология нанесения выполнены правильно. Для открытых зубчатых передач автокранов, подверженных высоким нагрузкам и воздействию окружающей среды, оптимальным выбором будет адгезивная смазка-спрей, содержащая дисульфид молибдена и графит, которая снижает трение за счет твердых компонентов и не смывается водой.
При высокой температуре (выше +60 °C) нужно убедиться, что смазочный материал сохраняет свои разделяющие свойства в расширенном диапазоне. Для мельниц, печей вращения и других тяжелонагруженных узлов традиционные минеральные масла часто не держат нужное давление. Здесь ценность твердых покрытий возрастает, но только если система реально работает по сценарию «нанесение раз в неделю» или чаще. Срок удержания твердого покрытия в жестких условиях (высокая температура, высокие нагрузки, пыль) сокращается до 3–5 дней, это нужно заложить в график техобслуживания.
При риске коррозии критична защита от влаги. Если передача работает на улице, в приморской зоне или в цехах с влажным воздухом, нужно выбирать материал с ингибиторами коррозии и обеспечивать герметичность уплотнений. Контроль содержания воды в смазке становится обязательным элементом техобслуживания. В качестве альтернативы или дополнения к пластичным смазкам, для защиты от износа и коррозии открытых зубчатых передач, можно рассмотреть антифрикционное твердосмазочное покрытие на основе дисульфида молибдена, которое препятствует коррозии благодаря герметизирующим свойствам и не требует постоянного переподсмазывания.
При несоосности ни один смазочный материал не решит проблему полностью. Сначала нужна регулировка и выверка геометрии передачи. Только после этого имеет смысл выбирать смазку. Если несоосность заложена в конструкцию и исправить ее невозможно, нужно переходить на более стойкие материалы и более частое техническое обслуживание.
Критерии оценки качества подготовки поверхности и адгезии
Перед нанесением твердосмазочного покрытия качество подготовки поверхности определяет до 70% успеха.
На практике это часто игнорируется, и результат - срыв покрытия за несколько дней.
Поверхность должна быть чистой: без ржавчины, без масляных пленок, без остатков старого покрытия. Рекомендуется механическая очистка (щетка, абразивная ткань) или растворитель. Если на зубьях оставлены следы минерального масла или другой смазки, молекулы нового твердого материала не смогут закрепиться на гидрофобной подложке - они будут скользить по масляной пленке и вскоре отделяться.
Для проверки адгезии используется простой тест: нанести покрытие на небольшой участок, дать высохнуть, затем энергично потереть ногтем или чистой медной монетой. Если материал легко соскребается - адгезия плохая, значит, либо поверхность не подготовлена, либо технология нанесения нарушена. Хорошее покрытие не должно снимаются этим способом.
Старые остатки смазки - частая причина низкой адгезии. Если передача работала с минеральным маслом и его остатки не удалены полностью, новое твердое покрытие будет лежать слоем поверх масла, как краска на грязной стене. При нагреве масло будет расширяться, покрытие отслаиваться. Именно поэтому срок удержания покрытия резко падает, если подготовка выполнена неправильно.
Практический график техобслуживания открытых передач
Выбор графика переподсмазывания открытой передачи - это прямая следствие анализа причин износа.
Нельзя рекомендовать один и тот же интервал для передачи в закрытом цехе и передачи в карьере с пылью.
При нормальных условиях (температура +10…+40 °C, отсутствие пыли, центровка в порядке, нормальная нагрузка): твердое покрытие удерживается 7–14 дней. График переподсмазывания - раз в неделю или раз в две недели.
При неблагоприятных условиях (температура выше +60 °C, высокие нагрузки, пыль, вероятность несоосности): срок удержания покрытия сокращается до 3–5 дней. График переподсмазывания -2–3 раза в неделю или ежедневно для критичных узлов.
При наличии влаги и коррозионных факторов: добавляется еще одна задача - мониторинг состояния поверхностей и контроль развития ржавчины. Если видны пятна коррозии, нужно переходить на материалы с повышенными ингибиторами коррозии или увеличивать частоту нанесения защитных слоев.
Часто задаваемые вопросы
Почему твердое покрытие с молибденом быстро стирается, если оно же должно быть долговечным?
Долговечность твердого покрытия зависит не только от самого материала, но и от адгезии к основе, условий работы и подготовки поверхности. При плохой очистке зубьев от старой смазки, при высоких температурах выше +60 °C, при абразивной пыли и перегрузке ресурс сокращается с 7–14 дней до 3–5 дней. Материал может быть хорошим, но его характеристики должны соответствовать реальным условиям.
Можно ли защитить открытую передачу от коррозии только смазкой?
Смазка - важная часть защиты, но не единственная. Нужно контролировать влажность в зоне передачи, обеспечивать герметичность уплотнений, проверять поверхности на предмет ржавчины. Для открытых передач на улице рекомендуется выбирать смазочные материалы с ингибиторами коррозии и увеличивать частоту нанесения, если видны следы влаги или коррозии.
Как узнать, что виной износу именно несоосность, а не смазка?
Признаки несоосности - неравномерный износ по длине зуба (кромка сильнее, чем середина), волнообразные царапины на рабочих поверхностях, локальные впадины на одной стороне зуба. Если при смене смазки характер износа не меняется, а проблема остается - это несоосность. Нужна регулировка и выверка геометрии передачи перед выбором нового материала.
Что делать, если температура в зоне передачи выше +60 °C - смазка не держит?
При высоких температурах нужно перейти на твердосмазочные покрытия или консистентные смазки, разработанные для расширенного температурного диапазона. График переподсмазывания при этом нужно увеличить с 1–2 раз в неделю до 2–3 раз. Также следует проверить системы охлаждения и вентиляции - может быть, температура выше нормальной из-за недостатка смазки или перегрузки.
Почему после переподсмазывания передача работает шумнее, чем раньше?
Если после нанесения нового слоя смазки шум увеличился, это может быть признаком того, что на поверхности осталась пыль или абразив. При каждом нанесении смазки рекомендуется предварительно очищать зубья мягкой щеткой или чистой тряпкой, чтобы убрать грязь и остатки старого материала.
Заключение
Быстрый износ твердосмазочных покрытий на открытых зубчатых передачах - это не ошибка материала, а результат несоответствия его свойств реальным условиям работы. Абразивное загрязнение, перегрузка, несоосность, высокая температура и влага - каждый из этих факторов может в несколько раз сократить ресурс даже качественного покрытия. Правильный выбор защиты требует анализа всех условий: пыльность среды, температурный диапазон, реальные нагрузки, качество центровки и герметичность уплотнений.
Подготовка поверхности перед нанесением твердого покрытия - это не формальность, а основа долговечности. Чистая от ржавчины и масла поверхность, правильная технология нанесения и реалистичный график переподсмазывания (раз в неделю при нормальных условиях, 2–3 раза в неделю при жестких условиях) позволяют достичь надежной работы передачи. Начните с честной оценки ваших условий и сверьте параметры материала со спецификацией - это сэкономит время и предотвратит неожиданные отказы оборудования.