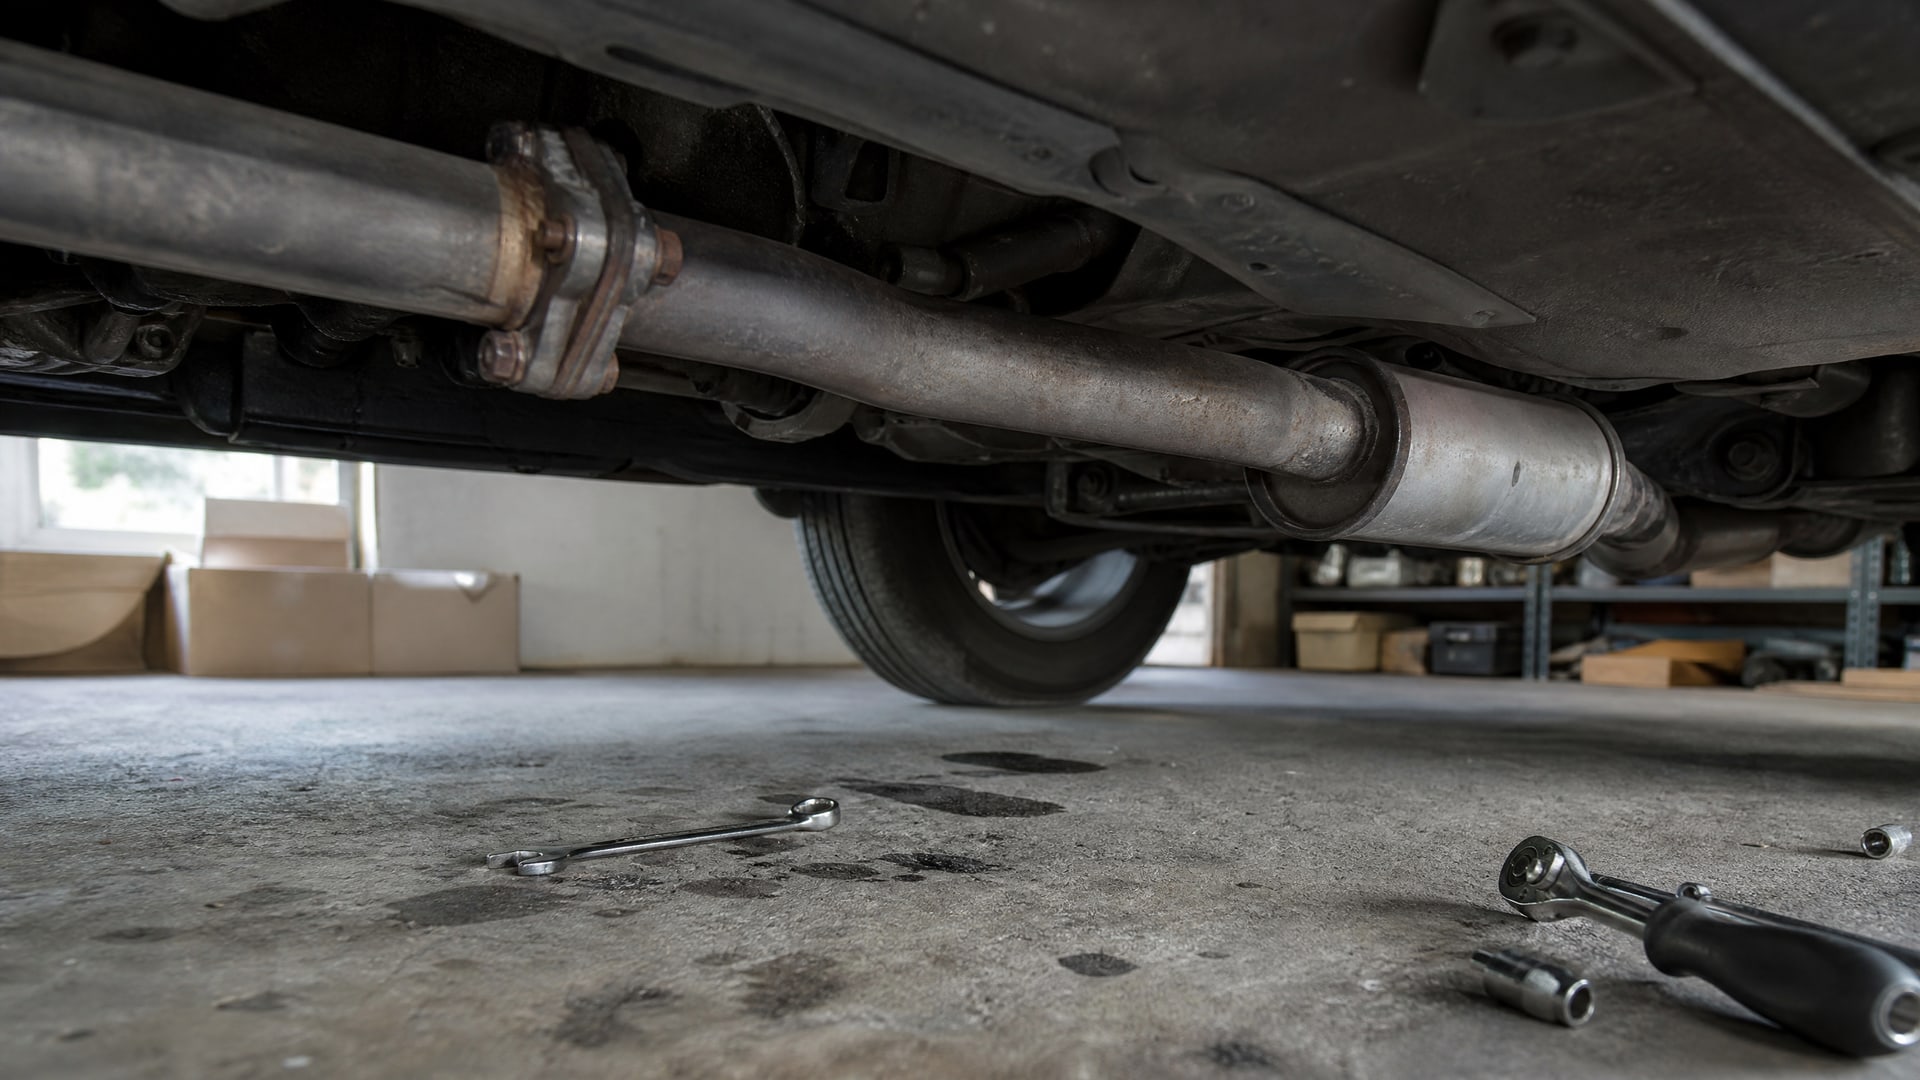
Закисшие болты на глушителе - частая головная боль при техническом обслуживании. Проблема возникает из-за коррозии, фреттинга (микроподвижности) и образования окиси, которые буквально "сваривают" металл с металлом. Попытка открутить такой болт без подготовки часет к срыванию шляпки, деформации гаечного ключа и повреждению самого крепежа. Правильная подготовка и выбор смазочного состава предотвращают эти проблемы и гарантируют, что болт откроется с нужным усилием.
В этой статье мы разберем, какие материалы использовать для обработки заклинившего крепежа, как правильно их наносить и какую последовательность действий соблюдать, чтобы разборка выхлопной системы прошла без повреждений.
Почему болты глушителя прикипают и что происходит в резьбе
Болты выхлопной системы работают в экстремальных условиях: температура около шпилек выпускного коллектора превышает 400 °C при холодном пуске и может достигать 600–800 °C во время движения.
При таких температурах любая влага в резьбе быстро испаряется, а сам металл окисляется. Если над резьбой нет защитного слоя, микротрещины окиси постепенно превращаются в монолитный коррозионный мост, который держит болт крепче, чем исходная затяжка.
Фреттинг - микроскопические колебания между витками резьбы, вызванные вибрацией двигателя, - еще больше разрушает поверхность. Частицы окиси работают как абразив и вклиниваются в зазоры, усугубляя "сваривание". Когда спустя месяцы или годы требуется разборка, болт держится так крепко, что даже правильное усилие может срвать шляпку или повредить резьбу.
Решение проблемы начинается не с попытки открутить болт, а с предварительной обработки. На производствах и в автосервисах давно применяют двухшаговую схему: сначала проникающая жидкость разрушает коррозионную связь, затем антизадирный состав облегчает раскручивание и защищает резьбу от повторного прикипания.
Проникающие жидкости: первый этап разборки закисшего крепежа
Прежде чем трогать болт инструментом, нужно дать проникающей жидкости время работать.
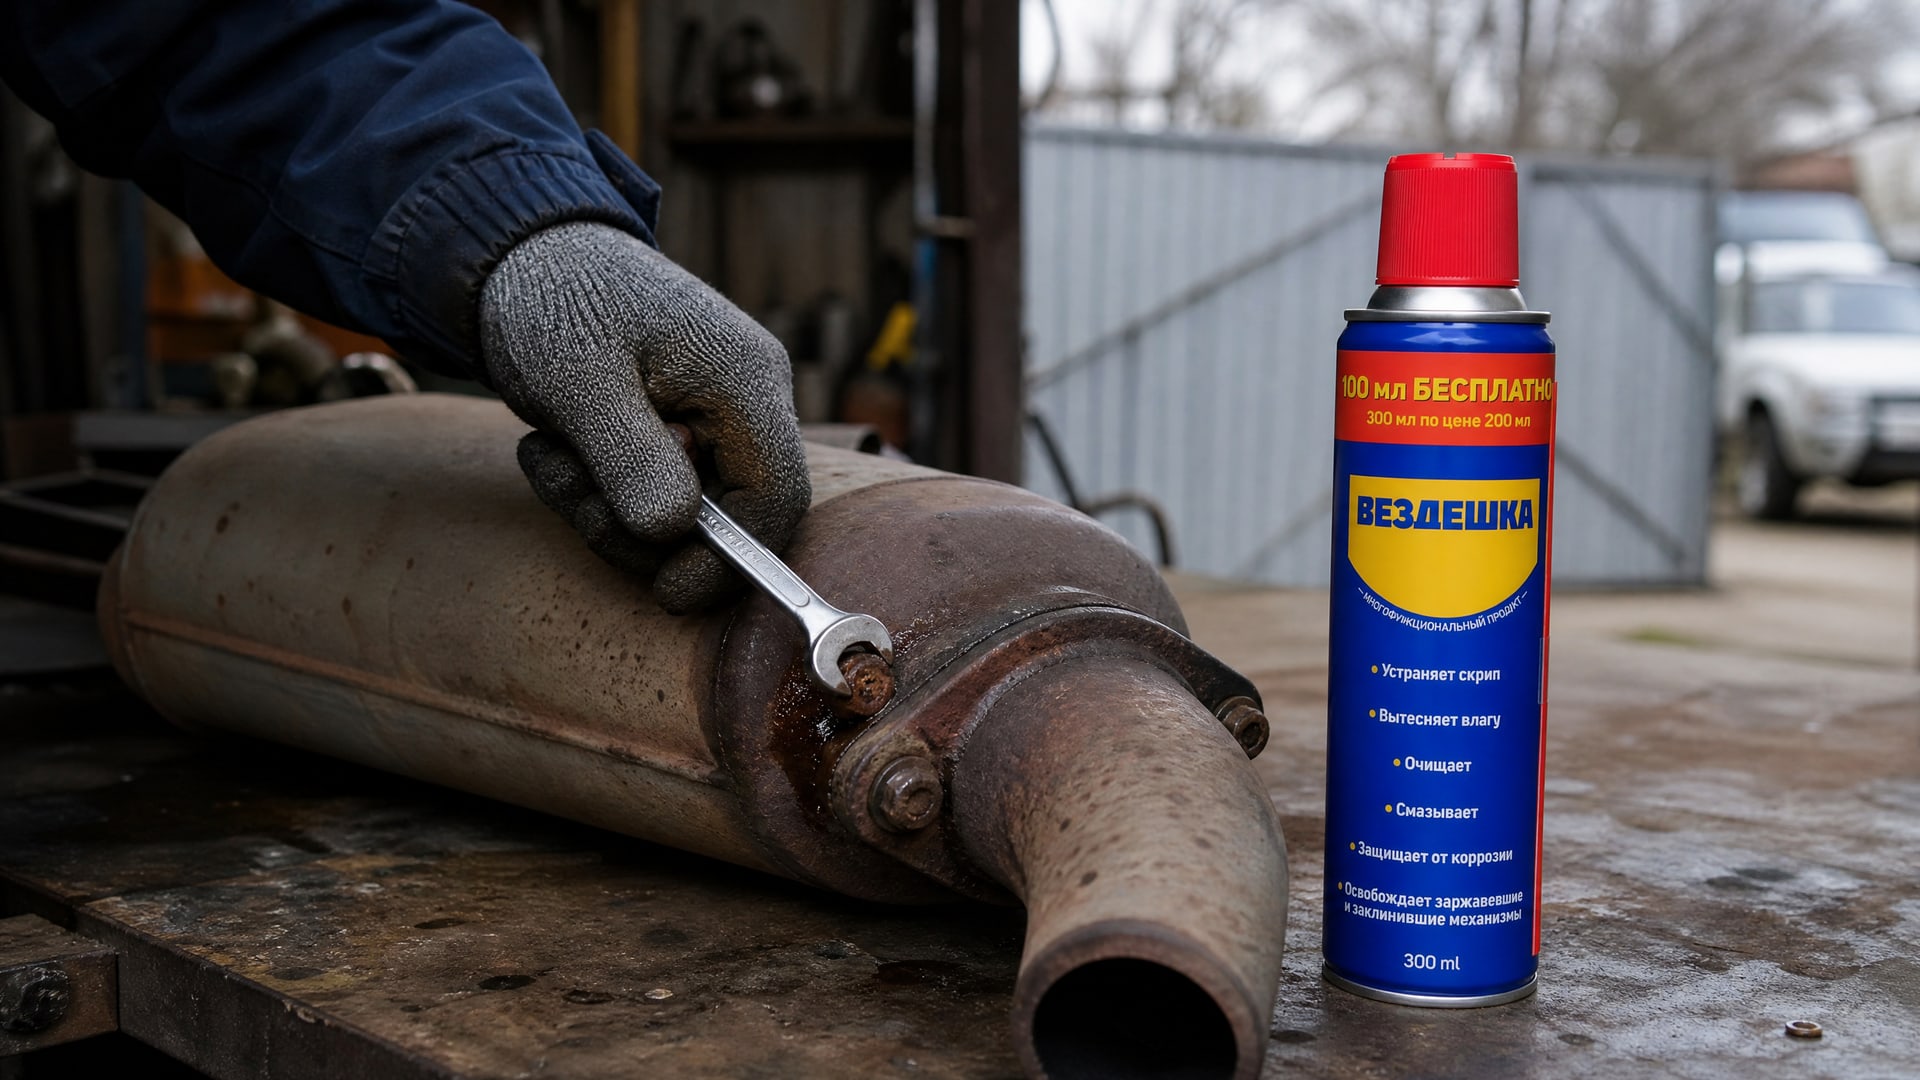
Ее молекулы достаточно малы, чтобы проникнуть в тончайшие щели окиси и коррозии, вытеснить влагу и ослабить адгезию (сцепление) между деталями. На практике закупщики и техники рекомендуют дать жидкости впитаться не менее чем на 15–30 минут, а в случае сильного прикипания - несколько часов или даже ночь.
Процедура простая: распылите или капните проникающее средство прямо на болт, позвольте ему стечь вдоль резьбы. Если болт находится в углублении, можно обернуть его ватой или тряпкой и смочить, чтобы жидкость оставалась дольше. После выжидания следует аккуратное простукивание молотком (не удар, а легкие стук по боку болта) для нарушения коррозионной связи. Потом можно пробовать откручивать.
На многих производствах и в ремонтных мастерских для такого этапа берут универсальный проникающий состав - ВЕЗДЕШКА поможет вытеснить влагу и освободить заклинившие резьбовые соединения, благодаря низкой вязкости и способности проникать в микрозазоры. После проникновения переходят ко второму этапу - нанесению антизадирной смазки для облегчения раскручивания и защиты на будущее.
Антизадирные составы для высокотемпературного крепежа
Обычная смазка здесь не поможет.
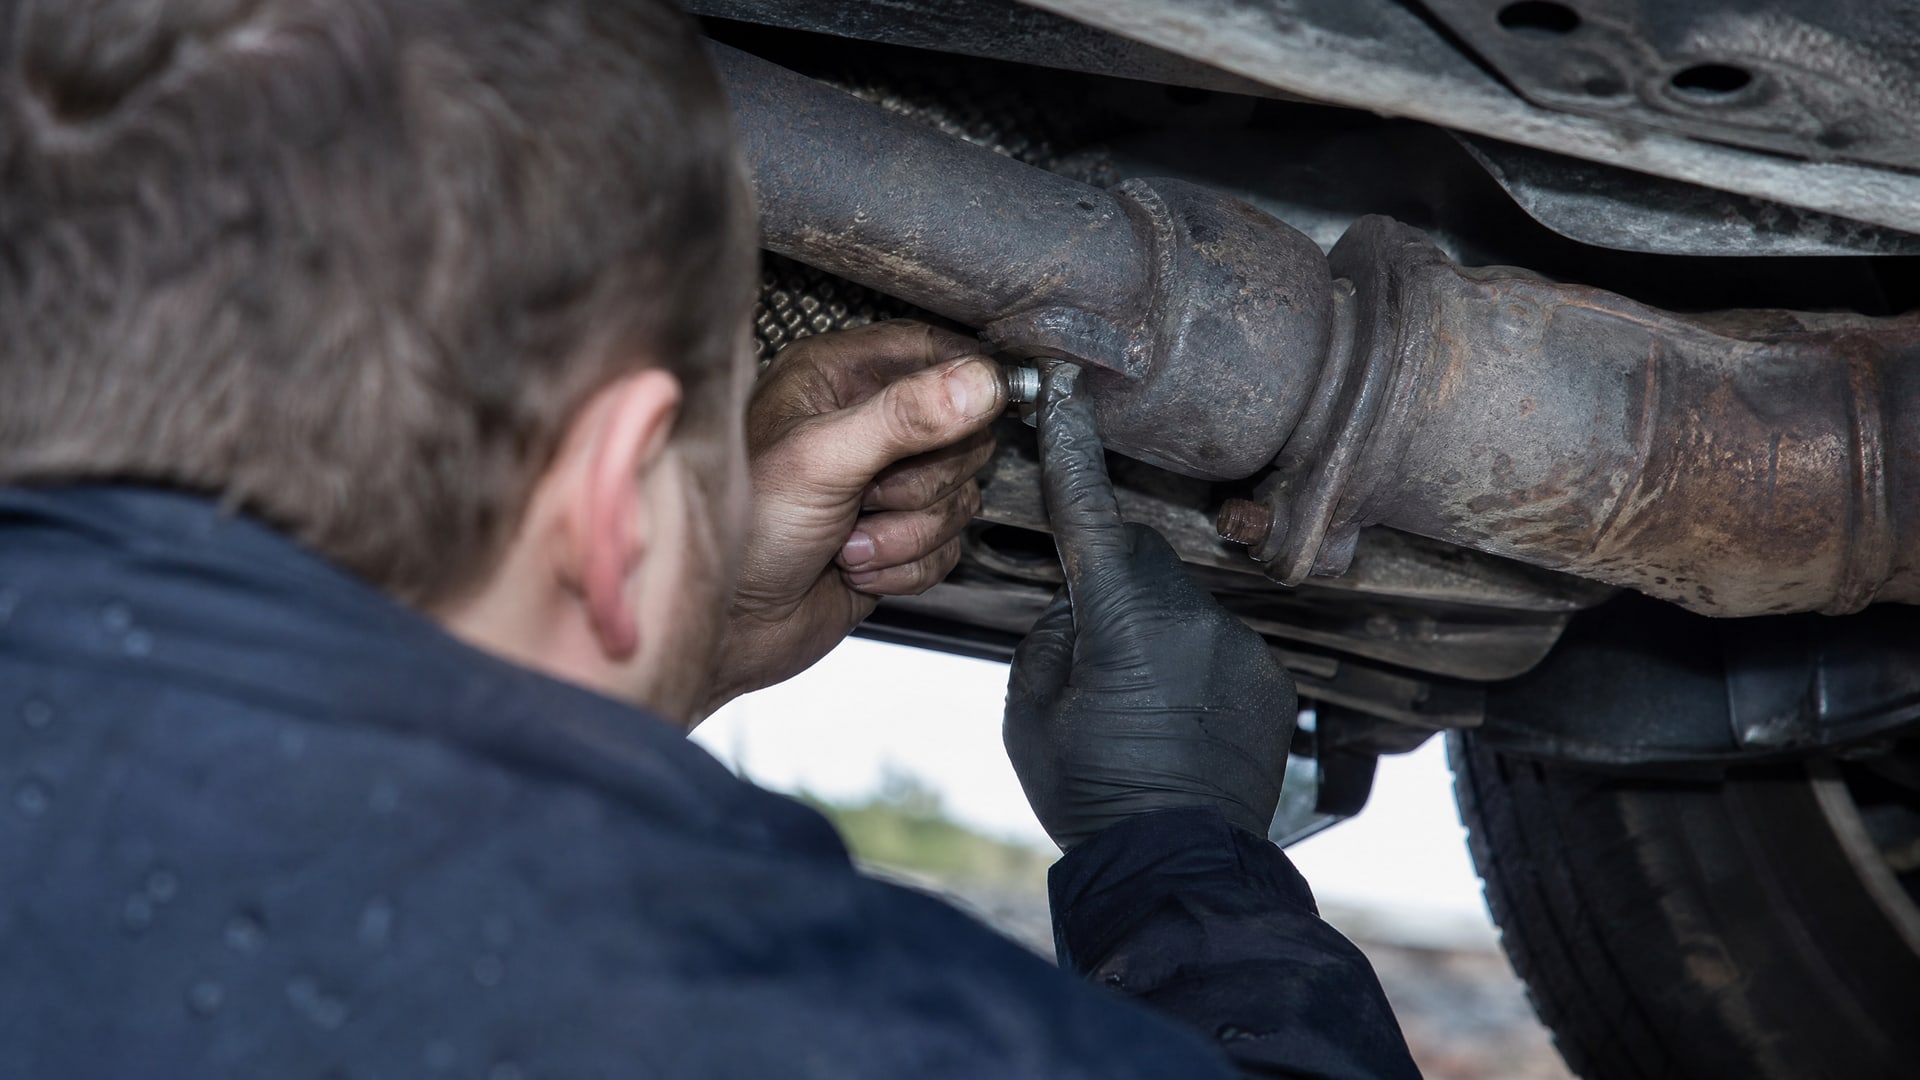
Выхлопной крепеж требует специализированного материала, который не только облегчает откручивание, но и предотвращает повторное прикипание при следующей сборке. Такие составы называют anti-seize (антизадирные смазки) и содержат металлические частицы, чаще всего никелевые. Никель выбран не случайно: он противостоит высокому жару, не окисляется так быстро, как медь, и меньше риск гальванического взаимодействия с разнородными металлами (например, если болт из стали, а седло из алюминия).
Никелевые антизадирные составы рассчитаны примерно до 1315 °C. Это дает огромный запас для выхлопной системы, где пиковые локальные температуры редко превышают 800 °C. Класс консистенции таких паст обычно NLGI 1 или NLGI 2 - достаточно густая, чтобы держаться на вертикальной резьбе, но достаточно мягкая, чтобы легко наноситься кистью или специальным аппликатором.
Антизадирная паста наносится тонким равномерным слоем по всей длине резьбовой части болта - с ободка шляпки до острия. Избыток не нужен: капля размером со спичечную головку, размазанная по спирали вокруг резьбы, работает не хуже, чем толстый слой. Избыток только загрязняет соседние детали и усложняет сборку. После нанесения болт собирают как обычно, но с одной важной поправкой: момент затяжки корректируют по спецификации производителя или снижают на 20–30% относительно "сухого" значения, потому что смазка снижает трение и может привести к перетяжке.
Подготовка резьбы: очистка перед обработкой
Невозможно переоценить важность механической очистки резьбы перед нанесением антизадирного состава.
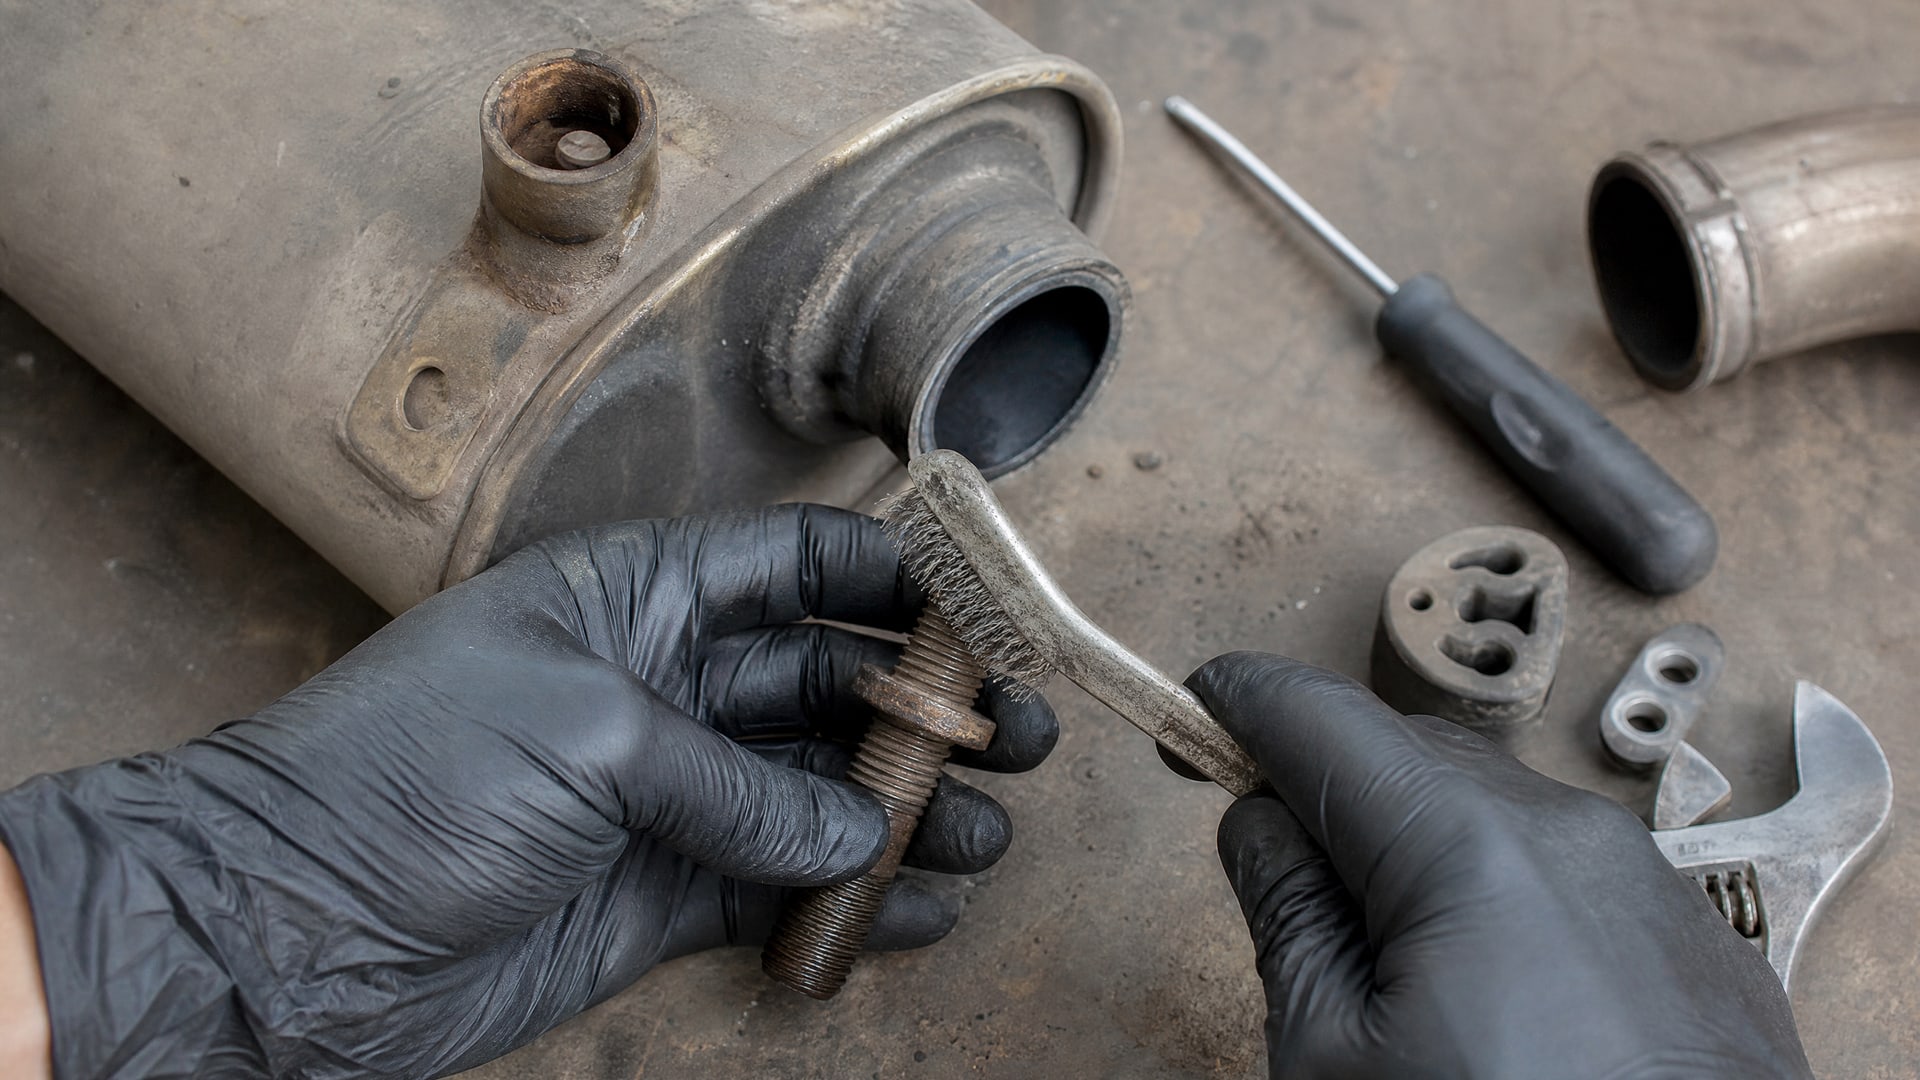
Смазка должна контактировать с чистым металлом, а не с рыхлой ржавчиной, которая неизбежно осыпется при первой же вибрации. Процедура выглядит так:
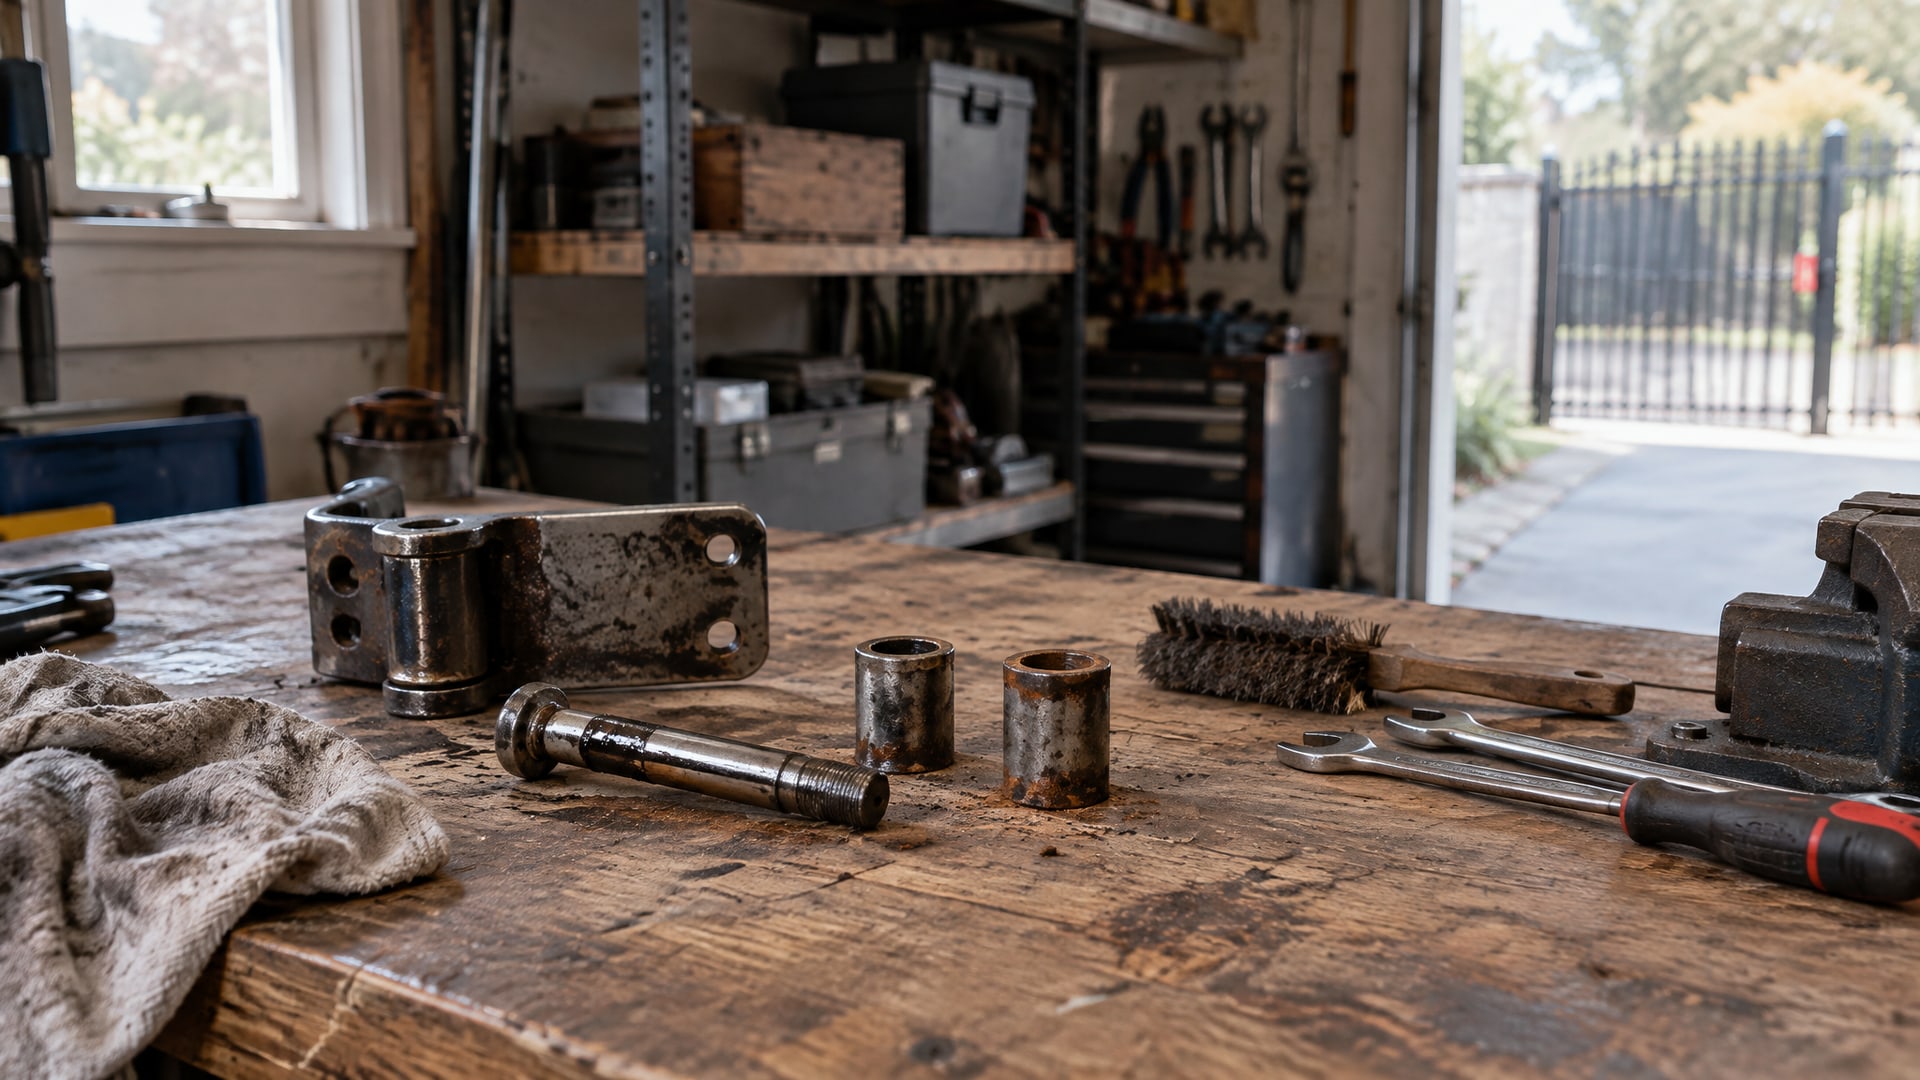
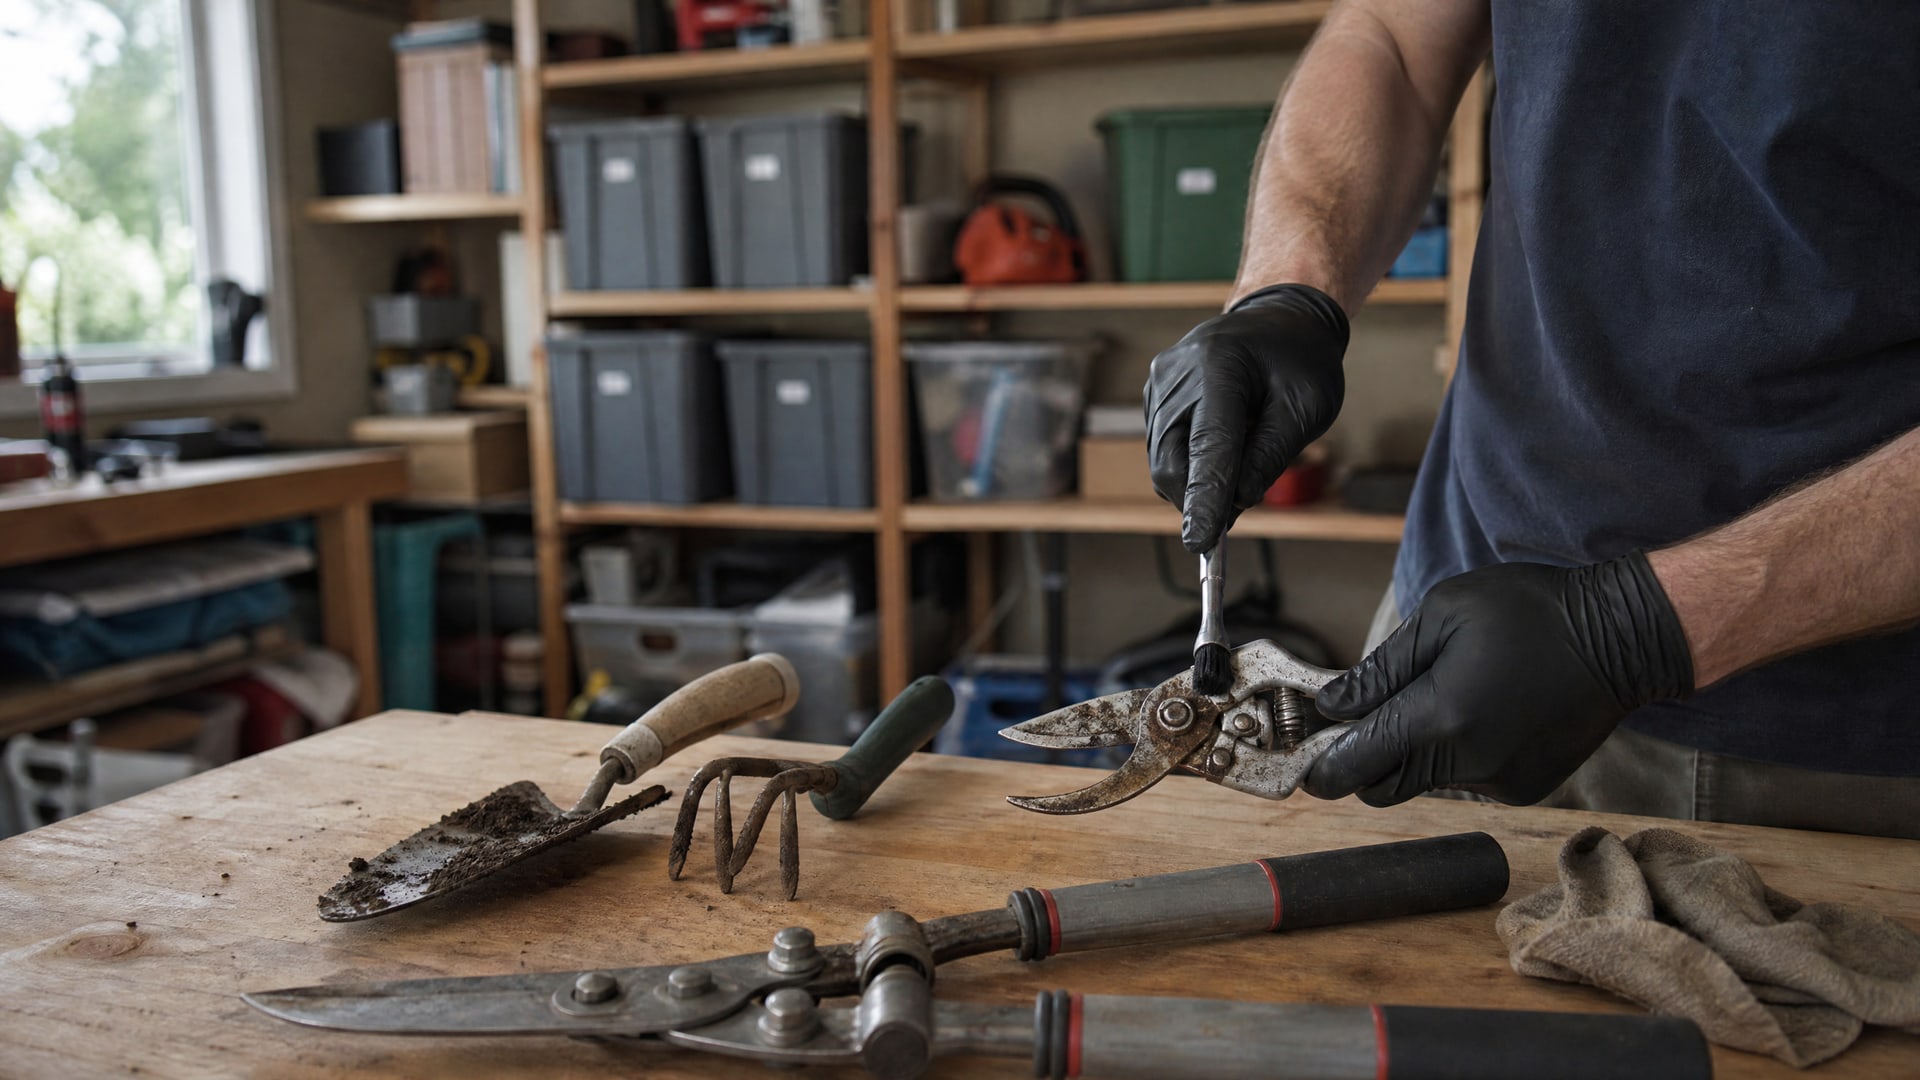
Используйте стальную щетку (или щетку из нержавеющей стали, если болт из нержавейки) и счистите с резьбы все рыхлые слои окиси и грязи.
Протрите очищенное место чистой сухой тряпкой, чтобы убрать пыль.
Если резьба сильно загрязнена (например, на маслянистом производстве), промойте ее очистителем общего назначения и дайте высохнуть.
Только после полной сухки наносите антизадирный состав.
Эта подготовка занимает 2–3 минуты на один болт, но гарантирует, что паста "приживется" на металле и не отслоится при нагреве. На практике пренебрежение этим шагом приводит к тому, что состав спадает вместе с окисью при первом тепловом цикле, и проблема с прикипанием остается.
Как откручивать закисший болт: пошаговая схема
1. Распылите проникающую жидкость на закисший болт. Дайте ей впитаться минимум 15–30 минут (лучше часа два или ночь, если болт очень прикипел).
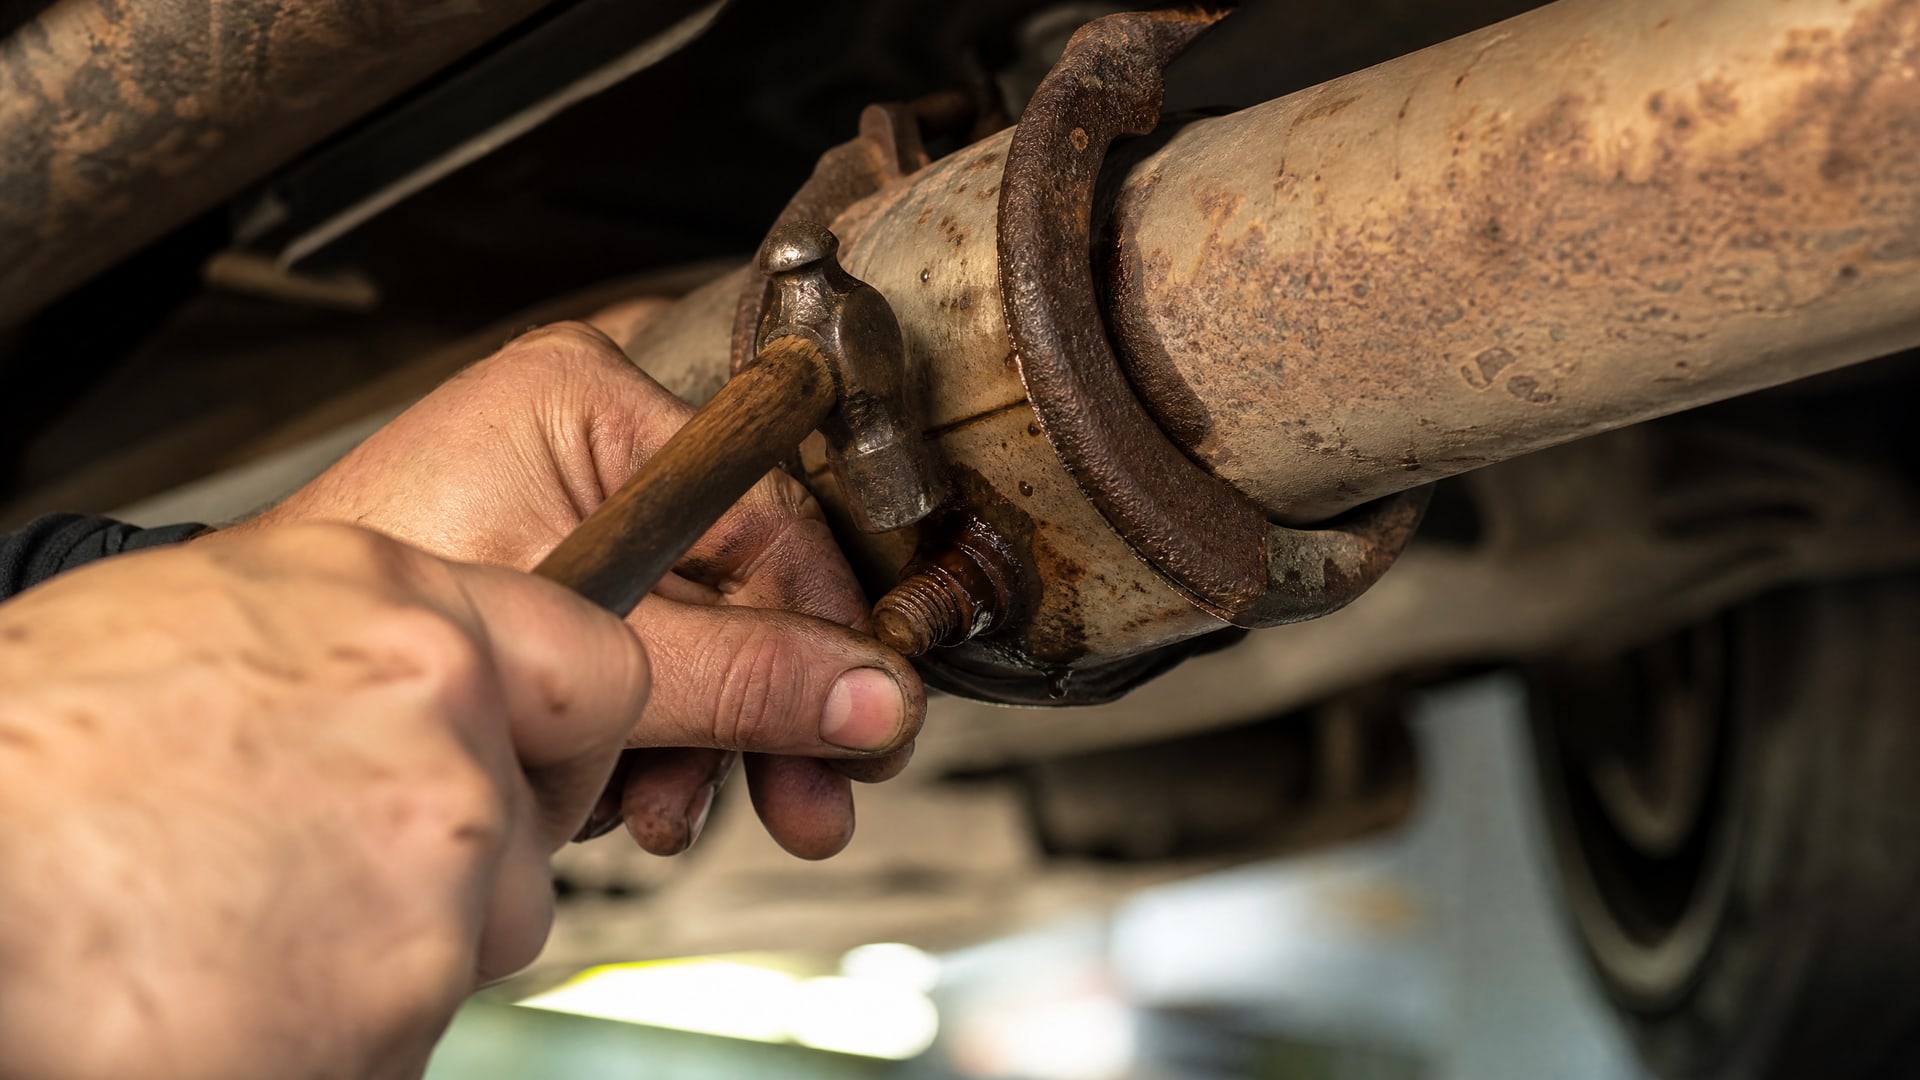
2. Аккуратно постукайте молотком по боку болта (не по шляпке) для нарушения коррозионной связи. Удар должен быть легким, чтобы не деформировать резьбу и не сорвать шляпку.
3. Подберите инструмент правильного размера - гаечный ключ или головка должны плотно сидеть на шляпке, без люфта. Любой люфт приведет к деформации.
4. Поворачивайте медленно и уверенно, избегая рывков. Если болт не дается, остановитесь, дайте жидкости еще время проникнуть, и повторите простукивание.
5. После того как болт немного сдвинулся, поворачивайте его несколько раз туда-сюда (на четверть оборота), чтобы разрушить коррозионный слой по всей глубине резьбы.
6. Когда болт освобожден, очистите его щеткой от остатков ржавчины, высушите и нанесите антизадирный состав перед обратной установкой.
7. При сборке затягивайте с момент затяжки, скорректированным на 20–30% ниже "сухого" значения, указанного в спецификации, если вы использовали антизадирную пасту.
Антикоррозионная защита: почему антизадирный состав важнее, чем кажется
Многие считают, что антизадирная паста - это просто "облегчитель", который помогает при разборке.
На самом деле ее основная роль - профилактика. Если разумно применять anti-seize при каждой сборке выхлопного крепежа, следующий ремонт пройдет без экстренных мер. Болты будут откручиваться просто, как новые, даже спустя несколько лет интенсивной эксплуатации.
Никелевые частицы в составе создают "сухую" пленку, которая не привлекает влагу и не способствует росту окиси. Она работает как механический барьер между сталью и окружающей средой, замедляя окисление в десятки раз. На крупных производствах и в автосервисах это известно давно: один подход на этапе сборки экономит десятки часов переделки и переборки при следующем вмешательстве.
Если же использовать обычную смазку (вроде жидкого масла или WD-40), результат будет хуже. Простая смазка в жаркой резьбе выгорает за несколько недель, оставляя голый металл на милость влаги и воздуха. Между тем, высокотемпературный антизадирный состав рассчитан именно на то, чтобы сохранять свойства в условиях длительного нагрева и вибрации.
Часто задаваемые вопросы
Можно ли открутить закисший болт без проникающей жидкости?
Технически можно, но риск намного выше. Без предварительного ослабления коррозионной связи вероятность срвать шляпку или деформировать резьбу возрастает в 5–10 раз. Даже 15–30 минут с проникающей жидкостью дадут результат несравнимо лучше.
Какой должна быть температура резьбы при нанесении антизадирной пасты?
Резьба должна быть сухой и чистой. Если болт горячий (например, только что разобран на горячем моторе), дайте ему остыть до комнатной температуры. На холодном металле паста легче наносится и равномернее распределяется. Перегрев пасты при нанесении может испарить ее летучие компоненты.
Сколько антизадирной пасты нужно на один болт?
Достаточно тонкого слоя - в несколько микронов толщиной. Визуально это выглядит как легкое "матирование" резьбы, без видимых капель и наслоений. Для болта M8–M10 хватит капли размером со спичечную головку, размазанной по спирали вдоль резьбы.
Обязательно ли снижать момент затяжки после антизадирной пасты?
Да, снижение на 20–30% - стандартная рекомендация для большинства высокотемпературных составов. Это связано с тем, что смазка уменьшает коэффициент трения, и одна и та же "сухая" затяжка с пастой даст большее усилие растяжения болта, рискуя его порвать или деформировать резьбу в отверстии.
Подойдет ли обычная смазка для болтов выхлопа?
Нет. Обычные машинные масла и смазки выгорают при 200–300 °C, оставляя сухой нагар. Для выхлопной системы нужна высокотемпературная смазка (NLGI 1–2 с никелевыми или медными частицами), рассчитанная на 800 °C и выше.
Заключение
Закисшие болты на глушителе - это результат коррозии, фреттинга и высоких температур, которые естественны для выхлопной системы. Решение состоит из двух этапов: сначала проникающая жидкость ослабляет коррозионную связь, затем антизадирный состав облегчает откручивание и защищает резьбу на будущее. Никелевые высокотемпературные пасты класса NLGI 1–2, рассчитанные до 1315 °C, - стандартный инструмент для этой работы.
При следующей разборке выхлопной системы дайте проникающей жидкости время впитаться, аккуратно постучите, затем медленно откручивайте. Если применили антизадирную пасту при сборке, не забудьте скорректировать момент затяжки на 20–30% ниже спецификации. Такой подход гарантирует, что следующий ремонт пройдет без чрезвычайных ситуаций и сорванных шляпок.