Выбор фиксатора резьбы для высокотемпературных узлов требует внимания к конкретным параметрам, а не только к названию «термостойкий». Анаэробные клеи теряют прочность при росте температуры: типовые составы работают до 150–180 °C, тогда как специальные высокотемпературные формулы выдерживают до 230 °C и выше по паспорту продукта. Некоторые премиальные варианты рассчитаны на постоянную работу около 340 °C. Закупщики и инженеры часто ошибаются, ориентируясь только на названии, не проверяя рабочую температуру, прочность по стандартам, время фиксации и условия разборки. Эта статья объясняет, на какие параметры действительно смотреть при подборе высокотемпературного фиксатора, как сопоставлять разные продукты и избежать типовых ошибок.
Статья пригодится техническим специалистам, ремонтникам и закупщикам, которые работают с двигателями, выхлопными системами, котельным оборудованием и другими узлами, где резьба нагревается в процессе эксплуатации.
Как анаэробные фиксаторы реагируют на температуру
Анаэробные клеи полимеризуются без воздуха и образуют прочную связь в резьбовых зазорах.
Однако их основу составляют органические полимеры, которые при нагреве теряют жесткость: молекулярные связи размягчаются, модуль упругости падает, и соединение становится менее надежным.
При статическом нагреве типовый фиксатор (красный, универсальный) начинает заметно терять прочность уже в диапазоне 150–180 °C. Если узел работает постоянно при такой температуре, момент отвинчивания может упасть на 30–50 % от номинального, что опасно для ответственных узлов. Для сравнения: температурная выносливость зависит от времени - кратковременный контакт с высокой температурой (например, несколько минут в выхлопе) переносится лучше, чем длительная работа при той же температуре.
Производители различают «hot strength» (прочность в горячем состоянии) и «heat aging» (остаточная прочность после охлаждения). Первый параметр часто выше; второй важнее для практики, потому что узел обычно остывает, и нужно, чтобы он остался зафиксированным. Высокотемпературные анаэробные составы содержат специальные наполнители и смолы, которые лучше сохраняют прочность при нагреве, но такие материалы дороже и требуют тщательной подготовки резьбы.
Основные диапазоны рабочих температур
Все анаэробные фиксаторы резьбы распределяются по температурным классам.
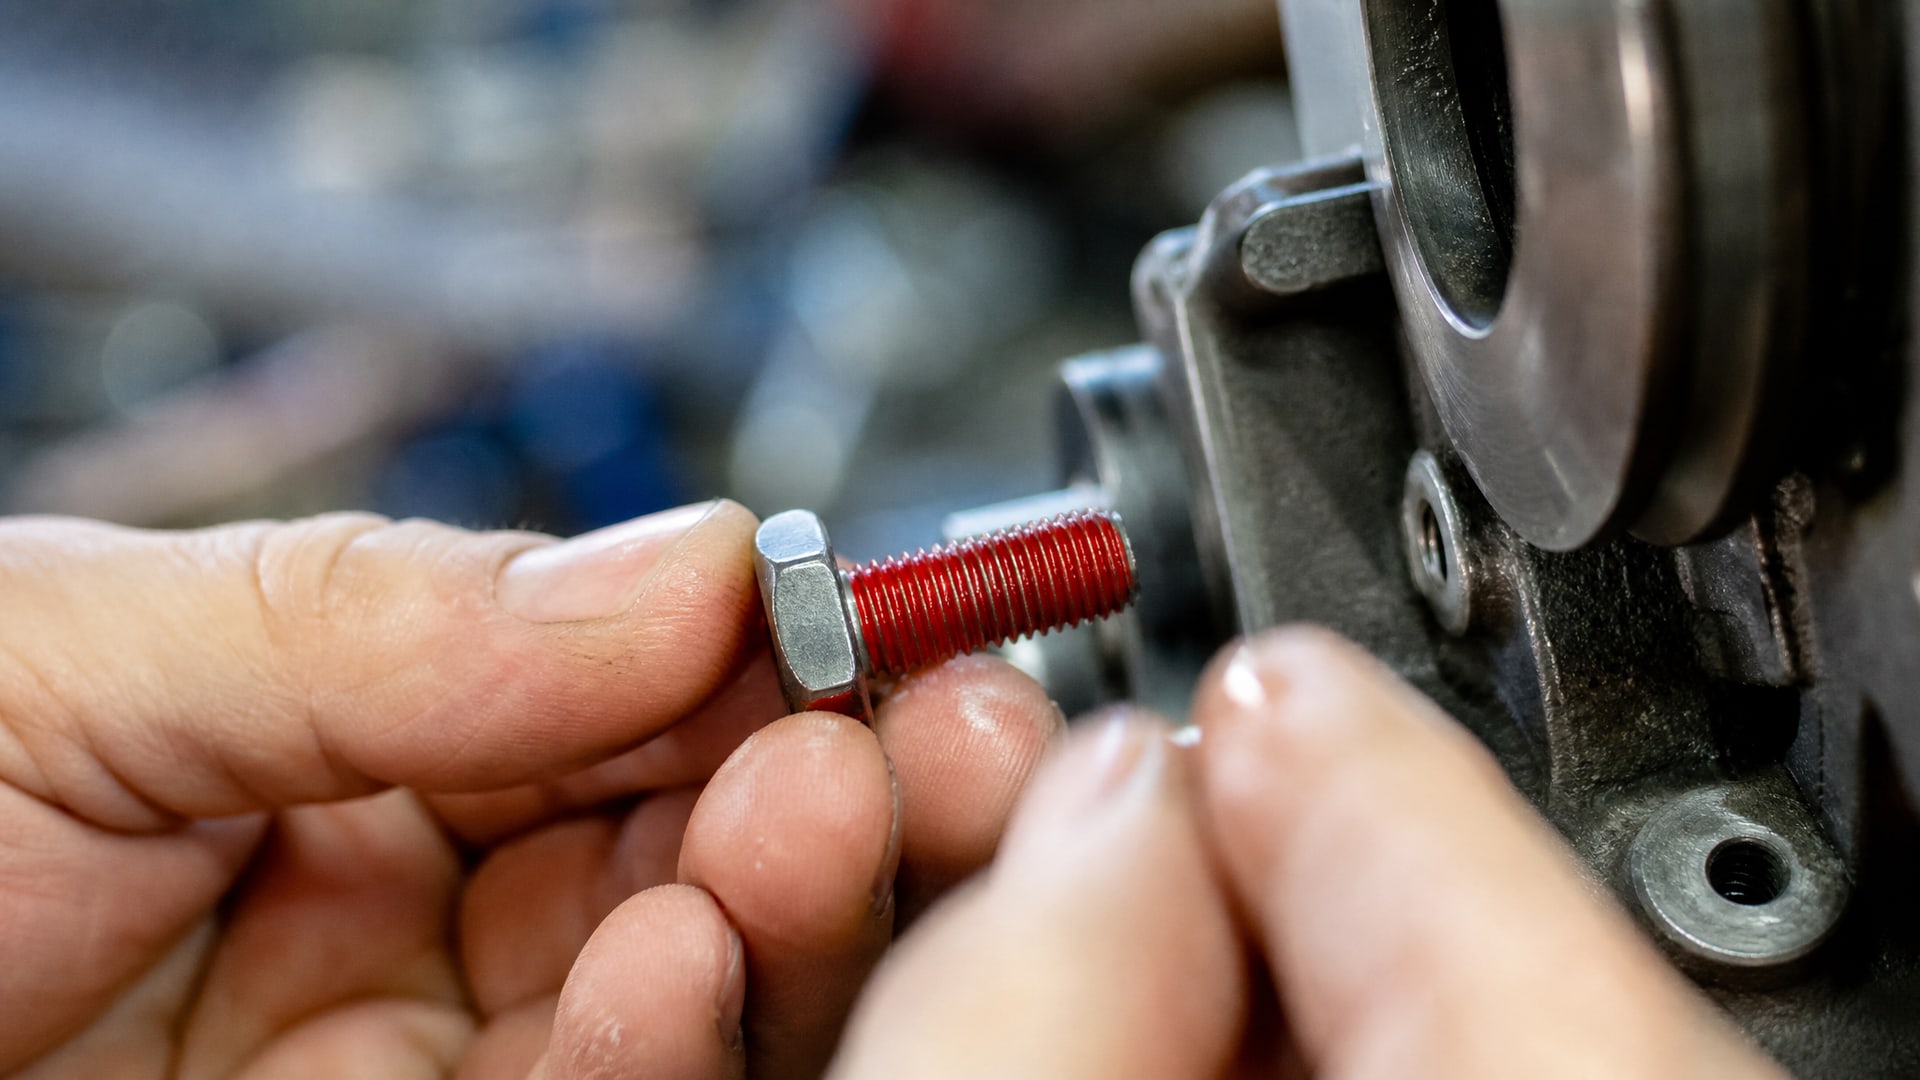
Знание границ помогает быстро отсеять неподходящие варианты:
| Класс фиксатора | Рабочий диапазон | Применение | Особенности |
|---|---|---|---|
| Универсальный (красный) | -55 °C до +150 °C | Оборудование с умеренным нагревом | Низкая цена, простая подготовка |
| Стандартный термостойкий | -55 °C до +180 °C | Выхлопы, горячие узлы легкой машины | Требует обезжиривания |
| Высокотемпературный | -54 °C до +232 °C | Выхлопные системы, котли, компрессоры | Требует обезжиривания, возможен праймер |
| Премиальный (HPHT-класс) | -54 °C до +233 °C | Глубокие скважины, экстремальные условия | Устойчив к маслу, нужен локальный нагрев для разборки |
| Особо термостойкий | До +280 °C и выше | Непрерывно нагреваемые узлы двигателей | Требует абсолютной чистоты; разборка только нагревом |
Запас по температуре - правило хорошей практики. Если узел номинально работает при 200 °C, выбирайте фиксатор на 230 °C или выше, потому что:
На практике температура часто скачет или временно превышает паспортную;
Материал в резьбе прогревается не равномерно, и микровыступы могут быть горячее общего значения;
Запас позволяет соединению сохранять прочность в конце ресурса.
Как сравнивать фиксаторы: стандарт ISO 10964
Чтобы объективно сопоставлять разные фиксаторы, производители и лаборатории используют единый метод - ISO 10964 (момент отвинчивания резьбового соединения).
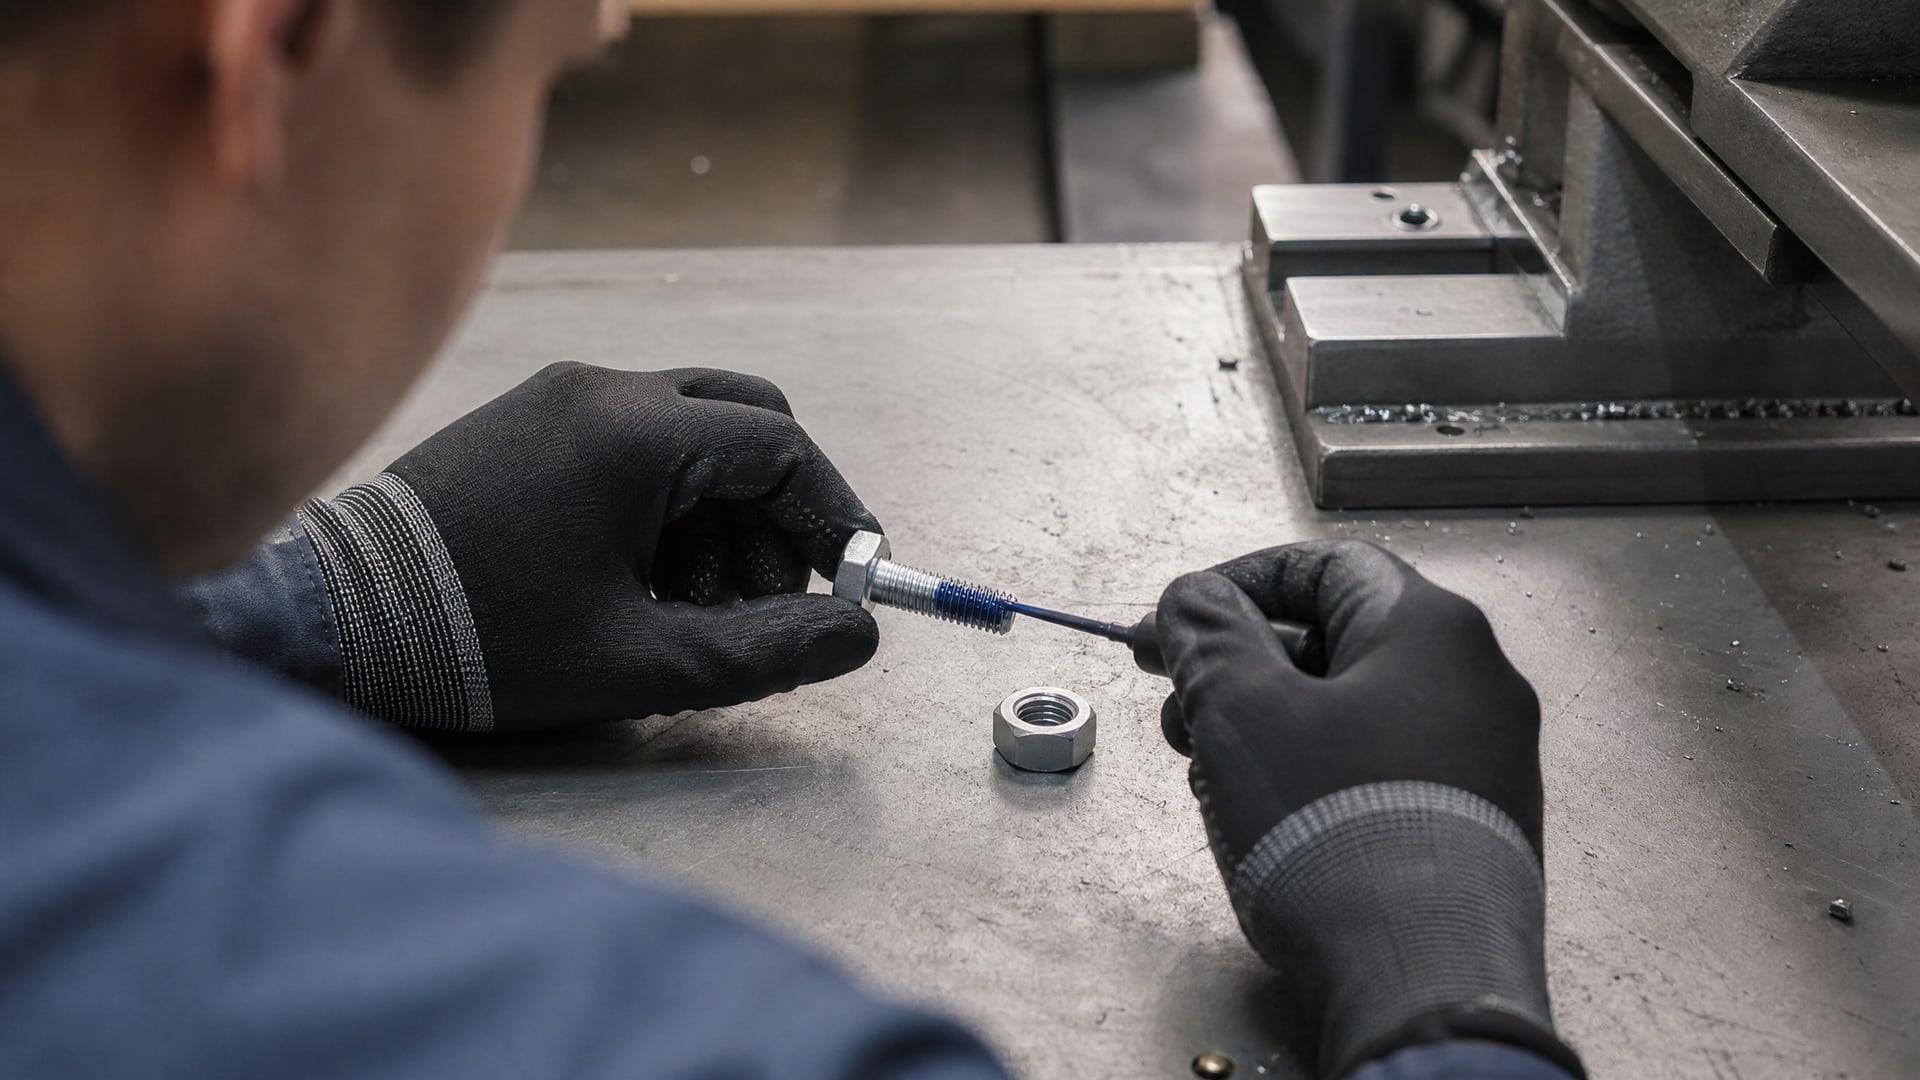
Суть проста: берут болт M10 из определенного материала (обычно мягкая сталь или оцинкованная сталь), наносят фиксатор, дают ему отвердеть ровно 24 часа при 22 °C, а потом ввинчивают болт в гайку и измеряют, какой момент силы нужен, чтобы его выкрутить.
Результат дается в ньютон-метрах (Н·м). Типичные значения для высокотемпературных фиксаторов - от 35 до 80 Н·м в зависимости от класса. Это число позволяет снабженцам и инженерам быстро понять:
Подойдет ли фиксатор для конкретного диаметра резьбы (крупная резьба требует более высокой прочности);
Как его сравнить с аналогом конкурента;
Каков реальный запас к критическому моменту отвинчивания в узле.
Время фиксации тоже указывают по ISO 10964. Например: 10 минут на цинке, 25 минут на стали. Это означает, что на оцинкованном крепеже фиксатор схватывается быстро (активный металл), а на стали - медленнее (менее активный металл). На практике это важно при сборке конвейера: если вы сразу закручиваете второй крепеж, не дожидаясь отверждения первого, может произойти вымывание.
Как подготовить резьбу перед нанесением
Чистота резьбы прямо влияет на надежность фиксатора при высокой температуре.
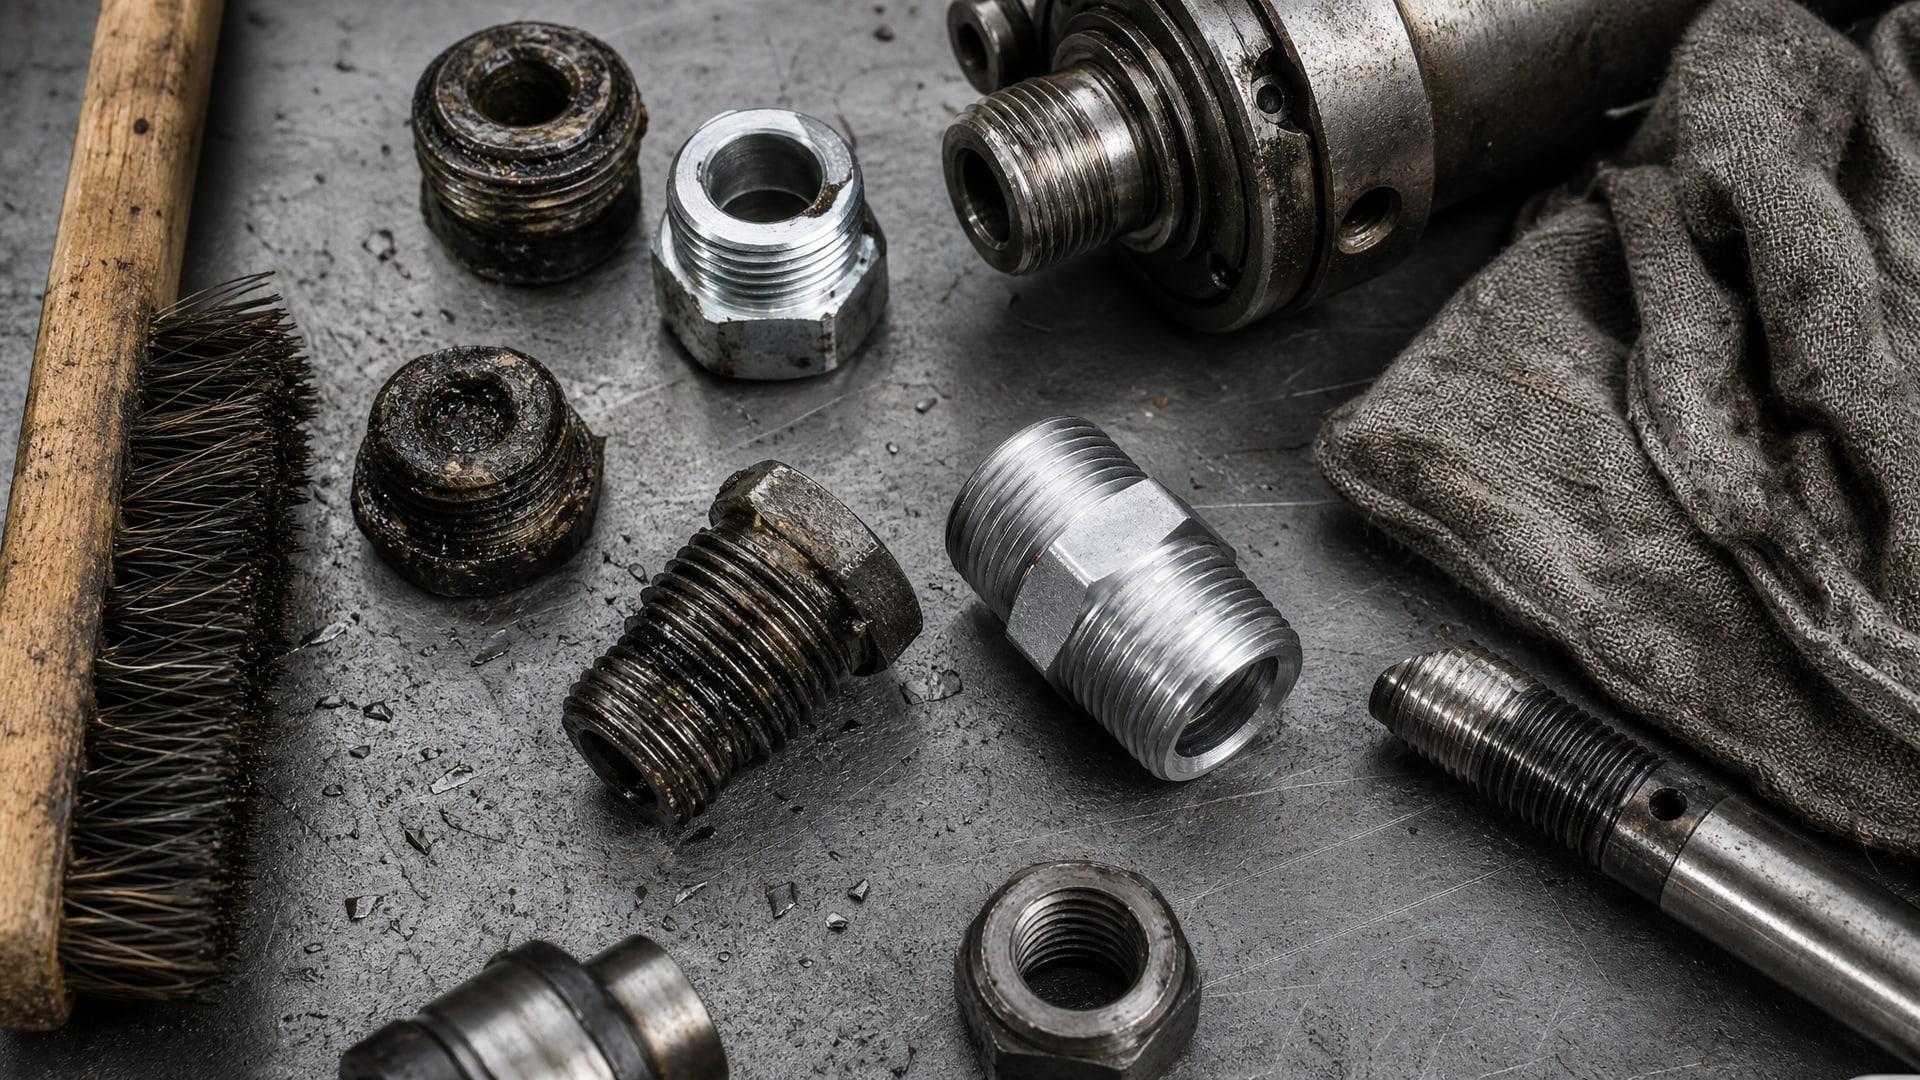
Загрязнения (остатки масла, пыль, окись) физически мешают полимеру проникнуть в микрозазоры, а при нагреве эти слабые места становятся очагами разрушения соединения.
Основные этапы подготовки:
Механическая чистка - удалите грязь, стружку и ржавчину щеткой или тряпкой. Для резьбы с остатками окиси используйте щеточку с мягким ворсом.
Обезжиривание - это главный пункт для высокотемпературных фиксаторов. Даже тонкий слой масла (от хранения или транспортировки) блокирует полимеризацию. Протрите резьбу ацетоном, спиртом или специальным очистителем на тряпке; дайте высохнуть 2–5 минут.
Праймер - для неактивных металлов (латунь, никелированная сталь, медь) и для высокотемпературных составов иногда требуется нанесение ускорителя полимеризации. Проверьте в техническом листе; если там написано, что состав tolerant к маслу (допускает работу со слегка замасленными деталями), праймер может не понадобиться.
После подготовки не касайтесь резьбы голыми руками - на коже остается жир. Наносите фиксатор сразу, пока поверхность чистая.
Различие между разъемными и неразъемными фиксаторами при высокой температуре
В быту фиксаторы резьбы часто разделяют на разъемные (средней прочности, синие) и неразъемные (высокой прочности, красные).
При выборе высокотемпературного состава эта классификация остается, но приобретает дополнительный смысл.
Разъемные высокотемпературные фиксаторы (обычно синие или зеленые, класс до +180–200 °C) предназначены для узлов, которые периодически разбирают. Они держат резьбу при нагреве, но предусматривают возможность откручивания стандартным инструментом без нагрева или с минимальным подогревом. Используются на компрессорах, котельных воздуходувах и другом оборудовании, которое регулярно проходит техническое обслуживание.
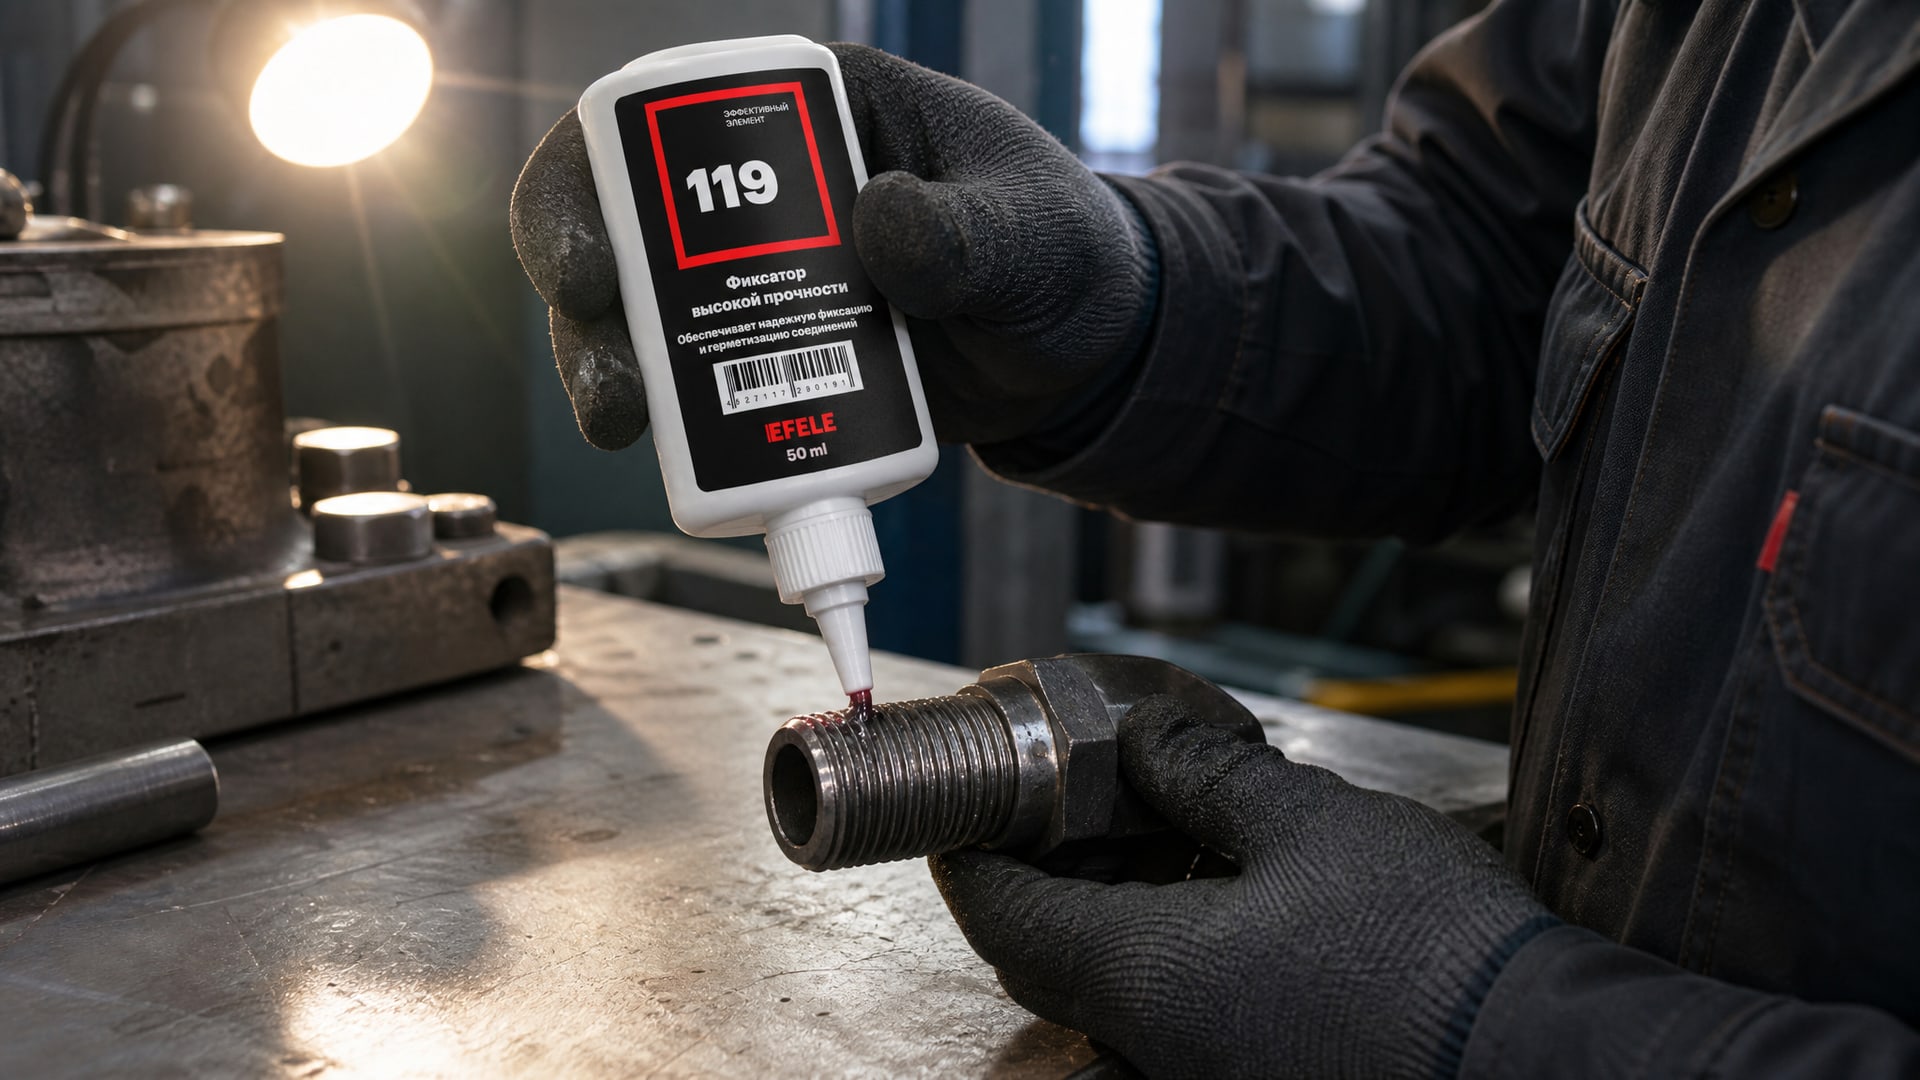
Неразъемные высокотемпературные фиксаторы (красные, до +232 °C и выше) рассчитаны на постоянную фиксацию. Они чрезвычайно прочны; для их откручивания при высокой температуре требуется специальный инструмент или локальный нагрев крепежа примерно до 260 °C. На практике это означает, что такие соединения демонтируют редко или не демонтируют вообще - например, в выхлопных системах двигателей или в неразборных узлах котлов.
Выбор между типами зависит не от названия, а от режима эксплуатации: если узел планируется разбирать хотя бы раз в год, берите разъемный, даже если он чуть менее термостойкий. Если это принципиально неразборное соединение (например, болт выхлопного коллектора), неразъемный состав - оптимальный выбор.
Для фиксации резьбовых соединений, подверженных экстремальным температурам до +280 °C, рекомендуется использовать особо термостойкий анаэробный клей, например EFELE 119, который предназначен именно для таких условий непрерывного нагрева в двигателях и высокотемпературных агрегатах.
Частые ошибки при выборе высокотемпературного фиксатора
Ошибка 1: ориентировка только на название «термостойкий»
Производители маркируют фиксаторы разными словами: «high temperature», «thermostable», «thermal-resistant». Эти названия не стандартизированы и могут скрывать составы, работающие и при 180 °C, и при 280 °C. Всегда требуйте технический лист и смотрите конкретный диапазон температур.
Ошибка 2: путанница между температурой хранения жидкого клея и температурой эксплуатации
Некоторые читают в TDS цифру типа «хранить при -20…+25 °C» и думают, что это рабочая температура. На самом деле это условия хранения закрытого флакона. Рабочая температура отвержденного соединения указана отдельно и обычно намного выше.
Ошибка 3: игнорирование времени фиксации
Высокотемпературные составы часто медленнее схватываются на холодной стали (может быть 20–30 минут вместо обычных 5–10). Если вы вкручиваете второй болт раньше времени, может произойти вымывание (смещение клея из зазора), и соединение получится слабым.
Ошибка 4: недостаточная подготовка резьбы
Для универсального красного фиксатора часто обходятся простой протиркой. Высокотемпературные составы требуют обезжиривания и, в некоторых случаях, праймера. Попытка сэкономить на этом приводит к вымыванию и потере прочности при первом же нагреве.
Ошибка 5: переоценка крепежа как решения для очень высоких температур (выше 300 °C)
Анаэробные фиксаторы - органические материалы. Даже премиальные составы на 300+ °C теряют заметную часть прочности. Если узел работает непрерывно при 350 °C, лучше рассмотреть керамические или металлические способы фиксации, а не ждать от клея чуда.
Ошибка 6: предположение, что высокая термостойкость упрощает разборку
Часто думают: «Если фиксатор очень прочный, его будет трудно откручивать». Да, это так. Но часто то же самое говорят про легкие составы, мол, они якобы легче разбираются. На самом деле легкость разборки зависит от класса фиксатора (разъемный или неразъемный), а не от температурной стойкости. Высокопрочные неразъемные фиксаторы требуют нагрева для демонтажа независимо от того, термостойкие ли они или нет.
Как выбирать фиксатор для конкретного оборудования
Для двигателей и выхлопных систем
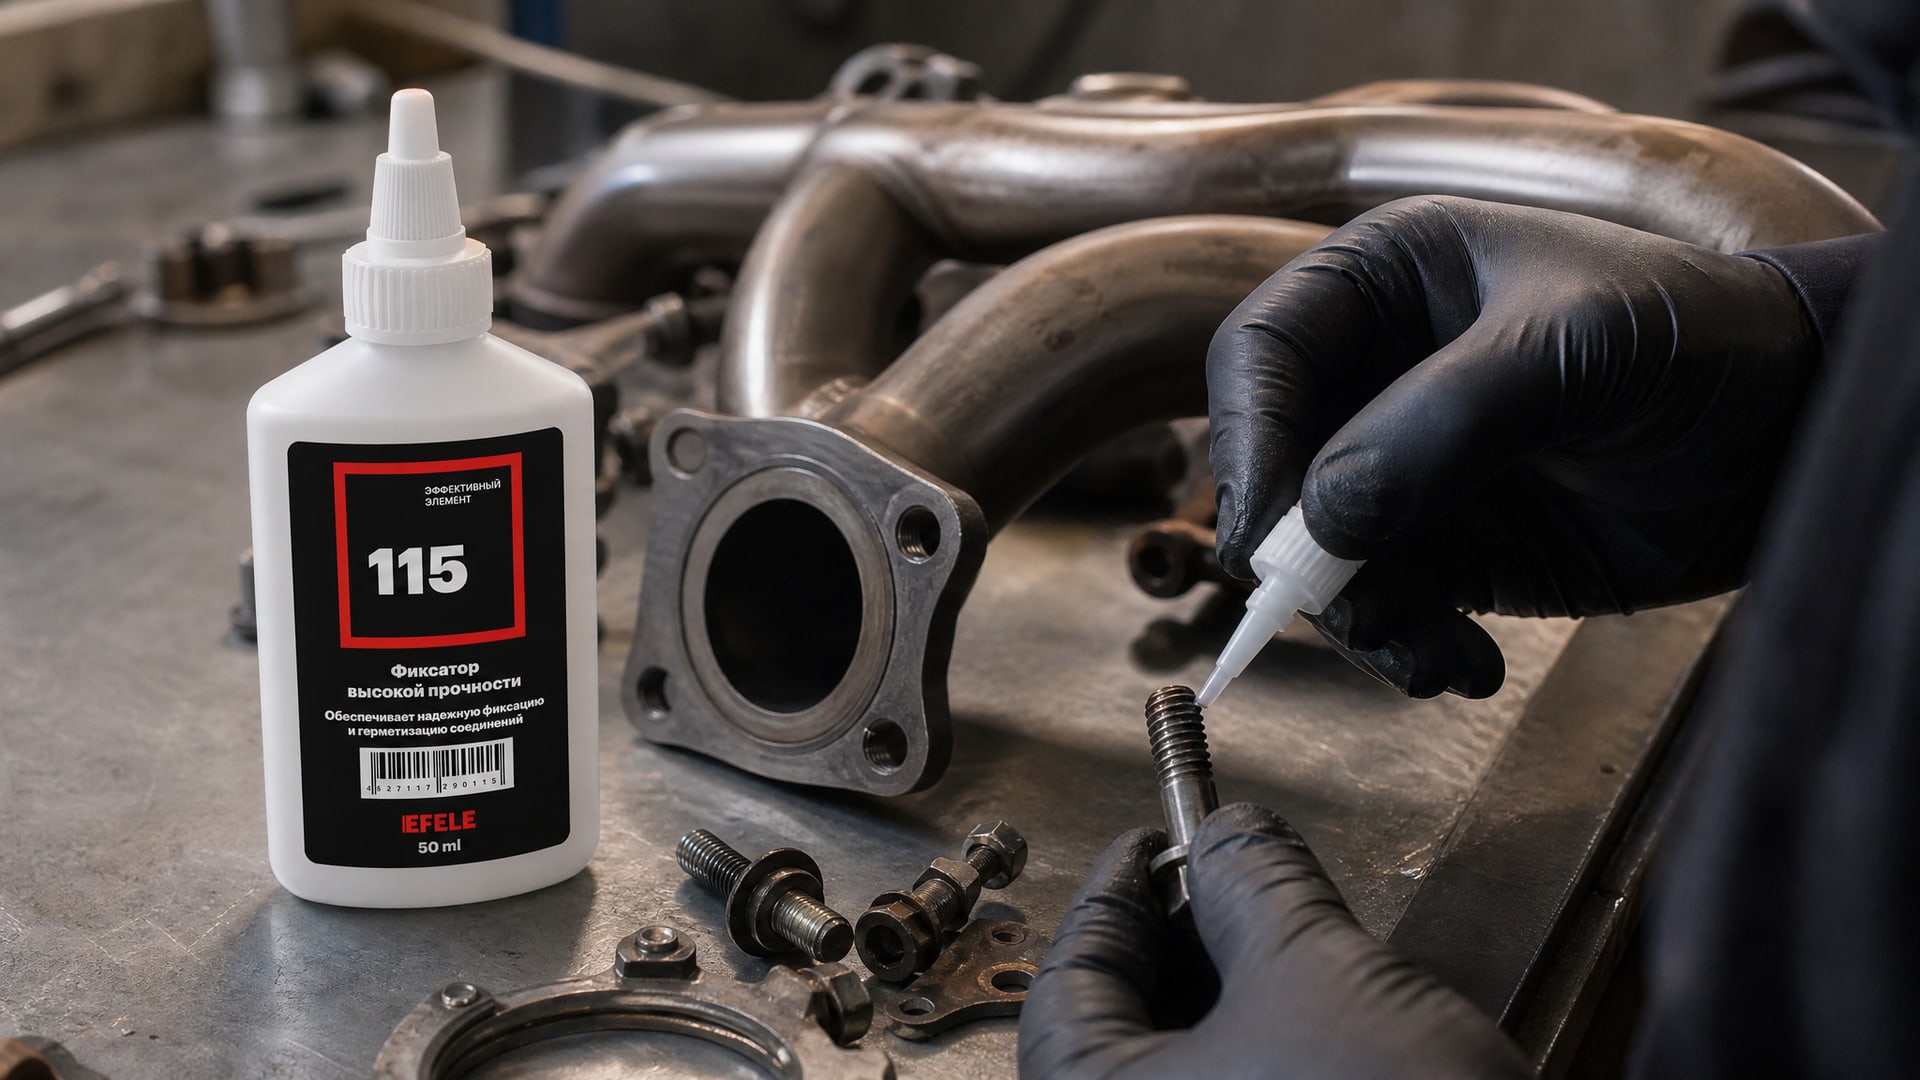
Выхлоп работает при 300–600 °C локально (на стенках коллектора), но соединяемые детали (болты) обычно находятся в менее экстремальных условиях -200–280 °C. Используйте неразъемный высокотемпературный фиксатор с рабочей температурой минимум 230 °C. Обезжирьте резьбу; не поленитесь с подготовкой, потому что вибрация и циклический нагрев скажут на любой слабине.
Для котельного оборудования и теплоэнергетики
Котлы часто работают при 100–200 °C постоянно. Здесь подойдет стандартный или среднетермостойкий разъемный фиксатор (до +180 °C), потому что оборудование разбирают для чистки и ремонта. Гарантируйте, что цилиндр затяжки не смещается при нагреве: выбирайте фиксатор с прочностью по ISO 10964 не ниже 40–50 Н·м для стандартного крепежа.
Для компрессоров и пневматики
Компрессоры нагреваются до 100–150 °C при нормальной работе, но пики могут быть выше. Подойдет разъемный фиксатор класса -55…+180 °C; он достаточен и легче разбирается при техническом обслуживании.
Для особо ответственных узлов (нефтебурение, глубокие скважины)
В экстремальных условиях используются премиальные HPHT-фиксаторы, работающие до 233 °C и толерантные к маслу на резьбе. Такие составы дороже, но они гарантируют надежность в условиях, когда замена невозможна.
В случае, если требуется высокая прочность и термостойкость до +180 °C для редко разбираемых соединений, подойдет тиксотропный термостойкий анаэробный клей EFELE 115 - такой класс материалов прошел испытания в условиях постоянного нагрева и сохраняет фиксирующее свойство на протяжении всего ресурса.
Часто задаваемые вопросы
Как понять, какая температура указана в техлисте - максимальная или постоянно рабочая?
В стандартных TDS указывается диапазон, например «-54…+232 °C». Это рабочие пределы для отвержденного соединения. При температурах внутри диапазона фиксатор остается активным и сохраняет функцию. За пределами диапазона (выше верхней границы) он начинает терять прочность. На практике рекомендуется использовать фиксатор так, чтобы узел работал в нижней половине диапазона - это дает запас прочности и долговечности.
Нужна ли подготовка резьбы праймером, если фиксатор описан как «tolerant to oil»?
Толерантность к маслу означает, что состав работает при остатках технического масла на резьбе, однако это не означает полное игнорирование подготовки. Обезжиривание все равно улучшает результат. Праймер требуется, только если в TDS прямо указано, что для неактивных металлов нужен ускоритель полимеризации. Если в TDS такого не написано, праймер необязателен.
Можно ли использовать высокотемпературный фиксатор для обычных условий, если узел иногда нагревается?
Да, можно. Высокотемпературный фиксатор безопаснее, чем универсальный, если есть хоть малейшая вероятность нагрева выше 150 °C. Недостаток - цена выше и медленнее время фиксации. Если узел никогда не нагревается выше 100 °C, универсальный дешевле и быстрее схватывается.
Как демонтировать высокотемпературный неразъемный фиксатор?
Стандартный инструмент обычно не помогает. Для высокопрочных составов (особенно неразъемных) нужен локальный нагрев крепежа примерно до 260 °C - можно горелкой, индукционным нагревом или феном промышленным. После нагрева болт откручивается 2–3 минуты, пока он горячий; при охлаждении прочность восстанавливается, и откручивание становится невозможным. Некоторые производители выпускают специальные растворители-размягчители, но они не всегда эффективны для премиальных составов.
Фиксатор красный и синий - в чем разница по температуре?
Красные (неразъемные) и синие (разъемные) различаются в первую очередь по прочности и разборке, а не по температуре. Хотя часто красные более термостойкие (до 150–180 °C для универсального красного), синие медицинского качества могут быть столь же термостойкими. При выборе смотрите конкретный техлист, а не цвет. Цвет - только маркировка для быстрого узнавания на полке, не гарантия.
Заключение
Выбор фиксатора резьбы по стойкости к высоким температурам - задача, требующая внимания к деталям, но не сложная, если знать, на какие параметры смотреть. Главное правило: не ориентируйтесь только на название, смотрите конкретный рабочий диапазон в техническом листе, прочность по ISO 10964 и время фиксации. Типовой универсальный фиксатор теряет прочность выше 150–180 °C, тогда как специальные термостойкие составы выдерживают 230–340 °C в зависимости от класса. Не забывайте о подготовке резьбы: обезжиривание и, при необходимости, праймер - это не лишний шаг, а основа надежной работы при нагреве. Высокотемпературные неразъемные фиксаторы требуют локального нагрева для разборки, и это нормально; это цена высокой фиксирующей способности.
Ваш следующий шаг: возьмите техлист вашего текущего фиксатора и сверьте его рабочую температуру с условиями вашего узла. Если есть зазор между тем, где работает узел, и верхней границей диапазона - запас хороший. Если узел близко к верхней границе, обновите спецификацию на более высокотемпературный состав и протестируйте на пробной партии, чтобы убедиться в надежности перед полным переводом на новый материал.