Точение титановых сплавов - одна из самых требовательных операций в машиностроении: материал плохо отводит тепло, быстро перегревает инструмент и провоцирует налипание стружки на режущую кромку. Правильный выбор смазочно-охлаждающей жидкости решает половину проблем. Статья объясняет, на какие характеристики СОЖ ориентироваться при заказе, какую концентрацию поддерживать в системе станка, почему давление подачи важнее общего объема жидкости, и как избежать трещин в готовой детали.
Она полезна инженерам, закупщикам и технологам, которые ищут стабильный способ обработки титана без переделок и простоев оборудования.
Почему титан требует особенного подхода к СОЖ
Титановые сплавы, особенно Ti-6Al-4V (Grade 5), обладают низкой теплопроводностью - тепло концентрируется в зоне резания и не уходит в тело детали.
Это приводит к быстрому нагреву режущей кромки и развитию избирательного адгезионного износа: микронеровности кромки начинают притягивать атомы материала, образуется налипание (наростообразование).
Налипший металл деформирует кромку, ухудшает чистоту поверхности, может вызвать микротрещины на грани готовой детали. Стружка, прилипшая к кромке, затем выламывается и снова режет поверхность, оставляя борозды.
Вот почему универсальная СОЖ, хорошая для стали, часто неэффективна при точении титана: она рассчитана на другие условия теплоотвода и не обеспечивает ни интенсивного охлаждения, ни достаточной смазки в условиях высокого давления и температуры.
Обработка титана СОЖ: выбор типа эмульсии
На токарных станках используют три основных типа СОЖ для титана.
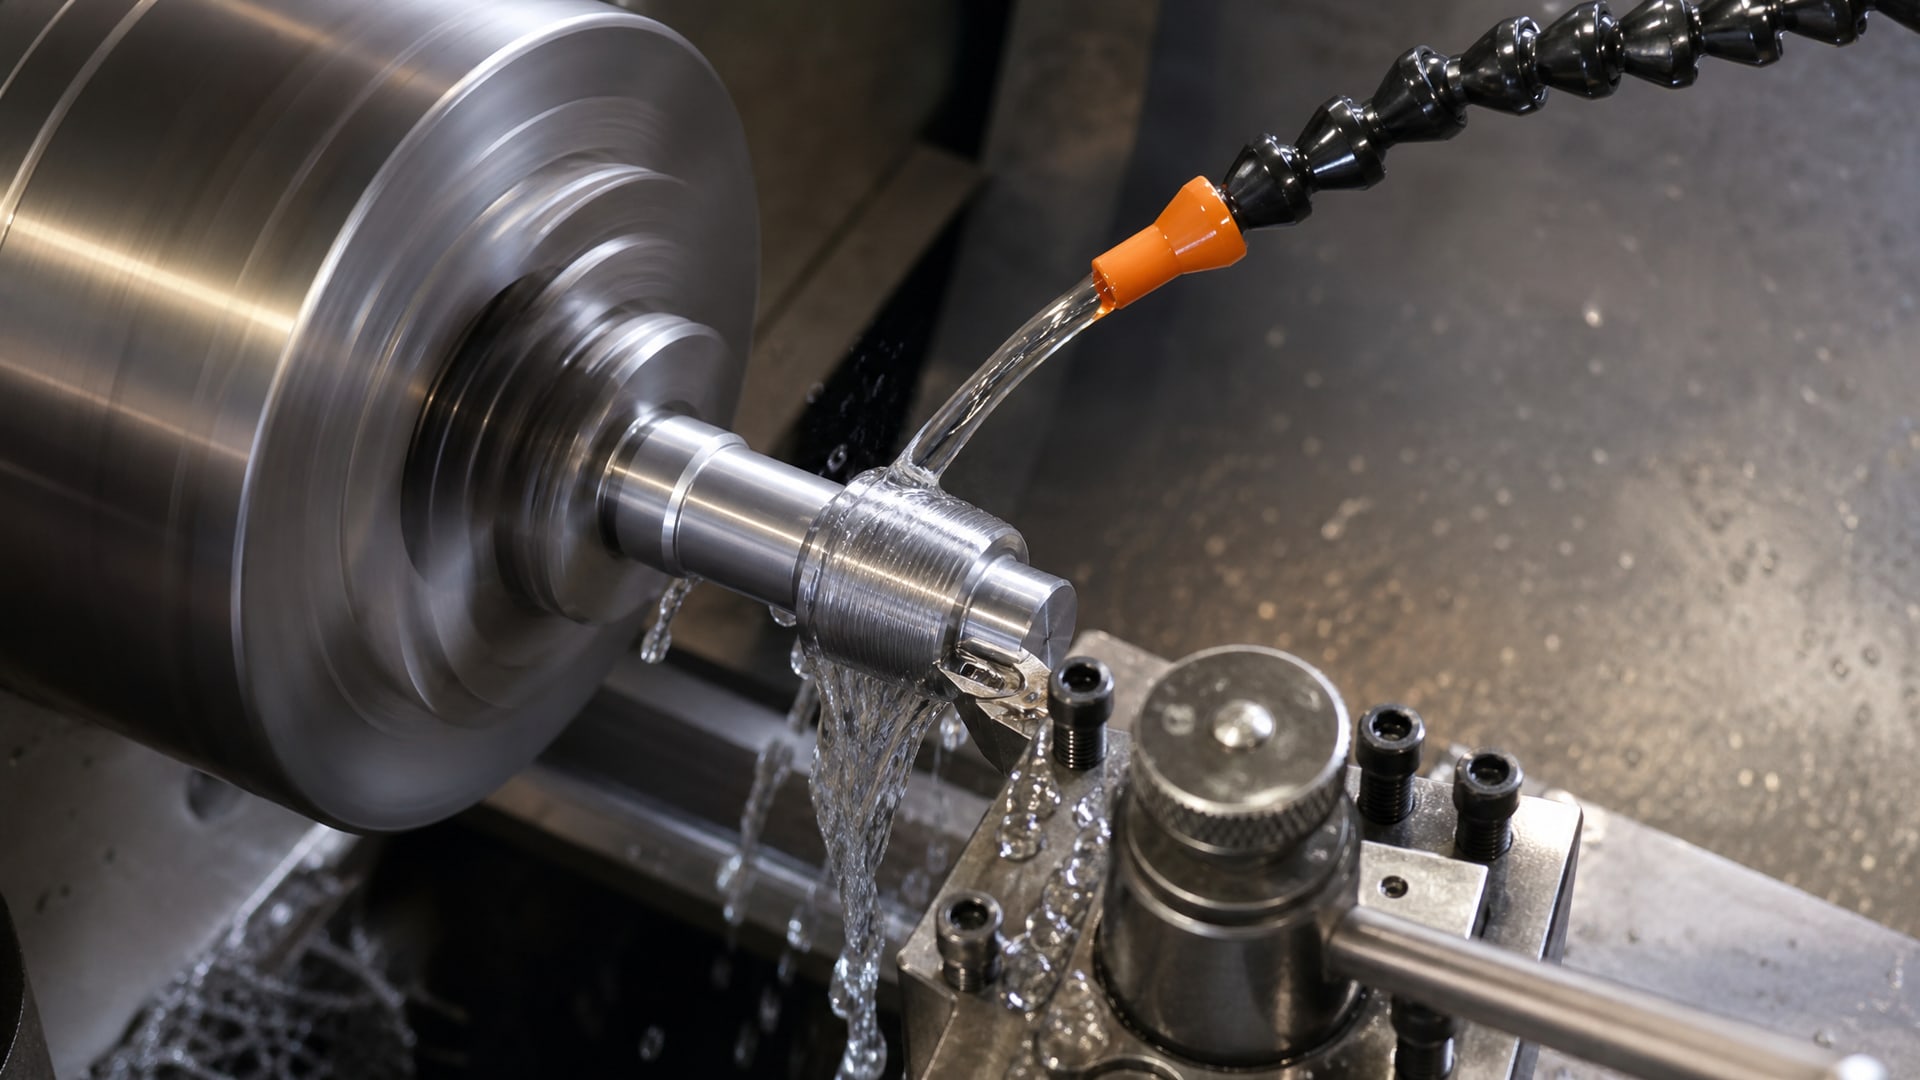
Водосмешиваемые синтетические эмульсии
Это наиболее распространенный выбор для производственной обработки титана. Синтетическая основа (не нефтяная) дает лучший теплоотвод за счет высокой теплоемкости воды в составе. Эмульсия не оставляет маслянистого налета на детали, быстро испаряется, не требует дополнительной промывки.
Рабочий диапазон концентрации: 8–12%. При концентрации ниже 8% недостаточно смазки, риск выше. При концентрации выше 12% растет содержание масляной фазы, что снижает охлаждение - противоположный эффект.
Производители инструмента рекомендуют именно синтетические эмульсии для точения титана, потому что они предсказуемо работают в широком диапазоне давлений (от 12 до 70 бар) и хорошо фильтруются в системах циркуляции.
Полусинтетические СОЖ
Гибридный вариант между маслом и эмульсией. Содержат масляную основу, дополненную синтетическими компонентами и поверхностно-активными веществами. Обеспечивают немного лучшую смазку, чем чистая синтетика, но с небольшим снижением охлаждающей способности.
Для обработки титана полусинтетика подходит, если на станке не получается обеспечить давление выше 35 бар или требуется повышенная адгезия (например, при нарезании резьбы на титановых деталях). Концентрация - обычно 8–15%.
Масляные СОЖ
Чистые минеральные или синтетические масла применяют реже, главным образом при: - сухой обработке (экстремально малые подачи, сверхточные операции); - операциях, где контакт с водой нежелателен (например, при наличии алюминиевых компонентов в сборке); - ремонте станков, где система не настроена на циркуляцию эмульсии.
Но для серийной токарной обработки титана масло теряет по теплоотводу. Оно медленнее испаряется, оставляет слой на детали, требует дополнительной промывки перед окончательной сборкой. Поэтому для стабильной производственной обработки масло используется редко.
Точение титана смазка: роль давления и подачи
Многие закупщики верят, что главное - выбрать "хорошую" СОЖ и больше не думать о системе.
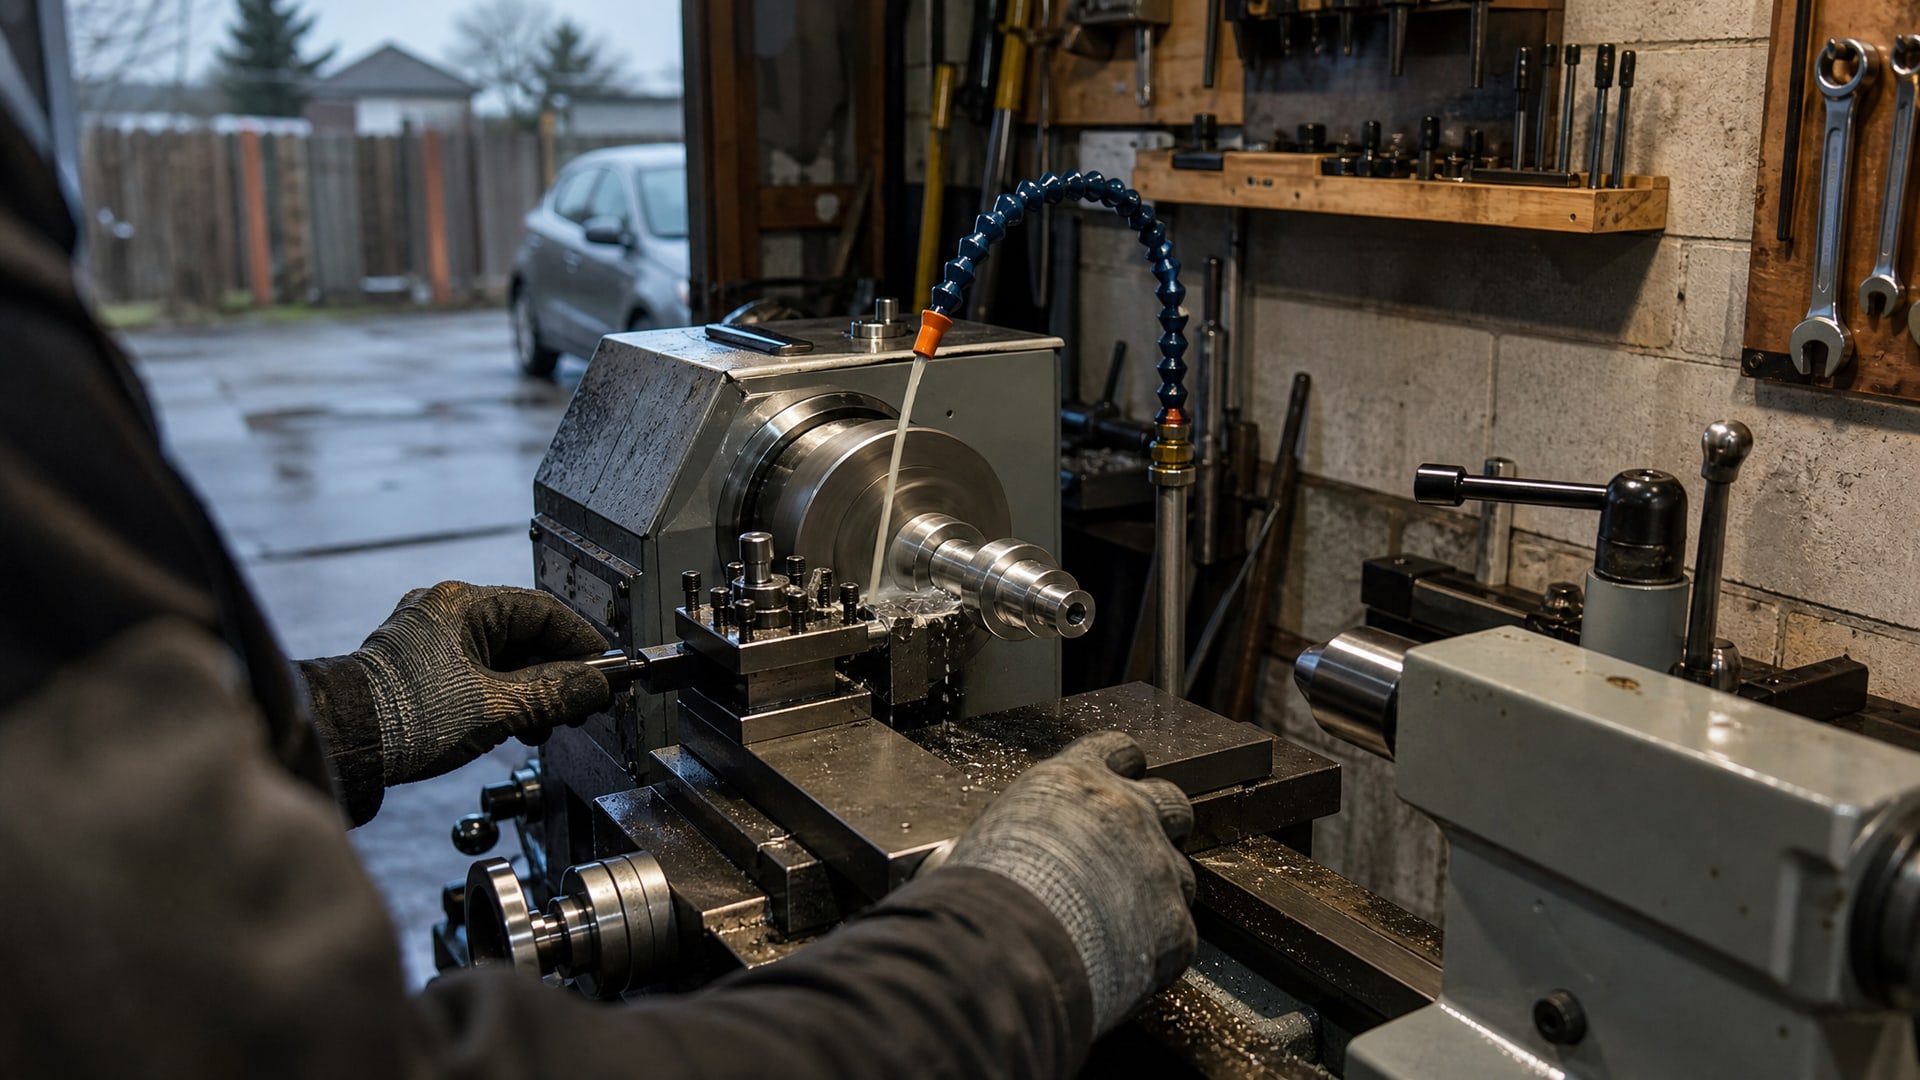
На деле каче работает вот что: давление и направление подачи намного критичнее, чем общий объем жидкости.
Давление подачи: минимум и оптимум
Авиационные гайды по титану указывают минимальное полезное давление в 12 бар. При таком давлении поток способен пробить тепловую пленку вокруг режущей кромки и достичь непосредственно зоны контакта металла.
Рабочий диапазон для большинства операций: 12–70 бар. Для сложных случаев (глубокие зубодробящие проходы, нарезание резьбы на титане) давление может достигать 70 бар и выше.
При давлении ниже 12 бар подача фактически становится орошением (смачиванием): жидкость не проникает в зону резания, окружающий воздух быстро нагревает кромку. Налипание усиливается, стружка держится дольше.
Черезинструментальная подача: почему она лучше внешней
Внешняя подача (форсунки, направленные на наружную часть операции) работает только для внешнего периметра зоны резания. При точении глубокие слои материала остаются в "тепловой тени" инструмента.
Черезинструментальная (through-tool) подача доставляет жидкость сквозь каналы в самом инструменте прямо к режущей кромке. Это позволяет: - охладить кромку со всех сторон; - разорвать пленку налипающегося металла; - вынести стружку из зоны резания, предотвращая ее повторное резание.
Авиационные спецификации по титану не просто рекомендуют черезинструментальную подачу - они указывают на нее как на приоритетный метод. Если станок оборудован такой системой, ею нужно пользоваться.
Расход и концентрация
Авиационный гайд по титану приводит конкретные цифры: расход не менее 13 л/мин при давлении 35 бар и выше. Это не означает "13 литров в минуту от каждой форсунки" - это минимальный расход через инструмент при указанном давлении.
Расход и давление связаны: чем выше давление, тем меньше нужен объем для достижения охлаждающего эффекта. Наоборот, при низком давлении нужен больший расход, чтобы хотя бы омывать зону резания.
Концентрация рабочей эмульсии должна быть в диапазоне 10–12% для оптимального баланса смазки и охлаждения. Это означает: на 10 литров воды в системе - примерно 1–1,2 литра концентрата СОЖ. Превышение концентрации снижает охлаждающий эффект (вода - главный теплоноситель); недостаток усиливает адгезию и налипание.
СОЖ без трещин: контроль и фильтрация
Микротрещины на готовой детали возникают не сразу, а накапливаются при циклических тепловых напряжениях.
Если СОЖ нестабильна - концентрация колеблется, есть загрязнение механическими примесями - температура в зоне резания неконтролируемо растет. Это ускоряет развитие трещин.
Требования к фильтрации
Для систем высокого давления (выше 35 бар) фильтрация должна быть не менее 20 мкм. Частицы грязи и фрагменты стружки крупнее этого размера могут забить каналы в инструменте и нарушить подачу.
Если давление ниже 20 бар, допустима фильтрация до 50 мкм, но для титана лучше не рисковать.
Рекомендуется проверять чистоту СОЖ еженедельно (при интенсивной обработке) или ежемесячно (при обычной работе). Допустимый уровень загрязнений - не более ISO 18/16/13 по классификации чистоты масел.
Контроль концентрации
Стабильность концентрации контролируют рефрактометром. Норма: ±0,5% от установленного значения.
При обработке титана скорость испарения воды выше, чем при работе со сталью (больше тепла выделяется). Концентрация может дрейфовать вверх за смену. Если не добавить воду, эффективность СОЖ упадет.
На крупных производствах используют автоматические дозирующие системы, которые поддерживают концентрацию в узком коридоре. На средних предприятиях контроль проводят оператором вручную каждые 2–3 смены.
Налипание титана станок: профилактика через правильный подбор СОЖ
Налипание возникает при трех условиях одновременно: низкая температура кромки (нет смазки), высокое контактное давление (узкая область резания) и сродство металла к титану (кромка "прилипает" к работе).
Как предотвратить налипание правильной СОЖ
Выбрать синтетическую водосмешиваемую эмульсию с адгезионными пакетами добавок (противозадирные вещества, противоизносные компоненты). Эти вещества создают защитную пленку на кромке, препятствующую прямому контакту с материалом.
EFELE CF-637 применяется в токарной обработке титановых сплавов благодаря сочетанию интенсивного охлаждения (масляная основа смешивается со специальными компонентами) и снижению трения на кромке. Это масло обеспечивает более долгий ресурс инструмента и улучшает качество поверхности детали при снижении риска налипания.
Направить подачу СОЖ максимально близко к режущей кромке - черезинструментальная подача идеальна. При внешней подаче форсунку ориентируют под углом 30–45° к плоскости резания.
Поддерживать концентрацию в верхней трети диапазона: 11–12% вместо 8–9%. Более высокая концентрация дает толще защитную пленку, хотя немного снижает охлаждение. Для титана этот компромисс оправдан.
Проверять давление подачи минимум раз в неделю. Если давление упало (износ насоса, подтечка в шлангах), эффективность падает резко.
Выбор инструмента
Налипание усугубляется, если режущая кромка тупая или неправильно заточена. Для титана используют пластины с носиком R = 0,4–0,8 мм (не острые углы) и положительной передней геометрией. Такая кромка лучше пробивает контактный слой и меньше к нему прилипает.
Инструмент из карбида вольфрама со специальным покрытием (TiAlN, TiN) работает дольше при точении титана. Высокоскоростная сталь недостаточна - кромка быстро деградирует.
Часто задаваемые вопросы
Почему для титана нельзя использовать обычную универсальную СОЖ для стали?
Титан отводит тепло в 5–10 раз медленнее, чем сталь. Универсальная эмульсия, хорошая для стали при низком давлении, не справляется с интенсивным охлаждением при токарной обработке титана. Это приводит к перегреву кромки, налипанию и трещинам в готовой детали. Для титана нужна синтетическая эмульсия с пакетом добавок, стабилизирующей работу при давлении 12–70 бар.
Какое минимальное давление подачи нужно для обработки титана?
Минимальный полезный уровень -12 бар. При таком давлении поток пробивает тепловую пленку вокруг режущей кромки. Для серийного производства рекомендуется 35 бар и выше, особенно если используется черезинструментальная подача. Без давления есть риск налипания и пребрасывания стружки.
Как часто нужно проверять и менять СОЖ при обработке титана?
Концентрацию проверяют раз в 2–3 дня при интенсивной обработке (рефрактометром). Полную замену жидкости проводят раз в 3–6 месяцев в зависимости от объема обработки,质ества фильтрации и степени загрязнения. Если видна черная взвесь в СОЖ или появился запах окисления, менять нужно немедленно.
В чем разница между синтетической и полусинтетической эмульсией для титана?
Синтетическая дает лучше охлаждение и работает стабильнее при высоком давлении (35+ бар). Полусинтетическая немного лучше смазывает и дешевле, но требует более тщательного контроля концентрации. Для токарной обработки титана рекомендуется синтетика.
Может ли черезинструментальная подача повредить тонкие режущие пластины?
При неправильной настройке давления (слишком высокого) - да, может сломать кромку. Но при правильной настройке (35–50 бар для черезинструментальной подачи) пластина становится более живучей, потому что кромка эффективнее охлаждается и меньше изнашивается. Главное - использовать пластины, рассчитанные именно на такую подачу (обычно они маркируются производителем инструмента).
Заключение
Выбор СОЖ для обработки титана - это не просто выбор марки, а настройка всей системы подачи, давления и фильтрации. Синтетическая водосмешиваемая эмульсия с концентрацией 10–12% при давлении 12–70 бар и черезинструментальной подаче предотвращает большинство проблем: налипание снижается, трещины не развиваются, ресурс инструмента растет.
Начните с проверки текущей схемы подачи: есть ли черезинструментальный канал в инструменте, каково реальное давление на станке, как часто контролируется концентрация. Если давление ниже 12 бар или концентрация дрейфует, это первое, что нужно исправить. После этого подберите синтетическую эмульсию, одобренную для титановых сплавов, наладьте еженедельный контроль концентрации и фильтрацию не хуже 20 мкм - и стабильность обработки возрастет заметно.