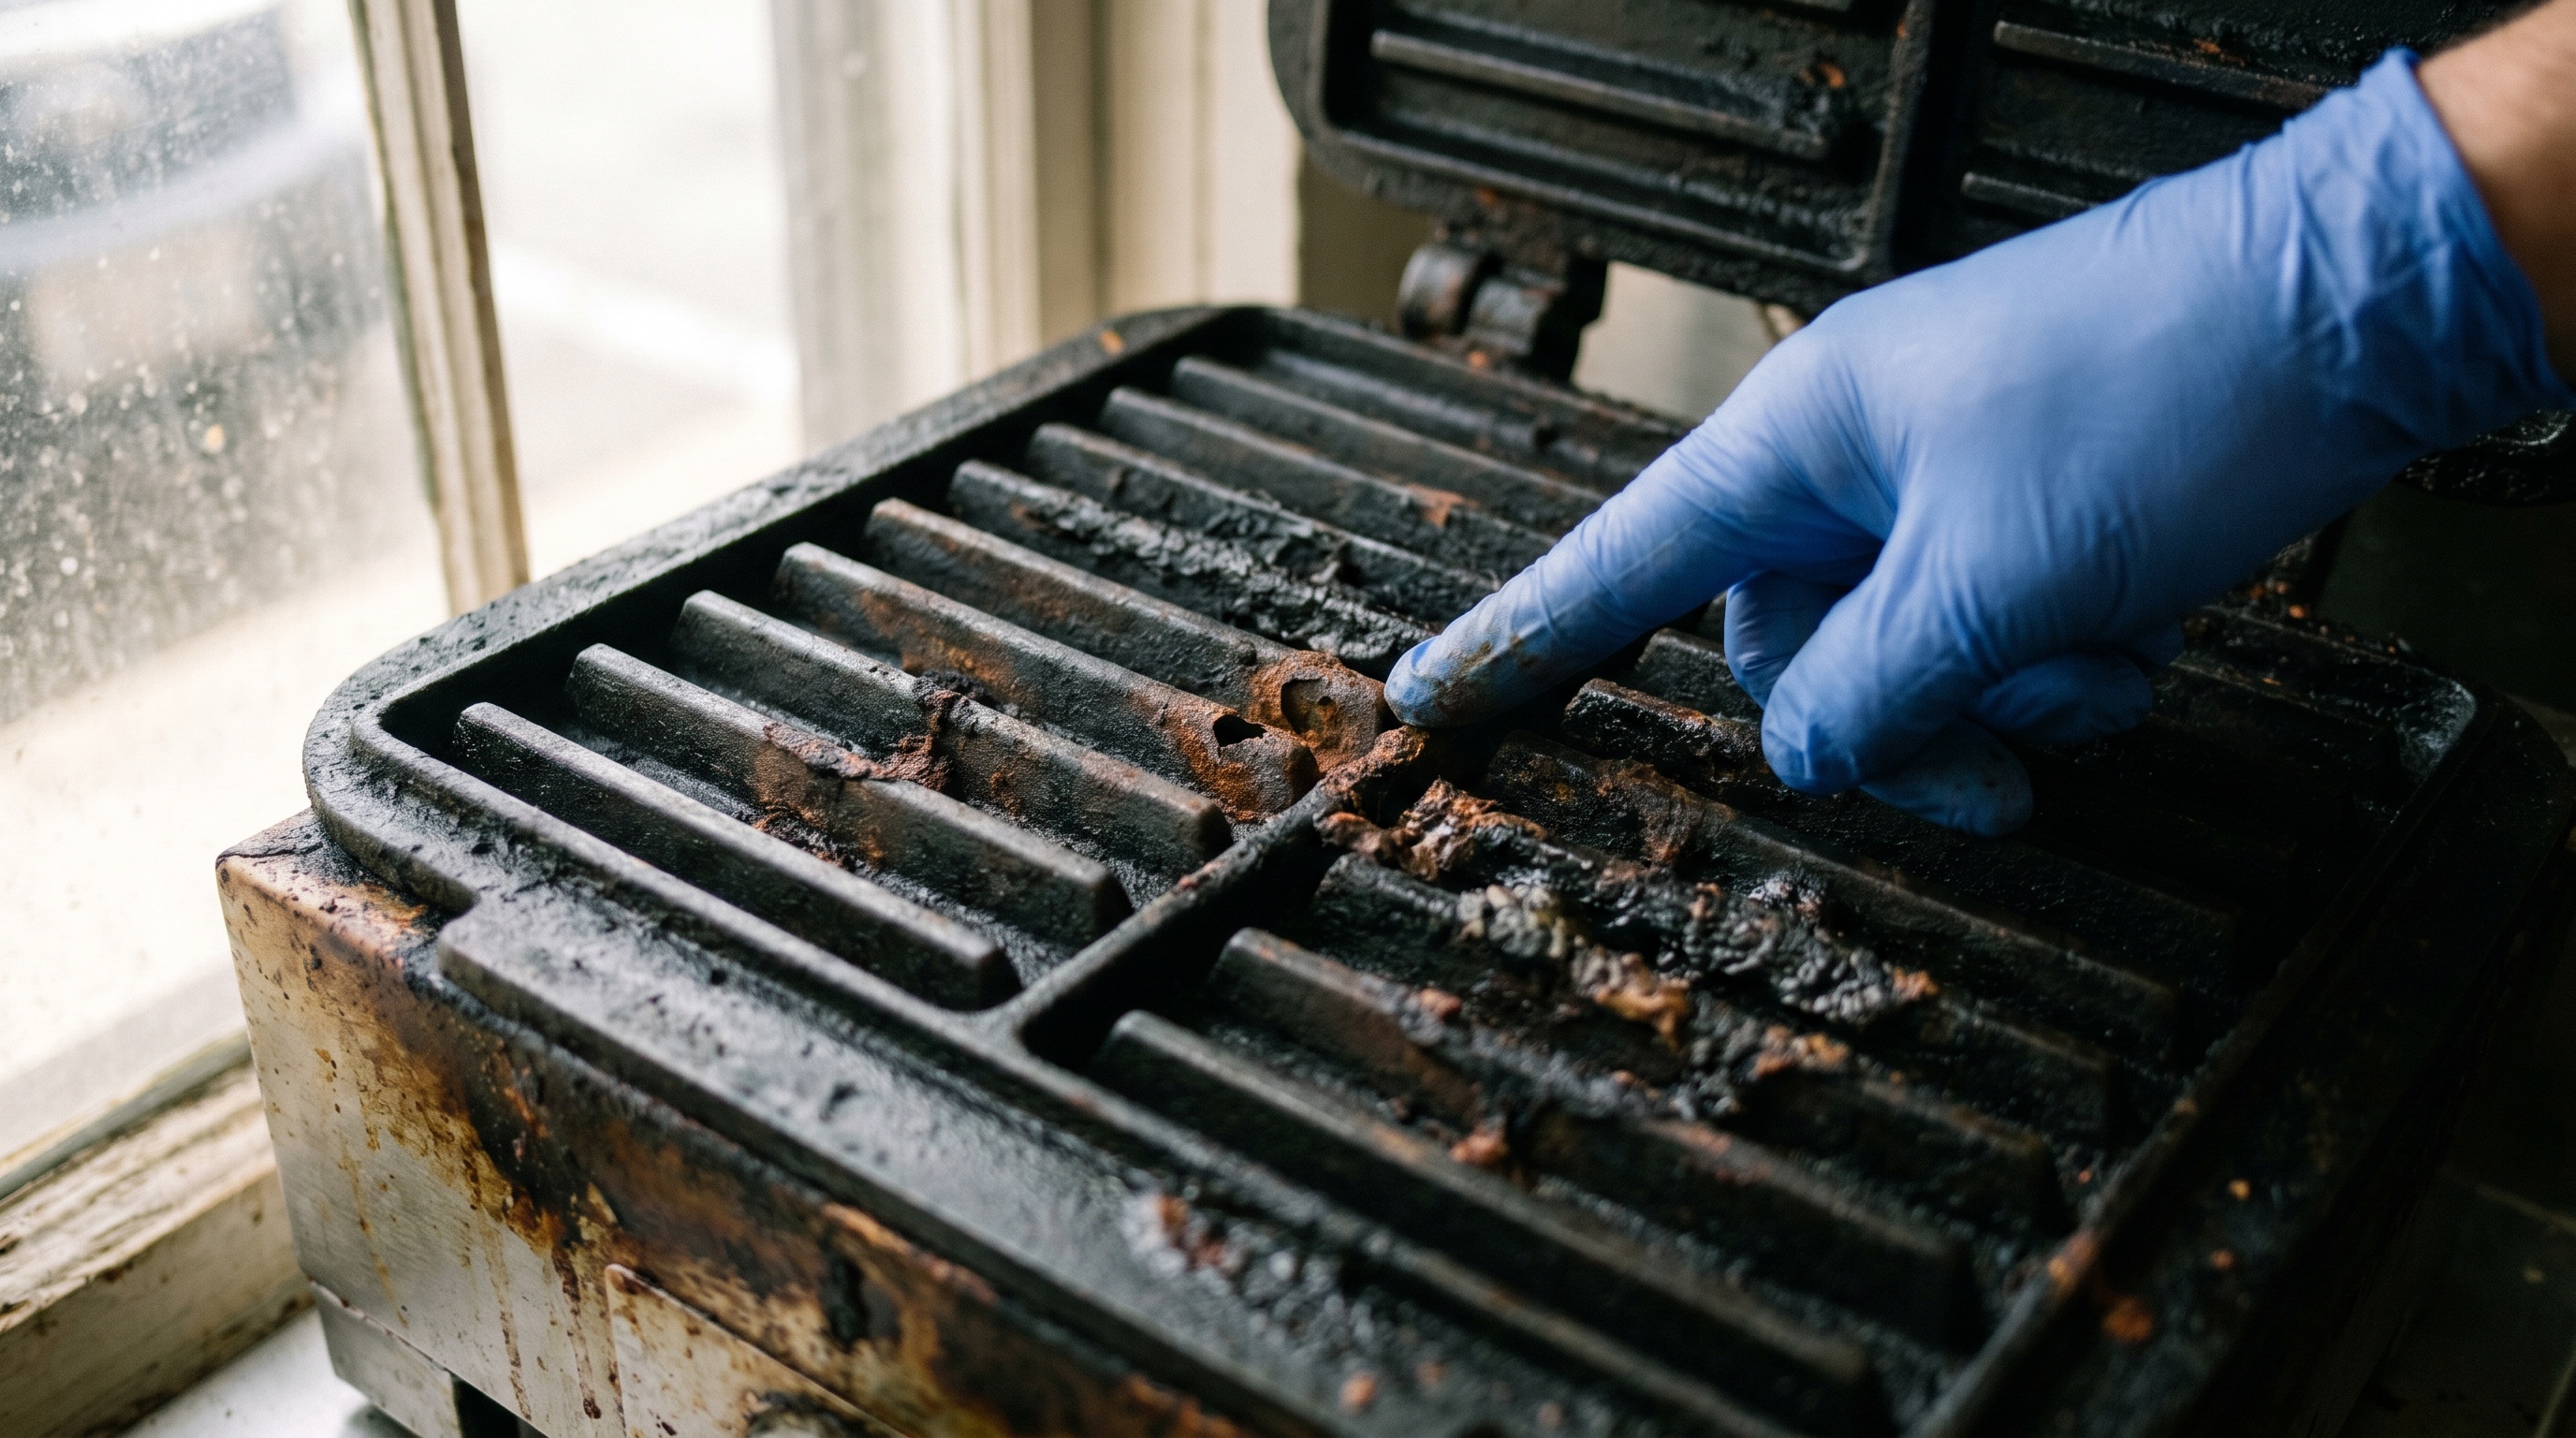
Вафельные печи — один из самых требовательных объектов для смазочных материалов. Они работают при температурах до +260 °C, в среде, где возможен контакт со сладким сырьем и паром, требуют длительного межсервисного ресурса и совместимости с полимерными деталями конструкции. Неправильный выбор смазки приводит к скорому пригоранию, утечкам через сальники и преждевременному износу опорных подшипников — всё это останавливает конвейер и бьет по производительности.
Синтетическая смазка на основе перфторполиэфира (PFPE) и политетрафторэтилена (PTFE) с пищевым допуском NSF H1 — одна из лучших отечественных альтернатив турецким аналогам. Её рабочий диапазон от −20 °C до +260 °C обеспечивает тройной результат: термостойкость без загрязнения продуктов, высокую несущую способность при низких скоростях вращения и стоимость, в полтора-два раза ниже импортных эквивалентов с аналогичными характеристиками. Статья раскрывает, на чём основана эта выгода и как её реализовать при обслуживании вашего оборудования.
Почему обычная смазка не подходит для вафельных печей
Вафельные печи — это не просто тепловой источник.
Это интеграция ярусных или ротационных механизмов, работающих при высоких температурах, низких скоростях вращения и постоянном контакте с паром и влагой. Опорные подшипники качения, шпиндели и рейки должны работать без заеданий и перекоса, иначе вафли пригорают неравномерно.
Универсальная литиевая смазка (ГОСТ-типа ЦИАТИМ-203) рассчитана на температуру от −50 до +90 °C — она просто вытечет из узла при +200 °C. Синтетические смазки, не имеющие пищевого допуска, чреваты загрязнением продукта при малейшей утечке, что нарушает санитарные требования пищевого производства. А обычная высокотемпературная паста, хоть и держит температуру, часто деградирует при контакте с влагой или паром — её масляная основа окисляется быстрее.
Для вафельных линий требуется синтетическая смазка с пищевым допуском NSF H1, термостойкостью минимум до +260 °C, совместимостью с пластмассами и эластомерами (уплотнения из FKM, EPDM, нейлон) и устойчивостью к воде и пару. Только такой набор параметров обеспечит надёжное обслуживание без риска.
Критические параметры смазки для вафельного оборудования
Когда вы выбираете смазку для вафельной печи, нужно смотреть на пять основных параметров, каждый из которых влияет на ресурс и безопасность.
1. Пищевой допуск (NSF H1)
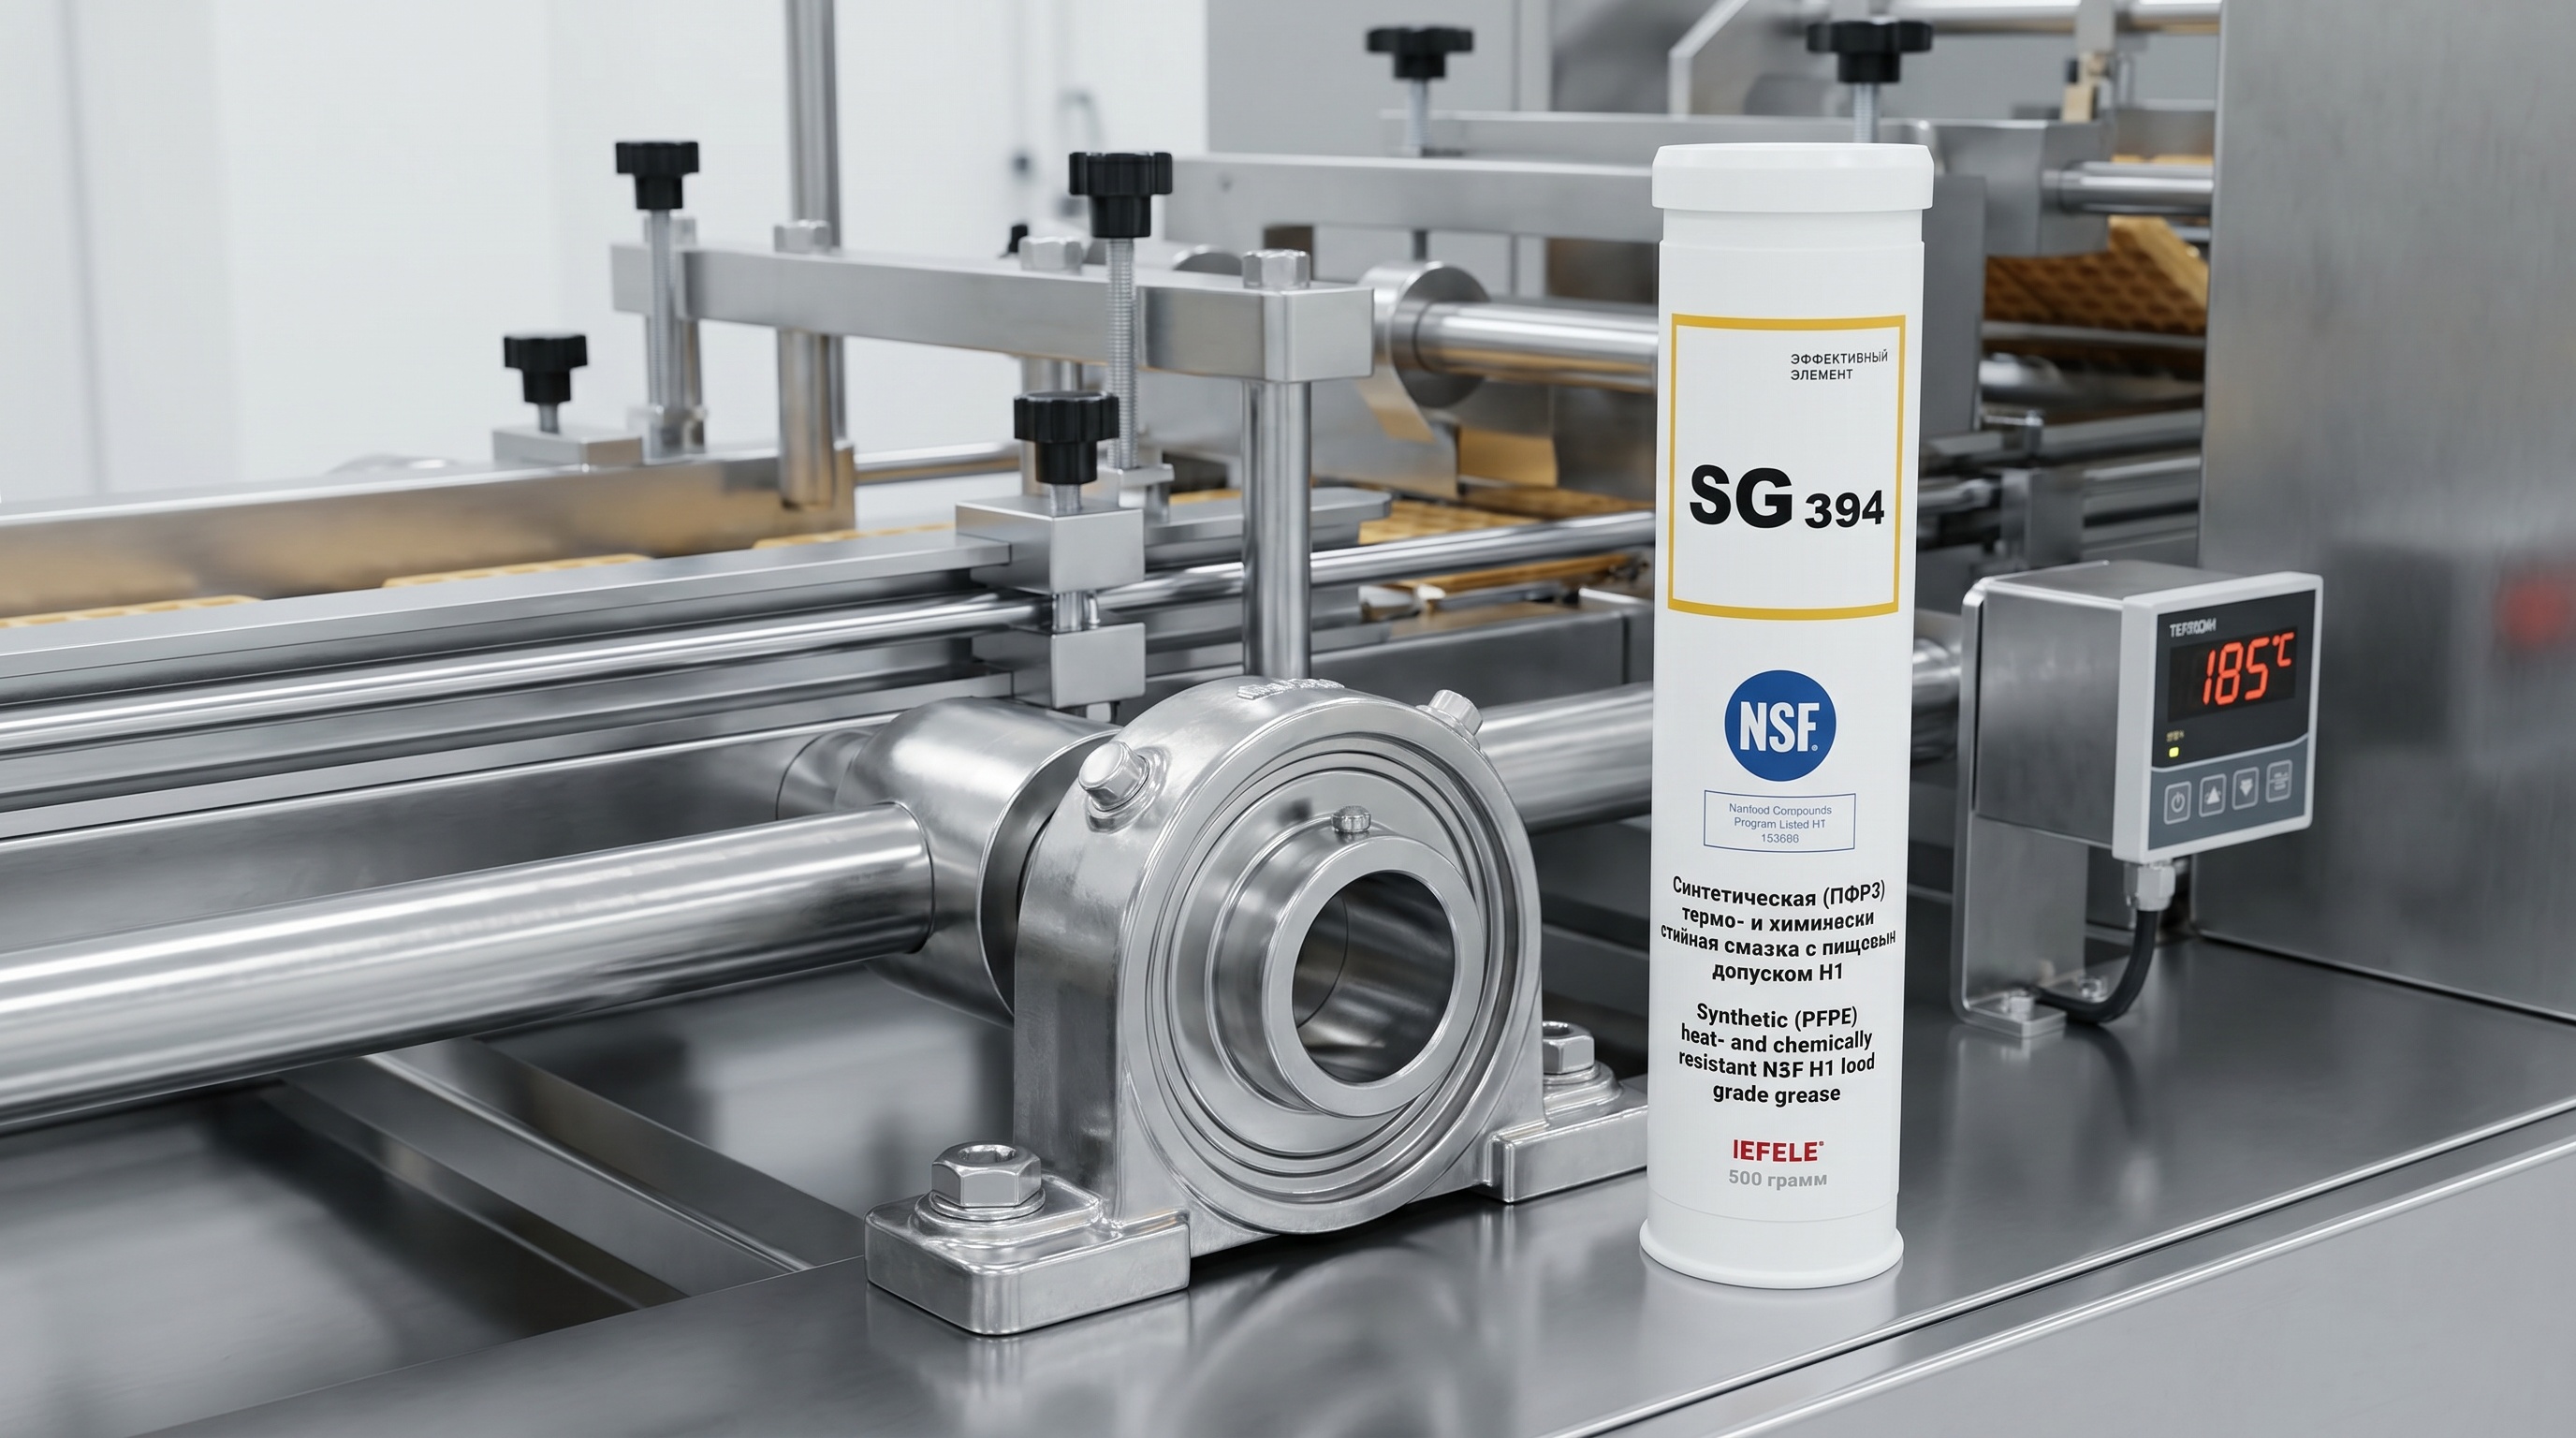
NSF H1 — это американский стандарт допуска для смазок, где может случиться контакт с пищей. Это не означает, что смазку едят, а то, что при нарушении герметичности она не нанесёт вреда при попадании в готовый продукт. Для вафельных печей это критично, поскольку микротрещины в уплотнении — дело обычное при тысячах циклов. Заменители с NSF H1 редки и дороги; отсутствие допуска автоматически исключает смазку из рассмотрения.
2. Температурный диапазон
Синтетическая PFPE-смазка гарантирует работу от −20 °C до +260 °C. Это важно потому, что при пуске печи холодная смазка не должна быть вязкой, а при рабочей температуре +200–260 °C должна работать без вытекания и окисления за несколько часов. Синтетические эфиры и парафины вне этого диапазона теряют свойства, что приводит к быстрому износу подшипников.
3. Совместимость с материалами
В вафельных печах используются полимерные уплотнения (фторкаучук FKM, этилен-пропиленовый каучук EPDM) и пластмассовые детали (нейлон, ПОМ). Обычная паста на минеральной основе разбухает и теряет герметичность, если контактирует с PTFE-смазкой высокой концентрации. PFPE-основа не имеет таких проблем и совместима со всеми этими материалами.
4. Окислительная стабильность
Синтетическая PFPE-основа обладает стабильностью в 5–10 раз выше, чем минеральные масла. При работе смазки в открытом воздухе (в печи присутствует пар и кислород) окислительная стабильность определяет ресурс. Благодаря синтетической основе смазка работает без замены 2–3 года при регулярном обслуживании (дозабивание каждые 3–6 месяцев). Дешёвые аналоги требуют замены каждые 6–12 месяцев.
5. Устойчивость к воде и пару
Вафельные печи работают во влажной среде — помещение насыщено паром, на оборудование брызгают воду при мойке. Минеральная паста впитывает влагу, теряет консистенцию и прилипает на стенках узла. PFPE/PTFE-смазка гидрофобна по природе и отталкивает воду, сохраняя вязкость и защитные свойства.
Состав и свойства высокотемпературной синтетической смазки
Синтетическая смазка на основе PFPE и PTFE строится из двух ключевых компонентов.
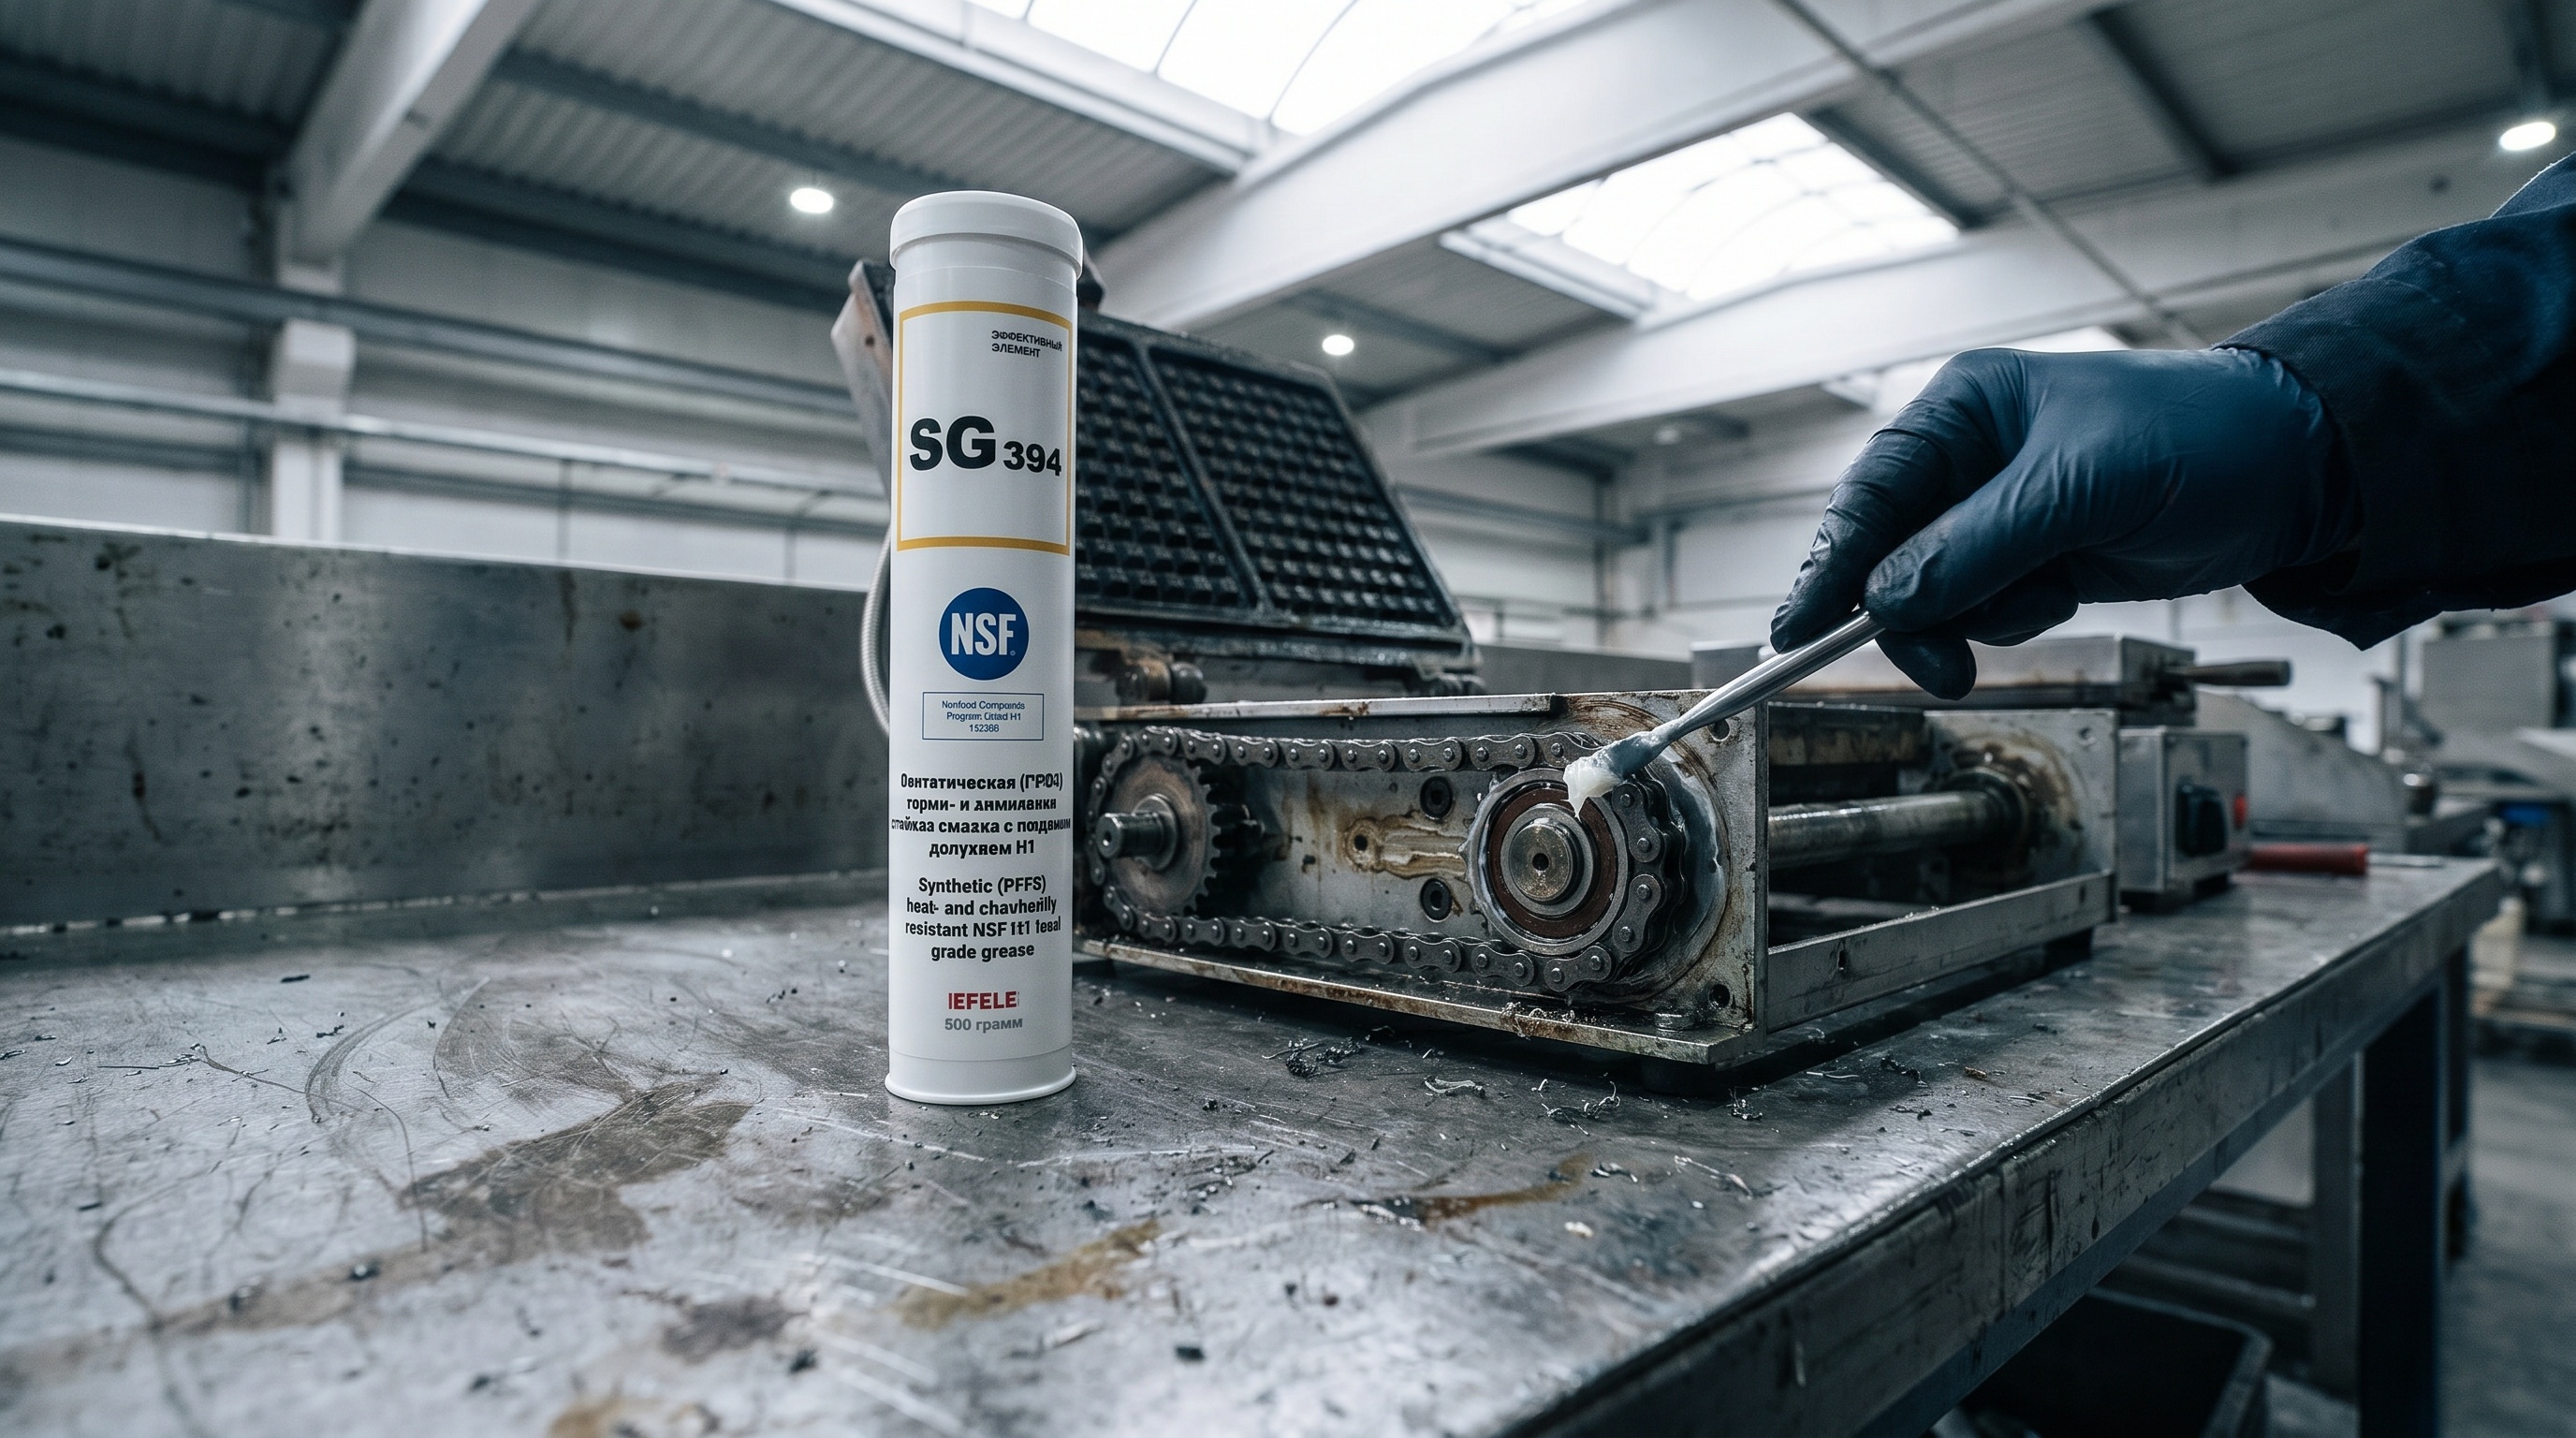
Загуститель — политетрафторэтилен (PTFE) в концентрации, обеспечивающей консистенцию, удобную для ручного заполнения смазочных полостей (класс NLGI 2). Масляная основа — перфторполиэфир (PFPE), синтетический эфир с молекулярной структурой, выдерживающей +260 °C без деградации. Присадки обеспечивают высокоэффективные противозадирные свойства для работы при низких скоростях и высоких нагрузках.
Одна из заметных особенностей отечественной версии такой смазки — высокая плотность: стандартный 800-граммовый картридж содержит объём смазки, который в обычных пастах составлял бы 400 г. Это значит, что при одном и том же объёме оборудования вы тратите вдвое меньше картриджей. Как результат — меньше оперативных расходов и реже нужно менять картридж в пневмопредаватель.
Отечественный аналог EFELE SG-394 с такой формулировкой получил пищевой допуск NSF H1 потому, что PFPE и PTFE инертны к пищевым компонентам (сахару, жирам, муке) и не мигрируют в продукт даже при небольших утечках. Для опорных подшипников качения и механизмов ярусных печей это означает долгий ресурс без окисления, отсутствие температуры каплепадения и высокую несущую способность благодаря PTFE-загустителю и противозадирным присадкам.
Сравнение с турецкими аналогами: почему отечественная смазка выгоднее
Турецкие смазочные компании производят аналоги для вафельных печей — обычно это полусинтетические или синтетические пасты, также с пищевым допуском.
По характеристикам они часто идентичны отечественным, однако есть важные отличия в цене и дополнительных параметрах.
| Параметр | Что даёт выгоду | Отечественная PFPE/PTFE | Турецкие аналоги |
|---|---|---|---|
| Цена за единицу | Прямой расход | 1× (базис) | 1,5–2× выше |
| Плотность смазки | Больше смазки в одном картридже | 800 г/картридж | 400–600 г/картридж |
| Базовое масло | Ресурс и совместимость | PFPE (инертное) | PFPE, редко эфиры (менее инертны) |
| Загуститель | Работа на низких оборотах | PTFE (несущая способность) | PTFE, иногда политиум (дешевле) |
| NSF H1 | Безопасность пищевого производства | Есть | Есть, но есть исключения |
| Термостойкость | Рабочий диапазон | до +260 °C гарантирован | до +260 °C, иногда заявлено, реально меньше |
| Ресурс между обслуживаниями | Трудозатраты | 3–6 месяцев между дозабивками | 2–4 месяца (окисляются быстрее) |
| Совместимость с FKM/EPDM | Герметичность узлов | Полная | Часто ограничена |
| Логистика и поддержка | Сроки поставки | Россия (5–7 дней) | Импорт (21–40 дней) |
На практике экономия получается за счёт трёх факторов:
Прямая цена: турецкая смазка дороже на 50–100%.
Объём в картридже: вы покупаете реально больше смазки за один платёж; меньше оперативных закупок и логистики.
Ресурс: благодаря PFPE-основе смазка не окисляется быстро, поэтому интервал между дозабивками можно увеличить на 30–50%, что снижает трудозатраты.
Если на вашей вафельной линии 20 узлов (подшипники, направляющие, шпиндель), которые обслуживаются раз в квартал: - Турецкая смазка: 20 узлов × 4 раза/год × 0,5 картриджа × 3000 руб. = 120 000 руб./год на смазку + 120 часов на обслуживание. - Отечественная PFPE/PTFE-смазка: 20 узлов × 3 раза/год × 0,25 картриджа × 1500 руб. = 22 500 руб./год на смазку + 90 часов на обслуживание. - Экономия: 97 500 руб. + 30 часов труда в год.
Правильное применение и схема обслуживания
Чтобы получить максимальный ресурс от высокотемпературной синтетической смазки на вафельной линии, нужна система, а не случайная подмазка.
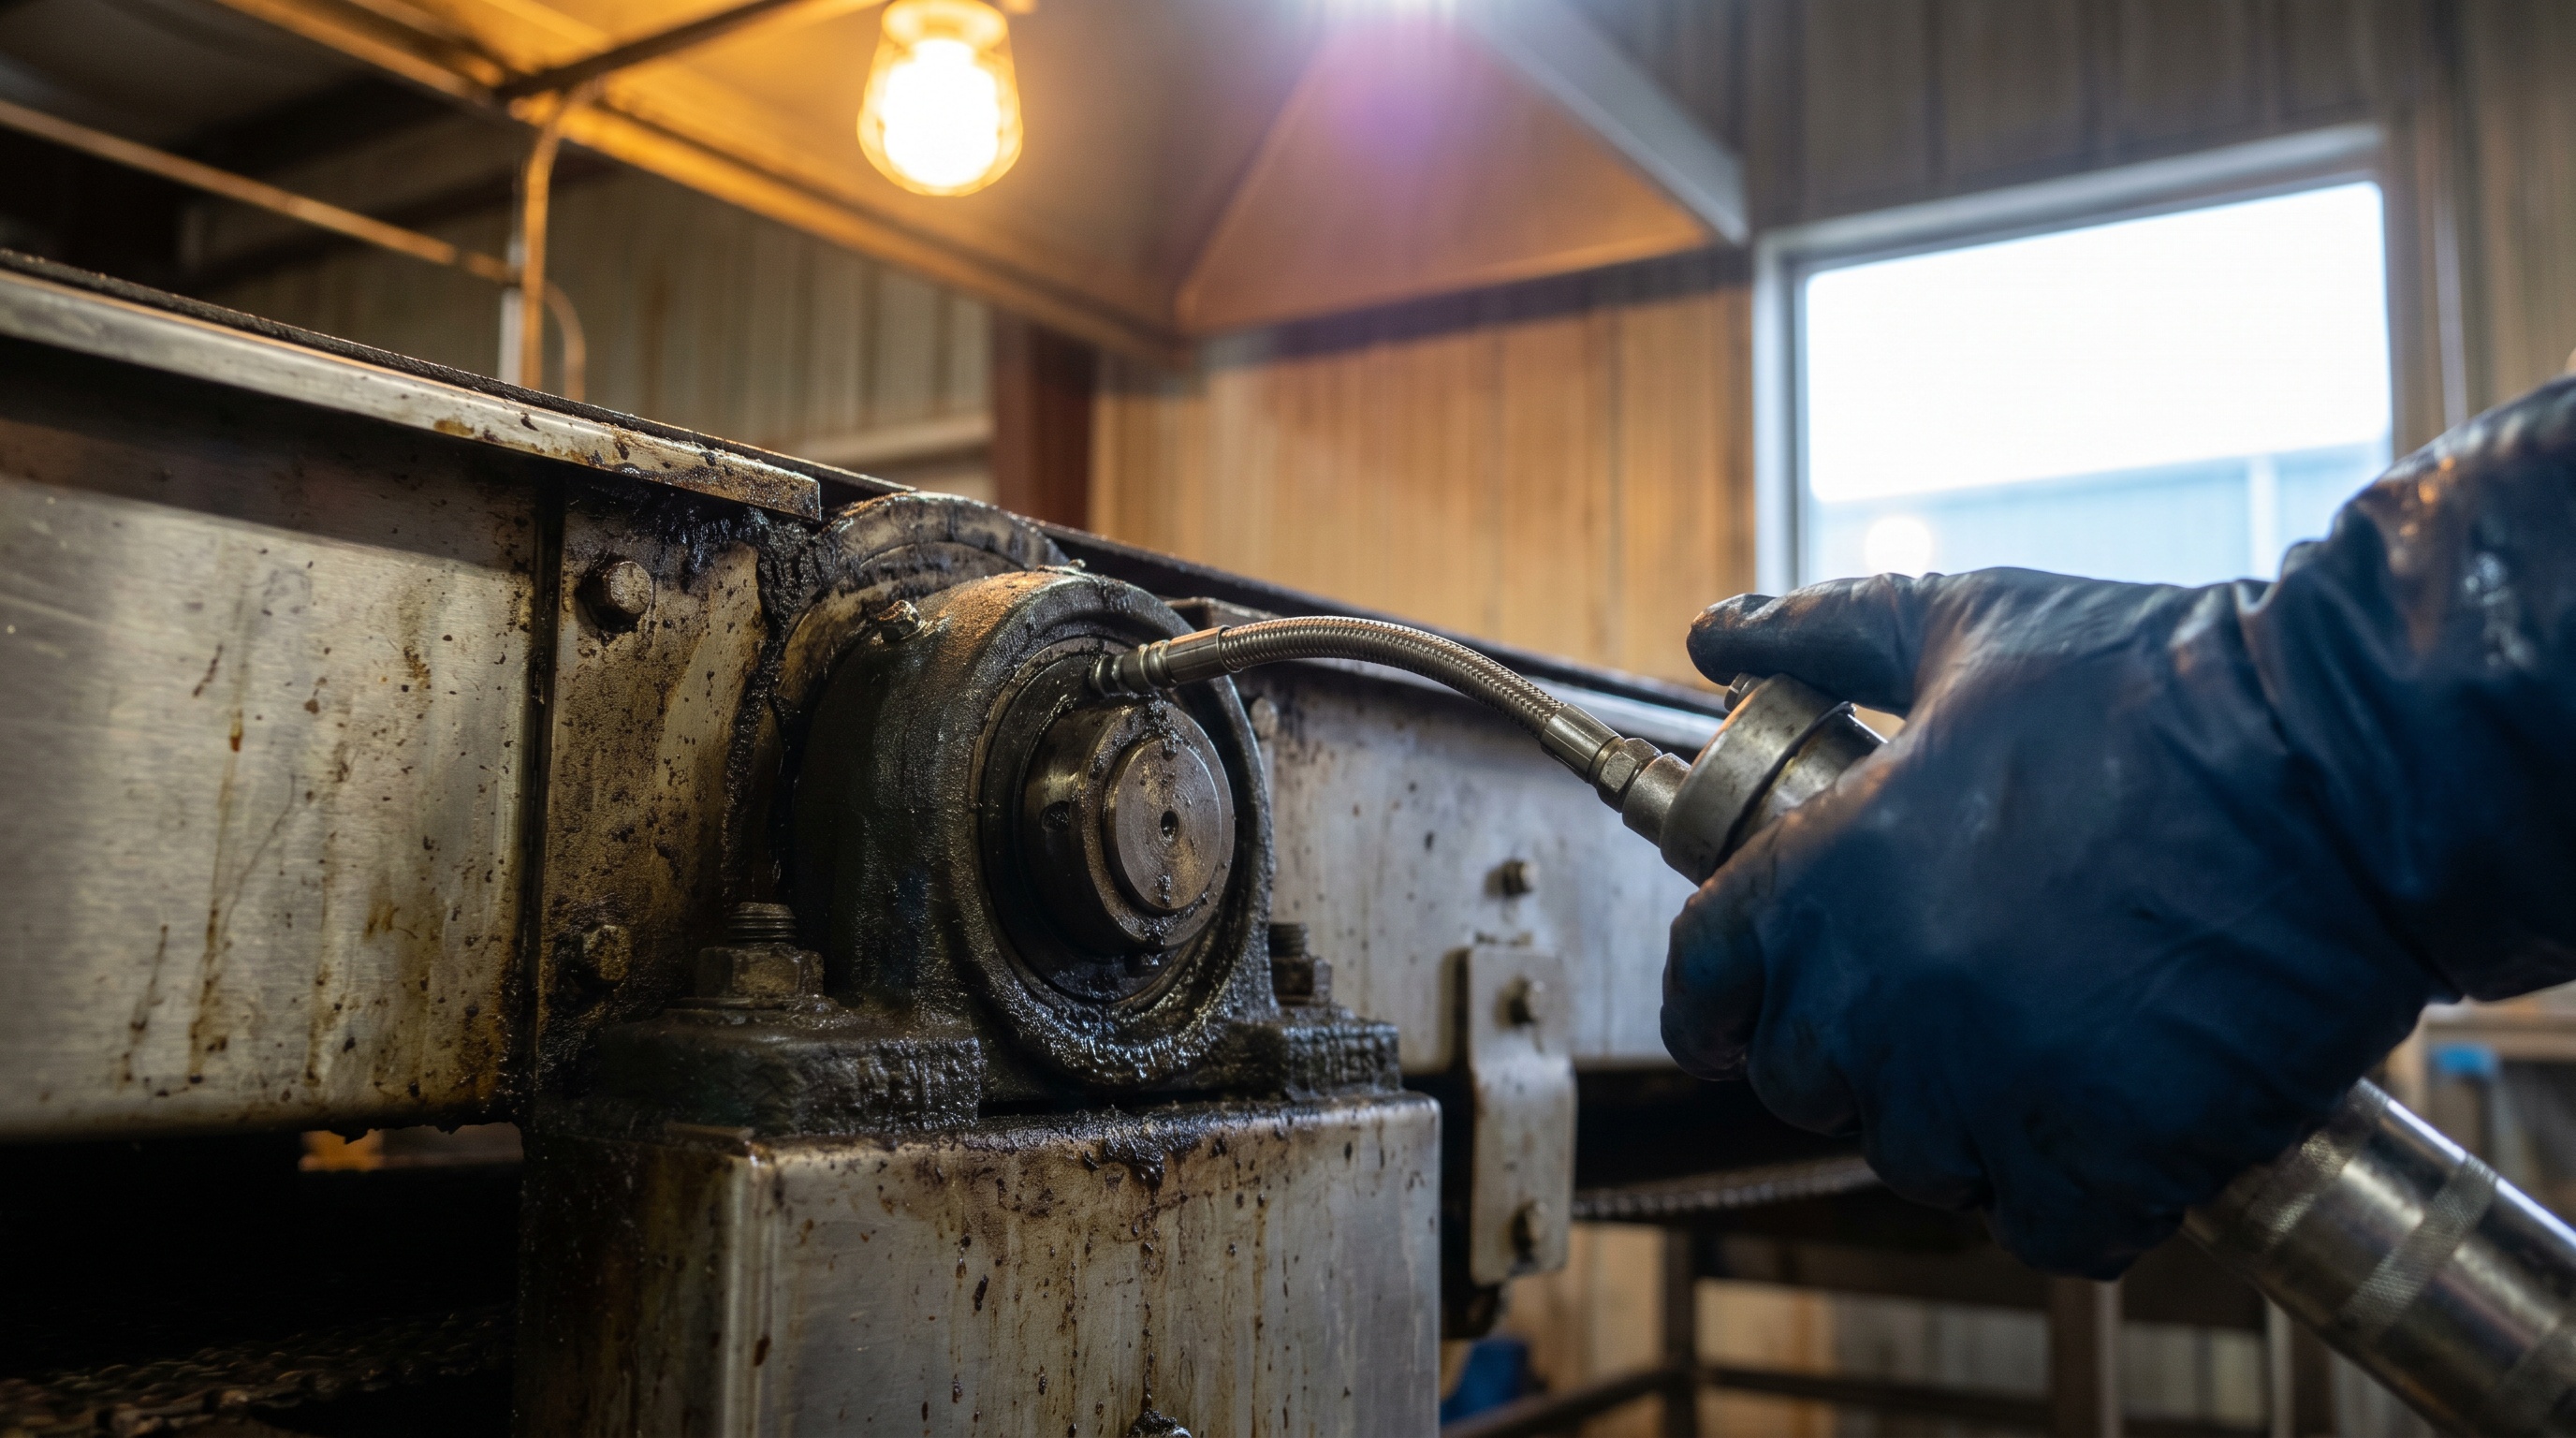
Подготовка узлов перед первым использованием
Если вы переходите с другой смазки (особенно с минеральной пасты), узлы нужно очистить. Минеральное масло плохо совместимо с PFPE, может образовать отстой и забить каналы подачи. Рекомендуется протирка спиртом или слабощелочным раствором, сушка феном, только потом новая смазка.
Схема дозабивки по узлам
Опорные подшипники качения ярусной печи: дозабивка раз в 3 месяца (по 1–2 г в смазочный канал).
Шпиндель и направляющие: раз в 3 месяца (2–3 г).
Боковые рейки и цепные передачи (если они есть): раз в 6 месяцев.
Уплотнения вала (если они открыты): раз в месяц (по 0,5 г в минимальном количестве).
Объём за один раз — не более 2–3 граммов на точку, иначе смазка нагревается и бежит, загрязняя вафли.
Контроль и замена
Синтетическая смазка без температуры каплепадения требует визуального контроля. Признаки необходимости замены узла целиком: потемнение от жёлтого к коричневому (окисляется), капание масла вместо смазки из сальника (загуститель распался), заметный нагрев узла относительно соседних (смазка потеряла несущую способность). Полная замена смазки в узле требуется 1 раз в 2–3 года при правильном сервисе.
Экономический расчёт: стоимость владения
Выбор смазки влияет на все аспекты бюджета обслуживания вафельной печи.
Давайте посчитаем полный цикл для производства среднего объёма.
Прямые расходы (материалы)
Вариант 1: Турецкая смазка (гипотеза) - Цена: 3000 руб./картридж (400 г). - На линию из 20 узлов: 8 картриджей/год. - Затраты: 8 × 3000 = 24 000 руб./год.
Вариант 2: Отечественная PFPE/PTFE-смазка - Цена: 1500 руб./картридж (800 г). - На линию из 20 узлов: 4 картриджа/год. - Затраты: 4 × 1500 = 6000 руб./год.
Экономия на материалах: 18 000 руб./год (75% снижение).
Трудозатраты
Вариант 1: Турецкая смазка - Обслуживание каждые 2 месяца: 6 раз/год. - Время на сервис одного узла: 30 минут. - Всего: 20 узлов × 6 раз × 0,5 часа = 60 часов/год. - При стоимости труда 500 руб./час: 30 000 руб./год.
Вариант 2: Отечественная смазка - Обслуживание каждые 3 месяца: 4 раза/год. - Время на сервис: 30 минут. - Всего: 20 узлов × 4 раза × 0,5 часа = 40 часов/год. - При стоимости труда 500 руб./час: 20 000 руб./год.
Экономия на труде: 10 000 руб./год.
Время простоя оборудования
Вариант 1: 6 остановок × 2 часа = 12 часов простоя. - Потери производства (при выпуске 500 кг вафель/час): 6000 кг недоделанной продукции. - Убыток (при цене 100 руб./кг): 600 000 руб./год.
Вариант 2: 4 остановки × 1,5 часа = 6 часов простоя. - Потери: 3000 кг. - Убыток: 300 000 руб./год.
Экономия на потерях: 300 000 руб./год.
Итоговая стоимость владения (TCO) за год
| Вид расхода | Турецкая смазка | Отечественная смазка | Экономия |
|---|---|---|---|
| Материалы | 24 000 | 6 000 | 18 000 |
| Трудозатраты | 30 000 | 20 000 | 10 000 |
| Потери от простоя | 600 000 | 300 000 | 300 000 |
| ИТОГО | 654 000 | 326 000 | 328 000 (50%) |
Таким образом, переход на качественную отечественную смазку окупается за счёт снижения простоев и трудозатрат в течение первого же года.
Типичные ошибки при выборе и как их избежать
При закупке смазки для вафельных печей технические специалисты часто делают повторяющиеся ошибки.
Ошибка 1: Полагаться только на цену
Дешёвая смазка часто не имеет пищевого допуска NSF H1 или рассчитана на температуру до +200 °C вместо +260 °C. Экономия на покупке становится убытком при аварийной замене подшипника и потере продукции. Всегда требуйте паспорт соответствия и проверьте допуски в техспецификации.
Ошибка 2: Путать «высокотемпературная» со «специализированной для вафельной печи»
Высокотемпературная паста может выдержать температуру, но не иметь пищевого допуска или быть несовместимой с FKM-уплотнениями. Вафельная линия требует специального набора свойств — не только термостойкость. Отечественные смазки этого класса и их аналоги прошли испытания именно на вафельных печах и это отличает их от универсальных паст.
Ошибка 3: Менять смазку на соседнюю дешевле без испытаний
Если у вас работает одна смазка, переход на новую требует минимум недельного пилота на 1–2 узлах. Температура узла, вибрация, утечки — всё должно быть на уровне контрольной смазки. Иначе вы рискуете получить отказ ночью в выходной.
Ошибка 4: Считать, что больше смазки — лучше
Избыток смазки нагревается сильнее, окисляется быстрее и пачкает соседние узлы. Стандарт — заполнить смазочный канал на 2/3 объёма. Дозабивка делается малыми порциями, по 1–2 г.
Ошибка 5: Игнорировать совместимость с материалами
Если вы ставите на место минеральной смазки синтетическую PFPE/PTFE-смазку, уплотнения из эпоксидной смолы или старого полиэтилена могут дать усадку. Требуется предварительная проверка совместимости и предпочтительно пилотное испытание на одном узле перед массовой заменой.
Ошибка 6: Забыть про логистику при закупке импортной смазки
Турецкая смазка поставляется 3–4 недели. Если у вас кончилась смазка на печи в пятницу, вы не получите импорт раньше чем в следующий месяц. Отечественная смазка складируется на региональных дистрибьюторах и доставляется за 5–7 дней. Это не прямая экономия, но влияет на планирование сервиса.
Часто задаваемые вопросы
Можно ли использовать для вафельной печи обычную высокотемпературную смазку?
Нет. Обычная высокотемпературная паста может выдержать +260 °C, но часто не имеет пищевого допуска NSF H1, что делает её небезопасной для пищевого производства. Кроме того, она может быть несовместима с полимерными уплотнениями (FKM, EPDM) вашего оборудования. Для вафельных линий требуется смазка с комплексом свойств: термостойкость до +260 °C, NSF H1, совместимость с пластмассами и водостойкость.
Как часто нужно менять смазку в вафельной печи?
При использовании высокотемпературной синтетической смазки с пищевым допуском дозабивка проводится раз в 3 месяца для основных узлов. Полная замена смазки в узле (разборка, промывка, повторное заполнение) требуется 1 раз в 2–3 года при правильном обслуживании. Дешёвые или минеральные смазки требуют замены чаще — раз в 6–12 месяцев.
Совместима ли синтетическая PFPE-смазка со всеми материалами вафельной печи?
Смазка на основе PFPE полностью совместима с фторкаучуком (FKM), этилен-пропиленовым каучуком (EPDM) и нейлоном. Однако при переходе с минеральной смазки требуется очистка узла спиртом, так как минеральные масла плохо совместимы с синтетическими эфирами и могут образовать отстой. После первого заполнения синтетической смазкой проблем совместимости не возникает.
Почему отечественная смазка такого класса дешевле турецких аналогов?
Отечественное производство имеет меньше логистических издержек (доставка в регионы короче, сбыт проще). Кроме того, отечественные производители не несут расходы на сертификацию в зарубежных странах для каждого рынка, которые турецкие компании перекладывают на цену. При этом характеристики смазки (PFPE-основа, PTFE-загуститель, NSF H1) идентичны мировым аналогам.
Что делать, если из-под уплотнения вафельной печи течёт смазка?
Вытечка смазки указывает на то, что уплотнение изношено или загрязнено песком и сахаром. Нужна разборка узла, чистка уплотнительной поверхности и замена уплотнения, если оно критично. Просто долить смазку без чистки неправильно — вытечка продолжится. После чистки узел необходимо заново заполнить. Если вытечки повторяются через неделю, уплотнение неисправно полностью.
Заключение
Выбор смазки для вафельных линий — это выбор между регулярным дорогим сервисом и инвестицией в качественный материал, который работает дольше и дешевле. Синтетическая смазка на основе PFPE и PTFE с пищевым допуском NSF H1 даёт комплекс преимуществ: термостойкость до +260 °C, совместимость со всеми полимерами, высокая несущая способность при низких оборотах, и экономия на материалах и труде в масштабе 1,5–2 раза против турецких аналогов.
Переход на такую смазку окупается в течение первого года благодаря снижению трудозатрат, частоты обслуживания и, главное, времени простоя оборудования. Среднее производство мощностью в 20 узлов на вафельной линии экономит 300 000–350 000 рублей в год. Рекомендуемый шаг: закупить пробную партию (2–3 картриджа), провести испытание на контрольных узлах в течение месяца и при положительном результате перевести линию полностью.