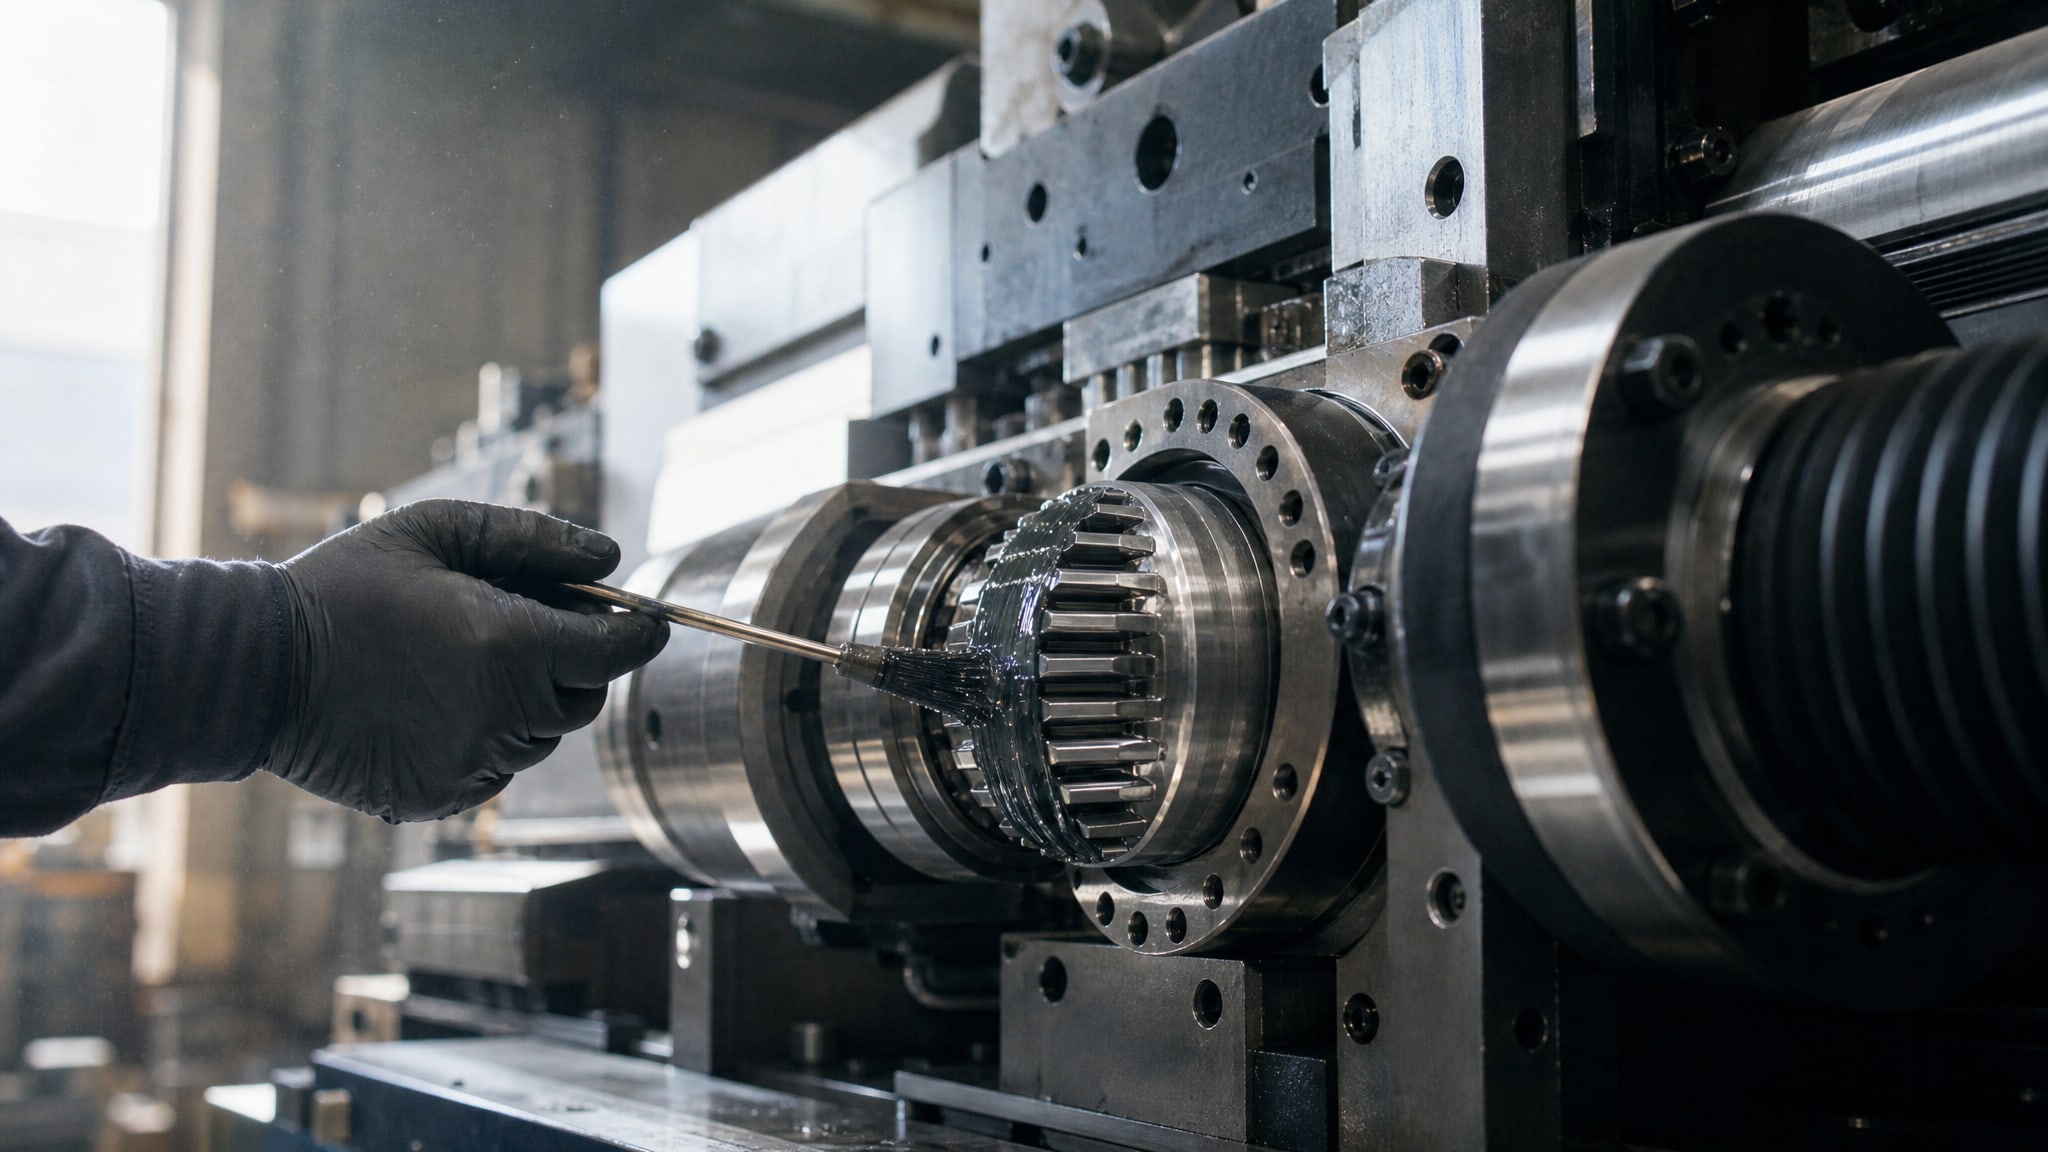
Шлицевые соединения работают в условиях высоких нагрузок и циклических движений, где обычная смазка часто не справляется с предотвращением износа и задиров. Дисульфид молибдена (MoS₂) давно зарекомендовал себя как твердый смазочный материал, который образует устойчивую защитную пленку в зоне граничного трения. Эта пленка не только снижает коэффициент трения, но и локализуется на поверхности контакта, препятствуя металл-металлическому износу и фреттингу. Статья разбирает механизм действия дисульфида молибдена и PTFE в составе смазок, их температурные границы применения и критерии выбора пасты для конкретных узлов.
Материал адресован техническим специалистам и закупщикам, которые подбирают смазочные материалы для редукторов, муфт, шарниров равных углов скоростей и других узлов с шлицевыми соединениями, а также отвечают за снижение простоев оборудования из-за износа.
Механизм защиты: слоистая структура дисульфида молибдена
Дисульфид молибдена представляет собой кристаллический материал с характерной слоистой архитектурой.
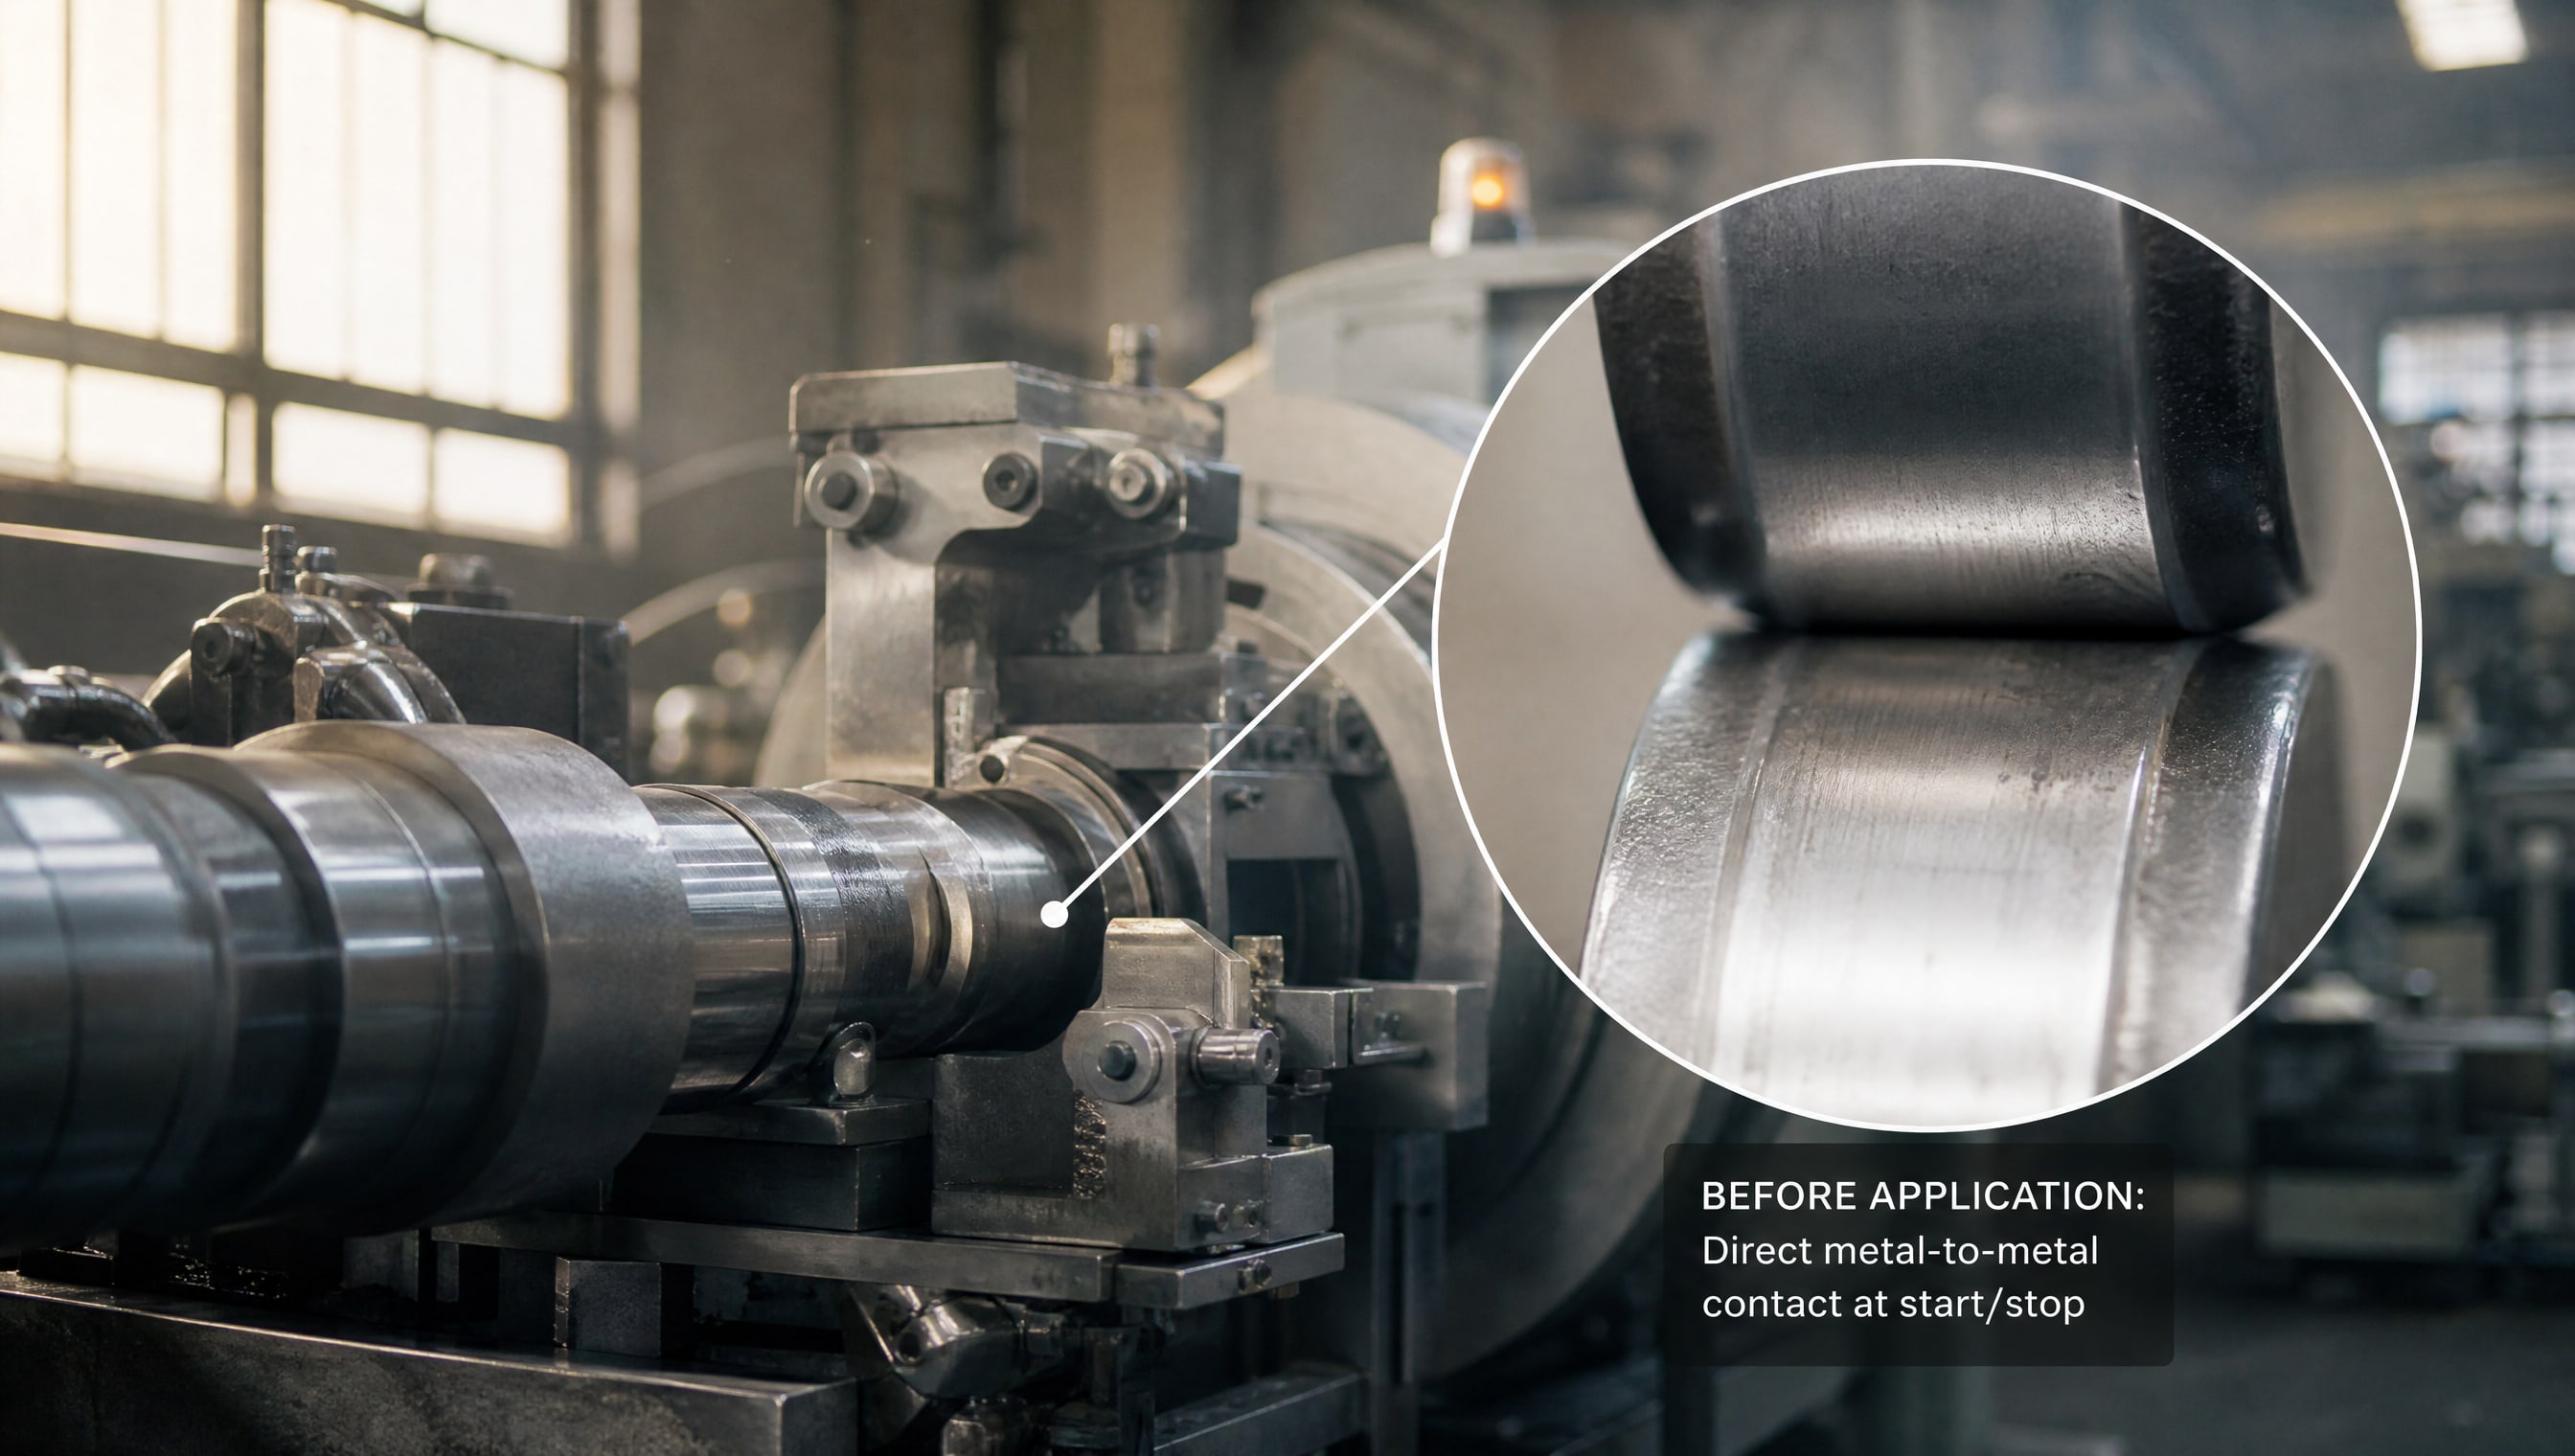
Слои MoS₂ соединены слабыми ван-дер-ваальсовыми связями, что позволяет ламеллям легко сдвигаться относительно друг друга под нагрузкой. Когда частицы MoS₂ попадают в зону трения между шлицами, они ориентируются вдоль направления скольжения и формируют своеобразную «дорожку», по которой движется противоположная поверхность.
При такой ориентации коэффициент трения падает примерно до 0,025. Это значение принадлежит к числу самых низких среди известных материалов и близко к коэффициентам, достигаемым в режиме жидкостного смазывания. Однако, в отличие от масла, MoS₂ не вымывается под действием влаги или вибрации, а остается химически привязанным к поверхности.
Вторая критическая функция твердых наполнителей - локализация на трущихся поверхностях. Частицы MoS₂ не растворяются в смазочной основе, а концентрируются в зоне высокого давления контакта, где они образуют защитный слой толщиной в несколько микронов. Этот слой предотвращает прямой контакт металл-металл, распределяя нагрузку и гасит микровибрации, которые вызывают фреттинг-износ. Именно поэтому смазки с дисульфидом молибдена лучше справляются с шлицевыми соединениями, чем универсальные литиевые составы.
Добавка PTFE: улучшение антифрикционных свойств и температурные ограничения
PTFE (политетрафторэтилен) - это полимер, который часто вводят в молибденовые смазки для повышения антифрикционных характеристик в воздушной среде.
PTFE снижает коэффициент трения благодаря молекулярной структуре, где атомы фтора образуют гладкую поверхность с минимальными адгезионными свойствами. Добавление до 5 % MoS₂ в матрицу PTFE повышает твердость, износостойкость и антифрикционные свойства материала.
Однако PTFE имеет критическое ограничение: при температуре выше 250 °C начинается деструкция химических связей в полимерной цепи, что приводит к потере характерных свойств. Таким образом, если узел работает в среде, где возможны локальные нагревы сверх этого порога (редукторы с интенсивным скольжением, муфты, работающие на пределе вязкости масла), рекомендуется выбирать смазки, где PTFE либо отсутствует, либо его доля минимальна и компенсирована другими противоизносными добавками.
В источниках также отмечается, что во влажном воздухе покрытия из чистого MoS₂ показывают коэффициент трения 0,15–0,2 (против 0,025 в идеальных условиях) и долговечность не превышает нескольких тысяч циклов. Комбинация MoS₂ и PTFE частично компенсирует эту уязвимость, но для критических применений нужно предусмотреть либо герметизацию узла, либо периодическое переподсмазывание.
Окисление MoS₂ при повышенной температуре и условиях работы
При температуре 100–400 °C в присутствии кислорода (то есть в обычном воздухе) происходит окисление пленок дисульфида молибдена с образованием MoO₃ и MoO₂.
Эти оксиды не обладают свойствами твердой смазки, поэтому защитный слой деградирует, и узел снова подвергается прямому металлическому контакту.
Процесс окисления ускоряется, если система находится в:
редукторе с интенсивным скольжением, где температура масла поднимается до 60–80 °C, а микроконтакты в шлицевом соединении развивают локальные нагревы до 100–150 °C;
узле с циклической нагрузкой, где каждый цикл сопровождается фрикционным выделением тепла;
влажной среде или среде с активными кислотами и щелочами, где окисление идет параллельно с коррозией основного материала.
По этой причине молибденовые смазки подходят для:
шлицевых муфт с постоянной нагрузкой и умеренной температурой (до 80–100 °C в масле);
узлов, работающих в условиях граничного трения, но с возможностью периодического переподсмазывания;
специальных применений в холодильных системах, морозных климатических зонах или герметичных узлах, где температура стабильна и окисление маловероятно.
Для систем, где температура регулярно превышает 100 °C, или для долгосрочного хранения узлов на складе без периодического обслуживания, нужны подходы, отличающиеся от молибденовой смазки (например, покрытия на эпоксидной или полиуретановой основе с повышенной термостойкостью).
Применение молибденовых смазок для шлицевых соединений и муфт
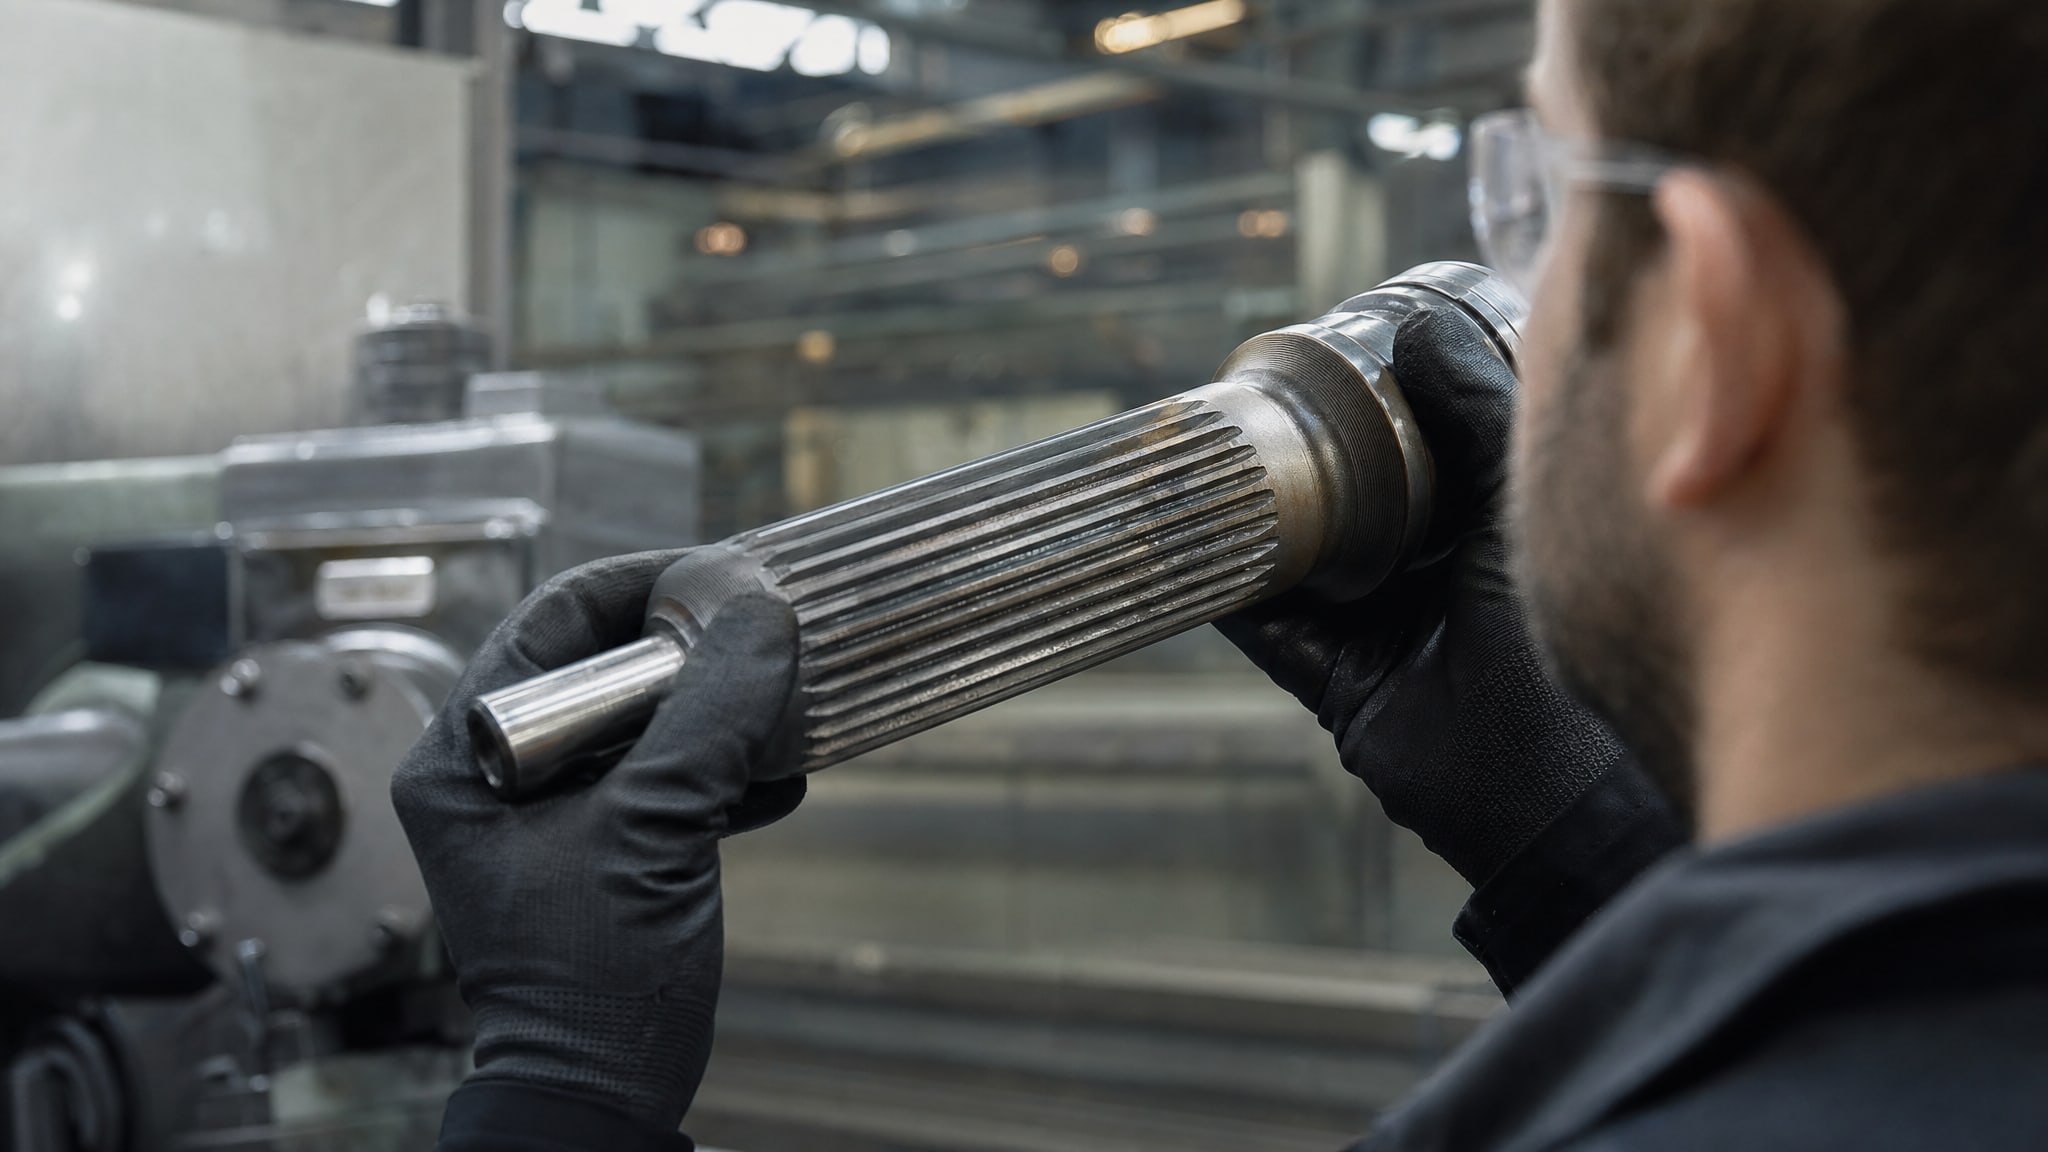
Шлицевые соединения - это ряд параллельных выступов (зубьев) на валу и соответствующие впадины во втулке.
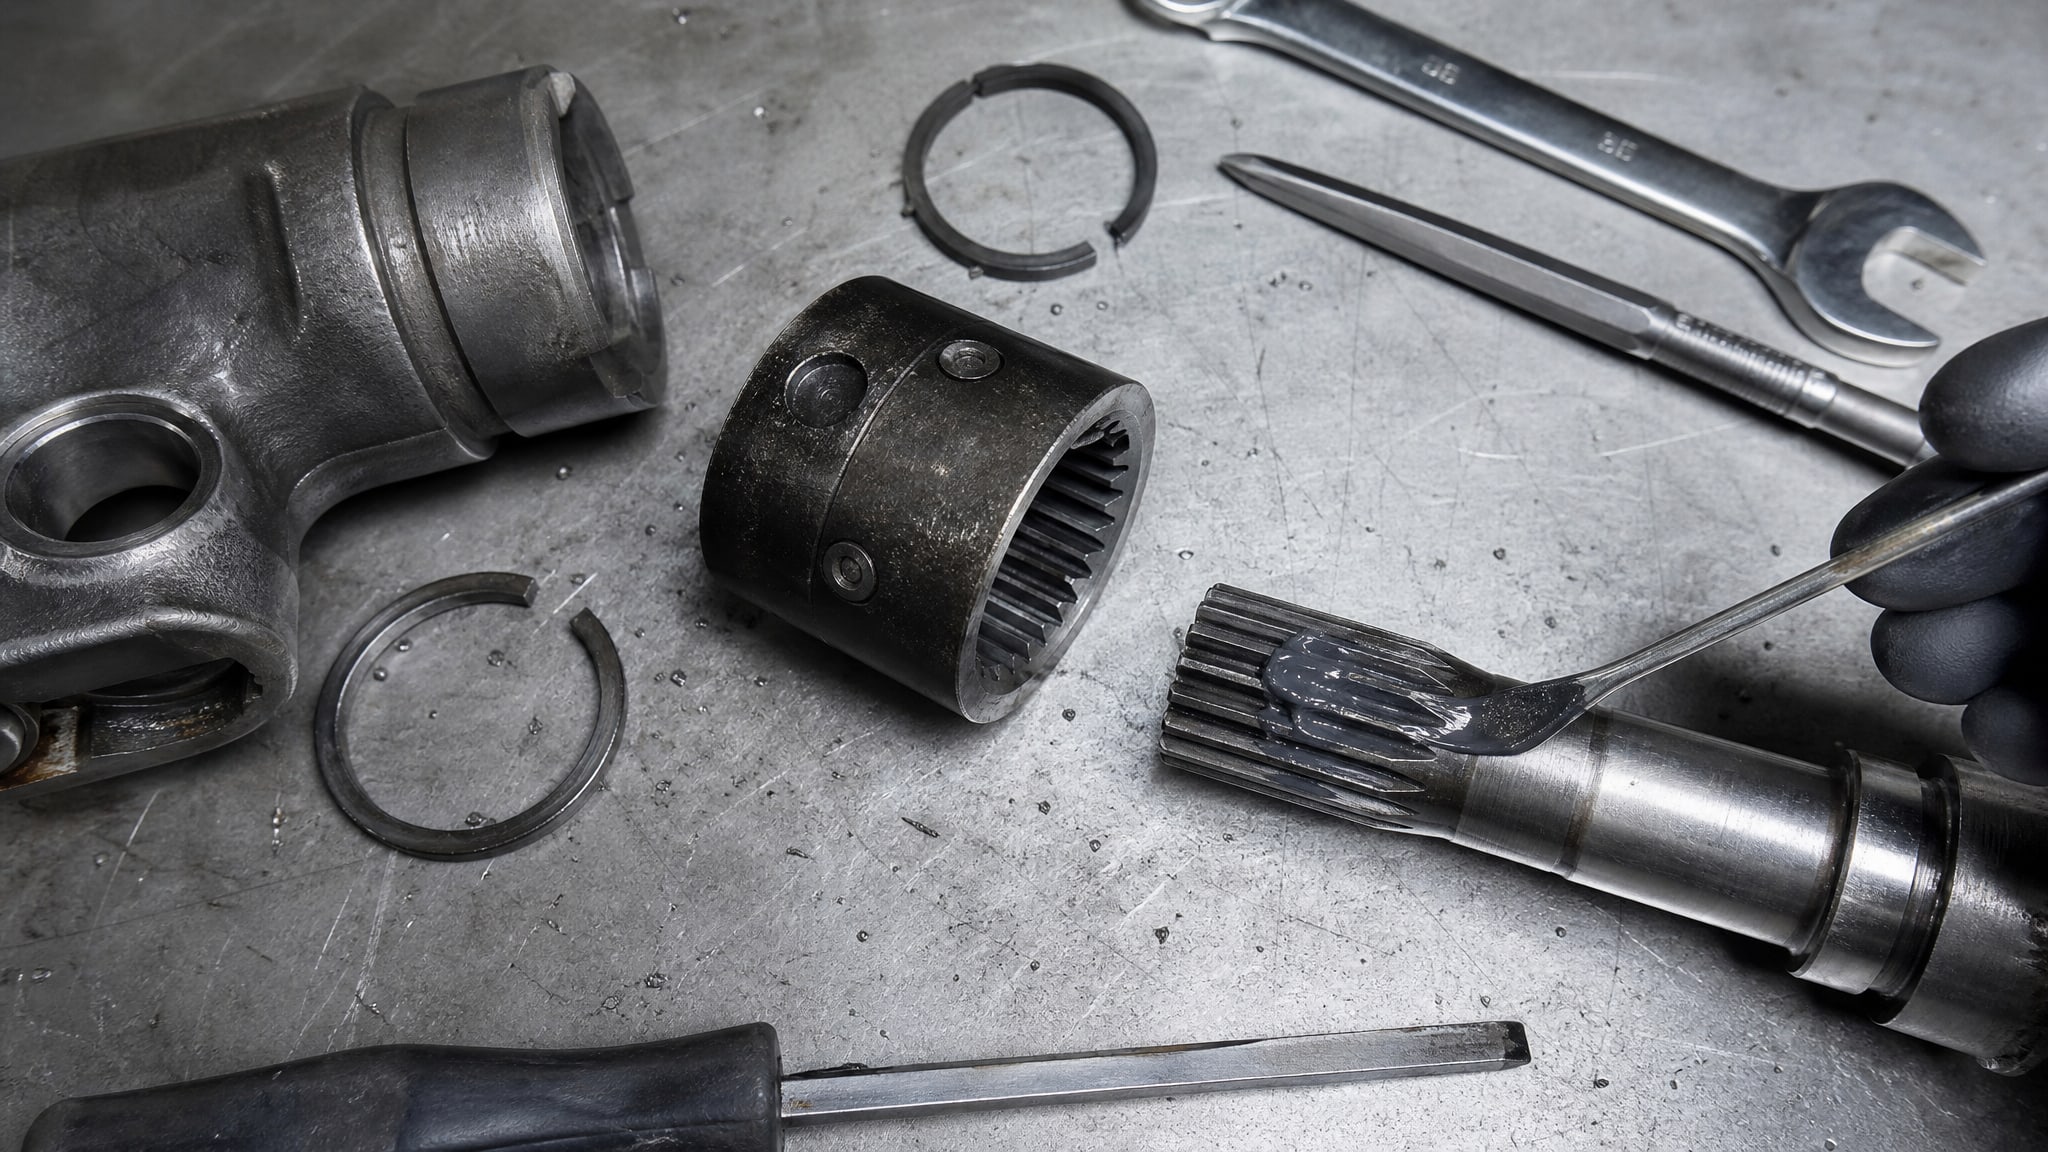
Под нагрузкой и вибрацией между зубьями вала и впадинами втулки возникает микроскольжение (фреттинг), которое приводит к прогрессирующему износу и, в конечном итоге, к люфту и разрушению соединения.
Традиционная литиевая смазка или масло с добавками не всегда удерживается в таких узлах: под вибрацией смазка вымывается, и пленка рвется. MoS₂, напротив, образует химически и механически прочную адгезию к поверхности металла, сохраняя защитные свойства даже при относительном движении. Это особенно критично для:
шарниров равных углов скоростей (ШРУСов), где шлицевая часть находится под постоянной переменной нагрузкой;
редукторных узлов с модульными валами, где шлиц передает крутящий момент;
стыков и муфт в автоматизированном производстве, работающих с высокой частотой циклов.
В отраслевом тестировании антифрикционные покрытия с MoS₂ продемонстрировали защиту от коррозии более 760 часов по методу ISO 9227, что означает повышение срока службы шлицевых соединений на 30–50 % в сравнении с необработанными аналогами. Однако ключевой момент: защитный слой должен минимизировать зазор между зубьями и не препятствовать перемещению деталей, иначе износ продолжится из-за механического истирания покрытия.
Сравнение молибденовых смазок с альтернативными материалами
Дисульфид молибдена часто сравнивают с графитом, который также используется как твердая смазка.
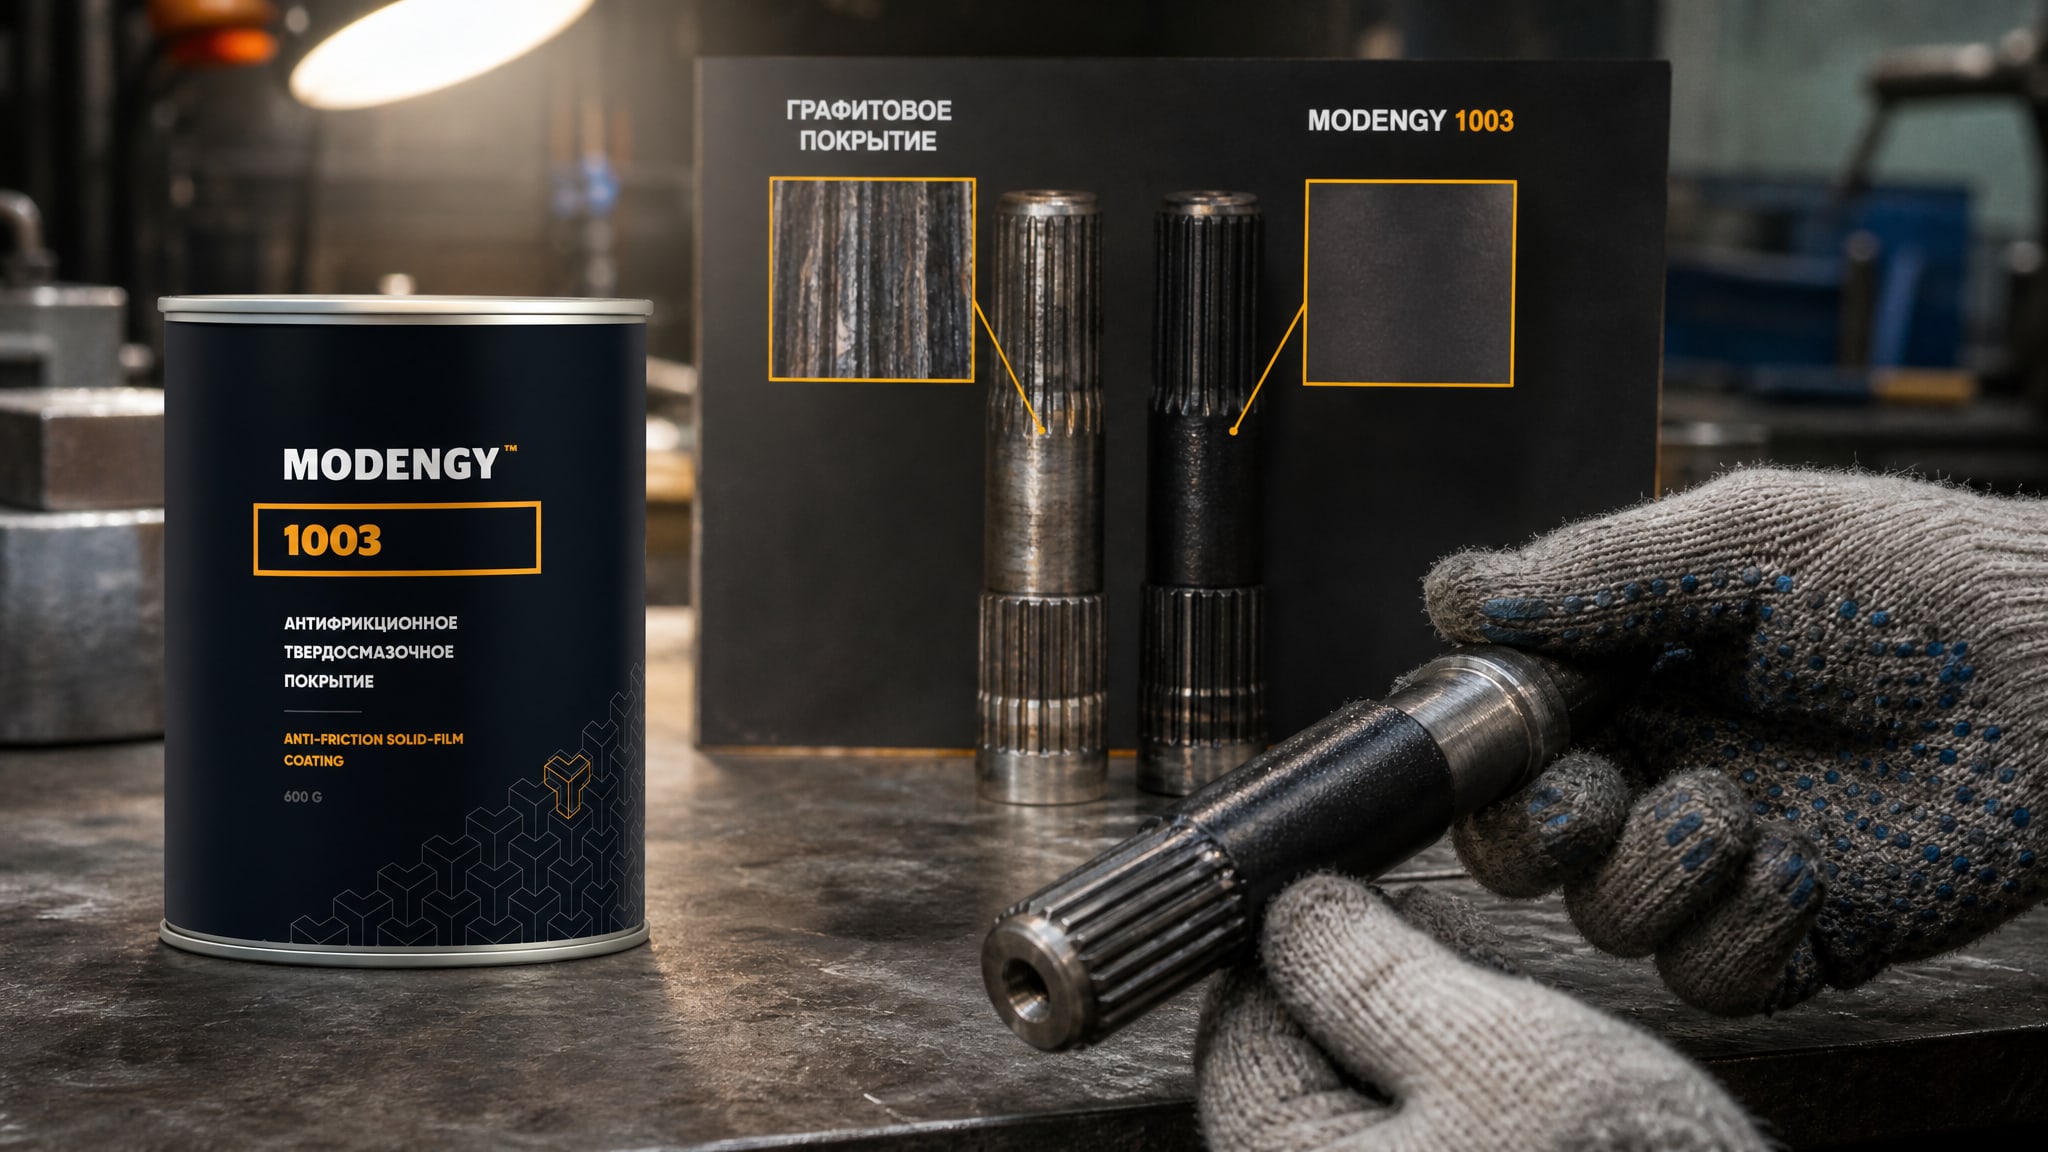
Графит работает по сходному механизму (слоистая кристаллическая структура), но уступает MoS₂ по двум критическим параметрам: по антифрикционным свойствам (графит показывает коэффициент трения выше 0,05) и по несущей способности (MoS₂ способен выдерживать более высокие точечные давления без разрушения пленки).
При выборе между жидкой смазкой с дисульфидом молибдена (суспензия частиц в масле), пластичной литиевой смазкой с MoS₂ (загущенная паста) и твердосмазочным покрытием нужно учитывать:
| Характеристика | Жидкая смазка с MoS₂ | Литиевая паста с MoS₂ | Твердое покрытие (MODENGY 1003) |
|---|---|---|---|
| Наносимость | Наносится через централизованные системы или шпритцем | Вручную или из картриджей в труднодоступные места | Нанесение на производстве перед сборкой |
| Удержание | Может вымываться при интенсивной вибрации | Хорошо удерживается в открытых узлах | Максимальная адгезия, не вымывается |
| Температурный диапазон | До 100 °C (при добавке PTFE до 250 °C) | До 80–100 °C без деградации | До 150–180 °C (зависит от полимерной основы) |
| Долговечность покрытия | 200–500 часов до переподсмазывания | 300–800 часов | 1000+ часов между переподсмазываниями |
| Стоимость цикла | Средняя (частые переподсмазывания) | Средняя | Выше за счет первичного нанесения |
Таким образом, выбор зависит от того, готов ли снабженец к периодическому переподсмазыванию (жидкая или пластичная смазка) или необходимо первичное долгоживущее покрытие, которое минимизирует техническое обслуживание.
Критерии выбора молибденовой смазки для конкретного узла
При подборе состава нужно ответить на несколько вопросов.
Какова максимальная рабочая температура? Если узел работает стабильно ниже 80 °C, подойдет любая молибденовая смазка на литиевой основе. Если температура колеблется от 0 до 100 °C с периодическими скачками до 150 °C (редукторы, муфты с интенсивным скольжением), нужна смазка без PTFE или с минимальной его долей. Для узлов выше 150 °C молибденовая смазка неэффективна - требуется твердое покрытие или специальные высокотемпературные составы.
Какова природа нагрузки: статическая, циклическая или ударная? Циклическая и ударная нагрузки требуют более высокой вязкости основы и большей толщины защитной пленки. PTFE хорошо справляется с гашением микровибраций, но при ударных нагрузках выше 500 МПа рекомендуется дополнительный запас по вязкости смазочной основы.
Насколько узел герметичен и влажна ли окружающая среда? В открытых узлах, где возможен приток влаги, MoS₂ деградирует быстрее (коэффициент трения растет до 0,15–0,2). В таких условиях предпочтительны закрытые системы смазывания (герметичные картриджи, системы с отсечными клапанами) или регулярное переподсмазывание. Для уличного оборудования молибденовая смазка требует защиты от осадков.
Доступны ли узлы для переподсмазывания? Если да - подходит пластичная молибденовая смазка с переподсмазыванием раз в 300–500 часов. Если узел герметичен или труднодоступен - нужно твердое антифрикционное покрытие или вязкая молибденовая смазка на синтетической основе (которая дольше сохраняет подвижность).
Совместимость с материалами. MoS₂ инертен к большинству металлов, но некоторые полимеры (особенно эластомеры на основе натурального каучука) могут разбухать от смазочной основы. Перед применением нужно сверить спецификацию смазки с материалом сальников и уплотнений.
Практические рекомендации по применению молибденовых смазок
Молибденовую смазку рекомендуется наносить тонкой пленкой на контактные поверхности непосредственно перед сборкой узла.
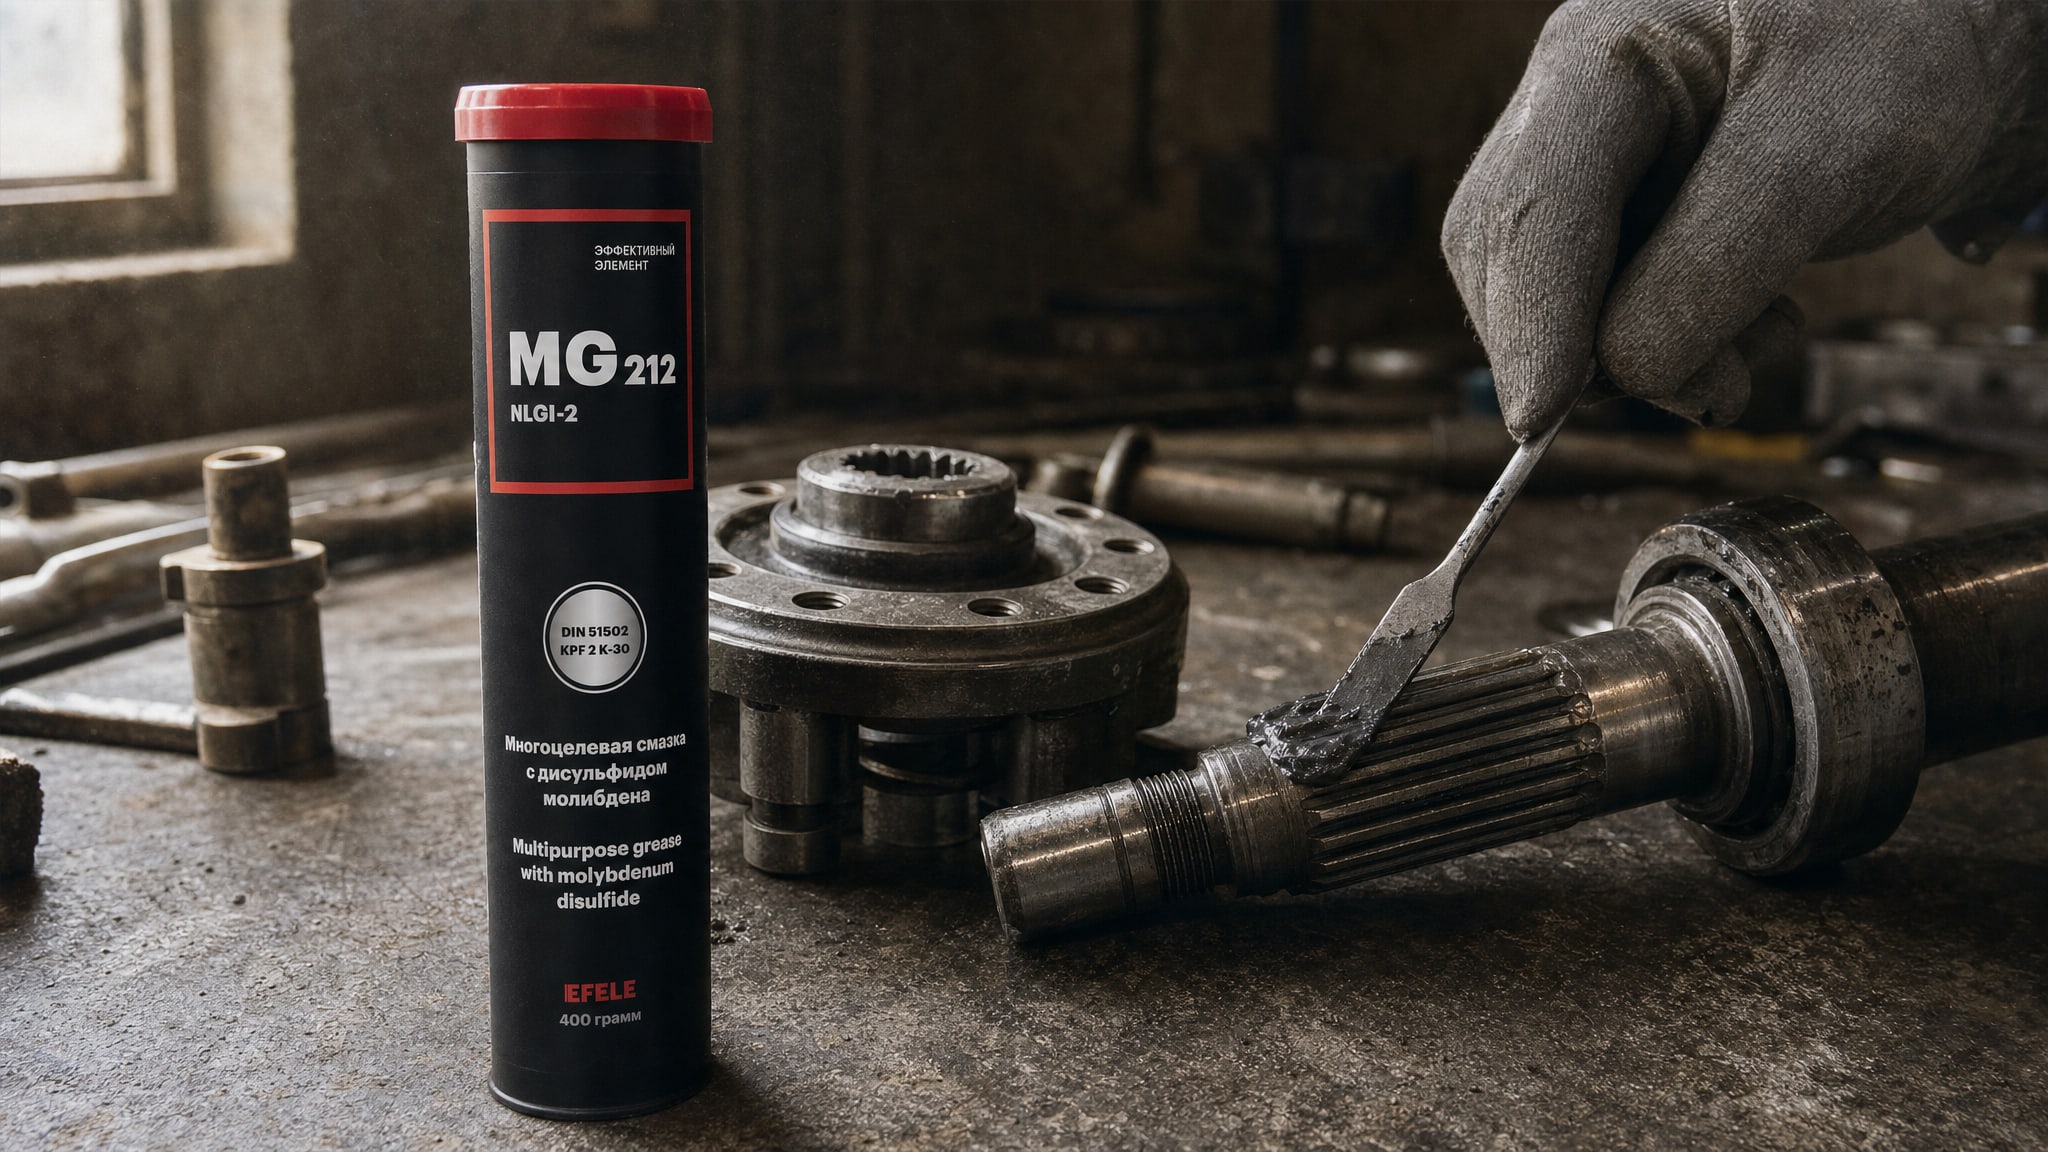
Избыток смазки не увеличивает защиту, а напротив, может привести к перегреву из-за повышенного внутреннего трения и вытечению смазки из зазора. Оптимальный расход -0,5–2 грамма на узел (в зависимости от размера и типа соединения).
При переподсмазывании следует удалить старую смазку мягкой щеткой или неворсистой тканью и нанести новый слой. Допускается оставление небольшого количества старой смазки как основы, если она не окислилась и не изменила цвет. Если смазка потемнела или приобрела коричневый оттенок - это признак окисления MoS₂ и необходимости полной замены.
Хранение молибденовых смазок требует прохладного места (5–25 °C) и исключения длительного контакта с воздухом. Открытая тубка или картридж теряет часть летучих компонентов, что ведет к утолщению консистенции. Герметичная упаковка сохраняет свойства смазки до 3 лет. Перед применением смазку рекомендуется перемешать (если она отстояла), но не взбивать, чтобы не вводить в нее пузырьков воздуха.
В условиях высоконагруженных шлицевых соединений, где фреттинг-износ критичен, закупщики выбирают составы, которые обеспечивают предсказуемый результат и минимальные простои. EFELE MG-212, например, представляет собой литиевую смазку с MoS₂, разработанную для таких узлов: она сохраняет подвижность при низких температурах (до -20 °C), образует устойчивую пленку под нагрузкой и не вымывается при вибрации, что критично для шлицевых соединений редукторов и приводов.
Часто задаваемые вопросы
Чем отличается дисульфид молибдена от графита в смазках?
Оба материала - твердые смазки со слоистой структурой, но MoS₂ показывает более низкий коэффициент трения (около 0,025 против 0,05 у графита) и выдерживает более высокие точечные давления без разрушения пленки. MoS₂ также лучше подходит для узлов с граничным трением и высокими нагрузками. Графит предпочитают в некоторых открытых системах смазывания, где его частицы видны и легко контролируются визуально.
Может ли молибденовая смазка полностью устранить фреттинг-износ?
Нет, она его снижает и предотвращает ускоренное разрушение, но полностью устранить фреттинг невозможно. MoS₂ образует защитную пленку толщиной в несколько микронов, которая распределяет нагрузку и гасит микровибрации, но при повторяющихся циклах нагружения пленка частично истирается. Переподсмазывание восстанавливает защиту, поэтому такие узлы работают в цикле: смазка - износ - переподсмазывание - восстановление.
При какой температуре молибденовая смазка теряет эффективность?
MoS₂ начинает окисляться при 100 °C в присутствии кислорода, но практическое использование возможно до 80–100 °C без заметной деградации. PTFE добавляет допуск до 250 °C, но сам полимер деструируется выше этого порога. Для узлов с локальными нагревами выше 150 °C рекомендуются твердые антифрикционные покрытия на эпоксидной или полиуретановой основе.
Подходит ли молибденовая смазка для ШРУС и шарниров равных углов скоростей?
Да, молибденовая смазка хорошо работает в ШРУСах благодаря защите от фреттинга и задира в условиях переменной нагрузки и циклического движения. Однако нужно учитывать, что в закрытом ШРУСЕ смазка работает долго без переподсмазывания, поэтому рекомендуется выбирать составы, которые не теряют адгезию при сотнях тысяч циклов. Консистентная смазка с дисульфидом молибдена обеспечивает лучшую защиту, чем жидкая, благодаря удержанию в зазорах шлицев.
Можно ли смешивать молибденовую смазку с обычной литиевой?
Нежелательно. Смешивание разбавляет концентрацию MoS₂ и может нарушить баланс присадок, что приводит к потере защитных свойств. Кроме того, разные загустители (если это смазки разных производителей) могут несовместимы по химическому составу, что ведет к расслаиванию смеси. При замене смазки следует удалить старую максимально полно и нанести новую.
Заключение
Дисульфид молибдена в составе пластичных и жидких смазок - это не универсальное средство против износа, а специализированный инструмент для защиты шлицевых соединений в условиях граничного трения, высоких нагрузок и циклического движения. Механизм его действия прост: слоистая кристаллическая структура образует низкофрикционную пленку (коэффициент трения ~0,025), которая локализуется в зоне контакта и предотвращает металл-металлический износ и фреттинг.
При выборе молибденовой смазки важно учитывать температурный диапазон (максимум эффективного применения -80–100 °C без PTFE, до 250 °C с PTFE), влажность окружающей среды (в условиях влаги коэффициент трения возрастает) и график переподсмазывания (пластичная смазка требует обновления каждые 300–800 часов). Комбинация MoS₂ с PTFE улучшает антифрикционные свойства, но добавляет температурные ограничения. Для критических применений с локальными нагревами выше 150 °C или герметичных узлов, где переподсмазывание невозможно, рекомендуются твердые антифрикционные покрытия.
Следующий шаг: проанализируйте рабочие параметры вашего узла (температуру, нагрузку, герметичность), соберите информацию о графике переподсмазывания и материалах уплотнений, а затем сверьте спецификацию кандидата на роль смазки со своими условиями. Это предотвратит как переплату за избыточные свойства, так и преждевременный отказ оборудования из-за недостаточной защиты.