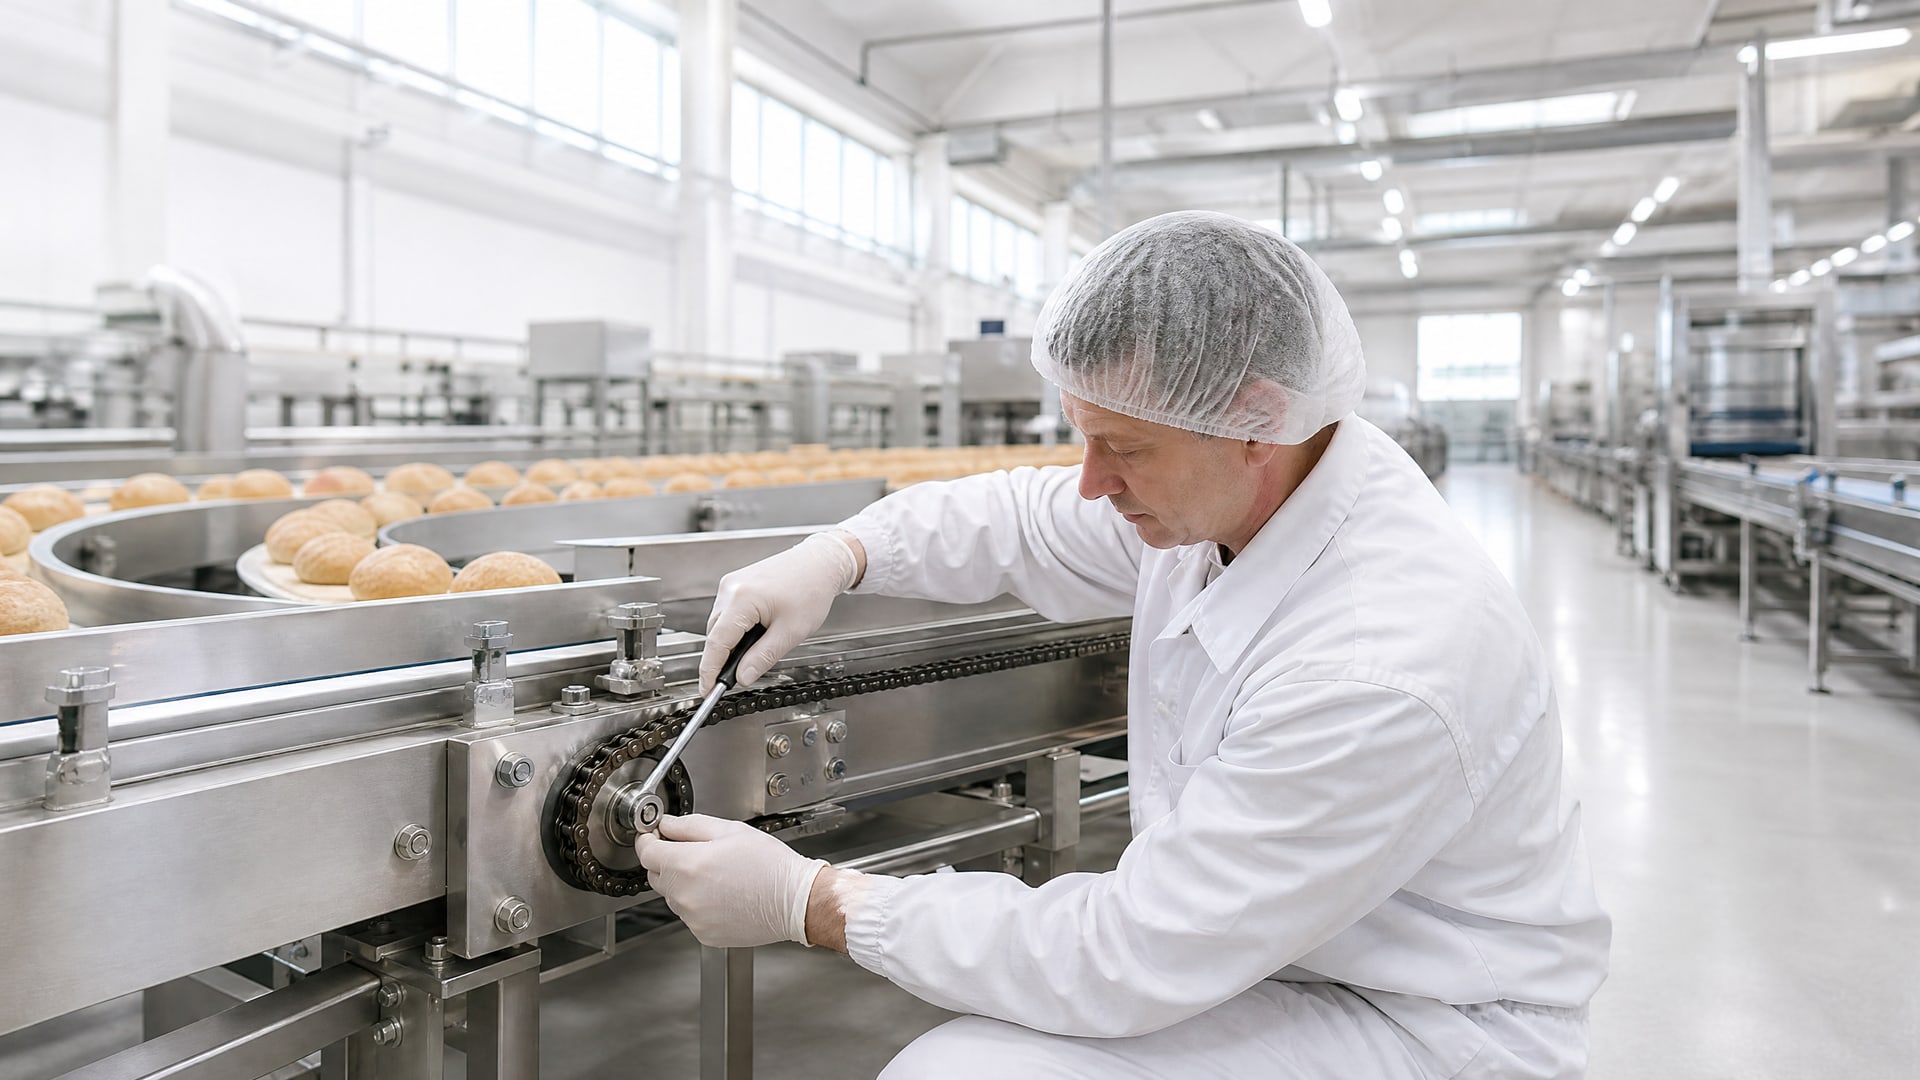
На производствах хлебобулочных изделий конвейерные ленты работают в условиях повышенной влажности, температурных перепадов и постоянного риска контакта смазки с готовой продукцией. Остановить линию для техобслуживания означает потерю производительности и срыв графика. Выход - выбрать правильную пищевую смазку и освоить методику ее нанесения во время работы конвейера.
В этой статье разберем, какие смазки разрешены в пищевом производстве, как они классифицируются по допускам безопасности, и как организовать текущую смазку узлов конвейерной системы так, чтобы не останавливать процесс и не нарушать нормы HACCP.
Пищевые допуски смазок: чему доверять
На пищевом производстве нельзя использовать обычные технические смазки, даже если они высокого качества.
Дело не в качестве самой смазки, а в ее составе и безопасности при попадании на продукт или оборудование, контактирующее с едой.
Во всем мире смазки для пищевого оборудования делят по классам риска контакта. NSF H1 - это допуск для случайного контакта со пищей. Когда смазка может попасть на продукт неумышленно, например при срезе на края ленты или при разбрызгивании, нужна именно H1. NSF H2 применяют в узлах, где контакт с продуктом исключен конструктивно - например, редукторы, подшипники опорных валов, скрытые передачи. NSF 3H используют в редких случаях прямого и постоянного контакта (например, для разделительных агентов), но на типовом хлебобулочном конвейере это редкость.
В России и в странах ЕАЭС такие смазки должны соответствовать техрегламенту ТР ТС 030/2012. В Европе - регламентам (EC) № 1935/2004 и № 10/2011. Международный стандарт ISO 21469 устанавливает требования к гигиеническому производству смазок и их безопасности. Все эти требования пересекаются: смазка с NSF H1 и декларацией по ТР ТС 030/2012 обычно соответствует и европейским, и российским нормам одновременно.
Главное - не доверять только маркировке на упаковке. Нужно запросить у поставщика копию декларации соответствия и сертификат или заключение о пищевом допуске. Без документов никакое заявление о пищевости не имеет силы.
Конвейерные ленты для хлебобулочного производства: требования и условия
Конвейерные ленты, работающие в пищевой промышленности, производят по ГОСТ 20-2018.
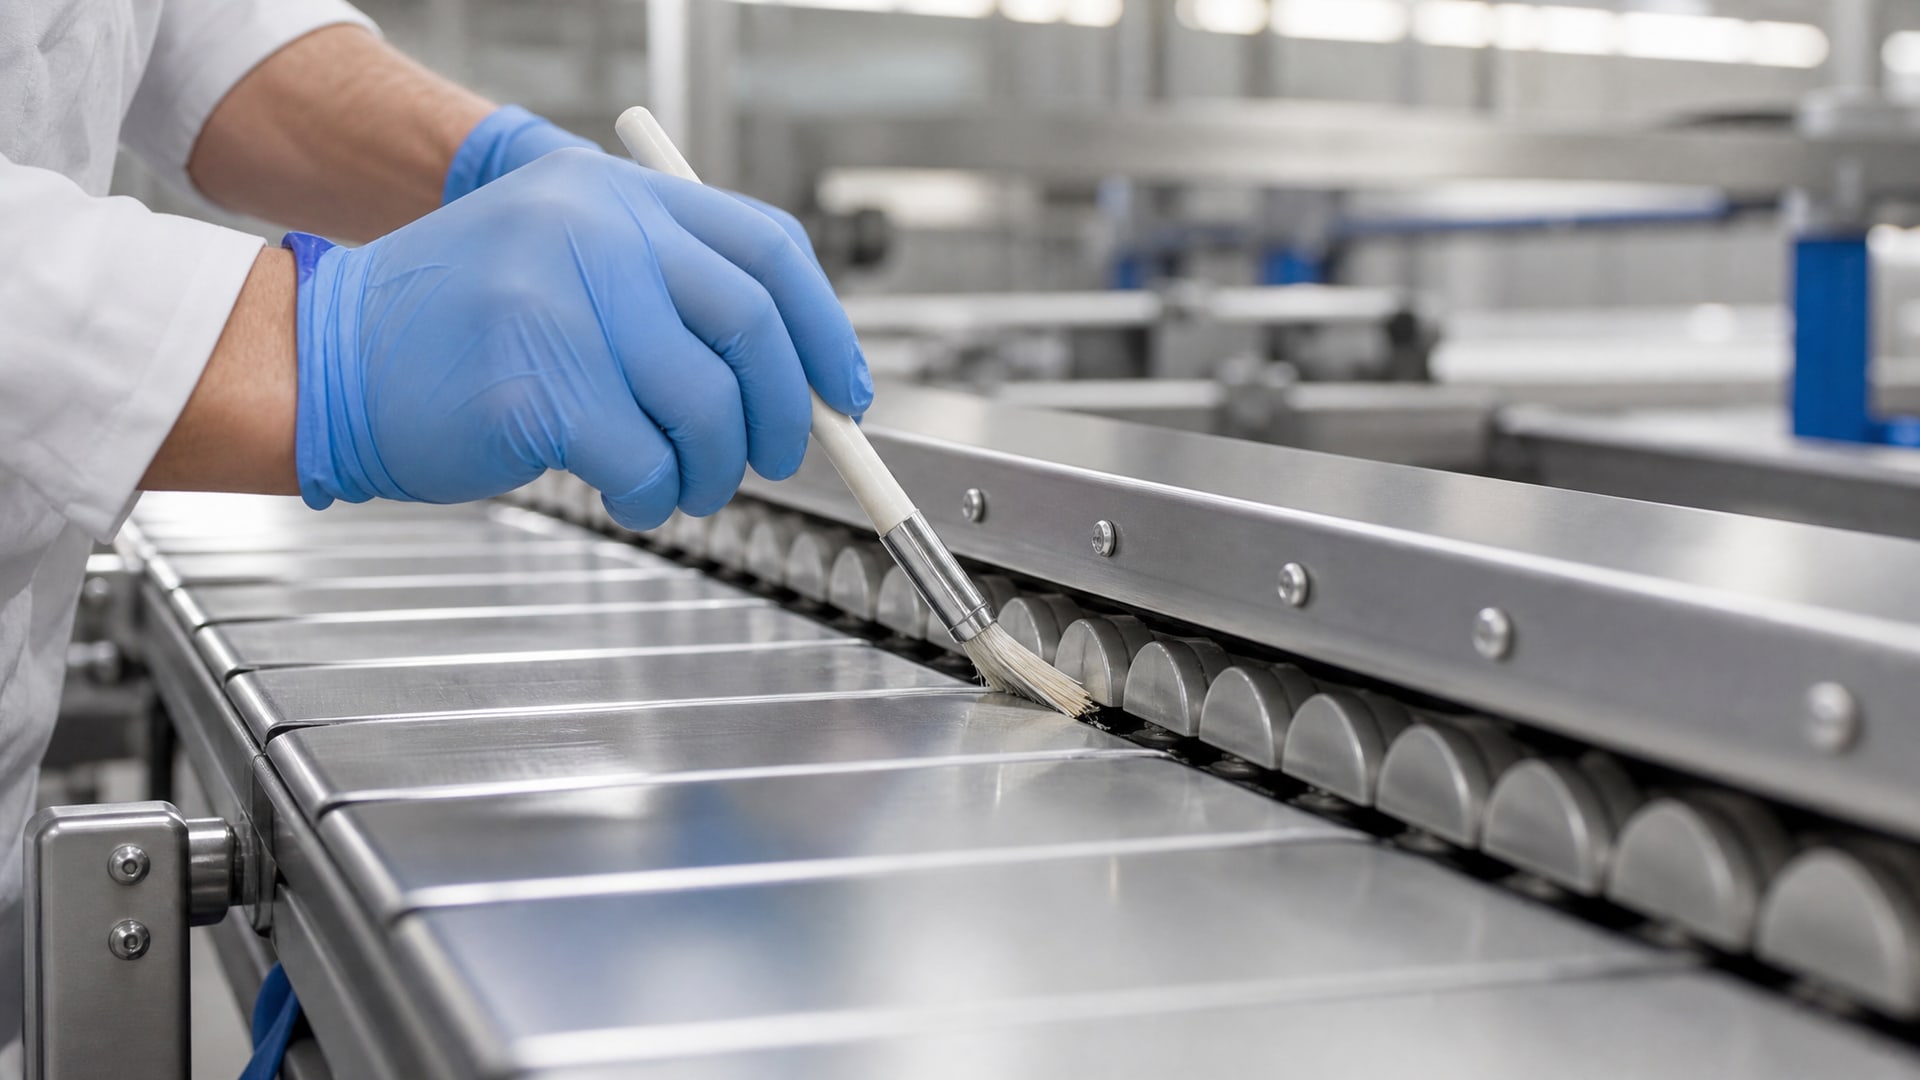
Стандарт разделяет ленты на несколько типов, и пищевые исполнения обозначаются маркировкой «П» или индексом вида (2ПЛ, 3П, 4П). Такие ленты имеют специальные резиновые смеси наружных обкладок, которые соответствуют санитарно-эпидемиологическим требованиям.
Температурный диапазон эксплуатации пищевых конвейерных лент - от -25 до +60 °C. На хлебобулочном производстве лента часто работает в климатическом диапазоне от +15 до +40 °C, но в зонах вокруг печей температура может подняться выше, а в холодных камерах расстойки опускается ниже. Смазка должна сохранять текучесть и адгезию (способность держаться на поверхности) во всем этом диапазоне.
Вторая важная характеристика - влагостойкость. На хлебобулочном производстве высокая влажность, санитарная обработка линий часто включает влажную уборку, иногда мойку под давлением. Смазка не должна вымываться водой или моющими растворами. Если смазка смывается, узел теряет защиту и быстро начинает ржаветь или изнашиваться.
Третий фактор - адгезия к металлу и резине. Смазка должна не просто капать с поверхности, а держаться на ней тонкой пленкой. Это особенно важно для движущихся частей: валов, цепей, направляющих. Если адгезия низкая, смазка сразу оказывается на полу вокруг конвейера, а узлы остаются без защиты.
Как выбрать смазку: проверочный лист для снабженца
Начните с анализа узлов вашего конвейера.
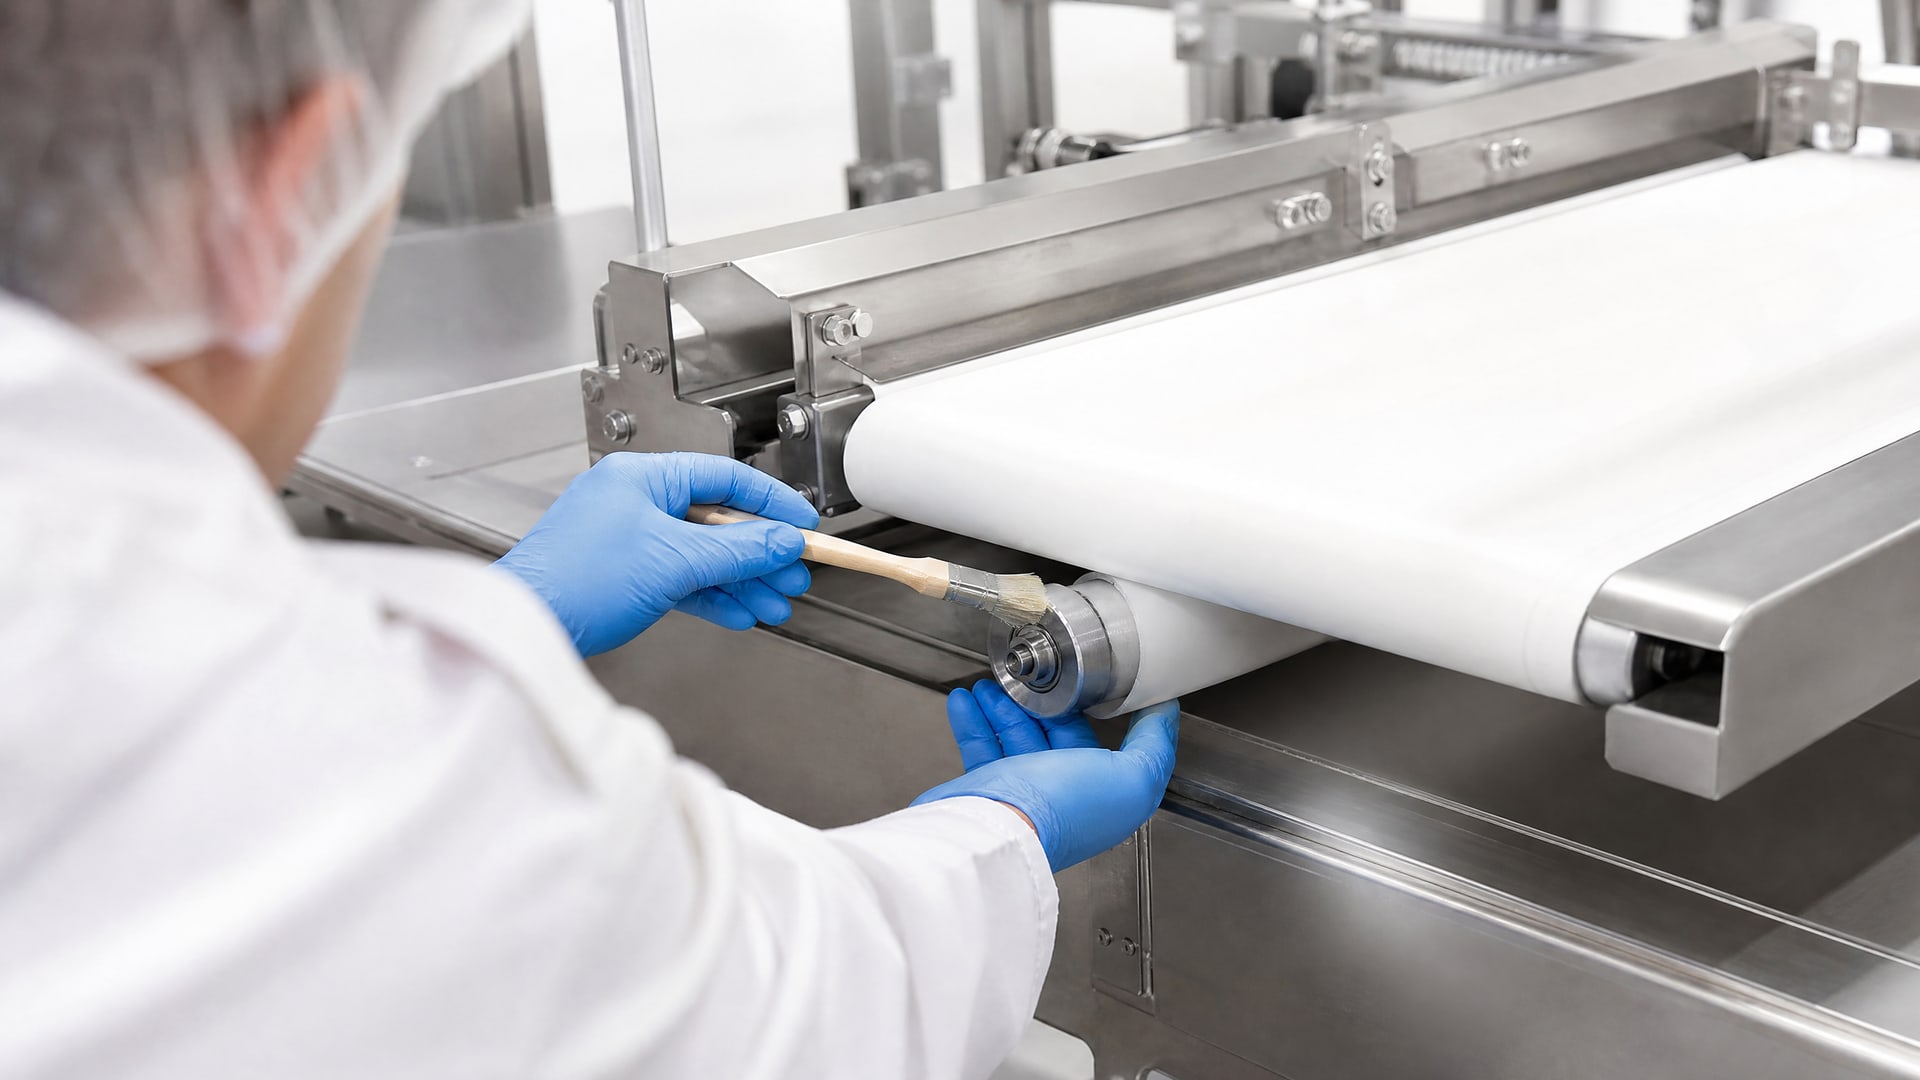
Разделите их условно на три категории:
Узлы прямо над лентой или на краях (валики натяжения, приводные барабаны, направляющие): требуют NSF H1
Узлы вне прямого контакта с продуктом, но открытые при визуальном осмотре или обслуживании (подшипники опорных валов снизу, шарниры): могут быть H1 или H2 в зависимости от конструкции
Полностью закрытые редукторы и гидросистемы: могут работать на H2, если контакт с продуктом исключен конструктивно
Для первой категории ищите смазку с маркировкой NSF H1. Для второй - проконсультируйтесь с конструктором оборудования или инженером производства. Для третьей обычно подходит H2.
При запросе образца или паспорта задайте поставщику эти вопросы:
Есть ли декларация соответствия по ТР ТС 030/2012 для российского рынка?
Подтвержден ли NSF H1 сертификатом или заключением уполномоченной организации?
Каков температурный диапазон применения и вязкость (в сСт при 40 °C)?
Какова адгезия (в граммах при отрыве с помощью тестовой установки)?
Есть ли подтверждение ISO 21469 или эквивалентного стандарта гигиенического производства?
Если поставщик затрудняется ответить на любой из этих пунктов - это красный флаг. Переходите к следующему производителю.
На производствах хлебобулочных изделий, где требуется сочетание водостойкости и безопасности при случайном контакте, рекомендуют пищевые смазки на основе минеральных масел с добавками против окисления и коррозии. Такие составы прошли проверку HACCP и многолетнее испытание в полевых условиях. Например, специализированные пищевые смазки, одобренные по NSF H1, применяют на линиях фасовки и формования хлеба, где риск контакта со смазкой наиболее высок.
Методика нанесения смазки без остановки конвейера
Смазку на движущийся конвейер наносят тремя основными способами: точечно вручную с помощью масленки или шприца, через разбрызгиватель (спрей), или полусистематически через разовые дозаторы.
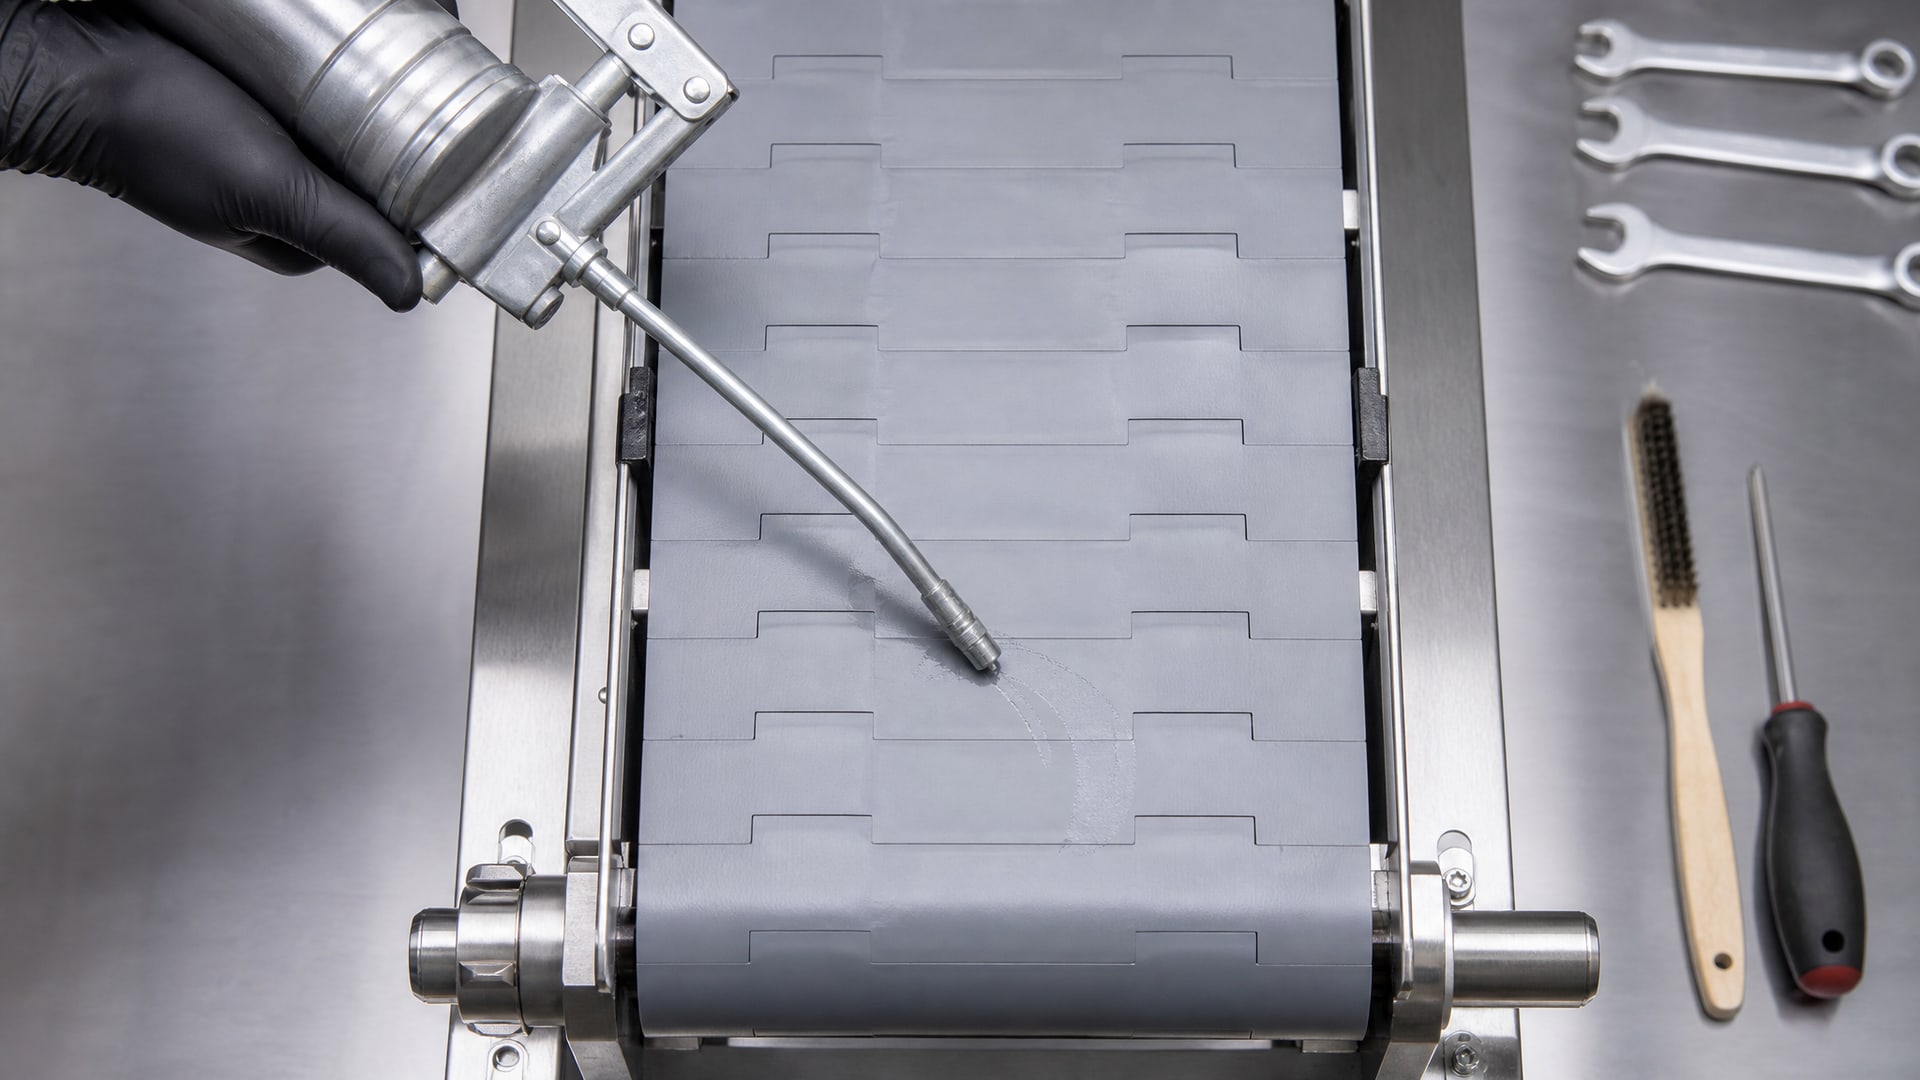
Точечное ручное нанесение - самый распространенный метод. Механик останавливает или замедляет конвейер до минимальной скорости, наносит смазку тонким слоем на направляющие, оси и валики. Тонкий слой - это ключ. Не нужно покрывать все щедрой лужей смазки. Достаточно пленки толщиной 0,1-0,3 мм, которая держится на поверхности и впитывается между движущимися деталями. Излишки смазки убирают после остановки мягкой ветошью, чтобы они не попадали на ленту и не стекали на пол.
Точное распределение через спрей-аппликатор позволяет наносить смазку равномерно и экономно. Некоторые производства используют портативные распылители с пищевой смазкой, которые срабатывают по расписанию. Это снижает расход и минимизирует попадание смазки на продукт.
Автоматические лубрикаторы (системы централизованной смазки) чаще применяют в конвейерах с высокой производительностью. Однако автоматическая система требует регулярной проверки и калибровки. На хлебобулочном производстве ее используют редко, потому что конвейеры обычно среднего размера и механик может обслуживать их вручную.
При работе конвейера без остановки важно соблюдать несколько правил. Во-первых, наносите смазку на неподвижные детали или на движущиеся части в зонах, недоступных для случайного попадания на продукт. Во-вторых, не наносите смазку прямо на продукт или его упаковку. В-третьих, после нанесения убедитесь, что нет подтеков на пол - это нарушает санитарию и создает скользкость для персонала.
Проверку и смазку рекомендуют проводить по графику: чем выше нагрузка на конвейер, тем чаще. На типовом хлебобулочном производстве это раз в 2-3 недели для ежедневно работающих линий, раз в месяц для периодических или сезонных конвейеров. При возникновении скрипа или вибрации график ускоряют.
Интеграция смазки в систему HACCP
Система анализа опасности и критических контрольных точек (HACCP) требует, чтобы на производстве пищевых продуктов были четко определены зоны контакта и некоонтакта, и чтобы для каждой зоны использовались соответствующие материалы и смазки.
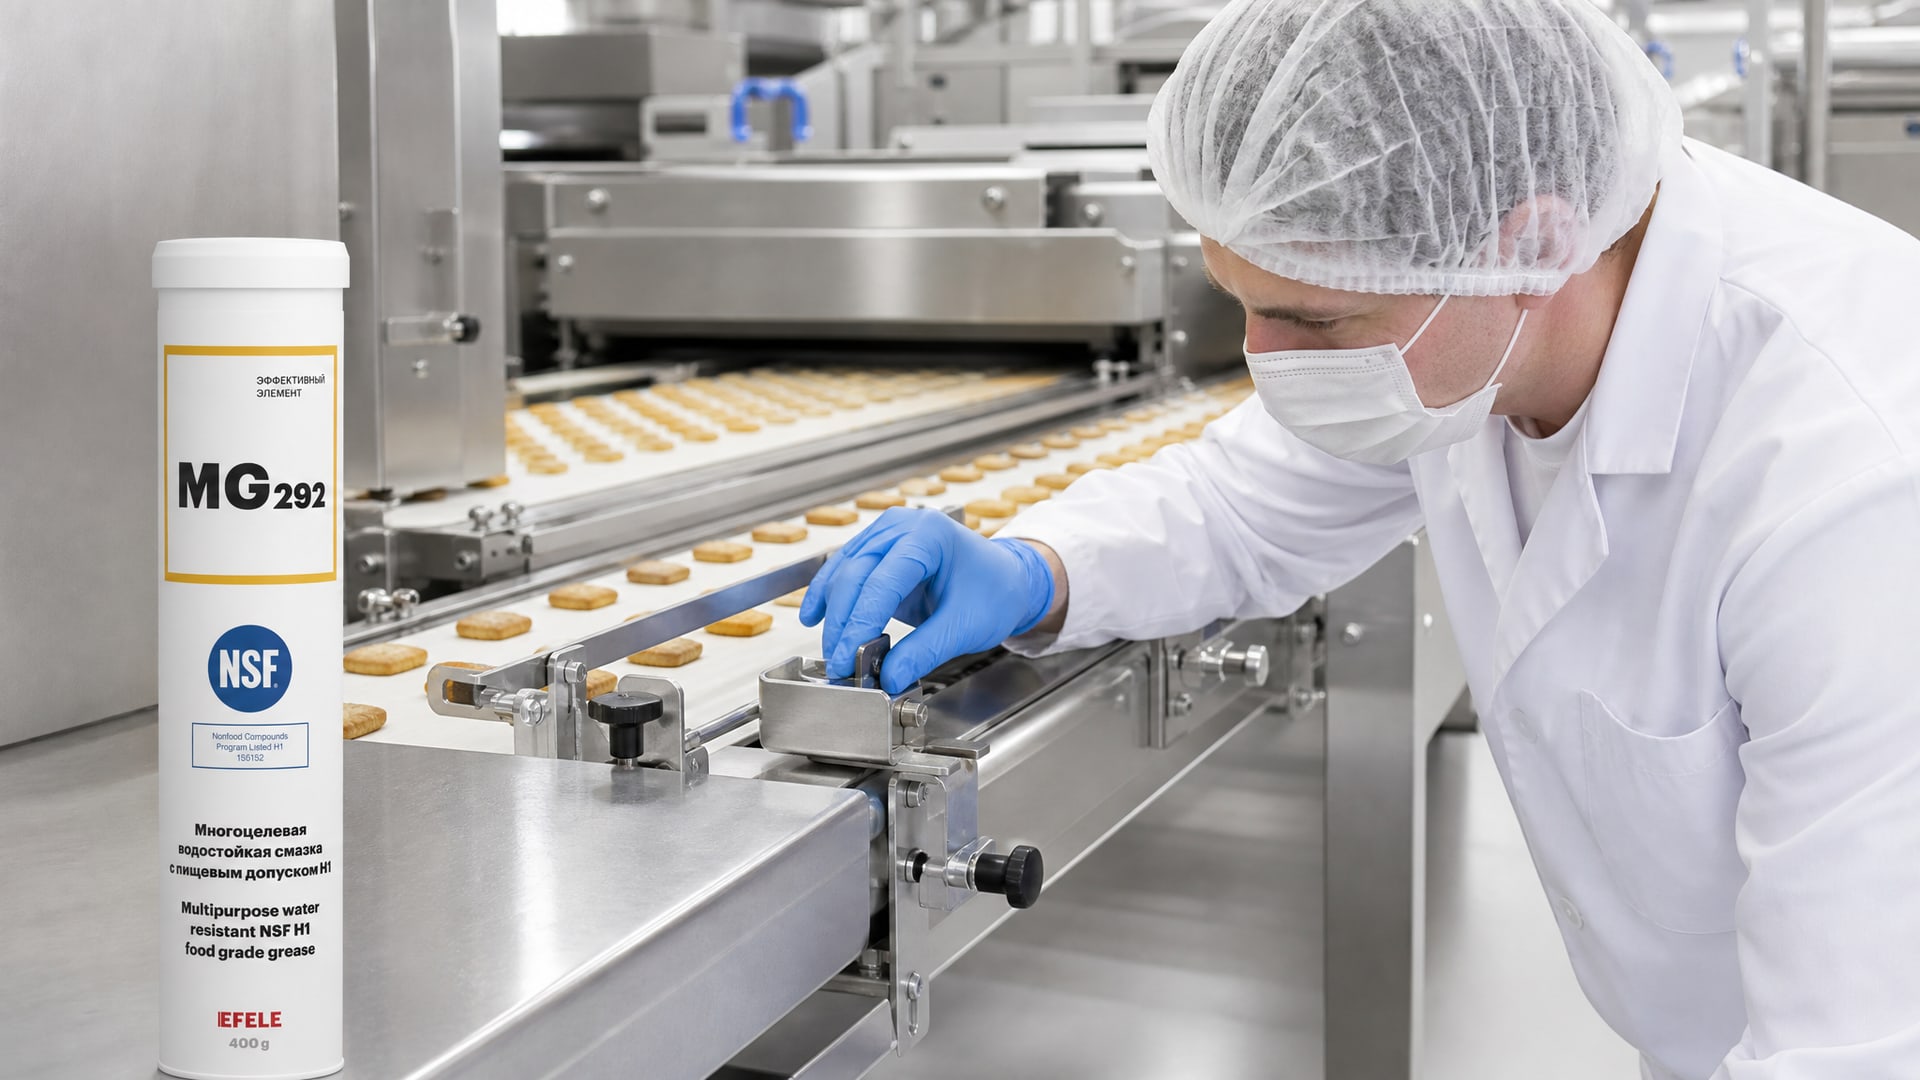
Конвейерная линия в HACCP-плане рассматривается как потенциальный источник физического загрязнения (кусочки материала) и химического загрязнения (остатки смазки). Чтобы минимизировать риск, в плане должны быть указаны:
Какие смазки применяются в каких узлах конвейера
Какой допуск каждая смазка имеет (NSF H1, H2)
Какая частота и методика нанесения смазки
Какие меры принимаются, чтобы предотвратить попадание смазки на продукт (защитные экраны, зонирование, время работы)
Кто отвечает за проверку и смазку (имя, должность, подпись)
Какой документ подтверждает пищевой статус смазки (паспорт, декларация)
При проверке производства органами санэпиднадзора инспектор попросит эту документацию. Если ее нет, это может быть расценено как нарушение требований HACCP. Поэтому храните паспорта смазок, копии деклараций и логи смазки в одной папке.
Когда дело доходит до выбора смазки, которая работает в условиях повышенной влажности и остается на поверхности при санитарной обработке, рекомендуют водостойкие пищевые составы. Например, EFELE MG-292 предназначена для высокотемпературных и влажных условий с гарантией NSF H1, что подходит для смазки направляющих и валиков хлебопекарного конвейера. Смазка держится на металле даже при регулярной влажной уборке и не вымывается стандартными моющими растворами.
Конкретные узлы конвейера: где и чем смазывать
Приводные барабаны и валики натяжения: эти элементы вращаются и находятся либо над лентой, либо на ее краю.
Требуется NSF H1. Смазку наносят на подшипники скольжения или качения вокруг оси. При разборке смазка должна быть видна на цапфе и в местах контакта с корпусом. После нанесения избыток протирают, оставляя тонкий слой.
Направляющие и скольжения ленты: конвейеры с направляющей системой (например, для хлеба с боков) требуют смазки направляющих планок. Это критичные узлы, потому что они находятся над лентой. Только NSF H1. Смазка наносится в пазы и на рабочие поверхности направляющих, но не на ленту. После нанесения лента должна двигаться свободно, без заеданий.
Цепные передачи и звездочки: если конвейер приводится цепью, звездочки и цепь требуют смазки. Обычно это узел закрыт кожухом и может смазываться H2, но если кожух откидной и часто открывается, лучше использовать H1. Смазку наносят равномерно по всей длине цепи при медленном вращении.
Редукторы и электромоторы: если редуктор полностью закрыт, он смазывается сам (через заливку масла). Проверяют уровень масла раз в месяц. Масло может быть H2, если редуктор не контактирует с продуктом. Для открытых редукторов (редкий случай) используют H1.
Датчики и прессостаты: датчики положения ленты и датчики натяжения могут покрыться окислами и грязью. Их смазывают очень экономно, капля-две, чтобы не разбухли резиновые уплотнители. Здесь подходит силиконовая пищевая смазка, которая не вредит электроконтактам.
Совет инженера: как организовать текущую смазку без потери производительности
Представьте типовую линию формования хлеба с производительностью 500 булок в час.
Конвейер работает 8 часов подряд. Остановить его на полчаса для полного техобслуживания означает потерю 250 булок и срыв графика.
Вместо плановой остановки применяют схему поточной смазки. В начале смены технолог проходит вдоль конвейера и вносит в журнал состояние: нет ли скрипа, люфта, подтеков. Если все в норме, конвейер работает. После обеда, когда линия замедляется на переналадку (смена формы или рецептуры), механик быстро смазывает критичные узлы: валики натяжения, направляющие, цепь привода. Это занимает 5-10 минут. Излишки смазки убирают тряпкой после перезапуска линии.
Раз в неделю или раз в две недели проводят полную проверку. Конвейер останавливают на 30-40 минут, разбирают съемные узлы (если нужно), проверяют износ, добавляют смазку там, где ее значительно убыло. Документируют все действия.
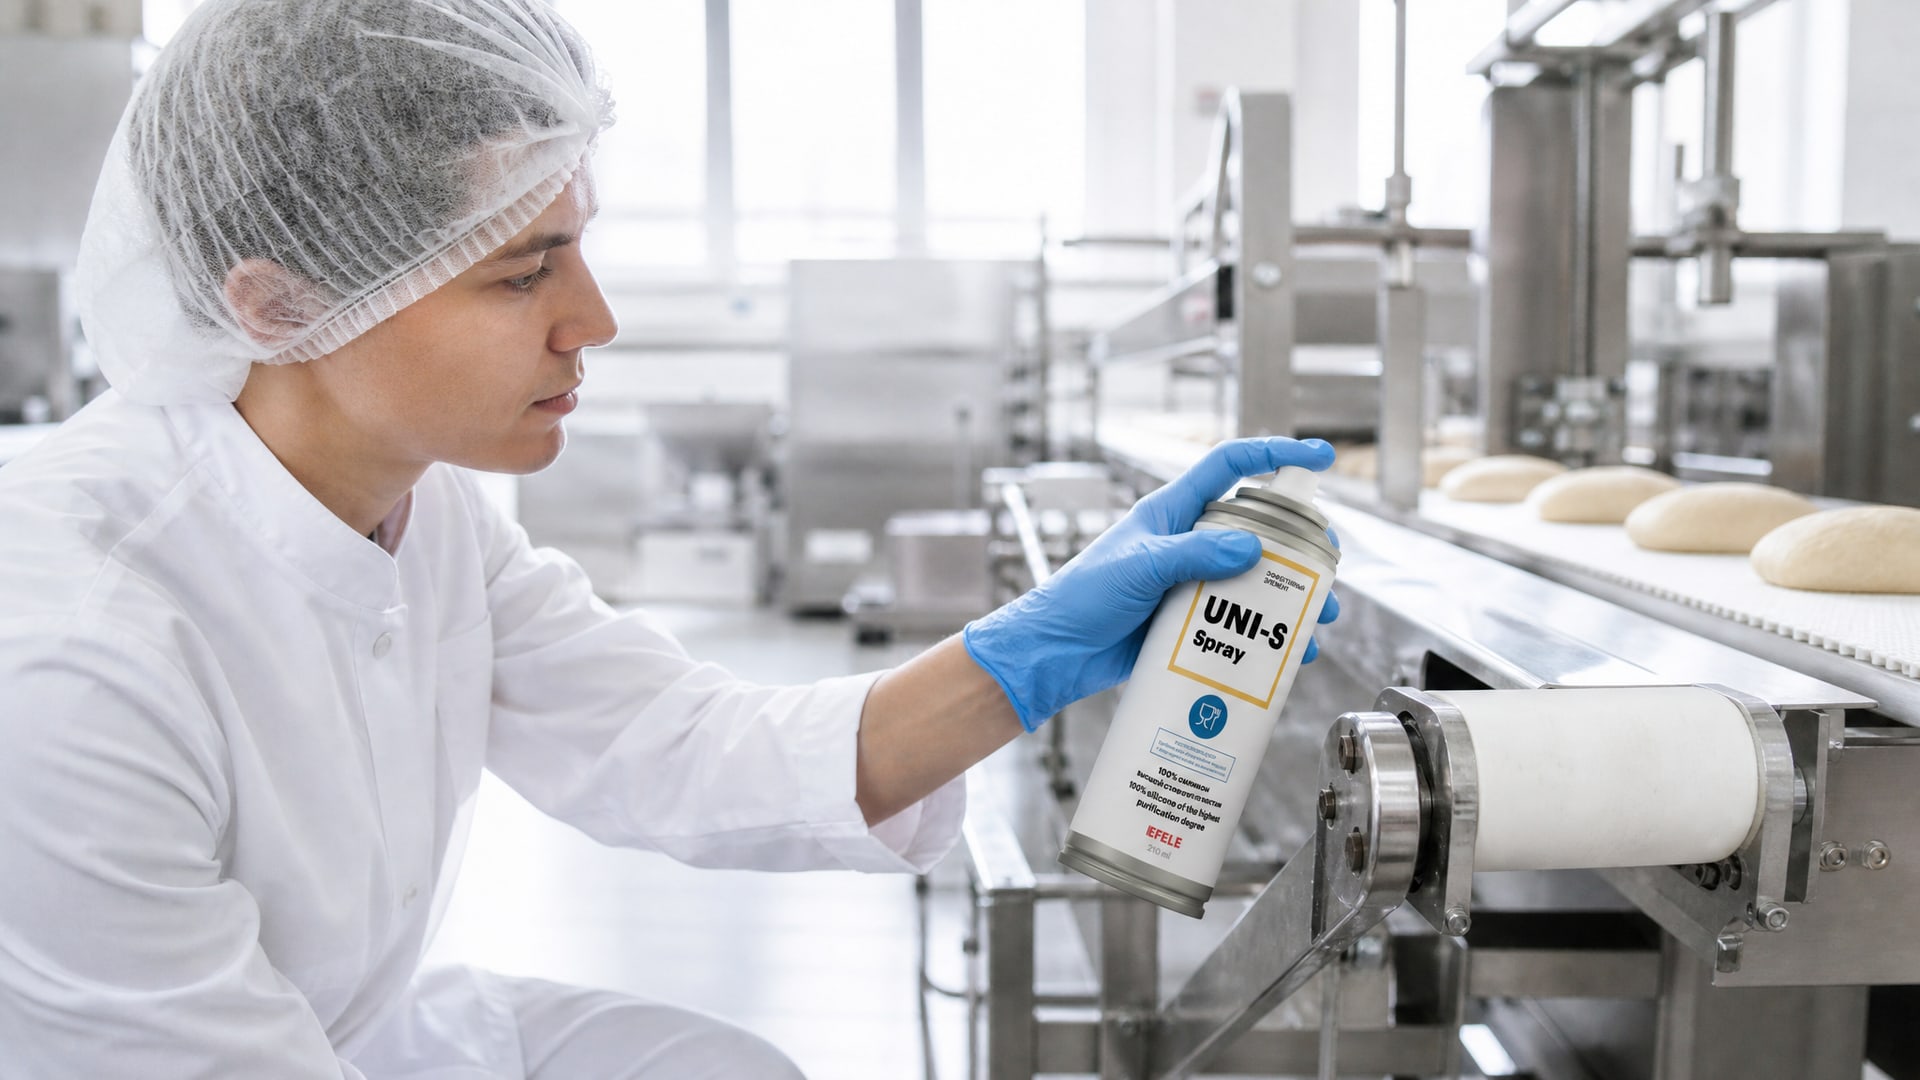
На хлебобулочном производстве, где конвейеры включаются и выключаются несколько раз в смену, технолог может применять тонкий силиконовый аэрозоль для дополнительной защиты резиновых элементов при движении на холостом ходу. Например, EFELE UNI-S Spray используют для периодического напыления на направляющие и уплотнители ленты, чтобы предотвратить налипание теста и старение резины. Это кратковременный уход, который занимает 2-3 минуты и не требует остановки.
Часто задаваемые вопросы
Чем отличается NSF H1 от NSF H2?
NSF H1 допускает случайный контакт смазки с пищевым продуктом и является безопасной при неумышленном попадании. NSF H2 применяется в узлах, где физический контакт с продуктом полностью исключен конструктивно (например, закрытый редуктор). H1 всегда дороже H2, потому что требует более строгого отбора компонентов и производственного контроля. Для конвейера выбирайте H1, если узел хотя бы потенциально может соприкоснуться с продуктом.
Нужна ли декларация по ТР ТС 030/2012, если смазка имеет NSF H1?
Да. NSF H1 - международный класс, но для продажи на территории России и ЕАЭС смазка должна иметь декларацию соответствия по ТР ТС 030/2012. Это два дополняющих друг друга документа. Запросите оба у поставщика перед покупкой. Без них смазка не считается легальной на рынке ЕАЭС.
Можно ли смазывать конвейер обычной промышленной смазкой, если наносить ее очень аккуратно?
Нет. Даже минимальный риск попадания смазки на продукт недопустим без соответствующего допуска. Обычная смазка может содержать токсичные присадки или компоненты, которые при попадании в пищу создают санитарный риск. На пищевом производстве нужна именно пищевая смазка с документально подтвержденным статусом.
Как часто нужно смазывать конвейер хлебопекарни?
На ежедневно работающей линии проверку и легкую смазку проводят раз в 2-3 недели. Полное техобслуживание с разборкой узлов - раз в месяц или раз в два месяца, в зависимости от интенсивности. При появлении скрипа, вибрации или неровного хода ленты график ускоряют и смазывают внепланово.
Что означает маркировка на конвейерной ленте типа 2ПЛ или 3П?
Это обозначение типа пищевой ленты по ГОСТ 20-2018. Буква «П» указывает на пищевое исполнение. Цифра (2, 3, 4) означает количество слоев прокладки и тип конструкции. Все такие ленты имеют специальные резиновые смеси, соответствующие санитарным требованиям, и требуют применения пищевых смазок.
Заключение
Смазка конвейерной ленты на хлебобулочном производстве - это не просто техническое обслуживание, это часть системы безопасности пищевого производства. Выбирайте смазки только с документально подтвержденным пищевым допуском (NSF H1 или H2 в зависимости от узла), запрашивайте копии деклараций по ТР ТС 030/2012 и проверяйте наличие ISO 21469. Наносите смазку тонкой пленкой на движущиеся элементы, не прерывая работу линии, и убирайте излишки после остановки.
Организуйте поточное обслуживание: быструю смазку между переналадками и полное техобслуживание раз в месяц. Ведите журнал смазки, храните паспорта и деклараций, чтобы при проверке органами санэпиднадзора вы могли предоставить полный пакет документов. Так вы защитите конвейер от износа, обеспечите безопасность продукции и избежите неожиданных остановок из-за заклинивания или коррозии узлов. Следующий шаг - согласовать с поставщиком смазок поставку образцов для испытания на вашей линии и утвердить ее в HACCP-плане производства.