Бытовое антипригарное покрытие нельзя автоматически считать подходящим для промышленного механизма. На алюминиевых деталях для снижения трения и износа применяют не просто слой PTFE, а систему на основе твердого анодирования с пропиткой или соосаждением PTFE. В ней важны свойства анодного основания, совместимость с составом сплава и заданная толщина покрытия.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно выбрать покрытие для детали из алюминиевого сплава или оценить возможность восстановления поврежденной поверхности. Разберем, чем промышленная система отличается от бытового антипригарного слоя, какие документы учитывать и почему локальный ремонт анодирования не всегда возвращает детали исходные свойства.
Почему кухонный тефлон не равен промышленному покрытию алюминия
Слово «тефлон» в бытовом и промышленном контексте часто используют как общее обозначение PTFE-покрытия.
Но одно название материала не описывает устройство покрытия, его толщину, основу и способ нанесения. Поэтому нельзя судить о пригодности слоя для механизма только по тому, что он обладает антипригарными свойствами.
В промышленном применении к алюминиевым сплавам PTFE привязывают к твердому анодированию: поверхность анодируют, а затем пропитывают PTFE или формируют покрытие методом соосаждения. Такая система предназначена для контроля твердости поверхности, трения и износа. Анодный слой здесь не просто подложка под скользкий материал, а часть функционального покрытия.
Это различие важно для деталей, которые работают в парах трения или испытывают механическую нагрузку. PTFE обеспечивает свойства поверхности, связанные со снижением трения скольжения и антизадирным действием, а анодное основание влияет на твердость и несущую способность системы. Если оценивать только верхний слой, можно упустить факторы, от которых зависит работа покрытия на конкретной детали.
Поэтому выражение «тефлон для промышленных деталей» само по себе недостаточно для выбора технологии. Нужно уточнить, о каком типе покрытия идет речь: о бытовом антипригарном слое или о промышленной системе, нанесенной на анодированный алюминий. Также важно сверить условия эксплуатации, свойства сплава и требования к геометрии детали.
Как устроено промышленное PTFE-покрытие алюминиевого сплава
Профильная система для алюминия описана в SAE AMS 2482: это твердое анодное покрытие с пропиткой или соосаждением PTFE.
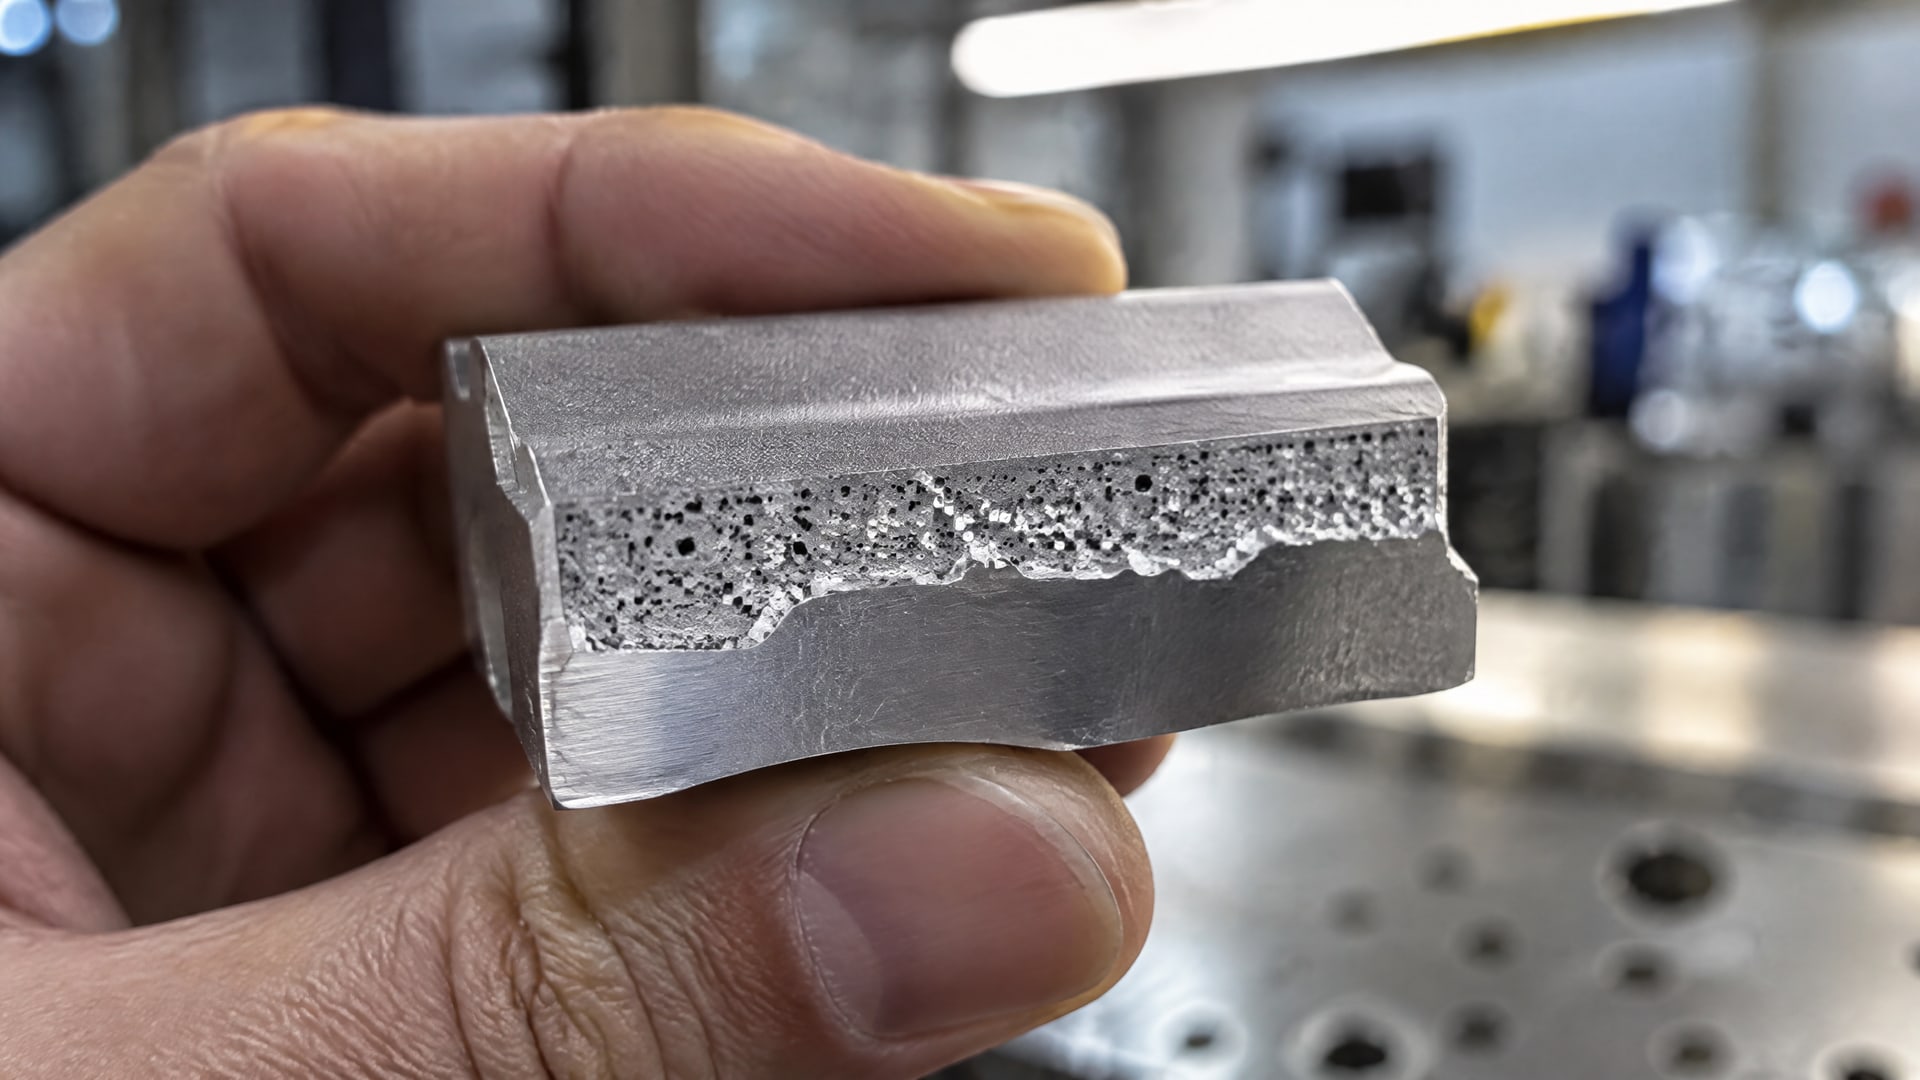
В NASA-спецификации такое решение связано с контролем твердости поверхности, трения и износа на алюминиевых сплавах. То есть речь идет о сочетании анодной основы и PTFE, а не о нанесении универсального скользкого слоя без учета поверхности детали.
Толщина покрытия влияет на посадки и сопряжение элементов механизма. Для AMS 2482 приводится типовое значение 0,0020 ± 0,0005 дюйма, а диапазон настройки составляет примерно 0,0011-0,003 дюйма. Эти значения показывают, почему нельзя исходить из принципа «чем толще, тем лучше»: покрытие должно соответствовать техдокументации и геометрии узла.
При назначении процесса важно учитывать всю систему:
материал и состояние алюминиевой детали;
способ формирования анодного слоя и введения PTFE;
допустимую толщину с учетом посадок и сопрягаемых поверхностей;
требования узла к снижению трения, износу и коррозионной защите.
Промышленные покрытия алюминиевых сплавов выбирают под конкретную функцию, а не только по общему признаку «антипригарное». Для одной детали важнее контроль износа и трения, для другой существенна также коррозионная защита. Если условия работы узла требуют нескольких функций, их следует учитывать при выборе покрытия и в технической документации.
Состав алюминиевого сплава и толщина: что проверить до нанесения
Не каждый алюминиевый сплав одинаково подходит для одной и той же системы.
NASA-спецификация ограничивает применимость процесса по содержанию меди и кремния: указаны сплавы с содержанием меди менее 5% или кремния 8%, а также суммарное содержание меди и кремния до 8%. Перед назначением покрытия состав материала детали нужно проверить по документации на сплав, а не определять пригодность по внешнему виду.
Не менее важна толщина покрытия. Для системы по SAE AMS 2482 типовая толщина указана как 0,0020 ± 0,0005 дюйма, а диапазон настройки - примерно 0,0011-0,003 дюйма. Эти величины следует учитывать при проектировании и обработке сопрягаемых поверхностей. Если слой меняет размеры детали, это может повлиять на посадку, поэтому требуемую толщину нельзя выбирать отдельно от геометрии узла.
При техническом подборе полезно последовательно уточнить:
марку алюминиевого сплава и содержание в нем меди и кремния;
требования к твердости поверхности, трению и износу;
наличие пар трения и точных посадок;
допустимую толщину покрытия и влияние обработки на размеры детали.
Такой порядок помогает отличить задачу на получение низкого трения от задачи на полноценную защиту детали. Если нужно подобрать защитные покрытия алюминиевых сплавов для работы в определенной среде, учитывают и условия эксплуатации: тип покрытия, методы испытаний и требования к характеристикам должны соответствовать назначению детали.
Какие стандарты относятся к покрытиям алюминиевых сплавов
Для твердого анодирования алюминиевых сплавов с пропиткой или соосаждением PTFE профильный ориентир - SAE AMS 2482.
Он описывает именно такую систему. При подборе покрытия полезно сверить требования стандарта с составом сплава, толщиной слоя и функцией детали в механизме.
ISO 18768-1:2022 и ISO 18768-2:2022 охватывают другой круг решений: первый стандарт относится к порошковым покрытиям, второй - к органическим жидким покрытиям на алюминии и его сплавах. В них рассматриваются требования и методы испытаний для декоративных и защитных покрытий. Эти стандарты нельзя подменять ими требования к твердому анодному слою с PTFE.
Поэтому формулировка «покрытие алюминиевых сплавов ГОСТ» не должна вести к поиску одного универсального документа для всех типов обработки. Сначала определяют технологию и назначение слоя, затем сверяют применимые требования и методы оценки. Для защиты от коррозии, для декоративной отделки и для снижения трения могут требоваться разные системы и документы.
Если задача включает не только снижение трения, но и защиту от коррозии или приработку новых деталей, в линейке антифрикционных покрытий MODENGY есть решения на основе дисульфида молибдена. Выбор конкретной системы зависит от материала детали и условий работы узла; такое покрытие не следует автоматически считать заменой твердому анодированию с PTFE.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Повреждение промышленной поверхности нельзя оценивать только как дефект верхнего PTFE-слоя.
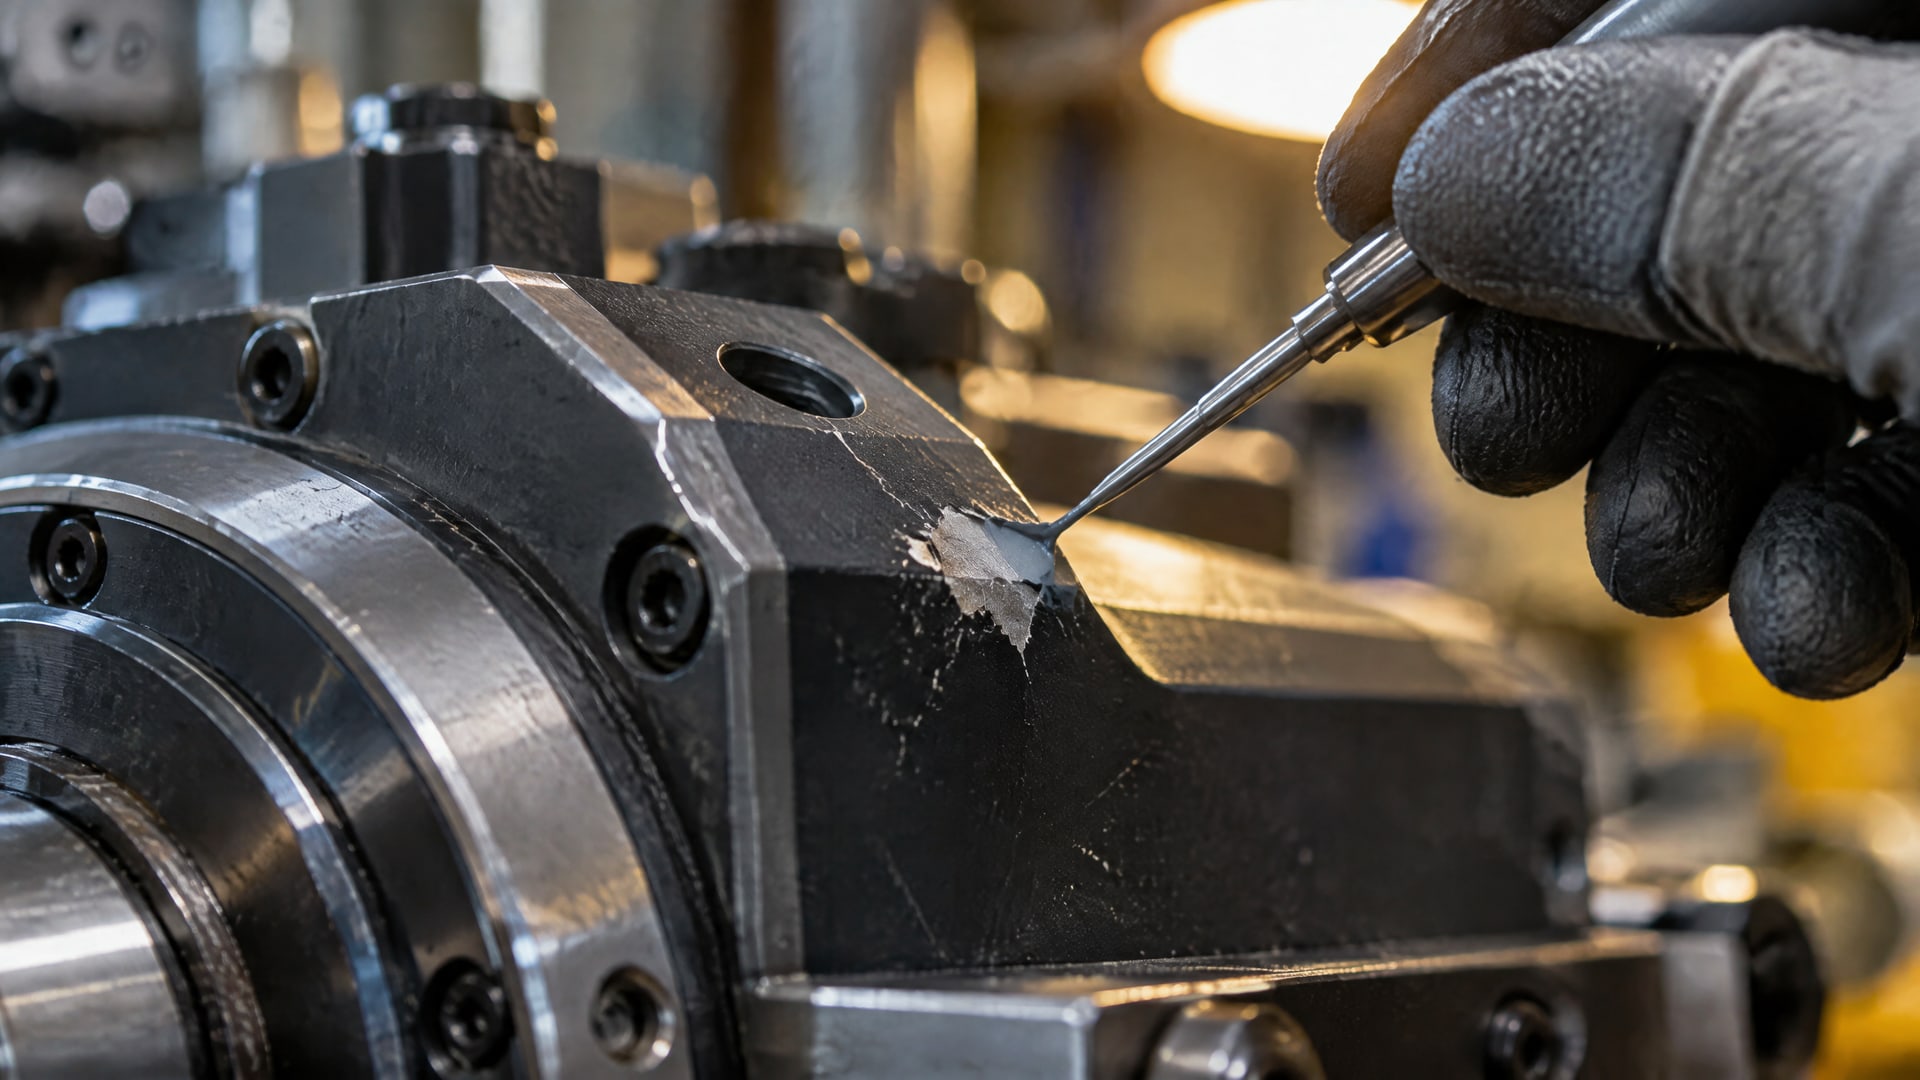
Если нарушен анодный слой, локальное нанесение материала на царапину не обязательно восстановит свойства исходной системы. Анодный оксидный слой интегрирован в поверхность детали, поэтому точечный ремонт обычно не дает эквивалентной замены полноценной обработке.
При серьезном повреждении восстановление часто требует полного удаления старого слоя и повторной обработки детали. Это принципиально отличает ремонт анодированного слоя от косметической подкраски: задача состоит не просто в том, чтобы закрыть видимый дефект, а в том, чтобы вернуть функциональные характеристики поверхности.
Перед восстановлением стоит определить:
поврежден только верхний слой или затронуто анодное основание;
требуется ли вернуть исходное снижение трения скольжения и износостойкость;
допускает ли геометрия детали повторную обработку;
соответствует ли сплав требованиям выбранного процесса.
Если поврежденный слой расположен на детали с посадками, до восстановления нужно учесть исходную толщину и размеры сопрягаемых поверхностей. Сам факт наличия состава с PTFE не подтверждает, что локальное нанесение вернет детали свойства системы по SAE AMS 2482. Решение о ремонте принимают по состоянию поверхности и требованиям к узлу, а не только по внешнему виду дефекта.
Часто задаваемые вопросы
Подходит ли бытовой тефлон для промышленной детали из алюминия?
Само обозначение PTFE не подтверждает пригодность покрытия для механизма. Для алюминиевых деталей промышленная система может включать твердое анодирование с пропиткой или соосаждением PTFE. При выборе проверяют сплав, толщину, геометрию и требования узла к трению и износу.
Какой стандарт учитывать для PTFE-покрытия алюминиевого сплава?
Для твердого анодного покрытия на алюминиевых сплавах с пропиткой или соосаждением PTFE применяют SAE AMS 2482. ISO 18768-1:2022 относится к порошковым покрытиям, а ISO 18768-2:2022 - к органическим жидким покрытиям. Эти документы описывают разные группы покрытий и не взаимозаменяемы.
Можно ли локально выполнить восстановление тефлонового покрытия?
Если поврежден только верхний слой, способ ремонта зависит от технологии покрытия и требований к детали. Но при повреждении анодного основания локальное нанесение PTFE не обязательно вернет исходные свойства. Для полноценного восстановления часто требуется удалить старый слой и повторно обработать всю деталь.
Какие алюминиевые сплавы подходят для анодирования с PTFE?
Совместимость нужно проверять по химическому составу. В NASA-спецификации приведены ограничения по содержанию меди и кремния: менее 5% меди или 8% кремния, а также суммарно до 8% меди и кремния. Перед выбором процесса сверяют состав конкретного сплава с технической документацией.
Заключение
Кухонный тефлон и промышленное покрытие алюминиевого сплава нельзя считать взаимозаменяемыми только потому, что оба связаны с PTFE. Для промышленного узла важна система: твердое анодное основание, способ введения PTFE, совместимость с алюминиевым сплавом и заданная толщина слоя.
Следующий шаг - проверить марку сплава, требования к трению и износу, геометрию сопряжений и состояние поверхности. После этого можно определить, подходит ли твердое анодирование с PTFE по SAE AMS 2482 или требуется другая система покрытия.