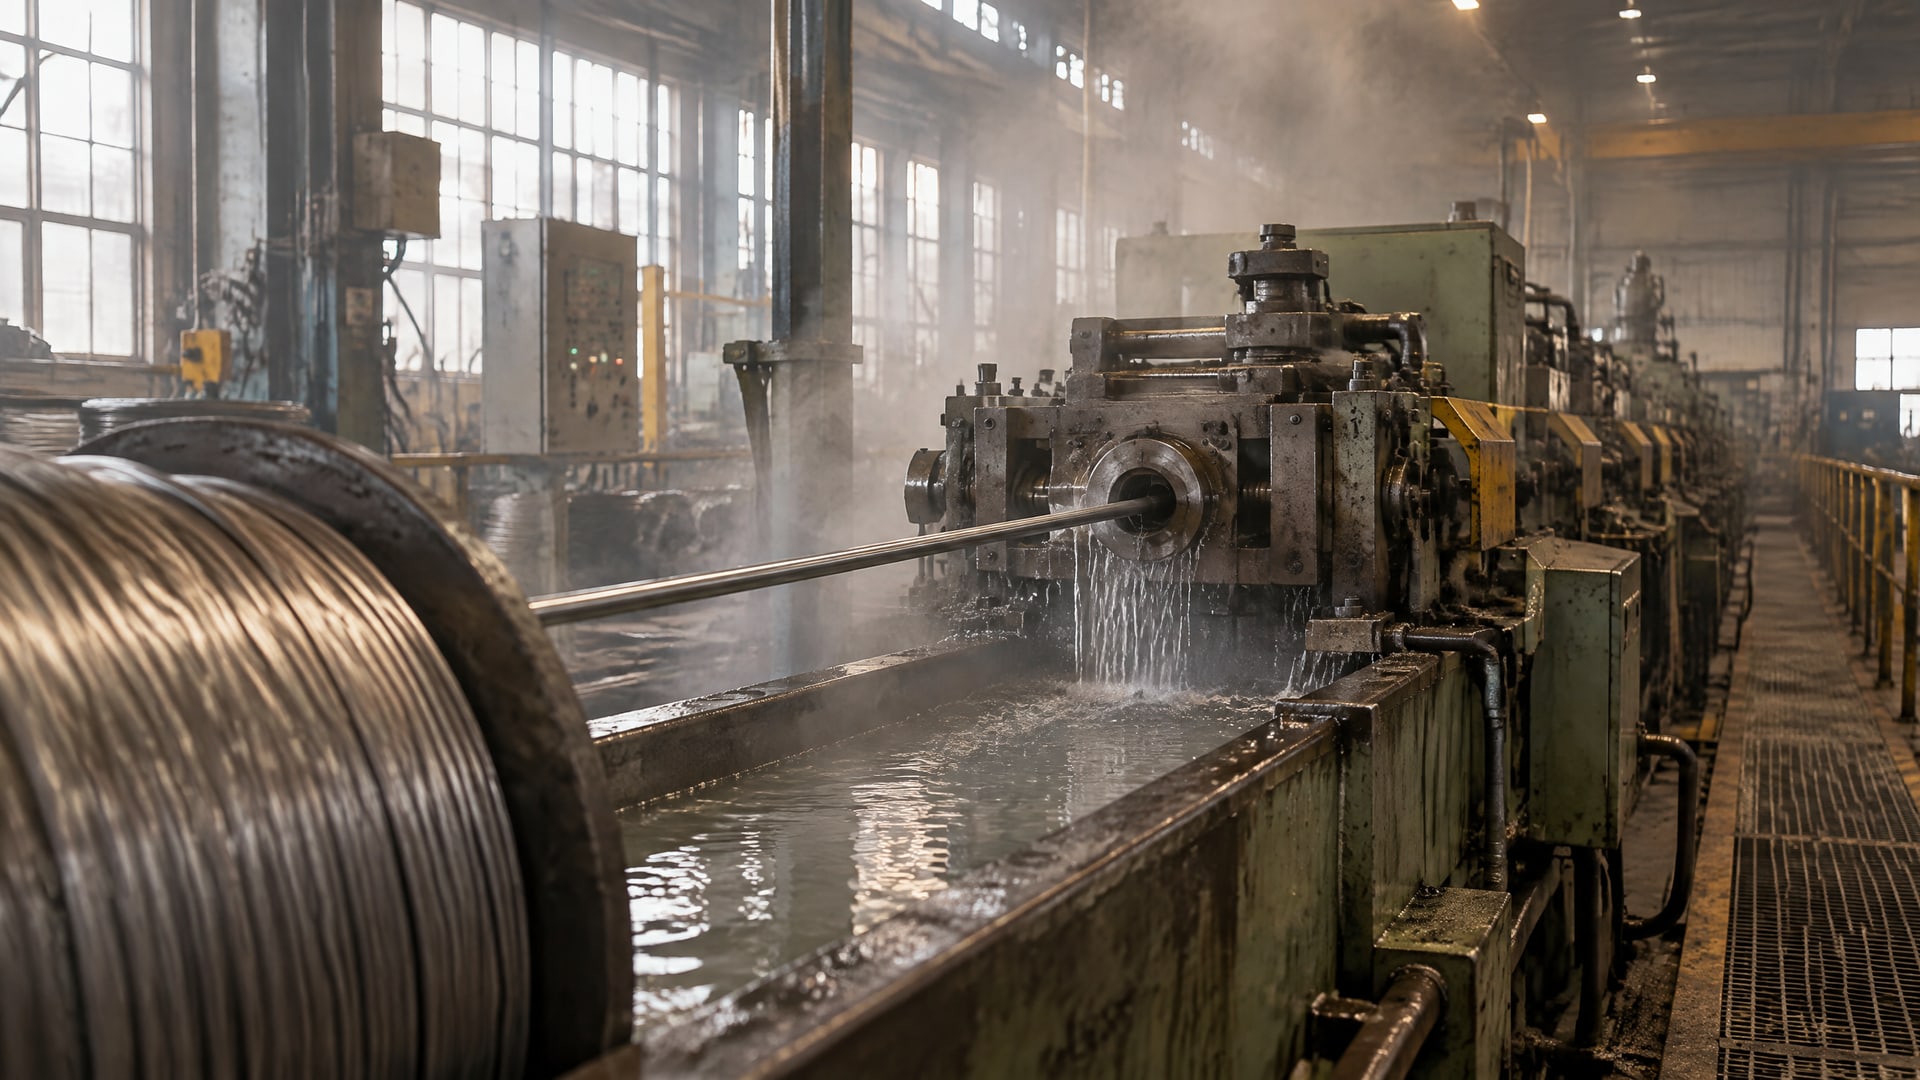
Пена при волочении проволоки зависит не только от состава СОЖ. На нее также влияют температура эмульсии, качество воды, конструкция бака и режим возврата жидкости. Чтобы снизить пенообразование, важно поддерживать стабильный тепловой режим и проверить циркуляцию, а не просто охлаждать ванну или добавлять антивспениватель.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку для волочения проволоки и настраивают работу линии. Разберем, как температура связана с пеной, чем различаются тепловые нагрузки при сухом и влажном волочении и какие параметры системы проверить, если смазочная жидкость стала пениться.
Температура СОЖ при волочении проволоки
Температурный режим влияет на стабильность водосмешиваемой смазки.
Слишком низкая температура может снизить эффективность жидкости, а чрезмерный нагрев требует учитывать испарение и поддерживать стабильный объем в системе. Поэтому задача не в том, чтобы сделать эмульсию как можно холоднее, а в том, чтобы удерживать ее в подходящем для процесса диапазоне.
В технических рекомендациях приводится температура воды перед приготовлением СОЖ 10–30°C и рабочая температура эмульсии около 40°C. Для волочильной линии также встречается ориентир 18–28°C на входе системы. На выходе из ванны или короба температуру советуют поддерживать ниже 45°C: превышение связано с риском ухудшения смазывания и усиления пенообразования.
Эти значения описывают ориентиры из разных материалов, а не универсальную настройку для любой линии. Например, в отдельных технических листах водосмешиваемых составов указан диапазон применения 32–50°C. Рабочие значения следует сверять с требованиями к конкретной жидкости и режимом производства.
Почему постоянство важнее резкого охлаждения
Колебания температуры могут менять поведение эмульсии и усложнять поддержание стабильной работы системы. Термостатирование помогает контролировать тепловой режим и испарительные потери. При этом охлаждение не заменяет проверку циркуляции и состояния ванны.
Если температура на выходе превышает ориентир 45°C, проверьте отвод тепла и режим возврата жидкости. Возвратный поток не должен создавать избыточную турбулентность: она способствует образованию пены. Одновременно оцените объем бака. В технических рекомендациях отмечено, что в нем должно оставаться достаточно места для пены и отделения посторонних масел.
Сухое и влажное волочение: как меняется тепловая нагрузка
Температура в зоне деформации зависит от способа волочения и материала проволоки.
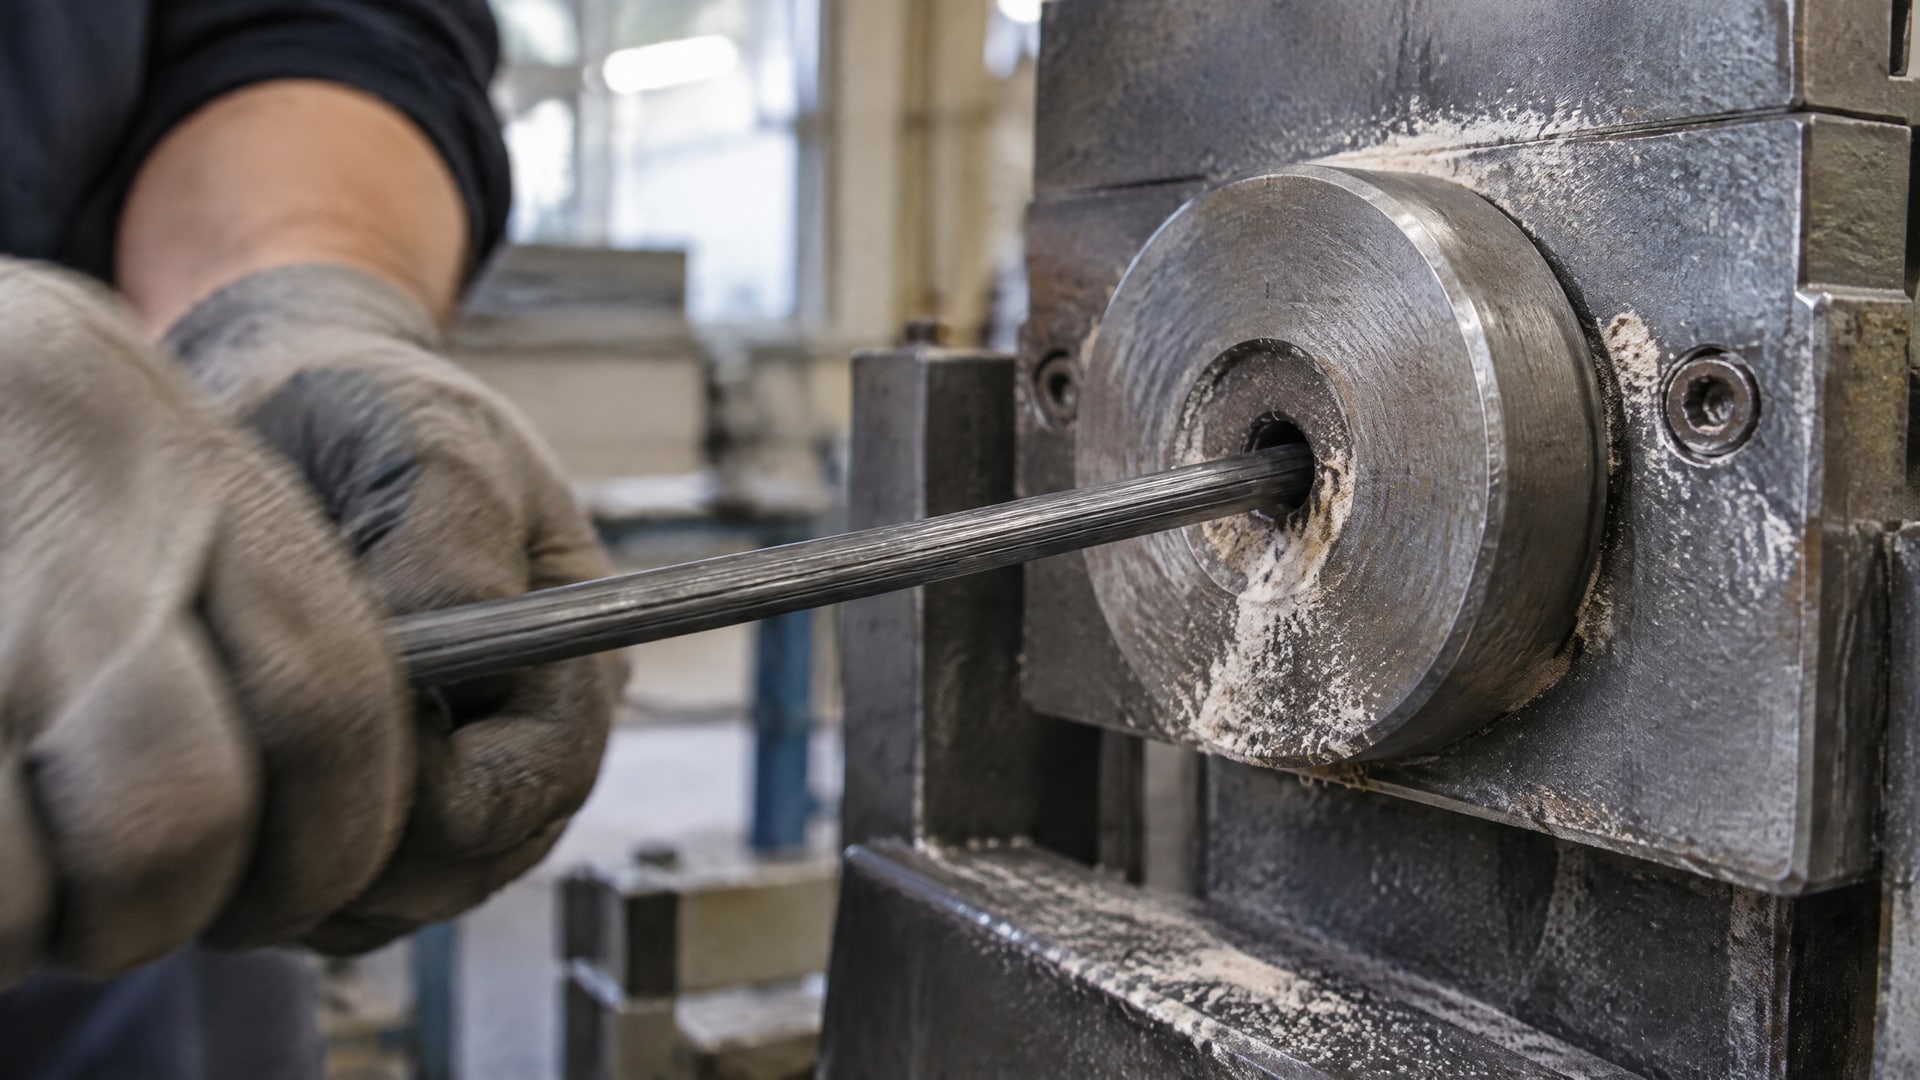
При сухом волочении прирост температуры за проход может составлять 60–80°C для низкоуглеродистой стали и 100–160°C для высокоуглеродистой. При влажном волочении эти значения примерно вдвое ниже. Поэтому одинаковые настройки охлаждения и подачи смазки не обязательно подходят для разных процессов.
При повышенной тепловой нагрузке следует оценить не только температуру эмульсии в баке, но и нагрев жидкости после прохода через рабочую зону. Отвод тепла от проволоки и фильеры, стабильная подача смазки и контроль температуры помогают поддерживать процесс. Если линия работает с сухой смазкой, ориентиры для водосмешиваемой СОЖ напрямую к ней не применяются: условия и способ охлаждения отличаются.
Для подготовки проволоки к следующему проходу в материалах по технологии волочения описана комбинация прямого охлаждения и охлаждения блока. Она может снизить температуру проволоки ниже 120°C. Это значение относится к температуре проволоки после охлаждения, а не к рабочей температуре эмульсии.
Что учитывать при подборе смазки
Смазка для сухого волочения проволоки и водосмешиваемая жидкость решают задачу в разных режимах. При подборе учитывают материал проволоки, диаметр, скорость, тип процесса и тепловую нагрузку. В каталогах встречаются отдельные решения для мягкой стали, алюминия и нержавеющей проволоки, поэтому название материала само по себе не дает достаточных оснований для выбора.
Для нержавеющей проволоки также важно сверять состав с условиями конкретной операции. Оценивают рабочую температуру и совместимость с процессом, а затем проверяют результат на линии. Класс NLGI здесь не заменяет оценку свойств водосмешиваемой жидкости: NLGI описывает консистенцию пластичной смазки по шкале 0–6 на основе пенетрации при 25°C.
Почему СОЖ пенится и что проверить в первую очередь
Пена не всегда указывает на дефект концентрата.
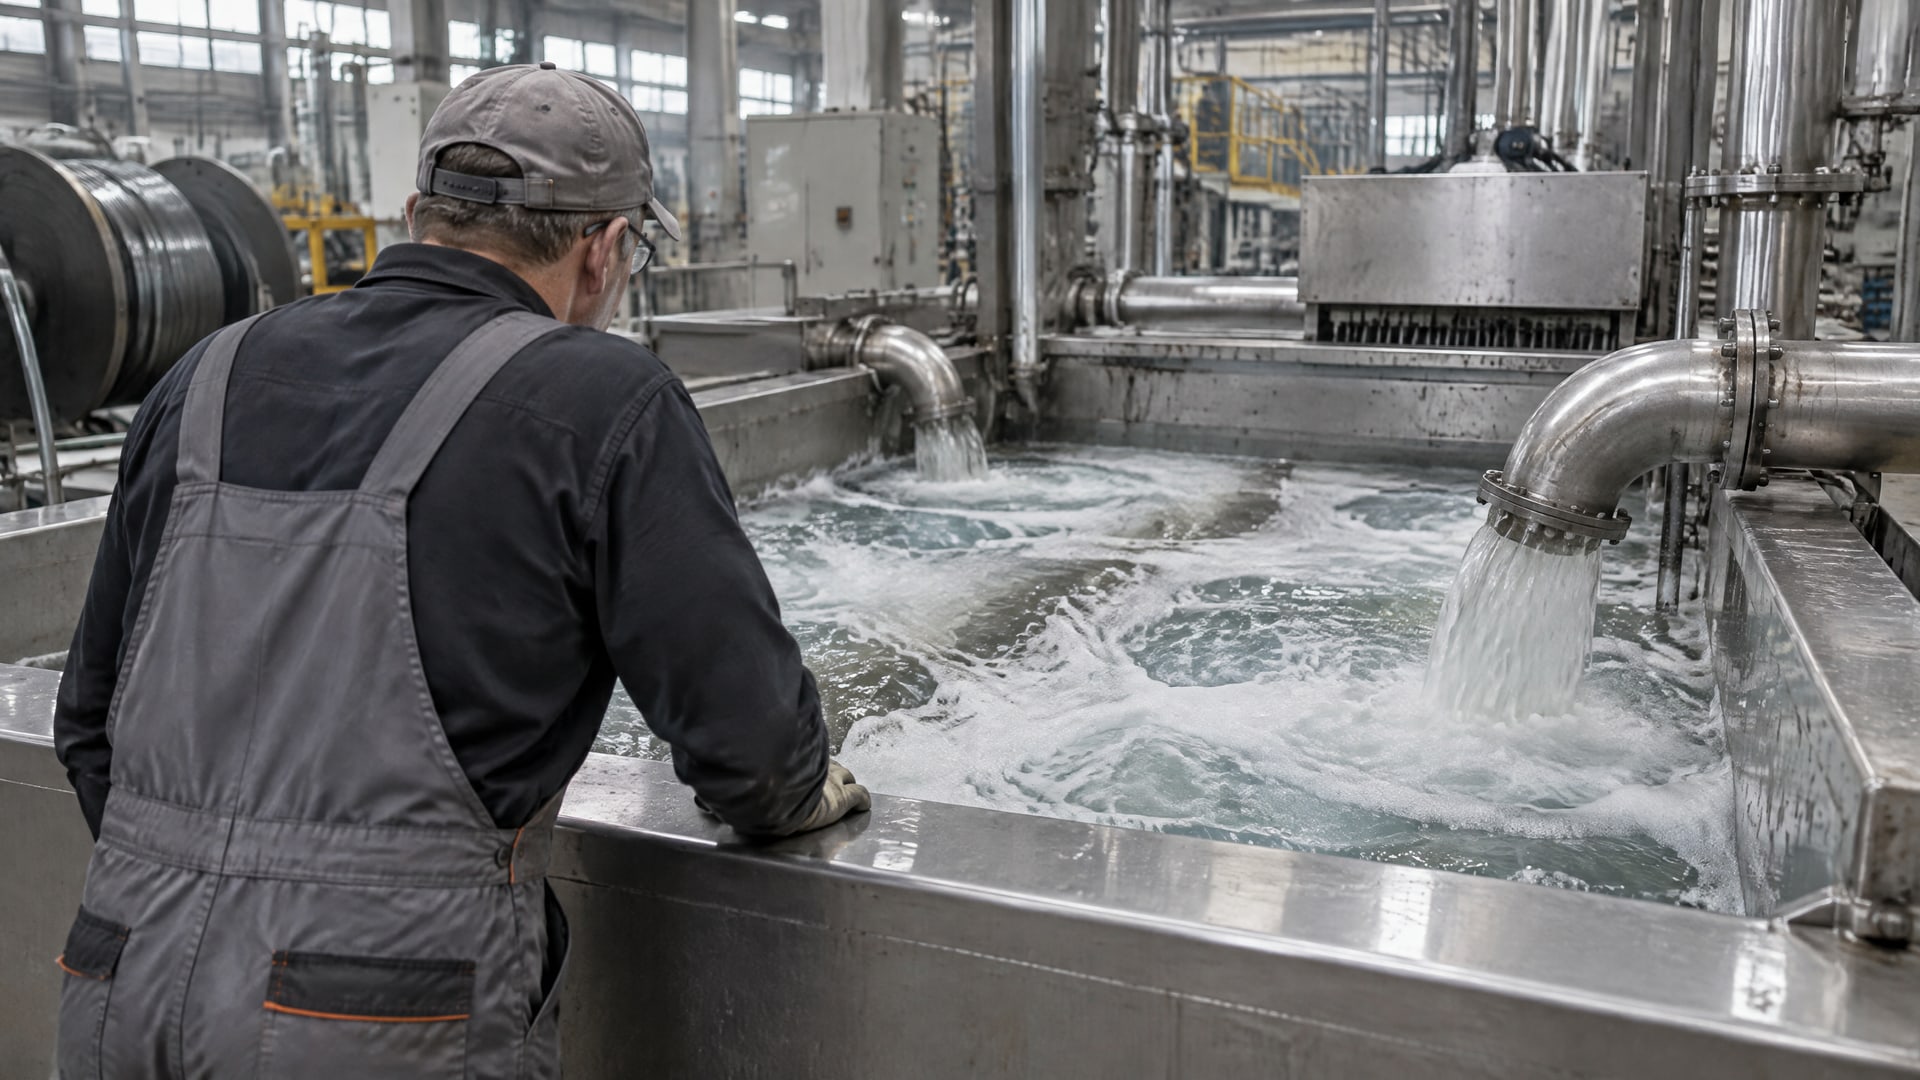
На ее появление могут влиять температура эмульсии, качество воды, движение жидкости в возвратных линиях и конструкция бака. В частности, отдельные составы могут сильнее пениться при использовании мягкой или деминерализованной воды. В одном из материалов для условий высокого пенообразования отмечена вода с жесткостью менее 10 °HF.
Проверку удобно вести по цепочке: сначала измерить температуру, затем оценить подачу и возврат жидкости, после этого проверить воду и состояние бака. Для температуры на входе системы в рекомендациях указан диапазон 18–28°C, а на выходе из ванны или короба советуют удерживать ее ниже 45°C. Если показатели выходят за эти ориентиры, сначала устраняют причину перегрева.
Затем проверьте возвратный поток. Избыточная турбулентность в линии возврата способствует пенообразованию, поэтому стоит оценить направление струи и условия ее поступления в бак. Проверьте и остаточный объем ванны: достаточное пространство нужно не только для пены, но и для отделения посторонних масел.
Вода и состав эмульсии
Качество воды влияет на поведение смазочной жидкости. Вода перед приготовлением эмульсии в одном из технических материалов должна иметь температуру 10–30°C. При этом мягкая или деминерализованная вода не всегда уменьшает пенообразование: для некоторых составов она может его усиливать.
Состав выбирают с учетом ожидаемого нагрева и склонности системы к пенообразованию. Для тяжелых операций в материалах рекомендуют рассматривать жидкости, предназначенные для условий высокого пенообразования. Если пена сохраняется при нормальном тепловом режиме, проверьте воду, циркуляцию и загрязнение системы до изменения концентрации или замены СОЖ.
Фильтрация смазки волочения и обслуживание системы
Фильтрация помогает поддерживать чистоту рабочей жидкости, но сама по себе не исправляет неверный тепловой режим или турбулентный возврат.
Если температура эмульсии превышает 45°C на выходе из ванны или короба, сначала разберитесь с перегревом и отводом тепла. Если входная температура не попадает в ориентир 18–28°C, проверьте подачу и температурный контроль системы.
При обслуживании учитывайте остаточный объем бака: он должен обеспечивать место для пены и отделения посторонних масел. Также осмотрите возвратные линии на предмет избыточной турбулентности. Эти проверки помогают отличить проблему циркуляции от реакции состава на воду или нагрев.
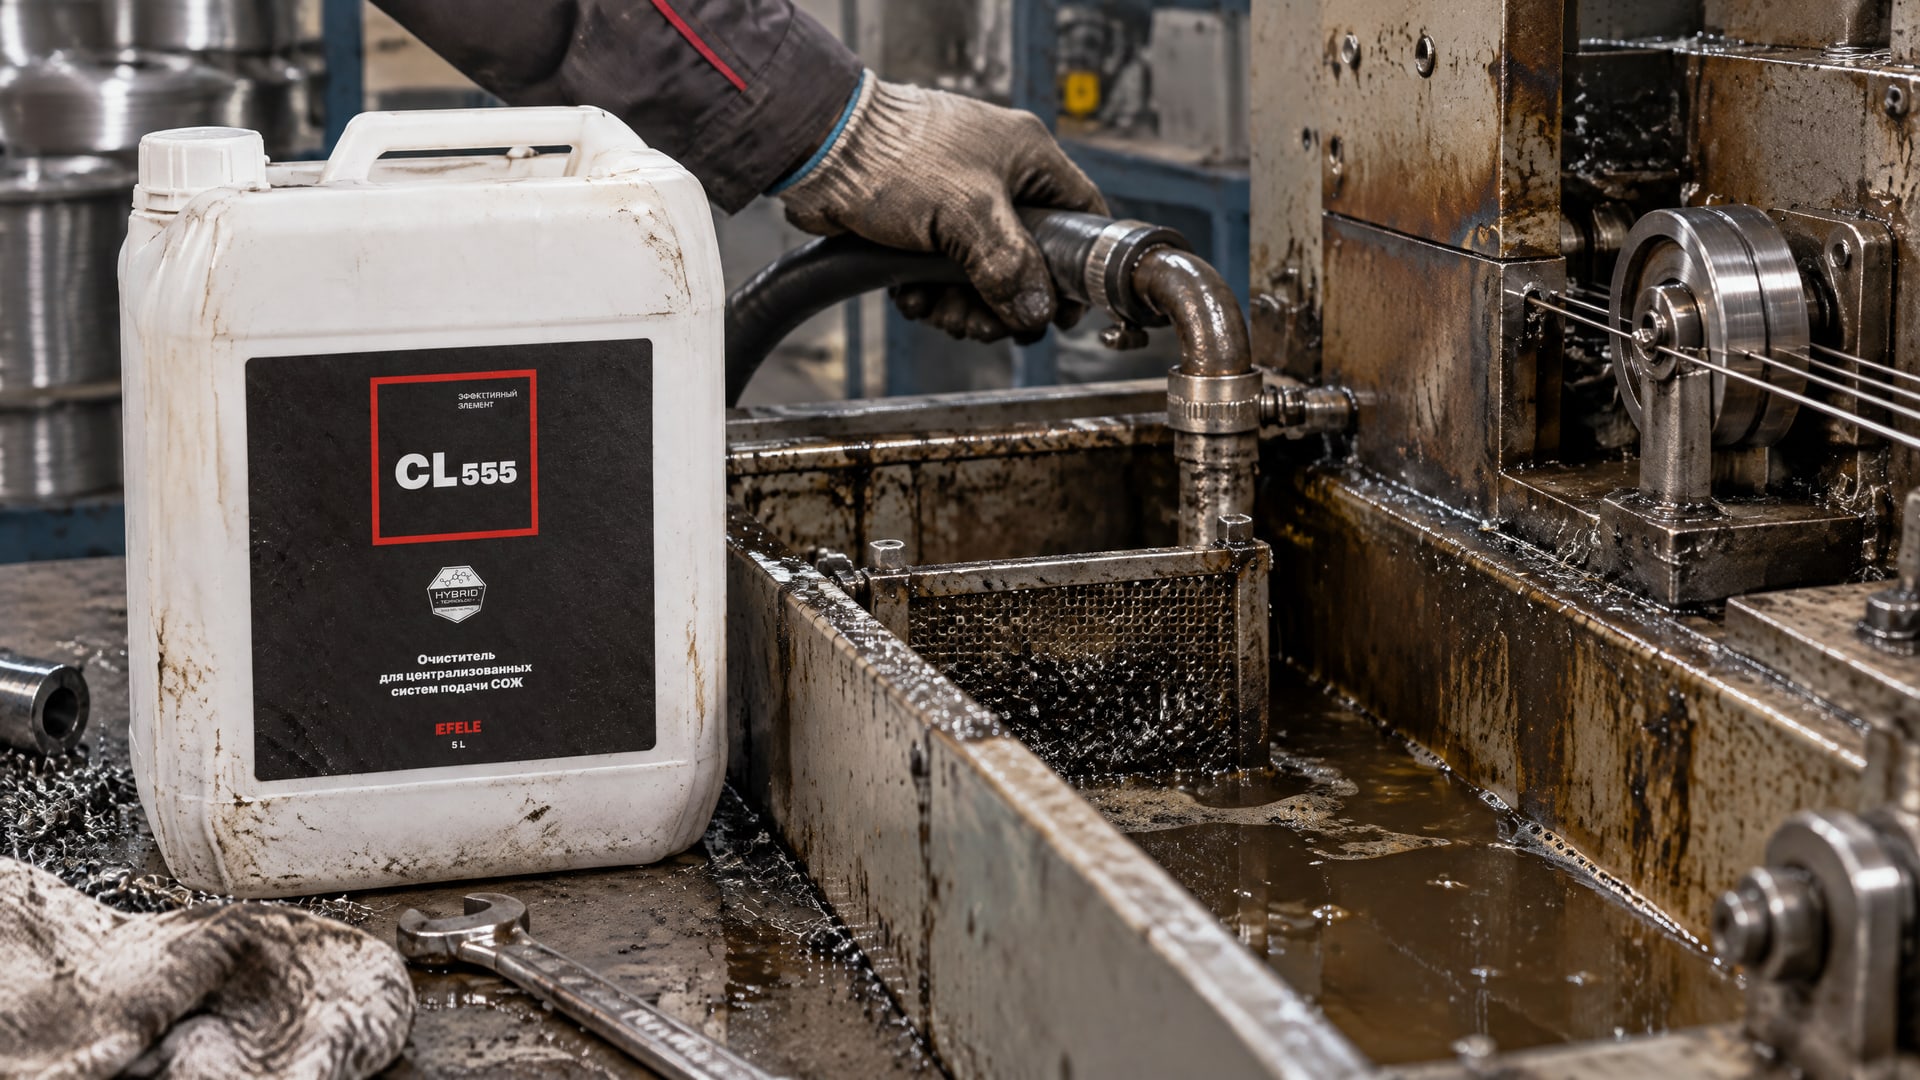
Загрязнение и шламовые отложения могут затруднить поддержание стабильной работы системы. Если перед заменой СОЖ требуется очистить контур, в сервисной практике для промывки систем подачи применяют очиститель EFELE CL-555: он предназначен для удаления шламовых отложений перед заливкой новой жидкости. После очистки систему заполняют составом, подобранным под режим волочения, и снова проверяют температуру, воду и циркуляцию.
Как оценить результат после обслуживания
После очистки и заполнения системы зафиксируйте температуру на входе и выходе, состояние пены, параметры воды и поведение возвратного потока. Ориентиры 18–28°C на входе и ниже 45°C на выходе помогают обнаружить отклонения, но их следует сопоставлять с требованиями выбранной СОЖ. Если температура остается высокой, одной фильтрации недостаточно: нужно устранить причину перегрева.
Выбор смазочной жидкости для волочения
При выборе СОЖ учитывают материал проволоки, способ волочения, скорость, диаметр и тепловую нагрузку.
Для сухого и влажного процесса нужны разные решения: при влажном волочении прирост температуры примерно вдвое ниже, чем при сухом. Поэтому смазочная жидкость должна соответствовать конкретному режиму, а не только общему назначению «для волочения».
Для водосмешиваемых составов оценивают рабочую температуру и поведение эмульсии в используемой воде. Например, в одном из технических материалов указана температура эмульсии около 40°C, а в отдельных технических листах встречается диапазон 32–50°C. Эти данные не следует переносить на любой состав: рабочие значения нужно сверять с технической документацией выбранной жидкости.
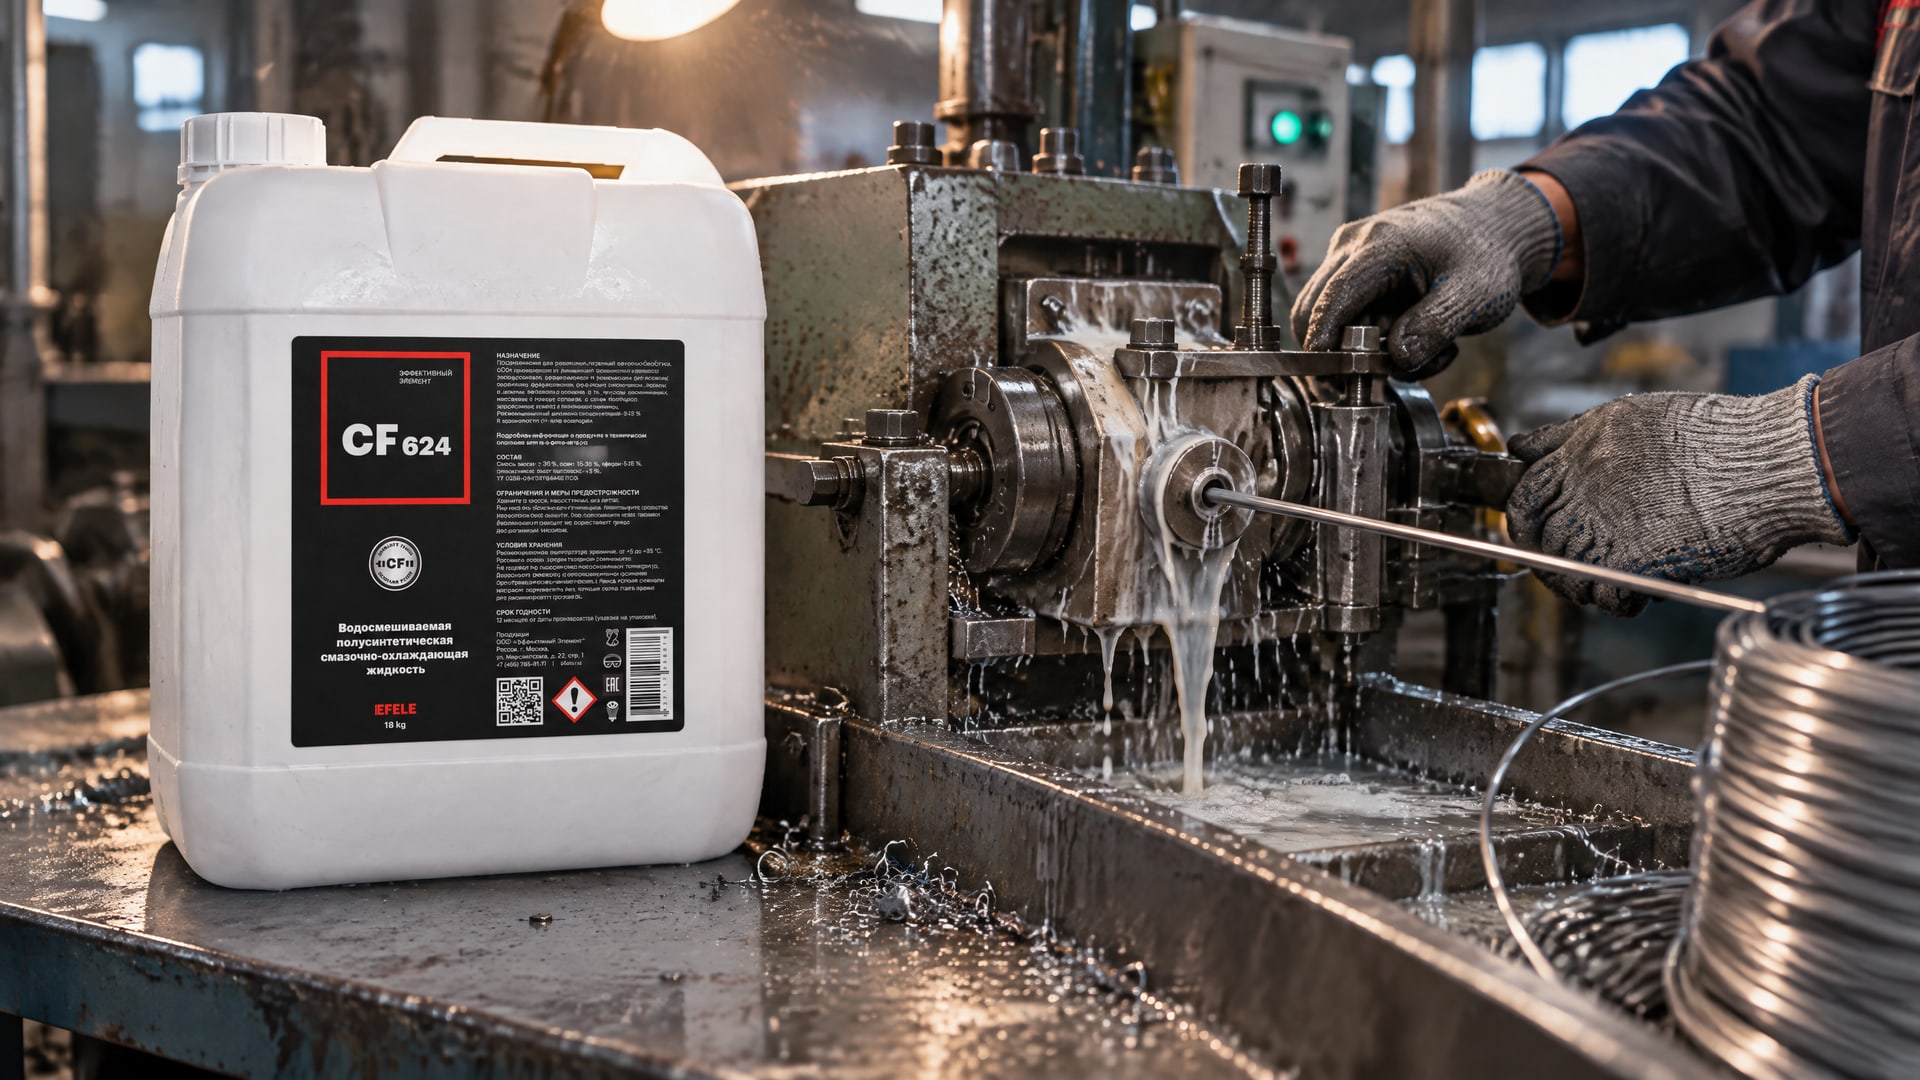
Если линия регулярно сталкивается с пеной при разных температурах, важны не только характеристики состава, но и стабильность системы. Для подбора под такие условия применяют полусинтетическую водорастворимую СОЖ EFELE CF-624, предназначенную для волочения и сохраняющую стабильность при различных температурах. Ее выбор не отменяет проверки качества воды, режима возврата и тепловой нагрузки: при отклонениях в этих параметрах пена может сохраняться независимо от состава.
Какие параметры зафиксировать перед подбором
Материал проволоки и ее диаметр.
Сухое или влажное волочение.
Скорость линии и характер тепловой нагрузки.
Температуру СОЖ на входе и выходе.
Качество воды и ее температуру перед приготовлением эмульсии.
Состояние бака, возвратных линий и системы фильтрации.
Такая оценка дает инженеру и закупщику исходные данные для выбора, а не только общее обозначение смазки для волочения нержавеющей проволоки или другого материала. При необходимости сначала устраняют отклонения в системе, затем подбирают состав и проверяют его работу в реальном режиме.
Часто задаваемые вопросы
Чем холоднее СОЖ, тем меньше пены?
Не обязательно. Для воды перед приготовлением эмульсии приводится ориентир 10–30°C, а рабочая температура эмульсии в одном из материалов указана около 40°C. Слишком низкая температура может снизить эффективность смазки. Важнее поддерживать стабильный режим и сверять его с требованиями конкретного состава.
Почему эмульсия пенится при правильной концентрации?
Концентрация не единственный фактор. Пенообразование может усиливаться из-за перегрева, мягкой или деминерализованной воды, турбулентности в возвратной линии и недостаточного объема бака. Проверьте температуру на входе и выходе, свойства воды и работу циркуляции, прежде чем менять концентрацию.
Какова температура СОЖ при волочении проволоки?
В рекомендациях встречаются ориентиры 18–28°C на входе системы и ниже 45°C на выходе из волочильной ванны или короба. Для водосмешиваемых жидкостей также приводится рабочая температура около 40°C. Эти значения нужно сопоставлять с документацией выбранной СОЖ и условиями процесса.
Чем смазки для сухого волочения отличаются от жидкостей для влажного?
Сухое и влажное волочение отличаются тепловой нагрузкой и способом подачи смазочного материала. Прирост температуры за проход при сухом процессе выше, а при влажном он примерно вдвое ниже. Поэтому тип смазки и требования к охлаждению подбирают отдельно для каждого процесса.
Заключение
Пенообразование при волочении связано с температурой, качеством воды, циркуляцией и конструкцией бака. Для водосмешиваемой СОЖ важно удерживать стабильный режим: ориентироваться на температуру входа 18–28°C, контролировать выходной нагрев и учитывать рекомендации для конкретного состава. Сама по себе низкая температура не гарантирует отсутствия пены.
Следующий шаг для технического специалиста - зафиксировать температуру на входе и выходе, проверить возвратные линии, объем бака и качество воды. Затем можно оценить состояние системы, выполнить фильтрацию или очистку и подобрать смазку для волочения проволоки под материал и режим линии.