Когда нож из инструментальной стали быстро тупится, в материал налипает обрабатываемый продукт или режущая кромка покрывается налетом, проблема кажется в самой стали. На самом деле это обычно следствие трения, адгезии (прилипания) и износа поверхности - факторы, которые решаются не заменой стали, а применением специального защитного покрытия. Покрытие толщиной всего 1-5 микрометров (тысячные доли миллиметра) может снизить коэффициент трения в 4-20 раз, продлить срок службы инструмента в полтора-десять раз и избежать заеданий, которые губят остроту. Статья предназначена для инженеров, технологов и снабженцев, которые выбирают ножи и хотят понять, когда и какое покрытие действительно решает практическую задачу, а когда это лишняя трата.
Почему инструментальная сталь нуждается в защитном покрытии
Инструментальная сталь содержит углерод от 0,7% и выше, что дает ей твердость и способность к глубокой закалке.
Однако сама по себе сталь при резании или работе с материалом испытывает три основные проблемы: трение между кромкой и обрабатываемым материалом, адгезионный износ (налипание и вырывание микрочастиц стали) и тепловой износ при нагреве от трения. Каждый из этих факторов ускоряет затупление и деградацию режущей кромки.
Покрытие не делает сталь тверже в объеме - это невозможно без переделки всей термообработки. Вместо этого оно создает поверхностный слой с совсем другими свойствами: низким трением, высокой теплостойкостью или одновременно тем и другим, в зависимости от состава. Слой толщиной 1-5 микрометров достаточно мал, чтобы не влиять на геометрию острия, но достаточно плотен, чтобы работать десятки часов или даже месяцы.
Производительность резания при применении покрытий растет на 20-200%, а срок службы инструмента увеличивается в 1,5-10 раз для конструкционных сталей - эти диапазоны показывают, что эффект зависит от правильного подбора типа покрытия к задаче.
Основные типы покрытий: характеристики и применение
Каждое покрытие имеет четыре ключевых параметра: твердость, коэффициент трения, рабочая температура и толщина слоя.
Понимание этих цифр помогает выбрать нужный вариант.
TiAlN (нитрид титана-алюминия)
TiAlN - одно из самых универсальных покрытий для режущего инструмента. Его твердость колеблется от 2900 до 3400 HV, толщина нанесения обычно 1-5 микрометров, коэффициент трения при сухом резании стали составляет 0,3-0,4, а рабочая температура достигает 800 °C. Такие параметры делают TiAlN пригодным для ножей, которые работают в жестких условиях с высокой температурой, например при резании цветных металлов или пластиков. Износостойкость TiAlN позволяет работать без смазочно-охлаждающей жидкости при правильном режиме.
TiN (нитрид титана)
TiN - классическое покрытие, хорошо известное на производствах. Его твердость 2000-2500 HV несколько ниже, чем у TiAlN, толщина 1-6 микрометров, коэффициент трения 0,4-0,6, а температурная граница 500 °C. TiN дешевле и проще наносится, поэтому широко применяется для инструмента, который работает при умеренных нагрузках и температурах. Желтоватый цвет TiN хорошо виден, что помощь контролировать целостность слоя при эксплуатации.
DLC (алмазоподобный углерод)
DLC - специальное покрытие для минимального трения. Его твердость рекордно высока: 4000-7000 HV, но толщина совсем тонкая (1-2 микрометра) и рабочая температура ограничена 250-350 °C. Коэффициент трения DLC при сухом скольжении достигает всего 0,02-0,1 - это в 3-20 раз ниже, чем у других покрытий. DLC выбирают для ножей, где критично минимальное прилипание продукта и низкая сила резания, например при работе с вязкими пластиками или пищевыми продуктами. Ограничение по температуре исключает его из режимов, где развивается интенсивный нагрев.
MoS2 (дисульфид молибдена)
MoS2 - твердосмазочное покрытие, которое работает по другому принципу. Его твердость низкая (30-40 HV), но коэффициент трения очень низкий (0,05-0,1), слой может быть 1-10 микрометров, а рабочая температура до 400 °C. MoS2 не выдерживает высокие контактные давления как носитель нагрузки, зато отлично снижает трение скольжения. Его часто наносят тонким верхним слоем поверх износостойких покрытий, чтобы придать дополнительное скольжение, или используют самостоятельно для задач, где трение более важно, чем твердость.
| Покрытие | Твердость, HV | Толщина, мкм | Коэффициент трения | Макс. температура, °C |
|---|---|---|---|---|
| TiAlN | 2900-3400 | 1-5 | 0,3-0,4 | 800 |
| TiN | 2000-2500 | 1-6 | 0,4-0,6 | 500 |
| DLC | 4000-7000 | 1-2 | 0,02-0,1 | 250-350 |
| MoS2 | 30-40 | 1-10 | 0,05-0,1 | 400 |
Как правильно подобрать покрытие к режиму работы ножа
Выбор покрытия начинается не с его названия или цены, а с ответа на три вопроса: какой материал режет нож, при каких температурах и нагрузках, и что является главной проблемой - быстрое затупление, налипание продукта или заедание.
Если нож работает с резиной, вязкими полимерами или мягкими пищевыми продуктами, в приоритете минимальное трение и предотвращение налипания. В таких случаях DLC или MoS2 справляются лучше, так как их коэффициент трения в 3-8 раз меньше, чем у TiAlN. Например, для ножей из инструментальной стали SKH-51, работающих в контакте с резиной, твердосмазочное покрытие на основе графита обеспечивает снижение трения, предотвращает налипание резины и значительно продлевает ресурс инструмента, сохраняя при этом четкость режущей кромки.
Если нож режет твердые или абразивные материалы (например, армированные пластики, композиты, некоторые цветные металлы), где развивается высокая температура и контактное давление, нужна износостойкость. Здесь выбирают TiAlN или TiCN с температурной стойкостью 600-950 °C - они служат дольше в жестких условиях, хотя трение выше.
Комбинированные режимы - прерывистое или непрерывное резание с чередованием нагрузок - требуют подбора толщины и иногда многослойной структуры покрытия. Барьерный слой может составлять около 5 микрометров, а общая толщина покрытия 11-19 микрометров для особо требовательных задач, но это уже область специальных заказов и проектирования.
Универсального покрытия «для всех ножей» не существует. Экономия достигается не выбором одного дешевого варианта, а точным соответствием покрытия условиям работы. Инженер с данными параметров материала ножа и режима работы может обоснованно указать необходимый тип.
Толщина, адгезия и долговечность покрытия
Распространенное заблуждение - чем толще покрытие, тем оно долговечнее.
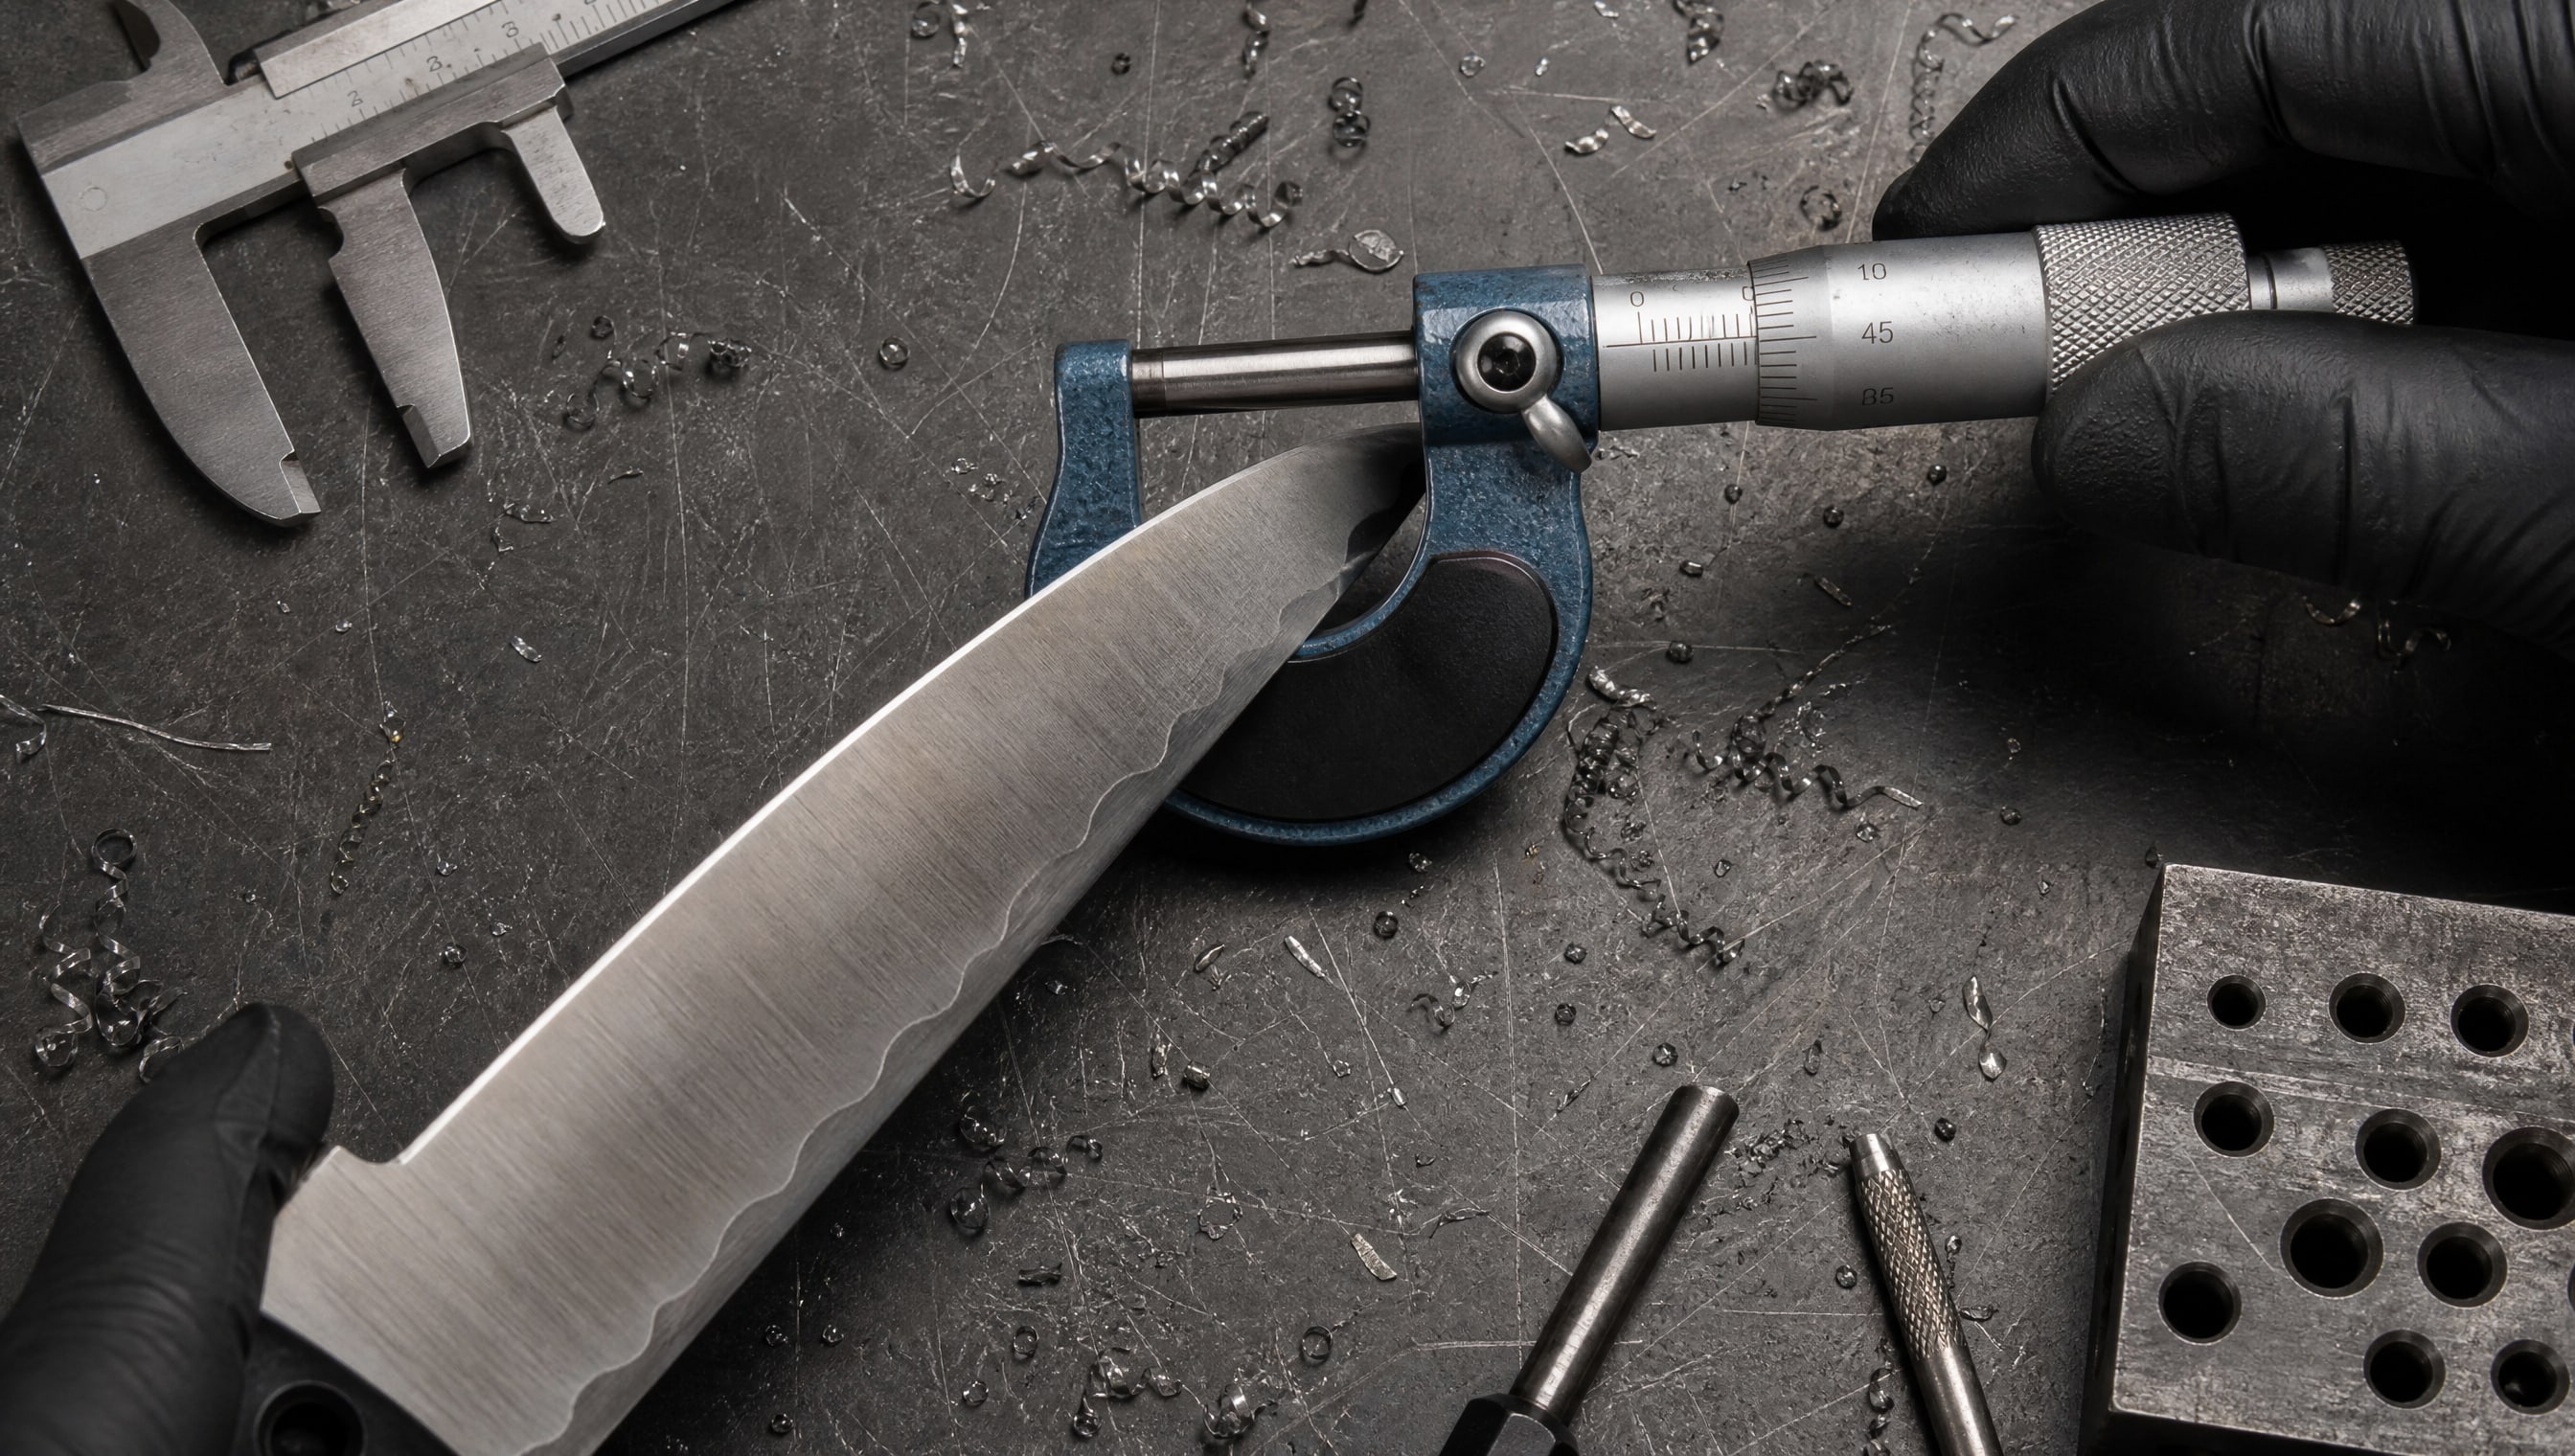
На самом деле для режущего инструмента оптимум лежит в диапазоне 1-5 микрометров, а для некоторых специальных применений общая толщина может достигать 11-19 микрометров, но это исключения. Слишком толстое покрытие становится хрупким, может отслаиваться или менять геометрию острия так, что нож теряет функциональность.
Толщина подбирается в зависимости от режима работы: непрерывное резание позволяет тонкие слои 1-3 микрометра, прерывистое резание с ударными нагрузками требует больше - до 5-6 микрометров. Это связано с механизмом истирания. При непрерывной работе покрытие истирается равномерно тонким слоем, а при ударах есть риск выкола или отслаивания, поэтому нужна большая база.
Адгезия (прочность прилипания покрытия к стали) - вторая ключевая характеристика. Если адгезия слабая, покрытие начинает отслаиваться в первые часы работы, и весь эффект теряется. Качество адгезии зависит от подготовки поверхности стали перед напылением, от состава промежуточного слоя и от параметров процесса нанесения. Проверка адгезии проводится либо визуально (при правильной адгезии пленка не отслаивается при сгибе), либо методом царапания, либо в некритичных режимах - небольшим тестом перед основной партией.
Долговечность покрытия в полевых условиях зависит от того, насколько хорошо подобрана его система к конкретной задаче. Неправильный выбор приводит к выходу покрытия за 10-20% от потенциального ресурса. Правильный - позволяет инструменту работать без переточки в течение недель или месяцев.
Заблуждения при выборе покрытий для ножей
Первое распространенное заблуждение - путать цвет покрытия с его составом.
Многие думают, что черное покрытие обязательно графитовое или твердосмазочное, а желтое всегда TiN. На самом деле цвет зависит от толщины, угла света и состава, но не является надежным признаком типа. Только спецификация производителя дает верную информацию.
Второе заблуждение - "графитовое покрытие - лучший вариант для ножей". В технической литературе по режущему инструменту основными рабочими типами названы TiN, TiAlN, TiCN, DLC, MoS2. Графитовые покрытия применяют, но в более узком спектре задач, и они не являются универсальным стандартом.
Третье заблуждение - "покрытие устранит проблемы со сталью". Если сталь тусклая, не держит закалку или хрупкая, покрытие это не исправит. Покрытие работает только поверх качественной основы. Инструментальная сталь должна правильно закаляться, иметь нужное содержание углерода (от 0,7% для обычных ножей) и не иметь дефектов отливки.
Четвертое заблуждение - "без СОЖ нож проработает дольше, если есть покрытие". Это верно отчасти. Некоторые покрытия (особенно DLC, TiAlN) позволяют работать при более высоких скоростях без смазочно-охлаждающей жидкости, но полностью отказываться от СОЖ можно только в специальных режимах, где покрытие специально выбрано для сухого резания.
Пятое заблуждение - "тонкое покрытие не эффективно". Даже 1-2 микрометра DLC или MoS2 кардинально снижают коэффициент трения. Качество и адгезия слоя важнее его толщины.
Признаки износа покрытия и сроки замены ножа
Покрытие начинает показывать признаки износа, когда обнаруживается потеря блеска на режущей кромке, появление матовых пятен или микротрещин.
Это не означает, что нож сразу нужно менять, но сигнализирует о том, что слой тонеет и защита снижается.
При продолжении работы нож начинает налипать на материал быстрее, чем раньше, требует большей силы резания или может заедать - это знак того, что покрытие частично стерлось. В этой точке ресурс инструмента заканчивается, и дальнейшее использование приводит к ускоренному износу основной стали.
Если нож работал в соответствии с расчетным режимом, то срок жизни обычно совпадает с расчетом плюс-минус 15-20%. Если результат намного хуже ожидаемого, это сигнал о том, что либо режим работы был неправильным, либо качество покрытия не соответствовало спецификации, либо адгезия изначально была низкая.
Для ножей, работающих в пищевом производстве или фармацевтике, есть дополнительный критерий: если покрытие начало отслаиваться и видны его кусочки, нож нужно снять с производства немедленно, так как попадание чужеродного материала недопустимо.
Часто задаваемые вопросы
Обязательно ли покрытие для инструментальной стали?
Нет. Покрытие улучшает характеристики, но не обязательно. Нож без покрытия из хорошей инструментальной стали будет работать, но быстрее тупится и требует частой переточки. Покрытие выбирают, когда ресурс между заточками должен быть максимальным, или когда налипание/трение критично для технологии.
Какое покрытие выбрать, если бюджет ограничен?
Начните с TiN - это классическое, доступное покрытие с хорошим сочетанием цены и результата. Оно добавит ресурс в 1,5-2 раза при умеренных нагрузках. Если нож работает с мягкими, вязкими материалами, ищите MoS2 - часто дешевле, чем DLC, и эффективнее для низкого трения.
Почему покрытие может отслаиваться после небольшого времени работы?
Основные причины: плохая подготовка поверхности стали перед напылением, несоответствие режима нанесения материалу стали, низкая адгезия промежуточного слоя или неправильный режим работы ножа (например, удары при выборе DLC, которое на ударные нагрузки не рассчитано).
Влияет ли покрытие на остроту и геометрию режущей кромки?
При правильной толщине (1-5 микрометров) покрытие не влияет заметно на геометрию - это тысячные доли миллиметра. На остроту влияет: покрытие может улучшить ее, если снизит налипание, или ухудшить, если будет некачественным и потребует переточки.
Можно ли перетачивать нож с покрытием?
Можно, но нужно осторожно. Заточка снимает часть покрытия. После 2-3 переточек слой может настолько тонуть, что теряет эффективность. Поэтому ножи с дорогим покрытием (DLC, многослойные системы) перетачивают реже и более щадящими методами, чем ножи без покрытия.
Заключение
Покрытие ножей из инструментальной стали - это не маркетинговый ход, а инженерный инструмент для расширения рабочих возможностей. Толщина 1-5 микрометров может в 1,5-10 раз продлить ресурс инструмента, снизить силу резания на 20-30%, предотвратить налипание продукта и позволить работать при повышенных скоростях. Ключ успеха - точный подбор типа покрытия (TiAlN, TiN, DLC, MoS2) к режиму работы, обрабатываемому материалу и главной проблеме, которую нужно решить: износ, трение или теплостойкость.
Начните с простого: определите, в каких условиях работает ваш нож, какой материал он режет, есть ли проблемы с налипанием или перегревом. Затем проконсультируйтесь со специалистом по покрытиям с этими данными - обоснованный выбор всегда дешевле, чем случайная покупка универсального варианта.