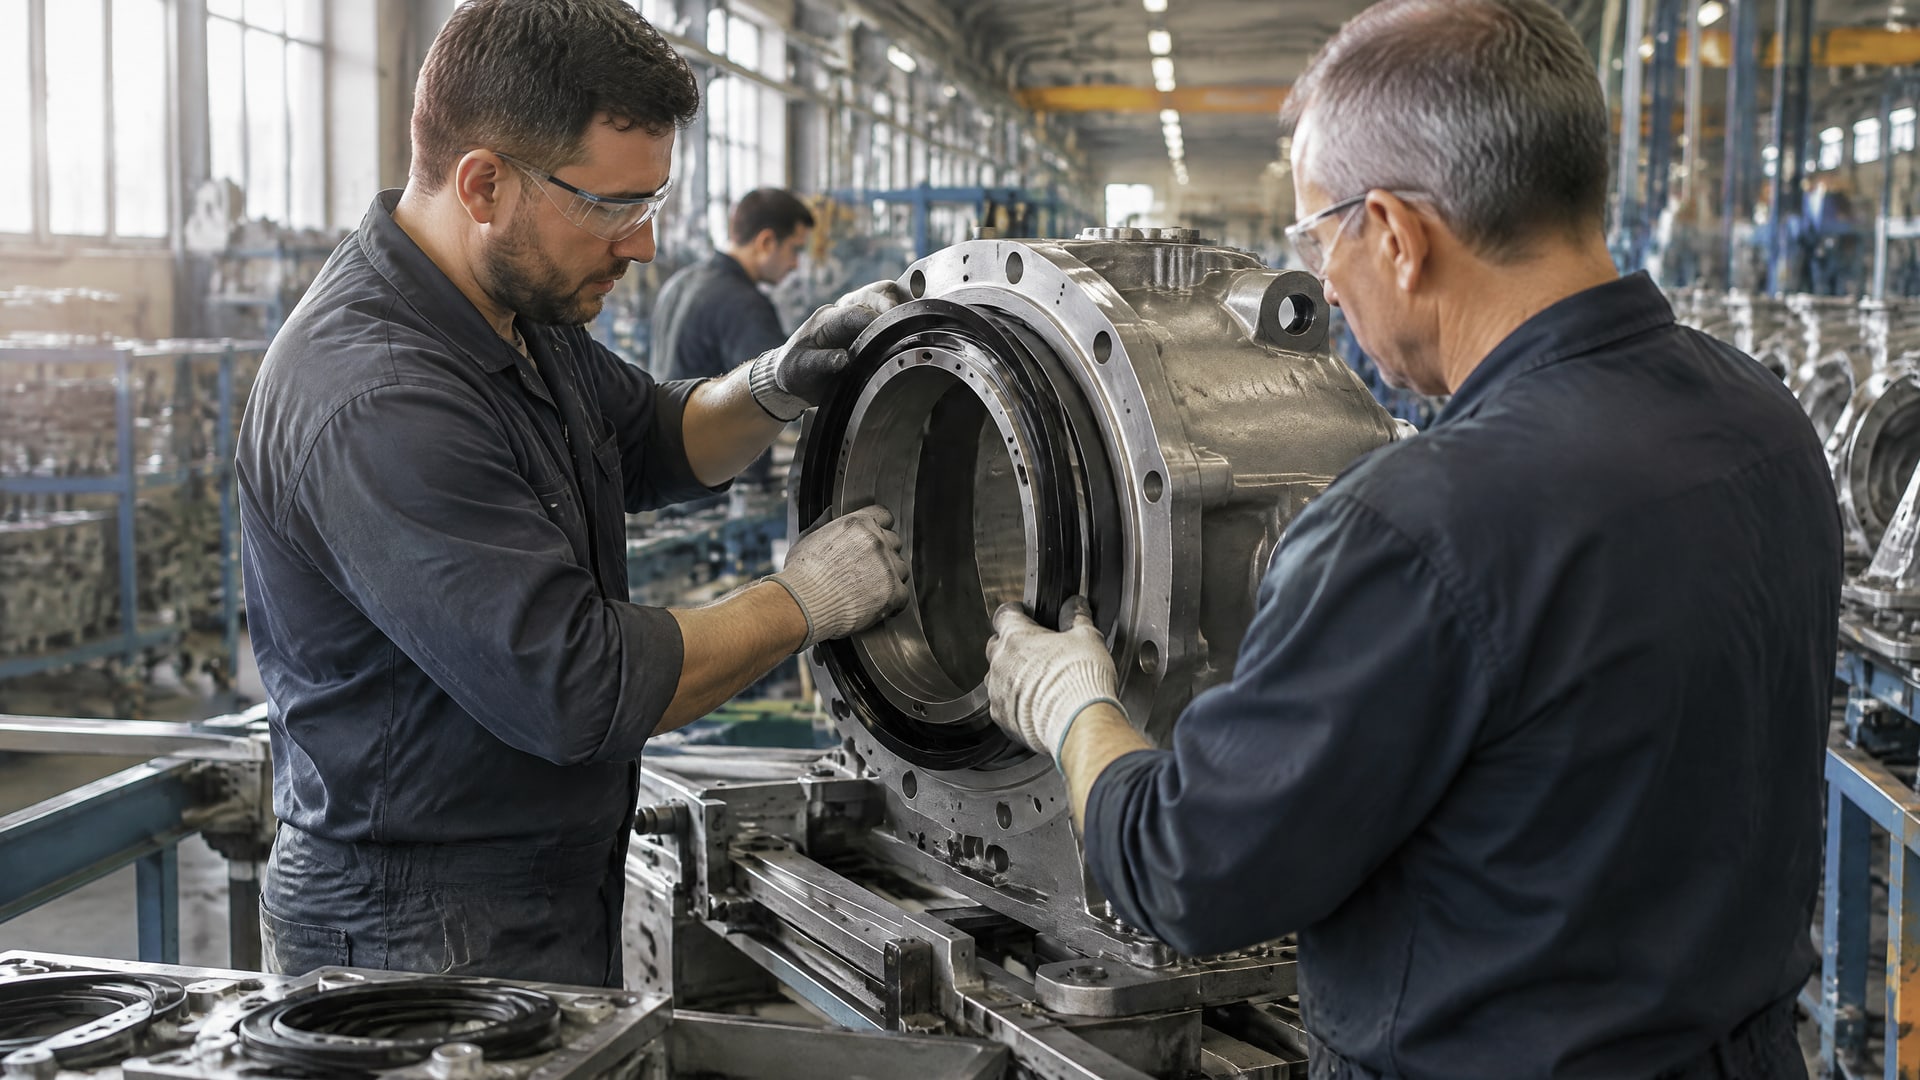
Чтобы резиновое уплотнение легче входило в металлический корпус и скользило при работе, очистите посадочную зону и нанесите тонкую пленку совместимой с эластомером смазки. Для уплотнений с резиновым наружным покрытием смазывают наружный диаметр; для металлических уплотнений смазка снаружи может требоваться только для облегчения монтажа. Избыток состава не нужен: важны совместимость материалов и корректная подготовка поверхности.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку для резиновых уплотнений или оценивают состояние металлического корпуса. Разберем порядок монтажа, выбор силиконовой смазки, применение ПТФЭ-покрытий и варианты восстановления анодированного слоя. Отдельно рассмотрим, почему глицерин не стоит считать универсальным промышленным решением.
Как смазка резиновых уплотнений облегчает монтаж
При установке уплотнения смазка уменьшает сопротивление между резиной и посадочной поверхностью.
Это помогает аккуратно провести уплотнение в корпус, не подвергая его излишнему монтажному напряжению. Особенно важна смазка наружного диаметра у уплотнений с резиновым покрытием: для такого исполнения нанесение тонкого слоя считают нормальной практикой. Для металлического наружного диаметра необходимость смазывания зависит от конструкции и условий установки.
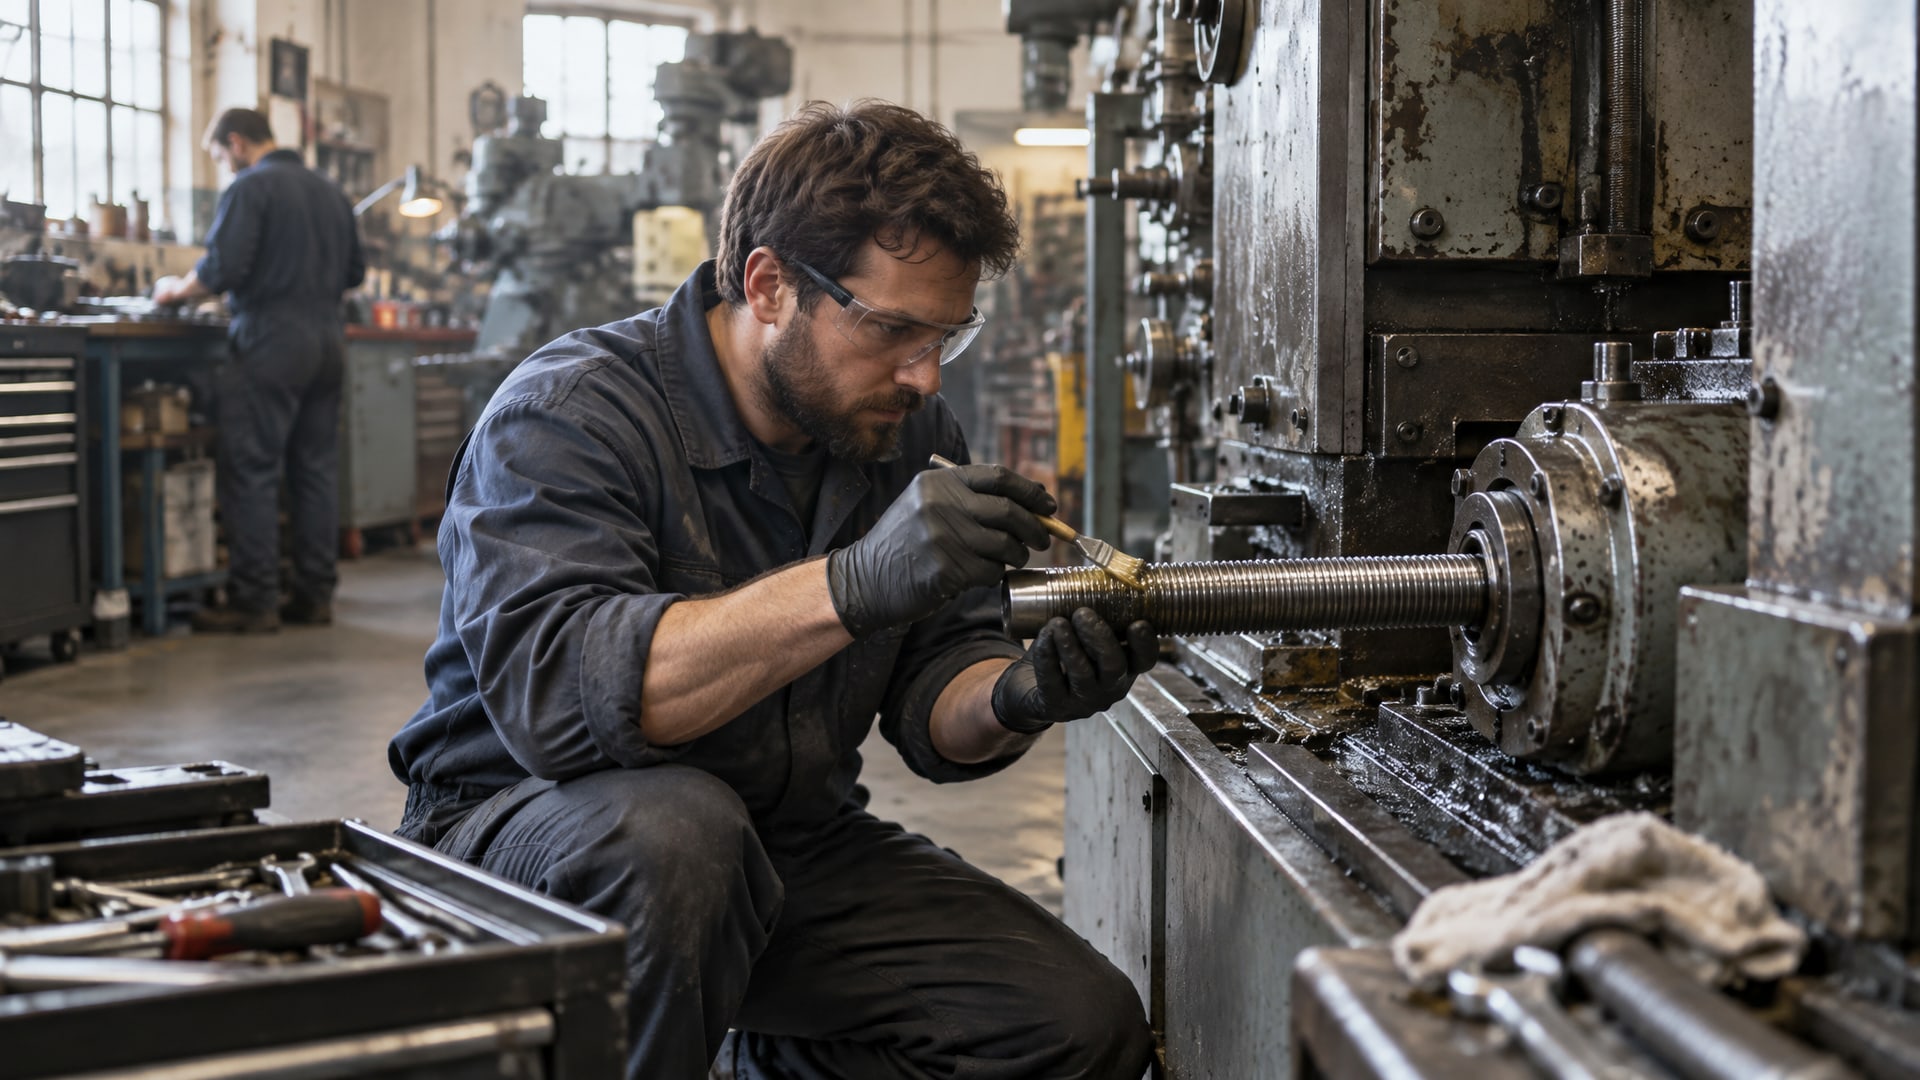
Перед сборкой очистите уплотнение и посадочную зону от пыли, стружки, влаги и остатков прежней смазки. Затем нанесите состав тонкой пленкой на кромку уплотнения и нужную контактную поверхность корпуса. Избыток не улучшает монтаж: он может затруднить контроль нанесения и загрязнить узел.
Что учитывать при посадке уплотнения
Для металлических корпусов в технических материалах по маслосъемным уплотнениям встречается посадка ISO H8. В одном из каталогов также приведены параметры шероховатости корпуса Ra 1,6-6,3 мкм и Rz 10-20 мкм. Это не универсальные требования для любого узла: параметры следует сверять с документацией на конкретное уплотнение и конструкцию.
Для маслосъемных уплотнений требования к конструкции, размерам и допускам описывают DIN 3760 и DIN 3761. При подборе замены важно оценивать не только диаметр, но и тип наружной поверхности уплотнения, геометрию посадочного места и состояние корпуса. Если посадка выполнена с отклонениями или поверхность повреждена, одна смазка проблему не устранит.
Смазочный состав должен быть совместим с резиной и материалами узла. Нельзя выбирать его только по густоте: консистенция не подтверждает химическую совместимость. Если для монтажа и последующей работы предполагается один состав, полезно применять его же для предварительной смазки контактирующих деталей.
Смазка для резиновых уплотнений: как выбрать состав
Смазку выбирают с учетом материала уплотнения, металла корпуса и режима работы.
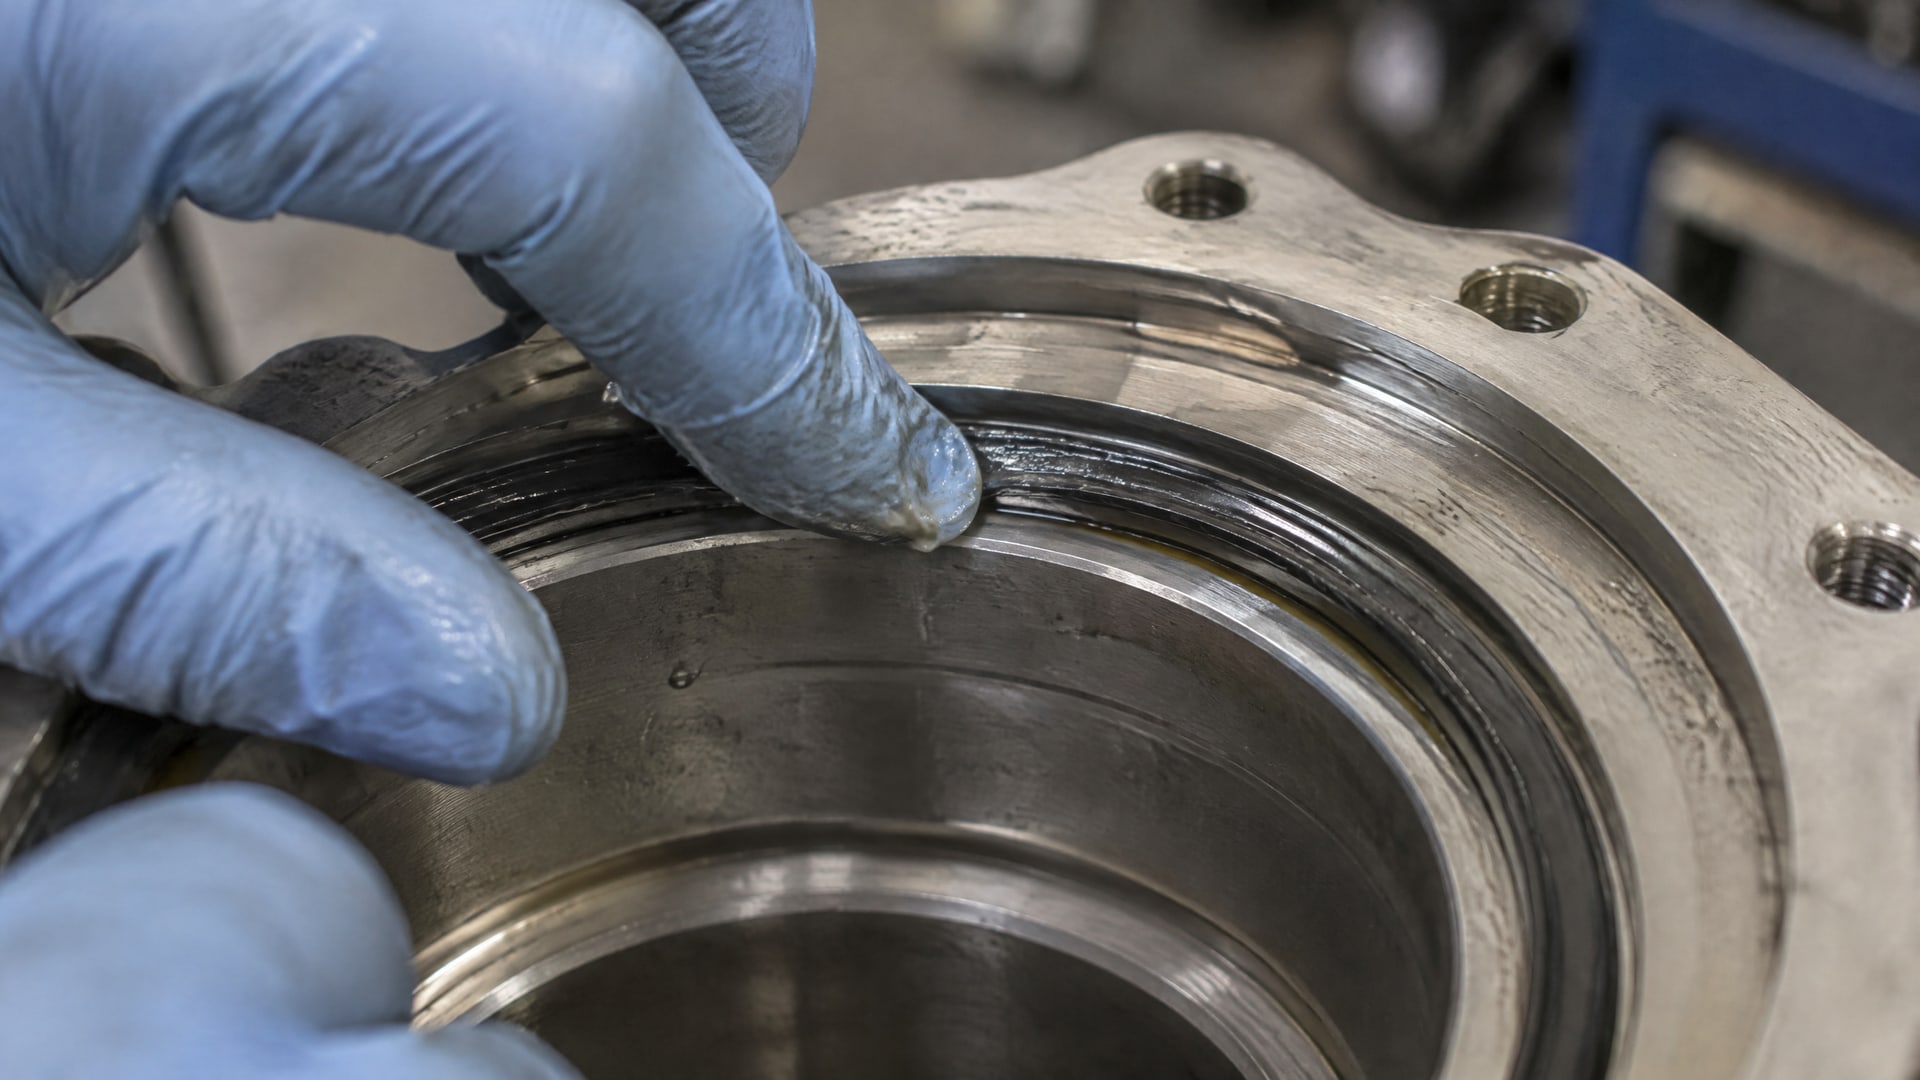
Важна не только легкость монтажа, но и сохранение свойств эластомера при контакте с составом. Если производитель уплотнения указывает ограничения или совместимые материалы, эти данные имеют приоритет. При отсутствии подтверждения совместимости не следует переносить на промышленный узел решение, подходящее для бытовой сантехники или другого оборудования.
Силиконовая смазка для резиновых уплотнений применяется как один из вариантов, когда состав совместим с конкретным эластомером. Ее наносят тонким слоем, а не заполняют ею посадочное место. Для инженера и снабженца практический критерий выбора - подтвержденная совместимость с уплотнением и понятные условия применения, а не само обозначение «силиконовая».
В линейке смазок EFELE есть силиконовые составы, которые можно рассматривать для задач смазывания резиновых уплотнений. При выборе конкретного решения нужно сверить его документацию с материалом эластомера и условиями эксплуатации узла. Это помогает оценить пригодность состава без предположений о совместимости только по названию или типу основы.
Подходит ли сантехническая силиконовая смазка
Формулировка «смазка силиконовая сантехническая для резиновых уплотнений» обычно связана с бытовыми монтажными задачами, но сама область применения не подтверждает совместимость с любым промышленным уплотнением. Для оборудования проверяйте назначение и документацию состава, а также требования изготовителя узла. Смазка, подходящая для одного вида резины, не обязательно подойдет для другого.
Глицерин для смазки резиновых уплотнений не стоит считать универсальной заменой специализированному составу в металлическом промышленном корпусе. В технических рекомендациях по монтажу упор делают на совместимость смазки с эластомером и узлом. Поэтому при закупке безопаснее ориентироваться на подтвержденные характеристики, а не на доступность бытового средства.
Скольжение резиновых прокладок и роль покрытия корпуса
Смазка и покрытие решают разные задачи.
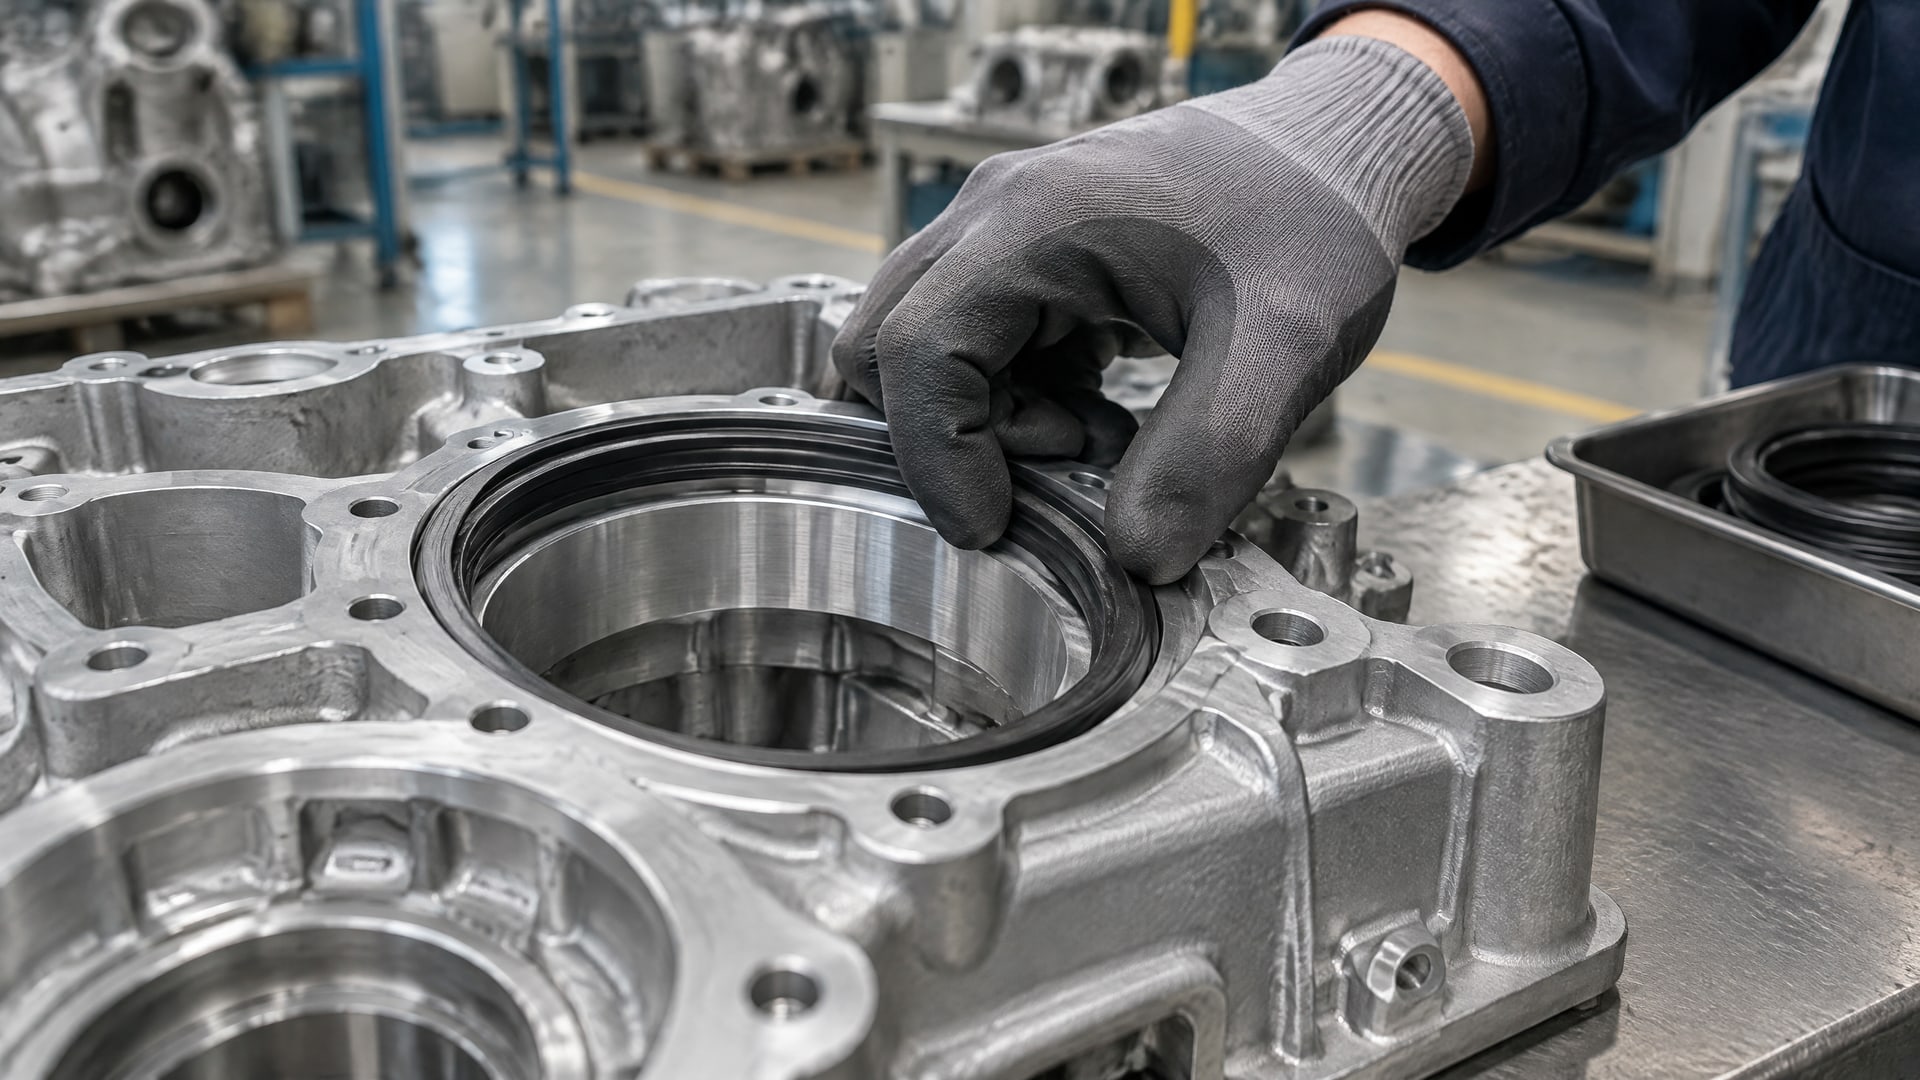
Тонкая пленка облегчает монтаж и начальное скольжение уплотнения, а покрытие меняет свойства контактной поверхности корпуса. Если трение сохраняется в работе или поверхность алюминиевой детали изношена, одного смазывания может быть недостаточно. Тогда оценивают возможность применения низкофрикционного покрытия, совместимого с конструкцией узла.
Для алюминиевых поверхностей и контакта с резиной описываются решения на основе ПТФЭ и оксида алюминия. Такое покрытие может использоваться как альтернатива традиционному анодированию и помогает восстановить деталь до исходных размеров без гальваники или сварки. ПТФЭ также может вводиться в твердый анодированный слой, чтобы снизить трение и улучшить скольжение.
При выборе нужно учитывать назначение покрытия и состояние детали. Смазочное покрытие алюминия не заменяет проверку геометрии корпуса и посадочных размеров. Если поверхность повреждена, сначала определяют, можно ли восстановить ее покрытием и соответствует ли результат требованиям к посадке уплотнения.
Что означает тефлоновое покрытие корпуса
В технических описаниях под таким названием может подразумеваться ПТФЭ в составе анодированного слоя или отдельного низкофрикционного покрытия. Это не то же самое, что сам анодный слой: ПТФЭ выступает как добавка или компонент обработки поверхности. Поэтому при выборе технологии важно выяснить, какое именно покрытие нанесено на деталь и как оно влияет на ее размеры и контакт с уплотнением.
Для одного описанного процесса указаны поры анодного слоя размером 10-50 нм, частицы ПТФЭ размером 0,05-0,2 мкм и загрузка ПТФЭ на уровне 60-80% объема пор. Эти значения относятся к конкретному технологическому описанию, а не являются общими параметрами для всех покрытий. Их нельзя автоматически переносить на любую алюминиевую деталь.
Восстановление анодированного слоя на алюминиевом корпусе
Если анодированный слой поврежден в зоне контакта с уплотнением, оценивают глубину и площадь повреждения, состояние посадочной поверхности и требования к размерам детали.
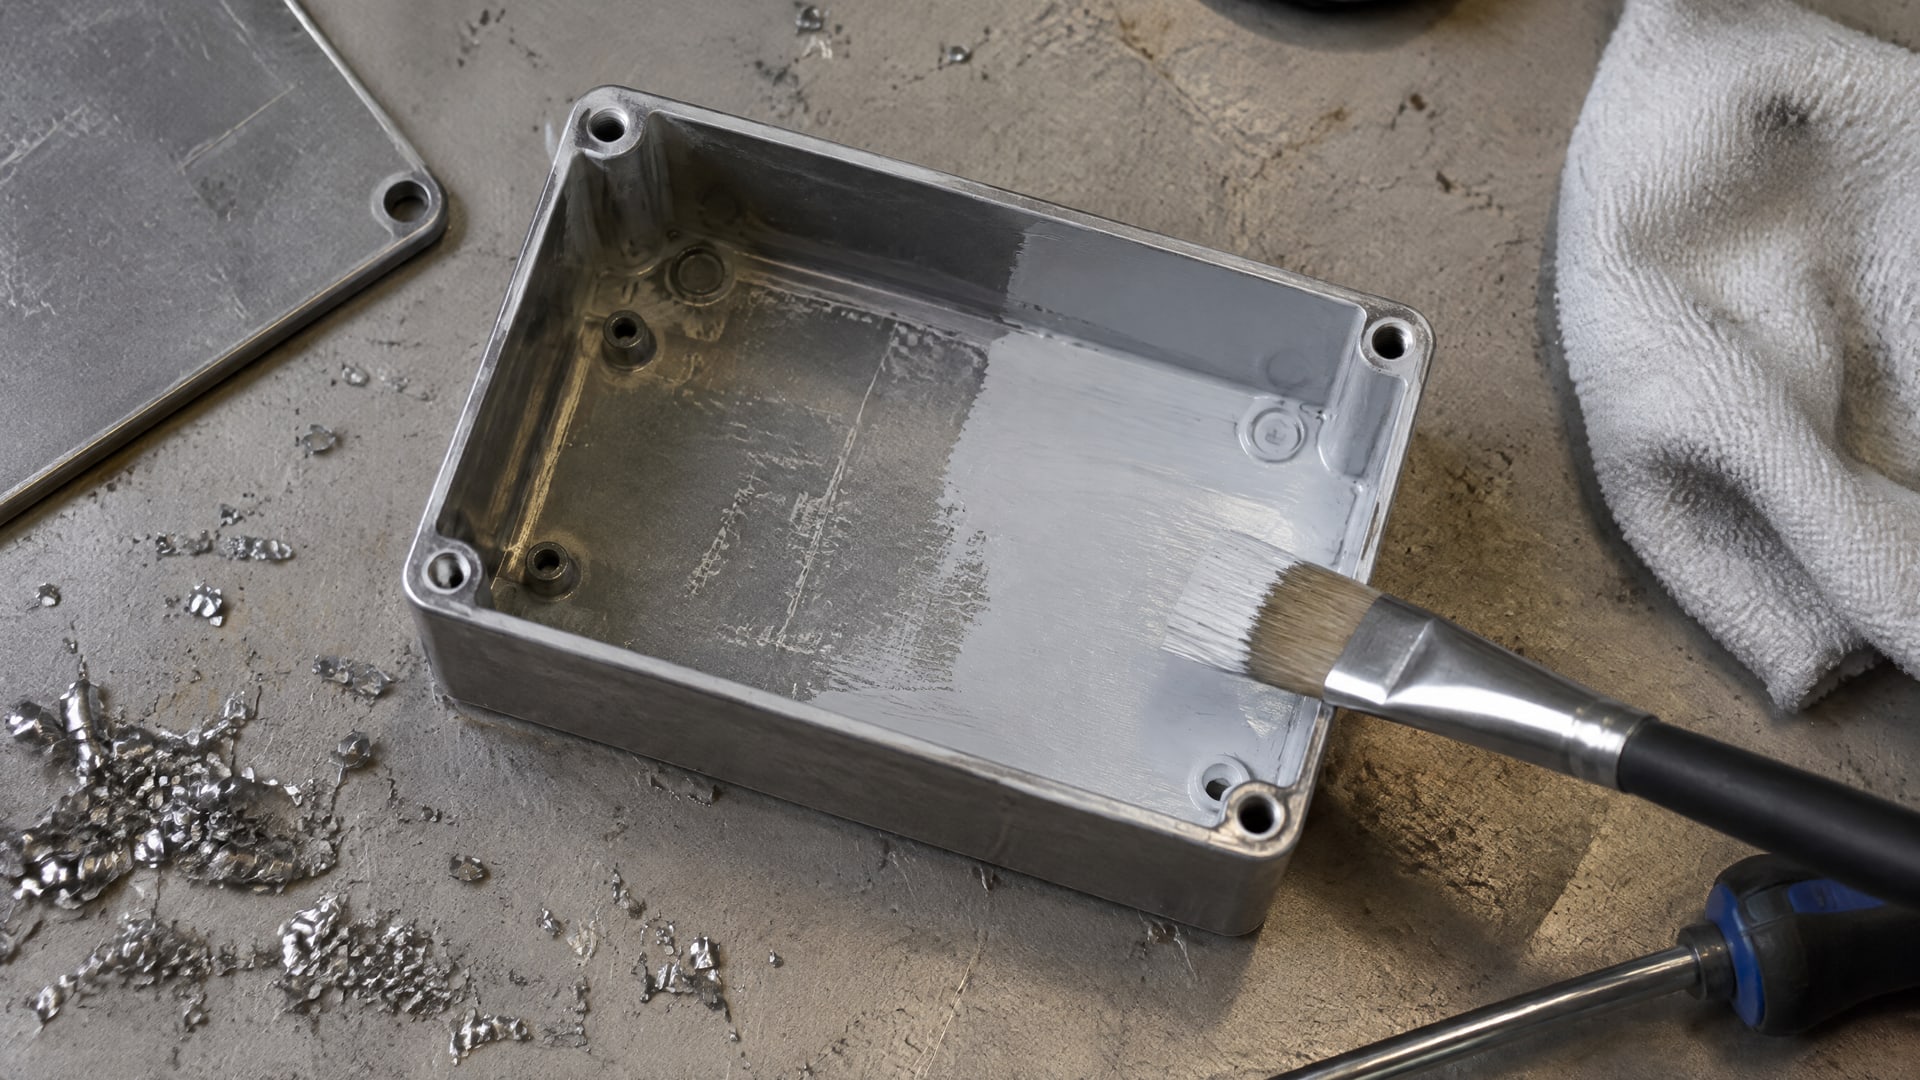
Для восстановления анодированного слоя могут рассматриваться решения на основе ПТФЭ-анодирования или покрытия ПТФЭ/Al₂O₃. Такой подход применим, когда требуется совместить износостойкость и снижение трения, но выбор технологии зависит от состояния корпуса и конструкции узла.
Локально нанести состав на поврежденное место не всегда достаточно. Для ПТФЭ-импрегнированного анодированного слоя в одном из технологических материалов точечный ремонт назван обычно неэффективным: для восстановления требуется полностью удалить старый слой и повторить процесс. Также для такого типа обработанной поверхности герметизация после процесса может снизить удержание смазки. Эти особенности важно уточнить у исполнителя покрытия до ремонта детали.
Анодирование и последующее введение ПТФЭ следует рассматривать как последовательные элементы обработки, а не как взаимозаменяемые названия одного покрытия. Если приоритетом остается скольжение уплотнения, технологию подбирают по фактическому состоянию корпуса, требуемой геометрии и режиму контакта. После восстановления поверхности проверяют посадку уплотнения и лишь затем определяют, нужна ли дополнительная смазка.
Ошибки при смазывании и монтаже уплотнений
Частая ошибка - наносить много смазки в расчете на то, что уплотнение будет скользить легче.
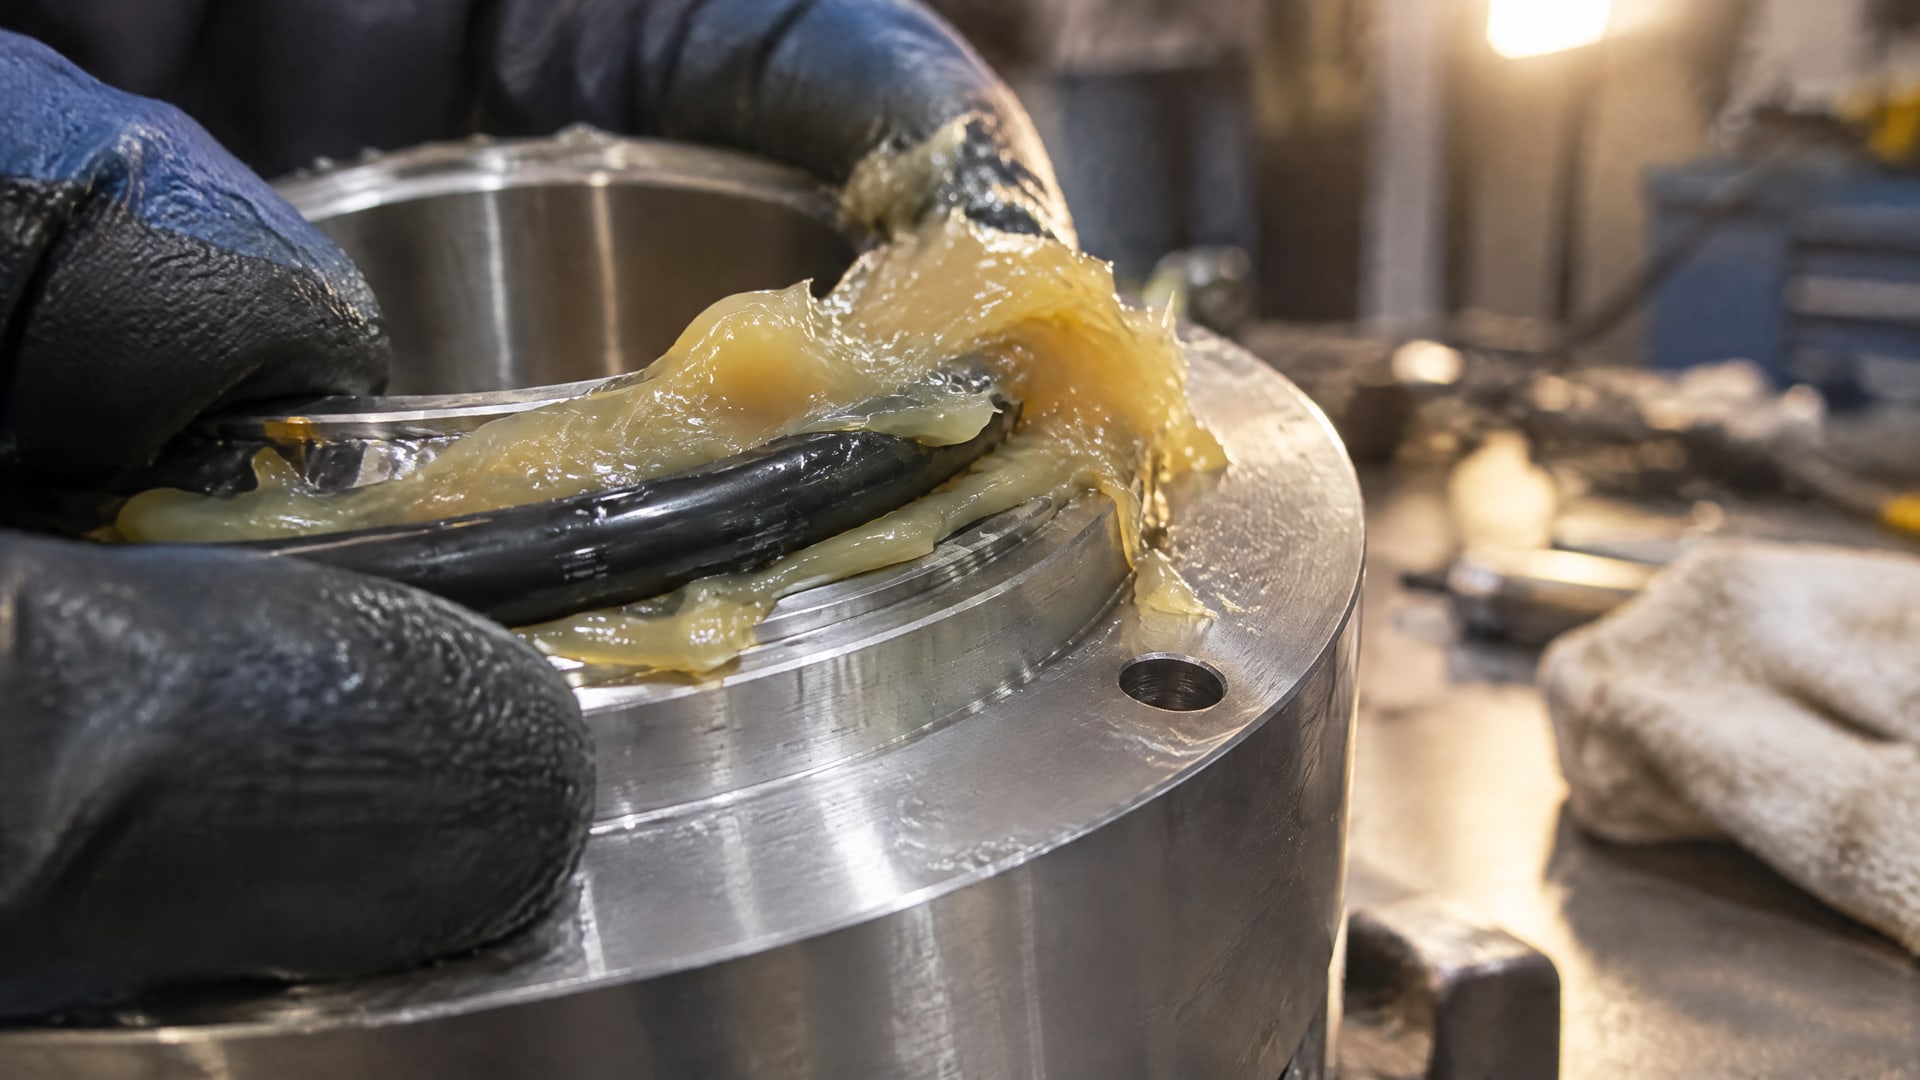
Для монтажа достаточно тонкой пленки на требуемых контактных поверхностях. Избыток не компенсирует дефекты посадки, загрязнение или повреждение покрытия. Он также не заменяет проверку совместимости с резиной.
Еще одна ошибка - использовать один состав для разных эластомеров без проверки документации. Надпись «для резины» сама по себе не подтверждает пригодность для конкретного уплотнения. Если узел работает в металлическом корпусе, учитывают также материал и состояние корпуса, а не только тип резины.
Перед сборкой проверьте основные условия:
Посадочная зона очищена от пыли, стружки, влаги и старой смазки.
Наружный диаметр уплотнения соответствует типу исполнения: для резинокожухового уплотнения нанесен тонкий слой смазки.
Смазочный состав совместим с эластомером и материалами узла.
Посадочные размеры и состояние поверхности сверены с документацией на уплотнение и корпус.
Если применяется покрытие, его тип и состояние подтверждены до сборки.
Для маслосъемных уплотнений полезно учитывать обозначения DIN 3760 и DIN 3761, а параметры посадки и шероховатости сверять с документацией конкретного узла. В качестве ориентиров в одном из каталогов приводятся ISO H8, Ra 1,6-6,3 мкм и Rz 10-20 мкм. Эти параметры не следует воспринимать как универсальные для всех металлических корпусов.
Часто задаваемые вопросы
Можно ли установить резиновое уплотнение без смазки?
Для уплотнения с резиновым наружным покрытием рекомендуется смазывать наружный диаметр, чтобы облегчить установку и снизить монтажные напряжения. У металлического уплотнения смазка наружной поверхности может потребоваться только для облегчения монтажа. Ориентируйтесь на конструкцию уплотнения и рекомендации его изготовителя.
Какая смазка подходит для резиновых уплотнений?
Подходящий состав должен быть совместим с конкретным эластомером и материалами узла. Силиконовая смазка может применяться для резиновых уплотнений, если это подтверждается для данного материала. Наносите ее тонкой пленкой и сверяйтесь с документацией уплотнения, а не выбирайте смазку только по типу основы.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Глицерин не стоит рассматривать как универсальную промышленную смазку для уплотнения в металлическом корпусе. При выборе важны подтвержденная совместимость с эластомером и требования узла. Если таких данных нет, используйте состав, предназначенный для этой задачи и описанный в документации изготовителя.
Можно ли восстановить поврежденное ПТФЭ-анодированное покрытие локально?
Для ПТФЭ-импрегнированного анодированного слоя локальный ремонт обычно неэффективен. В описанной технологии требуется удалить старое покрытие и повторно обработать деталь. Перед восстановлением нужно уточнить технологию, влияние обработки на размеры корпуса и требования к поверхности в зоне контакта с уплотнением.
Заключение
Для скольжения резиновых уплотнений в металлическом корпусе сначала обеспечьте чистоту и подходящее состояние посадочной зоны, затем нанесите тонкую пленку совместимой смазки. Для резинокожуховых уплотнений смазка наружного диаметра облегчает монтаж; для металлических уплотнений ее необходимость зависит от конструкции. Если проблема связана с трением или повреждением алюминиевой поверхности, отдельно оцените возможность применения низкофрикционного покрытия или восстановления анодированного слоя.
Следующий шаг - сверить материал уплотнения и параметры посадки с документацией узла, затем подтвердить совместимость выбранной смазки. При повреждении покрытия перед сборкой согласуйте способ восстановления и проверьте итоговые размеры корпуса.