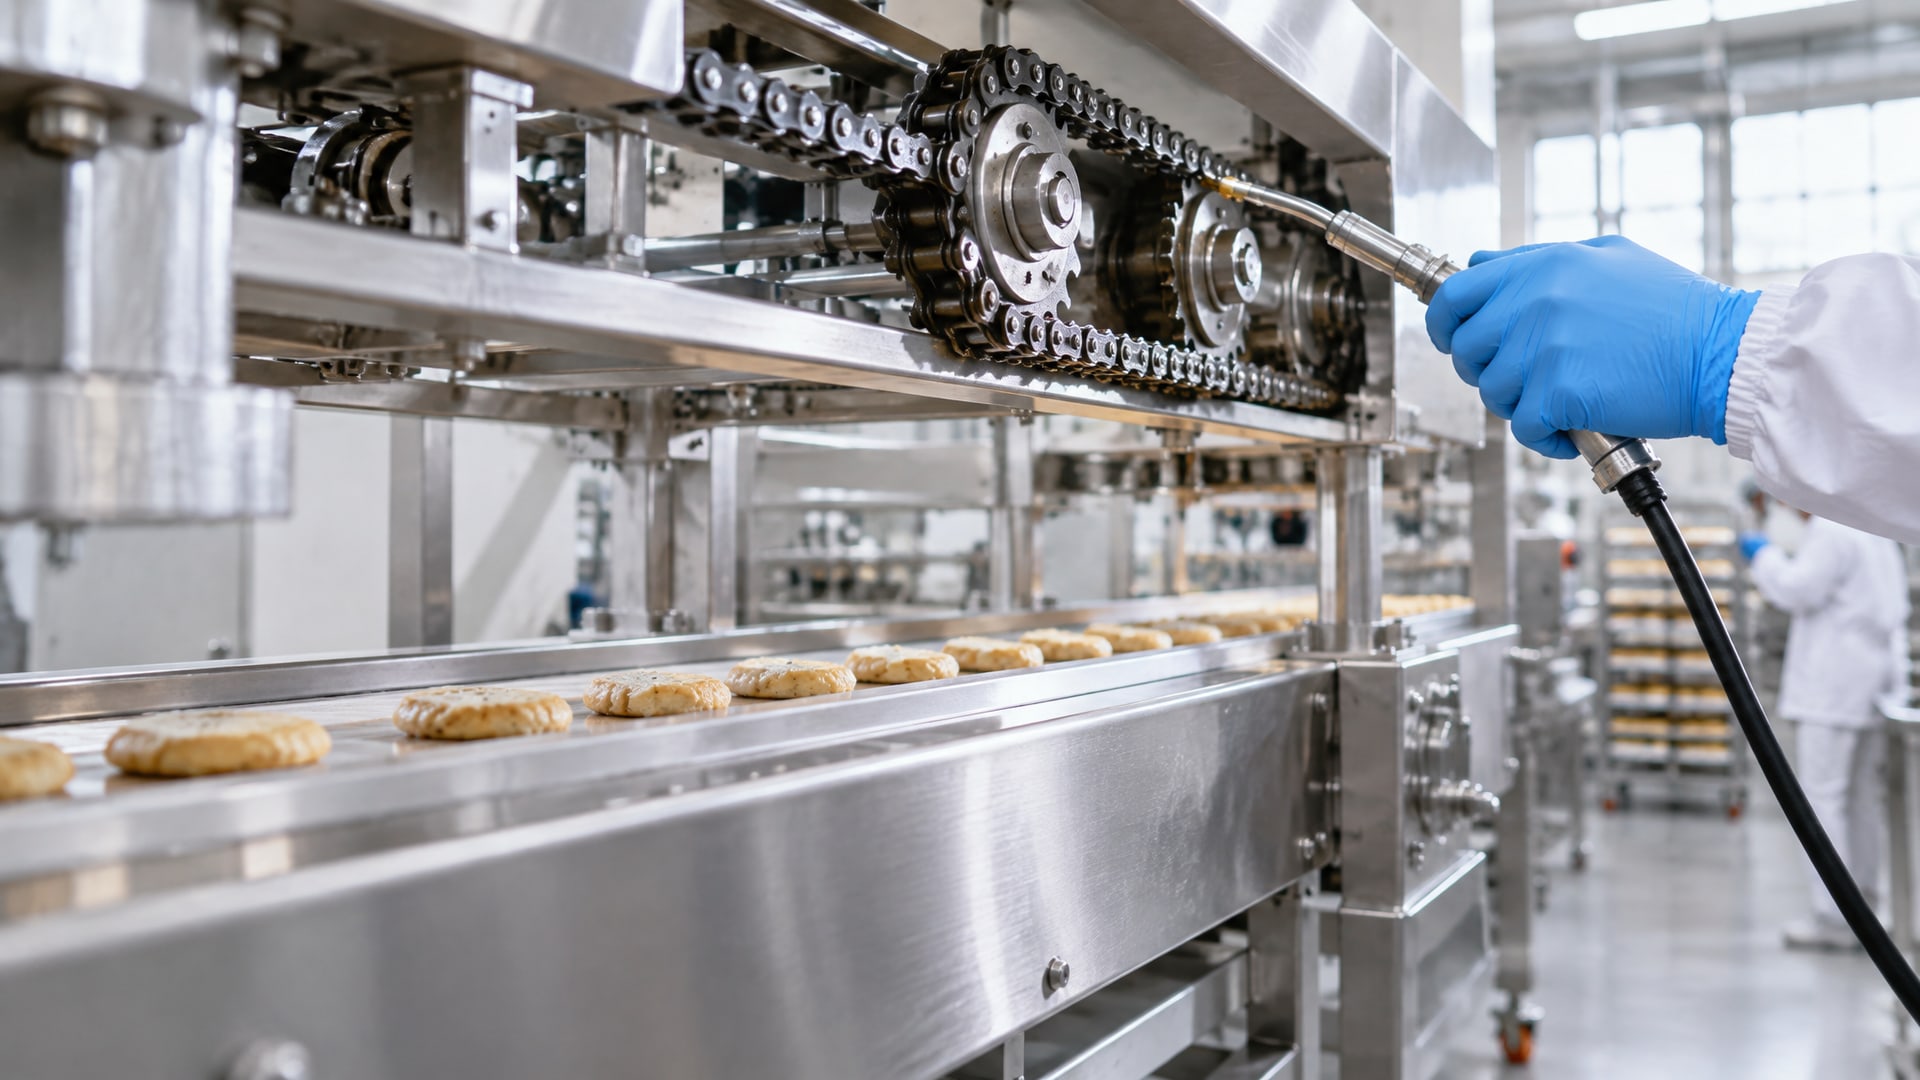
Технолог пищевого производства постоянно балансирует между требованиями безопасности и производственной эффективностью. Смазка H1 часто рассматривается как «волшебное решение» для защиты продукта от контаминации, но на деле это лишь один компонент системы предотвращения рисков. H1 - это не гарантия чистоты продукта, а допуск на случайный, технически неизбежный контакт с пищей, согласно FDA 21 CFR 178.3570. Ключевой ориентир безопасности - лимит 10 ppm смазочного материала в готовом продукте. Статья рассказывает, как технологу реально снизить вероятность попадания смазки в пищу: от выбора правильного материала до организации хранения, маркировки, обучения персонала и постоянного контроля.
Если вы отвечаете за качество и безопасность продукции на производстве, эти практические подходы помогут вам выстроить комплексную программу управления рисками, а не полагаться только на качество смазки.
Что такое H1 и почему это не панацея
H1 - это класс смазочного материала, зарегистрированный NSF для использования в зонах, где возможен случайный, технически неизбежный контакт с пищей.
Примеры: подшипники цепных приводов над конвейерами, направляющие тестомеса, уплотнения на фасовочном оборудовании. Но это не означает, что смазка может свободно падать в продукт или не нужны дополнительные меры защиты.
Согласно FDA и NSF, лимит содержания смазочного материала в готовом продукте составляет примерно 10 ppm (10 граммов на 1 тонну продукта). Это низкая концентрация, которая не должна оказывать токсического воздействия при случайном контакте. Однако NSF прямо указывает, что H1 должна использоваться в минимально необходимом количестве, достаточном для технического эффекта - смазки подшипника или предотвращения коррозии. Избыток смазки не усиливает защиту, а напротив, повышает риск переноса и загрязнения поверхностей оборудования.
Часто технологи и закупщики путают H1 с HT1. HT1 - это смазка для теплообменников и систем с повышенными тепловыми нагрузками, где контакт с пищей маловероятен. Это разные категории с разными требованиями к формуле и применению.
Правильный выбор смазки: на что смотреть при закупке
Когда вы выбираете смазку для производства, ориентация на словосочетание «пищевая» или «пищевого класса» недостаточна.
Гарантию дает только NSF H1 или ISO 21469. NSF H1 означает, что смазка:
сформулирована по FDA 21 CFR 178.3570;
прошла тестирование на токсичность и миграцию;
зарегистрирована в реестре NSF для инцидентального контакта с пищей.
ISO 21469 - это международный стандарт гигиены, который охватывает не только состав смазки, но и требования к производству, хранению, логистике и применению. Это значит, что поставщик должен доказать соблюдение всей цепочки контроля, а не только качество самого масла или пластичной смазки.
При закупке попросите сертификат NSF или свидетельство ISO 21469 у поставщика. Проверьте, что название материала в документации совпадает с тем, что вы заказываете, потому что один производитель может выпускать как пищевые (H1), так и непищевые (например, H2) версии смазки с похожими названиями.
Организация хранения и маркировки: системный подход к предотвращению ошибок
Даже если вы закупили подлинную H1-смазку, неправильное хранение и обращение могут свести все преимущества на нет.
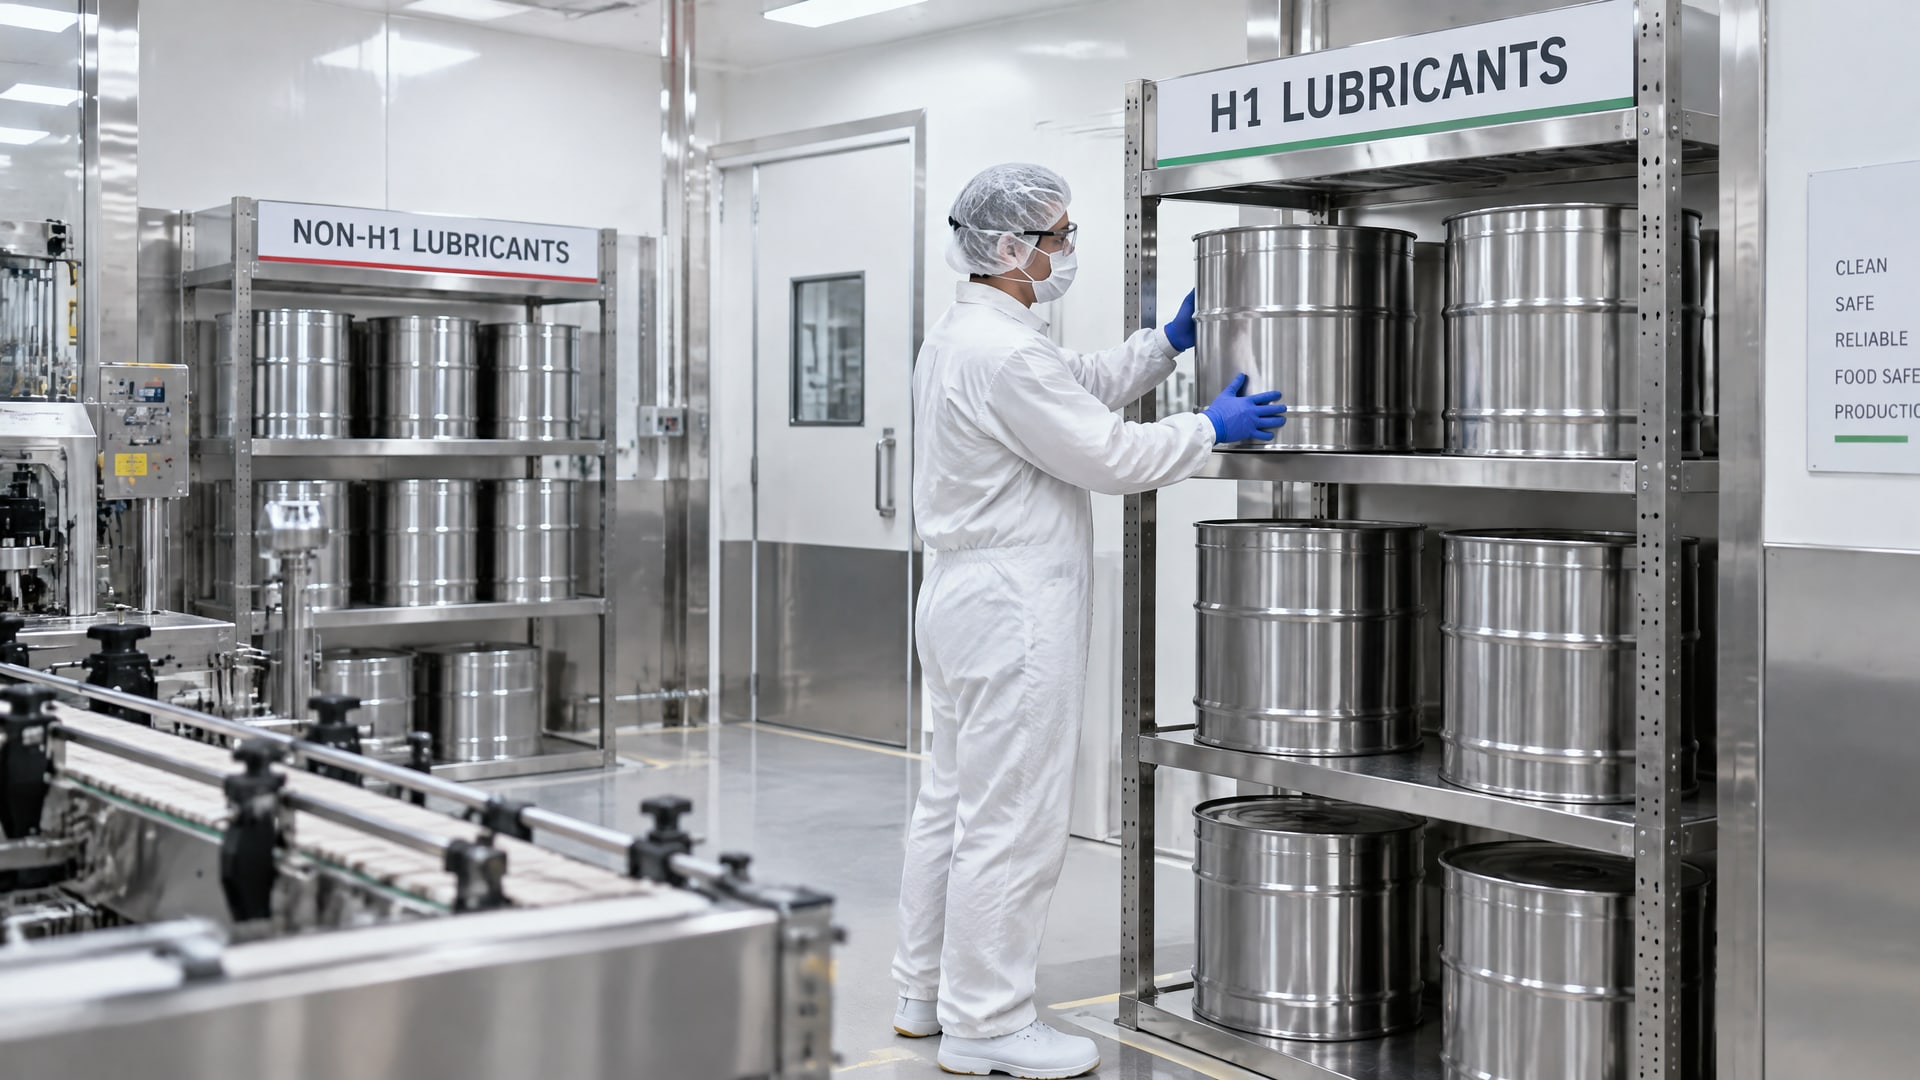
Рекомендуемый подход:
Раздельное хранилище. H1 и не-H1 смазки хранят в отдельных, четко обозначенных зонах. Идеально - на разных стеллажах или в разных помещениях. Это исключает вероятность путаницы и случайного применения непищевой смазки.
Условия хранения. H1-смазку держат в сухом, температурно-контролируемом складе, защищенном от прямого солнца и влаги. Минеральные смазки могут окисляться при нарушении режима, что изменяет их свойства и увеличивает риск загрязнения.
Маркировка точек смазки. На оборудовании физически маркируют все точки смазки, которые требуют H1, и все точки, которые требуют других материалов. Маркировка - это не придирчивость, а предотвращение ошибок персонала. Удобный способ: наклейка с надписью «Fill only with NSF H1» на масленке и на сам узел.
Схема смазки. Составляют и вывешивают в цехе четкую схему с указанием, какая смазка применяется на каком оборудовании, в каких объемах и с какой периодичностью. Это справочник для операторов и инструмент контроля для технолога.
Отдельная тара и инструменты. Масленки, тряпки и инструменты для нанесения H1 хранят отдельно от инструментов для других материалов. Перекрестное загрязнение часто происходит именно через предметы, а не только через ошибку оператора.
Минимизация дозировки: меньше смазки - меньше риска
NSF явно требует применения смазки в минимально необходимом количестве.
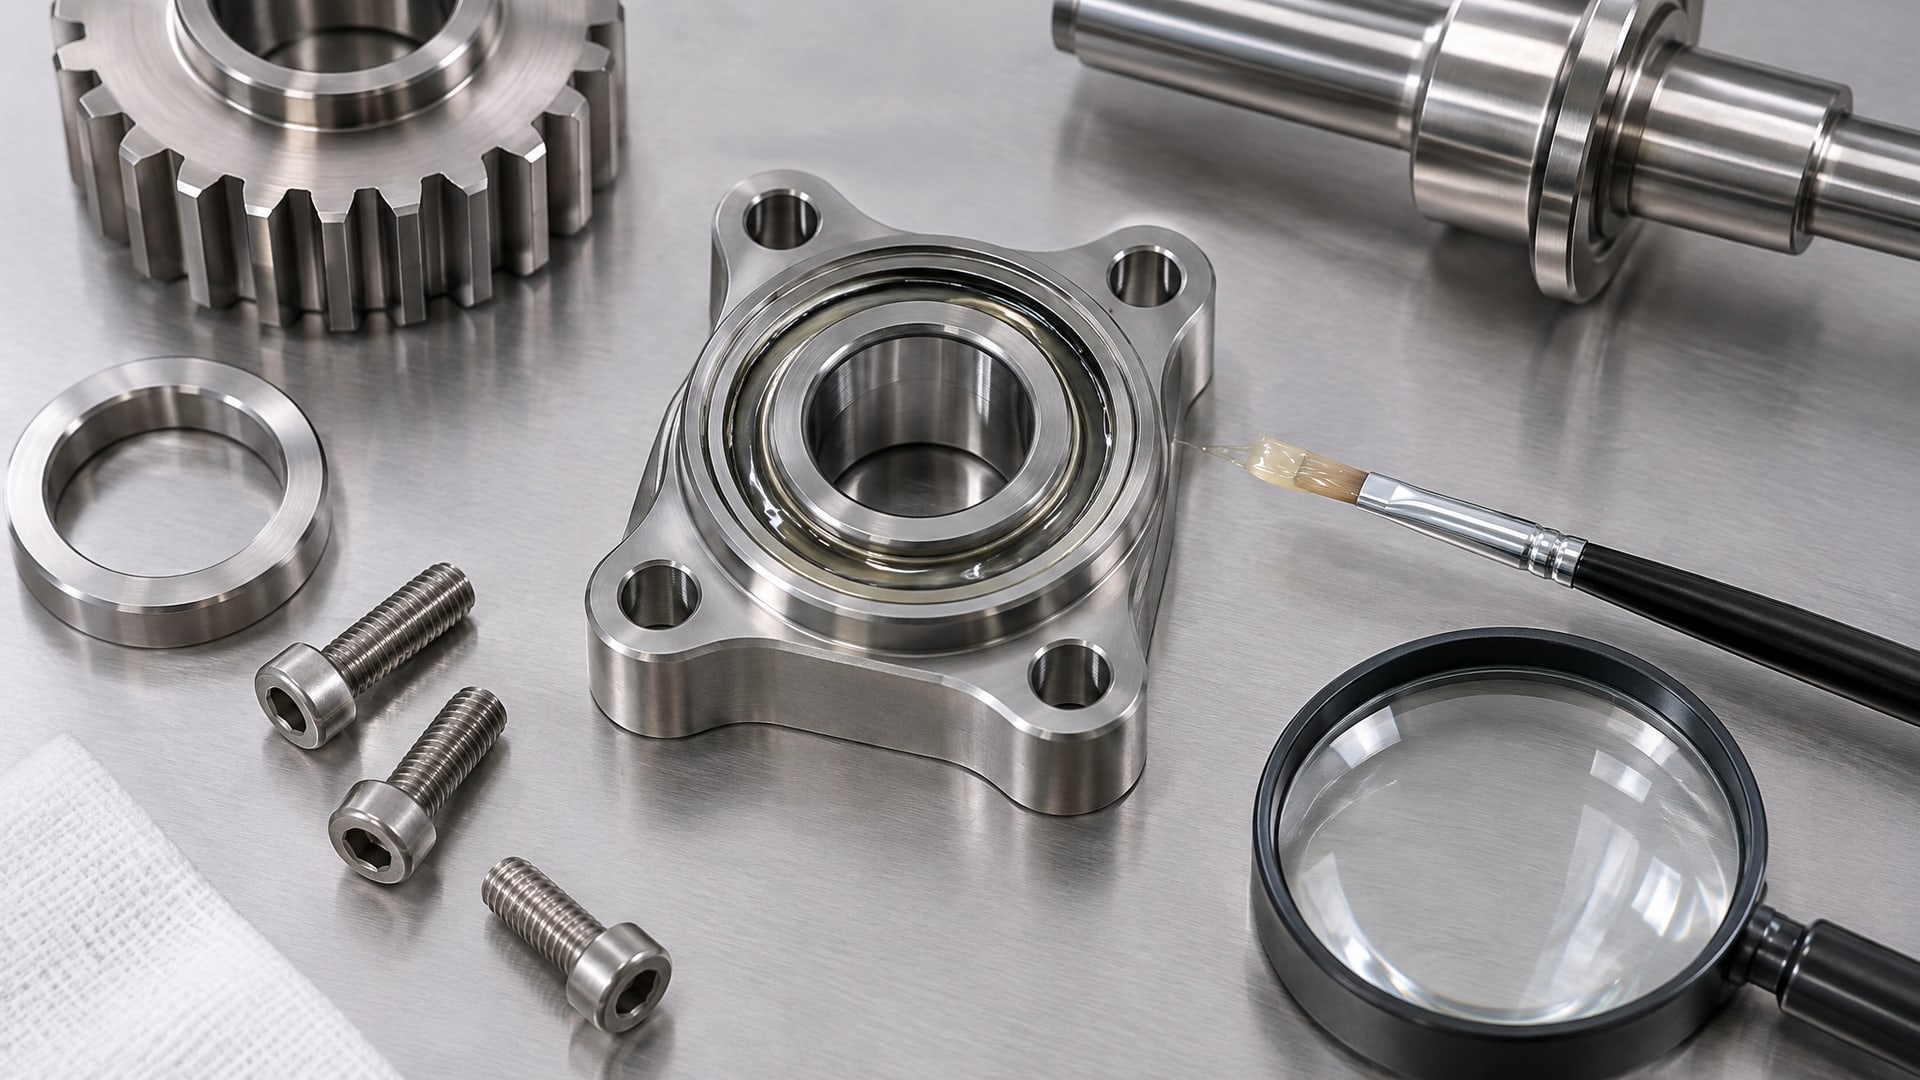
Это не рекомендация для экономии, а технический принцип снижения рисков. Избыточная смазка скапливается на оборудовании, может быть перенесена через щетки, тряпки или воздушный поток в зоны, близкие к продукту, и повышает вероятность контаминации.
Определите для каждого узла оптимальное количество смазки. Например, для подшипника часто достаточно нескольких капель или тонкой пленки, чтобы обеспечить смазывание. После нанесения избыток удаляют чистой сухой тряпкой (но не промасленной - это только размажет остатки).
Для пластичных смазок (NLGI 1, NLGI 2) применяется то же правило: наносят тонкий слой, достаточный для работы, а не заполняют полостью. При централизованной системе смазки важно проверить, что дозаторы откалиброваны и не подают избыток.
Для систем с длительным интервалом смазки (например, один раз в месяц) техолог иногда соблазняется накопить запас смазки «впрок». Это ошибка: каждый раз применяют необходимое количество, исходя из задачи, а не из расхода за цикл.
Переход действующего оборудования на H1: процедура очистки и контроля
Если оборудование раньше работало с обычными минеральными смазками, а вы решили перейти на H1, нельзя просто слить старую смазку и залить новую.
Остатки старого материала будут загрязнять свежую H1 и повышать риск контаминации.
Процедура перевода:
1. Полный слив. Отключите оборудование, слейте всю отработанную смазку в герметичную тару. Если система централизованная, убедитесь, что слив полный и не осталось карманов с остатками.
2. Промывка. Промойте резервуар и магистрали свежей H1 смазкой или специализированным промывочным маслом (если оно есть в вашем списке разрешенных материалов). Циркулируйте смазку через систему 30-60 минут, чтобы вымыть осадок.
3. Замена фильтров. Установите новые фильтры для системы. Старые фильтры содержат загрязнения и остатки минерального масла, и их реакция на новую синтетическую или полусинтетическую H1 может быть непредсказуема.
4. Контроль после пуска. После заливки свежей H1 и первого цикла работы проверьте состояние фильтров и сделайте анализ смазки на предмет загрязнений. Если обнаружены частицы или вода, проведите дополнительную промывку.
5. Документирование. Запишите дату переходы, объем залитой смазки, результаты проверки. Это поможет отследить, когда оборудование было переведено, и упростит последующие проверки при аудите.
Для технолога пищевого производства важно также согласовать переход с руководством по производству: переход может потребовать временной остановки линии, и это нужно спланировать заранее.
Обучение персонала и мониторинг: как удержать результаты
Самая частая причина контаминации продукта смазкой - ошибки персонала, вызванные недостаточным пониманием или невнимательностью.
Обучение - это не одноразовое мероприятие, а постоянная часть системы управления.
Что обучать:
Разницу между H1 и другими смазками; как распознать правильную тару и маркировку.
Процедуру нанесения: минимальное количество, очистку после нанесения, удаление отработанной смазки.
Правила хранения смазки и инструментов; как избежать перекрестного загрязнения.
Действия при разливе или видимом загрязнении оборудования.
Куда обратиться, если возникнут вопросы или подозрения на неправильное применение.
Мониторинг и аудит. Периодически (раз в месяц или квартал, в зависимости от объема производства) проводите визуальный осмотр точек смазки, проверяйте маркировку, смотрите на состояние оборудования. При необходимости делайте анализ смазки на лабораторию. Согласно EHEDG Guideline 23 Part 1, мониторинг и корректирующие действия по результатам - обязательная часть программы управления рисками.
Для технологов, начинающих работать на производстве, включите в программу адаптации обязательный блок по смазкам и гигиене. Это займет 30-60 минут, но сохранит вам массу проблем впоследствии.
Очистка и санитария: роль смазки в контексте чистоты производства
Смазка может попасть в продукт не только при прямом контакте, но и через загрязненные поверхности, если оборудование и окружение не содержатся в чистоте.
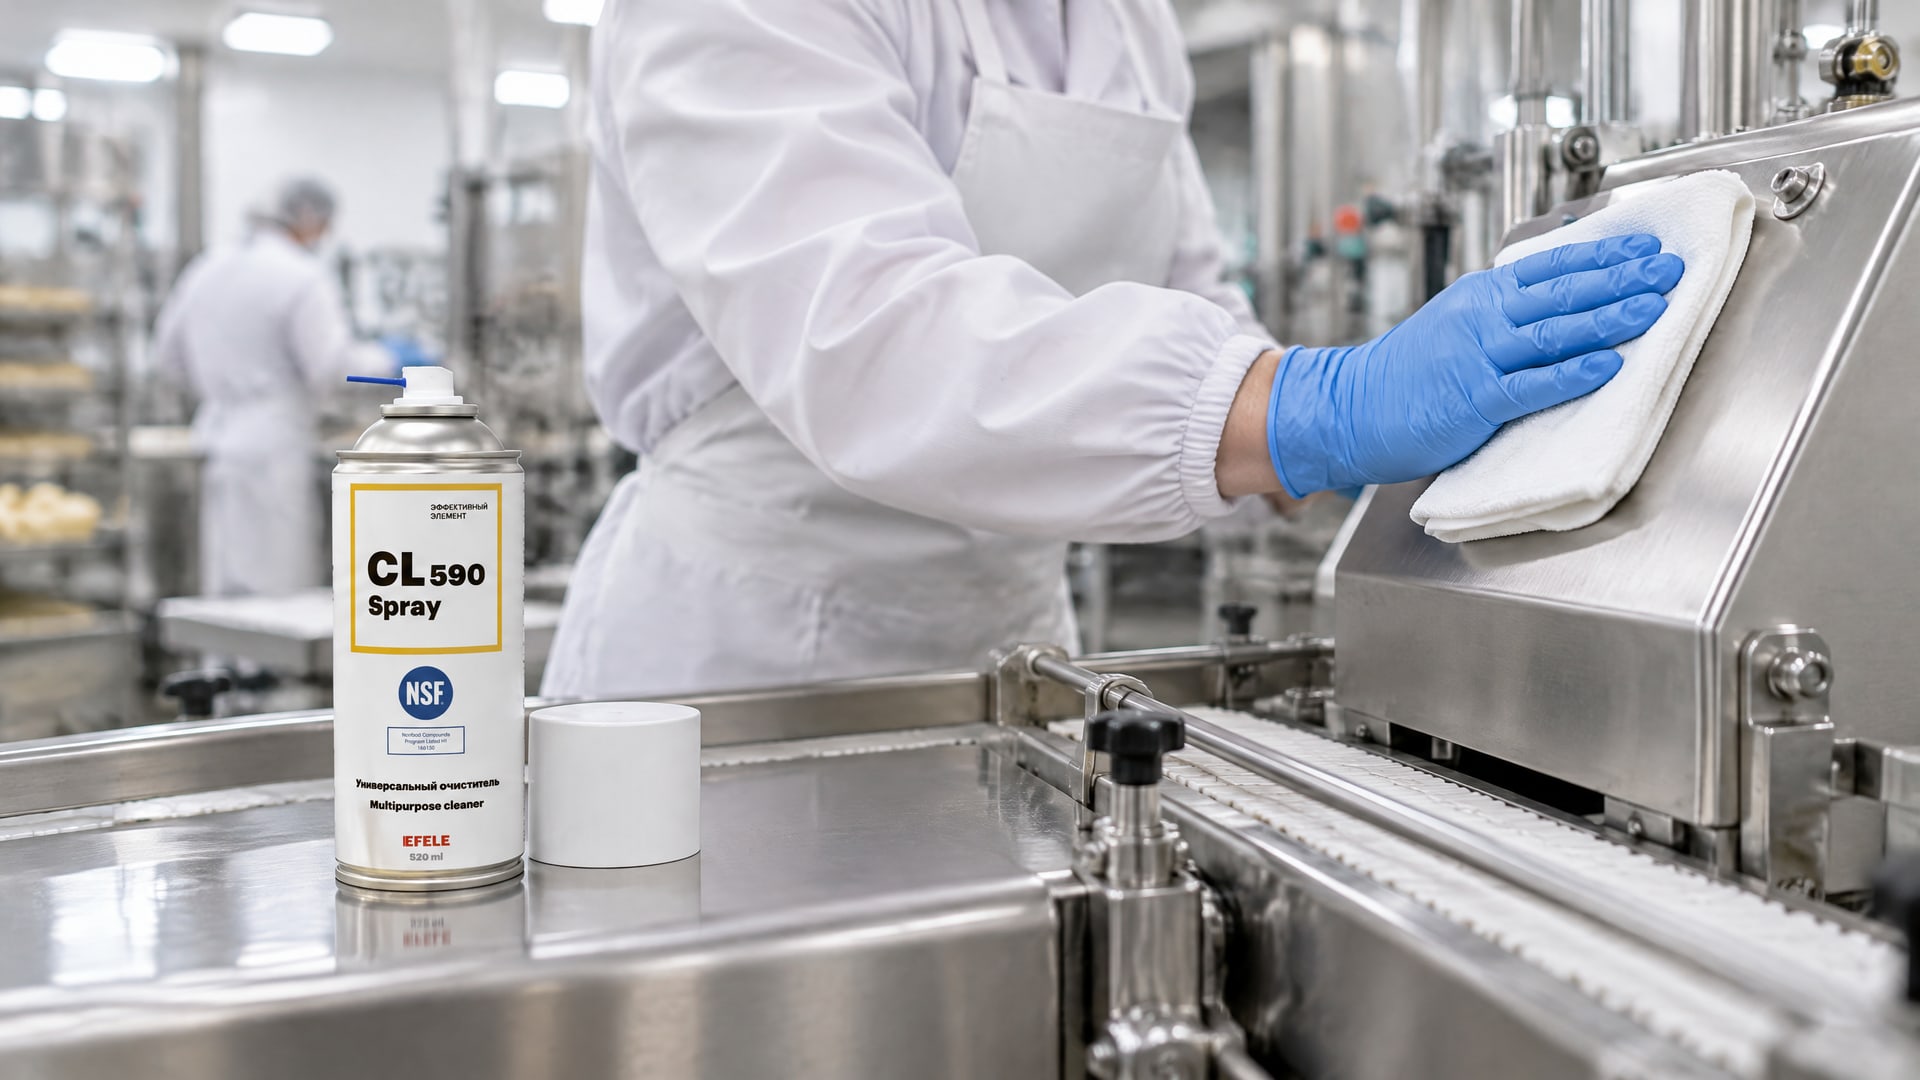
Если вокруг узла скапливается пыль, засохшая смазка или остатки продукта, это становится источником контаминации даже при использовании H1.
Для очистки оборудования от загрязнений, которые могут стать источником переноса в продукт, целесообразно применять универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1. Он безопасен при случайном контакте с пищей и помогает удалить смазку и масла со скрытых поверхностей без повреждения покрытий. После очистки оборудование вытирают сухой чистой тряпкой.
Регулярная чистка (раз в неделю или в зависимости от интенсивности работы) предотвращает накопление грязи и остатков, которые со временем становятся источником загрязнения. Это простая, но часто забываемая часть программы управления рисками.
Риск-оценка и адаптация системы под ваше производство
EHEDG Guideline 23 Part 1 рекомендует начинать с оценки рисков (risk assessment).
Для вашего производства это означает:
Определить все точки, где возможен контакт смазки с продуктом (прямой или косвенный через поверхности).
Оценить вероятность события и его серьезность (критичность).
Выбрать меры предотвращения для каждой категории риска.
Установить критерии контроля и мониторинга.
Подготовить корректирующие действия на случай обнаружения отклонений.
Например, подшипник цепного привода над конвейером требует H1, потому что физически находится над продуктом, но риск прямого контакта низкий, если привод герметичен. Уплотнение на корпусе фасовочного аппарата требует H1 и более строгого контроля, потому что оно напрямую влияет на герметичность, контактирующей с продуктом зоне.
Не все узлы требуют H1. Если смазка находится в полностью изолированной зоне (например, редуктор, закрытый от доступа), можно применять материалы других классов, при условии что система герметична и проводится регулярный контроль герметичности. Это экономит средства и упрощает управление смазочными материалами.
Система контроля: как убедиться, что программа работает
Декларировать программу управления рисками - это одно, а проверить, что она работает на практике, - другое.
Вот элементы системы контроля для технолога:
Визуальный осмотр. Раз в неделю проходите по производству и проверяйте: все ли точки маркированы правильно, нет ли видимых протечек или избытка смазки, в каком состоянии масленки и тряпки.
Проверка документации. Убедитесь, что журнал смазки ведется (когда смазали, кто смазал, какой материал, замечания). Это не бюрократия, а трассировка для поиска причин, если возникнет проблема.
Анализ смазки. Раз в квартал (или по плану) отправляйте образцы смазки из ключевых систем на анализ: содержание воды, механические примеси, вязкость. Это поможет вовремя заметить деградацию материала.
Внутренний аудит. Раз в полугодие проводите полный аудит системы смазки: проверяют маркировку, разделение хранилищ, состояние персонала, актуальность документации. По результатам составляется план исправлений.
Корректирующие действия. Если при аудите или проверке обнаружена ошибка (например, H1 смешалась с обычной смазкой), не просто исправьте ситуацию, но проанализируйте причину и примите меру, чтобы это не повторилось. Это может быть дополнительное обучение, изменение маркировки, введение системы контроля доступа к хранилищу.
Часто задаваемые вопросы
Достаточно ли одной H1-смазки, чтобы защитить продукт от загрязнения?
Нет. H1 - это только один компонент системы. Она гарантирует, что при случайном контакте смазка находится в пределах допустимого лимита (10 ppm), но не исключает сам контакт. Риск снижается комплексом мер: правильное хранение, маркировка, минимальная дозировка, обучение персонала и постоянный контроль. Если вы применяете H1 без системы управления, эффект будет неполным.
Можно ли использовать обычную минеральную смазку в закрытых, изолированных узлах?
Да, если система герметична и нет прямого контакта с пищей. Однако проведите риск-оценку и убедитесь, что герметичность подтверждена периодическим контролем (например, осмотром уплотнений, анализом на утечки). Если есть хоть малейшее подозрение на негерметичность, переходите на H1 для этого узла.
Как определить правильный объем смазки для каждого подшипника или узла?
Обратитесь к документации оборудования или рекомендациям производителя. Если документации нет, ориентируйтесь на принцип: смазка должна образовать тонкую пленку на рабочей поверхности, но не скапливаться. Для подшипников часто достаточно нескольких капель. Проверьте на практике: если после нанесения смазки вы видите избыток, который выступает за край узла, вы наносите слишком много.
Нужно ли сразу менять все смазки на производстве на H1?
Нет. Проведите риск-оценку и определите, какие узлы действительно требуют H1 (где возможен контакт с пищей). Узлы, полностью изолированные от продукта, могут остаться на обычных смазках. Это снижает затраты, упрощает управление и снижает вероятность ошибок из-за излишней сложности системы.
Как проверить, что H1-смазка, которую я закупил, действительно имеет допуск NSF?
Попросите у поставщика сертификат NSF H1 или свидетельство ISO 21469. Проверьте, что название смазки в документе совпадает с тем, что вы видите на таре. Вы можете также свериться с реестром NSF на сайте NSF International, где опубликованы все зарегистрированные материалы. Если поставщик не может предоставить документацию, это серьезный сигнал на пересмотр источника закупки.
Заключение
Снижение рисков попадания смазки в продукт начинается не с цены за килограмм и не с названия бренда, а с понимания того, что H1 - это допуск на случайный, контролируемый контакт, а не панацея. Технолог пищевого производства должен рассматривать смазку как часть системы: выбор правильного материала (NSF H1 или ISO 21469), организованное хранение, маркировка, минимальная дозировка, обучение персонала, мониторинг и корректирующие действия. Каждый из этих элементов взаимосвязан, и пропуск одного ослабляет всю цепь.
Конкретный первый шаг для вас: проведите риск-оценку вашего производства, определите узлы, требующие H1, и составьте схему смазки с указанием материалов, объемов и периодичности. После этого переходите к организации хранения и обучению персонала. Для снижения рисков попадания смазки в продукт, технологам рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, разработанную специально для пищевой промышленности. Это создаст надежную основу вашей программы управления рисками, а система регулярного аудита и контроля будет удерживать результаты на требуемом уровне.