Результат внедрения смазочных технологий зависит не только от выбора материала: сначала нужно понять, чем смазывают оборудование, как выполняют операции и какие проблемы возникают на конкретных узлах. Экспресс-аудит производственного цеха помогает собрать эту информацию, выявить несоответствия и определить, где нужны изменения в смазке, процедуре обслуживания или контроле состояния.
В статье разбираем, как организовать аудит смазочных материалов на производстве, что фиксировать в перечне точек смазки и как подтверждать эффективность материалов испытаниями. Отдельно рассмотрим твердосмазочные покрытия поршней: их место в аудите деталей ДВС и критерии, по которым оценивают целесообразность такого решения. Материал будет полезен инженерам, техническим специалистам и снабженцам, которые готовят внедрение или пересматривают действующую систему смазки.
Что включает экспресс-аудит смазочных материалов на производстве
Экспресс-аудит не сводится к сверке наименований на складе.
Его задача - быстро получить целостную картину: какие узлы смазывают, какие материалы используют, как организованы операции и где возникают отклонения. В проверку включают выбор и применение смазки, хранение, контроль загрязнений, мониторинг состояния, обучение персонала и поддержку руководства. Такой охват помогает увидеть причины неисправностей, которые не обнаружить одной проверкой документов.
Первый шаг - инвентаризация точек смазки. Для каждого актива фиксируют используемый материал, способ и периодичность нанесения, а также замечания обслуживающего персонала. Затем сопоставляют фактическую практику с принятыми инструкциями: проверяют утечки, дозировку, случаи избыточного смазывания и точки, требующие особого внимания. Если информация о конкретном узле не подтверждена, это отмечают как пробел, а не заполняют предположениями.
Какие данные собрать на месте
Практическая проверка должна дать ответы на несколько вопросов:
Где именно смазывают оборудование и какой материал применяют?
Соблюдают ли установленную дозировку и интервал повторного смазывания?
Как хранят материалы и исключено ли их случайное смешение?
Фиксируют ли операции, замену масла и результаты анализа с привязкой к оборудованию?
Понимает ли персонал, как выполнять процедуру и распознавать отклонения?
Результат аудита удобно оформлять как список несоответствий и действий: что исправить, кто отвечает за изменение и как проверить результат. При этом задача экспресс-формата - не подменить диагностику, а определить приоритеты и запросить дополнительные данные там, где выводов пока недостаточно. Так инженер получает основу для дальнейших испытаний и изменений, а закупщик - спецификацию потребности, связанную с реальными условиями эксплуатации.
Как составить перечень точек смазки и материалов
Мастер-список смазок связывает оборудование, применяемый материал и правила обслуживания.
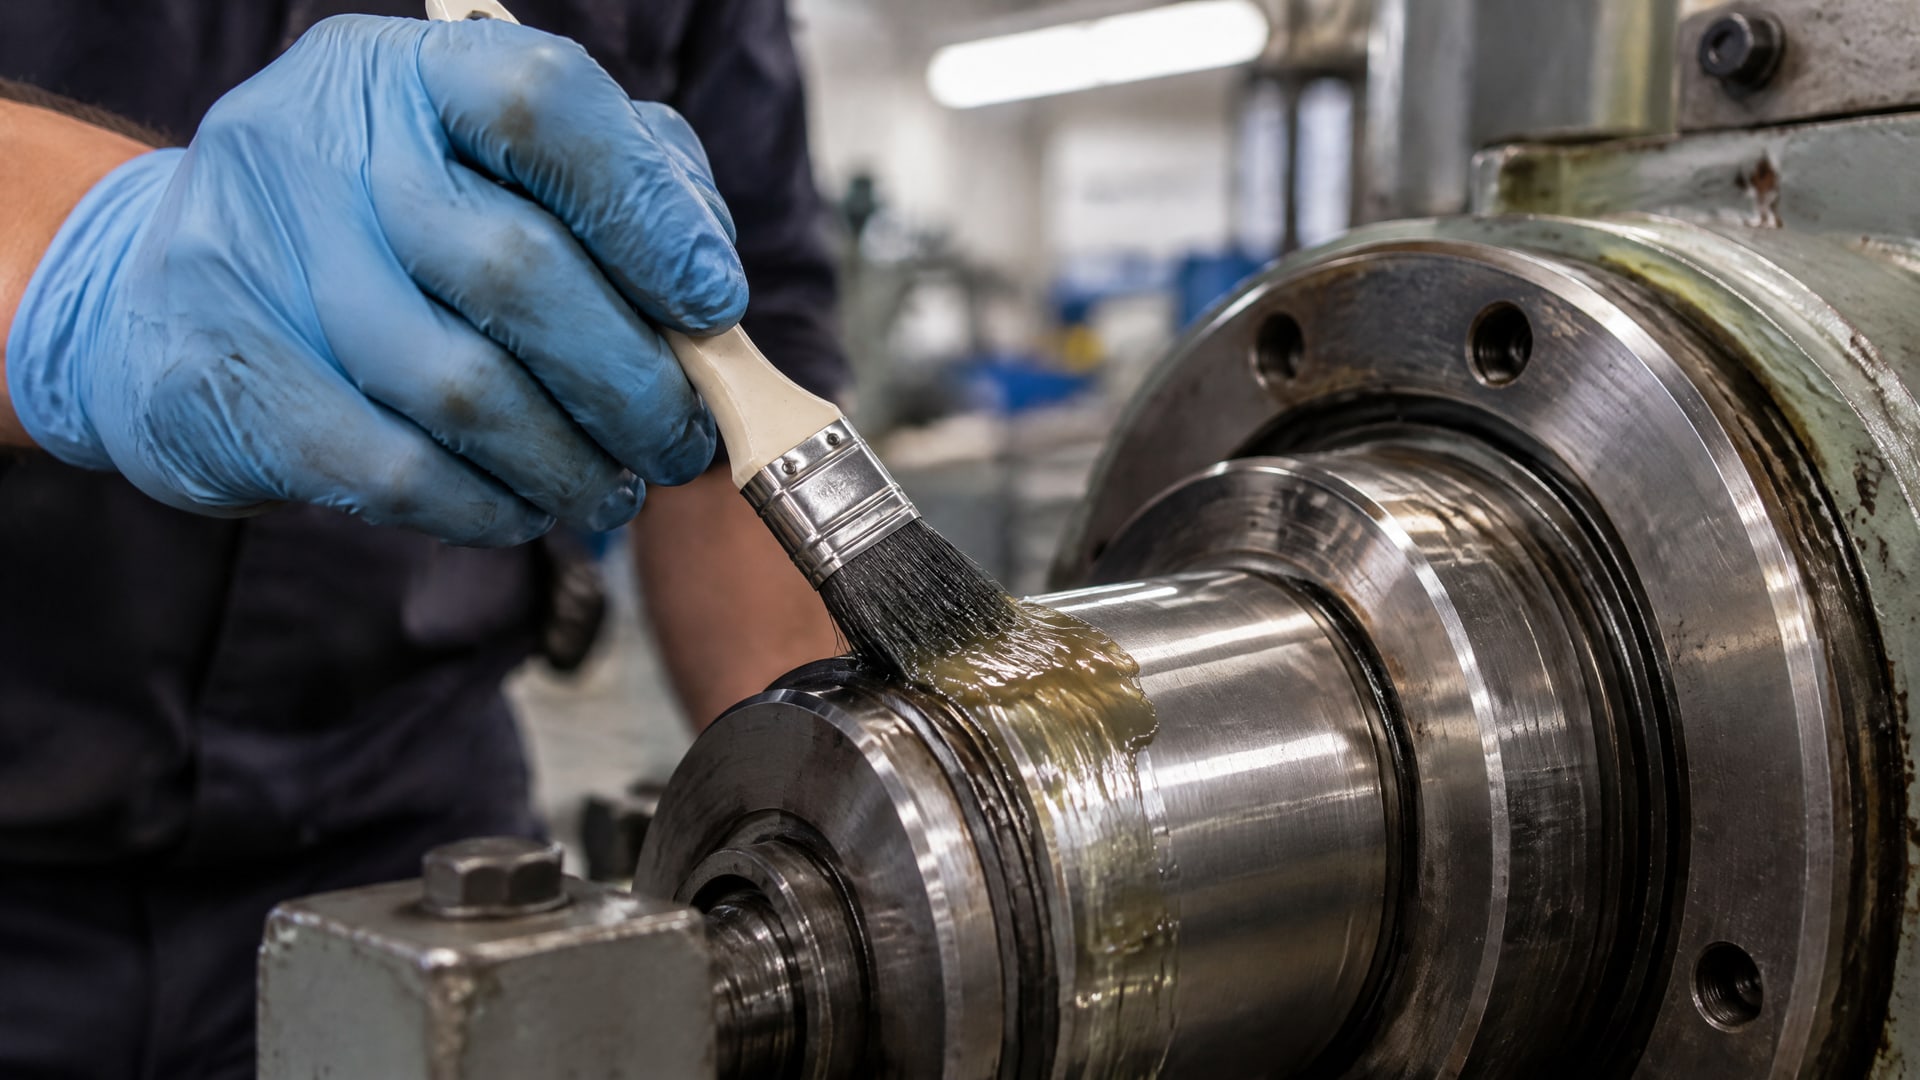
Для каждого узла указывают тип смазки, класс вязкости ISO VG для промышленных масел либо класс консистенции NLGI для пластичных смазок, а также интервал повторного смазывания. В перечень также полезно включить место хранения материала и порядок его выдачи, чтобы исключить путаницу при обслуживании.
ISO VG - система классов вязкости промышленных масел. NLGI классифицирует пластичные смазки по консистенции: система включает 9 классов от 000 до 6, а NLGI 2 считается наиболее распространенным классом для общепромышленных подшипников. Однако распространенность класса не означает, что он подходит любому узлу. Выбор зависит от скорости, нагрузки, температуры, среды эксплуатации, конструкции узла и типа уплотнений.
Как выявить ошибки подбора
Сверяйте материал не только с названием в накладной или старой инструкцией, но и с рабочим режимом оборудования. Для подшипников недостаточно отметки «универсальная смазка»: необходимо учитывать класс NLGI, скоростной фактор, температуру и уплотнения. Если фактические условия неизвестны, внесите это в перечень как вопрос для технической проверки.
Сопоставление мастер-списка с фактическим состоянием цеха позволяет обнаружить дублирующие позиции, материалы без закрепленных точек применения и несоответствия между инструкцией и практикой. Отдельно отмечают места, где персонал использует продукт «по привычке» или меняет его без согласованной процедуры. Тогда изменения можно проводить управляемо: сначала определить требования узла, затем проверить совместимость и результат замены, после чего обновить документацию.
Полезно вести перечень в формате, удобном для работы на участке: краткое обозначение узла, материал, правила применения, периодичность и запись об исполнении. Главное - чтобы запись можно было связать с конкретным активом и использовать при анализе повторяющихся проблем.
Хранение, чистота и прослеживаемость операций
Даже правильно подобранный материал не обеспечит ожидаемый результат, если нарушены условия хранения или выдачи.
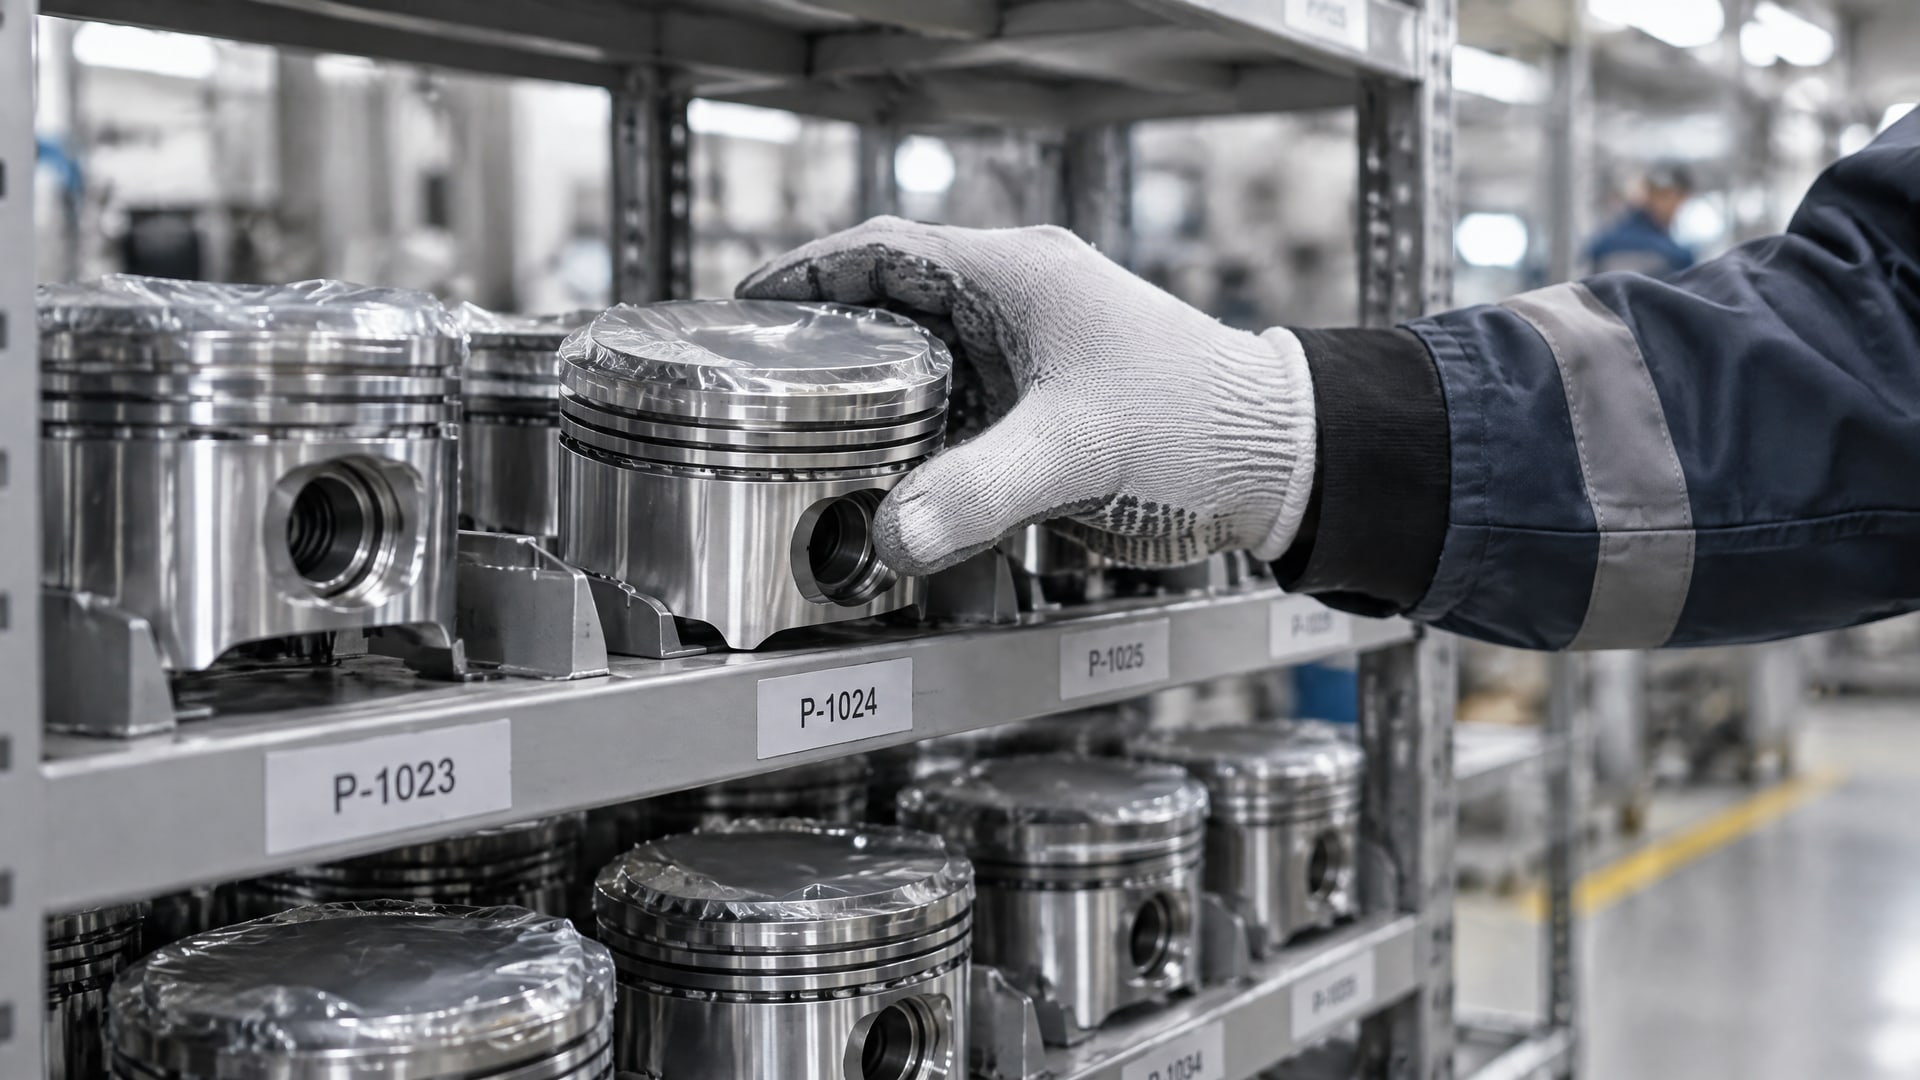
При обходе проверяют, можно ли однозначно определить содержимое емкости, исключены ли смешение разных масел и смазок, соблюдается ли раздельная выдача и закреплены ли материалы за конкретными точками. Для снижения риска путаницы используют маркировку и понятный порядок размещения.
Аудит также проверяет, как фиксируют выполненные операции. Запись о смазке, замене масла или лабораторном анализе должна быть связана с конкретным оборудованием. Такая прослеживаемость помогает сопоставлять изменения состояния узла с тем, какой материал и когда применяли. Если данные ведут только по складскому остатку, причины повторяющихся отказов и перерасхода выявить труднее.
На что обратить внимание при обходе
Проверяйте утечки, признаки неравномерной подачи и несоответствие фактической дозировки установленной процедуре. Избыточное смазывание следует рассматривать как отдельную проблему, а не как универсальный способ уменьшить нагрев подшипника. При обнаружении загрязнений важно выяснить, где именно они попадают в систему и какие меры контроля применяются.
Чистоту масла оценивают, в частности, подсчетом частиц. Фильтруемость показывает, способно ли масло проходить через фильтр без резкого роста перепада давления. Эти параметры дополняют визуальный осмотр, но не заменяют лабораторного контроля там, где он необходим. В лабораторной оценке также рассматривают вязкость, окислительную стабильность и кислотно-щелочные показатели. Кислотность масла обычно контролируют через TAN - общее кислотное число, которое используют для оценки наработки и старения масла.
Если аудит выявил нарушение хранения, загрязнение или отсутствие записей, сначала устраняют причину и устанавливают порядок контроля. Замена смазки сама по себе не исправит проблемы, связанные с дозированием, чистотой или несоблюдением процедуры.
Как оценить эффективность смазочных материалов испытанием
Оценку эффективности начинают с постановки задачи.
Нужно определить, какой именно результат проверяют: снижение трения, влияние на износ, качество формоизменения или соответствие материала требованиям конкретного узла. Без этого результаты испытаний трудно интерпретировать и сопоставлять. Для цеха важно заранее зафиксировать условия применения и критерии, по которым будут принимать решение.
Лабораторный контроль смазочных материалов обычно охватывает 5 параметров: вязкость, окислительную стабильность, чистоту, кислотно-щелочные показатели и фильтруемость. Набор проверок выбирают по задаче. Например, анализ частиц помогает оценить загрязнение масла, а TAN используют для контроля его кислотности и старения. Один показатель не дает полной картины состояния материала, поэтому результаты интерпретируют вместе с данными об эксплуатации.
Для технологических смазок в металлообработке применяют испытания на трение и формоизменение. Среди используемых методов - strip drawing test и Erichsen cupping test, а также испытание глубокой вытяжки цилиндрической детали. Сопоставимость результатов обеспечивают стандартизированные процедуры: при сравнении материалов условия испытания должны быть воспроизводимыми.
Как перенести результаты в производственный процесс
Испытание помогает отсеять неподходящие решения, но итоговую оценку связывают с конкретной операцией и условиями цеха. Сначала фиксируют базовый вариант, затем сравнивают его с рассматриваемым материалом по заранее выбранным показателям. После этого результаты лабораторной проверки сопоставляют с наблюдениями на оборудовании или технологическом участке.
Для трансмиссии и ходовой части тракторной техники, где требуется высокая несущая способность и защита от износа, в перечень кандидатов можно включить пластичные смазки линейки EFELE. Решение о применении принимают по требованиям узла и результатам проверки, а не только по принадлежности материала к категории «универсальный». Такой подход дает инженеру техническое обоснование, а снабженцу - ясные критерии для подготовки закупки.
Твердосмазочные покрытия поршней в программе внедрения
Твердосмазочные покрытия поршней следует оценивать не отдельно от производственной задачи, а в контексте состояния деталей и режима работы ДВС.
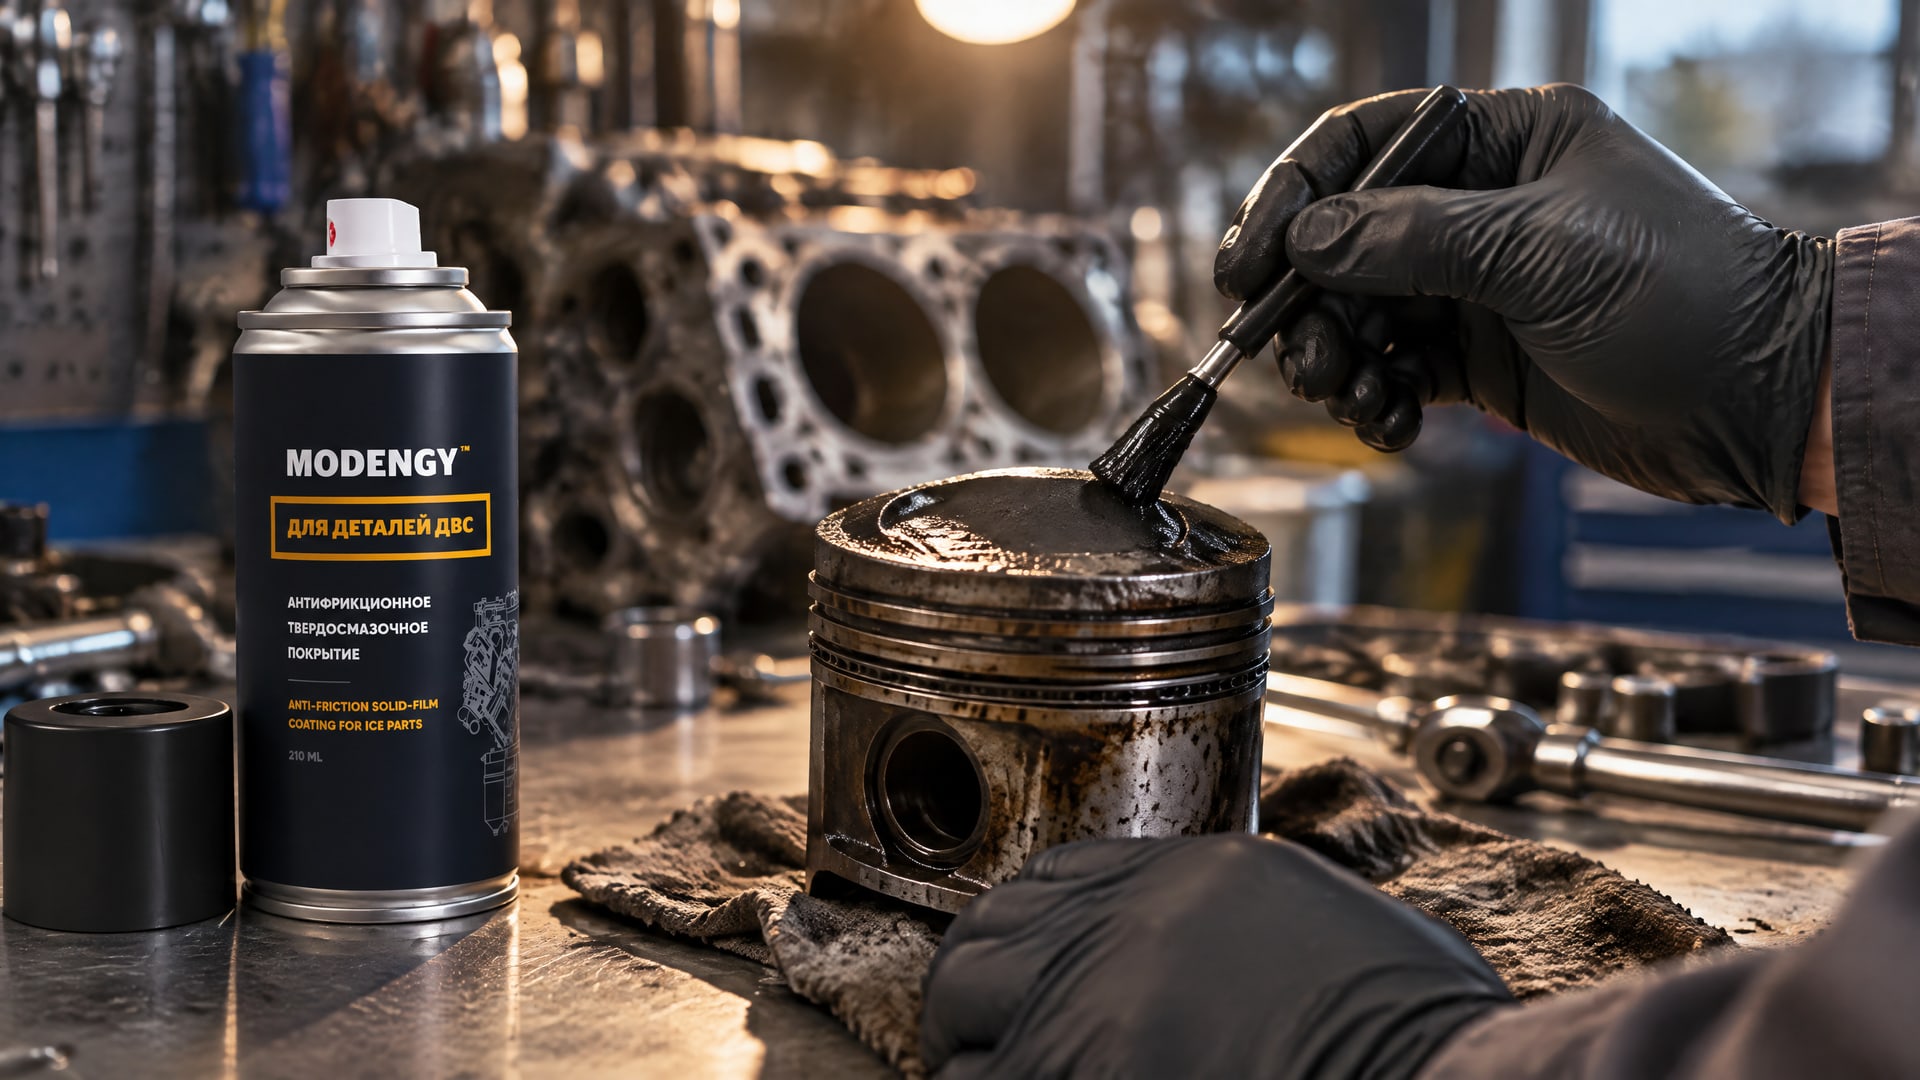
При аудите фиксируют, какие поверхности требуют внимания, с какими проявлениями сталкиваются при эксплуатации и какие требования предъявляют к детали после обработки. В числе рассматриваемых проблем могут быть вымывание смазочного материала, фреттинг и условия холодного пуска. Для выбора решения важно не смешивать эти причины и проверять, какой механизм износа характерен именно для узла.
Трибологические покрытия применяют для оптимизации поверхностей цилиндров, юбок поршней и колец. По данным отраслевого материала STLE, оптимизация покрытий и финишных поверхностей этих деталей может дать до 2% экономии топлива в городско-трассовых циклах. Этот показатель относится к описанным условиям и не гарантирует такой же результат для любой конструкции двигателя или производственной операции.
Как учитывать покрытие при аудите
Для деталей двигателей Ярославского и Тутаевского заводов в качестве решения для снижения трения и износа поршней используют антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС. В аудите его рассматривают вместе с задачей обработки и условиями эксплуатации: отмечают исходную проблему, требования к поверхности и способ проверки результата. Выбор должен опираться на характеристики детали и результаты оценки, а не на общее предположение, что любое покрытие одинаково работает в разных режимах.
Отдельно определяют, какие данные подтвердят эффективность: сравнительные испытания, анализ состояния поверхности или проверка в технологическом процессе. Доступные сведения об эффекте покрытия нельзя автоматически переносить на другие двигатели и циклы эксплуатации. Если испытание проводят на производстве, следует зафиксировать исходные условия и способ оценки, чтобы сравнение оставалось воспроизводимым.
Результаты аудита по покрытию включают в общий план внедрения: ответственного за подготовку деталей, порядок нанесения, критерии приемки и способ регистрации результатов. Так покрытие становится частью контролируемого технологического решения, а не разовой операцией без обратной связи.
План внедрения смазочных технологий в цехе
После обхода и анализа данных результаты аудита переводят в план действий.
В нем разделяют задачи по оборудованию, материалам, процедурам и контролю состояния. Сначала устраняют очевидные несоответствия в хранении, маркировке и выдаче, затем уточняют подбор для конкретных узлов и формируют программу испытаний там, где данных недостаточно.
Замены смазочных материалов и изменения процедур проводят через управляемый процесс MOC - контроль изменений. Это позволяет зафиксировать причину перехода, оценить возможные последствия, согласовать ответственных и обновить мастер-список. Неформальная замена «похожим аналогом» затрудняет анализ, особенно если после нее меняются износ, температура узла или интервал обслуживания.
Что должно быть в плане
Перечень выявленных несоответствий с привязкой к оборудованию.
Требования к материалам и процедурам для каждой точки смазки.
Порядок испытаний и критерии оценки результата.
Ответственные за изменение, проверку и обновление документации.
Способ регистрации операций, замен и результатов анализа.
Отдельной строкой указывают, какие данные еще нужно собрать: например, уточнить режим работы узла или проверить состояние масла в лаборатории. После внедрения контролируют выполнение операций и анализируют записи по конкретному активу. Такой цикл помогает установить, дало ли изменение ожидаемый эффект, и при необходимости скорректировать процедуру.
Экспресс-аудит полезен как отправная точка для системной работы: он выявляет пробелы, но не заменяет испытания и последующий мониторинг. Поэтому план внедрения должен соединять техническое решение, обучение персонала и проверку результата, а не ограничиваться выбором нового материала.
Часто задаваемые вопросы
Что проверяют при аудите смазочных материалов на производстве?
Проверяют точки смазки, выбор и применение материалов, дозирование, интервалы обслуживания, хранение, контроль загрязнений и ведение записей. Также оценивают мониторинг состояния и подготовку персонала. Такой охват помогает выявить не только неподходящий материал, но и ошибки в процедуре, которые влияют на работу узла.
Как подтвердить эффективность смазочного материала?
Сначала определяют задачу и показатели оценки, затем проводят стандартизированное испытание в воспроизводимых условиях. Для лабораторного контроля могут оценивать вязкость, окислительную стабильность, чистоту, кислотно-щелочные показатели и фильтруемость. Результаты сопоставляют с условиями применения и данными конкретного узла.
Зачем вести мастер-список смазок?
Мастер-список связывает каждый узел с применяемым материалом и правилами обслуживания. В нем фиксируют тип смазки, класс вязкости ISO VG или консистенции NLGI, а также интервал повторного смазывания. Это снижает риск путаницы, помогает планировать снабжение и сохраняет прослеживаемость изменений.
Когда рассматривают твердосмазочные покрытия поршней?
Их рассматривают при оценке трения и износа деталей ДВС, включая поверхности цилиндров, юбок поршней и колец. Решение зависит от задачи, конструкции и условий эксплуатации. Эффект подтверждают подходящими испытаниями или проверкой технологического процесса, не перенося результаты одного режима на все двигатели.
Заключение
Экспресс-аудит помогает определить, как устроена система смазки в цехе, где нарушены подбор, хранение или выполнение операций и какие решения требуют испытаний. Твердосмазочные покрытия поршней, как и другие специальные технологии, оценивают по задаче конкретного узла и подтверждают сопоставимыми данными. Для стабильного результата нужны мастер-список, прослеживаемость операций и управляемое внесение изменений.
Следующий шаг - провести инвентаризацию точек смазки, сверить фактические материалы и процедуры с условиями работы оборудования, а затем оформить перечень несоответствий и план проверок. Это даст инженеру основу для технических решений, а снабженцу - обоснованные требования к закупке.