Графитовое покрытие режущего инструмента - это твердая смазка, которая кардинально меняет поведение инструмента при работе с резиной, пластиками и композитами. Сталь SKH-51 (эквивалент DIN 1.3343 и AISI M2) - быстрорежущая сталь, широко применяемая для изготовления сверл, фрез, разверток и метчиков. Именно для таких инструментов графитовое покрытие становится решением, если нужно снизить налипание материала, предотвратить микросварки на кромке и продлить межточечный интервал. В этой статье разберем, какие свойства делают графит эффективным на режущей кромке, как выбирать толщину и технологию нанесения, и на какие параметры обращать внимание при закупке.
Что такое графитовое покрытие и почему оно работает
Графитовое покрытие относится к категории твердых смазок или dry-film lubricants.
Это не краска и не гальваническое покрытие - это тонкий слой смазочного материала, который образует пленку толщиной всего несколько микрометров и удерживается на поверхности за счет адгезии. Основное отличие от жидких смазок в том, что твердая смазка не вымывается водой и не теряется под давлением режущего процесса.
Графит в контакте с резиной показывает коэффициент трения 0,15–0,25, тогда как голая сталь трется с коэффициентом 0,4–0,6. Это снижение трения в 2–3 раза прямо влияет на качество режущего процесса: инструмент меньше нагревается, кромка дольше остается острой, а материал заготовки не налипает на режущую поверхность. Особенно это актуально при работе с мягкими и липкими материалами, где без покрытия происходят микросварки и налипание, ведущие к преждевременному затуплению и дефектам поверхности.
Для инструмента из стали SKH-51 такое покрытие действует как антифрикционный и антизадирный слой. SKH-51 - это молибденовая быстрорежущая сталь, которая выдерживает высокие скорости резания и температуры, но без смазки страдает от налипания при работе с вязкими материалами. Графитовое покрытие компенсирует эту слабость, не требуя охлаждающей жидкости и не требуя дополнительной химической защиты.
Толщина слоя и адгезия: критические параметры
Толщина нанесенного слоя - это первый параметр, на который нужно обратить внимание.
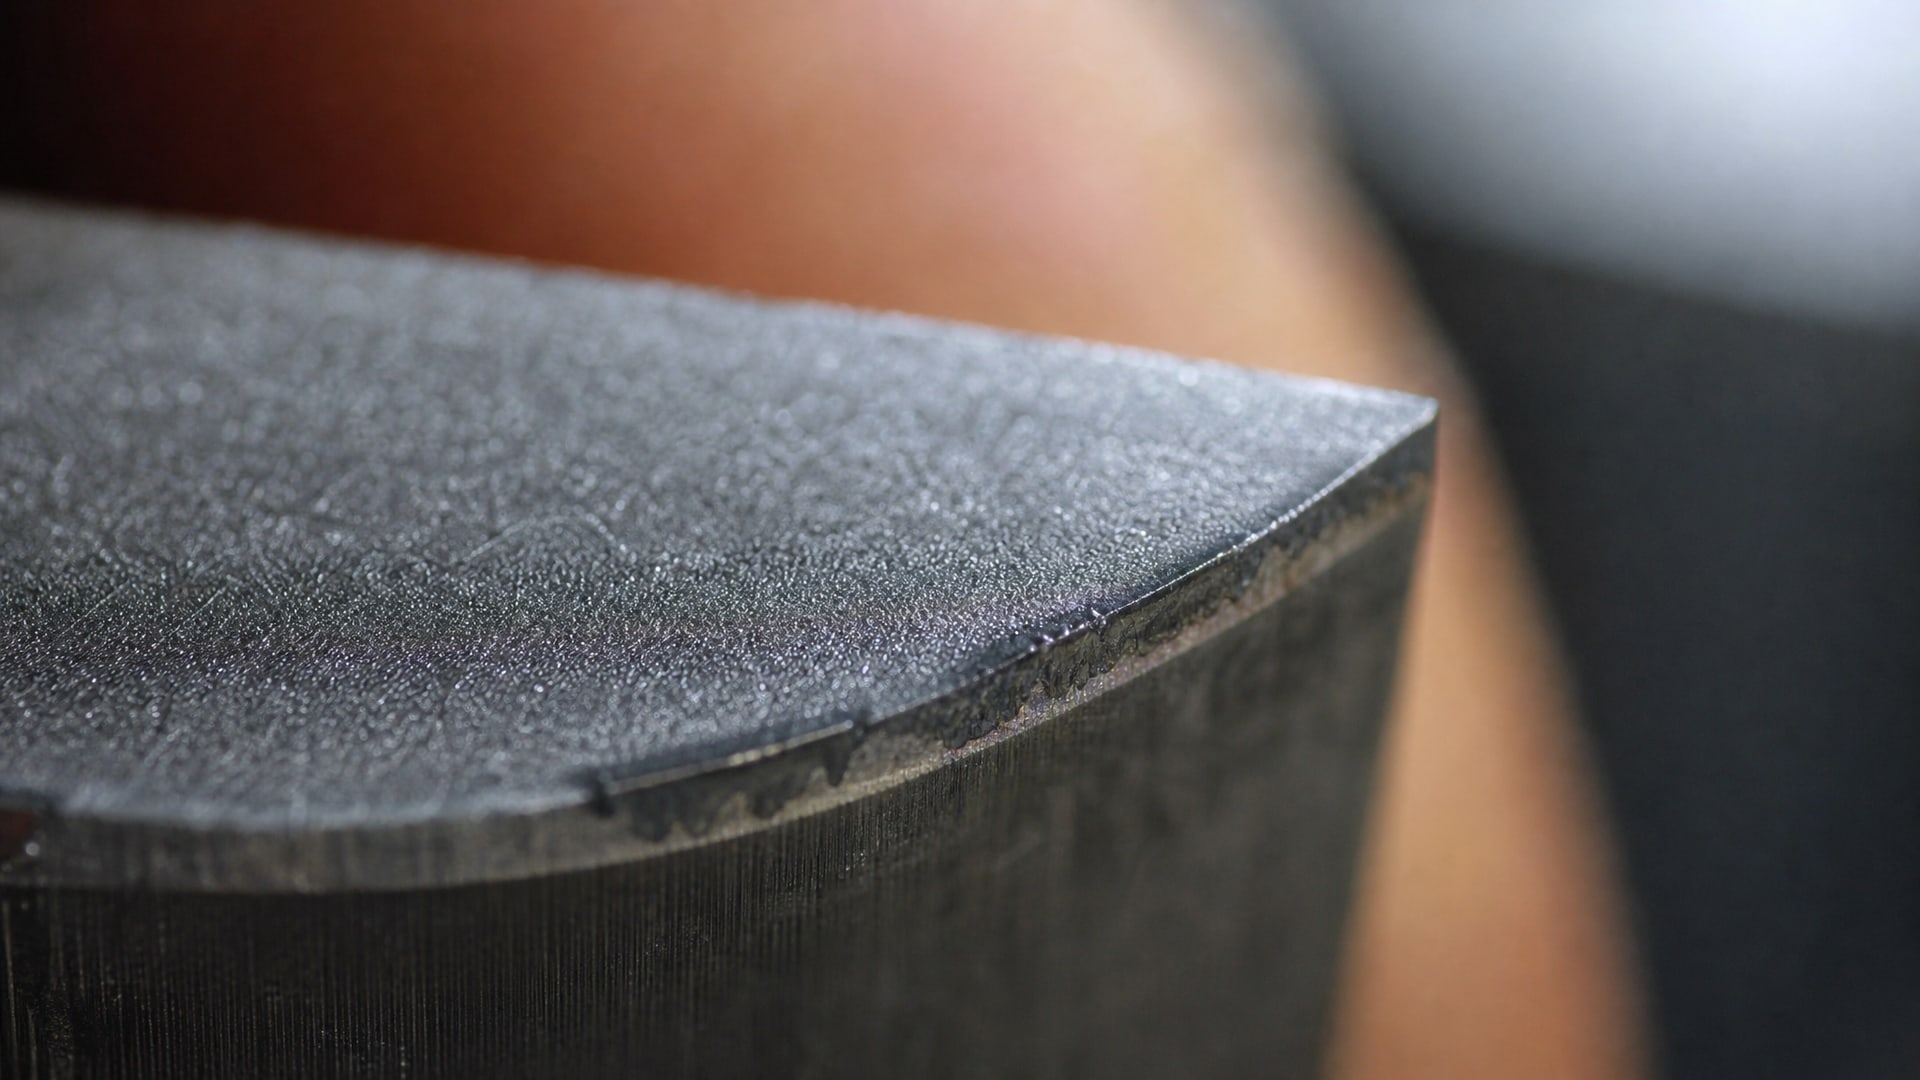
В практике выделяют три зоны: слишком тонкий слой (менее 5 мкм) быстро изнашивается и теряет эффект уже через несколько минут работы; рабочий диапазон для режущего инструмента составляет 8–12 мкм; слишком толстый слой (свыше 20 мкм) склонен к отслаиванию при ударных нагрузках и вибрации.
Чтобы толщина была контролируемой, поставщик должен использовать методику измерения (толщиномер), а не предполагать, что покрытие «получилось». Это особенно важно, если инструмент работает с прерывистым резанием или ударной нагрузкой.
Адгезия - вторая опора качества. Покрытие держится на стали за счет молекулярного взаимодействия, а не механического «прилипания». Стандартная норма для графитовых покрытий на стали SKH-51 - адгезия не менее 5 баллов по ГОСТ 14955-89. Это проверяется испытанием на отслоение при натяжении и изгибе. Если адгезия ниже 4 баллов, покрытие будет скалываться и отслаиваться, превращаясь в бесполезный слой пыли.
Перед нанесением стальную поверхность инструмента обычно обезжиривают и проводят легкую абразивную подготовку (пескоструй, микроабразив) для улучшения адгезии. После нанесения покрытие должно полностью высохнуть и отвердеть - для этого требуется минимум 2 часа при комнатной температуре. Использовать инструмент раньше этого срока нежелательно: незалитое покрытие может размазаться, и его защитные свойства снизятся.
Методы нанесения и выбор технологии
Существует несколько способов нанесения графитового покрытия на инструмент, каждый из которых имеет свои плюсы и минусы.
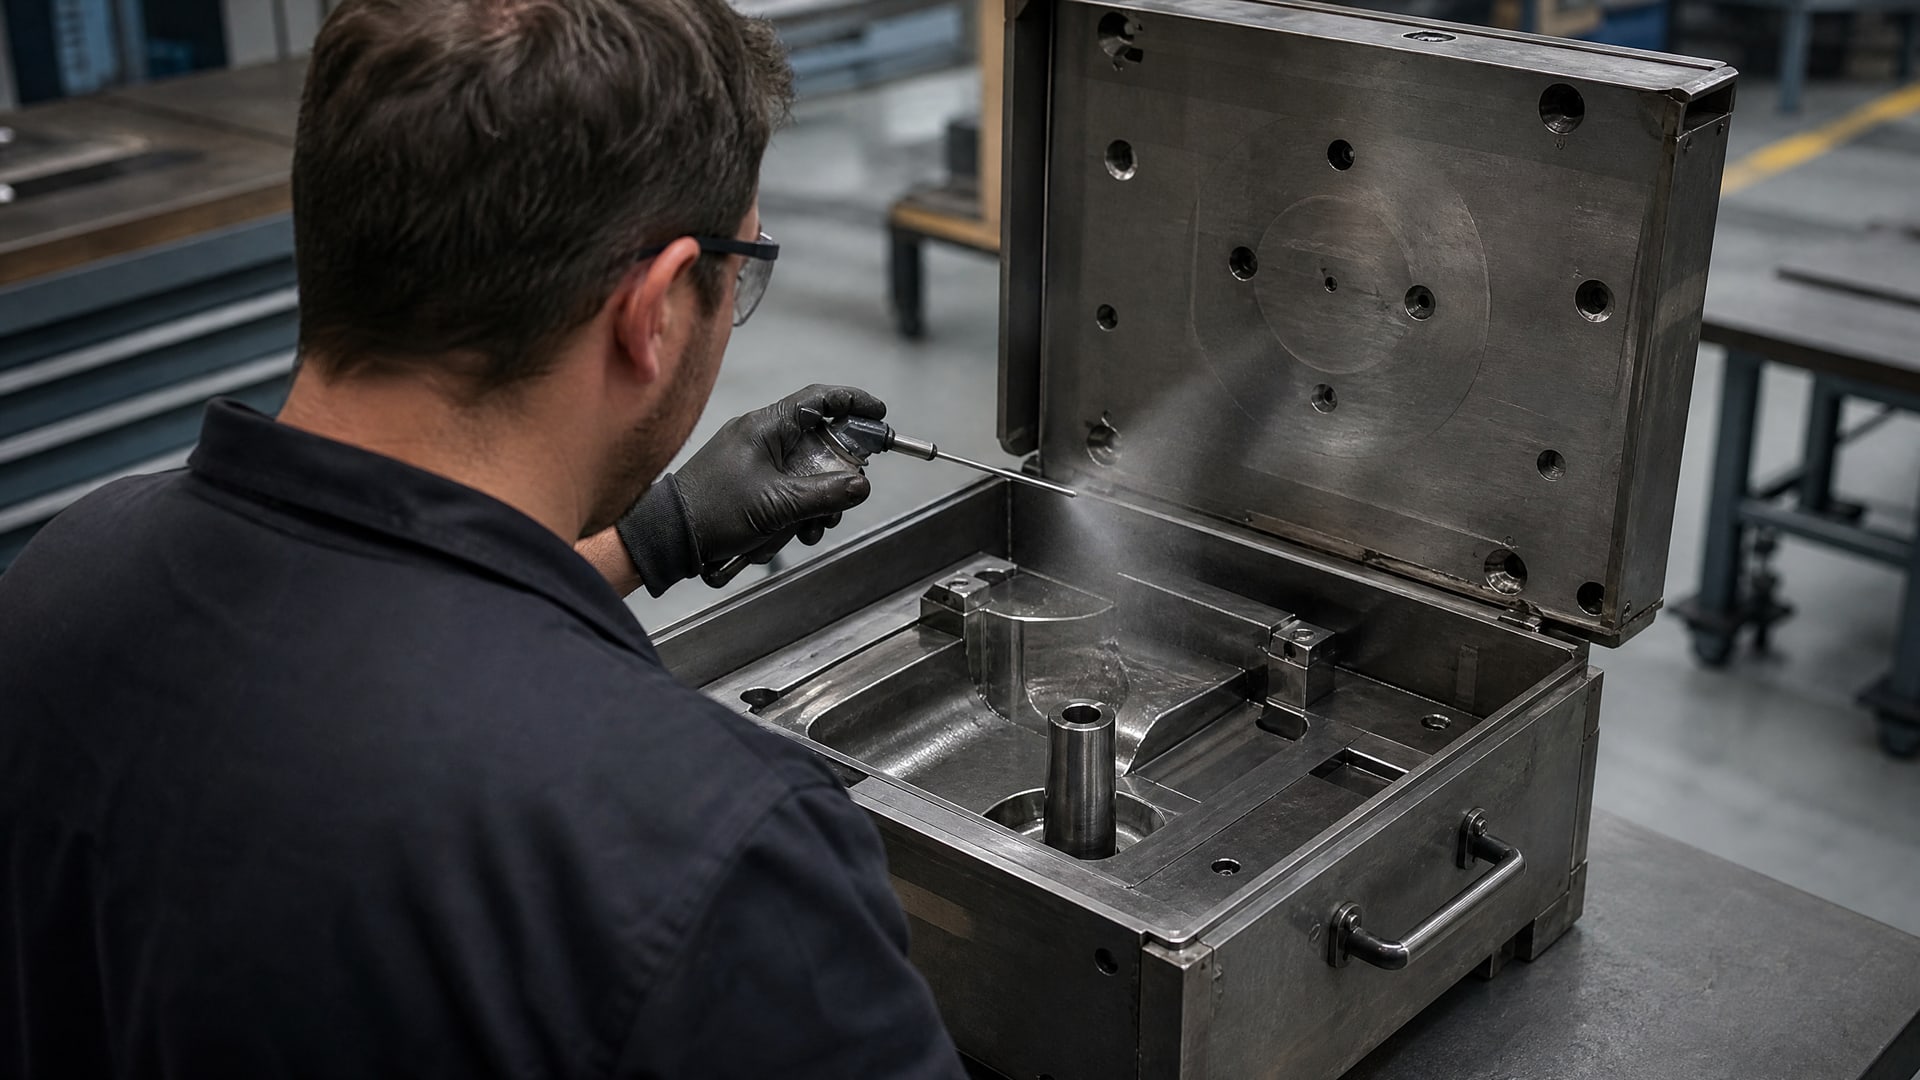
Распыление (аэрозольное нанесение)
Это самый доступный и распространенный метод в малых производствах и ремонтных мастерских. Инструмент помещают в специальный бокс или открытый контейнер, и смесь наносят из аэрозольного баллона на расстоянии 15–20 см. Метод позволяет получить относительно равномерный слой толщиной 8–15 мкм за несколько проходов. Минус - сложнее контролировать ровность и толщину вблизи острой кромки, а также требуется хорошая вентиляция.
Окунание
Инструмент окунают в емкость с графитовой суспензией на несколько секунд, затем извлекают и дают стечь лишнему. Этот способ дешев и быстр, но дает менее предсказуемую толщину и хуже подходит для тонких режущих кромок, так как покрытие может быть неравномерным.
Газотермическое напыление
Более сложный и дорогой метод, при котором графит наносится под высоким давлением с помощью плазменной горелки или холодного газового спрея. Дает хорошую адгезию и контролируемую толщину, но требует специального оборудования и квалификации оператора. Используется в крупных производствах и для критичных инструментов.
Кистевое нанесение
Редкий способ для штучного или опытного инструмента. Позволяет точно нанести покрытие на определенные участки, но требует опыта и дает более толстый слой (до 20–30 мкм), который может быстрее отслаиваться.
Для большинства режущего инструмента SKH-51 рекомендуется распыление или газотермическое напыление. Распыление выбирают для малосерийного производства и ремонта, а напыление - для больших партий и когда требуется максимальная надежность покрытия.
Температурный диапазон и долговечность
Графитовое покрытие стабильно работает в диапазоне −40…+350 °C.
В этом диапазоне адгезия и антифрикционные свойства сохраняются. Выше +350 °C обычное графитовое покрытие начинает окисляться и теряет свойства. Для применений, где инструмент нагревается до +400…+450 °C, нужны специальные версии покрытий с добавками, которые повышают термостабильность.
При работе в условиях, близких к верхнему пределу температурного диапазона, необходимо проверять стойкость покрытия не только к отслаиванию, но и к термическому растрескиванию. Обычное графитовое покрытие может покрыться микротрещинами, если происходит резкий переход от холода к жаре - например, если инструмент вынимают из холодильника и сразу используют в горячем прессе.
Долговечность покрытия зависит от условий работы. При мягком резании (скорость 50–100 м/мин, давление до 100 МПа) графитовое покрытие может пережить сотни проходов. При интенсивном резании с ударами и прерывистыми нагрузками ресурс сокращается до десятков-сотен проходов, после чего покрытие нужно восстанавливать. Это нормальное поведение - покрытие расходуется как рабочий слой, а не как вечная защита.
Выбор графитового покрытия для инструмента SKH-51: на что обратить внимание
При выборе поставщика графитового покрытия закупщик должен получить от него следующую информацию:
Толщина слоя (в мкм) - должна быть в диапазоне 8–12 мкм для режущего инструмента, с допуском ±2 мкм.
Адгезия - не менее 5 баллов по ГОСТ 14955-89 (или эквивалентный стандарт ISO 16276-1).
Температурный диапазон работы - минимум −40…+350 °C, лучше −40…+450 °C.
Метод нанесения - газотермическое напыление, распыление или окунание, с указанием параметров процесса.
Время сушки - минимум 2 часа при комнатной температуре перед использованием.
Протоколы испытаний - адгезия, изгиб по ISO 1519, стойкость к отслаиванию, опционально - температурный цикл и стойкость к абразиву.
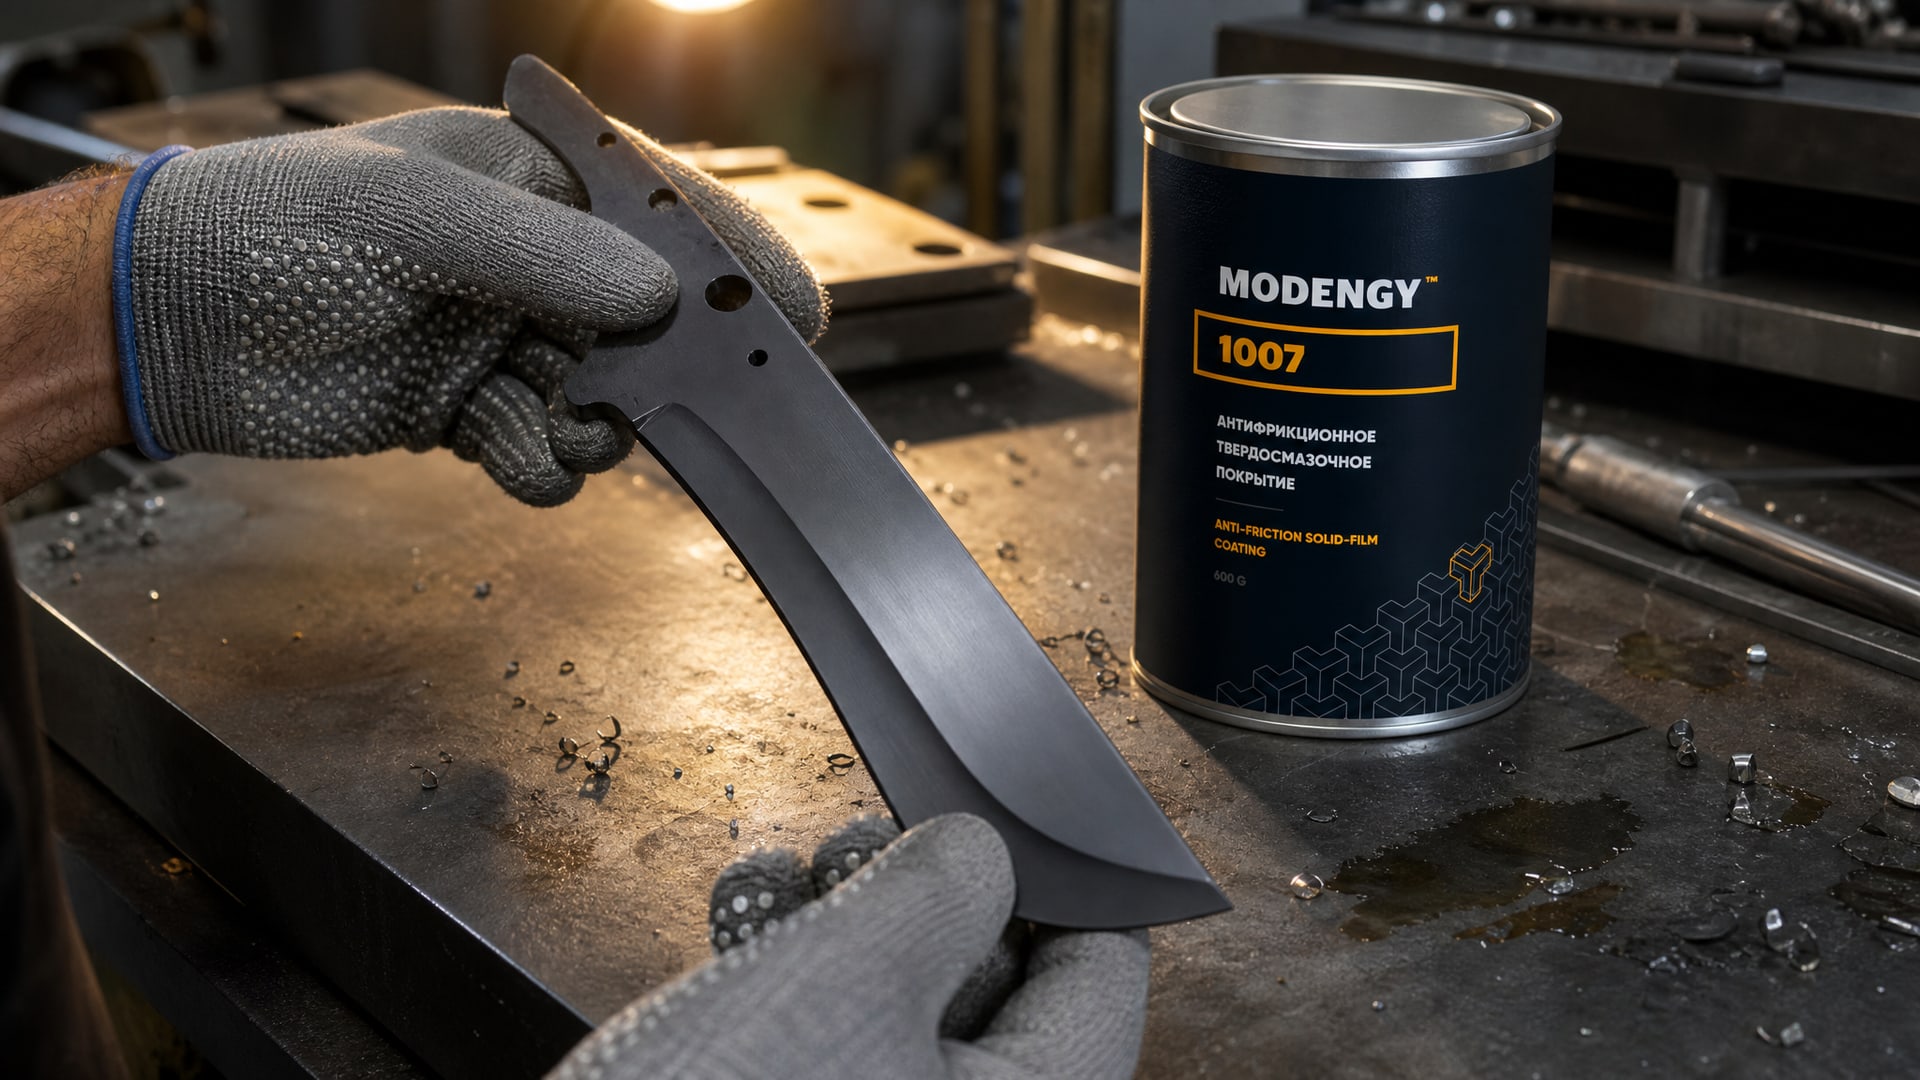
Для обеспечения долговечности и снижения трения промышленных ножей из стали SKH-51, работающих в контакте с резиной, рекомендуется использовать антифрикционное твердосмазочное покрытие MODENGY 1007 на основе графита. Этот материал специально разработан для режущего инструмента и соответствует требованиям по адгезии, толщине и температурной стабильности.
Если поставщик не может предоставить эти данные - это сигнал к осторожности. Покрытие, поставляемое без паспорта толщины и адгезии, может оказаться случайным слоем графита, который не будет держаться и не будет работать.
Частые ошибки и заблуждения при применении
Ошибка 1: графитовое покрытие вместо выбора материала основы
Некоторые думают, что если нанести графит на мягкую сталь, она станет такой же прочной, как быстрорежущая. Это неверно. Графитовое покрытие снижает трение и налипание, но не увеличивает твердость основного металла. Если нужен инструмент для скоростного резания, нужна именно быстрорежущая сталь (SKH-51, SKH-59 и т.п.), а графит - дополнительная помощь, а не замена.
Ошибка 2: пренебрежение сушкой
Многие инженеры торопятся и используют инструмент через час после нанесения покрытия. Покрытие при этом остается липким, размазывается и теряет адгезию. Минимум 2 часа покоя при комнатной температуре - это не пожелание, а требование. Если это критично по времени, нужно либо заказывать инструмент с запасом, либо согласовывать ускоренную сушку (феном, в печи) с поставщиком.
Ошибка 3: требование "чем толще, тем лучше"
Слой 30–50 мкм может выглядеть более значительным, но при работе такое покрытие быстрее отслаивается и может откалываться целыми чешуйками, оставляя голые участки. Стандартная толщина 8–12 мкм - результат инженерного компромисса между защитой и надежностью.
Ошибка 4: игнорирование адгезии
Если адгезия 2–3 балла, покрытие начнет скалываться в течение первых минут работы. На практике это означает, что инструмент будет вести себя так, как будто его вообще не красили. Адгезия не менее 5 баллов - не прихоть, а минимум функциональности.
Ошибка 5: предположение, что графит работает везде
Графитовое покрытие эффективно при работе с резиной, пластиками, композитами и вязкими материалами. При обработке твердых сплавов, чугуна с абразивными включениями или при тяжелом резании с большим давлением и ударами ресурс покрытия может быть очень коротким. Нужно проверять режимы и, если возможно, проводить пробные проходы на образцах.
Часто задаваемые вопросы
Как проверить, что графитовое покрытие действительно 8–12 мкм?
Используется портативный толщиномер с электромагнитным датчиком (для немагнитных покрытий на стали). Измерения проводят в 5–10 точках по длине инструмента, чтобы убедиться в равномерности. Если поставщик не может предоставить протокол измерений - это повод попросить образцы на проверку.
Можно ли нанести графитовое покрытие самостоятельно в цехе?
Да, если у вас есть компрессор и аэрозольный баллон с графитовой смесью. Однако качество будет ниже, чем при промышленном напылении, потому что сложнее обеспечить равномерность, чистоту поверхности перед нанесением и контроль толщины. Для партии из 5–10 инструментов можно попробовать самостоятельное нанесение, но для серьезного производства лучше обратиться к специализированному поставщику.
Как долго держится графитовое покрытие при интенсивной работе?
При мягком резании (50–100 м/мин, без ударов) - от 100 до 500 проходов. При интенсивном резании с ударами и прерывистыми нагрузками - от 20 до 100 проходов. Это ориентиры, конкретные цифры зависят от режима, материала заготовки и геометрии инструмента.
Почему графитовое покрытие стоит дороже, чем обычный инструмент?
Потому что это дополнительная технологическая операция с использованием специального оборудования (напылитель, компрессор, системы фильтрации) и материалов (графитовая смесь, растворители, защитная пленка). Кроме того, требуется контроль качества (измерение толщины, испытания адгезии). Эти затраты компенсируются сокращением времени переточки инструмента и увеличением производительности.
Совместимо ли графитовое покрытие с охлаждающей жидкостью?
Да, графит совместим с большинством СОЖ на водной основе и с минеральными маслами. При работе покрытие не вымывается водой и не реагирует с маслом. Однако нужно избегать растворителей на основе хлорированных углеводородов, которые могут размягчить связующее покрытия. При выборе СОЖ стоит проверить совместимость у поставщика.
Заключение
Графитовое покрытие для режущего инструмента из стали SKH-51 - это проверенное решение для снижения трения и предотвращения налипания материала при обработке резины, пластиков и композитов. Главные параметры для успешного применения - толщина 8–12 мкм, адгезия не менее 5 баллов, полная сушка не менее 2 часов и выбор метода нанесения в зависимости от масштаба производства. При правильном выборе и применении такое покрытие увеличивает ресурс инструмента в 2–3 раза и снижает затраты на переточку.
Если вы планируете закупку инструмента с графитовым покрытием, требуйте у поставщика протоколы толщины, адгезии и температурного диапазона. Не ограничивайтесь красивым внешним видом - проверьте, что покрытие действительно соответствует стандартам и вашим производственным условиям. Первый заказ рекомендуется проводить на образцах с полным тестированием, чтобы убедиться в качестве и совместимости с вашим оборудованием и материалами.