Введение смазочного материала на производство не сводится к простой замене одного бренда на другой. На крупных промышленных предприятиях эта операция требует многоэтапной проверки: от заявки в испытательную лабораторию до полномасштабного внедрения в условиях реального оборудования. Правильная процедура тестирования смазочных материалов становится гарантией того, что новое средство будет работать надежно, соответствовать регламентам и не вызовет проблем в цехе.
Если на вашем предприятии встала необходимость испытать смазку - будь то импортозамещение, переход с одного поставщика на другого или запуск собственного производства - эта статья раскроет процедуру полностью: от первого контакта с лабораторией до выдачи разрешительных документов и внедрения новой смазки в основное оборудование.
Регуляторные требования к испытанию и допуску смазочных материалов
Законодательство ЕАЭС предусматривает, что ввод смазочных материалов в обращение должен сопровождаться соответствующей документацией и испытаниями.
Основной нормативный документ в этой сфере - ТР ТС 030/2012, который охватывает масла, смазки и специальные жидкости. В соответствии с регламентом, для допуска к обращению требуется получить разрешительный документ (техдекларацию или сертификат), который оформляется на основе протокола испытаний.
Протокол испытаний - это документ, подготовленный аккредитованной испытательной лабораторией, где зафиксированы фактические значения ключевых параметров смазки. Лаборатория должна быть включена в единый реестр испытательных учреждений ЕАЭС. Только результаты, полученные такой лабораторией, могут служить основанием для оформления декларации соответствия.
Важный момент: сроки действия разрешительной документации различаются в зависимости от статуса продукции. Если речь идет о серийной продукции, разрешительный документ действует 3 года. Если образец отправляется как единичная партия, действие ограничивается периодом ее реализации. Это означает, что при планировании импортозамещения или закупки больших объемов смазки нужно заранее предусмотреть сроки согласования и возможное переоформление документов.
Помимо протокола испытаний, предприятие должно получить от поставщика паспорт качества на смазочный материал. В нем указываются:
Наименование и назначение продукта
Наименование и реквизиты изготовителя
Номер партии и год выпуска
Нормативные и фактические показатели
Условия хранения и утилизации
Срок годности
Также требуется паспорт безопасности химической продукции, в котором отражены данные об опасностях, правилах обращения и первой помощи при контакте.
Процедура заказа образцов и отбор проб
Когда закупщик или технический специалист принимает решение о проверке новой смазки, первым шагом становится заказ образцов для испытания.
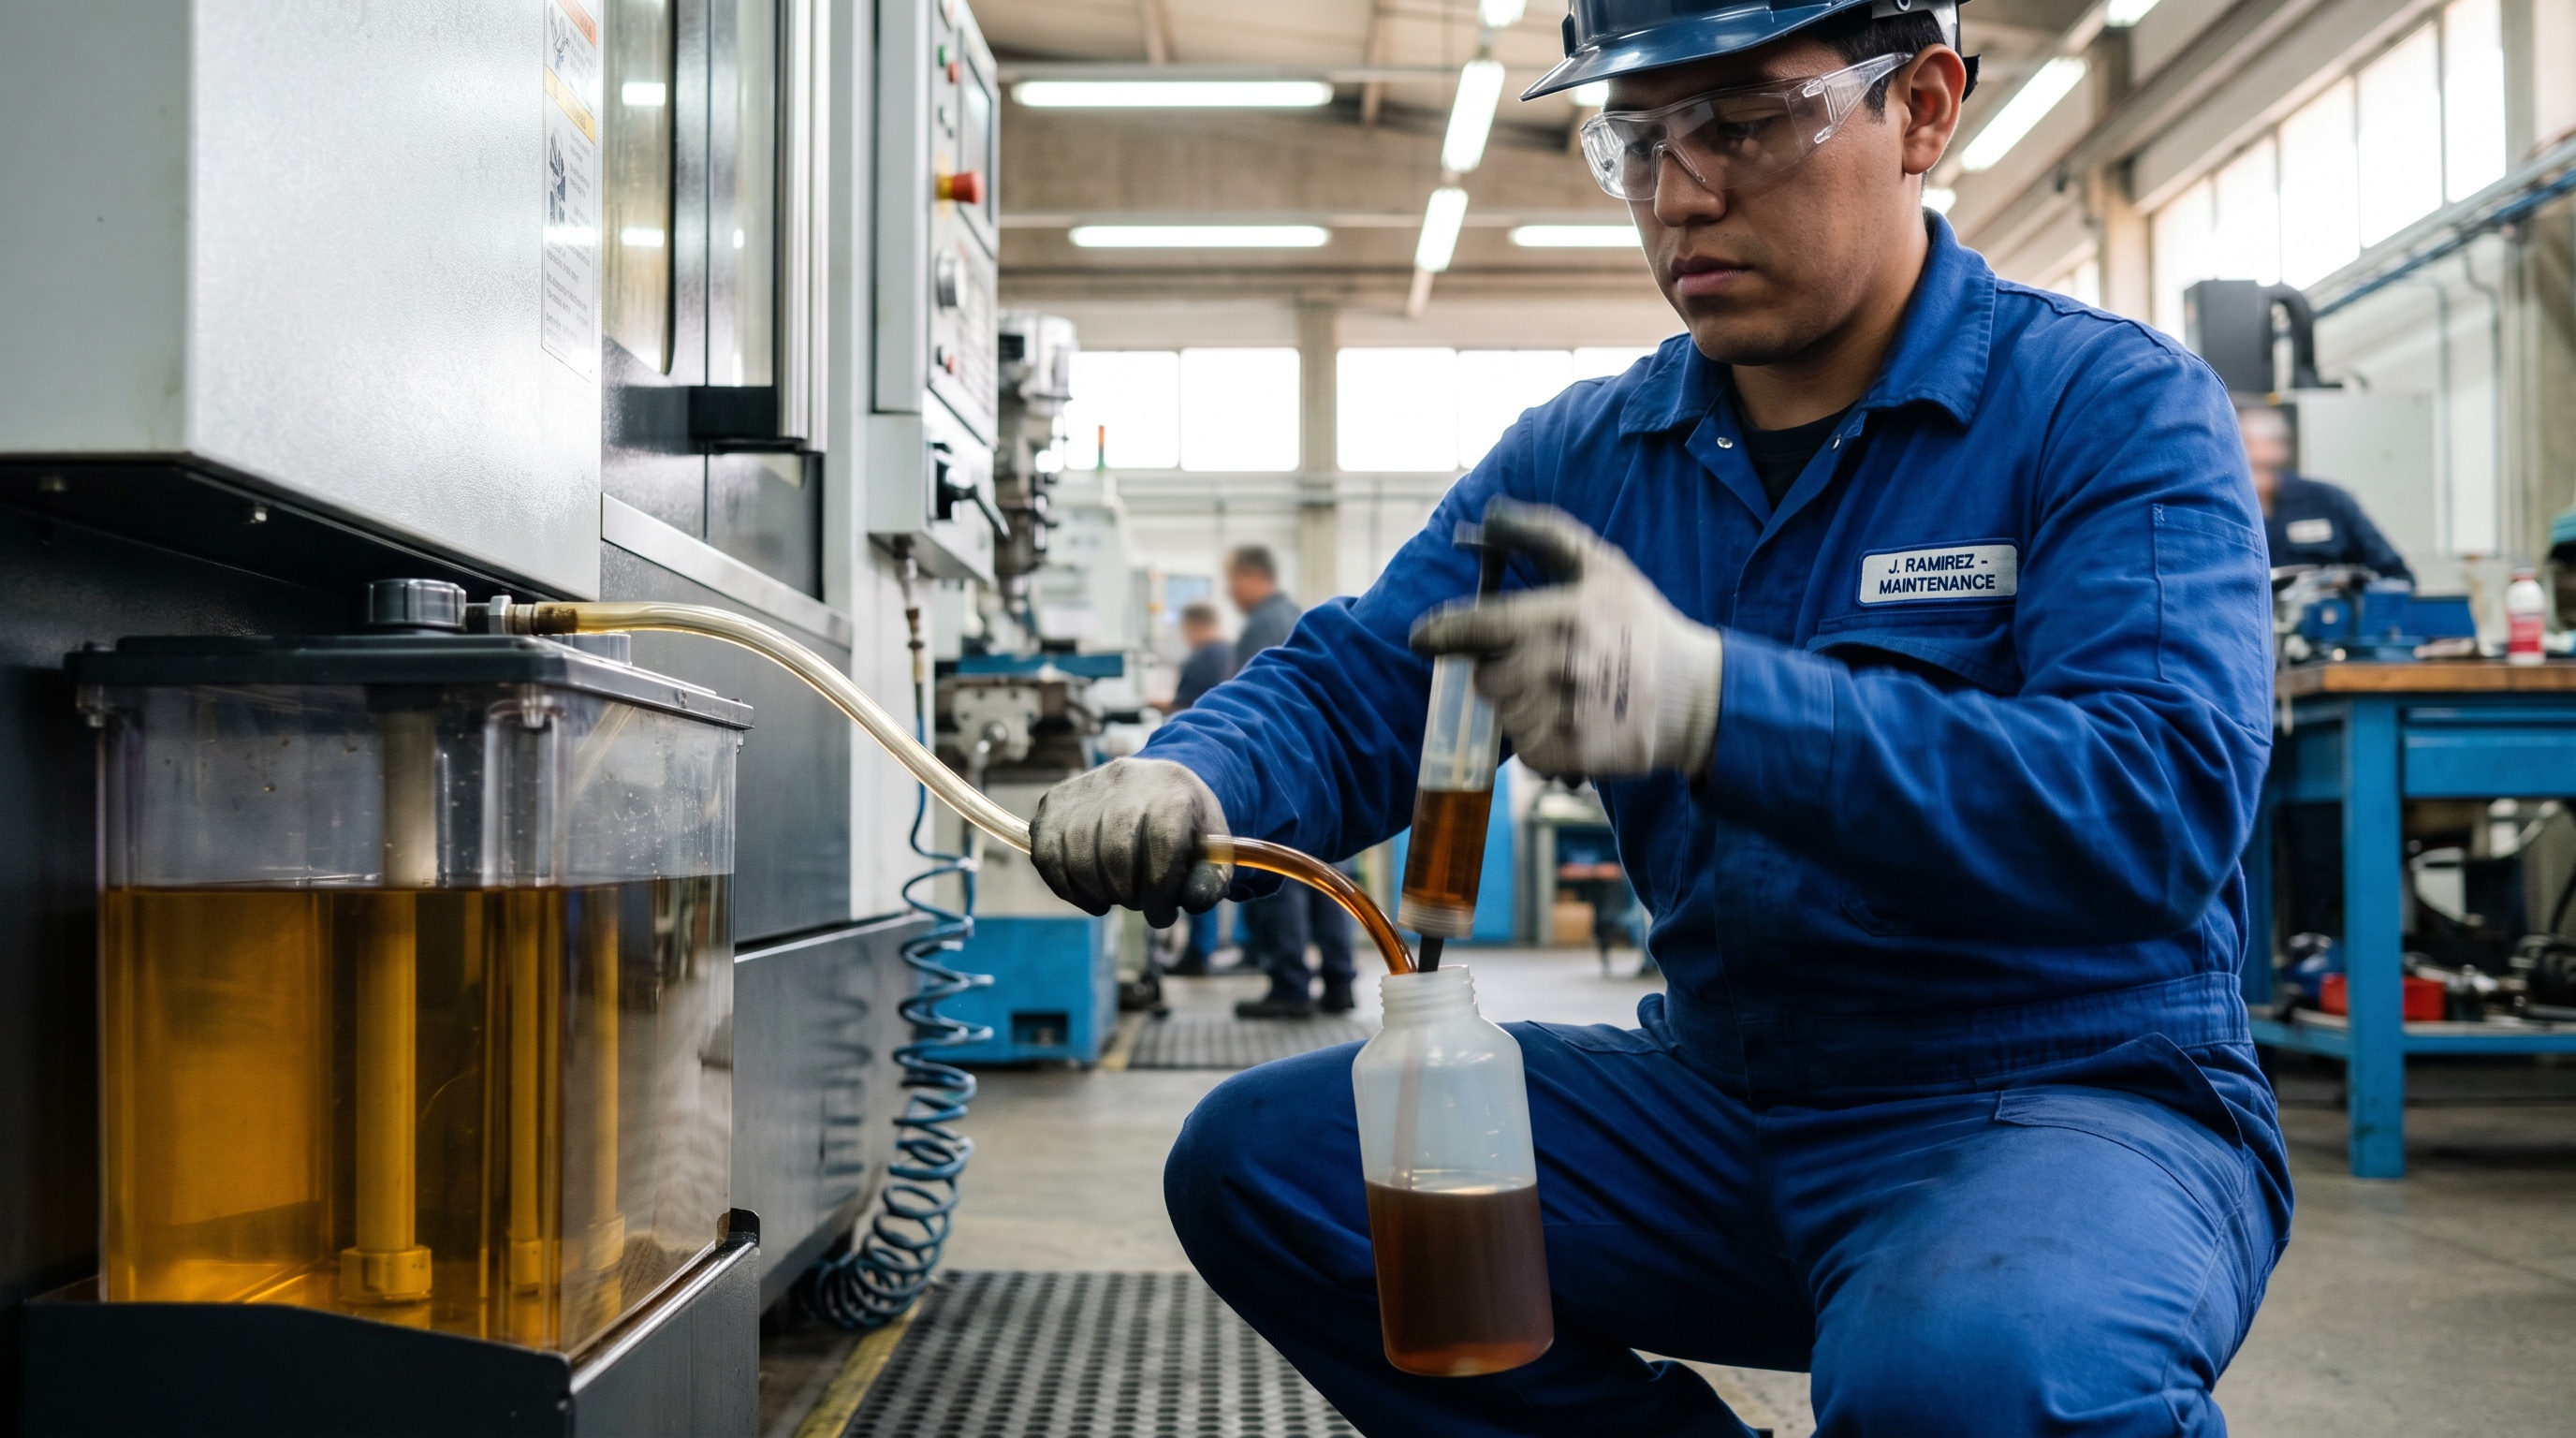
Размер образца зависит от полноты программы тестирования: как правило, достаточно 0,5–1 л пластичной смазки или 1–2 л масла для базового пакета анализов. Образец упаковывается в герметичную оригинальную тару, чтобы исключить загрязнение и изменение влажности.
Отбор проб - критичный этап. Многие производители указывают в технической документации свои требования к способу отбора, чтобы образец максимально соответствовал товару в производственных условиях. Если в документации нет специальных указаний, используется методика ASTM D 4057, которая описывает стандартный процесс выемки пробы из контейнера. При переводе образца из тары в пробирку следует минимизировать окисление на воздухе и контакт с влагой.
На образце должна быть четкая маркировка: название продукта, дата и время отбора, ФИ лица, проводившего отбор, номер партии или серии. Такая идентификация критична для воспроизводимости результатов и юридической чистоты процедуры.
Договор между предприятием и испытательной лабораторией должен содержать:
Список параметров, которые требуется проверить
Ссылку на стандарты, по которым будет проводиться испытание
Сроки выполнения анализа
Стоимость работ и способ оплаты
Ответственность сторон при возможной потере или повреждении образца
После подписания договора предприятие доставляет образец в лабораторию. Доставка должна быть оформлена так, чтобы при любых обстоятельствах можно было доказать целостность тары и отсутствие загрязнения при транспортировке.
Лабораторные испытания: что и как проверяют
Программа лабораторного анализа смазки зависит от ее предназначения и условий эксплуатации, но существует набор универсальных параметров, которые проверяются практически всегда.
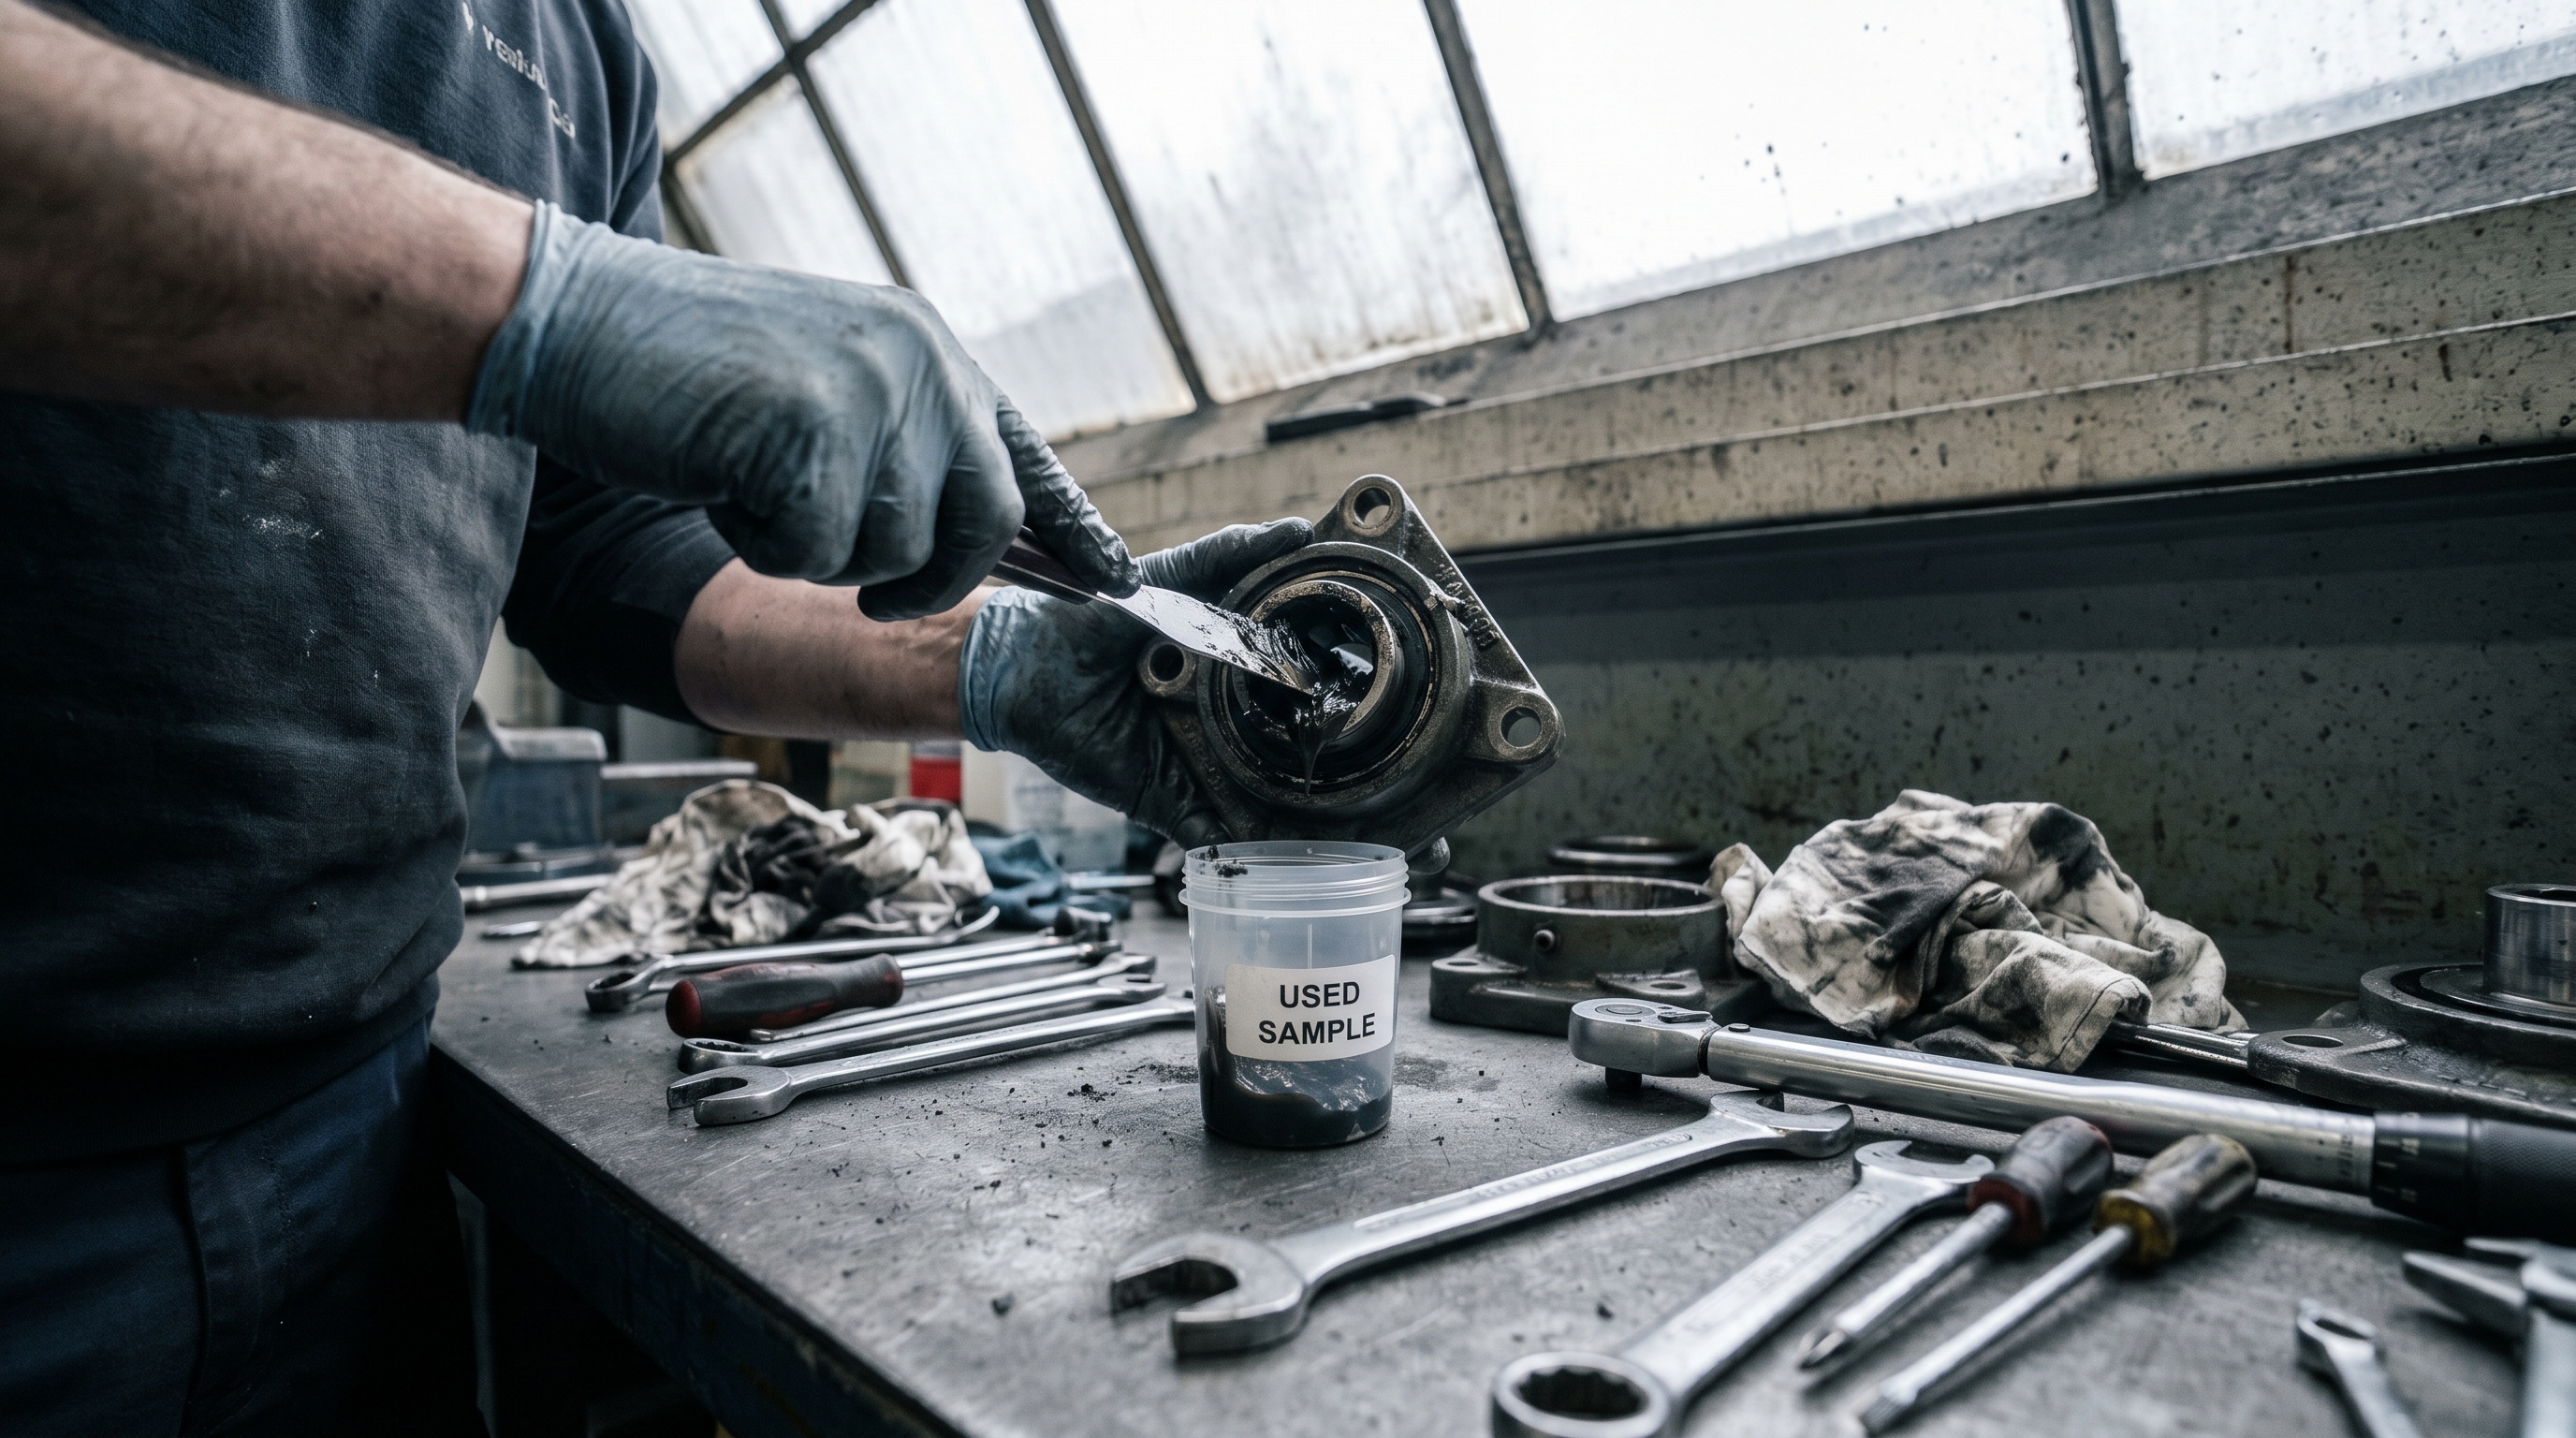
Основные группы испытаний
Физико-химические показатели включают вязкость (для масел), класс консистенции NLGI (для пластичных смазок), температуру каплепадения, точку застывания. Эти параметры дают первичное представление о том, будет ли смазка прокачиваться при низких температурах и сохранять консистенцию при нагреве.
Чистота и загрязненность - один из самых объективных показателей для производства. Чем выше степень загрязненности частицами железа, кремния или других твердых примесей, тем выше риск ускоренного износа подшипников. Отраслевые стандарты по чистоте и методам ее контроля включены в перечень ГОСТ 26191-84, ГОСТ 17216-2001 и ГОСТ ISO 4407-2006.
Испытание на коррозию медной пластинки - классический метод оценки химической агрессивности смазки. Образец помещается в контакт с полированной медной пластинкой при 100 ± 1 °C в течение 24 ч ± 5 мин. После истечения времени пластинка извлекается и сравнивается с эталонной шкалой коррозии. Результат показывает, не будет ли смазка окислять цветные металлы в подшипниках и вкладышах.
Определение содержания свободных щелочей и органических кислот используется для оценки степени омыления пластичной смазки при ее производстве. Высокое значение может указать на нарушение технологии и повышенный риск взаимодействия с уплотнениями из резины.
Температурный ресурс и долговечность для смазок с рабочей температурой выше 120 °C проверяются особо внимательно. По ГОСТ ISO 12924-2013, ресурс подшипника P50 (медианное время до отказа) должен быть не менее 100 ч при предполагаемой максимальной температуре применения. Это значит, что при 150 °C, например, половина тестовых подшипников не должна выйти из строя быстрее, чем за 100 часов.
Протокол испытаний составляется в печатном виде с подписями ответственных лиц лаборатории, заверяется ее печатью и отправляется заказчику. Документ содержит указание методик, по которым проводились анализы, и полный перечень полученных значений.
Тестирование совместимости со специфическим оборудованием предприятия
Даже если смазка прошла все стандартные лабораторные испытания и получена техдекларация, внедрение на предприятии требует дополнительной проверки.
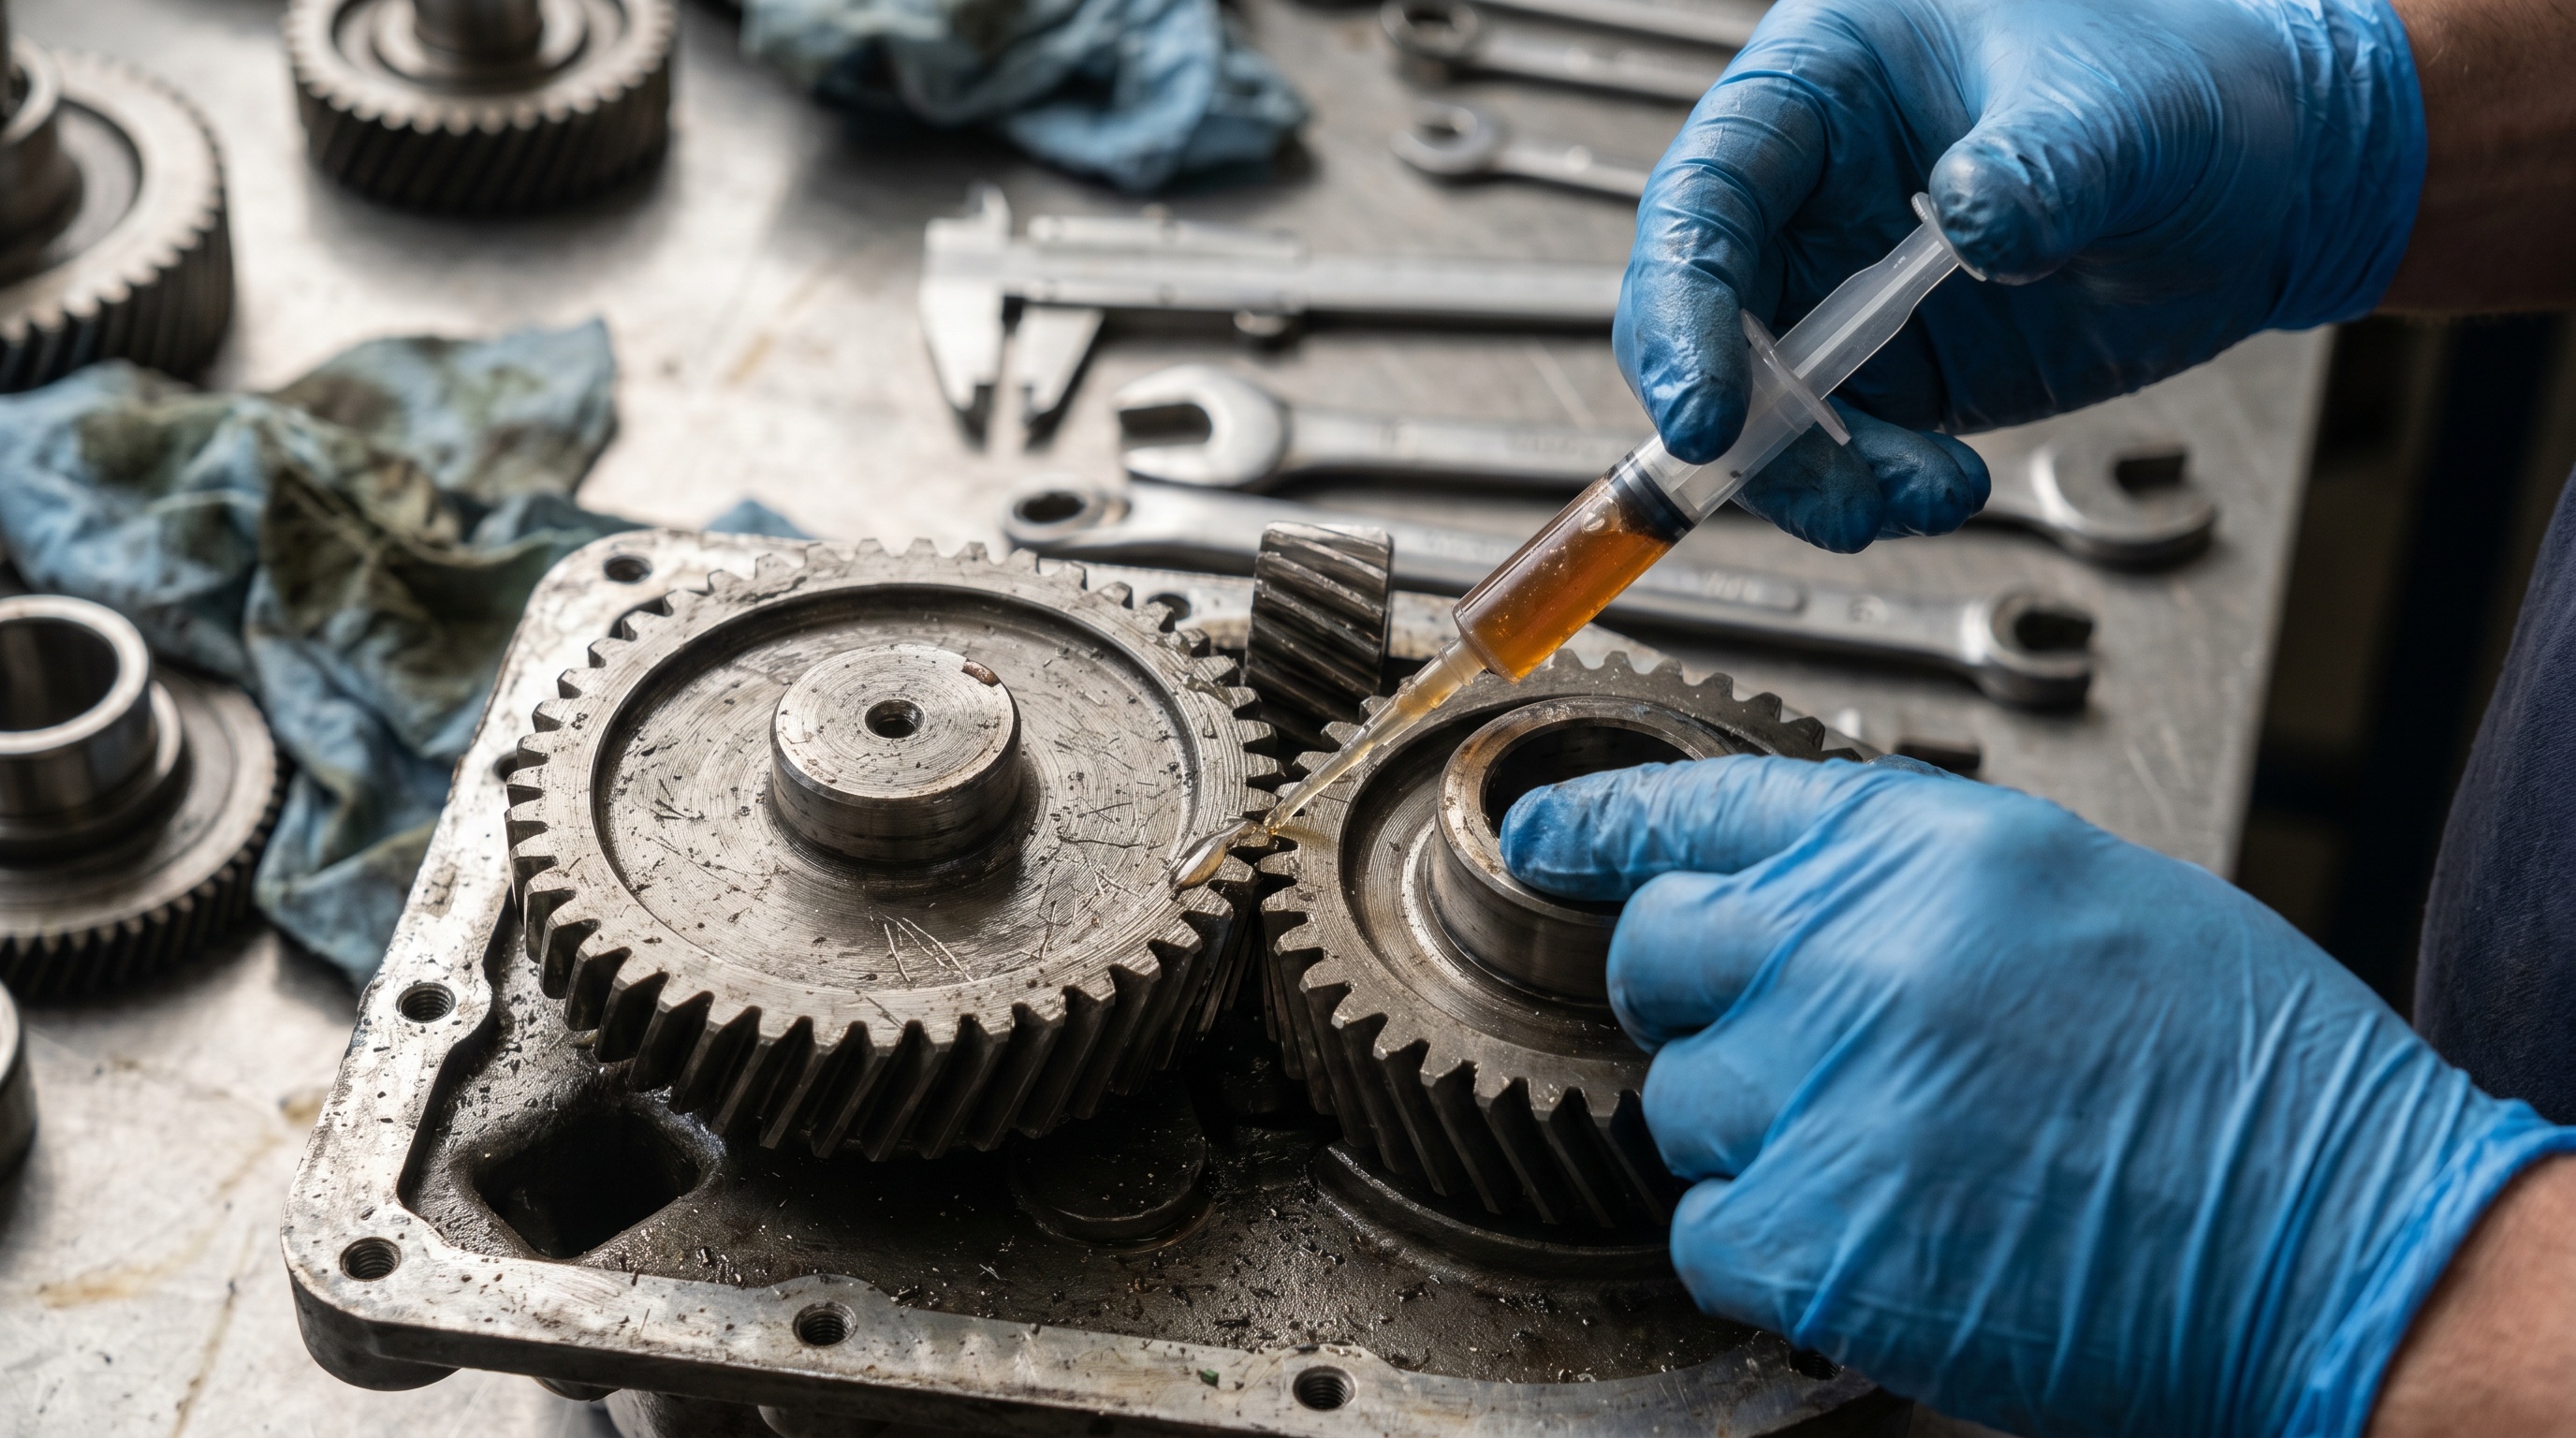
Разные типы узлов и оборудования предъявляют особые требования, которые не описываются в общих стандартах.
ГОСТ ISO 12924-2013 позиционируется как руководство не только для поставщиков смазочных материалов, но и для изготовителей оборудования. Это означает, что производитель станка, подшипникового узла или редуктора может задавать дополнительные требования к смазке, выходящие за рамки типовых параметров. Например, для некоторых редукторов предъявляются требования по отстаиванию масла от смазки, для других - специальная совместимость с пластиком сепаратора подшипника.
На практике внедрение новой смазки происходит по следующей схеме:
Проверка рекомендаций производителя оборудования в технической документации на предмет одобренных смазочных материалов или их характеристик
Сравнение параметров новой смазки с этими рекомендациями
Проведение испытания на опытном участке при максимально приближенных к реальности условиях
Мониторинг работы в течение первой партии или первого квартала
Анализ результатов (отсутствие утечек, уровень шумов, температура подшипников, состояние смазки при отборе проб)
Если оборудование работает в особых условиях - например, в среде пищевого или фармацевтического производства, при контакте с агрессивными химикатами или в условиях высокой влажности - перед внедрением следует согласовать выбор с профильным специалистом и протестировать смазку в пилотном режиме.
Импортозамещение смазочных материалов: алгоритм проверки
Импортозамещение в отрасли смазочных материалов остается актуальной задачей для многих российских предприятий.
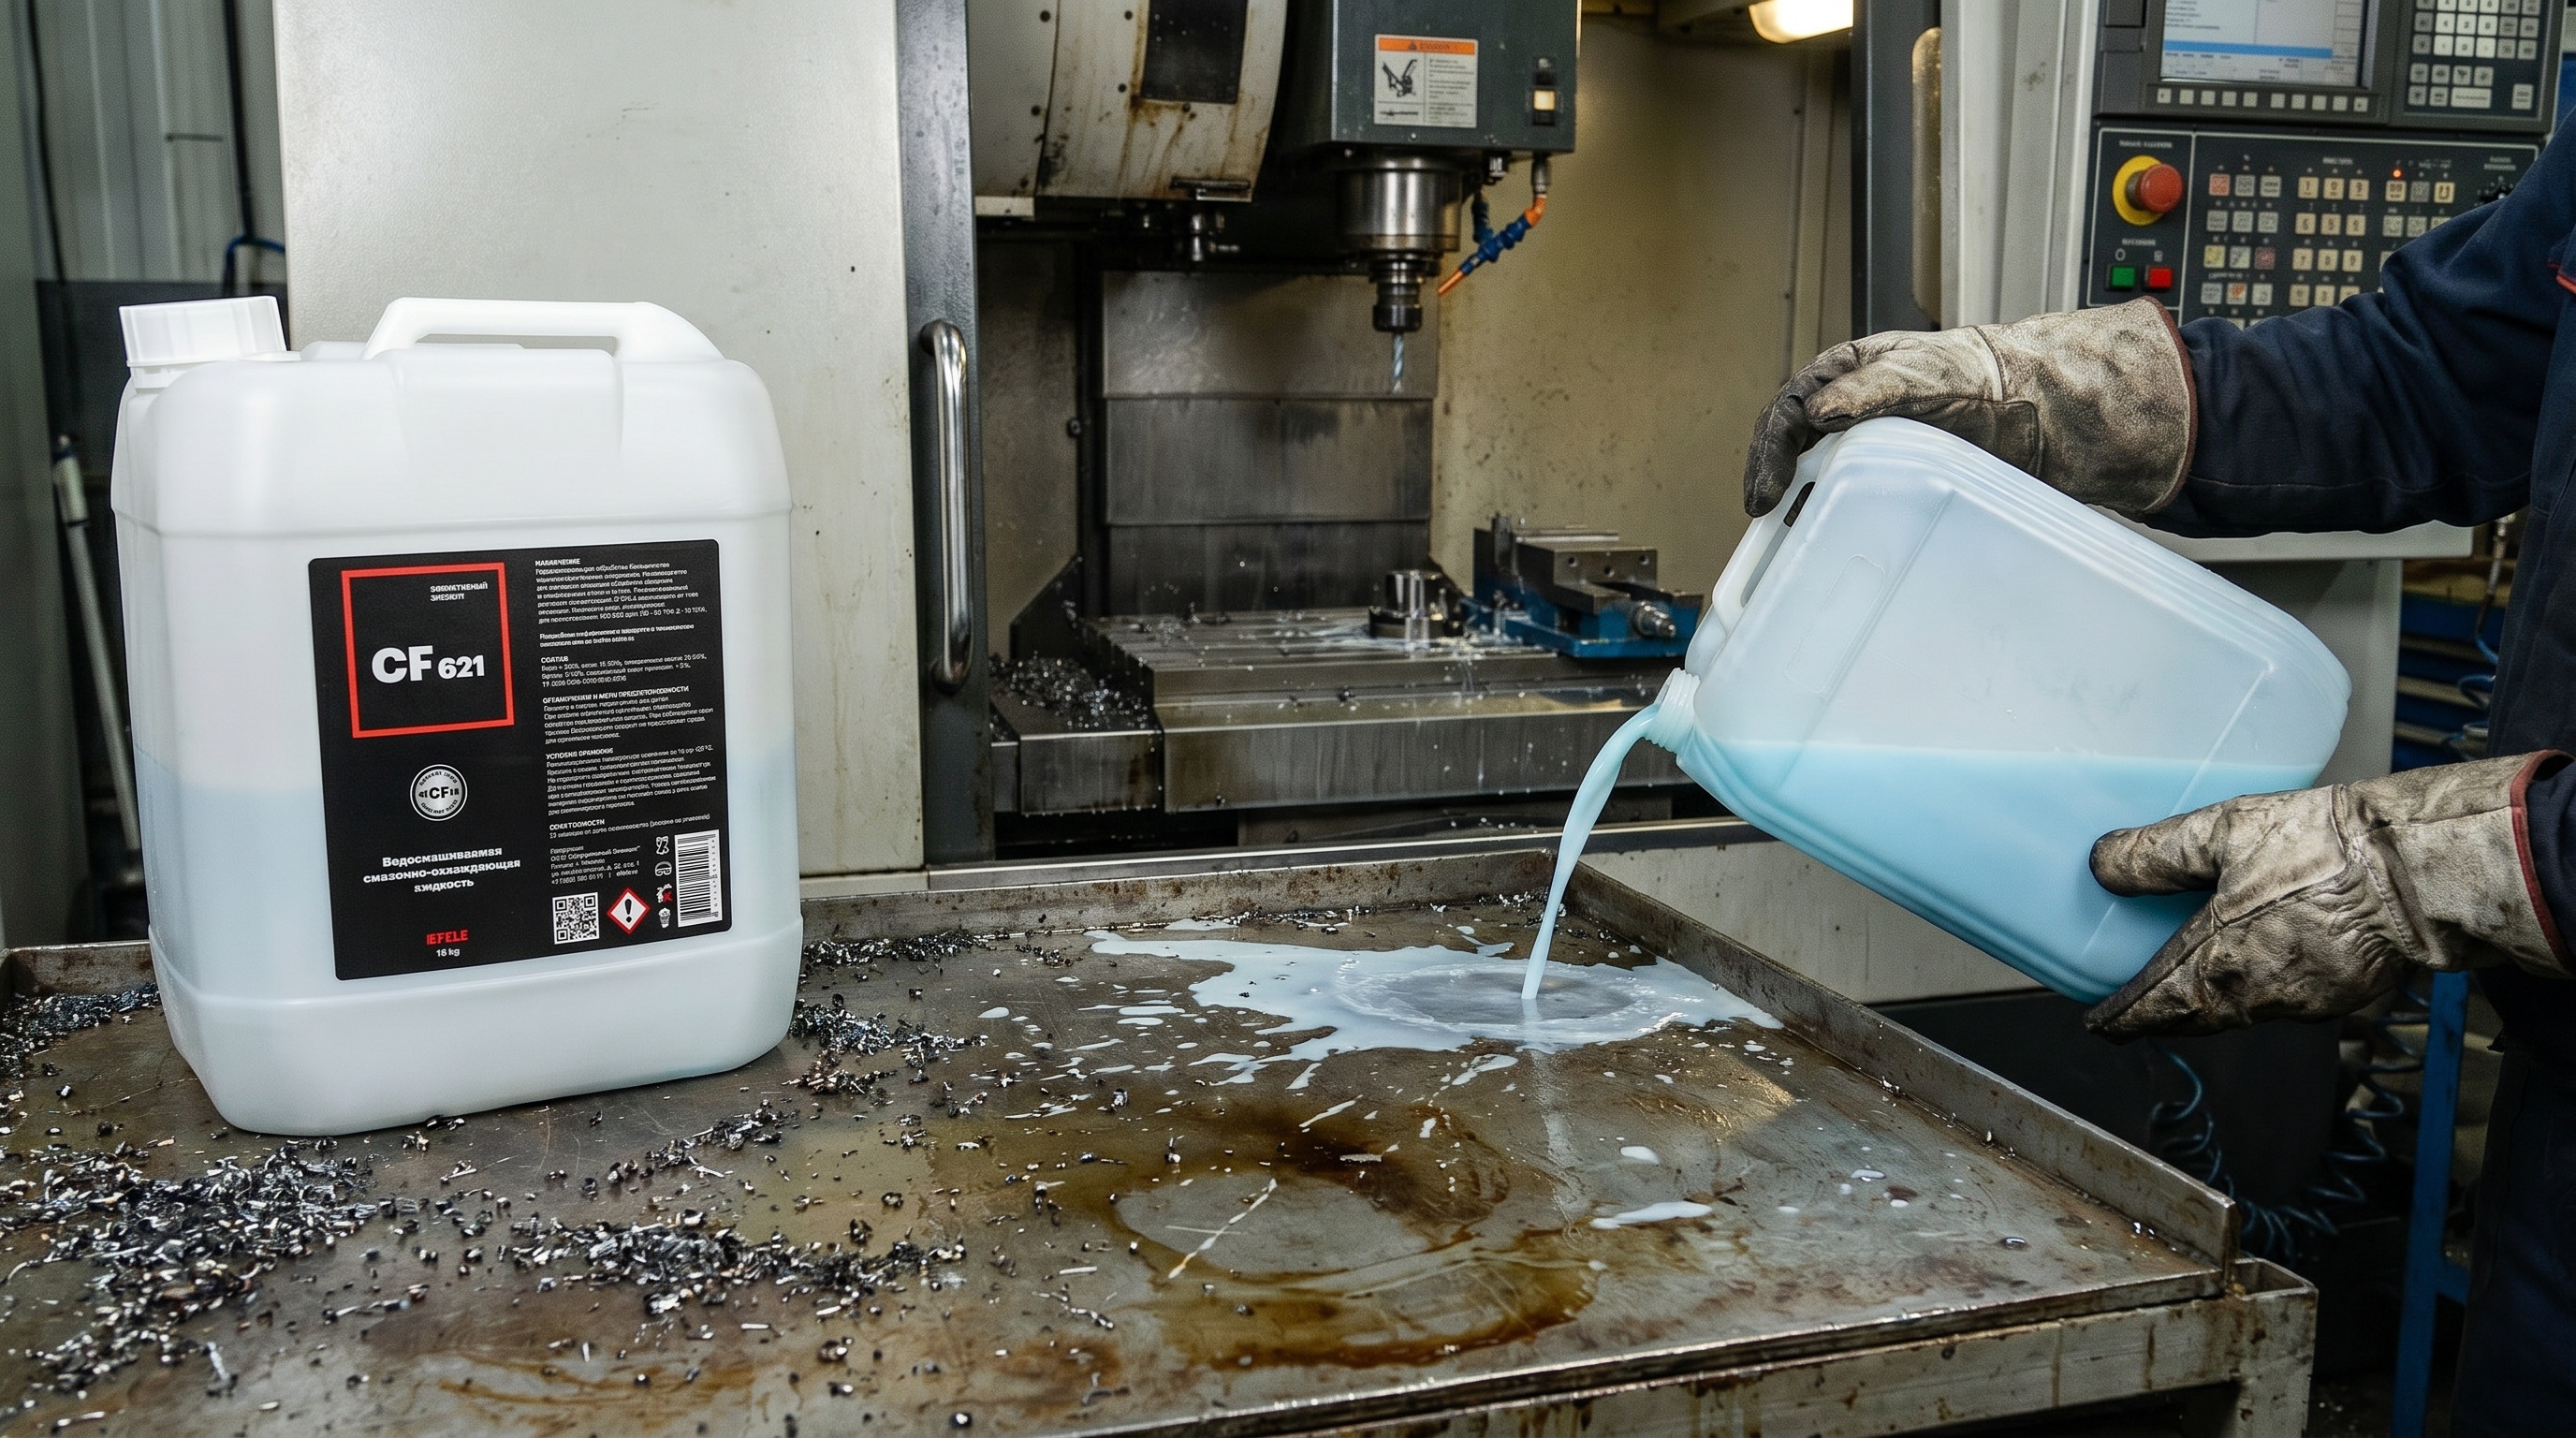
Но просто заменить иностранный бренд на российский аналог, не проверив соответствие, - это высокий риск.
Типичная проблема при замене смазки в условиях высокой влажности и вибрации - вымывание из узла, что приводит к прямому контакту металла с металлом. Если предыдущая смазка обладала исключительной адгезией (прилипаемостью к поверхности), а новая ее не имеет, можно получить ускоренный износ даже при формальном соответствии всем стандартам. Похожие проблемы возникают при замене полусинтетических смазочно-охлаждающих жидкостей: новый состав может иметь другую фильмопрочность при холодном пуске оборудования, особенно в зимний период, что приведет к фреттингу направляющих. Выход - предварительный расчет на основе паспортных данных и проведение испытания образца в условиях, максимально приближенных к реальной эксплуатации; например, полусинтетическая универсальная смазочно-охлаждающая жидкость вроде EFELE CF-621 требует проверки как по стандартным методикам, так и по фактической способности к смазыванию скользящих поверхностей при морозе и по сохранению защитных свойств при контакте с влагой.
Алгоритм импортозамещения включает:
Сбор полной технической информации о текущей (иностранной) смазке: паспорт, допуски, опыт эксплуатации на вашем оборудовании
Поиск российского или легально ввезенного аналога с похожим или лучшим набором параметров
Заказ образца и проведение лабораторных испытаний по ГОСТ ISO 12924-2013 и прочим стандартам
Проверка совместимости со всеми материалами узла (резина, пластики, краски)
Пилотное внедрение на ограниченном участке или в одном узле
Мониторинг 1–3 месяца с отбором проб и анализом состояния смазки в условиях реальной работы
Принятие решения о массовом переводе или возврате к предыдущему варианту
Особенно важна фаза пилотного внедрения: она позволяет выявить проблемы, которые не видны в лабораторных условиях, такие как локальное окисление в очень горячих зонах узла, взаимодействие с остатками предыдущей смазки или непредвиденные эффекты при смешивании.
Внедрение новой смазки: практический чек-лист для предприятия
После получения разрешительных документов и успешных лабораторных испытаний наступает этап практического внедрения на всем оборудовании.
Это не просто заливка новой смазки - требуется подготовка, обучение персонала и контроль первых партий работы.
Подготовка к переводу
Перед заменой смазки необходимо:
Согласовать дату перехода с производственным планом (желательно во время планового ремонта или чистки узлов)
Подготовить необходимое количество новой смазки с запасом 15–20 % на потери
Уточнить, требуется ли полная очистка от остатков старой смазки или допустимо постепенное смешивание
Подготовить емкости, тряпки и инструменты, совместимые с новой смазкой
Проинструктировать персонал по способу нанесения, количеству и интервалам смазывания
Обучение персонала
Смазальщиков и операторов оборудования нужно обучить особенностям новой смазки: консистенции, интервалам применения, способу нанесения тонкой пленкой (не толстым слоем). Особенно важно рассказать о возможных побочных эффектах в первые дни-недели: может потребоваться переналадка датчиков температуры, если новая смазка работает на 5–10 °C холоднее старой.
Мониторинг и контроль после внедрения
В течение первого месяца после замены смазки рекомендуется:
Ежедневно проверять уровень шума и температуру узлов на слух и тактильно (или датчиками, если они есть)
Один раз в неделю проводить визуальный осмотр узлов на предмет утечек и вытекания смазки
При необходимости отбирать пробы для анализа в лабораторию (особенно если заметны необычные шумы или нагрев)
Корректировать интервалы смазывания, если рекомендации нового производителя отличаются от предыдущих
Вести журнал наблюдений с указанием времени, ответственного лица и результатов проверок
После первого месяца успешной работы переход можно считать завершенным, но контроль качества смазки рекомендуется проводить ежеквартально, отбирая пробы для лабораторного анализа чистоты и степени окисления.
Часто задаваемые вопросы
Можно ли обойтись без официального испытания, если у смазки уже есть паспорт качества?
Паспорт качества - это документ изготовителя, подтверждающий соответствие продукции его собственным технологическим нормам. Однако для допуска смазки к обращению в ЕАЭС требуется протокол испытаний, проведенный аккредитованной лабораторией, и на его основе оформляется техдекларация соответствия. Без протокола нельзя получить разрешительный документ, даже если паспорт выглядит безупречно. Протокол подтверждает, что независимая компетентная лаборатория проверила фактические параметры смазки и они соответствуют заявленным.
Какие параметры наиболее критичны при выборе смазки для высокотемпературных узлов?
Для узлов с рабочей температурой выше 120 °C главный критерий - ресурс подшипника P50, который должен быть не менее 100 часов при максимальной температуре эксплуатации. Вторая важная группа - устойчивость к окислению (кислотное число) и коррозионность по отношению к цветным металлам. Класс консистенции NLGI - вспомогательный показатель; он не определяет температурный ресурс. Смазка может быть NLGI 2, но работать только до 80 °C, или NLGI 1, но безопасна до 150 °C.
Требуется ли полная очистка оборудования при смене смазки?
Для большинства случаев полная очистка не требуется, если вы переходите между смазками одного химического типа (например, с одной литиевой смазки на другую). Остатки старой смазки смешиваются с новой, и если они совместимы по составу, проблем не возникает. Однако при переходе с одного химического семейства на другое (например, с кальциевой на литиевую) желательна промывка, особенно для критичных узлов. Во время планового ремонта или технической очистки узла следует удалить визуально заметные старые отложения и только потом нанести новую смазку.
Как выбрать лабораторию для испытания смазки?
Лаборатория должна быть включена в единый реестр испытательных учреждений ЕАЭС и иметь аккредитацию по соответствующим методикам (ГОСТ ISO 12924-2013, ASTM D 4057 и прочим). Перед заключением договора запросите у лаборатории копию свидетельства об аккредитации, сведения об используемом оборудовании и опыт работы с аналогичными типами смазок. Желательно проверить, есть ли у лаборатории опыт сотрудничества с другими промышленными предприятиями и какой средний срок выполнения анализов (обычно 5–10 рабочих дней).
Что делать, если при пилотном внедрении выявлены проблемы?
Необходимо немедленно прекратить использование смазки на других узлах, провести разборку и визуальный осмотр проблемного узла, и направить образец смазки, взятой из узла, в лабораторию для анализа степени окисления и загрязненности. Параллельно обратитесь к производителю смазки и поставщику оборудования с описанием проблемы. Возможно, потребуется модификация условий применения (например, снижение температуры, изменение интервалов смазывания) или возврат к предыдущему варианту смазки. Любое серьезное происшествие должно быть зафиксировано в журнале для предотвращения аналогичных ситуаций в будущем.
Заключение
Тестирование смазочных материалов на предприятии - это не разовая процедура, а системный процесс, включающий подготовку образцов, лабораторные испытания по аккредитованным методикам, проверку совместимости с конкретным оборудованием и тщательный мониторинг после внедрения. Ключевые этапы - получение протокола испытаний в аккредитованной лаборатории, оформление паспорта качества и паспорта безопасности, пилотное внедрение на ограниченном участке.
Правильно проведенная процедура испытания и внедрения новой смазки сокращает риск производственных сбоев, продлевает ресурс оборудования и, в конце концов, снижает производственные затраты. Начните с заказа образца, согласуйте программу испытаний с компетентной лабораторией, и только после получения протокола переходите к пилотному внедрению. Этот подход требует времени, но гарантирует, что новая смазка будет работать надежно в условиях вашего конкретного производства.