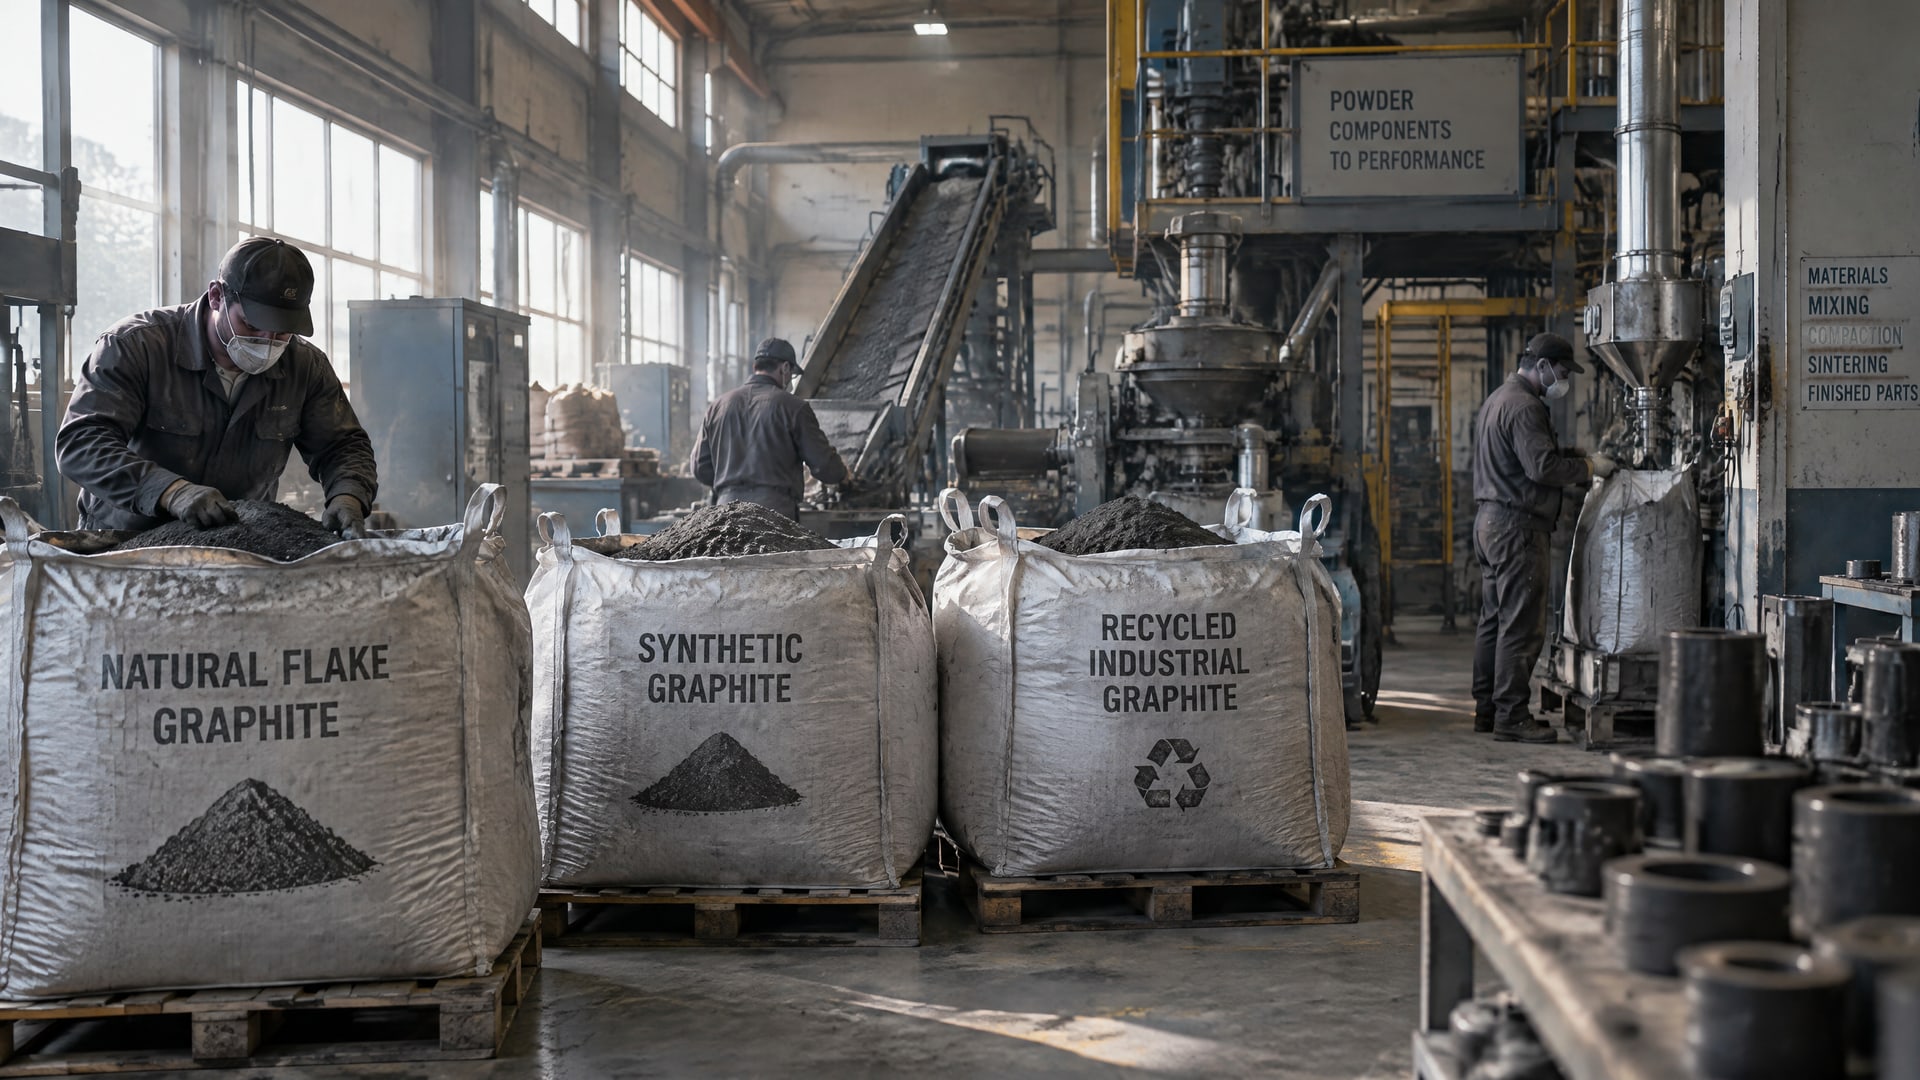
Свойства самосмазывающейся порошковой детали зависят не только от доли графита в составе. На результат влияют происхождение сырья, содержание углерода и примесей, гранулометрический состав и удельная поверхность. Поэтому сравнение марок графита стоит начинать с назначения материала и показателей входного контроля, а затем проверять поведение детали в условиях реального узла трения.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, чем отличаются природный, синтетический и полученный из отходов графит, какие характеристики сверять в документации и как оценивать пригодность сырья. Отдельно рассмотрим, почему одной декларации о самосмазывающих свойствах недостаточно и какую роль играет триботестирование.
Как происхождение графита влияет на свойства деталей
Природный графит образуется в метаморфических породах.
В промышленности выделяют чешуйчатый, высококристаллический и аморфный виды. Кроме природного сырья, применяют синтетический графит и графит, полученный из промышленных отходов. Эти материалы могут различаться структурой, чистотой и стабильностью характеристик.
Для порошковых деталей происхождение важно как один из факторов, помогающих оценить ожидаемую повторяемость свойств. Однако название вида сырья не заменяет данные о составе и дисперсности. Даже графиты одного происхождения могут различаться по содержанию углерода, зольности, влажности и гранулометрическому составу. Поэтому решение о применении принимают по совокупности показателей, а не по одному обозначению в паспорте.
Графит обладает слоистой структурой и низким коэффициентом трения, что объясняет его применение как твердого смазочного компонента. Его твердость составляет 1-2 по шкале Мооса. Температура плавления или сублимации оценивается примерно в 3550 °C в инертной среде. Эти справочные характеристики описывают сам материал, но не задают рабочий диапазон готовой порошковой детали: он зависит от состава, конструкции и условий эксплуатации.
Для самосмазывающихся деталей важно выяснить, насколько стабильно сырье от партии к партии. Природный графит может иметь больший разброс свойств и содержать примеси, поэтому для ответственных изделий особенно важны входной контроль и проверка готовых деталей. Синтетический графит может отличаться высокой чистотой; для особо чистых применений приводится ориентир свыше 99% углерода. Это не универсальный порог пригодности для порошковой металлургии, а показатель, который следует оценивать вместе с другими параметрами.
Что означает происхождение для закупщика
Закупщику полезно запрашивать не только наименование марки, но и сведения о типе сырья, характеристиках партии и назначении графита. Для технолога эти данные помогают оценить, насколько сырье соответствует процессу прессования и требованиям к детали. Сравнение марок графита становится содержательным, когда в нем сопоставляют измеряемые показатели и результаты испытаний, а не только коммерческие обозначения.
Чистота графита и свойства порошковых деталей
Чистота графита связана с предсказуемостью свойств сырья.
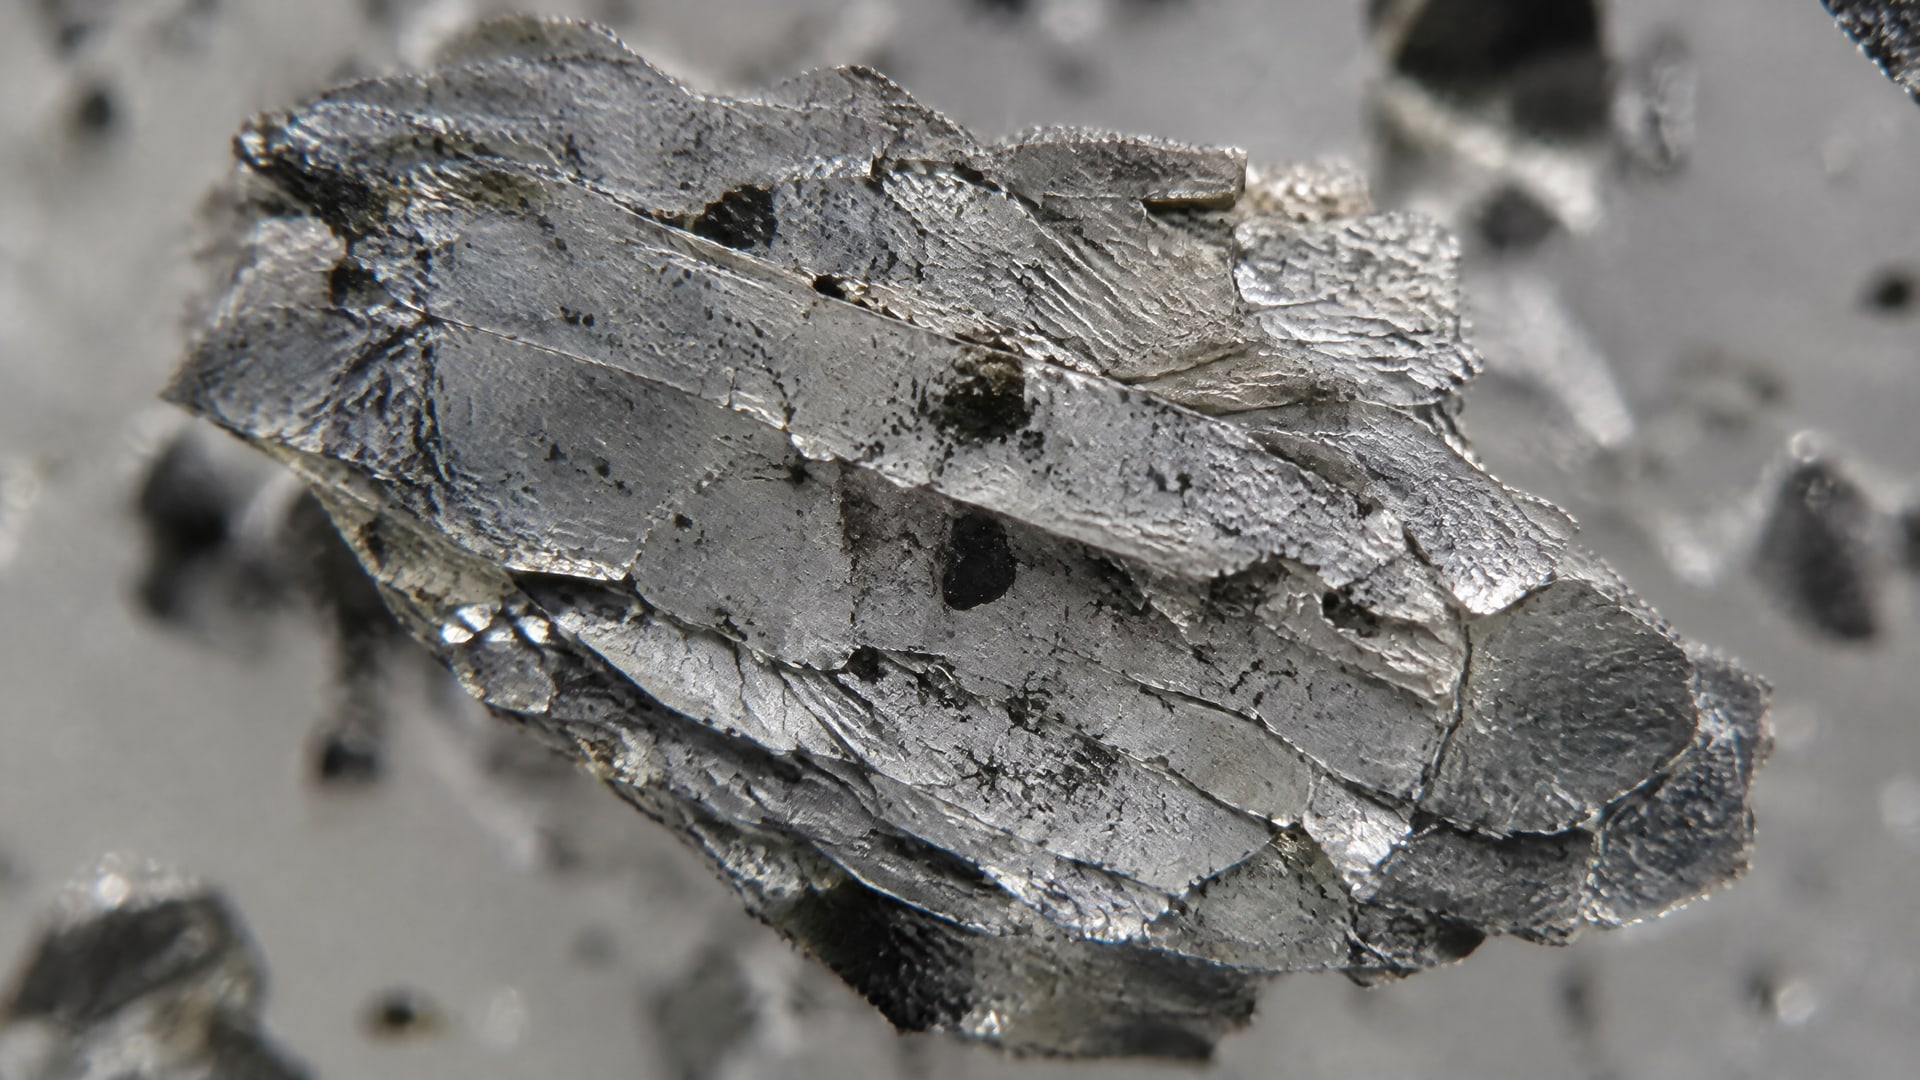
Примеси способны влиять на проводимость, износ и стабильность характеристик. Для порошковых деталей важны также прессуемость и повторяемость трения, поэтому оценивать графит только по массовой доле углерода недостаточно.
ГОСТ 17022-81 «Графит. Типы, марки и общие технические требования» предусматривает контроль показателей, значимых для смазочных марок. Среди них массовая доля углерода, зольность, влажность, содержание серы и хлоридов, pH, дисперсный состав и удельная поверхность. Именно по этим данным инженер может сравнивать партии, выявлять отклонения и оценивать их соответствие технологии.
| Показатель | Что он помогает оценить |
|---|---|
| Массовая доля углерода | Состав графитового сырья |
| Зольность | Количество неграфитовых минеральных примесей |
| Влажность | Состояние сырья перед применением |
| Содержание серы и хлоридов | Наличие контролируемых примесей |
| pH | Характеристику материала, предусмотренную для смазочных марок |
| Гранулометрический состав | Распределение частиц по размеру |
| Удельная поверхность | Поверхностные свойства дисперсного материала |
Наличие видимых невооруженным глазом примесей не допускается для графита всех марок. Это полезный признак при первичном осмотре сырья, но визуальная проверка не заменяет лабораторный контроль: она не позволяет определить содержание углерода, влажность, зольность или грансостав.
При сравнении паспортов партий стоит сверять одинаковые показатели, единицы измерения и методы контроля. Для производства важно не только соответствие отдельной партии заданным пределам, но и стабильность характеристик при повторных поставках. Если меняются зольность, влажность или фракционный состав, это может сказаться на воспроизводимости свойств деталей. Поэтому закупщику и технологу полезно согласовать перечень контролируемых показателей до закупки сырья.
Какие марки графита сравнивать для порошковой металлургии
ГОСТ 8295-73 «Графит смазочный.
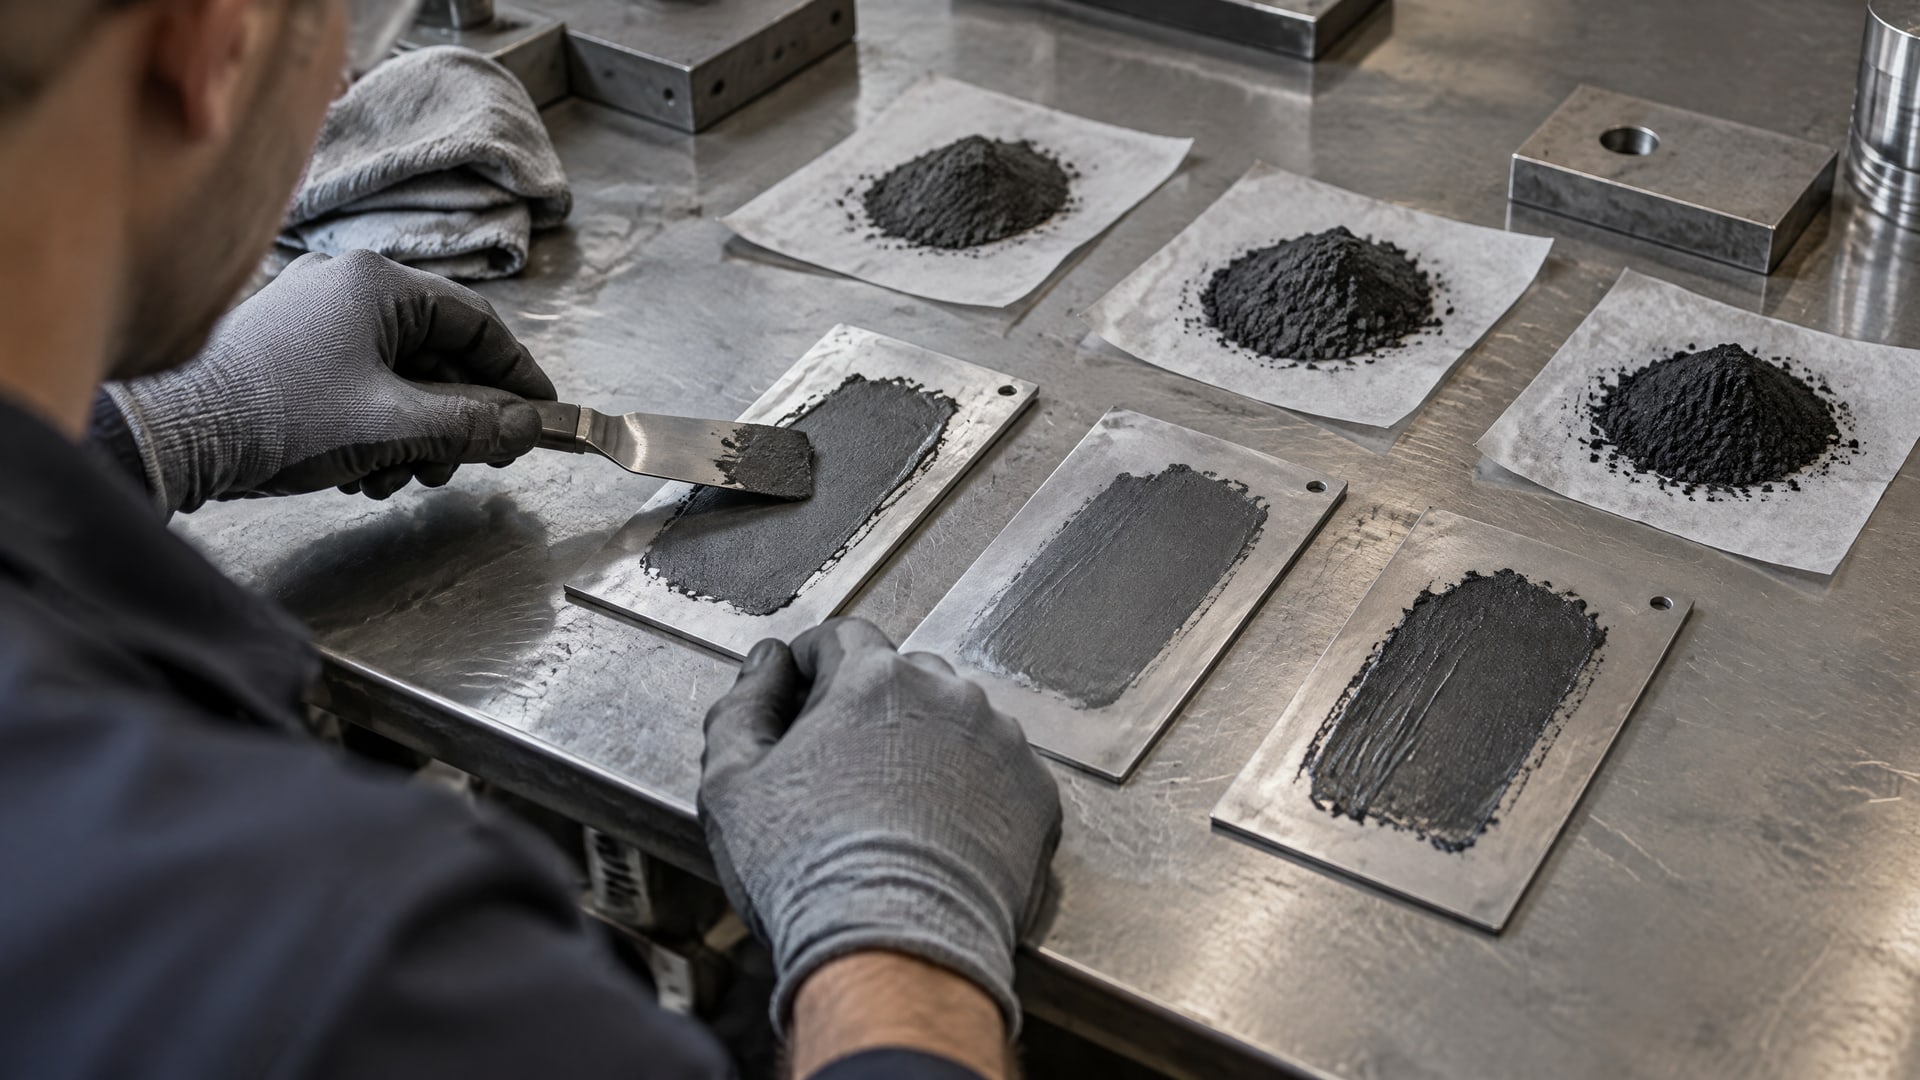
Технические условия» распространяется на кристаллический графит, который получают, в частности, из природных руд, графитсодержащих отходов металлургии и производства карбида кремния. В стандарте рассматривается применение графита в препаратах и пастах, электропроводящих покрытиях и порошковой металлургии. Это помогает соотнести сырье с назначением, но не означает, что любой материал, соответствующий стандарту, одинаково подойдет для каждой самосмазывающейся детали.
При сравнении графита природного, синтетического и полученного из отходов следует отдельно оценивать чистоту, структуру и разброс параметров. Для природного сырья нужно учитывать возможную неоднородность и примеси. Для синтетического материала важны заявленная чистота и характеристики фракции. Для сырья из отходов особенно важно подтвердить состав и стабильность партии, поскольку происхождение само по себе не говорит о конечных свойствах.
ГОСТ 17022-81 задает перечень контролируемых характеристик, а ГОСТ 8295-73 описывает графит смазочный и его области применения. Эти документы отвечают на разные вопросы: первый помогает организовать сравнение показателей графита, второй дает контекст назначения смазочного материала. При этом марку для конкретной детали выбирают с учетом требований к сырью и процесса изготовления.
Практическая матрица сравнения
Перед испытаниями удобно зафиксировать параметры в единой таблице:
Тип и происхождение сырья.
Массовая доля углерода и зольность.
Влажность, содержание серы и хлоридов, pH.
Гранулометрический состав и удельная поверхность.
Назначение материала и наличие данных о стабильности партий.
Чем ответственнее деталь, тем важнее сопоставлять все эти характеристики, а не ориентироваться на один показатель чистоты. Если документация по марке не раскрывает параметры, необходимые для технологии, их следует запросить у поставщика или проверить при входном контроле.
Гранулометрический состав и технология изготовления
Размер частиц и удельная поверхность графита связаны с тем, как материал ведет себя в технологическом процессе.
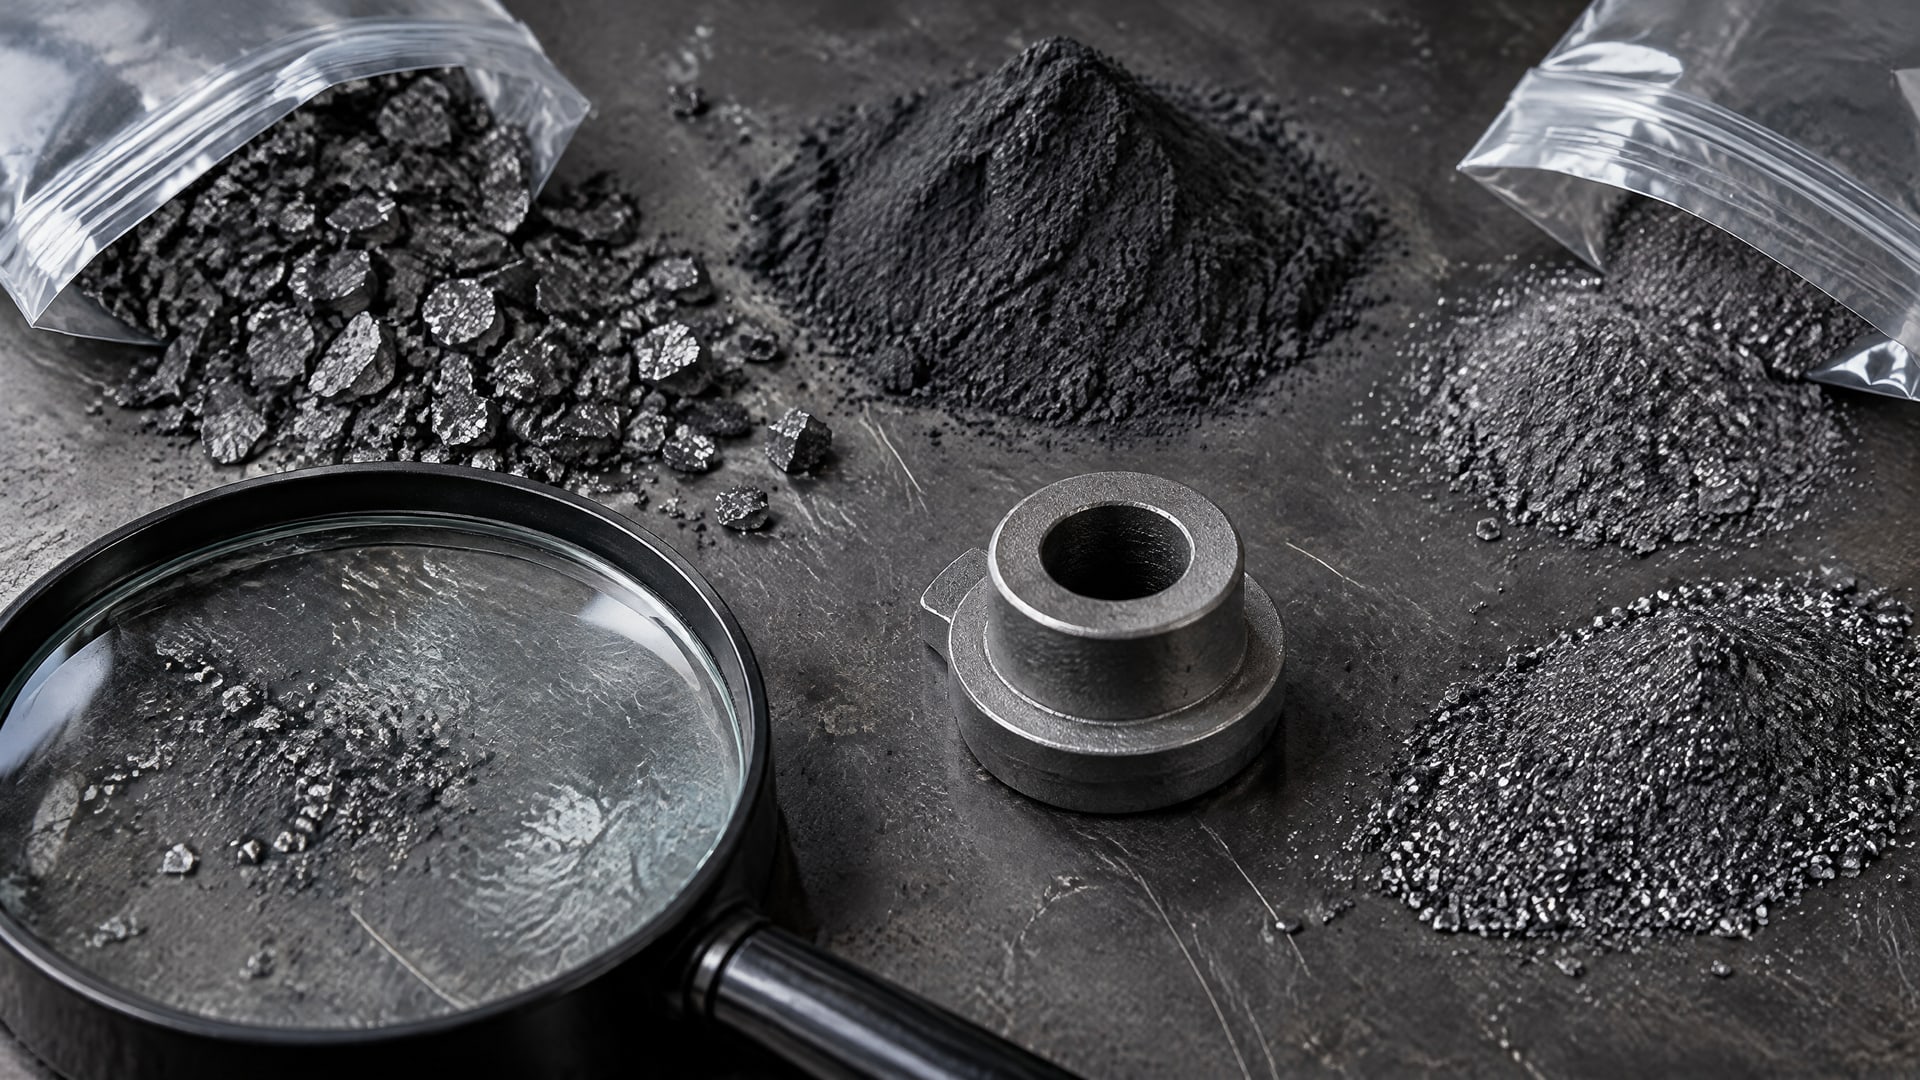
ГОСТ 17022-81 отдельно предусматривает контроль дисперсного состава и удельной поверхности. Это важно при выборе сырья для прессования и спекания: одинаковая массовая доля углерода не гарантирует одинакового распределения частиц и повторяемости свойств детали.
При сравнении марок нужно выяснить, насколько их фракция соответствует конкретной технологии. Если грансостав нестабилен, различия между партиями могут усложнить получение повторяемого результата. Одновременно следует контролировать влажность и зольность: эти показатели входят в перечень характеристик смазочных марок по ГОСТ 17022-81 и дополняют сведения о гранулометрии.
Подбор размера частиц нельзя свести к правилу «чем мельче, тем лучше». Важна совместимость характеристик сырья с составом порошковой смеси и технологией производства. Поэтому сравнивать материалы следует на одинаковом процессе и по готовым деталям. Иначе на результат могут повлиять различия в рецептуре или изготовлении, а не только выбранная марка графита.
На этапе входного контроля необходимо сверять паспорт партии с согласованной спецификацией. Если производитель деталей использует несколько источников сырья, полезно вести раздельную прослеживаемость партий. Так проще связать возможное изменение свойств изделия с конкретным графитом и проверить, какие параметры изменились. Визуальный осмотр остается лишь первичной проверкой: наличие или отсутствие видимых примесей не показывает грансостав, влажность и химические показатели.
Триботестирование самосмазывающихся деталей
Обозначение «самосмазывающаяся» само по себе не подтверждает ресурс детали.
Поведение узла трения зависит от нагрузки, температуры и среды, в которых он работает. Поэтому триботестирование проводят для готового материала или детали в условиях, близких к предполагаемой эксплуатации. Результаты помогают сопоставить марки графита и проверить, сохраняется ли требуемая стабильность трения и износостойкости.
Чтобы сравнение было корректным, условия испытаний для вариантов сырья должны быть сопоставимы. Следует фиксировать состав порошковой смеси, технологию изготовления, режим нагрузки, температуру и среду. Если одновременно изменить марку графита и режим испытания, определить причину различий будет сложно. Доступные сведения не задают универсальные значения нагрузки или температуры для всех самосмазывающихся порошковых деталей, поэтому режимы необходимо выбирать по условиям конкретного узла.
ISO 19259:2021 содержит температурный диапазон примерно от -40 до 400 °C для универсальных высокотемпературных смазок. Этот диапазон относится к смазкам и не устанавливает рабочую температуру самосмазывающихся порошковых деталей с графитом. Использовать его как предел эксплуатации детали нельзя. Для детали нужны собственные требования и результаты испытаний.
ГОСТ 3333-80 «Смазка графитная. Технические условия» относится к графитной смазке. Его не следует смешивать с требованиями к графитовому сырью для порошковой металлургии: это разные объекты нормирования. При испытании порошковых деталей оценивают готовое изделие, а документы на сырье используют для контроля входящих материалов.
Как организовать входной контроль графита
Входной контроль помогает отсеять сырье, характеристики которого не подтверждены или не соответствуют согласованным требованиям.
Для смазочных марок перечень проверяемых показателей можно строить на базе ГОСТ 17022-81: углерод, зольность, влажность, сера, хлориды, pH, грансостав и удельная поверхность. Конкретный состав контроля зависит от назначения графита и требований производства.
Последовательность проверки
Сверить назначение материала и его тип с требованиями к порошковой детали.
Проверить паспорт партии и наличие данных по согласованным показателям.
Осмотреть сырье на наличие видимых примесей.
При необходимости проверить физико-химические показатели методами, предусмотренными документацией.
Изготовить контрольные образцы и сравнить их трибологические характеристики в сопоставимых режимах.
ГОСТ 8295-73 может быть полезен при оценке графита смазочного, применяемого в порошковой металлургии, но соответствие стандарту не заменяет проверки готовой детали. Равным образом высокая чистота не гарантирует нужного результата, если фракция или другие характеристики не подходят технологии. Закупщику стоит согласовать со специалистами производства требования к каждой партии и порядок действий при отклонении показателей.
Полезно сохранять связь между номером партии сырья, параметрами контроля и результатами испытаний деталей. Такая прослеживаемость позволяет отличить стабильные поставки от партий с изменившимися характеристиками и предметно обсуждать отклонения с поставщиком. Для ответственных изделий контроль одной только массовой доли углерода недостаточен: нормативный перечень включает и другие свойства графита.
Часто задаваемые вопросы
Можно ли заменить синтетический графит природным?
Можно рассматривать такую замену, но происхождение не гарантирует одинаковых характеристик. Природный графит может иметь больший разброс свойств и содержать примеси. Перед заменой следует сравнить массовую долю углерода, зольность, влажность, грансостав и другие показатели, а затем проверить готовые детали в сопоставимых условиях трения.
Достаточно ли сравнить марки графита по содержанию углерода?
Нет. ГОСТ 17022-81 предусматривает контроль также зольности, влажности, содержания серы и хлоридов, pH, дисперсного состава и удельной поверхности. Эти характеристики помогают оценить чистоту и стабильность сырья, а также его соответствие технологии. Итоговый выбор подтверждают испытаниями деталей, а не одним числом в паспорте.
Почему одинаковая марка графита может давать разный результат?
На свойства партии могут влиять происхождение сырья, структура, примеси, влажность и гранулометрический состав. Кроме того, результат зависит от технологии изготовления и режима работы узла трения. Поэтому для сопоставления партий нужно фиксировать характеристики сырья и условия производства, а готовые детали испытывать в одинаковых режимах.
Как проверить, подходит ли графит для самосмазывающейся детали?
Сначала сверяют назначение сырья и его контролируемые показатели с требованиями производства. Затем изготавливают детали по штатной технологии и проводят испытания при нагрузке, температуре и в среде, соответствующих предполагаемой эксплуатации. Универсального температурного диапазона для всех деталей с графитом приведенные стандарты не устанавливают.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей должно учитывать происхождение сырья, чистоту, влажность, зольность, содержание серы и хлоридов, pH, гранулометрический состав и удельную поверхность. Одна лишь доля углерода или название марки не показывают, насколько материал будет стабилен в конкретном изделии. Нормативный контроль помогает оценить сырье, а пригодность подтверждают испытания готовой детали.
Следующий шаг для инженера и закупщика - согласовать со специалистами производства перечень параметров входного контроля и условия триботестирования. Затем сравнить партии по одинаковой спецификации и проверить, как выбранный графит ведет себя в режиме, близком к реальной эксплуатации.