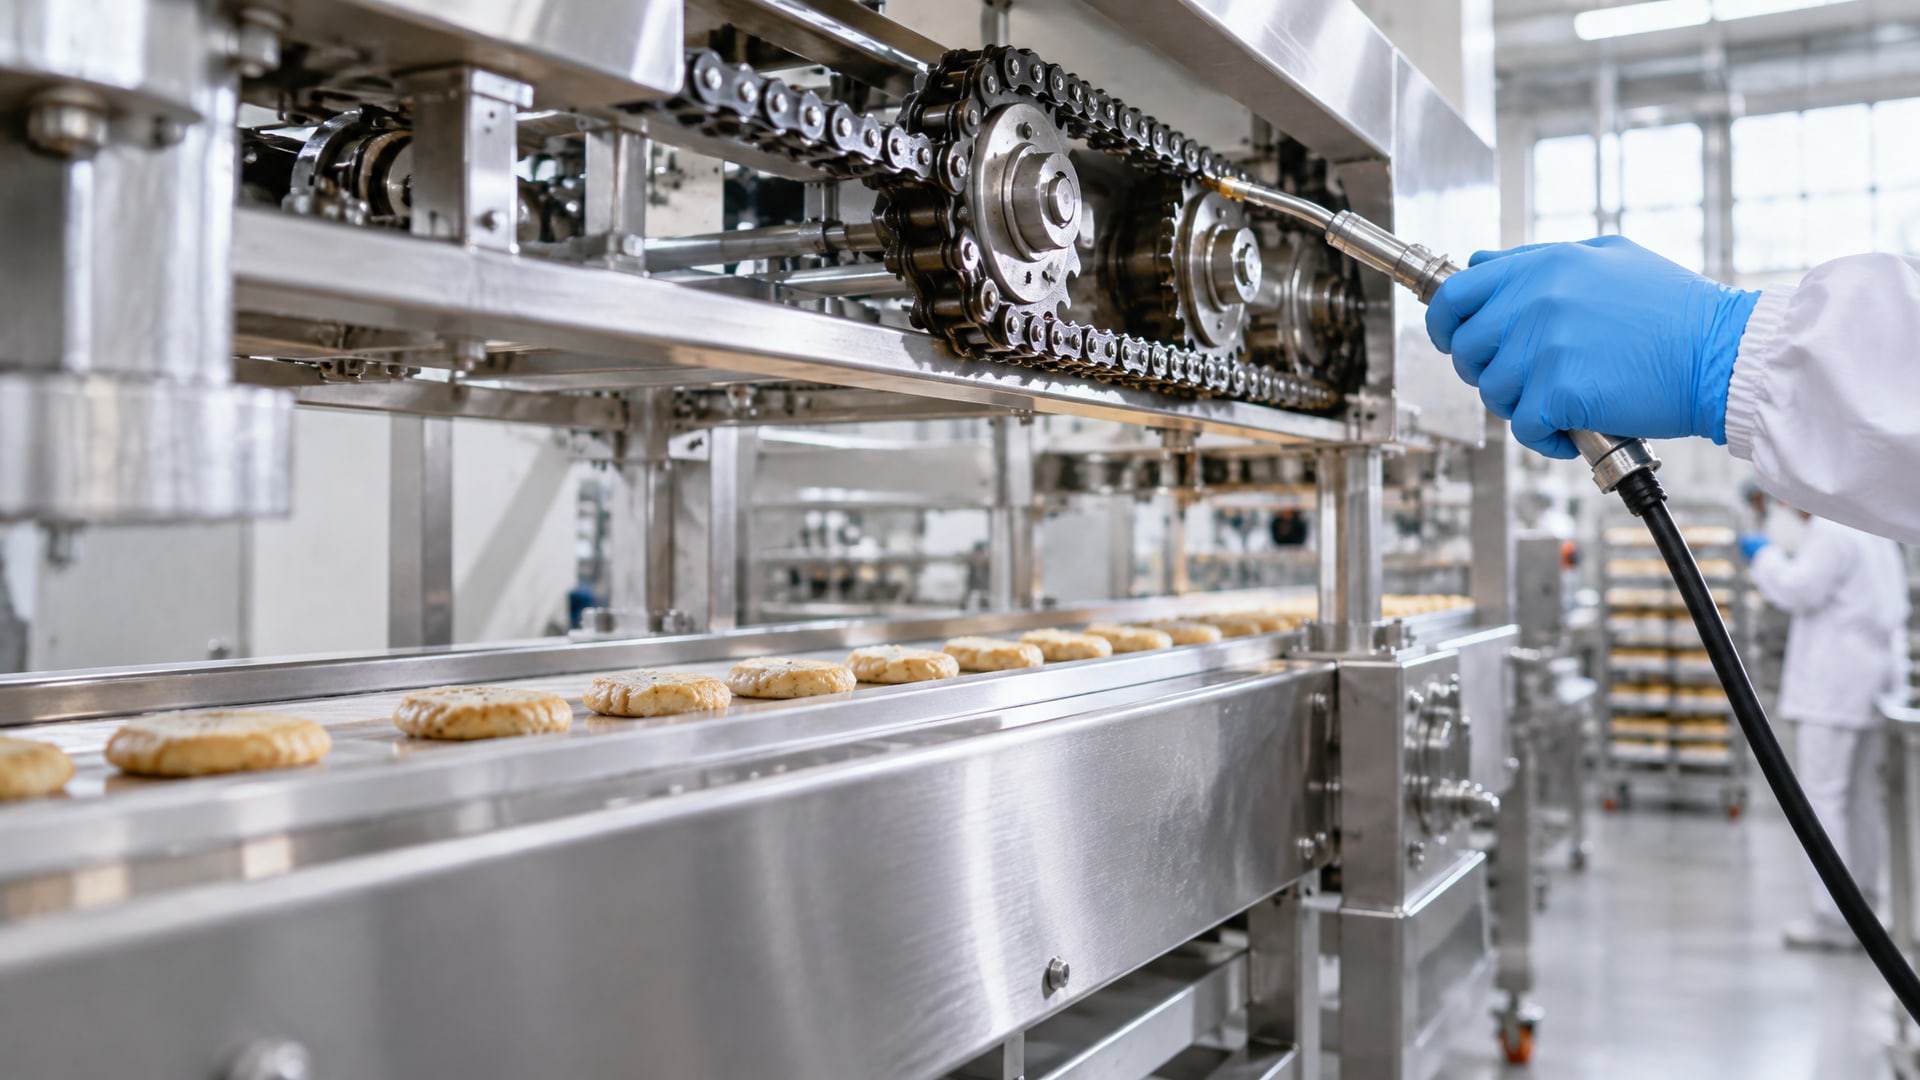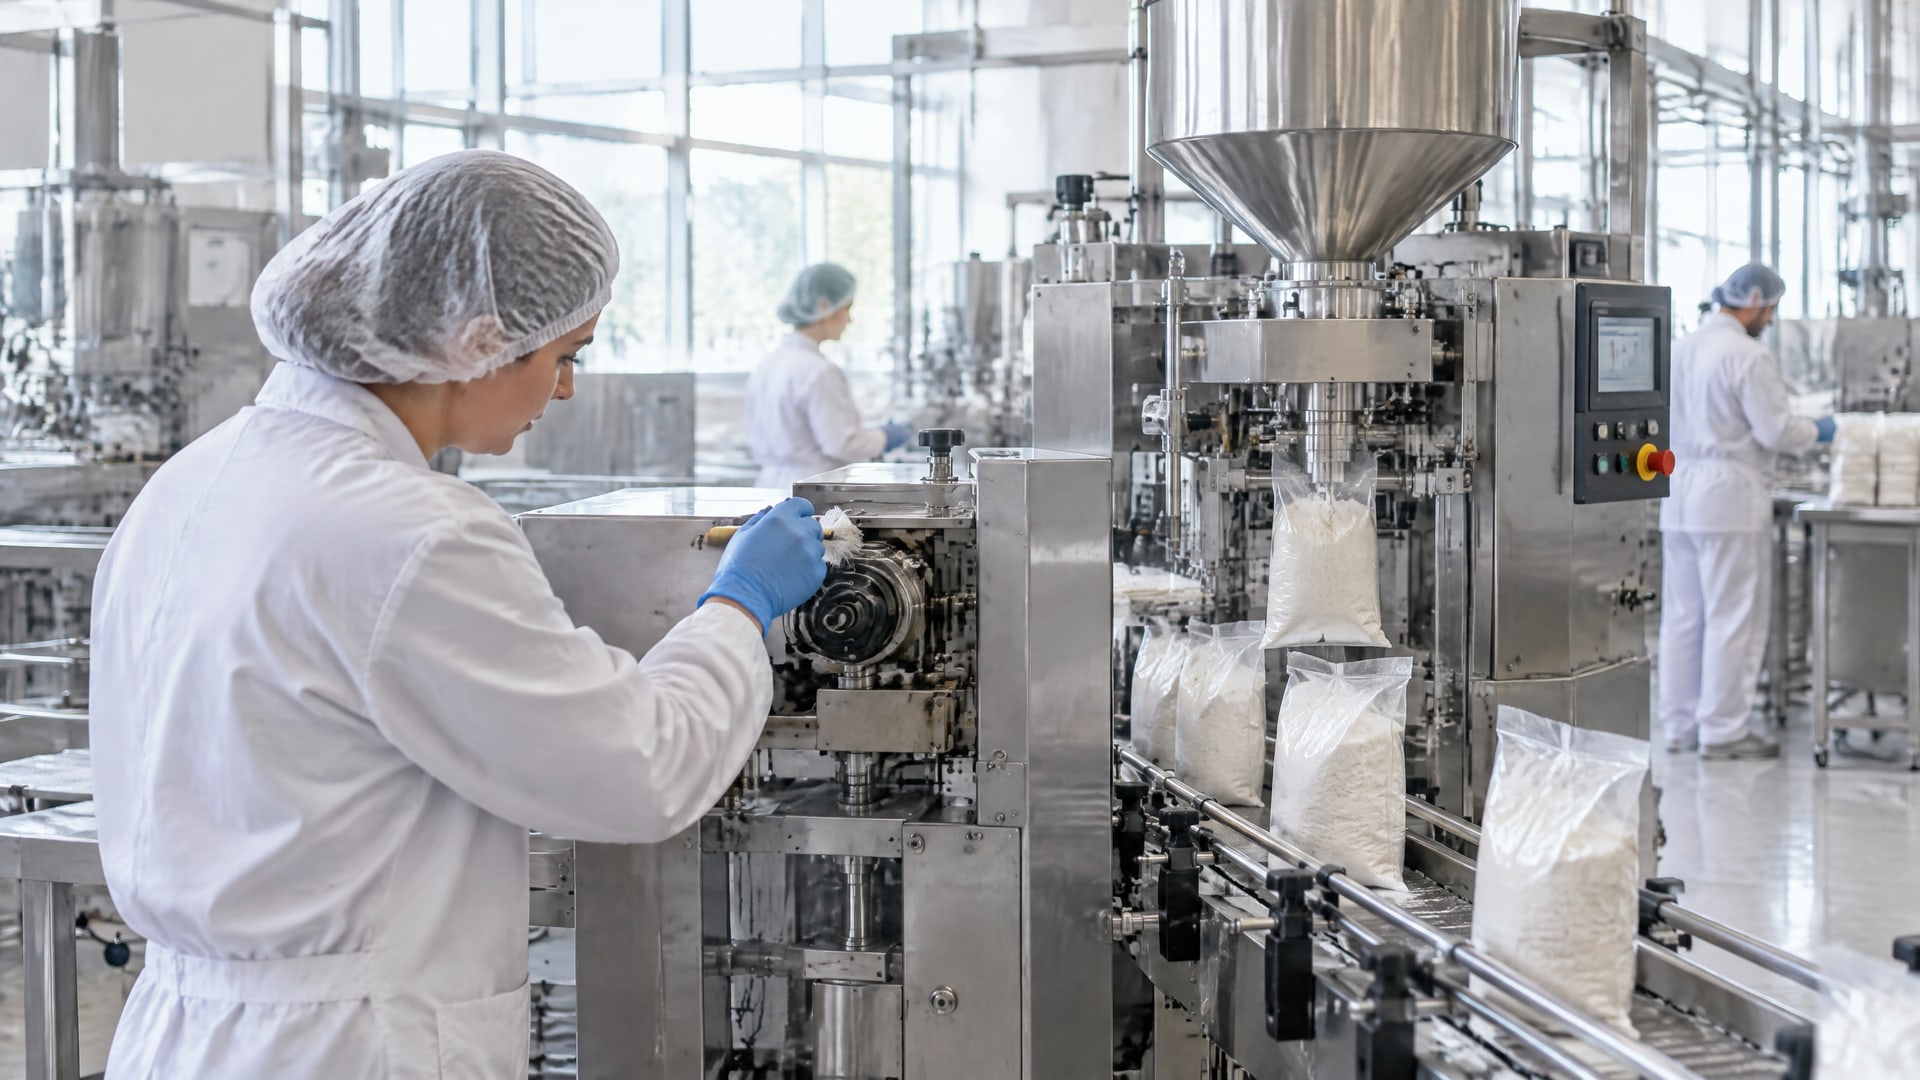
Смазка дозатора пищевой фасовочной машины влияет на скорость и точность фасовки косвенно: она помогает поддерживать работу смазываемых узлов и снижать риск внепланового обслуживания. Сам по себе допуск H1 не гарантирует более точное дозирование или рост производительности. Для этого важны конструкция дозатора, состояние механики, соответствие смазки узлу и соблюдение регламента обслуживания.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазочные материалы для фасовки порошков. Разберем, что означает H1, как подбор смазки связан с работой оборудования и какие документы проверять. Также рассмотрим, почему маркировка H1 не разрешает намеренно смазывать продукт и как соотнести консистенцию с требованиями механизма.
Как H1-смазка связана со скоростью фасовки порошков
H1 применяют для смазок, которые могут случайно и непреднамеренно контактировать с пищей.
Такой статус важен для узлов рядом с пищевой зоной, но не дает разрешения намеренно вводить смазку в продукт. Для пищевого производства H1 служит ориентиром выбора, когда случайный контакт возможен; санитарное проектирование оборудования и правила обслуживания он не заменяет.
Скорость фасовки определяется работой всей машины. Если смазываемый узел требует ремонта или обслуживания, линия может простаивать. Поэтому подходящая смазка способна поддерживать штатную работу механизма и снизить риск внеплановых остановок, но нельзя приписывать H1-смазке самостоятельное увеличение производительности фасовочной машины.
Для H1-смазок указывается связанный с FDA лимит случайного контакта в пищевой зоне: не более 10 ppm. Это не означает, что смазку можно использовать как компонент продукта или наносить так, чтобы контакт становился намеренным. В частности, сотрудники должны соблюдать технологию нанесения и требования предприятия к гигиене оборудования.
При оценке влияния на производительность полезно разделять два вопроса: соответствует ли смазка санитарным требованиям и подходит ли она конкретному узлу. Первый связан с риском случайного контакта. Второй - с механическими условиями работы дозатора, состоянием его деталей и обслуживанием. Одно не заменяет другое.
Почему пищевые смазки не гарантируют точность фасовки
Точность дозирования зависит от конструкции дозатора и состояния механики. H1-класс не задает точность подачи порошка и не гарантирует ее сохранение. Поэтому, если масса дозы отклоняется от заданной, проверяют сам дозирующий механизм, его настройку и состояние, а затем оценивают, правильно ли подобрана смазка для соответствующего узла.
Как подобрать смазку дозатора пищевой фасовочной машины
Подбор начинают с определения смазываемого узла и условий его работы.
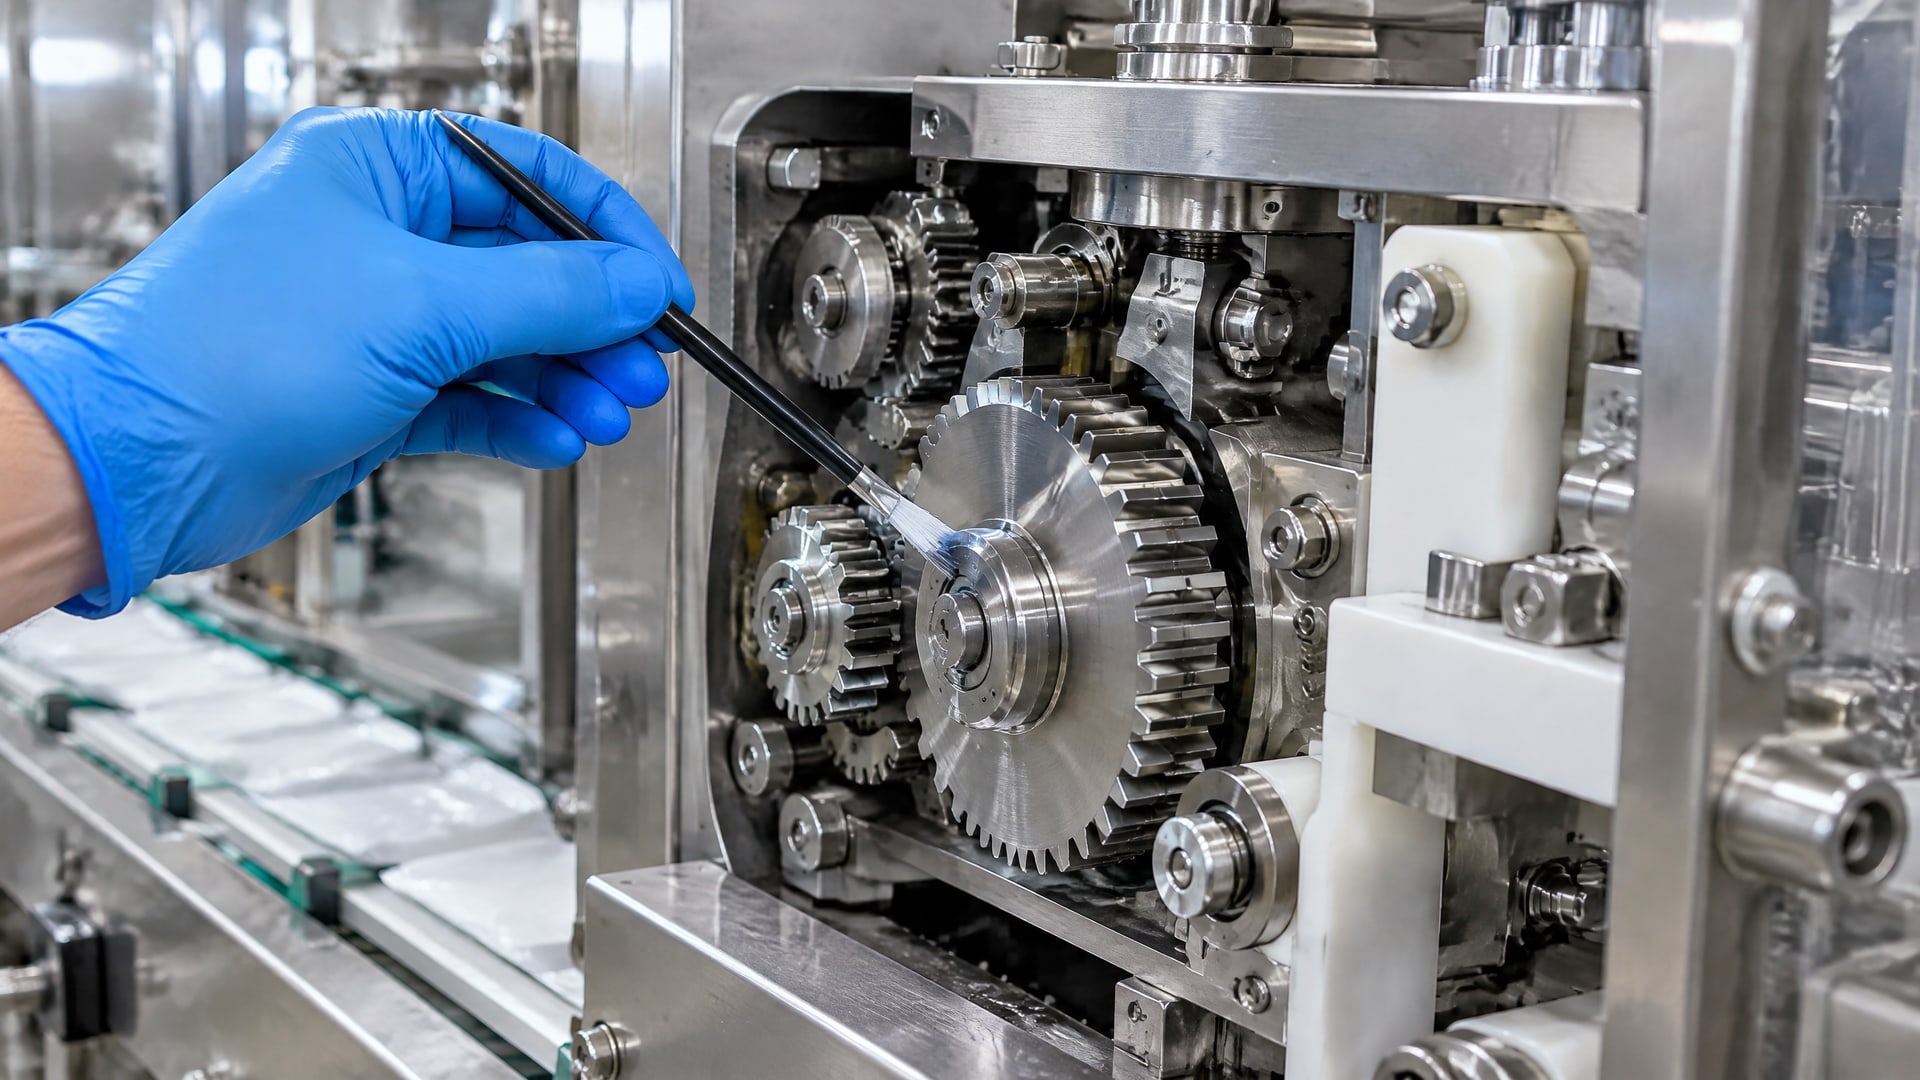
Для зон с возможным случайным контактом с пищей выбирают смазку класса H1 или продукт с подтвержденным соответствием ISO 21469. Затем сверяются со спецификацией механизма: универсальное решение только по признаку «для пищевого производства» не гарантирует совместимость с требованиями конкретного узла.
Отдельно проверяют консистенцию. NLGI - показатель консистенции пластичной смазки, то есть ее относительной твердости. Это не мера липкости и не характеристика пищевого допуска. Подходящее значение выбирают с учетом требований механизма: слишком жесткая или слишком жидкая смазка может не соответствовать условиям работы узла.
При выборе учитывают также расположение смазываемой детали относительно продукта и вероятность случайного контакта. Если узел удален от пищевой зоны и такой контакт исключен, статус H1 не следует считать обязательным только из-за того, что оборудование находится на пищевом предприятии. Если контакт возможен, санитарные требования становятся частью критериев подбора.
Практическая проверка документов должна охватывать не только маркировку на упаковке. Уточняют, зарегистрирована ли смазка NSF H1 или подтверждено ли соответствие ISO 21469, и сверяют сведения с документацией на конкретный продукт. ISO 21469 охватывает гигиенические требования на этапах жизненного цикла смазки, от формуляции до применения.
Что проверить перед заменой смазки
Какой узел обслуживают и какие требования к смазке указаны в документации оборудования.
Возможен ли случайный контакт смазки с пищей.
Подтвержден ли статус H1 регистрацией NSF или соответствием ISO 21469.
Соответствует ли консистенция требованиям механизма.
Учитывает ли выбранный продукт условия работы и регламент обслуживания.
Как состояние узлов отражается на точности фасовки
Смазка точность фасовки повышает не напрямую.
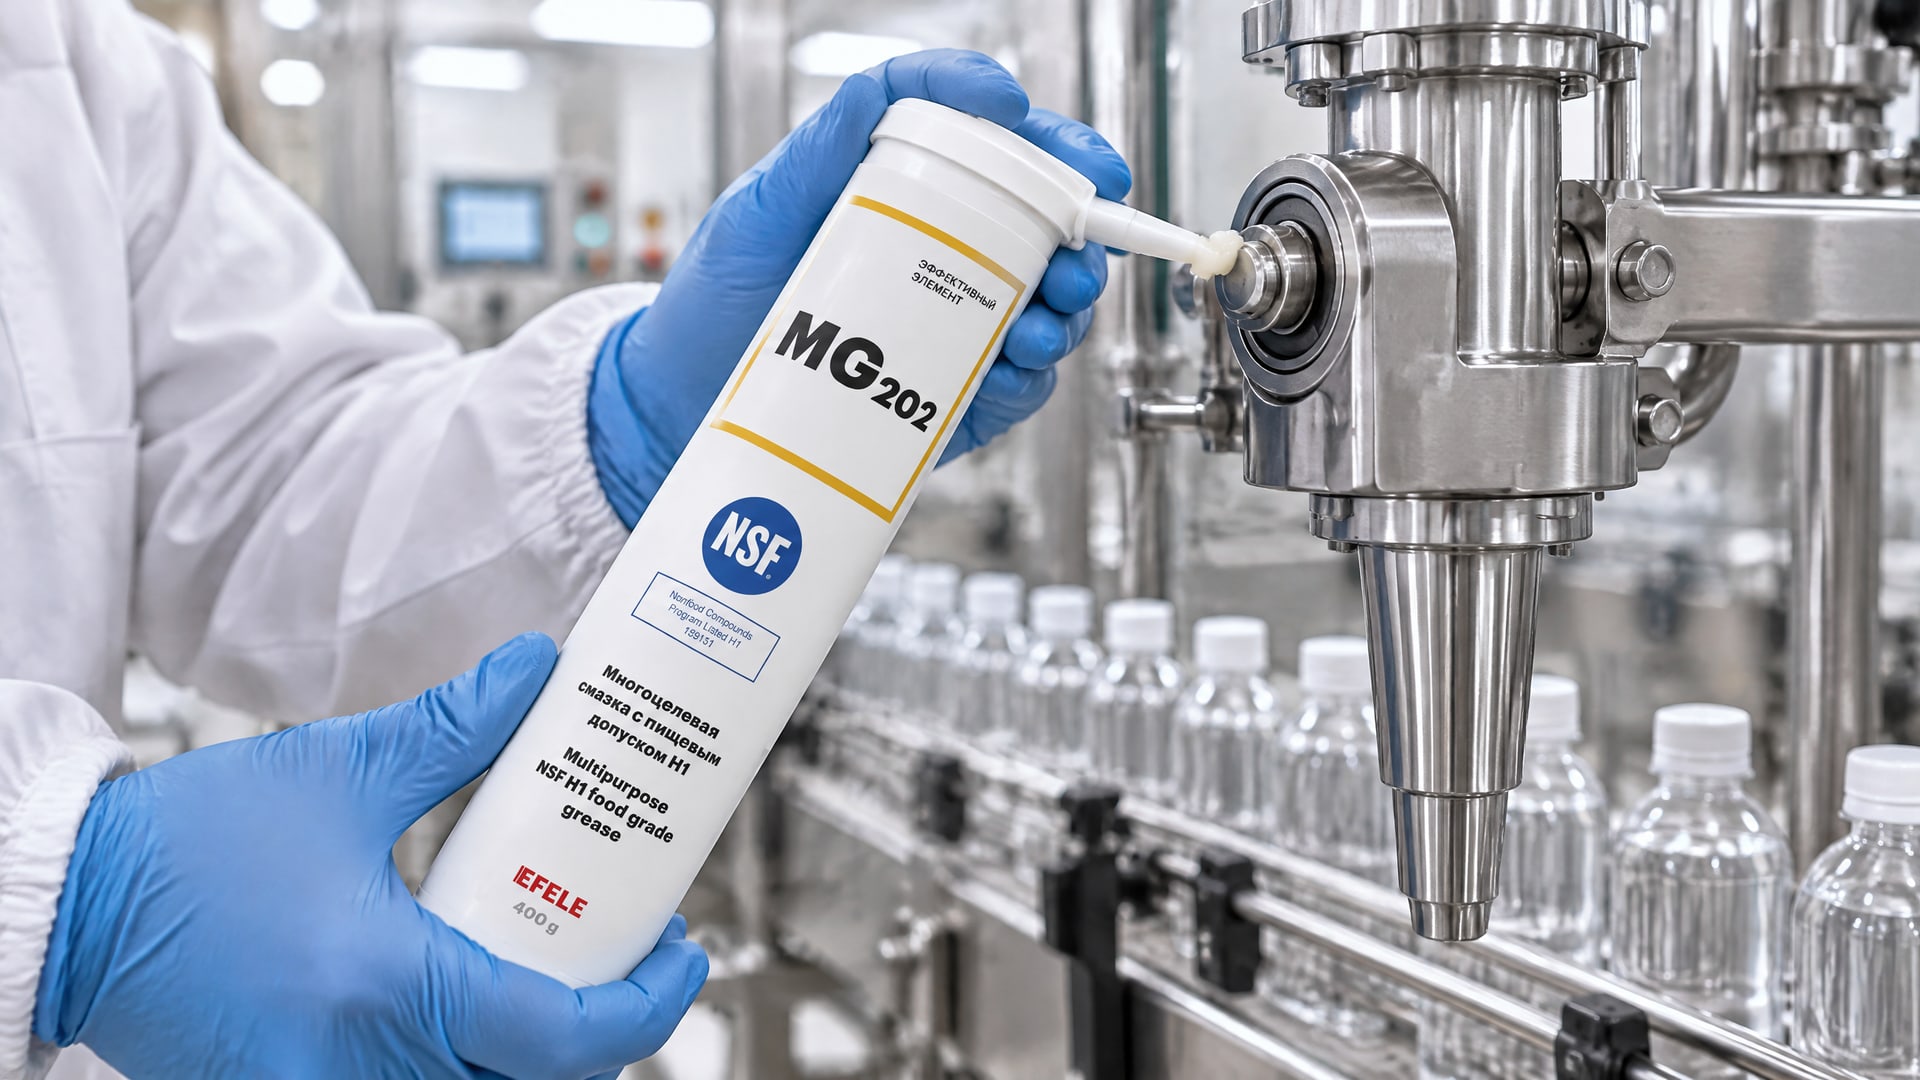
Она нужна для обслуживания тех деталей, для которых предусмотрено смазывание; точность же зависит от дозирующего механизма и его состояния. Если дозы стали нестабильными, нельзя считать замену смазки достаточным решением без проверки оборудования.
Инженеру полезно фиксировать, в каких условиях отклоняется дозирование: при запуске, во время непрерывной работы или после обслуживания. Затем проверяют механическую часть дозатора и соблюдение установленного порядка смазывания. Такой подход помогает отделить неисправность механизма от проблемы выбора смазочного материала и не связывать производственные показатели с одним лишь классом H1.
Для подшипников и направляющих фасовочной машины, где нужен допуск H1, применяют EFELE MG-202. При анализе перебоев стоит отдельно проверить, не связаны ли они с вымыванием смазки, фреттингом или затрудненным холодным пуском: сами по себе эти признаки не подтверждают причину отклонения дозы, но помогают оценить состояние обслуживаемого узла. Пищевой допуск при этом решает задачу возможного случайного контакта, а не гарантирует точность фасовки.
Если обслуживание смазываемых деталей требует остановки линии, правильный выбор материала и соблюдение регламента помогают снизить риск незапланированных работ. Однако фактическое изменение времени простоя нужно оценивать по данным конкретного производства. Без таких измерений нельзя утверждать, что переход на H1 автоматически ускорил фасовку.
Какие документы и параметры проверить снабженцу
Закупщику важно сопоставить санитарный статус смазки с назначением оборудования.
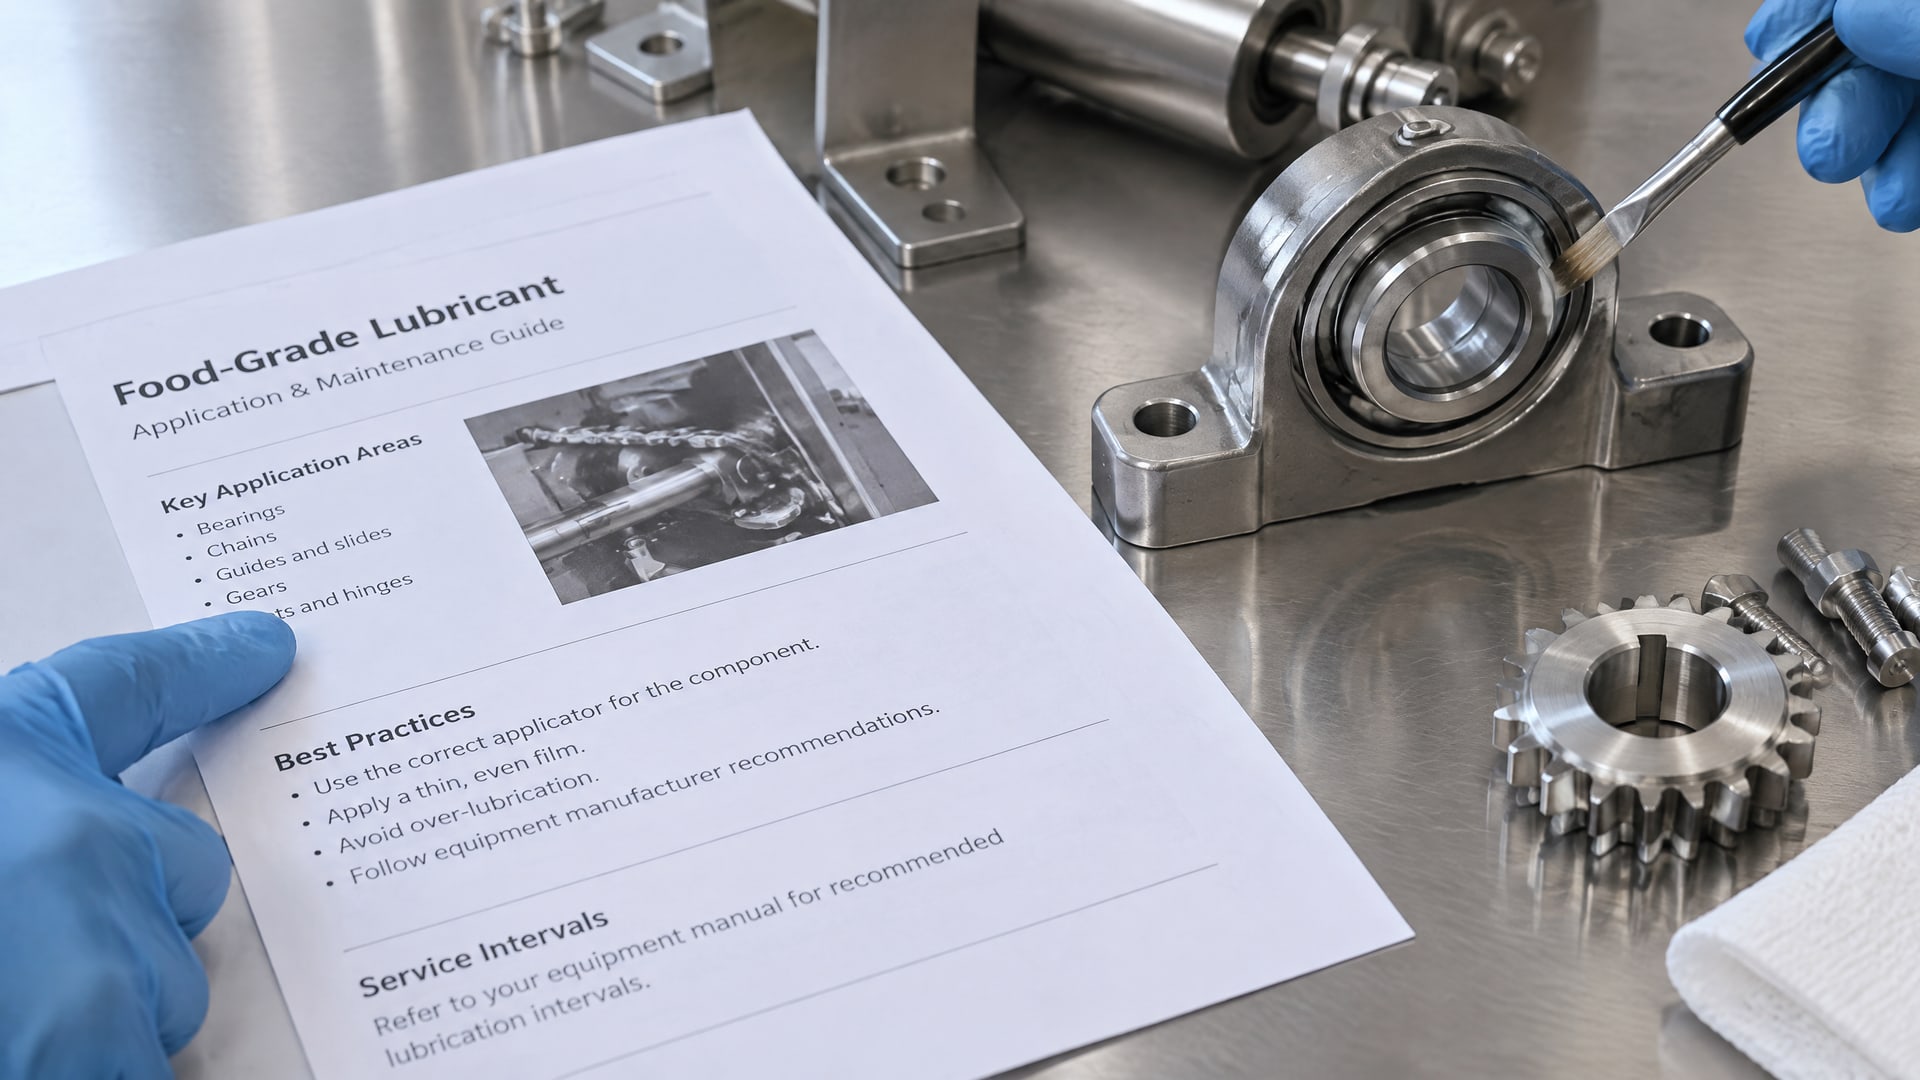
Для этого проверяют регистрацию NSF H1 или подтверждение соответствия ISO 21469, а также документацию на сам продукт. Одна надпись «food grade» без проверяемых документов не позволяет сделать вывод, что смазка подходит для зоны с возможным случайным контактом.
В американской нормативной базе для смазок, допускающих случайный контакт с пищей, применяется 21 CFR 178.3570. В источниках для связанного с FDA предела указано не более 10 ppm в пищевой зоне. Эти ориентиры не меняют основного правила: смазка H1 не предназначена для намеренного контакта с продуктом.
ISO 21469 дает более широкий гигиенический контур: стандарт охватывает этапы жизненного цикла смазки, включая формуляцию и применение. При оценке соответствия предприятия требованиям пищевой безопасности это может быть значимым подтверждением, но стандарт не заменяет правильную эксплуатацию оборудования и контроль санитарных процедур.
Перед заказом снабженец может сверить три группы сведений:
Назначение: для какого узла и условий работы предназначена смазка.
Консистенция: соответствует ли показатель NLGI требованиям механизма.
Подтверждение пищевого статуса: есть ли регистрация NSF H1 или сведения о соответствии ISO 21469.
Такой порядок снижает риск, что закупка будет основана только на обозначении H1. При замене смазки также нужно учитывать спецификацию узла и производственный регламент: новый продукт не должен использоваться как повод менять порядок обслуживания без технического обоснования.
Как оценить влияние смазки на производительность линии
Чтобы проверить, повлиял ли подбор смазки на работу фасовочной машины, сравнивают наблюдения до и после изменения обслуживания.
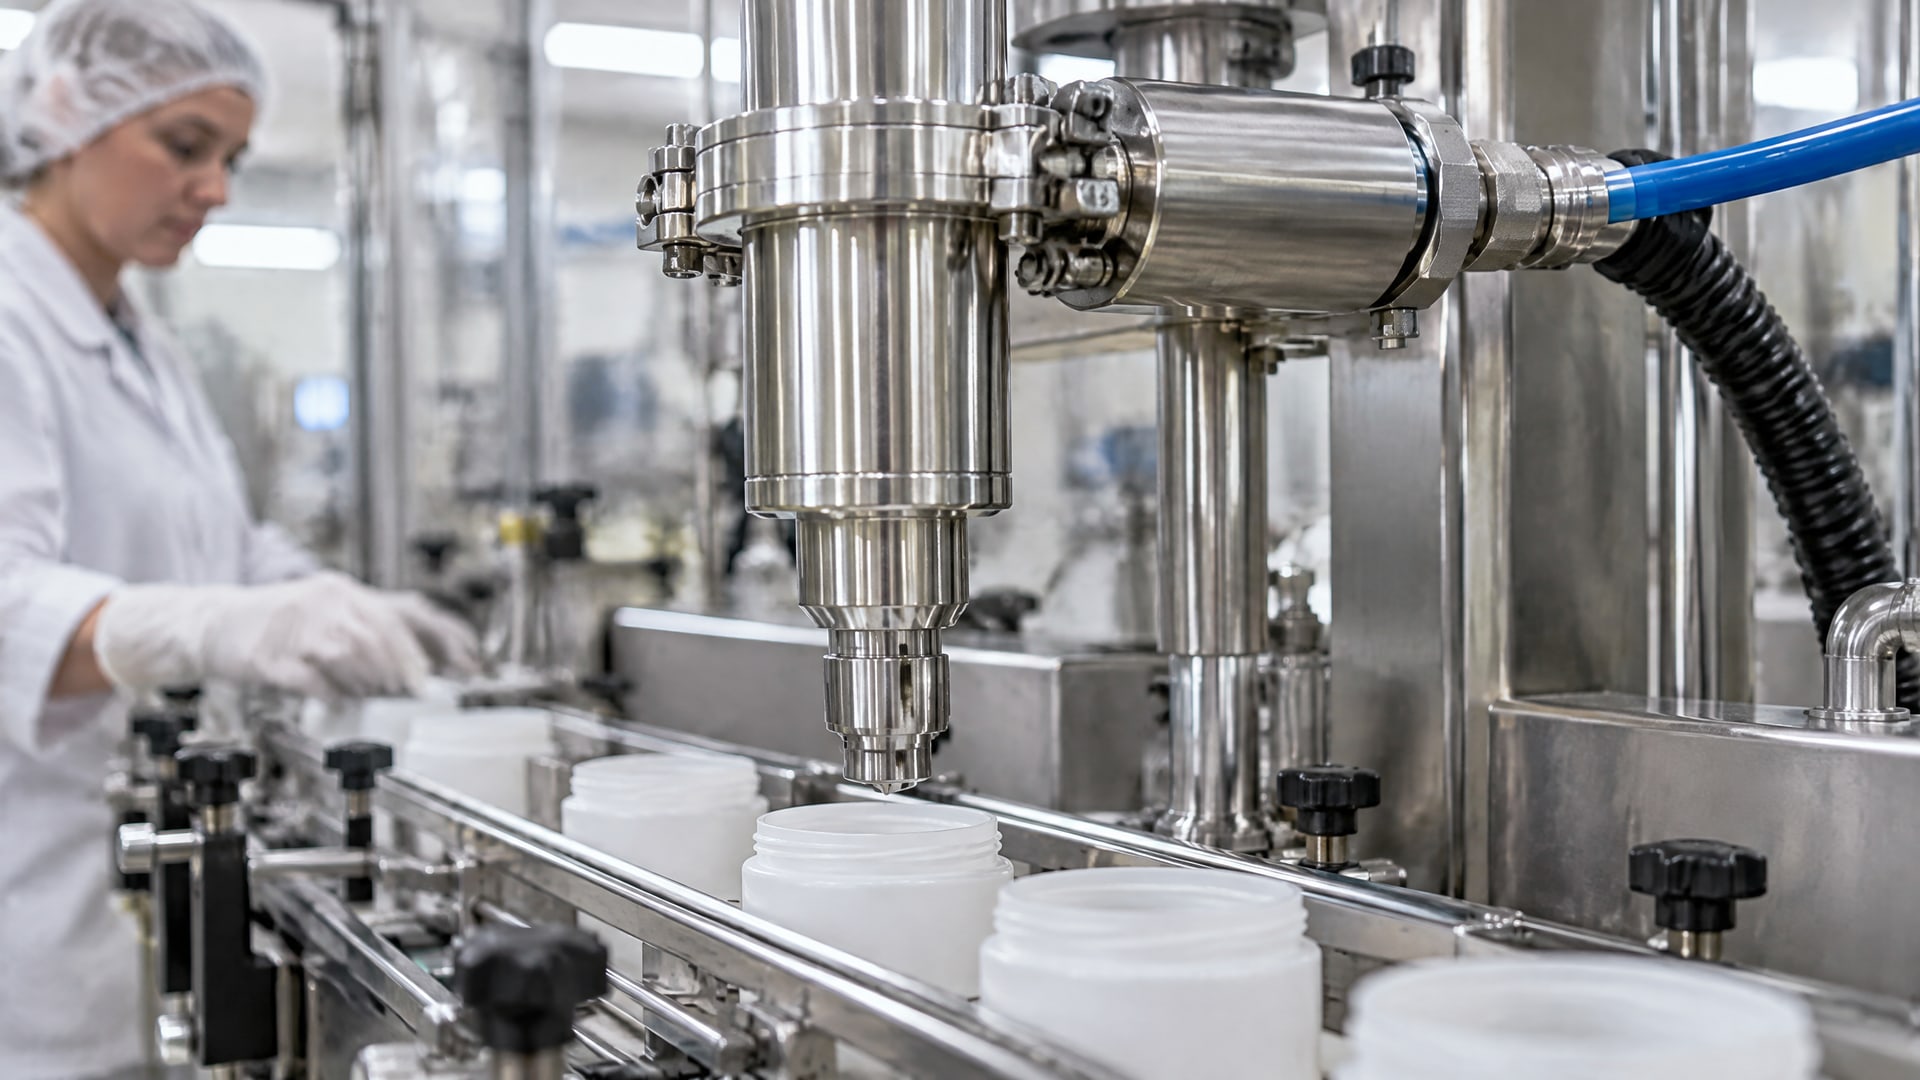
Важно учитывать простои, состояние обслуживаемых узлов и стабильность дозирования, а не делать вывод только по маркировке H1. Результат зависит от конкретного оборудования и условий процесса.
Если задача - повысить скорость фасовки порошков, начинать следует с анализа причин ограничений линии. H1 отвечает на вопрос о допустимости случайного контакта с пищей, а консистенция - на вопрос о соответствии смазки механизму. Ни один из этих параметров в отдельности не определяет скорость подачи порошка или точность дозы.
При нестабильном дозировании сначала проверяют дозатор и его настройку, затем состояние смазываемых узлов и соответствие материала спецификации. При частых остановках анализируют причины обслуживания. Такой разбор помогает понять, связана ли проблема со смазкой или требует другого технического решения.
Для инженера, снабженца и аудитора полезно сохранять документы на смазку и фиксировать порядок ее применения. Это позволяет подтвердить санитарный статус выбранного материала и проследить, в каких узлах и по какому регламенту его используют. В итоге пищевые смазки могут поддерживать надежную эксплуатацию фасовочного оборудования, но рост производительности подтверждают данными самого предприятия.
Часто задаваемые вопросы
Можно ли смазку H1 наносить на порошок?
Нет. H1 допускает только случайный и непреднамеренный контакт смазки с пищей, а не ее использование в составе продукта. Смазку применяют для обслуживания соответствующих узлов оборудования. Если контакт возможен, выбирают подходящий пищевой статус и соблюдают правила нанесения и гигиены предприятия.
Улучшает ли H1-смазка точность фасовки?
Не сама по себе. H1 подтверждает допустимость случайного контакта при соответствующих условиях, но не гарантирует точность дозирования. На нее влияют конструкция дозатора и состояние механики. При отклонениях проверяют дозирующий узел, его настройку, обслуживание и соответствие смазки требованиям механизма.
Что означает NLGI при выборе смазки для дозатора?
NLGI показывает консистенцию пластичной смазки, то есть ее относительную твердость. Это не показатель пищевого допуска и не мера липкости. Значение сопоставляют с требованиями конкретного узла, чтобы не выбрать смазку, консистенция которой не соответствует механизму.
Чем ISO 21469 отличается от маркировки H1?
NSF H1 относится к смазкам, для которых допускается случайный контакт с пищей. ISO 21469 задает гигиенические требования, охватывающие этапы жизненного цикла смазки, от формуляции до применения. При выборе проверяют документы на конкретный продукт и оценивают его соответствие условиям оборудования.
Заключение
Смазка дозатора пищевой фасовочной машины может поддерживать надежную работу обслуживаемых узлов и помогать снизить риск внепланового обслуживания. Но H1 не гарантирует более высокую скорость или точность фасовки: этот статус относится к возможному случайному контакту с пищей. На дозирование влияют конструкция оборудования, его состояние, подходящая консистенция смазки и соблюдение регламента.
Следующий шаг - определить смазываемые узлы, сверить требования оборудования и проверить регистрацию NSF H1 или соответствие ISO 21469 для выбранного продукта. Затем сопоставьте фактические простои и стабильность дозирования с данными обслуживания, чтобы оценивать результат по работе конкретной линии.