Повышенный износ подшипников качения при использовании специализированной смазки часто связан не с ее качеством, а с несоответствием рабочей вязкости базового масла условиям эксплуатации. Слишком низкая вязкость не формирует достаточную смазочную пленку, а слишком высокая увеличивает трение и нагрев. Поэтому оценивать вязкость смазки подшипников нужно вместе с температурой, скоростью вращения и нагрузкой, а консистенцию по NLGI учитывать отдельно.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые расследуют ускоренный износ или подбирают смазку для оборудования. Разберем, как вязкость связана с ресурсом подшипника, почему класс NLGI не заменяет этот параметр и что дополнительно проверить в пищевом производстве.
Как вязкость смазки подшипников связана с износом
В подшипнике качения смазочная пленка разделяет контактирующие поверхности.
Чтобы пленка сохраняла достаточную толщину, вязкость базового масла должна соответствовать температуре, скорости и нагрузке. Если она ниже необходимой, возрастает вероятность контакта металла с металлом, абразивного и адгезионного износа, задиров. Если вязкость чрезмерно высокая, увеличиваются потери на трение и нагрев, а подшипник может работать с пониженным КПД.
Ориентиры по рабочей вязкости различаются в зависимости от конструкции. Для шариковых и цилиндрических роликовых подшипников при рабочей температуре приводится значение выше 13 мм²/с. Для упорных роликовых подшипников ориентир выше: не менее 30 cSt. Для низко- и среднескоростных подшипников при нормальной температуре минимальный практический диапазон составляет 13-20 cSt, а распространенный оптимальный диапазон - 13-50 cSt.
| Условия или тип подшипника | Ориентир по вязкости при рабочей температуре |
|---|---|
| Шариковые и цилиндрические роликовые подшипники | Выше 13 мм²/с |
| Упорные роликовые подшипники | Не ниже 30 cSt |
| Низкая и средняя скорость, нормальная температура | Минимум 13-20 cSt |
| Низкая и средняя скорость, нормальная температура | Оптимальный диапазон 13-50 cSt |
Эти значения нельзя превращать в универсальную спецификацию для любого узла. Вязкость меняется с температурой, поэтому при нагреве нужно оценивать параметры масла именно в рабочем режиме, а не только его номинал при 40 °C. При тяжелой нагрузке и ударных режимах требуется более высокий уровень вязкостной защиты, чем при легкой стабильной работе. Если смазка подобрана без учета этих условий, специализированное назначение само по себе не предотвратит износ.
При расследовании неисправности важно сопоставить характер повреждений с режимом работы подшипника. Ускоренный износ не всегда означает, что смазка была низкого качества: причиной может быть недостаточная или чрезмерная вязкость, неподходящая скорость применения либо несоответствие рабочей температуре.
Смазка для подшипников: вязкость и класс NLGI
При выборе пластичной смазки важно не смешивать два разных параметра.
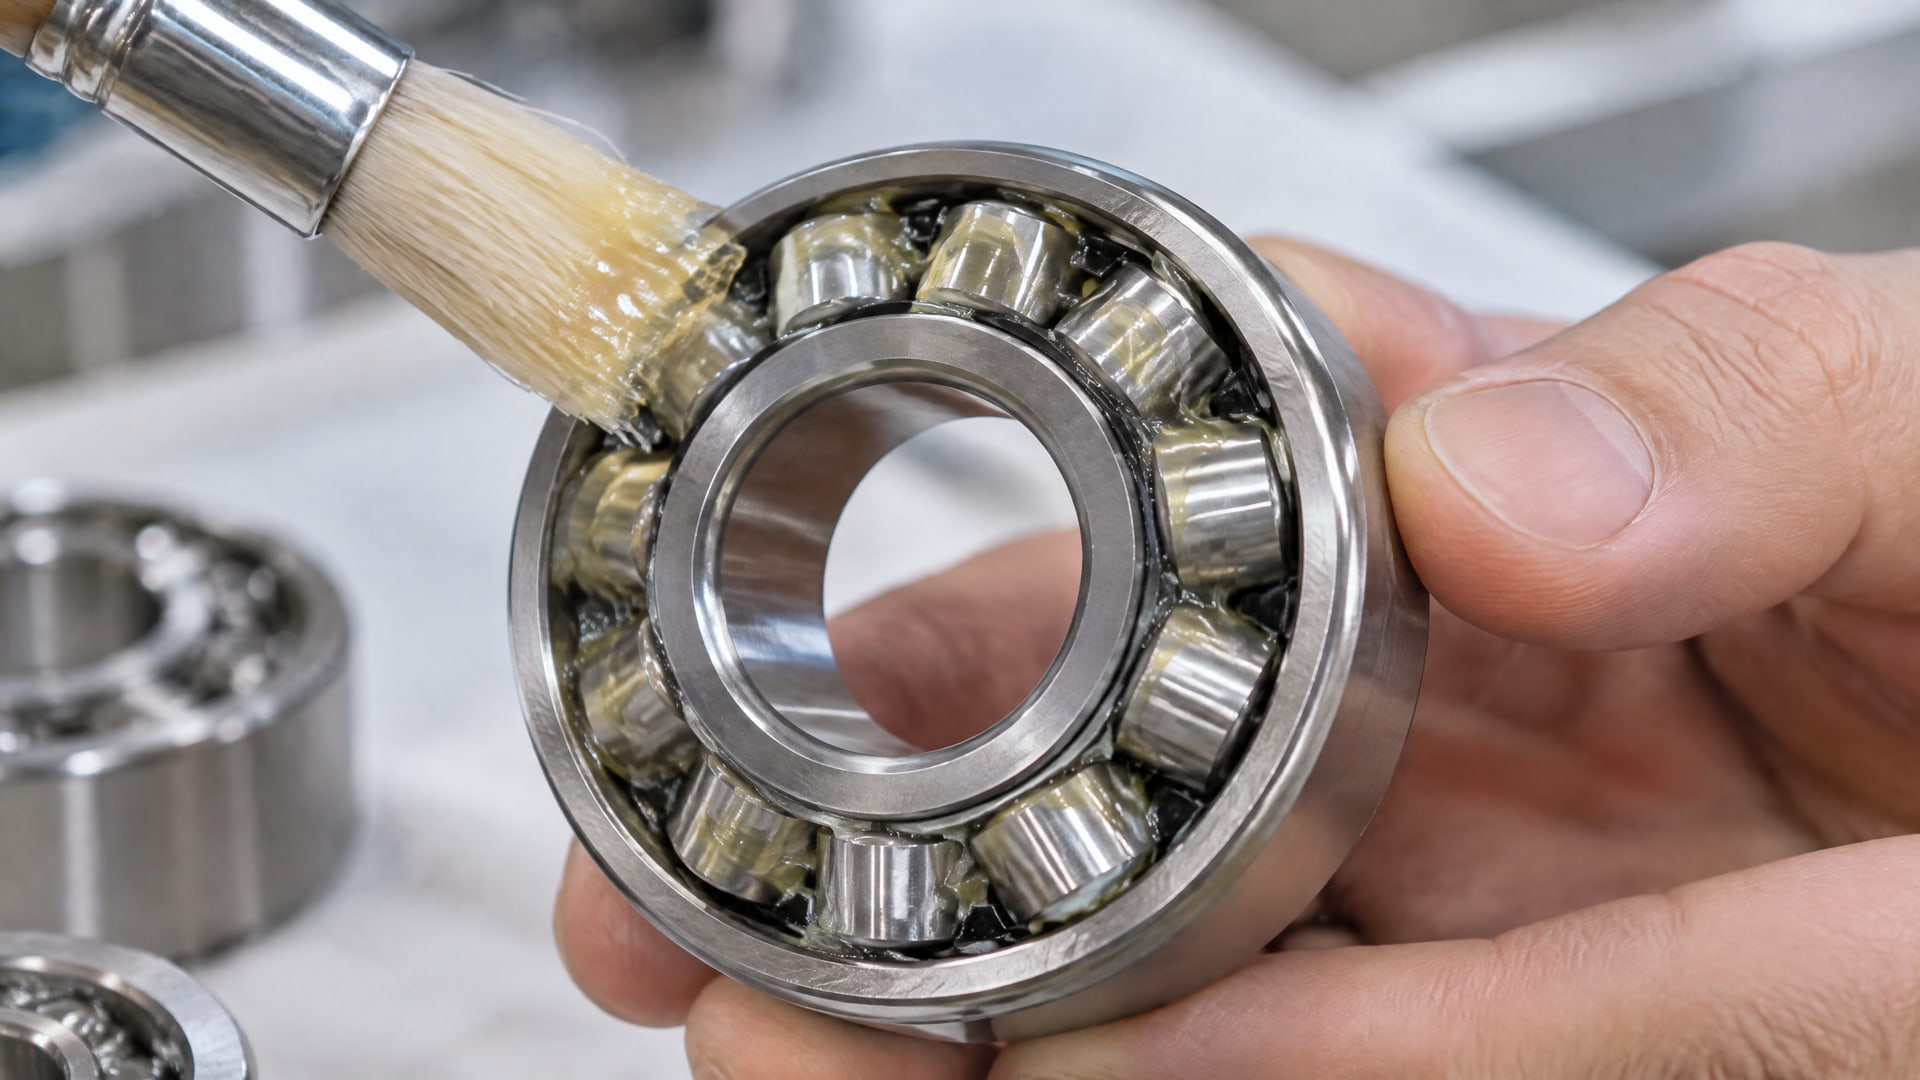
Вязкость относится к базовому маслу внутри смазки и влияет на образование пленки. NLGI показывает консистенцию пластичной смазки. Более высокий класс NLGI не означает автоматически более высокую вязкость базового масла, лучшую адгезию или более надежную защиту подшипника.
Для подшипников качения обычно рассматривают смазки классов NLGI 1, 2 и 3 по DIN 51818. В более широком диапазоне для подшипников могут применяться классы NLGI 1-4, но выбор зависит от конструкции и условий подачи смазки. Очень мягкая смазка класса 000 и очень твердая класса 6 заметно отличаются по консистенции от типичных для подшипников вариантов. Особенно важно учитывать подачу в зону контакта: слишком жесткая смазка может поступать туда хуже, в частности при высокой скорости.
Чтобы подобрать смазку для подшипников, вязкость базового масла и класс NLGI оценивают раздельно. Проверяют рабочую температуру, скорость вращения и нагрузку, а затем сверяют выбранные параметры со спецификацией узла. Если подшипник работает быстро, нельзя выбирать смазку только по принципу «чем гуще, тем лучше»: избыточная вязкость может повысить трение и температуру, а неподходящая консистенция - затруднить поступление смазки к контактным поверхностям.
Полезно также выяснить, как меняется режим смазки после технического обслуживания. Если в узел внесли другой продукт или изменили способ подачи, нужно учитывать его совместимость с остатками прежней смазки и фактические рабочие условия. Не следует считать класс NLGI достаточным описанием материала: он не отвечает на вопрос, подходит ли вязкость базового масла конкретному подшипнику.
Почему специализированная смазка может ускорить износ
Смазка для узкой задачи не обязательно подходит любому подшипнику.
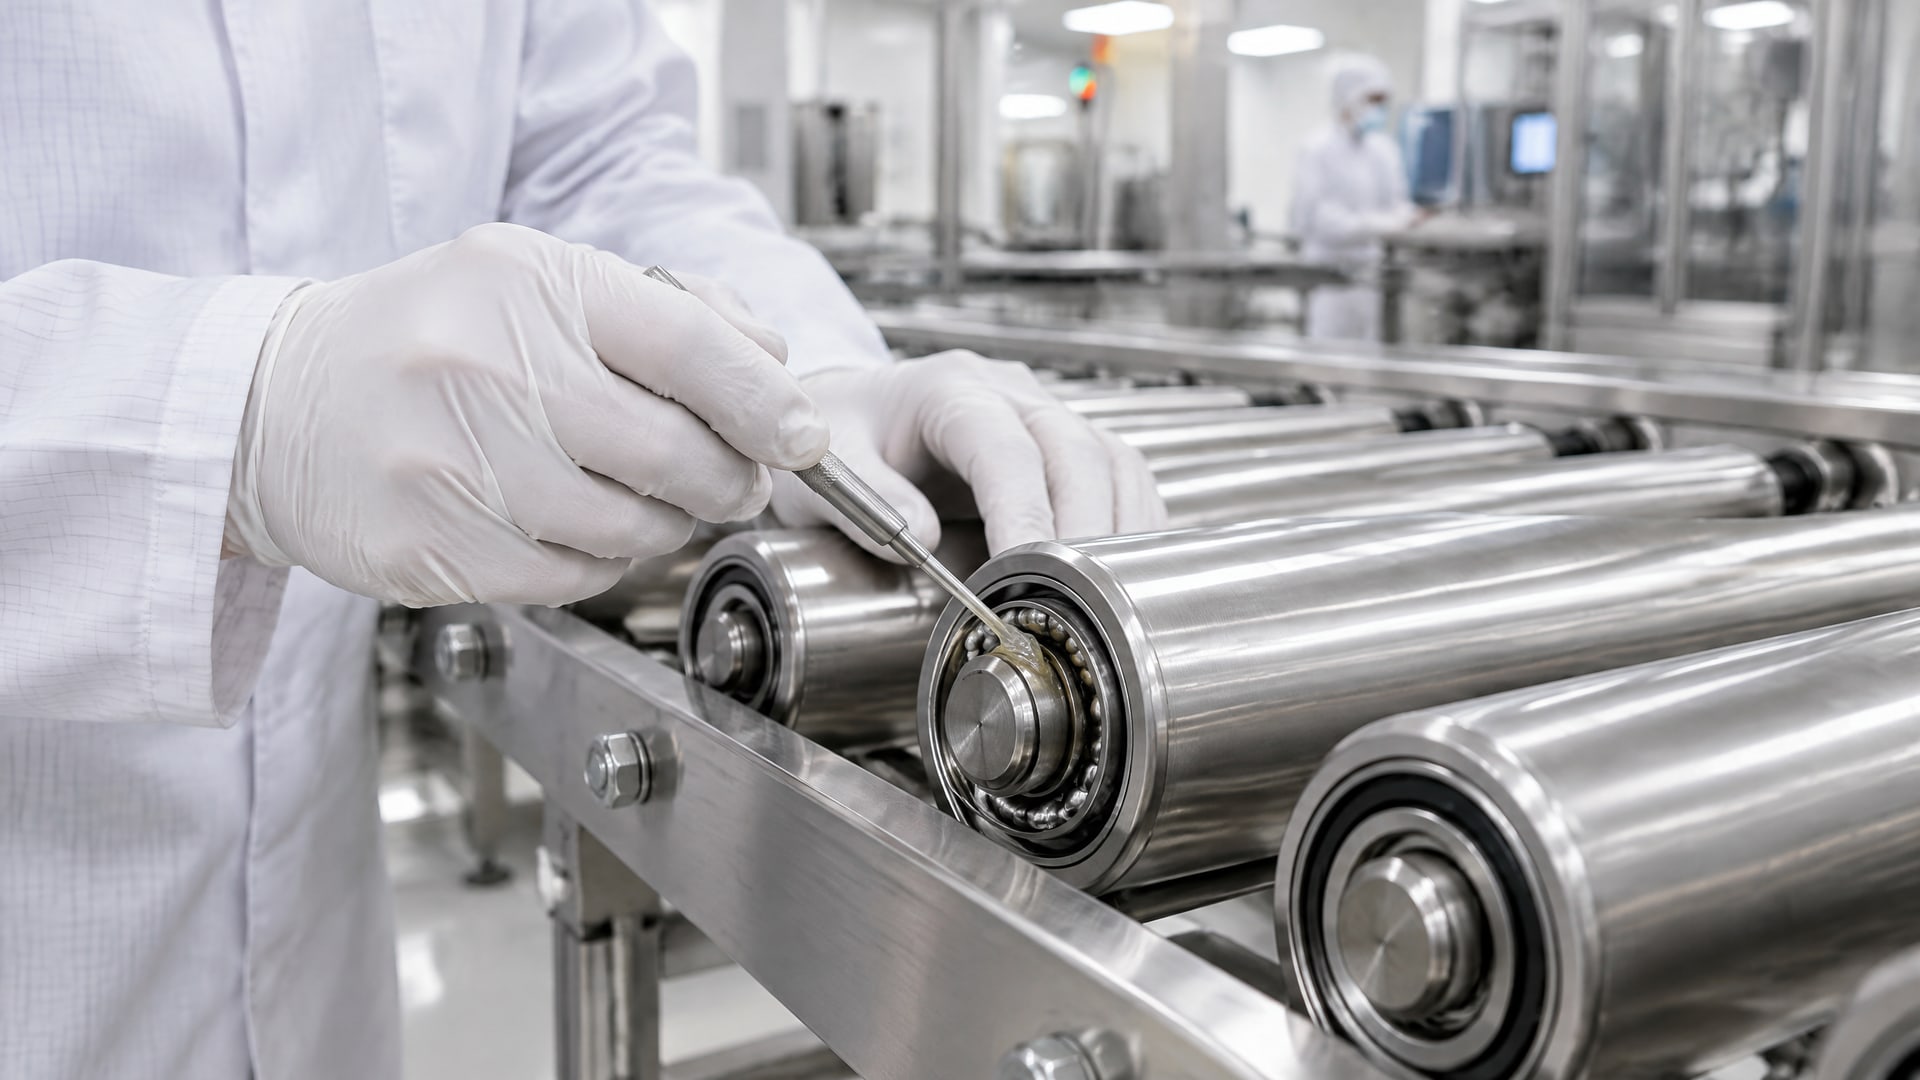
Материал, выбранный из-за водостойкости, допуска для пищевого производства или термостойкости, все равно должен соответствовать скорости, нагрузке и рабочей температуре узла. Если эти параметры не совпадают, подшипник может перегреваться или работать с недостаточной толщиной пленки. Поэтому при росте износа стоит проверить не только назначение смазки, но и ее вязкостные характеристики.
Еще одна частая ошибка - подбирать продукт по одному номиналу вязкости при 40 °C. При повышении температуры вязкость масла может снижаться, поэтому для горячего узла важны параметры при фактической рабочей температуре и индекс вязкости. Для спецификации по ISO 3448 допуск по вязкости базового масла указан в пределах ±10% от номинала. Это характеристика соответствия спецификации, а не универсальный допуск для любой смазки или готового узла.
Симптом «смазка заклинивание подшипников» не означает, что заклинивание вызвала только сама смазка. Проверяют, не выросли ли трение и температура из-за избыточной вязкости, поступает ли смазка в контактную зону и соответствует ли ее консистенция способу подачи. Одновременно учитывают нагрузку и скорость: оценка одного свойства без остальных может привести к неверной замене материала.
Для рабочей диагностики полезно зафиксировать:
фактическую температуру подшипника во время работы;
скорость вращения и характер нагрузки;
вязкость базового масла при рабочей температуре;
класс NLGI и способ подачи смазки;
наличие изменений в режиме обслуживания или применяемом материале.
Собранные данные сопоставляют со спецификацией подшипника и условиями процесса. Если узел работает в горячем режиме или под ударной нагрузкой, нельзя переносить на него параметры, подходившие для более легких условий.
Пищевая смазка для подшипников: как понимать H1 и H2
Пищевой допуск не гарантирует, что смазка оптимальна для любого подшипника в пищевом оборудовании.
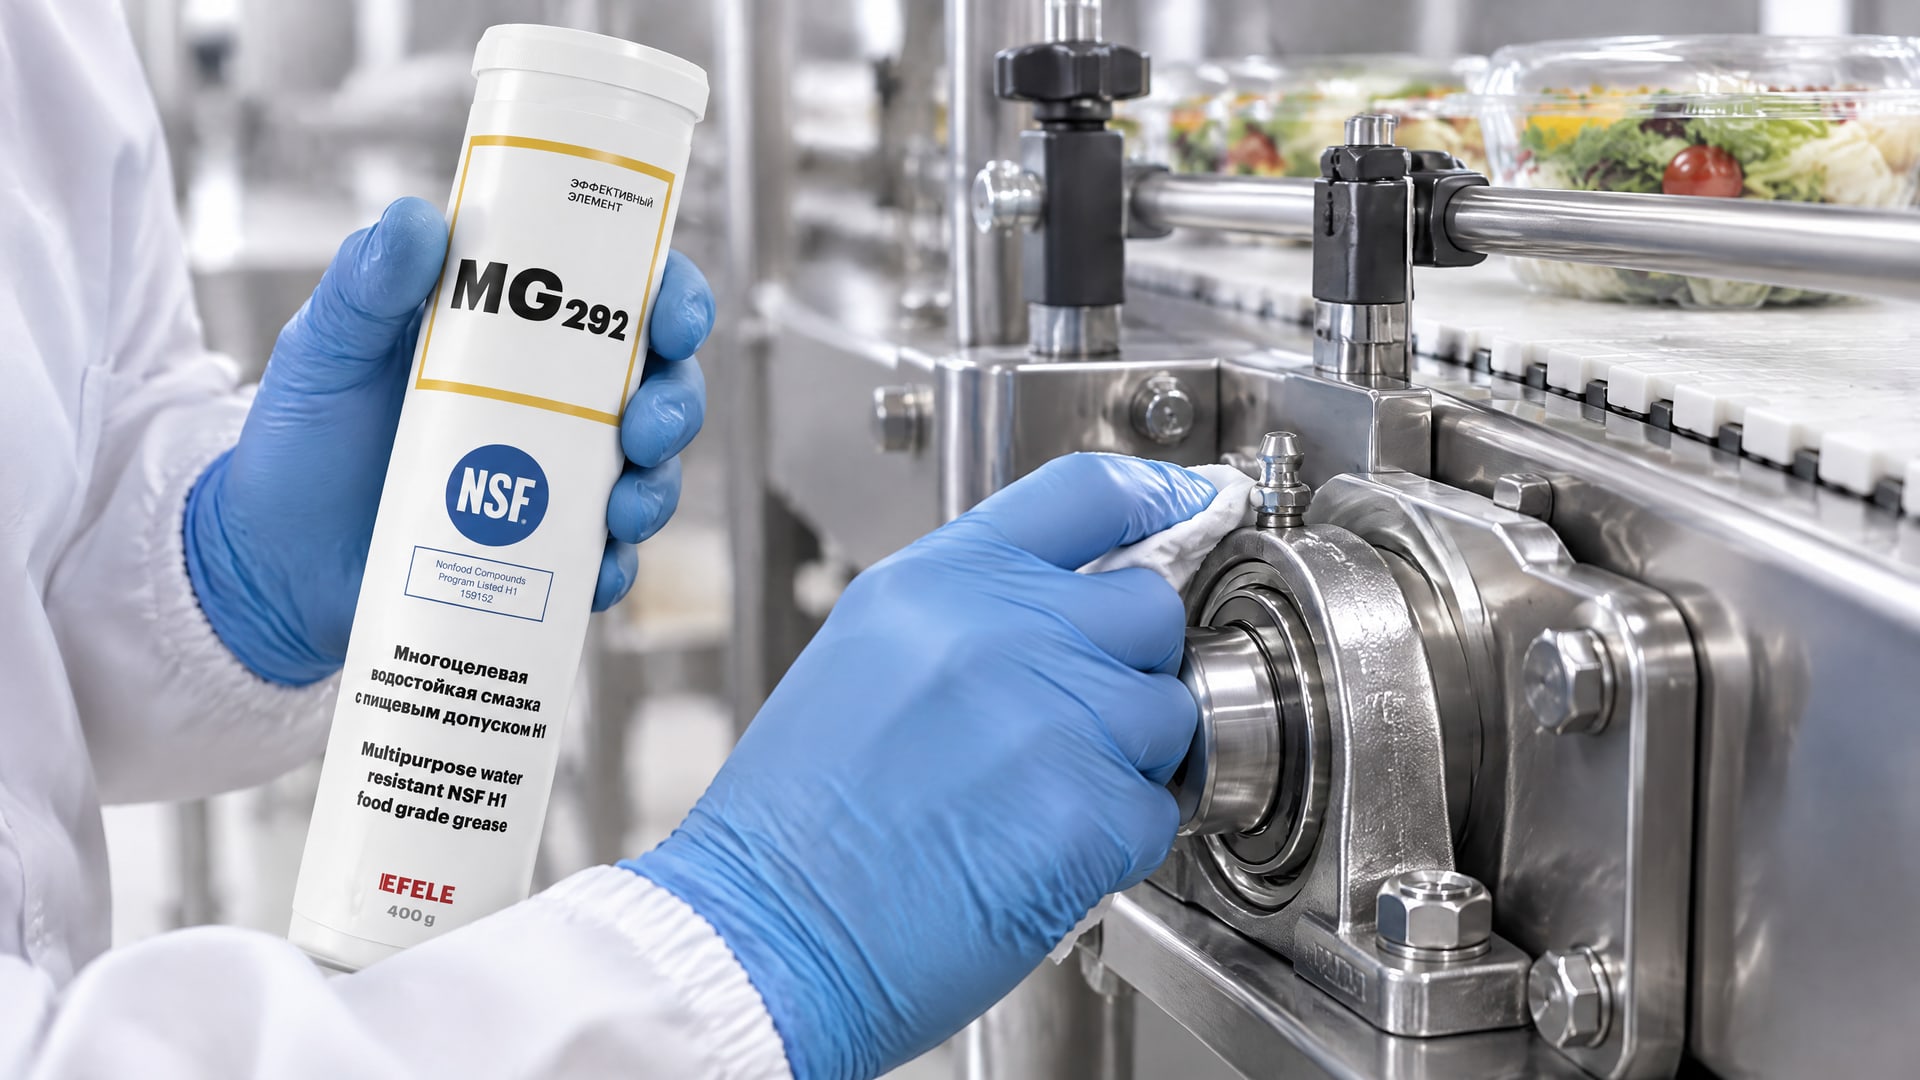
Он определяет допустимость контакта с пищей, но не заменяет подбор вязкости базового масла и консистенции с учетом скорости, температуры, нагрузки, уплотнений и мойки. Поэтому выражение «пищевая смазка для подшипников» описывает только часть требований к выбору.
H1 применяют там, где возможен случайный контакт смазки с пищей. Для этой категории в источниках указано ограничение такого контакта до 10 ppm и требование использовать вещества, разрешенные FDA 21 CFR 178.3570. H2 выбирают для зон без контакта с пищей: контакт с продуктом для этой категории запрещен. H2 не является более строгой или более качественной категорией, чем H1; это другой сценарий применения.
В пищевом производстве смазка должна одновременно отвечать требованиям по допуску и подходить к рабочему режиму узла. Если есть вероятность попадания смазки на продукт, класс H1 нужен именно из-за этого риска. Для зоны без контакта допустим H2, если это соответствует санитарным требованиям предприятия. В обоих случаях несоответствие вязкости, скорости или температуры может привести к ускоренному износу.
Если при мойке на подшипник воздействуют вода и моющие растворы, в подборе учитывают водостойкость и условия работы после мойки. При таком сценарии EFELE MG-292 рассматривают как водостойкую смазку NSF H1 с заявленной работой в широком диапазоне температур. Ее применение имеет смысл оценивать вместе с риском случайного контакта с пищей и фактическими параметрами подшипника, а не только по пищевому классу.
Совет инженера
Сценарий: подшипник работает в зоне, где важны и водостойкость, и термостойкость, а нагрузка повышена. Что проверяют: рабочую температуру, скорость, нагрузку, требуемую вязкость базового масла и необходимость допуска H1. Итог: EFELE SG-392 рассматривают как термо-водостойкую смазку NSF H1 для такого сочетания условий, после чего ее параметры сверяют со спецификацией узла.
Как подобрать смазку и сохранить ресурс подшипника
Подбор начинают с условий эксплуатации, а не с названия или узкой специализации продукта.
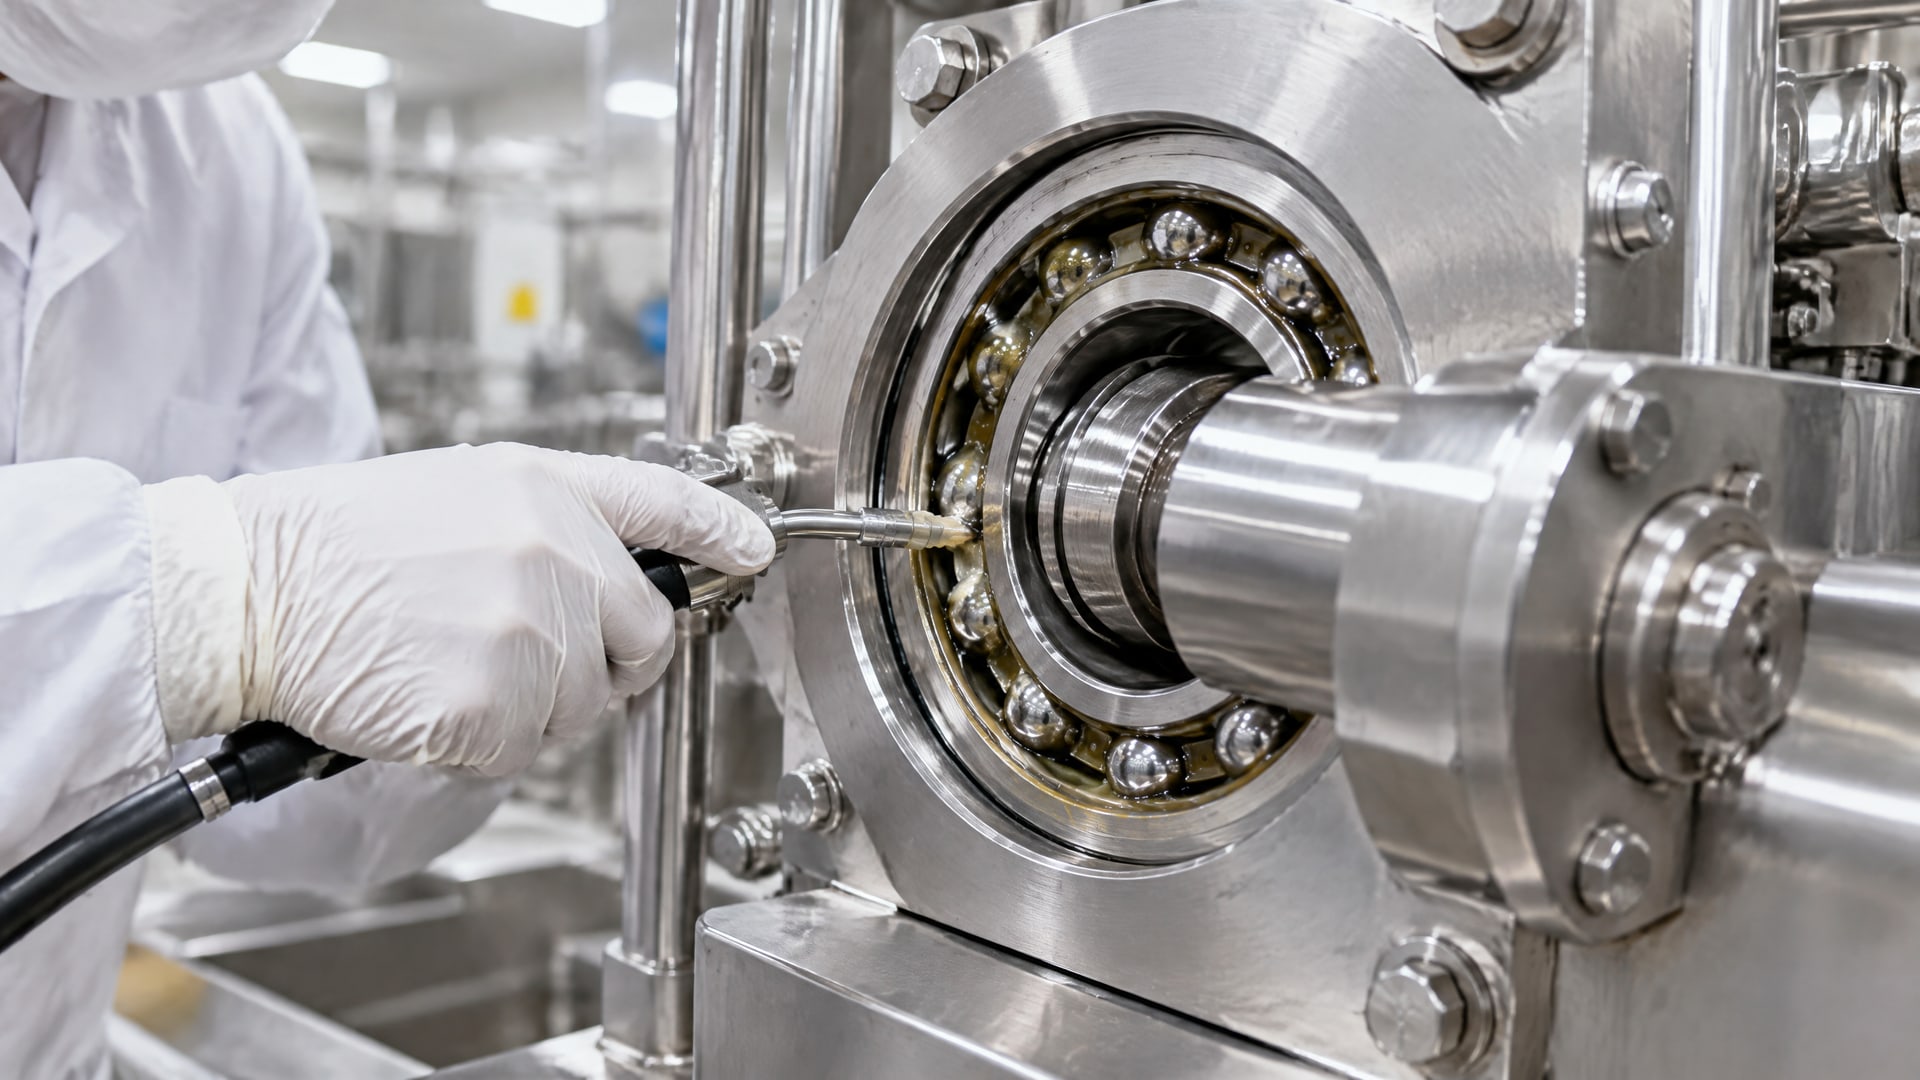
Уточняют конструкцию подшипника, скорость, нагрузку и температуру в рабочем режиме. Затем определяют требуемую вязкость базового масла и выбирают консистенцию, которая обеспечит поступление смазки к контактным поверхностям. Для подшипников качения часто рассматривают классы NLGI 1-3, но окончательный выбор зависит от конструкции и способа смазывания.
Показатель вязкостного отношения κ помогает оценить режим смазки: чем он выше, тем лучше условия образования пленки и потенциальный ресурс, но вместе с этим растут потери на трение. Для большинства применений рабочая область находится примерно в диапазоне κ от 1 до 4. Это не отменяет учета температуры, скорости и нагрузки: одно значение не может заменить оценку условий работы конкретного узла.
Практический алгоритм проверки может выглядеть так:
Зафиксировать рабочую температуру, скорость вращения и нагрузку, включая ударные режимы.
Сверить требуемую вязкость масла с параметрами при рабочей температуре.
Отдельно определить подходящий класс NLGI и проверить способ подачи смазки.
Для пищевого оборудования установить, возможен ли случайный контакт с продуктом, и выбрать категорию H1 или H2 по сценарию.
Проверить совместимость с уплотнениями и условиями мойки.
После замены смазки наблюдать за температурой и состоянием подшипника в штатном режиме.
Такая последовательность помогает избежать ситуации, когда решение принимают только по одному признаку: пищевому допуску, высокой консистенции или заявленной термостойкости. Если износ сохраняется, нужно повторно проверить параметры рабочего режима и соответствие выбранной смазки спецификации. Оценивать эффект замены следует по состоянию узла и условиям эксплуатации, а не по слову «специализированная» в описании материала.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипника?
Универсального значения нет: вязкость выбирают по типу подшипника, температуре, скорости и нагрузке. Для шариковых и цилиндрических роликовых подшипников приводится ориентир выше 13 мм²/с при рабочей температуре, для упорных роликовых - не ниже 30 cSt. Эти значения нужно сверять с требованиями конкретного узла.
Какая вязкость смазки нужна для ступичных подшипников?
По одному названию узла определить вязкость нельзя. Нужно учитывать конструкцию подшипника, температуру, скорость и нагрузку в конкретном автомобиле или механизме. Для выбора сверяют спецификацию узла и параметры смазки при рабочей температуре, а класс NLGI рассматривают отдельно от вязкости базового масла.
Может ли слишком густая смазка вызвать перегрев или заклинивание подшипника?
Избыточная вязкость может повысить трение и температуру, а слишком жесткая консистенция способна ухудшить поступление смазки в зону контакта. Однако заклинивание нельзя объяснять только густотой: проверяют также нагрузку, скорость, рабочую температуру, способ подачи и соответствие смазки спецификации подшипника.
Чем отличаются пищевые смазки H1 и H2?
H1 допускает только случайный контакт смазки с пищей. H2 предназначен для зон, где контакт с пищей запрещен. Эти классы описывают допустимость контакта, а не уровень защиты от износа. Для подшипника дополнительно подбирают вязкость базового масла и консистенцию с учетом условий работы.
Означает ли высокий класс NLGI более высокую вязкость?
Нет. NLGI характеризует консистенцию пластичной смазки, а вязкость относится к ее базовому маслу. Это разные параметры. При подборе подшипниковой смазки отдельно учитывают рабочую вязкость, скорость, температуру и нагрузку, а затем выбирают подходящую консистенцию и способ подачи.
Заключение
Повышенный износ при использовании специализированной смазки часто возникает из-за несоответствия вязкости базового масла рабочему режиму, а не из-за самого факта ее специального назначения. Для подбора учитывают температуру, скорость, нагрузку, консистенцию NLGI и, если речь идет о пищевом оборудовании, допустимость контакта с продуктом. Вязкость смазки подшипников оценивают при рабочей температуре и сверяют со спецификацией узла.
Следующий шаг - зафиксировать фактические условия работы изнашивающегося подшипника и сравнить их с характеристиками применяемой смазки. Если параметры не совпадают, подбор проводят заново с учетом конструкции, режима и способа подачи, а результат оценивают по работе узла после замены.