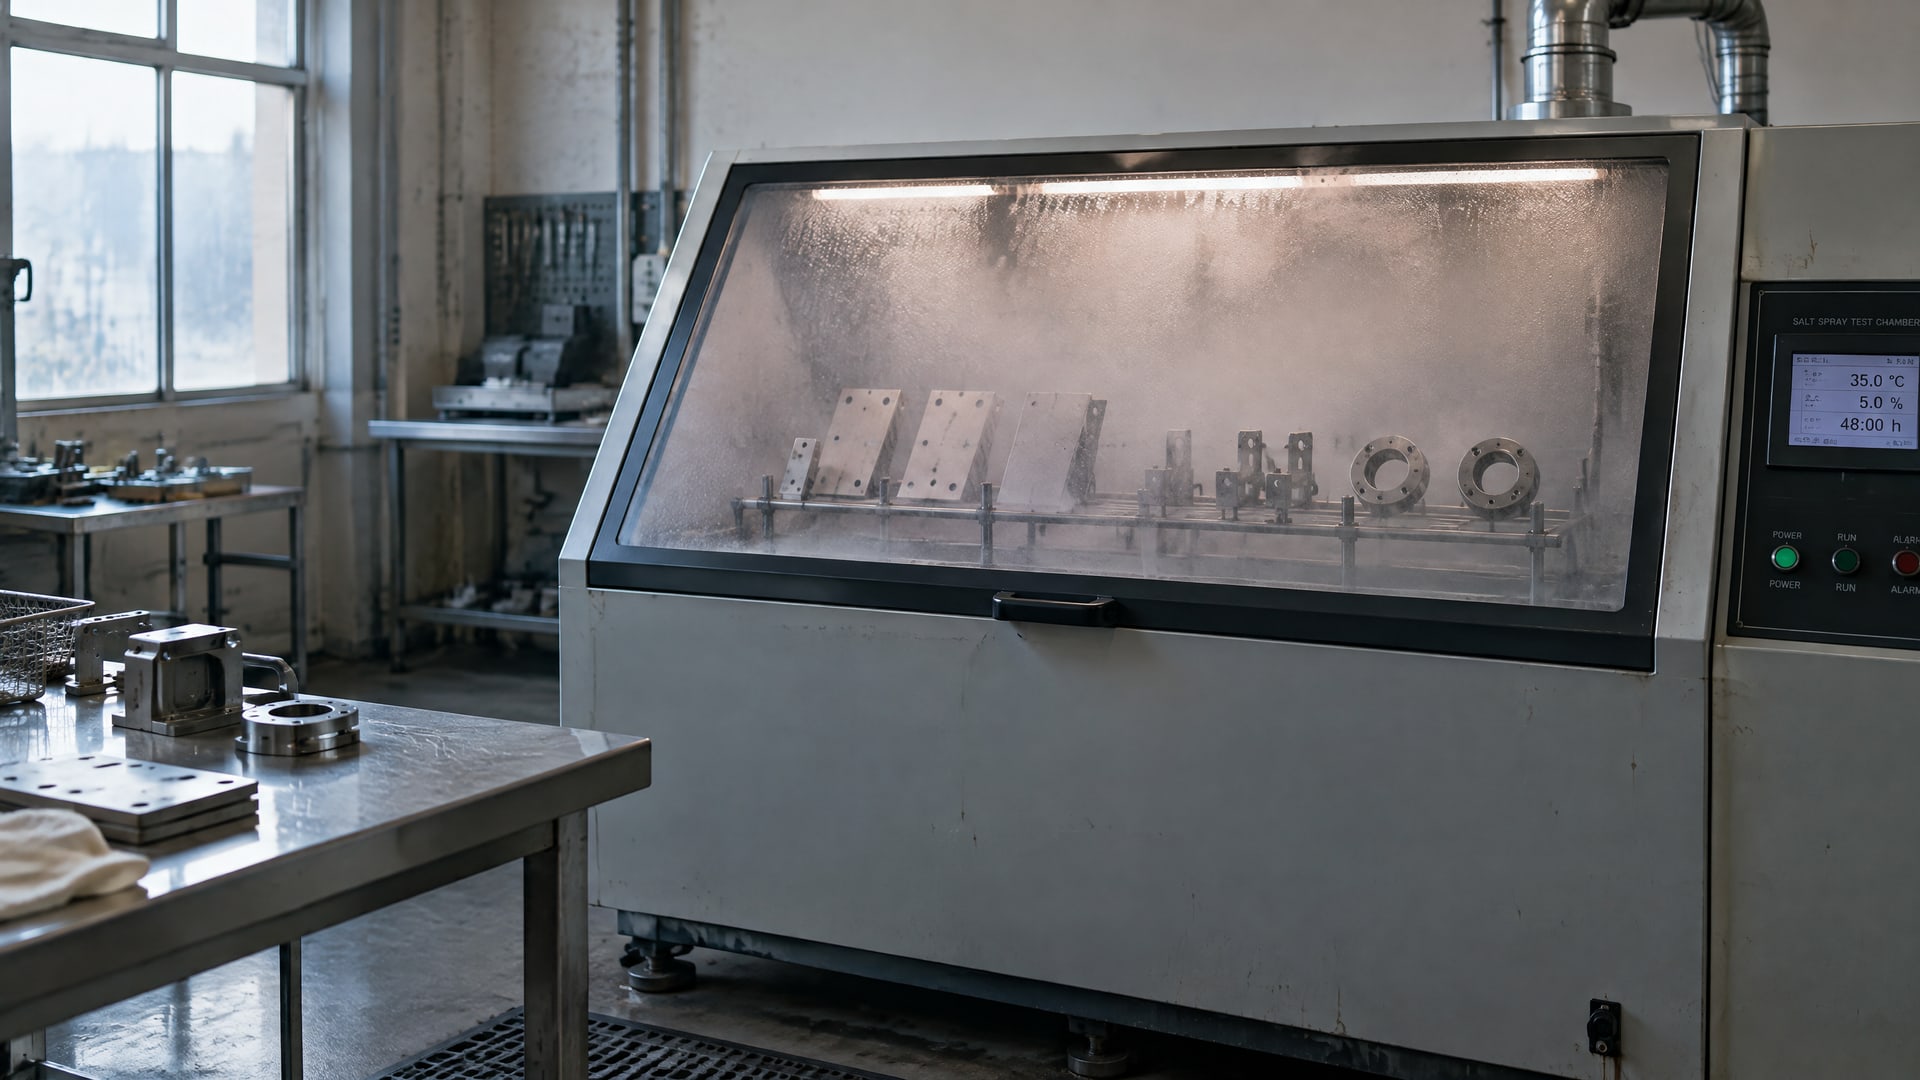
Перевести результат испытания в камере соляного тумана в конкретный срок службы покрытия в скважине нельзя. Часы в камере помогают сравнивать покрытия и контролировать качество процесса, но не дают универсального прогноза эксплуатации: реальная стойкость зависит от условий в скважине, материала основы, подготовки поверхности и свойств покрытия.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают защитные покрытия или рассматривают замену импортных решений. Разберем, что показывает испытание в солевом тумане, какие условия нужно учитывать при оценке скважинного оборудования и как корректно сравнивать лабораторные результаты.
Что показывает испытание в солевом тумане
Испытание в солевом тумане - ускоренный лабораторный тест, который проводят в заданных условиях.
Для нейтрального соляного тумана, или NSS, в ASTM B117 и ISO 9227 предусмотрены раствор NaCl концентрацией 5% и температура около 35°C. Такой режим помогает воспроизводимо оценивать поведение образцов и сопоставлять результаты при одинаковых условиях.
Результат испытания часто выражают количеством часов до появления признаков отказа или до достижения установленного критерия. Но число часов имеет смысл только вместе с описанием метода и критерия оценки. Например, важно знать, что именно считали отказом: коррозию основы, дефект покрытия или другое наблюдаемое изменение. Без этой информации цифра сама по себе мало говорит о ресурсе изделия.
Когда результаты можно сравнивать
Для корректного сравнения образцы должны быть сопоставимы по ключевым параметрам. Если различаются материал подложки, толщина покрытия, подготовка поверхности или критерий отказа, результаты не дают надежного основания для выбора. Даже одинаковое время испытания в разных тестовых режимах не обязательно означает одинаковую коррозионную стойкость.
Часы в камере применяют прежде всего для контроля качества и сравнительной оценки. Они помогают проверить, выдерживает ли покрытие заданный тест, и выявить различия между образцами при неизменных условиях. Это не универсальная шкала срока службы защитного покрытия.
При оценке отчета об испытании проверьте:
стандарт и режим испытания;
материал основы и подготовку поверхности;
толщину покрытия;
критерий отказа;
наличие результатов для одинаково подготовленных образцов.
Таким образом, испытание по ASTM B117 или ISO 9227 отвечает на ограниченный вопрос: как образец ведет себя в конкретном лабораторном режиме. Оно не воспроизводит весь набор условий, в которых работает нефтедобывающее оборудование, поэтому не заменяет оценку эксплуатационной среды.
Почему срок службы покрытия нельзя рассчитать по часам в камере
Общего пересчета часов NSS в годы службы нет.
Связь между результатом солевого тумана и долговечностью в поле может отсутствовать или сильно зависеть от конкретной системы покрытия. Поэтому утверждение «покрытие выдержало определенное число часов, значит, прослужит столько-то лет» не подтверждается одним лишь лабораторным тестом.
Камера создает контролируемый режим с раствором NaCl концентрацией 5% и температурой около 35°C. В скважине на покрытие одновременно могут влиять температура, давление, H₂S и CO₂, соленость, вода и химические среды, абразивное воздействие, а также режимы остановки и пуска. Эти параметры отличаются от условий непрерывного нейтрального соляного тумана. Поэтому одинаковый результат в камере не гарантирует одинакового поведения разных покрытий в эксплуатации.
Ресурс зависит от среды
Для оценки защитного покрытия сначала описывают условия его работы, а уже затем выбирают лабораторные проверки. В отраслевых материалах встречаются классы долговечности по среде: до 7 лет, 7-15 лет, 15-25 лет и свыше 25 лет. Это категории для условий эксплуатации, а не результат перевода часов испытания в годы.
Для более реалистичной оценки коррозионной стойкости вместо непрерывного NSS рассматривают циклические испытания. В качестве режима, более близкого к прибрежной коррозии, упоминается ASTM G85 Annex A5. При этом и циклический тест не превращается в универсальный прогноз для скважины: его результат нужно соотносить с фактической средой и конструкцией изделия.
В требованиях к покрытию полезно отдельно фиксировать:
среду и режимы эксплуатации;
критерий лабораторного отказа;
условия подготовки поверхности и нанесения;
результаты сравнительных и полевых проверок.
Такой подход позволяет обсуждать не абстрактный «срок службы полимерного покрытия», а ожидаемое поведение конкретной системы на конкретной детали. Лабораторные часы остаются частью оценки, но не подменяют данных об эксплуатации.
Как оценивать покрытия скважин
Покрытия скважин выбирают не по одной цифре в протоколе, а по системе целиком.
Важны металл основы, подготовка поверхности, адгезия, совместимость с флюидами, температурные и механические воздействия, а также возможность ремонта. Если хотя бы один из этих факторов отличается от условий, для которых оценивали покрытие, лабораторный результат может оказаться недостаточным для принятия решения.
Перед испытаниями следует описать среду конкретной скважины. В исходных параметрах учитывают температуру, давление, наличие H₂S и CO₂, соленость, абразив, воду и химические среды, а также режимы остановки и пуска. Такой перечень помогает сформировать требования к покрытию и выбрать подходящие методы проверки. Сам факт испытания в растворе NaCl концентрацией 5% при температуре около 35°C не подтверждает стойкость к каждому из перечисленных факторов.
Лабораторная проверка и полевая валидация
Для агрессивных условий полезно сочетать лабораторные испытания с полевой валидацией. Если покрытие испытывают в камере по ISO 9227 или ASTM B117, протокол должен описывать образец, подготовку поверхности и критерий отказа. Для оценки, более близкой к прибрежной коррозии, можно рассмотреть циклический режим ASTM G85 Annex A5, но применимость метода к скважинным условиям нужно оценивать отдельно.
Инженеру и закупщику стоит запросить не только итоговое число часов, но и методику испытания. Важно понимать, на каких образцах получили результат, как подготовили поверхность и какие изменения считали отказом. При сравнении покрытий должны совпадать подложка, толщина, подготовка и критерии оценки. Иначе различия в результатах могут объясняться не свойствами самого покрытия, а условиями испытания.
Так формируют обоснованную программу оценки: сначала описывают эксплуатационную среду, затем выбирают лабораторные методы, а после сопоставляют их результаты с данными в поле. Универсального срока службы покрытия для всех скважин такая программа не устанавливает, но помогает проверить пригодность решения для заданных условий.
Фосфатирование нержавеющей стали и другие вопросы подготовки поверхности
Фосфатирование нержавеющей стали обычно не дает ожидаемого результата: пассивная оксидная пленка мешает реакции.
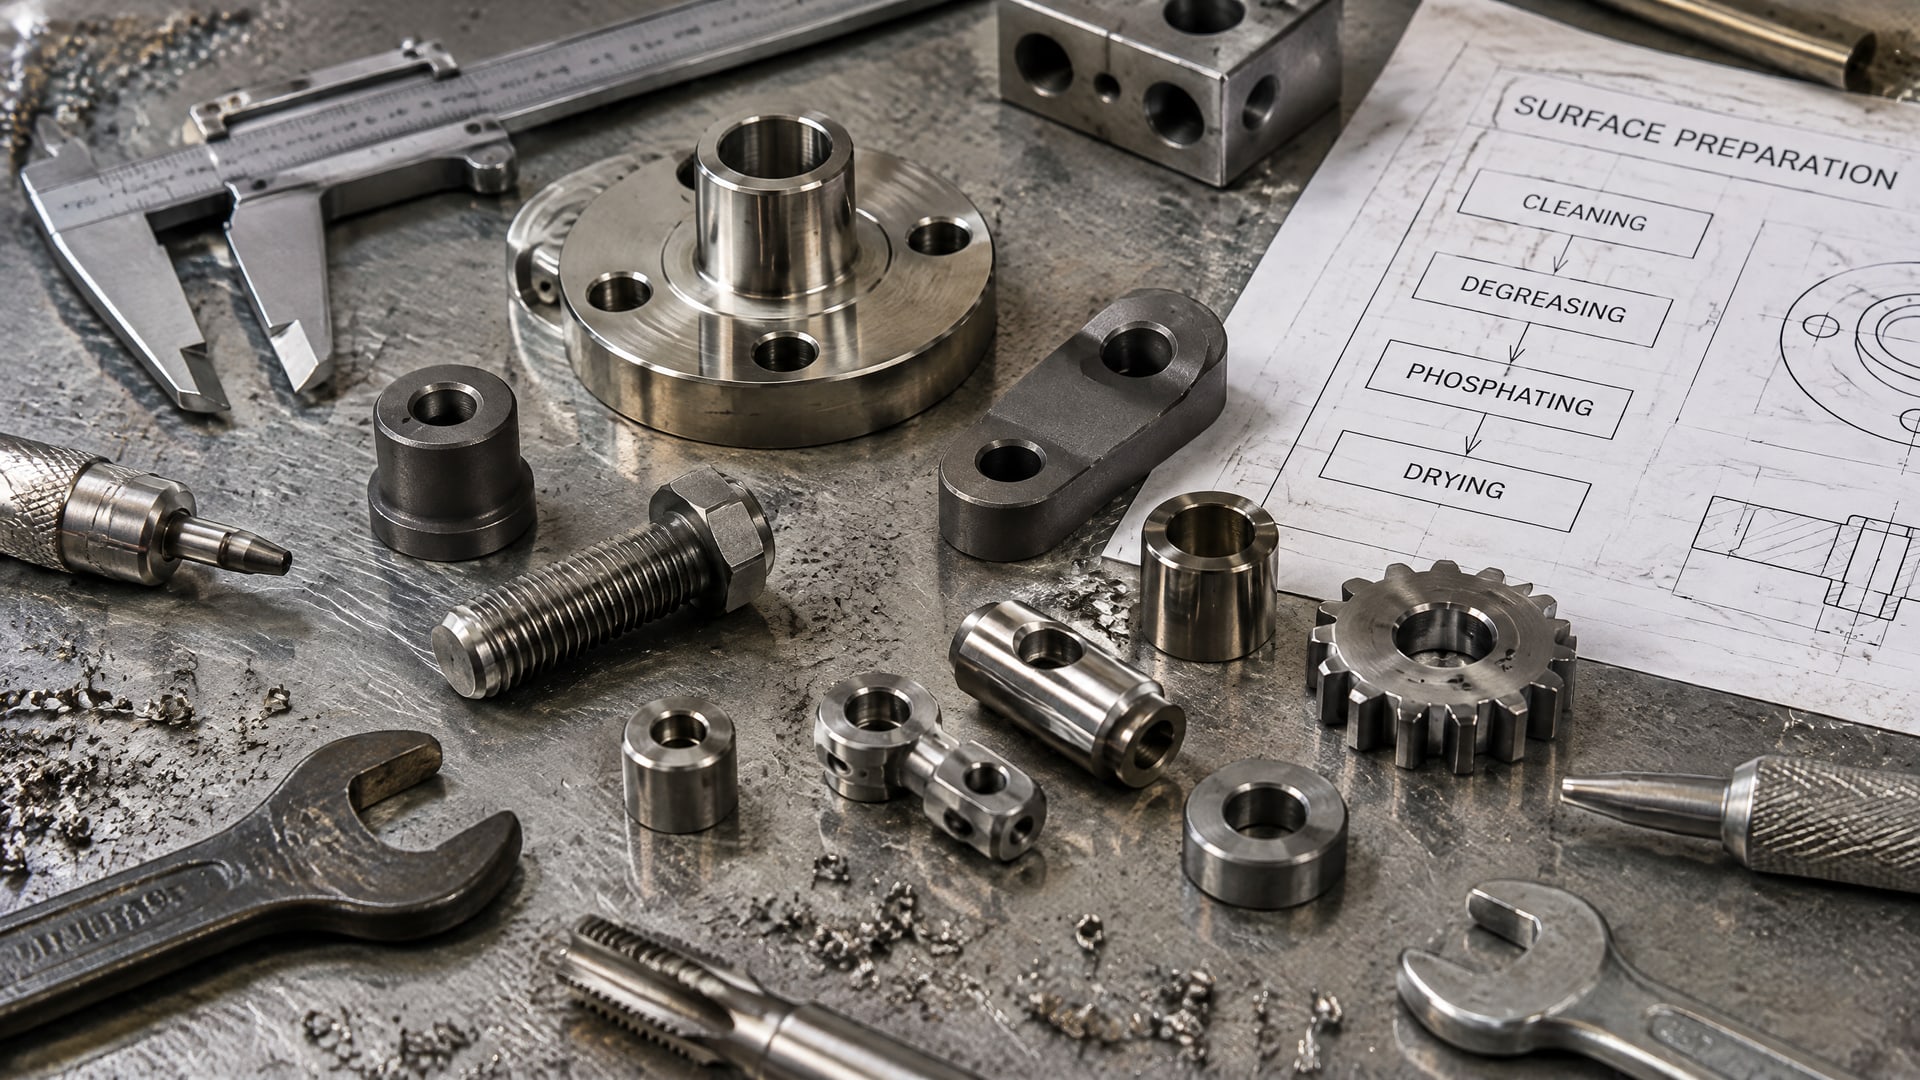
Для нержавеющей стали стандартным процессом защиты поверхности считают пассивацию, в том числе цитратную по ASTM A967. Поэтому вопрос «подойдет ли фосфатирование» следует решать с учетом марки металла и технологии обработки, а не переносить практику для углеродистой стали на нержавеющую.
Для фосфатных конверсионных покрытий в европейской практике указан DIN EN ISO 9717:2018-03. Для испытания солевым туманом упоминается DIN EN ISO 9227:2017-07. Эти документы относятся к разным этапам: один задает требования к фосфатным покрытиям, другой - метод испытания коррозионной стойкости в соляном тумане. Ни один из них сам по себе не устанавливает универсальный срок службы покрытия в скважине.
Как связать подготовку поверхности с оценкой ресурса
Подготовка поверхности влияет на результат всей системы покрытия, поэтому ее нужно фиксировать в протоколе и сохранять одинаковой при сравнительных испытаниях. Если испытывают два состава, но один образец подготовлен иначе, нельзя уверенно отнести разницу в часах только к покрытию. По той же причине результаты для нержавеющей стали и другого металла нельзя механически сопоставлять.
В документации полезно разделять:
материал основы и способ подготовки;
тип покрытия и его толщину;
стандарт и режим испытания;
критерий, по которому определяют отказ.
Такой набор сведений делает сравнение проверяемым. Он также помогает избежать подмены: лабораторный показатель описывает поведение подготовленного образца в заданном режиме, а не срок эксплуатации всей детали. Если речь идет о нержавеющей стали, корректно оценивать именно выбранную систему обработки, включая пассивацию, а не предполагать, что фосфатирование даст аналогичный результат.
Замена импортных покрытий: от лабораторного результата к применению
При замене импортных покрытий нельзя ограничиваться сравнением рекламируемого ресурса в часах.
Сначала проверяют, совпадают ли стандарт испытания, тип образца, подготовка поверхности и критерии отказа. Затем оценивают, насколько лабораторная программа соответствует реальным условиям нефтедобывающего оборудования: флюидам, температуре, механическому воздействию и режимам работы.
Для антифрикционного покрытия на нефтедобывающем оборудовании важны не только коррозионные показатели. Вымывание, фреттинг и холодный пуск требуют оценки в рамках конкретной задачи: с учетом материала основы, характера контакта и эксплуатационной среды. В таком сценарии MODENGY 1002 рассматривают как решение для замены импортного антифрикционного покрытия; для него заявлены низкий коэффициент трения и антикоррозионные свойства. Эти характеристики не заменяют проверки совместимости с узлом и полевой валидации.
Что включить в план квалификации
Техническое сравнение удобно строить по единой программе. В ней фиксируют режим испытания, образцы и критерии оценки, а после лабораторной проверки сопоставляют результат с условиями применения. Если исходные покрытия испытывались разными методами или на разных подложках, цифры часов нельзя напрямую использовать для выбора.
Перед квалификацией замены согласуйте:
условия эксплуатации и возможные воздействия;
материал детали и подготовку поверхности;
критерии лабораторного и эксплуатационного отказа;
методы сравнительных испытаний;
порядок полевой проверки и оценки результата.
Такая процедура помогает оценивать не только начальную коррозионную стойкость, но и пригодность покрытия для конкретного оборудования. При этом ни тест по ASTM B117, ни циклический режим ASTM G85 Annex A5 не следует трактовать как готовый прогноз ресурса в скважине. Решение принимают по совокупности лабораторных данных, требований к узлу и результатов эксплуатации.
Часто задаваемые вопросы
Сколько лет служит покрытие после 1000 часов соляного тумана?
Пересчитать 1000 часов испытания в годы эксплуатации нельзя. Результат зависит от стандарта и режима теста, подложки, толщины покрытия, подготовки поверхности и критерия отказа. В скважине на систему дополнительно влияют температура, давление, флюиды, абразив и режимы работы. Поэтому число часов используют для сравнения при одинаковых условиях, а не как календарный прогноз.
Что показывает испытание по ISO 9227?
ISO 9227 задает испытание коррозионной стойкости в солевом тумане, включая нейтральный режим NSS. Для него применяют раствор NaCl концентрацией 5% и температуру около 35°C. Испытание помогает сравнивать образцы и контролировать качество, но не моделирует полностью скважинную среду и не устанавливает универсальный срок службы покрытия.
Можно ли фосфатировать нержавеющую сталь?
Классическое фосфатирование нержавеющей стали обычно неэффективно, поскольку пассивная оксидная пленка мешает реакции. Для нержавеющей стали стандартным процессом обработки считают пассивацию, в том числе цитратную по ASTM A967. Выбор технологии следует сверять с материалом детали и требованиями к конкретному покрытию.
Как сравнить срок службы полимерного покрытия и импортного аналога?
Сравнивайте образцы, испытанные по одинаковому стандарту и режиму, на одной подложке, с одинаковой подготовкой поверхности и толщиной покрытия. Уточните критерий отказа и проверьте, насколько испытание соответствует условиям применения. Затем подтвердите результат полевой валидацией: лабораторные часы сами по себе не дают прогноза срока службы в скважине.
Заключение
Сроки службы покрытий нельзя надежно определить по числу часов в камере соляного тумана. ASTM B117 и ISO 9227 дают воспроизводимый способ сравнительной оценки, но не переводят лабораторный результат в годы работы в скважине. Для выбора покрытия учитывают среду, основу, подготовку поверхности, свойства системы и результаты полевой проверки.
Следующий шаг - описать условия конкретной скважины и запросить протоколы испытаний с указанием стандарта, подложки, толщины и критерия отказа. Если планируется замена покрытия, сначала сопоставьте исходное и альтернативное решения по одной методике, а затем проверьте их в условиях эксплуатации.