Антифрикционное покрытие - это не просто краска, а сложный многокомпонентный материал, где химическое преобразование структуры (полимеризация) определяет долговечность всей системы защиты. Запекание - это не бытовой нагрев, а процесс, при котором связующее вещество и твердые смазки переходят в новое состояние, заполняют микронеровности поверхности и увеличивают опорную площадь контакта между деталями.
Для инженеров и снабженцев, отвечающих за критичные узлы машин, понимание режимов полимеризации напрямую влияет на надежность конечного продукта. Статья разберет, как температура и время отверждения влияют на качество покрытия, какие ошибки на этапе подготовки поверхности приводят к отслаиванию, и почему стандартные режимы не всегда подходят для всех деталей.
Что такое полимеризация антифрикционного покрытия
Полимеризация - это процесс соединения молекул связующего вещества в длинные цепи, которые образуют прочный каркас.
При этом на молекулярном уровне внутри материала устраняются внутренние напряжения, происходит кристаллизация некоторых компонентов, и покрытие становится твердым и упругим. Сухие смазочные компоненты (твердые смазки) равномерно распределяются в этом каркасе и выходят на поверхность, создавая смазочный слой.
Антифрикционное твердосмазочное покрытие после полимеризации характеризуется тем, что его молекулярная структура больше не меняется при нормальной эксплуатации. Связующее вещество теряет способность к растворению, краска становится химически и механически стойкой. Для инженера это означает, что контроль качества (измерение толщины, проверка адгезии) имеет смысл только после завершения полимеризации, а не сразу после нанесения на ощупь.
Режимы полимеризации: температура, время и состав
Существует два основных режима полимеризации антифрикционных покрытий.
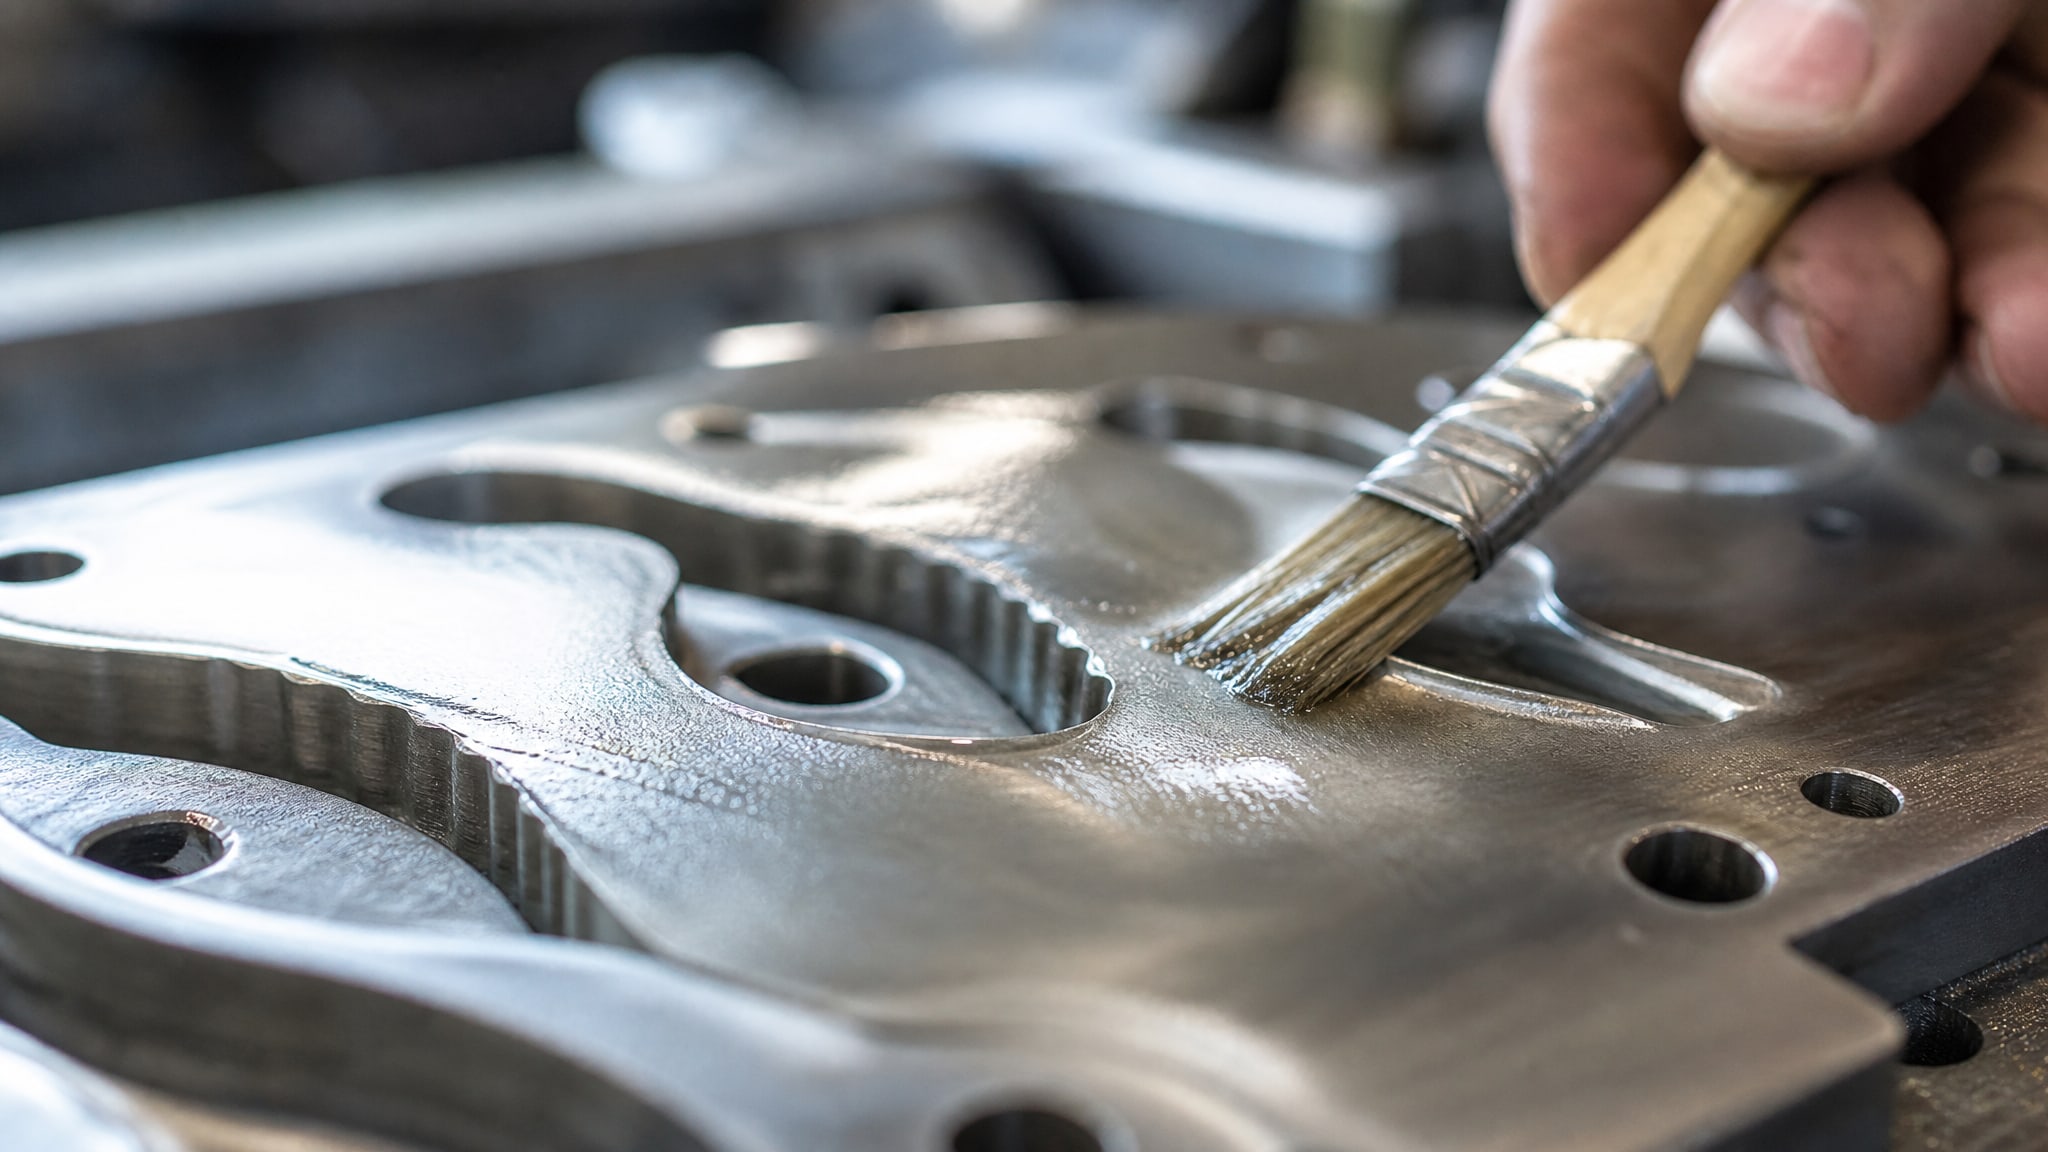
Комнатная температура: некоторые составы отверждаются за счет испарения растворителя и воздействия кислорода воздуха. Время полной полимеризации составляет 2–3 часа в одних случаях и до 12 часов в других. Такие покрытия удобны для ремонтных мастерских и участков, где нет печей.
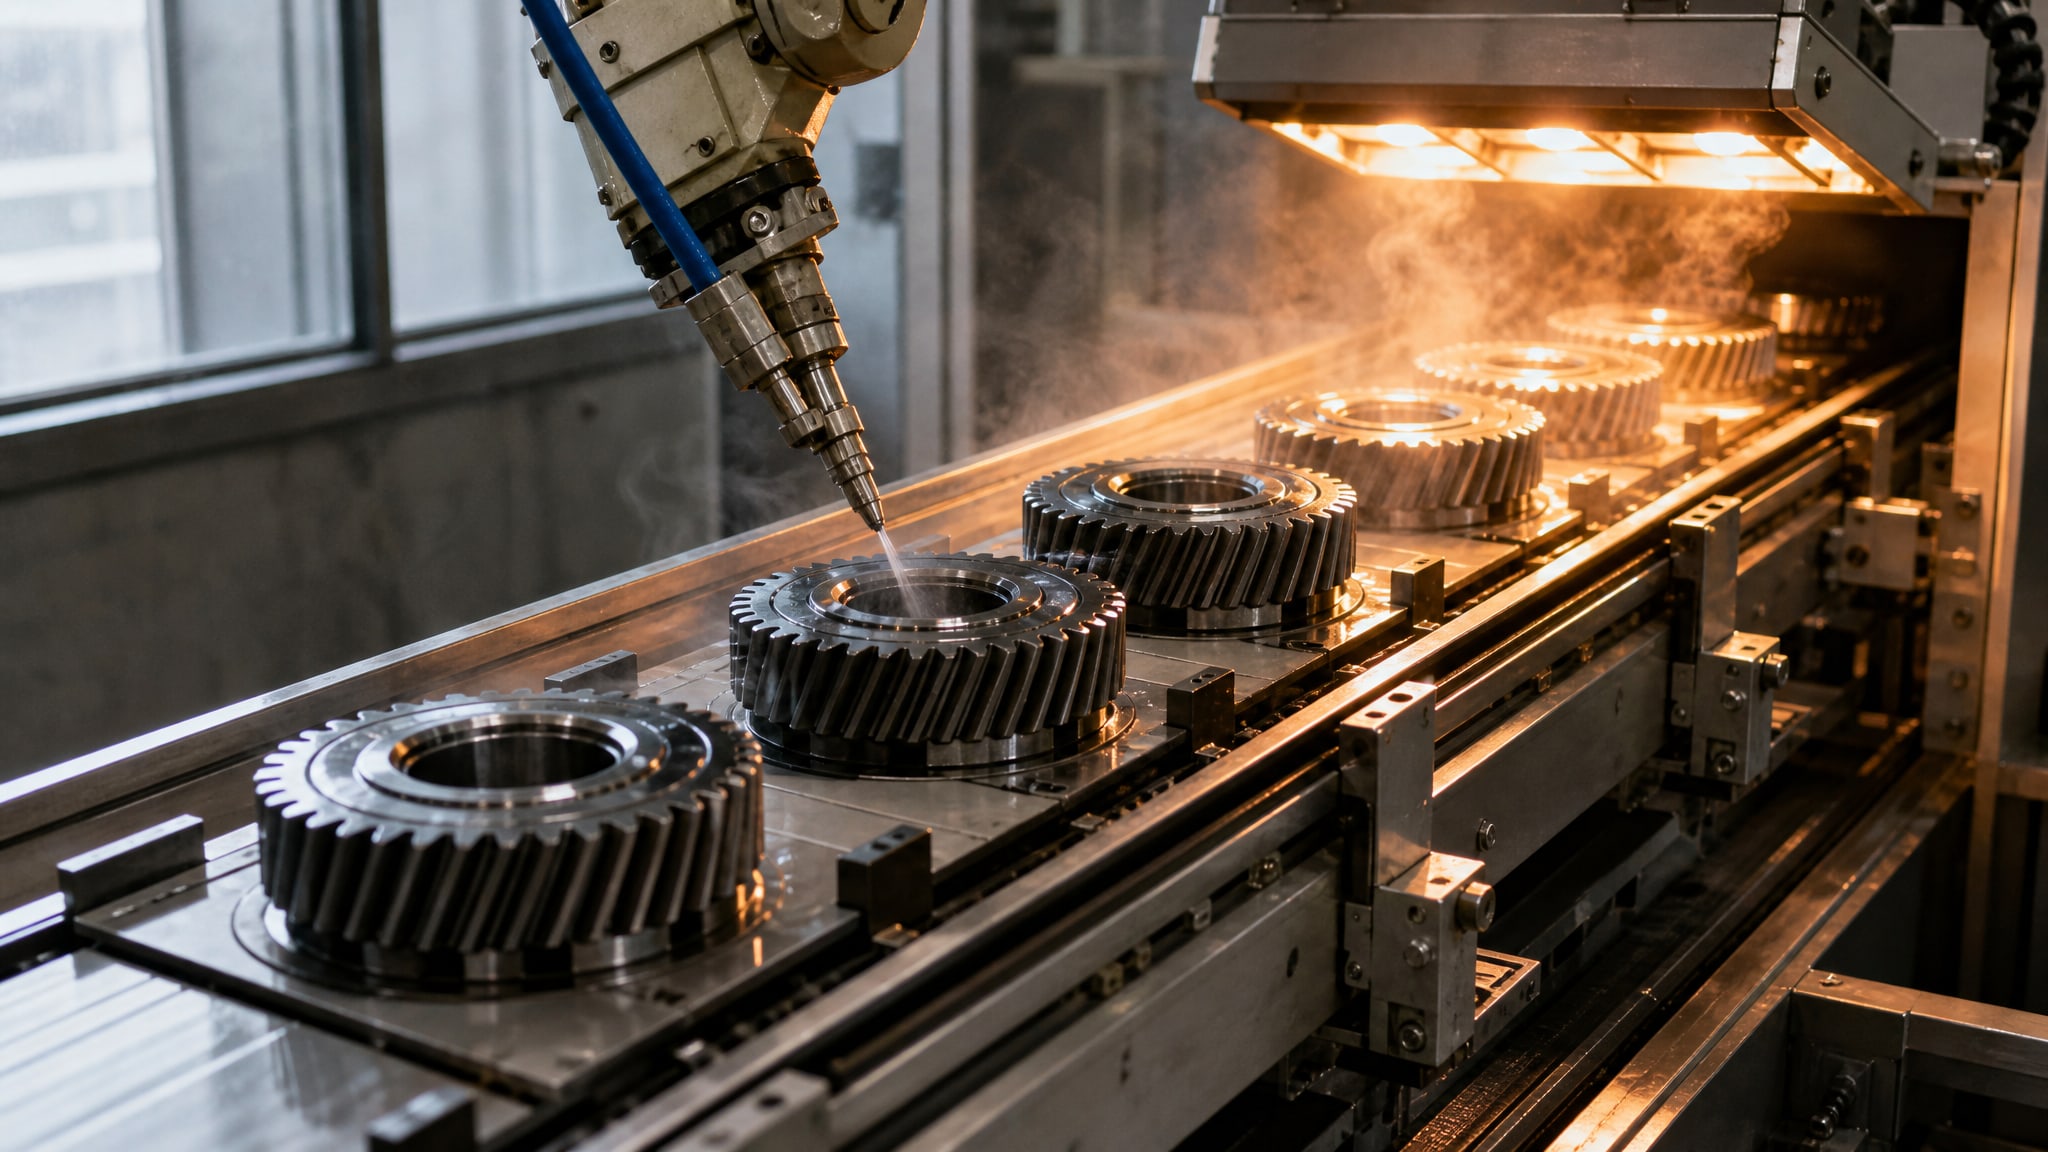
Термическое отверждение: для большинства промышленных антифрикционных покрытий применяется запекание при повышенной температуре. Типичный режим -160–200 °C в течение 10–15 минут. Полная полимеризация происходит за счет термоактивируемых реакций поликонденсации или полимеризации.
Важный момент: при увеличении температуры скорость полимеризации некоторых составов снижается вместо ускорения. Поэтому режим нельзя выбирать «по наитию». Технологический инструктаж производителя покрытия указывает конкретную температуру и время, и эти параметры не взаимозаменяемы. Если на образец рекомендуется +170 °C за 20 минут, то +190 °C за 15 минут может привести к недостаточному отверждению или деградации смазочных компонентов.
Для мелких деталей (болты, втулки, штыри) используют печи с циркуляцией топочных газов, обеспечивающие равномерное прогревание со всех сторон. Для крупных плоских поверхностей (пластины, крышки) эффективнее применять инфракрасное излучение, которое прогревает деталь быстрее и с меньшим энергопотреблением.
Подготовка поверхности: почему обезжиривание критично
Перед нанесением любого антифрикционного покрытия поверхность детали должна быть чистой до атомов.
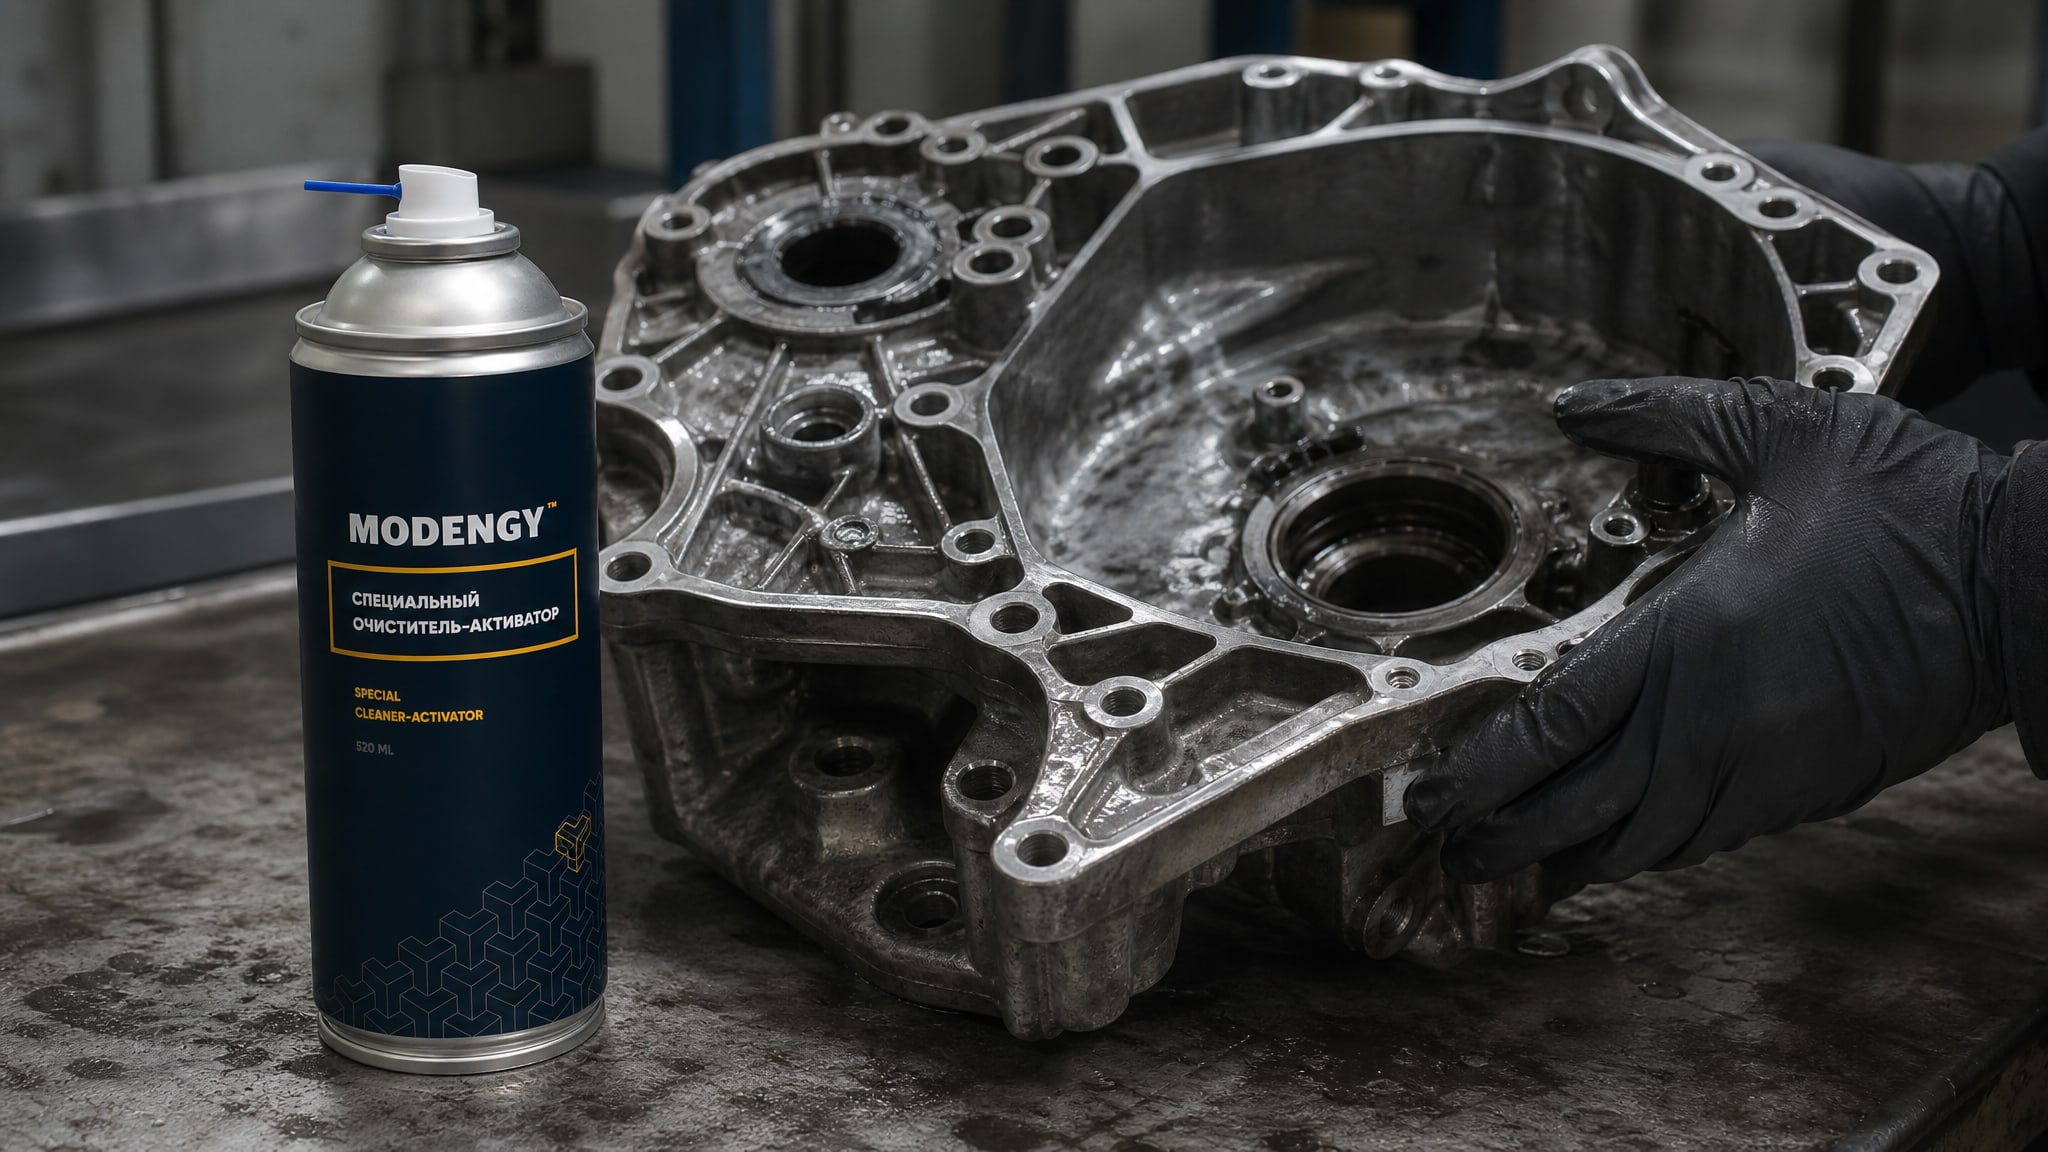
Это не преувеличение: жировые пленки, даже невидимые глазом, создают барьер между основным металлом и покрытием. Во время полимеризации связующее вещество не может проникнуть в микронеровности поверхности, и адгезия (липкость) покрытия остается низкой.
Технология обезжиривания предусматривает многократную промывку детали органическими растворителями или щелочными растворами, удаляющими масло, окислы и пыль. После промывки деталь высушивают на воздухе. Если оставить деталь влажной или в среде с высокой влажностью, водяные пары проникнут в микропоры подложки и будут вытеснять покрытие изнутри, вызывая вздутие.
Для качественной подготовки поверхности перед нанесением антифрикционных покрытий рекомендуется использовать очиститель-активатор MODENGY, который одновременно удаляет жировые загрязнения и активирует микропоры основания, улучшая смачиваемость и адгезию покрытия. После обработки деталь гарантированно готова к нанесению в тот же день.
Влажность воздуха при подготовке и нанесении не должна превышать 50 %. При более высокой влажности вода может попадать в микропоры покрытия, даже если поверхность кажется сухой на ощупь. После запекания такие дефекты могут проявиться как кратеры, вздутие или отслаивание.
Способы нанесения и контроль толщины слоя
Антифрикционное покрытие наносится несколькими методами: распыление (пульверизатор), погружение (для мелких деталей), нанесение кистью, валиком или трафаретной печатью.
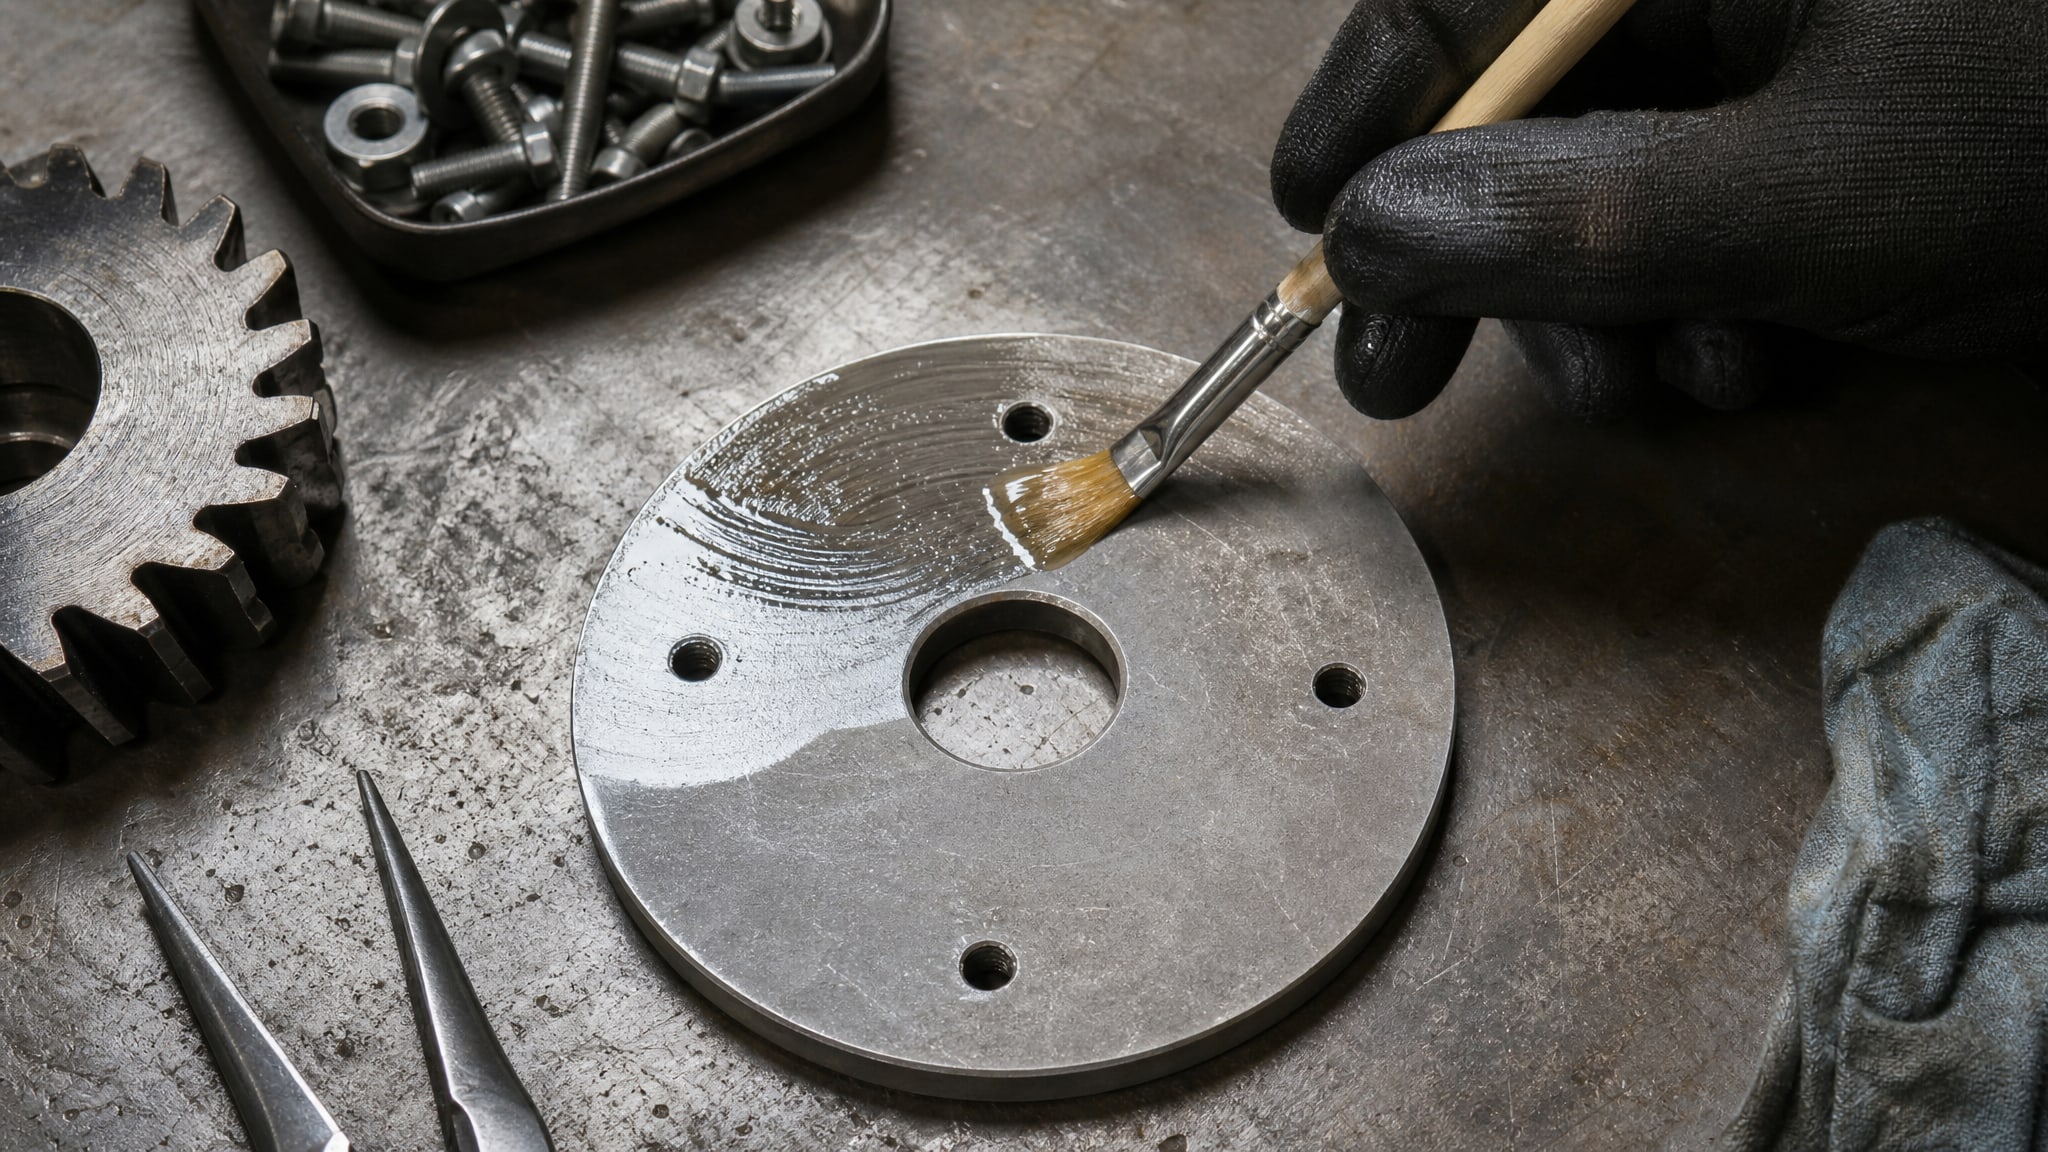
Каждый способ имеет свои ограничения по толщине и равномерности.
Оптимальная толщина слоя составляет 5–20 мкм. При толщине менее 5 мкм смазочный эффект недостаточен, а при превышении 20 мкм покрытие становится хрупким и может откалываться во время эксплуатации. Если нужна тонкая пленка в пределах 5 мкм, состав разбавляют при тщательном перемешивании.
Перед нанесением покрытие необходимо тщательно перемешать, чтобы твердые смазочные компоненты равномерно распределились в связующем веществе. При ручном перемешивании процесс может занимать до 30–40 минут. Если состав плохо перемешан, первые нанесенные слои получат избыток связующего, а последние окажутся перегружены смазочными компонентами - результатом будут неоднородность свойств и отказы в эксплуатации.
Каждый следующий слой наносят только после полного высыхания предыдущего. Контроль толщины выполняют инструментально после полной полимеризации с использованием стандартизированных методов: магнитный метод (ISO 2178) для ферромагнитных оснований, вихретоковый метод (ISO 2360) для цветных металлов, метод обратного рассеяния бета-частиц (ISO 3543). До завершения полимеризации в покрытии остаются растворители и влага, поэтому измеренная толщина будет заниженной.
Полимеризация и свойства готового покрытия
После того как полимеризация завершена, антифрикционное покрытие приобретает стабильные физико-механические свойства.
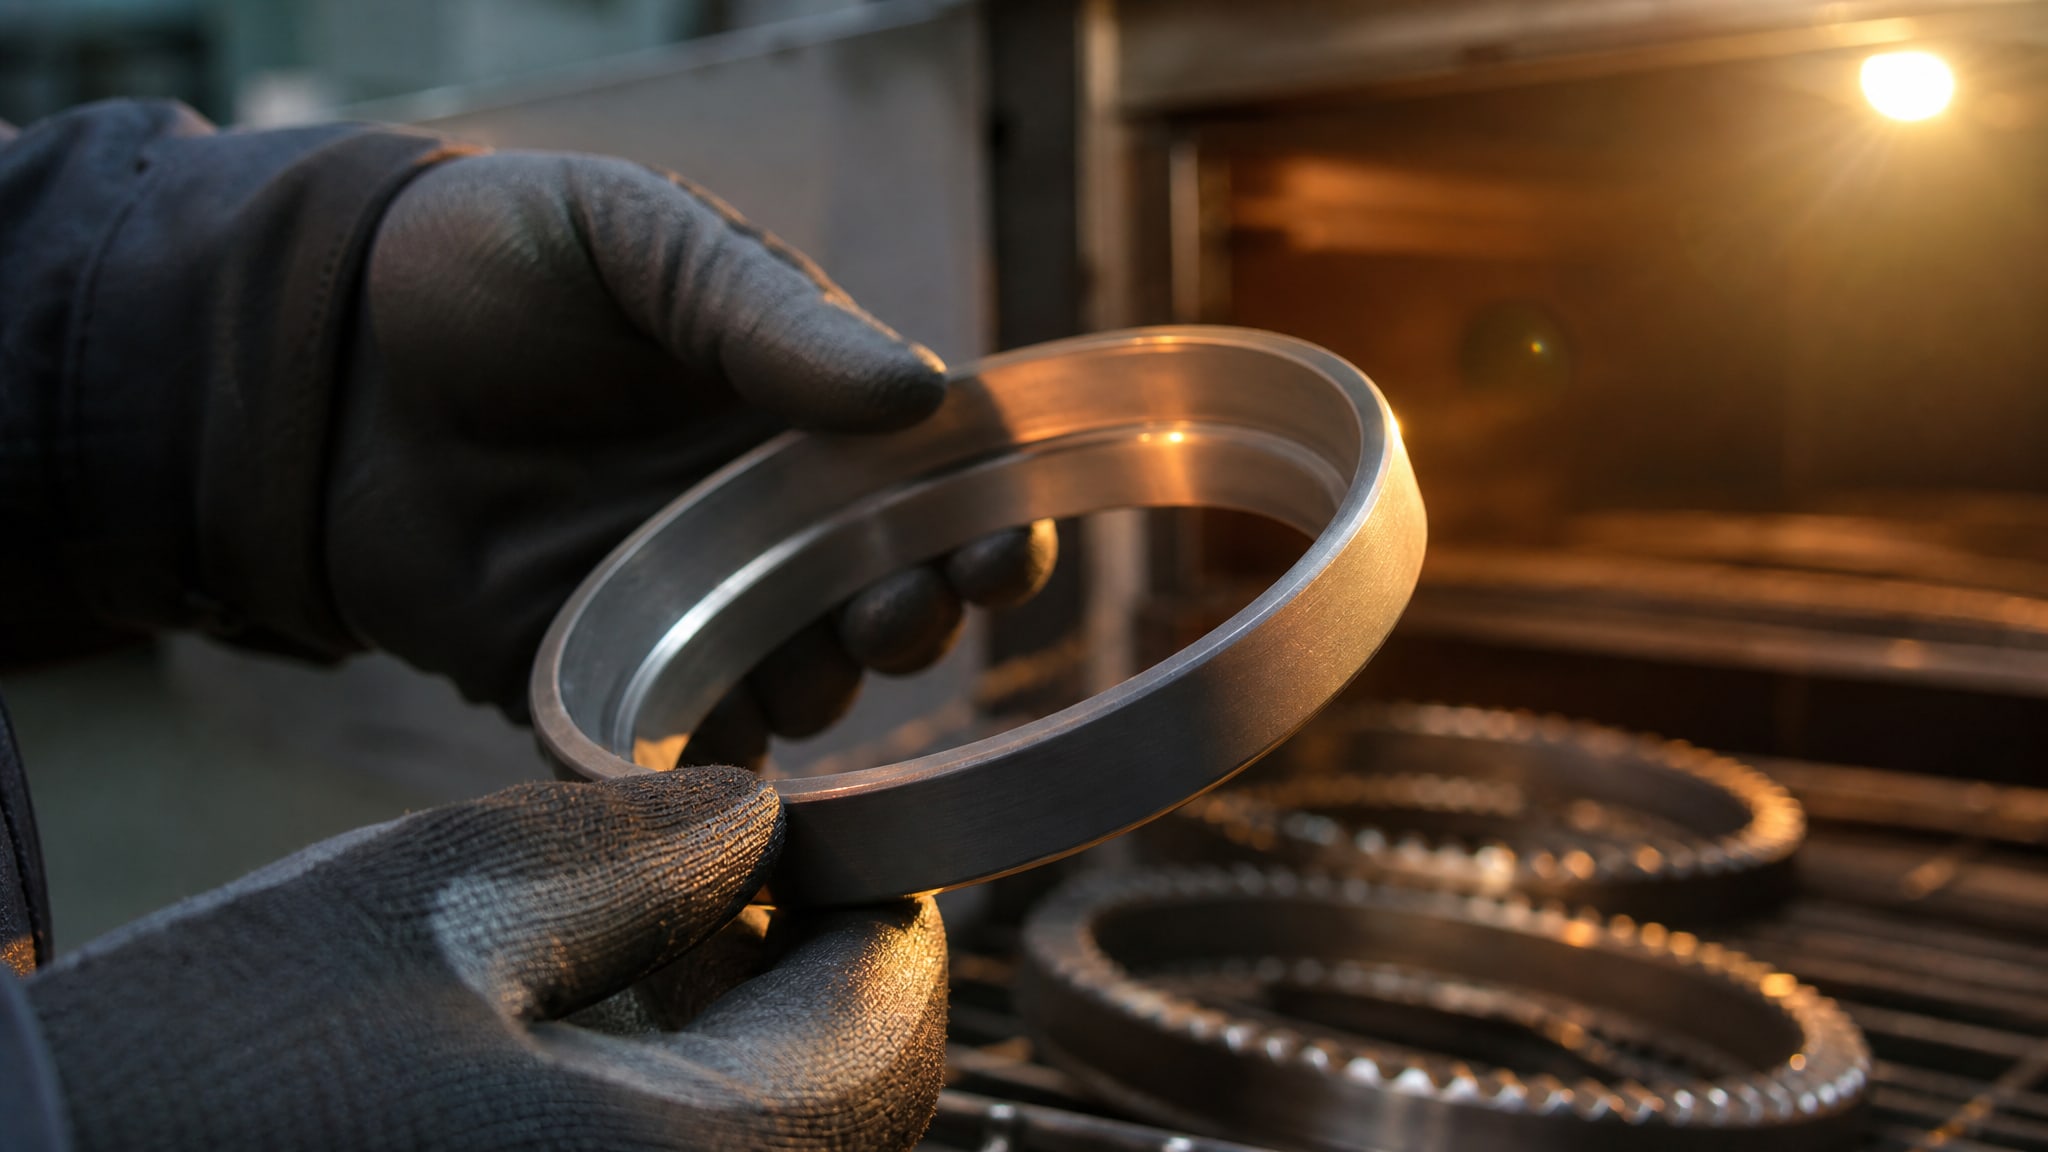
Прочность на отслаивание, твердость, эластичность, адгезия к основанию - все эти параметры полностью реализуются только при полной полимеризации. Недоотвержденное покрытие может выглядеть готовым, но под нагрузкой или при нагреве оно будет мигрировать, растворяться в эксплуатационных жидкостях или терять смазочные компоненты.
Полная полимеризация также определяет, насколько хорошо антифрикционное твердосмазочное покрытие работает в условиях фрикционного выделения тепла. Если полимеризация неполная, сухие смазки не закреплены в матрице связующего и постепенно выносятся с поверхности, покрытие истирается, и детали оказываются без защиты уже через несколько часов работы.
Время полной полимеризации зависит от состава и может составлять от 30 минут при +200 °C до нескольких часов при комнатной температуре. Технологический цикл нельзя сокращать: если спешить с запуском деталей в эксплуатацию, отказы произойдут неизбежно.
Контроль качества и типичные ошибки
Качество запекания контролируется прежде всего соблюдением температурно-временного режима.
Покрытие, запеченное при неправильной температуре или недостаточное время, не будет отвечать спецификации, даже если визуально выглядит нормально.
Типичные ошибки: - Недостаточное обезжиривание перед нанесением - результат: низкая адгезия, отслаивание в первые дни эксплуатации; - Нанесение покрытия при влажности выше 50 % - результат: вздутие и кратеры после полимеризации; - Недостаточное перемешивание состава перед нанесением - результат: неоднородность свойств, разброс толщины по поверхности; - Попытка ускорить полимеризацию повышением температуры сверх рекомендованного значения - результат: деградация смазочных компонентов, потеря антифрикционных свойств; - Измерение толщины до полной полимеризации - результат: получение завышенных или заниженных значений, неправильная переделка партии.
Сухой сжатый воздух без масла также критичен при распылении. Если в воздушной линии есть масло или вода, они попадут на поверхность детали, и покрытие не будет удерживаться. На ответственных участках используют осушители и маслоловушки.
Часто задаваемые вопросы
Чем полимеризация отличается от обычного высыхания?
Полимеризация - это химическое преобразование молекулярной структуры, при котором молекулы связующего соединяются в длинные неразрывные цепи. Высыхание же - просто испарение растворителя. При полимеризации материал становится несмываемым водой, устойчивым к растворителям и механическим нагрузкам. До полной полимеризации покрытие остается уязвимым и может быть повреждено легким механическим воздействием или попаданием жидкостей.
Можно ли наносить антифрикционное покрытие на плохо очищенную деталь и потом прогреть ее в печи?
Нет. Обезжиривание - это отдельный обязательный процесс, который нельзя заменить полимеризацией. Если жиры и окислы остались на поверхности, они создадут барьер между основным металлом и покрытием. Полимеризация произойдет, но адгезия будет низкой, и покрытие начнет отслаиваться при первых механических нагрузках.
При какой влажности можно наносить покрытие?
Влажность не должна превышать 50 %. При более высокой влажности вода проникает в поры основания и даже после полной полимеризации может вызвать вздутие покрытия или образование кратеров. Перед нанесением деталь должна быть визуально сухой, а помещение - проветриваемым.
Сколько времени полимеризуется антифрикционное твердосмазочное покрытие?
Время зависит от состава и режима. Покрытия комнатной температуры высыхают за 2–12 часов. Термоотверждаемые составы полимеризуются за 20–30 минут при рекомендованной температуре (обычно 160–200 °C). Точное время всегда указано в техническом инструктаже от производителя; его нельзя сокращать.
Почему покрытие вздулось после запекания, если оно выглядело нормально до этого?
Вздутие обычно происходит из-за попадания влаги в микропоры подложки во время подготовки или нанесения. Вода испаряется во время полимеризации, но если ее было много, она уже создала каналы под покрытием. Реже вздутие возникает из-за неправильного перемешивания состава или использования сжатого воздуха с содержимым масла или воды.
Заключение
Полимеризация антифрикционного покрытия - это управляемый химический процесс, а не просто нагрев до красна. Ее успех определяется соблюдением четырех этапов: чистая подготовка поверхности с обезжириванием, правильное перемешивание состава перед нанесением, нанесение оптимальной толщины слоя при контролируемой влажности, и запекание точно по рекомендованному температурно-временному режиму в зависимости от габаритов детали.
Первый практический шаг - согласовать с поставщиком покрытия точный режим полимеризации и убедиться, что производственное оборудование (печь, сушилка, сжатый воздух) способно этот режим обеспечить. Вторым шагом необходимо разработать контрольный план: определить, какой инструмент будет использоваться для измерения толщины, и назначить моменты контроля только после полного завершения полимеризации. Такой подход исключит переделки и гарантирует, что антифрикционное покрытие будет работать весь расчетный срок.