Защита плунжерных пар от износа и задиров достигается нанесением антифрикционного твердосмазочного покрытия на подготовленные сопрягаемые поверхности. Покрытие формирует рабочую пленку, которая снижает трение и износ; в отдельных узлах она помогает обходиться без последующего смазывания или увеличивать интервалы обслуживания. Эффект зависит от состава, режима работы и соблюдения технологии нанесения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для плунжера и гильзы или оценивают нанесение методом окунания. Разберем, как подобрать состав, подготовить поверхность, нанести и отвердить покрытие, а затем проверить качество обработки.
Зачем нужна защита плунжерных пар
Плунжер и сопряженная с ним гильза работают в условиях трения, поэтому износ и задиры могут ухудшать работу узла.
Антифрикционное покрытие на основе дисульфида молибдена и графита применяют, чтобы снизить износ в паре «поршень-гильза». Такой подход рассматривают для узлов, где нежелательно зависеть от постоянной подачи смазки или где требуется увеличить интервалы обслуживания.
Покрытие не стоит воспринимать как универсальную замену смазки для любых режимов. Его выбирают с учетом нагрузки, температуры, характера трения и требований к химической стойкости. Если режим меняется или условия работы выходят за пределы применения конкретного состава, результат может отличаться от ожидаемого. Поэтому оценку начинают с параметров узла, а не с выбора способа нанесения.
Какие условия учесть перед выбором
Защита сопрягаемых поверхностей плунжера особенно актуальна, когда узел подвержен износу и задирам или работает с большими интервалами обслуживания. Инженеру важно установить, есть ли постоянная подача смазки, каковы рабочие температура и нагрузка, а также из какого материала изготовлена деталь. Если покрытие требует нагрева, нужно проверить, выдержит ли деталь предусмотренный режим отверждения.
Для отдельных твердосмазочных покрытий, применяемых в том числе в плунжерных парах гидрооборудования, указан диапазон от -70 °C до +315 °C с кратковременной работой до +450 °C. Эти значения относятся к конкретному составу, а не ко всем покрытиям этого типа. Переносить их на выбранный материал без сверки с его техническими параметрами нельзя.
Практический результат зависит и от состояния поверхности. Загрязнения, остатки масла и следы коррозии мешают получить качественное покрытие. Поэтому задачу снижения износа рассматривают вместе с подготовкой поверхности и технологией нанесения, а не отдельно от них.
Как выбрать твердосмазочное покрытие для плунжерных пар
При выборе состава сопоставляют условия работы узла с возможностями покрытия.
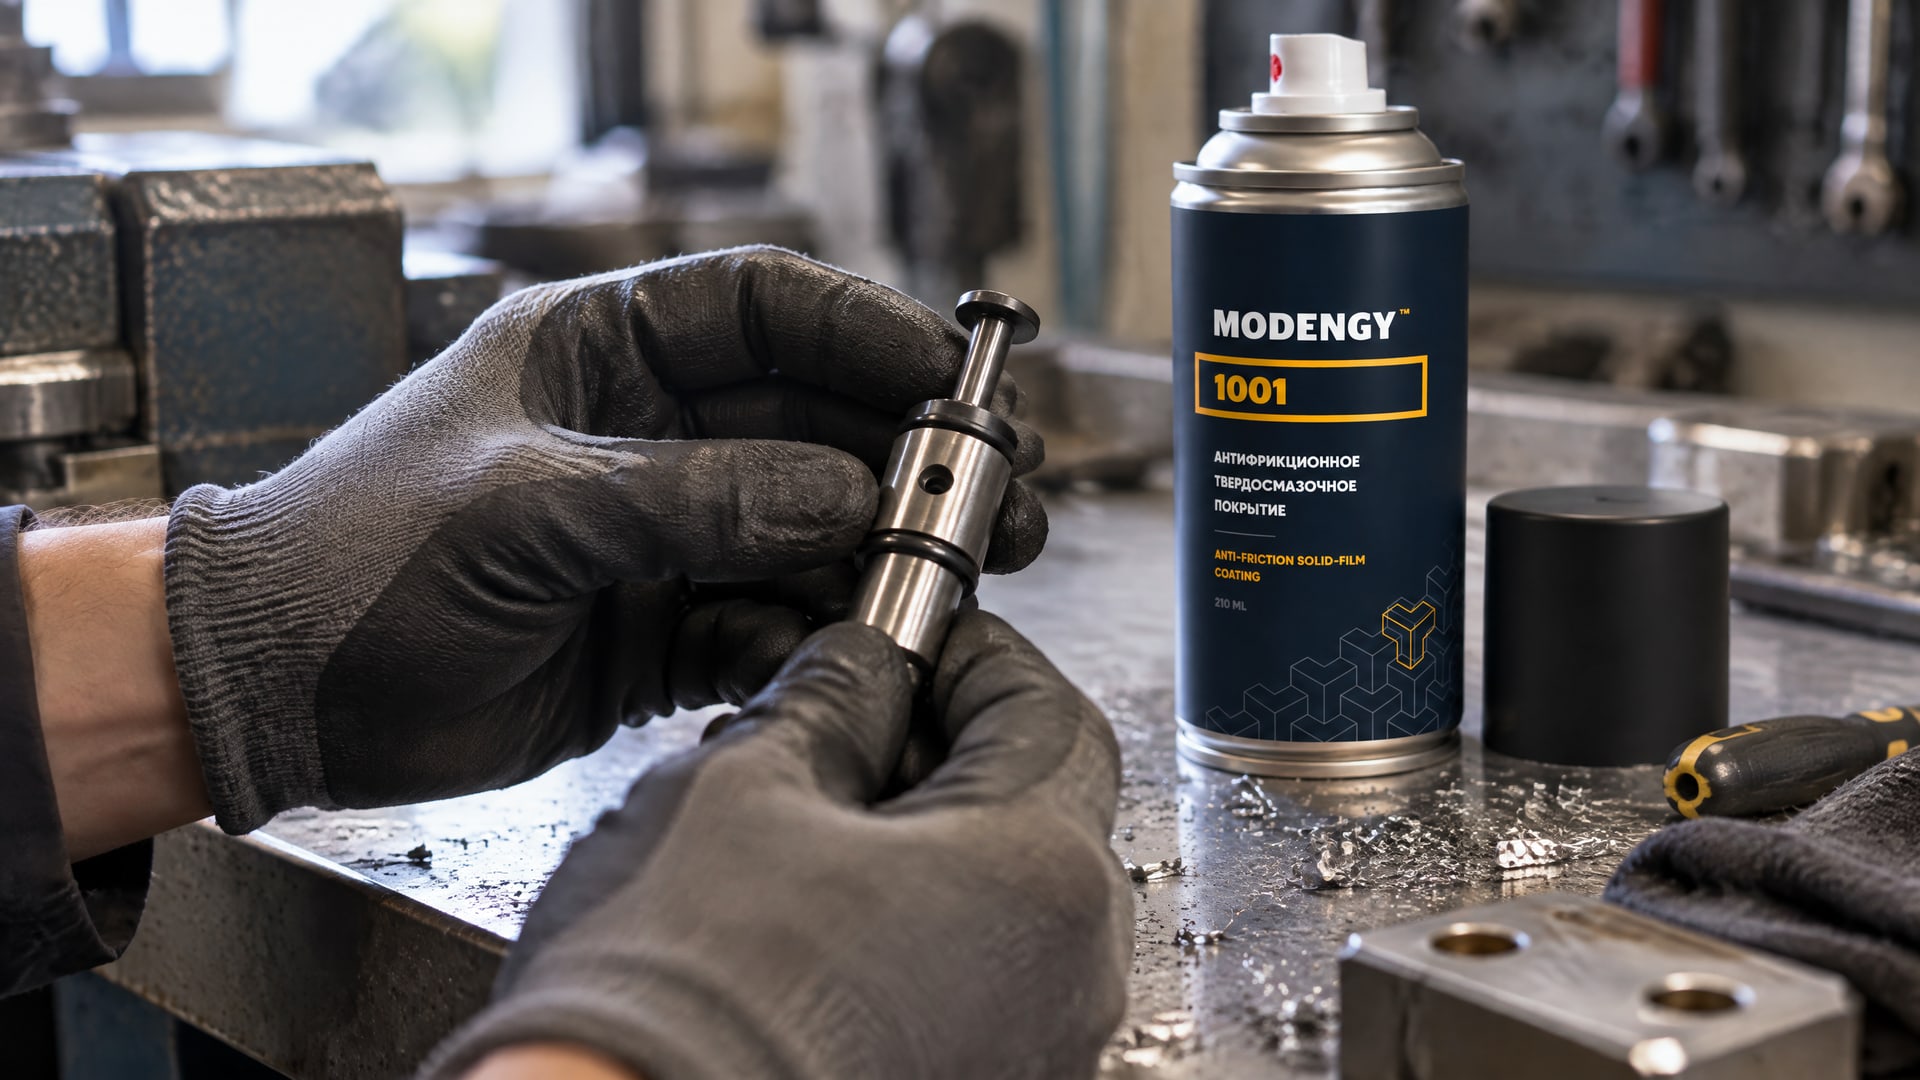
В первую очередь учитывают нагрузку, температуру, риск задиров, характер трения и требования к химической стойкости. Также проверяют способ нанесения и режим отверждения: состав, которому нужен нагрев, подходит не для каждой детали и не для каждого производственного процесса.
Одинаковым по свойствам все твердосмазочные покрытия считать нельзя. Они могут различаться составом, температурными пределами, технологией нанесения и областью применения. Поэтому сведения о диапазоне одного покрытия не подтверждают, что другой состав выдержит тот же режим. Перед запуском процесса параметры сверяют с технической документацией на конкретный материал.
Решение для условий повышенного износа
В эксплуатации могут проявляться разные проблемы: износ сопряжения, задиры, фреттинг или затрудненная работа при холодном пуске. Их причины и условия возникновения нужно оценивать отдельно. Сам факт нанесения покрытия не гарантирует устранения всех проблем, особенно если не учтены нагрузка, температура и состояние поверхности.
Когда требуется антифрикционное покрытие для защиты от износа и коррозии при высоких нагрузках и температурах, в подборе рассматривают MODENGY 1001. Его применение соотносят с режимом узла и технологией отверждения, а не только с названием или общим описанием. Перед внедрением важно проверить совместимость состава с материалом детали и убедиться, что производственный процесс обеспечивает нужную подготовку и полимеризацию.
Для снабженца при сравнении предложений важны не только стоимость покрытия, но и предсказуемость расхода, доступность состава и понятность технологического процесса. Инженер, в свою очередь, оценивает возможность стабильно повторять нанесение и контролировать результат. Если покрытия различаются по составу или режиму обработки, сравнивать их следует по одинаковым условиям работы узла и нанесения.
Твердосмазочное покрытие методом окунания
Окунание применяют для ряда твердосмазочных покрытий.
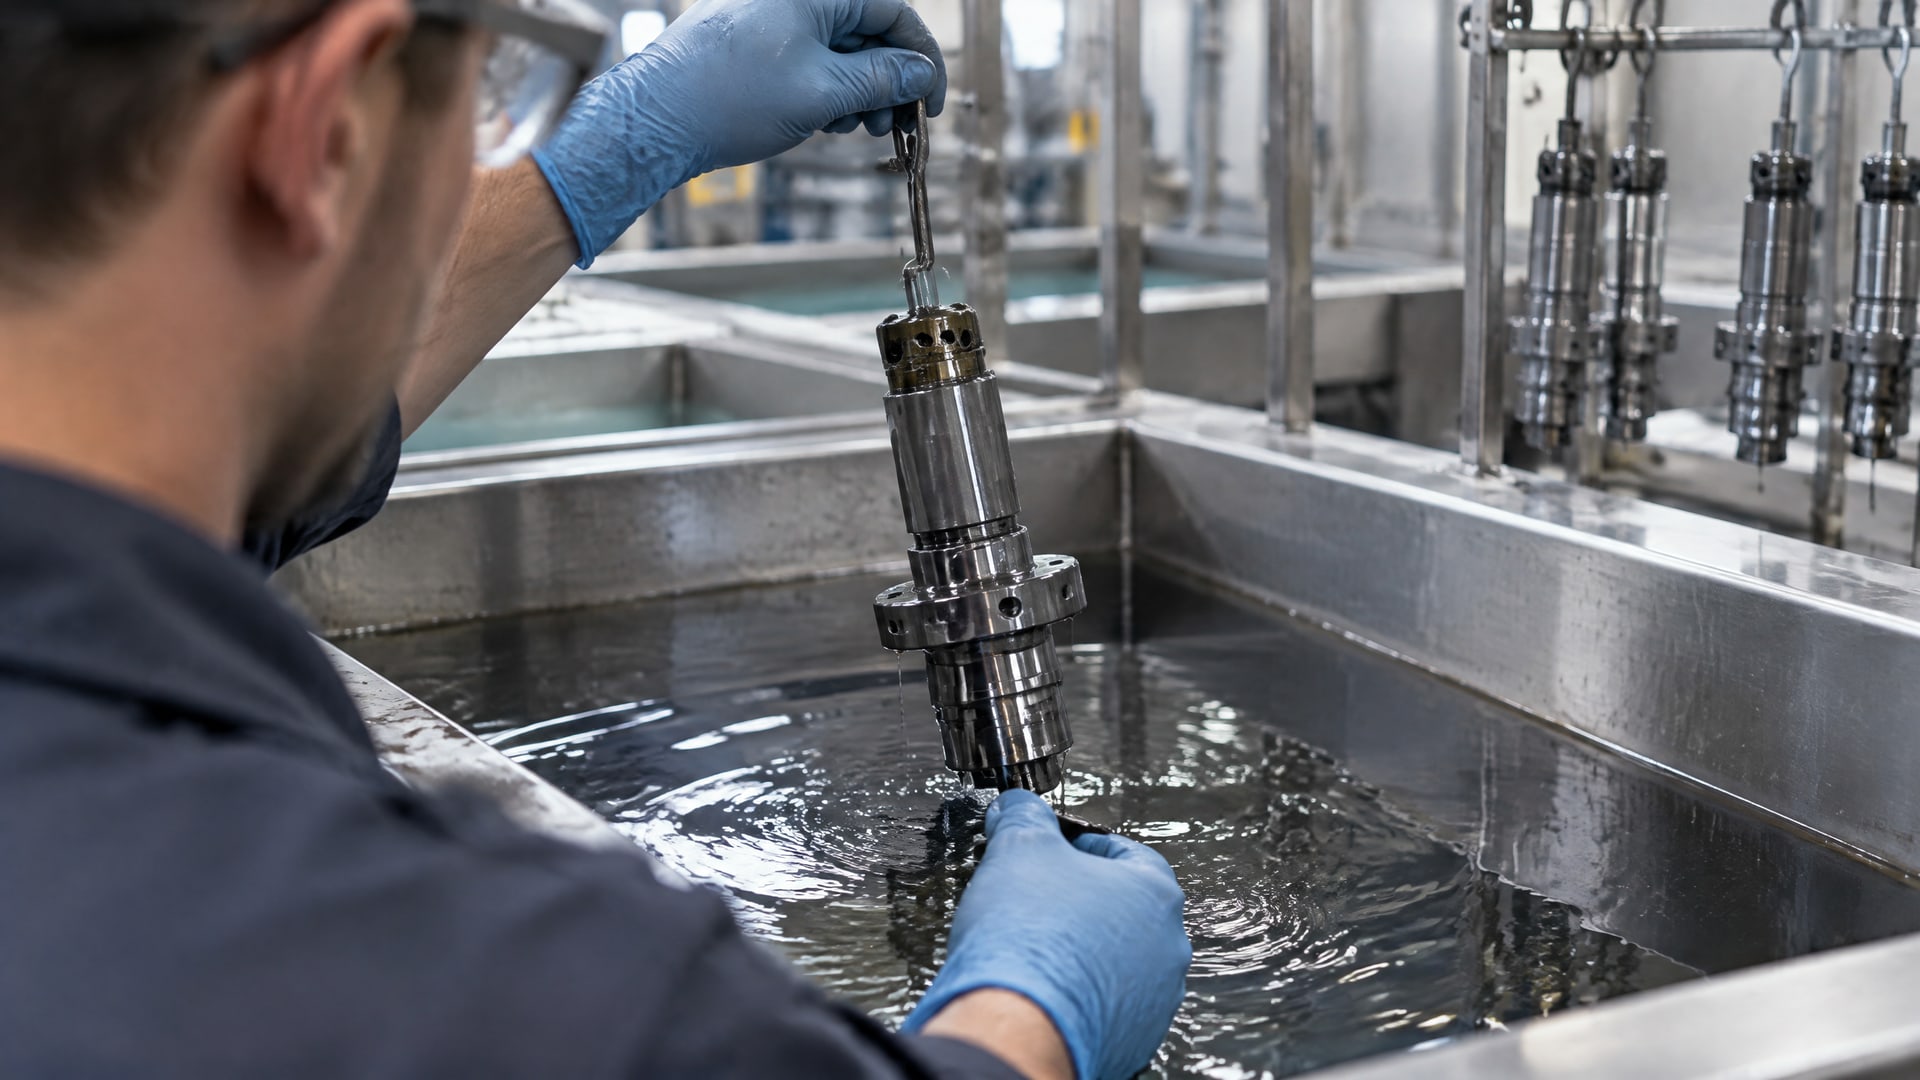
Этот способ удобен для деталей сложной формы и внутренних поверхностей, которые труднее обработать кистью. При этом окунание не гарантирует равномерность само по себе: результат зависит от геометрии детали, возможности обеспечить стекание состава и отсутствия подтеков.
До нанесения поверхность очищают и обезжиривают. Для некоторых процессов предусматривают механическую очистку, например пескоструйную обработку, после чего деталь обезжиривают растворителем. Поверхность должна быть чистой и сухой. Если оставить загрязнения или влагу, это может помешать формированию качественного покрытия.
Последовательность нанесения
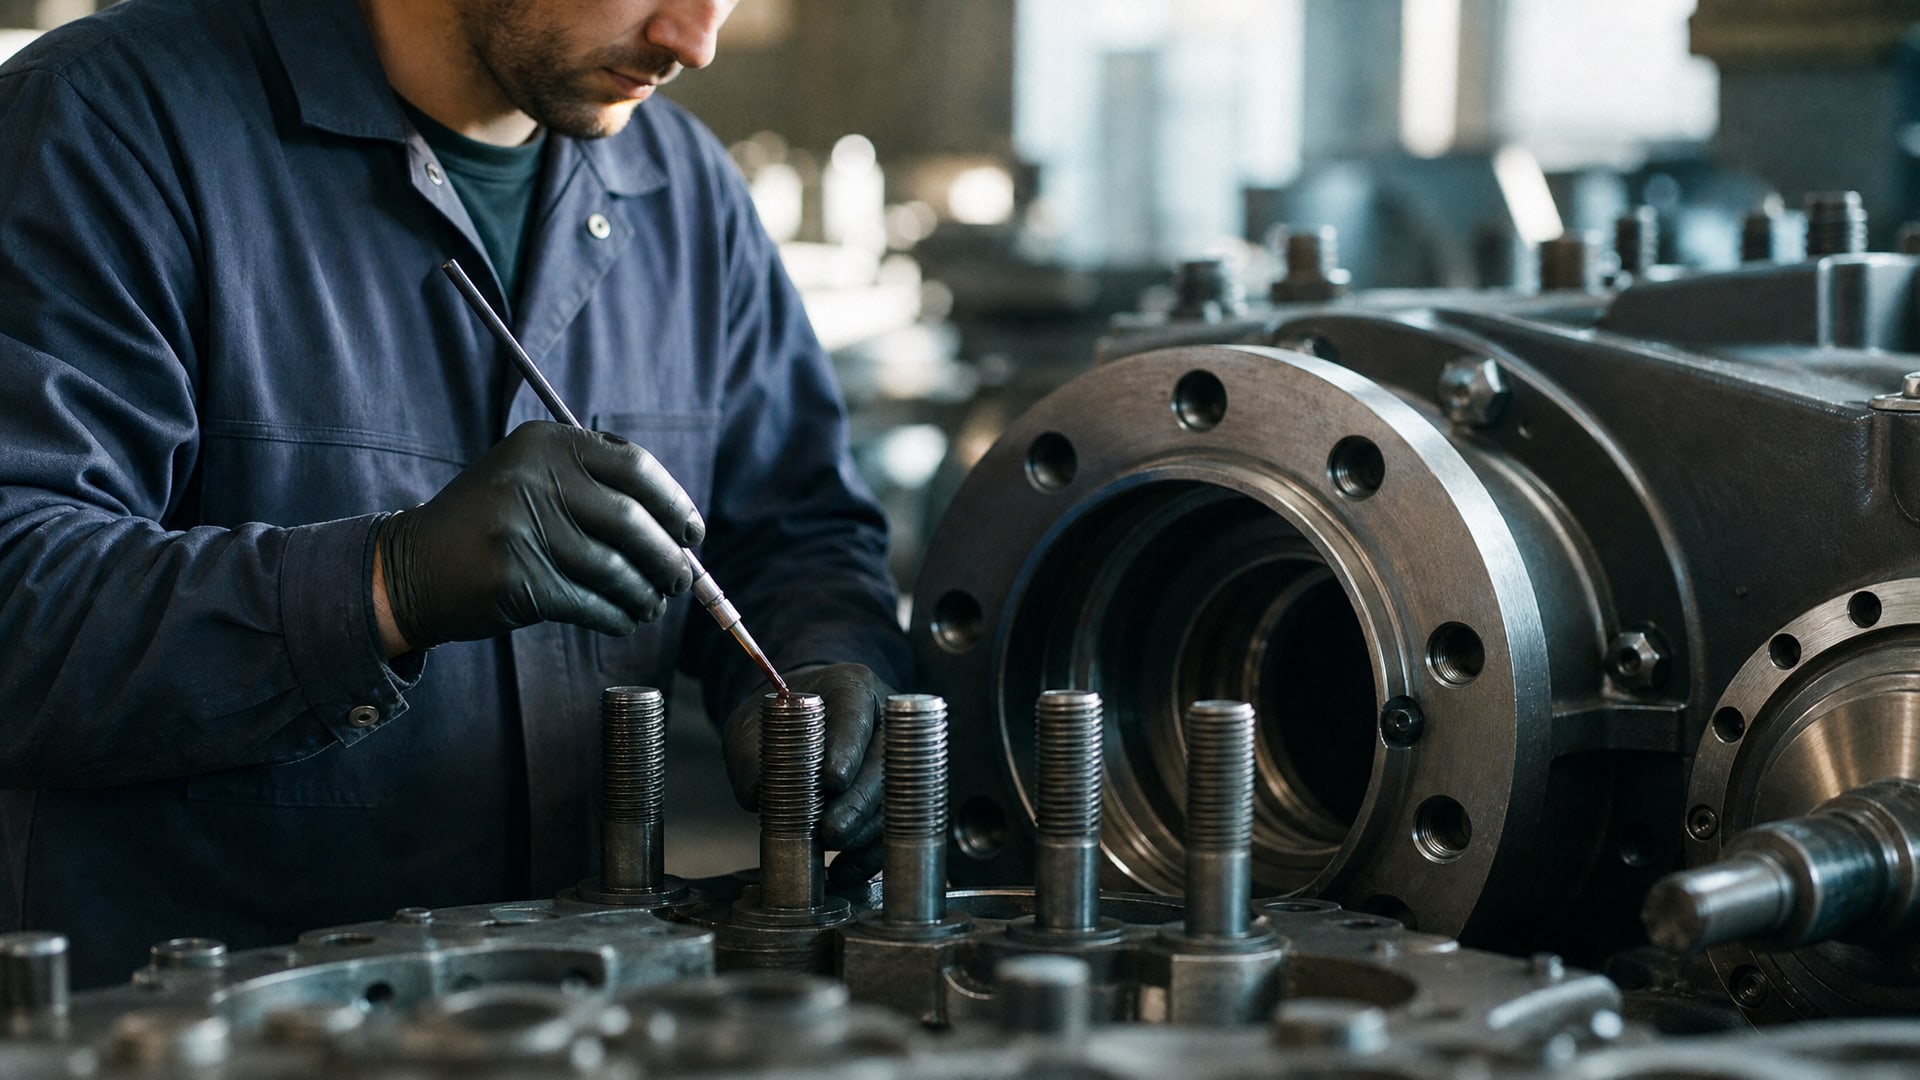
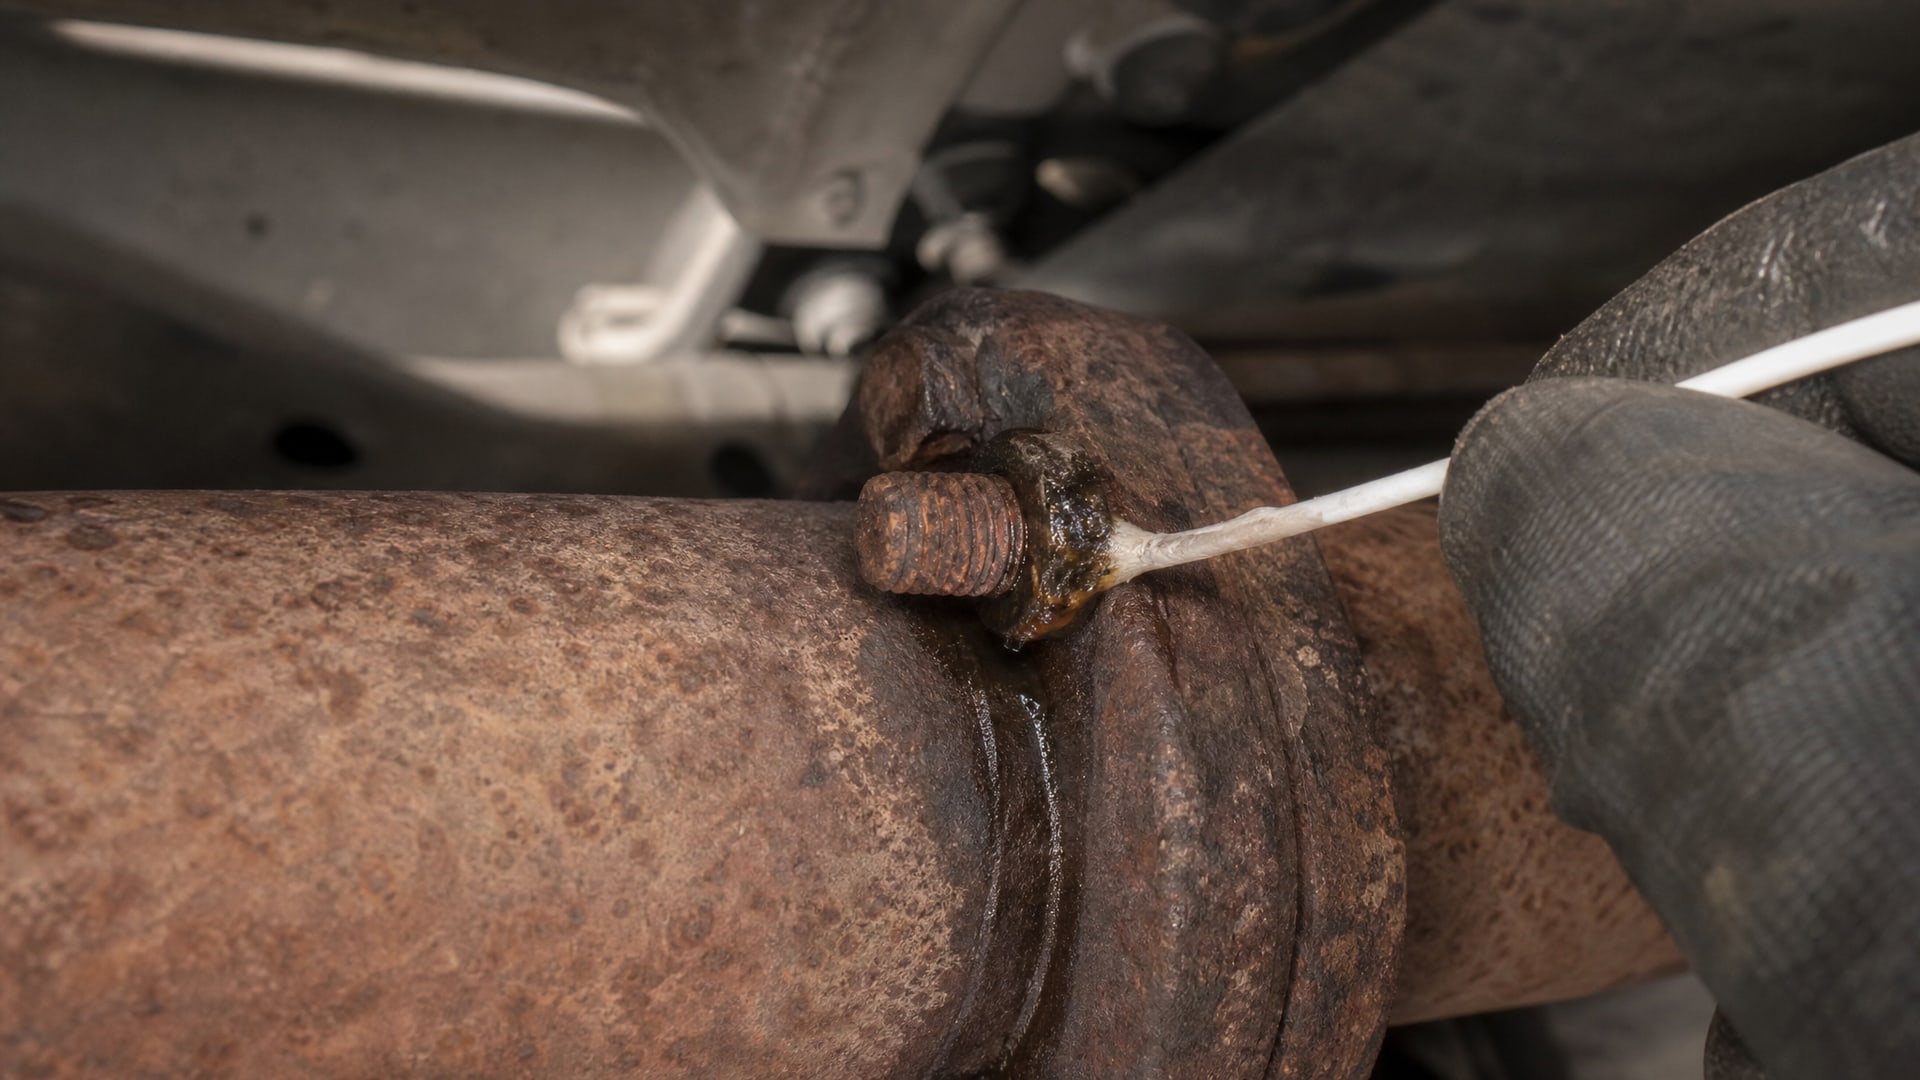
Перед началом работы состав тщательно перемешивают в течение 2-3 минут. Затем деталь погружают в покрытие, обеспечивая обработку нужных участков, и контролируют стекание излишков. Важно избегать подтеков и добиваться равномерности. Для отдельных составов также допускают нанесение распылением, кистью или трафаретом, но подходящий способ определяют по форме детали и требованиям к покрытию.
После нанесения покрытие сушат, чтобы удалить растворитель, а затем отверждают в соответствии с технологией конкретного состава. Например, для одного из твердосмазочных покрытий указано отверждение при температуре до +200 °C в течение 20 минут. Этот режим нельзя автоматически применять к другим покрытиям: параметры берут из документации на используемый состав.
Если обрабатывают плунжерные отверстия, смазочное покрытие должно равномерно распределиться по нужной поверхности без скоплений и подтеков. Поэтому заранее оценивают, как деталь будет погружаться и извлекаться, где будет стекать излишек и как проверить труднодоступные зоны. При невозможности обеспечить равномерное нанесение методом окунания рассматривают другой предусмотренный для покрытия способ.
Подготовка поверхности и отверждение
Качество покрытия начинается с подготовки детали.
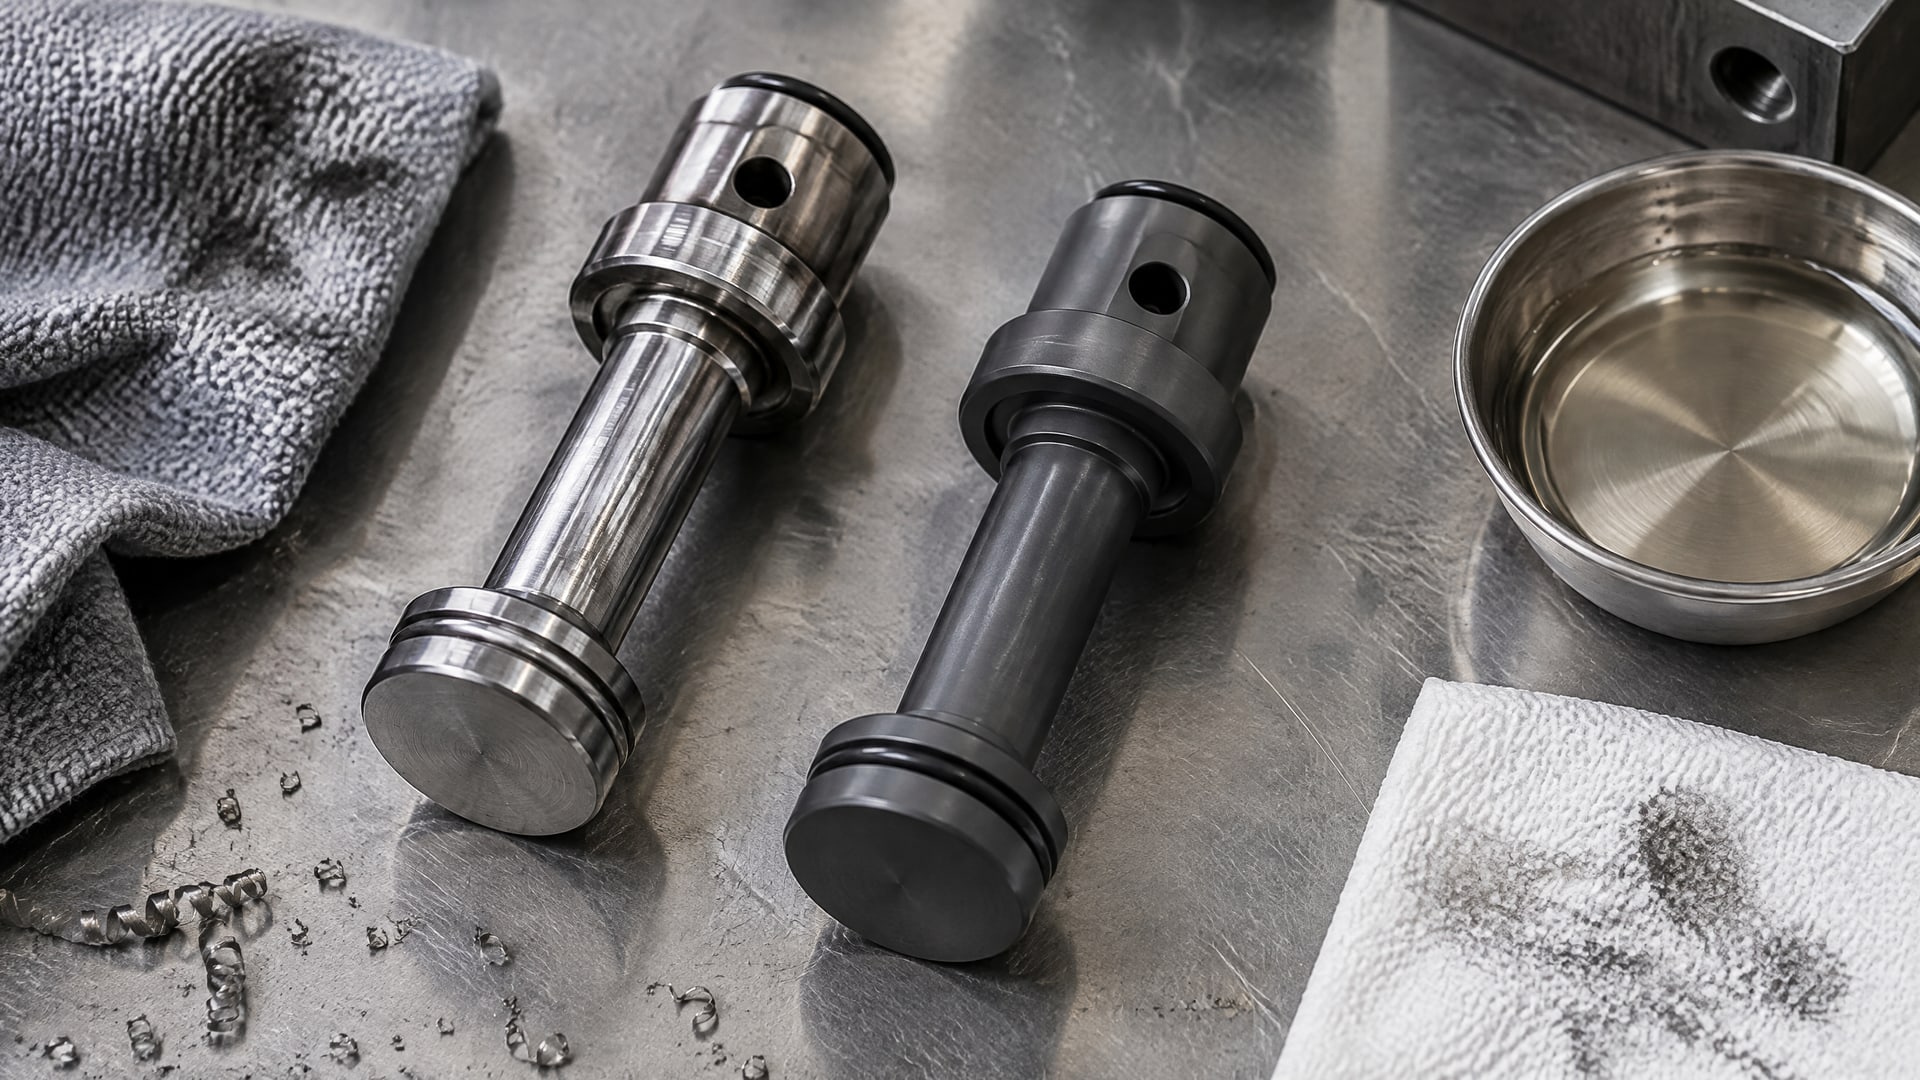
Поверхность очищают от загрязнений, при необходимости подвергают механической обработке и обезжиривают. После этого проверяют, что она сухая и готова к нанесению. Пропуск этапа подготовки нельзя компенсировать увеличением толщины покрытия: качество определяют не только внешний вид, но и сцепление с поверхностью и полнота полимеризации.
В технологической цепочке важно разделять сушку растворителя и термоотверждение. Сначала после нанесения удаляют растворитель, затем проводят полимеризацию по режиму, установленному для конкретного состава. Температуру и продолжительность выдержки подбирают по документации на покрытие и с учетом допустимого нагрева детали. Для одного состава предусмотрены температура до +200 °C и выдержка 20 минут, но эти значения не универсальны.
Что влияет на стабильность процесса
Состав перемешивают перед нанесением, чтобы обеспечить его однородность. В инструкциях к отдельным покрытиям указана продолжительность перемешивания 2-3 минуты. Соблюдение этого этапа, как и контроль скорости стекания после окунания, помогает получить более равномерное покрытие. Если на поверхности образуются подтекы, технологию нанесения и расположение детали нужно пересмотреть.
При серийной обработке полезно фиксировать параметры подготовки, нанесения и отверждения. Это позволяет сопоставлять результат между партиями и быстрее находить причины дефектов. Набор контролируемых параметров зависит от процесса, однако проверка полноты полимеризации и адгезии относится к обычным направлениям контроля качества покрытия.
Единого ГОСТ или ISO, который задавал бы универсальную технологию нанесения твердосмазочного покрытия именно на плунжерные пары, не указано. На практике внимание уделяют подготовке поверхности, соблюдению технологического режима и контролю результата. Поэтому инженерную процедуру строят по требованиям конкретного состава и конструкции детали, а не по условному общему стандарту для всех плунжерных пар.
Контроль покрытия и типичные ошибки
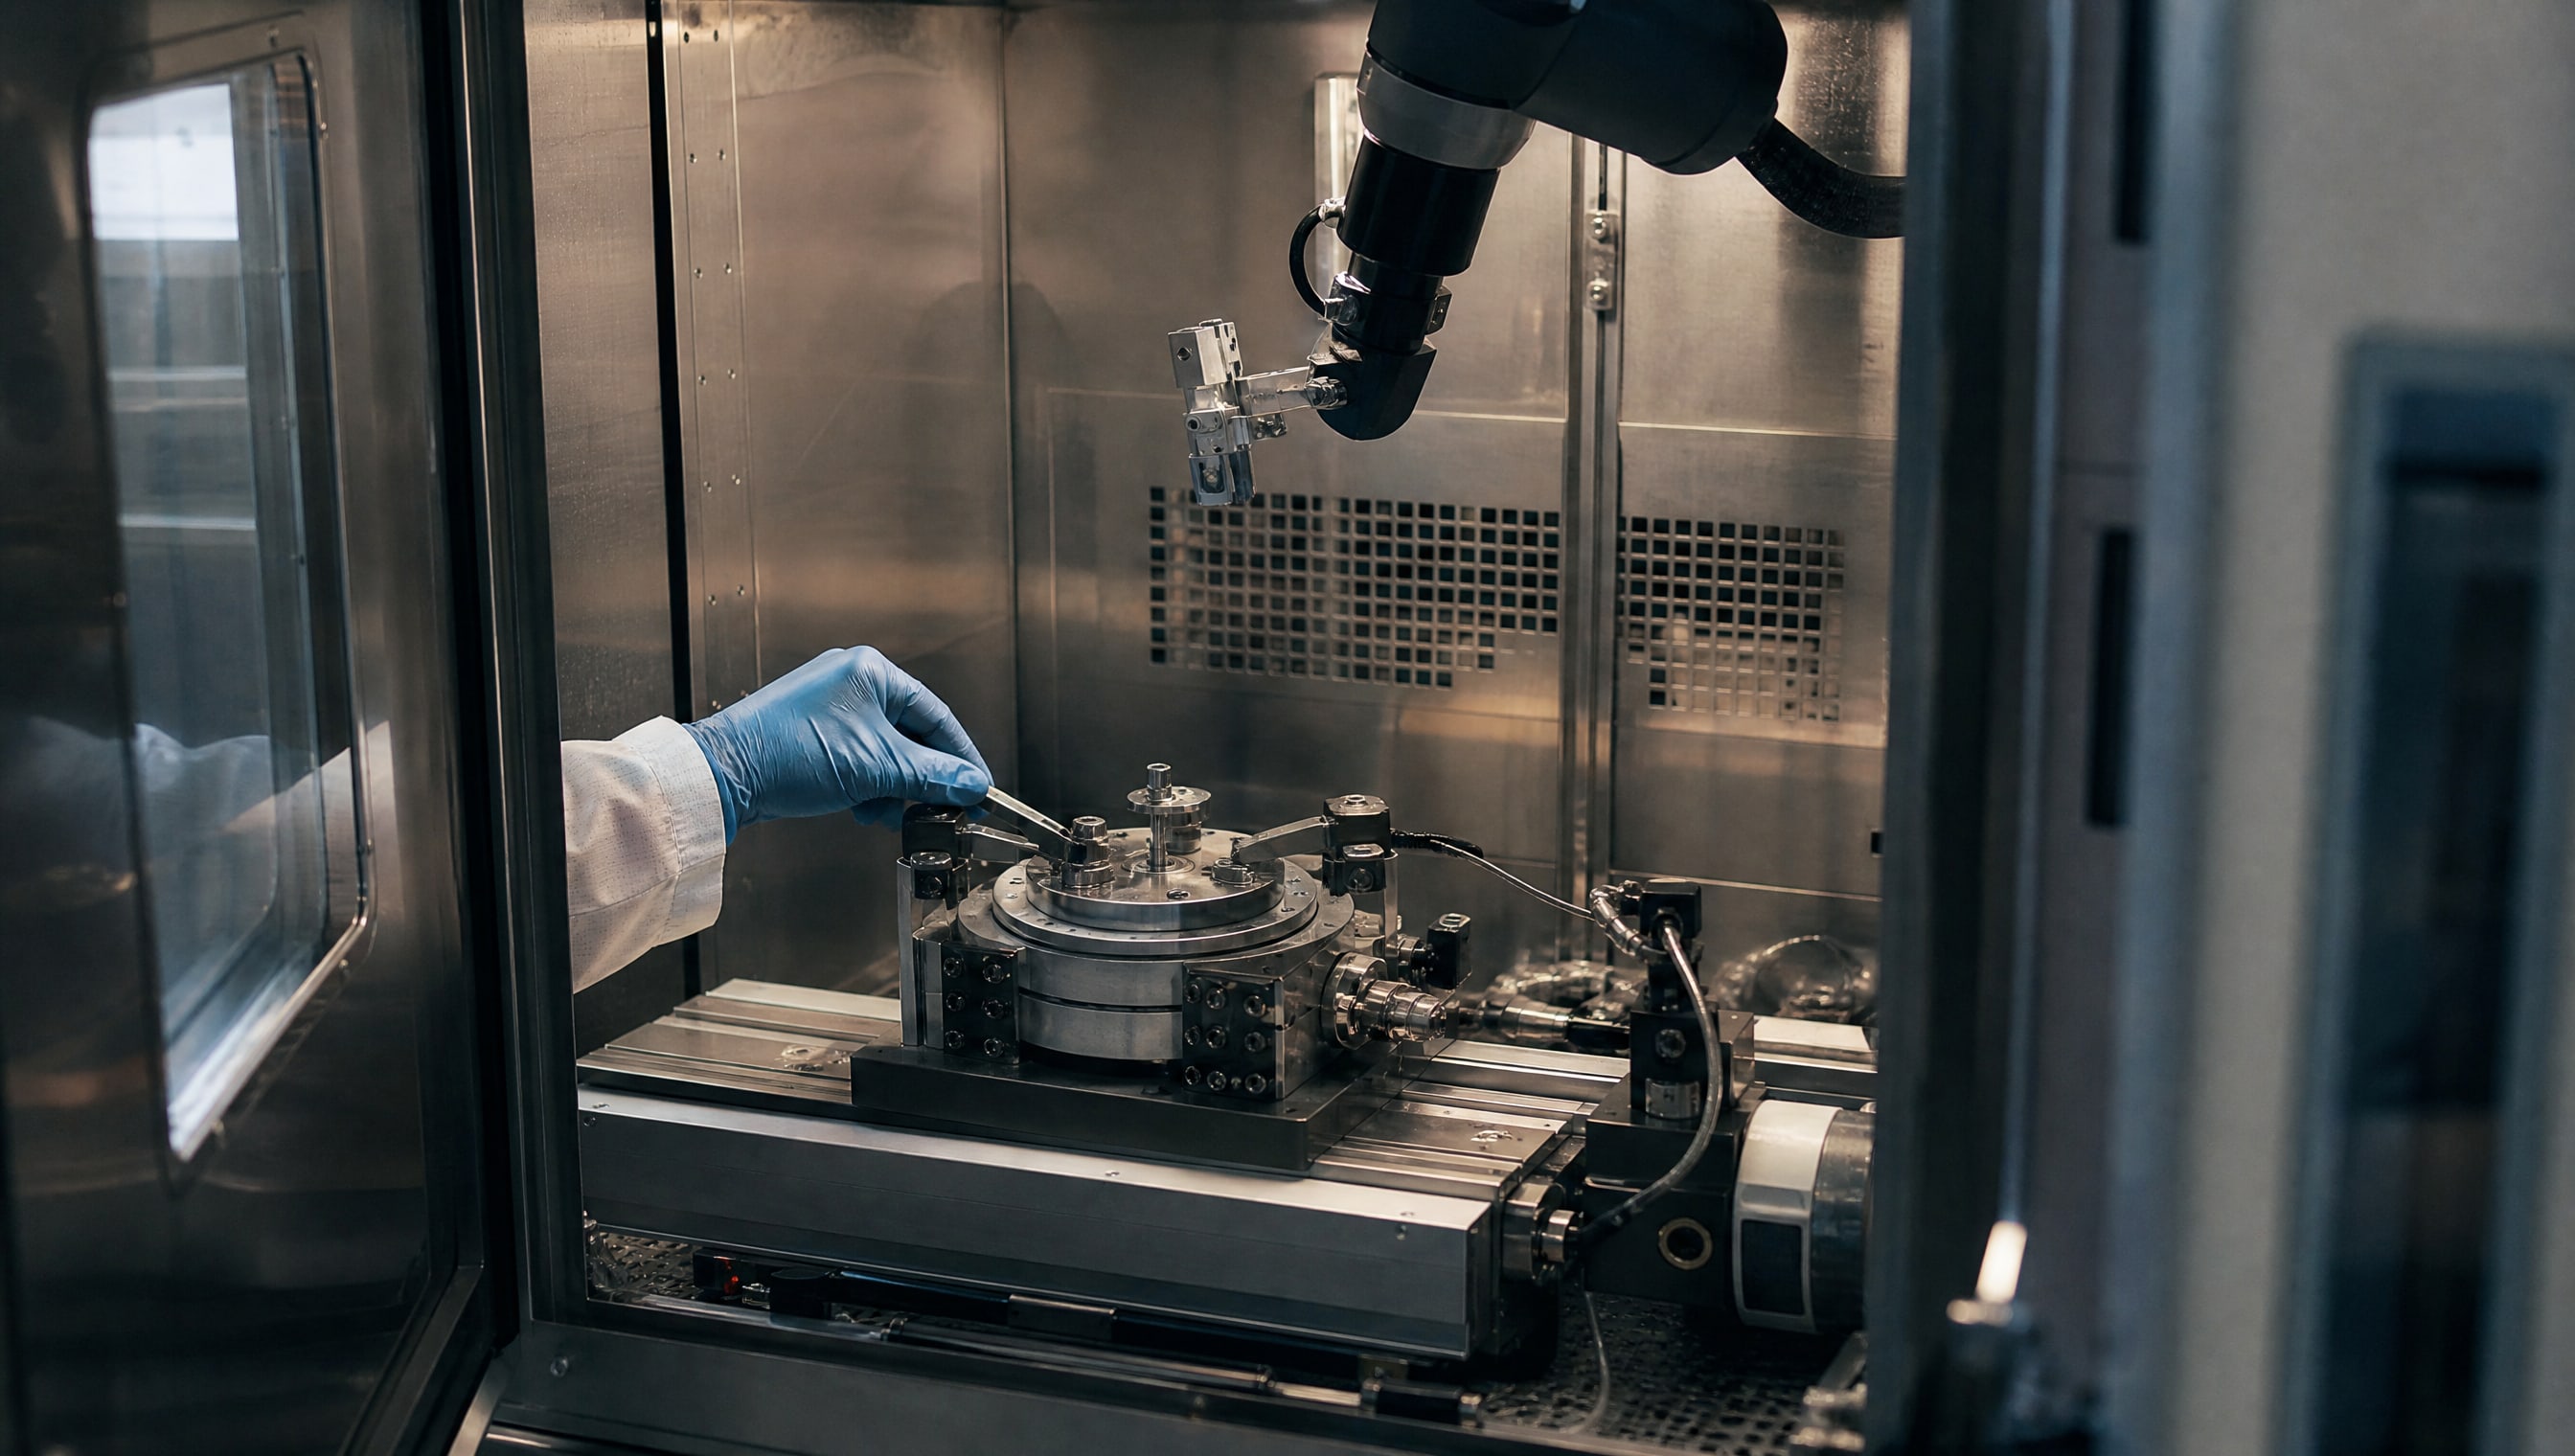
После отверждения проверяют, насколько равномерно покрыта поверхность, нет ли подтеков и пропусков, а также соответствует ли результат требованиям процесса.
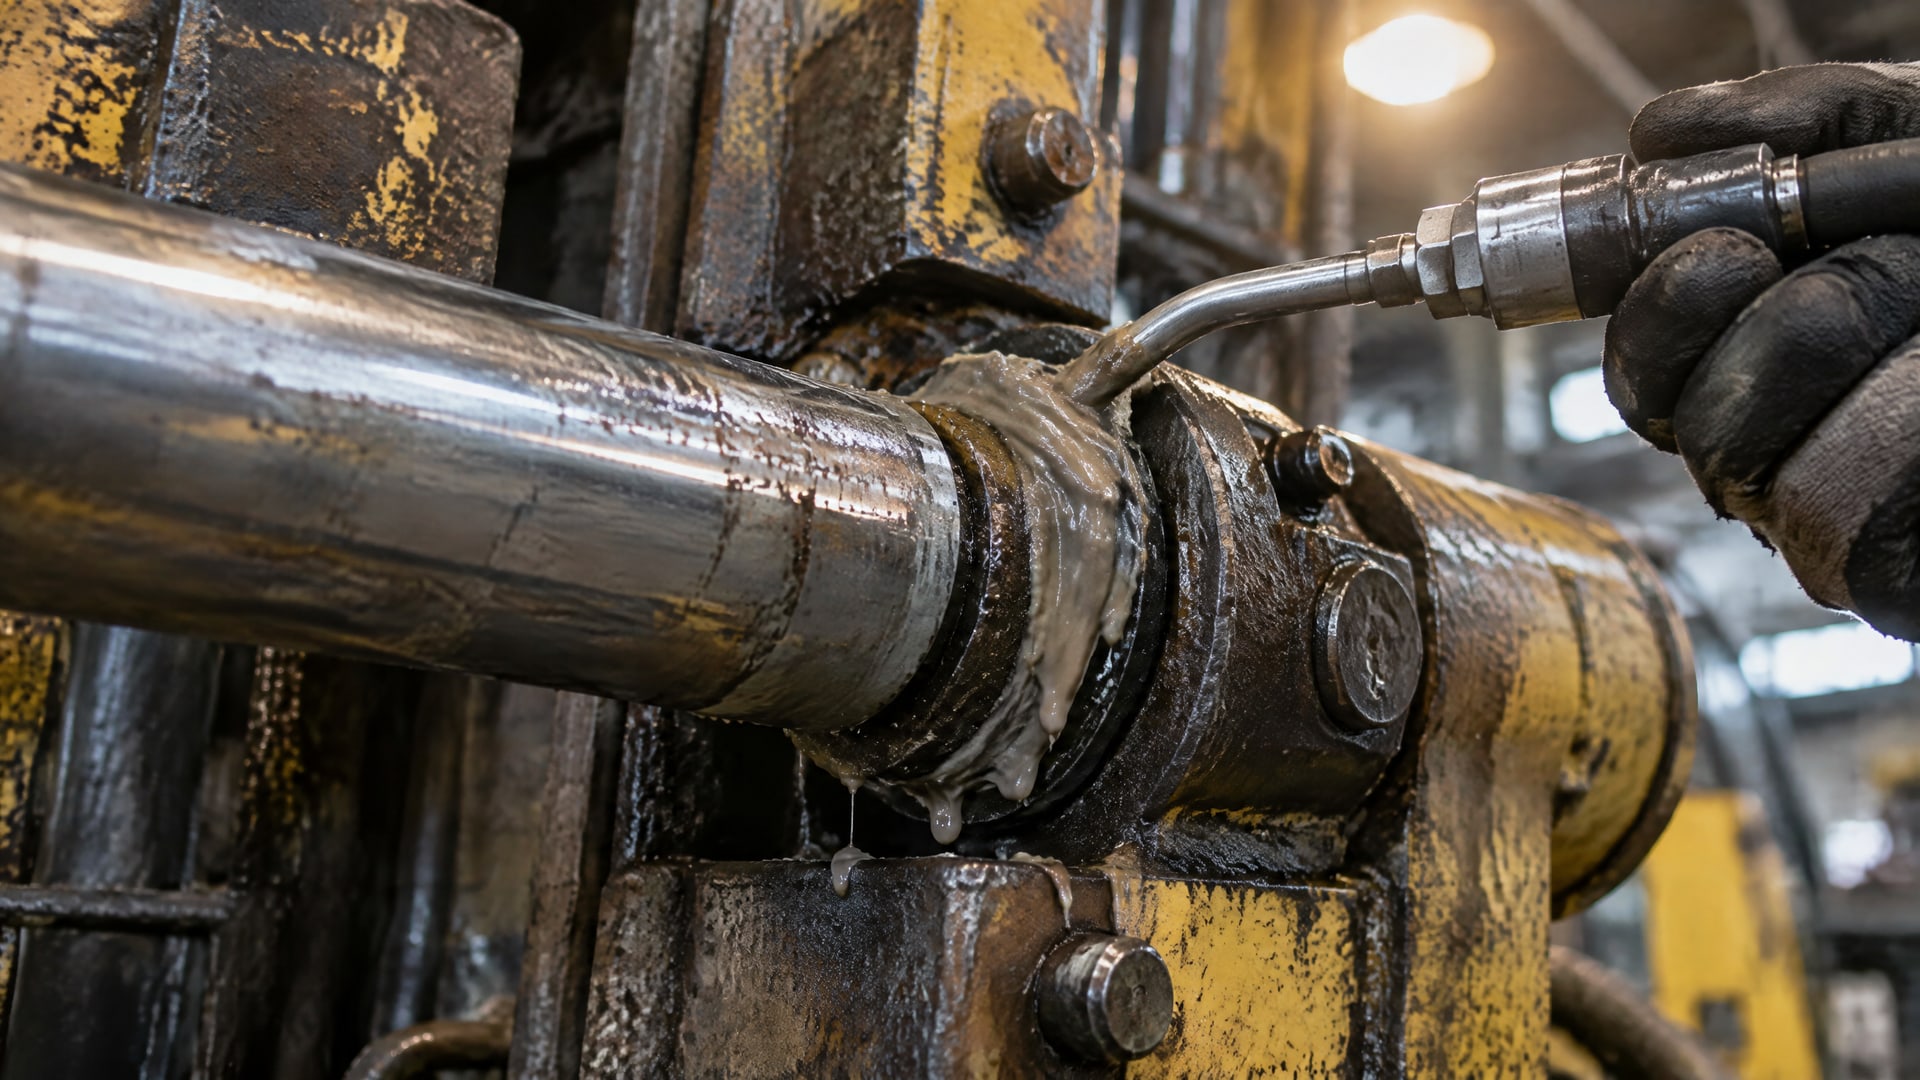
Контроль качества обычно включает адгезию, полноту полимеризации и толщину покрытия. Максимально толстый слой не означает лучшую защиту: избыточная толщина может ухудшить качество, тогда как ключевое значение имеют равномерность и сцепление с деталью.
Одна из частых ошибок - наносить покрытие без тщательной очистки и обезжиривания. Другая - считать окунание подходящим для любой геометрии. Если после извлечения детали невозможно обеспечить качественный слив состава, возникают подтекы и неравномерность. В таких случаях нужно скорректировать положение детали или выбрать другой разрешенный способ нанесения.
Проверка перед запуском в работу
Перед эксплуатацией важно убедиться, что покрытие прошло предусмотренное отверждение и сохраняет адгезию. Если процесс включал нагрев, его режим должен соответствовать требованиям конкретного состава и допустимой термонагрузке детали. Также проверяют, что обработаны именно те сопрягаемые поверхности, для которых предусмотрена защита.
Твердосмазочное покрытие не следует считать полной заменой всех видов смазки во всех режимах. В отдельных узлах оно позволяет работать без последующего смазывания или увеличить интервалы обслуживания, однако это зависит от нагрузки, температуры и условий трения. Если режим работы изменился, пригодность покрытия оценивают заново.
Для плунжерных отверстий и труднодоступных участков отдельно проверяют полноту нанесения. Внешний осмотр доступной части детали не всегда показывает состояние всей обработанной поверхности. Поэтому способ контроля выбирают с учетом геометрии детали и требований к конкретному процессу.
Часто задаваемые вопросы
Какое твердосмазочное покрытие выбрать для плунжерных пар?
Покрытие выбирают по нагрузке, температуре, характеру трения, риску задиров и требованиям к химической стойкости. Дополнительно проверяют способ нанесения и режим отверждения. Температурные характеристики одного состава нельзя переносить на другой, поэтому перед обработкой сверяются с документацией на конкретное покрытие.
Подходит ли метод окунания для плунжерных отверстий?
Окунание может быть удобным для сложной геометрии и внутренних поверхностей, но результат зависит от возможности равномерно нанести состав и обеспечить его стекание. Если возникают подтекы или остаются необработанные зоны, технологию корректируют либо применяют другой разрешенный способ нанесения.
Нужно ли обезжиривать деталь перед нанесением покрытия?
Да. Для качественного нанесения поверхность очищают, высушивают и обезжиривают. В некоторых процессах дополнительно применяют механическую очистку, например пескоструйную обработку. Нанесение на загрязненную или влажную поверхность может помешать получить требуемое сцепление покрытия с деталью.
Всегда ли твердосмазочное покрытие заменяет смазку?
Нет. В отдельных узлах покрытие позволяет работать без последующего смазывания или увеличивать интервалы обслуживания, но это зависит от режима, нагрузки и температуры. Решение принимают для конкретного сопряжения, а не на основании общего утверждения о свойствах всех твердосмазочных покрытий.
Заключение
Защита плунжерных пар твердосмазочным покрытием помогает снизить износ и риск задиров, если состав подобран под условия работы, а поверхность подготовлена и обработана по технологии. Для окунания особенно важны равномерное нанесение и отсутствие подтеков; после обработки проверяют адгезию, полноту полимеризации и толщину покрытия.
Следующий шаг - собрать параметры узла: материал детали, нагрузку, рабочую температуру, состояние сопрягаемых поверхностей и доступный режим отверждения. Затем их сверяют с технической документацией на покрытие и фиксируют порядок подготовки, нанесения и контроля для выбранного процесса.