При выборе пластичной смазки закупщики и технические специалисты сталкиваются с вопросом: сульфонат-кальциевая или литиевая? Оба загустителя широко распространены и имеют доказанный послужной список на производстве, но работают в разных условиях и обеспечивают разные характеристики. Сульфонат-кальциевые смазки отличаются непревзойденной водостойкостью (вымываемость менее 1% по ASTM D1264) и высокой температурой каплепадения (свыше 300 °C), в то время как литиевые и литиево-комплексные смазки остаются универсальным и экономичным выбором для стандартных условий. Кроме того, на рынке распространены смазки с дисульфидом молибдена (MoS2) - и эта добавка может присутствовать в составе обоих типов загустителей. В статье разберем практические отличия между этими решениями, когда выбирать каждое и как MoS2 влияет на свойства.
Материал адресован закупщикам промышленного сектора, инженерам ремонтных и производственных служб, которые принимают решение о замене смазки или первичном подборе для конкретного узла.
Сравнение сульфонат-кальциевых и литиевых смазок: основные параметры
Сульфонат-кальциевые и литиевые смазки различаются прежде всего по типу загустителя и его молекулярной структуре.
Это различие сказывается на четырех ключевых свойствах: водостойкости, температурной стойкости, коллоидной стабильности и совместимости с другими маслами и смазками.
Водостойкость - главное преимущество сульфоната кальция. По результатам испытания ASTM D1264 сульфонат-кальциевые смазки показывают вымываемость менее 1%, в то время как литиевый комплекс дает 5-10% и простое литиевое мыло - до 15-25%. Это означает, что во влажной среде (мойки, пищевые производства, работа под дождем) сульфонат-кальциевая смазка сохраняет адгезию к металлу значительно дольше, чем водостойкие литиевые варианты.
Коллоидная стабильность - показатель того, насколько стабильна микроструктура смазки под действием центробежных сил и вибрации. У сульфоната кальция коллоидная стабильность составляет 1,5-3%, у литиевого комплекса -12%, у комплексной кальциевой -7%. Низкое значение у сульфоната кальция указывает на очень плотную структуру, которая не расслаивается; высокое значение у литиевого комплекса означает большую подвижность смазки внутри пакета или картера, что для некоторых узлов (с большими зазорами) может быть преимуществом.
Температура каплепадения - верхняя граница температуры, при которой смазка еще держит форму. У сульфоната кальция она превышает 300 °C, у литиево-комплексной - около 260 °C, у простой литиевой -180-200 °C. Однако высокая температура каплепадения не гарантирует, что смазка будет работать при такой температуре; рабочий диапазон обычно на 30-40 °C ниже.
Когда выбирают сульфонат-кальциевую смазку
Сульфонат-кальциевые смазки лучше всего зарекомендовали себя в четырех типах приложений:
Узлы с постоянным контактом с водой: уплотнения редукторов, шарниры под водой, смазочные точки открытых механизмов на улице или в условиях мойки. Низкая вымываемость гарантирует, что смазка останется на месте даже при частом попадании влаги.
Высокотемпературные узлы при сверхвысоких нагрузках: редукторы с давлением в контакте выше 1500 МПа, червячные передачи, подшипники скольжения в литейных цехах. Сочетание EP-свойств и высокой температуры каплепадения позволяет использовать большие интервалы смазывания.
Узлы в агрессивных средах: контакт с щелочами, морской солью, кислотными испарениями. Сульфонат кальция обладает повышенными антикоррозионными свойствами, защищая металл от ржавчины под слоем смазки.
Узлы, требующие длительного ресурса при влажности. При высокой влажности интервал смазывания сульфонат-кальциевой смазки может составить 2500+ часов, тогда как литиевая смазка в тех же условиях потребует переподсмазки каждые 500 часов.
Когда выбирают литиевую смазку
Литиевые смазки (простая литиевая и литиево-комплексная) остаются первым выбором для большинства производственных узлов.
Узлы в сухих и умеренно влажных условиях: подшипники редукторов на складах, тяжелые шарниры в цехах с климат-контролем, подвижные соединения станков. Достаточной водостойкости (5-10% для комплекса) хватает на 300-500 часов между переподсмазками.
Низкотемпературные приложения. У литиевой смазки, особенно простой, лучше низкотемпературная прокачиваемость и ниже момент сдвига на холоде. Это важно для узлов, которые работают при минус 10-20 °C и должны прокачиваться централизованной системой смазки.
Универсальные решения. Литиевый комплекс с рабочей температурой до 140-160 °C и хорошей совместимостью с маслами и другими смазками часто используется как компромиссный вариант, когда специфика узла не требует переплаты за сульфонат кальция.
Массовая закупка. Литиевые смазки дешевле сульфонат-кальциевых на 15-30%, что для предприятия с множеством узлов может дать значимое снижение расходов на смазку.
Дисульфид молибдена (MoS2) в составе смазок: назначение и эффекты
Дисульфид молибдена - не загуститель, а присадка (функциональная добавка), которая присутствует в виде микрокристаллов в смазке.
Его основная роль - повысить противоизносные и противозадирные свойства при высоких контактных давлениях.
Механизм работы MoS2. Молибден образует очень скользкий слой между металлическими поверхностями благодаря слоистой кристаллической структуре. При граничном трении (когда масляная пленка не может полностью отделить поверхности) эти микрокристаллы встраиваются в неровности металла и скользят друг по другу с коэффициентом трения 0,05-0,15. Это снижает износ и температуру в контакте.
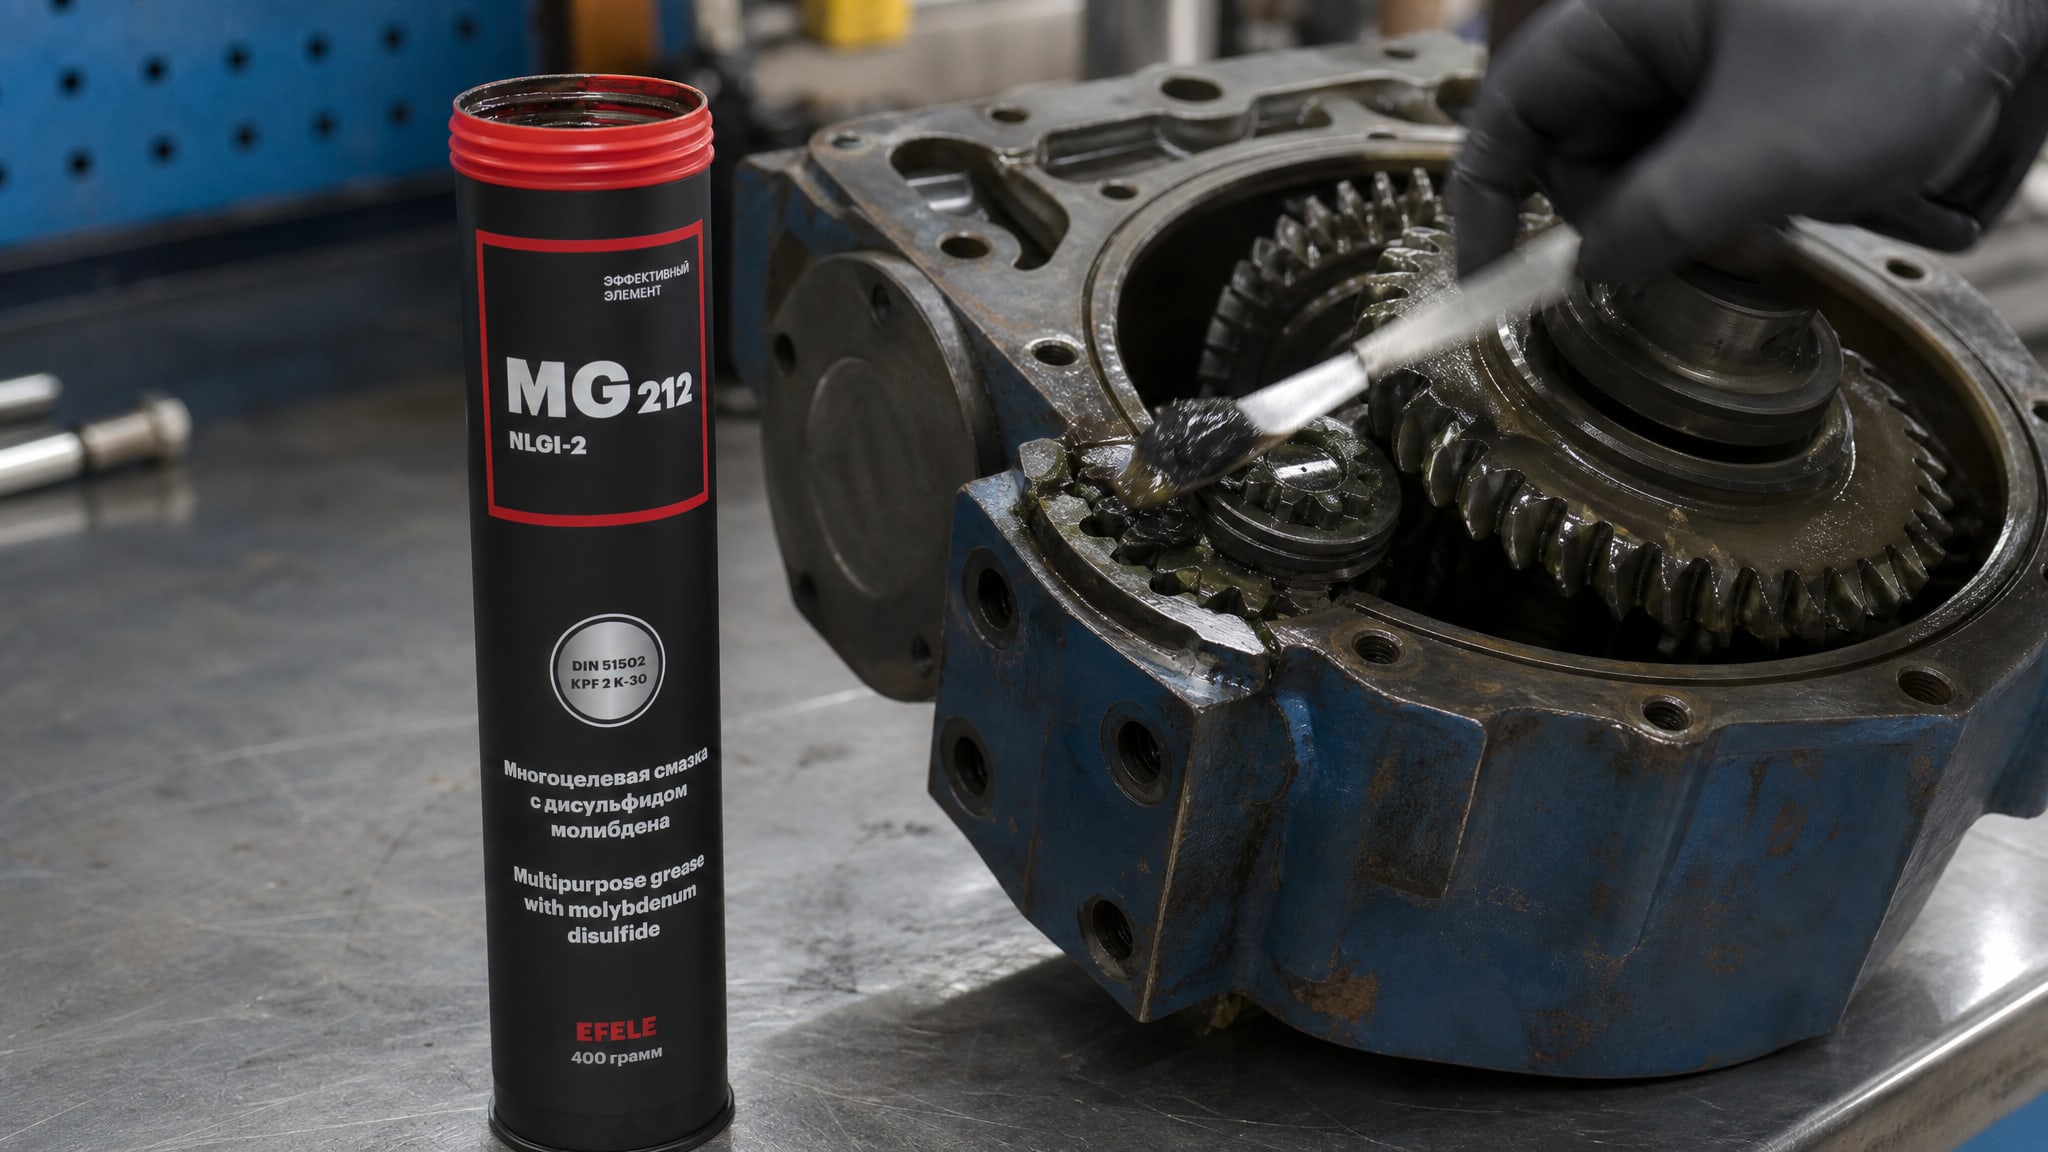
Смазка литиевая с дисульфидом молибдена (например, EFELE MG-212 спецификация NLGI 2 / рабочая температура -20...+150 °C / вязкость базового масла 220 сSt при 40 °C / допуск H1 для случайного контакта с пищей) используется для подшипников скольжения, шпинделей с повышенными нагрузками, муфт. Вся остальная характеристика (водостойкость, прокачиваемость) наследуется от литиевого загустителя, а MoS2 добавляет только противоизносное действие.
Смазка с сульфонат-кальциевым загустителем и MoS2 находит применение в редукторах, шрусах, коробках передач, где сочетаются высокие нагрузки, влага и повышенная температура. Сульфонат кальция дает основную водостойкость и температурную стойкость, MoS2 - дополнительную защиту на пиках нагрузки.
Различие между «смазкой с MoS2» и «смазкой для шруса с молибденом»
На практике закупщики часто слышат фразу «смазка для шруса с молибденом» и путают ее с технической категорией. На самом деле:
«Смазка для шруса» - это функциональное назначение (шрус - шарнир равных угловых скоростей - требует высокой адгезии, водостойкости и защиты от нагрузок).
«С молибденом» - указание на присутствие MoS2 как присадки.
Такие смазки могут быть и литиевыми, и сульфонат-кальциевыми. Нет единого «состава для шруса» - это выбор инженера в зависимости от конкретной марки автомобиля или техники и условий работы узла (температура, влажность, нагрузка).
MoS2 не решает все проблемы
Распространенное заблуждение: если в смазке есть MoS2, она подойдет для любых высоконагруженных узлов. На практике:
MoS2 уменьшает износ при пиковых нагрузках, но не гарантирует защиту, если базовое масло имеет неправильную вязкость. Если вязкость слишком низкая, масляная пленка рвется еще быстрее, а MoS2 становится малоэффективен.
MoS2 не улучшает водостойкость. Если смазка на простом литиевом мыле вымывается за 15-25% по ASTM D1264, добавление MoS2 этот процент не снизит. Водостойкость зависит от загустителя, а не от присадок.
MoS2 не сдвигает температурный диапазон вверх. Рабочая температура определяется вязкостью масла и типом загустителя; MoS2 лишь стабилизирует пленку при разовых скачках температуры.
Совместимость сульфонат-кальциевых и литиевых смазок: что нужно знать
В одном из технических источников прямо указано, что сульфонат-кальциевые смазки имеют хорошую совместимость с литиевыми и литиево-комплексными смазками.
Однако это не означает, что любые две смазки, которые попадут в один узел, будут работать без проблем.
Совместимость включает несколько уровней:
Уровень загустителя: сульфонат кальция действительно совместим с литием на молекулярном уровне.
Уровень базового масла: если две смазки сделаны на минеральных маслах разной вязкости (например, одна на ISO VG 150, другая на ISO VG 220), при смешивании вязкость будет усредняться, что может нарушить адгезию в узле с точными зазорами.
Уровень присадок: противозадирные, противокоррозионные и иные присадки могут в смеси дать неожиданные эффекты, особенно если обе смазки содержат EP-пакеты.
Уровень условий узла: совместимость на бумаге не означает, что смешивание безопасно именно для вашего шарнира, редуктора или подшипника.
Практический совет: перед переходом с одной смазки на другую лучше промыть узел, чем полагаться на совместимость. Если промывка невозможна (например, редуктор в полевых условиях), используй остаток старой смазки для разбавления новой и предусмотри сокращенный интервал между первой переподсмазкой и полной заменой.
Низкотемпературные свойства: где сульфонат кальция может проиграть
Один из часто упускаемых аспектов - это поведение смазки при минусовых температурах.
Сульфонат-кальциевые смазки на том же базовом масле часто показывают хуже низкотемпературную прокачиваемость и выше момент сдвига (сопротивление прокачиванию) на холоде, чем литиевые.
Это критично для узлов, которые работают при минус 20-30 °C и требуют циркуляционной смазки. Если сульфонат-кальциевая смазка загустеет, центральный насос может не прокачать ее, оставив узел без смазки на час или два - и результат будет катастрофичным.
Вывод: если узел работает одновременно во влажных условиях (требует сульфонат кальция) и на морозе (требует прокачиваемости литиевой), нужно проверить техническое описание конкретной смазки или проконсультироваться с производителем. Иногда удается найти компромиссный вариант с модифицированным базовым маслом, иногда приходится выбирать приоритет.
Выбор загустителя в зависимости от условий: практическая матрица
Правильный выбор загустителя зависит от трех переменных: наличие воды, величина нагрузки и рабочая температура.
Вот как это развязывается на практике:
| Условие | Наличие воды | Нагрузка | Температура | Рекомендация |
|---|---|---|---|---|
| Редуктор на складе, СОЖ | нет | средняя | 40-80 °C | Литиевая простая или комплекс |
| Открытый редуктор, дождь возможен | да | средняя-высокая | 60-120 °C | Сульфонат-кальциевая |
| Подшипник скольжения, машиностроение | нет | низкая-средняя | 20-60 °C | Литиевая, прокачиваемая |
| Шрус автомобиля (мойки, грязь) | да | очень высокая | 40-100 °C | Литиевая или сульфонат-кальциевая с MoS2 |
| Редуктор в цехе литейного завода | да | высокая | 100-150 °C | Сульфонат-кальциевая, возможен MoS2 |
| Узел, работающий при минус 20 °C | нет | средняя | -20...+50 °C | Литиевая с улучшенной низкотемп. реологией |
| Редуктор червячный, замкнутый картер | нет | экстремальная | 80-160 °C | Литиевый комплекс или сульфонат кальция |
Заметим, что в таблице нет универсального ответа для всех условий. Это подтверждает, что выбор загустителя - это всегда компромисс между несколькими требованиями, и переплачивать за сульфонат кальция в сухих условиях так же неправильно, как использовать дешевую литиевую смазку во влажной среде.
Допуски и стандарты при выборе смазки
Помимо типа загустителя, при закупке нужно сверяться со спецификацией узла.
Самые распространенные допуски и стандарты:
DIN 51818 - общий стандарт для пластичных смазок; указывает, какие свойства должны быть измерены.
ASTM D1264 - испытание на вымываемость водой; это именно тот стандарт, по которому сульфонат-кальциевые смазки показывают преимущество менее 1% против 5-25% у литиевых.
NLGI - классификация по консистенции (от 0 до 6). NLGI 2 - наиболее распространенная для большинства узлов. Важно: NLGI - это не мера липкости (адгезии) и не гарантия водостойкости; это только консистенция.
NSF H1, 3H - допуски для смазок, соприкасающихся с пищей. H1 означает допуск только случайного контакта, 3H - прямой контакт. Этот допуск не относится к промышленным редукторам и подшипникам и требует специального рецептурного состава.
Температура каплепадения (ASTM D566) - показатель верхней границы консистенции. Для сульфоната кальция это свыше 300 °C, для литиевого комплекса - около 260 °C.
Закупщику нужно всегда запрашивать у поставщика технический паспорт (TDS) смазки и сверять его с требованиями узла. Фраза вроде «универсальная смазка» без уточнения по ASTM D1264, температуре и допускам - это красный флаг.
Часто задаваемые вопросы
Чем отличается литиевая смазка с дисульфидом молибдена от обычной литиевой?
Дисульфид молибдена - это микрокристаллическая присадка, которая повышает устойчивость смазки к граничному трению и снижает износ при высоких нагрузках. Обычная литиевая смазка (без MoS2) работает только за счет вязкости базового масла и истощаемых противозадирных присадок; при пиковых нагрузках она быстрее изнашивается. Смазка с MoS2 добавляет слой дополнительной защиты, но не меняет водостойкость, температурный диапазон или прокачиваемость - эти свойства остаются определяться литиевым загустителем.
Можно ли использовать сульфонат-кальциевую смазку вместо литиевой в редукторе?
Только если редуктор часто контактирует с водой или работает при температурах выше 120 °C. В сухих условиях переход на сульфонат кальция приведет к неоправданным расходам, так как преимущества водостойкости и температурной стойкости не будут использованы. Кроме того, сульфонат кальция может иметь более высокий момент сдвига, что увеличит потери на трение. Всегда сверяйся со спецификацией узла.
Смазка для редукторов с дисульфидом молибдена - это одна категория или разные продукты?
Это обобщающее название, а не одна категория. Редукторы в зависимости от типа нагрузки и среды работают со смазками разных типов загустителя - литиевыми, литиево-комплексными, сульфонат-кальциевыми. Общее у них одно: наличие MoS2. Выбирай смазку по нагрузке, температуре и влажности, а не только по названию.
Почему интервал смазывания сульфонат-кальциевой смазки длиннее, чем у литиевой, во влажных условиях?
Потому что вымываемость водой у сульфоната кальция составляет менее 1%, а у литиевой -5-25%. Даже если обе смазки нанесены одинаково, литиевая будет вытекать и смываться за счет капиллярности воды, теряя адгезию к металлу. Сульфонат кальция не дает воде проникнуть в микропоры структуры, и потому остается на месте дольше - до 2500+ часов между переподсмазками против 500 часов у литиевой в тех же условиях.
Совместимы ли смазки на литиевой основе с дисульфидом молибдена и смазки сульфонат-кальциевые?
Загустители совместимы на молекулярном уровне, но это не гарантирует безопасность смешивания в узле. Если базовые масла разных вязкостей или присадки разных производителей, результат может быть непредсказуем. Лучше избегать смешивания; если оно неизбежно, используй остаток старой смазки для разбавления новой в малом объеме и сократи интервал до первой переподсмазки.
Заключение
Выбор между сульфонат-кальциевой и литиевой смазкой - это не выбор между лучшей и худшей, а выбор инструмента для конкретной работы. Сульфонат-кальциевые смазки незаменимы во влажных условиях и при сверхвысоких нагрузках благодаря вымываемости менее 1% по ASTM D1264 и температуре каплепадения свыше 300 °C. Литиевые смазки (простые и комплексные) остаются универсальным и экономичным решением для большинства промышленных узлов в сухих и умеренно влажных условиях. Дисульфид молибдена - это не загуститель, а присадка, которая одинаково эффективна в обоих типах смазок и повышает их противоизносные свойства при граничном трении.
Практический совет при закупке: запроси у поставщика техническое описание (TDS) смазки, сверь характеристики ASTM D1264, температуру каплепадения и коллоидную стабильность со спецификацией твоего узла. Если контакт с водой вероятен или рабочая температура выше 120 °C - переходи на сульфонат кальция. Если узел работает в стандартных условиях - литиевая смазка дешевле, прокачивается лучше на холоде и полностью справится с задачей. Смешивание старой и новой смазки допустимо, но только если они совместимы по базовому маслу; в сомнениях промой узел перед переходом.