Твердосмазочный слой меняет размер детали: покрытие на наружной поверхности увеличивает ее диаметр, а внутри отверстия уменьшает проходной размер. Поэтому толщину антифрикционного покрытия учитывают при проектировании посадки и задают вместе с допуском, методом нанесения и способом контроля. Для многих точных узлов ориентиром служит диапазон 10–20 мкм, но конкретное значение зависит от покрытия и процесса.
Статья полезна инженерам, технологам и снабженцам, которые выбирают твердосмазочное покрытие, согласуют чертежи или оценивают риск выхода сопряжения из допуска. Разберем, как рассчитать изменение размера, почему нельзя наносить покрытие «с запасом», что учесть при выборе между окунанием и распылением и как проверить толщину на готовой детали.
Как толщина антифрикционного покрытия меняет посадку
Покрытие добавляет материал к поверхности детали, поэтому учитывать нужно не только толщину пленки, но и то, на каких поверхностях она окажется.
Если слой толщиной 10 мкм нанесен на наружную цилиндрическую поверхность, диаметр увеличится на 20 мкм: покрытие добавится с двух сторон. На внутренней поверхности отверстия такого же размера проходной диаметр уменьшится на 20 мкм.
Для посадки вал-втулка важны оба изменения. Слой на валу уменьшает зазор, а слой на стенке отверстия также уменьшает его. Если покрывают обе сопрягаемые поверхности, итоговое изменение зазора складывается из толщины слоев на каждой из них. Поэтому в чертеже или техническом задании нужно указывать, какие именно поверхности покрывают, а расчет вести для готовой детали после нанесения.
При малых зазорах даже десятки микрон могут повлиять на собираемость узла. Например, слой 10 мкм на каждой из двух сопрягаемых поверхностей суммарно уменьшит зазор на 20 мкм. Это не означает, что такая толщина подходит для любой посадки: допустимый слой определяют по фактическим размерам детали, требуемому зазору и спецификации покрытия.
Ошибка возникает, когда размер проверяют только до обработки, а толщину покрытия рассматривают отдельно. В результате деталь соответствует чертежу до нанесения, но готовое сопряжение выходит за допуск. Для точной посадки задают конечный размер с покрытием либо заранее корректируют исходный размер под ожидаемую толщину слоя.
В расчетах важно различать толщину пленки на одной поверхности и изменение диаметра или зазора. В первом случае указывают толщину слоя; во втором учитывают число покрываемых поверхностей. Такое разделение делает требования понятными для конструктора, технолога и исполнителя нанесения.
Какую толщину твердосмазочного покрытия выбрать
Для точных посадок часто рассматривают толщину 10–20 мкм: этот диапазон используют как ориентир для баланса между износом, трением и сохранением размеров.
Однако универсального значения нет. В технических описаниях отдельных покрытий встречаются диапазоны 5–15 мкм и 5–20 мкм, поэтому допуск нельзя переносить с одного состава или процесса на другой.
Слой ниже 5 мкм может иметь меньшую износостойкость и хуже защищать от коррозии. Увеличение толщины свыше 25 мкм способно повысить риск сдвигового разрушения и растрескивания, а также усложнить соблюдение посадочного допуска. Это не означает, что любое покрытие толще 25 мкм непригодно: широкие технологические диапазоны применяются для отдельных задач, но они не становятся автоматически подходящими для точной посадки.
При выборе толщины учитывают назначение детали и условия сопряжения. Покрытие может выполнять несколько функций, однако увеличение слоя не гарантирует улучшения всех характеристик. Для узла с небольшим зазором важнее согласовать толщину с размерным допуском, чем назначить максимальное значение «на всякий случай».
Полезно разделять три параметра:
Номинальная толщина, к которой должен стремиться процесс.
Допуск на толщину, который определяет допустимый разброс.
Конечный размер покрытой детали или размер посадки после обработки.
В некоторых спецификациях для функциональных покрытий корректировка толщины может составлять ±10 мкм или ±15 мкм. Для оксидно-керамических процессов приводятся примеры 20 мкм ±5 мкм и 50 мкм ±10 мкм. Эти значения показывают, что узкий допуск зависит от технологии и целевой толщины, а не только от пожеланий к готовой детали.
Перед утверждением требований проводят пробное нанесение на реальных деталях. Оно помогает проверить, как геометрия, подготовка поверхности и выбранный процесс влияют на фактический размер и равномерность слоя.
Как заложить твердую смазку в посадочные размеры
Твердосмазочное покрытие и посадочные размеры согласуют до запуска детали в производство.
Если покрываемая поверхность участвует в сопряжении, в документации указывают, требуется ли сохранить размер до нанесения или обеспечить заданный размер после него. Без этого требования подрядчик может нанести покрытие в пределах собственной спецификации, но готовая деталь не подойдет к ответной части.
Для цилиндрической посадки расчет ведут по покрываемым поверхностям. Слой на наружном диаметре увеличивает его на удвоенную толщину пленки, а слой в отверстии уменьшает диаметр на ту же величину. Если покрывают вал и отверстие, учитывают оба слоя. Для плоских сопряжений покрытие также уменьшает расстояние между поверхностями, если нанесено на обе стороны зазора.
В техническом задании фиксируют не только номинал. В него включают:
Поверхности, на которые наносят покрытие.
Номинальную толщину и допуск.
Метод нанесения.
Метод измерения толщины.
Размер детали или сопряжения после нанесения.
Не следует заменять эти данные общим требованием «нанести тонкий слой». Оно не задает проверяемого результата. В то же время нельзя указывать только толщину без допуска: две детали с одинаковым номиналом, но разным разбросом процесса могут давать различную повторяемость посадки.
При проектировании также учитывают целевой диапазон конкретного покрытия. Если документация задает 5–15 мкм, нельзя автоматически подменять его общим ориентиром 10–20 мкм. Для точных посадок важна не только номинальная толщина, но и реальная вариация по детали и от партии к партии.
Пробная партия позволяет проверить расчет до серийного выпуска. Ее проводят на реальной геометрии и с выбранной подготовкой поверхности, а затем оценивают конечный размер и равномерность покрытия. Такой подход снижает риск, что допуск будет согласован на бумаге, но не обеспечен в фактическом процессе.
Окунание или распыление твердой смазки
Выбор между окунанием, распылением и другими способами нанесения зависит от геометрии детали и возможности управлять толщиной.
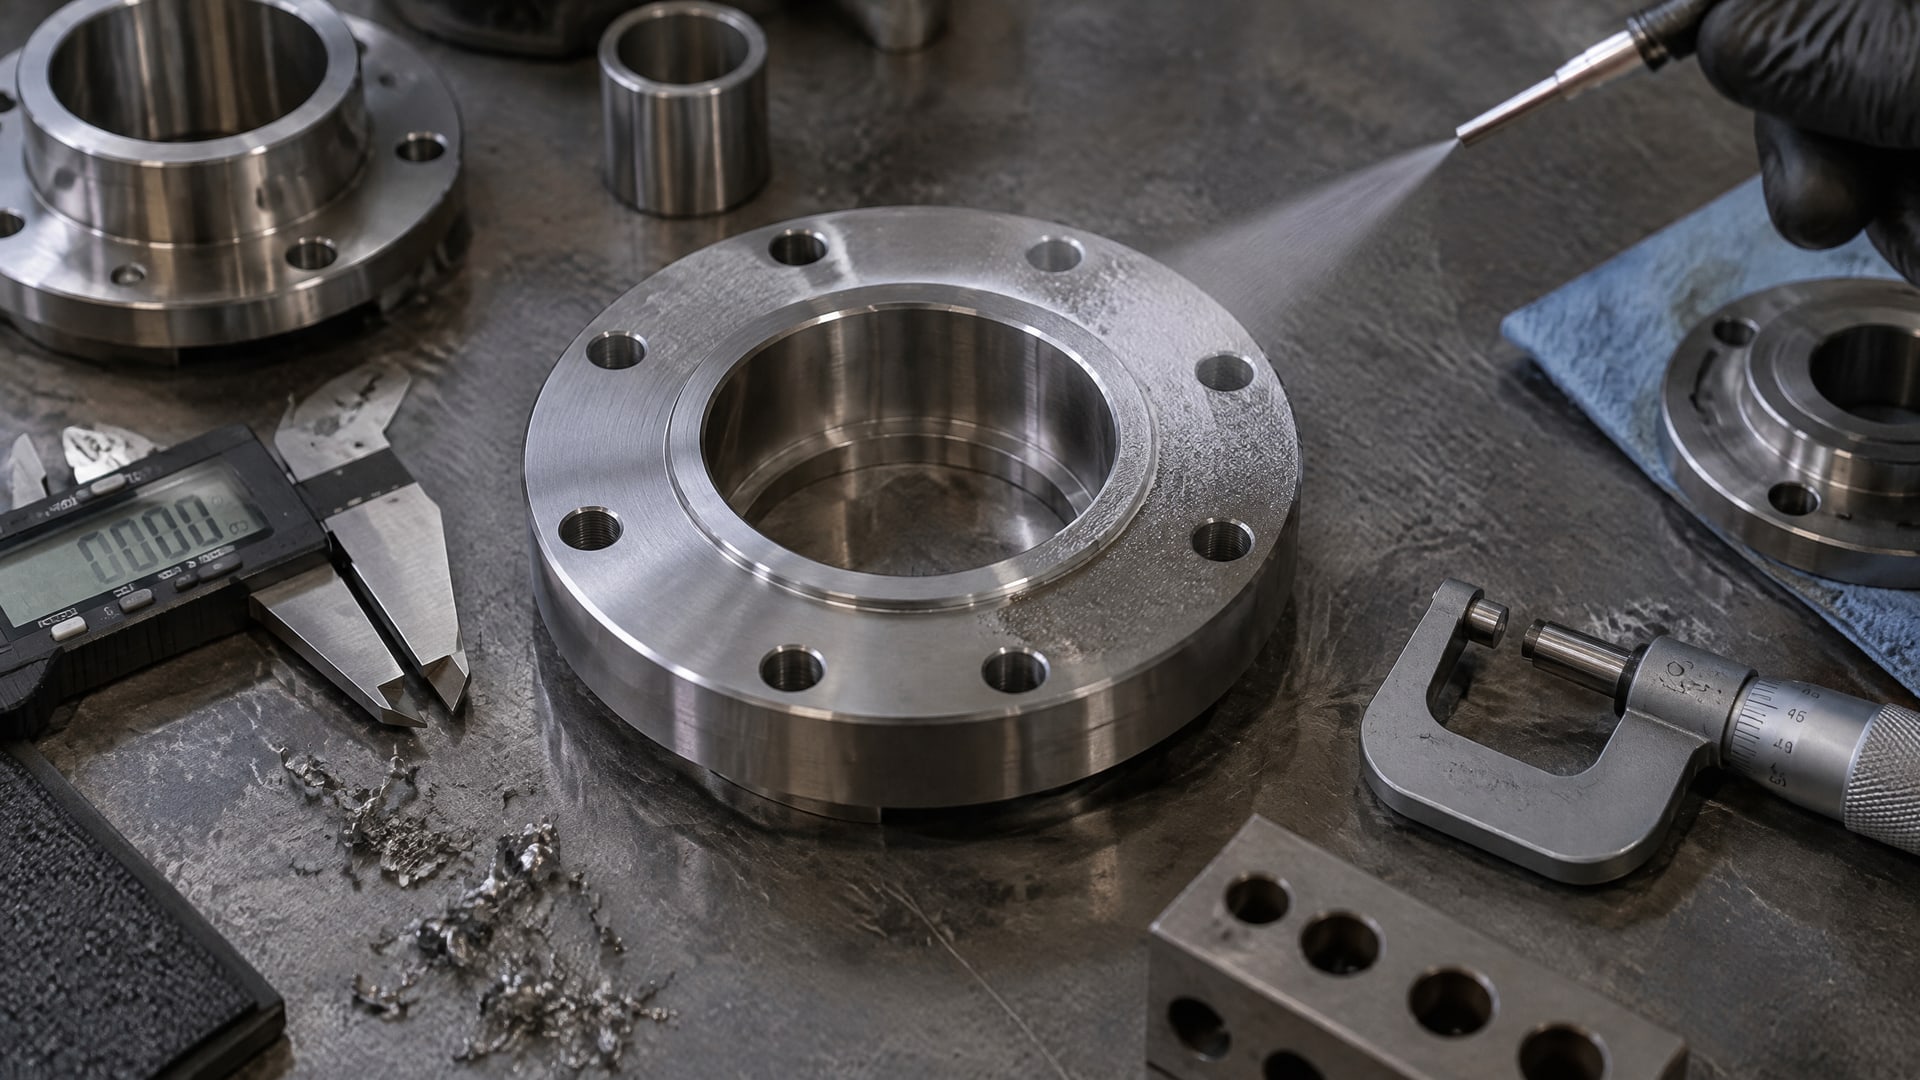
Само название метода не гарантирует равномерности или точности. Для посадочных поверхностей важны повторяемость процесса и подтвержденная способность укладываться в заданный диапазон.
При распылении покрытие можно наносить несколькими тонкими равномерными слоями. Для dry-film покрытий в технических материалах встречается диапазон 0,0003–0,0005 дюйма, что соответствует примерно 7,6–12,7 мкм, и указывается необходимость контролировать итоговую толщину. Несколько тонких слоев помогают управлять нанесением, но конечный результат все равно проверяют на детали.
Окунание рассматривают с учетом формы изделия и того, как выбранный процесс обеспечивает требуемую толщину на нужных поверхностях. Для сложной геометрии нужно заранее проверить, что покрытие формируется равномерно и не нарушает посадочные размеры. Доступные данные не дают основания объявлять окунание или распыление безусловно лучшим способом для всех деталей.
В спецификации на процесс указывают не только метод нанесения, но и толщину с допуском. Для некоторых функциональных покрытий диапазон корректировки может составлять ±10 мкм или ±15 мкм. При этом для толщины 20 мкм в одном из примеров приведен допуск ±5 мкм, а для 50 мкм - ±10 мкм. Это показывает, почему возможность удерживать допуск нужно оценивать применительно к конкретному процессу и размеру слоя.
До выбора серийной технологии проводят пробное нанесение и измеряют покрытие на реальных деталях. В проверку включают подготовку поверхности: она влияет на итоговые характеристики наряду с геометрией и способом нанесения. Если процесс не удерживает заданный допуск, корректируют технологию или требования к детали, а не компенсируют разброс произвольным увеличением толщины.
Контроль толщины и допусков покрытия
Визуально ровная пленка не подтверждает, что ее толщина соответствует спецификации.
На точной посадке даже небольшое отклонение может изменить конечный размер, поэтому для приемки нужен измерительный метод. В материалах по контролю сухих пленок упоминаются ISO 2178 и ASTM B499, а также магнитные и вихретоковые толщиномеры.
Применимость метода зависит от материала основы, геометрии детали и доступности измеряемой поверхности. Поэтому в техническом задании недостаточно написать «контроль по стандарту»: нужно согласовать конкретный способ измерения и убедиться, что он подходит для детали и покрытия. Для сложной геометрии заранее определяют места контроля, чтобы измерения отражали состояние именно посадочных поверхностей.
Контролировать следует толщину и конечный размер. Эти проверки отвечают на разные вопросы: измерение слоя показывает, соблюдена ли спецификация покрытия, а проверка готового размера подтверждает, что деталь сохраняет требуемую посадку. При толщине слоя 10 мкм изменение диаметра цилиндрической поверхности составляет 20 мкм, если покрыта вся окружность. Поэтому измерение только на одной поверхности не заменяет проверку геометрического размера.
В документации по dry-film покрытиям для ответственной техники встречается диапазон 0,0003–0,0005 дюйма, или около 7,6–12,7 мкм, с требованием наносить несколько тонких равномерных слоев и контролировать итоговую толщину. Это пример того, как значение слоя связывают с процессом нанесения и проверкой результата. Для другого покрытия целевой диапазон может отличаться: в технических описаниях встречаются 5–15 и 5–20 мкм.
План контроля согласуют до серийного нанесения. В нем фиксируют точки измерения, метод, допустимую толщину и проверку готового посадочного размера. Если партия не проходит контроль, причину ищут в подготовке поверхности, геометрии или управлении процессом. Простое увеличение толщины может усугубить отклонение размера и повысить риск дефектов.
Запекаемое покрытие для червячного редуктора
В червячном редукторе трение влияет на эффективность узла, а твердосмазочный слой при этом должен укладываться в размерные требования сопряжений.
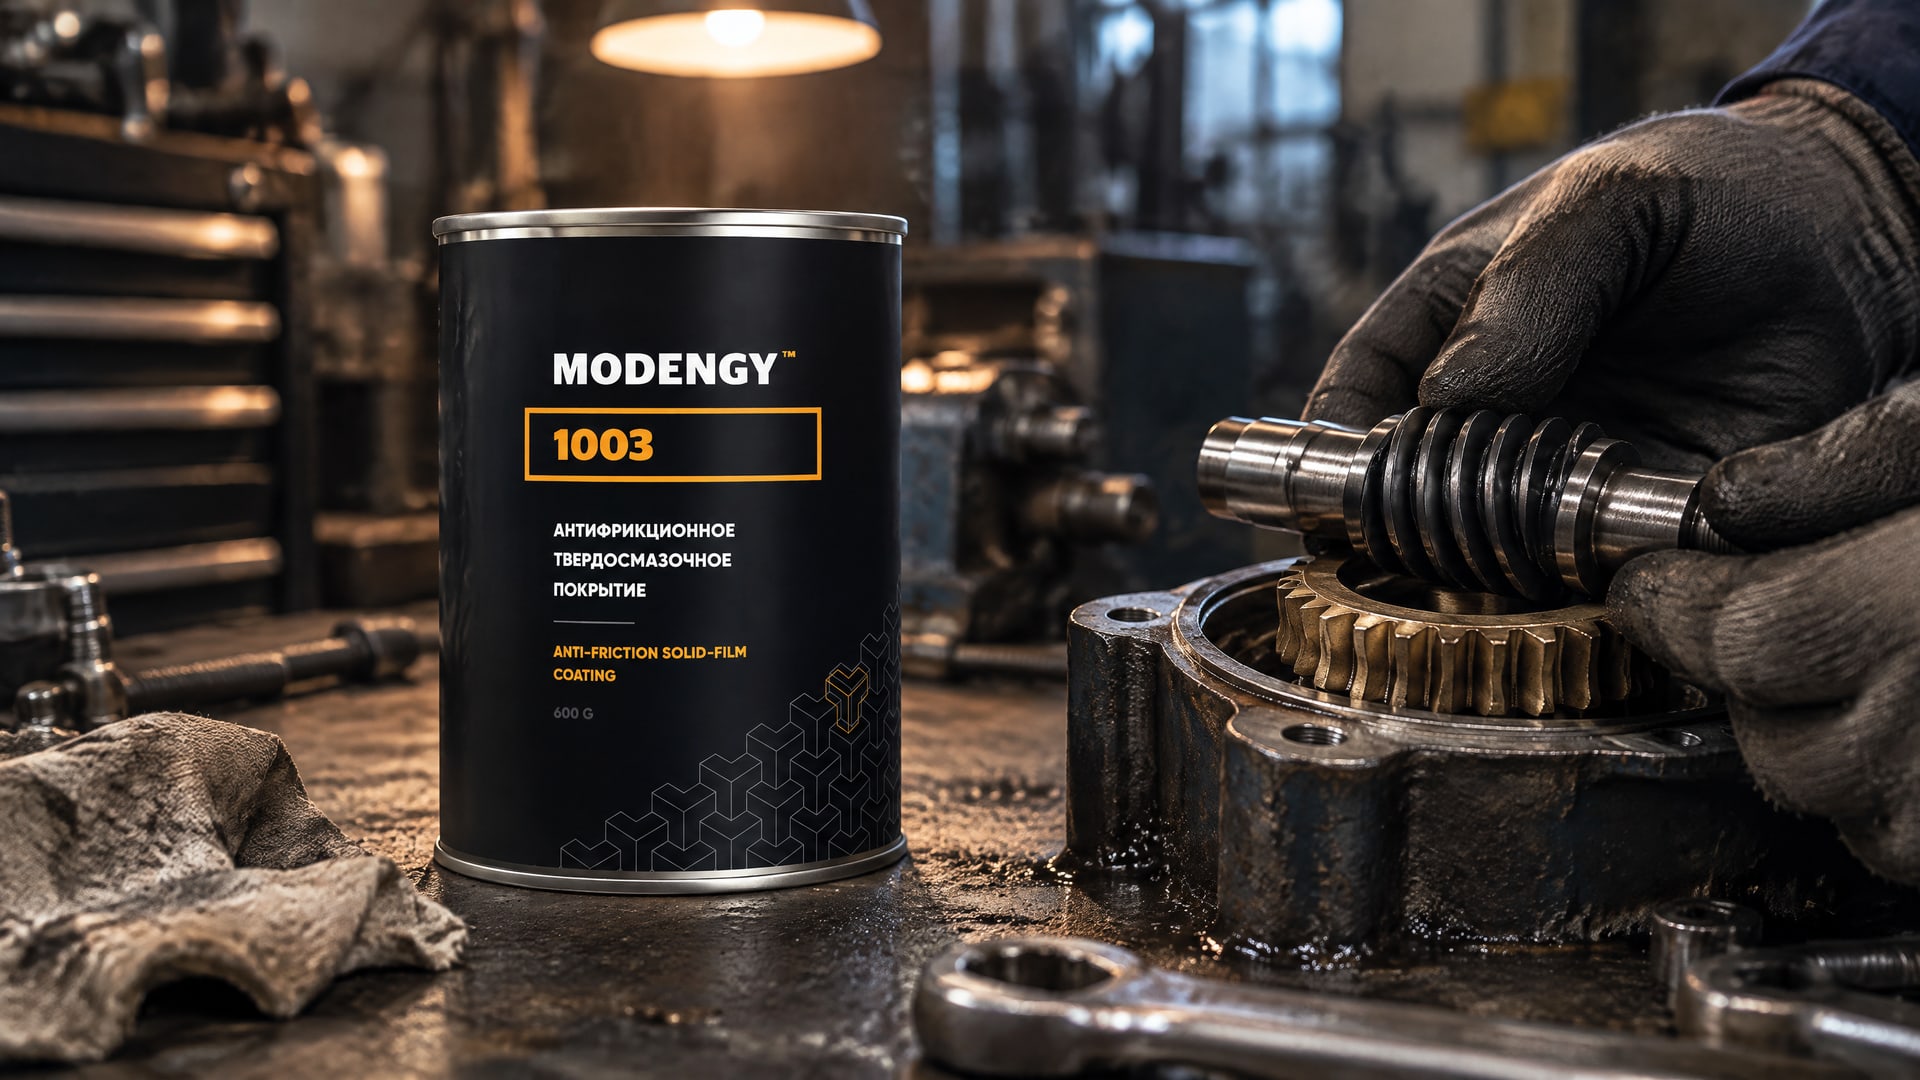
Если посадки имеют малые зазоры, толщину покрытия учитывают еще при назначении размеров: слой добавляется к каждой покрываемой поверхности, а не распределяется по всему узлу без изменения зазора.
Для таких задач важны не только свойства покрытия, но и режим его отверждения. Например, MODENGY 1003 применяют как антифрикционное твердосмазочное покрытие для узлов, где нужно учитывать работу червячного редуктора и точность посадок; полимеризация предусмотрена при +170 °C за 20 минут или при +20 °C за 720 минут. Эти режимы необходимо сопоставить с материалом детали и допустимым для нее процессом, а размерный расчет вести по фактической толщине слоя.
Само наличие заданного режима полимеризации не гарантирует точность посадки. На результат влияют геометрия детали, подготовка поверхности и способ нанесения. Поэтому до серийного применения проверяют образцы или реальные детали, измеряют слой и подтверждают конечные размеры. Для контроля задают применимый измерительный метод, например с учетом ISO 2178 или ASTM B499, если он подходит для материала основы и конструкции детали.
В спецификации фиксируют, какие поверхности покрываются, какой толщины ожидают слой и какой размер должен получить узел после обработки. Для нескольких сопряженных поверхностей отдельно рассчитывают суммарное изменение зазора. Такой порядок позволяет оценивать покрытие не изолированно, а как часть конструкции редуктора и его производственного процесса.
Часто задаваемые вопросы
Как толщина твердосмазочного покрытия влияет на посадку?
Покрытие увеличивает наружный размер детали и уменьшает внутренний. Слой 10 мкм на валу увеличит его диаметр на 20 мкм, если покрыта вся окружность. Если слой нанесен также в отверстие, зазор уменьшится дополнительно. Поэтому расчет ведут по всем покрываемым сопрягаемым поверхностям.
Какая толщина антифрикционного покрытия подходит для точной посадки?
Для многих точных узлов ориентируются на диапазон 10–20 мкм, но это не универсальное требование. В документации на отдельные покрытия встречаются диапазоны 5–15 и 5–20 мкм. Подходящее значение зависит от состава, геометрии, метода нанесения и допуска готовой посадки.
Что выбрать для точной детали: окунание или распыление?
Безусловного ответа нет: выбор зависит от геометрии и способности процесса обеспечивать равномерную толщину в пределах допуска. При распылении применяют несколько тонких слоев, а для окунания проверяют результат на реальной детали. В обоих случаях толщину и конечный размер контролируют измерениями.
Какими методами контролируют толщину сухого покрытия?
Для контроля сухих пленок упоминаются ISO 2178 и ASTM B499, а также магнитные и вихретоковые толщиномеры. Конкретный метод выбирают с учетом материала основы и геометрии детали. Визуального осмотра недостаточно: ровная поверхность сама по себе не подтверждает соблюдение толщины.
Заключение
Толщина антифрикционного покрытия напрямую меняет посадочный размер: слой увеличивает наружные размеры и уменьшает внутренние, а при покрытии обеих сопрягаемых поверхностей изменение зазора суммируется. Для точных узлов используют диапазоны, заданные документацией конкретного покрытия, а не назначают слой с запасом. Вместе с толщиной согласуют допуск, поверхности нанесения, технологию и метод контроля.
Следующий шаг для инженера - зафиксировать размер готовой детали с покрытием и проверить расчет на пробных деталях в реальном процессе. Для серийного выпуска в техническом задании указывают толщину, допуск, способ нанесения и метод измерения, а затем подтверждают и толщину слоя, и конечные посадочные размеры.