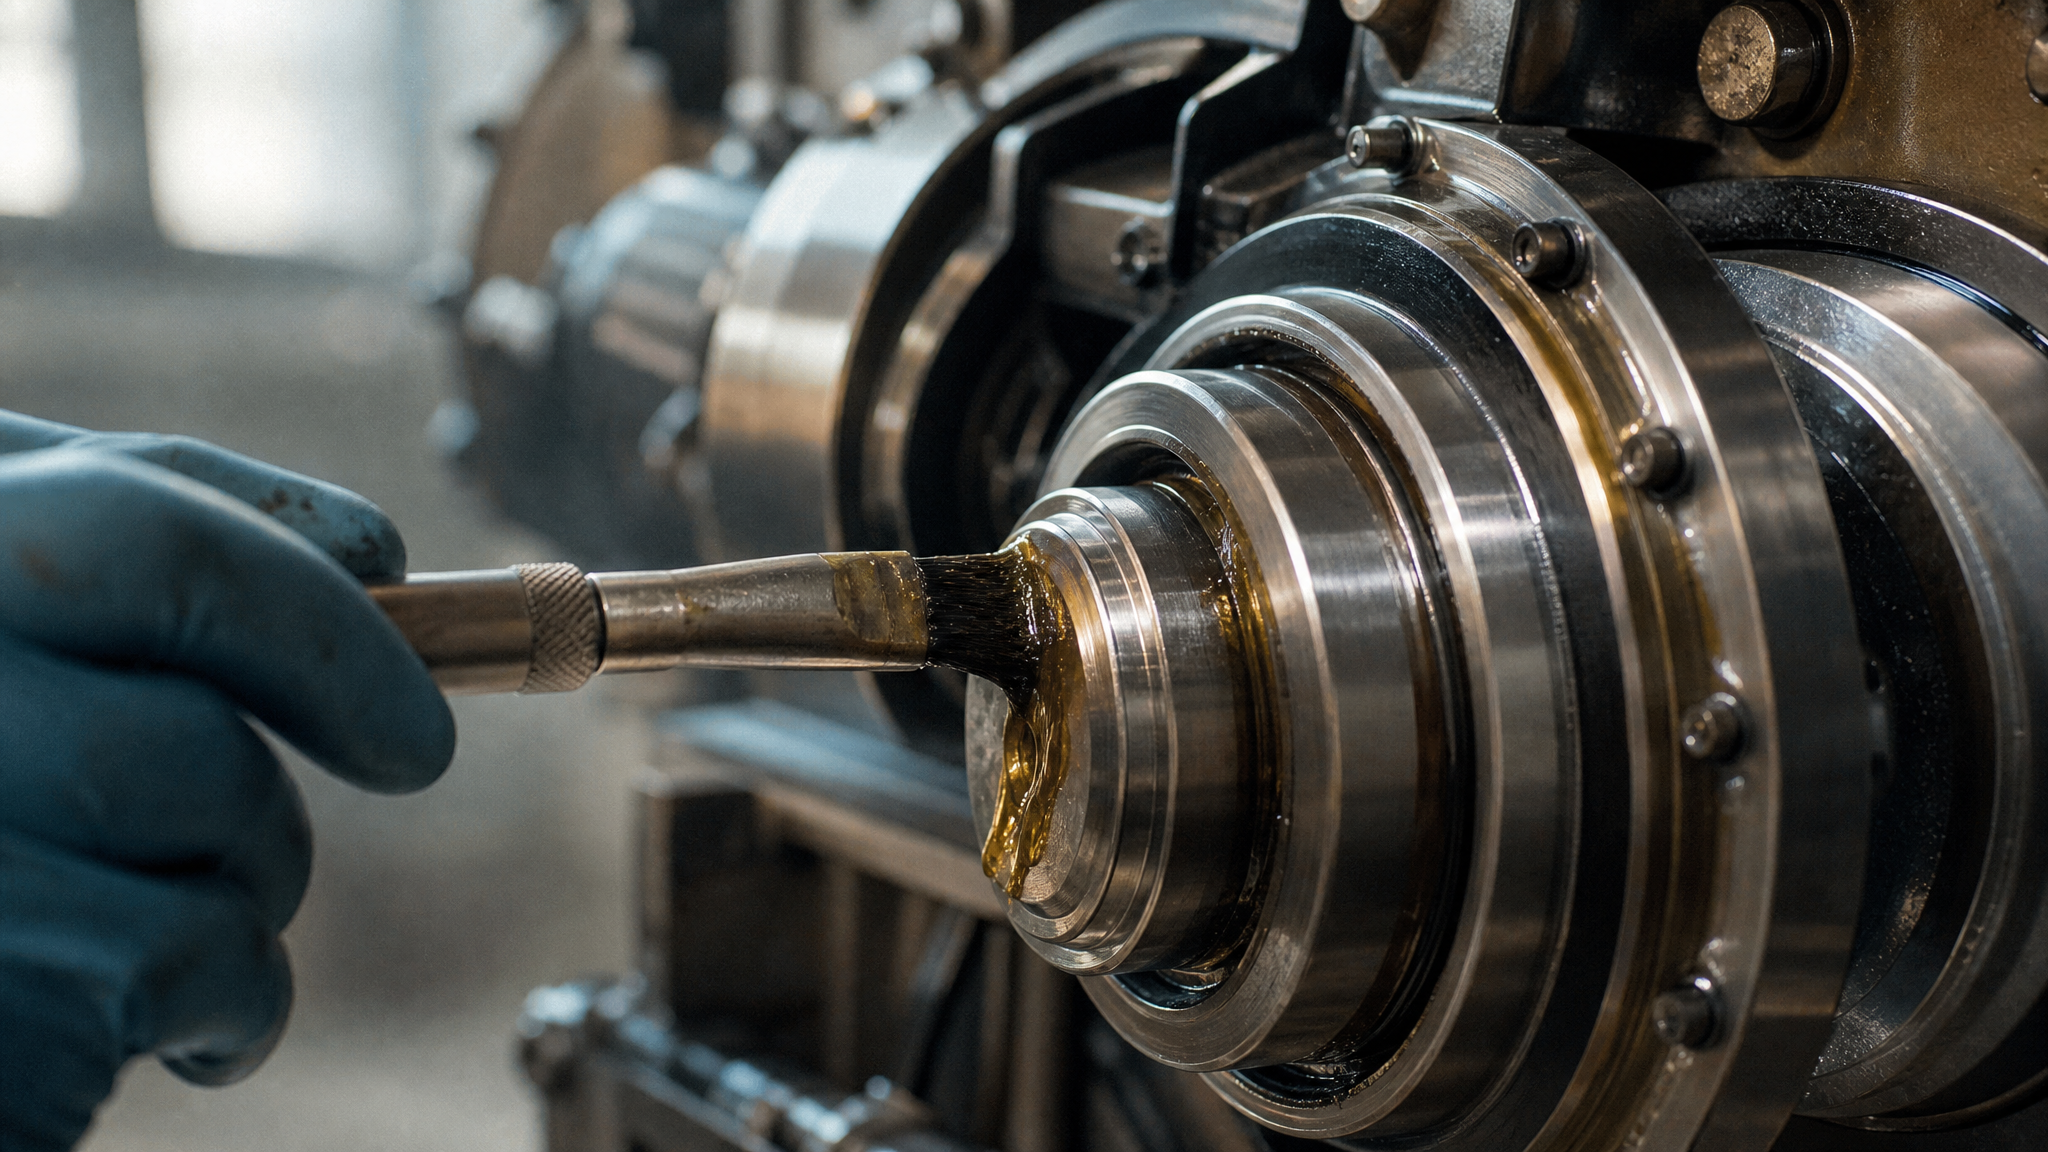
Перенос смазочного слоя на ответную деталь - это не случайный процесс, а закономерный результат трибологического взаимодействия в условиях граничной и смешанной смазки. Когда две поверхности соприкасаются под нагрузкой с минимальным зазором, традиционный гидродинамический слой не формируется, и решающую роль играют адгезия смазки к материалу, химическая активность присадок и способность образовывать стойкую граничную пленку. Эта пленка, которую часто называют эффектом миления, переносится со смазываемой детали на ответную и создает защитный слой, минимизирующий износ и задиры. Статья адресована техническим специалистам и инженерам, которые отвечают за надежность узлов трения в редукторах, направляющих, зацеплениях и других высоконагруженных сопряжениях. Вы узнаете, как подготовить поверхность, правильно нанести смазку и контролировать эффективность формирования защитного слоя на ответных деталях.
Режимы смазки и образование граничной пленки
В машиностроении выделяют три основных режима смазки: гидродинамический, смешанный и граничный.
Каждый режим предъявляет принципиально разные требования к свойствам смазочного материала. При гидродинамическом режиме высокая скорость скольжения создает гидравлическое давление, которое поднимает трущиеся поверхности и разделяет их вязкой пленкой масла. В этом случае решающую роль играет вязкость, а контакт осуществляется через масло. Однако при низких скоростях, высоких нагрузках или в условиях холодного пуска система неизбежно переходит в граничный режим.
В граничном режиме зазор между поверхностями настолько мал, а нагрузка настолько велика, что полноценной гидравлической пленки не образуется. Вместо этого на трущихся поверхностях формируется тонкая химическая пленка, состоящая из молекул смазки, которые адсорбируются на металле или взаимодействуют с ним химически. Эта граничная пленка - и есть то, что часто называют эффектом миления. Ее толщина составляет всего несколько молекул, но она решающим образом влияет на величину коэффициента трения и скорость изнашивания. Смешанный режим - это переходный случай, когда в зоне контакта одновременно действуют и вязкостный эффект, и граничное взаимодействие.
Противоизносные (AW) и противозадирные (EP) присадки работают именно на образование и укрепление граничной пленки. При повышении температуры в микроконтактах они взаимодействуют с поверхностью металла, образуя новые защитные слои. Твердые смазочные добавки - дисульфид молибдена, графит, PTFE - выполняют двойную функцию: они не только снижают трение благодаря низкому коэффициенту сдвига в собственной структуре, но и переносятся на ответную поверхность, образуя механический защитный слой.
Подготовка поверхности как фундамент переноса смазочного слоя
Многие инженеры недооценивают важность предварительной подготовки поверхности, считая ее формальностью.
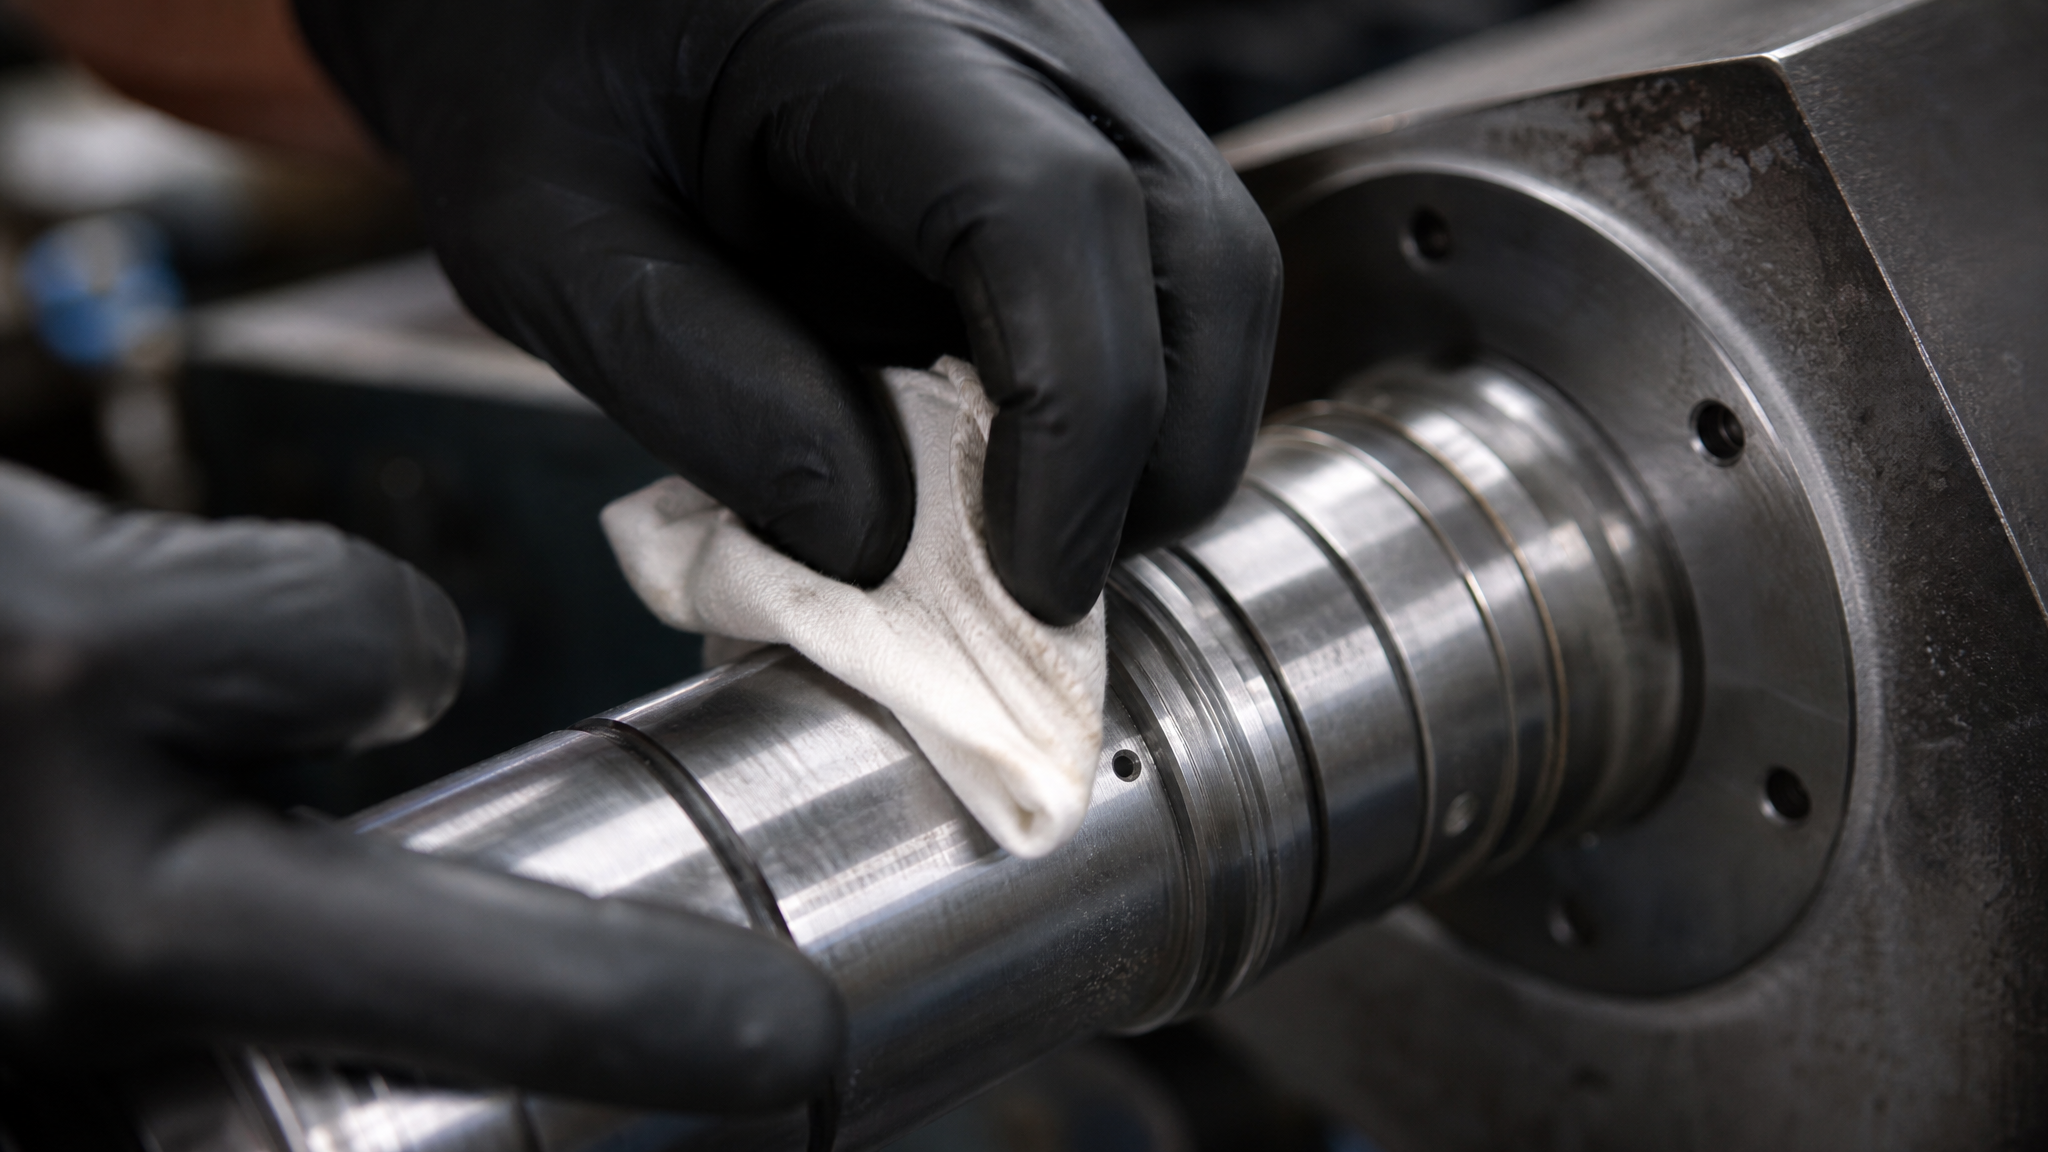
На деле это критически важный этап, который определяет, будет ли смазка прочно адгезировать к металлу и успешно образовывать граничную пленку. Стандартная подготовка включает: очистку от загрязнений и пыли; удаление металлической стружки, образовавшейся при механической обработке; освобождение от следов коррозии (окислов, ржавчины); обезжиривание поверхности для удаления остатков технологических масел и эмульсий.
Загрязнение поверхности работает против адгезии. Если на металл остались частицы пыли, стружки или масляная пленка, молекулы смазки не смогут плотно контактировать с основным металлом. В результате граничная пленка формируется не на самом металле, а на загрязняющем слое, что резко снижает ее прочность и адгезию. Ржавчина и окислы содержат кислород, который не позволяет противоизносным присадкам прореагировать с чистым металлом. Масляные остатки образуют конкурирующий слой, из которого молекулам свежей смазки сложнее вытеснить предыдущих «соседей».
Обезжиривание проводится щелочными или органическими растворителями согласно технологии производства или сборки. После обезжиривания поверхность должна быть немедленно просушена. Влага, оставшаяся на поверхности, препятствует адгезии смазки и провоцирует коррозию. В промышленных условиях просушку часто выполняют сжатым воздухом или в сушильной камере при температуре, установленной в техкарте (обычно 10–30 °C для хранения и подготовки). Чем быстрее смазка наносится после подготовки, тем лучше: загрязнение воздуха и повторное окисление свежеочищенной поверхности минимизируются, если нанесение происходит непосредственно перед сборкой узла.
Методы нанесения и формирование равномерного смазочного слоя
От способа нанесения во многом зависит, будет ли смазочный слой равномерным и полностью покрывать зону контакта.
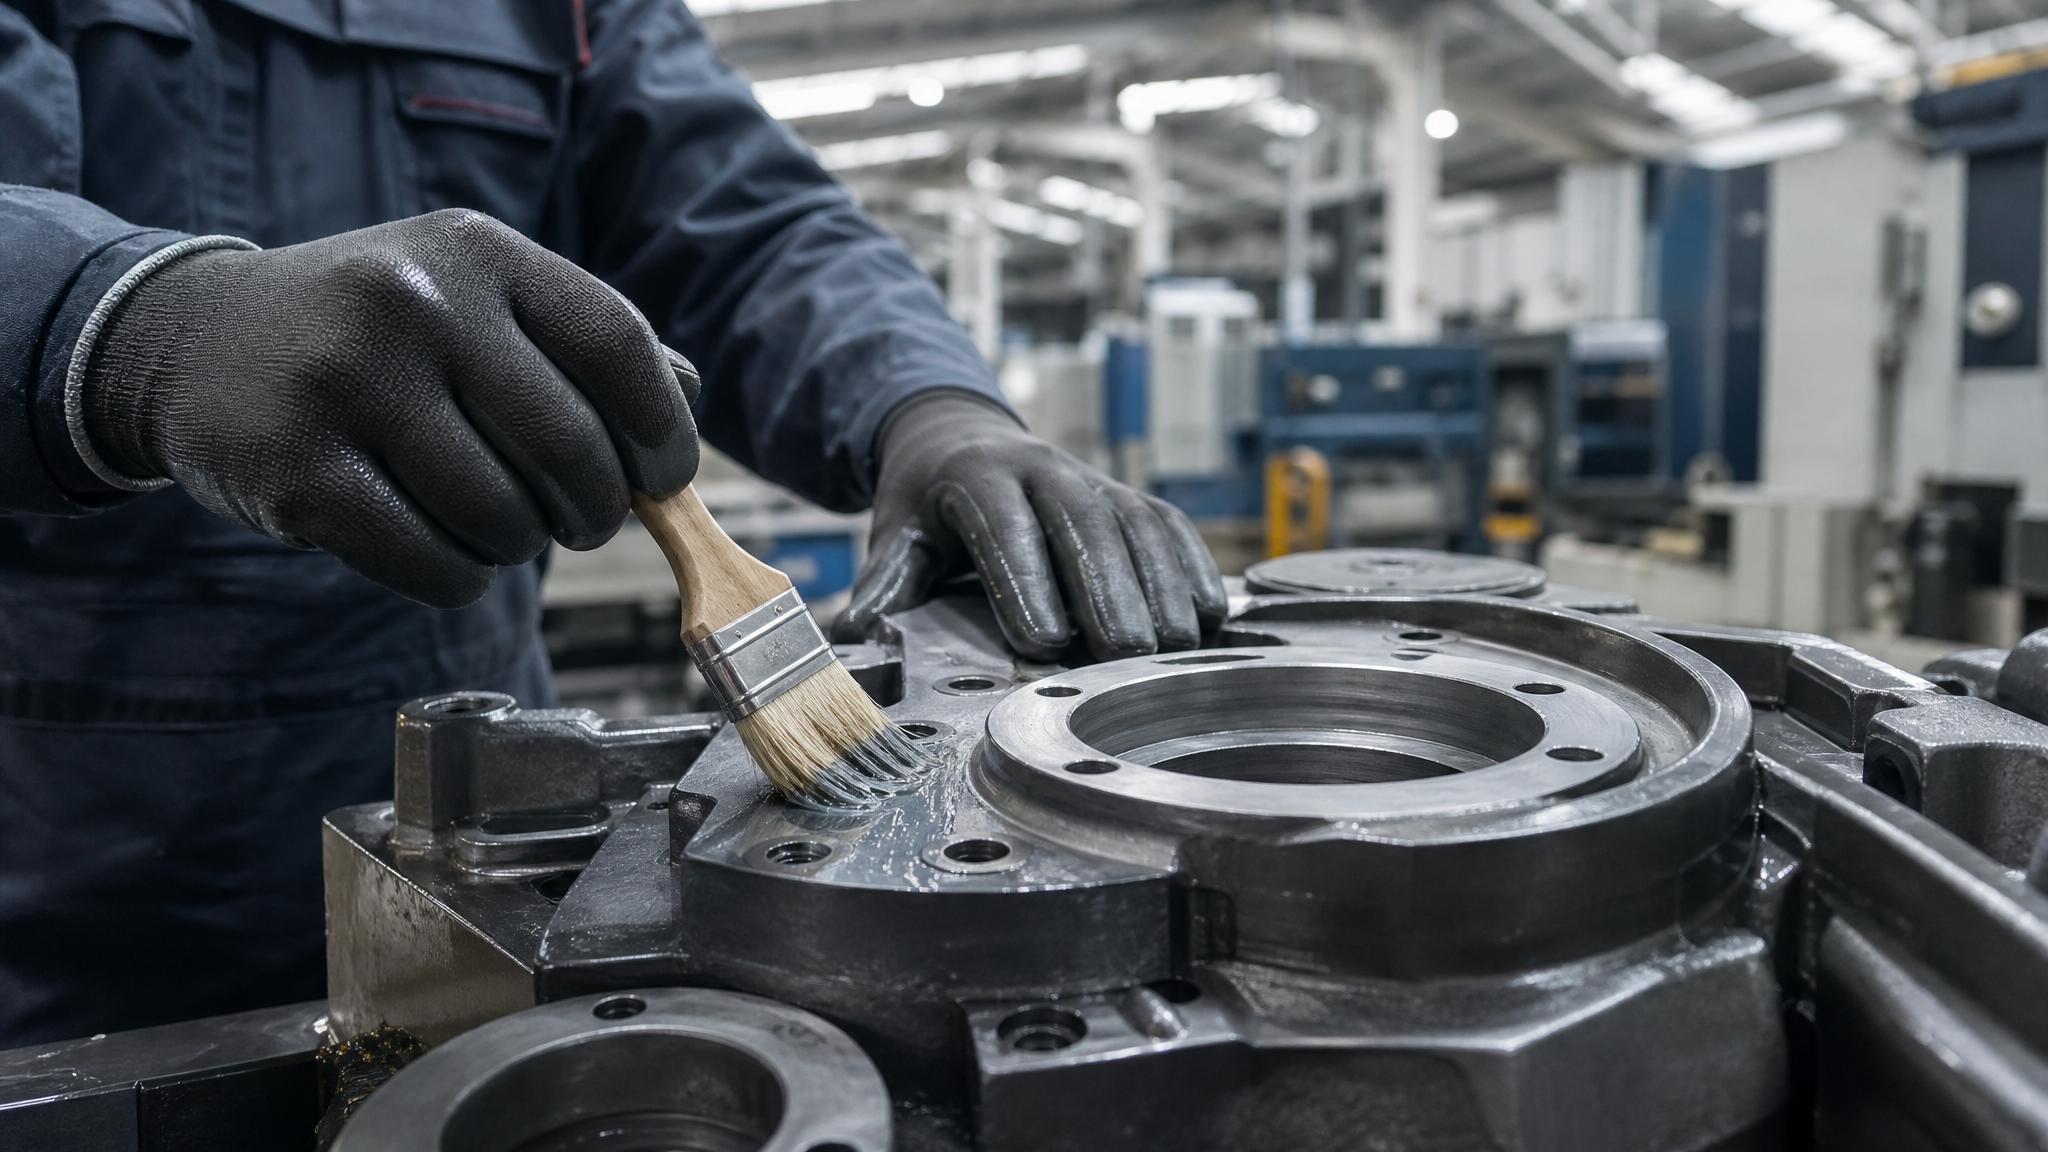
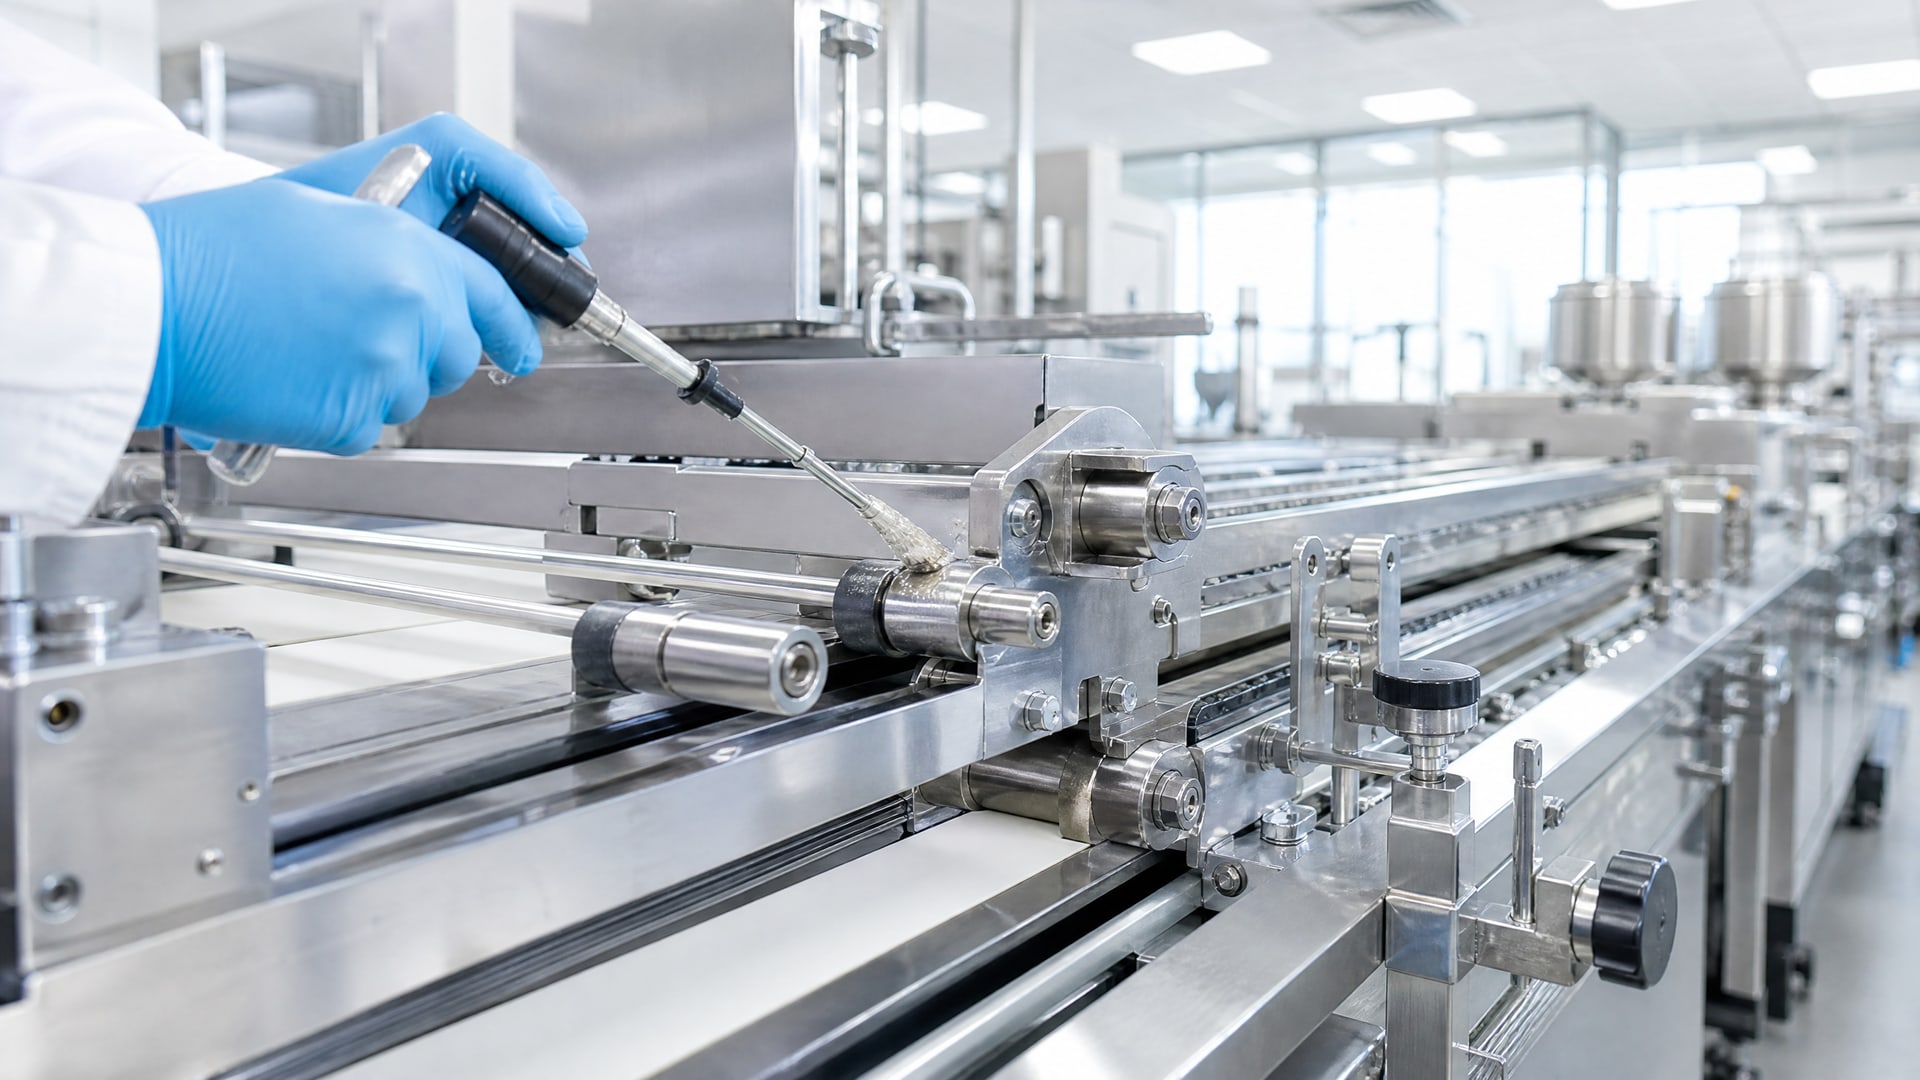
Основной метод - нанесение кистью. Кисть (натуральная щетина среднего размера) позволяет нанести смазку слоем толщиной 0,1–0,3 мм, что достаточно для формирования граничной пленки без избытка. При этом важно добиться сплошного и равномерного покрытия без просветов. Локальные пропуски - это потенциальные места возникновения задира или фреттинга, потому что в них граничная пленка не образуется.
Для некоторых типов деталей, например для небольших шестерен, допускается окунание в ванну со смазкой. Этот способ гарантирует полное погружение и равномерное обволакивание всех поверхностей. Однако избыток смазки после окунания должен быть удален: излишки стекают, и деталь достигает рабочего состояния с тонким слоем. Нанесение тампоном или ватой применяется редко и только для масел или жидких смазок, потому что для пластичных смазок этот способ не обеспечивает нужной равномерности.
Критически важно избегать нанесения загустевших смазок. Если смазка в таре уплотнилась, загустела или потеряла однородность, ее невозможно нанести равномерным слоем. Комки и разрывы слоя приводят к неравномерной адгезии и образованию слабых мест в граничной пленке. Если смазка все же загустела, некоторые составы допускают разжижение по инструкции производителя, но только в рамках указанного регламента - произвольное добавление масла или растворителя недопустимо. После нанесения смазка должна оставаться на поверхности в виде тонкой защитной пленки. При сборке узла деталь не протирается чистой тряпкой - это уничтожит весь нанесенный слой и сведет на нет усилия по подготовке.
Перенос смазочного слоя на ответную деталь в условиях фрикционного взаимодействия
Так называемый эффект миления - это процесс, при котором смазочный слой, нанесенный на одну деталь (например, зуб шестерни), переносится на ответную деталь (зуб ведомой шестерни) во время первых оборотов узла.
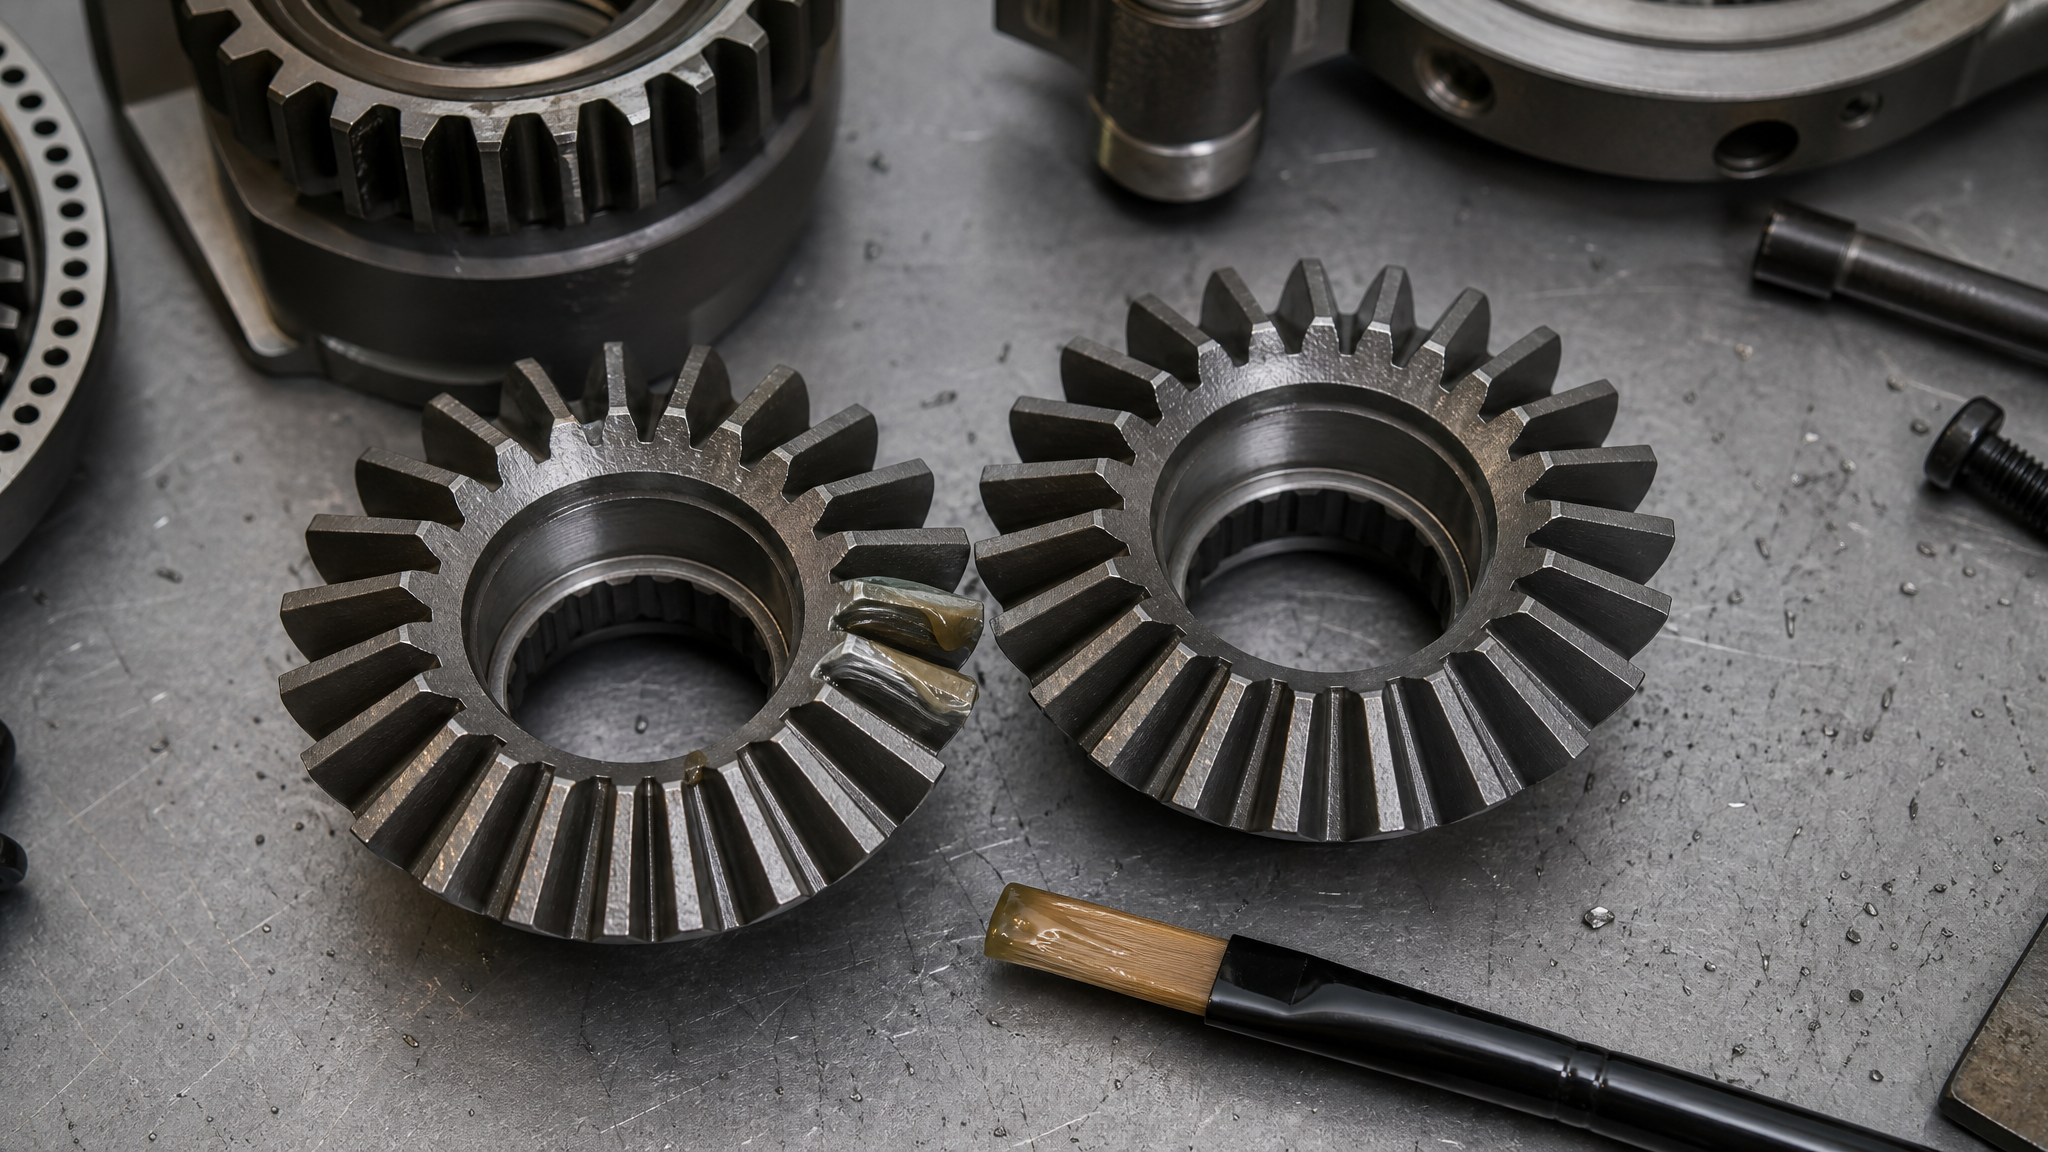
Этот перенос происходит благодаря адгезии смазки к металлу первой детали (которая слабее, чем сцепление между молекулами смазки самими по себе) и фрикционному контакту с ответной поверхностью.
В момент контакта молекулы смазки из исходного слоя испытывают сдвиговое напряжение. Часть из них остается на первой детали (адгезия), часть переносится на вторую деталь (благодаря адгезии ко второй поверхности). Скорость переноса и толщина переносимого слоя зависят от вязкости смазки, ее адгезивности, нагрузки, температуры и скорости скольжения. Для пластичных смазок с твердыми добавками процесс немного отличается: твердые частицы (молибден, графит) механически разносятся по трущейся поверхности и прилипают к ней, создавая слой, который затем взаимодействует с базовой смазкой.
Если смазка содержит противозадирные присадки (EP), то при локальном повышении температуры в микроконтактах эти присадки активируются и образуют химический слой на ответной поверхности. Этот слой прочнее, чем простой перенос, и обеспечивает более долговечную защиту. Для высоконагруженных контактов, таких как редукторные шестерни или направляющие с большими давлениями, этот механизм критически важен. Качество и скорость формирования граничной пленки на ответной детали можно оценить косвенно: если узел не издает посторонних звуков, температура не превышает допустимую, а следов задиров нет, значит, перенос прошел успешно.
Твердосмазочные покрытия и их роль в формировании защиты ответных деталей
Применение твердосмазочных покрытий - это специализированный подход, который используется в условиях повышенных требований к надежности и стойкости граничной пленки.
Твердосмазочные покрытия на основе дисульфида молибдена, графита или PTFE наносятся на поверхность одной или обеих деталей сопряжения и, в отличие от жидкой смазки, остаются на месте после сборки. При работе узла такое покрытие не вымывается, не испаряется и не вытекает - оно работает локально и постоянно.
Для шестерен и других высоконагруженных элементов твердосмазочное покрытие часто комбинируется с нанесением смазки на ответную деталь. Смазка обеспечивает переносимый слой и вязкостный эффект на начальном этапе работы, а твердое покрытие служит резервом защиты при интенсивном фрикционном взаимодействии. Для шестерен, требующих термоотверждения, такие покрытия часто поставляются в виде смазочных паст, которые полимеризуются при нагреве (обычно при 150–200 °C). Это обеспечивает высокую износостойкость и долговечность, потому что полимеризованный слой не подвергается механическому сдвигу как текучая смазка.
В случаях, когда требуется отверждение при комнатной температуре и быстрое введение узла в эксплуатацию, используются смазочные составы, которые образуют твердый слой на основе химического или физического связывания в течение нескольких часов. Такие материалы позволяют минимизировать время подготовки и при этом не требуют специального оборудования для отверждения. Выбор между термоотверждаемыми и саморазвивающимися покрытиями зависит от конструкции узла и технологических возможностей предприятия.
Контроль эффективности граничной пленки и ее устойчивости на ответной поверхности
Контроль эффективности переноса смазочного слоя и формирования граничной пленки проводится несколькими методами.
Первый метод - визуальный: после сборки и первого пуска узла на холостой ход проверяют, нет ли следов сухого трения (царапины, задиры, локальные потемнения на ответной поверхности). Если ответная деталь имеет равномерный тонкий слой смазки или покрытия, это означает успешный перенос.
Второй метод - температурный контроль. В стандартной методике определения трибологических характеристик смазочных материалов установлен критерий: время разогрева узла трения до 300 °C не должно превышать 35 минут. Если разогрев происходит быстрее, это свидетельствует о недостаточной толщине или качестве граничной пленки и повышенном коэффициенте трения. Если разогрев не наступает вообще или происходит медленнее нормы, это может указывать как на успешность адгезии, так и на чрезмерное количество смазки.
Третий метод - анализ смазки после разработки узла. Образцы смазки из заполненного резервуара редуктора или направляющей отбираются через определенные промежутки времени (например, через 10, 100 и 500 часов работы) и анализируются на содержание продуктов износа, окисления и прилипших частиц. Высокое содержание железа в смазке указывает на интенсивный износ и недостаточность граничной пленки. Четвертый метод - измерение коэффициента трения непосредственно во время работы, если в узле установлены тензодатчики или амперметры электромотора.
Для ответных деталей, из которых невозможно отобрать смазку (например, зубья шестерни в замкнутом редукторе), проводят разборку и визуально-микроскопическую оценку. На ответной поверхности должна быть видна тонкая, равномерная пленка (обычно светлая или слегка коричневатая в зависимости от состава смазки), а не следы пятнистого контакта или микрозадиров. Очень важно не смывать эту пленку перед измерением - она является прямым доказательством успешного переноса и адгезии.
Часто задаваемые вопросы
Может ли чистая смазка без присадок обеспечить граничное скольжение?
Нет. Чистое минеральное масло или чистая база смазки без противоизносных (AW) и противозадирных (EP) присадок не образует стойкую граничную пленку при высоких нагрузках. Присадки активируются в зоне контакта, взаимодействуют с металлом и химически упрочняют пленку. Без них защита минимальна, и риск задира резко возрастает.
Почему нельзя хранить смазку дольше одного года со дня открытия тары?
После открытия смазка контактирует с воздухом (кислород, влага, углекислый газ), что инициирует окисление и старение компонентов. Противоизносные присадки деградируют, базовое масло теряет текучесть, а пластичная смазка может загустеть или разуплотниться. Срок до одного года - это гарантированный период, в течение которого рабочие свойства остаются в норме. Далее рекомендуется переоценка пригодности.
Правда ли, что ответная деталь должна остаться без смазки перед сборкой?
Нет, это миф. Ответная деталь, как правило, тоже подлежит смазыванию перед сборкой, особенно если это высоконагруженный контакт. Обе детали получают тонкий равномерный слой, что гарантирует двустороннее формирование граничной пленки и минимизирует риск сухого трения на начальном этапе.
Какой NLGI-класс смазки выбрать для смешанного режима?
Для смешанного режима рекомендуются смазки консистенции NLGI 1–2. NLGI 1 обеспечивает лучший отвод тепла и подачу в узкие зазоры, а NLGI 2 - более надежное удержание в зоне контакта и лучшую адгезию. Выбор зависит от конкретной конструкции и режима работы узла.
Почему во время холодного пуска узла возникает повышенное трение, даже если смазка есть?
При низких температурах вязкость смазки резко возрастает, и гидродинамический слой не формируется. Узел сразу переходит в граничный режим. Если граничная пленка недостаточно развита (например, из-за плохой адгезии или отсутствия EP-присадок), коэффициент трения будет высоким до прогрева. Правильно подобранная смазка с активными присадками обеспечивает граничную защиту уже при -10…-20 °C.
Заключение
Перенос смазочного слоя на ответную деталь - это не простой физический процесс, а результат комплексного взаимодействия адгезии, химических присадок и механических сил трения. Эффект миления зависит от правильной подготовки поверхности (очистки, обезжиривания, просушки), выбора смазки с подходящими противоизносными и противозадирными свойствами, и корректного способа нанесения равномерного слоя непосредственно перед сборкой. Для условий граничной и смешанной смазки, когда гидродинамический слой отсутствует, важны не только вязкость и консистенция, но и способность материала адгезировать к металлу и формировать стойкую химическую пленку.
Ваш следующий шаг - проверить технологическую карту конкретного узла (редуктора, направляющей, зацепления) и убедиться, что в ней указаны все требования к подготовке поверхности и методам нанесения смазки. Если в карте нет данных о типе смазки (NLGI-класс, наличие EP/AW-присадок, допусков), обратитесь к поставщику смазочного материала за рекомендациями по выбору. Проведите пробную сборку и контролируйте температуру узла в первые часы работы - это подтвердит эффективность переноса граничной пленки на ответную деталь.