Оценка коррозионной стойкости металлов - это не одно универсальное измерение, а набор специализированных методик, выбираемых в зависимости от материала, типа покрытия и условий эксплуатации. При работе с режущими жидкостями, защитными покрытиями или деталями машин, которые подвергаются контакту с абразивными средами и влагой, возникает вопрос: как точно определить, защитит ли материал или его покрытие от ржавления? Испытания на коррозионную стойкость металлов и сплавов проводят в лаборатории по стандартизированным методикам, в полевых условиях или путем ускоренных воздействий агрессивными средами. Технические специалисты и закупщики должны понимать, какие методы существуют, как их проводят и на что ориентироваться при выборе материала или смазочно-охлаждающей жидкости для защиты от ржавления.
Коррозионная стойкость как свойство материала
Коррозионная стойкость относится к свойствам металлов и сплавов, характеризующим их способность противостоять химическому разрушению в агрессивных средах.
Это не врожденное качество, которое либо есть, либо нет: оно зависит от химического состава сплава, его структуры, наличия и качества защитных покрытий, а также условий, в которых работает материал. Например, коррозионная стойкость чугуна может существенно отличаться в зависимости от содержания легирующих элементов, формы и размера графитовых включений, а также наличия на поверхности гальванического покрытия или слоя лака.
Физические свойства металлов и сплавов (прочность, твердость, пластичность) разделяют от коррозионной стойкости по той причине, что первые определяют прочностные параметры детали, а вторая - способность материала оставаться неизменным при контакте с окружающей средой. Для инженера это означает, что выбор материала должен учитывать оба фактора одновременно: деталь должна быть достаточно прочной и одновременно сопротивляться окислению и ржавлению.
При работе с режущими жидкостями в станочном производстве коррозионная стойкость металла и сплава становится критичной характеристикой. Смазочно-охлаждающие жидкости содержат воду, химические активные вещества и могут создавать условия для локального ржавления, если подложка недостаточно защищена. Вот почему перед внедрением новой СОЖ или защитного покрытия проводят испытания именно на коррозионную стойкость материалов.
Стандартные методики и нормативы испытаний
Испытания на коррозию металлов и сплавов регламентированы несколькими отечественными и международными стандартами.
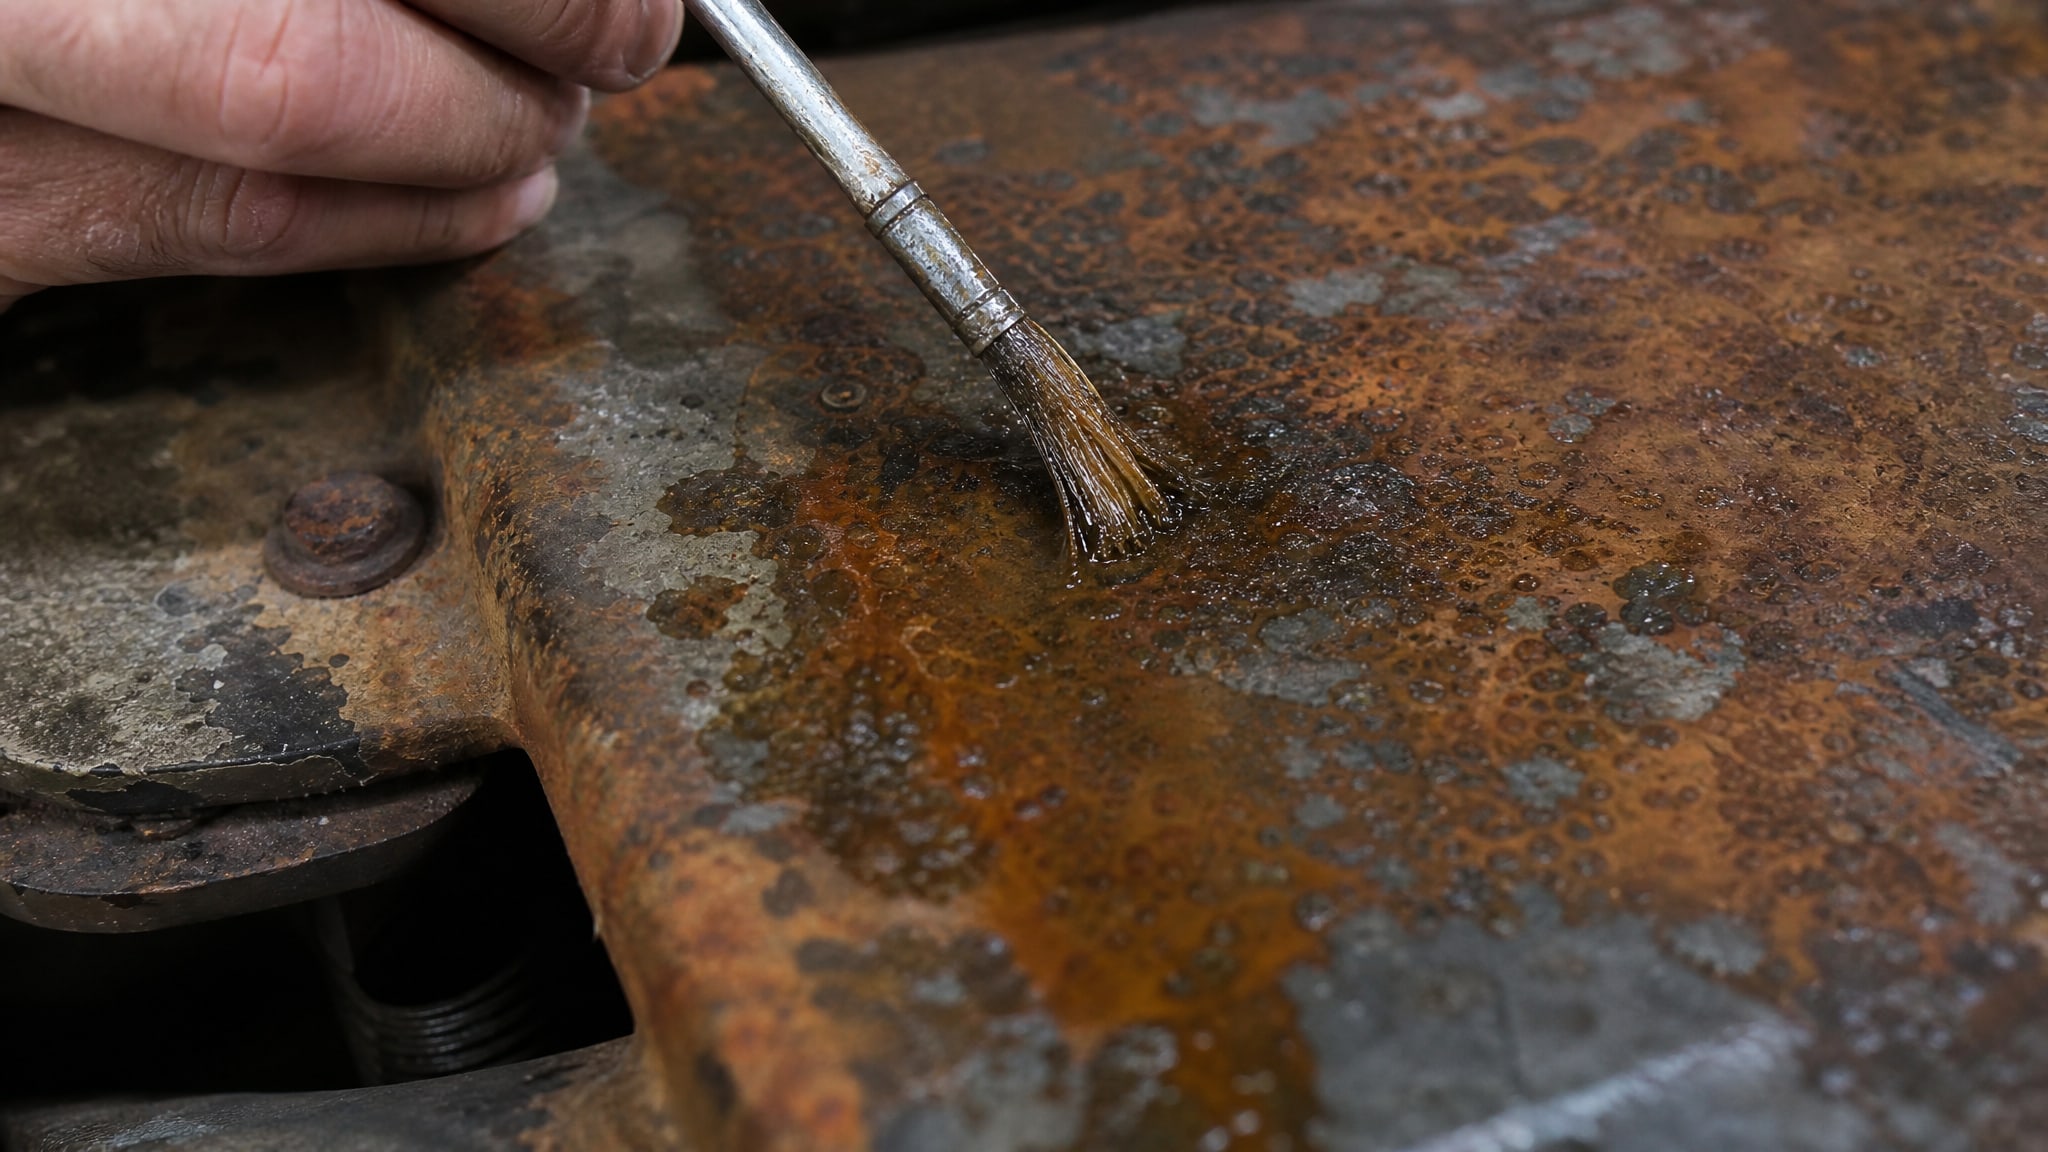
ГОСТ 9.908-85 «Единая система защиты от коррозии и старения. Методы определения показателей коррозии и коррозионной стойкости» - это основной норматив, который определяет подходы к оценке и классификации коррозионных поражений. ГОСТ Р ИСО 10271-2014 дополняет отечественную нормативную базу методами испытаний коррозионной стойкости металлических материалов, ориентированными на более детальную оценку микроструктурных изменений.
ОСТ 1 90212-76 предусматривает три группы испытаний на коррозионную стойкость: ускоренные испытания в агрессивных средах для выявления чувствительности к коррозионному растрескиванию, ускоренные испытания, имитирующие эксплуатацию во всеклиматических условиях, и испытания при постоянной нагрузке (где нагрузка может варьироваться от нуля до величины временного сопротивления разрыву исследуемой стали).
Методология не предусматривает одного «стандартного теста на ржавление». Вместо этого инженер выбирает комбинацию методов в зависимости от того, что нужно выяснить: устойчивость покрытия к коррозии подложки, предрасположенность сплава к межкристаллитной коррозии, поведение материала в морских условиях или в среде режущей жидкости.
Подготовка образцов и исходные измерения
Перед началом испытания образцы требуют строгой подготовки, чтобы гарантировать воспроизводимость результатов.
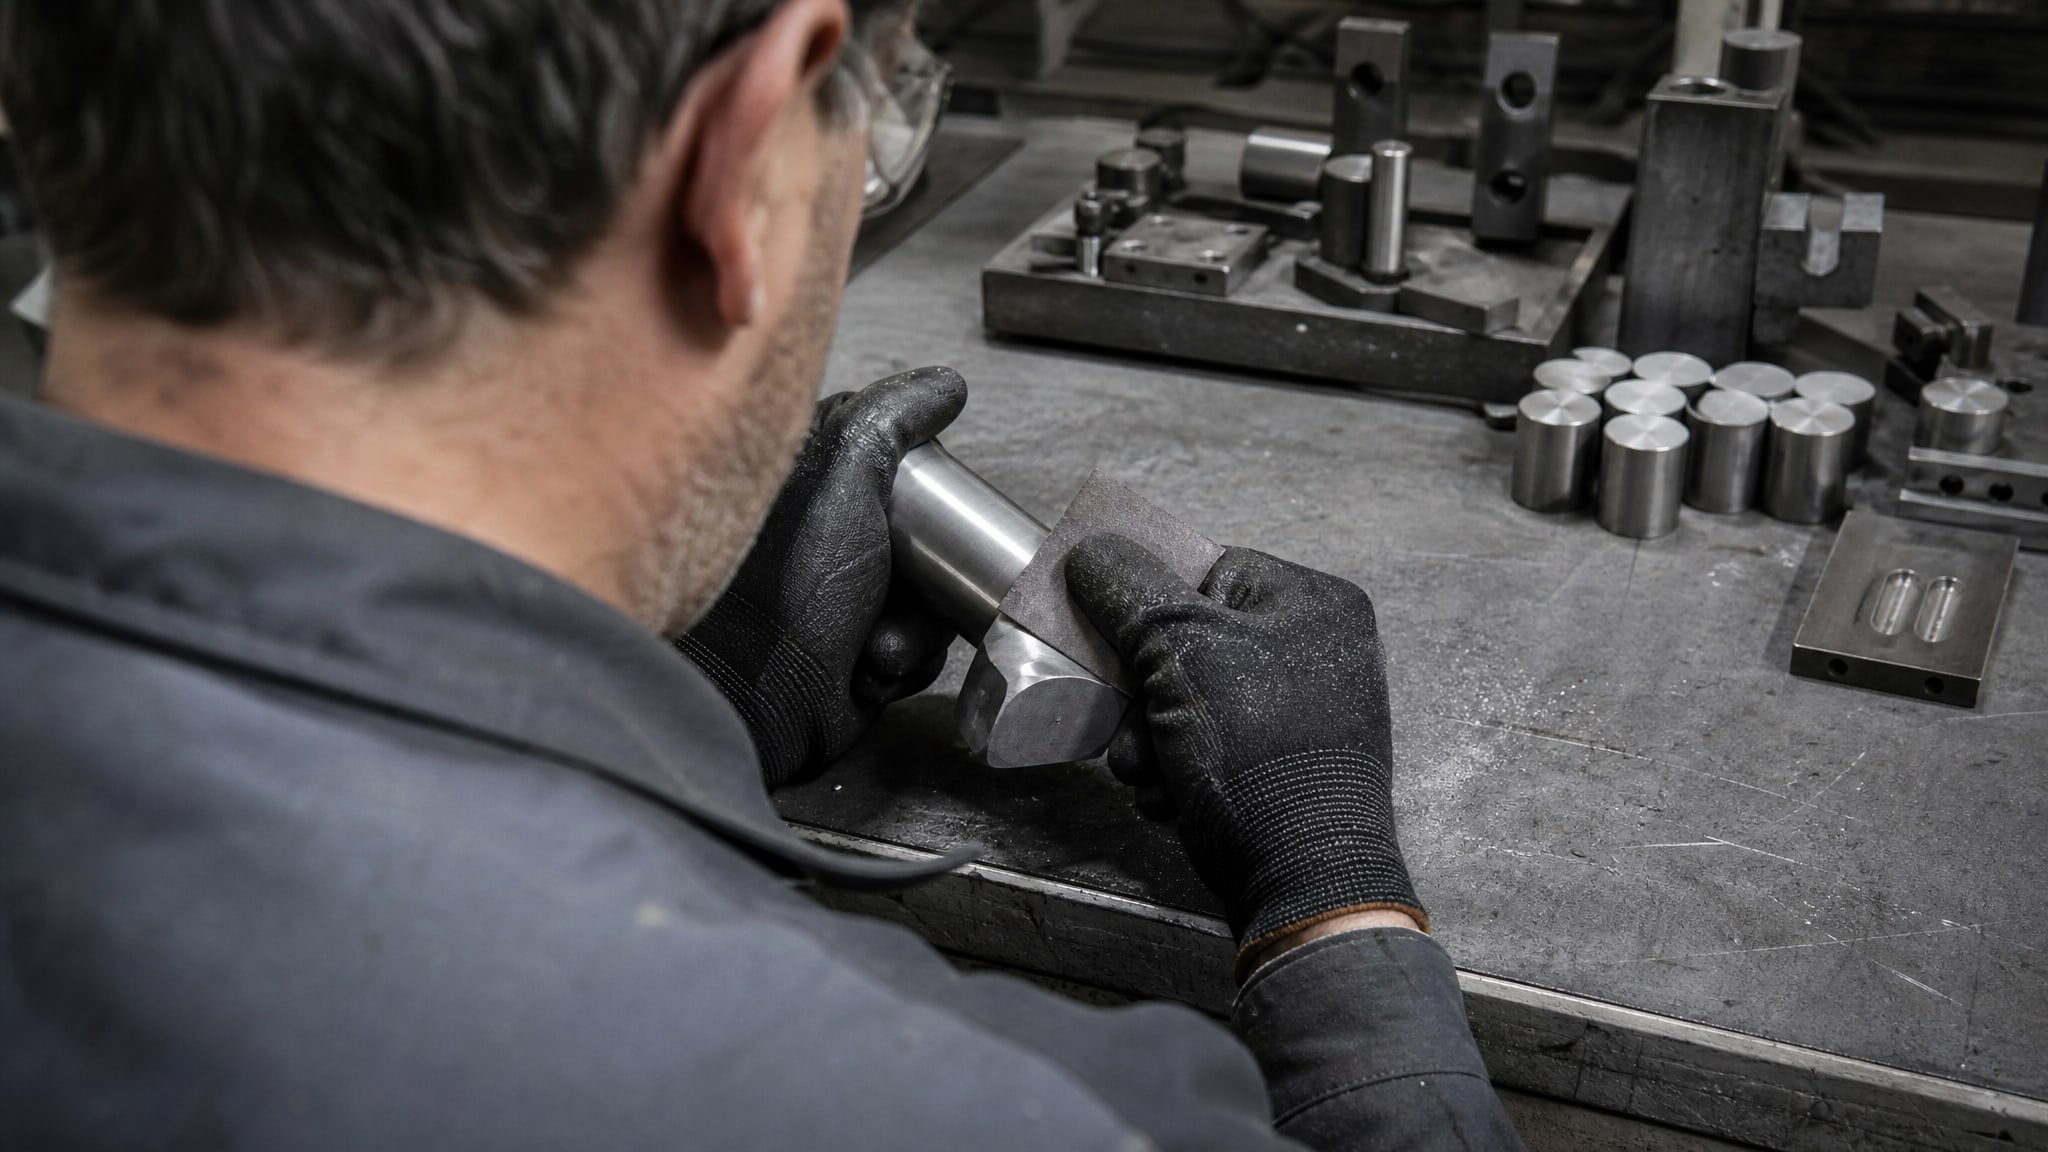
Первый этап - механическая обработка поверхности: образцы шлифуют, полируют и доводят до гладкого состояния. Второй - химическое обезжиривание, которое удаляет следы масла, грязи и органические загрязнения. Третий - тщательная сушка, при которой образец не должен контактировать с влагой до начала испытания.
После обработки проводят исходные измерения. Размеры зоны воздействия коррозии записывают с точностью до 0,01 мм. Образец взвешивают на аналитических весах с точностью до 0,00001 г - эта цифра будет отправной для расчета потери массы после испытания. Образцы маркируют так, чтобы идентификационные метки оставались видны после воздействия коррозионной среды, но не влияли на результаты испытания.
Для корректной оценки защиты от ржавления стандарты требуют применять не менее пяти идентичных образцов в одном испытании. Это позволяет получить статистически значимый результат и исключить случайные аномалии. Все образцы готовят из одного материала, одного листа или партии, чтобы избежать разброса результатов, связанного с различиями в составе или структуре.
Отбор образцов из реальных изделий и микроскопический анализ
Если испытание проводят на образцах, вырезанных из уже эксплуатировавшегося изделия, отбор материала становится особо важным.
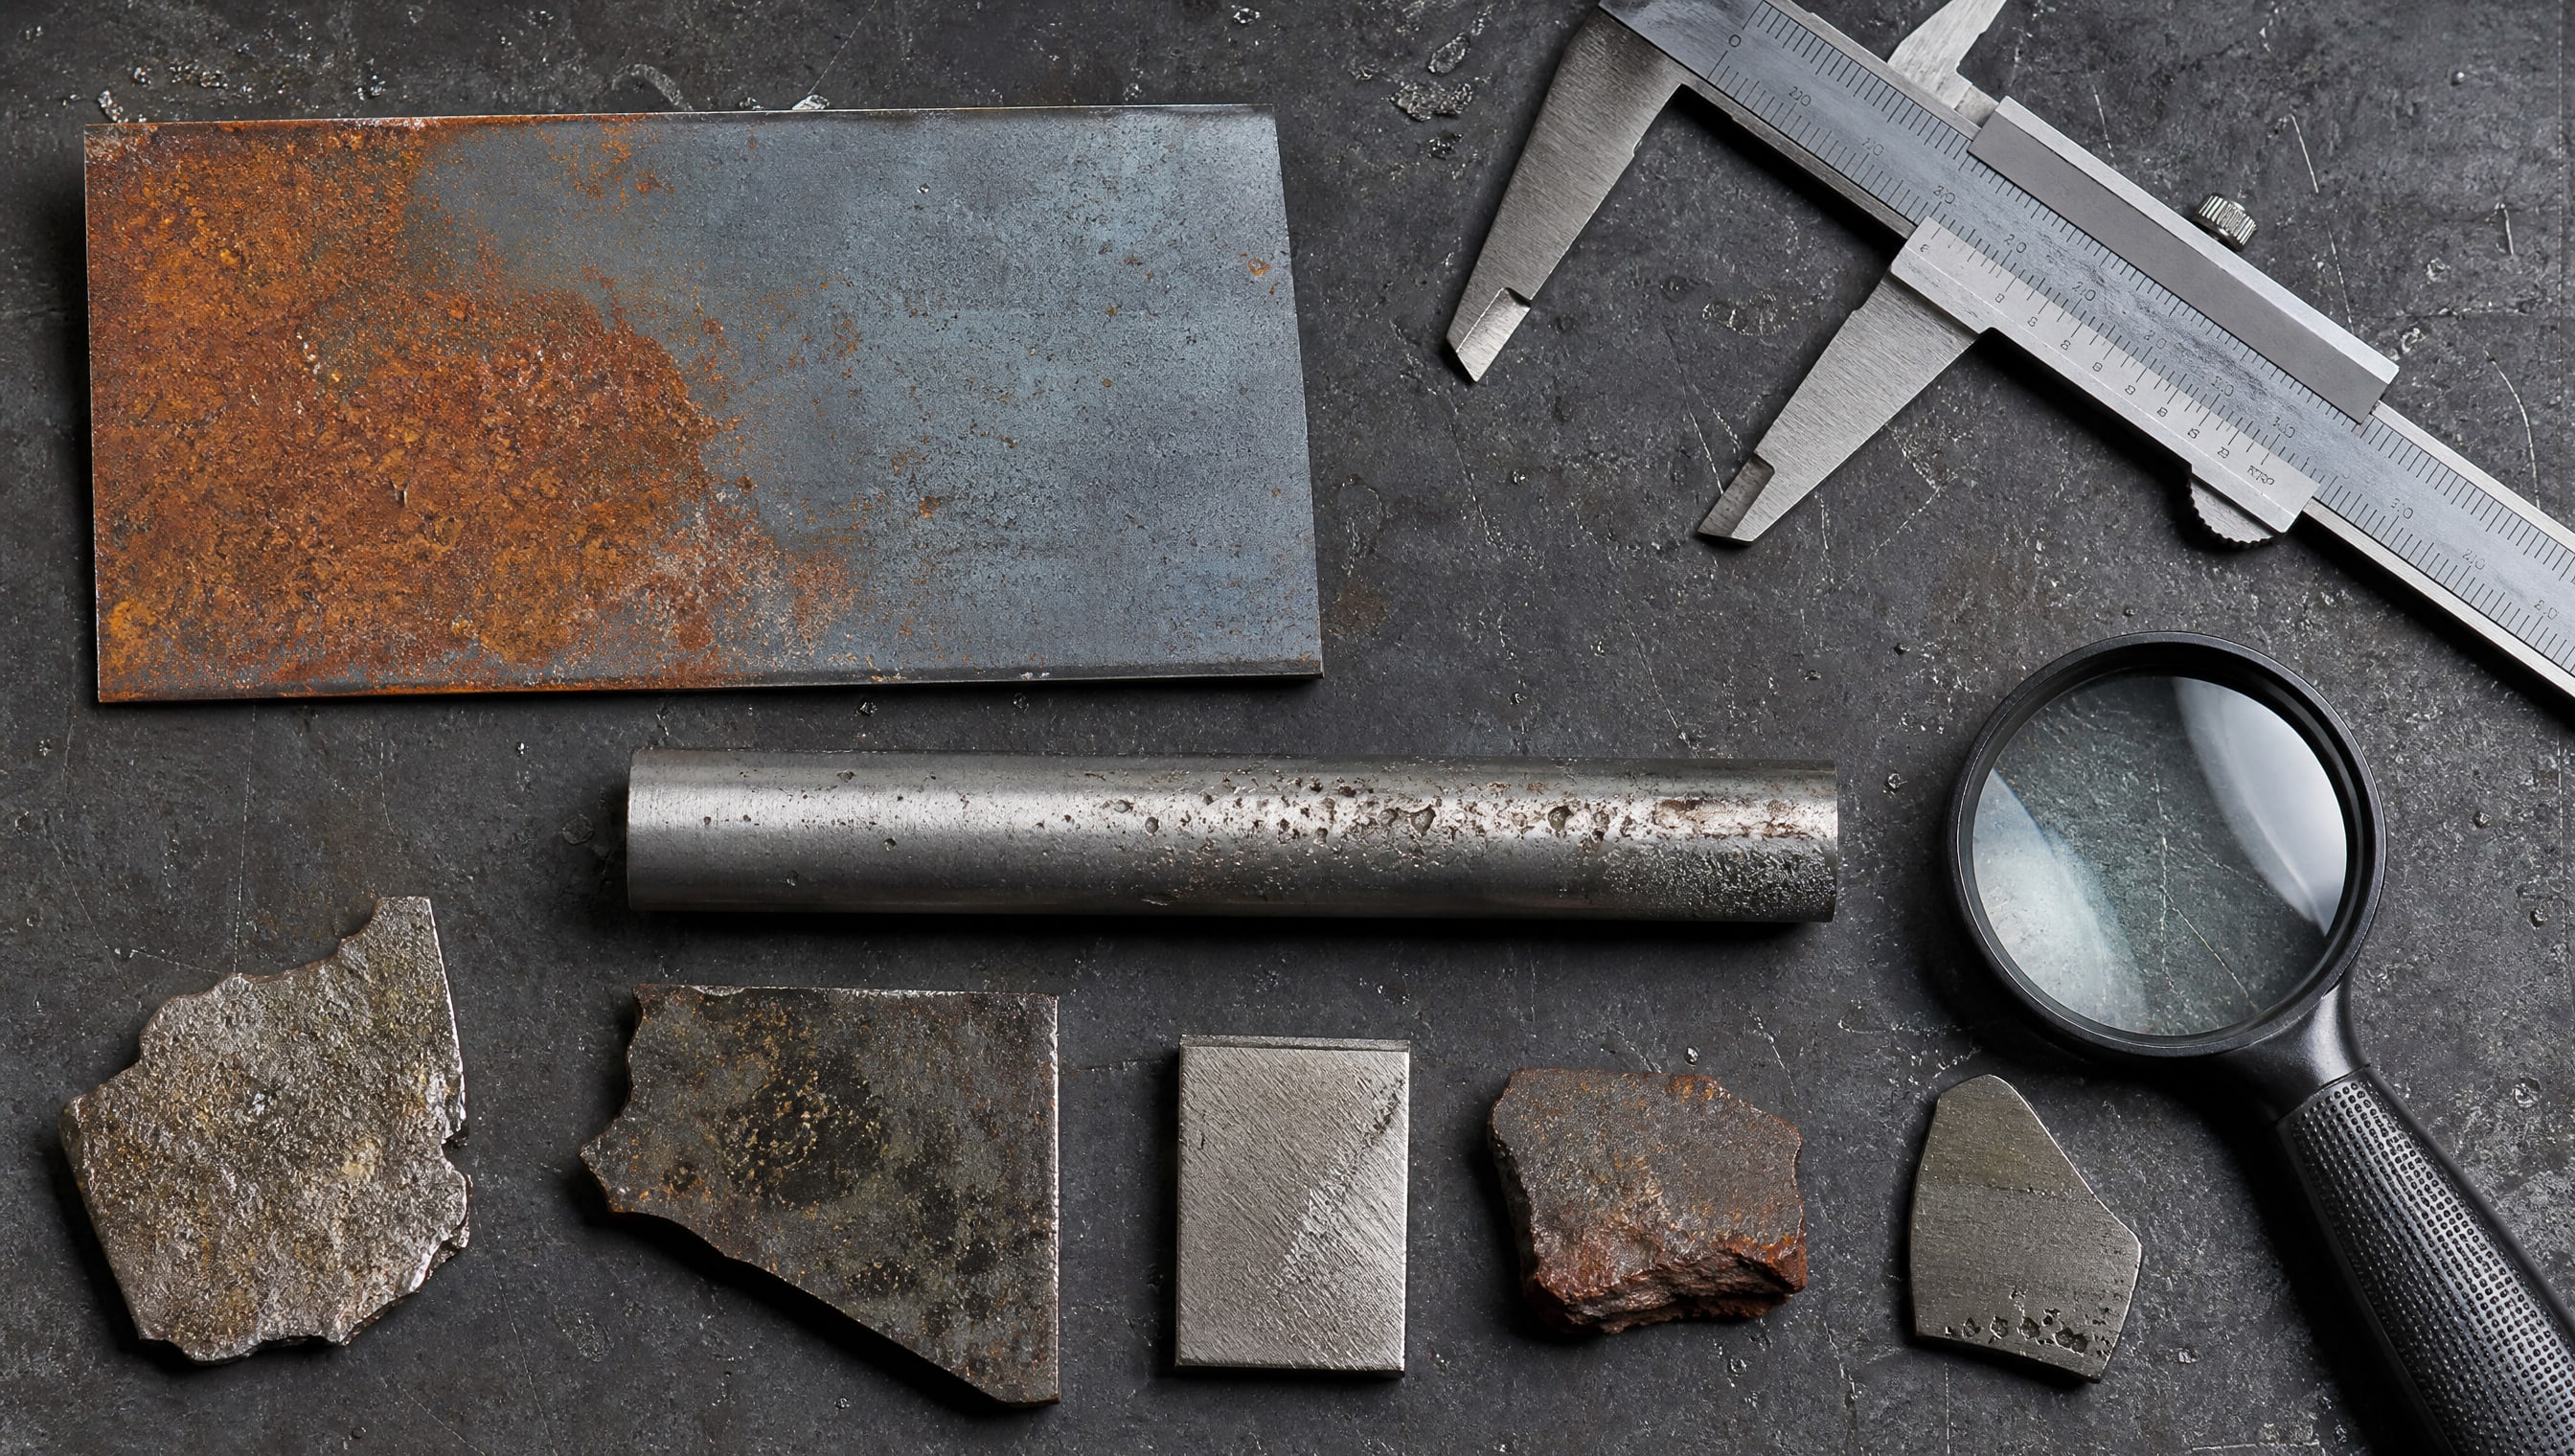
ГОСТ 9.908-85 указывает, что образцы следует отбирать из характерных участков коррозионного поражения - там, где поражение видно невооруженным глазом или подтверждено неразрушающей дефектоскопией. Если тип коррозии на поверхности неоднороден, образцы отбирают не менее чем из трех характерных участков, чтобы охватить все виды поражений.
При анализе повреждений используют металлографический шлиф - срез образца, который полируют и травят специальными реагентами. Микроскопическое исследование проводят при увеличениях 50×, 100×, 500× и 1000×. На каждом увеличении видны разные детали: при 50× оценивают общее распределение коррозионных ям, при 1000× различают микроструктуру сплава и форму кристаллических фаз. Если испытывается защитное покрытие, то определение типа коррозии покрытия и основного металла проводят отдельно - это требование ГОСТ 9.908-85 критично для понимания, какой из слоев подвергся деградации.
Ускоренные испытания в агрессивных средах
Ускоренные методы позволяют за короткое время получить сравнительные данные о коррозионной стойкости.
Они не дают гарантию поведения материала за полный срок эксплуатации, но помогают выявить наиболее уязвимые материалы и покрытия. Испытание в камере соляного тумана - одно из самых распространенных. Образец помещают в герметичную камеру, где поддерживается туман 3–5%-ного раствора хлористого натрия при температуре около 35°C. В соответствии с ОСТ 1 90212-76, срок испытания в соляном тумане составляет два месяца для общей оценки коррозионной стойкости. Для морских условий этот срок увеличивают до шести месяцев.
Второй метод - погружение образца в 3%-ный раствор хлористого натрия. Здесь образец полностью находится в растворе при комнатной температуре, и процесс идет медленнее, чем в туманной камере. Согласно ОСТ 1 90212-76, для погружения в хлористый натрий предусмотрен срок испытания шесть месяцев. После завершения испытания образец извлекают, промывают, сушат и визуально оценивают, а затем готовят металлографические срезы для микроскопии.
Испытания при постоянной нагрузке используют для выявления коррозионного растрескивания под напряжением. Нагрузку можно варьировать от нуля до величины временного сопротивления разрыву исследуемой стали. Это особенно важно при оценке коррозионной стойкости металлов и сплавов в условиях, когда деталь одновременно испытывает механическое напряжение и коррозионное воздействие.
Методы оценки межкристаллитной коррозии
Межкристаллитная коррозия - специфический вид поражения, который развивается вдоль границ кристаллических зерен материала и часто остается незаметным при визуальном осмотре.
Для ее выявления применяют специальные методики, такие как АМУ (азотная медная проба), АМУФ (азотная медная проба с железистым купаросом), ВУ (виксоттова улька) и ДУ (диоксальная уксусная). После выдержки образца в реактиве его загибают или осматривают под лупой и микроскопом. Появление трещин или расслоения материала трактуется как признак неустойчивости к межкристаллитной коррозии.
Эти методы особенно актуальны при оценке коррозионной стойкости высокопрочных сталей и титановых сплавов, которые могут быть чувствительны к такому типу поражения. Результаты межкристаллитного испытания обычно представляют в виде описания морфологии трещин (их ширины, глубины, ветвления) и микрофотографий под увеличением.
Совет инженера: выбор СОЖ при испытании коррозионной стойкости чугуна
При проведении испытаний на коррозионную стойкость в среде смазочно-охлаждающих жидкостей образцы из чугуна показывают повышенную чувствительность к локальной коррозии.
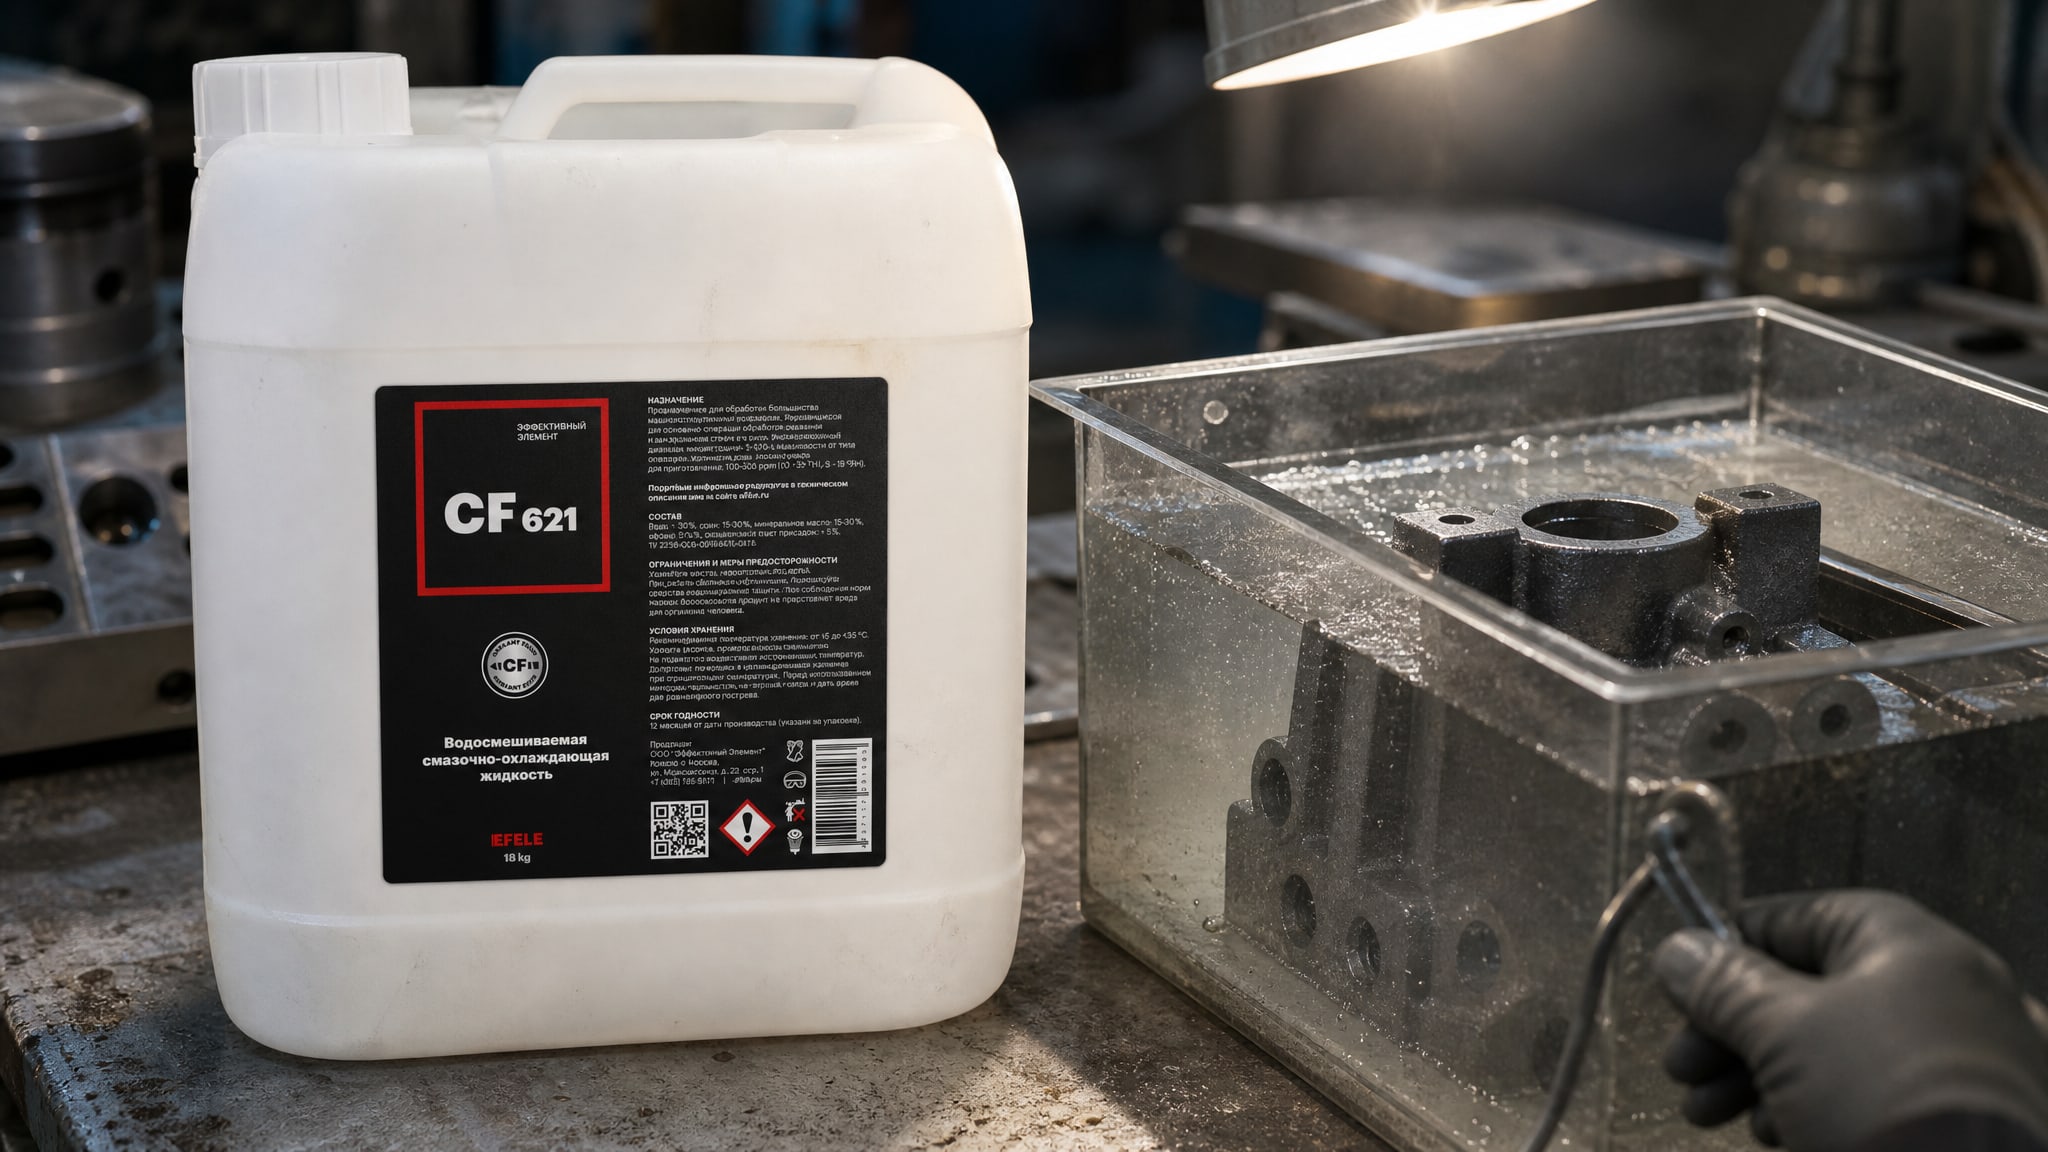
Различные составы СОЖ дают совершенно разные результаты: одни создают защитную пленку, другие, напротив, способствуют развитию коррозии вследствие микробиологической активности или нарушения pH-баланса. В промышленной практике закупщики обращают внимание на качество смазочной жидкости: полусинтетические составы типа EFELE CF-621 обладают предсказуемой коррозионной защитой благодаря наличию ингибиторов ржавления в рецептуре. При испытании образцов из чугуна в среде такой СОЖ на протяжении стандартного срока (два месяца в ускоренных условиях) повреждения оказываются минимальными, что позволяет выделить материал как коррозионностойкий именно в этом приложении. Итог: правильный выбор СОЖ с проверенными защитными свойствами гарантирует, что результаты лабораторного испытания соответствуют поведению деталей на производстве.
Визуальная оценка и классификация коррозионных поражений
После завершения ускоренного или долговременного испытания образец визуально осматривают и классифицируют тип и интенсивность коррозионного поражения.
ГОСТ 9.908-85 предусматривает несколько типов коррозии: сплошная (охватывает большую часть поверхности), локальная (питтинги, язвы), межкристаллитная (вдоль границ зерен), селективная (выкрашивание одного компонента сплава) и другие. Каждый тип имеет свою морфологию и требует разного подхода к анализу.
Потеря массы образца рассчитывается вычитанием исходной массы из финальной. Результат выражается в миллиграммах на квадратный сантиметр поверхности в сутки. Эта величина служит количественной мерой интенсивности коррозии и позволяет сравнивать материалы между собой. Глубину локального поражения (питтинга) измеряют под микроскопом с точностью до микрометров. Такие измерения критичны при оценке коррозия металлов и коррозионной стойкости, потому что две детали могут потерять одинаковую массу, но одна будет иметь множество мелких ямок, а другая - несколько глубоких каверн. Глубокие питтинги опаснее для прочности детали.
Часто задаваемые вопросы
Коррозионная стойкость металлов - это врожденное свойство или результат обработки?
Это комбинация обоих факторов. Химический состав сплава (содержание хрома, никеля, молибдена) определяет базовую предрасположенность к коррозии. Термическая обработка меняет микроструктуру и может как улучшить, так и ухудшить сопротивляемость. Защитные покрытия (гальванические, лакокрасочные) добавляют барьерный эффект. Таким образом, коррозионная стойкость - это результат сложного взаимодействия материала, обработки и внешних условий.
Почему таблица коррозионной стойкости металлов не гарантирует защиту в реальной среде?
Потому что таблицы дают усредненные данные для стандартных условий испытания (соляной туман, определенная температура, один вид реагента). В производстве условия могут отличаться: влажность выше, температура колеблется, присутствуют смеси нескольких агрессивных веществ. Ускоренные испытания дают сравнительные данные, а не абсолютную гарантию. Полное представление о поведении материала складывается только при натурных испытаниях или длительной эксплуатации.
Достаточно ли визуального осмотра для определения типа коррозии?
Нет. Визуальный осмотр - первый этап, который помогает выбрать участки для отбора образцов. Но тип коррозии, ее характер и глубину проникновения уточняют на металлографическом шлифе под микроскопом при увеличениях 50–1000×. Например, межкристаллитная коррозия может быть невидима при осмотре невооруженным глазом, но станет очевидной под микроскопом.
Как гост коррозионная стойкость металлов связывает свойства сплава с методами испытания?
ГОСТ 9.908-85 определяет, как отбирать образцы из материала, как их подготавливать, какие среды применять для ускоренных испытаний, как анализировать результаты и как классифицировать типы коррозии. Стандарт не присваивает каждому сплаву оценку «стойкий» или «нестойкий», а дает инструментарий для получения и интерпретации объективных данных. На основе этих данных инженер делает вывод о пригодности материала для конкретного приложения.
Какая роль десятибалльной шкалы коррозионной стойкости металлов в промышленной классификации?
Десятибалльная шкала используется в некоторых отраслевых классификаторах для упрощения сравнения материалов. Каждый балл соответствует определенному диапазону потери массы или глубины поражения, полученному в стандартных условиях испытания. Однако эта шкала не универсальна и может отличаться между отраслями; при работе с критичными приложениями лучше опираться на абсолютные значения (миллиграммы на квадратный сантиметр, микрометры глубины) из протокола испытания.
Заключение
Методика проведения испытаний металлов на коррозионную стойкость - это сочетание нормированной подготовки образцов, выбора адекватных средств ускорения коррозии, точных измерений и анализа полученных данных. Коррозионная стойкость металлов и сплавов - это не врожденное качество, а свойство, которое зависит от состава материала, его структуры, защитных покрытий и условий эксплуатации. ГОСТ 9.908-85, ОСТ 1 90212-76 и ГОСТ Р ИСО 10271-2014 предусматривают методы ускоренного и натурного испытания, требуют подготовки не менее пяти идентичных образцов с измерениями точностью до 0,01 мм и 0,00001 г, а также обязательный микроскопический анализ при увеличениях до 1000×.
Следующий шаг для инженера или закупщика - согласовать с лабораторией или поставщиком материала конкретный набор методов испытания, соответствующих условиям работы детали, и затребовать протокол испытаний с абсолютными значениями потери массы, глубины поражения, микрофотографиями и заключением специалиста о типе коррозии. Это обеспечит уверенность в том, что выбранный материал или смазочная жидкость действительно защитят оборудование от ржавления в вашем приложении.