Температурный диапазон смазок помогает понять, при каких условиях состав сохраняет работоспособность, но сам по себе не показывает, совместим ли он с растворителем антифрикционного покрытия. Для оценки нужно отдельно проверить минимальную температуру пуска, максимальную температуру непрерывной работы, тип базового масла, консистенцию смазки и взаимодействие компонентов после нанесения покрытия.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают смазку и технологию нанесения покрытия для узла трения. Разберем, как читать температурные пределы, почему класс NLGI не заменяет проверку совместимости и чем отличаются покрытия на основе дисульфида молибдена, графита и меди.
Что показывает температурный диапазон смазок
Рабочую температуру смазки оценивают по двум границам: минимальной температуре пуска и максимальной температуре, при которой состав еще обеспечивает смазывание.
Поэтому одной верхней цифры в описании недостаточно. Узел может испытывать затрудненный пуск на холоде, даже если в установившемся режиме его температура остается в пределах заявленного диапазона.
В ISO 6743-9 классификация учитывает минимальную и максимальную непрерывную температуру эксплуатации. Это помогает отличить длительный рабочий режим от кратковременного нагрева. При выборе также учитывают возможные температурные пики и условия окисления: для твердых смазок они могут менять практический предел применения.
Для большинства автомобильных подшипников используют пластичные смазки класса NLGI 2. По данным NLGI, для таких смазок типичный нижний ориентир составляет около −40 °C. Если узел непрерывно работает ниже −40 °C, может потребоваться состав с синтетической базовой жидкостью. В отдельных спецификациях для смазок указан диапазон от −40 °C до 160 °C, но этот ориентир не означает, что любая смазка подходит для всех узлов в таких условиях.
NLGI обозначает консистенцию пластичной смазки: классификация включает классы от 000 до 6. Вязкость базовых масел может находиться в диапазоне примерно ISO VG 32–1500. Эти характеристики помогают оценить консистенцию и свойства основы, но не подтверждают совместимость растворителя с компонентами смазки.
Почему температурный предел не подтверждает совместимость
Растворитель может контактировать со смазкой при нанесении покрытия, однако температурный диапазон не описывает химическое взаимодействие между ними. Даже если рабочая температура смазки соответствует режиму узла, стабильность пленки после контакта с растворителем нужно оценивать отдельно. Также проверяют совместимость покрытия с материалами детали.
Как проверять совместимость растворителя и смазки
Универсального правила, которое позволило бы определить совместимость только по температуре или классу NLGI, нет.
Температурные характеристики описывают работу смазки, а не поведение ее компонентов при контакте с растворителем. Поэтому запрос «совместимость растворителей и смазки» нельзя решить сравнением одной паспортной цифры.
Перед выбором технологии нанесения зафиксируйте условия работы узла: температуру пуска, непрерывную рабочую температуру и возможные кратковременные пики. Затем уточните тип базовой жидкости и консистенцию смазки. Для покрытия важно знать его основу и рекомендованный способ нанесения. Если информации о совместимости нет, запросите ее у изготовителя материалов или проведите проверку на образце с теми же материалами и последовательностью операций, что и в производстве.
В ходе такой проверки оценивают, сохраняется ли требуемое состояние смазки и покрытия после контакта компонентов. Отдельно учитывают материал узла: совместимость с базовой смазкой не подтверждает совместимость растворителя с деталью. Температурные пределы проверяют уже для готового узла и реального режима работы, не подменяя ими оценку химического взаимодействия.
Что занести в карту подбора
Температуру пуска, непрерывную рабочую температуру и возможные кратковременные пики.
Тип базового масла и класс консистенции NLGI.
Состав покрытия и сведения о растворителе, если они доступны.
Материалы деталей, с которыми контактирует покрытие.
Результаты проверки конкретной пары материалов в условиях, близких к рабочим.
Такой порядок снижает риск ошибки, когда смазку выбирают только по высокой температурной стойкости. Например, значение для сухого покрытия или антизадирной пасты нельзя считать рабочей температурой пластичной смазки в подшипнике.
Дисульфид молибдена: нанесение и рабочие условия
MoS₂ снижает трение за счет слоистой кристаллической структуры.
Для материалов на его основе приводится широкий температурный ориентир: в инертной атмосфере смазывающие свойства сохраняются примерно от −185 °C до +350 °C. В воздухе из-за окисления практический верхний предел снижается примерно до 260 °C. Для паст на основе MoS₂ также указаны коэффициент трения 0,06–0,10 и диапазон примерно от −185 °C до +260 °C.
Эти значения относятся к материалам на основе дисульфида молибдена, а не ко всем смазкам с такой добавкой. Температурный предел готовой пластичной смазки зависит от ее состава и базовой жидкости. Поэтому при оценке совместимости MoS₂ с масляной или пластичной основой необходимо сверяться с характеристиками конкретного состава, а не переносить на него показатели твердой смазки или пасты.
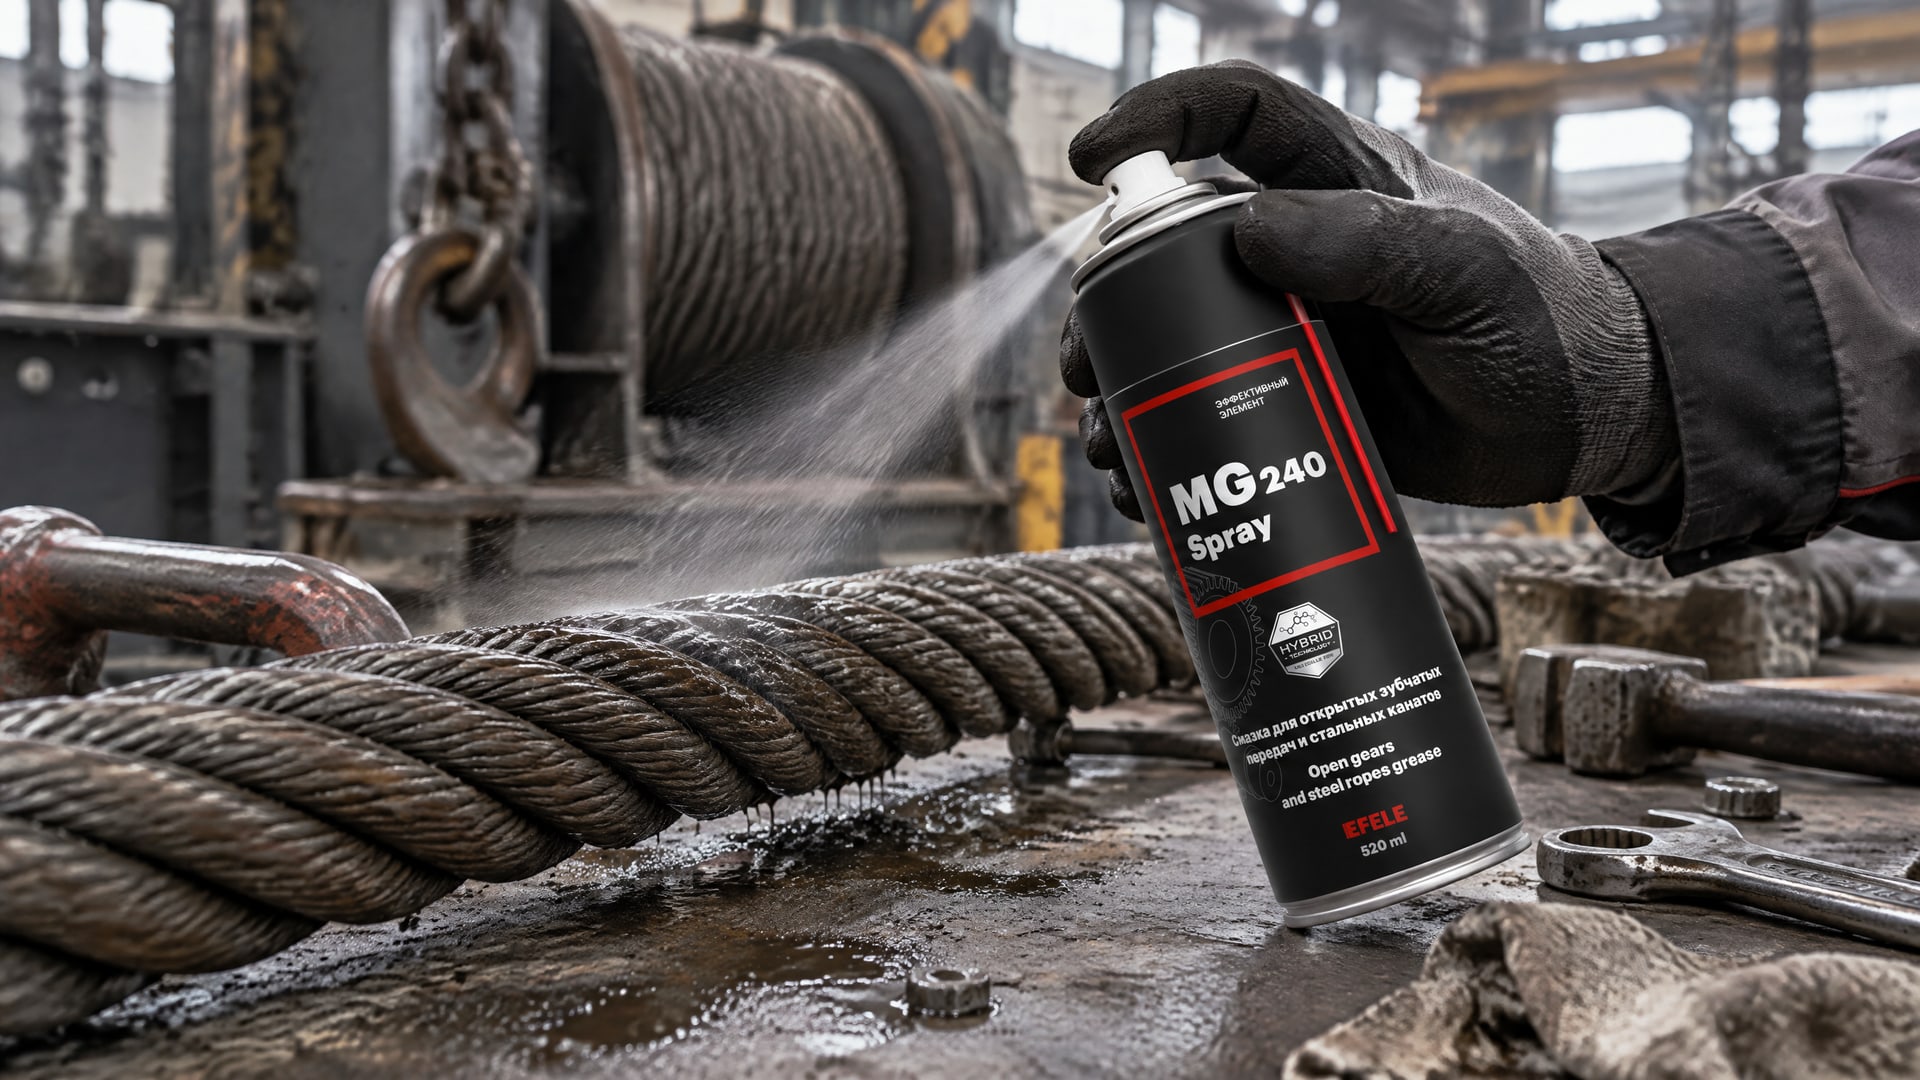
На стальных канатах покрытие наносят с учетом условий трения, возможного вымывания и холодного пуска. Если для этого требуется распыление дисульфида молибдена, готовое решение для такой задачи - EFELE MG-240 Spray. Важно при этом проверять не только нанесение на поверхность каната, но и взаимодействие покрытия с уже применяемой базовой смазкой.
Распыление антифрикционных покрытий
При распылении состав распределяется по поверхности узла, но способ нанесения сам по себе не гарантирует совместимость с ранее нанесенной смазкой. Если покрытие контактирует с остатками смазочного материала, оценивают именно эту пару материалов. Для MoS₂ дополнительно учитывают среду: его температурные свойства на воздухе отличаются от условий в инертной атмосфере.
Графитовая и медная смазки: почему важны различия
Графит и MoS₂ нельзя считать взаимозаменяемыми во всех режимах.
В источниках графит рассматривается как твердая смазка для более высоких температур; для окислительной атмосферы приводится ориентир около 450 °C. Этот показатель относится к графиту в конкретных условиях и не задает температурный диапазон любой графитовой пластичной смазки.
Поэтому формулировки «графитовая смазка, температурный диапазон» и «графитная смазка, температурный диапазон» требуют уточнения: речь идет о графитовой добавке, пасте или пластичной смазке? Рабочие пределы готового продукта зависят от состава. Нельзя переносить на обычную смазку значения, приведенные для твердых смазок или высокотемпературных противозадирных составов.
Медные составы также нужно отличать от обычных смазок для подшипников. В источниках для медной противозадирной пасты приводится значение до 1100 °C, а для смеси MoS₂, графита и меди в антизадирном составе - до 1200 °C. Это показатели специальных составов, а не универсальная характеристика «медной смазки». Если узлу требуется пластичная смазка, ориентироваться нужно на ее собственные температурные пределы и назначение.
При выборе важно сопоставлять три параметра: тип материала, среду и характер работы узла. Графит чаще рассматривают при высоких температурах и наличии влаги, а MoS₂ применяют как твердую смазку с низким трением в широком температурном диапазоне. Но ни один из этих ориентиров не заменяет проверку совместимости с базовой смазкой и растворителем покрытия.
Как выбрать материалы для конкретного узла
Подбор начинают с описания режима эксплуатации, а не с названия твердой смазки.
Для узла фиксируют температуру запуска, длительную рабочую температуру, возможные пики и условия окисления. Затем определяют, какой материал нужен: пластичная смазка, паста или сухое антифрикционное покрытие. У этих материалов разные механизмы работы и разные температурные ограничения.
После этого сверяются со спецификацией базовой смазки и покрытия. Если растворитель контактирует с маслом или пластичной смазкой, температурные характеристики не дают ответа о совместимости. Нужно получить сведения о компонентах и проверить конкретное сочетание материалов, включая контакт с материалом детали. При отсутствии подтвержденных данных выбор только по классу NLGI или максимальной температуре остается предположением.
Для закупщика полезно запросить у поставщика характеристики именно готового продукта и рекомендации по нанесению на узел с остатками базовой смазки. Инженеру стоит передать поставщику описание температурного режима, материалов деталей и последовательности нанесения. Так можно избежать ситуации, когда высокотемпературный показатель пасты принимают за допустимую температуру пластичной смазки.
Часто задаваемые вопросы
Как определить температурный диапазон графитовой смазки?
Сначала уточните, что именно рассматривается: пластичная смазка с графитовой добавкой, паста или твердая смазка. Для графита в окислительной атмосфере приводится ориентир около 450 °C, но его нельзя автоматически переносить на любую графитовую пластичную смазку. Для готового продукта нужны его собственные температурные характеристики.
Что означает температурный диапазон медной смазки?
Под этим названием могут подразумевать разные материалы. Для медной противозадирной пасты в источниках указан предел до 1100 °C, но это не характеристика универсальной смазки для подшипников. Перед выбором проверьте назначение конкретного состава и его рабочие пределы, а также совместимость с покрытием и материалом узла.
Можно ли определить совместимость растворителя со смазкой по классу NLGI?
Нет. NLGI классифицирует консистенцию пластичной смазки, а не ее химическую совместимость с растворителем. Для подбора учитывают тип базовой жидкости, состав покрытия и материалы деталей. Если подтвержденных данных о совместимости нет, проверяют конкретную пару материалов и сверяются со спецификациями изготовителей.
Если покрытие выдерживает высокую температуру, подойдет ли оно к любой смазке?
Нет. Температурная стойкость покрытия и химическая совместимость с базовой смазкой - разные характеристики. Даже подходящий температурный диапазон не подтверждает стабильность материалов после контакта с растворителем. Проверку проводят для конкретного покрытия, смазки и материала детали.
Заключение
Температурный диапазон смазок показывает, при каких условиях состав способен работать, но не подтверждает его совместимость с растворителем антифрикционного покрытия. Для выбора нужно отдельно оценить нижний предел пуска и верхний предел непрерывной работы, учесть тип базовой жидкости и консистенцию, а затем проверить конкретное сочетание покрытия, смазки и материала узла.
Следующий шаг - собрать характеристики смазки и покрытия, указать рабочие температуры и материалы деталей, а затем запросить подтверждение совместимости у изготовителей или проверить сочетание на образце. Так температурные показатели не будут подменять проверку взаимодействия материалов.