Концентрация сож для стали - один из ключевых параметров, определяющих качество обработки, стойкость инструмента и чистоту поверхности детали. Выбор правильного разведения эмульсии влияет не только на результат, но и на экономику производства: переувлажненный раствор снижает смазывающую способность и ускоряет микробиологическое загрязнение, а чрезмерно концентрированный расходует материал без пользы. На практике каждый тип операции требует своего диапазона, и понимание этих норм избавляет закупщиков и инженеров от экспериментов и простоев.
Статья разбирает оптимальные параметры концентрации для обработки черных металлов на основе опыта промышленных производств, технических стандартов и результатов контроля в реальных системах.
Диапазоны концентрации для различных сталей
Углеродистые и низколегированные стали - основной объем обработки на машиностроительных и ремонтных участках.
Для углеродистых сталей эмульсионные водосмешиваемые СОЖ работают в диапазоне 5–10%, полусинтетические -3–7%, синтетические -2–5%. Эти диапазоны связаны с вязкостью и содержанием смазывающих присадок: эмульсии более жидкие, требуют выше концентрации; синтетические содержат компоненты в более компактной форме.
Для легированных сталей, в том числе с повышенной твердостью и теплостойкостью, рекомендации строже: эмульсии 8–15%, полусинтетические 5–10%, синтетические 3–7%. Легированные сплавы выделяют больше тепла и создают налипание, поэтому верхние границы диапазонов актуальнее.
На практике закупщики и цеховые лаборатории часто выбирают «средний» вариант - полусинтетическую или эмульсионную СОЖ в концентрации 5–8%, что охватывает большинство операций на углеродистых и низколегированных сталях при условии, что режимы резания подобраны под материал. Такой выбор упрощает логистику, потому что одна система подходит на разные участки, но требует более аккуратной проверки параметров при переходе между жесткими операциями.
Для чугуна норма составляет 4–7%, что немного ниже, чем для сталей: чугун менее твердый, чем легированная сталь, но более хрупкий при перегреве, и избыточная концентрация не дает выигрыша в качестве поверхности.
Зависимость концентрации от типа операции
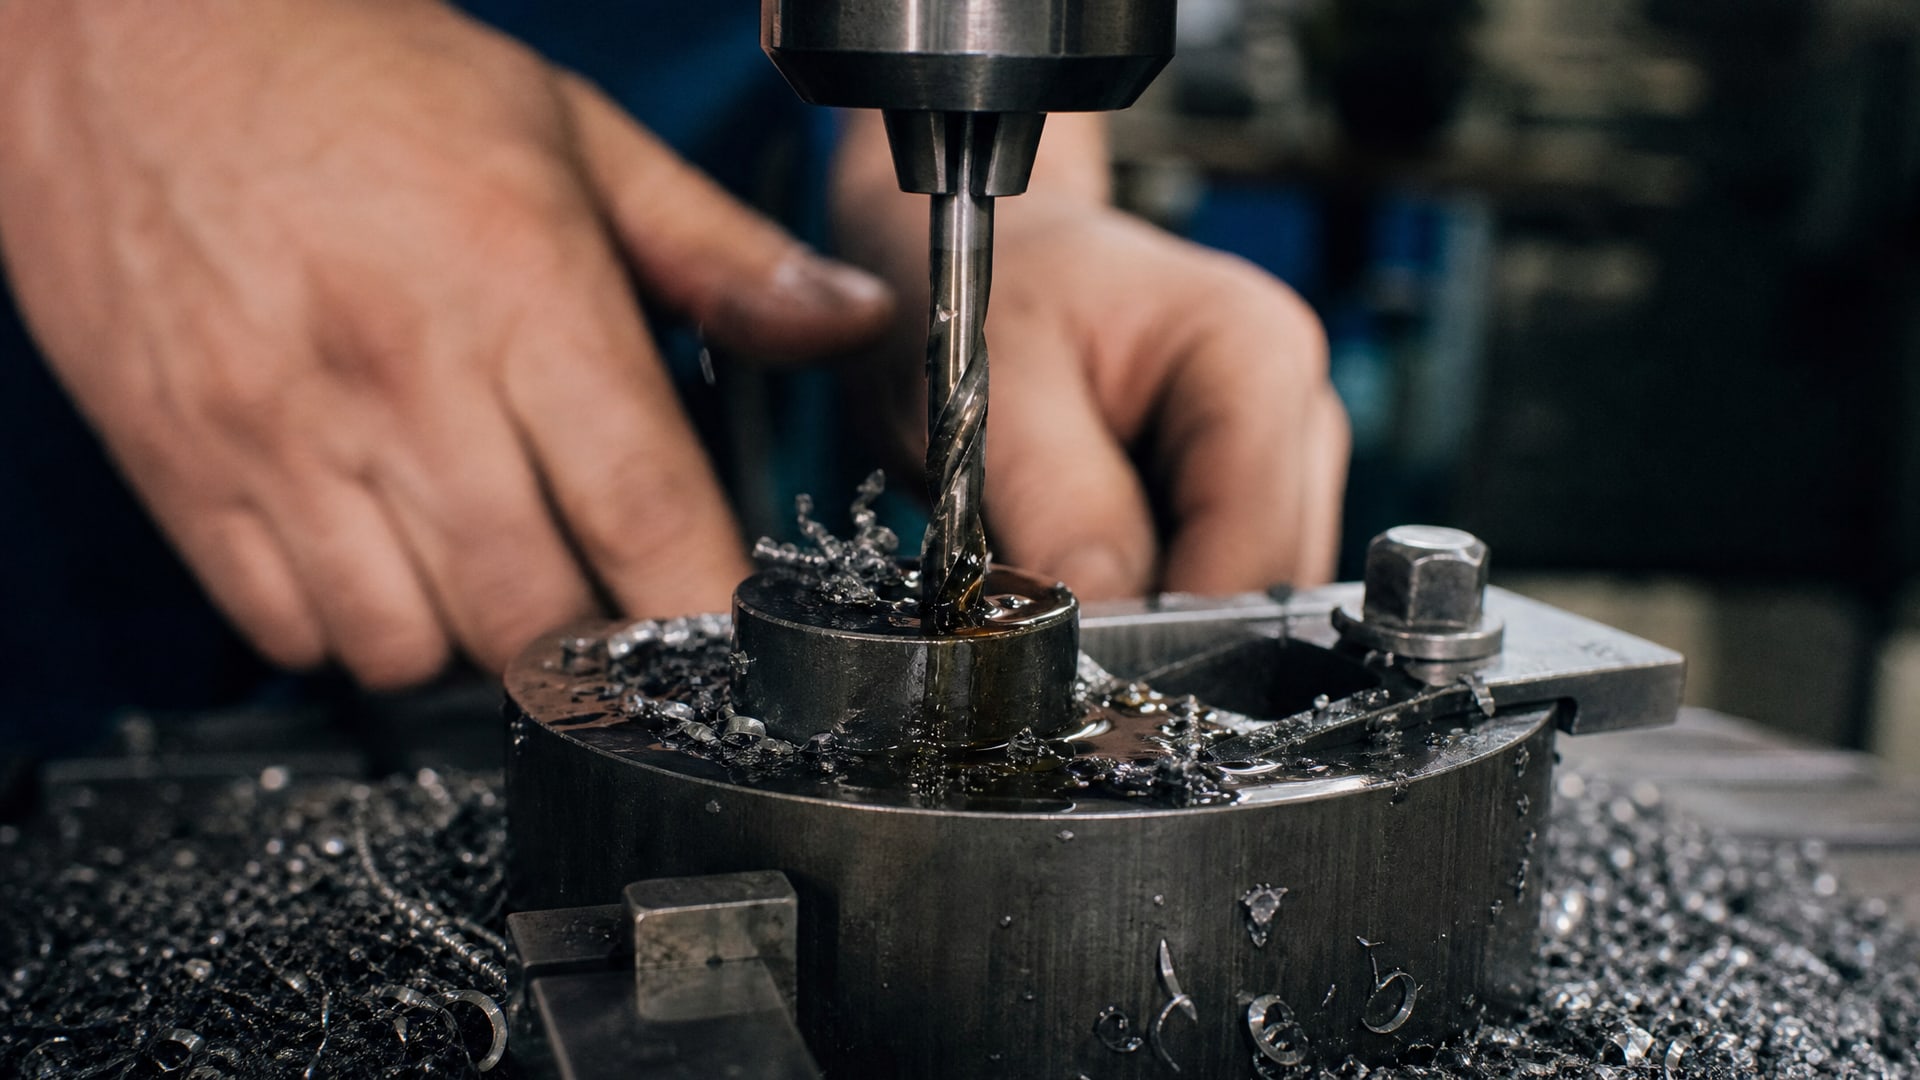
Каждая операция имеет свой приоритет: точение и фрезерование требуют баланса смазки и охлаждения; сверление и развертывание - максимальной смазки в зоне контакта; нарезание резьбы - глубокого проникновения жидкости в зазор между резцом и витком; шлифование - прежде всего охлаждения абразивного круга.
| Операция | Обрабатываемый материал | Рекомендуемая концентрация |
|---|---|---|
| Точение | Сталь | 5–8% |
| Фрезерование | Сталь | 5–8% |
| Сверление | Сталь | 6–10% |
| Развертывание | Сталь | 6–10% |
| Нарезание резьбы | Сталь | 8–12% |
| Шлифование | Сталь | 1,5–2,5% |
| Точение | Чугун | 4–7% |
| Нарезание резьбы | Чугун | 6–9% |
Для шлифования концентрация намного ниже, чем для других операций. Объяснение простое: при шлифовании огромное количество энергии расходуется на трение микротвердых зерен абразива, и эта энергия переходит в тепло. Пленка СОЖ должна непрерывно отводить это тепло от круга и поверхности детали. Высокая концентрация означает более вязкий раствор, который хуже поступает между зернами и медленнее испаряется - результат перегрев детали и прижог поверхности. При концентрации 1,5–2,5% жидкость достаточно текучая, быстро подходит, охлаждает и испаряется.
Для резьбонарезания, напротив, верхние границы диапазона (8–12%) оправданы: эта операция часто выполняется на низких скоростях, при глубоком проникновении инструмента в зазоры, и толстая пленка смазки критична для предотвращения налипания и заклинивания резца.
Дополнительный фактор - материал инструмента и типоразмер. Для твердых сплавных фрез и сверл допускаются концентрации в верхней половине диапазона; для быстрорежущей стали (когда она еще применяется) часто требуется верхний предел, потому что она менее термостойка.
Контроль концентрации в системе
Контроль концентрации сож ведут с помощью рефрактометра - оптического прибора, который измеряет показатель преломления раствора и автоматически пересчитывает его в процент концентрата.
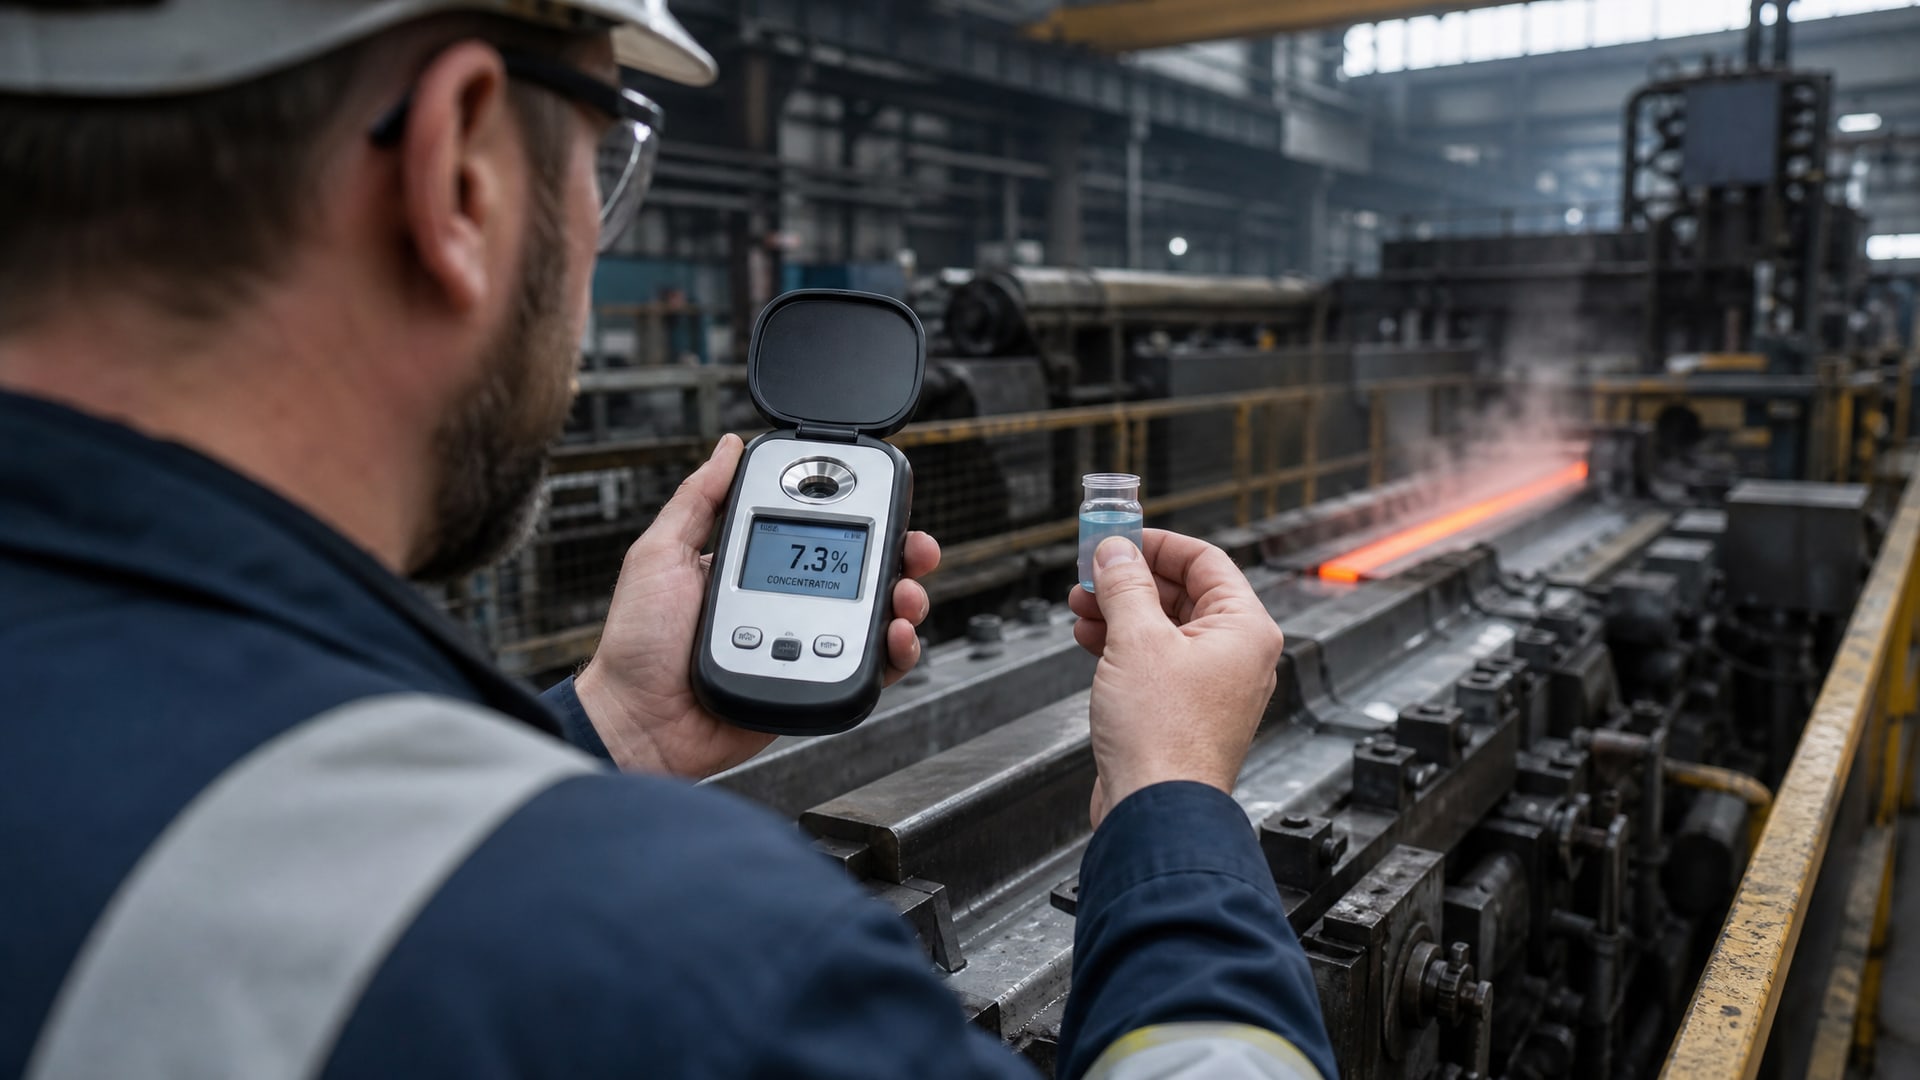
Нормативная точность рефрактометра составляет ±0,2%, что достаточно для практических целей.
Подготовка к измерению проста: нужно снять пробу из системы (желательно из разных точек - сверху, снизу, из линии подачи) после перемешивания циркуляции, прочистить призму рефрактометра и поместить 2–3 капли раствора на стекло. Показания записывают; если они выходят за границы нормального диапазона, проводят корректировку.
Корректировка концентрации выполняется двумя способами: - если концентрация выше нормы, добавляют воду; - если ниже нормы, добавляют концентрат.
При добавлении воды или концентрата объем раствора в ванне растет, и нужно либо слить часть жидкости, либо переместить ее в более объемный резервуар. На производствах с централизованной системой смазки корректировка сложнее, потому что требует остановки и перезакачивания; на порционных системах это быстрее.
Но концентрация - только часть контроля. Одновременно проверяют pH раствора. Нормальный диапазон pH для большинства эмульсионных и полусинтетических СОЖ составляет 8,7–9,5. Падение pH ниже 8,7 указывает на деградацию щелочных буферов - либо из-за вступления в реакцию с продуктами износа инструмента и стружкой, либо из-за микробиологического загрязнения системы.
Низкий pH ускоряет коррозию оборудования, повышает пенообразование и снижает смазывающую способность. Корректировка pH выполняется добавлением щелочного буфера (обычно предусмотренного производителем в виде отдельного компонента) или полной заменой раствора, если ситуация не поддается исправлению.
Контроль чистоты системы включает оценку содержания механических примесей - стружки, абразива, окалины, остатков старой смазки. Допустимое содержание механических примесей по ГОСТ составляет не более 2–3% от массы раствора (в зависимости от конкретного типа СОЖ). Превышение этого предела приводит к ускоренному износу насосов, засорению фильтров и образованию шлама в дне ванны. Очистка выполняется через сетку фильтра или посредством циклонной ловушки; при сильном загрязнении требуется отстаивание или промывка системы.
Совет инженера: выбор СОЖ для типовых стальных операций
На участках, где обрабатывают углеродистые и низколегированные стали в режимах общего назначения, часто применяют полусинтетические водосмешиваемые жидкости с концентрацией 5–8%.
Эти составы обеспечивают достаточный баланс смазки и охлаждения, хорошо держат эмульсию, имеют приемлемый срок службы (обычно 12–18 месяцев при правильном контроле).
Практический пример: на линии точения используют полусинтетическую концентрированную СОЖ, разводят в концентрации 6%, замеряют рефрактометром еженедельно. После первого месяца эксплуатации pH начинает падать - с 9,3 до 8,9. Зная эту закономерность, техсервис добавляет щелочной буфер прямо в ванну, не переделывая весь раствор. Затраты на буфер и контроль окупаются тем, что система работает на полный срок, а инструмент держит стабильный износ.
В тяжелых режимах обработки легированных сталей или при высоких требованиях к чистоте поверхности специалисты выбирают синтетические водосмешиваемые СОЖ в концентрации 3–5%; хотя они дороже, срок службы раствора растет до 2–3 лет, и отсутствие минеральной базы снижает микробиологическое загрязнение. Однако для большинства участков универсальная полусинтетика остается оптимальным выбором по соотношению цена–качество–удобство.
Для обработки стали и чугуна, включая операции с повышенными требованиями к защите от коррозии, применяют универсальные полусинтетические водосмешиваемые составы вроде EFELE CF-627, который разводят в типовом диапазоне 5–8% в зависимости от операции и подхода к охлаждению. Такой концентрат держит эмульсию стабильной в течение всего срока работы и не требует экзотических добавок; закупщики возвращаются к нему, потому что инструмент на нем работает предсказуемо, а система не засоряется.
Типичные ошибки при выборе концентрации
Первая ошибка - применение одной концентрации для всех операций.
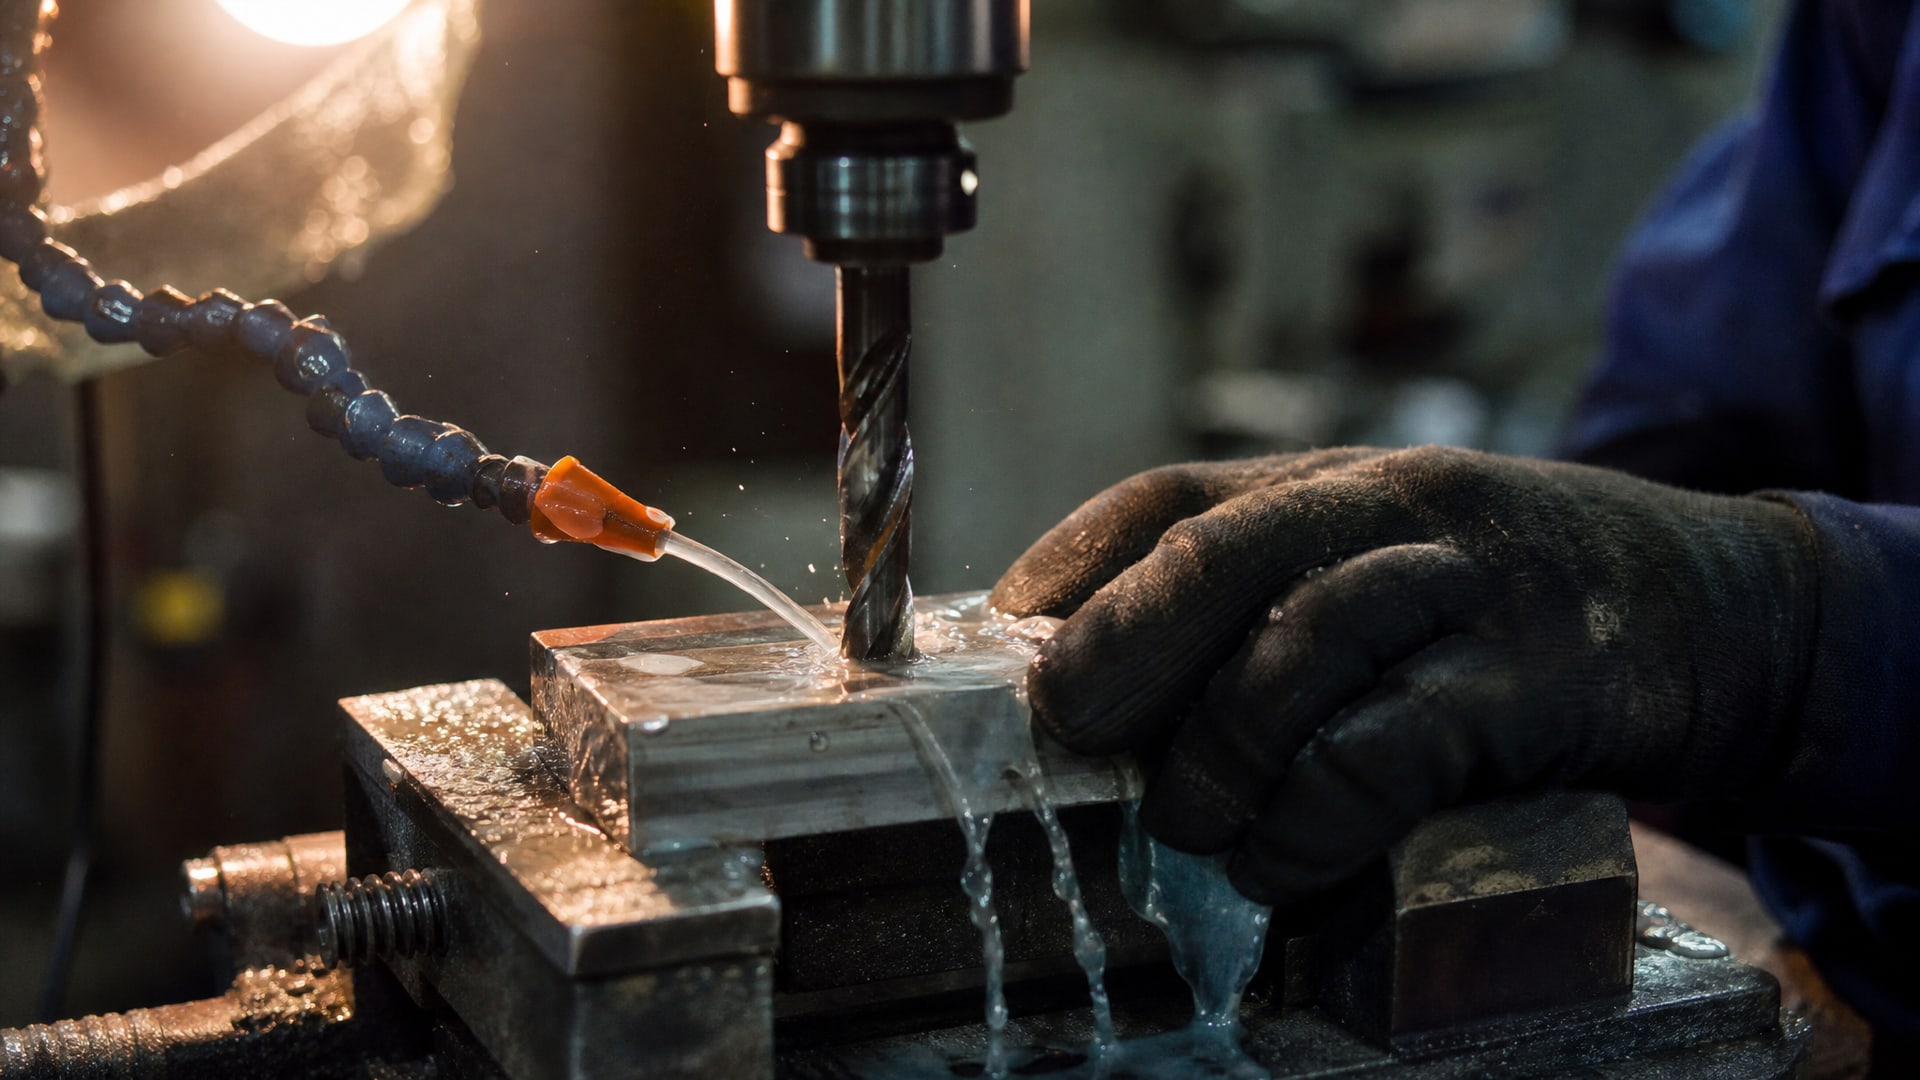
Это часто встречается на участках, где нет четко разграниченных рабочих мест или где мастер по привычке льет «столько же, как вчера», не сверяясь со спецификацией. Результат: при сверлении используют концентрацию 4%, хотя нужно 6–10%, и снижается смазка; при шлифовании в бак закачивают концентрированный раствор (случайно), и круг перегревается. Контрмера - ведомость на каждом рабочем месте с рекомендуемым диапазоном.
Вторая ошибка - игнорирование типа материала. Чугун и сталь часто обрабатывают на одной линии, и закупщик покупает «универсальную смазку». На практике это означает компромисс: вы жертвуете либо эффективностью на чугуне (слишком жидкий раствор), либо охлаждением на стали (слишком концентрированный). Выход - согласовать со специалистом справку по маршрутам и выбрать два варианта жидкости или предусмотреть коридор регулировки концентрации на основной системе.
Третья ошибка - ориентация только на внешний вид (мутность, цвет). Многие думают: если раствор молочно-белый - концентрация правильная. На самом деле эмульсия теряет цвет и мутность, когда в нее попадает старая стружка, окалина или микроорганизмы, а концентрация при этом может быть совершенно иной. Правильный контроль - всегда рефрактометр.
Четвертая ошибка - забывают про pH. Эмульсия может иметь идеальную концентрацию по рефрактометру, но если pH упал до 8,0, смазка начнет ржаветь инструмент, а также будет способствовать размножению бактерий. Результат - запах плесени в станке и слизь на стружке. Регулярный контроль pH (хотя бы раз в неделю для эмульсий, раз в месяц для синтетик) предотвращает эту проблему.
Пятая ошибка - добавление концентрата без контроля объема. Когда концентрация упала, неопытный оператор просто вливает концентрат, не считая литраж. В результате система перегружается, лишний раствор переливается через край, а расход на корректировку растет вдвое. Правильно - всегда добавлять порции известного объема и проверять рефрактометром после каждого литра.
Рекомендации по оптимальным параметрам для черных металлов
Суммируя опыт промышленных участков, можно предложить такую иерархию рекомендаций:
Для углеродистых и низколегированных сталей общего назначения (точение, фрезерование, сверление на скоростях до 100 м/мин): - концентрация: 5–8%; - pH: 8,7–9,5; - периодичность контроля: еженедельно рефрактометром, раз в две недели pH.
Для легированных и высокопрочных сталей (точение твердых сплавов, фрезерование на высоких скоростях): - концентрация: 4–6%; - pH: 8,7–9,5; - периодичность контроля: раз в 3–4 дня рефрактометром, еженедельно pH.
Для чугуна: - концентрация: 4–7%; - pH: 8,5–9,2; - периодичность контроля: еженедельно рефрактометром.
Для шлифования (любой материал): - концентрация: 1,5–2,5%; - pH: 8,7–9,5; - периодичность контроля: перед каждой смену рефрактометром.
Для резьбонарезания и развертывания: - концентрация: 8–12%; - pH: 8,7–9,5; - периодичность контроля: раз в 5–7 дней рефрактометром, раз в две недели pH.
Кроме того, важно помнить, что приведенные диапазоны - ориентиры. На конкретном оборудовании, с конкретным инструментом и материалом могут потребоваться корректировки ±0,5–1% от рекомендованной концентрации. Первый запуск новой жидкости на участке всегда стоит начинать со середины диапазона, затем наблюдать за качеством поверхности, температурой ванны и износом инструмента, и только потом двигаться к оптимуму.
Часто задаваемые вопросы
Какая оптимальная концентрация СОЖ для обработки стали?
Для углеродистых сталей диапазон составляет 5–8%, для легированных -4–6%. Выбор внутри диапазона зависит от типа операции (сверление требует верхней границы, шлифование - нижней), режимов резания и требований к чистоте поверхности. Контроль концентрации ведется рефрактометром еженедельно; одновременно проверяют pH раствора (норма 8,7–9,5).
Почему при шлифовании используют более низкие концентрации?
Шлифование выделяет огромное количество тепла за счет трения абразивного круга о деталь. Тонкая, более текучая пленка СОЖ (концентрация 1,5–2,5%) лучше охлаждает и быстрее испаряется, что предотвращает прижог поверхности. Высокая концентрация замедляет отвод тепла и приводит к перегреву детали.
Как контролировать концентрацию без рефрактометра?
Рефрактометр - единственный объективный способ контроля концентрации. Визуальная оценка по цвету и мутности ненадежна, потому что эмульсия теряет цвет и при загрязнении системы, и при деградации присадок. Если рефрактометра нет, нужно его приобрести; стоимость окупается за счет снижения брака и экономии на переделке эмульсии.
Какой pH считается нормальным для СОЖ?
Нормальный диапазон pH для большинства эмульсионных и полусинтетических водосмешиваемых СОЖ составляет 8,7–9,5. Падение pH ниже 8,7 указывает на деградацию щелочных буферов и требует добавления щелочного корректора или замены раствора. Повышение выше 9,5 происходит редко и обычно означает перенасыщение буферами - в этом случае нужна циклическая замена части раствора.
Отличается ли концентрация СОЖ для чугуна от стали?
Да. Для чугуна рекомендуемая концентрация составляет 4–7%, что немного ниже, чем для сталей. Это связано с меньшей твердостью чугуна и его склонностью к прижогу при перегреве. Однако на практике многие участки используют универсальную СОЖ в концентрации 5–6%, которая подходит и для стали, и для чугуна, если режимы резания подобраны корректно.
Заключение
Оптимальная концентрация СОЖ для обработки стали и чугуна не может быть универсальной - она зависит от типа материала (углеродистая, легированная сталь или чугун), типа операции (точение, фрезерование, сверление, шлифование, резьбонарезание) и требований к качеству поверхности. Базовые диапазоны (5–8% для углеродистых сталей, 4–6% для легированных, 4–7% для чугуна) служат стартовой точкой; реальный оптимум подбирается эмпирически на конкретном оборудовании.
Контроль концентрации сож ведется не только рефрактометром, но и проверкой pH (норма 8,7–9,5) и чистоты системы; падение pH ниже 8,7 требует корректировки. Правильно подобранная концентрация продлевает срок службы инструмента, улучшает качество поверхности, сокращает время цикла и снижает себестоимость детали. Для начала внедрения в цехе рекомендуется согласовать с поставщиком смазки детальную ведомость по каждому рабочему месту с указанием рекомендуемого диапазона, наладить еженедельный контроль рефрактометром и осуществлять корректировку концентрации немедленно, как только она выходит за границы.