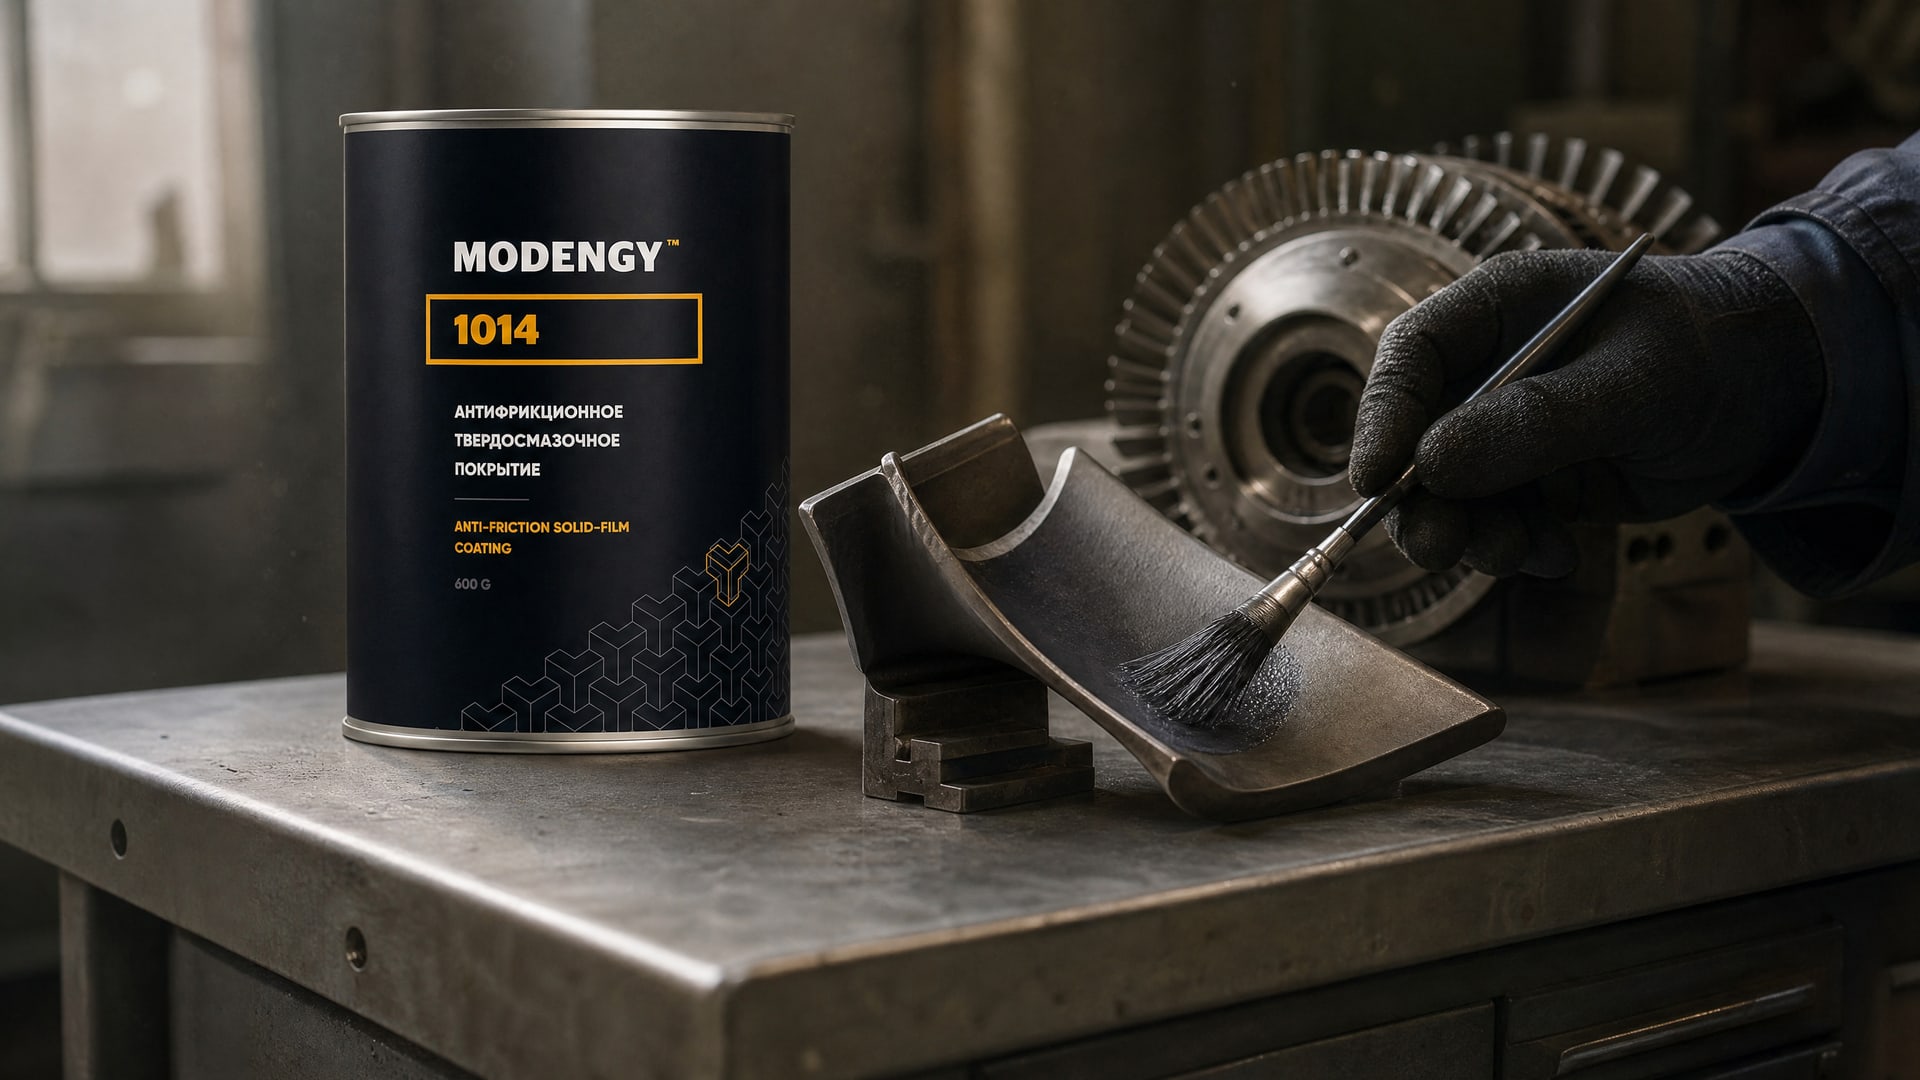
Высокотемпературные покрытия - это не просто защита от нагрева. Это комплекс свойств, который должен сохранять функциональность детали под воздействием температурных перепадов, механических нагрузок и влажной среды. На производстве часто встречается заблуждение, что выбор покрытия сводится к одной цифре - максимальной температуре. На деле инженеры сталкиваются с куда более сложным решением: нужно сопоставить диапазон температур, характер нагрева (постоянный, циклический или кратковременный), требования к несущей способности и поведение материала при деформации детали. Именно поэтому покрытия 1014, 1035 и 1090 работают в разных сценариях - не потому, что один «лучше», а потому что каждое спроектировано под конкретные условия.
Статья разбирает, какие механические свойства и температурные характеристики имеют эти материалы, как их правильно выбирать и на какие нормативы опираться при подборе для своего производства.
Температурный диапазон и классификация покрытий
Покрытия для деталей, работающих при высоких температурах, разделяют по максимальной рабочей температуре и характеру термонагрузки.
Согласно ГОСТ 9.303-84, различают несколько групп материалов с допустимыми диапазонами: 200 °C, 300–350 °C и 650 °C. Однако эта цифра - лишь верхняя граница, и ее нельзя путать со стойкостью к циклическому воздействию или поведением при резких колебаниях температуры.
MODENGY 1014, как антифрикционное твердосмазочное покрытие на основе дисульфида молибдена и ПТФЭ, рассчитано на диапазон -75…+255 °C. Это означает, что материал сохраняет упругость и прочность как при охлаждении ниже нуля (что критично для деталей в холодильных и криогенных системах), так и при нагреве выше 200 °C. Температура сушки при нанесении составляет 200 °C, время выдержки 40 минут - это минимум, необходимый для полимеризации связующего и раскрытия смазочных свойств ПТФЭ.
Различие между постоянным нагревом, кратковременным скачком температуры и циклическим чередованием горячих и холодных периодов критично при выборе. Если деталь находится в строго контролируемом тепловом режиме (например, на линии фасовки с постоянной температурой цеха), требования к пластичности и адгезии мягче, чем для оборудования, подвергающегося резким перепадам.
Механические свойства при высоких температурах
Несущая способность покрытия определяет, выдержит ли оно трение и давление от соседних деталей.
Для MODENGY 1014 этот параметр подтвержден тестом SRV с результатом 2700 МПа. SRV-тест имитирует скольжение под нагрузкой в условиях сухого трения - именно так ведут себя антифрикционные покрытия на направляющих, цапфах и сочленениях. Значение 2700 МПа означает, что покрытие не разрушится и не отслоится под нагрузкой даже при частых циклах нагрева и охлаждения.
Однако несущая способность - не единственный механический параметр. Хрупкость - враг любого антифрикционного слоя. Согласно данным по покрытиям ГОСТ 9.303-84, при температурах выше 250 °C и ниже -70 °C некоторые покрытия становятся уязвимы к трещинообразованию, особенно если деталь изгибается. Испытание на гибку (180° на оправке) показывает, что матовые покрытия с хорошей пластичностью не трескаются по линии изгиба, а блестящие и жесткие материалы дают сетку микротрещин и осыпаются.
Это означает, что для деталей с развальцовкой, гибкой после нанесения покрытия или работающих при циклических деформациях нужно выбирать материалы с подтвержденной упругостью. MODENGY 1014, будучи твердосмазочным покрытием, обладает хорошей адгезией к металлу благодаря ПТФЭ, который микромеханически закрепляется в порах основы, что обеспечивает стабильность при изгибе в пределах заявленного температурного диапазона.
Коррозионная стойкость и окружающая среда
Термозащита деталей часто требуется в условиях влажности, соляных туманов или агрессивных сред.
Просто выдержать высокую температуру - недостаточно, если покрытие начнет отслаиваться или расслаиваться под действием хлоридов или мороси.
Для MODENGY 1014 коррозионная стойкость проверена в ускоренном тесте по DIN EN ISO 9227 (соляной туман) с результатом не менее 672 часов. Это означает, что на образец наносят толстый слой соляного раствора, образец помещают в камеру с температурой 35 °C и влажностью 95% на 672 часа подряд, а затем смотрят, не появились ли ржавые точки или вздутия под покрытием. 672 часа - это почти 28 суток непрерывного воздействия, что покрывает большинство реальных сценариев приморских заводов, пищевых производств и участков с частой влажной уборкой.
Коррозионная стойкость особенно важна для деталей, которые периодически охлаждаются до температур ниже точки росы: конденсат скапливается под покрытием, и если адгезия слабая или материал гигроскопичен, вода проникает к металлу. ПТФЭ, входящий в состав MODENGY 1014, гидрофобен, поэтому влага не проникает сквозь слой, а дисульфид молибдена образует защитную пленку, которая ингибирует коррозию на микроуровне.
Выбор покрытия для деталей, подвергающихся изгибу и деформации
Покрытия на базе эпоксидных смол часто применяют для защиты изгибаемых деталей, но высокие температуры осложняют задачу.
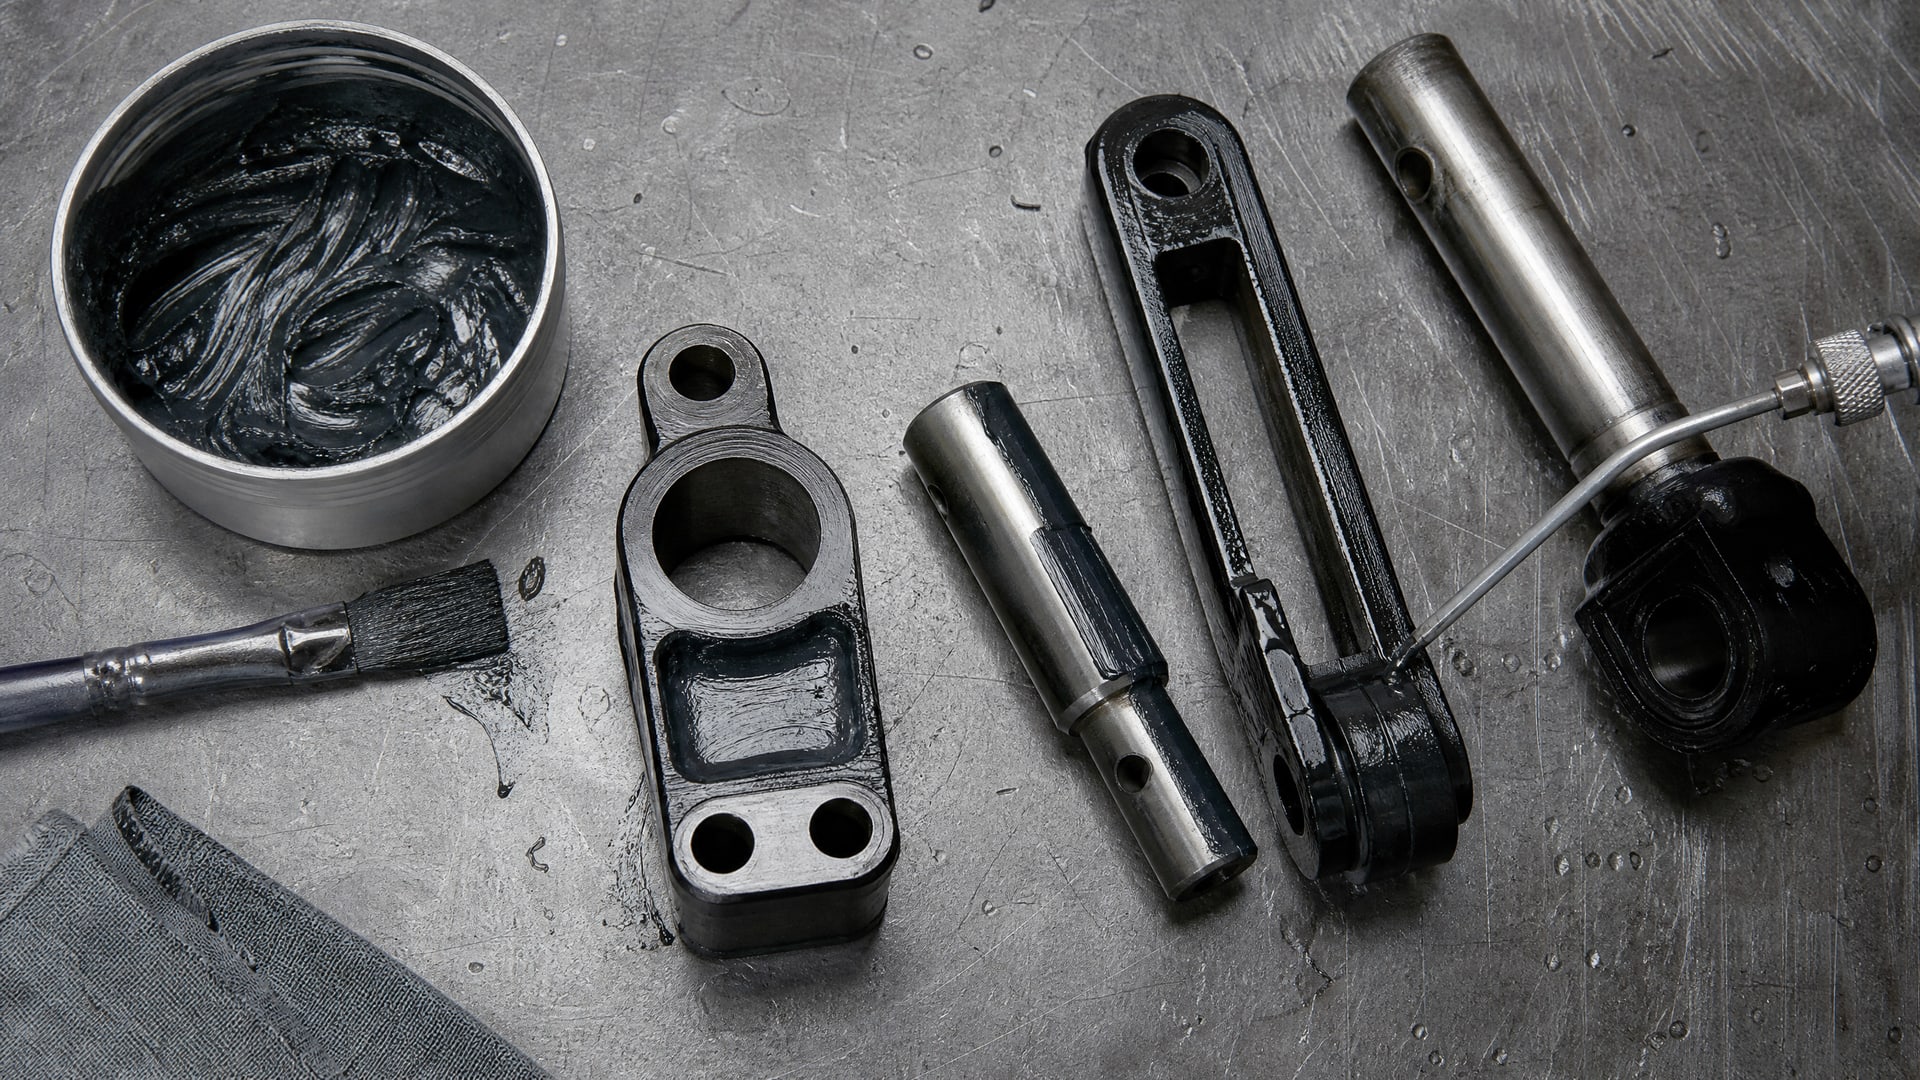
При нагреве выше 250 °C эпоксидная матрица может размягчиться или потерять адгезию, что приведет к отслоению покрытия по краям. Твердосмазочные покрытия, напротив, не содержат полимера в чистом виде - они состоят из твердых частиц (ПТФЭ, молибден, графит) в тонкой связывающей пленке, что позволяет им оставаться пластичными даже при деформации и нагреве.
Матовое покрытие, согласно ГОСТ 9.303-84, обычно лучше переносит гибку, чем блестящее (глянцевое). Это объясняется тем, что матовая поверхность имеет более развитую микроструктуру, которая распределяет напряжение при изгибе, а не концентрирует его в одной линии. Для деталей, которые собираются после нанесения покрытия (например, цилиндры пневмоприводов с расточкой и шлифовкой финального диаметра), важно выбрать покрытие, которое не потеряет сцепление при механической работке.
Таблица ниже обобщает поведение типичных покрытий при изгибе:
| Характеристика | Матовое покрытие | Блестящее покрытие | Твердосмазочное (MODENGY 1014) |
|---|---|---|---|
| Гибка 180° на оправке | Без трещин | Трещины, осыпание | Без трещин, хорошая адгезия |
| Хрупкость при -70 °C | Низкая | Высокая | Низкая |
| Хрупкость при +250 °C | Средняя | Высокая | Низкая |
| Стойкость к циклическому нагреву/охлаждению | Хорошая | Средняя | Хорошая |
Нормативные требования и испытания при выборе покрытия
При внедрении покрытия на производстве нужно руководствоваться не только паспортом производителя, но и требованиями заказчика, которые часто ужесточают стандарты.
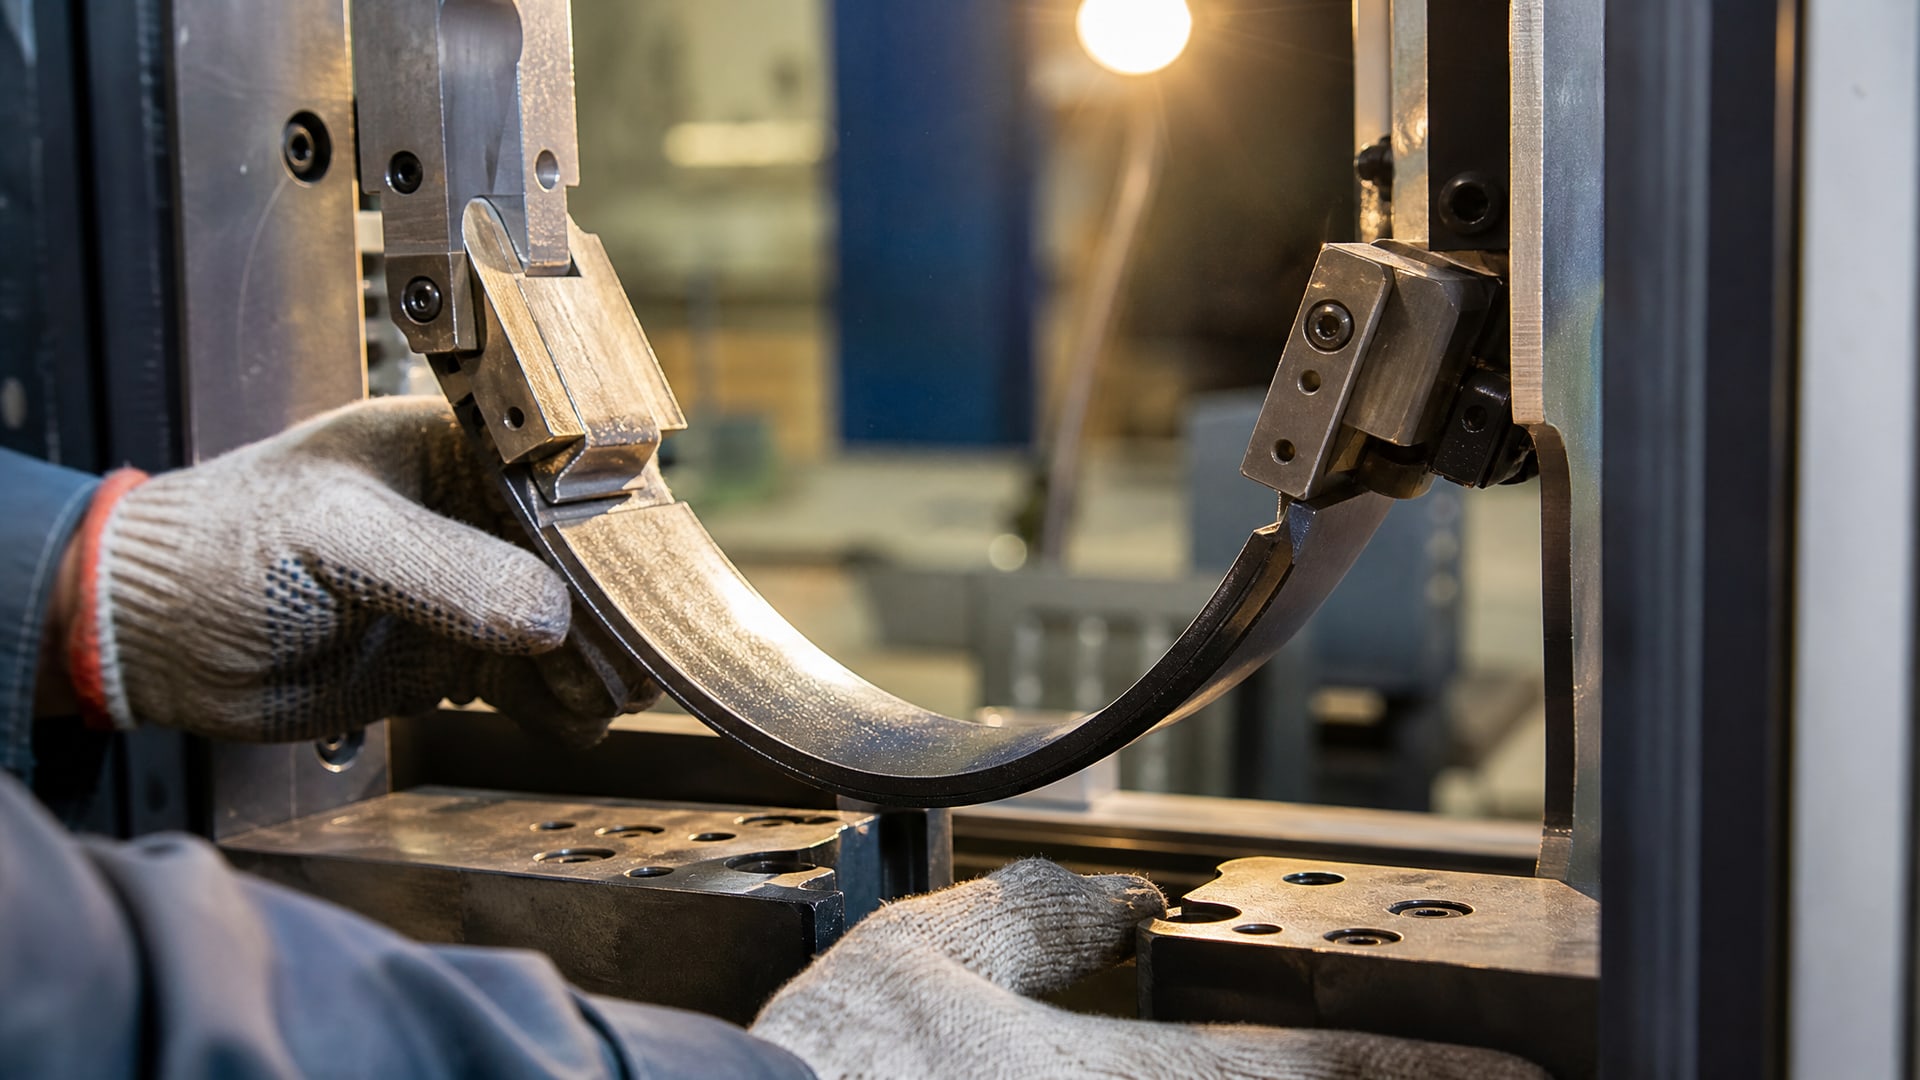
ГОСТ 9.303-84 определяет типы и классы защитных покрытий металлов от коррозии, включая требования к адгезии, твердости, гибкости и устойчивости к климатическим факторам.
Три обязательных испытания перед внедрением:
Адгезия: испытание на отслаивание покрытия от основания методом сетки или отрыва (для критичных деталей - гарантирована адгезия не ниже 4 балла из 5 по 5-балльной шкале).
Стойкость к коррозии: соляной туман по DIN EN ISO 9227 - не менее 500 часов для стандартных условий, 672 часа для экстремальных (морозы, соляные дороги).
Механические свойства при деформации: гибка, развальцовка, изгиб на оправке диаметром, равным или меньше толщины детали в два раза.
Если покрытие предназначено для деталей, работающих в условиях с циклическим нагревом (например, в двигателях или печах), необходимо провести термоциклирование: нагрев до максимальной температуры, выдержка, охлаждение в воде до 10 °C, повтор цикла 5–10 раз с визуальным контролем целостности слоя. После всех циклов адгезия не должна упасть ниже 3 баллов.
Особенности технологии нанесения и сушки
Температура и время сушки влияют на итоговую твердость, адгезию и смазочные свойства покрытия.
Для MODENGY 1014 режим сушки строго регламентирован: 200 °C, 40 минут. Если придерживаться этого режима, связующее полностью отвердевает, молекулы ПТФЭ раскрываются и образуют скользящий слой, несущая способность достигает максимума (2700 МПа по SRV), а адгезия остается стабильной.
Завышение температуры или времени может привести к перегреву связующего: оно станет хрупким, потеряет эластичность, и при первой же деформации или перепаде температуры даст микротрещины. Недопекание (менее 35 минут при 200 °C) оставляет связующее в полутвердом состоянии, что проявляется снижением несущей способности и ползучестью слоя при боковых нагрузках.
Для деталей, которые не переносят нагрев выше 150 °C (например, пластмассовые узлы с вставками из алюминия), существуют низкотемпературные режимы. Однако MODENGY 1014 требует именно 200 °C - это компромисс между скоростью отверждения и экономией энергии на производстве. Если нужна сушка при 100–120 °C, следует выбирать другой материал из семейства MODENGY или альтернативные покрытия с УФ-инициаторами.
Таблица режимов сушки для типичных высокотемпературных покрытий:
| Покрытие | Температура, °C | Время, мин | Применение |
|---|---|---|---|
| MODENGY 1014 | 200 | 40 | Пневмоцилиндры, направляющие, высокотемпературное трение |
| Эпоксидное (стандартное) | 160 | 30 | Детали без требований к смазке, низкие температуры |
| Твердосмазочное (ускоренное) | 120 | 20 | Узлы с ограничением по нагреву |
| Термостойкая эмаль | 250–300 | 60–120 | Детали, работающие выше 300 °C постоянно |
Часто задаваемые вопросы
Если покрытие выдерживает 255 °C, можно ли использовать его при 250 °C длительное время?
Да, но с запасом. 255 °C - верхний предел по ГОСТ 9.303-84, установленный на основе 5000 часов работы без значительного деградирования. На практике рекомендуют оставлять запас 10–15 °C, поэтому реальный рабочий диапазон для MODENGY 1014-200–240 °C при постоянной нагрузке. Кратковременные скачки до 255 °C допустимы, но их частота должна быть минимальной.
Почему одно и то же покрытие может треснуть при изгибе на одном производстве и прослужить без проблем на другом?
Это зависит от трех факторов: режима сушки (недосушка делает покрытие хрупким), диаметра оправки при изгибе (чем острее изгиб, тем выше напряжение) и температуры окружающей среды во время и после нанесения (ниже 0 °C адгезия падает, и слой легче растрескивается). Перед запуском партии нужно проверить гибку на оправке диаметром, равным 1–2х толщине детали, при комнатной температуре.
Что значит 672 часа в соляном тумане - это гарантия, что покрытие не ржавеет 2 года?
Нет. 672 часа - это сокращенное испытание в ускоренных условиях (35 °C, 95% влажность, постоянное распыление раствора 5% NaCl). В реальности деталь на производстве или складе не находится в таком экстремальном режиме постоянно. Если деталь лежит на полке при комнатной влажности, 672 часа теста соответствуют примерно 5–7 годам хранения без ржавчины. Но на приморском производстве с туманом и солью этот срок сокращается до 1–2 лет.
MODENGY 1014 - это одна из версий покрытий 1014, 1035 и 1090, или это разные линейки?
MODENGY 1014 - это конкретное антифрикционное твердосмазочное покрытие на основе молибдена и ПТФЭ с диапазоном -75…+255 °C и несущей способностью 2700 МПа. Номера 1035 и 1090 - это, вероятно, другие материалы из семейства высокотемпературных покрытий, но их полные характеристики требуют проверки по техническим листам производителя, так как в открытых источниках подробные спецификации по этим номерам не опубликованы.
Как проверить, что покрытие сушилось при правильной температуре?
Контроль режима требует карт сушки (термопары на поверхности образца) и регистрации данных. На практике используют химические индикаторы температуры (наклейки, меняющие цвет при нагреве) и параллельное тестирование образца на SRV - если несущая способность ниже 2500 МПа, сушка была недостаточной.
Заключение
Выбор высокотемпературного покрытия - это не просто поиск максимальной температуры, а сопоставление температурного диапазона (-75…+255 °C для MODENGY 1014), механических свойств при деформации (гибка, развальцовка, циклические нагрузки), коррозионной стойкости в реальной среде (не менее 672 часов в соляном тумане) и характера термонагрузки (постоянная, циклическая или кратковременная). Для деталей пневмосистем, направляющих и скольжений антифрикционные твердосмазочные покрытия демонстрируют хорошую адгезию и пластичность, а для деталей с жесткими требованиями к защите (морозы, влажность, агрессивные среды) обязательны испытания адгезии, гибки и соляного тумана перед внедрением.
Следующий шаг - запросить у поставщика технический лист (TDS) на выбранное покрытие, уточнить режим сушки и допустимые методы нанесения, а затем провести контрольное испытание партии на гибку, адгезию и SRV перед запуском в производство. Это займет неделю-две, но убережет от отказов в поле и дорогостоящих переделок.