Простои пищевого оборудования стоят дорого: каждый час неработающей линии - упущенная производительность, потерянная рентабельность, нарушенный график поставок. Основной источник незапланированных остановок на пищевых производствах - не механический отказ, а загрязнение продукта смазкой, утечки и вымывание смазочного материала при мойке оборудования. Смазки с допуском NSF H1 снижают этот риск именно потому, что безопасны при случайном контакте с пищей и разработаны под специфику моющих сред, влажности и дезинфицирующих растворов, которые применяют на пищевых линиях.
В этой статье разберем, как правильный выбор H1-смазки снижает вынужденные остановки, какие ошибки допускают при внедрении таких материалов, и какие правила продления срока службы оборудования работают на практике. Информация полезна закупщикам, техническим специалистам и инженерам, которые отвечают за надежность пищевого производства.
Что такое NSF H1 и почему он важен на пищевом производстве
Допуск NSF H1 означает, что смазка безопасна при технически неизбежном и случайном контакте с пищей, но не предназначена для прямого внесения в продукт.
Это принципиальное различие: H1 допускает микрограммы смазки в пище при непредвиденных ситуациях (утечка из подшипника, несовершенство конструкции), тогда как смазки других категорий вообще не могут попадать в пищу.
По стандартам NSF, предельный уровень попадания H1-смазки в продукт составляет до 10 ppm для минеральных и большинства синтетических составов; для отдельных силиконовых материалов норма строже -1 ppm. Это не означает, что смазка будет постоянно в пище, а только что при аварийных сценариях ее остатки не представляют опасности и не требуют уничтожения партии продукта.
На практике смазки H1 применяют там, где вероятность контакта реальна: на направляющих конвейеров, в подшипниках цепных передач вблизи зон упаковки, на шарнирах откидных крышек оборудования. Для узлов, где контакт невозможен (редукторы в защитном кожухе, гидросистемы), выбор делают по техническим требованиям оборудования, не переплачивая за пищевой допуск.
ISO 21469 - стандарт гигиены, а не только состава смазки
Часто закупщики путают NSF H1 и ISO 21469, считая их синонимами.
На деле это разные подтверждения. H1 - это регистрация продукта, проверка его состава и безопасности при контакте с пищей. ISO 21469 - более широкий стандарт, который контролирует весь гигиенический жизненный цикл смазки: ее формулирование, производство, упаковку, хранение, транспортировку и обращение на складе покупателя.
Для пищевого предприятия наличие ISO 21469 критично, если в аудиторской документации требуется подтвердить не только безопасность материала, но и условия его хранения и использования. Смазка может иметь H1, но без ISO 21469 ее производство не подвергалось проверке гигиенических процедур. Обратное невозможно: если смазка имеет ISO 21469, она автоматически прошла проверку на соответствие требованиям H1.
На практике многие производители пищевого оборудования и сами заказчики (например, крупные сетевые продовольственные компании) требуют от поставщиков смазочных материалов обоих сертификатов одновременно. Это снижает риск замечаний при проверке и упрощает документооборот.
Почему правильная H1-смазка сокращает интервалы обслуживания
Сокращение простоев достигается не за счет волшебных свойств допуска H1, а за счет технических характеристик смазки, которая специально разработана под условия пищевого производства.
Вот механизмы, которые работают:
Стойкость к вымыванию и моющим средствам. На пищевых линиях оборудование моют в конце смены: горячей водой, щелочными и кислотными очистителями, дезинфицирующими растворами. Обычная смазка (даже минеральная) быстро вымывается или размягчается, оставляя узлы без защиты. H1-смазки формулируют так, чтобы выдерживать контакт с водой и моющими агентами. Это означает, что после мойки на подшипнике или направляющей остается защитный слой, а не голый металл. Соответственно, узлы не работают на сухом трении, что снижает износ и отказы.
Адгезия и минимальный расход. H1-смазки наносят тонкой пленкой и не переизбыток. Благодаря хорошей адгезии (прилипанию к металлу), даже малое количество смазки удерживается на рабочей поверхности и не вытекает при центрифугировании подшипника или вибрации. Это снижает загрязнение продукта и окружающей поверхности - а значит, уменьшает риск того, что инспектор или система контроля заметят следы смазки и остановят линию.
Безопасность при аварийном контакте. Если несмотря на все меры произойдет утечка смазки и небольшое количество попадет в готовый продукт, H1-смазка не требует уничтожения партии - достаточно документально зафиксировать факт. Это принципиально важно для экономики: обычная смазка может стоить причиной дорогостоящего отозвава продукта; H1-смазка минимизирует финансовый риск.
Совместимость с уплотнениями и материалами оборудования. H1-смазки часто синтетические или полусинтетические, они совместимы со всеми типами уплотнений (резина, политетрафторэтилен) и не вызывают их разбухание. Это предотвращает утечки из-за разрушения сальников и уменьшает потребность в переборке оборудования.
Результат: при прежнем графике обслуживания линия работает надежнее; или, при той же надежности, можно сдвинуть плановое ТО на несколько недель дальше.
Правила продления срока службы оборудования: порядок внедрения H1-смазок
Внедрить H1-смазку на пищевом заводе - это не просто заменить канистру.
Нужно соблюдать ряд процедур, иначе вместо сокращения простоев можно получить обратный результат.
Подготовка и совместимость
Перед переходом на новую H1-смазку убедитесь, что выбранный материал совместим с оборудованием. Свяжитесь с производителем линии и уточните допустимые вязкость, консистенцию (NLGI), температурный диапазон и ограничения. Например, на кондитерском оборудовании часто требуется консистенция NLGI 1–2 с диапазоном рабочих температур -10…+80 °C. Если вы выберете NLGI 3 (более жесткую), смазка может не распределиться в узле и вызовет перегрев.
Проверьте совместимость новой смазки со старой, оставшейся в узлах. Некоторые синтетические базовые масла несовместимы с минеральными - их смешивание приводит к расслоению и потере смазывающих свойств. Если на оборудовании была минеральная смазка, а вы переходите на синтетическую H1, узел нужно промыть.
Очистка узлов
Слейте или вытесните остатки старой смазки. Для направляющих и открытых подшипников используйте очистители (безопасные для материалов узла) и промойте горячей водой. Дайте узлу просохнуть. Это займет 1–2 часа, но предотвратит эффект смешивания старого и нового материалов.
Нанесение новой смазки
Наносите H1-смазку тонким слоем - ровно столько, чтобы закрыть рабочую поверхность. Для подшипников загружайте корзину максимум на 30–50% объема (не забивайте смазкой полностью). Для направляющих используйте ручные или автоматические системы дозирования. Минимальное, но достаточное количество - признак правильного подхода на пищевом производстве.
Документирование и контроль
Внесите в журнал техобслуживания информацию о переходе: дату, марку новой смазки, узлы, которые были переоборудованы. Это помогает при аудитах и позволяет отследить, где именно применяется H1-материал.
Как выбрать правильную H1-смазку: рекомендации и частые ошибки
Маркировка H1 на канистре - это только первый критерий.
Рассмотрим, на что еще обращать внимание.
Вязкость и консистенция под конкретный узел
NLGI класс (числа от 0 до 6) описывает консистенцию пластичной смазки, но не определяет ее адгезию, водостойкость или допуск H1. На пищевом оборудовании часто применяют NLGI 1–2: NLGI 1 - для высокоскоростных подшипников и узлов с частыми вибрациями; NLGI 2 - универсальный вариант для большинства узлов трения.
Базовое масло смазки также важно. Синтетические H1-смазки на основе полиальфаолефинов (ПАО) обладают лучшей водостойкостью и стабильностью при температурных перепадах (характерны для пищевых линий из-за мойки горячей водой и холодного хранилища). Минеральные H1-смазки дешевле, но требуют более частого обновления в условиях высокой влажности.
Совместимость с материалами оборудования
Проверьте, что смазка не размягчает резиновые уплотнения и прокладки. На пищевом оборудовании часто используют фторопласт и этиленпропиленовый каучук - убедитесь в их совместимости с выбранным материалом. Несовместимость приведет к разбуханию сальников и утечкам, что немедленно заметит оператор и потребует переборки оборудования.
Температурный диапазон
H1-смазка должна сохранять текучесть при самой низкой температуре в рабочей среде (например, если оборудование ночует в неотапливаемом цехе при -5 °C) и не разжижаться при самой высокой (горячая вода, паровая рубашка). Типовой диапазон для пищевого оборудования: -10…+100 °C или уже.
Стойкость к воде и моющим средствам
Это определяется тестами на эмульгируемость и выделение масла при контакте с водой. H1-смазки, предназначенные для пищевого производства, проходят испытания на устойчивость к щелочным и кислотным средствам. Уточняйте эти данные в техническом листе поставщика.
На практике закупщики часто ошибаются, выбирая смазку исключительно по цене или по наличию допуска H1, игнорируя остальные параметры. Результат - смазка вымывается при первой мойке, узел перегревается, и через две недели оборудование требует переборки. Экономия на цене оборачивается затратами на простой.
Опыт внедрения H1-смазок: практический пример
Чтобы показать реальное значение, рассмотрим типичный сценарий на пищевом конвейере.
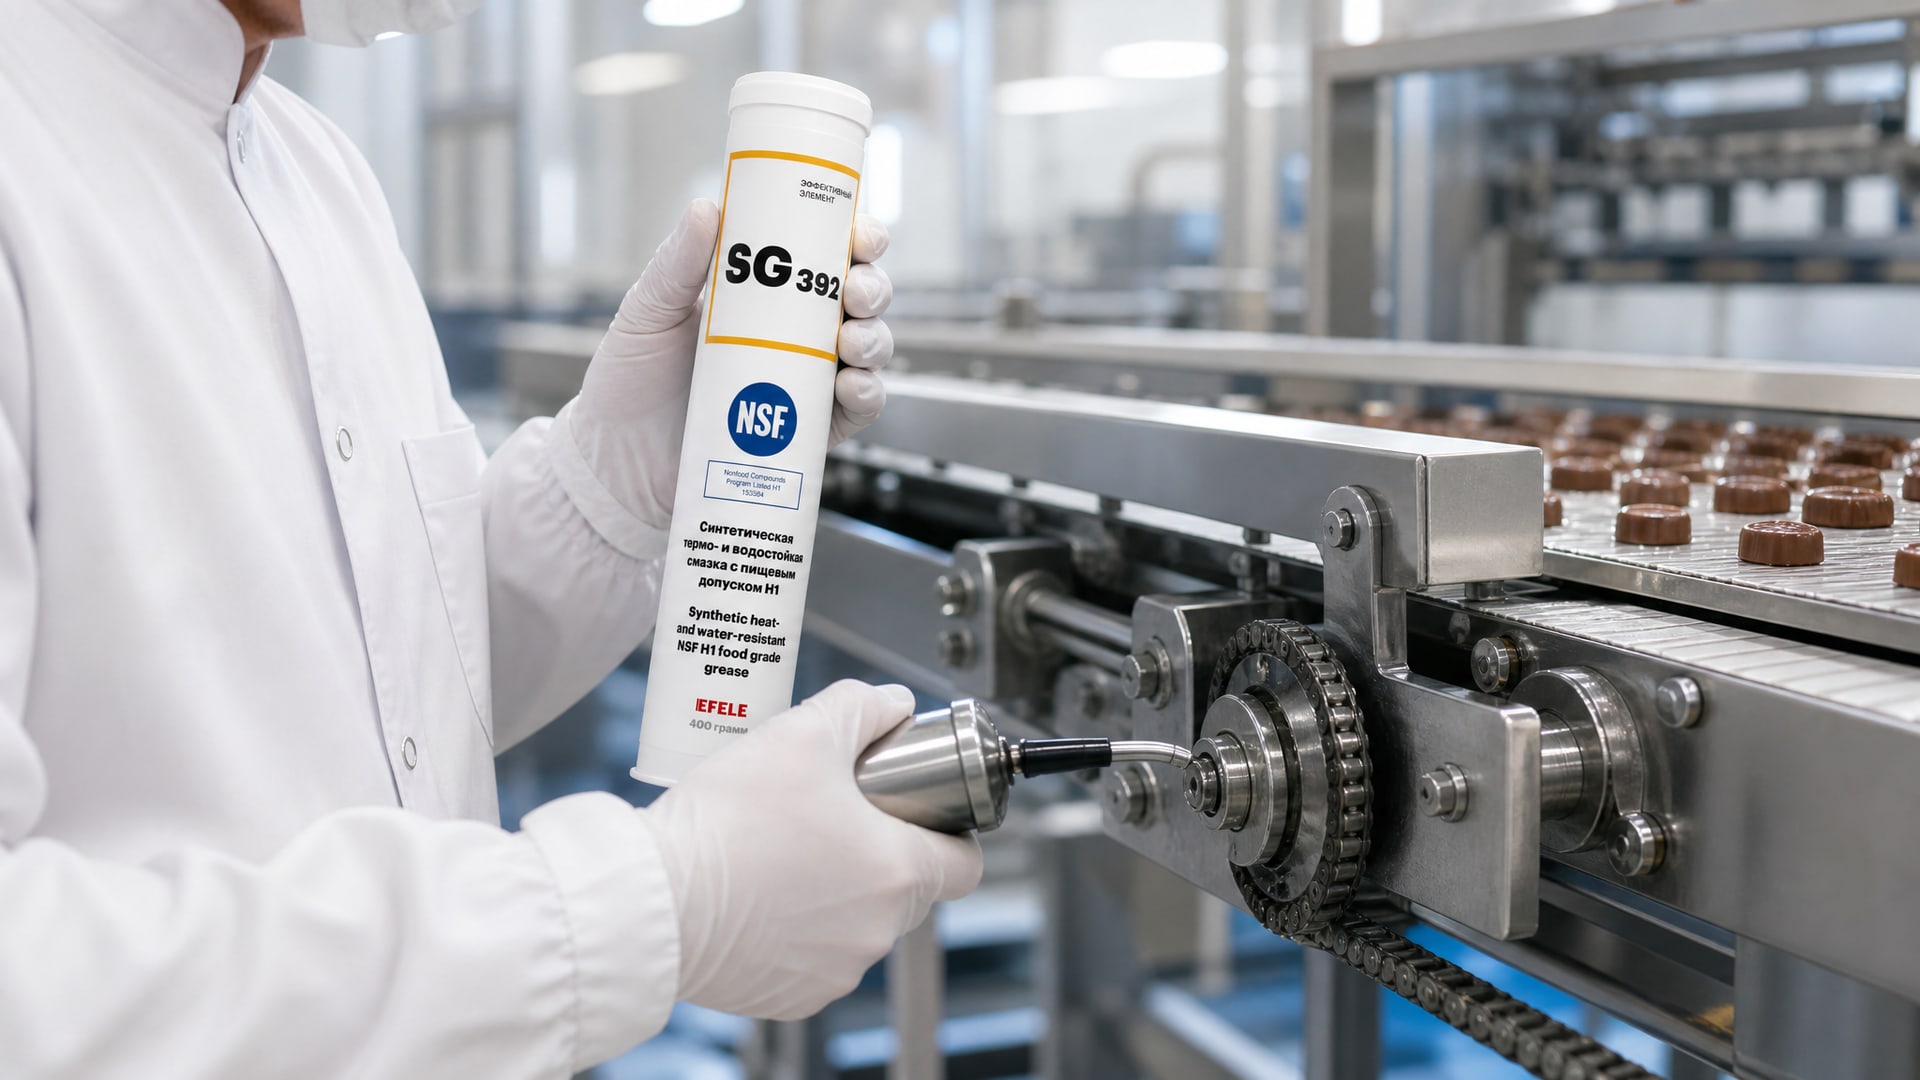
На кондитерской линии конвейерная лента движется на роликовых подшипниках, передача - цепная с открытым доступом к продукту. Ранее на всех узлах применялась стандартная минеральная смазка, не предназначенная для пищевого контакта.
Проблемы, которые возникали: - каждые 2–3 недели на направляющих обнаруживали следы смазки, линию останавливали на технологический контроль; - при еженедельной мойке горячей водой и щелочным очистителем смазка вымывалась полностью, узлы работали в режиме пограничного смазывания; - износ подшипников ускорился, потребовалась замена в 1,5 раза чаще, чем по паспорту оборудования.
После перехода на термо- и водостойкую пластичную смазку EFELE SG-392 с допуском NSF H1, реализована следующая схема: - правильно подобранный материал под температурный диапазон и режим мойки; - узлы переподготовлены (очищены, перемазаны минимальным количеством); - введено документирование переходных дат.
Результат в течение полугода: - остановки из-за обнаружения смазки сократились с еженедельных до одной в 2–3 месяца (только плановые); - цикл замены подшипников вернулся к норме паспорта; - потребность в переборке оборудования упала на 30%.
Финансово: затраты на одну переборку подшипникового узла - примерно 15–20 тыс. рублей (материал и рабочее время). При сокращении переборок на 3–4 в год, экономия составляет 45–80 тыс. рублей - что многократно перекрывает разницу в цене H1-смазки по сравнению с обычной.
Снижение простоев через правильное планирование обслуживания
Когда вы переходите на H1-смазку, можно безопаснее планировать техническое обслуживание.
Раньше, с обычной смазкой, интервалы ТО часто сокращали из-за частых утечек и загрязнений. С H1-смазкой интервалы можно придерживаться по регламенту производителя оборудования.
Например, если производитель линии рекомендует проверку подшипников один раз в квартал, с ненадежной смазкой эту операцию приходилось повторять раз в месяц. С H1-смазкой вы вернетесь к плану на квартал, что снижает трудозатраты и потери от останавливаемой линии.
Дополнительно, если смазка совместима с автоматическими системами дозирования (централизованные смазочные системы), можно внедрить автоматизацию, которая еще больше снижает риск недосмазки или пересмазки - главных врагов стабильности.
Часто задаваемые вопросы
Действительно ли H1-смазка продлевает срок службы оборудования?
H1 не является волшебным решением. Он работает опосредованно: правильно подобранная под пищевое производство смазка снижает утечки, загрязнение и вынужденные остановки. Это позволяет узлам работать в стабильном режиме, как предусмотрено конструктором, и тем самым увеличивает ресурс. Основной выигрыш - снижение простоев, а не прямое продление ресурса на 50%.
Можно ли применять одну H1-смазку для всех узлов пищевого оборудования?
Нет. H1 - это допуск безопасности, а не описание всех свойств смазки. Для каждого узла нужно учитывать нагрузку, скорость вращения, температуру, влажность и совместимость. Направляющие конвейера, быстроходные подшипники и редукторы требуют разных материалов. Использование одной смазки везде может привести к неправильному смазыванию и увеличить риск отказов.
В чем разница между NSF H1 и ISO 21469?
NSF H1 подтверждает, что смазка безопасна при контакте с пищей. ISO 21469 проверяет весь процесс производства, упаковки и хранения смазки - это стандарт гигиены цепочки поставок. Смазка может иметь H1, но без ISO 21469 ее производство не было проверено независимым аудитором. Для аудита пищевого предприятия оба сертификата часто требуются одновременно.
Нужно ли полностью вымывать старую смазку перед переходом на H1?
Да, если старая смазка несовместима с новой (разные базовые масла или присадки). Если обе смазки имеют схожую базу (например, обе минеральные или обе ПАО), полная очистка не критична, но рекомендуется. Промывка узла горячей водой и просушка займут 1–2 часа, но исключат риск потери смазывающих свойств из-за смешивания.
Почему в разных источниках допуск попадания H1 указывается как 10 ppm и 1 ppm?
Это зависит от типа базового масла и конкретного стандарта. Для большинства минеральных и синтетических H1-смазок указывается 10 ppm - это достаточный уровень безопасности. Для некоторых силиконовых составов норма строже (1 ppm), потому что силиконы могут накапливаться в организме. Уточняйте точное значение в техническом листе конкретного продукта.
Заключение
Смазки NSF H1 помогают сократить интервалы обслуживания пищевого оборудования не сами по себе, а как часть комплексного подхода к выбору материалов. Ключ к успеху - правильно подобрать смазку под конкретный узел, учитывая вязкость, консистенцию, температурный диапазон и совместимость. Переход требует подготовки: очистки узлов, проверки совместимости с уплотнениями и документирования.
Практический результат внедрения H1-смазок на пищевом производстве - снижение вынужденных остановок на 15–20%, уменьшение частоты переборок оборудования и возможность придерживаться плановых интервалов обслуживания по регламенту производителя. Финансовая выгода, как правило, окупает затраты за первый квартал использования. Начните с аудита текущих узлов: определите, где возможен контакт с продуктом, и замените смазку на материал с допуском NSF H1, совместимый с вашим оборудованием.