Твердосмазочные покрытия помогают снизить трение и износ в редукторе, но не гарантируют одинакового повышения КПД в любых условиях. Результат зависит от типа передачи, нагрузки, скорости, температуры, подготовки поверхности и того, работает ли покрытие отдельно или вместе с жидкой смазкой. Для червячной передачи в одном исследовании указано возможное повышение КПД до 75-80%, а в испытаниях зубчатых колес зафиксирован прирост на 0,5% относительно непокрытых деталей.
Статья полезна инженерам и техническим специалистам, которые оценивают снижение трения редуктора, а также закупщикам, сравнивающим варианты обработки деталей. Разберем, как работает покрытие, в каких режимах оно может быть полезно, как выбирать состав и на что обратить внимание при нанесении и проверке результата.
Как твердосмазочные покрытия снижают трение в редукторе
В контакте зубьев часть энергии расходуется на преодоление трения.
Твердосмазочное покрытие меняет свойства контактирующих поверхностей и может уменьшать сопротивление сдвигу. В публикациях этот механизм связывают с образованием transfer film - тонкого слоя материала, который формируется в зоне контакта и влияет на трение и износ.
Такое воздействие важно для маломощных редукторов: даже небольшое снижение потерь может быть заметно на общем фоне энергопотребления, особенно при высокой скорости. Однако само по себе низкое трение не доказывает, что КПД агрегата вырастет. На результат влияют потери в зацеплении, подшипниках и жидкой смазке, а также нагрузка и режим работы.
Почему эффект зависит от типа передачи
На червячных передачах потенциал повышения КПД может быть заметнее, чем на хорошо смазываемых цилиндрических передачах. В одном исследовании для червячной пары с покрытием на витках червяка и жидкой смазкой указано возможное повышение КПД до 75-80%. Это результат конкретной схемы, а не универсальное значение для любого редуктора.
Для зубчатых колес в FZG-испытаниях молибденового покрытия зафиксировали прирост КПД на 0,5% относительно непокрытых колес. Эти значения нельзя напрямую сопоставлять: они получены для разных передач и условий испытаний. При оценке проекта важно выяснить, на какой конструкции, при какой нагрузке и с какой смазкой проверяли покрытие.
Покрытие может быть особенно полезно при дефиците жидкой смазки, но это не означает, что оно автоматически полностью заменит масло. В ряде решений твердый слой усиливает действие жидкой смазки. Поэтому исходный режим смазки нужно учитывать при подборе, а не исключать его из расчета.
Антифрикционное твердосмазочное покрытие: как выбрать для редуктора
Подбирать покрытие только по заявленному низкому коэффициенту трения недостаточно.
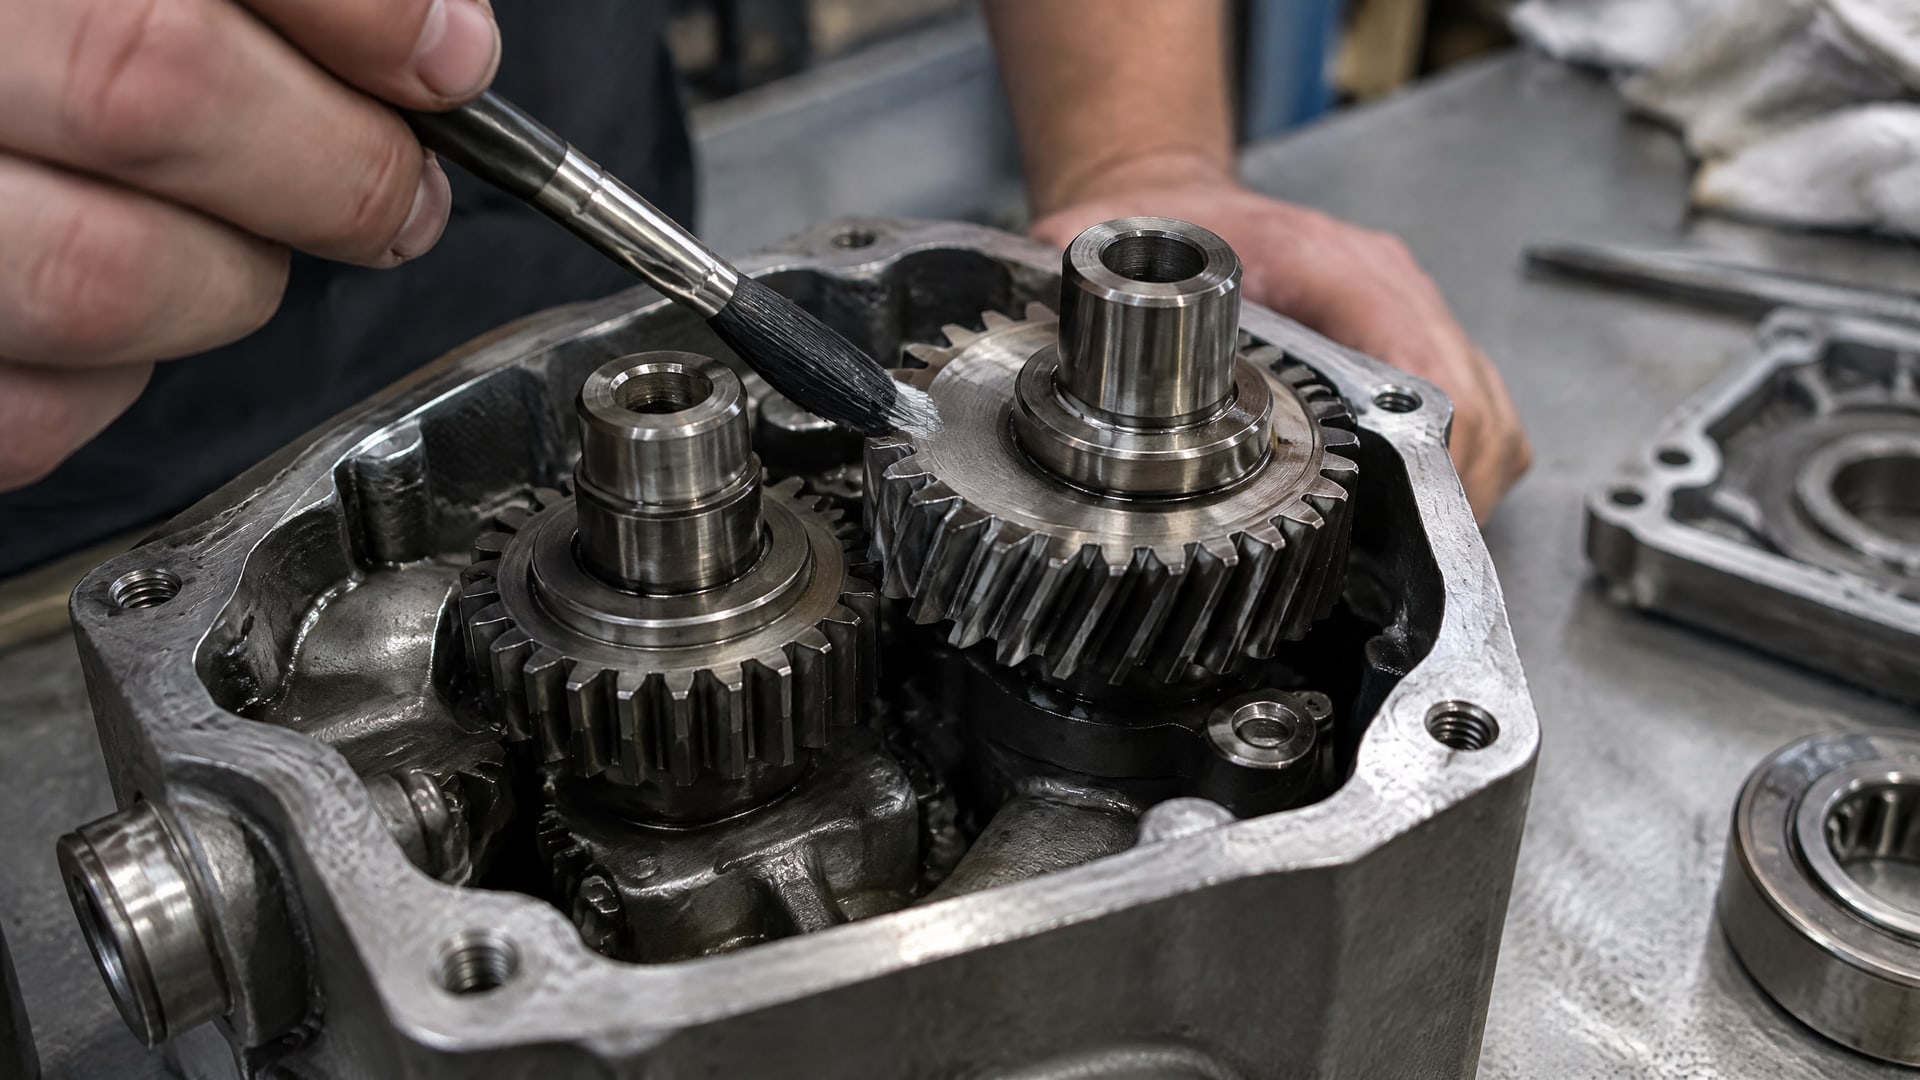
Для зубчатой передачи важны стойкость к задирам, несущая способность и термостабильность. Если в зацеплении действуют высокие нагрузки, в обзорах рассматривают сочетание упрочняющего подслоя и верхнего слоя, снижающего трение. В частности, для таких задач упоминаются нитридные подслои и покрытия DLC/GLC.
Для низких скоростей, высоких нагрузок и пусков могут быть уместны сухие или полусухие антифрикционные составы. Молибденовые и содержащие MoS2 решения в публикациях рассматривают для низких скоростей, колебательного движения и высоких нагрузок. При недостатке жидкой смазки для DLC-покрытий также отмечали стабильное низкое трение и меньший износ по сравнению с непокрытой сталью. Эти наблюдения относятся к конкретным системам и не заменяют проверку выбранной пары материалов.
Что проверить перед выбором
Тип передачи и характер контакта зубьев.
Скорость, нагрузку, температуру и частоту пусков.
Наличие жидкой смазки и вероятность ее дефицита.
Совместимость покрытия с материалом детали и подготовкой поверхности.
Стойкость к задирам, адгезию и термостабильность, а не только показатель трения.
Условия, в которых получены испытательные данные.
Если редуктор работает при ограниченной подаче масла, решение следует оценивать как систему: материал детали, покрытие, смазка и режим эксплуатации. Твердые смазочные слои могут снижать зависимость от жидкой пленки, но у них есть ограничение - тепло отводится хуже, чем жидкой смазкой. В высоконагруженном режиме это повышает риск тепловых отказов, поэтому одного подтверждения низкого трения недостаточно.
Снижение трения редуктора при пусках и дефиците смазки
При пуске и на малых скоростях условия контакта могут отличаться от установившегося режима.
Если жидкая пленка еще не обеспечивает нужного разделения поверхностей или подача масла ограничена, твердосмазочный слой может стать дополнительным фактором защиты. При этом нельзя считать любое покрытие одинаково подходящим: результат зависит от материалов пары, нагрузки и температуры.
Похожая задача возникает в узлах с колебательным движением и высокими нагрузками. Для таких режимов в публикациях рассматривают молибденовые и MoS2-содержащие решения. Если же редуктор работает преимущественно с хорошей жидкой смазкой, потенциальный выигрыш от покрытия может оказаться меньше, чем в передаче с выраженными потерями на трение.
Где уместно MODENGY 1003
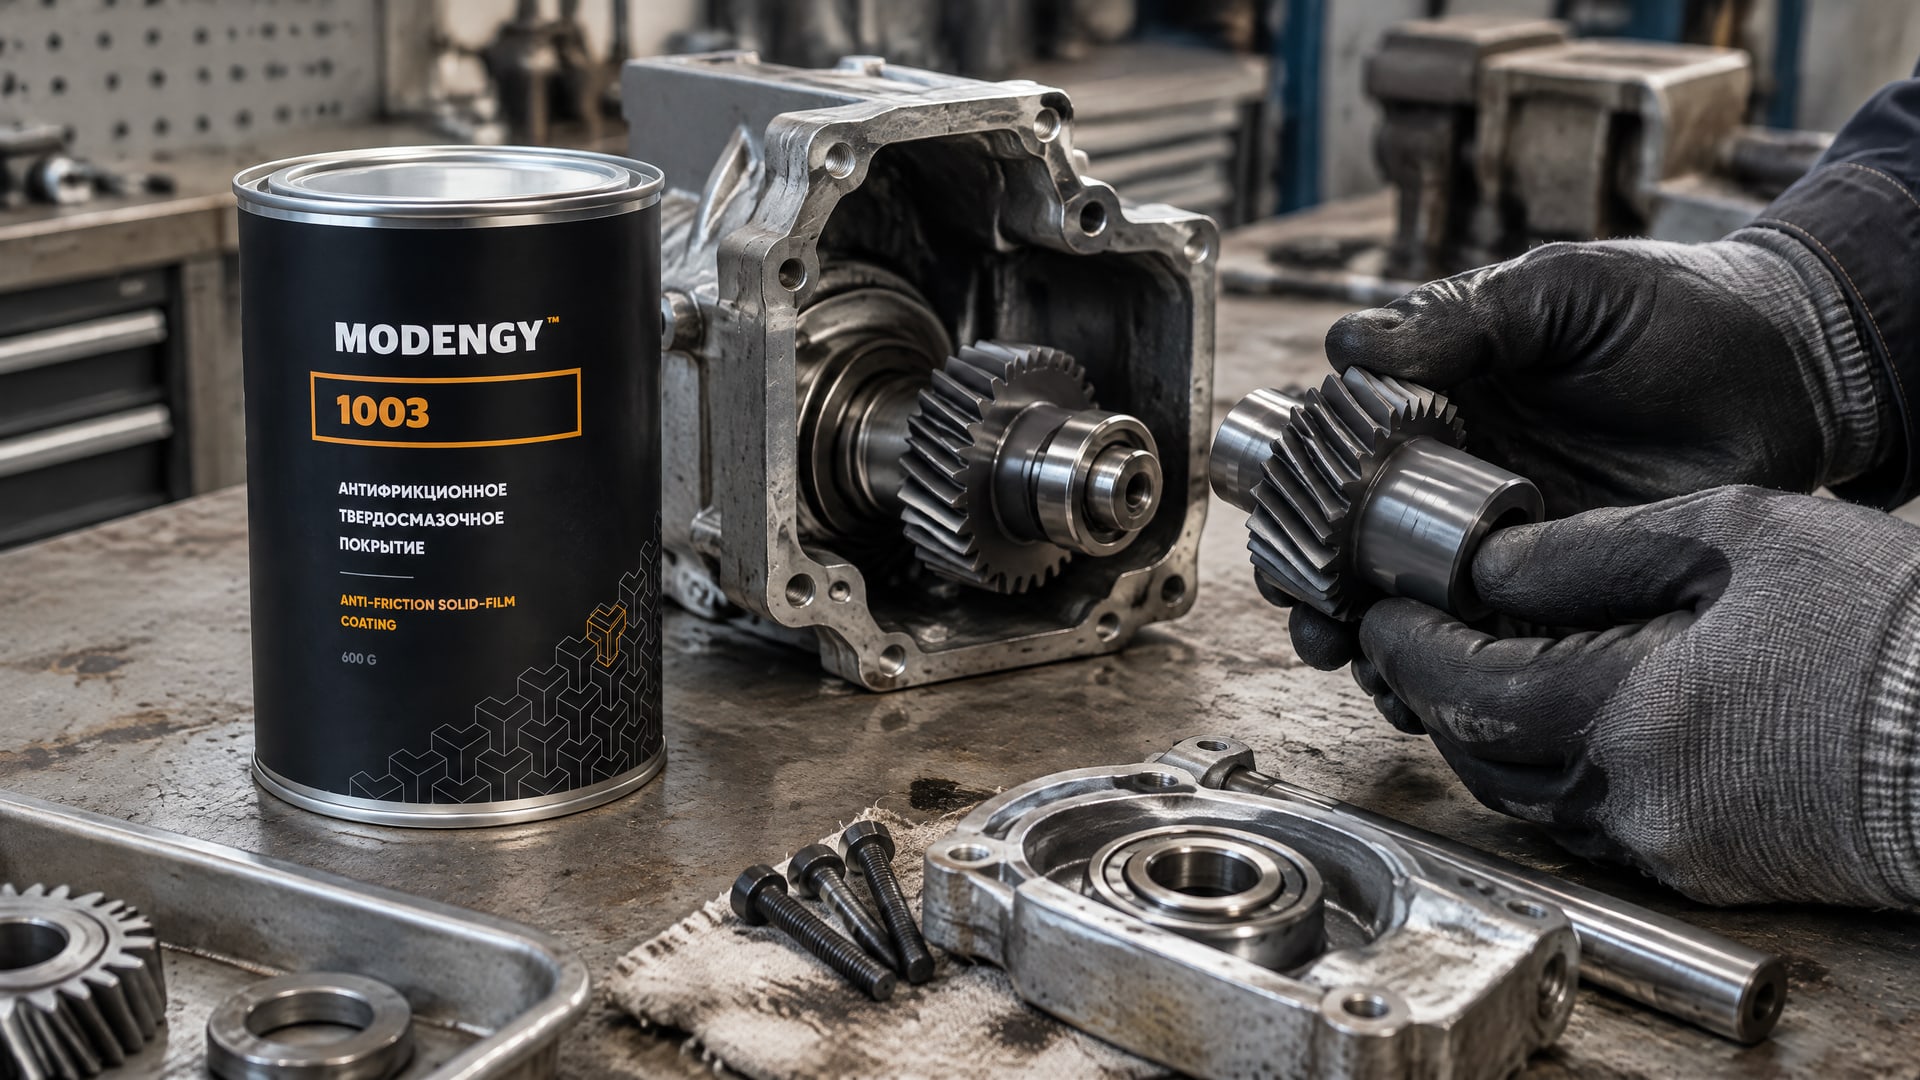
Когда задача состоит в снижении трения в маломощном редукторе и уменьшении зависимости от жидкой смазки при пусках, важно подобрать покрытие под реальный режим, а не ориентироваться только на название или общее описание состава. Для таких задач в промышленной практике используют MODENGY 1003: покрытие заявлено как состав с низким коэффициентом трения, который наносят окунанием или распылением. Способ нанесения выбирают с учетом геометрии детали и возможностей процесса; он сам по себе не подтверждает достижение нужного КПД.
Перед внедрением нужно проверить, как покрытие ведет себя в конкретной паре трения и не ухудшает ли теплоотвод. Если редуктор уже работает с жидкой смазкой, испытание должно учитывать ее тип и подачу. Уменьшение трения на отдельном образце не всегда означает такой же прирост эффективности всего агрегата.
Запекаемое покрытие: нанесение и контроль процесса
Для стабильного результата важны подготовка поверхности, адгезия, толщина слоя и повторяемость нанесения.
Недостаточная подготовка может повлиять на сцепление покрытия с деталью, а отклонения по толщине и режиму отверждения - на свойства готового слоя. Поэтому технологию нельзя сводить к самому факту нанесения.
Для одного из классов запекаемых антифрикционных покрытий в источниках приведен режим отверждения 60 минут при температуре детали 150°C. Это пример конкретного режима, а не универсальная инструкция для всех составов. Параметры нужно сверять с документацией выбранного покрытия и учитывать допустимую температуру детали.
Как проверять качество и эффект
Оценка должна включать как качество самого слоя, так и работу передачи. Для адгезии и тонких покрытий применяют, в частности, VDI 3198, ISO 26423 и ISO 20502. Для трибологических испытаний упоминается ASTM G133, а заедание и схватывание в зубчатых передачах оценивают, в частности, по ASTM D5182 и ISO 14635-2.
FZG-испытания позволяют сравнивать покрытые и непокрытые пары по задирам, несущей способности и потерям мощности. Сопоставимые условия испытаний важны: если меняются нагрузка, скорость или смазка, результат может отражать не только действие покрытия. Для инженерной оценки полезно фиксировать исходные параметры, состояние поверхности и режим нанесения.
До обработки серийных деталей стоит проверить процесс на образцах или опытной партии. Такая проверка помогает оценить адгезию, повторяемость нанесения и поведение покрытия в рабочем режиме. Если требуется повысить КПД редуктора, в испытательную программу следует включить измерение потерь агрегата, а не ограничиваться визуальной оценкой слоя.
Как подтвердить повышение КПД редуктора
Рост КПД нужно подтверждать испытанием всей передачи.
Низкий коэффициент трения покрытия - промежуточная характеристика, но итог зависит и от других потерь в редукторе. Поэтому результаты испытаний материала или образца нельзя автоматически переносить на агрегат в эксплуатации.
При сравнении покрытой и непокрытой деталей важно сохранить одинаковые условия: нагрузку, скорость, смазку и температурный режим. В опубликованных результатах встречаются разные масштабы эффекта: до 75-80% для определенной червячной передачи и прирост на 0,5% в FZG-испытаниях зубчатых колес. Эти данные показывают, почему цифру нужно оценивать в контексте конструкции и методики.
Практический план проверки может включать следующие шаги:
Зафиксировать исходный КПД и рабочие параметры редуктора.
Выбрать тип покрытия с учетом передачи, нагрузки, скорости и смазки.
Согласовать подготовку поверхности, толщину и режим нанесения.
Проверить качество слоя подходящими методами испытаний.
Сравнить покрытую и непокрытую пары в одинаковых условиях.
Оценить не только потери мощности, но и износ, задиры и тепловой режим.
Если покрытие снижает трение, но ухудшает отвод тепла или не выдерживает нагрузку, ожидаемый эффект может не реализоваться. Для надежного решения следует учитывать ресурс и стабильность характеристик вместе с КПД. Такая проверка особенно важна, когда покрытие внедряют в редуктор, который уже эксплуатируется: состояние поверхности и допуски могут ограничить применимость обработки.
Часто задаваемые вопросы
Твердосмазочное покрытие полностью заменяет масло в редукторе?
Не всегда. В ряде решений покрытие работает вместе с жидкой смазкой и усиливает ее эффект, а не заменяет ее. При выборе нужно учитывать подачу масла и нагрузку. Для червячной передачи опубликован результат до 75-80% КПД именно для сочетания покрытия на витках червяка и жидкой смазки.
Любое антифрикционное покрытие повышает КПД редуктора?
Нет. Эффект зависит от типа передачи, нагрузки, скорости, температуры, подготовки поверхности и способа нанесения. В одном исследовании для зубчатых колес зафиксирован прирост КПД на 0,5%, а для определенной червячной передачи указано значение до 75-80%. Эти цифры относятся к разным условиям и не гарантируют аналогичный результат в другом агрегате.
Как проверяют твердосмазочное покрытие для деталей редуктора?
Проверяют адгезию, свойства слоя и поведение передачи в рабочих условиях. Для испытаний покрытий применяют, в частности, ASTM G133, ISO 26423, ISO 20502 и VDI 3198. Зубчатые передачи оценивают также на FZG-стендах, где сравнивают задиры, несущую способность и потери мощности при заданных условиях.
Какой режим нанесения запекаемого покрытия выбрать?
Единого режима для всех составов нет. В источниках для одного класса запекаемых покрытий приведен пример: 60 минут при температуре детали 150°C. Эти параметры нельзя переносить на любой продукт. Режим выбирают по документации покрытия и проверяют, что температура допустима для детали и технологического процесса.
Заключение
Твердосмазочные покрытия могут снизить трение и износ редуктора, а в некоторых конструкциях способствовать повышению КПД. Масштаб эффекта зависит от типа передачи и условий работы: опубликованные результаты варьируются от прироста на 0,5% в испытаниях зубчатых колес до показателя 75-80% для определенной червячной передачи с жидкой смазкой. Покрытие нужно подбирать с учетом нагрузки, скорости, температуры, смазки и теплоотвода.
Следующий шаг - зафиксировать параметры конкретного редуктора, выбрать покрытие под режим и провести сравнительное испытание покрытой и непокрытой пары. Одновременно проверьте подготовку поверхности, адгезию и повторяемость нанесения: это позволит оценить не только потенциальное снижение трения, но и фактический результат для агрегата.