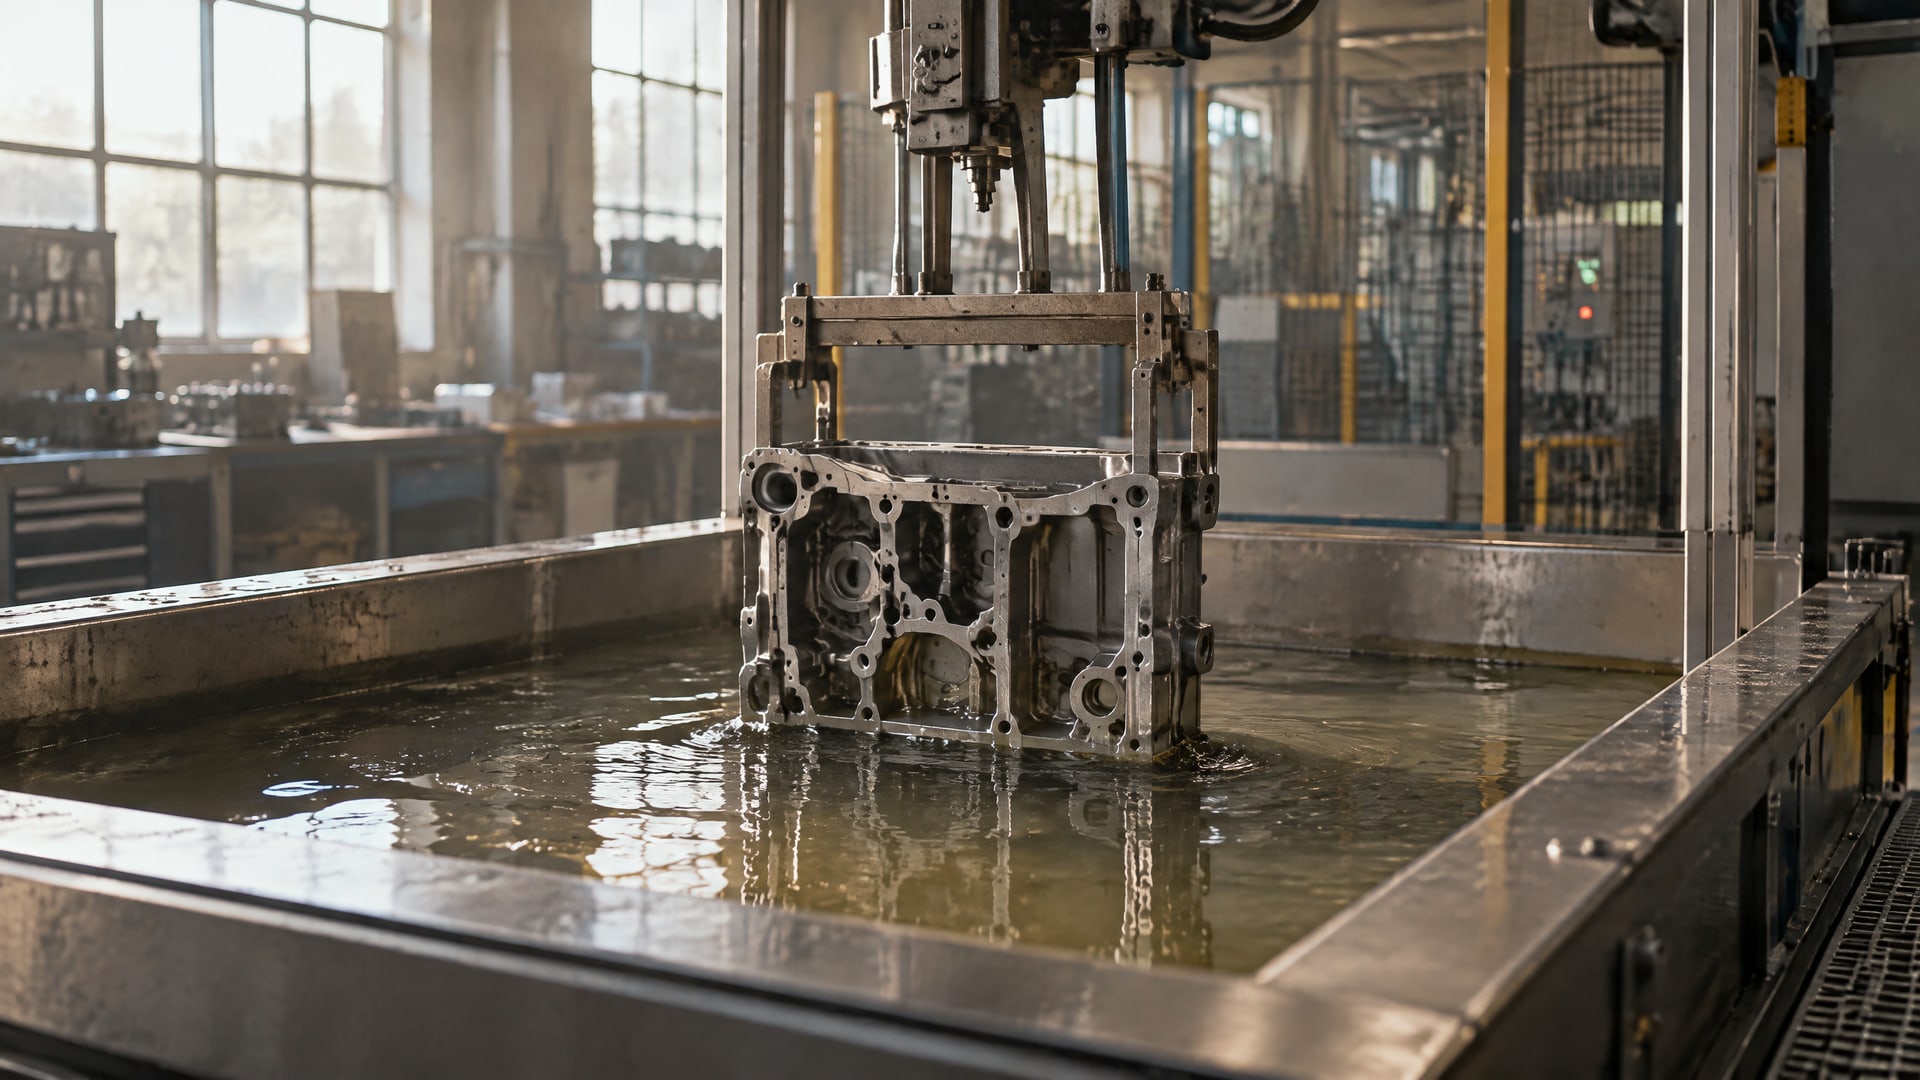
Окунание выгоднее распыления, когда деталь сложно равномерно обработать распылителем, партия состоит из большого количества мелких изделий или важна более низкая стоимость процесса. Распыление чаще выбирают, если на первом месте повторяемость и минимальный разброс толщины. Для антифрикционного покрытия решение зависит не от одного параметра: учитывают геометрию детали, размер партии, требования к укрывистости и допуск по толщине.
Статья полезна инженерам, технологам и снабженцам, которым нужно выбрать метод нанесения покрытия для конкретных деталей. Разберем, чем отличаются окунание и распыление, как оценивать толщину сухого слоя и какие вопросы согласовать до обработки партии.
Когда окунание выгоднее распыления для антифрикционного покрытия
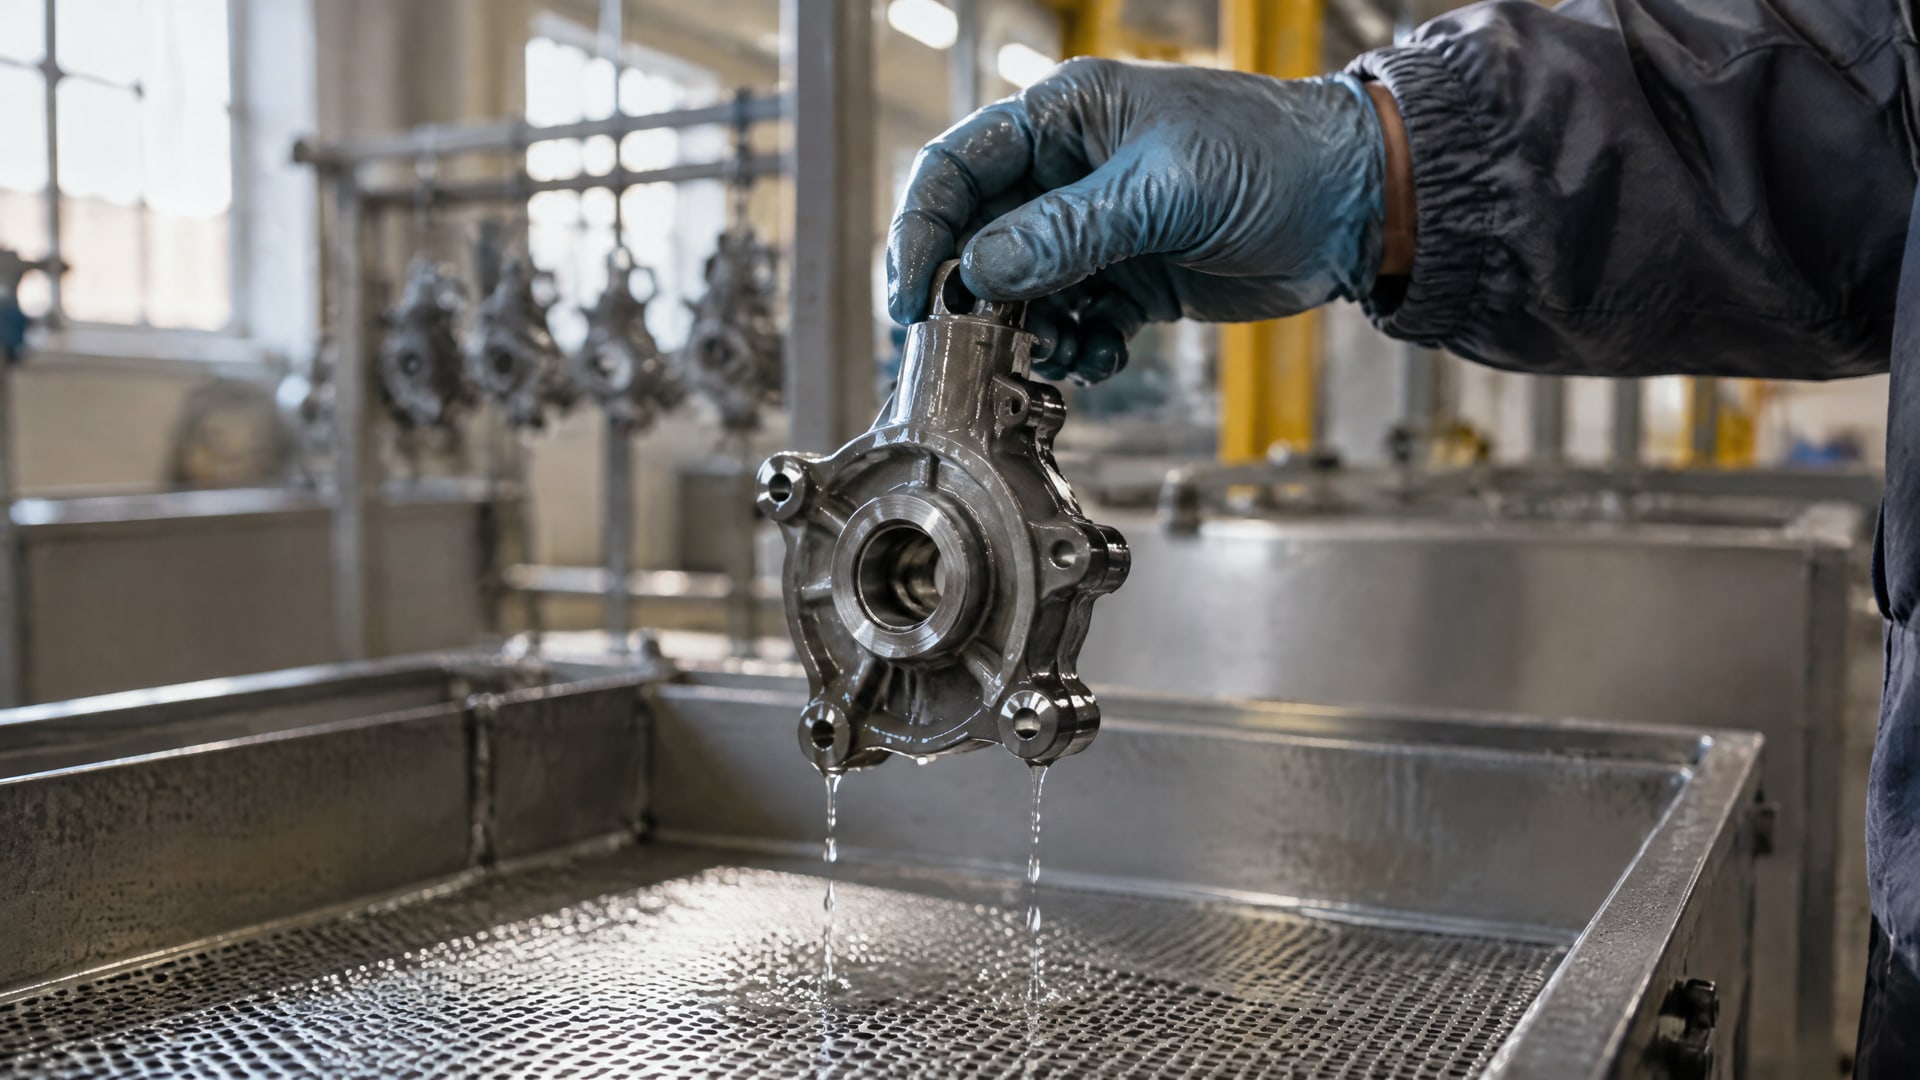
Главное преимущество окунания проявляется, когда распылителю трудно обработать всю геометрию детали.
Углубления, внутренние поверхности и труднодоступные зоны могут получить недостаточную укрывистость при распылении. Если деталь можно погрузить в состав и покрытие должно охватить сложную форму, окунание становится практичной альтернативой. Однако сам способ нанесения не отменяет требований к контролю толщины и подготовке поверхности.
В справочных материалах по твердосмазочным покрытиям окунание также рассматривают как более дешевый метод. Это не означает, что оно автоматически выгоднее для любой партии: выбор зависит от размера и формы деталей, нужной толщины, допустимого разброса и необходимости маскировать отдельные зоны. Если покрытие требуется наносить только на определенные участки, технологу важно заранее оценить, как выбранный способ справится с ограничением зоны обработки.
Распыление обычно дает более стабильный слой. Поэтому при жестких требованиях к повторяемости и минимальному разбросу толщины его часто предпочитают окунанию. Для bonded coatings типичная сухая толщина при распылении составляет 10-30 мкм. При этом ориентироваться только на среднее значение недостаточно: для детали важны допустимые отклонения и фактическое распределение покрытия по поверхности.
Линейка антифрикционных покрытий MODENGY может наноситься как распылением, так и окунанием. Это позволяет сопоставить методы для конкретной геометрии и производственной задачи, а не выбирать способ по названию технологии. Для специалиста важны условия обработки, требуемая сухая толщина и возможность контролировать результат на всей партии.
На практике окунание стоит рассматривать, если распылитель не обеспечивает нужную укрывистость либо обработка сложной формы затруднена. Распыление предпочтительно, когда требуется более управляемый процесс и повторяемость слоя. Окончательное решение принимают после согласования требований к толщине и проверки, подходит ли способ для конкретной детали.
Как задать допуск по толщине покрытия
Толщина сухого слоя влияет на трибологические свойства твердосмазочного покрытия, поэтому ее задают до выбора технологии.
Для резин-связанных твердосмазочных покрытий типичный рекомендуемый сухой слой составляет 5-13 мкм. Этот диапазон связывают с износостойкостью и смазывающей способностью. Превышение заданной толщины не означает автоматически более долгий ресурс: для таких материалов важен рабочий диапазон, а не принцип «чем толще, тем лучше».
Для распыления в материалах по bonded coatings приводят типичный диапазон сухой толщины 10-30 мкм. При dip centrifuging или dip spinning максимальная сухая толщина обычно находится в диапазоне 3-15 мкм. Эти ориентиры относятся к разным способам нанесения и не заменяют спецификацию конкретного покрытия. Если требуется слой выше возможностей одного цикла окунания, для достижения большей толщины могут понадобиться несколько циклов.
До запуска работ стороны согласуют, какую толщину измеряют, где проводят измерения и какие отклонения допустимы. Это особенно важно, если конструкция содержит функциональные поверхности с разными требованиями или если часть детали нужно оставить без покрытия. Указание только номинала без допуска не дает полного критерия приемки партии.
Для измерения толщины покрытий применяют методы по ASTM E376 и ISO 2178, включая магнитные и вихретоковые измерения. Для ASTM E376 в источниках приведен ориентир точности: ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, какое значение больше. Поэтому результаты контроля нужно оценивать с учетом точности метода, а не трактовать как абсолютно точное значение.
ASTM D823 описывает способы получения равномерной толщины на образцах, в том числе автоматическое распыление и моторизованное окунание. Этот стандарт полезен как рамка для сравнения методов, но контроль на образцах не заменяет проверку готовых деталей. В техническом задании следует зафиксировать целевую толщину сухого слоя, допуск, участки контроля и применяемую методику измерения.
Окунание и распыление при массовой обработке мелких деталей
Для большой партии мелких изделий рассматривают окунание с последующим центрифугированием или обработку методом dip spinning.
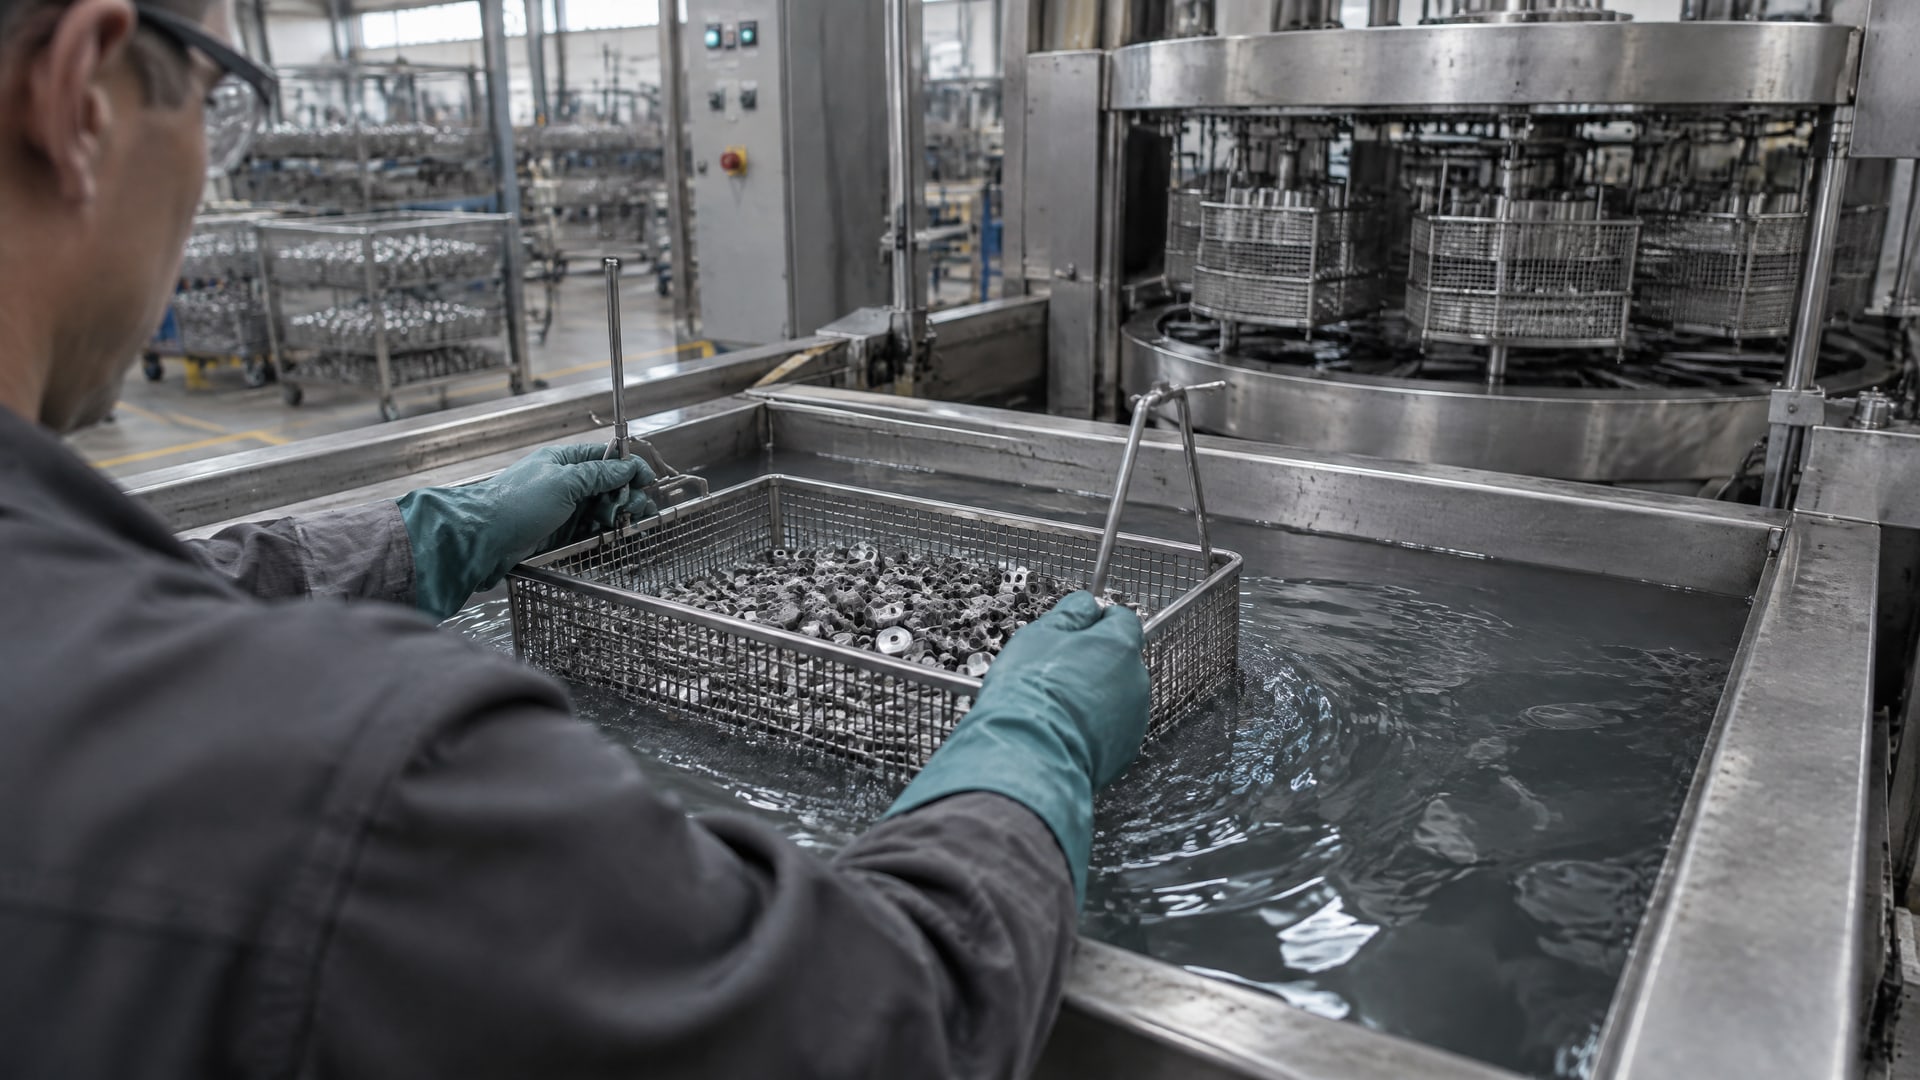
Такой подход особенно подходит для массовой обработки небольших деталей. Он позволяет строить процесс вокруг партии изделий, а не наносить покрытие на каждую деталь отдельно распылителем. При этом выгодность способа зависит от требуемого результата: нужно учитывать допустимую толщину, форму изделий и требования к равномерности.
Для dip centrifuging и dip spinning типичная максимальная сухая толщина находится в диапазоне 3-15 мкм. Если спецификация требует более высокого значения, обычно нужны несколько циклов нанесения. Это влияет на организацию процесса и должно учитываться при сравнении с распылением. Нельзя исходить из того, что одного погружения всегда достаточно для получения заданной толщины.
Распыление дает более стабильный слой, поэтому его выбирают, когда важна повторяемость между деталями. Типичный диапазон сухой толщины при распылении для bonded coatings составляет 10-30 мкм. Эти цифры не означают, что любое распыление обеспечит слой одинаковой толщины на каждой поверхности: результат зависит от геометрии и выбранной технологии обработки. При сложной форме часть участков может оказаться труднодоступной для факела.
В расчетах производственного процесса полезно отдельно сравнить два сценария:
Для окунания оценить, можно ли обработать детали общей партией и потребуется ли несколько циклов для набора толщины.
Для распыления проверить, насколько полно покрываются наружные и труднодоступные поверхности.
Для обоих методов определить допуск по толщине и способ контроля.
Уточнить, какие функциональные зоны нужно маскировать и как выбранная технология повлияет на обработку этих участков.
Окунание может снизить стоимость процесса в подходящем сценарии, но низкая стоимость не делает его универсальным решением. Если спецификация требует малого разброса толщины, преимущество может быть на стороне распыления. Если главная сложность связана с геометрией и недостаточной укрывистостью при распылении, окунание заслуживает приоритетной проверки на пробной партии.
Как подготовить поверхность и контролировать результат
Независимо от метода нанесения, покрытие требует подготовленной поверхности.
Перед обработкой удаляют загрязнения и формируют топографию, способствующую адгезии. Если пропустить этот этап, оценка только по внешнему виду готовой детали не даст полной информации о качестве покрытия. Подготовку поверхности следует согласовать вместе с методом нанесения, а не рассматривать как отдельную второстепенную операцию.
Контроль толщины планируют до начала работ. Для магнитных и вихретоковых измерений в источниках указаны ASTM E376 и ISO 2178. Ориентир точности по ASTM E376 составляет ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, какое значение больше. При тонком слое эта погрешность заметно влияет на интерпретацию результатов, поэтому метод измерения должен соответствовать диапазону толщины и материалу детали.
В документации к партии фиксируют целевую толщину сухого покрытия, допуск и точки измерений. Если поверхности отличаются по форме или доступности, контрольные участки выбирают так, чтобы оценить не только удобную наружную зону. При сравнении технологий полезно проверять одинаковые детали и одинаковые критерии приемки: иначе вывод о преимуществе окунания или распыления будет основан на несопоставимых результатах.
ASTM D823 рассматривает получение равномерной толщины на образцах, включая автоматическое распыление и моторизованное окунание. Этот подход помогает организовать сравнение, но сам по себе не подтверждает соответствие каждой серийной детали. Для производственного решения результаты испытаний на образцах соотносят с геометрией изделия и принятой методикой контроля.
Ключевой этап перед запуском партии - провести пробную обработку и проверить полученный сухой слой. Если проект предусматривает несколько циклов окунания, нужно оценить итоговую толщину после них, а не переносить на изделие значения одного цикла. Для распыления проверяют, достигается ли требуемая укрывистость на сложных участках. Затем технологию закрепляют в документации с критериями приемки.
Запекаемое покрытие для редуктора: что учесть при выборе
При выборе запекаемого покрытия для редуктора важно сначала определить задачу и поверхности, которые должны быть обработаны.
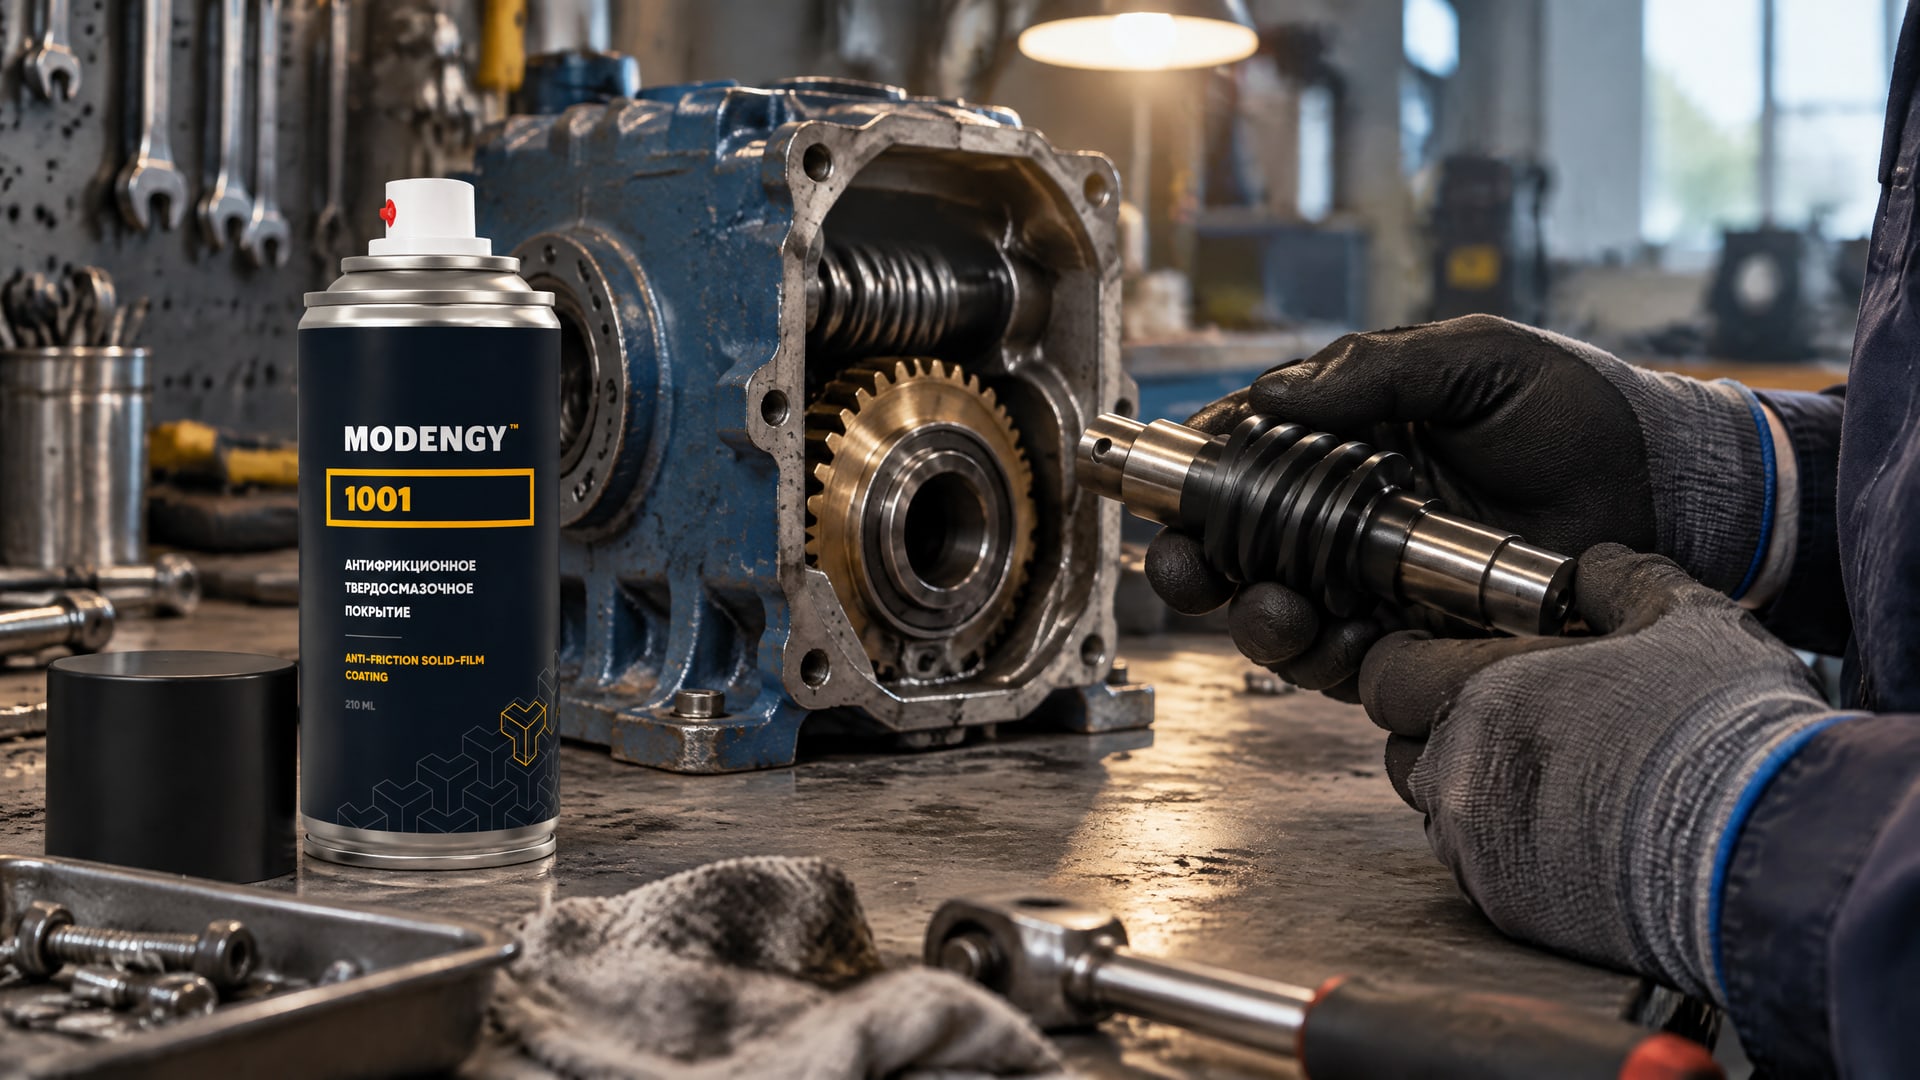
Для червячного редуктора может рассматриваться антифрикционное твердосмазочное покрытие MODENGY 1001. Его выбирают как запекаемое покрытие для таких узлов, а конкретный метод нанесения соотносят с геометрией детали и требованиями к толщине.
Если при эксплуатации учитывают вымывание, фреттинг или холодный пуск, эти факторы стоит внести в исходные требования к покрытию и процессу. Они не отменяют необходимости определить сухую толщину и подготовить поверхность. Для резин-связанных твердосмазочных покрытий типичный рекомендуемый слой составляет 5-13 мкм, но это общий ориентир, а не готовое значение для любого редуктора. Толщину и допуск нужно сверять с требованиями к конкретной детали и покрытию.
Окунание рассматривают, если геометрия затрудняет распыление или оно не обеспечивает нужную укрывистость. Распыление выбирают, когда важнее получить более стабильный и управляемый слой. Для bonded coatings при распылении приводят типичную сухую толщину 10-30 мкм, а для dip centrifuging и dip spinning - максимальную толщину 3-15 мкм. Это ориентиры по способам, а не прямая спецификация MODENGY 1001.
До обработки партии технологу и закупщику стоит согласовать:
модель детали и поверхности, подлежащие покрытию;
требования к сухой толщине и допустимому разбросу;
необходимость маскирования функциональных зон;
подготовку поверхности и метод контроля;
возможность нанесения в один или несколько циклов.
После этого можно сравнить технологические варианты на пробной партии. Измерения по ASTM E376 или ISO 2178 помогают контролировать толщину, но приемку проводят по заранее зафиксированным требованиям. Такой порядок снижает риск выбрать метод только из-за его стоимости и получить слой, который не соответствует геометрии детали или условиям эксплуатации.
Часто задаваемые вопросы
Когда окунание лучше распыления?
Окунание стоит рассматривать, если распылителю трудно обработать сложную геометрию или обеспечить достаточную укрывистость. Оно также подходит для массовой обработки мелких деталей. Распыление обычно дает более стабильное покрытие, поэтому его чаще выбирают при высоких требованиях к повторяемости толщины.
Какой допуск по толщине покрытия задавать?
Допуск определяют для конкретной детали и покрытия до начала обработки партии. Для резин-связанных твердосмазочных покрытий типичный рекомендуемый сухой слой составляет 5-13 мкм. При контроле по ASTM E376 учитывают ориентир точности ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, что больше.
Подходит ли окунание для антифрикционного твердосмазочного покрытия?
Да, окунание применяют для твердосмазочных покрытий, в том числе когда распыление затруднено геометрией детали. Для мелких изделий используют dip centrifuging или dip spinning. Максимальная сухая толщина при этих процессах обычно составляет 3-15 мкм, а для большей толщины могут потребоваться несколько циклов.
Как выбрать метод нанесения антифрикционного покрытия?
Сопоставьте геометрию детали, размер партии, требуемую сухую толщину и допуск. Окунание может быть выгоднее при сложной форме и массовой обработке мелких изделий. Распыление обычно предпочтительнее, если приоритетны стабильность и повторяемость. Перед серийной обработкой согласуйте метод измерения и критерии приемки.
Заключение
Окунание выгоднее распыления, когда нужно обработать сложную геометрию, получить достаточную укрывистость в труднодоступных зонах или массово покрыть мелкие детали. Распыление чаще подходит для задач, где особенно важны стабильность и повторяемость слоя. Для антифрикционного покрытия выбор метода всегда связан с допуском по толщине: общий рекомендуемый диапазон сухого слоя для резин-связанных твердосмазочных покрытий составляет 5-13 мкм.
Следующий шаг - зафиксировать требования к детали, толщине, допуску и контрольным участкам, затем сравнить окунание и распыление на пробной партии. Результаты измерений по ASTM E376 или ISO 2178 помогут принять решение на основании проверяемого соответствия, а не только стоимости процесса.