Ресурс смазки в подшипниках напрямую зависит от теплового режима, в котором она работает. Даже небольшое превышение оптимальной температуры ускоряет окисление, снижает вязкость и вызывает деградацию базового масла. При этом внешний нагрев - от горячего корпуса, печи или сушилки - воздействует на смазку столь же агрессивно, как и тепло, выделяемое самим подшипником при трении. Инженеры и закупщики часто недооценивают разницу между рекомендуемой температурой и реальной, что приводит к преждевременным отказам узлов и неожиданным простоям.
Эта статья объясняет, как температура влияет на свойства смазки, какие параметры контролировать при выборе материала для горячих узлов и почему цвет смазки или просто слово «высокотемпературная» в названии - недостаточно для правильного подбора.
Как температура влияет на молекулярную структуру смазки
Смазка состоит из базового масла и загустителя.
При росте температуры молекулы масла начинают двигаться активнее, что ослабляет межмолекулярные связи и приводит к утрате вязкости. Это означает, что слой смазки становится тоньше, и контакт металл-металл усиливается. Одновременно ускоряются химические реакции окисления: кислород воздуха вступает в реакцию с углеводородами масла, образуя полимеры и кислоты.
При температуре выше 120 °C эти процессы становятся критическими. Образуются и накапливаются отложения, кокс и смолы - побочные продукты окисления, которые не растворяются в масле и выпадают в осадок. Они загрязняют сетку фильтра системы подачи смазки, забивают каналы в корпусе подшипника и создают абразивные частицы, которые работают как наждак и ускоряют износ дорожек качения. Вязкость при этом не только снижается за счет разжижения молекул, но и изменяется непредсказуемо из-за образования этих побочных продуктов.
Еще один механизм деградации - испарение летучих фракций. При нагреве легкие углеводороды испаряются из смазки, оставляя только тяжелые. Это изменяет консистенцию и вязкость. В результате смазка, которая была оптимальной по NLGI 2 при температуре 40 °C, может стать слишком жидкой при 150 °C или, наоборот, слишком пассивной в подаче из-за образования отложений.
Оптимальный температурный коридор
Исследования показывают, что большинство смазок хорошо работают при температуре 90–105 °C. В этом диапазоне присадки (антиокислители, антикоррозионные и другие) наиболее эффективны. Вязкость остается стабильной, способность удерживаться в зазорах не нарушена, и процессы окисления идут с наименьшей скоростью. Отклонение вверх или вниз от этого коридора ускоряет деградацию.
Когда температура смазки в подшипнике достигает 120 °C и выше, ускорение деградации становится заметным даже при коротком времени воздействия. Ресурс может сокращаться на проценты за каждый час работы. Это особенно критично для смазок, которые обеспечивают работу узла в течение месяцев или лет между переосмасливаниями.
Влияние внешнего нагрева на ресурс смазки в подшипнике
Внешний нагрев - это тепло, поступающее из окружающей среды и конструктивных элементов, рядом с которыми установлен подшипник.
Примеры: печь сушилки, горячий корпус редуктора, соседний работающий двигатель, металлический кожух, который выступает радиатором для процесса производства.
Температура внутри подшипника в условиях внешнего нагрева складывается из нескольких компонент: базовой температуры окружающей среды, температуры передачи тепла через корпус подшипника и местного тепловыделения из-за трения. Часто фактическая температура в зоне контакта может быть на 15–20 °C выше, чем измеренная на поверхности корпуса. Это означает, что если на поверхности показатель 140 °C, в зоне контакта реально может быть 155–160 °C.
Для узлов рядом с печью или сушилкой эта разница становится главной причиной преждевременного выхода смазки. Смазка деградирует быстрее, чем ожидает закупщик на основе паспортных данных. Вытекание смазки при высокой температуре происходит раньше, потому что смазка становится жидкой и теряет структуру. Нежелательное масло вытекает через боковые зазоры и попадает на соседние детали, оставляя подшипник без защиты.
Вытекание смазки при повышенной температуре
Вытекание смазки - это не просто потеря материала; это сигнал о том, что консистенция и структура смазки нарушены. При температуре выше 125 °C смазка может разжижаться настолько, что перестает удерживаться в зазорах подшипника. Базовое масло отделяется от загустителя (процесс называется маслоотделением), и чистое масло начинает вытекать.
Для высокотемпературных приложений - например, для подшипников сушилки промышленного оборудования - это критично. Сушилка может работать при температуре воздуха 180–200 °C, и если подшипник ступицы или вращающейся оси находится рядом с источником тепла, фактическая температура смазки легко поднимается до 160–180 °C. При таких условиях обычная NLGI 2 литиевая смазка вытекает за несколько часов работы.
Эксперты рекомендуют для таких узлов выбирать смазку не только по названию «высокотемпературная», но и по конкретным параметрам: температуре каплепадения (должна быть выше рабочей температуры как минимум на 50 °C), стабильности консистенции при нагреве и способности сохранять структуру при высоких оборотах.
Роль загустителя в выборе смазки для высоких температур
Загуститель - это компонент, который придает смазке пластичность и определяет ее консистенцию по шкале NLGI.
Наиболее распространены литиевые загустители, полимочевины, бентониты и полиальфаолефины. Каждый тип загустителя имеет свой температурный потолок и свое поведение при нагреве.
Литиевые загустители хорошо работают до 140–150 °C, но при более высоких температурах быстро теряют структуру и начинают вытекать. Полимочевины выдерживают температуры до 180–200 °C благодаря более сильным молекулярным связям и лучшей термической стабильности. Это не означает, что полимочевина «лучше» - она просто предназначена для других условий и часто имеет иную стоимость и технические требования.
При выборе смазки для подшипников высокие обороты дополнительно усложняют задачу. На высоких скоростях вращения смазка испытывает сдвиговую нагрузку: загуститель механически разрушается, а теплоотделение от трения резко возрастает. Это означает, что смазка может нагреться и одновременно потерять структуру. Стандарт ISO 6743-9 и паспортные характеристики обычно указывают скоростной фактор (n·dm), который показывает, выдержит ли смазка данный режим.
Для смазки для ступичных подшипников или других быстроходных узлов нужно смотреть не только на NLGI-класс (часто это 2 или 3), но и на скоростной фактор и механическую стабильность загустителя. NLGI 2 - это только показатель вязкости пластичной смазки при температуре 25 °C; это не определяет, будет ли смазка удерживаться в подшипнике при 150 °C и 5000 об/мин.
Практический подбор смазки по температурному режиму и нагрузкам
При выборе смазки для высокотемпературных подшипников нужно собрать информацию по пяти основным параметрам:
1. Реальная температура в зоне контакта. Измерь не только температуру на поверхности корпуса, но и учти внешний нагрев. Если подшипник стоит рядом с сушилкой или печью, добавь к измеренной температуре коридор безопасности в 15–20 °C. Это реальная рабочая температура смазки.
2. Скорость вращения и скоростной фактор (n·dm). Высокие обороты требуют смазок с лучшей текучестью и устойчивостью к сдвиговой нагрузке. Вычисли или возьми из технического паспорта значение скоростного фактора и сравни с паспортными данными смазки.
3. Нагрузка на подшипник. Радиальная и осевая нагрузки определяют требования к нести способности смазки и частоту переосмасливания. Высокие нагрузки требуют смазок с хорошей адгезией и механической стабильностью.
4. Наличие влаги и контаминации. Если подшипник работает во влажной среде, нужна водостойкая смазка. Проверь стандарт ГОСТ 7142 и показатель водостойкости в паспорте.
5. Интервалы переосмасливания. Чем дольше смазка должна работать без замены, тем выше требования к стойкости к окислению и образованию отложений.
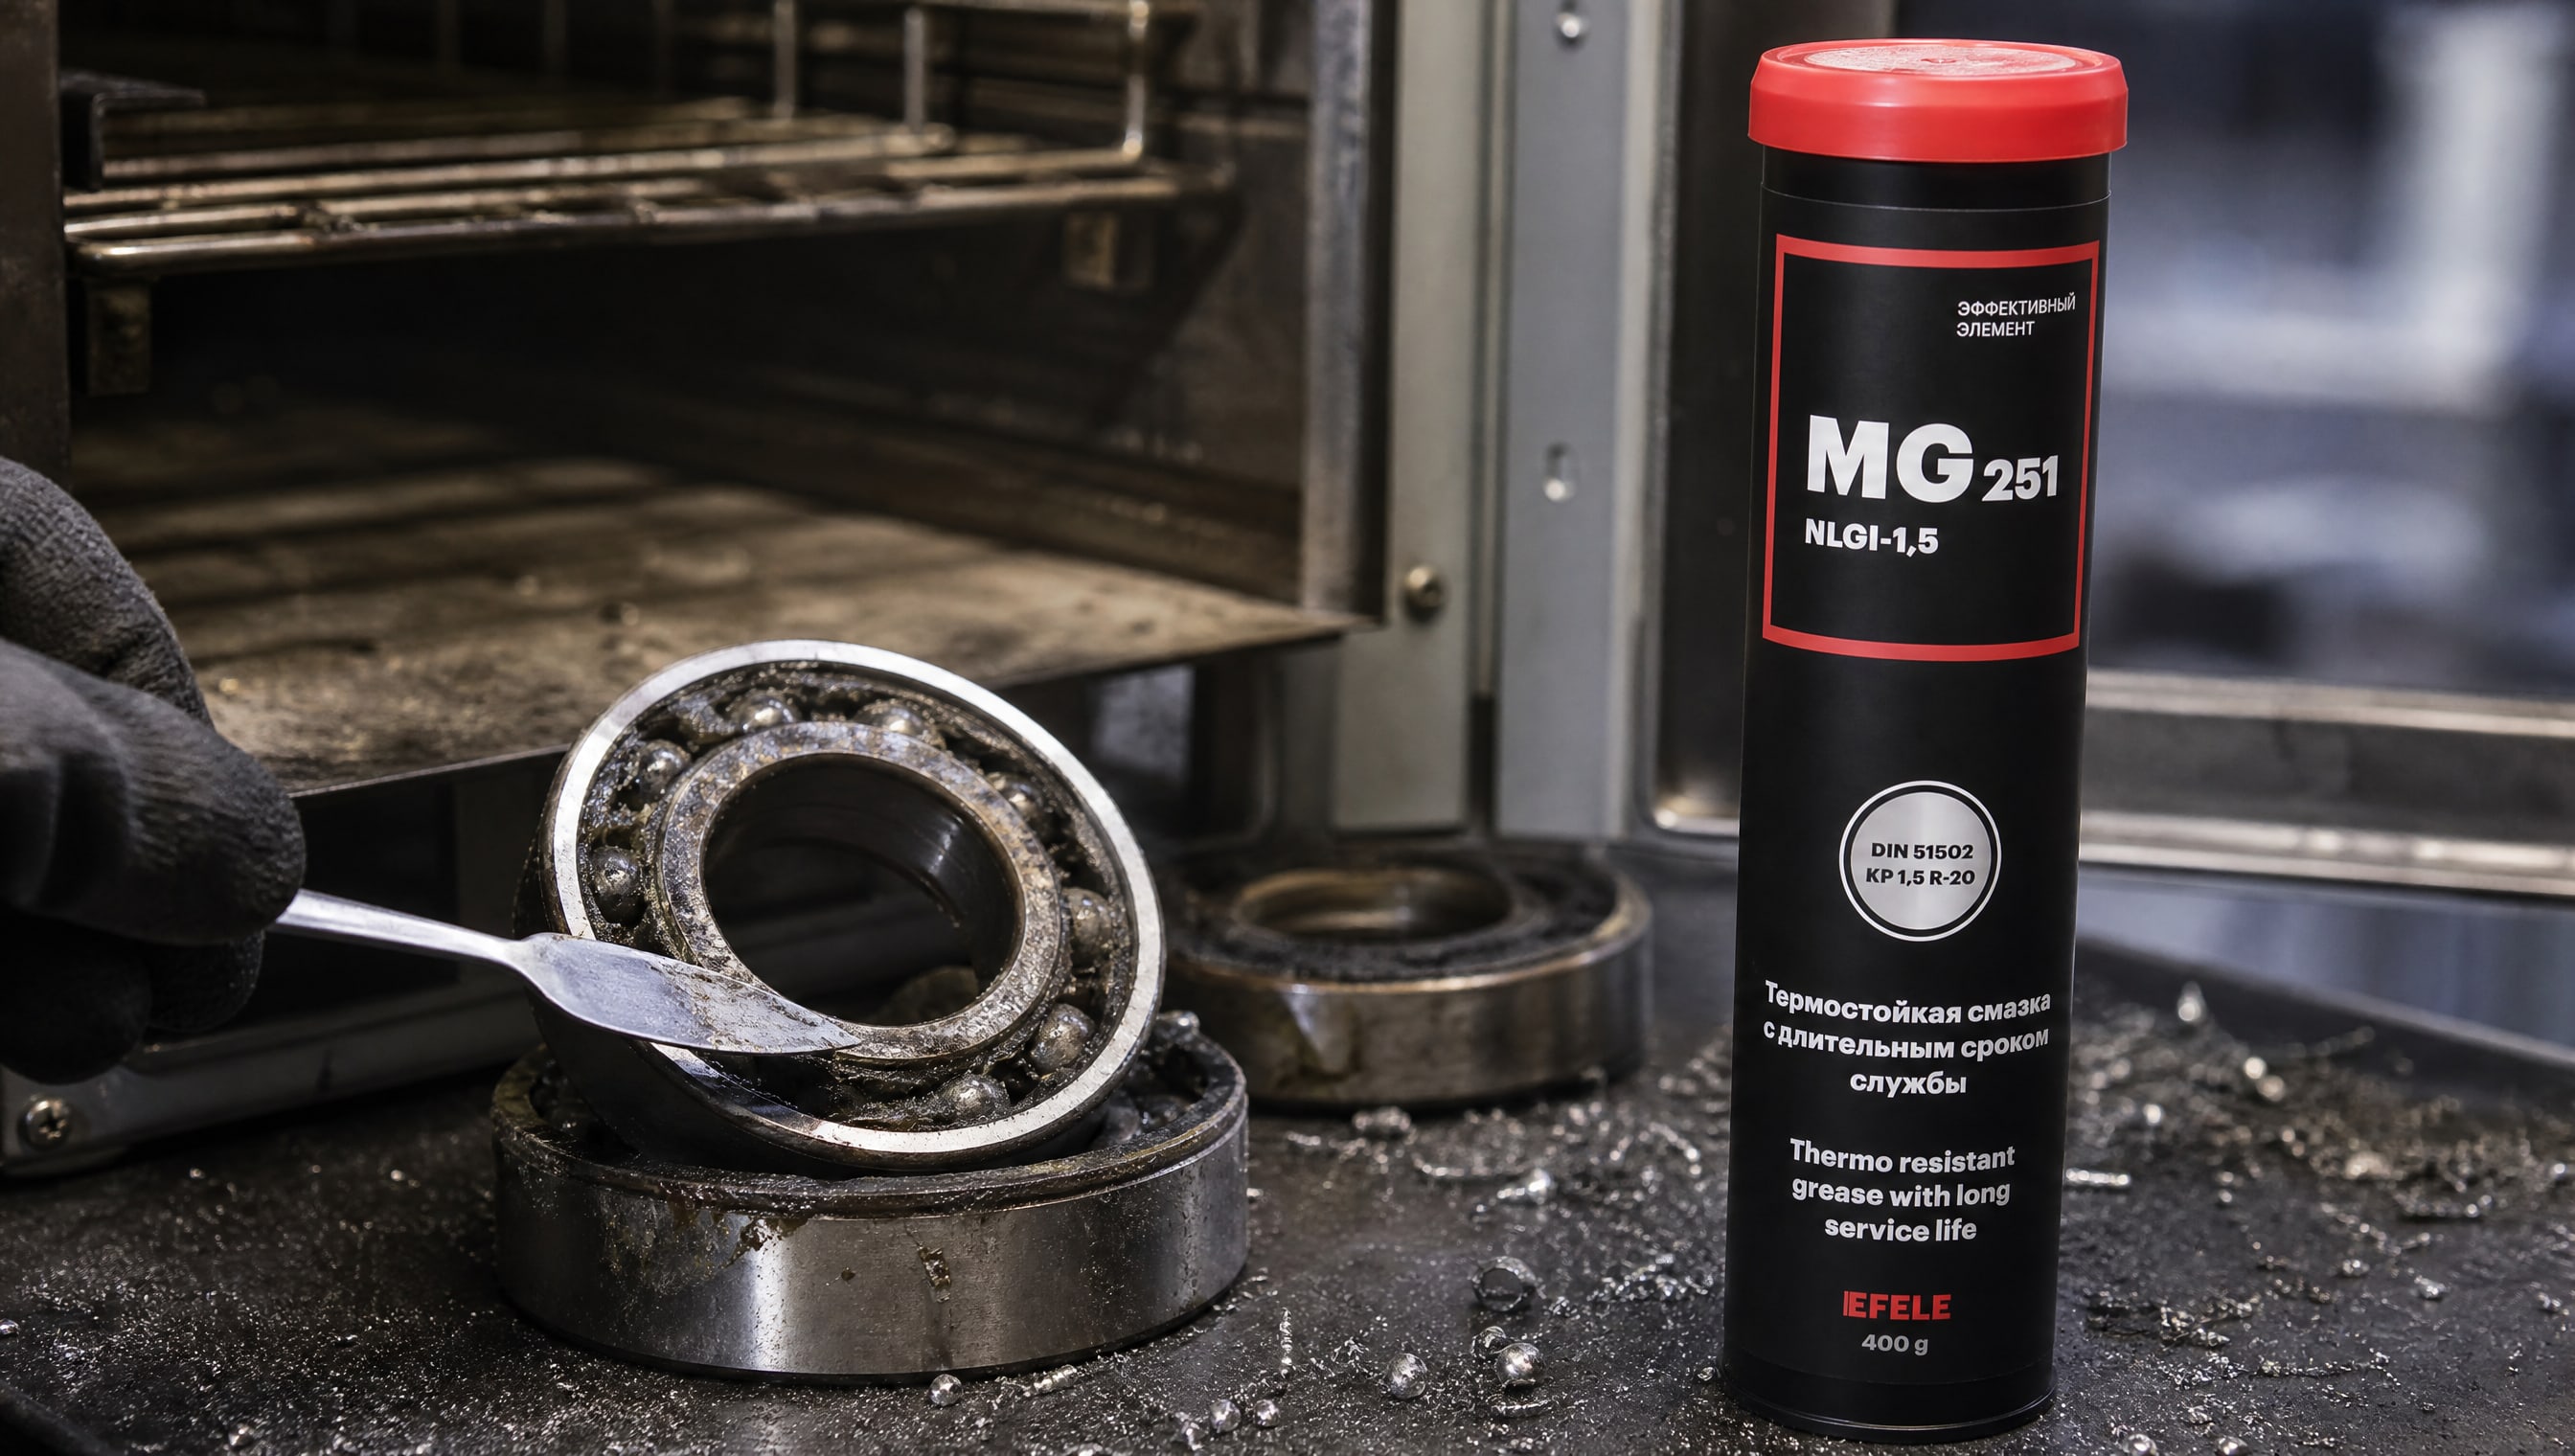
Для высокотемпературных подшипников, работающих в сушильных камерах, оптимальным выбором будет смазка, способная выдерживать температуры до 180 °C и более, с полимочевинным загустителем или синтетическим базовым маслом. EFELE MG-251 представляет собой именно такой вариант: полимочевина держит температуру, консистенция стабильна при нагреве, и смазка не вытекает в режиме высоких оборотов.
Диагностика перегрева и ошибки в выборе смазки
Если подшипник часто перегревается или смазка быстро вытекает, это сигнал о несоответствии между рабочим режимом и характеристиками смазки.
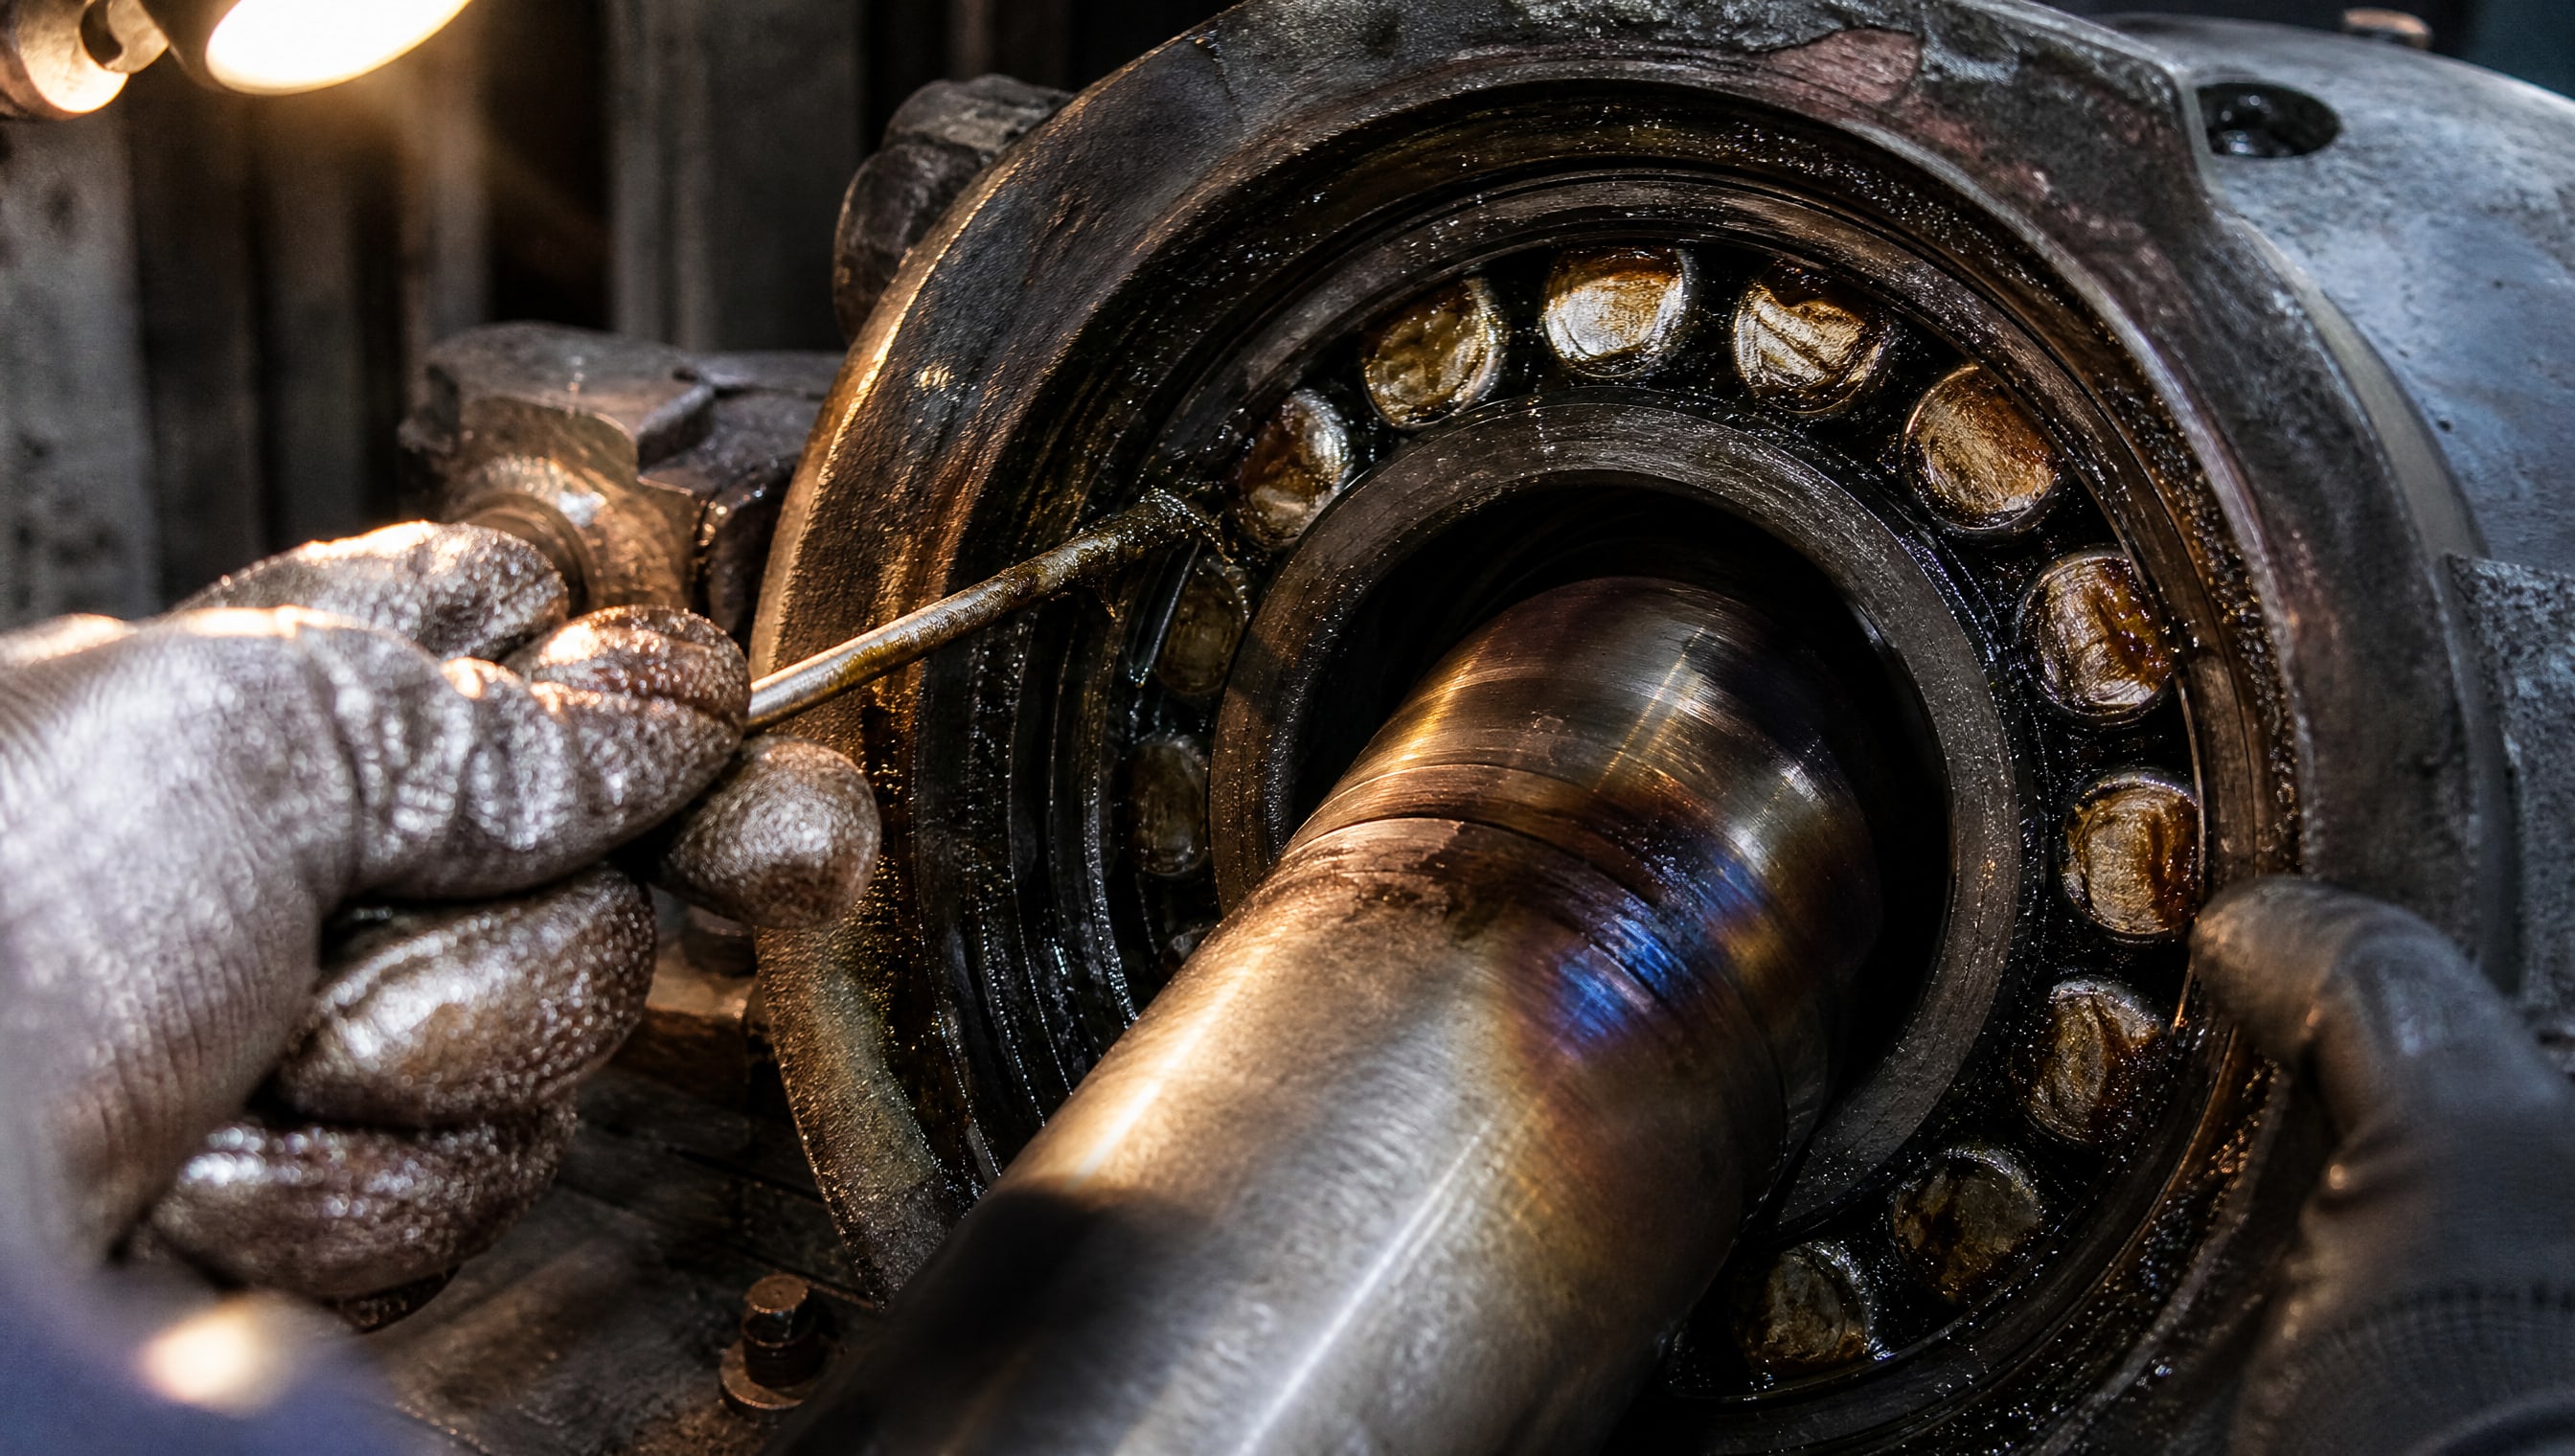
Однако недостаточно просто купить «более высокотемпературную» смазку без анализа причины.
Возможные причины перегрева подшипника: - Недостаток смазки в подшипнике (сухое трение, повышенный нагрев). - Избыток смазки (смазка вязко сопротивляется вращению и сильно греется). - Неправильный NLGI-класс для данного режима оборотов. - Загрязнение смазки посторонними частицами, которые работают как абразив и повышают трение. - Неправильная установка подшипника, перекос или дополнительные боковые нагрузки. - Внешний нагрев, который не был учтен при выборе смазки.
Перед тем как менять смазку, проверь эти факторы. Часто проблема не в самой смазке, а в ее количестве, способе нанесения или режиме работы подшипника.
Еще одна распространенная ошибка - смешивание смазок с несовместимыми загустителями. Если подшипник переосмащивался несколько раз разными смазками, загустители могут дать реакцию: литиевая смазка и полимочевинная, смешанные вместе, могут разжижаться или образовывать комки. Эта несовместимость особенно опасна в условиях высоких температур, потому что консистенция и маслоотделение становятся непредсказуемыми.
Сравнение типов загустителей по температурной стойкости
| Тип загустителя | Рабочий диапазон | Рекомендуемое применение | Механическая стабильность |
|---|---|---|---|
| Литиевая смазка | -20 до +140 °C | Общего назначения, умеренные нагрузки | Средняя |
| Полимочевина | -30 до +180 °C | Высокотемпературные узлы, высокие обороты | Высокая |
| Бентонит | -40 до +160 °C | Высокие температуры, водные среды | Средняя |
| Синтетическое (ПАО) | -40 до +200 °C | Экстремальные температуры, синтетика | Высокая |
Таблица показывает, что выбор загустителя определяет температурный потолок. Однако даже смазка на базе полимочевины не выдержит 200 °C при неправильном режиме нанесения или при смешивании с несовместимой смазкой.
Как контролировать процессы деградации: практические методы
Мониторинг состояния смазки помогает выявить проблемы до того, как они приведут к отказу подшипника.
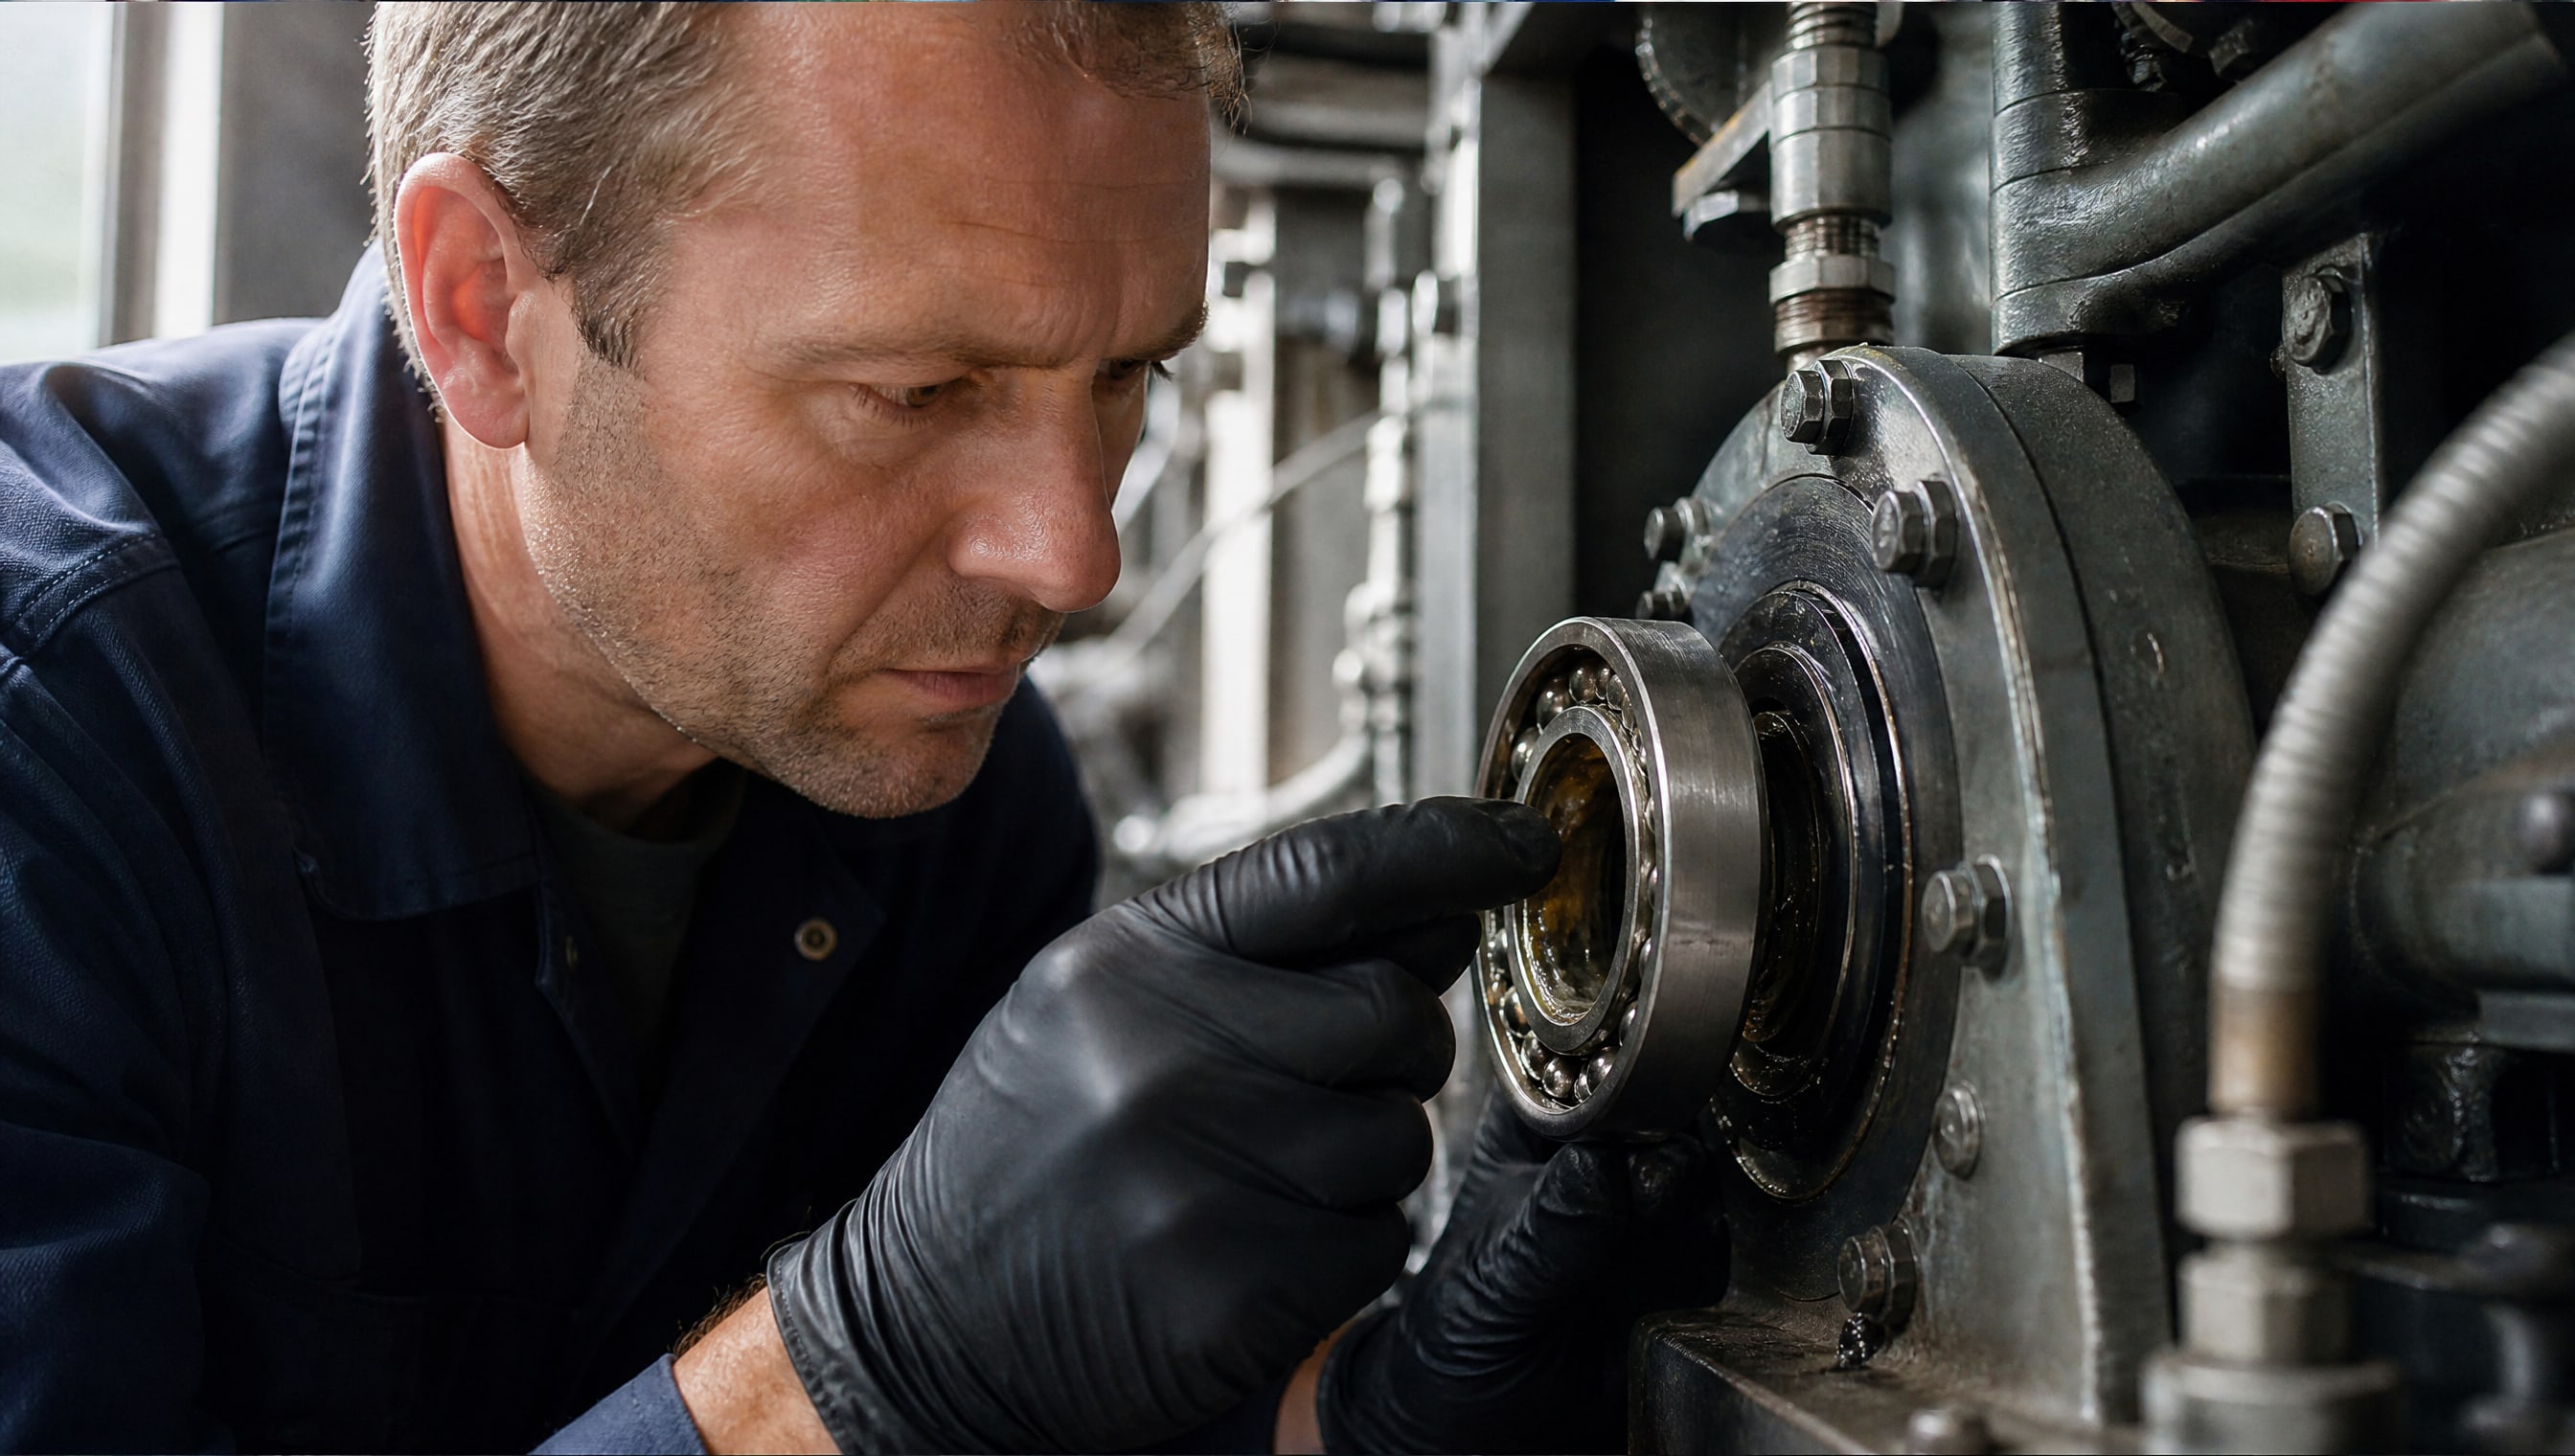
Основные методы диагностики:
Визуальный осмотр. Периодически проверяй консистенцию и цвет смазки в подшипнике. Если смазка потемнела, потеряла консистенцию или стала жидкой - это признак окисления или перегрева. Обычная смазка имеет однородный цвет; если появились коричневые или черные вкрапления - это отложения и кокс.
Проверка адгезии. Возьми немного смазки и попробуй растянуть ее между пальцами. Если смазка не тянется нитью и быстро распадается - это признак потери адгезии и разрушения загустителя.
Температурное измерение на корпусе. Используй тепловизор или контактный термометр, чтобы отслеживать температуру подшипника. Рост температуры на 10–15 °C выше нормы - сигнал для проверки смазки.
Измерение расхода масла. Если расход смазки резко вырос - это может означать, что смазка вытекает из-за потери консистенции, или что произошло смешивание с несовместимой смазкой.
В производственных условиях, когда требуется систематический контроль на узлах с высокотемпературными подшипниками, стоит рассмотреть другие продукты EFELE из категории термостойких смазок. Они разработаны с учетом требований промышленных стандартов (ISO 12924, ГОСТ 23258) и позволяют снизить частоту переосмасливания и повысить надежность.
Частые вопросы при выборе высокотемпературной смазки
Какая разница между синей смазкой для подшипников и обычной?
Цвет смазки зависит от добавленного красителя и не является технической характеристикой. Синяя, красная, желтая смазка - это просто маркировка для различия поставок или визуального определения типа в цехе. Настоящие различия скрыты в составе базового масла, типе загустителя и присадках. Две смазки одинакового цвета могут иметь совершенно разные свойства, а две разных цветов - быть одинаковыми по техническим параметрам. При выборе смотри на паспортные данные (температурный диапазон, NLGI, тип загустителя), а не на цвет.
Смазка для подшипников высокотемпературная до 350 градусов - правда ли это?
Указание температуры 350 °C в названии обычно означает, что температура каплепадения смазки (по ГОСТ 5356) находится в диапазоне 300–350 °C. Однако это не означает, что смазка работает при таких температурах постоянно. Температура каплепадения - это температура, при которой смазка теряет форму и начинает течь как масло; это не рекомендуемая рабочая температура. Реально такая смазка может работать при 180–220 °C в зависимости от условий. Уточни реальный рабочий диапазон в техпаспорте, а не доверяй названию.
Можно ли смешивать литиевую смазку с полимочевинной?
Смешивание смазок с разными загустителями без проверки совместимости опасно, особенно при высоких температурах. Литиевая и полимочевинная смазки могут дать реакцию: загустители несовместимы на молекулярном уровне и могут расслоиться или разжижаться. Консистенция и способность удерживаться в подшипнике нарушаются. Перед смешиванием посоветуйся с техподдержкой производителя смазки или отказывайся от смешивания и полностью замени смазку.
Почему подшипник перегревается, если я уже поменял смазку на высокотемпературную?
Перегрев подшипника редко связан только с выбором смазки. Проверь: хватает ли смазки, не слишком ли ее много (избыток вызывает вязкое сопротивление и рост температуры), правильно ли установлен подшипник без перекоса, не загрязнена ли смазка посторонними частицами. Если внешний нагрев (сушилка, печь, горячий корпус) был недооценен при выборе смазки, перегрев продолжится даже с новой смазкой. Включи в расчет внешний нагрев и выбери смазку с еще большим запасом по температуре.
Смазка для ступичных подшипников: какая лучше при высоких оборотах?
Ступичные подшипники часто работают при высоких оборотах и относительно低ких нагрузках (по сравнению с цеховыми). Для них важна смазка с хорошей текучестью, низкой вязкостью базового масла и загустителем, устойчивым к сдвигу. Часто это NLGI 2 на синтетическом базовом масле (ПАО) с полимочевинным загустителем. Смотри скоростной фактор (n·dm) в паспорте смазки: для ступичных подшипников он часто превышает 500 000–700 000, что требует специальных смазок.
Заключение
Температурный режим - один из главных факторов, определяющих ресурс смазки в подшипниках. Оптимальный коридор 90–105 °C позволяет смазке работать длительное время с минимальной деградацией. При превышении 120 °C процессы окисления ускоряются, и каждый дополнительный градус сокращает ресурс. Внешний нагрев от сушилки, печи или горячего корпуса воздействует столь же агрессивно, как и тепло от трения, поэтому его нельзя игнорировать при выборе смазки.
Выбор высокотемпературной смазки для подшипников должен основываться не на названии, цвете или маркетинговой фразе, а на конкретных параметрах: реальной температуре в зоне контакта, скорости вращения, нагрузке, типе загустителя и скоростном факторе. Проверь паспортные данные (ГОСТ 5356, ГОСТ 5346, ISO 12924), уточни совместимость с предыдущей смазкой, и при первом переосмасливании или переводе узла на новый режим работы консультируйся с производителем или техподдержкой. Такой подход снизит количество отказов подшипников, вызванных неправильным выбором смазки, и обеспечит стабильную работу оборудования.