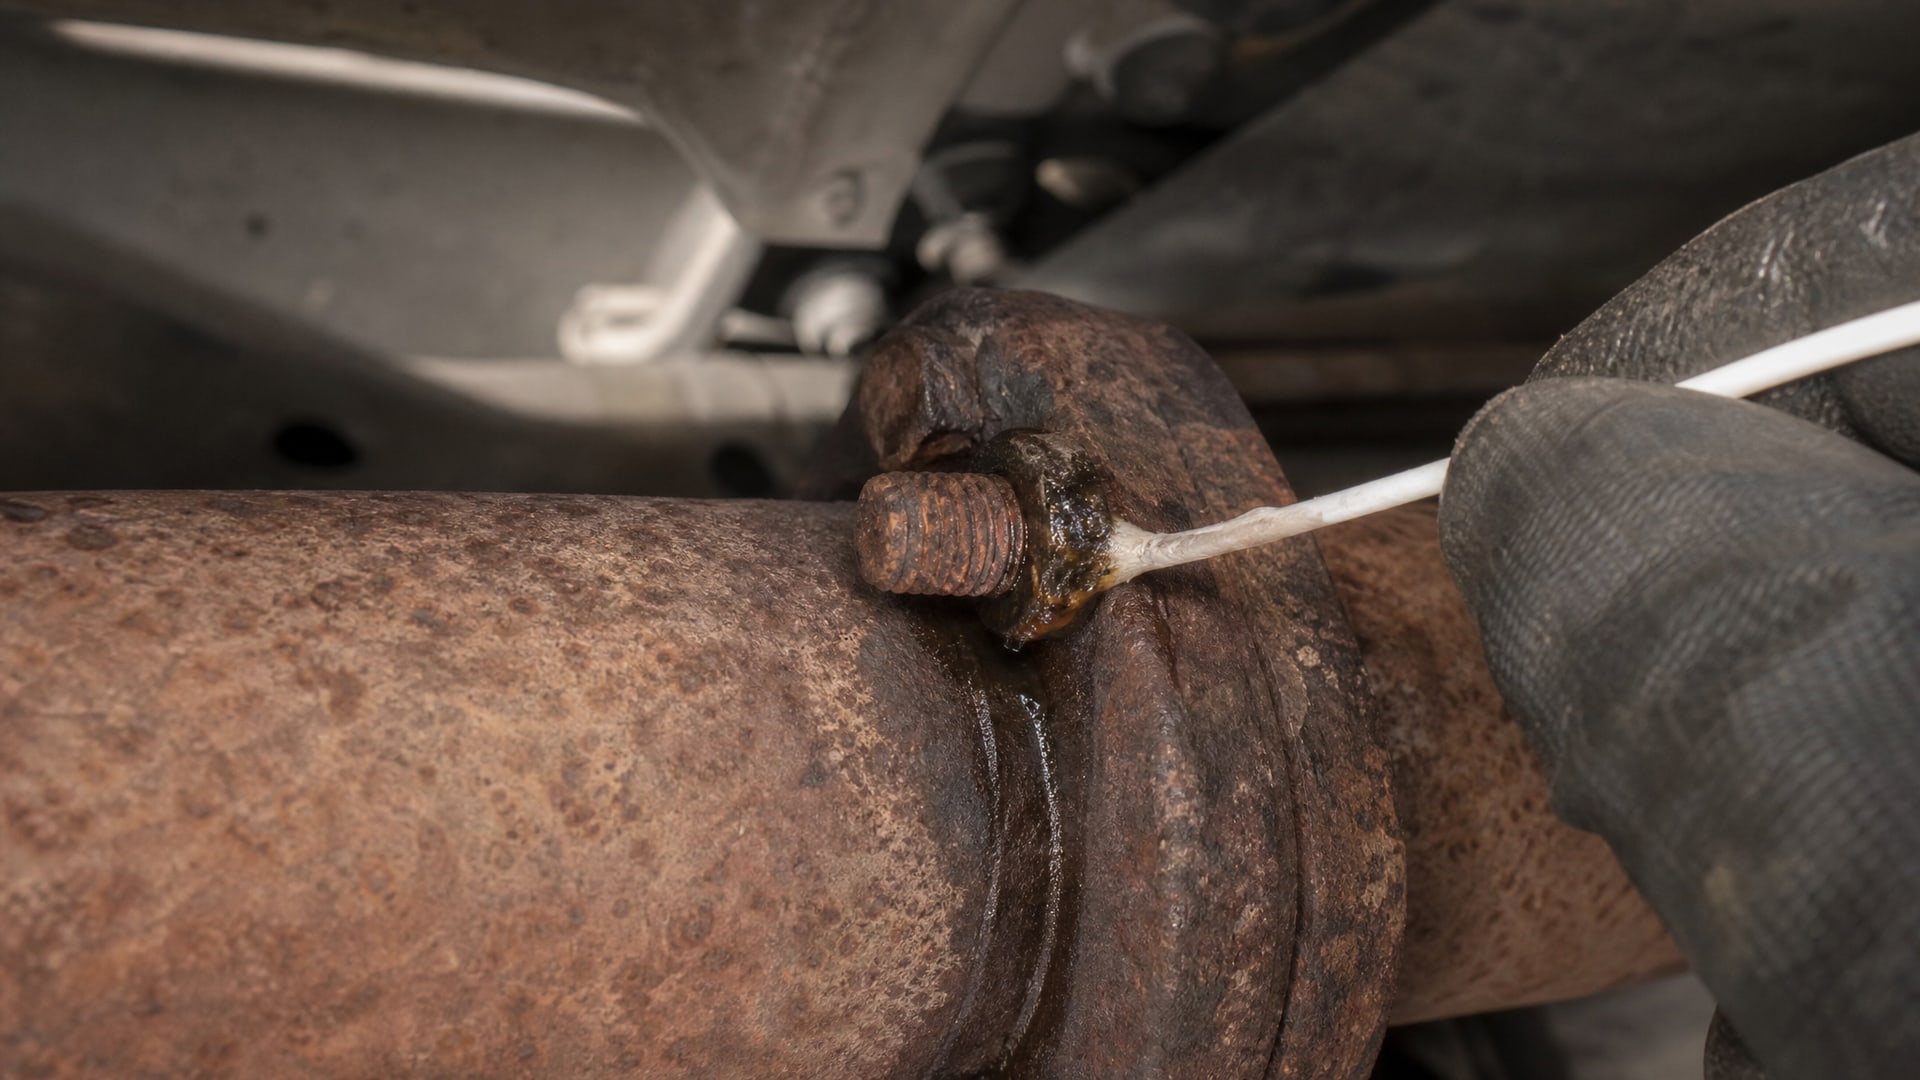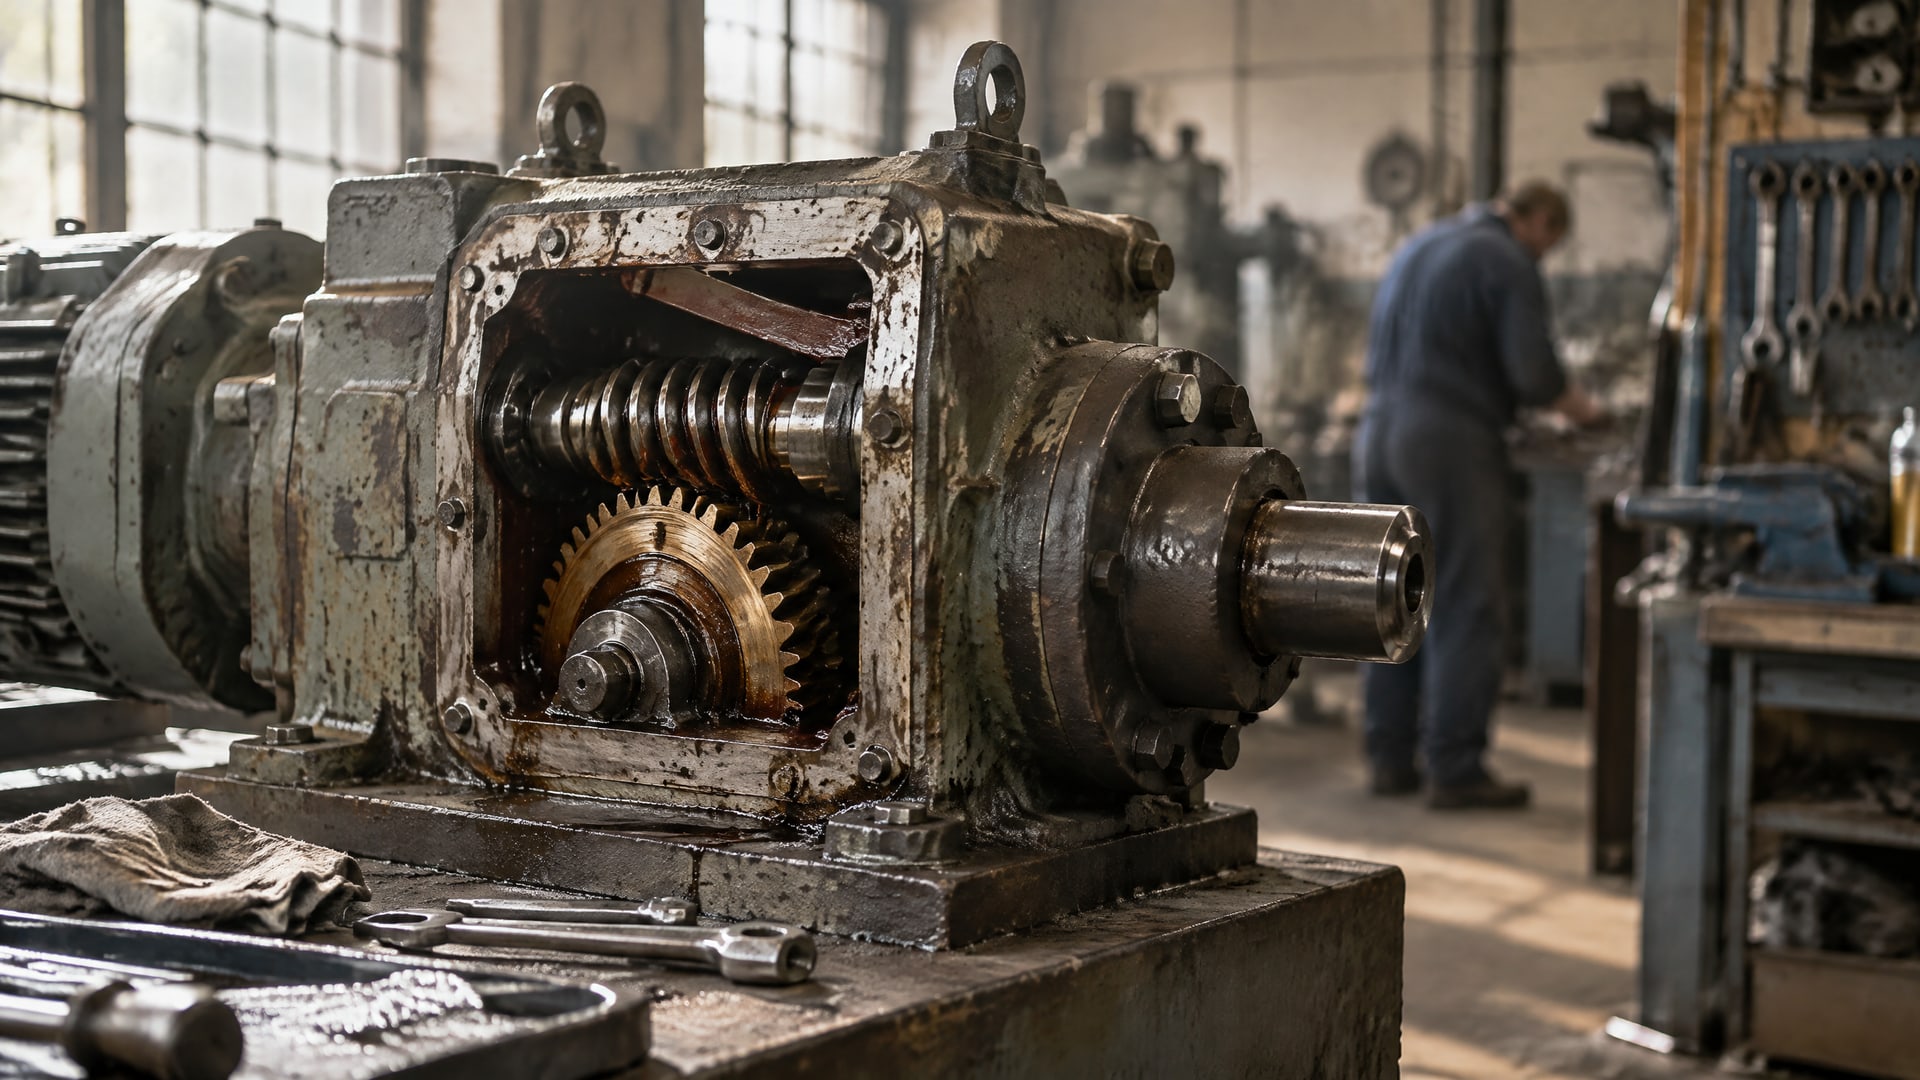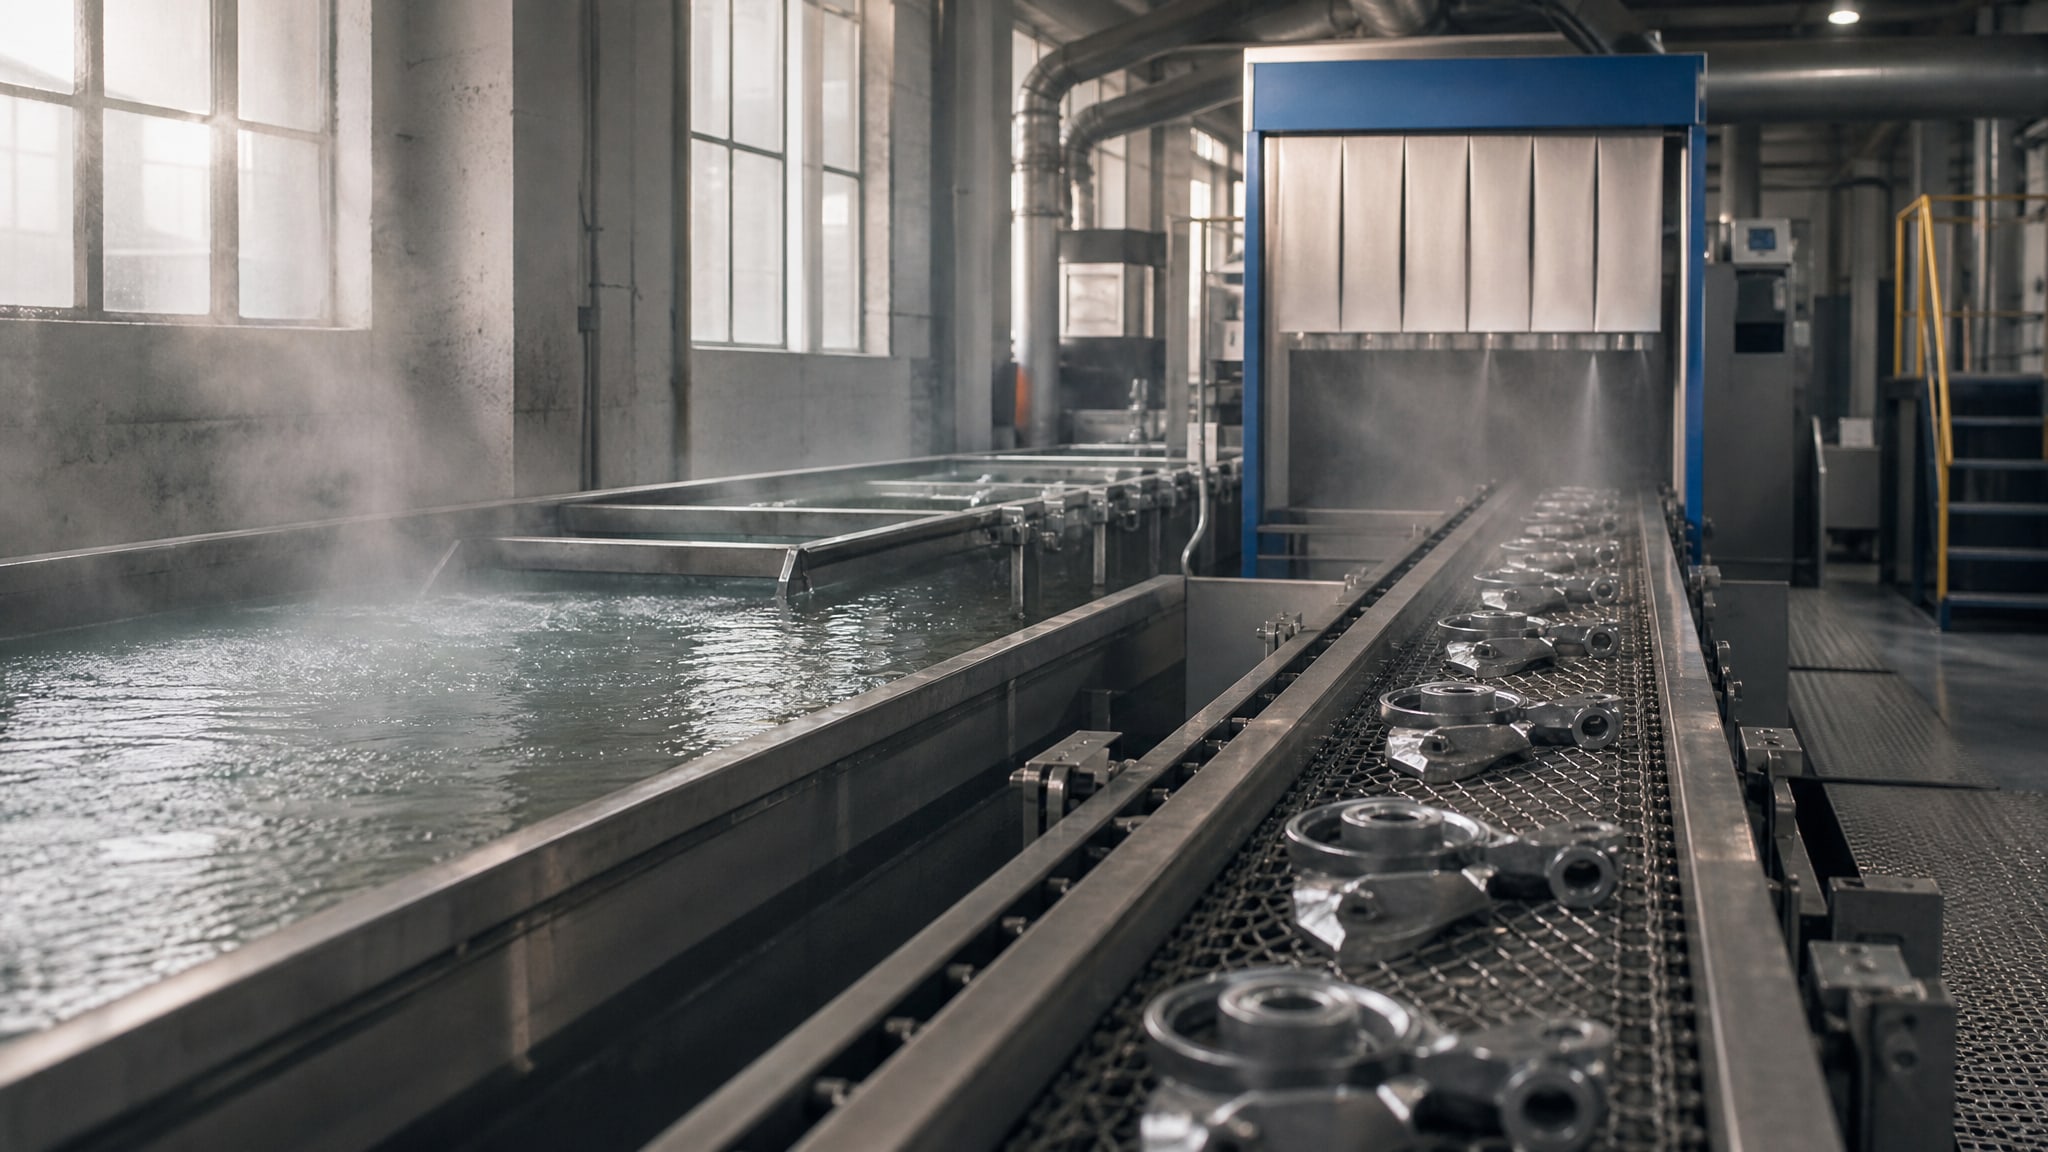
Качество антифрикционного покрытия на 70-80% зависит не от самого материала, а от подготовки поверхности. Ржавчина, окалина, масляные пленки и загрязнения - все это становится барьером между металлом и покрытием, приводя к отслоению, преждевременному износу и полной потере защиты от коррозии. Инженеры и закупщики часто недооценивают этот этап, вкладывая деньги в качественное покрытие, но экономя на подготовке. Результат - отказ оборудования уже в первый сезон работы.
Статья разберет стандартные операции подготовки металлических поверхностей, расскажет о критических ошибках при очистке и активации, а также подскажет, как выбрать метод в зависимости от степени загрязнения и типа конструкции. Если вы отвечаете за надежность оборудования или выбираете способ защиты от коррозии для критичных узлов, эта информация поможет избежать дорогостоящего ремонта.
Этапы подготовки поверхности и их роль в защите конструкций от коррозии
Процесс подготовки разбивается на несколько последовательных операций.
Каждый этап имеет свою задачу: первый убирает крупное загрязнение, второй - удаляет химические окислы и ржавчину, третий - активирует поверхность для сцепления с покрытием.
Нарушение последовательности или пропуск какого-то шага ведет к катастрофическим последствиям. Например, если нанести покрытие прямо на окалину без ее удаления, покрытие будет держаться только на окалине, а не на самом металле. При малейшей вибрации или ударе окалина отламывается вместе с покрытием, обнажая голый металл - начинается коррозия. Защита конструкции от коррозии в этом случае полностью теряется в течение нескольких недель.
Механическая очистка
На первом этапе удаляют видимые отложения: грязь, производственную окалину, остатки предыдущих покрытий, зачастую накипь. Используют щетки (стальные или латунные), шпатели, абразивные материалы или струйную обработку - все зависит от степени загрязнения и характера поверхности.
Для зубчатых передач, червячных редукторов и скольжения по направляющим часто применяют дробеструйную или пескоструйную обработку. Метод быстрый, но требует защиты от пыли и контроля зернистости абразива: слишком крупное зерно проминает мягкий металл, оставляя микровпадины, которые впоследствии заполняются влагой.
При ремонте зубчатой передачи механическую очистку часто приходится проводить в полевых условиях. Здесь на помощь приходят портативные шлифовальные машины с войлочными или нейлоновыми кругами - они щадят геометрию и дают достаточную чистоту для последующего нанесения твердосмазочного покрытия.
Химическая обработка и травление
После механической очистки остаются микроскопические следы окисла, химически связанного с металлом. Именно эту пленку удаляет химическая обработка - травление кислотными или щелочными растворами.
Кислотное травление (фосфорной или соляной кислотой) работает быстро, но требует строгого контроля времени: переэкспозиция приводит к водородной хрупкости металла. Щелочное травление мягче и безопаснее для геометрии, но дольше.
После травления поверхность промывают деминерализованной водой, чтобы удалить остатки реактива. Это критично: даже следы кислоты или щелочи будут препятствовать адгезии покрытия.
Активация перед нанесением
Финальная операция - активация. На этом этапе поверхность обрабатывают спиртовыми, ацетоновыми или специализированными составами, которые удаляют влагу, последние следы окисла и создают микрошероховатость для лучшего сцепления.
Перед нанесением антифрикционных покрытий, таких как твердосмазочное покрытие для высоконагруженных узлов, крайне важно тщательно подготовить поверхность - правильная очистка и активация обеспечивают максимальную адгезию и долговечность защиты от коррозии.
Классификация степени чистоты по стандартам
Существуют международные эталоны чистоты поверхности металла.
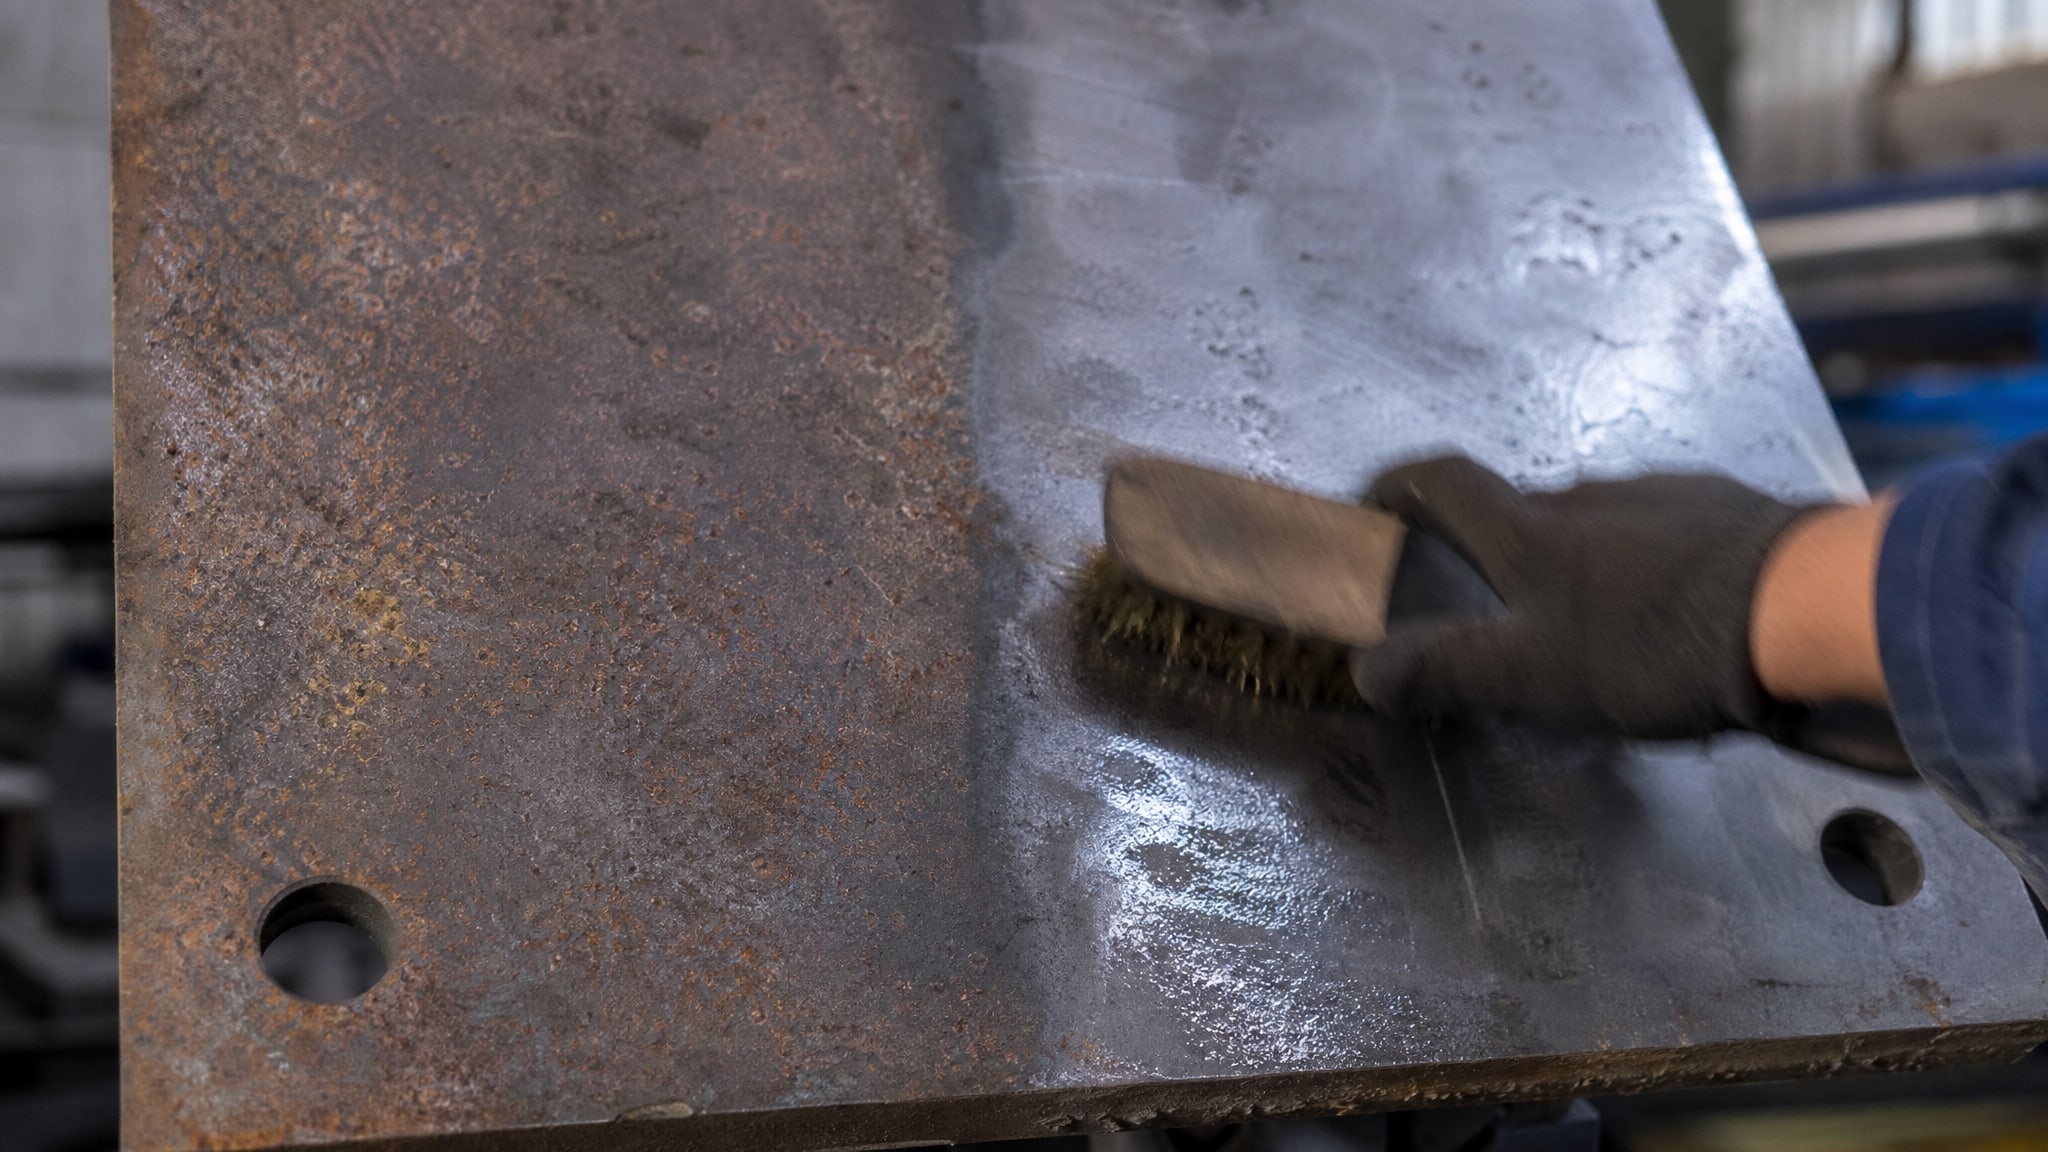
Наиболее распространена классификация ISO 8501-1, которая определяет четыре категории:
Sa 1 (слабая очистка) - удалены только слабо держащиеся отложения (грязь, мел); ржавчина и окалина остаются. Применяется редко, только для временной защиты.
Sa 2 (средняя очистка) - тщательно удалена большая часть окалины и ржавчины, но допускаются локальные следы. Используется для строительных конструкций при сухом климате.
Sa 2.5 (высокая очистка) - окалина и ржавчина удалены полностью, металл имеет светло-серый вид. Допускаются очень слабые следы. Стандарт для защиты конструкций от коррозии в условиях повышенной влажности и в морском климате.
Sa 3 (абсолютная очистка) - металл блестит, видна только микрошероховатость от дроблей. Требуется для критичных узлов, испытывающих циклические нагрузки и вибрацию (например, при ремонте редукторов, где помимо покрытия требуется еще и твердосмазочное покрытие типа дисульфида молибдена).
При выборе степени чистоты учитывают климат эксплуатации, срок службы и критичность узла. Для строительных конструкций в средней полосе России норма - Sa 2.5. Для морских объектов и высоконагруженных механизмов - Sa 3.
Защита строительных конструкций от коррозии: влияние качества подготовки
Когда речь идет о защите строительных конструкций от коррозии, подготовка поверхности становится еще более ответственной процедурой.
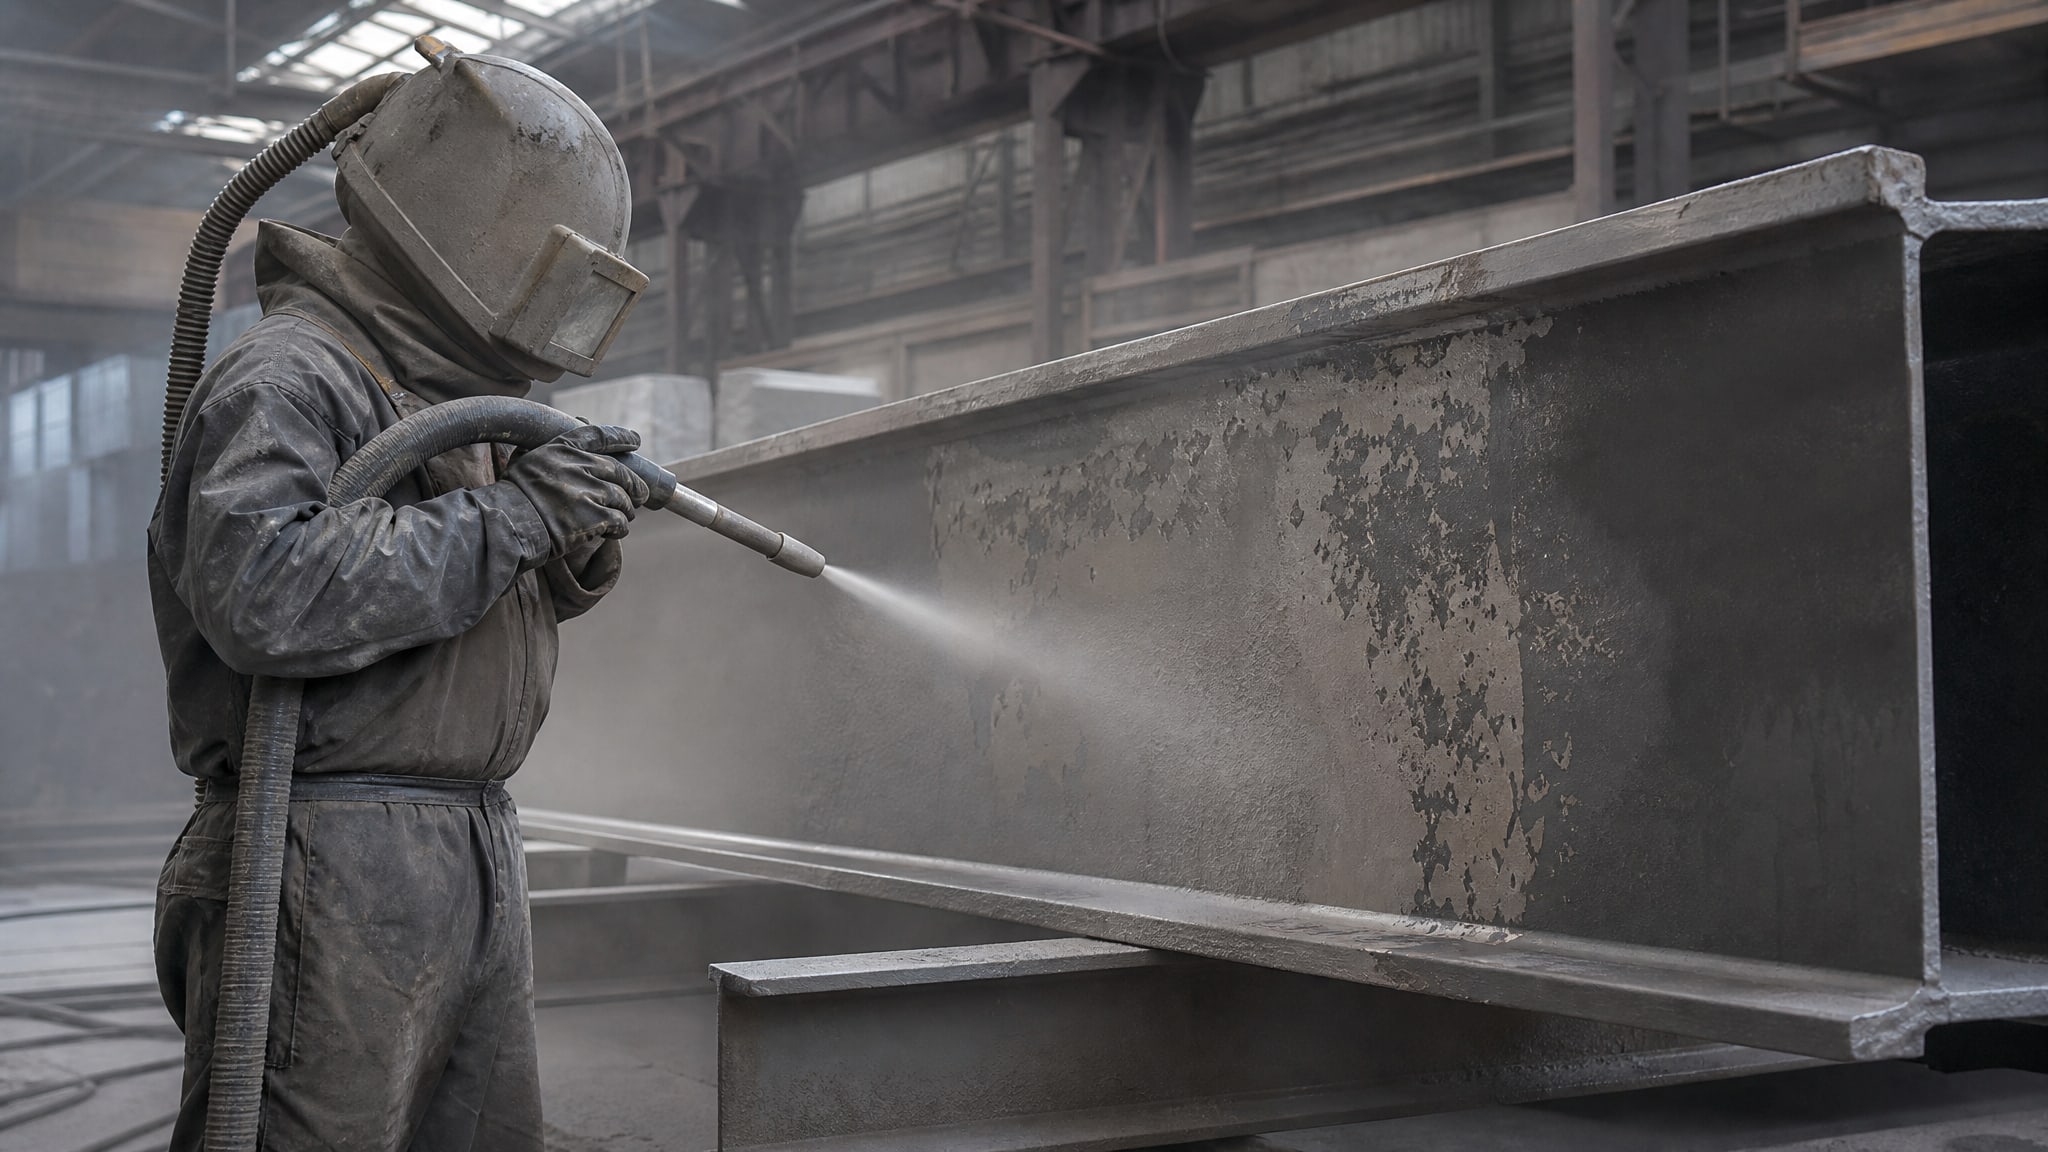
Здесь часто не один узел, а целая конструкция может быть скрыта под изоляцией или обшивкой, и переделка в полевых условиях обойдется в миллионы рублей.
На стройках и при ремонте часто используют схему: пескоструй (или химическое травление) → грунтовка с фосфатирующим эффектом → финишное покрытие. Если на этапе пескоструя допущены ошибки (например, абразив крупнозернистый, пыль не удалена), грунтовка не смачивает поверхность равномерно, образуются микропузыри, и под покрытием начинается кислородная коррозия.
Сп защита от коррозии и Сп защита конструкций от коррозии, действующие в России (в том числе СП 28.13330), прямо регламентируют не только сами покрытия, но и степень подготовки перед их нанесением. Соблюдение этих норм гарантирует, что защита конструкции будет работать указанный срок без ремонтов.
Контроль качества подготовки поверхности
После завершения всех операций подготовки качество проверяют несколькими методами:
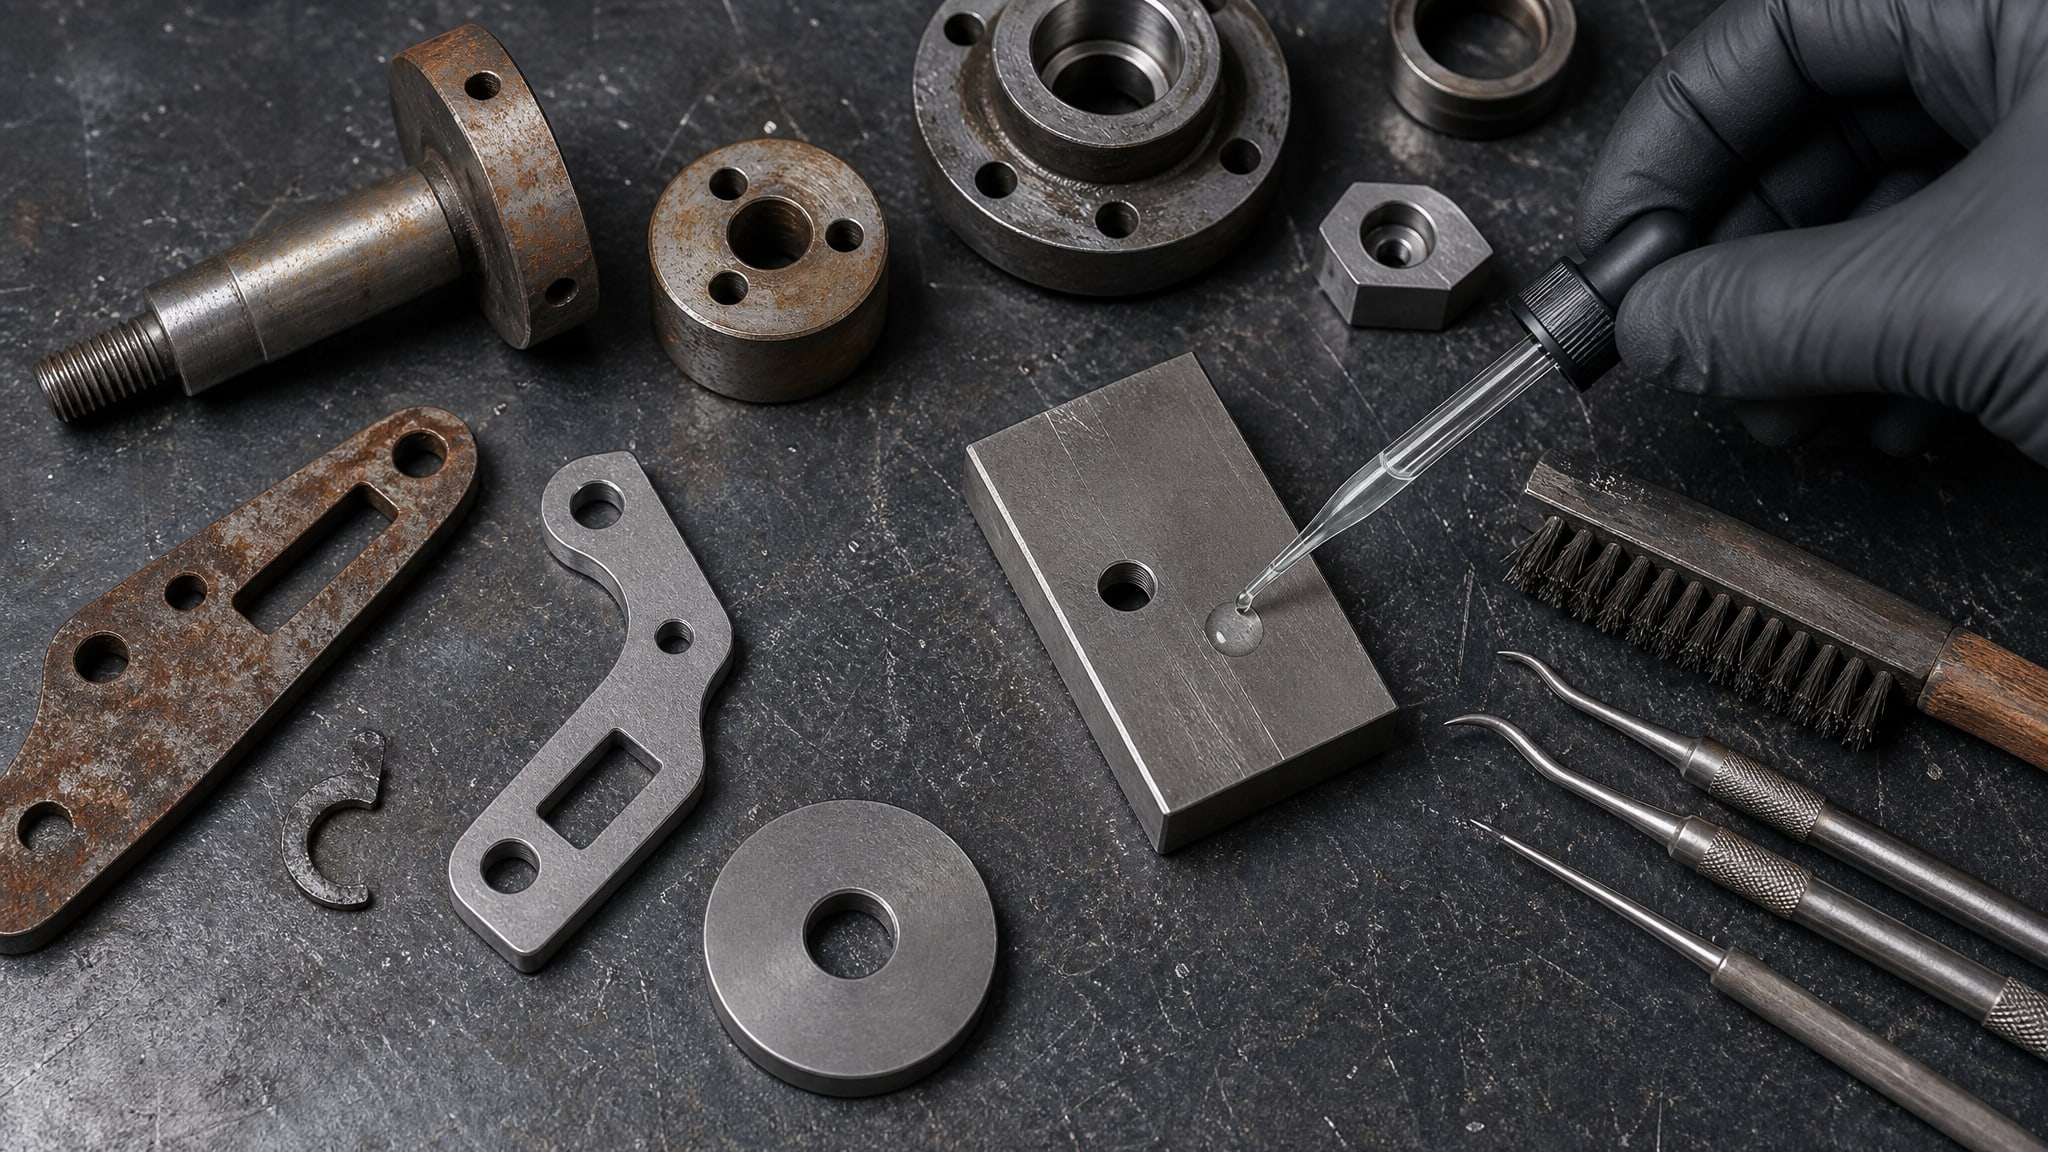
Визуальный осмотр - самый простой и часто используемый способ. Поверхность должна быть однородной, без видимых пятен ржавчины, масла или грязи. Стандарт ISO 8501-1 приводит фотографические эталоны для сравнения.
Испытание водой - на поверхность наносят каплю дистиллированной воды. Если капля растекается равномерно (смачиваемость 0°), поверхность готова. Если капля сбивается в шарик, поверхность загрязнена маслом или воском.
Толщинометр влажности - определяет содержание влаги на поверхности стали. Допустимое значение менее 3-4% по массе. Повышенная влага препятствует адгезии и запускает коррозию под пленкой.
Профилометр - измеряет высоту микрошероховатости. Для большинства покрытий оптимальна глубина неровностей 25-75 микрон (Rz по ISO 4287). Слишком гладкая поверхность (отполированная) даст плохую адгезию; слишком шероховатая создает полости для влаги.
На производстве часто ограничиваются визуальным осмотром и водным тестом - быстро и достаточно информативно для производственного контроля. На ответственных объектах или при судебных спорах применяют профилометрию и влагомер.
Типичные ошибки и их последствия
Многие отказы покрытий вызваны не дефектами самого материала, а ошибками при подготовке:
Недостаточная удаленность масла и старого покрытия. Часто детали поступают со старым маслом или консервационной смазкой. Если ее смыть поверхностно и не провести обезжиривание, под новым покрытием останется масляная пленка, и адгезия будет нулевой. Покрытие отслоится при первой вибрации.
Конденсация влаги после пескоструя. После быстрого охлаждения при пескоструйной обработке поверхность становится холоднее окружающего воздуха. Если в цехе влажно (выше 70%), влага конденсируется. Если нанести покрытие на влажную поверхность, влага запечатывается под ним, и начинается ржавление.
Перерыв между подготовкой и нанесением. Чем дольше прошло времени после активации, тем выше вероятность, что на поверхность осядет пыль, влага или произойдет легкое окисление. Стандарты рекомендуют наносить покрытие в течение 24-48 часов после финальной очистки. При высокой влажности этот срок сокращается до 4-8 часов.
Неправильный выбор абразива. Слишком мелкий абразив (песок) требует больших затрат воды и времени, но дает гладкую поверхность. Слишком крупный (чугунная дробь) быстро, но деформирует тонкостенные детали. Оптимум - чугунная дробь угловатой формы, размер 0,5-1,5 мм.
Подготовка перед нанесением антифрикционных твердосмазочных покрытий
Когда речь идет о нанесении дисульфида молибдена или других твердосмазочных материалов, требования к подготовке становятся еще жестче.
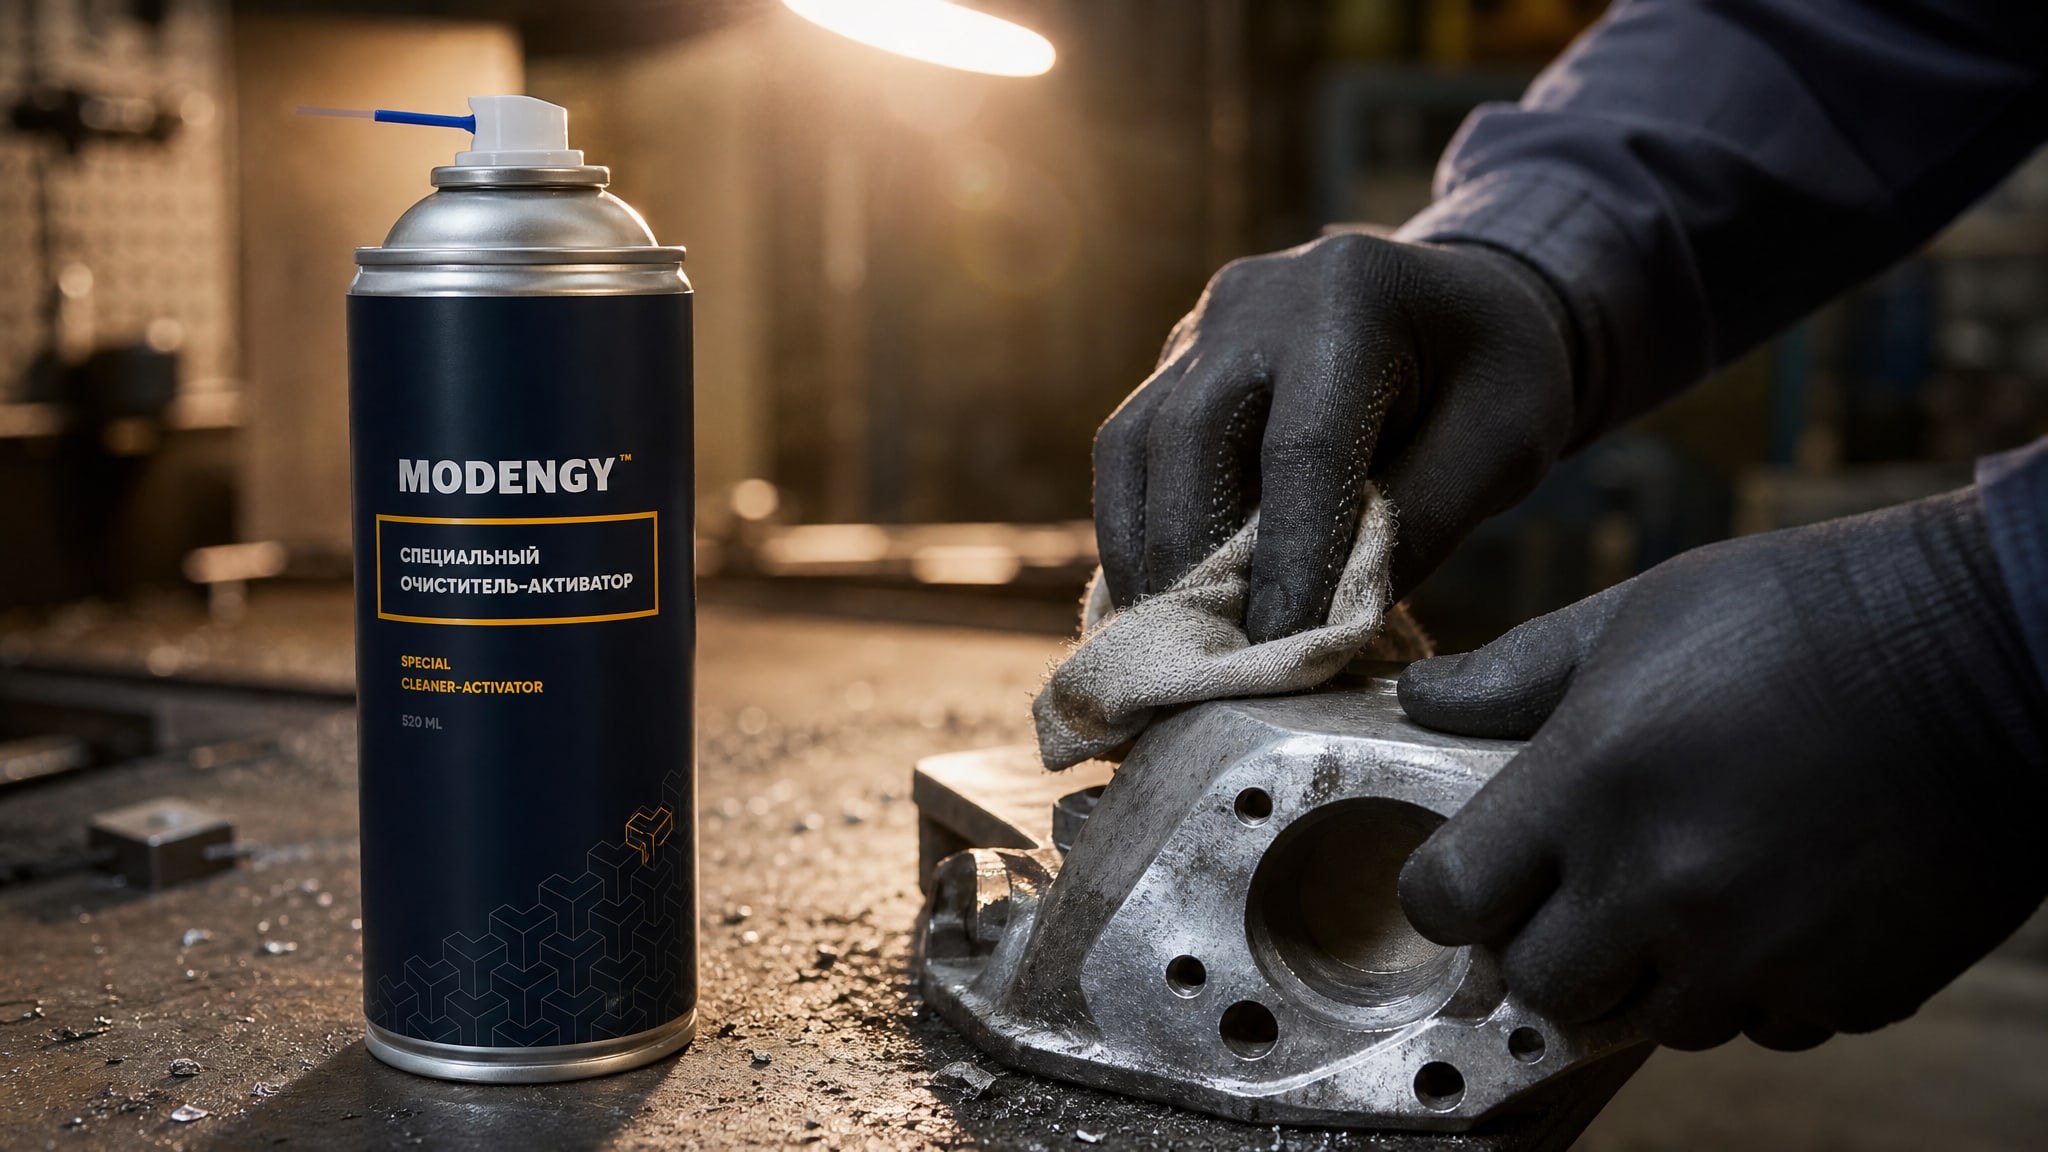
Эти покрытия работают в условиях высоких нагрузок, низких скоростей и часто при абразивных контаминантах (песок, окись). Любой дефект адгезии приведет к быстрому разрушению.
Для твердосмазочного покрытия применяют схему: механическая очистка (дробеструй Sa 2.5 или выше) → промывка деминерализованной водой → травление в щелочном растворе → промывка → активирующий спирт → немедленное нанесение (в течение 2-4 часов).
На производстве, где требуется надежность и воспроизводимость, используют специализированные очистители-активаторы, которые за один проход удаляют окись, влагу и создают оптимальную микрошероховатость. Это экономит время и повышает выход годного.
Часто задаваемые вопросы
Как защитить металл от коррозии, если он уже начал ржаветь до нанесения покрытия?
Если ржавчина уже проступила, необходимо провести механическую очистку (дробеструй или шлифовка) до базового металла, удалить рыхлые слои окиси. Затем - химическая обработка и активация. Если ржавчина очень глубокая (язвы, питы), дефектную зону лучше выплавить или заменить деталь, так как под покрытием коррозия продолжит развиваться.
Какая температура оптимальна для подготовки поверхности перед покрытием?
Оптимальный диапазон -15-25°С при относительной влажности 40-60%. При температуре ниже 10°С скорость химических процессов (травления) замедляется, при выше 30°С растет испарение и конденсация. Влажность выше 70% приводит к конденсации; ниже 30% - к электростатическому прилипанию пыли.
Сколько времени может пройти от подготовки поверхности до нанесения покрытия?
Стандартный срок -24 часа при нормальном климате (40-60% влажности, 15-25°С). При высокой влажности (70-80%) окно сокращается до 4-8 часов. При очень сухом климате (ниже 30% влажности) можно работать 48 часов, но с риском электростатического загрязнения. Лучше всего наносить покрытие в течение 2-4 часов после активации.
Помогает ли фосфатирование избежать коррозии после нанесения покрытия?
Фосфатирование (нанесение микрокристаллической пленки фосфата железа) улучшает адгезию и слегка замедляет коррозию, если покрытие отслоится. Однако это не замена правильной подготовке поверхности. Фосфатирование эффективно как дополнение, если перерыв между подготовкой и нанесением превышает 12 часов.
Какие инструменты и материалы нужны для подготовки в полевых условиях?
В полевых условиях используют портативные шлифмашины (болгарка с войлочным кругом), щетки металлические на дрель, ручные шпатели и изолирующую ленту. Для активации - ацетон или спирт в плотной таре, чистые тряпки (без ворса). Для контроля - капельница с дистиллированной водой для смачиваемости. Все остальное (пескоструй, промывка демиволой) - лучше делать в условиях цеха перед выездом на объект.
Заключение
Правильная подготовка поверхности металла - это не лишний этап, а фундамент, на котором держится вся защита от коррозии. Даже самое качественное антифрикционное покрытие не спасет деталь, если под ним осталась ржавчина, масло или влага. На практике 80% отказов покрытий происходит именно из-за ошибок при подготовке, а не из-за дефектов самого материала.
Используйте четкую последовательность: механическая очистка (дробеструй или шлифовка) → химическая обработка → активирующая промывка → немедленное нанесение. Контролируйте влажность и температуру, соблюдайте сроки между этапами, проверяйте смачиваемость водой. При соблюдении этих правил ваша защита конструкций от коррозии прослужит весь расчетный срок без преждевременных отказов. Если вы планируете ремонт зубчатой передачи или другого ответственного узла с нанесением твердосмазочного покрытия, начните именно с аудита процесса подготовки - часто там кроется причина проблем.