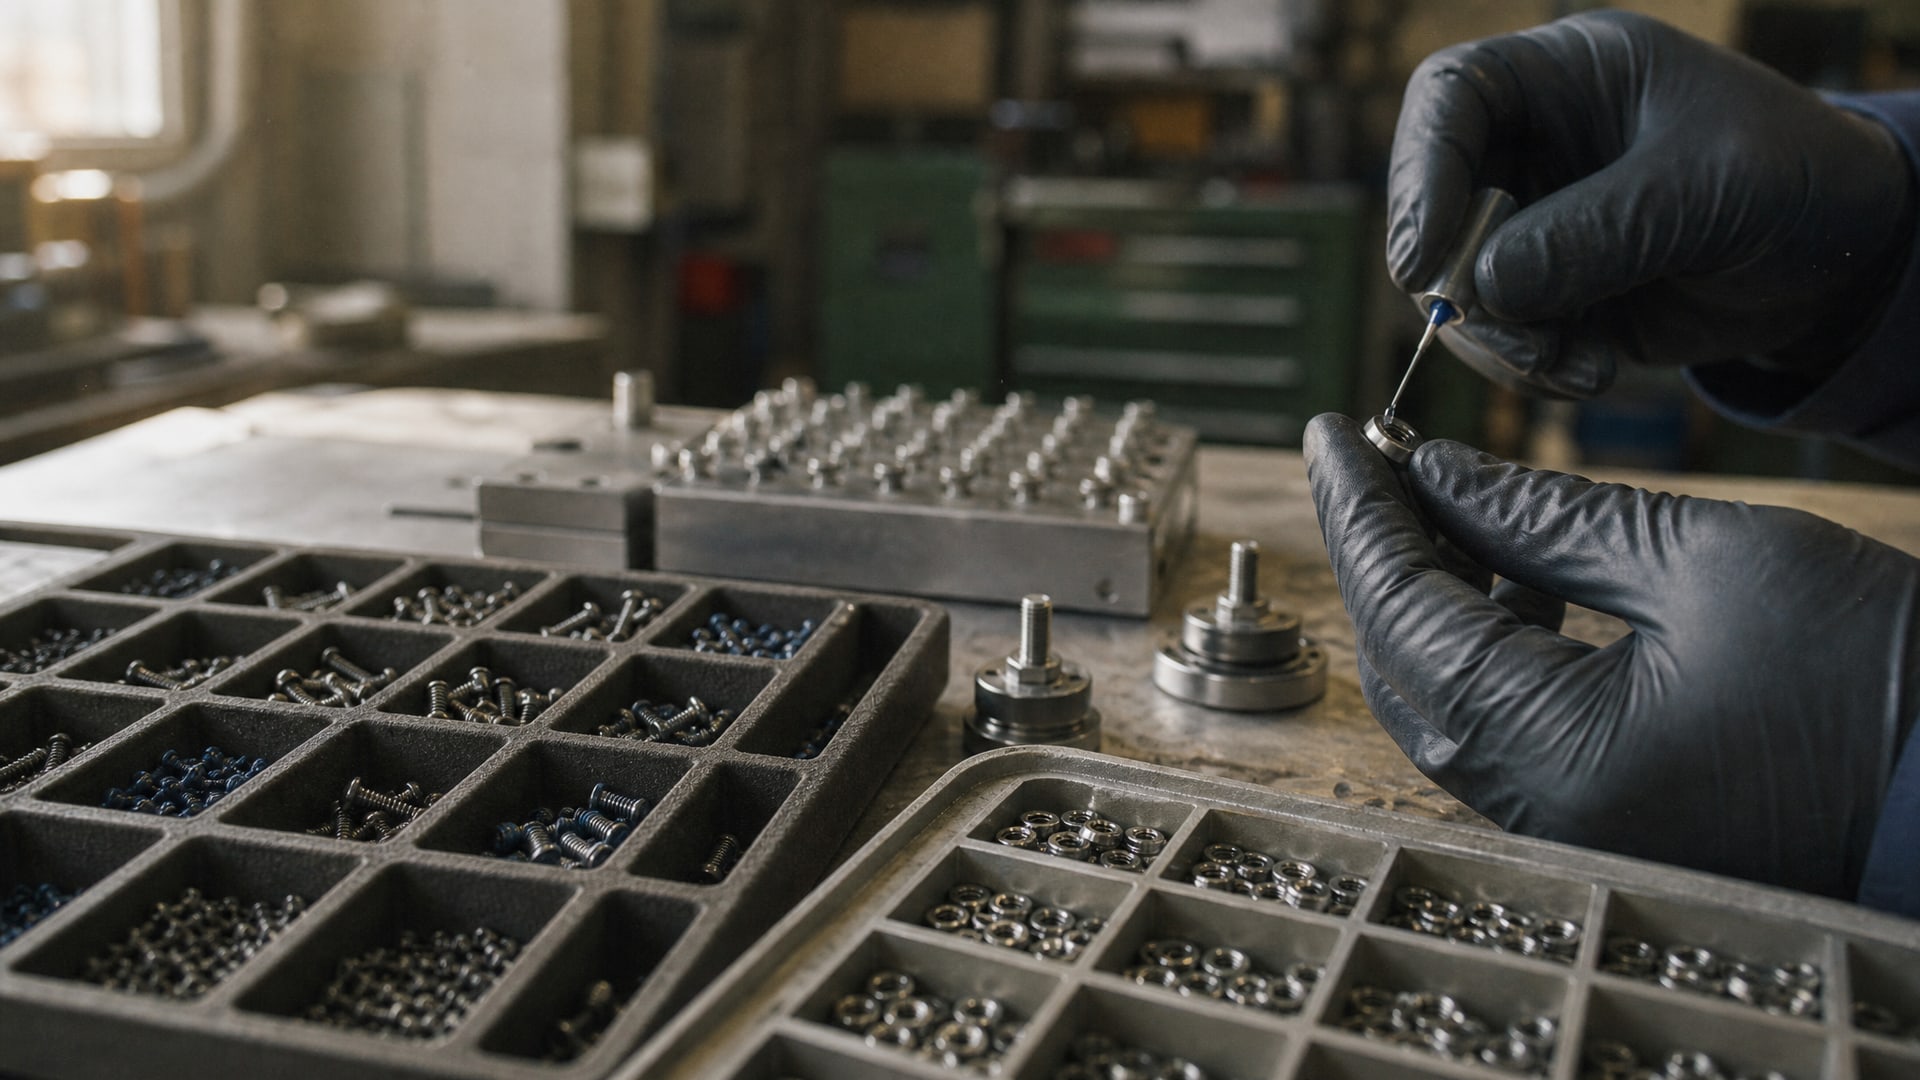
Восстановление превентора - комплексный технологический процесс, в котором каждый этап критически влияет на надежность и срок службы оборудования. От первичной очистки поверхности до итогового контроля герметичности - работа требует строгой последовательности операций и соблюдения нормативов. Технические специалисты и инженеры сервисных центров знают: поспешность на любом из этапов приводит к преждевременному отказу плашек, утечкам рабочей жидкости и срыву технологических операций на скважине. В этой статье разберем полный цикл восстановления превентора - от разборки и пескоструйной подготовки металлических деталей через замену уплотнений и нанесение защитных покрытий до финального тестирования под давлением и дефектоскопии неразрушающими методами. Материал адресован закупщикам, руководителям сервисных служб и техническим специалистам, которые отвечают за качество ремонта и подбирают материалы для восстановительных работ.
Подготовка превентора к восстановлению: разборка и первичная очистка
Восстановление начинается с тщательной разборки и диагностики.
Превентор отводят в ремонтную мастерскую, обеспечивают отсутствие циркуляции промывочной жидкости через его полость, снимают крышки и отсоединяют гидравлические штуцеры и приводы. После этого плашки выводят в крайнее открытое положение, вынимают из корпуса и готовят все узлы к извлечению грузоподъемным устройством.
На этапе первичной очистки удаляют остатки буровой жидкости, соли, органические отложения и старую смазку. Для очистки используют горячую воду с моющими растворами или органические растворители в зависимости от загрязнения. После промывки детали высушивают и осматривают под ярким светом, выявляя видимые трещины, сколы покрытия, коррозию и механический износ.
Визуальный осмотр позволяет сразу заложить в смету замену компонентов: резиновых манжет, уплотнительных колец, прокладок, износившихся стальных вкладышей плашек. Важно, что поврежденные резиновые элементы и металлические детали с заметной коррозией или механическими дефектами не восстанавливаются - они заменяются на новые. Это главное правило, которое обеспечивает предсказуемый результат.
Пескоструйная обработка и подготовка поверхности металлических деталей
После визуальной сортировки детали, подлежащие восстановлению, поступают на пескоструйную обработку.
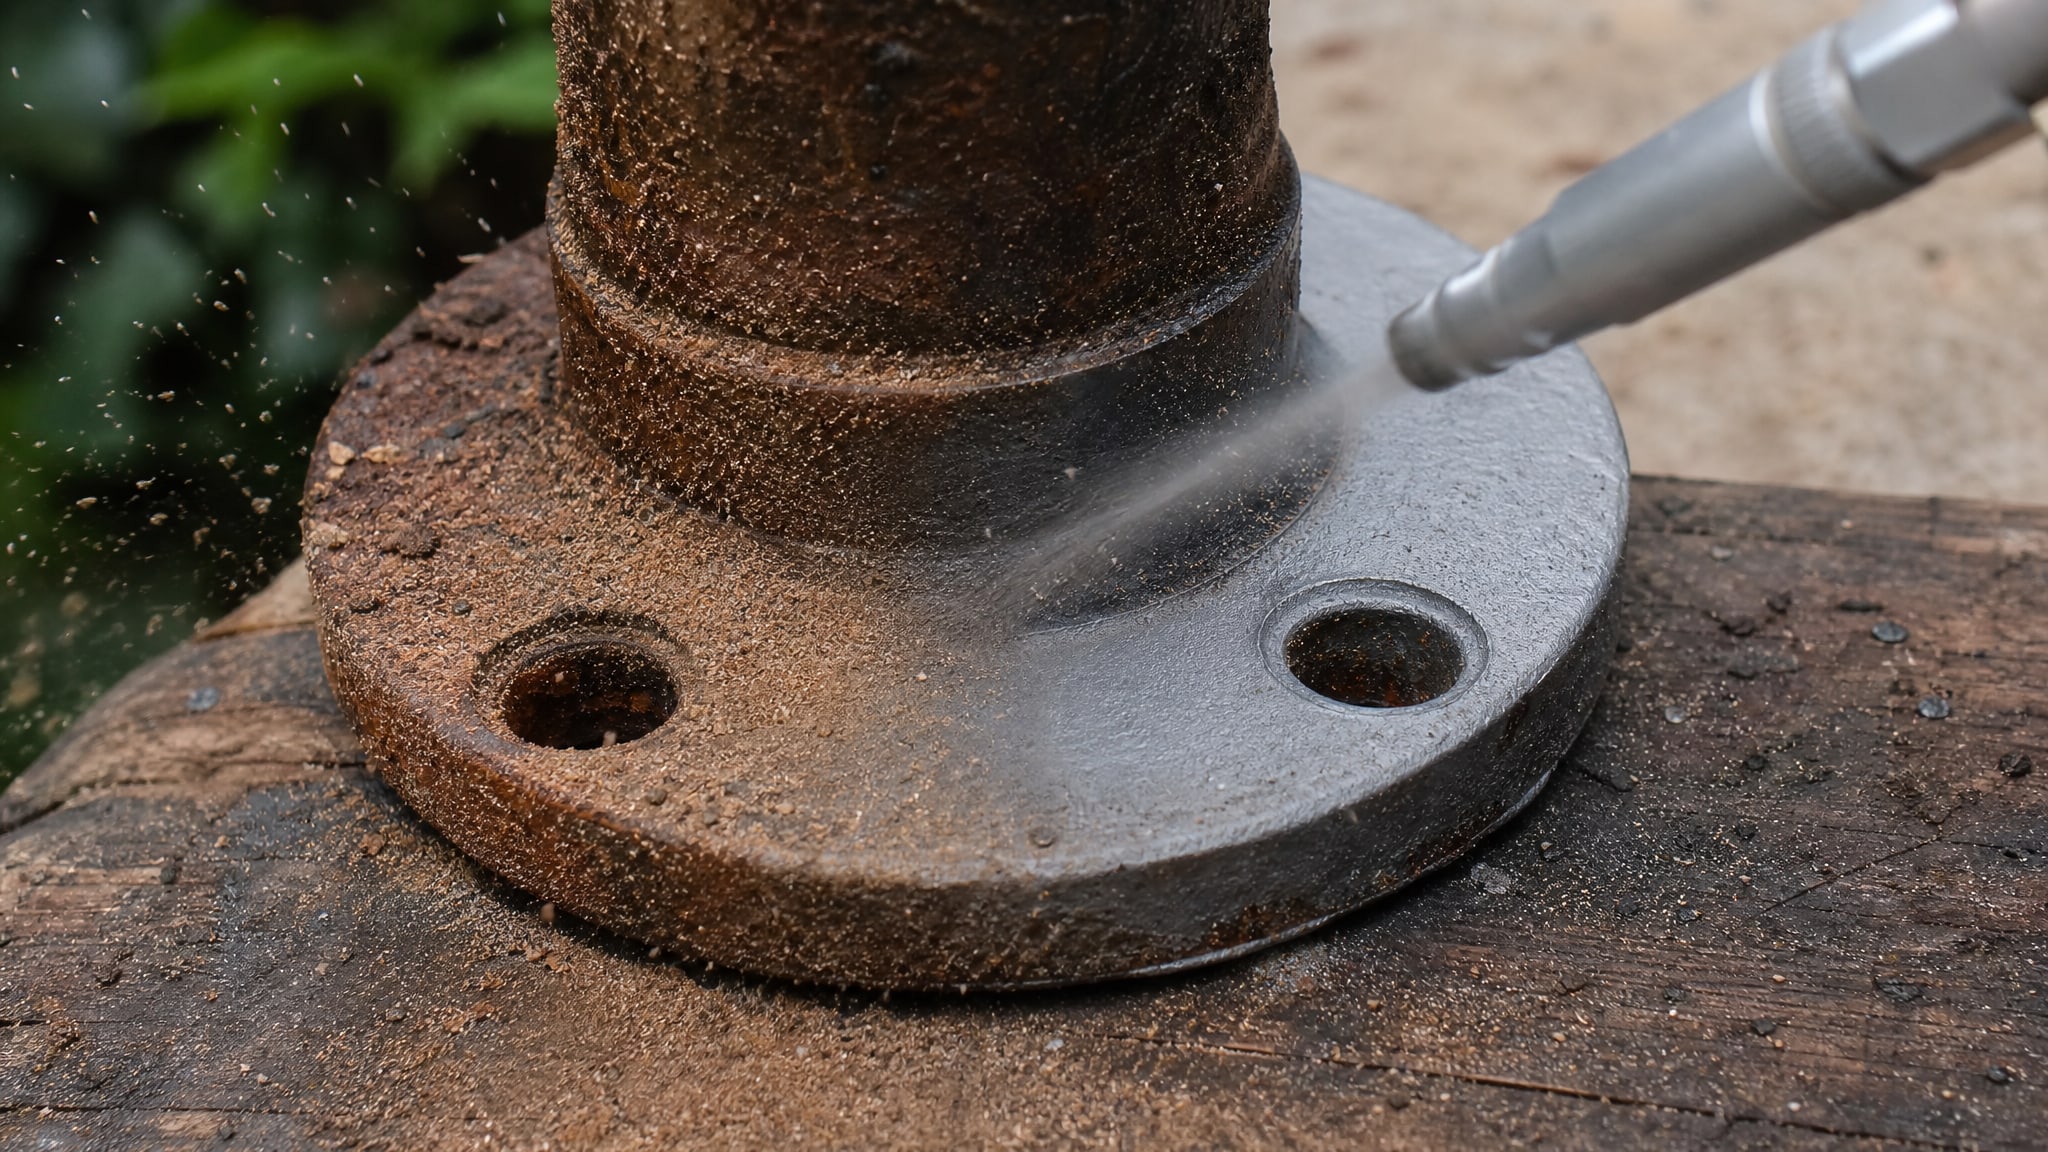
Этот этап критичен: удаляются окалина, ржавчина, старое покрытие и загрязнения с поверхности корпуса, плашек, фланцев и штоков.
При пескоструйной обработке используют кварцевый песок фракции 0,5–2,0 мм под давлением 5–7 бар. Поверхность доводят до шероховатости Ra 3,2–6,3 мкм - такой профиль обеспечивает адгезию для последующих защитных покрытий. Обработку проводят под углом 45–60° к поверхности детали, поддерживая расстояние 150–200 мм от сопла.
После пескоструйной обработки детали сразу же протирают сухой чистой тряпкой, удаляя песчаную пыль и микрочастицы абразива. Промедление здесь опасно: оголенная металлическая поверхность быстро окисляется, особенно при повышенной влажности. Если до нанесения покрытия прошло более 8 часов, поверхность переоксидируется и требует повторной обработки. Поэтому пескоструйную подготовку синхронизируют с нанесением защитного слоя.
Замена изношенных элементов и сборка узлов
На этом этапе все резиновые уплотнения - манжеты, кольца, прокладки - заменяются на новые, соответствующие спецификации производителя превентора и условиям скважины.
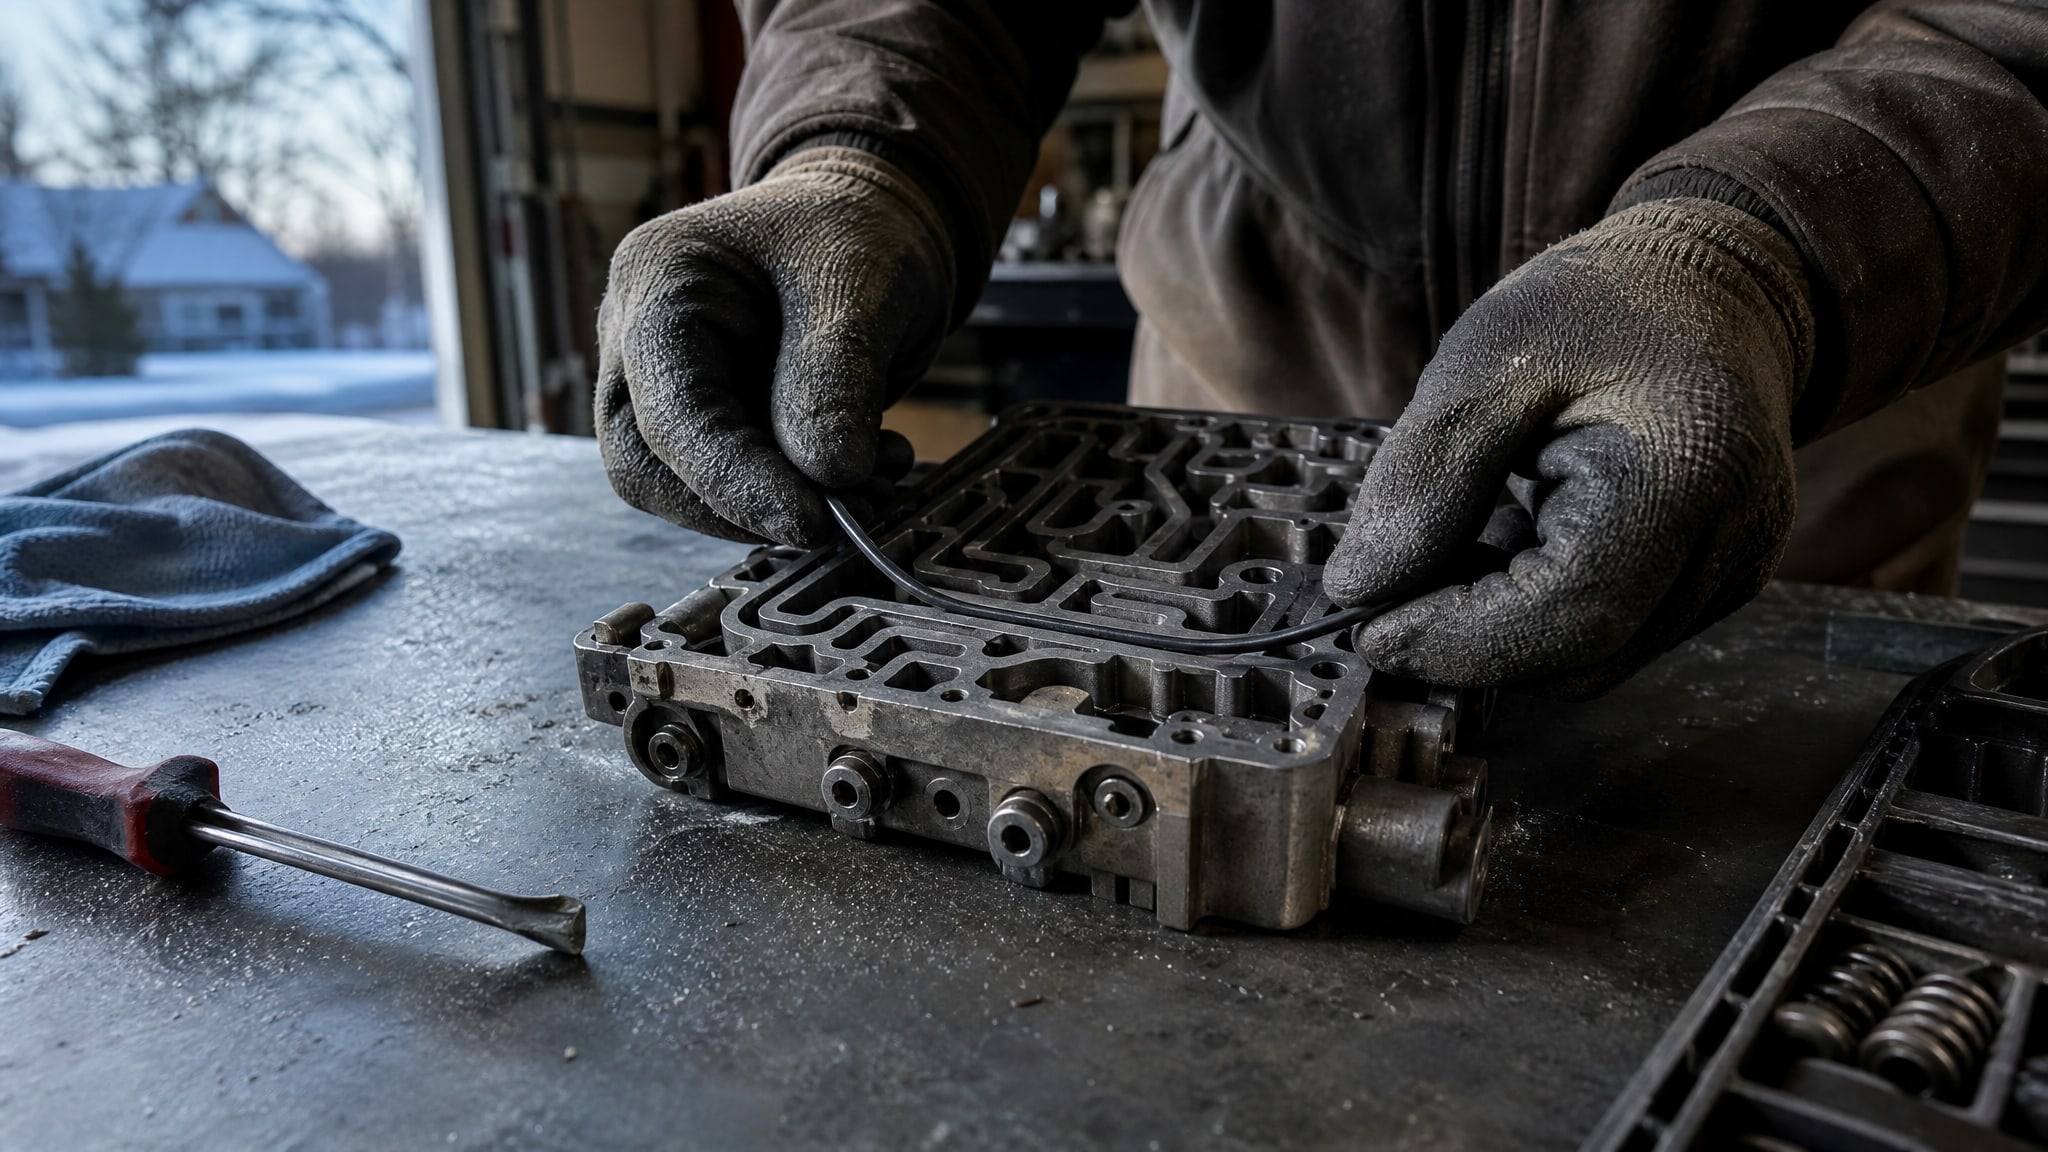
Резина, которая находилась в контакте с буровой жидкостью, теплом и давлением, теряет эластичность и становится источником микротечей. Оставить старое уплотнение «в целях экономии» - означает гарантировать потерю герметичности через несколько месяцев эксплуатации.
Металлические детали - стальные вкладыши плашек, штоки, втулки гидроцилиндров - проверяют на предмет остаточного износа. Даже если деталь внешне целая, но ее внутренние размеры вышли за допуск, ее заменяют. Сборку ведут в чистом помещении (не на открытой площадке), соблюдая очередность затяжки крепежа и момента затяжки согласно чертежам.
После сборки корпус испытывают максимальным рабочим давлением, а гидросистему - давлением, превышающим рабочее в 1,5 раза. Это промежуточное тестирование выявляет неправильную сборку или неполадки уплотнений еще до нанесения защитного покрытия.
Нанесение защитных покрытий и фосфатирование
Защитное покрытие - барьер против коррозии, фреттинга и холодного пуска.
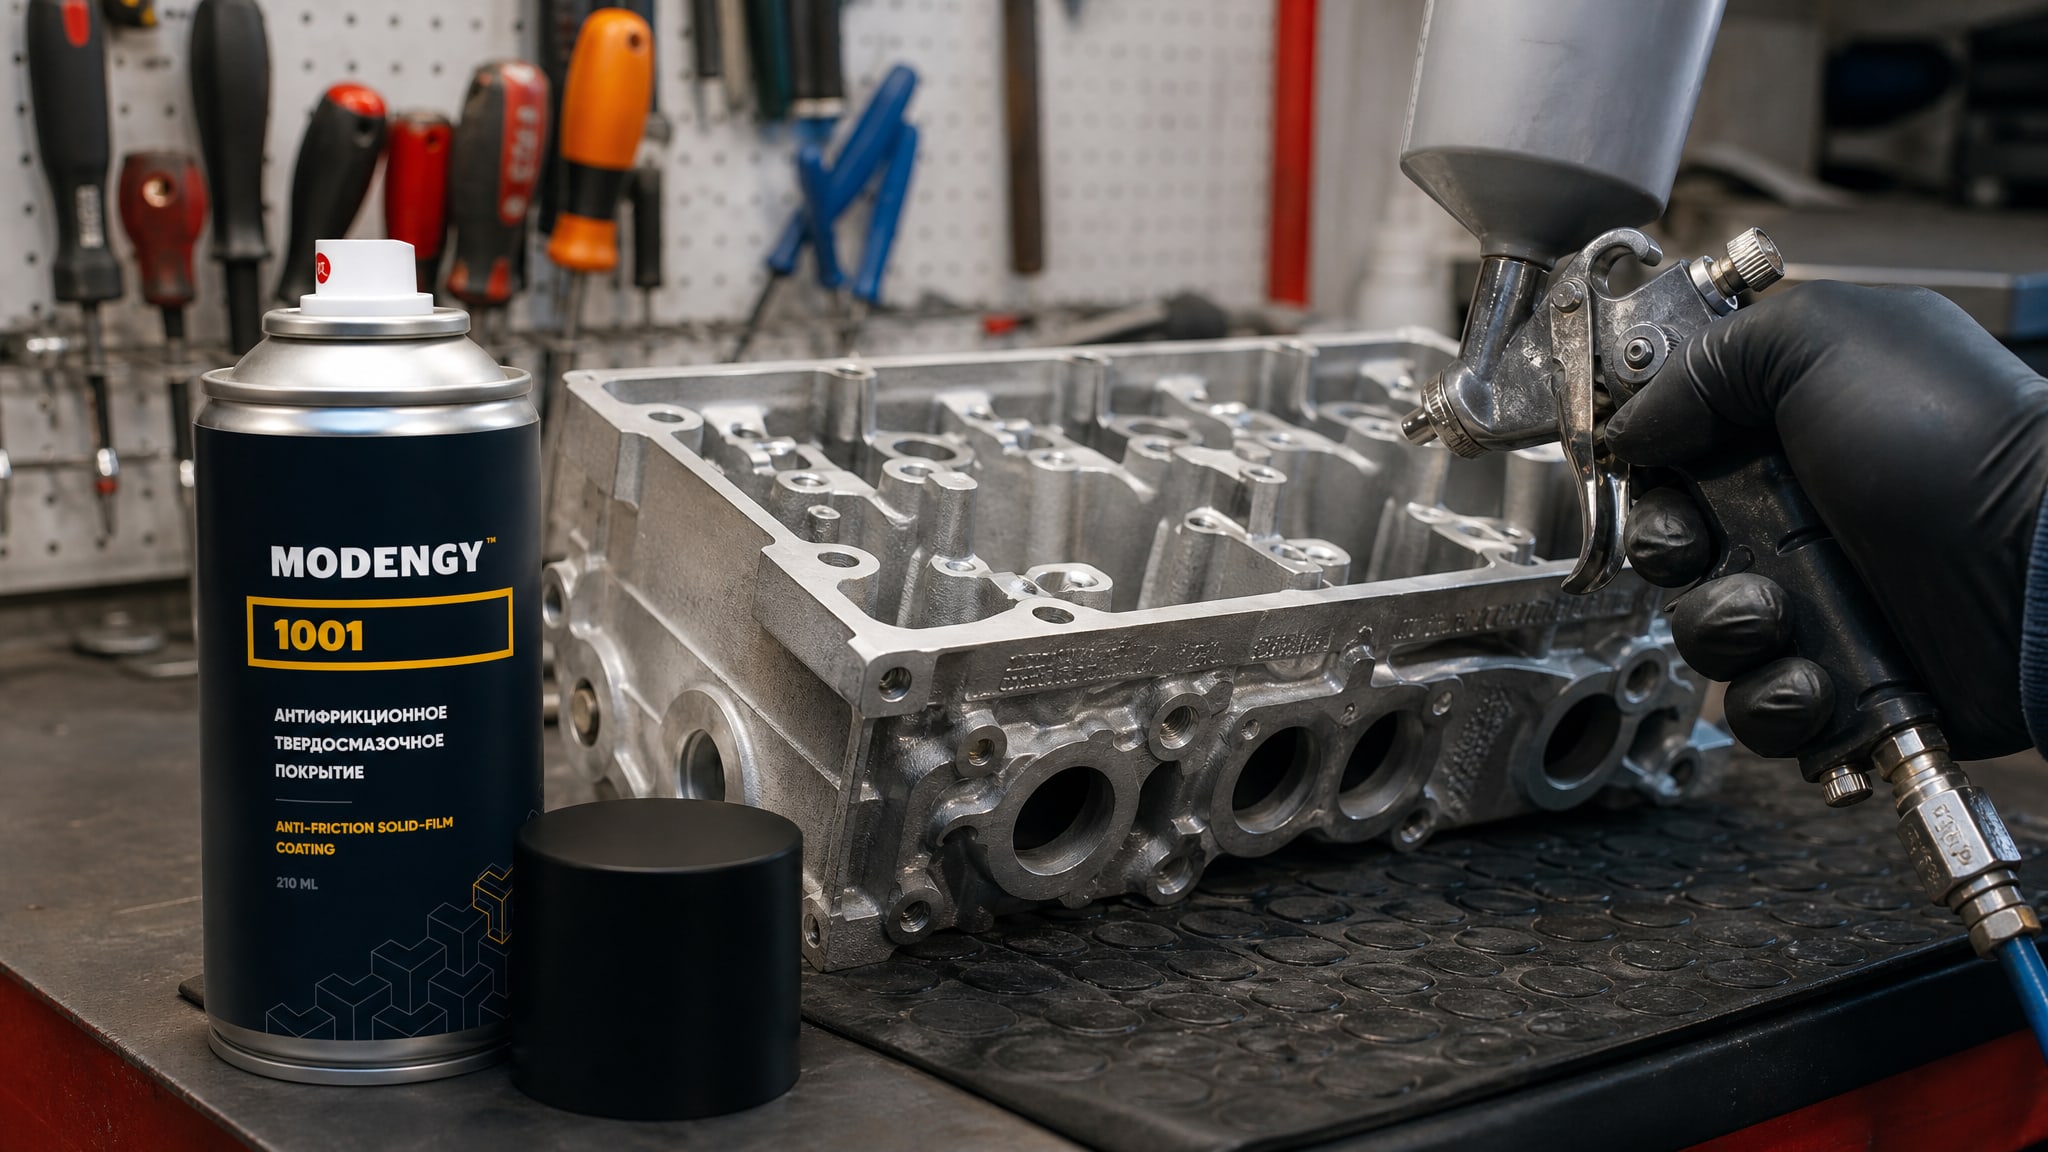
После пескоструйной подготовки на очищенную поверхность наносят грунтовку (обычно эпоксидную) толщиной 50–80 мкм, а затем финишное покрытие.
Для превенторов, эксплуатируемых в условиях с содержанием сероводорода и углекислого газа, часто применяют фосфатирование - химическое покрытие, которое создает микроскопический слой фосфатов железа и цинка. Фосфатирование проводят погружением детали в раствор фосфатирующего реагента при температуре 40–60 °C в течение 5–15 минут. Толщина фосфатного слоя составляет 5–25 мкм. Такое покрытие улучшает адгезию эпоксидной краски, снижает риск подпленочной коррозии и продлевает срок службы детали.
Для защиты деталей превентора от коррозии и износа после восстановления в условиях повышенного трения и вибрации применяют твердосмазочные покрытия. Например, MODENGY 1001 образует плотный антифрикционный слой, который работает в диапазоне температур от минус 30 °C до плюс 400 °C, снижает коэффициент трения и предотвращает задиры при холодном пуске. Такие покрытия особенно востребованы на направляющих плашек, штоках и местах сопряжения, где смазка может быть вымыта буровой жидкостью.
После нанесения основного покрытия детали сушат при комнатной температуре (20–25 °C) не менее 24 часов, а затем в сушильной камере при 60 °C - еще 2 часа. Полная полимеризация эпоксидного слоя завершается через 7 суток.
Многоступенчатый контроль качества и опрессовка
После сборки превентор проходит серию испытаний.
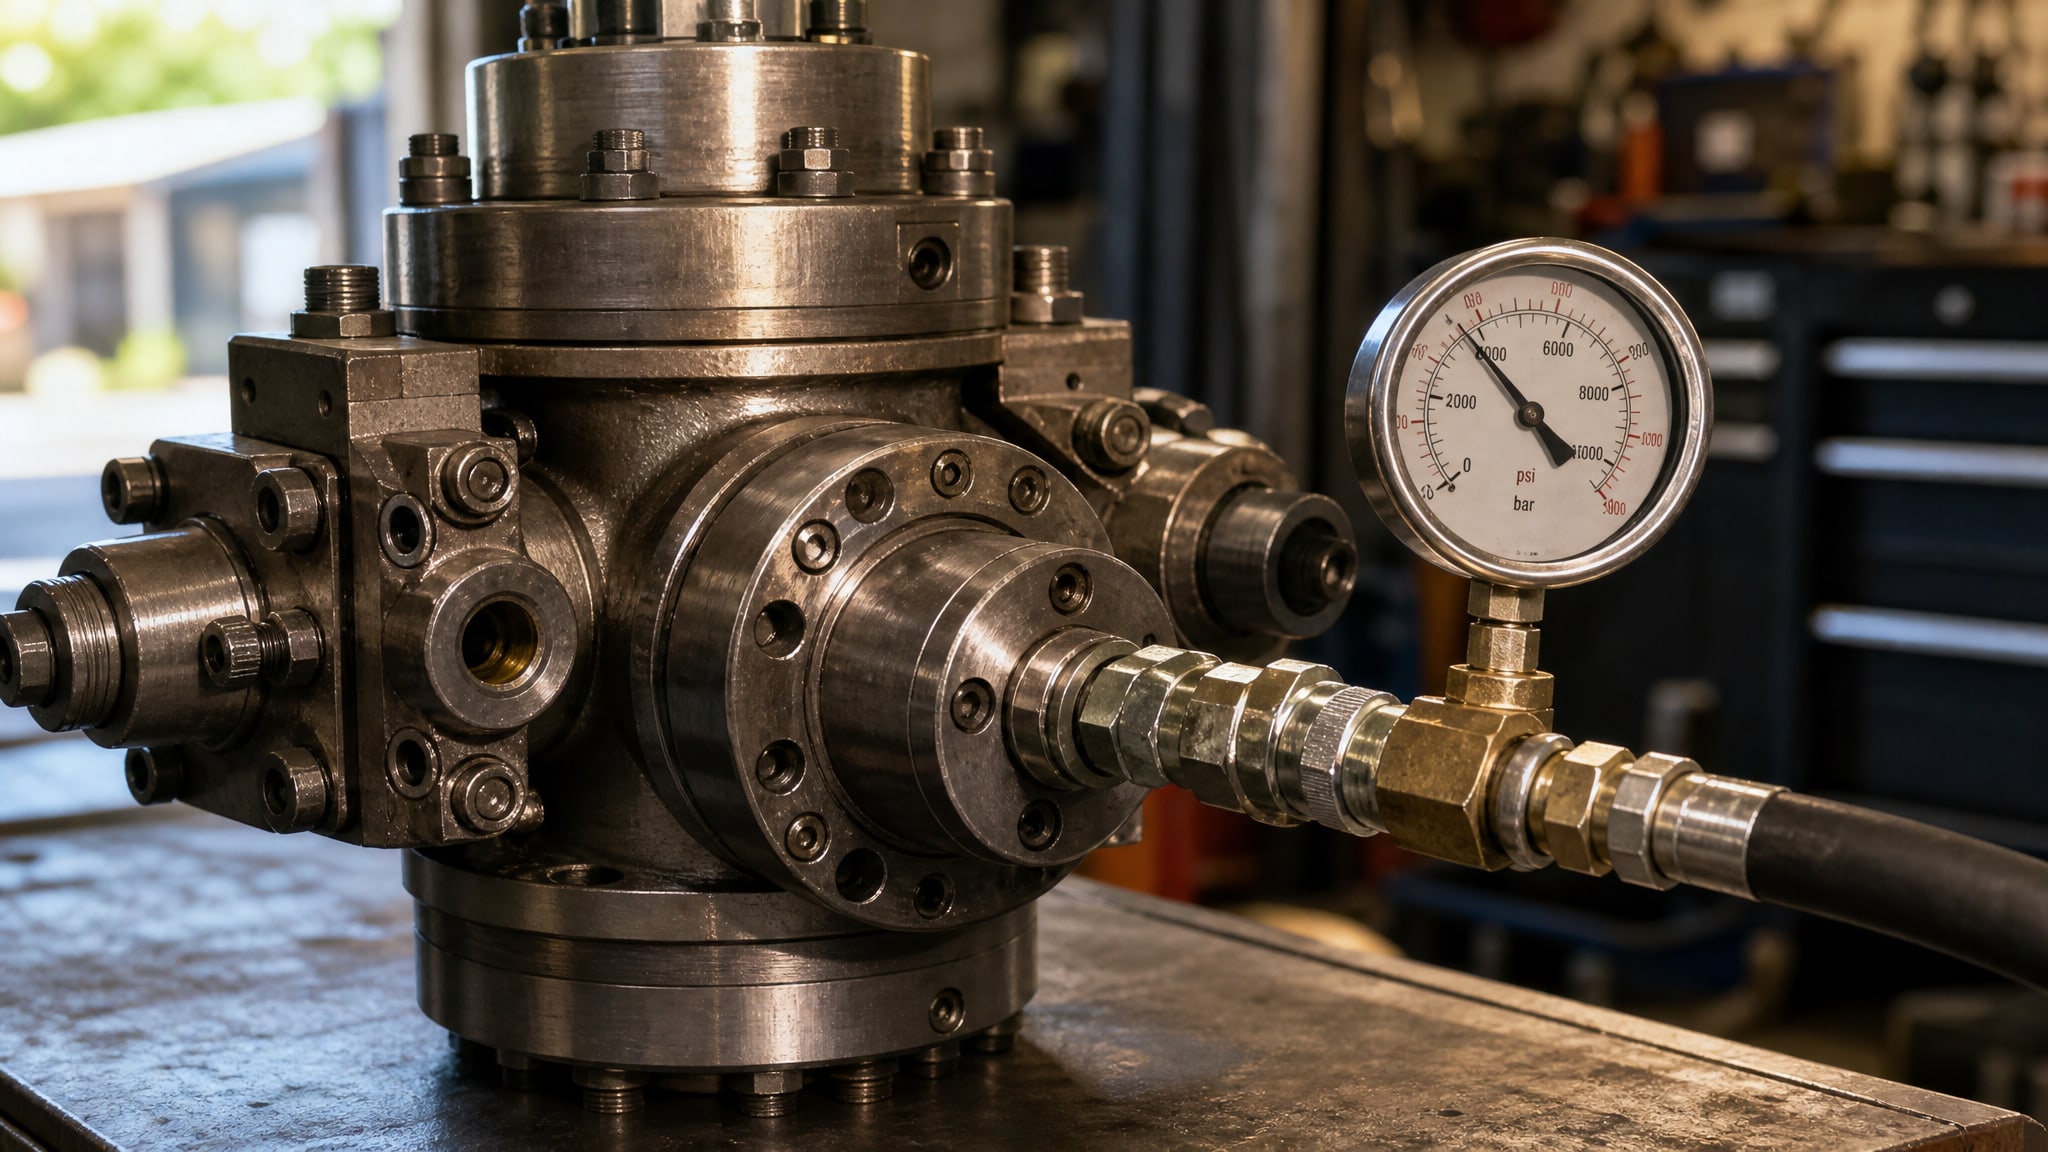
Первое - опрессовка (гидравлическое испытание под давлением): полость превентора заполняют рабочей жидкостью, плашки закрывают, а затем подают пробное давление согласно нормативам. Давление выдерживают не менее 10 минут, внимательно наблюдая за манометром. Если давление упало, значит, где-то есть утечка - герметичность не обеспечена.
Опрессовка - обязательная операция после монтажа, после ремонта, после замены плашек, после замены уплотнений и перед ответственными технологическими операциями скважины. Если превентор был отремонтирован, опрессовку повторяют каждые 6 месяцев во время планового техническое обслуживания.
Параллельно проводят тест на герметичность - детальную проверку каждого канала и фланцевого соединения с использованием мыльного раствора. Для вращающегося превентора дополнительно проверяют легкость вращения ствола - он должен вращаться свободно, без заклиниваний.
Раз в год, а при подозрении на внутренние дефекты - чаще, превентор подвергают дефектоскопии неразрушающими методами. Используют магнитопорошковый, капиллярный и ультразвуковой методы для выявления микротрещин, усталостных повреждений и расслаивания в теле корпуса и фланцев. Результаты дефектоскопии определяют, может ли превентор вернуться в эксплуатацию или требует повторного ремонта и углубленной диагностики.
Смазка и финальная подготовка к отправке
После испытаний в соответствии с картой смазывания производителя все подвижные узлы - сочленения плашек, валики направляющих, шарниры приводов - получают свежую смазку.
При выборе смазочного материала учитывают температурный режим скважины, содержание в буровой жидкости H₂S и CO₂ (кислые среды требуют масел и смазок с высокой деэмульгируемостью и коррозионной стабильностью), а также механические нагрузки.
Затем проверяют все фланцевые соединения, убеждаются в целостности прокладок, затягивают крепеж согласно технической документации. Превентор упаковывают в деревянный ящик с амортизирующим материалом, проводят финальный осмотр документации (сертификаты соответствия, протоколы испытаний, акт о проведенном ремонте) и отправляют заказчику с сопроводительной карточкой товара, на которой указаны дата ремонта, номер превентора, перечень замененных деталей и результаты всех испытаний.
Часто задаваемые вопросы
Почему все резиновые уплотнения нужно менять, а не оставлять, если они выглядят целыми?
Резина, находившаяся под давлением, в контакте с буровой жидкостью и перепадами температур, теряет эластичность и микроскопическую целостность. Старое уплотнение может удерживать давление неделю или месяц, но затем начнется микротечь. Замена - единственный способ гарантировать герметичность на весь запланированный цикл эксплуатации.
Сколько времени занимает полное восстановление превентора?
При наличии готовых запчастей полный цикл занимает 5–7 рабочих дней. Разборка и очистка -1 день, пескоструйная обработка и покрытие -2–3 дня, сборка и испытания -1–2 дня, полимеризация покрытия -7 суток параллельно. Если нужна замена редких деталей, сроки увеличиваются на время поставки.
Зачем нужна дефектоскопия, если опрессовка показала герметичность?
Опрессовка проверяет герметичность, но не видит микротрещин внутри металла корпуса или в зоне сварных швов. Ультразвуковой и магнитопорошковый методы выявляют усталостные дефекты, которые могут привести к разрушению под циклической нагрузкой. Это страховка от внезапного отказа на скважине.
Какое давление используется при пескоструйной обработке превентора?
Стандартное давление -5–7 бар. Более высокое давление может деформировать тонкие элементы (манжеты каналов, грани резьбовых отверстий), более низкое - неэффективно удаляет окалину. Выбор абразива (фракция 0,5–2,0 мм кварцевого песка) и расстояние от сопла (150–200 мм) так же критичны, как и давление.
Как часто нужно проводить опрессовку превентора в эксплуатации?
Согласно нормативам, опрессовка обязательна каждые 6 месяцев во время планового техническое обслуживания, а также перед началом ответственной технологической операции (например, перед спуском обсадных труб). Если превентор прошел ремонт или была произведена замена плашек, опрессовка повторяется немедленно перед установкой оборудования на скважину.
Заключение
Восстановление превентора - это не простая «чистка и сборка», а точная технологическая цепочка, в которой каждый этап имеет назначение и проверяемый результат. От пескоструйной подготовки поверхности через фосфатирование и нанесение защитных покрытий, от обязательной замены уплотнений и поврежденных деталей, к многоступенчатому контролю - все это обеспечивает надежность оборудования и снижает риск аварийного отказа на скважине.
Если вы отвечаете за сервис и выбираете подрядчика для восстановления превентора, проверьте, соблюдает ли он все эти этапы и требует ли протоколы опрессовки, результаты дефектоскопии и сертификаты на использованные материалы. Это гарантирует, что отремонтированное оборудование вернется в работу не «как новое», а с предсказуемыми параметрами, на которые можно положиться.