Вырубные прокладки из паронита, резины и картона требуют периодической замены, особенно на газопроводах и при работе в условиях высоких температур и давления. Анаэробные герметики предлагают альтернативу: они полимеризуются без доступа кислорода прямо в зазоре между металлическими фланцами, формируя герметичное соединение без физической прокладки. Однако такая замена возможна не всегда - нужно учитывать жесткость конструкции, величину зазора, температурный режим и возможность демонтажа. Статья поможет инженерам и снабженцам понять, когда герметик действительно заменяет прокладку, как правильно его наносить и какие ошибки приводят к утечкам и засорам.
Переход с вырубных прокладок на жидкие герметики экономит время на сборке-разборке узлов и упрощает логистику малогабаритных фланцевых соединений. Но это требует пересмотра подхода к подготовке поверхностей, контролю зазоров и времени отверждения.
Когда герметик может заменить прокладку
Анаэробные герметики подходят только для определенных типов фланцевых соединений.
Главное условие - жесткость. На жестких металлических фланцах с хорошо обработанной геометрией и малым зазором герметик работает надежно. Если конструкция допускает небольшое смещение, вибрирует или испытывает циклические нагрузки, замена невозможна.
Герметик заполняет пространство между металлами, исключив воздух. Полимеризация происходит именно там, где ее нужно: в микроскопических неровностях и зазоре фланца. Поэтому жидкая прокладка может служить заменой для соединений, которые раньше держались на картонных, резиновых, бумажных, силиконовых или пробковых прокладках.
Однако замена невозможна, если фланцевое соединение: - нежесткое и может деформироваться при монтаже или работе; - подвергается вибрации или частым циклам сборки-разборки; - требует частого демонтажа для техническою обслуживания; - имеет канавки или сквозные отверстия, куда может попасть герметик.
Прежде всего нужно проверить конструктивную документацию: допускает ли она отказ от прокладки. Если инженерные расчеты фланца предполагают именно твердую прокладку с определенным модулем упругости, переход на жидкий герметик может нарушить уплотнение.
Подготовка фланцевых поверхностей
Герметизация без прокладок начинается не с нанесения состава, а с очистки.
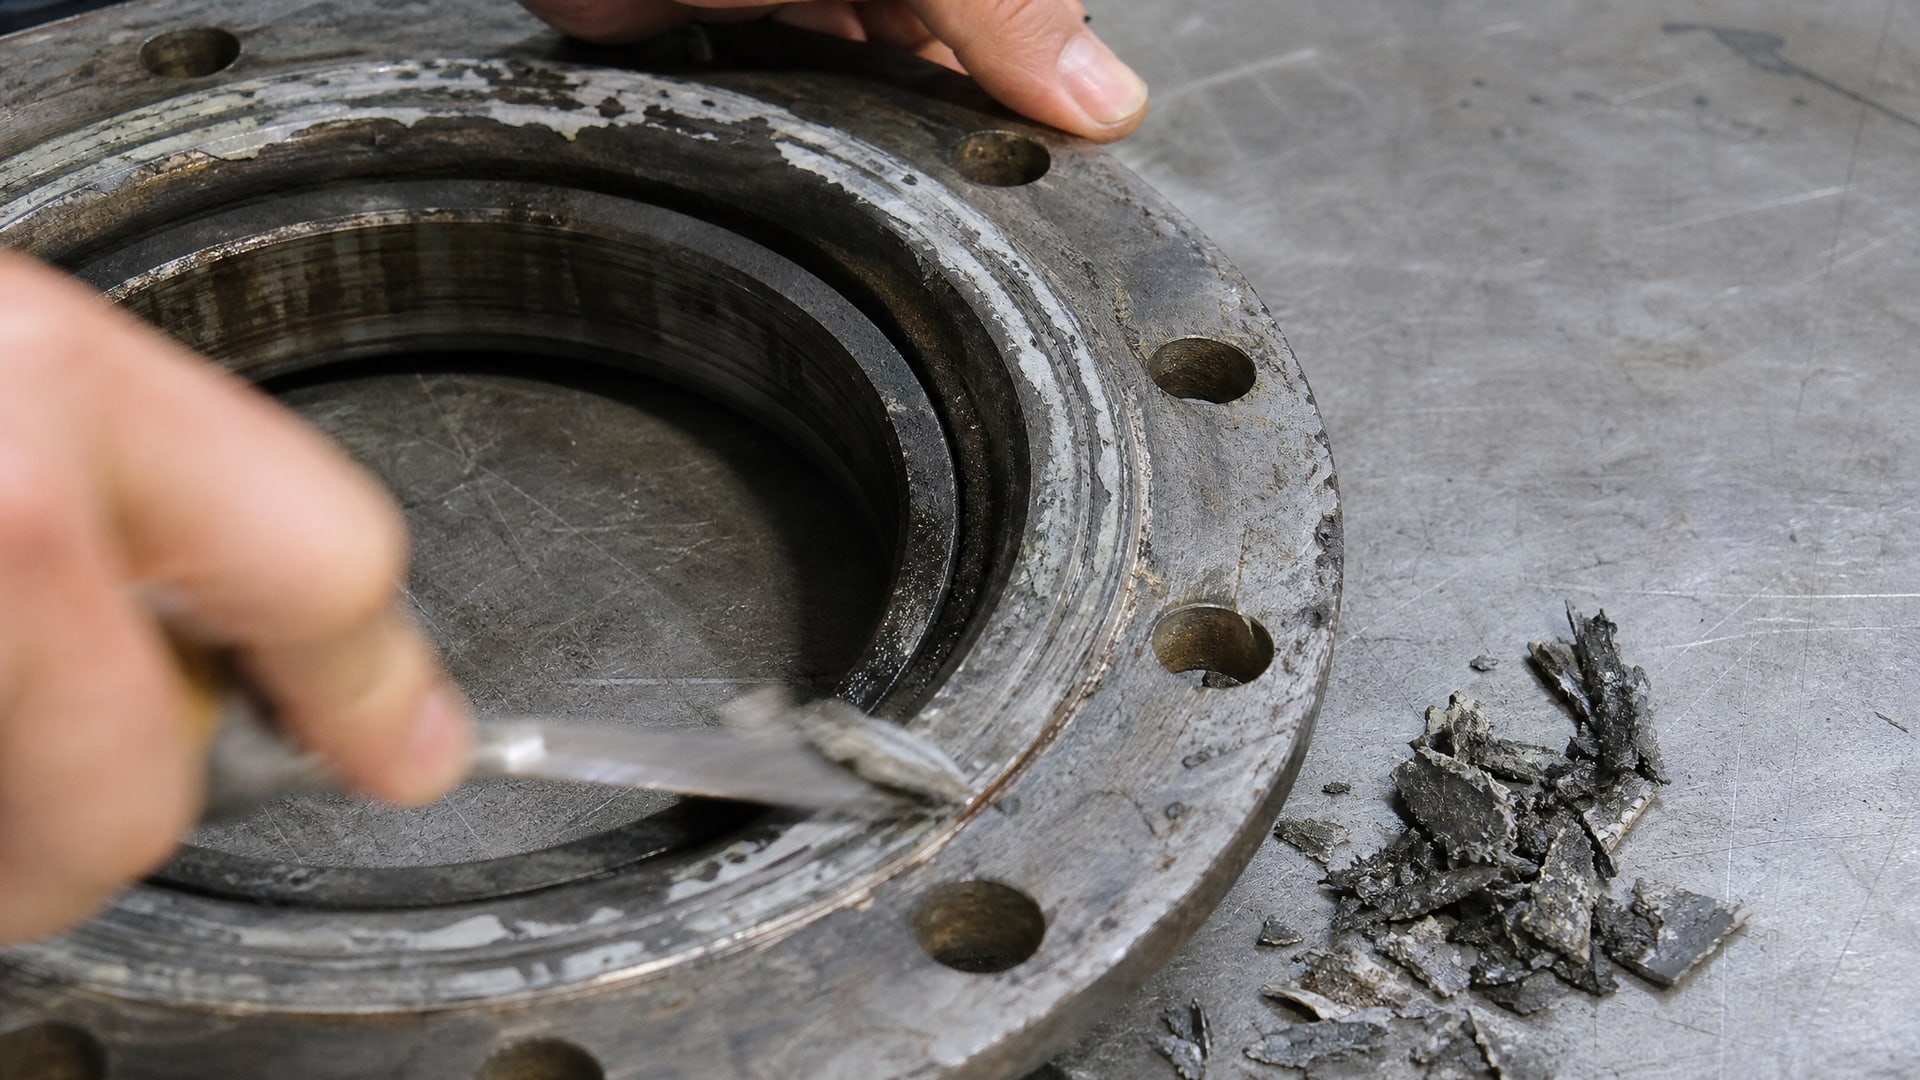
Это ключевой этап, который часто делают небрежно. Любые загрязнения - старый герметик, нагар, окислы, пыль - нарушают адгезию нового состава и становятся каналами утечки.
Типичный цикл подготовки: - снимают старый герметик и прокладку механически или растворителем; - удаляют заусенцы и окислы наждачной бумагой (не царапая само тело фланца); - обезжиривают поверхность очищающим средством или ацетоном; - протирают чистой тряпкой без ворса; - проверяют геометрию фланца - она должна быть плоской, без выпуклостей или вогнутостей более чем на доли миллиметра.
Если поверхность шероховатая, герметик будет впитываться неравномерно. Если на ней остался налет или ржавчина, герметик не будет прилипать. Многие неудачи с фланцевыми герметиками происходят именно потому, что подготовку провели спешно.
При низких температурах окружающей среды рекомендуется подогреть деталь перед нанесением - это ускорит отверждение герметика и улучшит его текучесть. Если допуск позволяет, для ускорения полимеризации применяют специальный активатор, который наносят тонким слоем на одну из поверхностей перед герметиком.
Размер зазора и выбор состава
Один из самых частых вопросов: какой зазор допустим для фланцевого герметика?
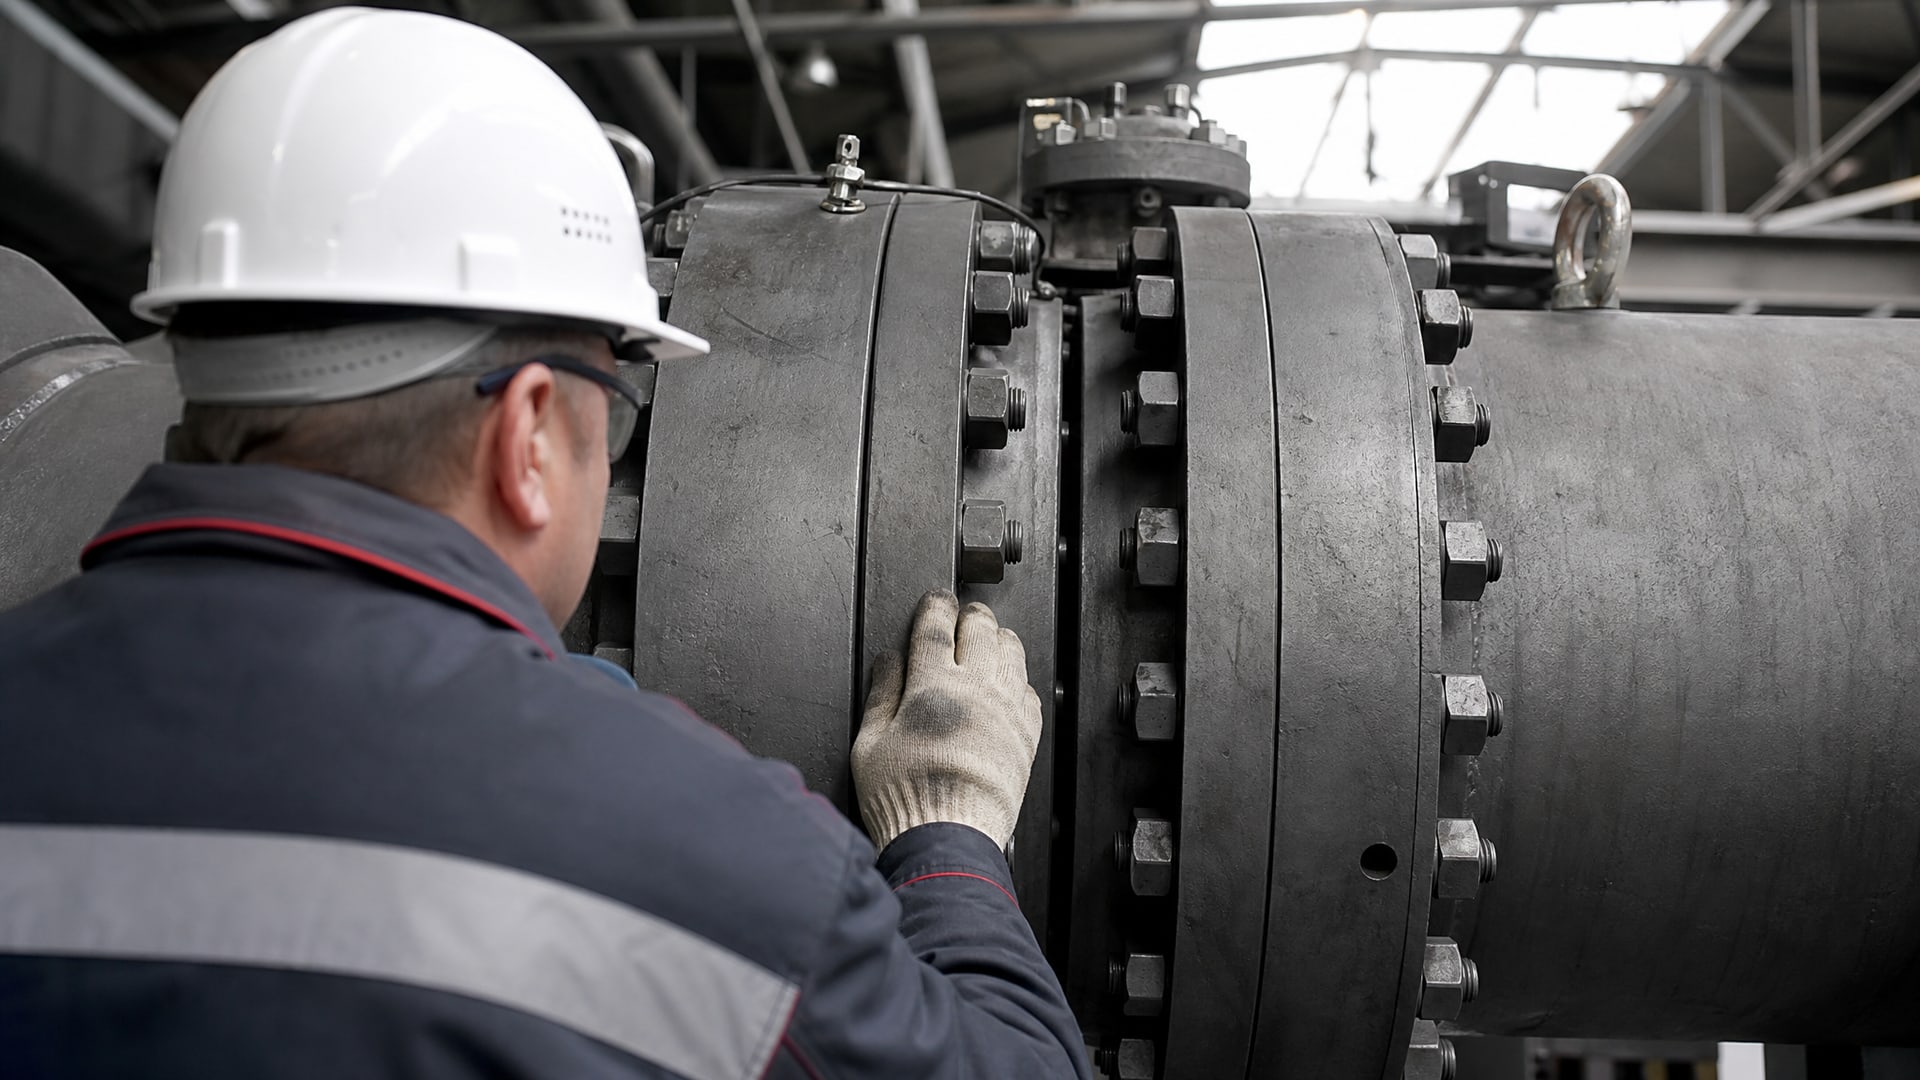
Стандартные составы рассчитаны на зазоры 0,25–0,3 мм. При зазоре до 0,5 мм они работают, но герметизирующая способность снижается. Если промежуток превышает 0,5–1 мм, нужны специальные герметики с повышенной заполняющей способностью, иначе состав просто вытечет.
Как измерить зазор фланца? Можно использовать щупы или тонкую проволоку. Прижмите фланцы с предусмотренным крутящим моментом и попытайтесь вставить щуп - он покажет реальный зазор в рабочих условиях. Если зазор переменный (края то плотнее, то слабее), это признак деформации фланца и повод для детального осмотра.
Когда фланцевое соединение имеет ступенчатую геометрию или канавки, герметик может заполнить их неполностью или, наоборот, попасть туда в избытке. В таких случаях либо выбирают состав с иной вязкостью, либо механически ограничивают область нанесения (например, проклеивают канавку малярной лентой перед нанесением герметика).
Правильное нанесение герметика на фланец
Техника нанесения определяет качество герметизации.
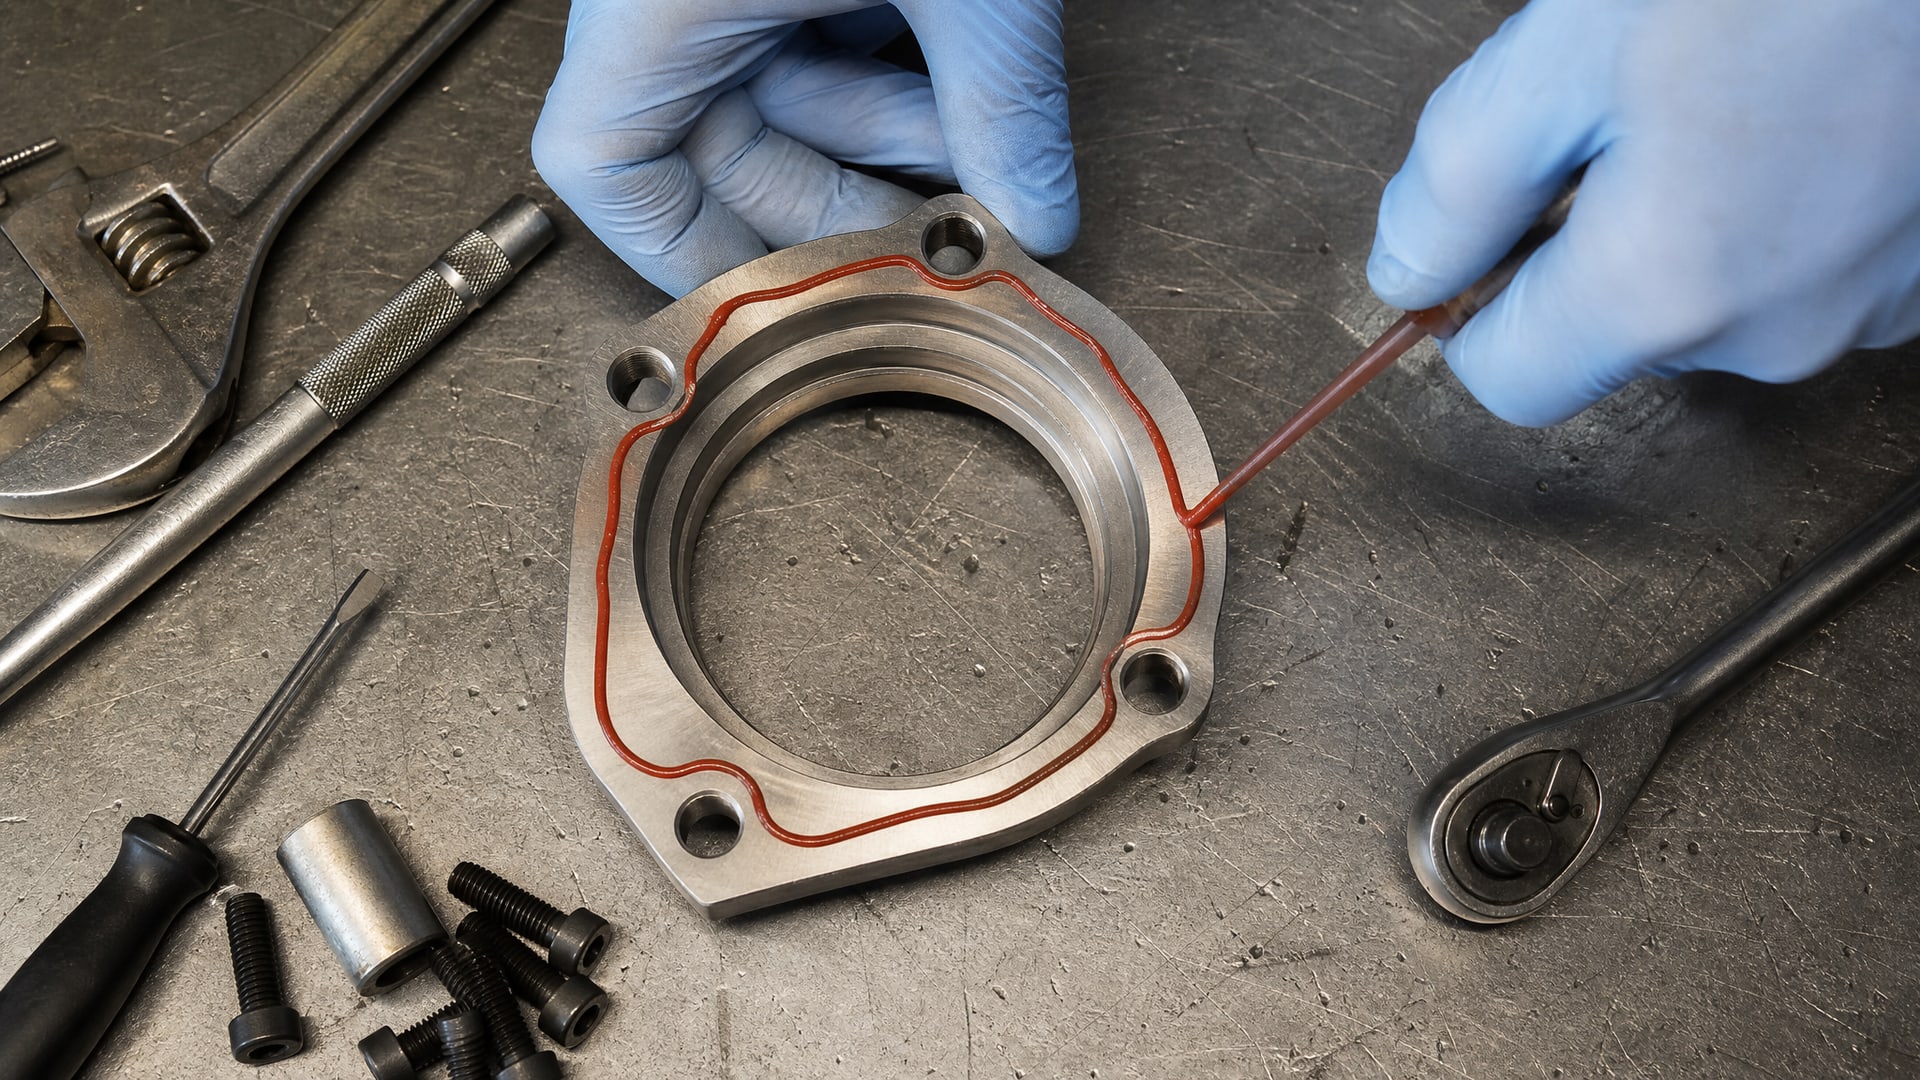
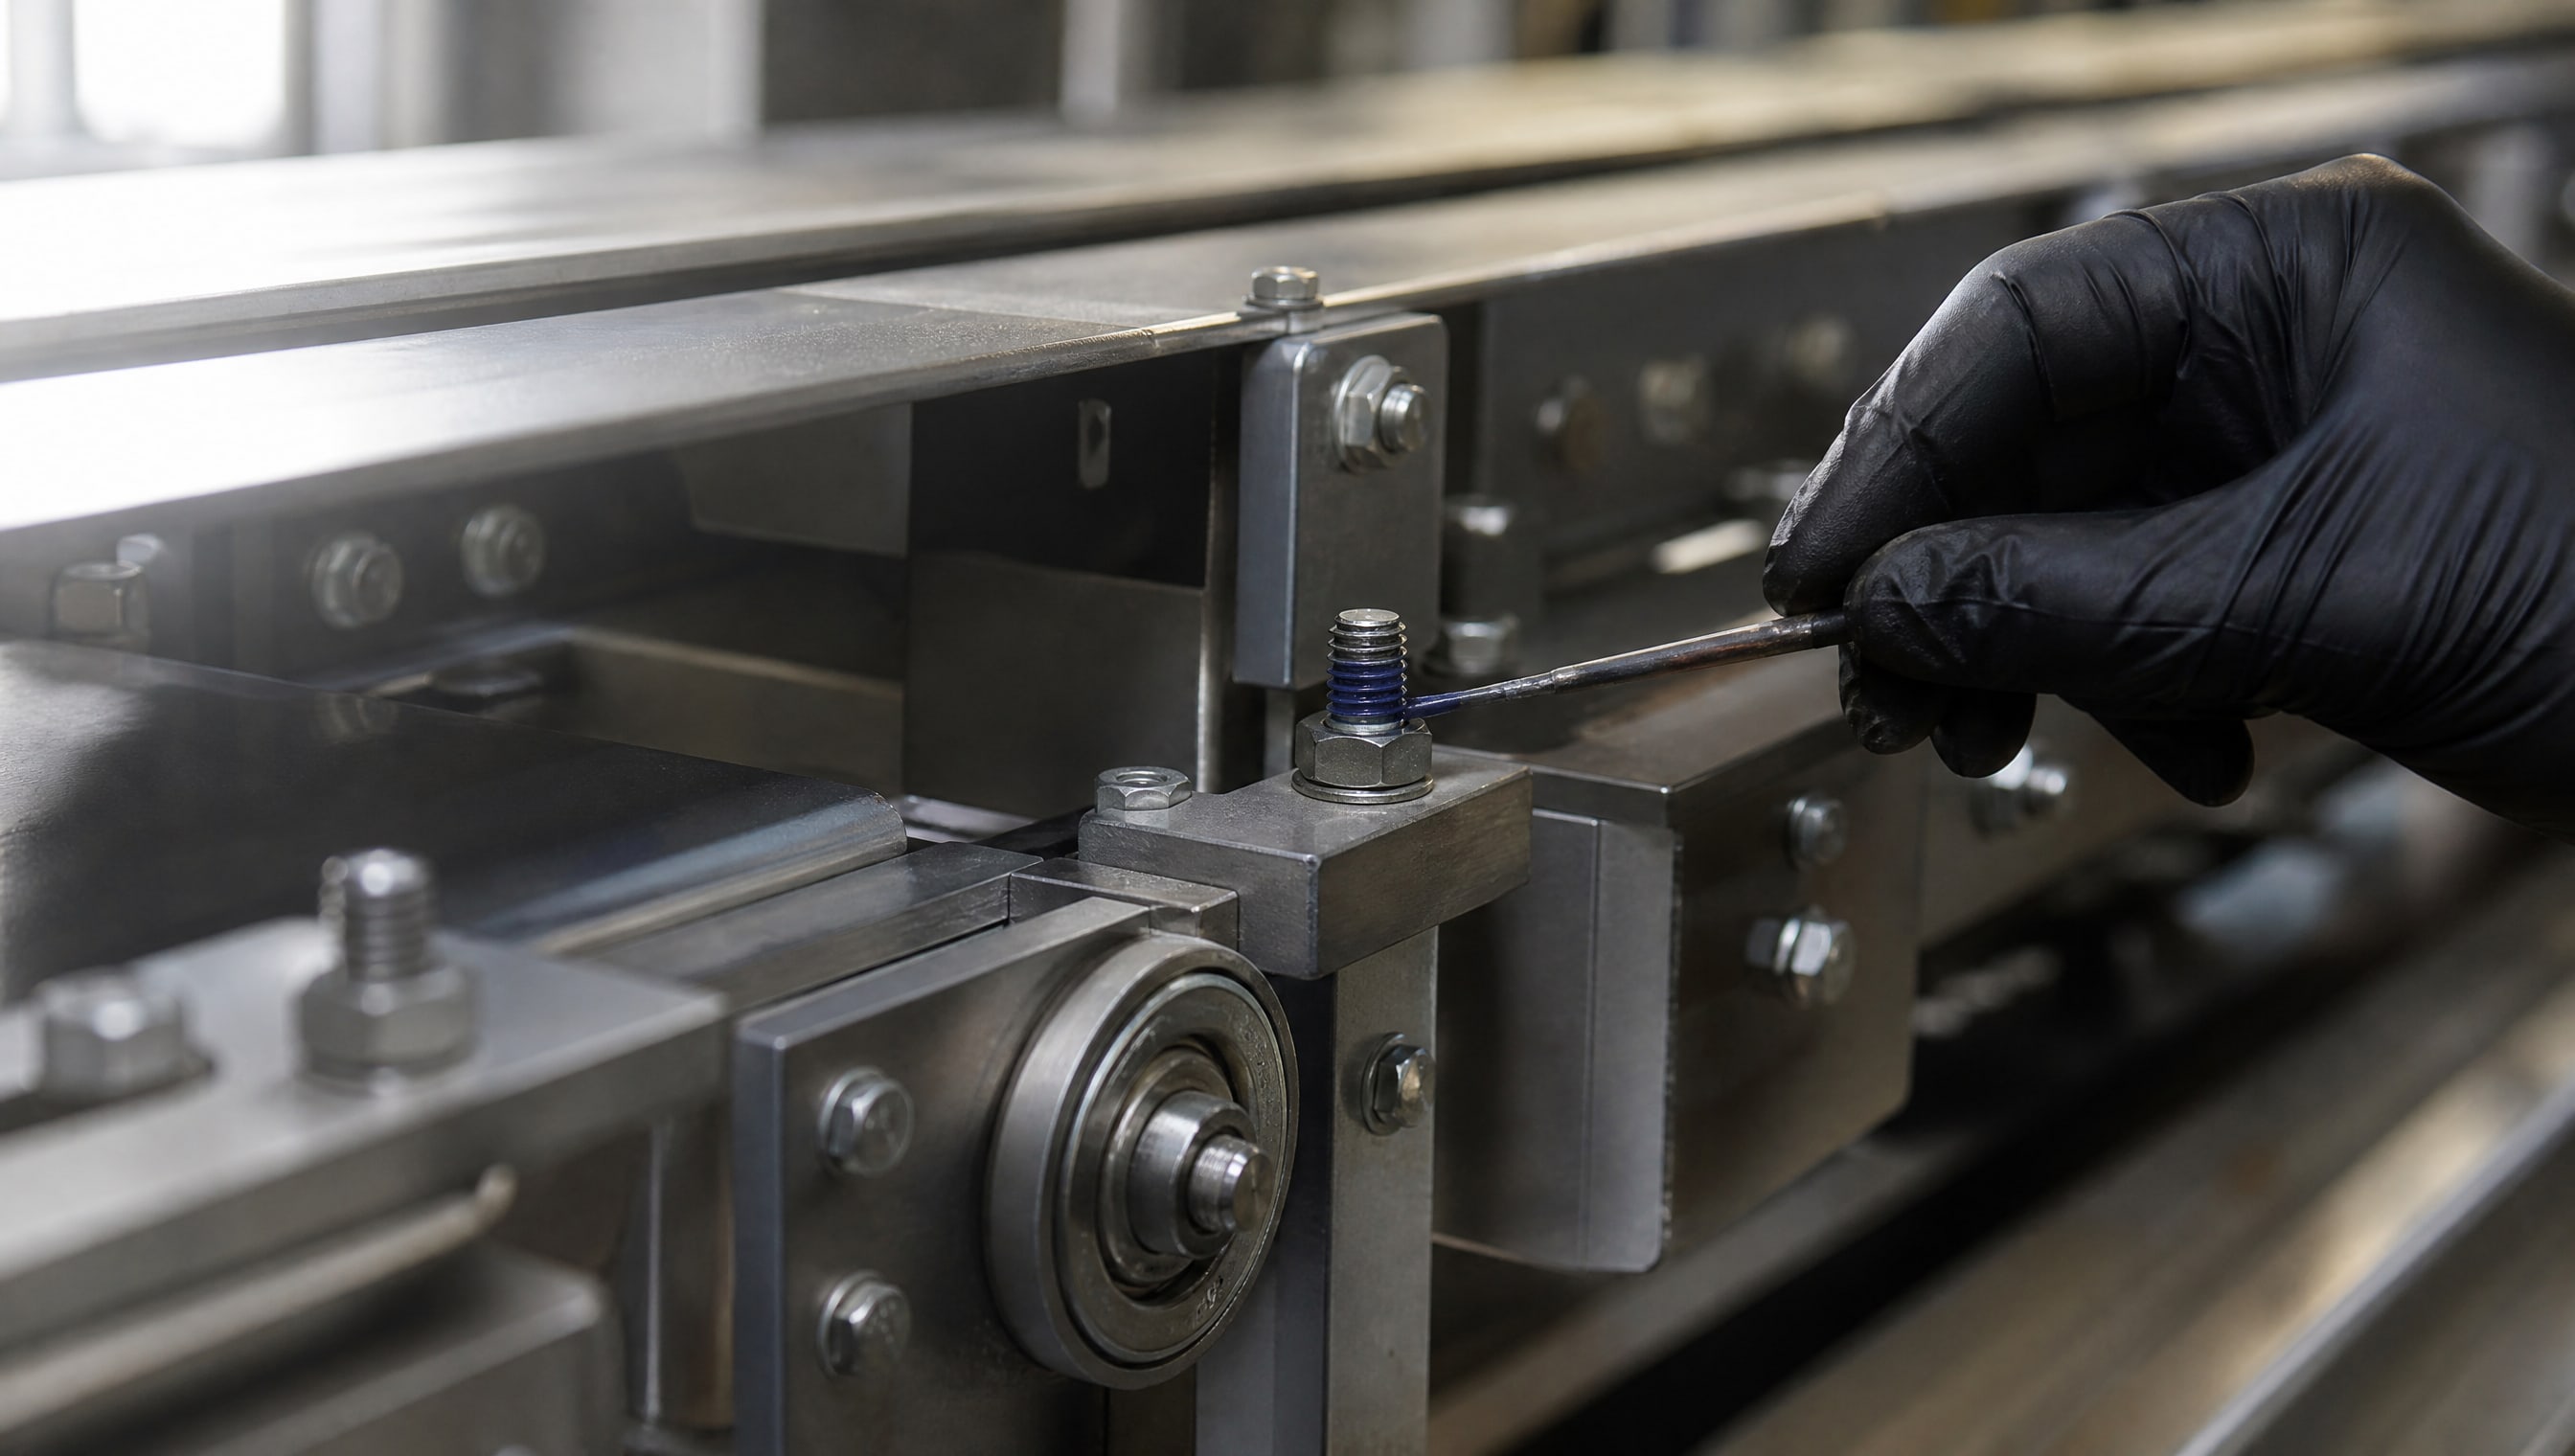
Герметик следует наносить непрерывным тонким слоем по контуру фланца, без разрывов. Слой должен быть одной толщины - не толще 0,5–1 мм, чтобы он полностью полимеризовался и не оставлял подпечатков на деталях.
Многие мастера допускают ошибку, нанося толстый слой «для надежности». Избыток герметика не повышает герметичность, а создает три проблемы: во-первых, толстый слой полимеризуется медленнее и может не схватиться одновременно по периметру; во-вторых, лишний материал может попасть внутрь канала трубопровода и закупорить его; в-третьих, при сборке фланца избыток выдавится на рабочие поверхности и затруднит демонтаж.
Правило одно: наносить столько герметика, чтобы он полностью заполнил зазор и выступил ровным швом не более чем на 1–2 мм. Излишки убирают мягкой тряпкой сразу после сборки, не дожидаясь отверждения. Если герметик уже начал полимеризоваться, снимать его сложнее и можно повредить шов.
Герметик наносят только на одну из двух поверхностей - обычно на выпуклую или горизонтальную. Если нанести его на обе, он будет выдавливаться из зазора во время сборки и создаст брак.
Для узких или сложных геометрий используют аппликаторы с тонким носиком, которые идут в комплекте или покупаются отдельно. Это гарантирует, что герметик попадет ровно туда, куда нужно.
Время отверждения и условия сборки
Между нанесением герметика и сборкой фланца есть критическое окно времени.
Если собрать узел слишком рано, герметик попросту выдавится; если ждать слишком долго, он начнет подсыхать на воздухе и потеряет адгезию.
Типовой цикл: нанесите герметик, подождите 2–5 минут, чтобы он немного загустел, а затем соедините фланцы. Это время зависит от состава, температуры окружающей среды и влажности. При температуре выше 20 °C время сокращается; при холоде - удлиняется. В одних составах указано 1–2 часа до начала работы с узлом, в других -4–24 часа до полной герметизации в зависимости от использования активатора.
При сборке прижимайте фланцы равномерно, с предусмотренным проектом крутящим моментом. Неравномерная стяжка вызывает перекос и щели, сквозь которые протечет герметик или, после полимеризации, останется микротрещина.
На газопроводах и узлах с высоким давлением держите узел в неподвижности во время всего времени отверждения. Вибрация или перемещение детали может нарушить целостность герметика.
После первичного схватывания (обычно через 1–2 часа) узел можно осторожно нагрузить. Полная герметизирующая способность достигается через 12–24 часа, после чего фланцевое соединение готово к нормальной эксплуатации. Для критичных применений (газопроводы, трубопроводы высокого давления) дождитесь полного отверждения перед пуском в работу.
Замена прокладок фланцевых соединений газопроводов: специфика применения
Газопроводы - один из самых требовательных видов оборудования для фланцевой герметизации.
Утечка газа опасна, поэтому требования к надежности прокладки или герметика максимальные. При замене вырубной прокладки на герметик для наружных газопроводов необходимо убедиться, что фланцевое соединение жесткое, стабильно по геометрии и не подвергается вибрации от компрессоров или потока среды.
Для газопроводов, где ранее использовались графитовые или паронитовые прокладки, анаэробный герметик может стать приемлемой альтернативой только если фланцы соответствуют стандартам по плоскостности и зазору. Замена графитовой прокладки на фланцевых соединениях требует особого внимания: графит тверже и имеет иные упругие свойства, чем жидкий герметик, поэтому при замене может потребоваться переделать схему затяжки.
Периодичность замены прокладок фланцевых соединений газопроводов регулируется техническими нормами предприятия и маркировкой трубопровода по назначению. Если вы переходите на герметик, герметичность сохраняется весь срок, пока герметик не разрушается под действием среды. Для газов при температуре до 150 °C и давлении до нескольких бар герметик может служить годы без замены.
Однако переодичность контрольных осмотров не отменяется. Каждые 6–12 месяцев (в зависимости от норм предприятия) соединение нужно проверить на предмет просочки, коррозии фланца и видимых повреждений герметика.
Для узлов, которые требуют частой разборки-сборки, герметик менее удобен, чем прокладка, потому что его нужно полностью удалять перед каждой сборкой и наносить заново. Это увеличивает время простоя и затраты на подготовку.
Когда замена прокладки герметиком невозможна
Допускается ли замена прокладок фланцевых соединений во всех случаях?
Нет. Есть четкие ограничения, игнорирование которых приводит к катастрофам.
Герметик не применяют:
на нежестких фланцах, которые деформируются при монтаже или рабочем давлении;
в узлах с постоянной или переменной вибрацией (например, близко к компрессору или электромотору);
в соединениях, которые часто разбираются и собираются заново, потому что герметик нужно удалять полностью и наносить заново;
если зазор превышает 1 мм и в проекте не предусмотрены особые составы;
когда герметик может попасть в технологический канал (например, в отверстие для датчика давления или слива конденсата);
в узлах, работающих выше +150 °C или ниже -55 °C, если герметик не сертифицирован для этих температур;
когда среда содержит активные растворители, которые размягчают герметик;
если фланцевое соединение - это разделительный узел, где герметик может загрязнить вторичный рынок или повторное использование деталей.
Очень важно также оценить возможность демонтажа после отверждения. После полной полимеризации герметик крепко держит фланцы вместе, и при разборке может потребоваться механическое воздействие, которое повредит герметизирующий слой. Для узлов, предназначенных только для однократной сборки, это не проблема. Для узлов, которые периодически разбираются, герметик - плохой выбор.
Типичные ошибки при замене прокладок герметиком
Практика показывает, что инженеры и рабочие часто совершают одни и те же ошибки:
Неправильная подготовка поверхности. Самая частая причина утечек. Если на фланцах остался старый герметик, грязь или масло, новый герметик не прилипнет и герметичность не будет достигнута. Всегда полностью удаляйте старый материал и обезжиривайте поверхность.
Толстый слой герметика вместо тонкого. Мастера думают, что толще - надежнее. На самом деле толстый слой полимеризуется неравномерно, может оставить пустоты и легко выдавливается при сборке. Тонкий ровный слой (0,5–1 мм) работает лучше.
Игнорирование величины зазора. Если зазор больше 0,5–1 мм, обычный герметик не заполнит его полностью. Нужно либо предварительно убедиться, что зазор не превышает допуск, либо использовать специальный состав с повышенной заполняющей способностью.
Неправильное время ожидания перед сборкой. Если собрать фланцы слишком рано, герметик выдавится. Если ждать слишком долго, он начнет полимеризоваться на воздухе и потеряет адгезию. Читайте инструкцию на упаковке и следуйте рекомендации по времени.
Попадание герметика в каналы. Если в фланце есть отверстия или канавки, герметик может попасть туда и закупорить проход. Ограничивайте область нанесения малярной лентой или выбирайте состав с более высокой вязкостью.
Применение без активатора в холодных условиях. При температуре ниже 10 °C герметик полимеризуется очень долго. Используйте активатор, чтобы ускорить процесс, или подогрейте детали перед нанесением.
Использование универсального герметика вместо фланцевого. Не все анаэробные герметики подходят для фланцевых соединений. Универсальные составы рассчитаны на резьбу и другие узлы. Используйте именно фланцевый герметик, который имеет нужную вязкость и адгезию к металлам.
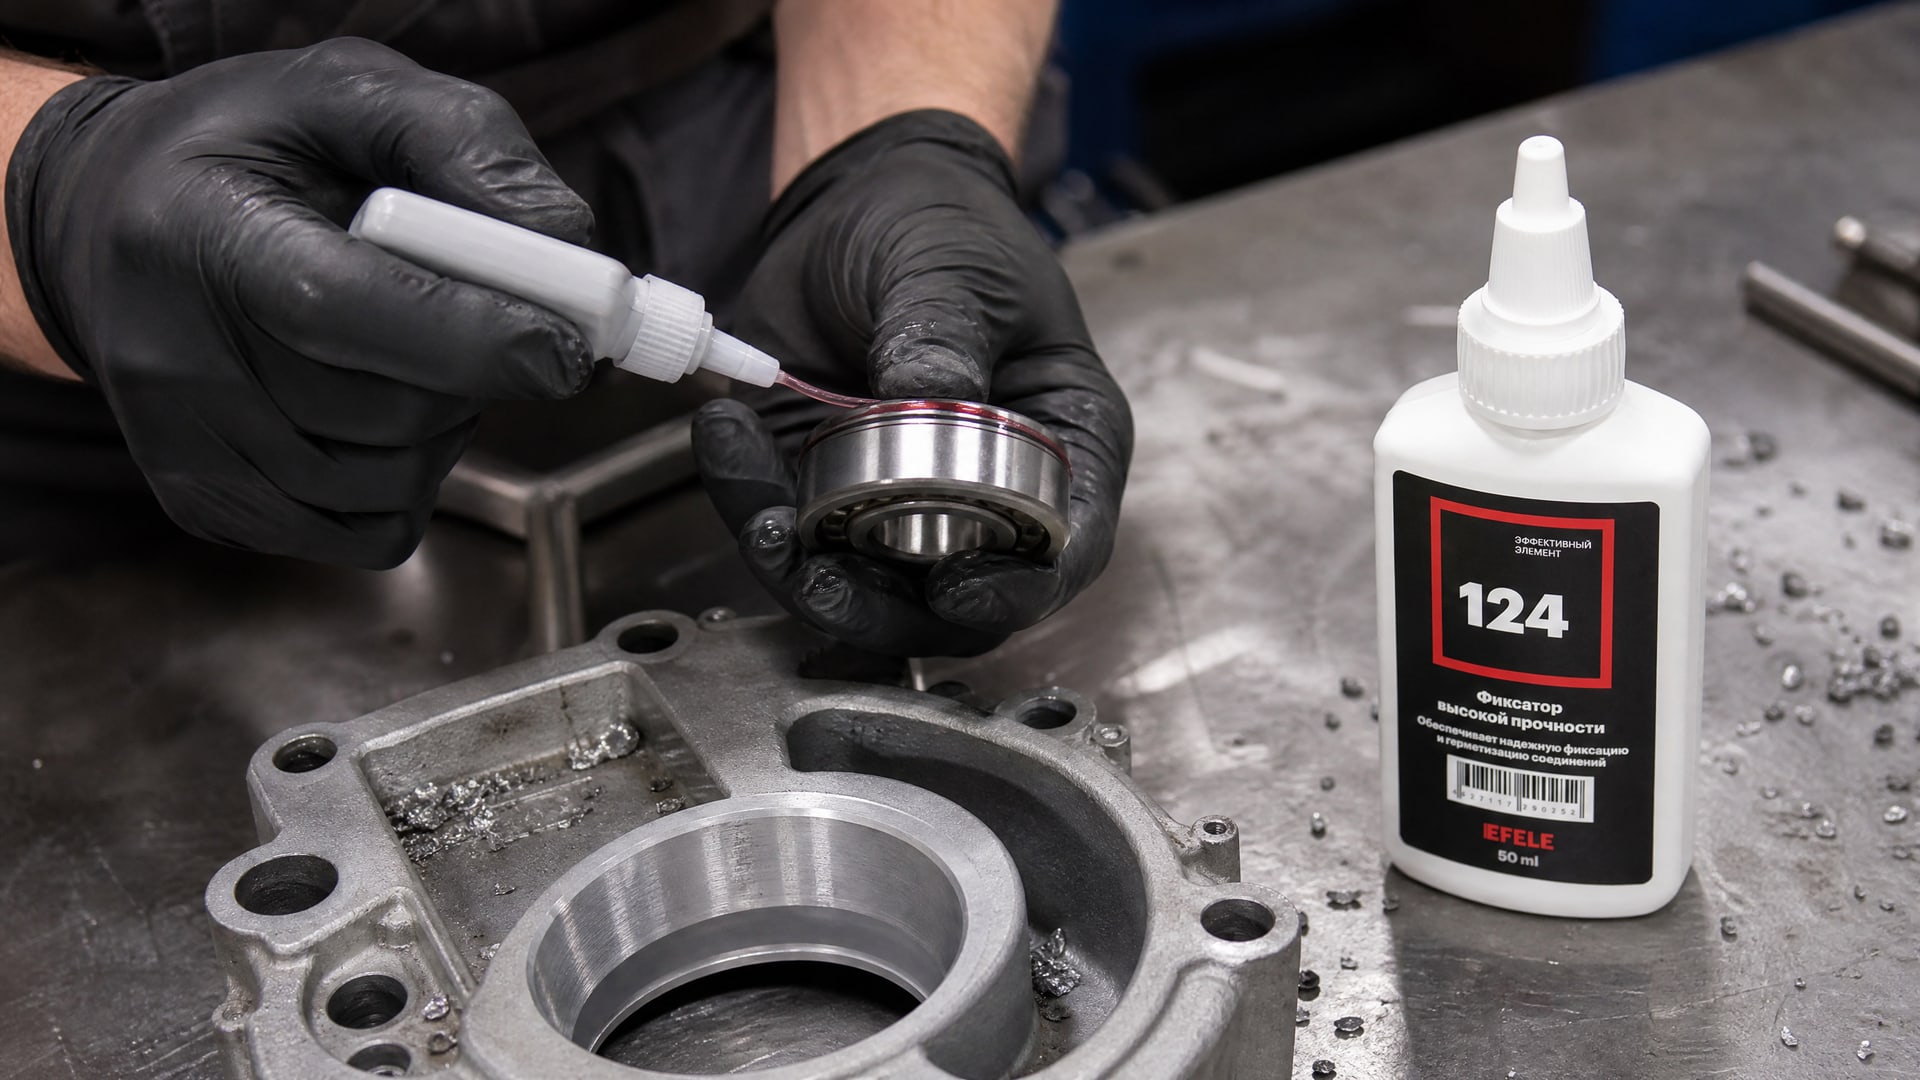
Для герметизации плоских разборных металлических фланцевых соединений, работающих в условиях высоких температур и давлений, многие производства выбирают составы, подобные EFELE 143, которые обеспечивают стабильную адгезию к металлу, устойчивость к вымыванию гидравлической жидкостью и предсказуемое время отверждения.
Часто задаваемые вопросы
Какой зазор между фланцами допустим для герметика?
Стандартные фланцевые герметики рассчитаны на зазоры 0,25–0,3 мм. При зазоре до 0,5 мм они работают, но с некоторым снижением герметичности. Если зазор превышает 0,5–1 мм, нужны специальные составы с повышенной заполняющей способностью. Зазоры более 1 мм требуют либо выбора другого герметика, либо отказа от замены на жидкий состав в пользу прокладки.
Сколько времени нужно ждать перед тем как запустить узел после нанесения герметика?
Время варьируется. Первичное схватывание происходит за 1–2 часа, после чего узел можно осторожно нагрузить. Полная герметизирующая способность достигается через 12–24 часа в зависимости от состава, температуры и использования активатора. На газопроводах и высокотемпературных узлах дождитесь полного отверждения.
Можно ли использовать герметик вместо прокладки на вибрирующих фланцах?
Нет. Анаэробные герметики работают только на жестких, неподвижных соединениях. Вибрация нарушает целостность герметика и создает трещины, через которые начинается утечка. Для вибронагруженных узлов используйте традиционные прокладки или резиновые уплотнители.
Что делать, если герметик попал в технологический канал или отверстие фланца?
Это критическая ошибка. Герметик может закупорить проход и нарушить работу узла. Если это произошло до полной полимеризации, попробуйте промыть отверстие растворителем. Если герметик уже полимеризовался, может потребоваться механическая очистка или замена детали. Избегайте этого, ограничивая область нанесения малярной лентой.
Нужна ли подготовка поверхности перед нанесением герметика?
Да, это обязательно. Поверхность нужно очистить от старого герметика, нагара и загрязнений, обезжирить ацетоном или очищающим средством и протереть чистой тряпкой. Без подготовки герметик не будет прилипать и герметизация не будет достигнута.
Заключение
Замена прокладок фланцевых соединений анаэробными герметиками возможна, но не универсальна. Герметик подходит для жестких металлических фланцев с малым зазором, работающих в стабильных условиях без вибрации и частой разборки. Ключевые этапы - тщательная подготовка поверхности, правильный расчет количества герметика, соблюдение времени отверждения и контроль зазора между деталями.
Перед переводом любого фланцевого соединения на герметик сначала оцените конструкцию, убедитесь, что она допускает отказ от прокладки, и выберите состав, подходящий по температурному диапазону и среде. Это экономит средства и упрощает логистику, но требует дополнительной подготовки и контроля. Для газопроводов и трубопроводов высокого давления проверьте каждое решение с вашим конструкторским отделом.
Следующий шаг - составить перечень фланцевых соединений на вашем производстве, которые можно перевести на герметик, определить требуемые составы и провести испытание на одном узле перед масштабированием. Начните с некритичных соединений и накапливайте опыт.