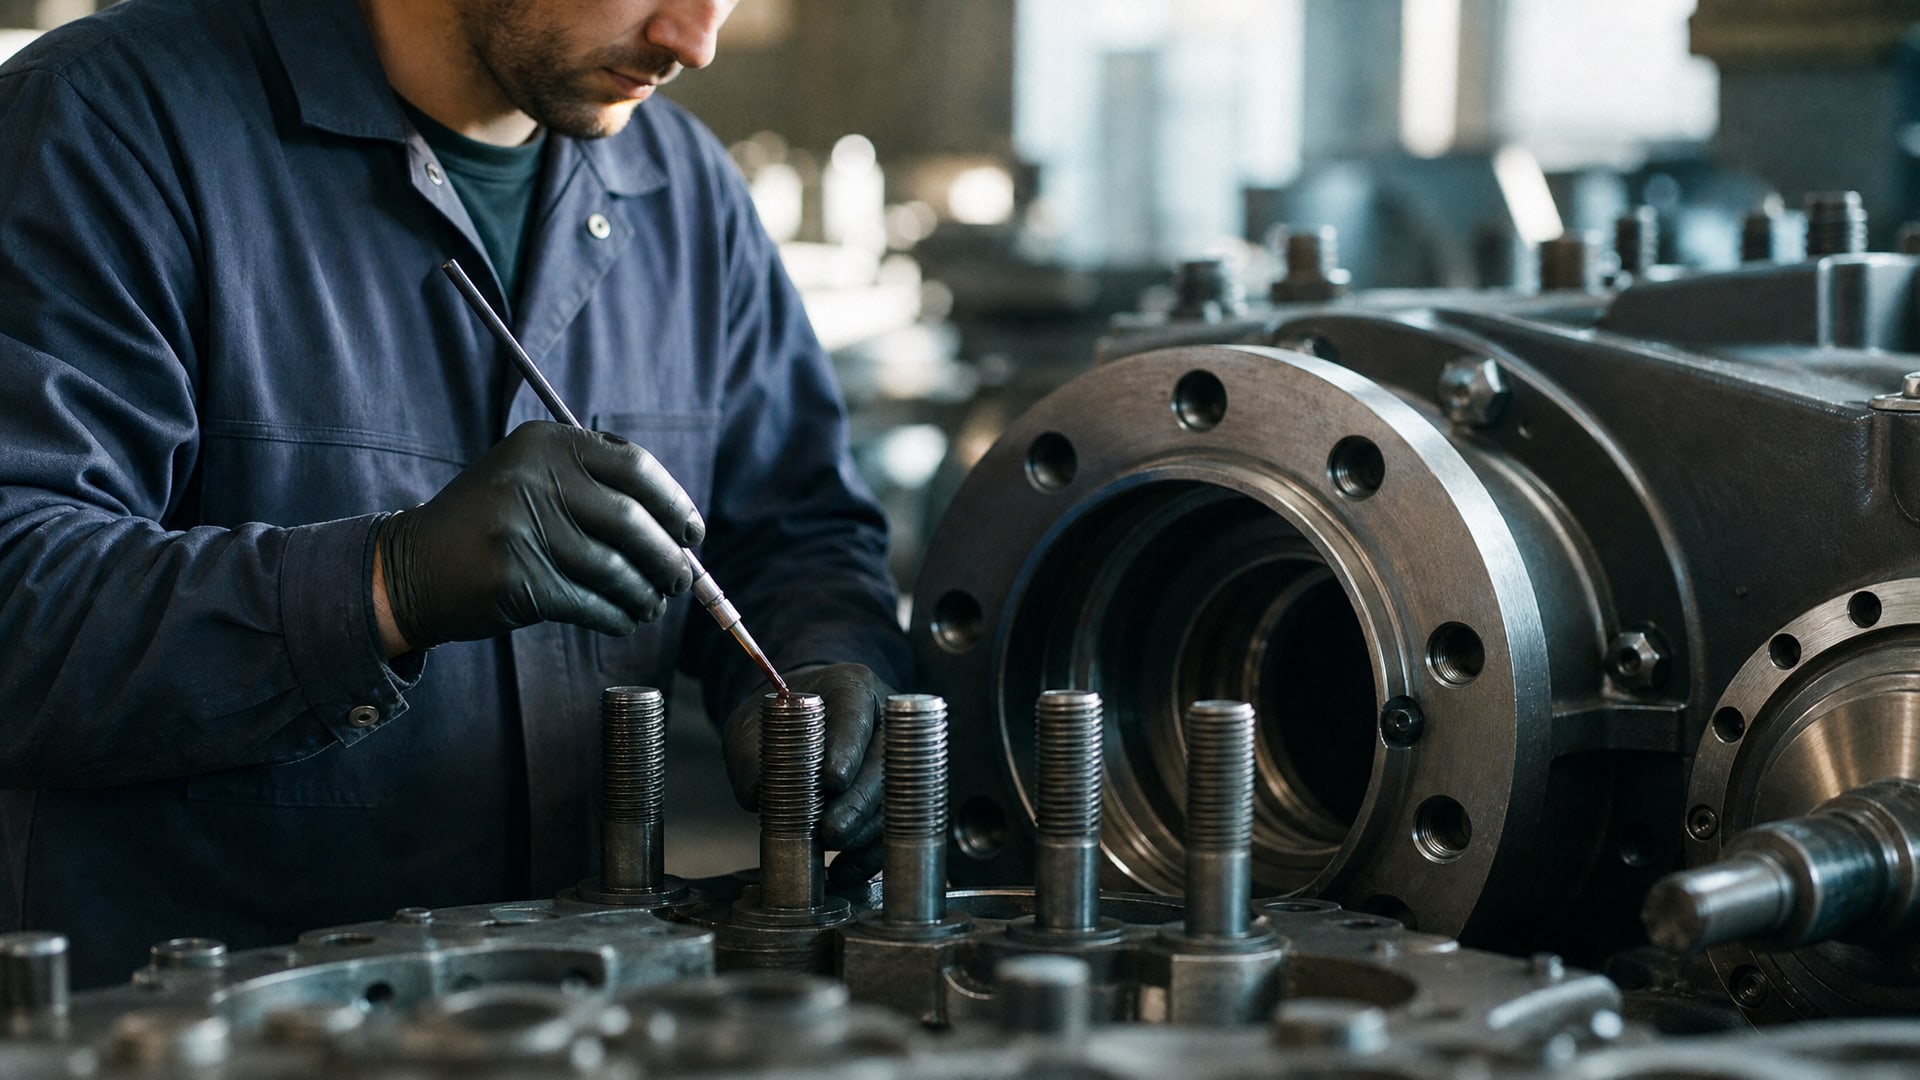
Шпонки и горячие посадки - классические способы крепления подшипников, но они не универсальны. Шпонка требует отдельного конструктивного решения и может ослабить посадочную поверхность, горячая посадка усложняет сборку и создает риск повредить деталь при резком нагреве. Между тем, в промышленности и ремонтных мастерских уже давно используют другой подход: комбинация правильно выбранного поля допуска и анаэробного фиксатора. Этот метод позволяет зафиксировать подшипник надежно, без дополнительных конструктивных элементов, и при этом сохранить возможность последующей разборки.
Статья расскажет, как выбрать посадку подшипника в корпусе согласно стандартам, когда и как правильно применять анаэробные клеи, какие ошибки приводят к отказу фиксации и какие действия нужны перед нанесением состава.
Выбор посадки подшипника в корпусе по стандартам
Основной стандарт, который действует в России, - ГОСТ 3325-85.
Он определяет поля допусков и технические требования для посадочных поверхностей валов и корпусов при установке подшипников качения. Для корпусов обычно используют поля H7, J7, K7, M7, N7, P7; буква определяет положение поля допуска относительно номинального размера, цифра указывает класс точности.
Поле H7 считают универсальным решением для большинства корпусов среднего назначения: оно обеспечивает натяг, достаточный для предотвращения проворачивания подшипника под нагрузкой, но не столь жесткий, чтобы затруднять сборку вручную или требовать нагрева. Когда корпус жестче или условия нагружения ответственнее, переходят на J7, K7, а далее на более плотные посадки M7, N7, P7.
При выборе посадки инженер должен убедиться, что посадочная поверхность корпуса отвечает не только размерам, но и требованиям к геометрии. Для ответственных узлов допустимые отклонения от круглости и конусообразности не должны превышать половины допуска на диаметр (при классах 0 и 6) или трети допуска (при классах 5 и 4). Если посадка вышла за пределы допуска, анаэробный фиксатор не компенсирует геометрический брак и не должен рассматриваться как средство исправления.
| Поле допуска | Назначение | Натяг | Применение |
|---|---|---|---|
| H7 | Универсальное | Средний | Стандартные корпуса, общепромышленное назначение |
| J7 | Увеличенный натяг | Повышенный | Условия с вибрацией, радиальной нагрузкой |
| K7, M7 | Жесткая посадка | Большой | Ответственные узлы, центрифуги, редукторы |
| N7, P7 | Очень жесткая посадка | Максимальный | Высокие нагрузки, критичные условия |
Анаэробные фиксаторы: принцип работы и область применения
Анаэробный фиксатор - это жидкий полимеризующийся состав, который отверждается в щели между двумя металлическими поверхностями при отсутствии кислорода.
В отличие от механической фиксации шпонкой или штифтом, фиксатор создает молекулярное сцепление (адгезию) между цилиндрическими поверхностями вала и отверстия, препятствуя относительному смещению под нагрузкой.
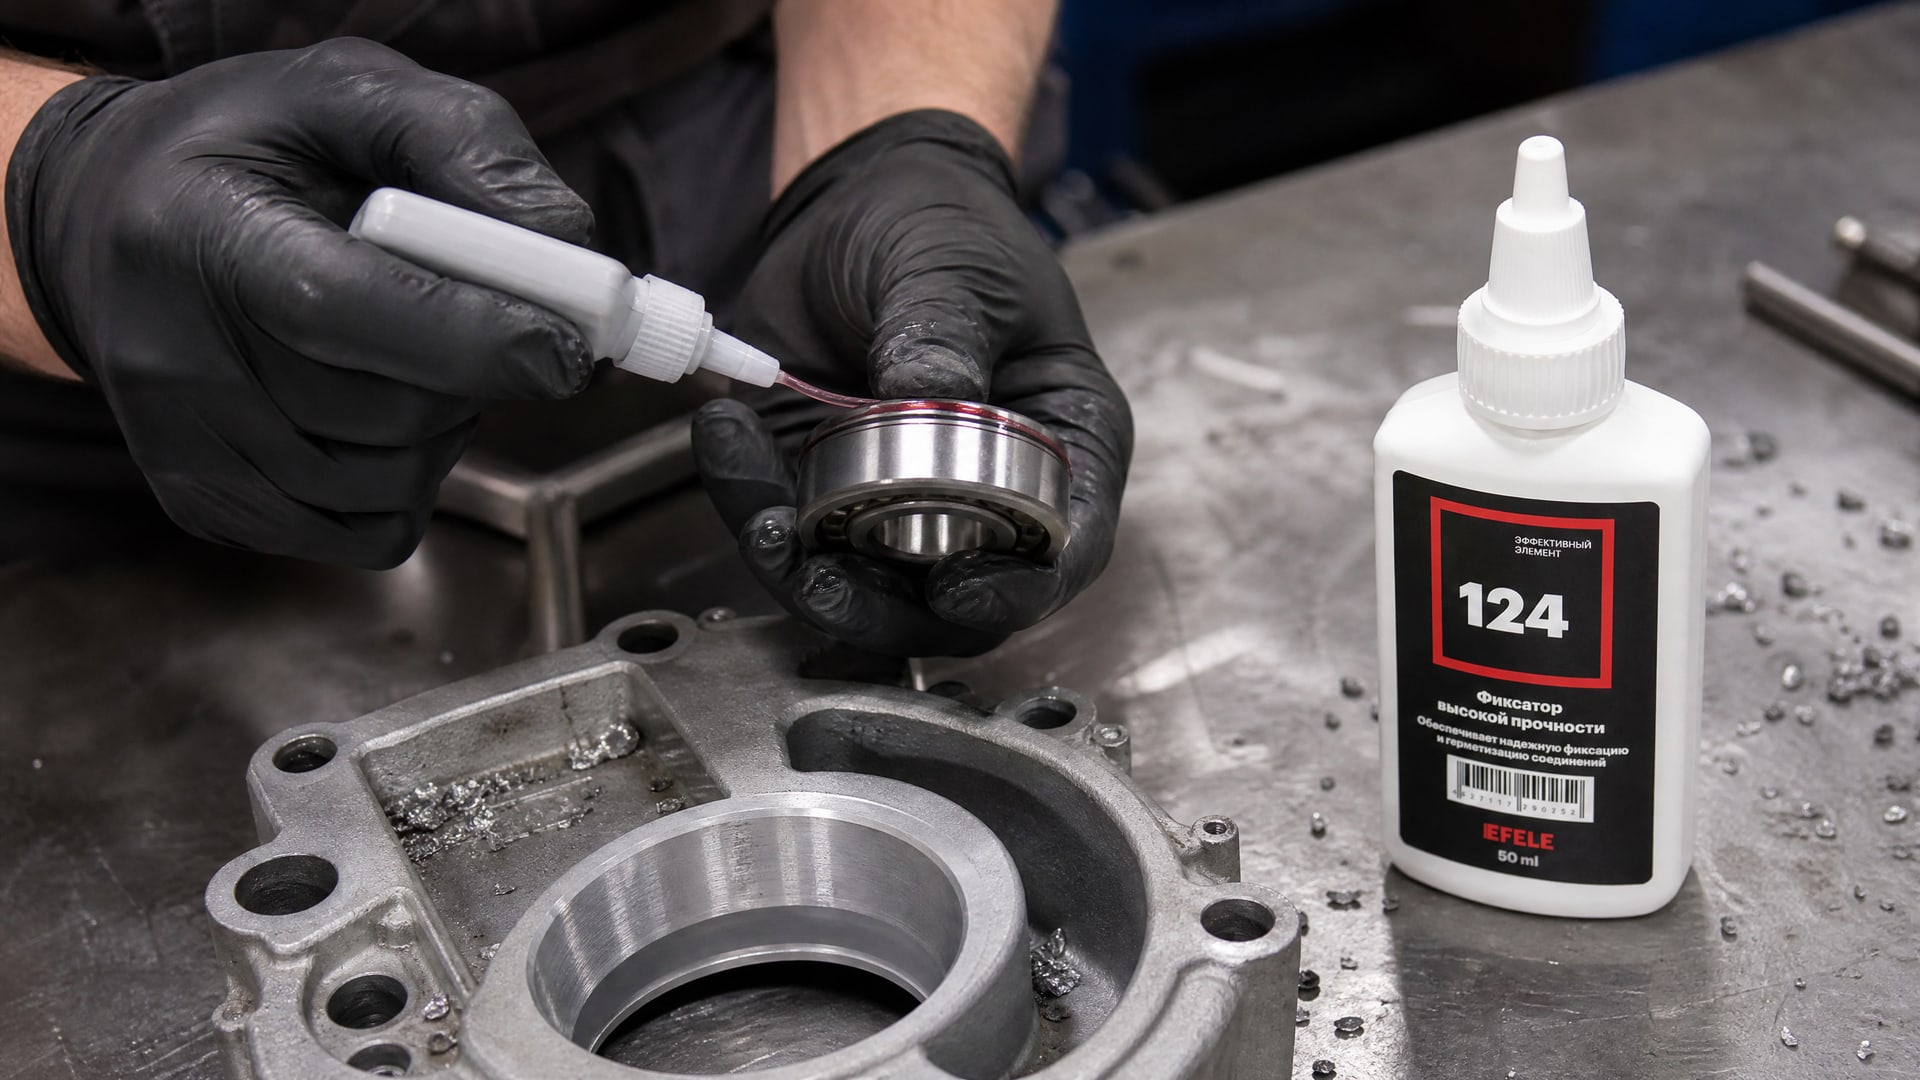
Работает это так: состав наносят на одну из сопрягаемых поверхностей тонким слоем, детали собирают, и клей распределяется по всему зазору. В отсутствие кислорода молекулы полимера соединяются между собой, образуя упругий слой, который удерживает детали от сдвига. Один из популярных подходов в отрасли - применение EFELE 124 для фиксации подшипников в корпусе без шпонки: состав обеспечивает высокую прочность соединения для зазоров до 0,15 мм и позволяет обойтись без горячей посадки или механических элементов крепления.
Типовой график отверждения: первичная полимеризация (функциональная прочность) происходит за 30-40 минут при комнатной температуре, полное отверждение - за 3-6 часов. До завершения полимеризации узел не должен испытывать нагрузки; рекомендуется выдержка не менее 24 часов перед введением в эксплуатацию. Полное время отверждения может варьироваться в зависимости от толщины слоя, типа металла и температуры окружающей среды.
Анаэробный фиксатор применяют как альтернативу шпонкам, штифтам и горячей посадке для цилиндрических соединений в следующих случаях:
Корпус имеет хрупкое основание, и механическое врезание шпонки может привести к трещине.
Требуется быстрая сборка без специального нагревательного оборудования.
Нужна возможность контролируемого демонтажа без разрушения посадочной поверхности.
Вал и отверстие корпуса имеют посадку в пределах допуска (натяг или переход), но этого натяга недостаточно для полной фиксации под динамической нагрузкой.
Подготовка поверхностей: очистка и обезжиривание
Качество фиксации анаэробным клеем напрямую зависит от чистоты и сухости посадочных поверхностей.
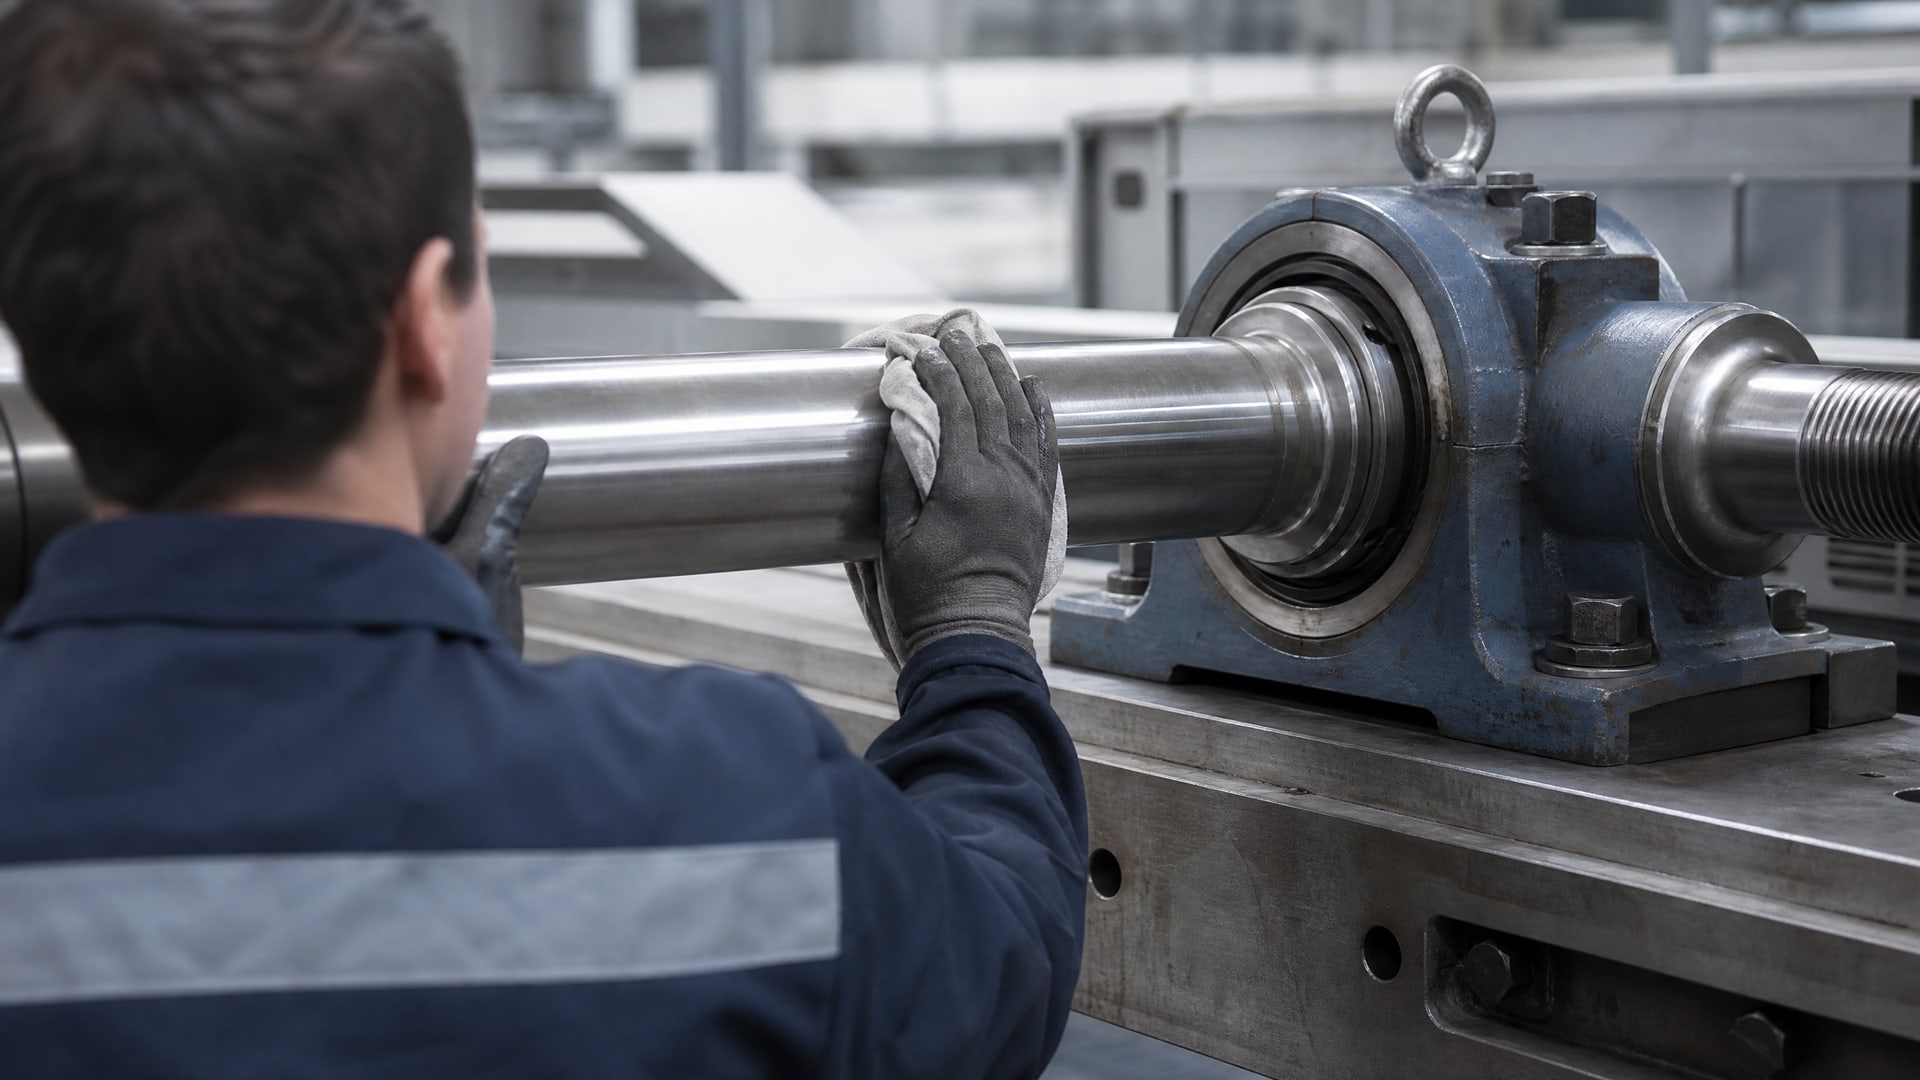
Если на вале или в отверстии остались окислы, производственная смазка, грязь или пыль, молекулы клея не смогут установить прямой контакт с металлом, и адгезия резко снизится или полностью отсутствует.
Типичная последовательность подготовки:
Механически удалить крупные загрязнения щеткой или тряпкой.
Протереть посадку спиртом, ацетоном или специальным обезжиривателем для удаления масла и оксидных пленок.
Дать поверхностям просохнуть полностью (не менее 5-10 минут в условиях нормальной влажности).
Убедиться, что на поверхности нет конденсата, особенно если предшествовала влажная очистка.
Некоторые производители рекомендуют дополнительный этап: легкое механическое абразивирование мелкозернистой шкуркой (с зерном P220-P400) для улучшения шероховатости, особенно на хорошо отполированных валах. Это повышает площадь контакта и адгезию, но не критично для обычных производственных поверхностей.
Схема нанесения фиксатора и процесс сборки
Наносить анаэробный фиксатор следует тонким и равномерным слоем.
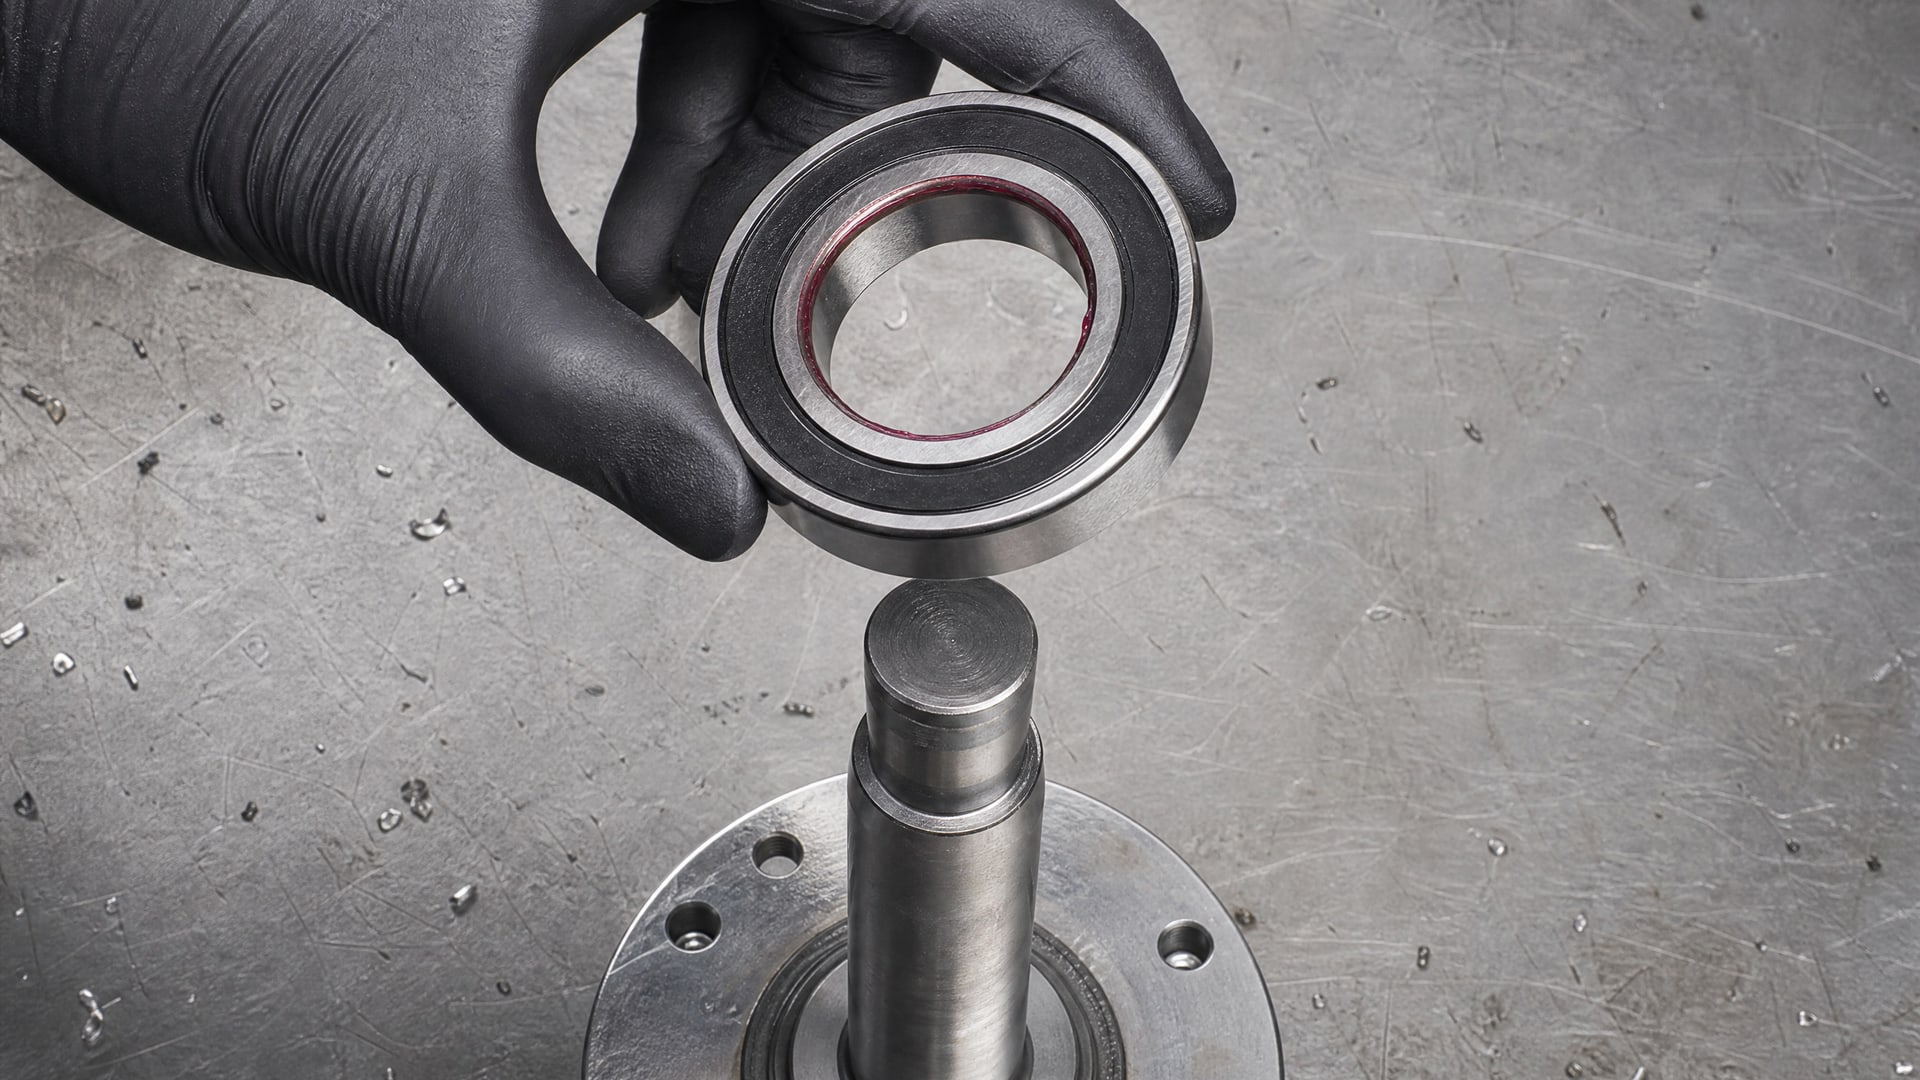
Классический способ - нанести состав линией по окружности одной из сопрягаемых поверхностей (чаще на вал, реже в отверстие), а затем быстро собрать узел. Избыток клея - это не страховка надежности, а скорее помеха: он выдавливается из зазора, усложняет очистку и может попасть на смежные детали.
Рекомендуемая норма нанесения: одна непрерывная тонкая полоска клея по всей окружности посадочной поверхности. Если вал имеет несколько канавок или рисунок, это не препятствует работе фиксатора - главное, чтобы клей попал в зазор между основными цилиндрическими поверхностями.
После нанесения состава деталь нужно немедленно ввести в отверстие корпуса и довести до конца с аккуратным, без рывков движением. В процессе сборки клей равномерно распределяется по всему зазору, образуя непрерывный слой адгезии. Узел следует зафиксировать в правильном положении (по бурту подшипника, его буртику или уплотнению) и удерживать неподвижным до тех пор, пока не наступит первичная полимеризация (примерно 30-40 минут).
В случае, когда требуется термостойкое решение для фиксации вал-втулочных соединений с зазором до 0,25 мм, практикуют применение состава EFELE 126, который обеспечивает фиксацию при повышенных температурах эксплуатации и сохраняет упругость в условиях частого нагрева-охлаждения.
При сборке важно исключить смещение узла. Если подшипник прокручивается в корпусе или смещается до завершения полимеризации, слой фиксатора может нарушиться, и надежность соединения упадет. Некоторые сборщики используют временные упоры, прижимные планки или приспособления для удержания узла в фиксированном положении на время отверждения.
Когда достаточно посадки, а когда нужен фиксатор
На практике техники и инженеры сталкиваются с вопросом: если уже выбрана правильная посадка по ГОСТ 3325-85, нужен ли дополнительный фиксатор?
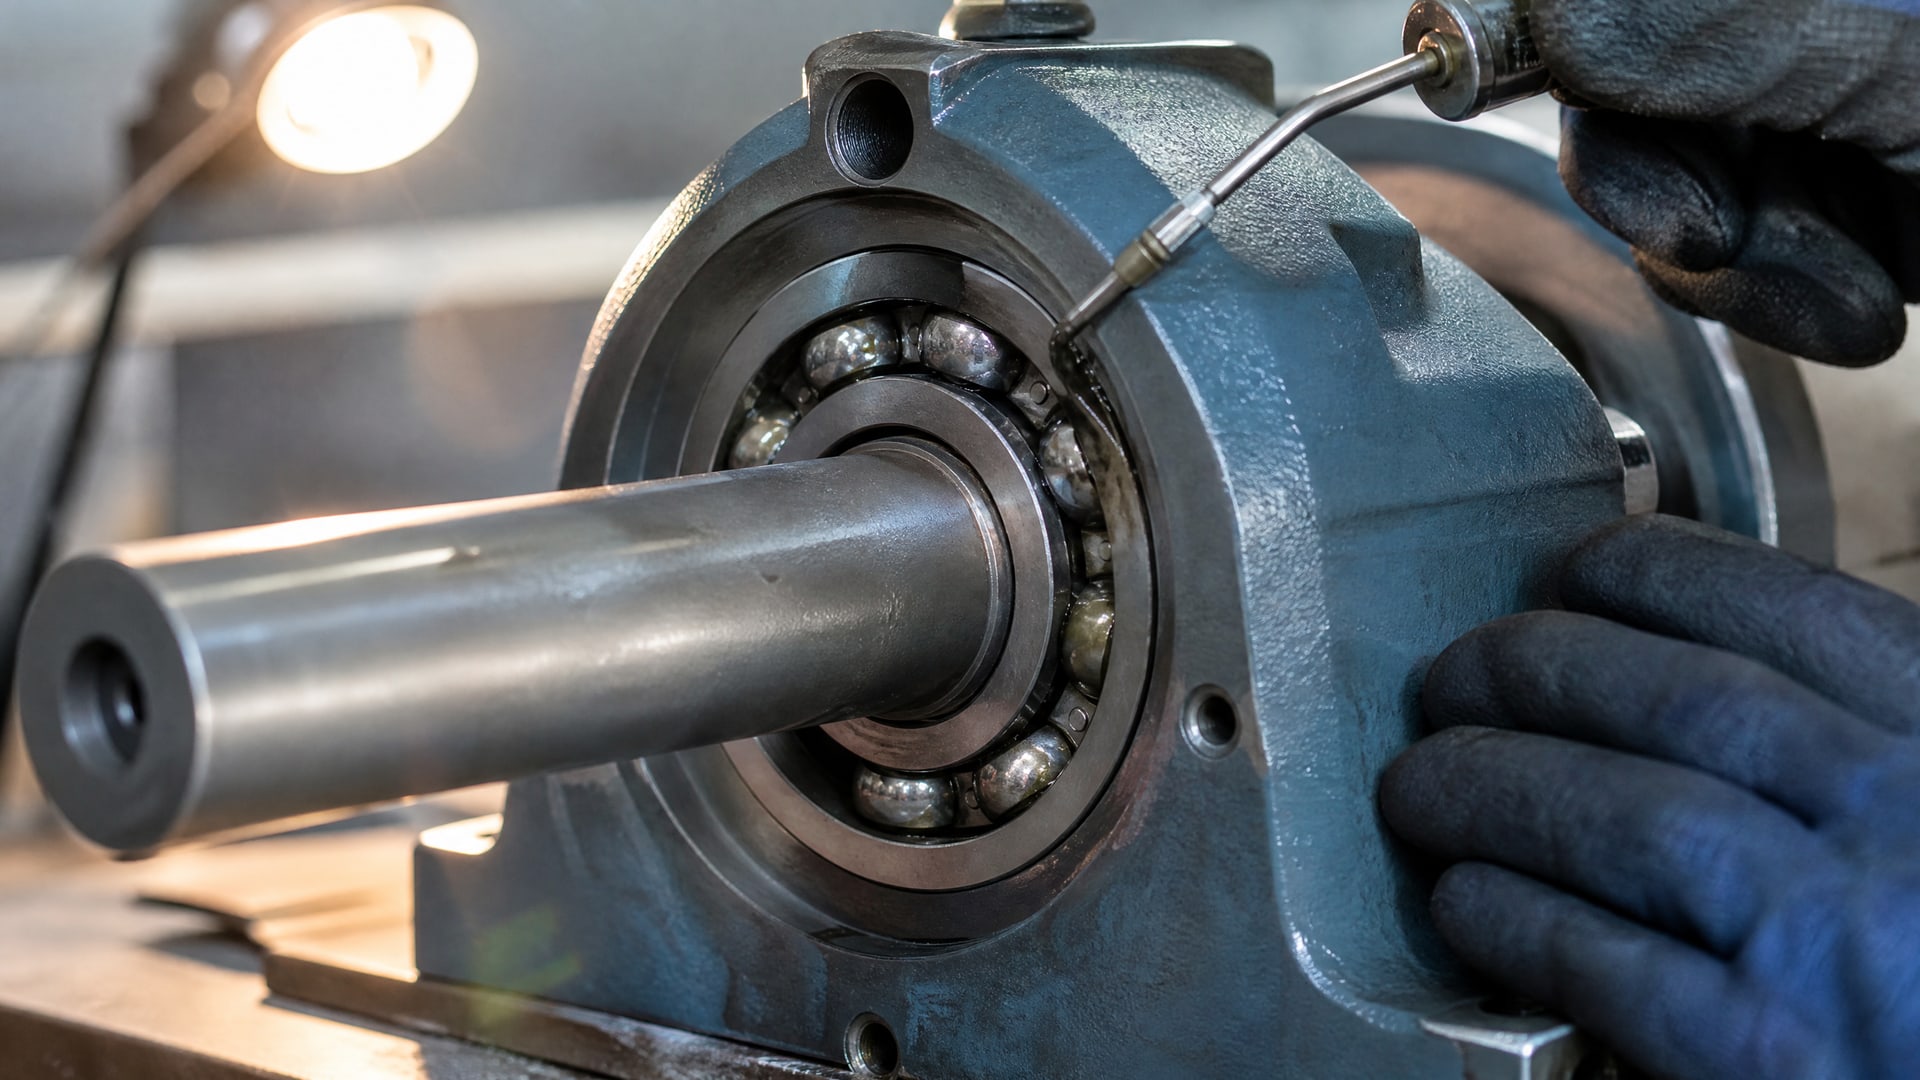
Ответ зависит от условий работы.
| Условие | Достаточно посадки | Требуется фиксатор |
|---|---|---|
| Легкие динамические нагрузки, низкие обороты | Да, H7 обычно хватает | Нет, риск минимален |
| Средние нагрузки, переменные направления нагрузки | Зависит от натяга | Желательно, страховка от фреттинга |
| Высокие радиальные нагрузки, вибрация | Нет, только натяг | Да, требуется K7-M7 + фиксатор |
| Ударные нагрузки, режим старт-стоп | Нет | Да, необходим; часто уместна горячая посадка |
| Требуется частая разборка и переборка | Зависит | Да, фиксатор позволяет контролируемый демонтаж |
Если посадка находится в границах допуска H7 и узел работает в стабильных условиях с умеренной нагрузкой, одной механической посадки часто бывает достаточно. Однако когда появляются вибрация, переменные нагрузки, высокие обороты или требуется гарантированное предотвращение проворачивания, фиксатор становится не опцией, а необходимостью.
Аналогично, если условия допускают разборку узла, фиксатор предпочтительнее горячей посадки. Горячая посадка создает остаточные напряжения в материале и может привести к появлению микротрещин при остывании, особенно в хрупких корпусах. Фиксатор же разбирается относительно безопасно: узел слегка нагревают (если допускает конструкция) или аккуратно расшатывают, и детали разъединяются без повреждения.
Частые ошибки и как их избежать
Закупщики и ремонтники часто совершают одни и те же ошибки при применении анаэробных фиксаторов, что приводит к отказу крепления или усложнению последующей разборки.
Ошибка 1: попытка компенсировать фиксатором геометрический брак. Если отверстие в корпусе вышло за допуск, имеет конусообразность или овальность, фиксатор не восстановит посадку. Состав заполнит зазор, но молекулярная адгезия не создаст механическую опору, где ее нет. Проверка геометрии посадочной поверхности перед применением фиксатора - обязательный этап.
Ошибка 2: нанесение клея на грязную или масляную поверхность. Производственная смазка, окислы, пыль - все это мешает адгезии. Результат: клей либо не схватывается, либо сцепление получается слабым. Поверхность нужно очистить и обезжирить полностью.
Ошибка 3: избыток клея вместо тонкого слоя. Много клея не значит крепче. Излишек выдавливается, затвердевает вне зазора, усложняет сборку, может залить боковые отверстия или смежные детали, а главное - не повышает эффект адгезии. Правило: одна тонкая линия по окружности.
Ошибка 4: немедленное нагружение узла после сборки. Функциональная прочность достигается за 30-40 минут, но полное отверждение требует часов. Если подшипник сразу начнет работать под нагрузкой, слой фиксатора может смещаться или микротрещины в нем расширяться под вибрацией. Выдержка без нагрузки - не просто рекомендация, а необходимость.
Ошибка 5: незнание разборности выбранного фиксатора. Некоторые составы разработаны для жесткой необратимой фиксации и при демонтаже требуют нагрева до высоких температур или механического разрушения соединения. Если узел предполагается переби рать или ремонтировать, нужно заранее уточнить свойства состава в техдокументации.
Ошибка 6: применение одного и того же фиксатора для разных условий. Стандартные составы рассчитаны на комнатную температуру и умеренные нагрузки. Если подшипник должен работать при нагреве, в масле или под экстремальными ударными нагрузками, обычный фиксатор может оказаться неэффективным. Нужно выбирать состав в зависимости от конкретного применения.
Часто задаваемые вопросы
Можно ли наносить анаэробный фиксатор поверх смазки?
Нет. Остатки смазки, даже в тонком слое, нарушают адгезию клея. Поверхность надо тщательно обезжирить перед нанесением. Если посадка уже была смазана при предыдущей сборке, следует полностью удалить остатки и только потом применять фиксатор.
Как быстро отвердевает анаэробный фиксатор?
Функциональная прочность, достаточная для предотвращения проворачивания, достигается за 30-40 минут при комнатной температуре. Полное отверждение займет 3-6 часов. Перед нагружением узла рекомендуется выдержка минимум 24 часа, чтобы материал стабилизировался. Холод замедляет процесс, тепло ускоряет.
Что делать, если я слишком много нанес клея и он выдавился из зазора?
Излишек нужно аккуратно удалить тряпкой, смоченной в растворителе (спирт, ацетон), пока состав не затвердел полностью. После полимеризации удаление будет сложнее. Главное - убедиться, что излишек не попал в соседние отверстия или на ответственные поверхности.
Подходит ли один фиксатор для крепления подшипника и на вал, и в корпус?
Да, принцип одинаков. Состав наносят на посадочную поверхность (внутренний диаметр вала для закрепления на вал, наружный диаметр отверстия корпуса для закрепления в корпусе). Ориентацию подшипника контролируют по бурту, экрану или встроенному уплотнению. Различие только в названии операции, а не в применении фиксатора.
Можно ли разобрать узел после применения фиксатора?
Это зависит от типа состава. Для разборных соединений используют специальные - менее жесткие - фиксаторы. Информацию о разборности нужно уточнять в техдокументации конкретного состава. Если выбран состав для неразборного соединения, демонтаж потребует либо нагрева (если допускает конструкция), либо механического разрушения слоя.
Заключение
Фиксация подшипника в корпусе без шпонки или горячей посадки - реальная и надежная технология, которая сочетает правильный выбор посадки по ГОСТ 3325-85 с применением анаэробного фиксатора. Ключ к успеху - соблюдение простых правил: проверка геометрии посадочной поверхности, тщательная очистка и обезжиривание, тонкое нанесение состава и выдержка без нагрузки до полного отверждения.
Если вы выбираете подход к закреплению подшипника, начните с проверки текущей посадки и условий работы узла. Если посадка в пределах допуска, но под динамической нагрузкой есть риск проворачивания, анаэробный фиксатор становится правильным выбором. Получится надежное, разборное и не требующее специального оборудования соединение.