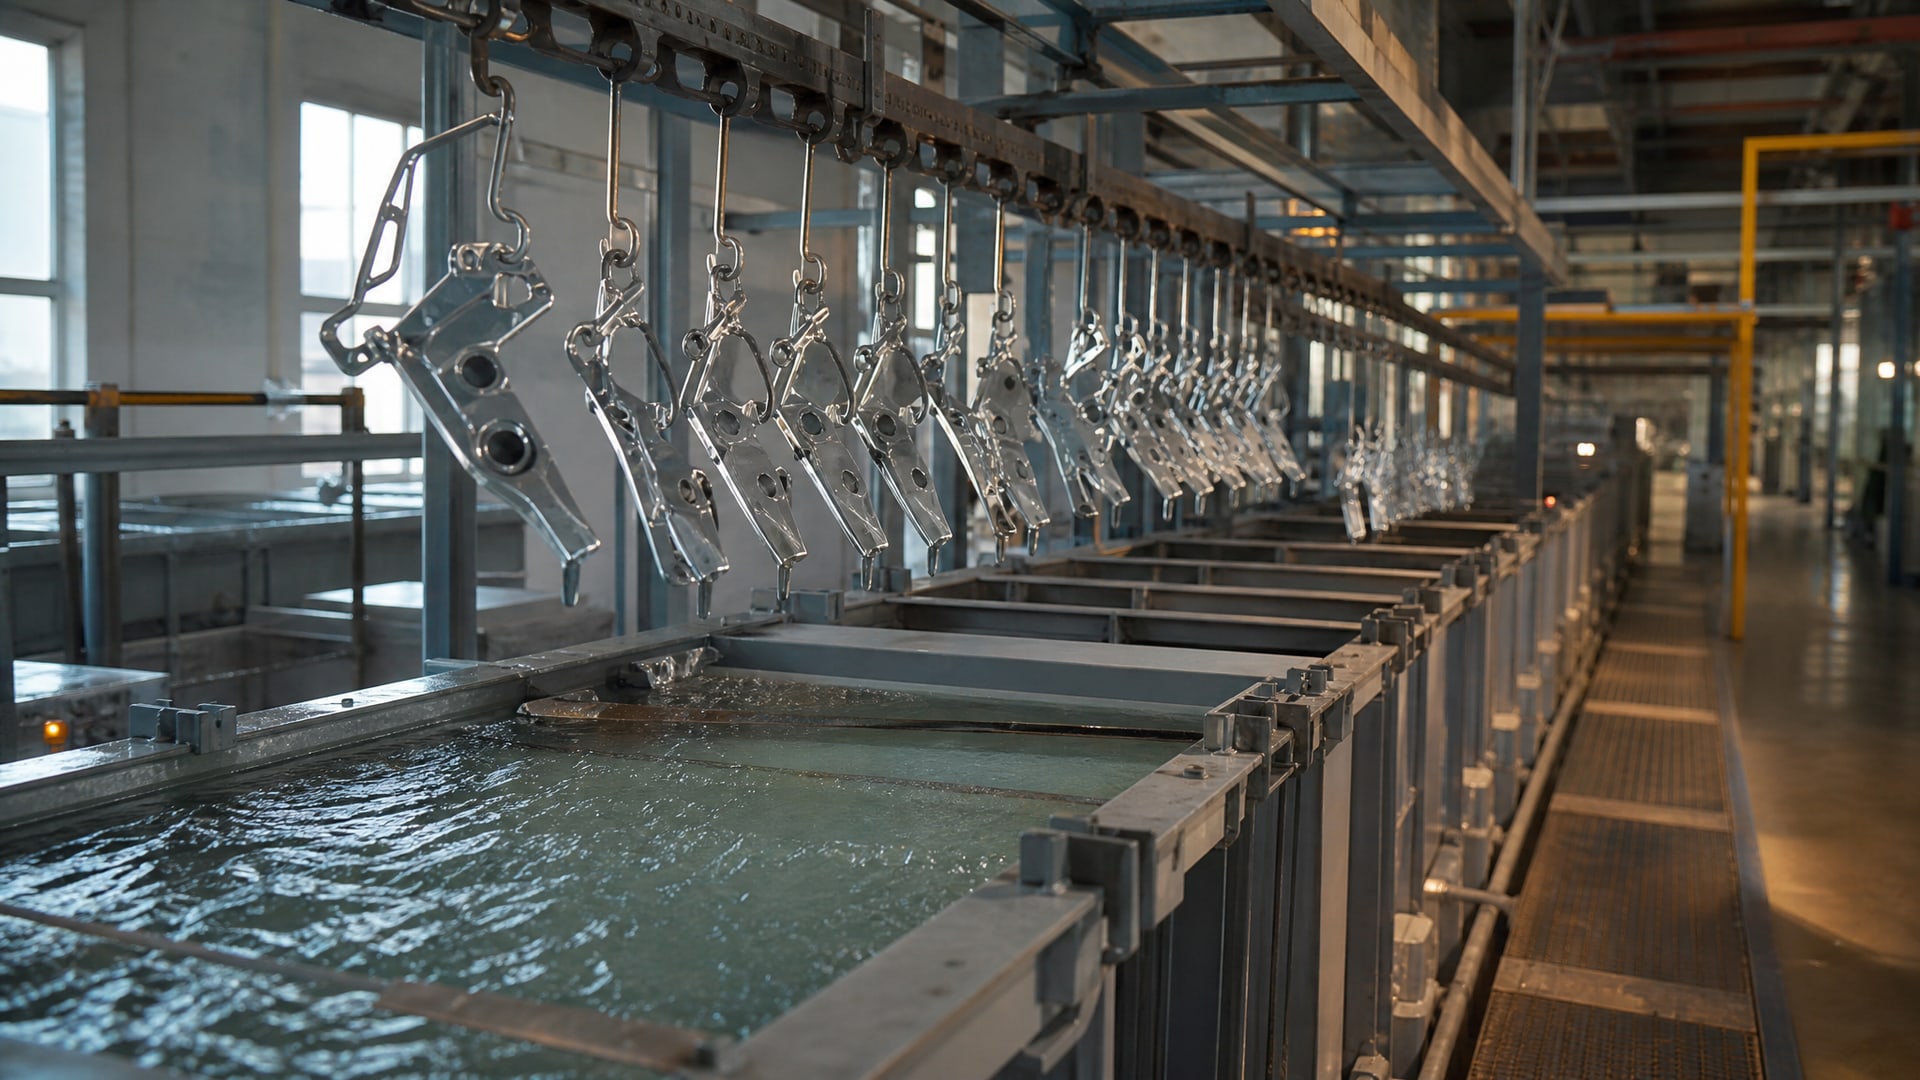
Утончение покрытия на углах и кромках деталей - одна из частых проблем при гальванической обработке. Причина лежит не в недостатках процесса, а в самой физике электролитического осаждения: ток концентрируется на выступах и острых кромках, формируя там неравномерный слой. На плоских участках покрытие может иметь требуемую толщину, но на углах оно окажется тоньше, что прямо влияет на стойкость к коррозии и механическую долговечность.
Для инженеров и закупщиков, отвечающих за качество защиты критичных поверхностей, это означает необходимость выбирать между конструкторской переработкой детали, изменением технологии нанесения или применением методов, которые изначально дают равномерность на сложной геометрии. Статья раскрывает корни проблемы и показывает, какие шаги предпринять на этапе подготовки и выбора покрытия.
Природа проблемы: почему слой становится тоньше на углах
При электролитическом нанесении покрытия ток распределяется в электролите неравномерно.
На выступах, острых кромках и углах происходит концентрация тока, где плотность осаждаемого металла увеличивается. На плоских и вогнутых участках, напротив, ток разреживается, и слой становится тоньше. Это не дефект исполнения, а прямое следствие геометрии детали и физики электрохимического процесса.
Если деталь имеет острый угол радиусом менее 0,1 мм, эффект концентрации тока становится еще более выраженным. Электроны и ионы двигаются к месту с наименьшим сопротивлением, что в электролите соответствует выступам. Результат: защитный слой на острых кромках может быть в 2-3 раза тоньше, чем на основной поверхности, создавая локальные очаги для развития коррозии.
Важно отметить, что увеличение толщины покрытия в целом не решает проблему. Если основная поверхность получит 20 мкм, а углы останутся тоньше из-за геометрии, то относительное различие сохранится, и локальная защита от коррозии окажется неполной. Поэтому решение должно начинаться с конструкторской подготовки детали, а не только с регулировки режимов электролиза.
Требования к геометрии деталей перед покрытием
Перед отправкой детали на гальваническую обработку она должна отвечать строгим геометрическим требованиям.
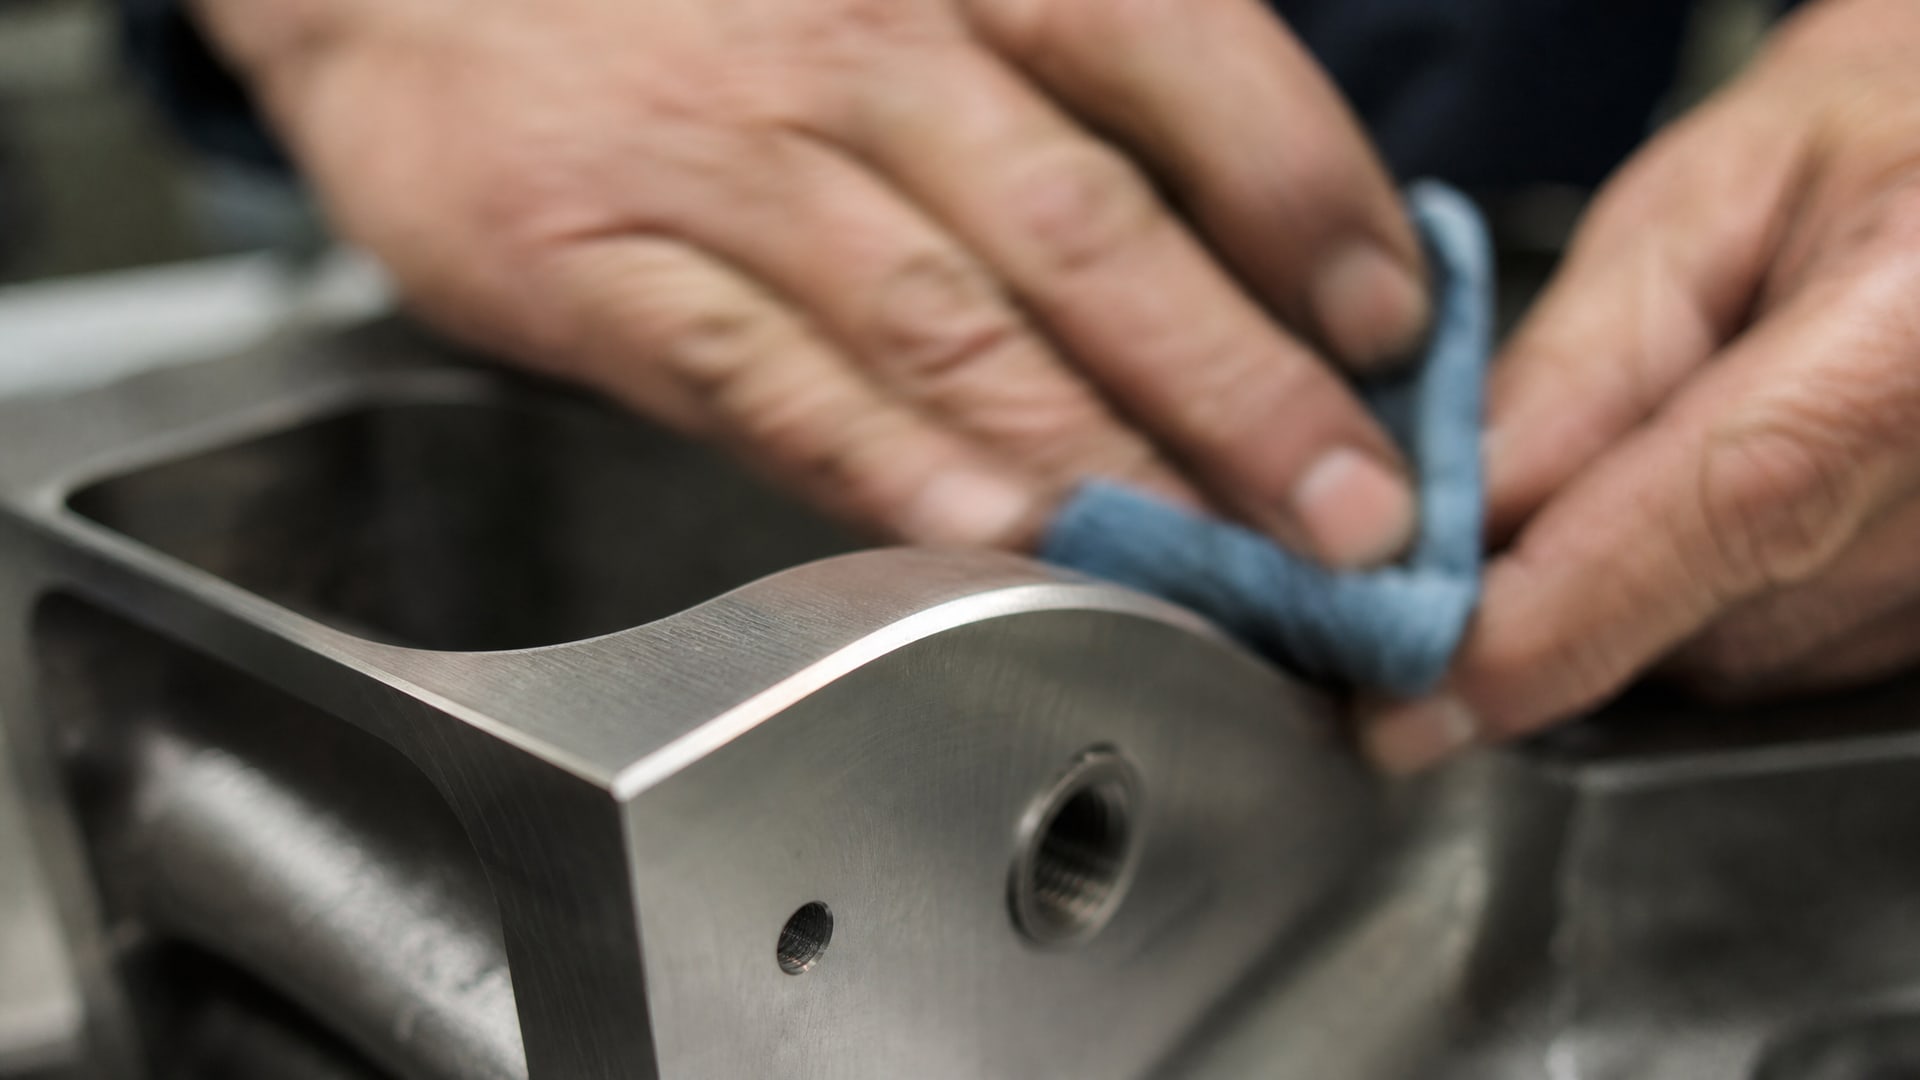
Техническими нормами запрещены острые углы, заусенцы и кромки: на всех выступающих ребрах радиус скругления должен быть не менее 0,3 мм. Для твердых анодно-окисных и электроизоляционных покрытий это требование ужесточается до 0,5 мм.
Кроме скругления, допустимо применение фасок - скошенных кромок, которые также снижают геометрическую концентрацию тока. Практика показывает, что даже небольшая фаска под углом 45° с размером 0,5–1 мм заметно уменьшает неравномерность осаждения.
Если конструкция детали изначально предусматривает острые углы, их нужно либо переделывать, либо рассматривать альтернативные методы покрытия. Попытка компенсировать острые кромки изменением режима электролиза (увеличением напряжения, времени или концентрации) неэффективна и часто приводит к дефектам на остальных участках поверхности.
Также требования касаются швов и зазоров: если на детали есть щели, их нужно проверить на непрерывность и при необходимости герметизировать, чтобы электролит не проник внутрь и не вызвал локальную коррозию после обработки.
Подготовка поверхности как ключ к равномерности
Равномерное распределение покрытия начинается задолго до нанесения.
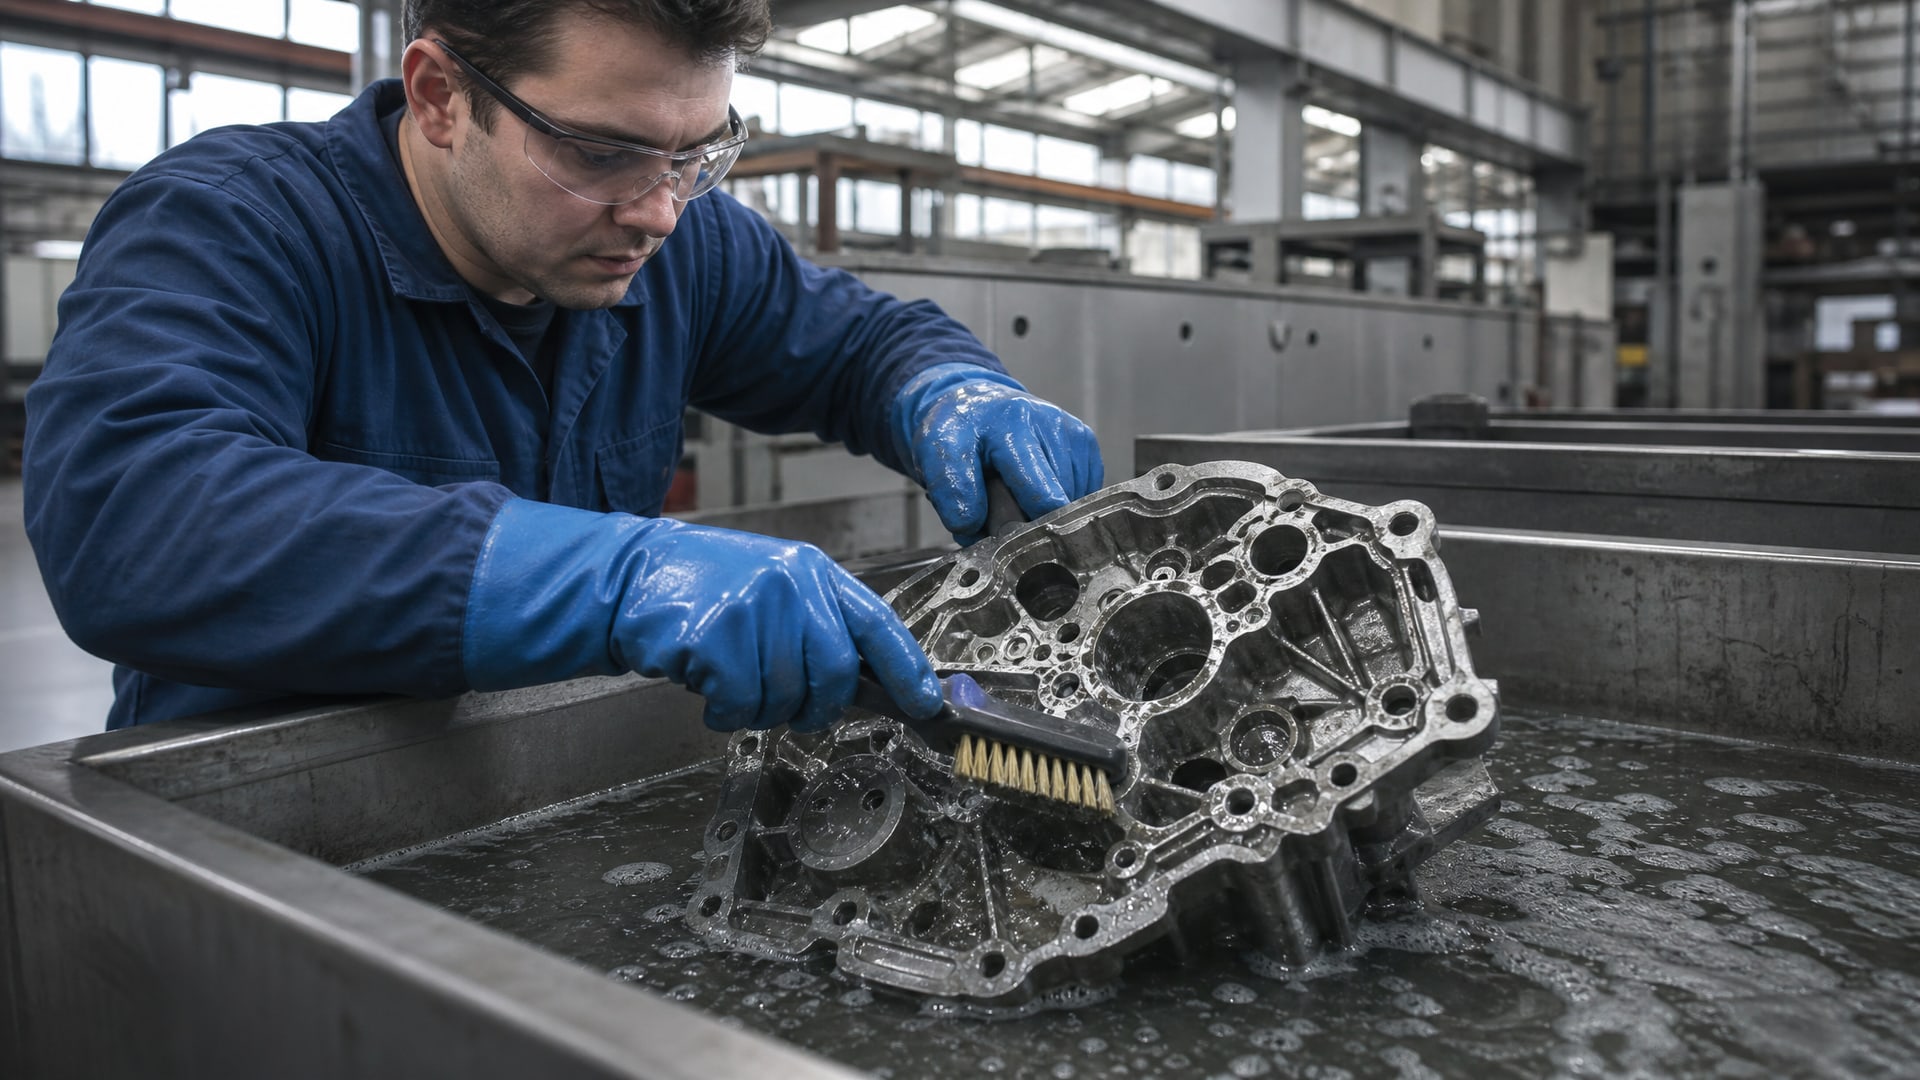
Качество подготовки поверхности прямо влияет на адгезию и толщину слоя. Перед электролизом деталь должна быть очищена от травильного шлама, ржавчины, окалины и всех видов загрязнений.
Этапы подготовки включают механическое удаление крупных загрязнений, обезжиривание (щелочное, кислотное или с использованием щелочных растворов в зависимости от типа поверхности), травление для удаления окислов, и затем активирование. Если на какого-то из этапов пропустить или выполнить некачественно, покрытие может иметь локальные участки слабой адгезии, где слой будет отслаиваться или медленнее нарастать.
Шероховатость исходной поверхности также значима. Источники указывают ориентиры: для защитных покрытий допускается Rz = 40 мкм, для защитно-декоративных - Ra = 2,5 мкм, для специальных (твердых анодно-окисных) - Ra = 1,25 мкм. Если исходная поверхность грубая и неравномерная, это усилит локальное распределение тока и еще больше утончит слой на углах.
После осаждения покрытия деталь обязательно промывают водой для удаления остатков электролита, а затем нейтрализуют в щелочных растворах. Этот этап часто упускают неопытные операторы, но именно он предотвращает образование локальных очагов коррозии, которые могут развиваться из остаточного электролита.
Электролитическое или химическое осаждение: выбор для сложной геометрии
Классическое гальваническое (электролитическое) покрытие зависит от токораспределения, которое усиливает проблему на острых кромках.
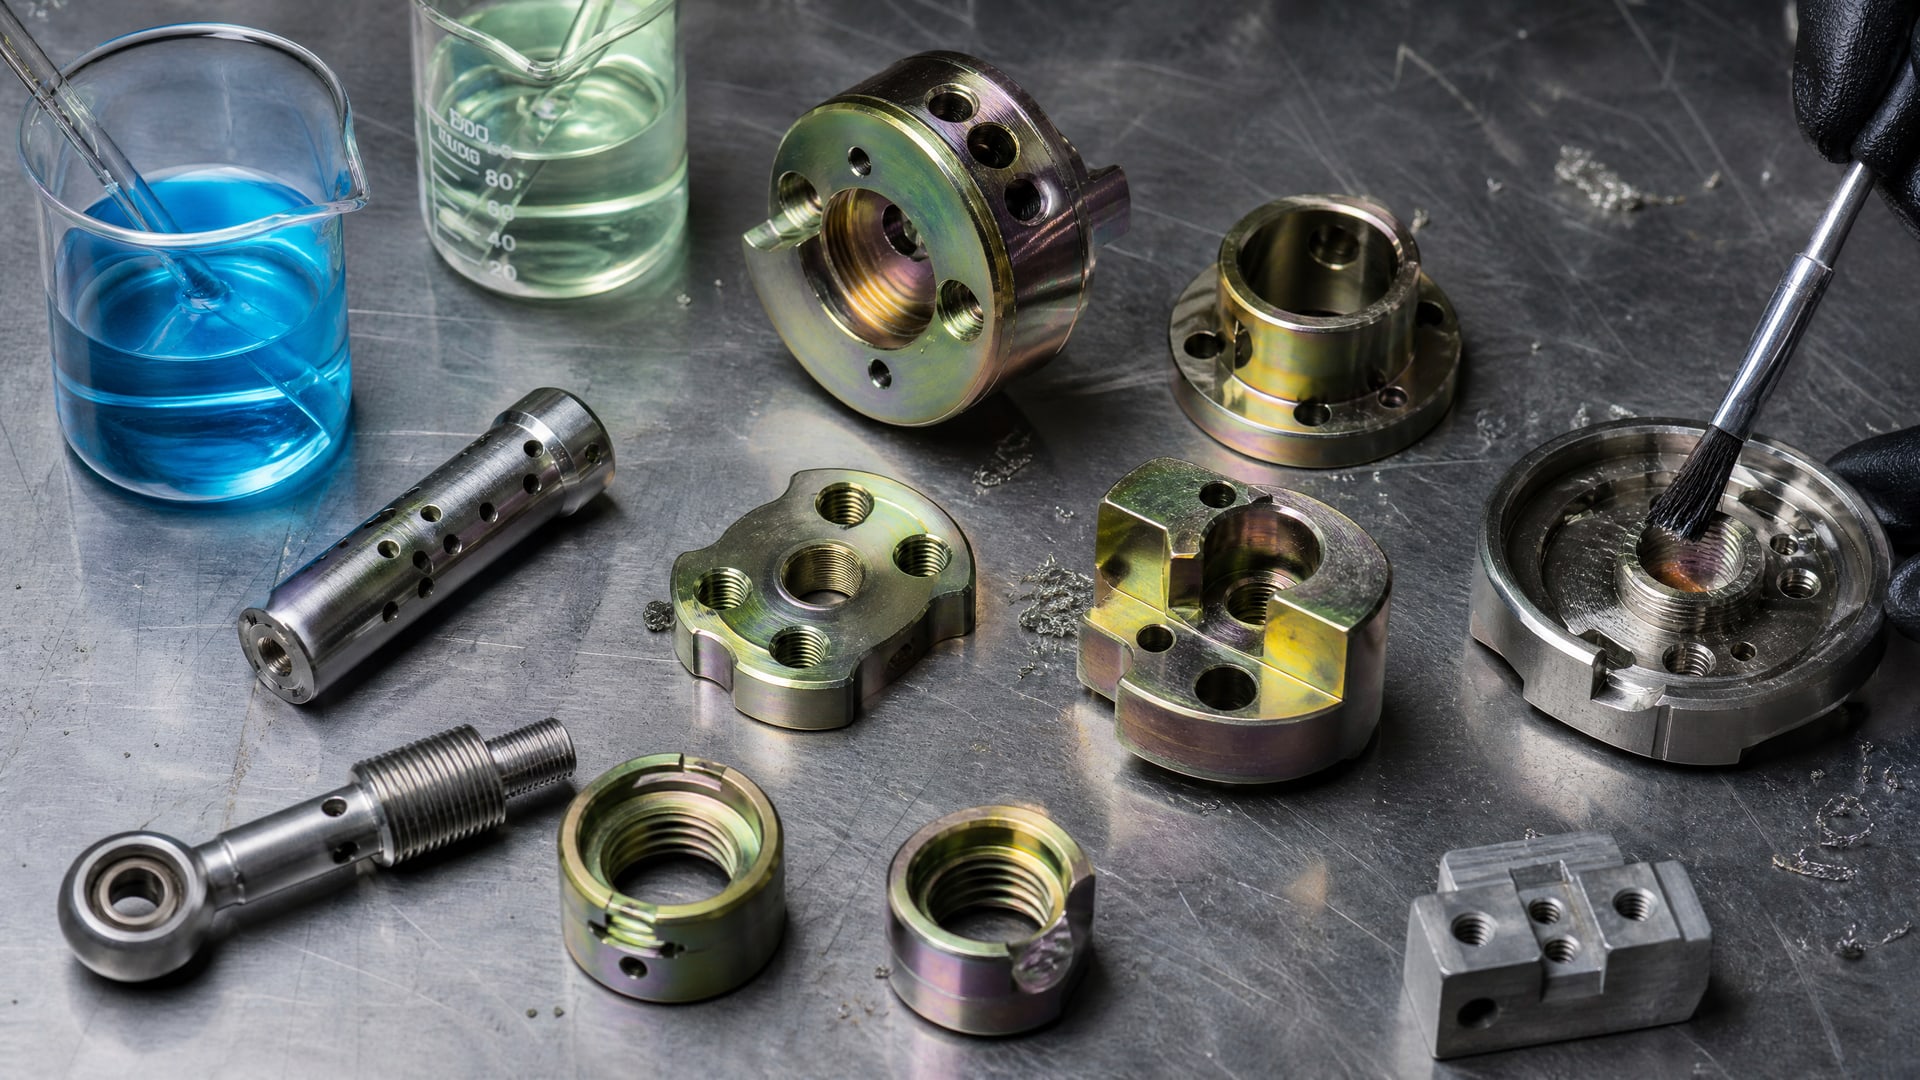
Для деталей со сложной внутренней геометрией (резьбы, слепые отверстия, полости) или критичными переходами между поверхностями можно рассматривать химическое никелирование.
Химическое никелирование принципиально отличается: осаждение происходит за счет восстановительного реагента в растворе, без внешнего электрического тока. Это означает, что толщина слоя определяется кинетикой химической реакции, а не токораспределением, что обеспечивает практически равномерную толщину на всей поверхности, включая углы, полости и резьбы.
Однако химическое никелирование имеет собственные ограничения: скорость нарастания слоя ниже, процесс требует более строгого контроля pH и температуры, стоимость обычно выше. Выбор между методами зависит от функционального назначения детали, допусков на толщину и критичности защиты конкретных зон.
Для большинства стандартных деталей электролитическое покрытие остается экономичным выбором, если геометрия детали изначально подготовлена (скруглены углы, нет острых кромок). Для особо сложных случаев или деталей с микроскопическими зазорами, куда даже полиция не попадает, химическое никелирование показывает преимущество.
Толщина и назначение: какой класс выбрать
Толщина гальванического покрытия варьируется в диапазоне 0,3–500 мкм в зависимости от назначения.
Однако это не означает, что чем толще, тем лучше: для защиты углов нужно думать не о среднетолщинном слое, а о минимальной толщине в критичных зонах.
Покрытия разделяют по функциям:
Защитные - снижают риск коррозии, обычно никель или цинк, толщина 3–25 мкм; требуемая шероховатость Rz = 40 мкм
Защитно-декоративные - сочетают защиту и внешний вид, часто многослойные (медь + никель + хром), толщина 5–50 мкм; требуемая шероховатость Ra = 2,5 мкм
Специальные (твердые анодно-окисные, электроизоляционные) - для экстремальных условий, обычно толще (50–200 мкм); требуемая шероховатость Ra = 1,25 мкм
Выбор класса влияет на требования к геометрии детали. Для специальных покрытий, где требуется Ra = 1,25 мкм, исходная поверхность должна быть уже полирована или шлифована, а углы обязаны иметь радиус не менее 0,5 мм. Для стандартного защитного покрытия требования мягче, но радиус 0,3 мм остается обязательным.
Практические шаги по устранению проблемы утончения
Инженер или снабженец, столкнувшийся с утончением покрытия на углах, должен действовать последовательно.
Первый шаг - оценка конструкции. Попросить чертеж детали и проверить радиусы на всех углах и кромках. Если радиус менее 0,3 мм, нужно согласовать с конструктором возможность скругления. Даже небольшое увеличение радиуса с 0 до 0,5 мм даст заметное улучшение.
Второй шаг - проверка подготовки поверхности. Убедиться, что на производстве гальванической обработки соблюдается полный цикл: механическая очистка, обезжиривание, травление, активирование. Если какой-то этап пропускается или выполняется кустарно, качество подготовки упадет, и равномерность слоя ухудшится.
Третий шаг - выбор метода осаждения. Если детали критичны по защите углов и переделка конструкции невозможна, рассмотреть химическое никелирование вместо электролитического.
Четвертый шаг - контроль толщины. После покрытия важно проверять толщину не только на плоских участках, но и на углах (например, с помощью толщиномера). Если на углах слой систематически тоньше, это подтверждает необходимость конструкторской доработки.
Пятый шаг - промывка и нейтрализация. Убедиться, что после осаждения деталь тщательно промывается и нейтрализуется, иначе остатки электролита создадут локальные дефекты, особенно в зонах с тонким слоем.
Частые ошибки и заблуждения
Ошибка 1: увеличение времени электролиза для компенсации утончения.
Если деталь с острыми углами находиться в ванне дольше, слой на плоских участках станет толще, но на углах он останется относительно тоньше, поскольку геометрия не изменилась. Результат: общее покрытие утолщится, но неравномерность сохранится.
Ошибка 2: убеждение, что утончение - это всегда брак поставщика. На самом деле это естественный эффект электролитического осаждения на острых кромках. Поставщик может улучшить процесс, но не может полностью устранить геометрический эффект, пока деталь имеет острые углы.
Ошибка 3: пропуск этапов подготовки поверхности. Обезжиривание, травление и активирование кажутся лишними, если визуально поверхность выглядит чистой, но именно эти этапы определяют адгезию и качество слоя.
Ошибка 4: отсутствие контроля толщины на углах. Многие закупщики проверяют толщину только в центре плоской поверхности, не измеряя на кромках. Это приводит к ложному чувству безопасности, когда углы уже начали корродировать.
Часто задаваемые вопросы
Почему на углах слой всегда тоньше, чем на плоских участках?
Ток в электролите движется по пути наименьшего сопротивления, который совпадает с острыми выступами. На углах плотность осаждаемого вещества выше, но распределение тока в целом ведет к тому, что плоские зоны получают его меньше. Результат: углы утолщаются локально, но за счет соседних участков, что создает общую неравномерность.
Достаточно ли скругления на 0,3 мм, или нужно 0,5 мм?
Для большинства защитных покрытий 0,3 мм достаточно согласно техническим нормам. Однако если деталь критична по защите от коррозии в агрессивной среде или требует специального покрытия (твердое анодно-окисное), радиус лучше увеличить до 0,5 мм. Общее правило: чем больше радиус, тем равномернее распределение тока.
Может ли химическое никелирование полностью решить проблему утончения?
Да, химическое никелирование обеспечивает практически равномерную толщину на всей поверхности, включая углы и внутренние полости. Однако это дороже, требует более строгого контроля и занимает больше времени. Используется для деталей, где равномерность критична и переделка конструкции невозможна.
Что делать, если чертеж детали уже согласован и менять геометрию нельзя?
Первый вариант - переговорить с конструктором и попросить скругление как изменение. Второй - рассмотреть химическое никелирование. Третий - смириться с неравномерностью и учесть это при выборе класса и толщины покрытия (например, брать защитно-декоративное вместо просто защитного).
Как правильно контролировать толщину на углах?
Используется толщиномер (электромагнитный для немагнитных покрытий типа никеля на стали, или вихретоковый для проводящих поверхностей). Измеряй не только на плоских участках, но и на углах, внутренних кромках и других критичных зонах. Сравни результаты: если на углах толщина систематически на 30–50% меньше, это подтверждает проблему геометрии.
Заключение
Утончение слоя покрытия на углах деталей - это не случайный дефект, а предсказуемое следствие физики электролитического осаждения. Острые кромки концентрируют ток, что приводит к неравномерному распределению защитного слоя. Решение задачи требует комплексного подхода: от конструкторской подготовки детали (скругление радиусом не менее 0,3 мм) до выбора правильного метода осаждения.
Для большинства деталей достаточно соблюдения геометрических требований, тщательной подготовки поверхности и контроля толщины на критичных участках. Если конструкция не позволяет скруглить углы, а равномерность покрытия критична, стоит рассмотреть химическое никелирование, которое дарует одинаковую защиту на всей поверхности независимо от ее формы. Начните с проверки чертежа - часто проблема решается еще на стадии конструирования.