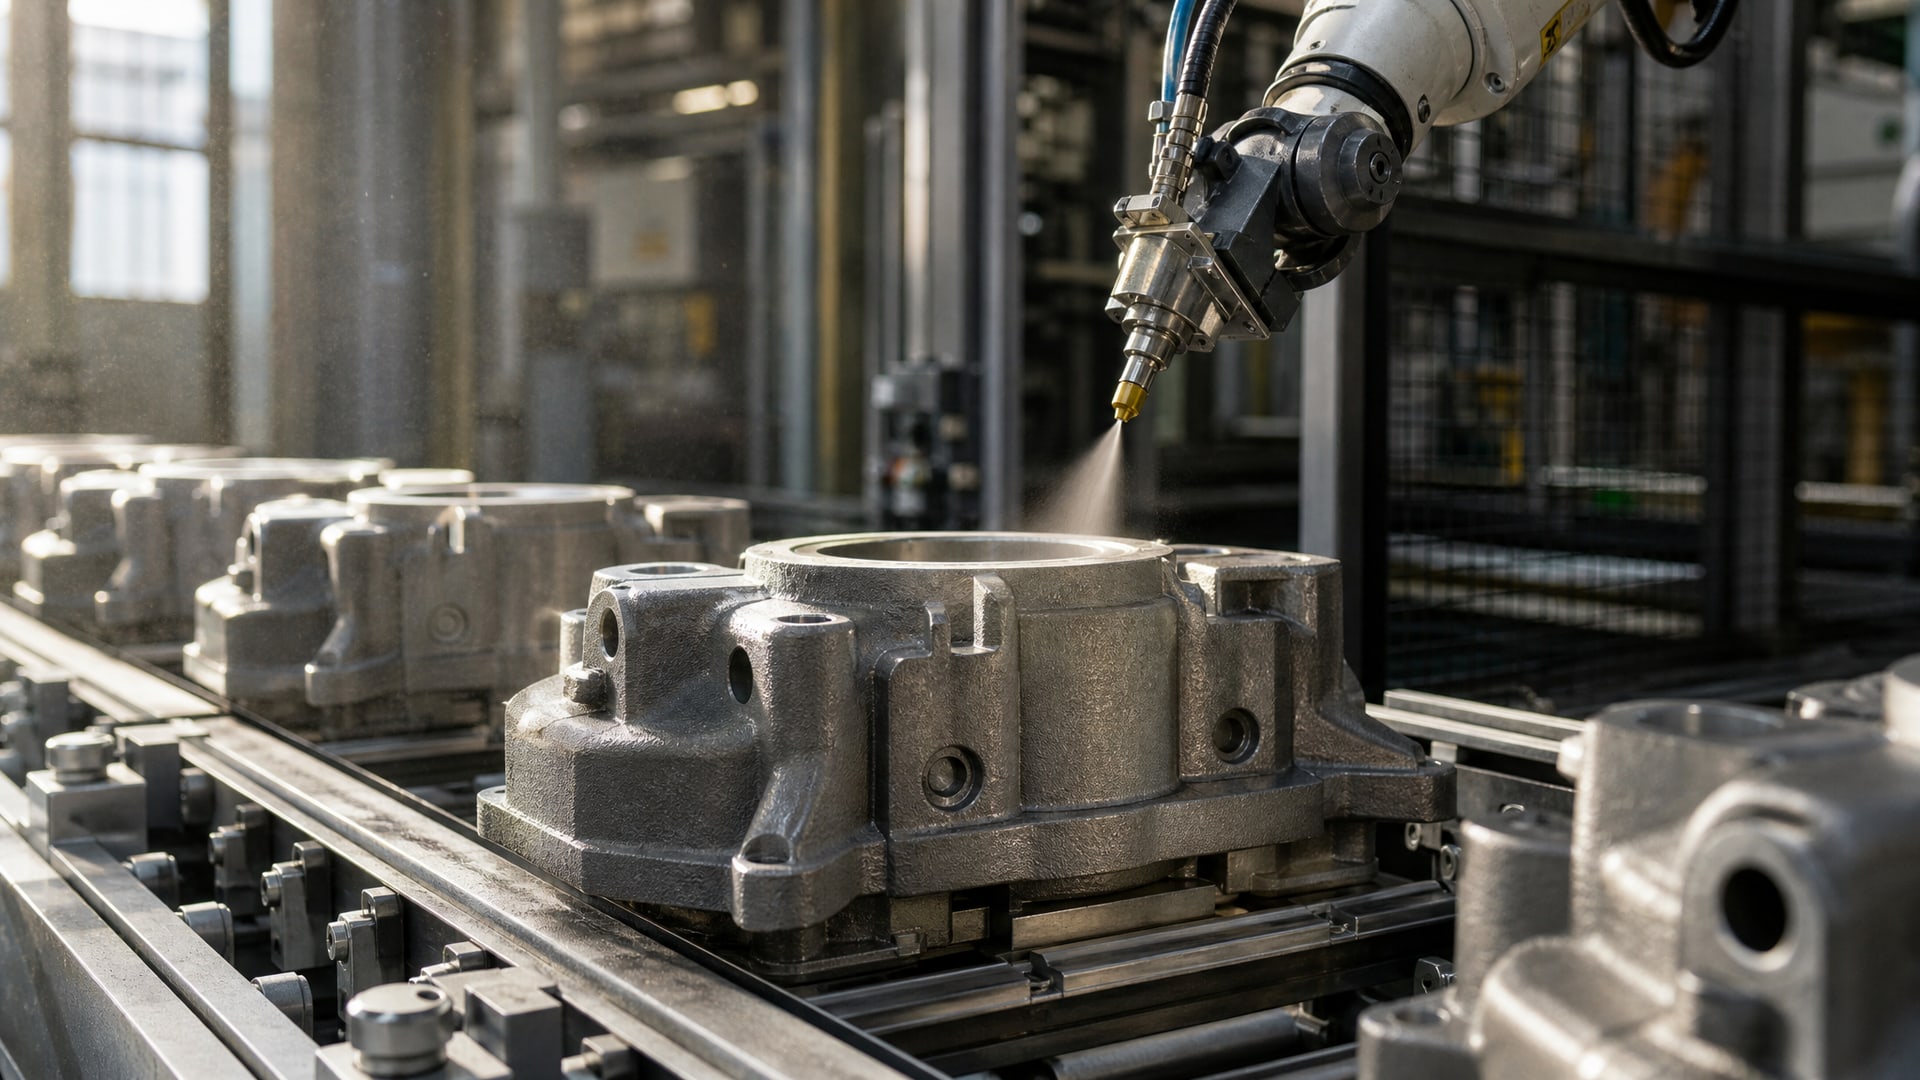
Качество сухого смазочного покрытия зависит не только от состава и способа нанесения, но и от геометрических характеристик детали. На криволинейных поверхностях, острых кромках и переходах формы толщина слоя распределяется неравномерно, что влияет на долговечность узла и предсказуемость его работы. Закупщики и инженеры часто сталкиваются с ситуацией, когда один и тот же материал покрытия дает разные результаты на деталях разной конфигурации - и причина в том, что геометрия детали не просто влияет на равномерность нанесения, но и меняет саму допустимую толщину слоя.
В этой статье разберемся, как микрогеометрия поверхности, радиусы кривизны и наличие кромок влияют на качество смазочного покрытия, какие параметры шероховатости считаются оптимальными, и как правильно контролировать толщину слоя на сложных деталях.
Влияние микрогеометрии поверхности на адгезию и толщину слоя
Шероховатость подготовленной поверхности - это первый фактор, определяющий качество адгезии смазочного покрытия и его толщину.
Исследования показывают, что диапазон Ra 0,45–0,8 мкм обеспечивает наибольшую толщину смазочного слоя при условии сохранения его целостности. Это значение не случайно: поверхность с такой шероховатостью создает достаточно микровыступов для механического зацепления покрытия, но не имеет избыточных впадин, которые приводят к повышенному износу.
При увеличении шероховатости выше оптимума (свыше 0,8 мкм) эффективность покрытия снижается. Дополнительные микронеровности начинают работать как абразив, усиливая изнашивание, особенно в условиях скользящего контакта. Вместе с тем, слишком гладкая поверхность (Ra менее 0,45 мкм) хотя и обеспечивает лучшую адгезию, не позволяет покрытию развить полную толщину, и в этом случае смазочный слой становится недостаточным для эффективной защиты.
Этот оптимум справедлив для большинства твердосмазочных систем, используемых в узлах динамических подшипников. Однако закупщики часто ошибочно предполагают, что увеличение шероховатости всегда лучше. На деле увеличение Ra - это компромисс: адгезия растет, но одновременно растет риск локального утончения слоя и повышенного износа в условиях фреттинга.
Критическая роль кривизны и кромок в распределении толщины
На участках детали с малым радиусом кривизны (скругленные края, переходы диаметров) и на острых кромках толщина смазочного слоя распределяется неравномерно.
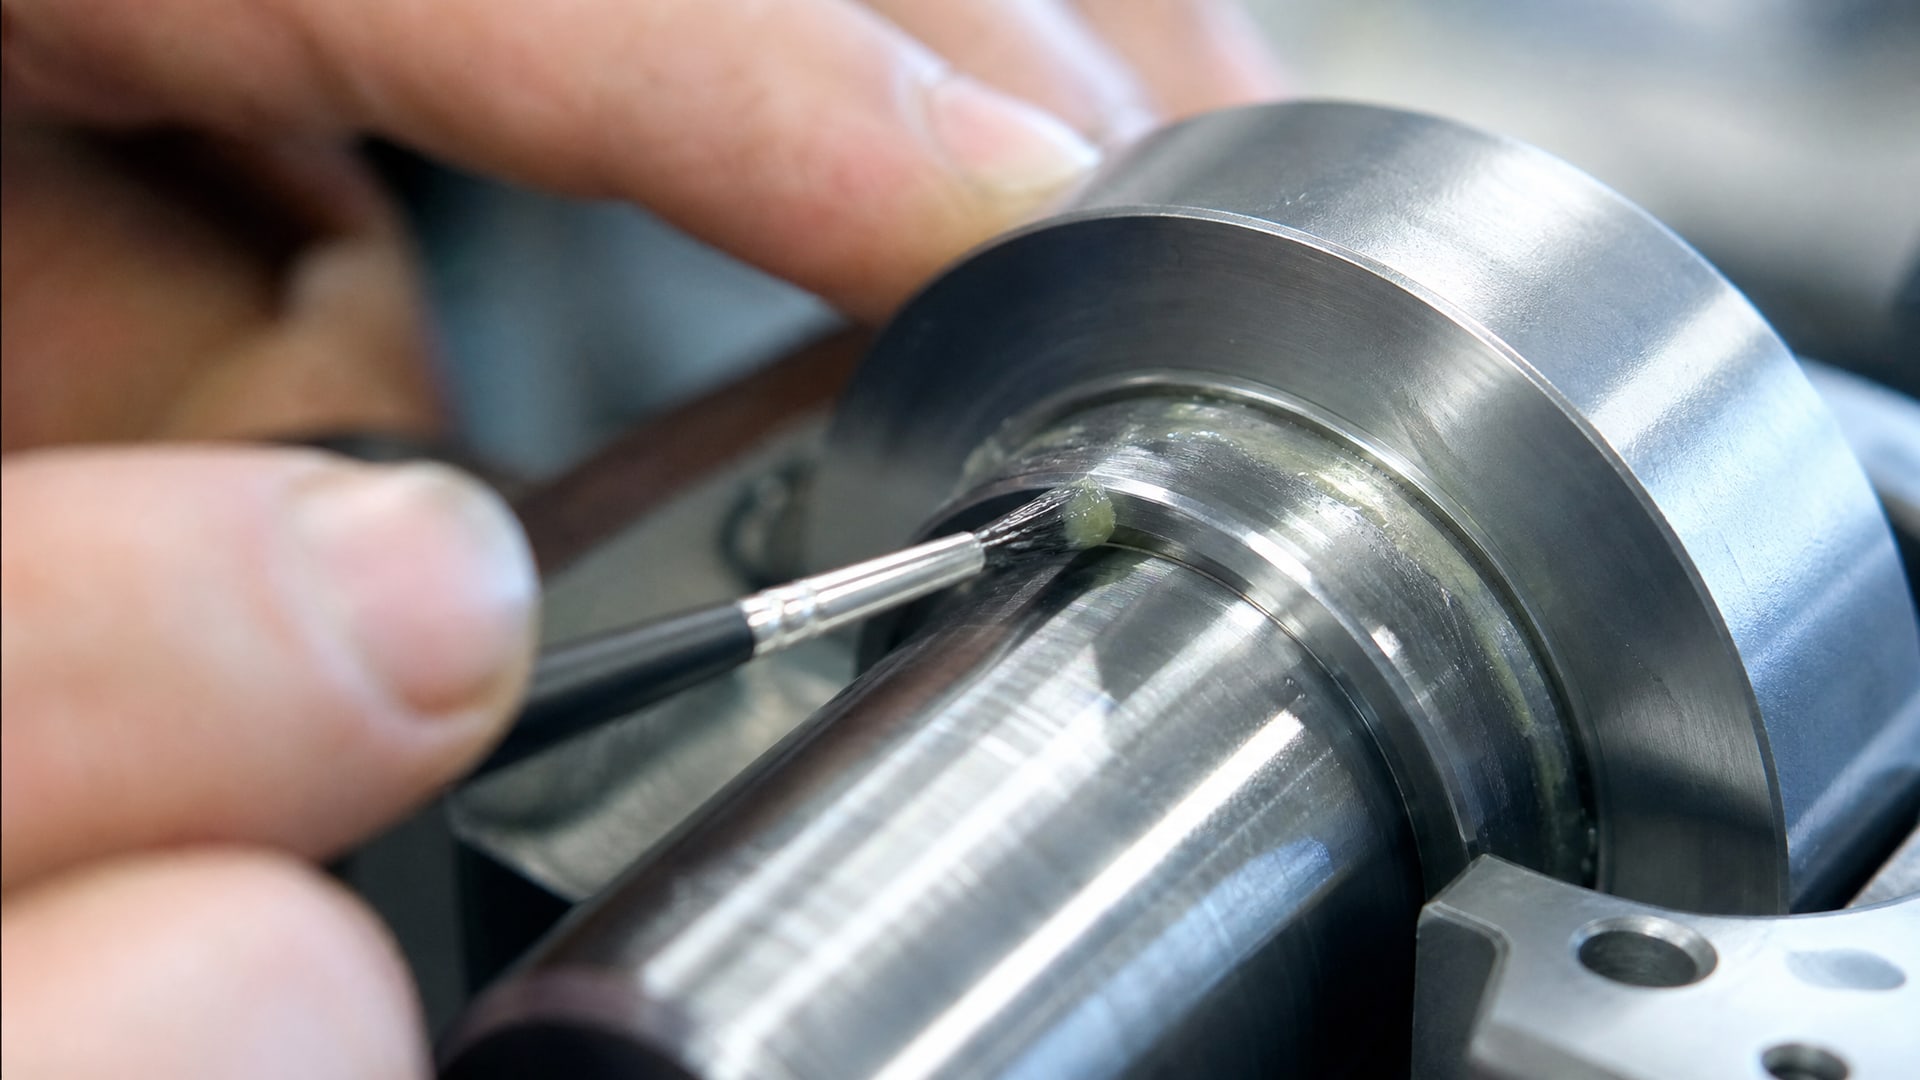
Это происходит по двум причинам: геометрическая особенность поверхности затрудняет равномерное осаждение частиц покрытия, и краевой эффект приводит к локальному утончению.
На острых кромках проблема усугубляется тем, что толстые слои (свыше 15–25 мкм) теряют адгезию и начинают шелушиться. Для деталей со сложной геометрией нанесение без предварительного нижнего слоя (праймера) приводит к тому, что покрытие неравномерно распределяется по поверхности, особенно в переходных зонах. Поэтому в рекомендациях для нефтегазового оборудования и других критичных применений указывается использование двухслойной системы: базовый слой толщиной 8–25 мкм плюс верхний рабочий слой.
Для лепестковых газодинамических подшипников, где геометрия детали критична для равномерности слоя, важно выбирать материалы покрытия, которые гарантируют стабильное осаждение даже на криволинейных участках. На таких деталях, где под действием центробежных сил и вибрации требуется максимально предсказуемое поведение пленки, специалисты выбирают антифрикционные составы, проверенные на практике в подобных условиях.
Зависимость толщины слоя от рабочих условий и микрогеометрии
Оптимальная толщина сухого смазочного слоя не универсальна - она зависит от режима работы и профиля поверхности.
Исследования показывают несколько практических диапазонов:
1,0–2,0 мкм - для целей минимизации коэффициента трения при статическом контакте;
2,0–3,0 мкм - для подшипников и деталей, работающих с фреттингом и абразивным загрязнением;
5–20 мкм - для промышленных применений с повышенными требованиями к долговечности;
15–25 мкм - для систем с нижним адгезионным слоем, где верхний рабочий слой начинается от 8–25 мкм.
Микрогеометрия поверхности влияет на выбор толщины следующим образом: чем более криволинейна деталь и чем больше острых переходов, тем более консервативным должен быть выбор толщины. На кромках и радиусах толщина реально получается меньше, чем на плоских участках, поэтому усредненное значение может дать неправильное представление о реальной защищенности узла. Если детали имеют переменную геометрию (например, валы с разными диаметрами или подшипники с жесткой посадкой), нижний слой покрытия должен гарантировать равномерность, иначе на переходах возникнут зоны с недостаточной толщиной.
При необходимости увеличить толщину, не рискуя адгезией на кромках, используют многослойное нанесение с промежуточной сушкой. Каждый слой наносится отдельно, что позволяет достичь суммарной толщины 5–20 мкм без риска отслоения и хрупкости.
Технология нанесения: роль траектории и скорости движения
Получение равномерного смазочного слоя требует не только выбора правильного материала и толщины, но и контроля процесса нанесения.
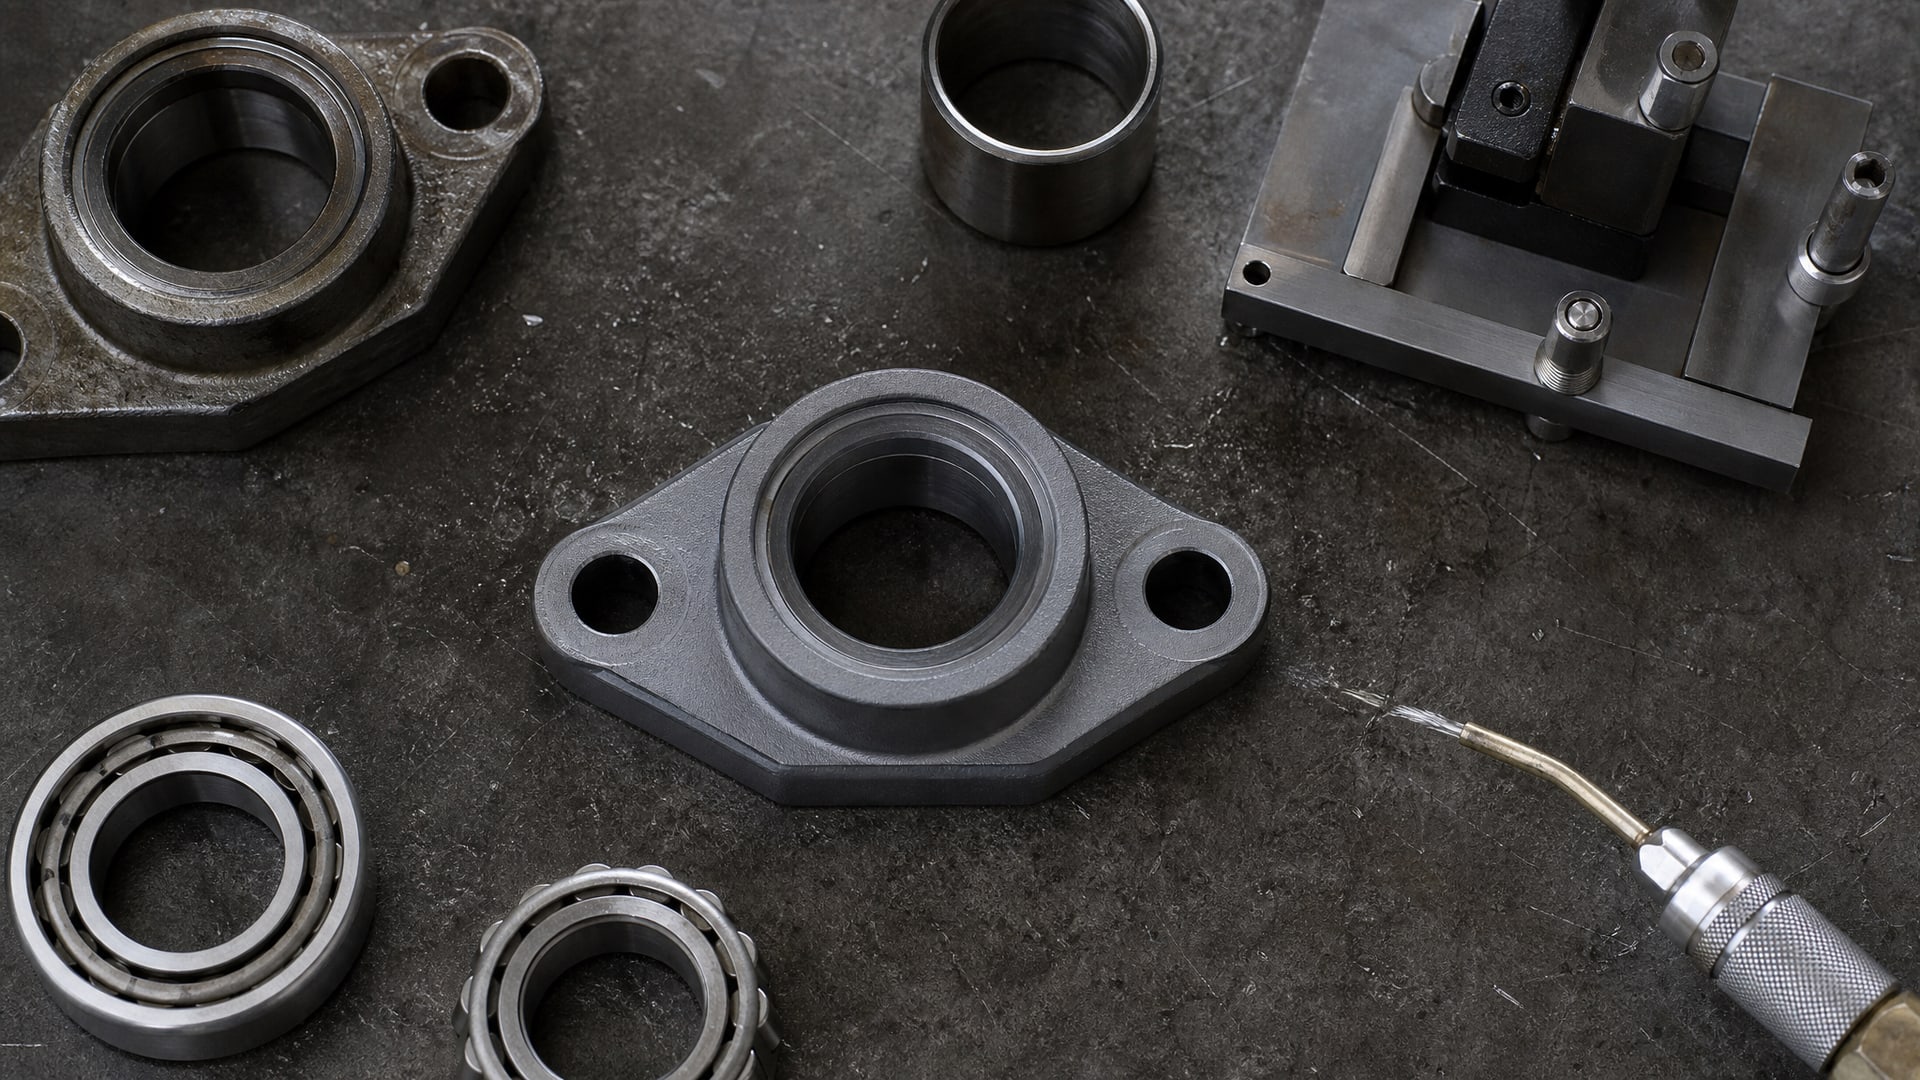
Равномерность достигается за счет относительного перемещения детали и распылительного устройства по заранее определенной траектории с установленной скоростью. Это означает, что геометрия детали должна быть учтена при планировании маршрута нанесения: на криволинейных участках скорость может отличаться от скорости на прямых участках, чтобы масса осажденного материала была одинаковой.
На практике такой контроль обеспечивается либо автоматизированным оборудованием с программируемой траекторией, либо обучением персонала правильной технике нанесения вручную. Без управления траекторией и скоростью на деталях со сложной геометрией неизбежно возникают зоны недостаточной и избыточной толщины. Недостаточная толщина на кромках и радиусах приводит к ускоренному износу, а избыточная толщина на плоских участках становится хрупкой и теряет адгезию.
Закупщики и инженеры, подбирающие смазочные материалы для критичных узлов, должны убедиться, что поставщик может гарантировать не только качество материала, но и воспроизводимость толщины на имеющемся оборудовании. Это особенно важно для деталей, где геометрия сложна или где допуск на толщину слоя жесткий.
Контроль толщины на криволинейных поверхностях и кромках
Измерение толщины сухого смазочного слоя на деталях сложной геометрии требует учета нескольких источников погрешности.
По стандарту ISO 19840 толщина сухой пленки определяется как реальная толщина над пиками профиля поверхности. На шероховатой поверхности показания прибора требуют корректировки, потому что датчик не различает толщину покрытия и глубину микронеровностей подложки.
Вклад шероховатости в общую погрешность измерения может быть больше, чем собственная погрешность толщинометра. Для тонких деталей толщиной менее 1–2 мм погрешность измерения возрастает в разы, потому что геометрия детали усиливает влияние магнитного или электромагнитного поля прибора. На криволинейных участках с малым радиусом кривизны (менее 5 мм) показания прибора становятся ненадежными без дополнительной калибровки.
Краевой эффект проявляется на кромках и переходах формы, где толщина покрытия локально отличается от средней. На острых кромках толщина может быть на 30–50% меньше, чем на плоских участках. Это не является дефектом, а результатом геометрии: покрытие физически не может быть одинаково толстым везде. Однако при контроле качества это должно быть учтено, и измерение должно проводиться на репрезентативных точках, а не только на кромках.
Для надежного контроля на деталях со сложной геометрией рекомендуется:
Проводить измерения на плоских участках, избегая острых кромок и переходов, где показания искажены;
Учитывать поправку на шероховатость подложки (обычно указана в инструкции прибора);
На криволинейных участках проводить несколько измерений и считать среднее;
На тонких деталях предварительно проверить калибровку прибора на контрольных образцах схожей геометрии.
Практические рекомендации по подбору и контролю качества
При выборе смазочного материала и условий его нанесения закупщик должен учитывать четыре ключевых фактора: микрогеометрию детали, требуемый диапазон толщины, режим работы и возможности контроля.
Если деталь имеет сложную геометрию (криволинейные поверхности, острые кромки, переходы диаметров), шероховатость подложки должна находиться в диапазоне Ra 0,45–0,8 мкм - это оптимальный компромисс между адгезией и минимизацией износа. Превышать этот диапазон нецелесообразно, даже если кажется, что более грубая поверхность даст более толстый слой.
Для узлов динамических подшипников, где равномерность слоя критична, рекомендуется выбирать материалы с документированным опытом применения на подобных деталях. На практике многие предприятия в цехах с фасовкой и сборкой остаются верны проверенным решениям, потому что смена материала требует переквалификации персонала и переналадки оборудования нанесения.
При окончательной приемке покрытия важно не полагаться на визуальную оценку. Толщина слоя должна быть измерена приборно, с учетом поправок на шероховатость и геометрию детали. На деталях со сложным профилем измерения должны проводиться минимум в трех точках: на плоском участке, на радиусе и на участке вдали от кромки. Если разброс измерений превышает 20%, это указывает на проблему с воспроизводимостью процесса нанесения.
Если детали имеют очень острые кромки или очень малые радиусы кривизны, следует убедиться, что нижний адгезионный слой нанесен корректно, прежде чем наносить верхний рабочий слой. Двухслойная система с промежуточной сушкой гарантирует, что даже на острых переходах покрытие будет держаться и не будет хрупким.
Часто задаваемые вопросы
Влияет ли форма и кривизна детали на толщину сухого смазочного слоя?
Да, кривизна и форма заметно влияют на распределение толщины. На криволинейных участках, особенно с малым радиусом кривизны, толщина слоя при стандартном методе нанесения получается тоньше, чем на плоских участках. На острых кромках толщина может быть на 30–50% меньше средней. Это учитывается выбором режима нанесения и контролем траектории движения детали.
Какая оптимальная шероховатость поверхности для нанесения смазочного покрытия?
Оптимальная шероховатость находится в диапазоне Ra 0,45–0,8 мкм. Этот диапазон обеспечивает наибольшую толщину слоя при сохранении хорошей адгезии и минимизирует износ. Превышение этого диапазона нецелесообразно, потому что дополнительная микронеровность начинает работать как абразив и ускоряет износ покрытия.
Почему толстое покрытие может быть худшим, чем тонкое?
Слишком толстое покрытие (свыше 25–30 мкм) становится хрупким, плохо держится на кромках и острых переходах, может нарушать посадочные размеры детали. Кроме того, при большой толщине на криволинейных участках возникают внутренние напряжения, которые приводят к отслоению. Рабочие диапазоны толщины (1–20 мкм для большинства задач) выбираются с учетом баланса между защитой и механической целостностью.
Как правильно измерить толщину покрытия на криволинейной поверхности?
Измерение на криволинейной поверхности требует учета поправки на шероховатость и радиус кривизны. На участках с малым радиусом кривизны (менее 5 мм) и на кромках показания обычного толщинометра ненадежны. Рекомендуется проводить измерения на нескольких репрезентативных точках (плоский участок, радиус, середина плоскости), вычислять среднее и сравнивать с допуском. Для деталей толщиной менее 2 мм требуется предварительная проверка калибровки прибора.
На какую толщину смазочного слоя ориентироваться при выборе материала для подшипников?
Выбор толщины зависит от режима работы. Для минимизации коэффициента трения рекомендуется 1,0–2,0 мкм. Для узлов с фреттингом и абразивным загрязнением -2,0–3,0 мкм. Для промышленных применений с повышенными требованиями к долговечности -5–20 мкм. При работе с жесткой посадкой и острыми переходами целесообразно использовать двухслойную систему с нижним слоем 8–25 мкм и верхним рабочим слоем.
Заключение
Геометрия детали - это не вспомогательный фактор, а ключевой параметр, определяющий качество и равномерность сухого смазочного слоя. Микрогеометрия поверхности, радиусы кривизны и наличие кромок влияют как на распределение толщины при нанесении, так и на надежность контроля. Оптимальная шероховатость Ra 0,45–0,8 мкм, контролируемая траектория нанесения и правильный выбор толщины в зависимости от режима работы - это основные инструменты, позволяющие получить равномерное, адгезионно прочное покрытие даже на деталях со сложным профилем.
Если Вы подбираете смазочный материал для динамических подшипников или других узлов с жесткими требованиями к равномерности слоя, начните с анализа геометрии Ваших деталей, сверьте значения шероховатости со спецификацией, и убедитесь, что поставщик может гарантировать воспроизводимость процесса нанесения на имеющемся оборудовании.