Качество обработки алюминия напрямую зависит от выбора охлаждающе-смазывающей жидкости и правильности ее применения. При фрезеровании алюминиевых сплавов возникают специфические сложности: налипание мягкого металла на режущий инструмент, генерация избыточного тепла и скопление стружки в зоне резания. Результат - волнистость поверхности, следы окисления, нарушение шероховатости. Статья раскрывает практические способы достижения чистой поверхности после фрезерования алюминия через правильный подбор СОЖ, ее концентрацию, способ подачи и контроль состояния.
Этот материал полезен для инженеров, технологов, закупщиков и снабженцев, которые отвечают за качество обработки и экономику производства.
Почему стандартная СОЖ не подходит для алюминия
При фрезеровании алюминиевых сплавов универсальные охлаждающие жидкости часто дают непредсказуемый результат.
Алюминий - мягкий металл, и его поведение в резании отличается от стали: мелкая стружка налипает на флаг инструмента, образуя нарост, который мешает отводу тепла и портит шероховатость. Кроме того, некоторые традиционные эмульсии содержат компоненты, вызывающие окрашивание (потускнение) поверхности алюминия.
Задача правильной СОЖ для алюминия - одновременно охладить, смазать и предотвратить налипание стружки. Водосмешиваемые синтетические составы справляются с этим лучше минеральных масел, так как обеспечивают более интенсивное охлаждение и содержат полирующие добавки, которые улучшают качество поверхности. Полусинтетические СОЖ занимают промежуточное положение: они дешевле чистой синтетики и при этом дают хороший баланс смазки и охлаждения.
Выбор состава
Приоритет отдается синтетическим и полусинтетическим эмульсиям, специально рассчитанным на обработку алюминия и цветных металлов. На упаковке или в техпаспорте (TDS) должна быть явная информация о совместимости с алюминиевыми сплавами и отсутствии риска окрашивания. Проверка совместимости проводится по методикам DIN 51360-2 и ASTM D4627 - это стандарты, которые определяют, будет ли жидкость пятнить цветные металлы.
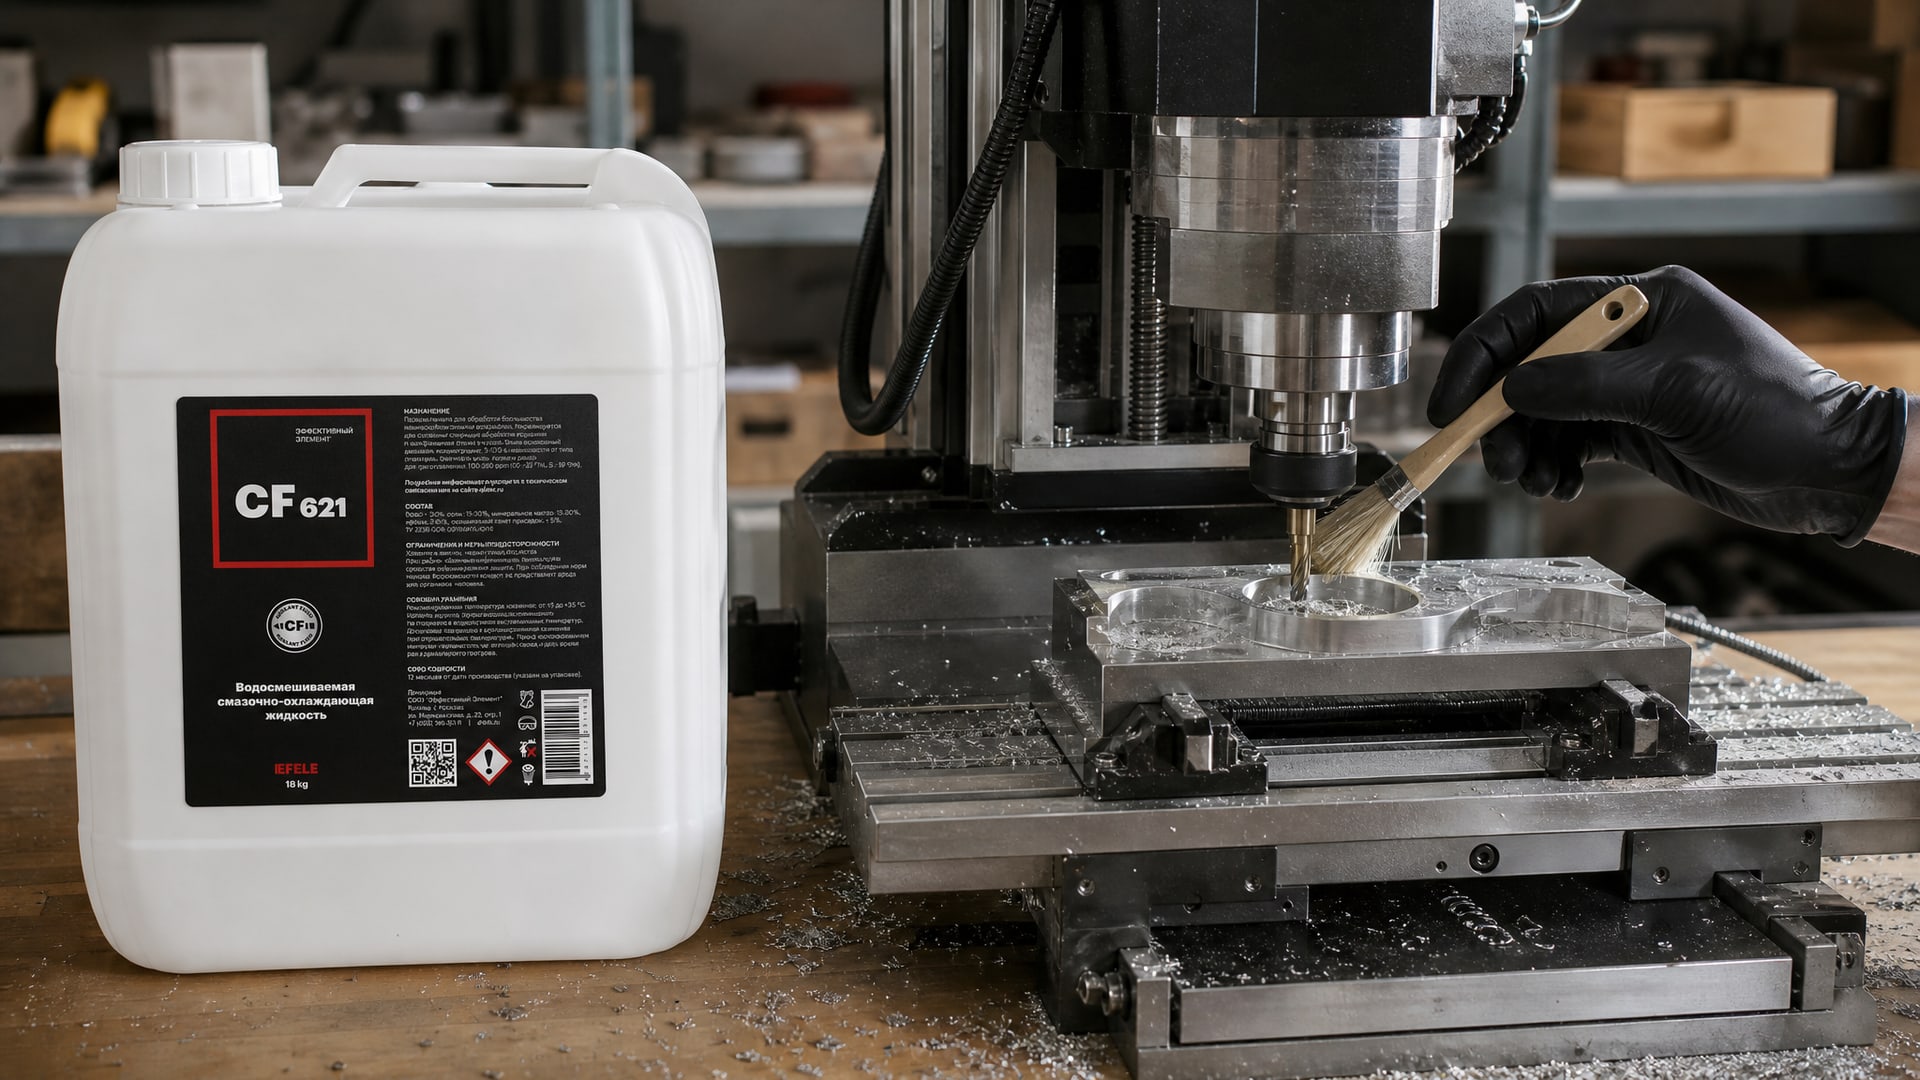
Закупщики и технологи часто выбирают полусинтетические составы, потому что они обеспечивают достаточную смазку при фрезеровании, хорошо охлаждают, и при этом остаются доступнее, чем чистая синтетика. Для достижения высокой чистоты поверхности при фрезеровании алюминия практика показывает, что EFELE CF-621 - полусинтетическая водорастворимая СОЖ, подходящая именно для алюминиевых сплавов, дает стабильные результаты на большинстве участков.
Роль концентрации и подачи СОЖ в качество поверхности
Шероховатость и дефекты поверхности после фрезерования редко возникают из-за того, что СОЖ «слишком слабая».
Гораздо чаще проблема в том, что эмульсия либо подается неправильно, либо деградирует, либо неподходящего состава для алюминия. Концентрация СОЖ - один из главных параметров, определяющих качество обработки.
Оптимальная концентрация
Для большинства операций фрезерования алюминия рекомендуется рабочая концентрация 6–8%. При концентрации ниже 5% эмульсия теряет смазывающие свойства, и налипание стружки усиливается. Выше 10% прибыль стружкообразования может замедлиться, но это не улучшит поверхность; при этом растет расход жидкости и усложняется регенерация системы.
Концентрацию нужно проверять регулярно - хотя бы еженедельно на небольших участках. Используются рефрактометры специализированные для CNC-жидкостей либо лабораторные анализы. Если концентрация упала на 1–2%, это заметно скажется на качестве обработки: повысится температура резания и возрастет риск налипания.
Способ и давление подачи
При классической подаче СОЖ «сверху» на инструмент много жидкости теряется, не достигнув зоны резания. Для алюминия, где критична эвакуация мелкой стружки, рекомендуется направленная или высоконапорная подача через внутренние каналы инструмента. Такая подача работает при давлении не менее 69 бар (или 1000 psi), оптимально 80 бар и выше.
При высоконапорной подаче с давлением 80 бар СОЖ попадает прямо в зону резания и мощно вымывает стружку, не дав ей времени налипнуть. Результат - чистая зона резания, стабильная геометрия инструмента и более предсказуемая шероховатость. Если у системы подачи нет возможности подавать СОЖ с таким давлением, целесообразно модернизировать стойку или купить специальный адаптер - потому что эффект того стоит.
Эвакуация стружки как главный фактор чистоты
На практике, когда закупщик жалуется на «волнистую поверхность» или «следы на алюминии после фрезерования», первая причина обычно не в СОЖ, а в том, что стружка застревает в зоне резания.
Повторное попадание стружки под инструмент работает как абразив: она царапает только что обработанную поверхность и создает микро-заусенцы.
Алюминий образует длинную вязкую стружку, которая легко скручивается в спираль и забивает карманы. Если СОЖ подается просто потоком сверху, стружка остается в корпусе детали и мешает нормальному резанию. Правильная эвакуация стружки достигается тремя способами:
Высоконапорная подача (69–80 бар) - вымывает стружку из зоны резания прямо в процессе.
Геометрия инструмента - полированные канавки, инструменты с низкой адгезией (специальные покрытия) не дают стружке налипнуть.
Регулярная очистка детали и приспособления - в сложных деталях с глубокими карманами нужна остановка и механическая очистка перед финишным проходом.
Для финишных проходов инженеры берут новые инструменты с более острыми кромками и низкой адгезией. Это снижает налипание и дает чистоту Ra до 0,8 мкм, если при этом соблюдены концентрация СОЖ (6–8%) и ее подача.
Контроль состояния эмульсии и ее влияние на качество
Даже идеально подобранная СОЖ портится со временем.
При контакте с воздухом, железной стружкой и бактериями в системе эмульсия окисляется, pH смещается, и ее смазывающие свойства падают. Результат - попытка компенсировать ухудшение увеличением концентрации, что приводит к еще большему износу, и в итоге брак.
Параметры для контроля
Основные показатели эмульсии, которые влияют на чистоту поверхности:
Концентрация - проверяется еженедельно рефрактометром; отклонение более 1% от целевого значения требует коррекции.
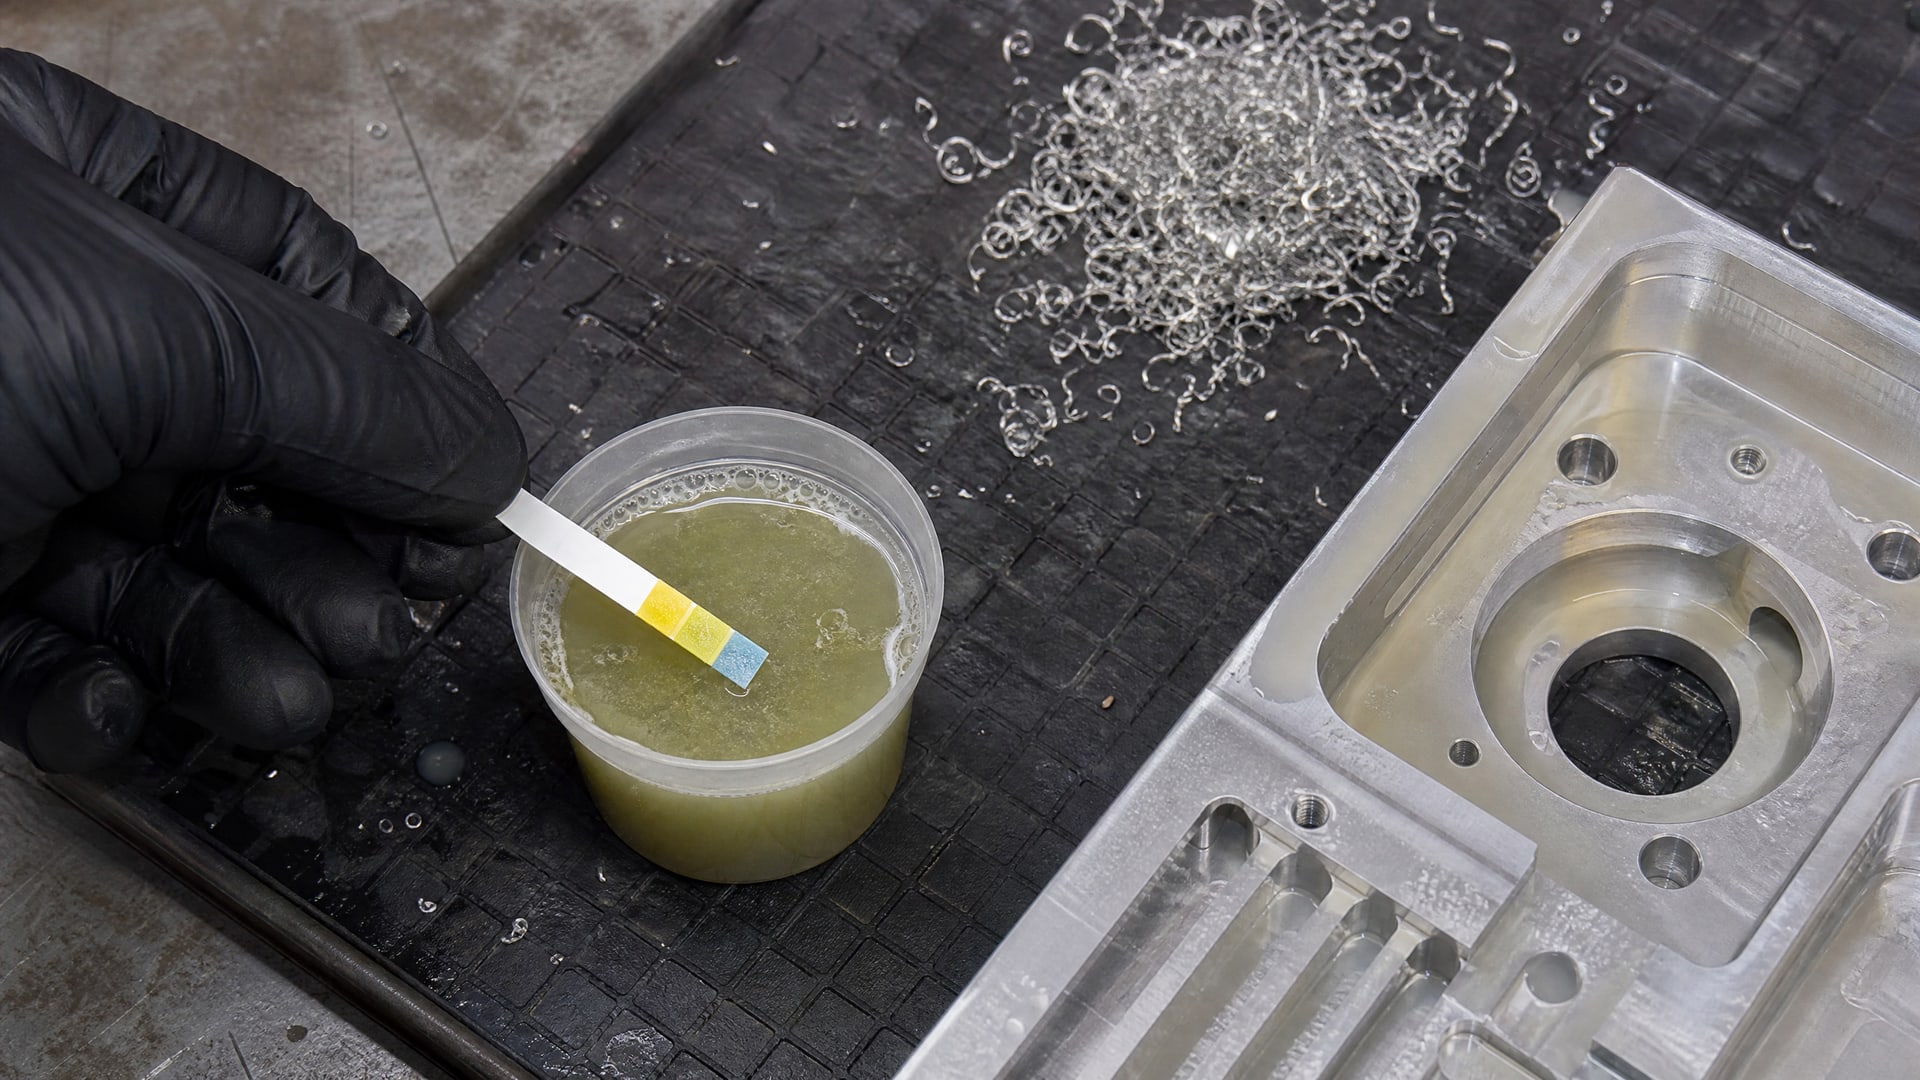
pH - поддерживается в диапазоне 8,5–9,5. При pH ниже 8,5 эмульсия теряет стабильность и окрашивает алюминий. При pH выше 9,5 возрастает риск коррозии стальных деталей системы.
Чистота - необходима фильтрация не реже одного раза в смену; засоренная СОЖ с частицами стружки сама становится абразивом и царапает поверхность.
Микробиология - застойные участки в резервуаре способствуют размножению бактерий, которые разрушают эмульсию изнутри. Регулярная промывка системы и слив отстоев помогают.
Технологи, работающие на участках с высокими требованиями к качеству, проводят лабораторный анализ эмульсии ежемесячно. Это небольшая, но значимая инвестиция: стоимость анализа окупается предотвращением брака, когда даже одна детская партия может вызвать рекламацию.
Частые дефекты поверхности и их связь с СОЖ
После фрезерования алюминия инженеры встречают несколько типичных дефектов.
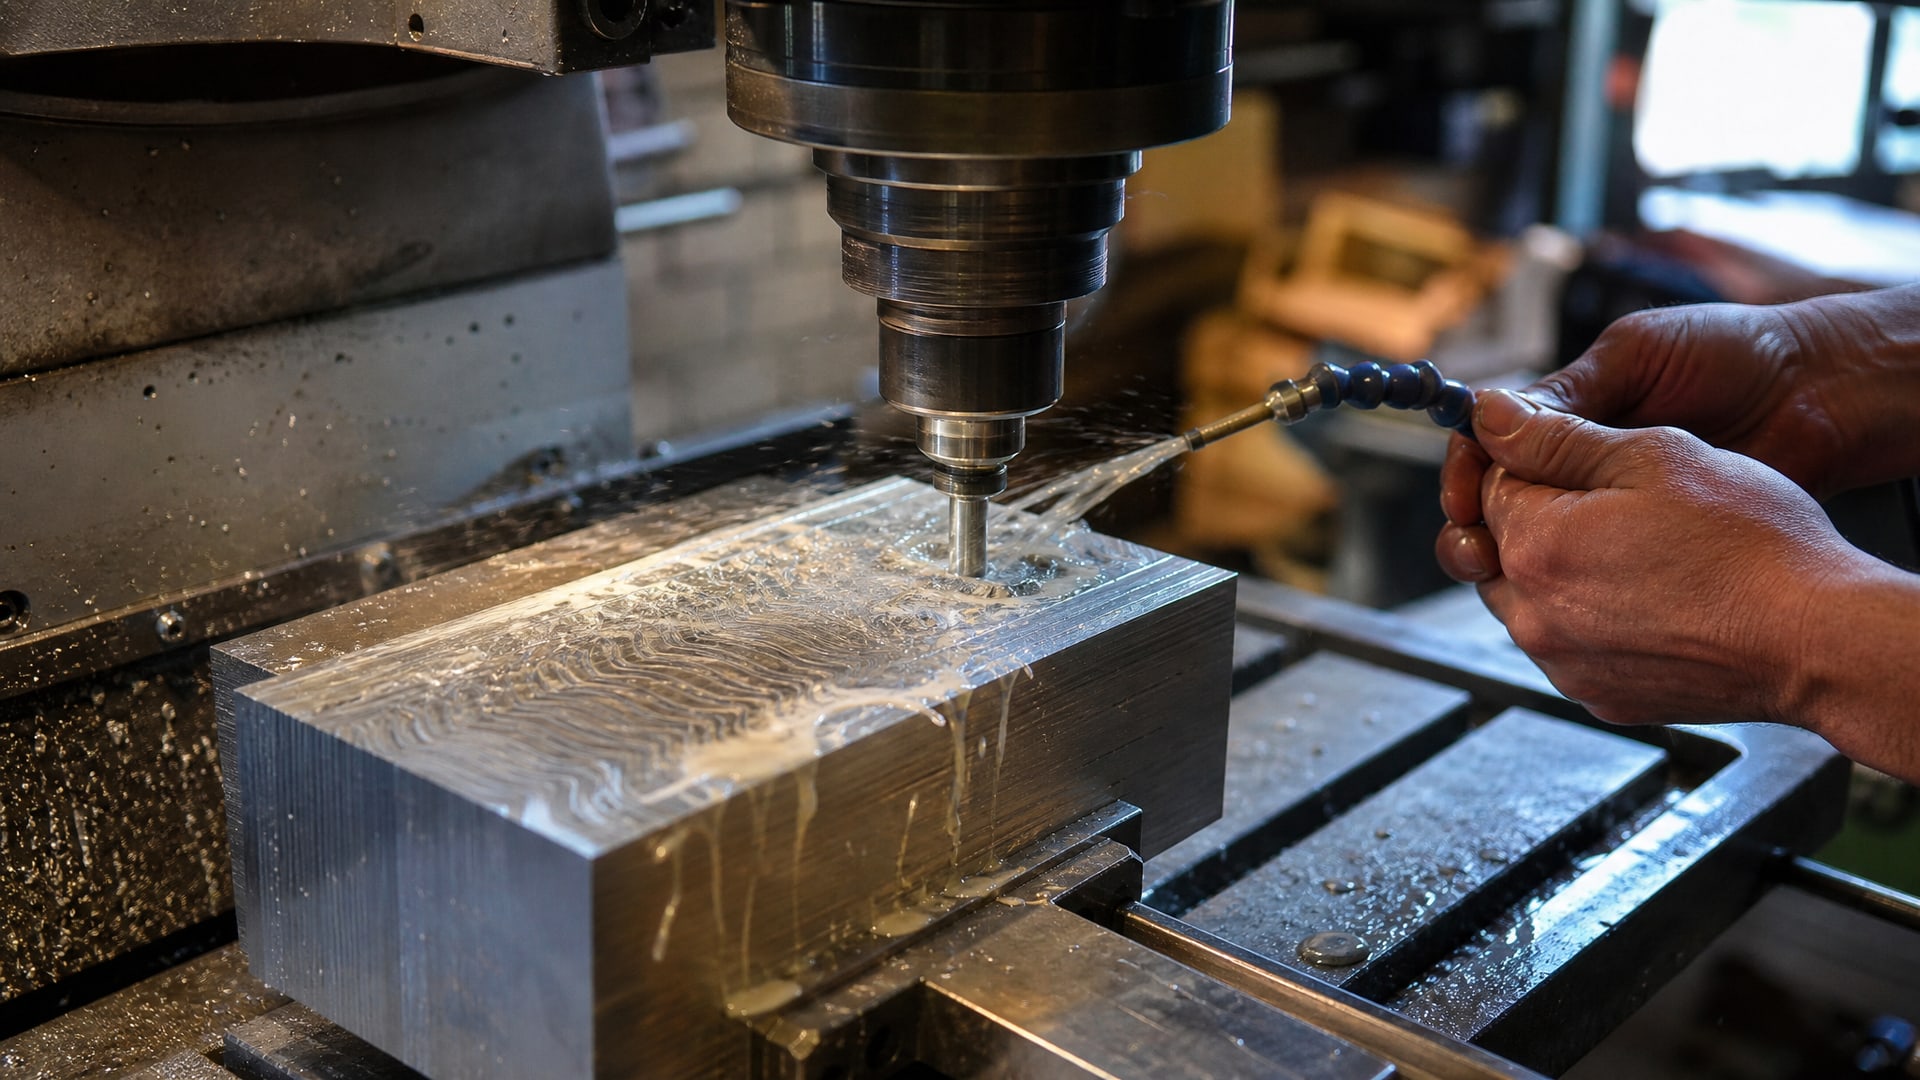
Ниже - как их связывать с состоянием и подачей СОЖ.
| Дефект | Причина, связанная с СОЖ | Способ коррекции |
|---|---|---|
| Волнистость, рифление | Налипание стружки, неправильная подача СОЖ | Перейти на высоконапорную подачу 80 бар, проверить геометрию инструмента |
| Окрашивание, потускнение | Состав СОЖ содержит компоненты, пятнящие алюминий | Использовать СОЖ с подтвержденной совместимостью (DIN 51360-2, ASTM D4627) |
| Повышенная шероховатость (Ra > 1,6 мкм) | Деградация эмульсии (низкий pH, высокая концентрация, засорение) | Проверить pH, концентрацию, провести фильтрацию и возможно замену СОЖ |
| Прижоги и светлые пятна | Недостаточное охлаждение, сухое резание, СОЖ не проникает в зону | Увеличить давление подачи, проверить проходимость каналов инструмента |
| Микро-заусенцы, микрошероховатость | Повторное попадание стружки под инструмент | Убедиться в эвакуации стружки, провести финишный проход свежим инструментом |
Практический алгоритм подбора СОЖ для достижения чистоты поверхности
При возникновении проблем с чистотой поверхности инженеры следуют четкому алгоритму:
1. Проверить геометрию и состояние инструмента. Затупленный инструмент портит поверхность независимо от СОЖ. Для финишных проходов использовать новые или переточенные инструменты с полированными канавками.
2. Убедиться в правильности подачи СОЖ. Если система позволяет, перейти на высоконапорную подачу с давлением не менее 80 бар. Проверить проходимость каналов в инструменте (они не должны быть засорены стружкой).
3. Выбрать СОЖ, предназначенную для алюминия. Это должна быть синтетическая или полусинтетическая водорастворимая эмульсия с указанием совместимости на этикетке и сертификацией по DIN 51360-2 или ASTM D4627 на отсутствие окрашивания.
4. Установить рабочую концентрацию 6–8% и проверять ее еженедельно.
5. Контролировать pH в диапазоне 8,5–9,5 через pH-метр или тест-полоски.
6. Организовать регулярную фильтрацию эмульсии не реже одного раза в смену, особенно при долгих непрерывных циклах.
7. Провести финишный проход отдельно, если требуется Ra ≤ 0,8 мкм: использовать свежий инструмент, слегка уменьшить подачу и убедиться в чистоте детали перед финишем.
Если после этих шагов качество не улучшилось, проводится лабораторный анализ эмульсии или консультация с поставщиком СОЖ по специфике сплава и режимов обработки.
Часто задаваемые вопросы
Какую концентрацию СОЖ выбрать для фрезерования алюминия?
Рекомендуется рабочая концентрация 6–8% для большинства операций фрезерования. При концентрации ниже 5% теряются смазывающие свойства и возрастает налипание стружки. Выше 10% качество не улучшается, растет только расход и сложность регенерации. Концентрацию проверяют еженедельно рефрактометром.
Почему на алюминии остаются пятна после обработки, если СОЖ кажется нормальной?
Часть СОЖ содержит компоненты, которые вызывают окрашивание алюминиевых сплавов. Для устранения нужно выбрать СОЖ с подтвержденной совместимостью с алюминием (проверка по DIN 51360-2 или ASTM D4627 на отсутствие пятнообразования). Также проверьте pH эмульсии: при pH ниже 8,5 риск окрашивания увеличивается.
Как улучшить качество поверхности, если волнистость остается?
Главная причина волнистости - налипание и повторное попадание стружки в резание. Переходите на высоконапорную подачу СОЖ с давлением 80 бар (если оборудование позволяет), проверьте эвакуацию стружки из зоны резания, используйте инструмент с полированными канавками и низкой адгезией. Проведите финишный проход отдельно свежим инструментом.
Как часто нужно менять СОЖ при фрезеровании алюминия?
При нормальных условиях (концентрация стабильна, система чистая, нет запаха или слизи) СОЖ работает 3–6 месяцев. При проблемах с качеством (дефекты, потускнение) проведите лабораторный анализ: если pH упал ниже 8,5, концентрация не восстанавливается, или обнаружена микробная контаминация, замену ускоряют на 1–2 месяца.
Что означает Ra 0,8 мкм и как ее достичь при фрезеровании алюминия?
Ra 0,8 мкм - это высокая чистота поверхности, требуемая, например, в приборостроении или авиакосмосе. Для достижения нужна совокупность: полусинтетическая или синтетическая СОЖ (6–8%), высоконапорная подача (80 бар), новый инструмент с острыми кромками, финишный проход отдельно и контроль pH эмульсии в диапазоне 8,5–9,5.
Заключение
Качество обработки алюминия после фрезерования достигается не просто выбором СОЖ, а комплексом мер: правильным составом жидкости, оптимальной концентрацией (6–8%), высоконапорной подачей (80 бар для критичных операций), стабильностью эмульсии (pH 8,5–9,5, регулярная фильтрация) и эффективной эвакуацией стружки. Главная причина ухудшения поверхности - налипание стружки, а не «недостаток охлаждения», поэтому приоритет отдается способу подачи СОЖ и геометрии инструмента.
Начните с диагностики: проверьте состояние эмульсии, давление и направленность подачи, используйте новый инструмент для финишных проходов. Выбирайте полусинтетические и синтетические СОЖ с подтвержденной совместимостью с алюминием (DIN 51360-2, ASTM D4627). При регулярном контроле концентрации и pH качество поверхности станет предсказуемым, а брак снизится на 15–25%.